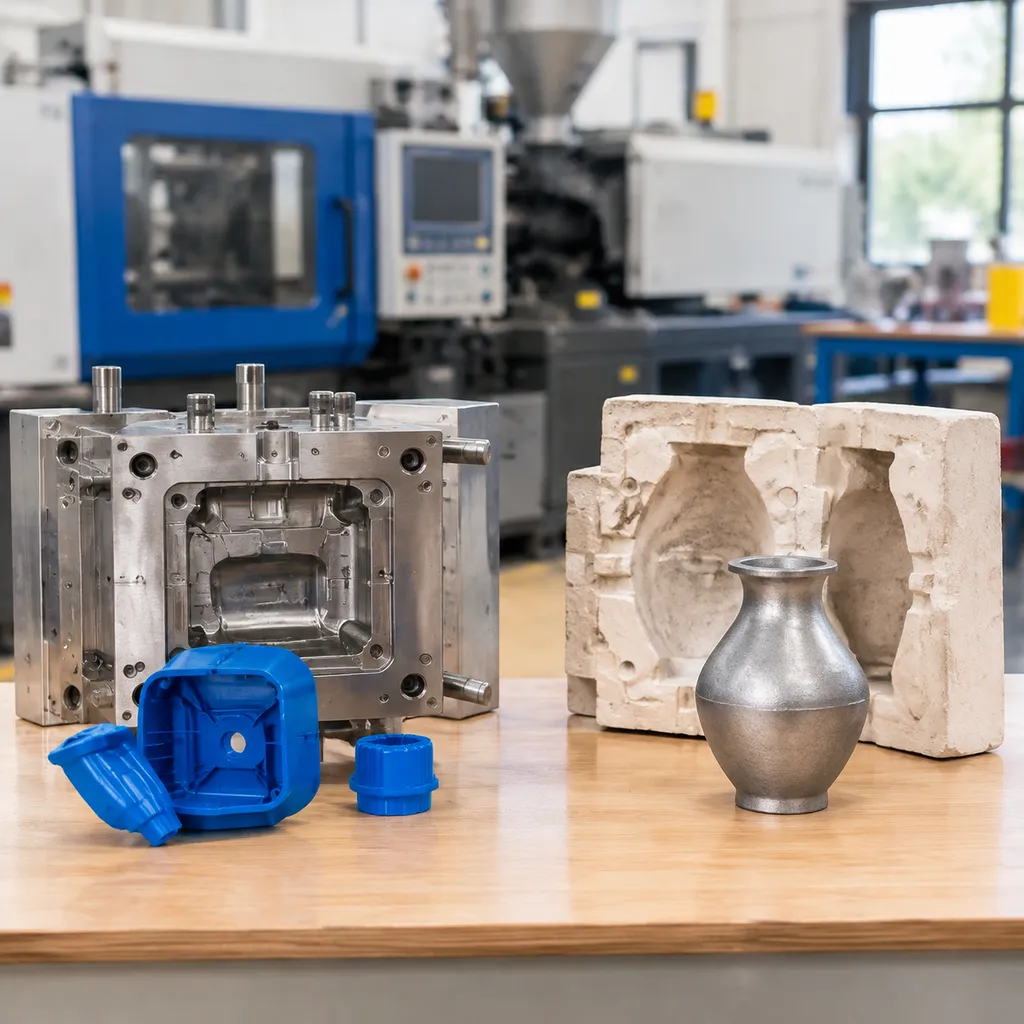
Å velje mellom gravitasjonsstøping mot investeringsstøping Det kjem an på designkompleksitet, standardar for overflatefinish og økonomi knytt til bestilling av forma. Gravitasjonsstøping, eller permanent mold casting, er ein metallformingsmetode som fyller ein gjenbrukbar moldkavitet med smelta metall for medium- til høgvolums strukturelle delar, medan investeringsstøping bruker den tapte voks-prosessen for intrikate nær-nett-formar med finare dimensjonelle toleransar. Denne guida samanliknar prosesskapabilitet, verktøy- og einingskostnadsavvegingar, industriapplikasjonar og ein praktisk sjekkliste for å hjelpe deg å velje riktig metode.
Forstå gravitasjonsstøping og investeringsstøping
Kva er gravitasjonsstøping (permanent mold casting)?
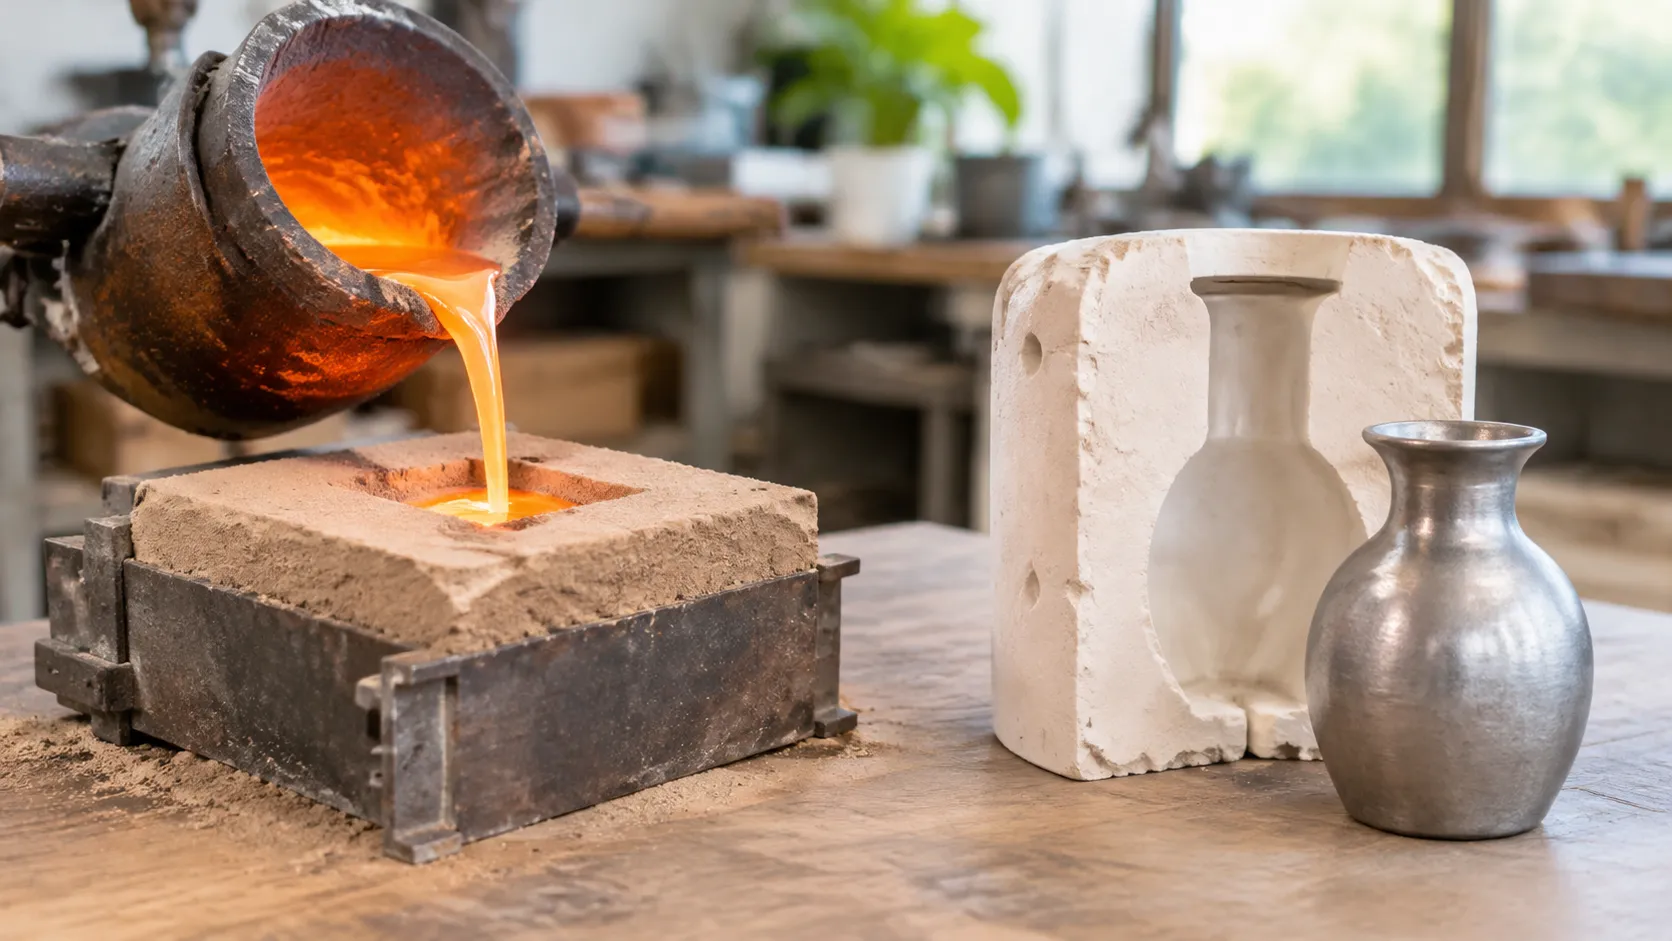
Gravitasjonsstøping, eller permanent mold casting, er ein metallformingsprosess som er avhengig av tyngdekraften for å helle smelta metall inn i ein gjenbrukbar mold. I motsetnad til sandstøping, som bruker forbrukbare former, nyttar gravitasjonsstøping metallformer – vanlegvis støpejern eller stål – noko som gjer høgare produksjonsratar og betre termisk leiarsevne mogleg. Denne metoden vert føretrekt for komponentar som krev høg mekanisk integritet og jamn kvalitet.[1]
Kva er investeringsstøping (tapte voks-støping)?
Investeringstøping, kjend som lost-wax-prosessen, er ein presisjonsstøpeprosess som involverer å lage ein voksmodell av den ønskte delen. Denne modellen vert dekt med eit brennbart keramisk materiale for å danne ein form. Når forma er herd, vert voksen smelta ut, og det vert att ein hulrom som vert fylt med smelta metall. Denne teknikken er kjend for å produsere intrikate geometriar med framifrå overflatefinish og stramme dimensjonelle toleransar.[2]
Viktige skilnader mellom gravitasjonsstøping og investeringsstøping
Den viktigaste skilnaden ligg i gjenbrukbarheit av forma, geometrisk kompleksitet og nivået av presisjon som oppnås. Gravitasjonsstøping er utmerka for medium- til høgvolums produksjon av strukturelle delar, medan investeringsstøping er gullstandarden for komplekse, nær-nett-forma komponentar som krev minimal sekundær maskinering.
| Eigenskap | Gravitasjonsstøping | Investeringstøyping |
|---|---|---|
| Forma type | Permanent (Metall) | Forbrukbar (Keramikk) |
| Geometrisk kompleksitet | Moderat | Veldig høg |
| Overflatefinish | God | Utmerka |
| Dimensjonsavvik | Moderat | Høg |
| Primær fordel | Kostnadseffektivt for volum | Designfleksibilitet |
Gravitasjonsstøping vs investeringsstøping prosesskapabilitetar
Produksjonsprosess og moldmateriale
Gravitasjonsstøping, ofte kalla permanent mold casting, involverer å helle smelta metall inn i ein gjenbrukbar stål- eller jernform. Prosessen er avhengig av tyngdekraften for å fylle forma, noko som gjer det til ein svært reproduserbar metode for medium- til høgvolums produksjon. Sidan forma er laga av metall, er avkjølingshastigheita høgare, noko som ofte resulterer i ein finkornig mikrostruktur i det støypte metallet.[1]
I motsetnad til investeringsstøping, også kjent som tappe-vokssystemet, bruker ein einbrent keramisk skall laga frå ein voksmodell. Denne prosessen er iboende meir fleksibel når det gjeld delgeometri. Sidan skallet vert brote vekk etter at metallet har stivna, er det færre restriksjonar på forma av kompleksitet samanlikna med dei stive restriksjonane til ein permanent metallform.
Dimensjonell nøyaktigheit og overflatefinish-standardar
Investeringstøping leverer generelt betre dimensjonell toleranse og ein glattere overflatefinish enn gravitasjonsstøping. Gravitasjonsstøping etterlet ofte ein grovare overflate på grunn av skiljelinjene som er nødvendige for metallforma og potensialet for sandkjerneinnkapslingar.[3]
Når prosjektkrav overskrid standard presisjon for støping, brukar vi ofte CNC-dreiing for å sikre at kritiske dimensjonar og overflatefinishstandardar vert oppfylte. Nedenfor er ein samanlikning av dei tekniske spesifikasjonane for kvar metode:
| Eigenskap | Gravitasjonsstøping (Permanent form) | Presisjonsstøyping (voks-smelte) |
|---|---|---|
| Formmateriale | Stål eller jern (Gjenbrukbar) | Keramisk skall (Engangsbruk) |
| Dimensjonsavvik | Moderat | Høg / Presis |
| Overflatefinish | God (Krev etterbehandling) | Utmerka (Nær-nettform) |
| Designkompleksitet | Moderat | Høg / Intrikat |
| Kjølingshastigheit | Rask (Fint korn) | Kontrollert (Variabel) |
Materialkompatibilitet og kompatible metalllegeringar
Begge metodar støttar eit breitt spekter av ikkje-jernholdige metallar, men valet avhenger ofte av dei krav til legeringseigenskapar og termiske begrensningar for forma.
- Vekttrykkforming: Best eigna for aluminiumlegeringar, koparbaserte legeringar og sink. Evna til å kjøle ned metallet raskt er ein klar fordel når spesifikke mekaniske eigenskapar er påkrav frå desse standardlegeringane.
- Investeringstøping: Høg allsidig og kompatibel med eit breitt spekter av materialar, inkludert rustfritt stål, verktøystål, cobalt, nikkelbaserte superlegeringar og andre eksotiske metallar. Dette gjer det til det standardvalet for komponentar som krev høg varmebestandigheit eller komplekse kjemiske samansetjingar.
Gravitasjonsstøping vs Investeringstøping Fordeler og begrensningar
Fordelar og ulemper med gravitasjonsstøp
Gravitasjonsstøp, eller permanent formstøp, tilbyr tydelige fordelar for høgvolumsproduksjon. Den viktigaste fordelen ligg i bruken av gjenbrukbare metallformer, som betydeleg betre syklus-tider og mekaniske eigenskapar på grunn av raskare avkjølingshastigheter. Likevel er metoden begrensa av høge oppstartskostnader for formfabrikkering og restriksjonar på delgeometri. Sjølv om den gir utmerka strukturell integritet, er den vanlegvis avgrensa til enklare former som lett kan verta kasta ut frå det stive metallverktøyet. Å forstå dette er essensielt når ein vurderer om denne metoden passar til dine spesifikke strukturelle krav. fordelar og ulemper ved design av støypeformer i stål er avgjerande når ein vurderer om denne metoden passar til dine spesifikke strukturelle krav.
Fordelar og ulemper med investeringsstøp
Investeringsstøp, ofte kalla vasskapselprosessen, er framifrå for å produsere svært intrikate geometriar som ville vore umogleg med andre metodar. Fordi den keramiske forma vert øydelagt etter kvar støyp, er det nesten inga restriksjonar på komplekse indre passasjar eller underkutt. Handelsavtalen for denne designfriheita er ein tregare produksjonssyklus og høgare kostnader per eining samanlikna med permanente former. Til tross for desse kostnadene, eliminerer den eksepsjonelle overflatefinishen og presisjonen ofte behovet for kostbar sekundærmaskinering, noko som gjer det til eit foretrukke val for komplekse komponentar.
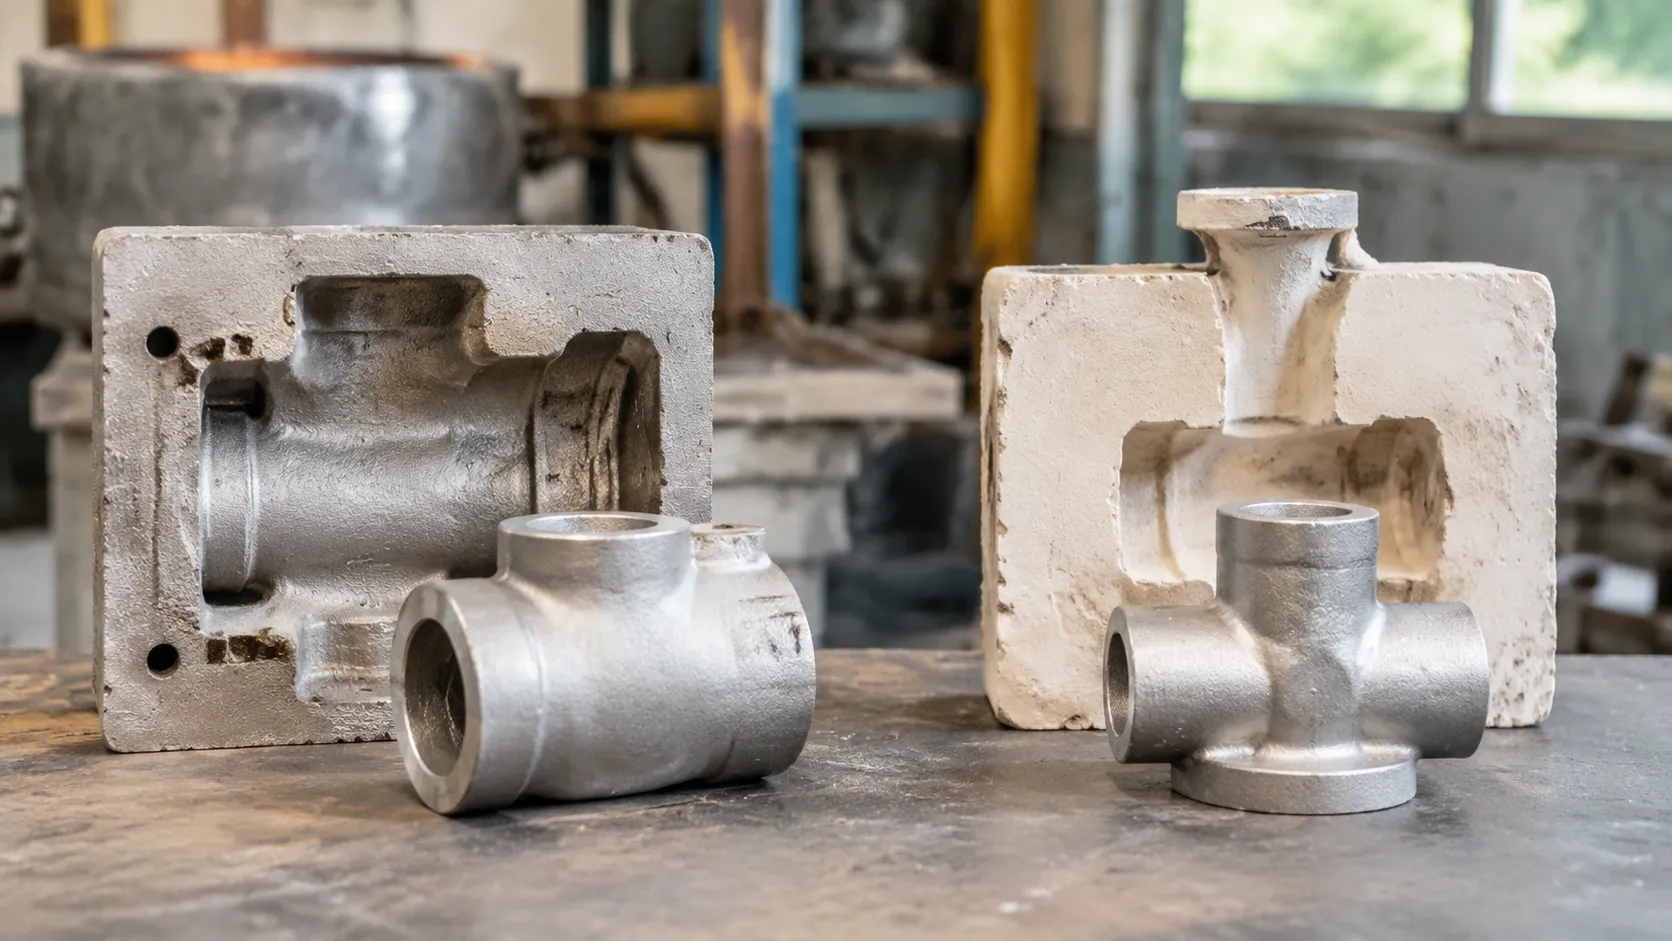
Designkompleksitet og veggtykkleiksgrenser
Når ein samanliknar gravitasjonsstøp vs investeringsstøp når det gjeld designrestriksjonar, vert skilnadene klare:
Vekttrykkforming: Best eigna for delar med jamn veggtykkleik og minimale underkutt. Det krev vanlegvis ein utstikkarvinkel for å sikre at delen kan verta fjerna frå metallforma utan skade.
Investeringstøping: Tilbyr overlegen designfleksibilitet. Det kan oppnå mykje tynnare veggseksjonar og komplekse hule funksjonar som permanente former ikkje kan romme.
Mekanisk integritet: Gravitasjonsstøp produserer vanlegvis tettere, sterkare delar, medan investeringsstøp prioriterer estetikk og geometrisk kompleksitet framfor masseproduksjonshastigheit.
Ingeniørar må vurdere behovet for komplekse, nettformede geometriar mot effektiviteten og kostnadseffektiviteten til permanente formssystem.
Verktøykostnad og produksjonsvolum i gravitasjons- vs investeringsstøp
Avgjerda heng ofte saman med ditt totale produksjonsvolum og kompleksiteten i den endelige geometrien.
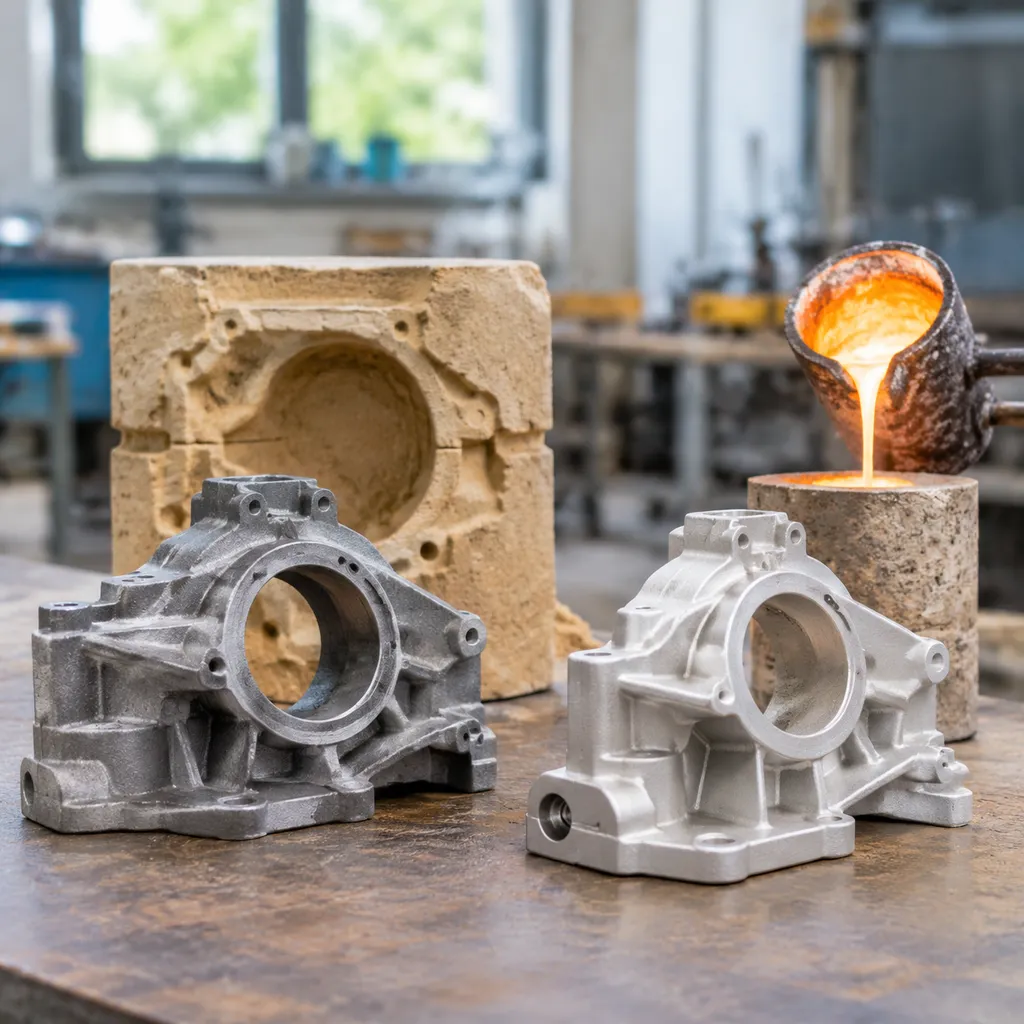
Verktøykostnader og oppstartskostnader for former
Gravitasjonsstøp (permanent formstøp) krev ofte eit betydelig oppstartsinvestering fordi formene er laga av slitesterke, varmebestandige metallar som stål eller jern. Mens den initiale verktøykostnaden er høg, har formene ein ekstremt lang levetid, noko som gjer dei ideelle for høgvolumsproduksjon.
Investeringsstøp har ofte lågare initiale verktøykostnader fordi dei formene som vert brukt til å lage voksmodellar er enklare å produsere. Men, sidan kvar del krev ein ny voksmodell, er arbeidskostnaden per syklus høgare. Når du planlegg budsjettet, er det viktig å forstå dei spesifikke variablane som påverkar investeringsformsguide med omsyn til verktøykostnader og levetid for å sikre at produksjonsstrategien din stemmer overeins med din forventede ROI.
Enhetskostnader ved produksjon på tvers av bestillingsvolum
Volumet av bestillinga di er den viktigaste faktoren for kostnadseffektivitet per eining. Gravitasjonsstøping trivs i høgvolummiljø der kostnaden for metallforma kan avskrivast over tusenvis av delar. Investeringstøyping er generelt meir kostnadseffektivt for lågare til middels volum eller svært komplekse geometriar der kostnaden for tradisjonell maskinering ville vere prohibitiv.
| Faktor | Gravitasjonsstøping | Investeringstøyping |
|---|---|---|
| Verktøyinvestering | Høg | Moderat |
| Enkeltkostnad (Høg volum) | Lav | Høgare |
| Enkeltkostnad (Låg volum) | Høg | Konkurransedyktig |
| Produksjonshastigheit | Raskt | Særare |
Krav til sekundær maskinering og etterbehandling
Ein av dei største skjulte kostnadene i produksjon er etterbehandling etter produksjonen. Investeringstøyping utmerkar seg ved å produsere "nær-nett-form" delar med utmerka overflatefinish og dimensjonell toleranse, noko som drastisk reduserer eller eliminerer behovet for sekundær CNC-maskinering.
Derimot, etter gravitasjonsstøping, vert ofte veggane tjukkare og det krev meir utstikkande vinklar. Du bør rekne med ekstra budsjett for sekundære operasjonar som sliping, reaming eller CNC-fresing for å nå dei endelige spesifikasjonane som krevjast for sluttbruken din. Mens støpeprosessen i seg sjølv kan vere billigare, kan desse nødvendige etterbehandlingssteppa redusere prisforskjellen mellom dei to metodane.
Bruksområde og industriell bruk
Typiske bruksområde for gravitasjonsstøping
Gravitasjonsstøping utmerkar seg i å lage robuste, medium til høg volum komponentar der strukturell integritet er ei prioritet. Sidan den bruker permanente metallformer, er det den foretrukne metoden for høgtytande ikkje-jernholdige metallar som aluminium og kobberlegeringar. Vanlege industriell bruk inkluderer:
- Bilkomponentar: Sylinderhovud, stemplar og motorblokker som krev utmerkede mekaniske eigenskapar og trykkbestandigheit.
- Industriell maskineri: Store strukturelle innkapslingar, motorfester og gearkassar som må tåle tung drift, som diskutert i våre store stålstøpeløysingar for tungindustrielle applikasjonar.
- Luftfart og forsvar: Tykke veggdelar som krev jamne kornstrukturar og høg slitestyrke.
- Belysning og infrastruktur: Gatelys-komponentar og store dekorative metallstykke som har nytte av kostnadseffektiviteten til gjenbrukbare former.
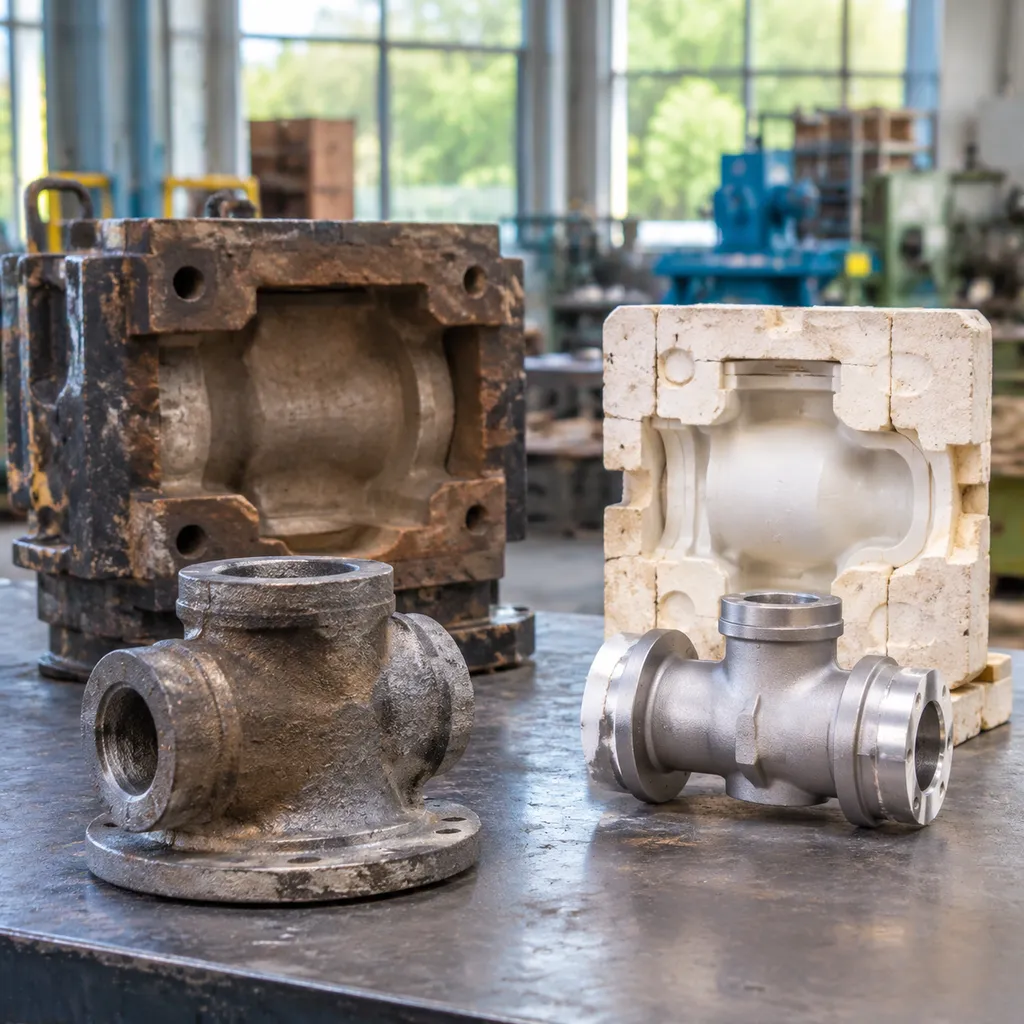
Typiske bruksområde for investeringstøyping
Investeringstøyping, ofte kalla den tapte voks-prosessen, er gullstandarden for å produsere svært intrikate delar som ville vere umogleg eller for dyre å maskinere. Det er foretrukke av ingeniørar som leitar etter nøyaktig form og overlegen overflatefinish. Viktige industriell bruk inkluderer:
- Medisinske instrument: Kirurgiske instrument, protetiske implantat og tannkomponentar som krev ekstrem presisjon og biokompatible materialar.
- Luftfartsturbinedeler: Komplekse blad, venger og motordeler som må oppretthalde strenge toleransar under ekstrem varme og trykk.
- Skytevåpen og forsvar: Tenner, sikter og komplekse innkapslingskomponentar som krev høgstyrkelegeringar og intrikate geometriar.
- Smykker og Kunst: Objekt som krev fine detaljar og komplekse teksturar som er vanskelege å reprodusere med andre støpeteknikkar.
- Industrielle Ventilar og Pumper: Presise flytkontrollkomponentar som er avhengige av beste metallet for støping for å forhindre lekkasje og sikre langvarig pålitelegheit i tøffe miljø.
Korleis velje mellom gravitasjonsstøp og investeringsstøp
Nøkkelvalgsfaktorar for ingeniørprosjekt
Å velje riktig produksjonsmetode avhenger av å balansere ytelseskrav mot økonomiske restriksjonar. Når du vurderer gravitasjonsstøp vs. investeringsstøp, bør du ta omsyn til desse kritiske faktorane:
- Delerkompleksitet: Om designet har intrikate underkutt, tynne veggar eller komplekse indre geometriar, er investeringsstøp det beste valet.
- Materialval: Høgtytande, høgtemperaturlegeringar krev ofte den spesialiserte kobaltlegeringstøyping prosessen for å sikre strukturell integritet og slitestyrke.
- Produksjonsvolum: Permanent form (gravitasjons) støp er svært effektivt for høgvolums, repeterande produksjonsrundar der verktøy kostnader kan bli avskrive over mange einingar.
- Overflatefinish: Om overflata må vere i samsvar med strenge estetiske eller funksjonelle standardar, reduserer investeringsstøp behovet for sekundær maskinering betydelig.
Når skal ein bruke investeringsstøp vs. gravitasjonsstøp
For å gjere avgjersla enklare, kan du sjå på følgjande samanlikningsguide:
| Eigenskap | Gravitasjonsstøping | Investeringstøyping |
|---|---|---|
| Geometri | Enkelt til moderat | Høg kompleksitet |
| Dimensjonsnøyaktigheit | Moderat | Utmerka |
| Produksjonsvolum | Høg | Låg til Høg |
| Overflatefinish | God | Overlegen |
| Verktøykostnad | Høge initialkostnader | Moderat |
| Beste Bruksområde | Tunge, strukturelle delar | Intrikate, høg-precision delar |
Vel gravitasjonsstøping når hovudmålet ditt er høg gjennomstrøyming av produksjon av enklare, robuste komponentar. Vel investeringsstøping når prosjektet ditt krev stramme dimensjonale toleransar, intrikate detaljar eller bruk av utfordrande, høgstyrke legeringar. Å forstå desse grunnleggjande forskjellane mellom støpemetodar gjer at du effektivt kan optimalisere produksjonsbudsjettet ditt medan du oppretthald høgaste produktkvalitet.
Referansar
- Universitetet i Florida MAE - Notat frå støpeprosessar (permanentform / gravitasjonsfylling, dimensjonal nøyaktigheit vs sand) ↩
- Wikipedia - Investeringsstøping (tapt-voks / presisjonsstøping oversikt) ↩
- ISO 8062-3:2023 - Dimensjonale og geometriske toleransar for støypningar ↩
- Ingeniørbibliotek / DOE-handbok - Struktur av metallar (støpefeil: gasslommer, krympesoner)
- The Metal Casting - Oversikt over investeringsstøpeprosessen