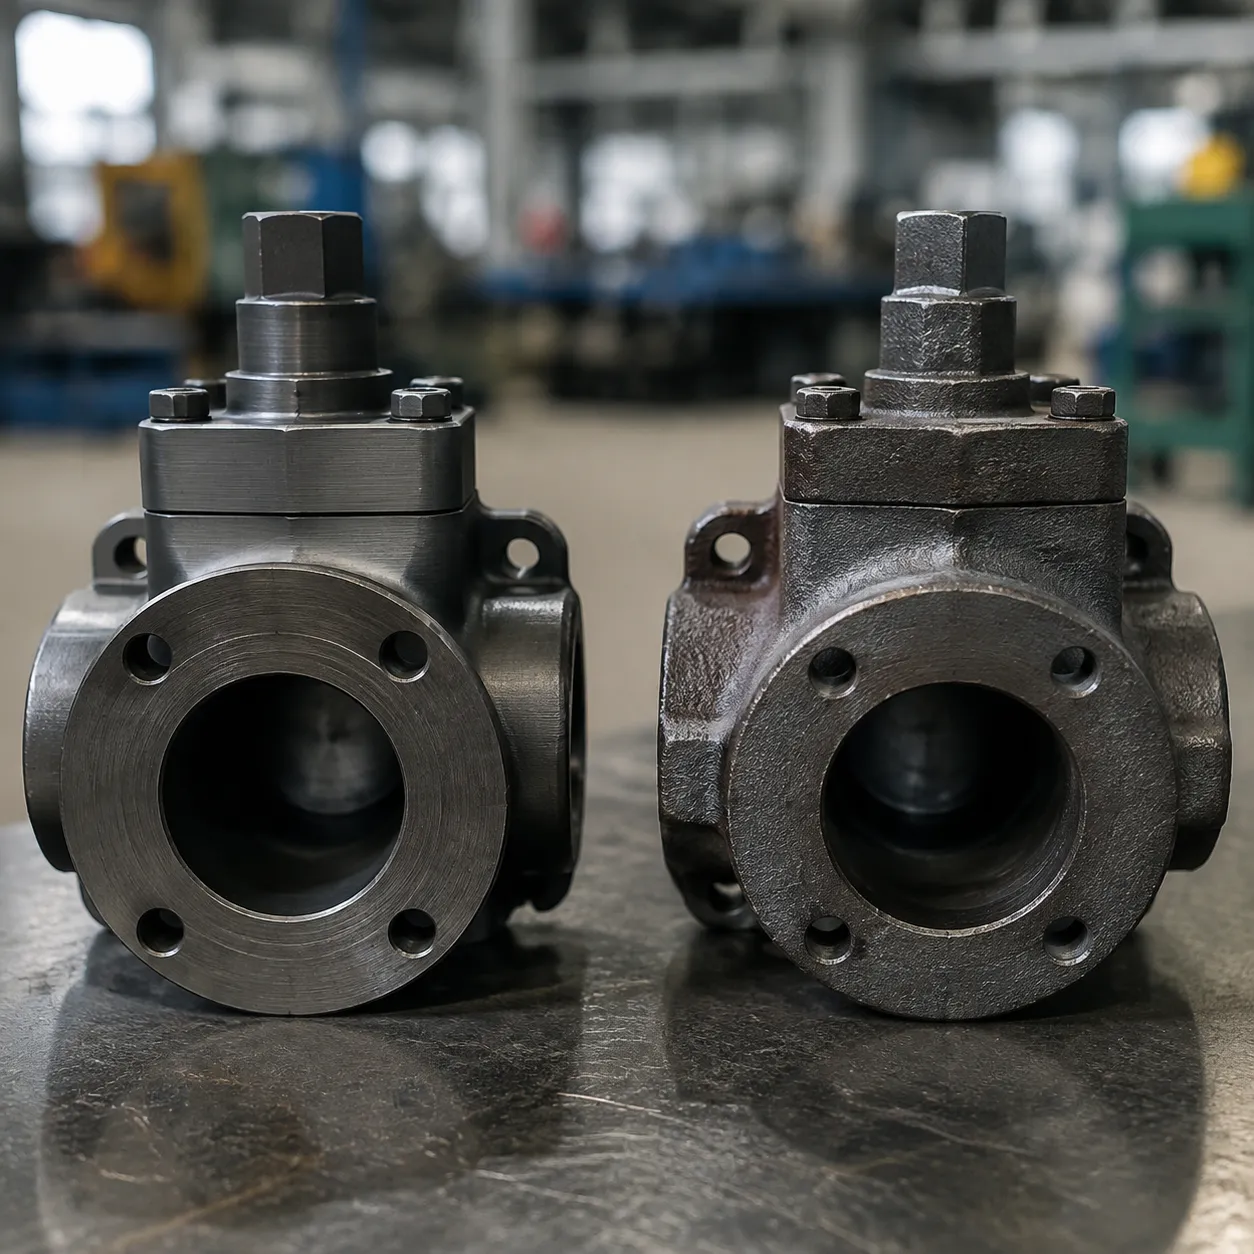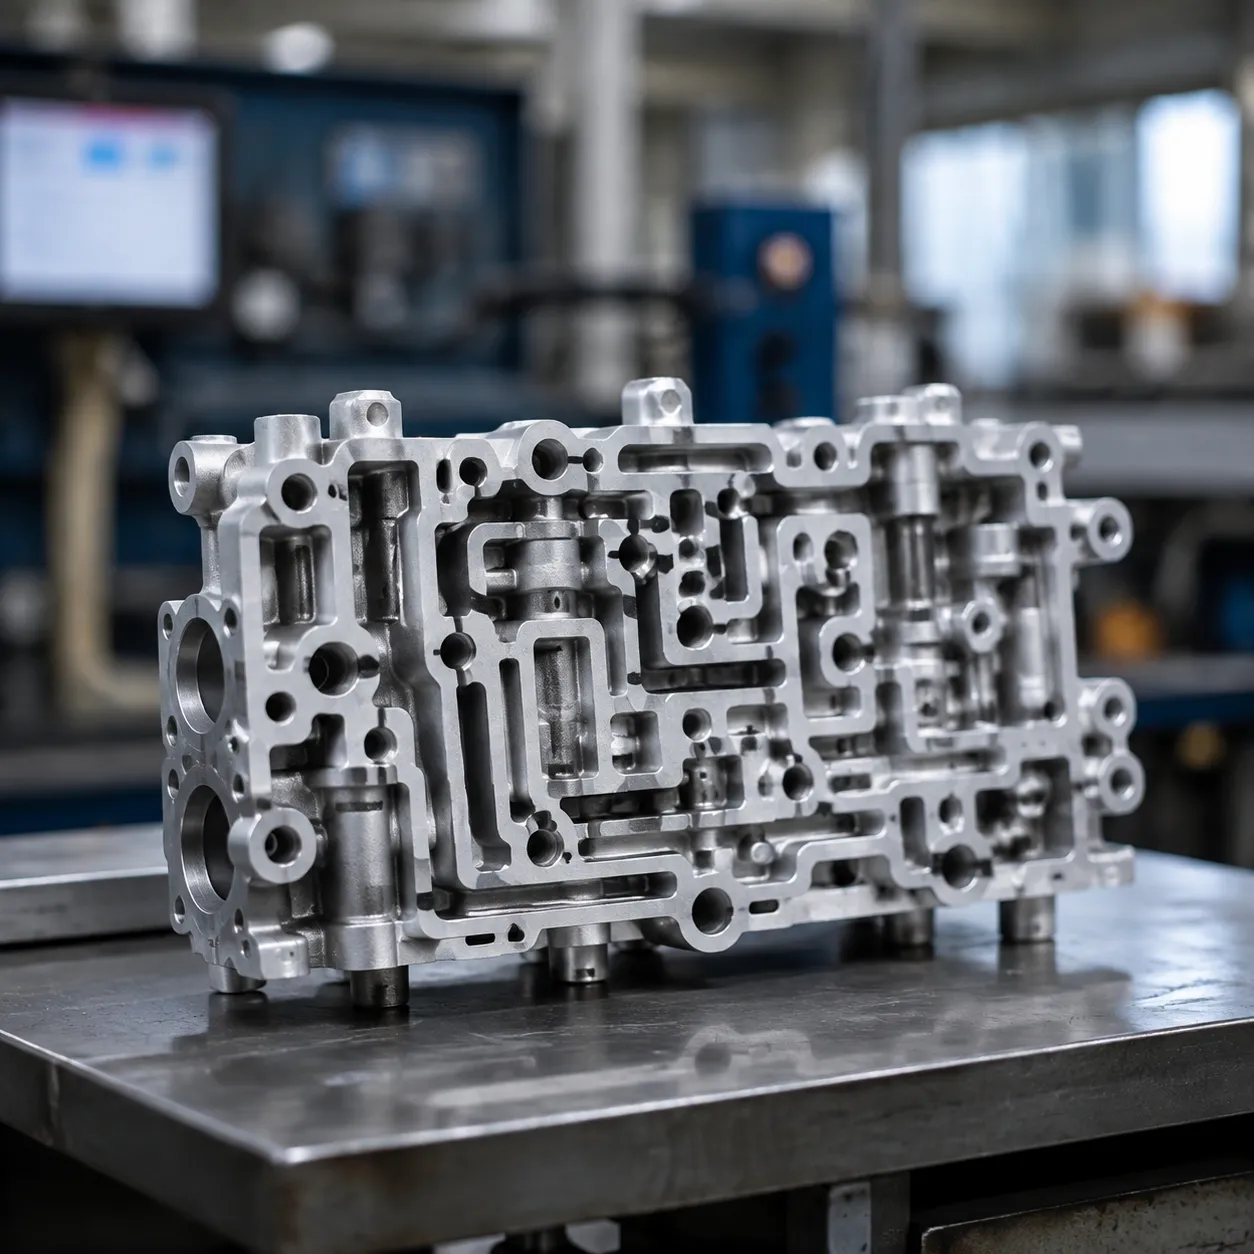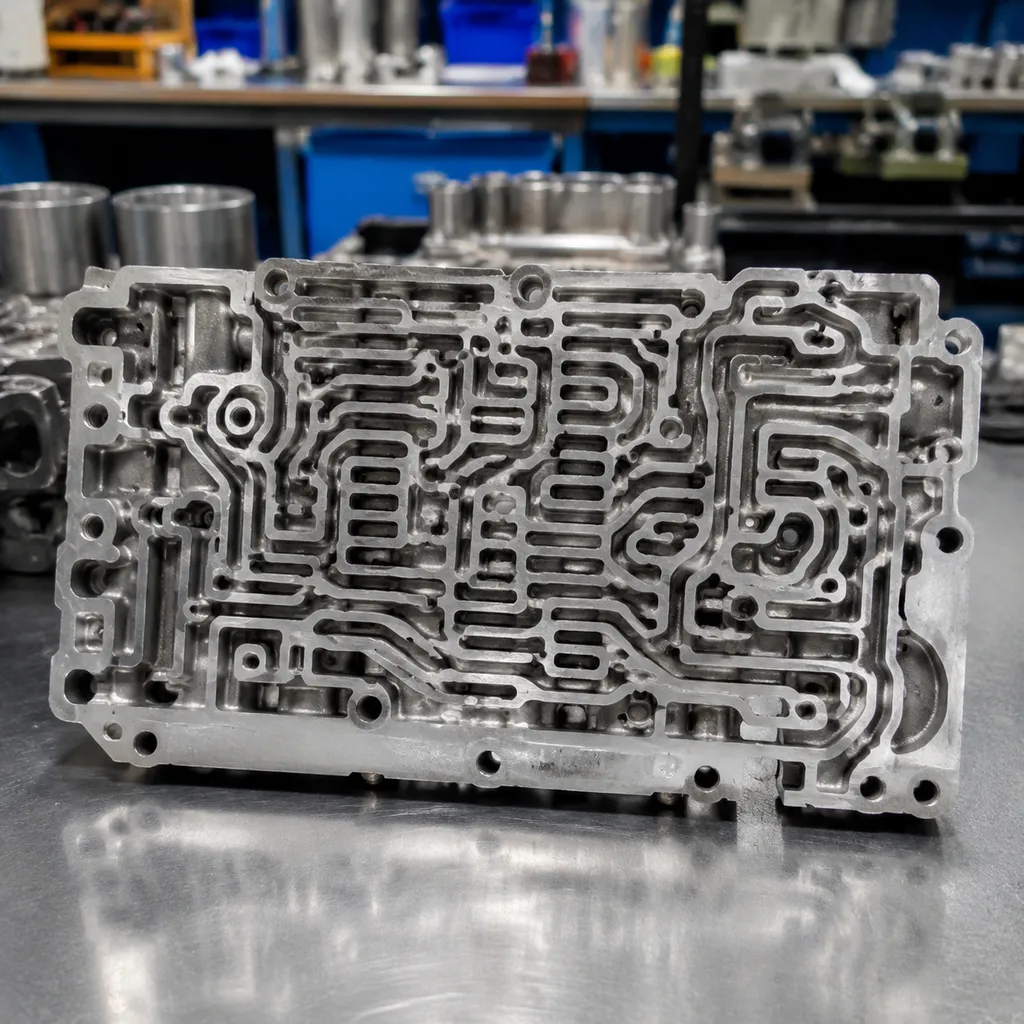
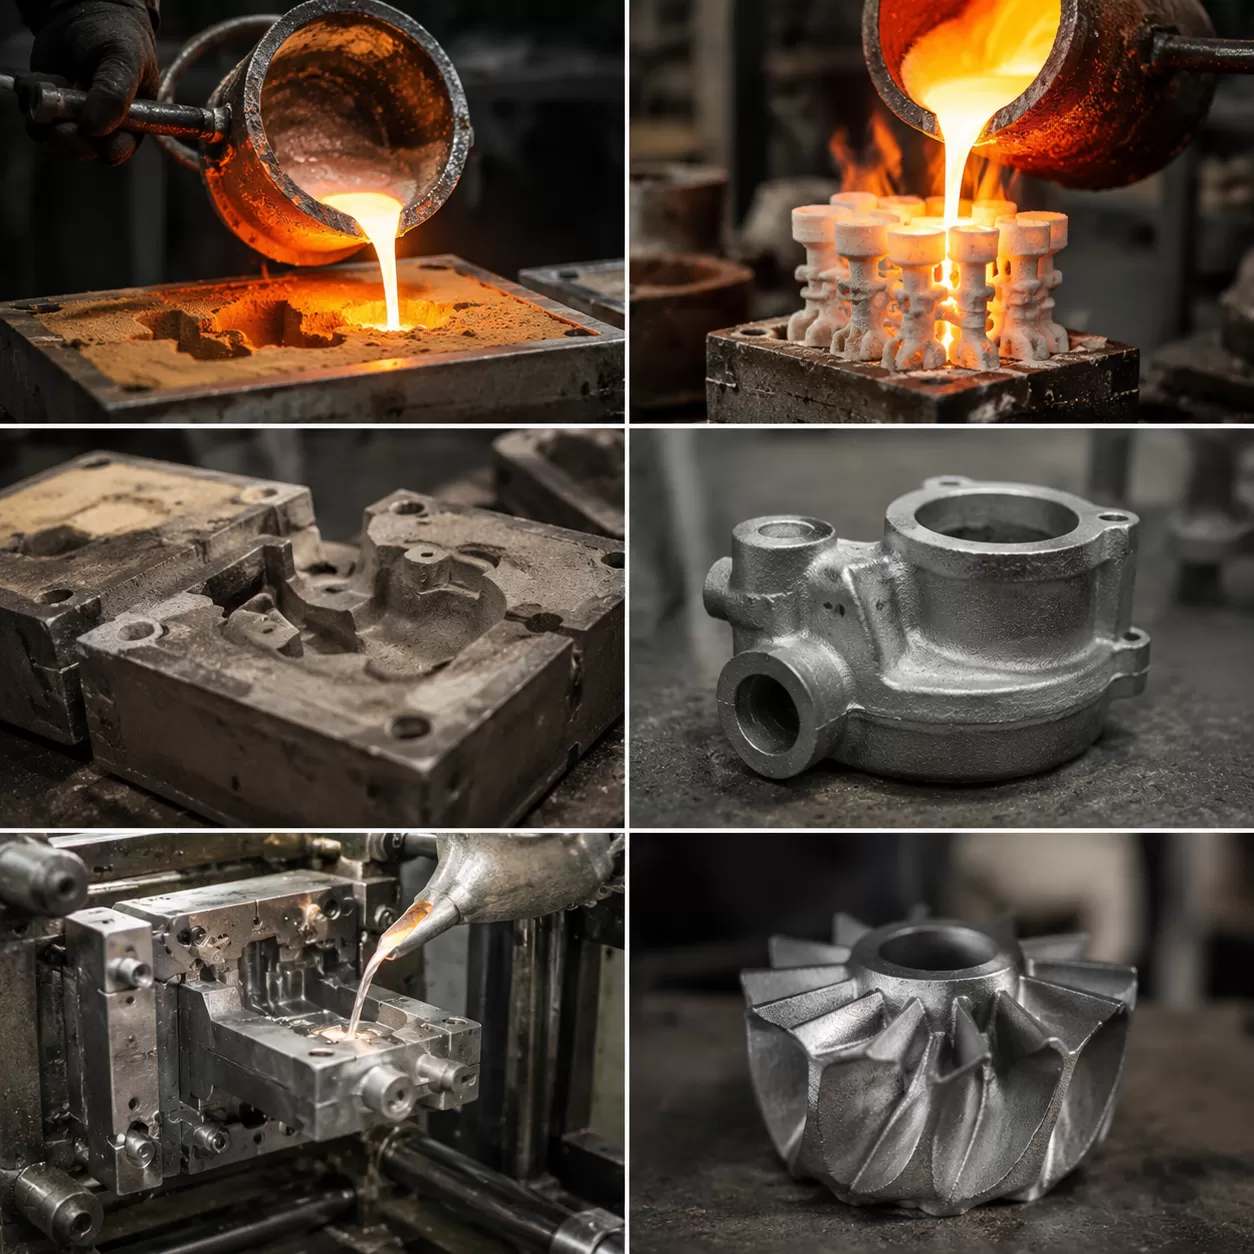
金屬鑄造 是塑造我們世界的基礎工藝。.
探索包括砂模、鑄模、投資模和永久模等金屬鑄造類型,以及材料、工藝和常見問題解答
鑄造演變: 看看這個擁有 5,000 年歷史的工藝如何成為高科技產業標準。.
可耗用模具與不可耗用模具: 導航沙模、投資模和壓鑄模之間的差異。.
材料掌握: Why choosing the right alloy—from lightweight Aluminum to rugged Cast Iron—makes or breaks your project.
專家選擇策略: 在選擇理想鑄造方法時需考慮的關鍵因素(公差、產量和成本)。.
什麼是金屬鑄造?
金屬鑄造是一種基礎的製造工藝,其中 熔融金屬 被倒入包含所需形狀空腔的專用模具中。一旦金屬冷卻並凝固,零件就會被取出,展現出精確且耐用的組件。我們 專業的精密鑄造服務供應商, ,致力於為全球產業提供高品質、複雜的金屬零件。從重型機械到精密的航空航天零件,金屬鑄造仍然是大量生產複雜幾何形狀的最有效方法之一。.
金屬鑄造的歷史
金屬鑄造的起源可以追溯到超過 5,000 年前。早期文明利用由石頭、蜂蠟和黏土製成的簡單模具鑄造銅器、工具和飾品。隨著青銅時代和鐵器時代的科技進步,鑄造技術也有了顯著的發展。工業革命引入了機械化流程和改進的冶金技術,為現代高產量生產鋪平了道路。今天,這項古老的工藝已轉變為一個高度自動化、精密導向的產業,能夠實現令人驚嘆的尺寸精度。.
金屬鑄造流程
雖然根據所選方法的不同,具體技術會有所差異,但製作金屬鑄件的核心方法保持一致。以下是標準的、逐步的製造流程:
- 模型製作: 最終物件的實體複製品(模型)被製作出來,通常使用木材、金屬、蠟或塑膠。.
- 芯模製作(如有需要): 實心芯模被製造並放置在模具內,以在最終零件中創造內部空腔。.
- 模具成型: 模型用來在模塑材料中形成空心腔,準備接受金屬。.
- 熔化與澆鑄: 固體金屬合金在工業爐中被熔化直到變成液態。這 熔融金屬 然後小心地倒入模腔中,利用重力或高壓注入模具中。.
- 冷卻與固化: 金屬冷卻硬化,並呈現出與模具內部形狀完全一致的形態。.
- 取模與後處理: 新形成的鑄件從模具中取出。多餘的材料(如閘口和溢流口)被修整,並對表面進行機加工、噴砂或拋光,以符合精確的工程規格。.
易耗模鑄造工藝
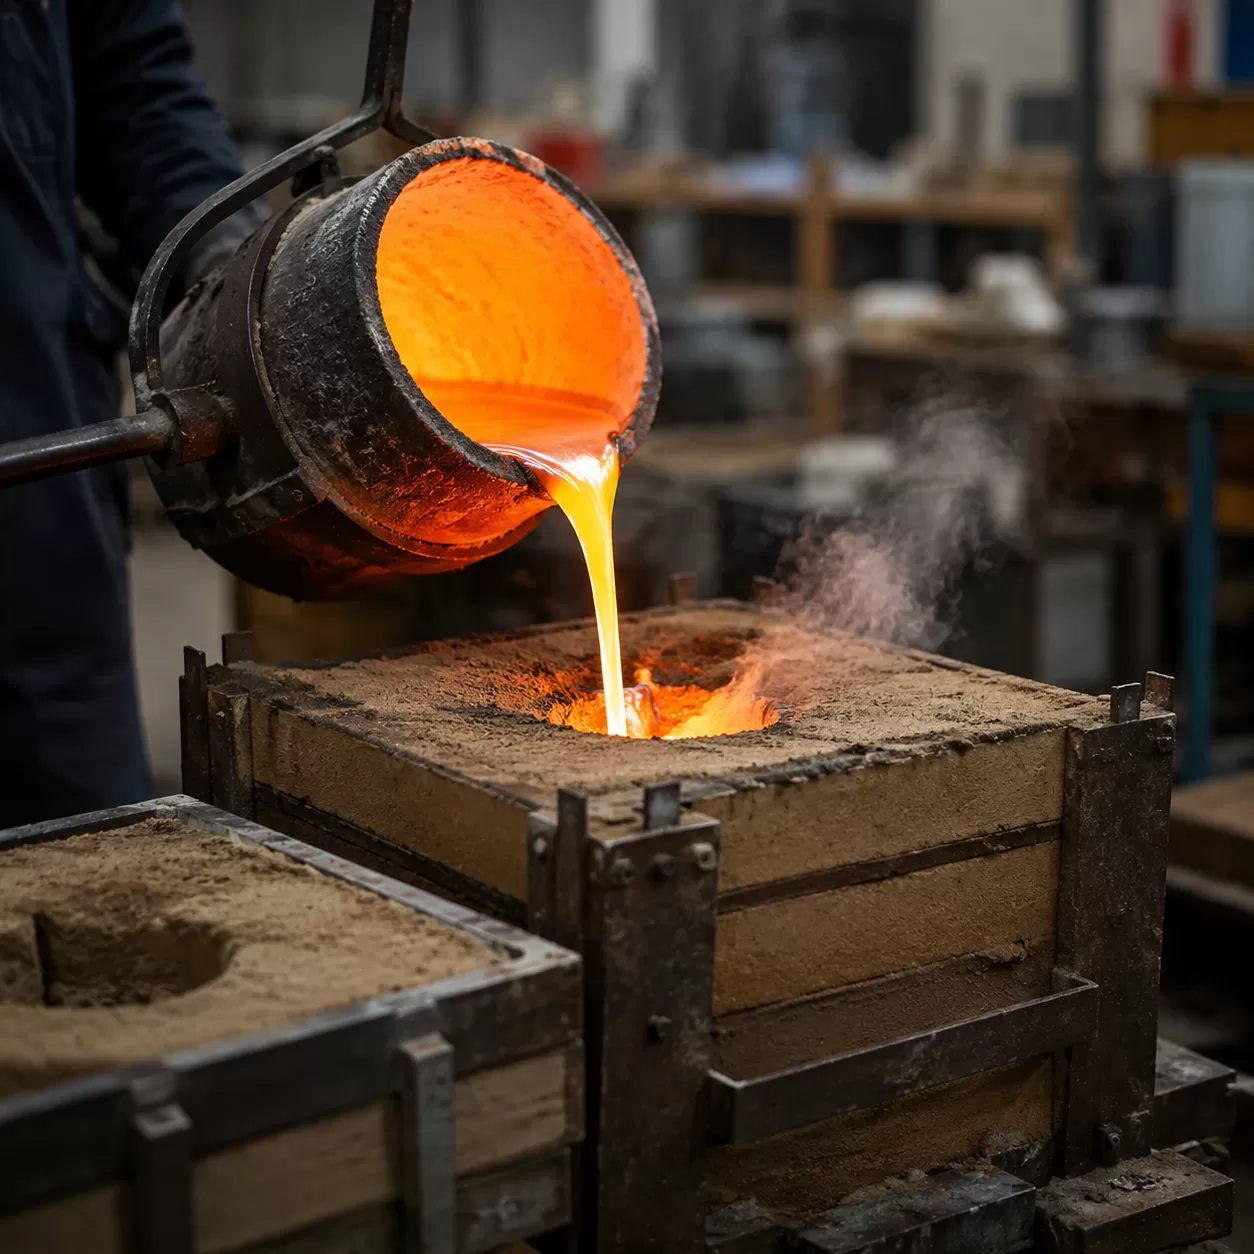
作為專業的精密鑄造服務提供商,我們了解選擇合適的製造技術決定了最終零件的品質。易耗模鑄造工藝需要破壞模具以取出成品。這些方法具有極大的彈性,並且是當今全球工業中最可靠的金屬鑄造類型之一。.
砂模鑄造
砂模鑄造仍然是塑造金屬最廣泛使用且成本效益最高的方法之一。.
- 運作方式: 我們將專用的砂子混合物包裹在模型周圍,形成空心腔體,然後將熔融金屬直接倒入模具中。.
- 主要優點: 它具有高度適應性,工具成本低,非常適合生產大型、重型零件。.
- 最佳應用: 引擎缸體、機械底座和低量定制零件。.
投資鑄造
也被廣泛稱為失蠟法鑄造,這種方法以提供卓越的細節和嚴格的公差而聞名。.
- 運作方式: 蠟型在耐用的陶瓷殼中覆蓋。一旦硬化,蠟被熔化,留下高度精確的空腔,用於熔融金屬。.
- 主要優點: 它能產生具有優異表面光潔度和複雜幾何形狀的零件,減少次級加工的需求。這項技術在使用時尤其有價值, 合金鋼鑄造工藝結合,用於高精度CNC零件 以滿足嚴格的工業規範。.
石膏模鑄造
石膏模鑄與砂型鑄造的核心概念類似,但使用巴黎石膏混合物作為模具材料。.
- 運作方式: 石膏能創造出高度細緻、光滑的空腔。.
- 主要優點: 與標準砂模相比,它提供更優越的表面光潔度和出色的尺寸精度。.
- 最佳應用: 由於石膏的熱限制,此工藝嚴格限制於低熔點的有色金屬,如鋁和鋅合金。.
失蠟法鑄造
失蠟法鑄造是一種創新方法,旨在簡化高度複雜形狀的生產。.
- 運作方式: 我們使用聚苯乙烯泡沫模型,覆蓋耐火浸漆。當熔融金屬倒入模具時,劇烈的熱量會立即使泡沫蒸發,讓金屬填充模型的精確形狀。.
- 主要優點: 此工藝省去了模具的斜度角和分模線,產生高度精確的零件,且需最少的後續加工。.
非消耗性模鑄造工藝
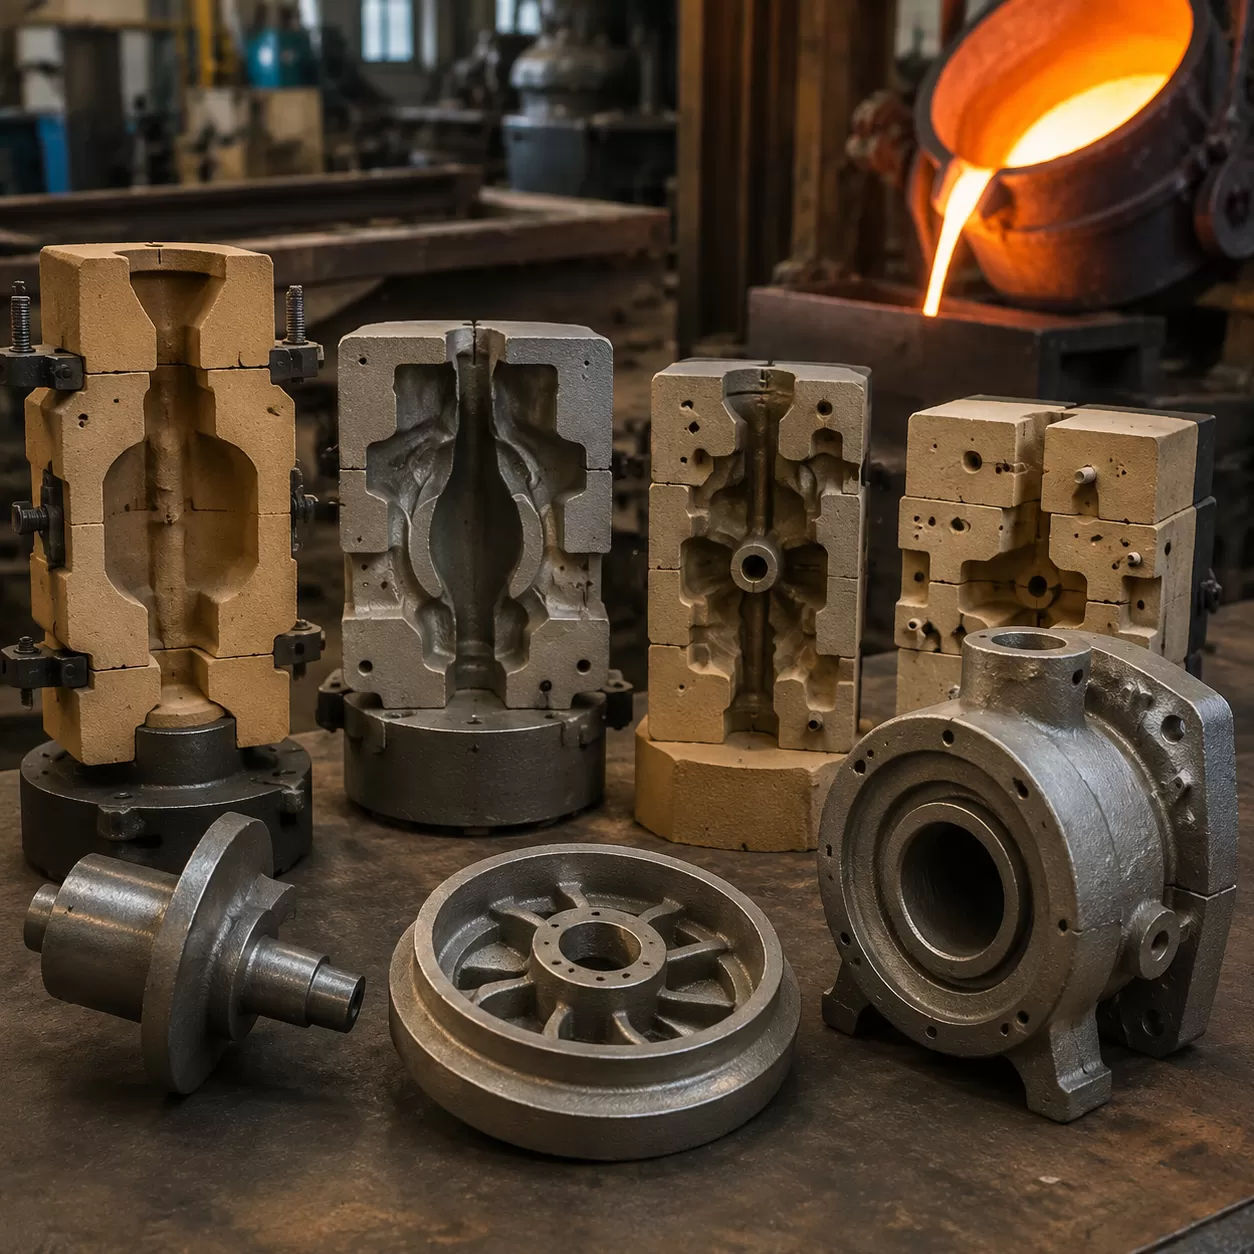
非消耗性模鑄造使用永久模具,通常由耐用金屬製成,能承受數千次循環。這種方法大大加快了生產速度,同時保持嚴格的公差。.
壓鑄
壓鑄涉及將熔融金屬在高壓下強制注入可重複使用的鋼模空腔中。這是一種非常快速且可靠的方法,用於生產具有光滑表面光潔度的複雜金屬零件。根據項目需求,我們同時使用高壓壓鑄以實現快速、大量生產,以及低壓壓鑄以滿足更高結構完整性的應用。在選擇此工藝的材料時,選擇合適的 鑄合金 對確保最終零件的耐久性和性能至關重要。.
永久模鑄造
常被稱為重力壓鑄,這種方法依靠重力而非高壓來填充模具。.
- 強度: 產生高度密實、結構堅固的零件。.
- 成本效益: 非常適合中到大量生產,當壓鑄模具成本可能過高時。.
- 表面處理: 比傳統砂型鑄造提供更佳的表面光潔度和更嚴格的尺寸精度。.
離心鑄造
離心鑄造是一種獨特的工藝,模具在倒入熔融金屬時持續高速旋轉。離心力將金屬均勻分布在模具壁上。.
- 最佳適用於: 製作對稱的圓柱形零件,如管子、管道和環。.
- 高密度: 旋轉動作將雜質推向中心,留下外層結構密實且無缺陷。.
- 效率: 省去中心芯的需求,節省時間和材料成本。.
常用金屬材料
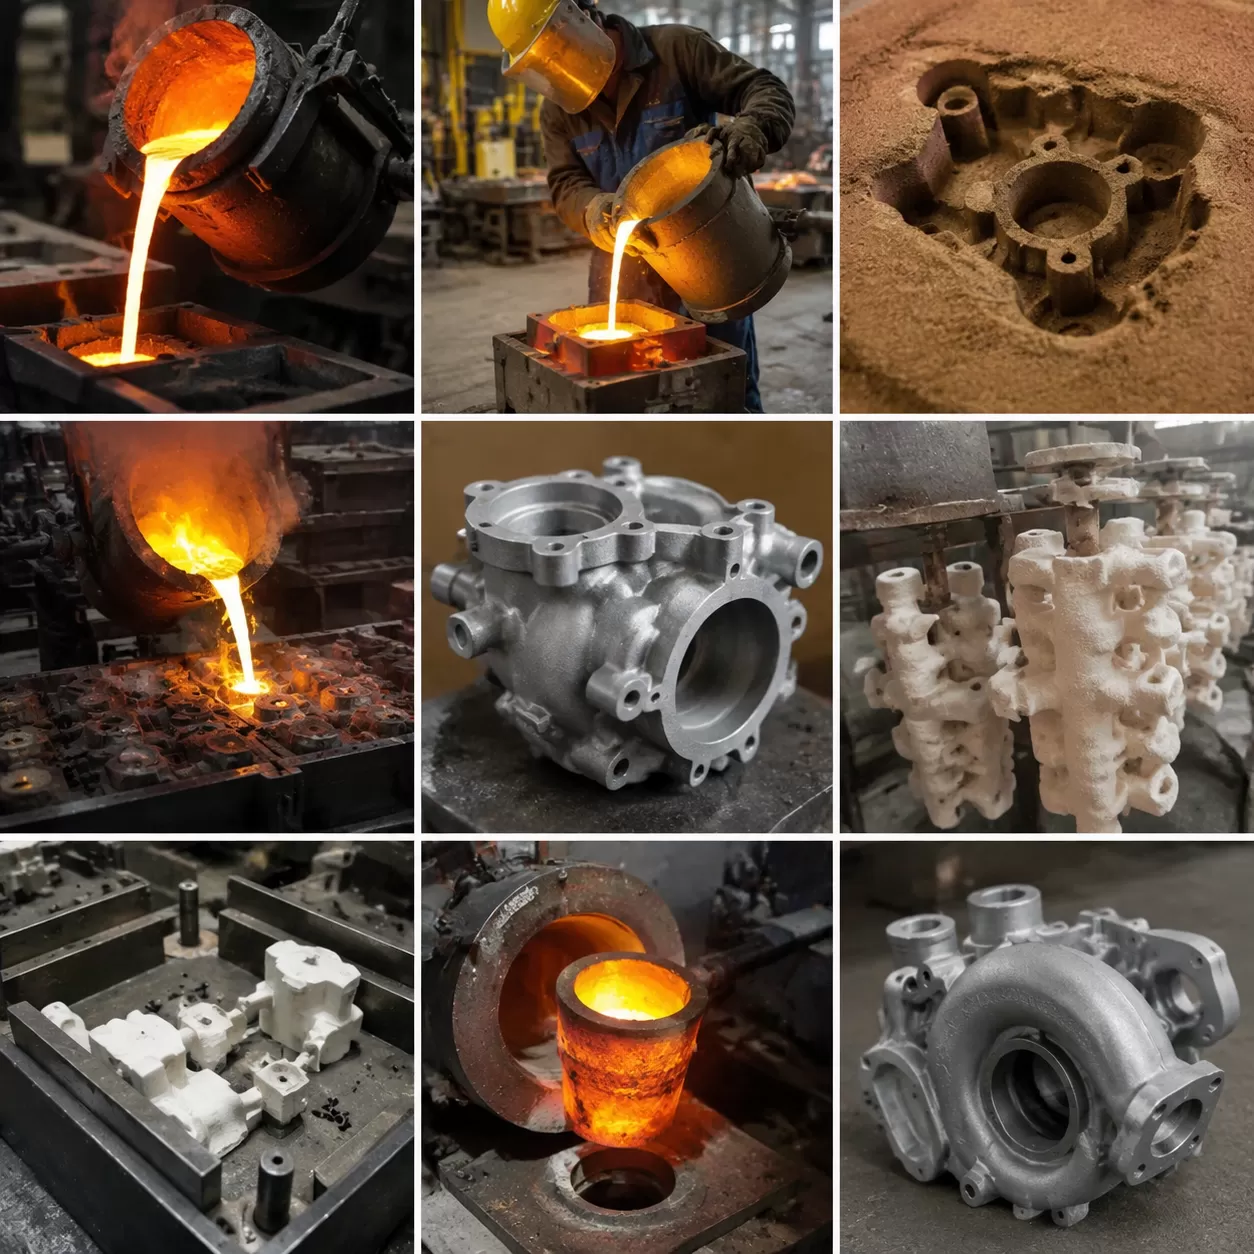
當我們將熔融金屬倒入模具時,所選材料完全決定零件的最終性能。在不同類型的金屬鑄造中,某些金屬因其兼具可加工性與可靠的機械性能而脫穎而出。.
鋁
鋁材輕巧、易於加工,並具有優異的耐腐蝕性。.
- 最適用於: 大量生產、複雜幾何形狀及重量敏感的零件。.
- 常用方法: 鋁在 工業模具鑄造流程 中受到高度青睞,因其能快速形成精確的形狀,適用於汽車和航空航天領域。.
鑄鐵
鑄鐵是製造界的堅實主力。它在熔化時流動性佳,固化後具有極佳的耐磨性。.
- 最適用於: 用於重型、高耐磨零件,如引擎缸體、管道和大型機械底座。.
- 常用方法: 砂型鑄造仍是處理這種重材料最實用且經濟的方法。.
鋼
鋼材具有無與倫比的強度、韌性和耐久性。在零件必須承受高應力和惡劣工作環境時,我們依賴它。.
- 最適用於: 工業工具、結構硬體和重型機械零件。.
- 常用方法: 投資鑄造能完美處理鋼材的複雜設計。對於極端環境,加入專用合金如 15-5 PH鋼 確保您的零件保持高強度和卓越的耐腐蝕性。.
銅和青銅合金
銅和青銅因其優越的導電性、熱性能和低摩擦特性而受到高度重視。.
- 最適用於: 軸承、齒輪、海洋硬體、管道閥門和電氣配件。.
- 常用方法: 我們經常使用離心鑄造來製造高耐用性、密度高且無缺陷的圓柱形零件,適用於這些合金。.
選擇合適的金屬鑄造方法
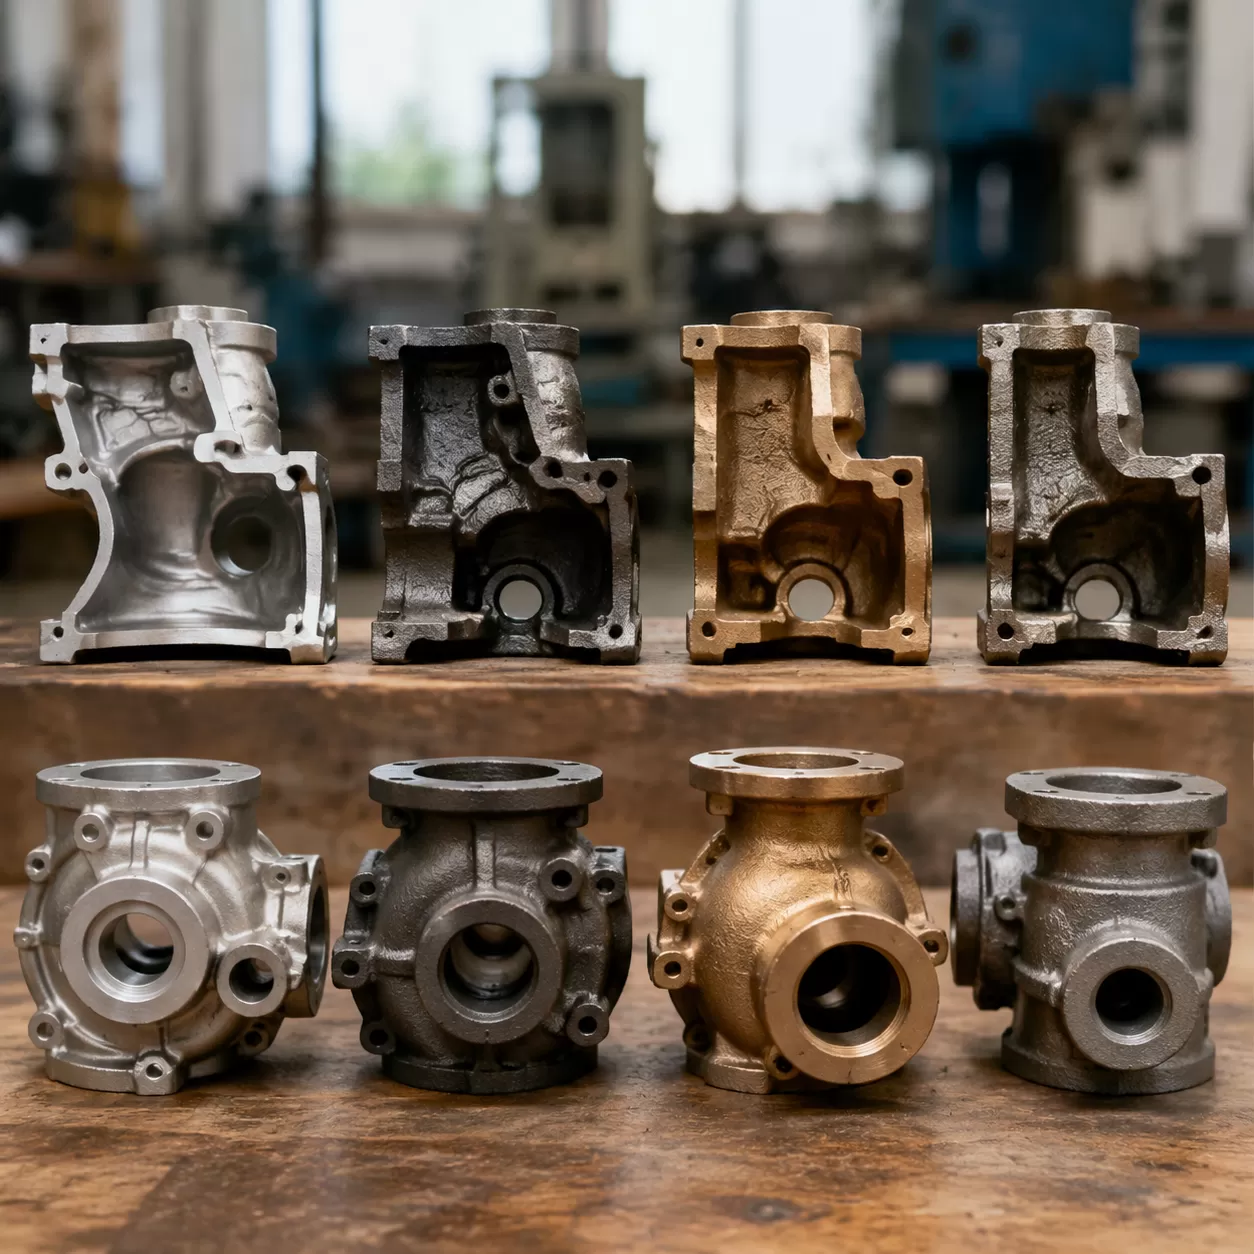
從各種金屬鑄造類型中選擇理想技術,可能會決定您的製造項目的成敗。找到最適合的方案,確保您獲得耐用的零件,同時控制生產成本和時間表。.
考慮因素
在倒入任何熔融金屬之前,您需要評估您的項目特定需求。請記住這些關鍵因素,以確保最佳效果:
- 生產量: 高壓壓鑄非常適合大量生產,而砂型鑄造則在小批量定制中更具成本效益。.
- 材料選擇: 某些金屬在特定模具中流動性較佳。您的材料選擇直接決定最可行的工藝。.
- 公差與精度: 投資鑄造(失蠟鑄造)能提供極其嚴格的公差,而重力壓鑄可能需要二次 CNC 加工。.
- 模具成本: 一次性模具有較低的前期成本,與重複使用模具所需的昂貴模具相比較。.
- 表面處理要求: 如果光滑且接近成品形狀非常重要,石膏模鑄造或低壓壓鑄將幫助您節省大量後處理時間。.
比較鑄造工藝
在比較不同方法時,您必須權衡速度、設置成本與最終品質之間的取捨。砂型鑄造非常多功能且便宜,但缺乏投資鑄造的細節精度。與此同時,離心鑄造在製造高耐用性空心圓柱形零件方面無與倫比。.
對於高產量且一致性和機械強度不可妥協的生產,採用 永久模鑄造 工藝能提供出色的尺寸精度和優越的表面品質。相反,如果您的項目涉及特定的銅合金和複雜細節,與專業的 銅合金鑄造服務 合作可以確保您的定制 OEM 精密零件符合行業標準,且不會浪費材料。將特定的鑄造工藝與您的結構和財務規格相匹配,是製造成功的終極關鍵。.
金屬鑄造類型常見問題
哪種鑄造方法最適合高度複雜的形狀?
我們通常建議使用投資鑄造,也廣泛稱為失蠟法鑄造,適用於複雜設計。它具有優異的尺寸精度和光滑的表面處理。如果您想了解我們用來實現這種精度的具體材料,請查看我們的 投資鑄造材料指南 細節氧化鋯和矽膠耐火粉末。.
高產量生產中最具成本效益的工藝是什麼?
壓鑄,特別是高壓壓鑄,通常是大量生產的最佳選擇。這種方法將熔融金屬高速壓入可重複使用的鋼模中,使流程快速、可重複且每單位成本低廉。.
鋼製零件可以高精度鑄造嗎?
當然可以。像投資鑄造和專用砂模鑄造這樣的工藝非常適合堅硬金屬。作為專業的精密鑄造服務提供商,我們生產高品質的 碳鋼鑄件,用於精密定制鋼零件 旨在符合嚴格的全球工業標準。.
可用性模和不可用性模的區別是什麼?
- 可消耗模具: 用於砂模鑄造和石膏模鑄造。模具在取出零件後會被破壞。這些模具較便宜,適合低量生產。.
- 不可用性模: 用於重力壓鑄、低壓壓鑄和離心鑄造。模具可重複使用,非常適合高產量製造,初始模具成本可由規模經濟抵銷。.