أساسيات دورة الحرق في السباكة الاستثمارية وتأثيرها على الجودة
ما هي دورة الحرق؟
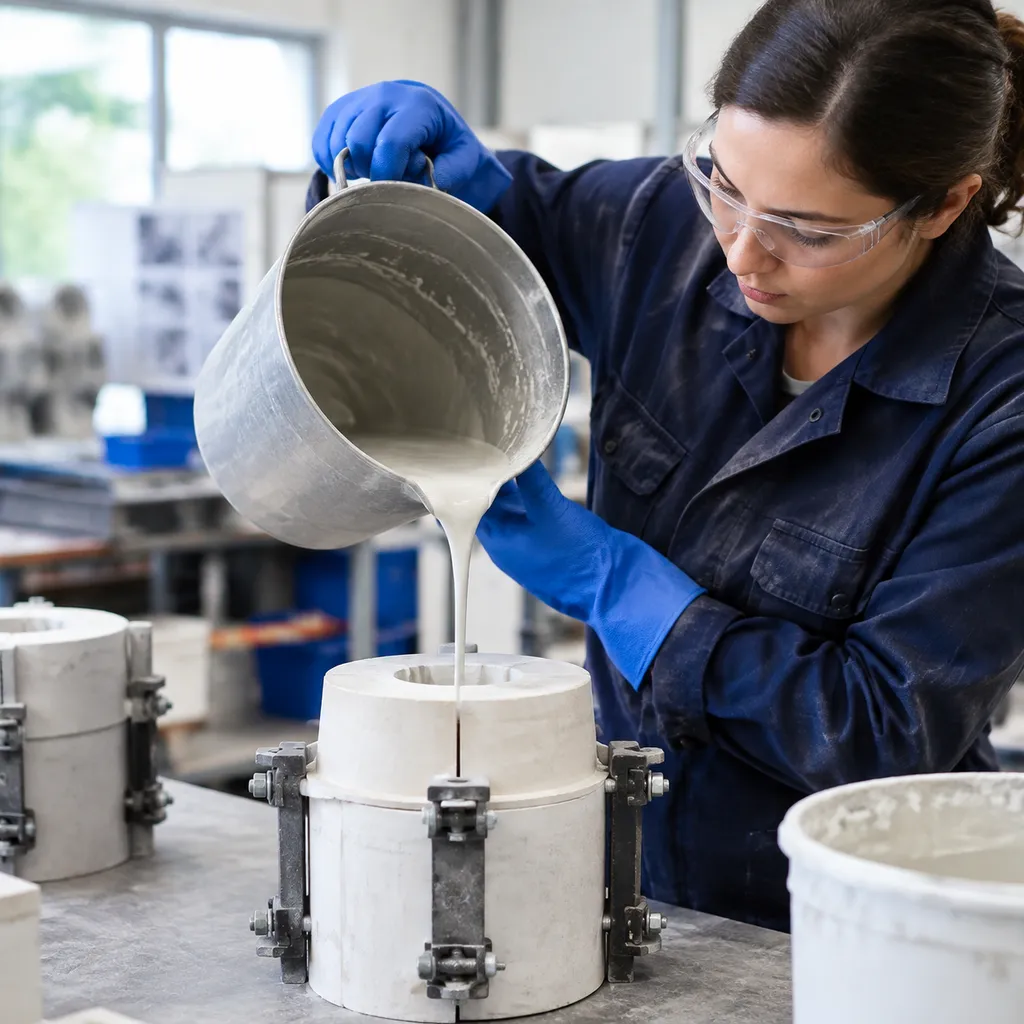
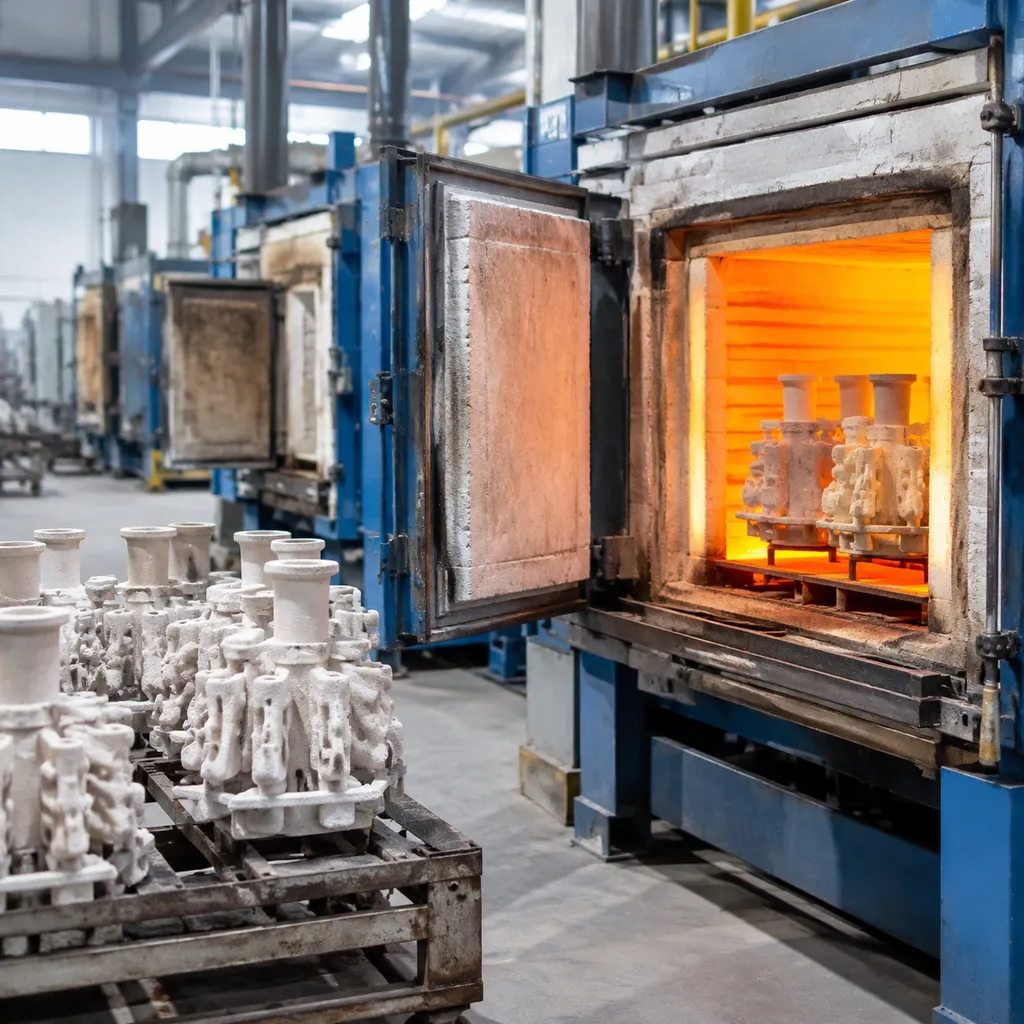
In صب الشمع المفقود, ، فإن دورة الحرق في السباكة الاستثمارية هي عملية تتضمن برنامج تسخين متعدد المراحل يُنفَّذ داخل فرن الحرق. وتتمثل وظيفتها الأساسية في إزالة النموذج المؤقت، سواء كان منحوتًا من الشمع التقليدي أو مصنوعًا من الراتنج القابل للسبك ، من القالب الخزفي المتصلب.
بدلًا من تعريض القالب للحرارة الشديدة دفعة واحدة، تعمل دورة الحرق الفعّالة على رفع درجة الحرارة تدريجيًا وبشكل منهجي، مع فترات تثبيت محددة، لتحقيق ثلاثة أهداف أساسية:
- إزالة الشمع بالكامل: إذابة النموذج الأصلي وتصريفه وتبخيره دون التسبب في تمدده بسرعة كبيرة تؤدي إلى تشقق تجويف القالب.
- إزالة النموذج: حرق بقايا الهيدروكربونات والمركبات المتطايرة بالكامل، مع ضمان عدم ترك أي بقايا من الكربون أو الرماد.
- تلبيد القالب: تقوية مادة القالب الحرارية المقاومة للحرارة حتى تتمكن من تحمّل التأثيرات الحرارية والفيزيائية للمعدن المنصهر.
لماذا تُعد عملية الحرق ضرورية لجودة المسبوكات؟
تحدد سلامة دورة حرق الشمع جودة المكوّن المعدني النهائي. فأي اختصار في خطوات التسخين يؤثر مباشرةً في القالب الخزفي، مما يؤدي إلى قطع مصبوبة تالفة، وإعادة عمل مكلفة، وعيوب في الأبعاد.[1]
| عامل العملية | دورة حرق مضبوطة | جدول حرق غير مناسب |
|---|---|---|
| نظافة التجويف | جدران قالب نقية وخالية من البقايا | تلوث بالرماد ووجود شوائب |
| طرد الغازات | مادة القالب المسامية التي تسمح بخروج الهواء | احتباس الغازات مما يؤدي إلى مسامية السطح |
| الاستقرار الحراري | التمدد الحراري المضبوط للمادة الحرارية المقاومة | صدمة حرارية وتشقق القالب وظهور خطوط زائدة عند الفواصل |
| تفاصيل السطح | نقل دقيق وواضح للتصميمات المعقدة | تنقر وخشونة وامتلاء غير مكتمل |
تضمن الإدارة الصارمة لدورة الحرق وصول تجويف القالب إلى التوازن الحراري والقوة الهيكلية، مما يوفر الأساس الضروري للحصول على نتائج صب معدني خالية من العيوب.
المراحل الرئيسية لدورة حرق قوالب الصب بالاستثمار
تُعد دورة الحرق إجراءً بالغ الأهمية في عملية الصب بالشمع المفقود، إذ تضمن تجهيز تجويف القالب بشكل مثالي لاستقبال المعدن المنصهر.
المرحلة الأولى: تبخر الرطوبة وإزالة الشمع
تبدأ الدورة بزيادة تدريجية وبطيئة في درجة الحرارة لتبخير الرطوبة الداخلية بأمان وإذابة النماذج الشمعية. وتمنع عملية إزالة الشمع بشكل صحيح تراكم ضغط البخار الذي قد يؤدي إلى تشقق قالب الاستثمار. ويضمن الحفاظ على استقرار درجة الحرارة خلال هذه المرحلة الأولية تصريف الشمع بالكامل ونظافة القالب، تاركًا تجويفًا واضحًا.[1]
المرحلة الثانية: الاحتراق والتغويز والتحول اللدن
مع ارتفاع درجة الحرارة، تخضع بقايا الشمع المتبقية لعمليتي الاحتراق والتغويز. وإذا كنت تعمل باستخدام الراتنج القابل للسبك, ، فإن هذه المرحلة تُعد بالغة الأهمية لأن المادة تمر خلالها بمرحلة التحول اللدن. ويلزم توفير تدفق هواء منتظم داخل فرن الحرق لمنع الغازات المحتبسة من الإضرار بسلامة القالب.
المرحلة الثالثة: حرق الكربون وإزالة الرماد
تركز هذه المرحلة على إزالة تراكمات الكربون التي قد تؤثر سلبًا في جودة تشطيب سطح الأجزاء المعدنية. ويُعد دوران الأكسجين عاملًا أساسيًا لأكسدة بقايا الكربون والرماد والتخلص منها. وتمثل كفاءة الحرق في هذه المرحلة العامل الفاصل بين الحصول على مسبوكة ذات سطح أملس ومسبوكة تشوبها مسامية داخلية أو شوائب سطحية.[2]
المرحلة الرابعة: التمدد الحراري والتلبيد واستقرار درجة حرارة الصب
في المرحلة النهائية، يخضع القالب لعمليتي التمدد الحراري والتلبيد بصورة مضبوطة لاكتساب القوة اللازمة لعملية الصب. ويجب تثبيت درجة حرارة الفرن عند درجة حرارة الصب المطلوبة لتجنب الصدمة الحرارية، وضمان جاهزية القالب لاستقبال المعدن المنصهر دون تعرضه للتشقق. وتؤدي الإدارة السليمة لدرجات الحرارة هذه إلى تحقيق دقة أبعادية فائقة في المسبوكة النهائية.
الجداول الزمنية والمنحنيات القياسية لدورات الحرق
يعتمد تحسين عملية الصب الاستثماري من خلال دورة الحرق بدرجة كبيرة على نوع المادة المستخدمة. وسواء كنت تستخدم أنواع الشمع التقليدية أو المواد الرقمية المتقدمة، يجب معايرة فرن الحرق ليتوافق مع متطلبات التحلل الحراري الخاصة بكل مادة، بما يضمن الحصول على قالب نظيف.
دورة الحرق القياسية لشمع المجوهرات التقليدي
تتبع أنواع شمع المجوهرات التقليدية عادةً منحنى ارتفاع تدريجي لدرجة الحرارة لتجنب إجهاد القالب.[3]
| المرحلة | نطاق درجة الحرارة | الغرض |
|---|---|---|
| إزالة الشمع | 150°C - 300°C | التصريف الأولي للشمع |
| رفع تدريجي لدرجة الحرارة | 300°C - 700°C | احتراق البقايا |
| التثبيت الحراري | 700°C - 750°C | التلبيد وإزالة الرماد |
دورات حرق سريعة للإنتاج السريع
عندما تكون سرعة الإنتاج هي الأولوية، تُستخدم دورات حرق مختصرة. ومع ذلك، تتطلب هذه الدورات تحكمًا دقيقًا لتجنب تشقق مادة الاستثمار. وتعتمد دورات الحرق السريع على معدلات ارتفاع أولية أعلى لدرجة الحرارة، مما يعني ضرورة الحفاظ على تدفق هواء ممتاز داخل الفرن للتعامل مع التحلل الغازي السريع للشمع.
معايير الحرق لإزالة المواد من الراتنجات القابلة للصب المطبوعة ثلاثية الأبعاد
تتطلب الراتنجات القابلة للصب دورة حرق أكثر صرامة مقارنة بالشمع التقليدي. ونظرًا إلى أن الراتنجات تتميز بتركيب جزيئي معقد، فإنها تحتاج إلى فترة تثبيت أطول عند درجات الحرارة المرتفعة لضمان الاحتراق الكامل ومنع تكوّن السخام الكربوني داخل تجويف القالب.
- المرحلة الأولية: رفع درجة الحرارة تدريجيًا وببطء إلى 250 درجة مئوية للسماح بحدوث التحول البلاستيكي.
- مرحلة الأكسدة: تثبيت درجة الحرارة لفترة طويلة بين 500 و750 درجة مئوية للتخلص من الرماد.
- مرحلة التبريد: خفض درجة الحرارة تدريجيًا إلى درجة حرارة الصب لضمان الاستقرار الحراري.
اختلافات دورة الحرق حسب حجم القارورة
تتطلب إدارة عملية الصب بالشمع المفقود باستخدام دورة الحرق بفعالية تعديل المعايير وفقًا للأبعاد الفعلية للقارورة. إذ تحدد كتلة مادة الاستثمار وحجم النموذج كيفية اختراق الحرارة للقالب، مما يجعل حجم القارورة متغيرًا أساسيًا في عمليتك. دليل صب المعادن الدقيق للمهندسين ومشتري المعدات الأصلية.
برامج الحرق للقوارير الصغيرة (حتى 2.5 × 2.5 بوصة)
الرفع الأولي لدرجة الحرارة: يمكنك عادةً زيادة درجة الحرارة بشكل مطرد دون التعرض لخطر حدوث صدمة حرارية كبيرة.
إزالة الشمع: نظرًا إلى قلة حجم الشمع الذي يجب التخلص منه، تصل هذه القوالب إلى درجة الحرارة المحددة في فرن الحرق بسرعة أكبر.
الاتساق: حافظ على فترة تثبيت أقصر عند درجة الحرارة القصوى لتجنب الإفراط في تسخين مادة الاستثمار، الأمر الذي قد يؤدي إلى هشاشة جدران القالب.
برامج الحرق للقوارير المتوسطة إلى الكبيرة (3.5 × 4 بوصات وما فوق)
تتطلب القوالب الأكبر حجمًا اتباع نهج أبطأ وأكثر تأنّيًا لتجنب فشل القالب. عند العمل بأحجام أكبر، لا يكون التمدد الحراري متجانسًا، مما قد يؤدي إلى حدوث تشققات إذا تم تسخين القالب بسرعة كبيرة.
معدلات رفع درجة الحرارة الممتدة: استخدم معدل تسخين أبطأ لضمان وصول مركز القالب الكبير إلى التوازن الحراري المطلوب مع جدران الفرن.
أوقات النقع: زِد أوقات المكوث بشكل ملحوظ. فالكتلة الأكبر من مادة الاستثمار تحتفظ بالرطوبة وبقايا الشمع لفترة أطول؛ وعدم تمديد هذه الأوقات سيؤدي إلى احتراق غير مكتمل.
التسخين المتجانس: تأكد من وضع القالب في الموضع الصحيح داخل الفرن لضمان توزيع الحرارة بالتساوي، إذ تكون المناطق الباردة أكثر شيوعًا في تكوينات قوارير الصب الأكبر حجمًا.
أفضل الممارسات للتحكم في عملية الصب بالاستثمار باستخدام دورة الحرق
يتطلب تحقيق نتائج متسقة في عملية الصب بالاستثمار باستخدام دورة الحرق الالتزام الصارم بإدارة الحرارة. فالدقة في ضبط إعدادات الفرن تمنع حدوث تلف هيكلي في قالب مادة الاستثمار وتضمن تكوين تجويف نظيف لاستقبال المعدن.
التحكم في معدلات رفع درجة الحرارة وأوقات المكوث
يحدد معدل رفع درجة الحرارة مدى سرعة وصول الفرن إلى درجات الحرارة المستهدفة. فقد يؤدي التسخين السريع إلى تراكم ضغط البخار داخل القالب، مما يتسبب في حدوث تشققات. احرص دائمًا على تطبيق معدلات رفع تدريجية لدرجة الحرارة خلال مرحلة إزالة الشمع الأولية، للسماح بخروج الشمع بأمان قبل تمدده. وتُعد أوقات المكوث بالغة الأهمية أيضًا؛ إذ يضمن تثبيت درجة الحرارة عند مستويات محددة وصول الحرارة إلى جميع أجزاء سُمك القالب بشكل متجانس. وغالبًا ما يؤدي تجاوز فترات المكوث إلى معالجة غير متساوية واحتباس الرطوبة، مما يضر بسلامة القالب. الصب بالشمع المفقود.
ضمان تدفق الهواء المناسب وتهوية الفرن
تعتمد عملية الحرق النظيفة على توفر الأكسجين. فإذا لم يكن فرن الحرق مزودًا بتهوية مناسبة، فسوف تتراكم بقايا الكربون داخل القالب، مما يؤدي إلى ظهور عيوب سطحية في القطعة النهائية. تأكد من وجود تدفق هواء نشط داخل الفرن لتسهيل تحويل الشموع والراتنجات إلى غازات. تساعد التهوية المناسبة على التخلص من غازات الاحتراق، ومنع الضغط العكسي، وضمان خلو تجويف القالب من الرماد وتراكم الكربون.[2]
إدارة التمدد الحراري لمادة الاستثمار
تتعرض مواد الاستثمار لتغيرات فيزيائية كبيرة عند تعرضها لدرجات حرارة مرتفعة. يجب التحكم في التمدد الحراري من خلال ضبط التدرج الحراري عبر القالب. إذ تؤدي التغيرات المفاجئة في درجة الحرارة إلى حدوث صدمة حرارية، مما قد يتسبب في تشقق مادة الاستثمار. ومن خلال استخدام دورات تسخين وتبريد بطيئة ومنضبطة، يمكنك تقليل الإجهاد الداخلي داخل مادة القالب. احرص دائمًا على التحقق من توافق حجم قارورة الصب مع سعة الفرن لضمان توزيع الحرارة بالتساوي في جميع أجزاء منظومة الصب بالشمع المفقود.
استكشاف أخطاء الحرق الشائعة وعيوب القوالب وإصلاحها
منع الاحتراق غير المكتمل وتراكم بقايا الرماد
يُعد الاحتراق غير المكتمل أحد الأسباب الرئيسية لفشل عمليات الصب، إذ غالبًا ما يترك وراءه بقايا كربونية تؤدي إلى ظهور شوائب سطحية. لضمان التحول الكامل إلى الحالة الغازية، تحقق من أن فرن الحرق مزود بمدخل هواء كافٍ، لأن الأكسجين ضروري لحرق الشمع أو الراتنج بفعالية. إذا لاحظت وجود بقع سوداء أو رماد داكن في قناة الصب، فقم بزيادة مدة النقع النهائية أو درجة الحرارة القصوى. أما عند العمل مع الأشكال الهندسية المعقدة، فتأكد من وضع القالب بطريقة تسمح بخروج الغازات بحرية، لمنع احتباس الكربون داخل التجويف.
التخلص من تشققات القالب والصدمة الحرارية
تحدث تشققات القالب عندما تكون معدلات رفع درجة الحرارة سريعة للغاية، مما يؤدي إلى تمدد مادة الاستثمار بوتيرة أسرع من قدرة بنيتها على التحمل. ولمنع الصدمة الحرارية، استخدم دائمًا منحنى تسخين تدريجي، خاصة خلال مراحل الانتقال الحرجة التي تتعرض فيها المادة لتغيرات كيميائية. تجنب التقلبات المفاجئة في درجة الحرارة في مواد مواد التشكيل والصب الاحترافية وذلك من خلال توفير أوقات مكوث كافية في كل مرحلة لمعادلة الإجهاد الداخلي. إذا اكتشفت شقوقًا دقيقة بعد دورة الحرق، فقم بتقليل معدل التسخين الأولي وافحص القالب بحثًا عن أي رطوبة محتجزة قبل بدء العملية.
تقليل المسامية وخشونة السطح في المسبوكات النهائية
غالبًا ما تنشأ المسامية نتيجة احتباس الغازات أو عدم الاستقرار الحراري المناسب خلال المراحل النهائية من دورة الحرق. أما خشونة السطح، فغالبًا ما تنتج عن درجات حرارة قصوى مرتفعة تتفاعل مع مادة الاستثمار، أو على العكس، عن بقايا متروكة نتيجة سوء إدارة عملية إزالة الشمع. للحصول على تشطيب عالي الجودة، احرص بدقة على الالتزام بدرجة حرارة الصب الموصى بها للسبيكة المحددة التي تستخدمها، وتأكد من تسخين أسطوانة الصب مسبقًا بدرجة كافية. يساعد تدفق الهواء المنتظم والمتحكم فيه طوال عملية الحرق داخل الفرن على إزالة النواتج الغازية الثانوية، مما يؤدي إلى الحصول على تجويف قالب أنظف وأسطح معدنية أكثر نعومة.
هل تحتاج إلى مراجعة عملية تحميل أسطوانات الصب في الإنتاج، أو جداول الحرق الخاصة بالراتنج مقابل الشمع، أو نطاقات التسخين المسبق للقوالب الخزفية؟ اتصل بنا بما يتناسب مع السبيكة لديك وتركيب طبقات القالب.