概述
壓鑄鋁合金 — 原廠供應與合金選擇
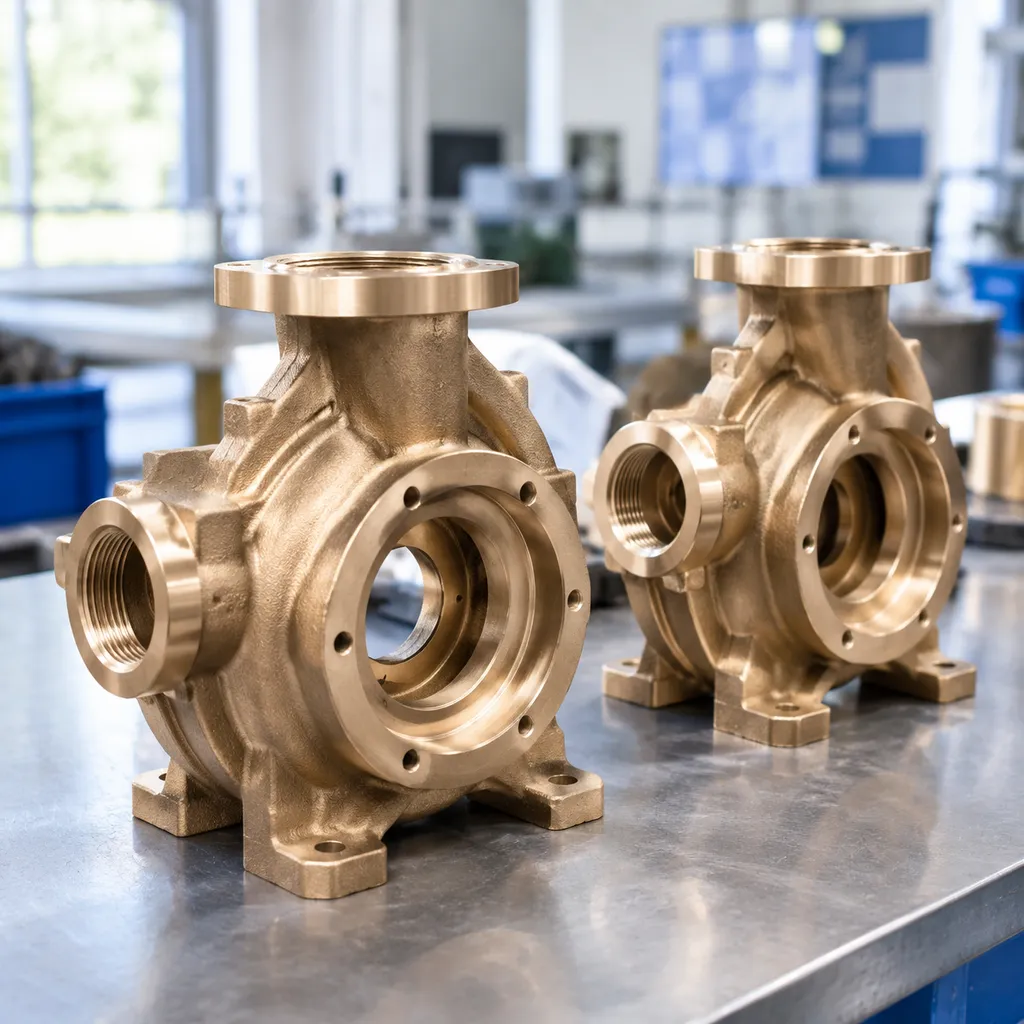
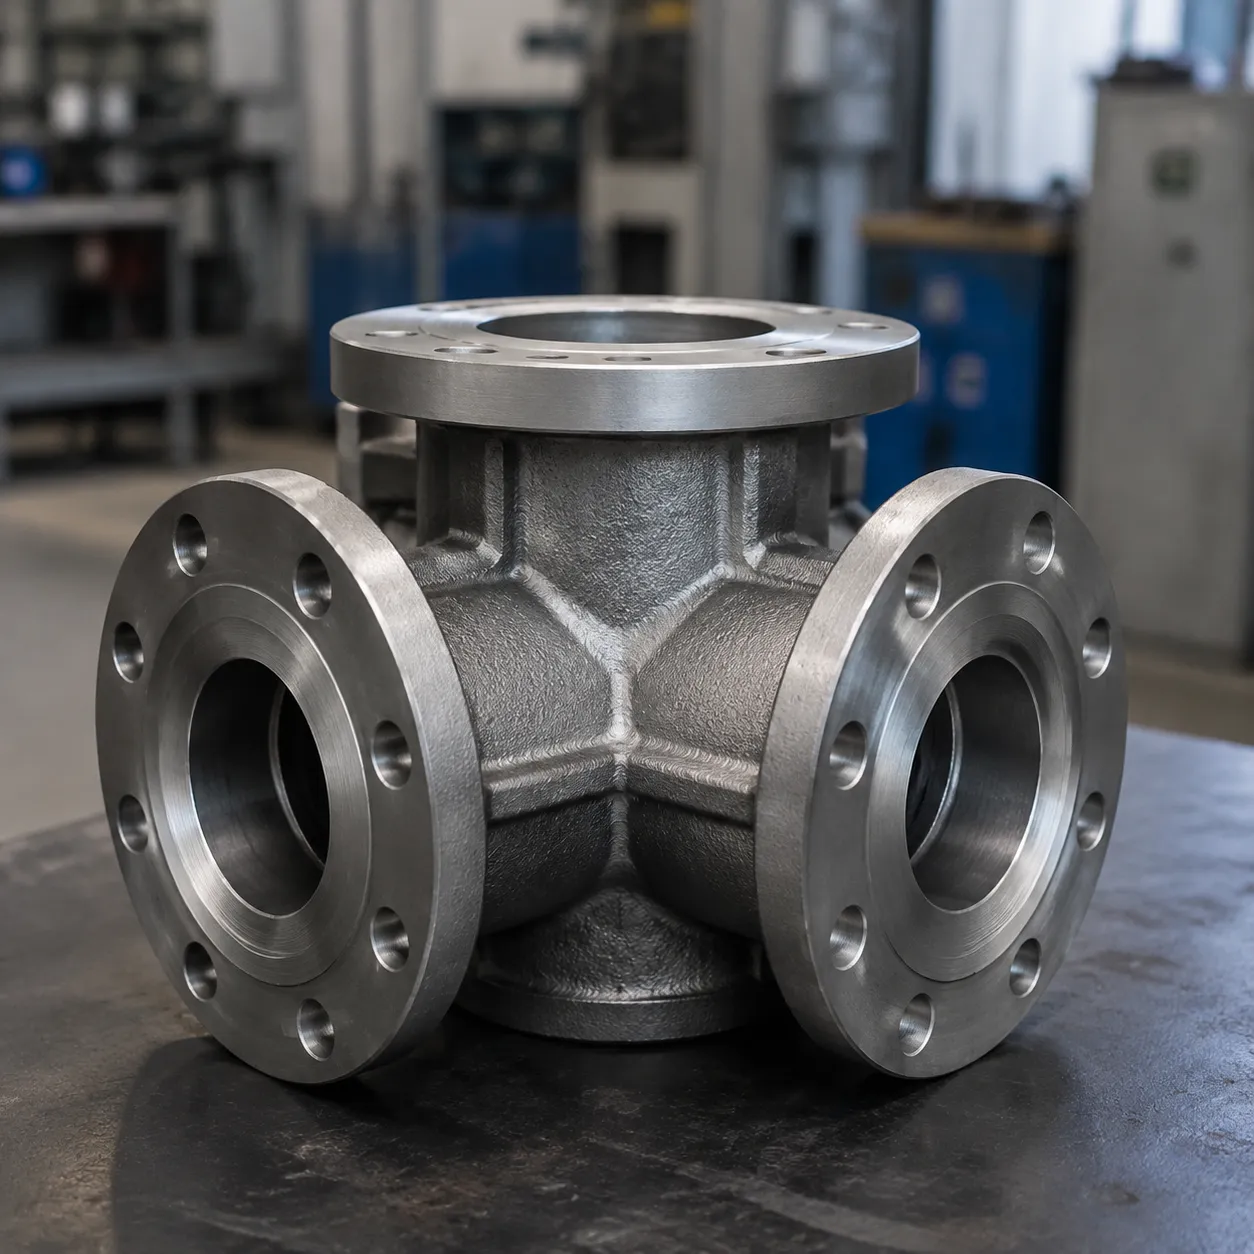
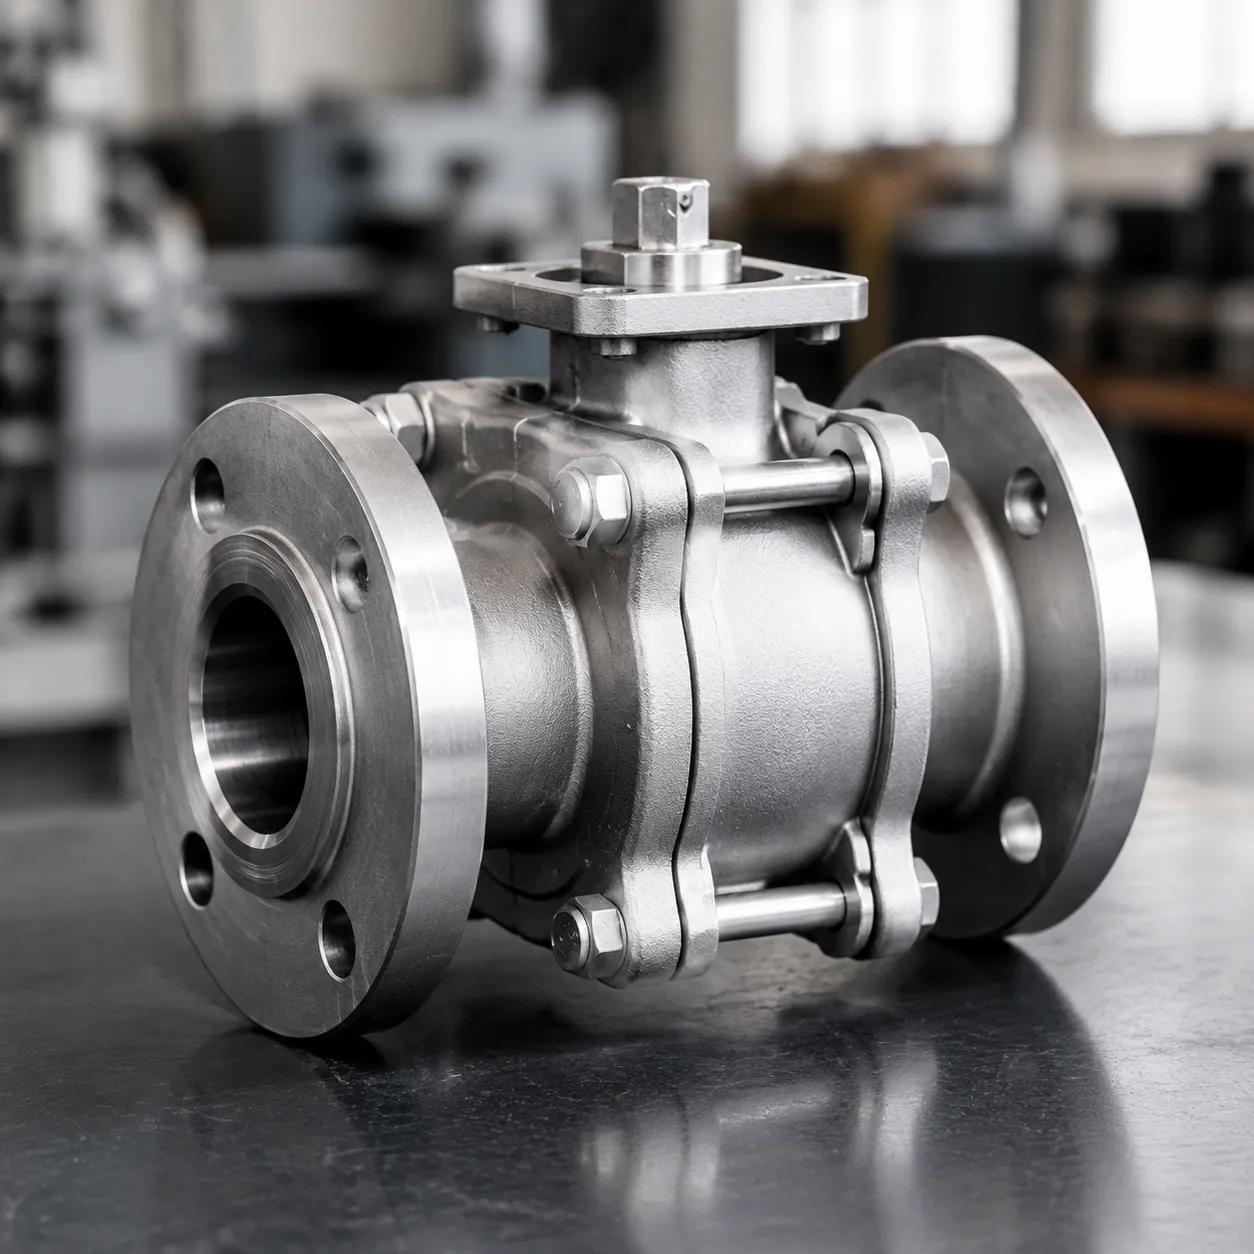
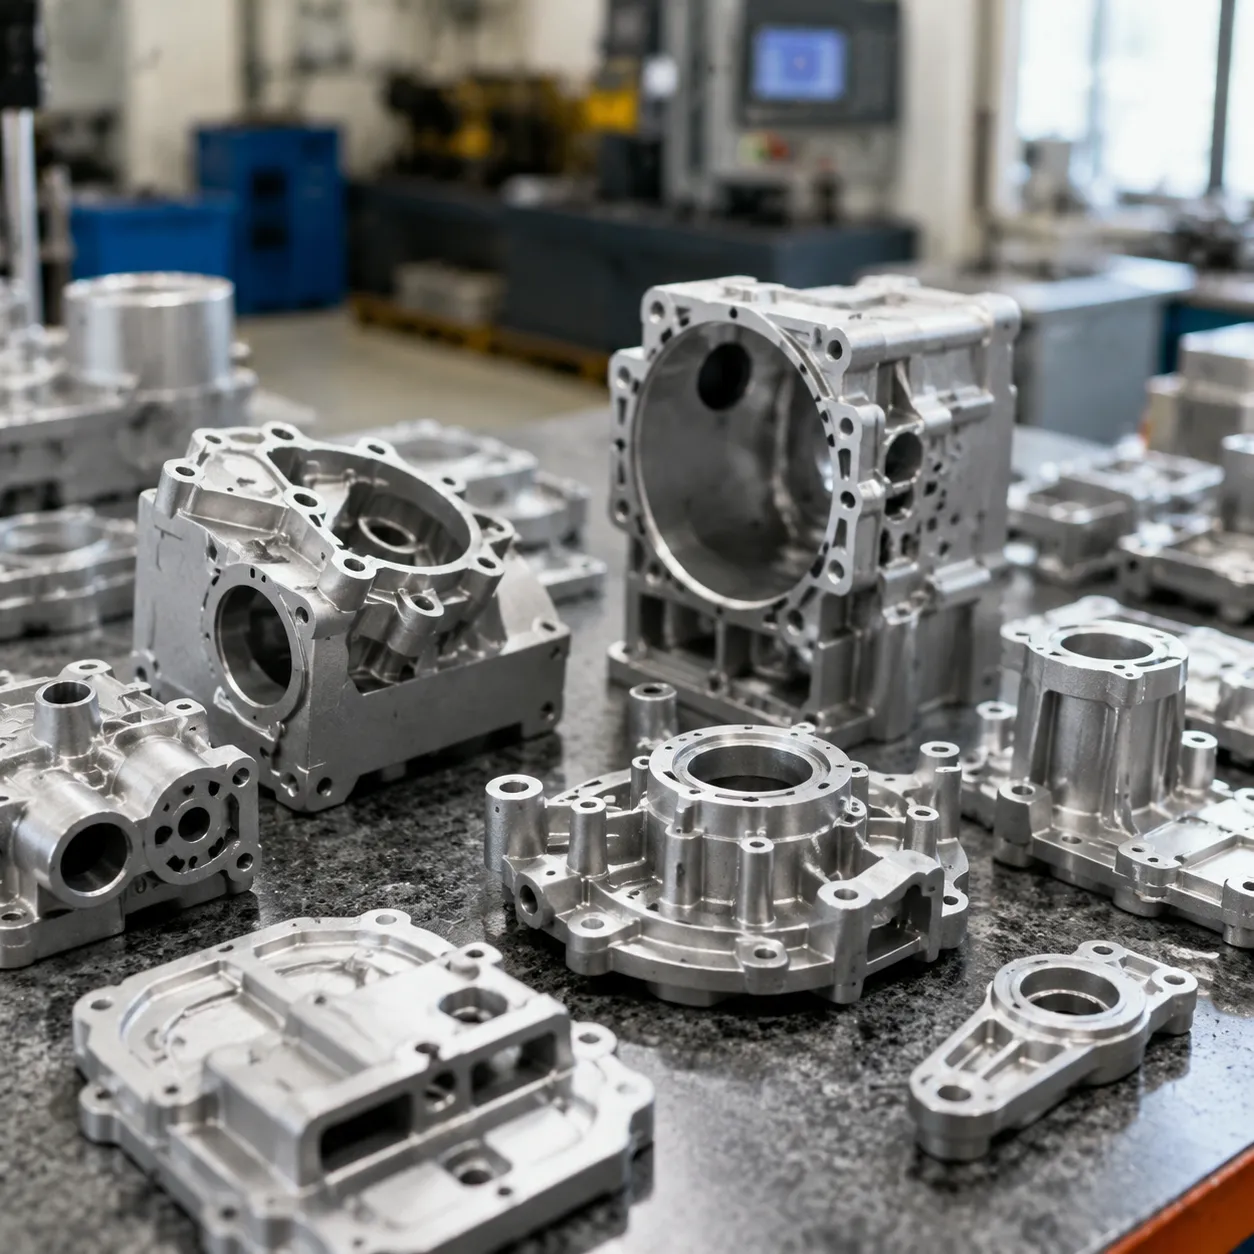
壓鑄鋁合金 用於 高壓壓鑄 (高壓鑄造) 包含 空中客車A380, ADC12, A413, B390, ,以及 518 專為...打造的等級 輕量化零件, 耐腐蝕性, ,以及 熱傳導性. 。標準生產將 熔融鋁 注入硬化的 鋼模 型腔,壓力超過 10,000 PSI,並提供鑄後 表面處理 和 陽極處理 選項。重複 OEM 專案的最低訂購量 (MOQ) 通常從 500 件起;特定合金的 拉伸強度 資料與模具報價將在 48–72 小時內回覆。.
精密製造流程
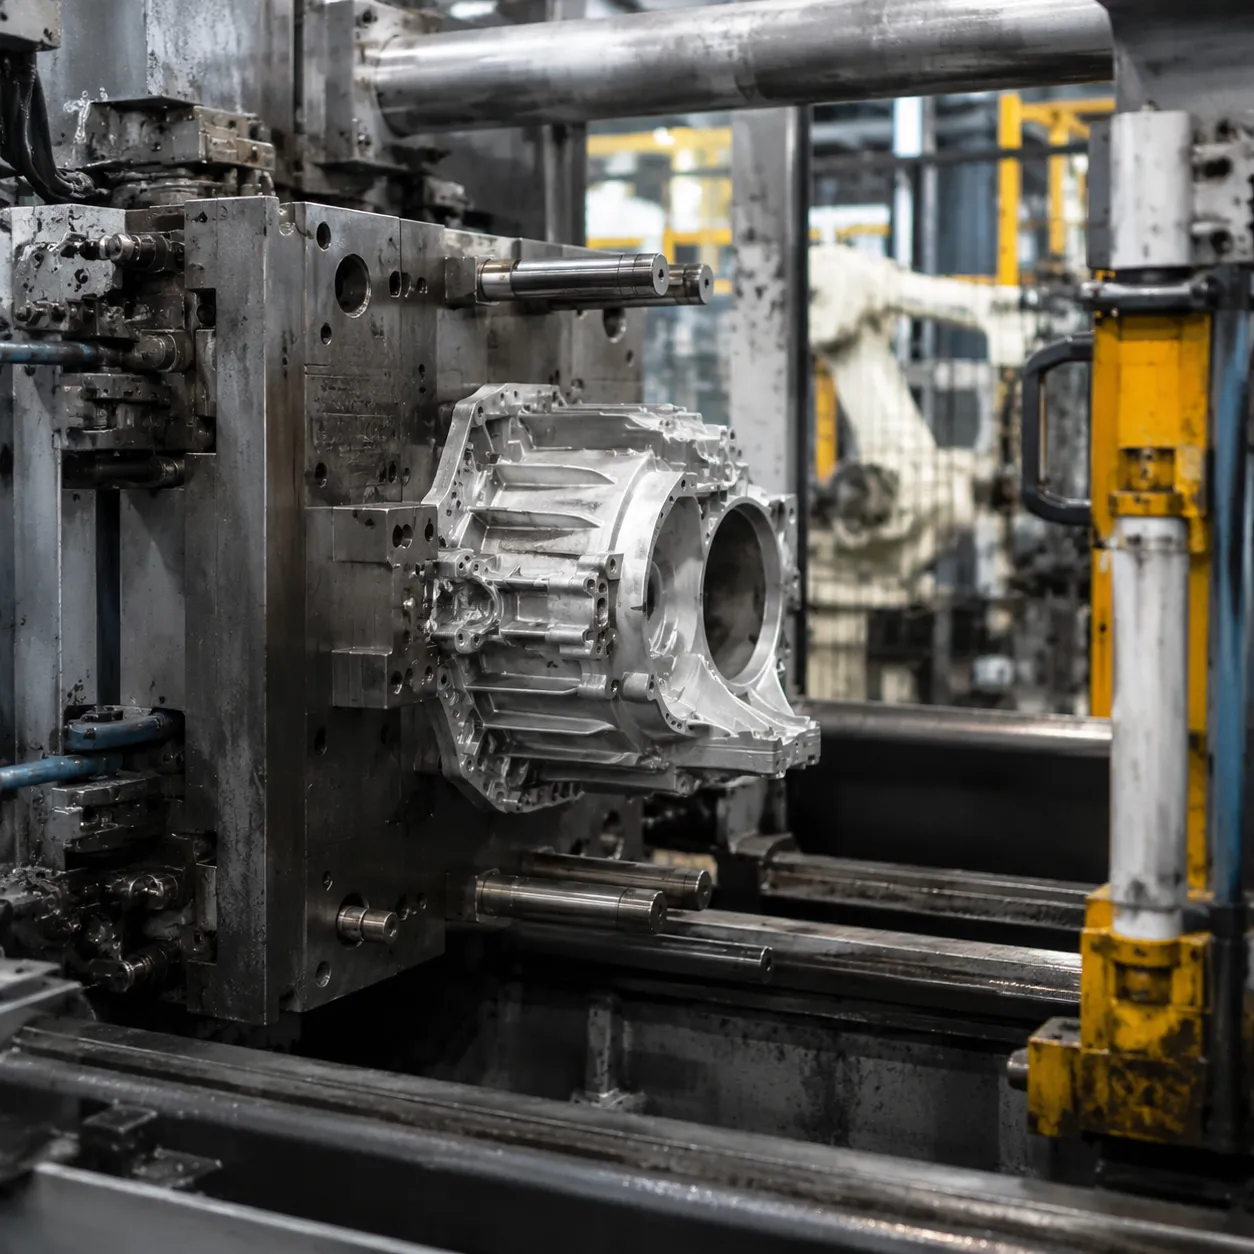
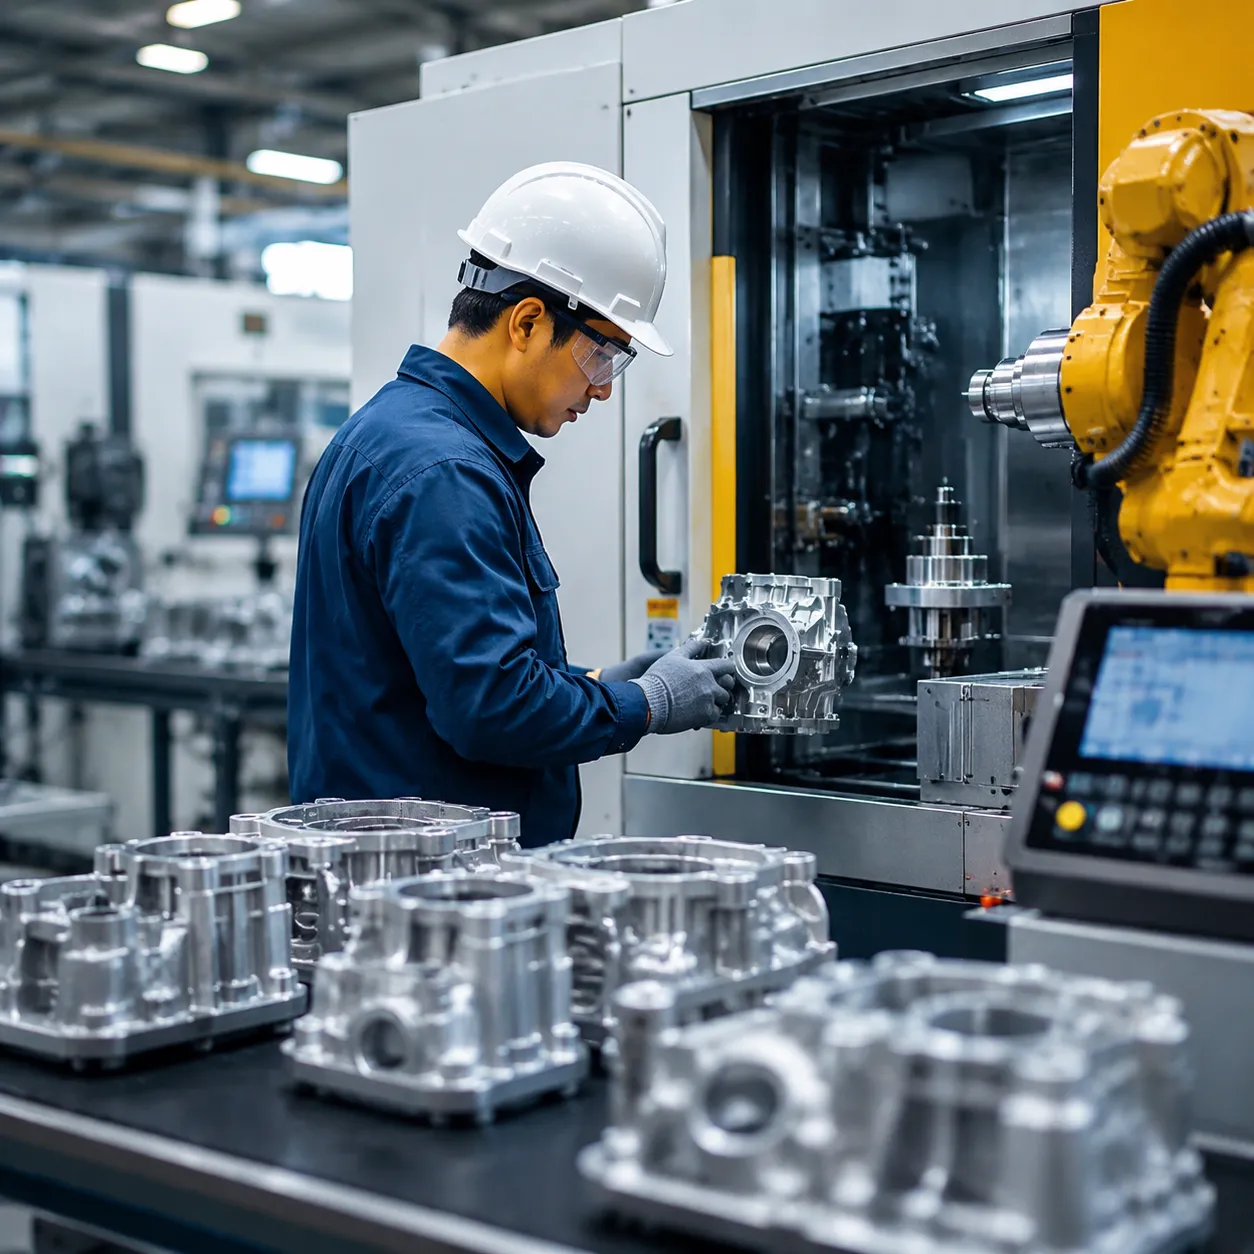
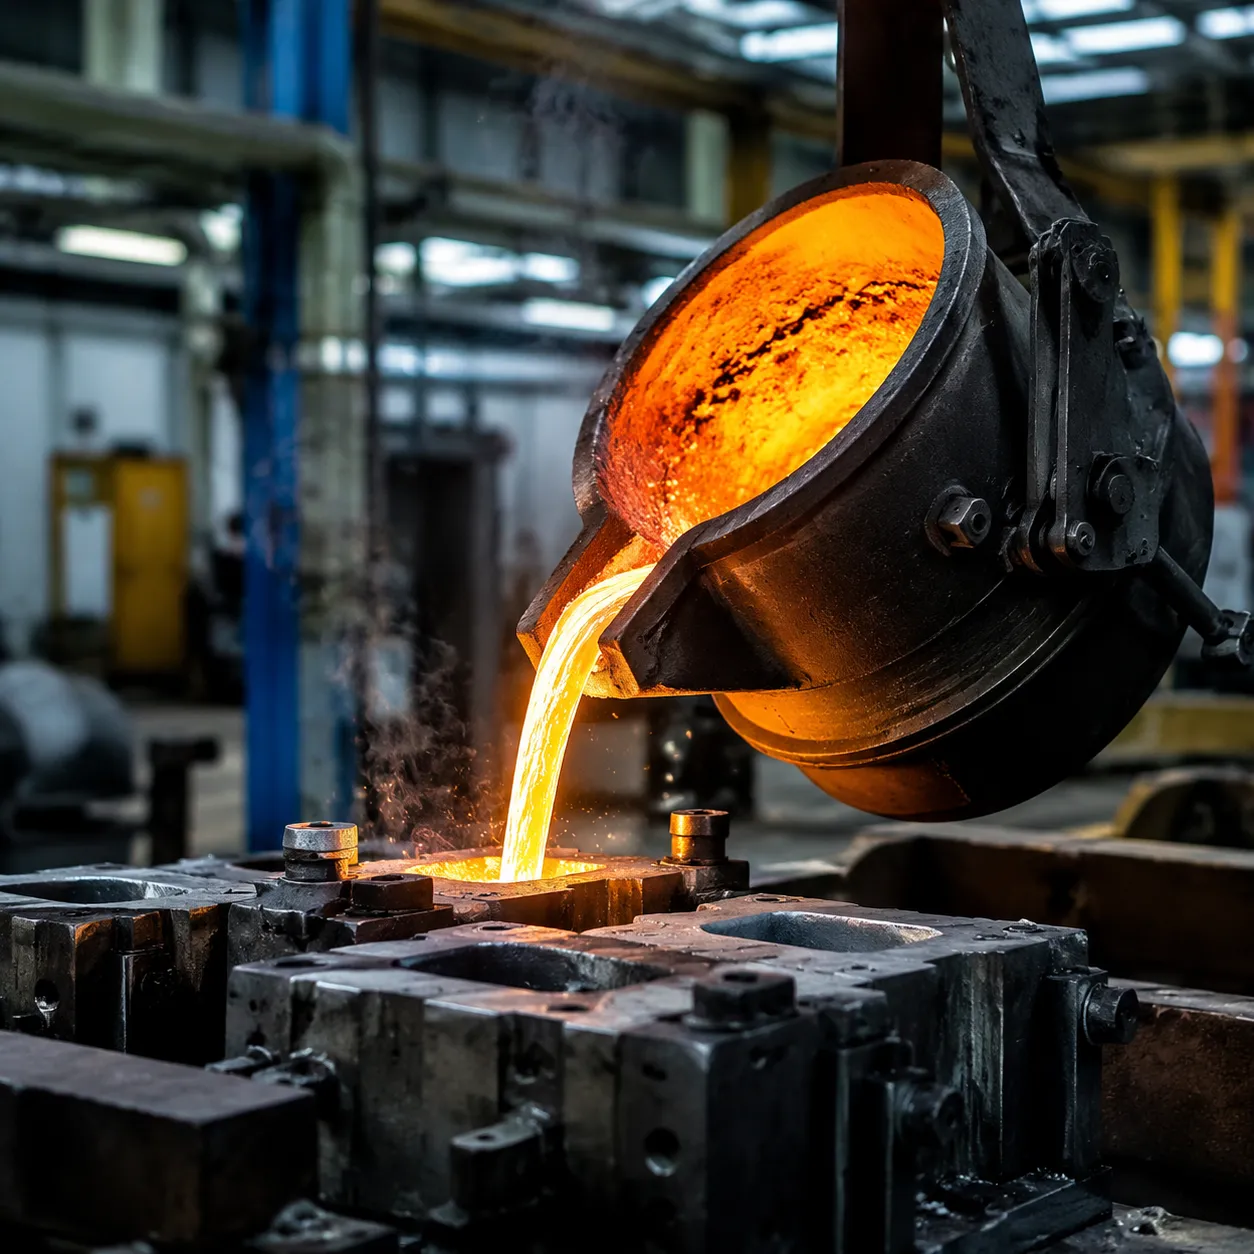
的核心 高壓壓鑄 (HPDC) 圍繞著速度、壓力與精密度。此製程始於將鋁合金在極高溫度下熔化。.
- 射出: 這個 熔融鋁 在高壓下被注入重型 鋼模 (或稱模具) 中。.
- 凝固: 金屬在精密設計的型腔內快速冷卻,精確成型。.
- 脫模: 模具打開,固化的零件被推出,準備進行最小的二次加工。.
這個高度自動化的循環使我們能夠以卓越的一致性和最小的材料浪費生產數千個相同的淨形零件。.
壓鑄鋁與傳統鑄鋁
選擇合適的鑄造方法直接影響零件性能和生產成本。雖然傳統方法如砂型鑄造或永久模鑄造有其適用範圍,但HPDC在高產量、精密製造方面具有明顯優勢。.
| 特點 | 鋁合金壓鑄(HPDC) | 傳統鑄鋁 |
|---|---|---|
| 生產速度 | 極快的速度;適合大量生產 | 較慢的循環;勞動密集 |
| 壁厚 | 可實現超薄壁 | 需要較厚的壁厚 |
| 尺寸精度 | 極高的嚴格公差 | 中等到低精度 |
| 表面處理 | 光滑、優越的鑄態表面 | 較粗糙的紋理;需要更多加工 |
主要特點與材料優勢
壓鑄鋁合金 因其結合輕量化特性與堅固的機械性能而受到全球青睞。當工程零件用於嚴苛環境時,這些材料提供可預測的高強度解決方案。.
- 高抗拉強度: 能承受結構負荷和機械應力而不失效。.
- 優異的耐腐蝕性: 自然形成保護性氧化層,使其適用於惡劣環境。.
- 卓越的熱傳導性: 迅速散熱,這是現代電子產品和汽車冷卻系統的關鍵需求。.
- 尺寸穩定性: 在溫度波動和激烈的操作磨損下,保持其精確的形狀和結構完整性。.
壓鑄鋁合金 — 性能與 HPDC 優點
我們的 鋁壓鑄服務 提供一種高效的方式來生產適用於全球嚴苛產業的複雜且耐用的零件。通過在巨大壓力下將熔融鋁強制注入可重複使用的鋼模,該工藝相較於其他製造方法具有顯著的結構和商業優勢。.
高強度與重量比
工程團隊選用壓鑄鋁合金的最大原因之一是它們具有令人難以置信的強度,同時不增加鋼或鐵的結構重量。.
- 輕量化性能: 鋁的重量約為鋼的三分之一,使其成為現代輕量零件的首選材料。.
- 結構完整性: 儘管重量輕,這些合金製成的零件仍能承受高操作應力和嚴苛的環境影響。.
- 零件整合: 高機械強度使我們能設計更薄的壁厚,並將多個零件整合成一個整體鑄件,降低整體組裝重量。.
卓越的熱傳導與電傳導性能
管理熱能和電流是現代工業零件的關鍵需求。壓鑄鋁合金在能量傳遞方面表現出色。.
- 快速散熱: 鋁比鋼或塑料更快地將熱量從關鍵內部零件傳導出去,使其成為電子外殼和發電零件的首選材料。.
- 電磁干擾/射頻干擾屏蔽: 鋁的天然特性提供內建的屏蔽效果,有效防止電磁和射頻干擾,保護內部敏感電路。.
精密、複雜幾何形狀與嚴格公差
高壓鑄造(HPDC)能夠提供無與倫比的尺寸精度,即使在大量生產時也能保持一致。.
- 淨形製造: 我們直接從模具中生產具有複雜內部細節的複雜形狀,省去了昂貴的二次 CNC 加工的需要。.
- 嚴格的公差: 該工藝在數千個零件的生產批次中始終保持極其嚴格的尺寸公差。.
- 薄壁能力: 我們的先進模具設計允許在保持結構穩定性的同時實現極薄的壁厚,節省材料成本並最大化內部空間以容納元件。.
常用鋁合金壓鑄合金
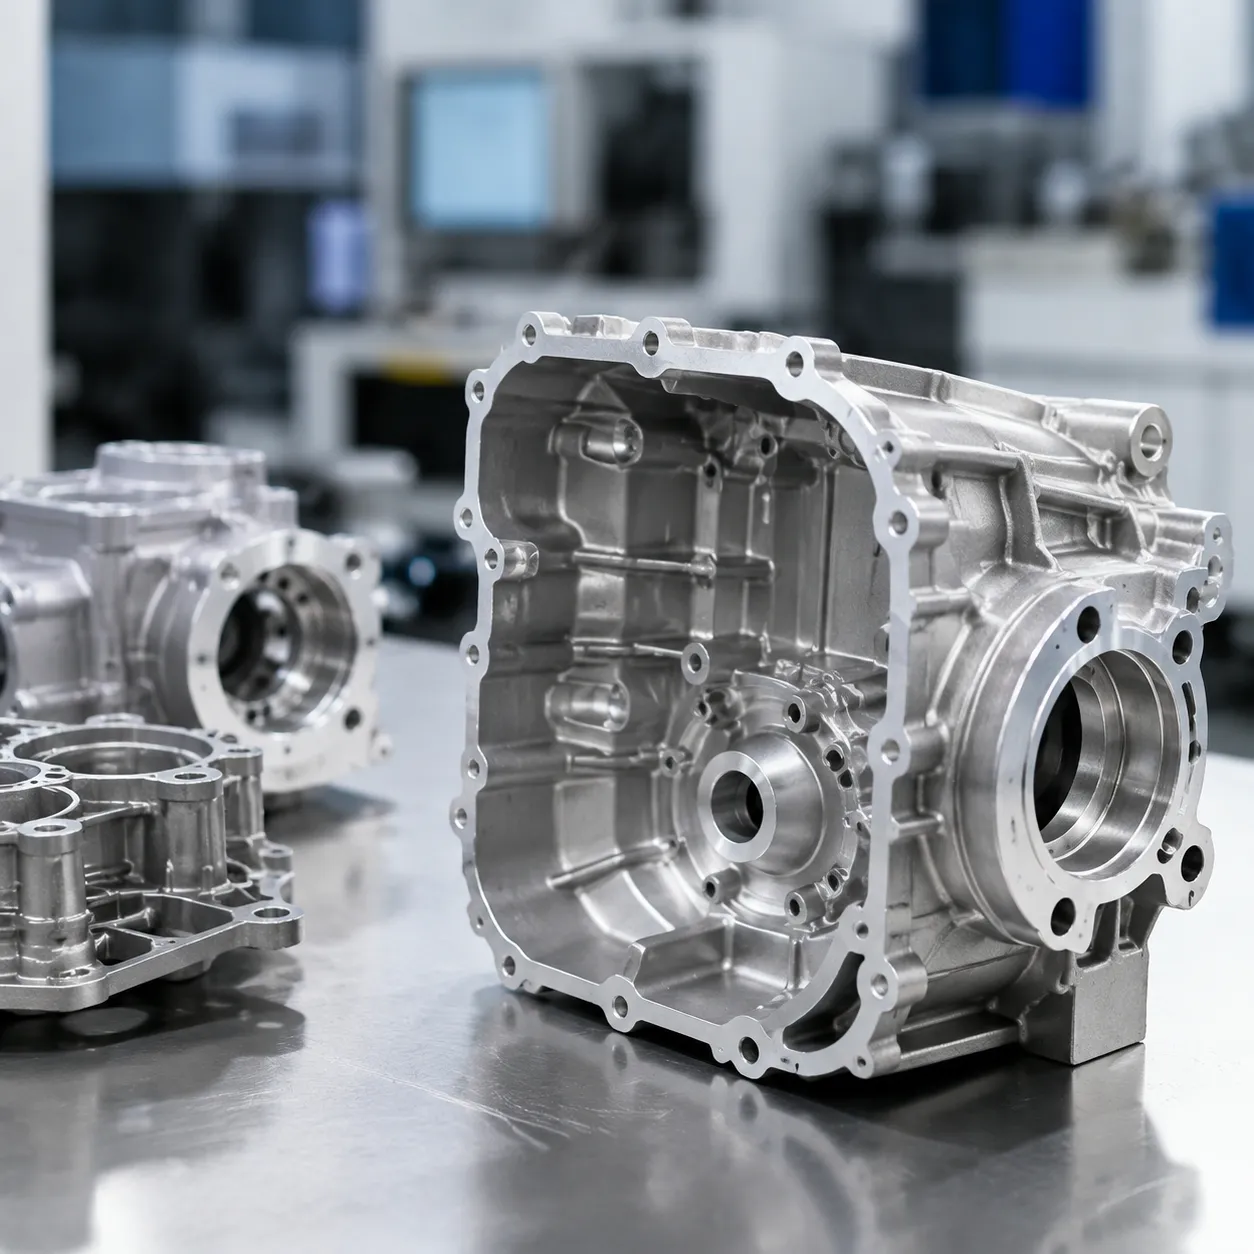
選擇合適的材料決定了最終產品的性能、耐用性和成本。我們與專門的鋁合金壓鑄合金合作,滿足不同工業需求。.
A380:結構零件的行業標準
A380 是現代高壓壓鑄行業中無可爭議的主力材料。它提供了最佳的材料性能平衡,是結構元件的首選。.
- 優異的流動性: 能輕鬆流入模具,減少鑄造缺陷。.
- 高機械性能: 在受力下提供強大的拉伸強度和結構完整性。.
- 應用重點: 廣泛用於汽車支架、引擎支架和重型電子外殼。.
A383(ADC12):適用於複雜零件
當設計需要高度複雜的幾何形狀或極薄的壁厚時,A383(通常稱為ADC12)是A380的理想替代品。.
- 改善模具充填: 較高的硅含量提升了與熔融鋁配合時的流動性。.
- 熱裂紋抗性: 在鋼模內冷卻過程中,保護複雜形狀不會裂開。.
- 應用重點: 非常適合複雜的電腦外殼、專用電子元件與精細手工具 — 查看 ADC12 CNC加工鋁合金零件 用於鑄後精密加工程序。.
A360 & A413:最高耐腐蝕性
在嚴苛的環境條件下,A360 和 A413 提供其他合金無法比擬的優質保護。.
- A360: 具有優越的延展性和出色的耐腐蝕性,使其在戶外設備中具有高度可靠性。.
- A413: 由於接近共晶硅混合物,具有最大壓力密封性和卓越的流動性,確保氣密和防漏性能。.
- 應用重點: 海洋硬體、閥門和灌溉元件。.
B390 & 518:高耐磨和海洋等級
為了提升耐磨性或用於鎂合金的海洋性能,, B390 和 518 擴展壓鑄鋁合金系列,超越標準的3xx.x等級。.
- B390: 高硅和銅含量提供優異的耐磨性,適用於引擎缸體、剎車轉子和高負荷結構鑄件。.
- 518: 鎂合金配方,具有強大的耐腐蝕性,適用於海洋硬體和沿海暴露環境。.
如何選擇適合您專案的鋁合金
選擇正確的等級可以防止零件過早失效並優化生產成本。我們建議在切割模鋼之前,先將合金等級與功能標準相匹配。.
| 合金等級 | 典型拉伸強度 | 耐腐蝕性 | 流動性與複雜度 | 主要選擇因素 |
|---|---|---|---|---|
| 空中客車A380 | ~320 MPa (~46 ksi) | 中等 | 非常好 | 最佳的綜合成本與機械性能 |
| A383 (ADC12) | 約310 MPa(約45 ksi) | 中等 | 優秀的 | 最適合複雜、超薄壁的應用 |
| A360 | 約300 MPa(約44 ksi) | 高 | 良好 | 高溫及海岸環境 |
| A413 | 約290 MPa(約42 ksi) | 高 | 優秀的 | 壓力密封性與防漏 |
| B390 | 約330 MPa(約48 ksi) | 中等 | 良好 | 耐磨性與高負載應用 |
| 518 | 約275 MPa(約40 ksi) | 非常高 | 中等 | 海洋及鹽霧暴露 |
鋁壓鑄工藝與技術
製造高品質零件需要深入了解壓鑄鋁合金在高壓下的行為。我們利用先進的熱管理技術與精確的機械力,將原鋁錠轉變為複雜的淨形零件。.
高壓壓鑄(HPDC)
高壓壓鑄(HPDC)是大量工業生產的核心。該工藝始於將鋁合金熔化,並以極高速度將液態金屬注入重型鋼模中。.
- 注射階段: 強大的液壓活塞在常超過10,000 PSI的壓力下,將熔融鋁推入模腔。.
- 快速凝固: 由於鋼模迅速傳導熱量,鋁在數秒內凝固,形成密實且細粒的金屬結構。.
- 高效率: 這種快速循環時間使得HPDC成為大量生產輕量、薄壁結構零件的絕佳選擇。.
模具、模具和模腔設計
任何壓鑄項目的成功都高度依賴於模具的工程品質。我們使用高品質、耐熱的H13模具鋼來設計和CNC加工模具,以承受劇烈的熱震和機械侵蝕。.
- 退模角度: 加入輕微的錐度(通常為1到2度)可以確保機器人乾淨地推出鋁零件,而不刮傷壁面。.
- 閘門和排氣系統: 金屬進入模具的路徑必須完美平衡。正確放置的排氣孔可以讓被困的空氣在熔融合金波進入前逸出。.
- 冷卻通道: 我們將內部水路直接鑽入模具塊中。控制模具溫度可以防止熱點、平衡收縮並延長模具壽命。.
工藝優化與缺陷控制
控制壓鑄鋁合金的缺陷需要在射擊速度、壓力和溫度方面保持絕對一致性。若未嚴格優化,氣孔和收縮空洞可能會破壞零件的結構完整性。.
| 缺陷類型 | 根本原因 | 工程解決方案 |
|---|---|---|
| 氣孔 | 模腔內的空氣或水分被困 | 優化真空排氣並調整柱塞射擊速度的轉換。. |
| 收縮空洞 | 鋁在冷卻時不均勻收縮 | 調整內部冷卻線並增加強化壓力。. |
| 冷縫 | 兩股液態金屬相遇但未能融合 | 提高熔融鋁的澆鑄溫度或加快填充時間。. |
我們持續監控實時壓力曲線,並採用自動模具潤滑劑噴霧,以消除這些變數。這一嚴格的流程控制確保每個成品都符合嚴格的結構公差,並在壓力下保持完全密封。.
壓鑄鋁的表面處理選項
原始壓鑄鋁合金從模具中取出時外觀良好,但應用適當的表面處理能提升耐用性、抗腐蝕性和外觀吸引力。選擇正確的後處理工藝,確保您的零件能抵抗嚴苛的環境需求。.
了解陽極氧化的挑戰
陽極氧化在鋁表面形成一層保護性氧化層,但對於高壓壓鑄件來說是一個獨特的挑戰。流動性在壓鑄過程中至關重要的流動性較高的鋁合金中的矽含量,可能在標準陽極氧化過程中造成外觀不一致、暗條紋或暗淡的灰色外觀。對於需要純淨裝飾效果的零件,必須使用專門的低矽合金或特定的硬質陽極氧化參數,以實現均勻的外觀。.
粉末塗層與轉化層
當標準陽極氧化無法滿足需求時,替代塗層提供卓越的保護和豐富的色彩選擇。.
- 粉末塗層: 提供厚實、抗衝擊的外層,能覆蓋細微的表面瑕疵,並提供優秀的紫外線防護。.
- 鉻酸轉化層: 化學膜層,提升抗腐蝕能力,並作為後續塗裝的理想底漆。.
| 表面處理選項 | 主要優點 | 最佳用途 |
|---|---|---|
| 粉末塗裝 | 高抗衝擊性與色彩多樣性 | 汽車零件、戶外外殼 |
| 鉻酸轉化層 | 抗腐蝕性與油漆附著力 | 內部電子零件、航太底漆 |
| 電子塗層 | 深凹處的均勻覆蓋 | 複雜幾何形狀,汽車底盤零件 |
| 陽極氧化(Type II/III) | 硬氧化層與外觀顏色 | 低硅合金或受控壓鑄參數 |
預陽極處理與二次表面處理
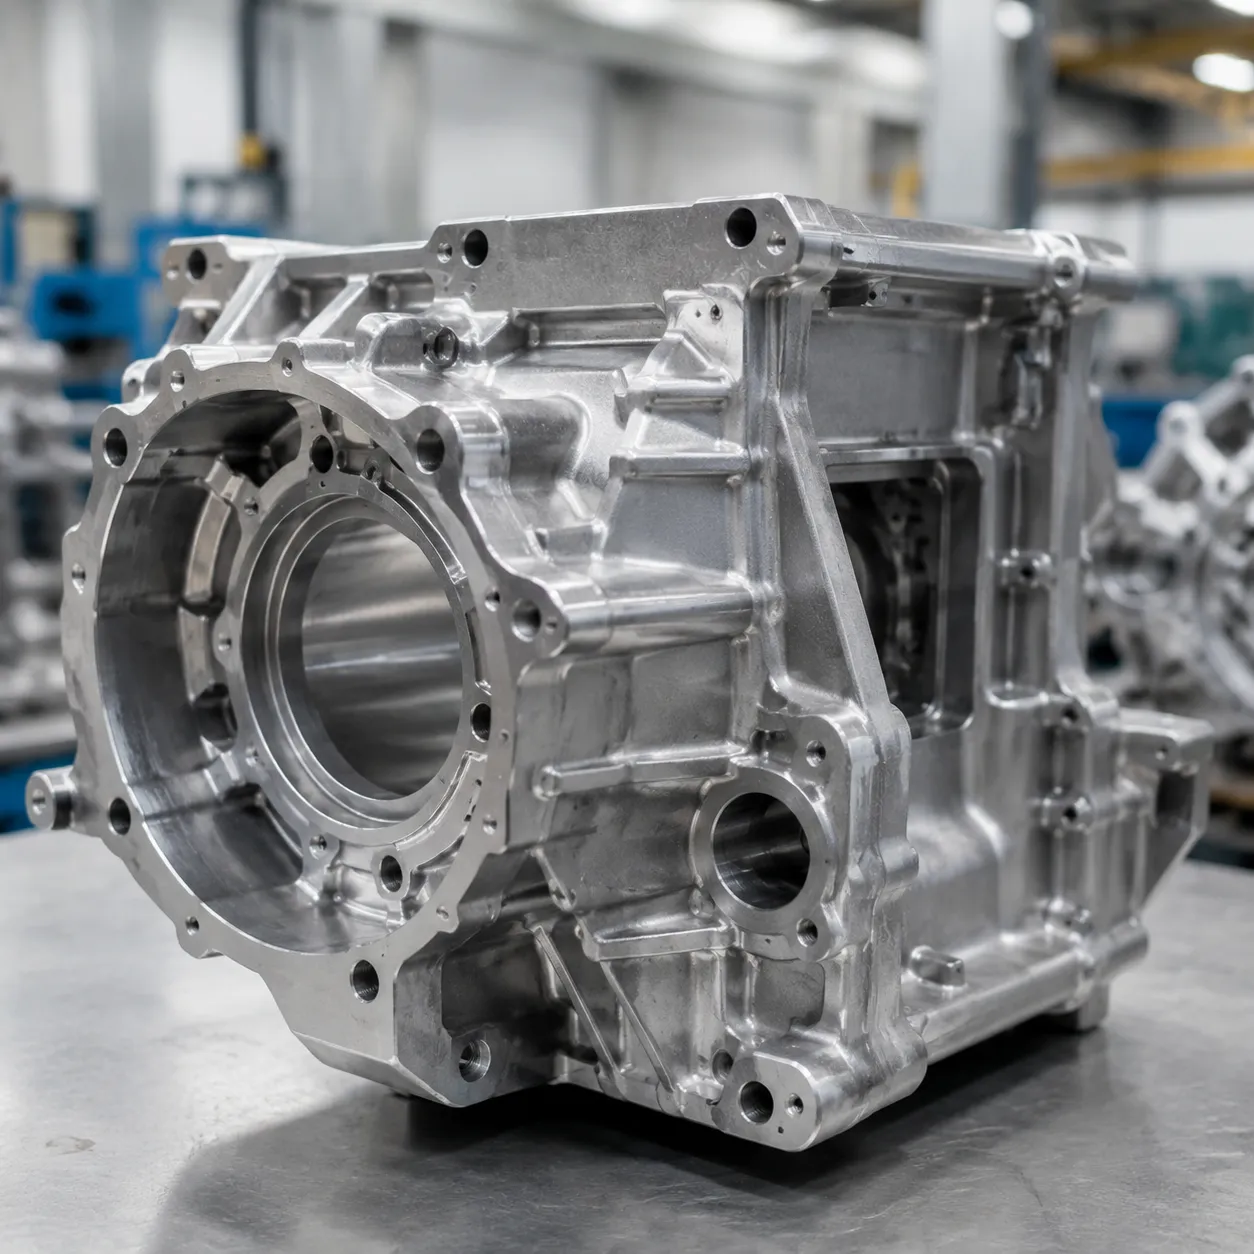
達到完美的表面處理效果需要嚴格的表面準備。在任何塗層施加之前,零件都會經過噴丸、滾筒或精密數控加工,以消除毛邊、澆口痕跡和表面孔隙。從一開始就限制模具設計中的分模線缺陷,能夠減少激烈的二次表面處理,並確保最終零件的乾淨光滑。.
壓鑄鋁合金 — 工業應用
汽車零件與結構件
汽車向燃油效率與電動化轉型,對高性能材料的需求日益增加。. 壓鑄鋁合金 是現代輕量化策略的支柱,取代沉重的鋼結構而不犧牲安全性。從傳動系統外殼和引擎缸體到複雜的結構支架與電動車電池外殼,這些零件提供了在嚴苛道路條件下所需的耐用性和高抗拉強度。透過先進的高壓壓鑄技術,我們提供輕量化零件,直接降低車輛排放並提升整體電池續航力。.
現代電子產品的高效散熱器
熱散逸管理是當今電子產業的一大挑戰。由於其卓越的熱導率,, 壓鑄鋁合金 是製造高效散熱器與外殼的首選材料。這些零件能迅速將熱量從敏感處理器和電源供應器中帶走,適用於電信設備、LED照明系統和計算硬體。我們的專業鑄造技術使我們能夠生產超薄散熱鰭片和複雜幾何結構,最大化表面積以達到最佳散熱效果。.
醫療設備與航空航天產業標準
合規性與可靠性在關鍵產業中是不可妥協的。在醫療設備製造中,, 壓鑄鋁合金 提供醫院設備外殼和診斷影像系統所需的結構剛性、輕量便攜性與耐腐蝕性。對於航空航天市場,這些材料符合嚴格的安全標準,為機艙內部零件與電子硬體支架提供卓越的強度與重量比。.
尋找客製化鋁合金壓鑄服務
找到合適的鑄造廠與製造合作夥伴
選擇合適的生產合作夥伴決定了專案的成功。評估鑄造廠時,應尋找具備先進高壓壓鑄(HPDC)能力、嚴格品質控制系統與強大工程支援的廠商。理想的合作夥伴不僅會倒入熔融鋁料,更會優化您的設計以提升製造性,確保長期生產穩定與零件品質的一致性。.
影響壓鑄零件成本的因素
模具壓鑄鋁合金的總製造成本取決於幾個關鍵變數:
模具與模具製作: 高級鋼模的初期投資代表最高的前期成本,但高品質的模具在長期大量生產中能降低每件產品的成本。.
材料選擇: 像A380這樣的標準合金具有高度的成本效益,而像A413或B390這樣的專用合金則根據市場價格和特定性能需求而有所不同。.
零件複雜度: 具有緊密公差的複雜幾何形狀需要複雜的模具設計和較慢的循環時間,影響最終產品的價格。.
次級加工: 鑄造後的需求,如CNC加工、特殊表面處理或陽極氧化,會直接增加生產預算。.
從原型到大量生產的生命周期管理
從初始概念到大規模生產需要一個結構化、可擴展的方法。我們通過利用快速原型製作方法來驗證零件幾何和配合,然後再進行硬模切割。一旦設計確定,我們將項目轉移到自動化高壓壓鑄線,確保無縫擴展到高產量,並保持每件產品的一致性。.
訂購資訊與交貨時間
OEM買家使用此參考來將壓鑄鋁合金程序與模具和生產排程對齊。.
| 程序類型 | 最小訂購量 | 典型交貨時間 | 交付品 |
|---|---|---|---|
| 樣品/原型鑄件 | 10–50 件 | 2–3週 | 合金試驗、尺寸報告 |
| 標準高壓壓鑄生產(A380/ADC12) | 500件 | 包含模具在內 4–6 週 | 模具鋼材,首件檢驗 |
| 大量生產OEM運行 | 5,000+ 件 | 模具 4–8 週 · 每個訂單生產 | SPC 資料、表面處理規格 |
| 特種合金 (B390/518/A413) | 500件 | 5–7 週 | 材料證明、必要時提供測漏協議 |
請提供零件圖面、目標合金、年產量及表面處理需求(粉體塗裝、陽極處理、 as-cast)。. 申請報價 以確認模具成本及生產交期。.
壓鑄鋁合金 — 常見問題
最常見的鋁合金壓鑄合金是什麼?
毫無疑問,A380 是全球製造業的絕對黃金標準。它在材料特性、鑄造性及成本效益方面提供了最佳平衡。如果您的專案需要高導熱性、優異的壓力流動性及強大的結構完整性,我們的 壓鑄鋁合金 A380 服務通常是從汽車零件到電子產品外殼等所有應用的首選。.
壓鑄鋁需要 T6 熱處理嗎?
一般而言,不需要。標準高壓壓鑄 (HPDC) 零件很少進行 T6 熱處理,因為高溫會導致捕獲的氣體膨脹,造成表面起泡和結構缺陷。取而代之的是,我們透過精確的合金選擇直接優化機械性能—例如使用高延展性的結構性 壓鑄鋁合金 合金—或在絕對需要熱處理的設計中應用專門的真空壓鑄技術。.
如何確保壓鑄件的氣密性?
在壓力密封應用中實現零洩漏需要從頭到尾嚴格的製程控制。我們透過結合工程解決方案來確保氣密性:
- 優化模具設計: 先進的澆鑄系統在鋁合金熔融注射過程中降低內部氣體和縮孔缺陷。.
- 實時參數監控: 在鋼模內保持精確的注射速度和增壓壓力。.
- 二次浸漬: 對於閥體或液冷板等關鍵零件,我們採用真空樹脂浸漬技術,永久封閉微孔隙。.