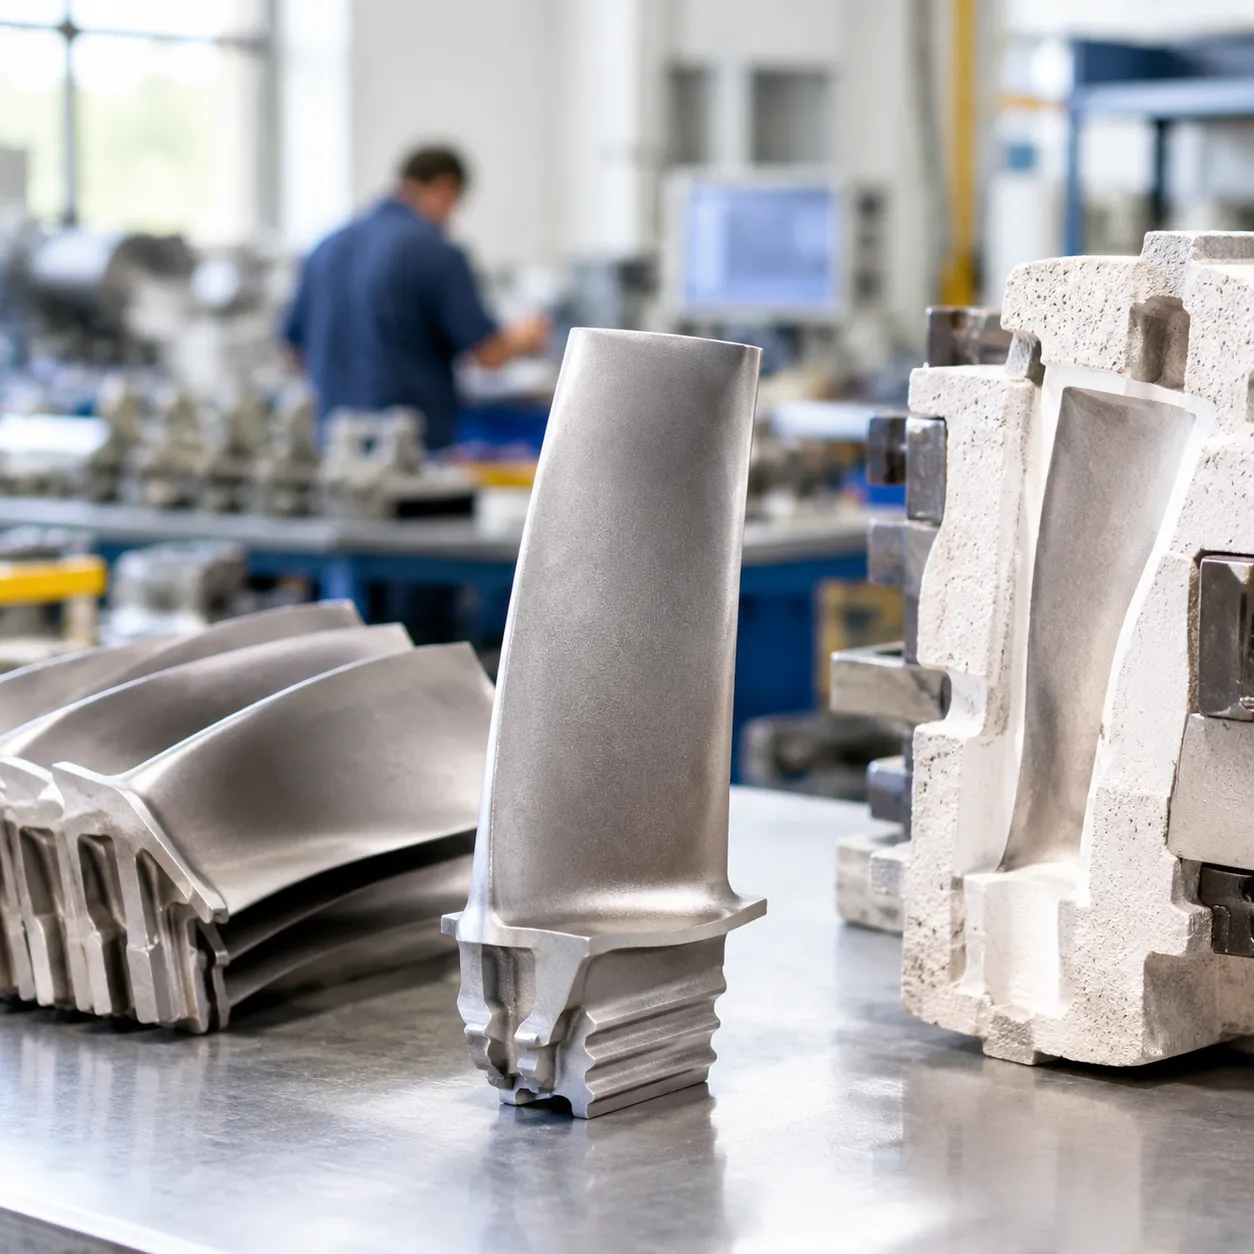
Feinguss vs. Sandguss ist hauptsächlich eine Entscheidung zwischen Formgebung und Präzision: Der verlorene Wachs-Guss mit einer keramischen Schale gewinnt bei Oberflächenfinish und Maßtoleranzen, während eine grüne Sandform bei Bauteilgröße, Werkzeugkosten und Lieferzeiten gewinnt.
Dieser Leitfaden vergleicht die Konstruktionskomplexität, Wirtschaftlichkeit verschiedener Metallgussverfahren und die Kosten von Sandguss versus Feinguss, damit Sie Gewicht, Volumen und Oberflächenfinish auf die passende Methode abstimmen können.
Nutzen Sie die Prozessübersichten und Vergleichstabellen unten, um dann zu entscheiden, wann Feinguss oder Sandguss die praktische Wahl für Ihre Produktionsserie ist.
Was ist Feinguss (Verlorener Wachs-Guss)?
Feinguss, weithin bekannt als Feinguss, ist ein Präzisionsmetallgussverfahren, das entwickelt wurde, um komplexe, hochdetaillierte Komponenten mit überlegener Maßgenauigkeit herzustellen.[1] Als professionelle Anbieter von Präzisionsguss und CNC-Bearbeitungsdiensten verwenden wir diese Methode, um nahezu netzförmige Komponenten zu liefern, die den Bedarf an Nachbearbeitung erheblich reduzieren oder eliminieren.
Der Feinguss-Prozess
Die Fertigungssequenz basiert auf hochpräzisen Einwegmustern und keramischen Formen. Der Schritt-für-Schritt-Arbeitsablauf umfasst:
- Formenerstellung: Das Einspritzen von geschmolzenem Wachs in eine präzise Metallform, um eine exakte Wachsmuster des Endbauteils zu erzeugen.
- Baumzusammenbau: Mehrere Wachsmodelle an einem zentralen Wachs-Gating- und Runnersystem anbringen, um einen Baugruppenbaum zu bilden.
- Keramikschalen-Beschichtung: Das wiederholte Eintauchen der Wachs-Baugruppe in feuerfestes Pulver und das Beschichten mit feinem keramischem Sand, um eine langlebige Keramikschalung.[2]
- Entwachsung: aufzubauen.
- Gießen: Vorwärmen der Keramikschale und Gießen des geschmolzenen Metalls in die Kavität unter Schwerkraft- oder Vakuumunterstützung.
- Ausknock- und Nachbearbeitung: Das Keramikgehäuse nach dem Abkühlen entfernen, die Teile vom zentralen Baum schneiden und Oberflächenstrahlen sowie Qualitätskontrolle durchführen.
Vorteile und Nachteile
| Vorteile | Nachteile |
|---|---|
| Hervorragende Oberflächenqualität: Erzielt außergewöhnlich glatte Oberflächen, die nur minimale Nachbearbeitung erfordern. | Höhere Werkzeugkosten: Erstlings-Wachsinjektionsformen erfordern eine Anfangsinvestition. |
| Enge Maßtoleranzen: Erreicht kritische Maße direkt aus der Form. | Längere Vorlaufzeiten: Mehrschichtige Keramikschale-Beschichtung und Trocknung erfordern kontrollierte Produktionszyklen. |
| Hohe Konstruktionskomplexität: Produziert mühelos dünne Wände, komplexe Unterkanten und feine Innendetails. | Größenbeschränkungen: Am kosteneffizientesten für kleine bis mittelgroße Teile; große Komponenten werden wirtschaftlich herausfordernd. |
| Breite Legierungs-Kompatibilität: Geeignet für Edelstahl, Baustahl, Superlegierungen und Nichteisenmetalle. | Arbeitsintensive Schritte: Mehrere operationale Phasen erhöhen die Grundproduktionsschritte pro Charge. |
Was ist Sandguss?
Sandguss ist eines der vielseitigsten und kosteneffizientesten Metallgussverfahren, die in der modernen Fertigung eingesetzt werden.[3] Durch die Bildung einer Gießform aus verdichteten Sandmischungen und das Eingießen von geschmolzenem Metall können wir Tragwerkskomponenten in nahezu jedem Gewichtsbereich herstellen. Ob schwere industrielle Fundamente oder maßgeschneiderte Hardware, diese Methode bleibt ein Industriestandard für mittelgroße bis große Metallkomponenten.
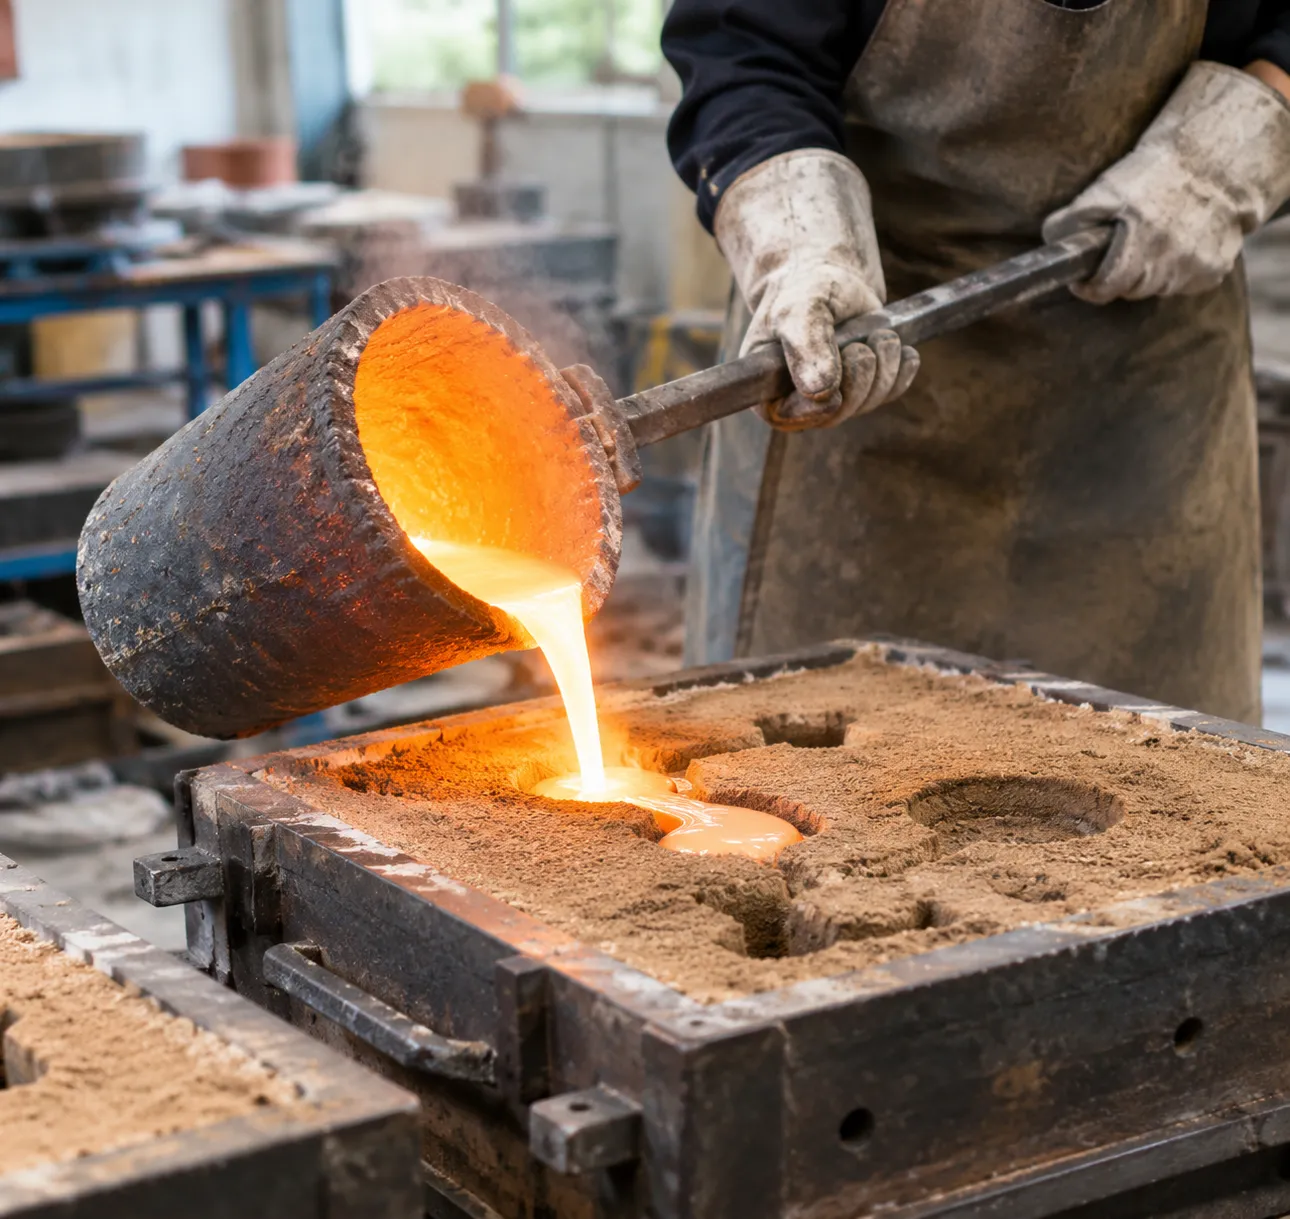
Der Sandgussprozess
Verstehen wie der Sandgussprozess funktioniert hilft zu verdeutlichen, warum er für robuste industrielle Anwendungen weit verbreitet ist. Der Standardproduktionszyklus umfasst mehrere optimierte Schritte:
- Musterherstellung: Wir erstellen ein wiederverwendbares Muster – typischerweise aus Holz, Harz oder Aluminium – das die äußere Form des gewünschten Bauteils nachbildet.
- Formvorbereitung: Das Muster wird in eine Gießform aus einem speziellen Sandgemisch gepackt, wie zum Beispiel Grünsandform oder chemisch gebundenem Harzsand, wodurch eine präzise Hohlform mit integrierten Gusskanälen entsteht.
- Metallgießen: Das geschmolzene Legierungsmaterial wird bei hohen Temperaturen direkt in die Sandhohlform gegossen und darf erstarren.
- Entnahme und Reinigung: Nach dem Abkühlen wird die Sandform durch Vibration gelöst und zerbrochen, um die rohe Gussform freizugeben.
- Nachbearbeitung und Bearbeitung: Das Teil wird durch Strahlen, Riser-Entfernung und präzise CNC-Bearbeitung auf genaue Maßanforderungen gebracht.
Vorteile und Nachteile
Wesentliche Vorteile:
- Geringe Anfangsinvestitionen für Werkzeuge: Formenwerkzeuge sind deutlich günstiger in der Planung und Herstellung als hochpräzise Stahlformen.
- Große Größenkapazität: In der Lage, Teile mit einem Gewicht von wenigen Unzen bis zu mehreren Tonnen zu gießen.
- Breite Materialvielfalt: Funktioniert nahtlos mit verschiedenen Metallen, einschließlich spezieller Edelstahlschmelzlegierungen im Sandguss, Kohlenstoffstahl, Grauguss, duktiler Guss und Bronze.
- Schnelle Werkzeugherstellung: Ideal für schnelle Prototypenentwicklung und Produktionsmengen im niedrigen bis mittleren Bereich.
Hauptnachteile:
- Rauere Oberflächenbearbeitung: Sandstrukturen hinterlassen eine natürlich körnige Oberfläche, die oft nachbehandelt werden muss.
- Größere Maßtoleranzen: Weniger Maßgenauigkeit im Vergleich zu Präzisions-Gusstechniken im verlorenen Wachs, meist erforderlich für sekundäre Bearbeitung kritischer Passflächen.
- Dicker Mindestwandstärken: Begrenzt bei der Herstellung extrem dünnwandiger oder hochkomplexer interner Geometrien.
Feinguss vs. Sandguss: Wesentliche Unterschiede
Bei der Bewertung von Investmentguss vs. Sandguss Für Fertigungsprojekte ist es entscheidend, die technischen und wirtschaftlichen Abwägungen zu verstehen. Als Spezialisten für Präzisionsguss und CNC-Bearbeitung analysieren wir täglich diese Kernparameter, um das optimale Gießverfahren für Kundenkomponenten zu wählen.
| Merkmal | Feinguss (Verlorene Form) | Sandguss |
|---|---|---|
| Maßtoleranzen | Enge Toleranzen (CT4-CT6 Standard) | Mäßige bis lockere Toleranzen (CT9-CT12) |
| Oberflächenfinish (Ra) | Glatte Oberfläche (1,6 bis 3,2 µm) | Grobe Oberfläche (12,5 bis 25 µm) |
| Partgrößenbereich | Einige Gramm bis ca. 50 kg | 1 kg bis mehrere Tonnen |
| Werkzeugkosten | Höhere Anfangsinvestition | Geringere Anfangsinvestitionen |
| Konstruktionskomplexität | Hoch (dünne Wände, feine Details) | Einfache bis mäßige Geometrien |
Maßgenaue Oberflächenfinish und Toleranzen
Feingießen bietet überlegene Präzision und Fast-Endkontur-Fähigkeit.[4] Die starre keramische Schale reproduziert feine Details mühelos und ergibt glatte Oberflächen (Ra 1,6-3,2 µm), die den Bedarf an umfangreicher kosmetischer Bearbeitung eliminieren. Im Gegensatz dazu hinterlassen Sandformen eine körnige Textur auf der Gussoberfläche. Während die Handhabung der Maßtoleranzen beim Sandguss von Aluminium funktioniert gut für große Industrie-Gussteile, werden kritische funktionale Flächen und Passflächen eine nachgelagerte CNC-Bearbeitung erfordern.
Komplexität des Designs und Grenzen bei Bauteilgröße
- Feinguss hervorragend bei hoher Designkomplexität, einschließlich dünner Wände (bis zu 1,5 mm), interner Durchgänge, Untercutts und feiner Logos ohne Schrägungen. Allerdings ist es im Allgemeinen auf kleine bis mittelgroße Teile unter 50 kg beschränkt.
- Sandguss hat praktisch keine Obergrenze für Gewicht oder Abmessungen. Es passt problemlos zu massiven Motorblöcken, großen Ventilen und schweren Maschinenfundamenten, die hunderte oder tausende Kilogramm wiegen, vorausgesetzt, die Geometrie erlaubt Schrägungen und einfachere Kernplatzierungen.
Werkzeugkosten und Produktionsvolumen
Die Analyse der Kosten des Sandgusses im Vergleich zum Feinguss erfordert eine Abwägung zwischen anfänglichen Werkzeugkosten und den Stückkosten:
- Werkzeugkosten für den Feinguss sind höher, da präzise Aluminium- oder Stahlformen erforderlich sind, um die Wachsmodelle zu injizieren. Dies macht ihn ideal für mittlere bis hohe Produktionsläufe, bei denen die reduzierten Bearbeitungskosten die anfänglichen Werkzeugkosten ausgleichen.
- Sandgussmodelle (oft aus Holz, Harz oder Aluminium hergestellt) sind deutlich günstiger und schneller herzustellen, was den Sandguss zur wirtschaftlichsten Wahl für Prototypen, Kurzläufe und Kleinserien macht.
Materialauswahl und Lieferzeiten
Beide Verfahren bewältigen eine breite Palette von Eisen- und Nichteisenlegierungen, von Gusseisen und Bronze bis hin zu Hochleistungslegierungen. Zum Beispiel bietet die spezialisierte Edelstahl-Gusstechnik hervorragenden Korrosionsschutz und mechanische Integrität für komplexe Hardware. Bezüglich Lieferzeiten, Sandguss liefert erste Prototypmuster deutlich schneller aufgrund einfacherer Musterfertigung. Feinguss erfordert einen längeren mehrstufigen Zyklus – Wachs-Injektion, Baumzusammenbau, mehrlagiges keramisches Eintauchen und Entwachsung – bevor das Gießen erfolgen kann.
Wann man Gießerei wählt
Bei der Entscheidung zwischen Investmentguss vs. Sandguss, die Wahl hängt von Präzision, Komplexität und Oberflächenanforderungen ab. Wir empfehlen Feinguss, wenn Ihr Projekt enge Maßtoleranzen, komplexe interne Passagen und eine hervorragende Oberflächenqualität direkt aus der Form verlangt.
Hochpräzise und komplexe Geometrien
Feinguss eignet sich hervorragend zur Herstellung von Teilen mit komplexen Formen, dünnen Wänden und feinen Details, die traditionelle Sandformen einfach nicht nachbilden können. Durch die Nutzung der Investitionsformverfahren für hochpräzises Metallguss, können wir filigrane Profile, Unterzüge und Schlitze ohne Angusswinkel herstellen.
| Merkmal | Fähigkeit des Feingusses |
|---|---|
| Maßtoleranzen | Enge Toleranzen (typischerweise ±0,005 Zoll pro Zoll oder besser) |
| Oberflächenfinish | Glatte Oberflächen (typischerweise 125 Ra oder besser) |
| Wandstärke | Dünne Wände bis zu 1,5 mm (0,060 Zoll) |
| Innere Passagen | Komplexe Kernkanäle und filigrane Hohlräume |
Anwendungen, die minimale Nachbearbeitung erfordern
Da Feinguss nahezu netzförmige Komponenten liefert, reduziert es die nachgelagerte CNC-Bearbeitung, Materialverschwendung und Arbeitskosten erheblich. Dies macht es zum kosteneffizientesten Weg für Hochleistungsbauteile aus robusten, teuren Materialien, wie unserem spezialisierten Kobaltlegierung-Gussslösungen, bei dem sekundäre Schneid- und Schleifoperationen schwierig und teuer sind.
- Nahe-Netz-Formgenauigkeit: Eliminiert sekundäre Fräs-, Dreh- und Bohrprozesse.
- Materialeinsparung: Verringert die Ausschussraten beim Gießen teurer Superlegierungen und Edelstahl.
- Teilekonsolidierung: Verschmilzt mehrere montierte Komponenten zu einem einzigen, nahtlosen Gussstück.
Wann Sandguss wählen
Beim Vergleich Investmentguss vs. Sandguss, Sandguss ist der klare Gewinner, wann immer das Gewicht des Teils, das Rohmaterialvolumen und die anfänglichen Investitionskosten die entscheidenden Faktoren sind. Wir setzen auf grüne Sandformen und Harzsandverfahren, um zuverlässige, robuste Teile ohne die hohen Vorlaufkosten für Keramikformen zu liefern.
Große und schwere Metallkomponenten
Sandguss hat praktisch keine obere Grenze für Bauteilgröße oder -gewicht. Es ist der Industriestandard für das Gießen massiver, dickwandiger Teile, bei denen hohe Festigkeit erforderlich ist, aber eine mikrofeine Oberflächenbeschaffenheit nicht notwendig ist.
- Unvergleichliche Tragfähigkeit: Hält Teile von wenigen Pfund bis zu mehreren Tonnen.
- Schwerlastanwendungen: Ideal für Maschinenfundamente, Motorblöcke, Gehäuse schwerer Geräte und strukturelle Fluidkomponenten wie Aluminium-Gussventilgehäuse.
- Flexible Legierungswahl: Arbeitet effizient mit Gusseisen, duktilen Eisen, Bronze, Stahl und Aluminiumlegierungen.
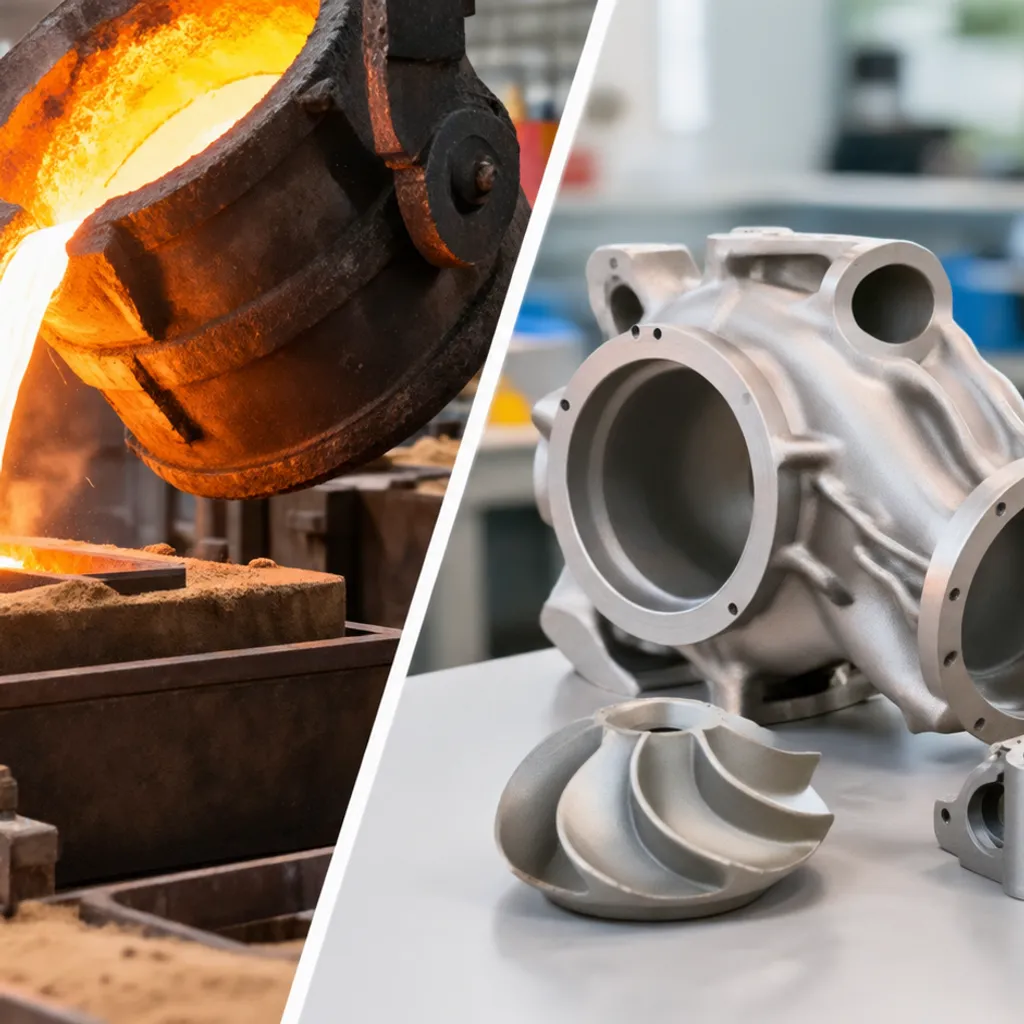
Kostengünstiges Prototyping und Kleinserienproduktion
Wenn Sie eine schnelle Überprüfung oder kurze Produktionsläufe benötigen, macht das Kosten des Sandgusses im Vergleich zum Feinguss Sandformen deutlich praktischer. Musteränderungen sind schnell und kostengünstig, was Designanpassungen ohne Verschwendung teurer Werkzeuge ermöglicht.
| Merkmal | Vorteile des Sandgusses |
|---|---|
| Werkzeuginvestition | Kostenwerte Holz-, Harz- oder Aluminiumformen reduzieren die Anfangskosten erheblich. |
| Lieferzeit | Schnellere erste Formvorbereitung verkürzt die frühen Entwicklungszyklen. |
| Volumenflexibilität | Wirtschaftlich für einzelne Prototypen bis hin zur mittleren Serienfertigung. |
Für kundenspezifische Komponenten, die schnelle Designiterationen durchlaufen, hilft unser Rapid-Prototyping- und Werkzeugservices für die Kleinserienfertigung bei der Validierung von Passform und Funktion, während die Vorlaufzeiten kurz bleiben und das Anfangsbudget eingehalten wird.
Wie man Gussverfahren auswählt: Feinguss vs. Sandguss
Überprüfung der grundlegenden Abwägungen zwischen verschiedenen Metallgießprozesse ermöglicht es Ihnen, sowohl die Leistung des Teils als auch die Herstellungskosten zu optimieren.
Bewertung von Budget- und Werkzeugkosten
Das vollständige Kostenprofil zu verstehen, erfordert einen Blick über das erste Angebot hinaus. Beim Vergleich der Investitionsguss- und Sandgusskosten, müssen Sie Musterwerkzeuge, Stückpreis und Nachbearbeitungsarbeiten nach dem Gießen berücksichtigen.
| Kostenkategorie | Feinguss | Sandguss |
|---|---|---|
| Anfangskosten für Werkzeuge | Mäßig bis hoch; erfordert präzise Metallformen für Wachsmodelle. | Niedrig bis mäßig; verwendet einfachere Holz-, Harz- oder Metallmodelle. |
| Kosten pro Teilproduktion | Höher bei kleinen Stückzahlen; sehr wettbewerbsfähig bei mittleren bis hohen Volumina. | Niedrig bei sowohl kleinen Losen als auch großen Produktionsmengen. |
| Kosten für Nachbearbeitung | Minimal; produziert nahezu netzförmige Komponenten, die bereit für die Montage sind. | Höher; erfordert in der Regel umfangreiche CNC-Bearbeitung an kritischen Oberflächen. |
| Materialeffizienz | Hoch; enge Toleranzen reduzieren Materialverschwendung und Ausschussraten. | Mäßig; größere Gussformen und schwereres Maschinenmaterial erhöhen den Ausschuss. |
Ausgleich zwischen Produktionszeitplan und Qualitätsanforderungen
Lieferzeiten und Anforderungen an die Bauteilqualität bestimmen oft, ob Gießerei oder Sandguss die richtige Wahl für Ihren Zeitplan und Ihre Anwendung sind. Für kritische industrielle Anwendungen verweisen wir auf unsere Präzisionsmetallguss-Leitfaden für Ingenieure um die Projektspezifikationen mit den Prozessfähigkeiten abzustimmen.
- Wählen Sie Feinguss: Wenn Ihr Design enge Maßtoleranzen (±0,005 in/in), filigrane dünnwandige Geometrien, feine Oberflächenfinishs (Ra 3,2 oder besser) und minimalen Nachbearbeitungsbearbeitung erfordert.
- Wählen Sie Sandguss: Wenn Sie große oder schwere Strukturkomponenten benötigen, schnelle Musterfertigung für Rapid Prototyping, geringere Anfangsinvestitionen oder wenn großzügige Bearbeitungstoleranzen akzeptabel sind.