

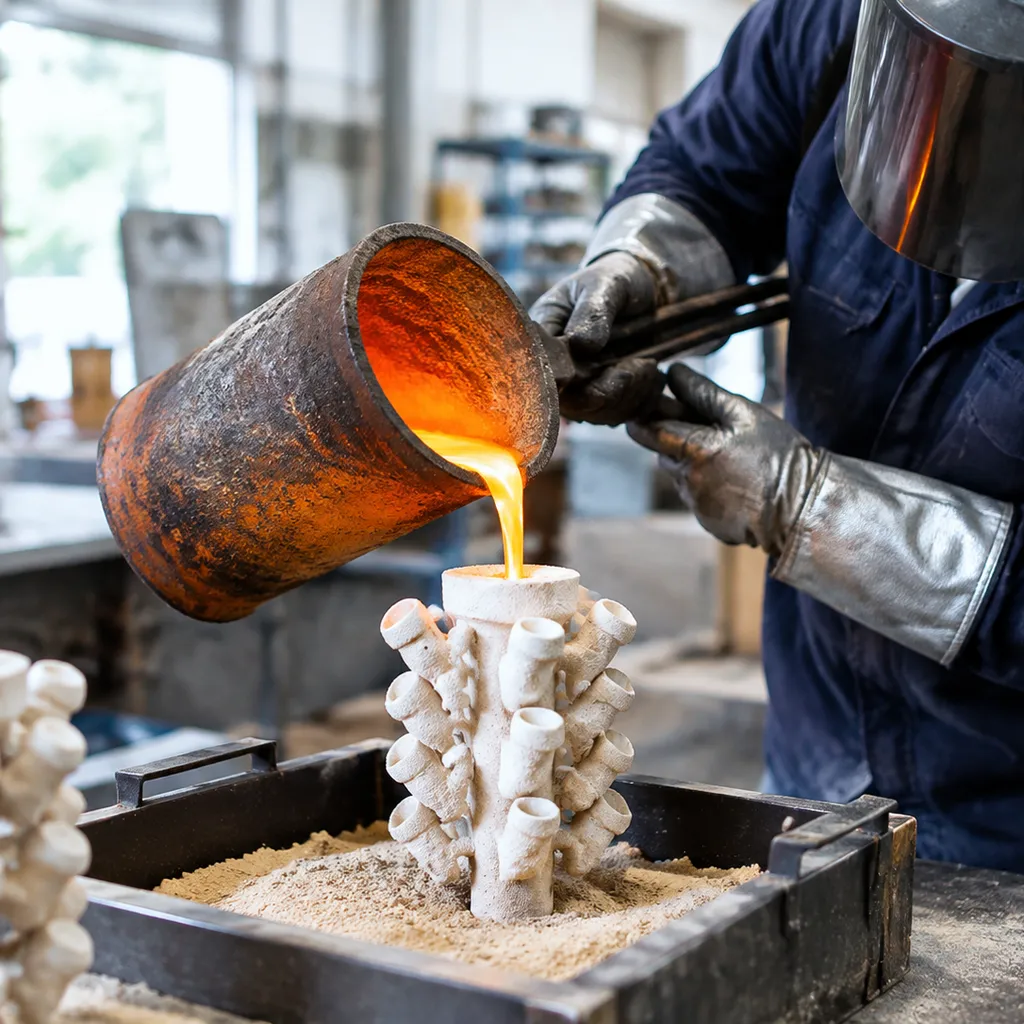
Qu'est-ce que la coulée en cire perdue (Processus de cire perdue) ?
Définition et principe de fonctionnement
Le coulée en cire perdue est une technique de mise en forme métallique de précision conçue pour produire des composants métalliques très détaillés et complexes.[1] Le principe de fonctionnement fondamental repose sur la création d'une réplique exacte de l'objet souhaité en cire de moulage, son encastrement dans un matériau céramique réfractaire, et l'évacuation de la cire par chaleur pour laisser un moule creux parfait.
- Capture de détails complexes : Reproduit avec précision les textures fines, les sous-cuts profonds et les contours organiques impossibles avec des moules rigides en deux parties standard.
- Enceinte de moule réfractaire : Utilise soit une coquille en céramique multicouche, soit un moule en plâtre à investissement solide autour du modèle en cire.
- Évacuation thermique : Les fours de combustion à haute température vaporisent la cire, créant une cavité négative propre prête à recevoir le métal en fusion.
Brève histoire et évolution
Datant de milliers d'années à travers diverses civilisations anciennes, la technique de la cire perdue - historiquement appelée cire perdue - servait comme méthode principale pour fabriquer des idoles sacrées, des bijoux et des artefacts en bronze ornés.[1] Au fil des siècles, l'artisanat est passé de configurations rudimentaires à feu ouvert à un processus de fonderie contrôlé scientifiquement. Aujourd'hui, il relie le patrimoine artisanal ancien à la fabrication industrielle moderne, permettant aux sculpteurs, bijoutiers et ingénieurs de couler des métaux non ferreux et précieux avec une reproductibilité dimensionnelle fiable.
Fonderie en cire perdue moderne avec impression 3D
- Génération de motif direct : Les résines et cires imprimables en volume éliminent le besoin d'outillage initial, réduisant considérablement les délais de fabrication.
- Géométries complexes : La modélisation CAO permet de créer des treillis organiques, des composants emboîtés et des murs ultra-fins qui s'intègrent directement dans le cycle standard d'investissement en coquille en céramique.
- Outils hybrides : Les modèles maîtres imprimés en 3D permettent la création rapide de moules en caoutchouc réutilisables pour une reproduction cohérente des motifs en cire.
Étapes du procédé de cire perdue en moulage à la cire perdue
L'exécution du coulée en cire perdue exige précision à chaque étape. Nous transformons des dessins détaillés en cire en composants métalliques denses et de haute intégrité à travers une série d'étapes contrôlées en fonderie.
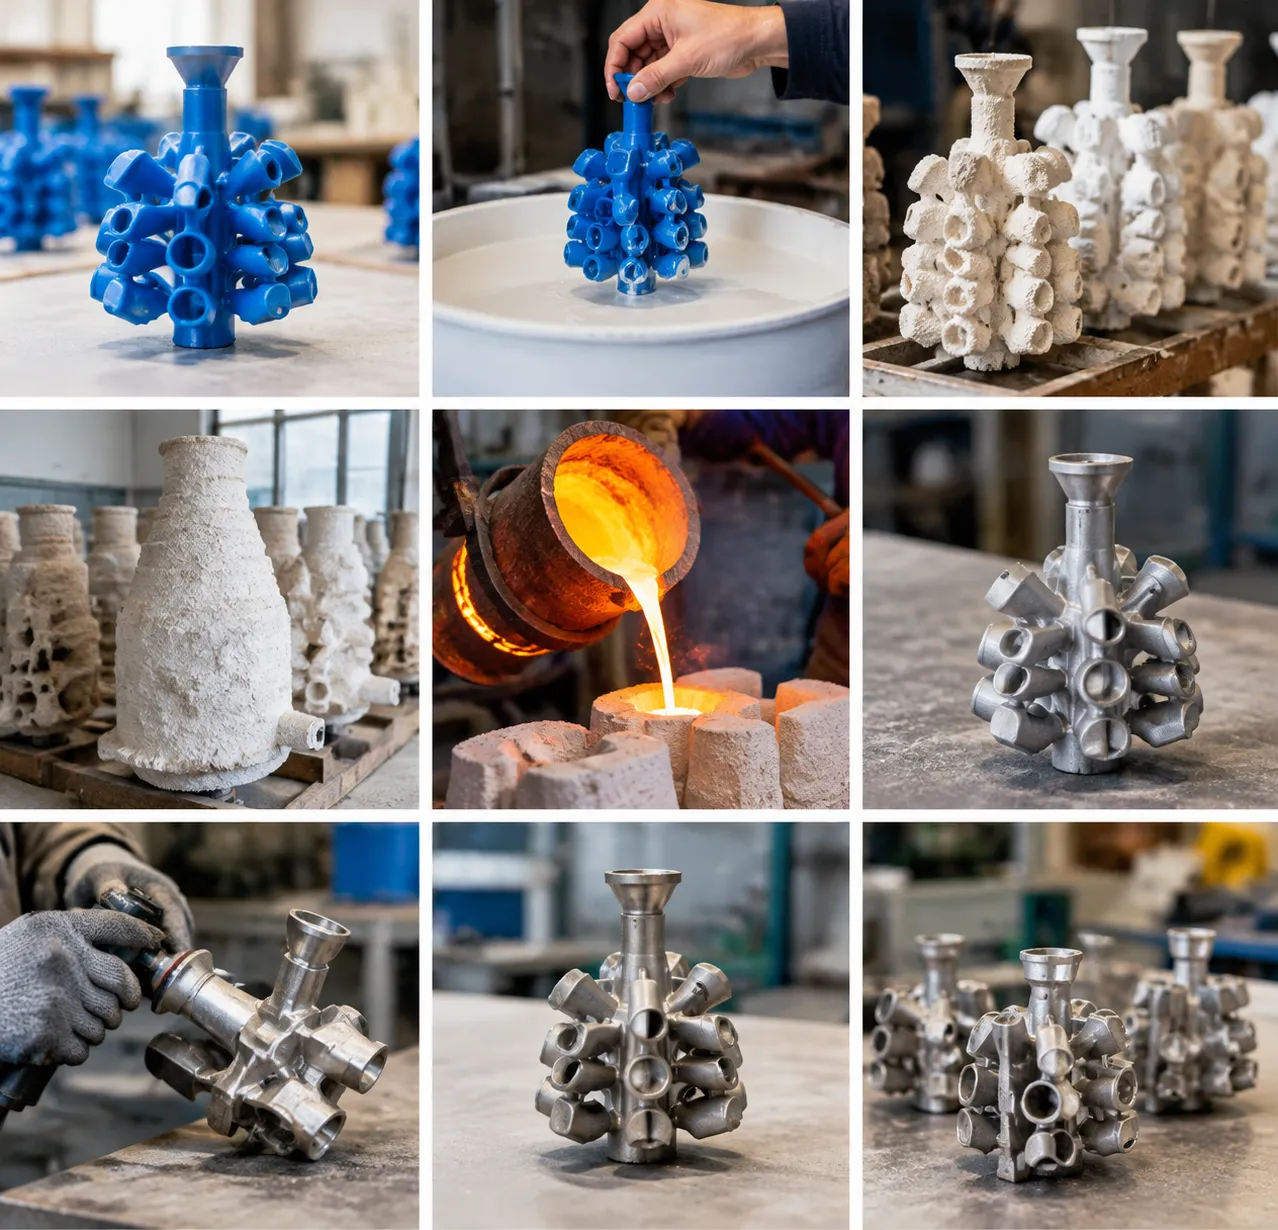
1. Création du motif et assemblage en arbre
- Production de modèles en cire : Nous sculptons les motifs maîtres originaux directement dans de la cire de moulage ou produisons des duplicatas précis en cire à l'aide de moules en silicone ou en caoutchouc souples.
- Canalisation et alimentation : Les canaux et les buses en cire sont fixés aux motifs pour diriger le métal en fusion dans la cavité tout en permettant à l'air et aux gaz emprisonnés de s'échapper.
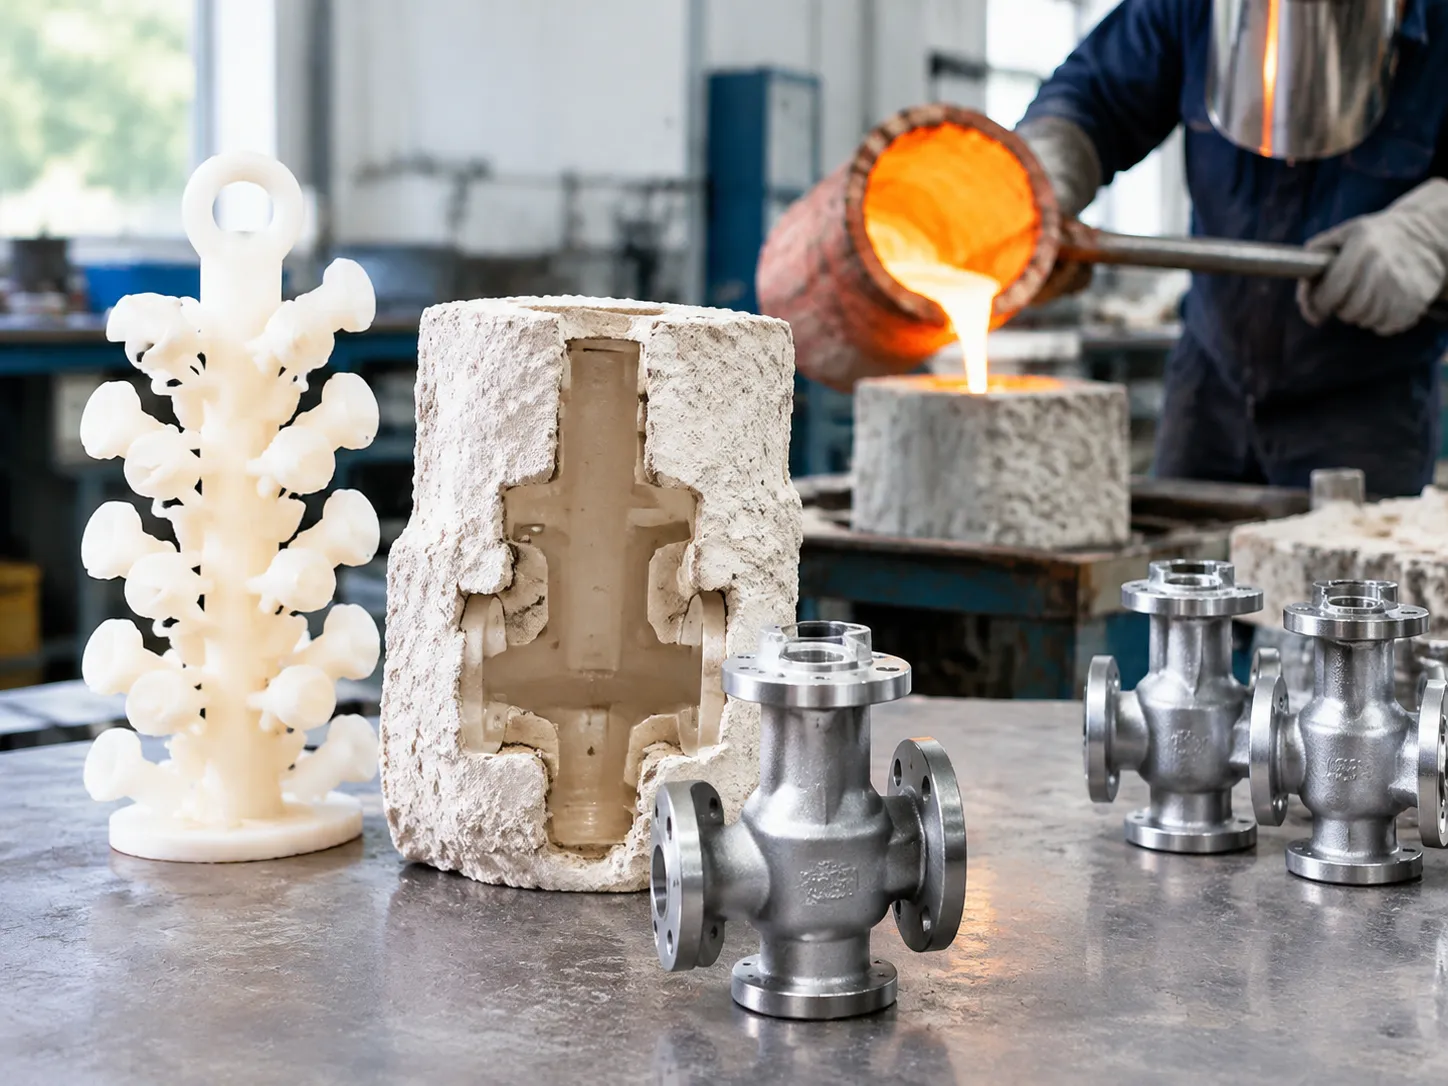
- Assemblage en arbre : Plusieurs motifs en cire sont reliés à une canne en cire centrale pour former un arbre de moulage, maximisant l'efficacité lors d'une seule coulée.
2. Construction de la coquille en céramique (investissement)
Une fois l'arbre en cire assemblé, nous construisons un moule réfractaire résistant à la chaleur autour :
- Immersion dans la boue : L'assemblage en cire est plongé à plusieurs reprises dans une suspension liquide de céramique réfractaire.
- Revêtement en stuc : Nous appliquons un sable réfractaire fin à grossier sur la suspension humide pour renforcer la structure couche par couche.
- Séchage: Chaque couche est soigneusement durcie dans des conditions contrôlées, créant une coquille en céramique durable capable de résister à la pression du métal en fusion.[2]
3. Dégazage, Brûlage et Coulée du métal
La préparation de la coquille et l'introduction de l'alliage en fusion constituent le cœur thermique du processus de moulage à la cire perdue :
- Déglaçage et cuisson à chaud : Le moule en céramique est placé dans un four de brûlage à haute température. La cire fond et se vaporise complètement, laissant derrière elle une cavité négative creuse exacte.[3]
- Préchauffage : La coquille en céramique creuse est préchauffée dans le four pour éviter le choc thermique et assurer un remplissage complet du métal.
- Versement du métal en fusion : Le métal est fondu dans un creuset et versé directement dans le moule préchauffé en utilisant la gravité, le vide ou la force centrifuge - une méthode standard dans nos processus de coulée en investissement en acier inoxydable et opérations de fonderie non ferreuse.
4. Démoulage, Finition et Contrôle Qualité
- Démoulage de la coquille : La coquille en céramique ou le matériau d'investissement solide est cassé mécaniquement ou par projection d'eau à haute pression.
- Découpe et finition : Nous découpons les pièces en métal de l'arbre de coulée central, broyons les restes de la porte et limons les zones de séparation.
- Finition de surface : Les pièces moulées subissent un sablage, un polissage ou une application de patine chimique selon les spécifications esthétiques et fonctionnelles requises.
- Inspection : Chaque pièce est vérifiée pour sa précision dimensionnelle, ses détails de surface nets et son intégrité métallurgique.
Matériaux utilisés dans le moulage à la cire perdue :
Le choix de l'alliage approprié est crucial pour obtenir la résistance mécanique souhaitée, la résistance à la corrosion et la finition de surface dans le coulée en cire perdue. Étant donné que les moules réfractaires peuvent supporter de fortes charges thermiques, nous pouvons couler un large spectre d'alliages ferreux, non ferreux et spéciaux avec une fidélité exceptionnelle.
Métaux ferreux (acier inoxydable, acier au carbone, acier allié)
- Acier inoxydable : Offre une résistance à la corrosion supérieure et une tolérance à la température, ce qui le rend idéal pour les systèmes de contrôle de fluides, les impellers de pompes et les pièces complexes la coulée en cire perdue pour vannes en acier inoxydable conceptions.
- Acier au carbone : Offre une excellente résistance à la ténacité et à l'usure à un coût économique, adaptée pour les supports mécaniques et les pièces de machines structurelles.
- Acier allié : Mêlé à des éléments comme le chrome, le nickel ou le molybdène pour améliorer la dureté et la résistance aux chocs grâce à des traitements spécialisés. fonderie de précision en acier allié.
Métaux non ferreux (aluminium, bronze, laiton, cuivre)
- Bronze & Laiton : Réputés pour leur fluidité, leur faible friction et leur résistance à la corrosion. Ils sont largement utilisés pour des pièces sculpturales, des ferrures architecturales, des accessoires marins et des garnitures décoratives.
- Aluminium : Combine des performances légères avec des ratios haute résistance/poids, ce qui le rend idéal pour les boîtiers, dissipateurs de chaleur et ferrures structurelles.
- Cuivre Pur : Utilisé principalement pour des composants nécessitant une conductivité électrique et thermique élevée.
Superalliages et Métaux Précieux (Titane, Cobalt, Or, Argent)
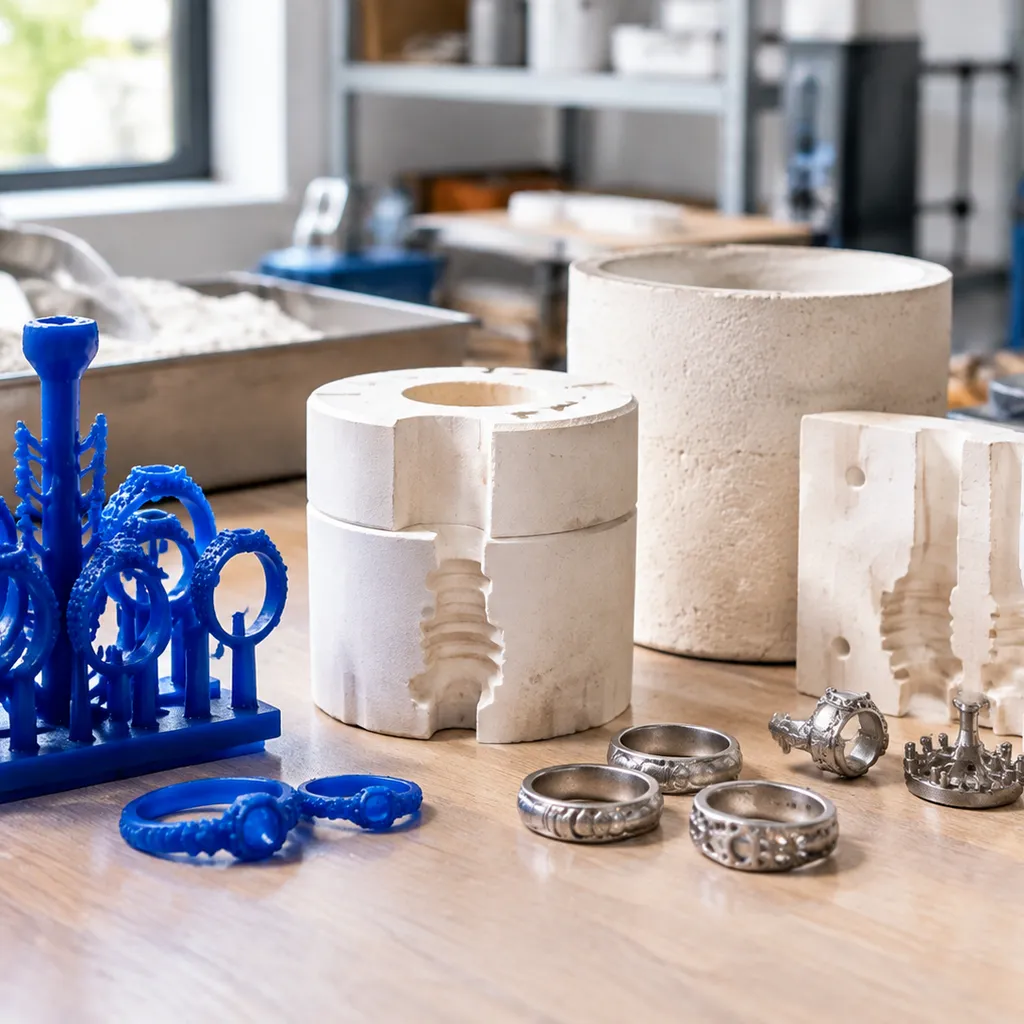
- Métaux Précieux (Or, Argent) : La référence pour la joaillerie fine et la métallurgie de luxe, permettant une reproduction micro-détaillée de la surface avec un minimum de gaspillage de matériau.
- Superalliages à base de Titane & Cobalt : Conçus pour résister à des températures de fonctionnement extrêmes, à une friction mécanique intense et à des atmosphères hautement corrosives.
Avantages et limites du procédé de moulage à la cire perdue par investissement
En tant que fonderie spécialisée, nous exploitons le coulée en cire perdue pour produire des composants métalliques complexes que la mécanique traditionnelle ou les moules en deux parties standard ne peuvent tout simplement pas reproduire.
Principaux avantages (haute précision, finition de surface, flexibilité de conception)
Le procédé de moulage à la cire perdue par investissement offre une liberté géométrique inégalée pour les projets artistiques et le matériel industriel :
- Précision et détails exceptionnels : Le processus capture fidèlement les textures complexes, les sous-cuts élaborés et les détails fins de surface directement à partir du modèle en cire.
- Liberté de conception : Fondez sans effort des formes organiques, des murs fins et des cavités creuses sans les limitations de ligne de séparation des moules rigides en deux parties.
- Finition de surface supérieure : Les slurry réfractaires en céramique et les plâtres d'investissement fins produisent des finitions de surface lisses, réduisant considérablement le ponçage, la finition et l'usinage CNC secondaire.
- Compatibilité étendue des matériaux : Versez une large gamme de métaux, du bronze, laiton, cuivre et aluminium à l'or, l'argent et les alliages haute performance. Pour des choix d'alliages complexes, explorez nos guidage en acier inoxydable moulé sur des processus et alliages de haute précision.
- Production proche de la forme finale : Minimise le gaspillage de matériau en livrant des pièces nécessitant un nettoyage minimal après la coupe du noyau et du sprue.
Limitations du processus et facteurs de coût
- Temps de cycle multi-étapes : Le processus implique plusieurs étapes séquentielles - assemblage de l'arbre, trempage dans un coquillage en céramique multicouche, cycles de séchage, combustion au four et démoulage du coquillage - ce qui rend les délais plus longs que les méthodes de moulage direct.
- Investissement en main-d'œuvre et en outillage : La production de modèles maîtres initiaux, l'outillage d'injection de cire et la gestion des fours de combustion nécessitent un équipement spécialisé de fonderie et une main-d'œuvre qualifiée.
- Coûts des coquilles consommables : Parce que chaque coquille en céramique ou moule d'investissement est détruit lors du démoulage pour libérer la pièce en métal solidifiée, de nouveaux moules doivent être construits pour chaque cycle.
| Facteur | Moulage à cire perdue | Moulage en moule rigide standard |
|---|---|---|
| Détails et sous-ensembles | Grande capacité (capture des courbes organiques et textures artistiques fines) | Limitée (restreinte par les angles de tirage et les lignes de séparation) |
| Qualité de surface | Finition lisse, proche de la taille finale directement du moule | Finition plus grossière ; nécessite souvent un usinage lourd en post-traitement |
| Vitesse du cycle | Séchage, déwaxage et combustion en plusieurs étapes requis | Cycles rapides pour formes de base en grande quantité |
| Déchets de matériaux | Faible (forme proche de la taille finale avec des sprues métalliques réutilisables) | Modérée à élevée en raison des tolérances d'usinage |
Applications du procédé de cire perdue pour la coulée sous vide
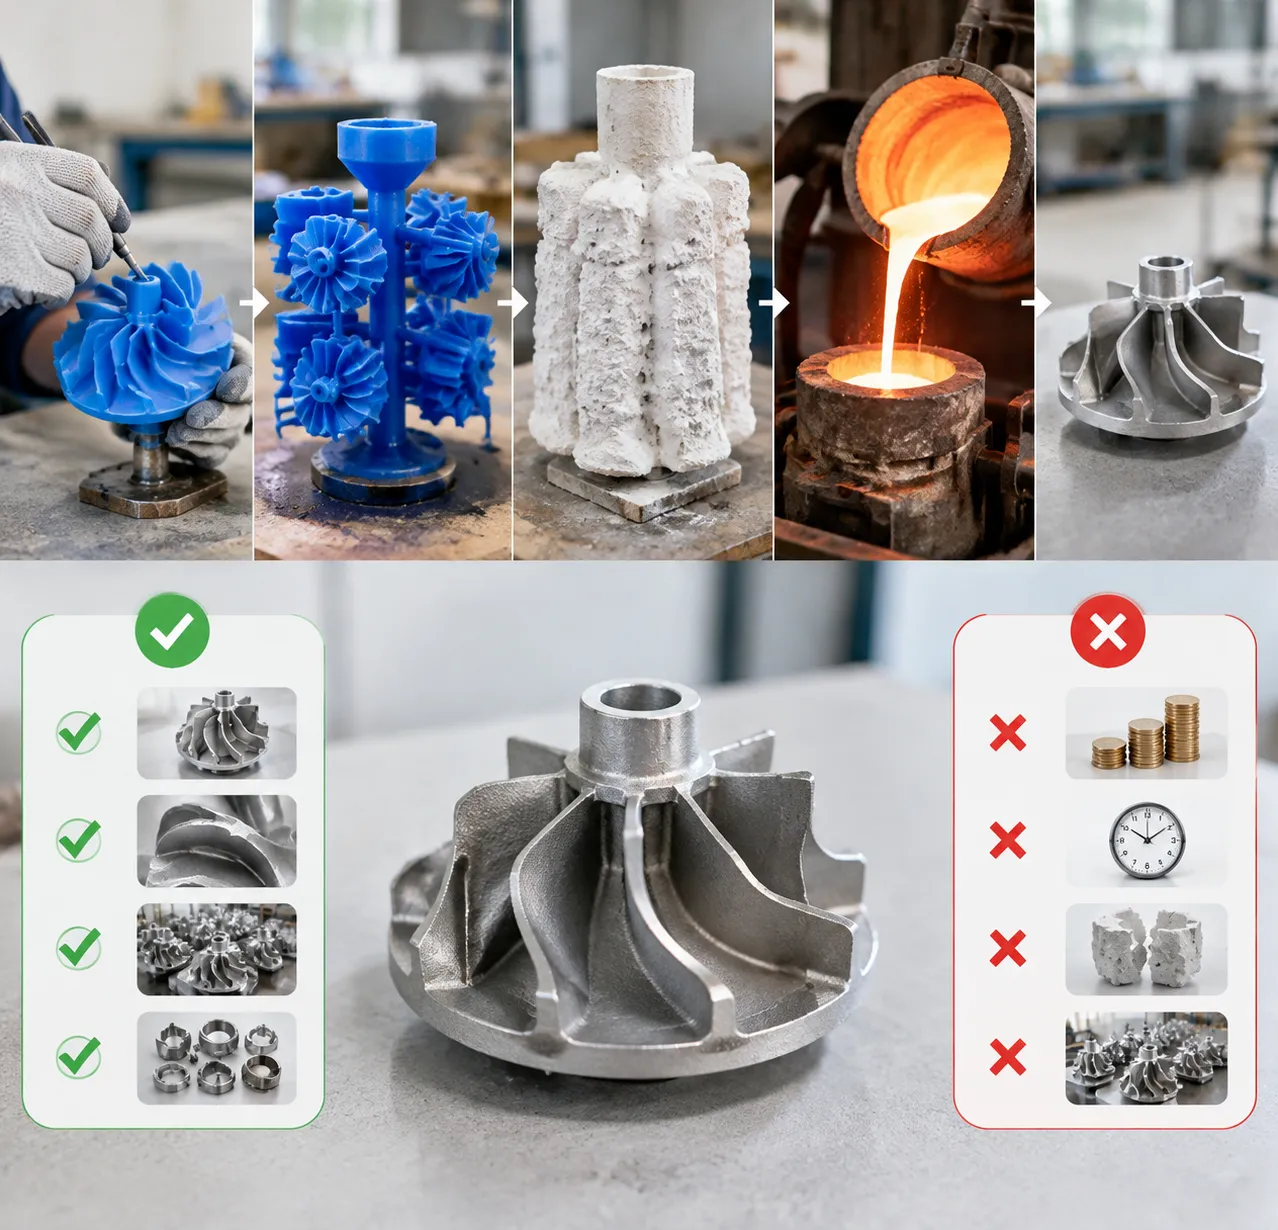
Le coulée en cire perdue offre une précision géométrique élevée et des finitions de surface exceptionnelles dans divers secteurs de fabrication. En produisant des composants métalliques proches de la forme finale avec un minimum de déchets de matériau, cette technique répond à des besoins industriels critiques où la précision est non négociable.
Aéronautique, Défense et Automobile
Nous utilisons le procédé de coulée sous vide en cire perdue pour produire :
Aérospatiale & Défense : Aubes de turbine, buses de carburant, boîtiers de capteurs et supports de structure d'aéronefs.
Automobile : Roues de turbocompresseurs, composants d'échappement, culbuteurs de moteur et engrenages de transmission haute performance.
Collaborer avec un entreprise de moules industriels pour la coulée de précision et la CNC garantit que les outils et cavités de moule respectent les tolérances dimensionnelles strictes exigées par ces industries.
Implants médicaux et Odontologie
La coulée de précision joue un rôle essentiel dans la fabrication pour la santé en façonnant des métaux biocompatibles en configurations anatomiques complexes :
Implants orthopédiques : Articulations de remplacement du genou et de la hanche fabriquées à partir d'alliages de qualité chirurgicale.
Outils chirurgicaux : Pinces, scalpels et instruments endoscopiques complexes nécessitant des profils durables et ergonomiques.
Prothèses dentaires : Couronnes, bridges et frameworks de dentiers partiels moulés selon les dimensions exactes du patient.
Bijoux, Sculptures d'art et Quincaillerie de précision
Sculptures d'art : Statues en bronze, laiton et aluminium avec reproduction fidèle des courbes organiques et des marques d'outils artistiques détaillées.
Bijoux fins : Anneaux, pendentifs et montures détaillés moulés en métaux précieux comme l'or et l'argent.
Matériel de précision : Accents architecturaux, équipements marins de luxe et mécanismes de verrouillage spécialisés nécessitant une haute valeur esthétique ainsi qu'une résistance à la corrosion robuste.
Fonderie à la cire perdue vs. autres méthodes de moulage
Le choix de la méthode de fabrication dépend de la conception de votre composant, des tolérances dimensionnelles et du volume de production. Alors que le procédé de fonderie à la cire perdue offre un détail de surface inégalé et une liberté géométrique, le comparer aux méthodes traditionnelles de fonderie aide à déterminer la meilleure option pour vos besoins de production.
Coulée en investissement vs. Coulée en sable
Lors de la comparaison fonderie à la cire perdue vs. moulage sur sable, les principales différences résident dans la finition de surface, la précision dimensionnelle et la complexité géométrique :
- Finition de surface et détails : Le procédé de fonderie à la cire perdue utilise des slurry en céramique lisse ou des moules en plâtre pour reproduire des textures fines et des détails complexes. Le moulage sur sable repose sur des mélanges de sable compactés, laissant une texture de surface plus rugueuse qui nécessite généralement un usinage secondaire lourd.[4]
- Capacité géométrique : Les moules en sable sont des assemblages rigides en deux parties qui ont du mal avec les sous-ensembles profonds, les cavités internes complexes et les courbes organiques complexes. La cire perdue dissout ou fond le modèle, permettant une liberté de conception totale pour des géométries complexes.
- Outils et coûts unitaires : Le moulage sur sable offre des coûts initiaux de modèle plus faibles et excelle dans la production de composants structurels lourds et de grande taille. La fonderie à la cire perdue est le choix préféré lorsque des tolérances serrées et une précision proche de la forme finale sont nécessaires pour minimiser l'usinage en aval.
Coulée à la cire perdue vs. Moulage sous pression
Évaluation fonderie à la cire perdue vs. moulage sous pression dépend de la compatibilité de l'alliage, de l'investissement dans les outils et du volume de production :
- Polyvalence des matériaux : Le moulage sous pression est principalement réservé aux alliages non ferreux avec des points de fusion plus bas, tels que l'aluminium, le zinc et le magnésium. Le procédé de fonderie à la cire perdue peut facilement accueillir une gamme plus large de métaux, y compris le bronze, le laiton, le cuivre et les métaux précieux.
- Investissement dans les outils : Le moulage sous pression nécessite des outils en acier trempé coûteux conçus pour l'injection à haute pression, ce qui le rend économique uniquement pour des séries de production massives. La fonderie à la cire perdue utilise des outils flexibles et des modèles en cire, ce qui réduit considérablement les coûts initiaux des moules.
- Flexibilité de conception : Le modèle en cire jetable dans la fonderie à la cire perdue permet la création de canaux internes complexes, de sous-ensembles et de parois fines que des moules métalliques rigides ne peuvent libérer sans mécanismes complexes à plusieurs glissières.

