Oversikt
Kromkobalt Molybden hofteledd-maskineringsservice
Når du kjøper komponentar til hoftelår av krom-kobolt-molybden, bryr du deg om tre ting: konsekvent kvalitet, forskriftsklar dokumentasjon, og ein partner som faktisk forstår korleis CoCrMo oppfører seg på maskinen, ikkje berre på papiret. Tjenesten vår for maskinering av hoftelår av krom-kobolt-molybden er bygd spesielt rundt desse behova.
Vi kombinerer ortopedisk investeringsstøping, full 5‑akse CNC-maskinering, og reinromsfinish for å levere produksjonsklare CoCrMo-hoftedeler som femoralstammer, femoralhoder, acetabulære koppar, bipolare hoder og tilpassa revisjonsdeler. Kvar steg er kontrollert under eit ISO 13485-kvalitetssystem, med full 3.1-materialsporbarheit og dimensjonsverifisering i samsvar med ASTM F75, ASTM F1537 og ISO 5832‑4 krav.
Kjernen utfordringar ved maskinering av CoCrMo-hoftedeler
Maskinering av medisinsk grad av kobolt-krom-molybden (CoCrMo) for hofteimplantat er ikkje det same som maskinering av standard rustfritt stål eller titan. Hovudutfordringane inkluderer:
- Ekstremt høg hardheit og arbeidsharding
- Aggressivt verktøy-slitasje, rask kantbryting
- Behov for presise kutteparametrar, stive oppsett, og optimaliserte verktøybanar
- Varmegenerering og overflateintegritet
- Risiko for mikrosprekker, restspenningar, og faseendringar dersom varmen ikkje kontrollerast
- Overflateskadar påverkar direkte slitasje, ionfrigjering, og leddets levetid
- Tette toleransar på komplekse frie former geometriar
- Femoralstammer, hoder og koppar krev fleire akser interpolasjon og stabil prosesskontroll
- Rundheits- og profil toleransar i ≤ 0,005 mm området lar ingen margin for ustabile maskiner
- Kritisk overflatefinish på bevegelige område
- Speilfinishar ned til Ra 0,025–0,05 μm på femoralhoder er vanskelege å oppnå konsekvent
- Overgangszone og kanter må glattes perfekt for å unngå slitasje og fretting
Ein generell CNC-butikk vil ha utfordringar med desse krav, noko som resulterer i høg svinn, ujamn Ra og dimensjonsdrift. Vår prosess, verktøy og fiksering er bygd spesielt rundt CoCrMo- hofteimplantatbearbeiding.
Kven denne CoCrMo-Hoftebearbeidingstenesta er for
Vi fokuserer på kundar som treng påliteleg, ortopedisk-grade CoCrMo-bearbeiding i staden for enkle metalldelar:
- Ortopediske OEM-ar
- Primære og reviderte hofte- og leddsystem
- Porteføljeoverføringar frå eldre leverandørar
- Kostnadsreduksjonsprogram på eksisterande CoCrMo-hoftelinjer
- Kontraktfabrikkar og systemintegratorar
- Utsetting av kritiske CoCrMo-komponentar (femorhoder, stammar, acetabulare skjell)
- Overflytkapasitet og dual-sourcing strategiar
- Underleverandørpolering og overflatebehandling til medisinske Ra- og rundheitsnivå
- Oppstartsselskap og nye enhetsbedrifter
- Tidlege prototyper og designiterasjonar i CoCrMo
- Liten batch kliniske produksjonar og verifikasjonskøyringar
- Støtte med DFM, toleransar og dokumentasjon for regulatoriske søknader
Om du treng ein partner som kan gå frå prototype til validert serieproduksjon av CoCrMo-hoftedelar utan å bytte leverandør, er denne tenesta for deg.
Nøkkelfordelar med ein spesialisert CoCrMo-Hofteledd-bearbeidingspartner
Å velje ein dedikert kromkobalt molybden- hofteledd-bearbeidingsteneste framfor ein generell maskinverkstad gir deg konkrete, målbare fordelar:
- Ortopedisk-grade prosesskapasitet
- Dokumentert kapasitet på ASTM F75 femurhovud, CoCrMo femurstammar, og ISO 5832-4 acetabulære koppar
- Stabile prosessar for spegelpolerte femurhovud og låg-Ra lagerflater
- Lavare totale eigedoms kostnad
- Redusert avfall og omarbeiding på dyrt CoCrMo-legering
- Optimaliserte prosessløp (støping + CNC vs fullmaskinert) for å møte dine kostnads- og volummål
- Regulatorisk klar kvalitet og dokumentasjon
- ISO 13485-kompatibelt kvalitetssystem, erfaring med CNC-maskinering av medisinsk utstyr
- Full sporbarheit: varme/lot, 3.1-sertifikat, inspeksjonsrapporter og prosessjournalar i samsvar med OEM- og meldingsorganets forventningar
- Raskare, reinare industrialisering
- Tidleg DFM-inngang for å forenkle geometriar, toleransar og overflatesoning
- Sømløs overgang frå prototyper til validerte produksjon utan ny kvalifisering av ny leverandør
Vår rolle er å vere leverandøren av CoCrMo ortopedisk maskinering som du kan levere ein teikning til – med tillit til at du vil motta dimensjonsmessig korrekte, regulatorisk klare hofteleddkomponentar, parti etter parti.
Grunnleggande maskineringsprinsipp for CoCrMo hofteledd
Kva er Chromium Cobalt Molybdenum (CoCrMo) for hofteledd?
Chromium cobalt molybdenum (CoCrMo) er ein medisinsk grad kobolt-krom-legering brukt til hofteleddkomponentar med høg belastning. I hofteimplantat blir det hovudsakleg brukt til:
- Femoralhoder
- Acetabulære koppar/skallar
- Bipolare hoder og revisjonsdeler
Denne legeringa er kjend for:
- Høg styrke og hardheit – det motstår slitasje under konstant rørsle.
- Utmerka korrosjonsbestandigheit – stabilt i kroppen over mange år.
- Biokompatibilitet – kompatibelt med standardar som ASTM F75, ASTM F1537, ISO 5832-4, ISO 5832-12.
For globale kundar er CoCrMo eit bevist alternativ når du treng langvarige, metall-mot-poly eller metall-mot-metall hoftesystem som kan handtere verkelege daglege belastningar.
Kvifor CoCrMo er gullstandarden for belastningsberande hofteimplantat
CoCrMo har blitt gå-til-materiale for belastningsberande hofteimplantat fordi det kombinerer:
- Ekstrem slitasjebestandigheit – lågare slitasjepartiklar, spesielt i spegelpolerte femurhovud.
- Høg trettheitsstyrke – påliteleg i aktive, tunge eller yngre pasientar.
- Stabil yting i kroppsveskar – minimerer korrosjonsrelaterte problem.
Dette er grunnen til at dei fleste premium hofteartroplastikk-system bruker CoCrMo for:
- Femoralhovud med rundleik ≤ 0,005 mm
- Artikuleringsflater med Ra 0,025–0,05 μm
Hvis du sikter mot globale marknader med strenge godkjenningar (FDA, CE), er CoCrMo framleis det tryggaste valet for langvarige, høgbelastningsapplikasjonar.
Korleis CoCrMo hofteleddmaskinering skil seg frå standard CNC-maskinering
Maskinering av CoCrMo for hofteledd er ikkje standard CNC-arbeid. Det krev:
- Stive 5-akse maskiner for komplekse stengjer, hovud og koppar.
- Optimaliserte verktøybanar for å unngå chatter og termisk skade.
- Korrekte verktøy og parameterar for å handtere ein hard, sliteleg legering.
- Streng kontroll av overflatefinish på artikulerande soner (speilpolering).
Samanlikna med vanleg stålgjering eller aluminiumbearbeiding, CoCrMo:
- Slit verktøy raskare.
- Genererer meir varme.
- Straffar dårlege fikseringar eller ustabile oppsett.
Eit generelt verkstadsverkstad kan kutte CoCrMo, men som held implanteringsgradige toleransar og Ra er eit anna nivå.
Vanlege feilmodusar når CoCrMo hoftebearbeiding blir gjort dårleg
Når CoCrMo hofteimplantatbearbeiding ikkje er spesialisert, ser du problem som direkte påverkar implantatets levetid og reguleringsrisiko:
- Dårleg overflatefinish
- Grove eller rissa femoralhovud → auka slitasje, meir avfall.
- Ra over spesifikasjon på lagerflater → raskare liner-slitasje.
- Utavvikegeometri
- Rundleik > 0,005 mm på hovuda → ujamn kontakt, støy og slitasje.
- Unøyaktig taper- eller konusvinkel → fretting, mikromobilitet, lausheit.
- Underflateskadar og mikrosprekker
- Frå gale kutteparametrar eller overoppheting.
- Kan føre til trettheitssprekker og tidleg svikt.
- Residuelle støpefeil som ikkje er fjerna
- Porositet eller innlagde materiale nær overflata.
- Risiko for brot eller lokal korrosjon.
Dette er nøyaktig grunnen til at vi kjører Streng prosesskontroll, ortopedigrade inspeksjon, og dedikert CoCrMo-verktøy for kvar produksjon av krystallkobalt-molybden leddbehandling vi leverer.
CoCrMo hofteimplantatkomponentar vi maskinerer
Vi fokuserer på éin ting her: høg‑presisjons krystallkobalt-molybden hofteledd maskineringstjeneste for krevjande OEM, kontraktprodusentar, og oppstartsselskap.
Femoralstammer (sementerte og sementlause) maskinering
Vi maskinerer CoCrMo femoralstammer frå smidde stenger eller investeringsstøpte delar, dekker:
- Sementerte og sementlause hofte‑stammer
- Standard, høg-offset, og kort-stem design
- Glatte, polerte stammer eller ru område klare for belegg
Vi kontrollerer nøkkelfunksjonar som tapervinklar, nakkegeometri, og overflateryggje slik at stammen din monterer seg ryddig og fungerer konsekvent.
Femoralhoder og modulære hovedsystem CNC-maskinering
Vår ASTM F75 femoralhode maskineringsservice leverer:
- Femoralhovud frå Ø22 til Ø40+ mm
- Modulære hovudetapper med tett passform og låg frettingrisiko
- Speilpolerte lagerflater med rundleik ned til 0,005 mm
Vi bruker dedikerte 5‑akse oppsett og poleringslinjer for å oppnå aggressive Ra- og rundhetskrav for kobolt krom hofte-stammer og hoder.
Maskinering og etterbehandling av acetabulum-kopper og skaller
Vi tilbyr full CoCrMo acetabulum-kopp maskinering støtte:
- Monoblokk- og modulære skaller
- Endelig maskinering av indre/ytre profiler, taper-sete og skruholer
- Overflateforberedelse for porøs belegg eller plasma-sprøyting
Dette kombinerer vår ortopediske presisjonsstøyping Evne til tett toleransefinishing når det er nødvendig: ortopedisk investeringsstøping og maskineringsservice.
Bipolare hoder og revisjons hoftekomponenter produksjon
Vi maskinerer komplekse krom-kobolt-molybden-ortopediske komponenter, inkludert:
- Bipolare hoder for hemiarthroplasty
- Revisjons hofte-stammer og modulære ermer
- Koner, adapterar og tilpassa junctionar
Disse delane krev nøyaktige indre geometriar og pålitelege låsefunksjonar; vi held alt innanfor spesifikasjon frå prototype til serieproduksjon.
Tjeneste for prototyping av tilpassa og prøvings hofteimplantat
For nye hoftedesign tilbyr vi hurtigbane Cobalt-Chrom-Molybden‑hofteimplantat-maskinering:
- Småserie prøveimplantat og instrumentering
- Designjusteringar mellom kliniske bygg
- Fleksibel maskinering frå smidd stong eller nær-net-støypering
Du får direkte tilgang til vår medisinsk utstyr CNC-maskineringsteneste team for DFM-tilbakemelding og tilbud: CNC-maskineringskapasitet for medisinske delar.
Produksjonsprosessar for krom-kobolt-molybden‑hofteledd-deler
Når vi leverer ein tjeneste for maskinering av krom-kobolt-molybden‑hofteledd, vel vi produksjonsmetode ut frå geometrien, toleransen og kostnadsmål. Nedenfor er korleis vi vanlegvis bygger CoCrMo‑hofteben, hovud og koppar frå rålegering til ferdige implantat‑klare delar.
Investeringstøyping + CNC-etterbehandling
For komplekse hoftebein, acetabulære skall og nokre bipolare delar, startar vi ofte med presisjonsinvesteringstøyping, deretter følgjer vi opp med stramme toleranse CNC-maskinering.
- Vi brukar ei tapt voks-investeringstøyperingsprosess utforma for medisinsk CoCrMo, svært lik vår generelle presisjonsstøypingsproduksjonsprosess.
- Tøypering gir oss nær-net-former, som skarpt reduserer materialsvinn og grovbearbeidingstid, spesielt på lange lårbeinskaft og djupe koppgeometriar.
- Vi etterlet definert maskineringlager på kritiske funksjonar (taperar, lagerflater, festingsområde) for å oppnå slutt-toleransar og overflatefinish i CNC.
- Denne hybride tilnærminga er ideell når:
- Årsvolum er medium til høgt
- Delen har økologiske, anatomiske former
- Du treng ein god balanse mellom kostnad og ytelse
Full 5-aksa CNC-maskinering frå smidd CoCrMo-stong
For høgbelastnings- eller høgpresisjonshoftekomponentar maskinerer vi direkte frå smidd CoCrMo-stong eller billet på 5-aksa maskineringssenter.
- Smidd CoCrMo-stav tilbyr meir konsistent kornstruktur, høgare trettheitsstyrke og meir jamne eigenskapar.
- 5-aksa fresing og dreiing lar oss oppnå krevjande spesifikasjonar på lårbeinsføter, modulære halsar og revisjonsdelar med trong toleranse.
- Dette er vanlegvis den beste løysinga når:
- Du treng maksimal mekanisk ytelse og konsistens
- Toleransane er ekstremt trange (t.d. rundheit på lårbeinsføter ≤ 0,005 mm)
- Volum er lågt til medium eller design endrar seg ofte (prototypar, tilpassa tilfelle)
Prosessflyt: Rå CoCrMo-legering til ferdig hofteimplantat
Ein typisk produksjonsflyt for CoCrMo-hofteimplantat ser slik ut:
- Materialinnkjøp og sertifisering – ASTM/ISO-kompatibel CoCrMo (tøypt eller smidd) med full 3.1 sporbarheit.
- Forforming – Investeringstøypering eller smiing / saging frå stong.
- Grovmaskinering – 3-aksa/5-aksa CNC for å fjerne materiale og definere hovudgeometrien.
- Halvferdig maskinering – Stramme dimensjonar, førebu overflater for endeleg finish.
- Varmebehandling (om det er spesifisert) – For å stabilisere struktur og eigenskapar.
- Ferdigmaskinering – Endelege dimensjonar, koniske former, gjengar og samankoplingselement.
- Sliping og polering – Funksjonelle overflater bringa til målt Ra og form.
- Inspeksjon og dokumentasjon – Dimensjonale, geometriske og overflatesjekkar registrerte for kvar serie.
Når ein skal velje støyping + maskinering mot fullt maskinerte CoCrMo-hofteleddkomponentar
Vi rettleier kundar til riktig prosess basert på fire hovudfaktorar:
- Geometri
- Sterkt konturerte skaft og skåler → ofte betre med investeringsstøyping + maskinering.
- Enkle, rotasjonsdelar (hoftehovud, adaptere) → effektivt å fullt maskinere frå smidd stong.
- Volum og livssyklus
- Stabile, primære hofteutformingar i høgt volum → avskriving av støypeverktøy løner seg.
- Utformingar i tidleg fase, spesial- og revisjonskomponentar → full 5-aksa maskinering er raskare og meir fleksibel.
- Ytelse og toleransar
- Ekstra tronge toleransar og kritisk utmattingsevne → smidd stong + full maskinering er føretrekt.
- Standard implantattoleransar med sterkt kostnadspress → støyping + finsk maskinering er vanlegvis best.
- Kostnadsstruktur
- Støping + bearbeiding reduserer materialavfall og grovbearbeidingstid, ideelt når geometrien er kompleks.
- Full bearbeiding minimerer investering i verktøy og støpeformer, ideelt for korte produksjonsløp og hyppige designendringar.
Hvis du deler teikningar av hofteleddet og forventede årlege volum, kan vi raskt anbefale den mest kostnadseffektive produksjonsmetoden og vise deg referansekapasitetsdata frå vårt eksisterande legering og ortopedisk bearbeiding prosjekt.
5-aksa CNC-maskinering for krom-kobolt-molybden hofteledd
Når vi påtar oss eit prosjekt for CNC-bearbeiding av Kromkobalt Molybden-hofteledd, er 5‑akse CNC vår kjerneprosess. CoCrMo er hardt, slite og ubarmhjertig, så maskinoppsett og kutte-strategi må vere riktig frå dag ein.
Maskintyper og spindeloppsett for CoCrMo-implantat
For CNC-bearbeiding av CoCrMo-hofteimplantat kjører vi hovudsakleg:
- 5-aksa maskineringssenter med høg stivleik med direkte drivne rotasjonsbord for lårbeinsskaft, hovud og hofteskåler.
- Høgt-dreiemoment spindlar (12 000–20 000 o/min) med sterkt låg-hastigheits dreiemoment for å kutte kobolt-krom utan vibrasjon.
- HSK eller BIG‑PLUS spindelgrensesnitt for betre stivheit og verktøyrepetisjon.
- Kjølevæske gjennom spindelen for djupe hulrom og komplekse hoftegeometrier.
Dette gir oss stabil, repeterbar bearbeiding for cobalt krom hofte-stammer, femoralhovud og acetabulum-kapslar med stramme toleransar.
Verktøybanar for femoralstammer, hovud og acetabulum-kapslar
Vi programmerer 5-aksa verktøystiar spesifikt for CoCrMo hoftekomponentar:
- Femoral stammar:
- Spón og 5-aksa konturering langs skaftprofilen
- Blending-pass på nakkeovergangar og skulderområde
- Optimaliserte pass for sementerte vs sementlause hofte-stammar
- Femoral hovud / modulære hovud:
- Spiral- eller morfingverktøybaner for å kontrollere rundhet og overflateslitasje
- Eigen finishing-strategiar for taperboringar og trunnion-passningar
- Acetabular-kapslar / skåler:
- 5-aksa samtidig maskinering av indre og ytre kuplar
- Nøyaktige baner for liner-sete, låsefunksjonar og flensområder
Slik oppnår vi femoralhovedets rundhet ned til 0,005 mm og konsekvent koppgeometri.
Kjølevæskestrategi, kutteparametarar og verktøy-slitasje
Maskinering av medisinsk grad CoCrMo-legering handlar om å handtere varme og verktøylevetid:
- Kjølevæskestrategi:
- Høgt-trykk, gjennom-verktøy kjølevæske for dei fleste grovbearbeidingsoperasjonar
- Flomkjølevæske eller MQL etter behov for å kontrollere temperatur og flisstrøm
- Kutteparametarar:
- Lavare kutteshastigheit med stabile matingshastigheter for å unngå arbeidsharding
- Optimalisert skjæremengde per tann for å forhindre kantflising
- Verktøybrukshåndtering:
- Massivt hardmetall og belegde verktøy utvalde for kobolt-krom-molybden
- Førehandsinnstilt verktøylevetid, automatiske offset-oppdateringar og jamleg verktøykontroll
- SPC-overvåking av kritiske CoCrMo-hippimplantatfunksjonar for å oppdage avvik tidleg
Dette held avfall lavt og opprettholder jevn overflatefinish over hele partiet.
Festemateriell og arbeidsfeste for komplekse hoftogeometrar
Komplekse hofteproteseformer krev smarte festemateriell:
- Tilpassa 5-aksefiksturar designet rundt den faktiske lårbeinet, hovudet eller koppegometrien.
- Myke kjevar, konturnest og modulære klemmar for å støtte tynne eller kurvede område utan deformasjon.
- Lokaliseringsflater for fleire operasjonar slik at vi kan klemme delar på nytt og framleis halde stramme posisjonstoleransar.
- Vibrasjonsdempa oppsett for å halde overflater klare for spegelpolering rene og stabile.
Med rett 5-aksa maskinering, fiksturar og prosesskontroll leverer vi høgpresisjons CoCrMo hofteleddkomponentar som er klare for polering, inspeksjon og reinromspakking.
Investeringstøyping av CoCrMo hoftekomponentar
Persongods-investeringstøyping for CoCrMo hofteimplantat
For komplekse krom-kobolt-molybden-hofteleddkomponentar, stoler vi på ein kontrollert tapt voks-investeringstøyping før CNC-etterbehandling.
Vi brukar presisjonsvoksmønster, keramisk skalsbygging, vakuum- eller inertgass-smelting, og strengt kontrollert helling for å produsere nesten-netto-form CoCrMo lårhalsar, hofteskåler og revisjonskomponentar.
Dette reduserer materialsvinn samanlikna med fullt maskinert smidd stong og gir deg jamn intern soliditet, sjølv på overgangar frå tjukt til tynt og komplekse hoftegeometriar.
Design for støyping (DFC) for CoCrMo hoftekomponentar
Godt design for støyping er det som held kostnadene og risikoen nede. Når du sender oss teikningar av hofte-stammer eller koppar, vurderer vi dei for:
- Jevn seksjons-tettheit for å unngå varmepunkt og krympingshòl
- Glatte radiusar og filletar i staden for skarpe indre hjørne
- Riktig utforming og plassering av delingslinje for å betre voksfjerning og skallstyrke
- Optimaliserte styrings- og oppstikkingsplasseringar for å kontrollere metallstrøm og tilførsel
- Innstøypt funksjonalitet (bossar, putar, grove festeoverflater) som reduserer seinare maskinering
Vi vil foreslå DFC-justeringar tidleg, slik at du ikkje betalar for unngåeleg omarbeiding eller skrap.
Toleransar for støyping vs. etterbehandlingsmaskinering
Med ortopedisk investeringsstøping av CoCrMo bør du alltid planlegge for ferdigbearbeiding på funksjonelle overflater:
- Typisk støpedimensjonsmessig toleranse: ±0.2–0.5 mm avhengig av storleik og geometri
- Typisk bearbeidingsmargin: 0.5–1.5 mm på kritiske lager-, koniske og grensesnittsoner
- Ikkje-funksjonelle område kan vere som støypte for å spare syklustid og kostnad
Vi balanserer støypetoleransekapasitet med din endelege GD&T, slik at du ikkje overspesifiserer overflater som ikkje påverkar implantatytelsen. Våre interne testar og kvalitetskontrollar følgjer same disiplin som vi brukar på metall som duplex rustfrie stål i kritiske komponenter.
Feilkontroll og NDT for CoCrMo ortopediske støp
Medisinsk grad CoCrMo-støypegods må vere rein innvendig og utvendig. Vi brukar ein definert strategi for feilkontroll, inkludert:
- Prosesskontroll av voks, skall, brent og smelteparametre
- Radiografisk inspeksjon (røntgen) av høgrisikoseksjonar og skjøtar
- Smøypenningartesting (PT) for overflatesprekker og porøsitet
- Ultralydtesting (UT) der veggtykkelse og geometri tillater det
- Strenge akseptkriterier tilpasset hofteimplantatkrav
Berre støyping som bestått NDT og dimensjonskontroll går vidare til CNC-finishing, sliping og polering. Dette held effektiviteten i maskineringstjenesten for CoCrMo hofteledd og reduserer sjansen for skjulte feil som når sluttkontrollen.
Overflatebehandling for krom-kobolt-molybden-hofteleddkomponentar
Sliping og førehands-polering på CoCrMo hofte-delar
For maskinering av krom-kobolt-molybden-hofteledd ser vi på overflatebehandling som eit kritisk funksjonelt steg, ikkje kosmetisk. Etter grov- og semi‑finish maskinering bruker vi kontrollert sliping og føre‑poleringsoperasjonar for å:
- Fjerne maskinmerker og støpehud utan å kompromittere geometrien
- Stabilisere dimensjonar før endelig polering
- Sett den rette “base”-ruheiken slik at vi konsekvent kan oppnå ultra‑låge Ra‑verdiar
Vi kombinerer stive fixturar med dedikerte slipeskiver og poleringsmedium som er spesifikt tilpassa medisinsk‑grad CoCrMo‑legeringar. Ved behov kan vi kombinere etterbehandling med vår interne overflatebehandlingsprosessar for å matche dine fullstendige implantatspesifikasjonar.
Spegelpolering og elektropolering til Ra 0,025–0,05 μm
For lagerflater, spesielt femoralhoder og acetabulumkoppar, oppnår vi rutinemessig:
- Ra 0,025–0,05 μm speilfinish
- Kontrollert og repeterbar overflatestruktur for metall‑mot‑poly eller metall‑mot‑metall-par
Vi bruker ein kombinasjon av mekanisk spegelpolering og elektropolering av CoCrMo‑implantat for å:
- Redusere slitasje og fretting
- Redusere friksjon og varmeutvikling i kroppen
- Forbetre korrosjons- og ionfrigivingsytelse
Prosessparametere og media er låst under ISO 13485-prosedyrar, slik at kvar batch av polerte hoftekomponentar samsvarar med dine validerte data.
Passivering, rengjering og renromspakking for CoCrMo hofteledd
For vår maskineringstjeneste for krom-kobolt-molybden-hofteledd, prioriterer vi overflatereinheit og pakking like høgt som dimensjonsnøyaktighet.
Sitronsyre Passivering for CoCrMo-implantat
Vi bruker kontrollert sitronsyrepassivering som er spesielt tilpassa for medisinsk-grade CoCrMo-alloy (ASTM F75, F1537, ISO 5832).
- Fjerner fritt jern og maskineringsrester frå overflata
- Forbetrar korrosjonsmotstand i vivo
- Fullt sporbare prosessparametere logga per parti og knytt til 3.1-materialsertifikat
Ultralydsrengjering og kontrollering av kontaminasjon
Etter passivering går alle hoftekomponentar gjennom fleirstegs ultralydrengjering.
- DI‑vatn og medisinsk‑grad vaskemiddel for å fjerne oljer, poleringsmiddel og partiklar
- Filtrerte skyljingar og tørking med varmluft eller nitrogen
- Prosess utforma for å støtte låg bioburden og låge endotoxinnivå før endelig steriliseringsprosess av OEM
Røykromemballasje (ISO Klasse 8)
Vi pakkar ferdige CoCrMo-hippimplantat i eit ISO Klasse 8-rene rom for å beskytte overflatefinish og oppretthalde reinleik.
- Dedikerte soner for femoralhoder, stammer og acetabulumskåler
- Operatørar følgjer prosedyre for kledning, handtering og batch‑registrering som er eigna for ortopediske implantat
- Pakkingsarbeidsflyt kan tilpassast dine steriliserings- og logistikkprosessar over heile verda
Merkjing, posepakking og steril barriere-kompatibilitet
Vi tilpassar merkinga og posepakkinga til dine enhet- og marknadskrav.
- Enkelt- eller dobbeltpose, Tyvek / film, eller PE‑pose kompatibel med EtO, gamma, eller e‑beam
- Lot, varmenummer og del-ID tydelig sporbar på merkingar og dokumentasjon
- Pakkingsspesifikasjonar og design kan validerast saman under prosjektoppstart
Hvis du vil låse inn ein rengjings- og pakkeprosess som passar din noverande reguleringsveg, kontakt teamet vårt gjennom vår dedikerte prosjekt- og RFQ-kontaktside og vi vil tilpasse passiverings-, rengjerings- og reinhaldsromspakkingstrinna til dine QA- og regulatoriske behov.
Støtta CoCrMo-materialspesifikasjonar
For vår produksjon av hofteledd i krom-kobolt-molybden, jobbar vi berre med sertifiserte medisinsk-grade CoCrMo-legeringar som oppfyller internasjonale implantatstandardar.
Medisinske CoCrMo‑standardar vi støttar
| Standard / Kvalitet | Typisk bruk i hofteimplantat | Merksemd |
|---|---|---|
| ASTM F75 CoCrMo (høg‑karbon) | Femoralhoder, bipolarhoder, koppar | Høg slitestyrke, ideell for leddflater |
| ASTM F75 CoCrMo (låg‑karbon) | Stammar, skåler, ikkje‑artikulerande område | Betre seighet og trettheitsytelse |
| ASTM F1537 Legering 1 | Smidde femoralstammer, modulære nakker | Høg styrke, bra for belastningsberande design |
| ASTM F1537 Legering 2 | Høgstyrke stammar, revisjonskomponentar | Høgare styrke og trettheitsmotstand |
| ISO 5832‑4 / ISO 5832‑12 | Global CoCrMo-implantasjonsoverensstemmelse | Fullt i samsvar med EU og globale reguleringsbehov |
Vi held stabile forsyningskjeder og intern validering gjennom vår F&U og materialteam for å bekrefte kjemi og mekaniske eigenskapar før vi kutter eit enkelt stykke, støtta av våre dedikerte teknologi og F&U-evner.
Smidd stang vs investeringsstøpt CoCrMo
Vi hjelper deg med å velje riktig lagerform for kvar hofteledddel:
- Smidd CoCrMo-stang
- Best for: lårbeinshalsar, modulære halsar, delar for revisjon med høg last
- Fordelar: overlegen trettheitsstyrke, strammare kornstruktur, konsekvent maskineringsatferd
- Typisk prosess: sagskjær → grov CNC-bearbeiding → varmebehandling (om naudsynt) → ferdig 5-aksa maskinering
- Investeringsstøpt CoCrMo
- Best for: femorale hovud, acetabulære koppar, komplekse skall, bipolare hovud
- Fordelar: nett-form-geometri, redusert materialsvinn, lågare kostnad på komplekse former
- Typisk prosess: presisjonsstøyyping → HIP (valfritt) → ferdig maskinering → polering
Vi kjører både smidde og støpte produksjonsmetodar i same anlegg som del av vår integrerte nøyaktighetsstøping og tilpassa maskineringstjenester beskrevet på vår hovudsida produksjonstenester side.
Materialsertifisering og 3.1 sporbarheit
Kvar varme og parti av CoCrMo vi bruker er fullt sporbare:
- EN 10204 3.1 materialsertifikat for kvar varme
- Varme-nummer og parti knytt til:
- Innkommande inspeksjonsprotokollar
- Maskinerings- og etterbehandlingsruter
- Sluttinspeksjons- og testrapportar
- Heile materialsporbarheit oppretthalde gjennom nivået for Device History Record for OEM og kontraktsprodusentar.
Om du treng spesifikke smeltekjelder, regionrestriksjonar eller langtidssourcing i dobbelt, kan vi låse desse inn i prosjektspesifikasjonen din og halde dei stabile over alle produksjonskjøringar.
Toleransar og overflatefinishstandardar for CoCrMo hofteimplantat
I vår maskineringsteneste for hofteledd i krom-kobolt-molybden, ser vi på toleransar og overflatefinish som ikkje-forhandlingsbare. Desse påverkar direkte slitasje, stabilitet og langsiktig implantatytelse.
Dimensjonale toleransar på hoftekomponentar
For dei fleste maskineringsprosjekt for CoCrMo hofteimplantat held vi typisk:
- Lårbeinshovud (ASTM F75 / ISO 5832‑4)
- Diameter: ±0.005–0.01 mm avhengig av storleik
- Nakketaper-funksjonar: ±0,005 mm på kritiske diameterar og vinkel
- Femurstammer (sementerte og sementlause)
- Seksjon av skaft og viktige funksjonelle dimensjonar: ±0,02–0,05 mm
- Tapergrensesnitt og modulære samband: ±0.01 mm eller strammare
- Acetabulumkoppar og skallar
- Ytre diameter for press-fit: ±0.02 mm
- Indre lagerdiameter (metall-mot-poly / metall-mot-metall): ±0.01 mm
Vi justerer toleransar etter teikninga di og regulatoriske krav og tilpassar dei til våre interne maskineringskart og ortopediske maskineringsstandardar.
Geometriske toleransar for stammar, hovud og koppar
GD&T er kritisk for gjentakbar hoftefunksjon. Vanlege geometriske toleransar vi støttar inkluderer:
- Koncentricitet / coaxialitet mellom hovuddiameter og taperakse: ≤ 0.005–0.01 mm
- Rundleikheit av femurhovud: ofte spesifisert ved ≤ 0,005 mm
- Profil av ei overflate på stengjer og koppar for å kontrollere komplekse 3D-former
- Perpendicularitet og vinkelrettheit på taperflater, skuldre og låsefunksjonar
- Avvik på roterande eller seteoverflater for å hindre mikrorørsle og ujamn belastning
Overflatetørrleikskrav (Ra)
Vi maskinerer og ferdigstiller CoCrMo hoftekomponentar med tydeleg skilte overflatesoner:
- Artikuleringsoverflater (femurhovud, indre kopparflater)
- Spegelpolert til Ra 0,025–0,05 μm
- Målretta ultra-låg slitasje og utmerkt smøring i metall-mot-poly eller metall-mot-metall-par
- Beinkontakt- og festesoner (skaft, ytre koppar)
- Sandblåst eller klargjort for belegg, typisk Ra 1.5–6.0 μm, avhengig av fikseringskonsept
- Ikkje-funksjonelle ytre overflater
- Standard maskinert overflate, generelt Ra 0.4–1.6 μm, optimalisert for kostnad utan å påverke ytinga
Vi kan zone- ferdigstille nøyaktig i henhold til teikninga di, og tydelig merkje artikulerande vs ikkje-artikulerande område.
Inspeksjonsmetodar for Ra, rundleik og profil
For å verifisere at kvar CoCrMo-hofteprotese møter spesifikasjonane, kombinerer vi avansert metrologi og prosesskontroll:
- Kontakt- eller optiske overflatetøffheitstestere
- Mål Ra, Rz og andre parameter på hovud, stammer og koppar
- Formtestarar / rundheitsmaskiner
- Verifiser femoralhode rundheit ≤ 0,005 mm og koppens sfærisitet
- CMM (Koordinatmålemaskin)
- Full 3D-inspeksjon av stammer, tapere og acetabulumgeometri
- Profil- og posisjonskontroller mot CAD med sporbare rapportar
- Optiske og visjonssystem
- Rask kontroll av kanter, overgangar og kritiske små funksjonar
Alle resultat vert logga med varme/lot og delsporbarheit. Vi leverer komplette dimensjonsrapportar og overflatfinish-registreringar med kvar batch, slik at du kan integrere dei direkte i kvalitet- og reguleringsdokumenta dine.
Kvalitetskontroll og metrologi for CoCrMo hoftebearbeiding
Når du bestiller kromkobalt molybden hofteledd bearbeidingstenester frå oss startar kvalitetskontrollen på maskina og følgjer delen heilt til endeleg godkjenning. Vi “inspeksjonerer ikkje på slutten”, vi byggjer inn inspeksjon i kvart steg.
Prosessinspeksjon og validering av første del
For kvart nytt Cobalt-Chrom-Molybden‑hofteimplantat-maskinering prosjekt, låser vi prosessen tidleg:
- Første artikkelinspeksjon (FAI) på stenglar, hovud og koppar før masseproduksjon
- Maskin-sidekontrollar for kritiske dimensjonar: taper-vinklar, halslengd, koppdiameter, veggtykkje
- Kontrollert oppsettsvalidering for både investeringsstøypt og smidd CoCrMo-delar
- Full FAI-rapportar tilgjengelege (etter teikning og spesifikasjon: ASTM, ISO, OEM-standardar)
Dette held avfallet lågt og unngår overraskingar i valideringsoppbygginga di.
Zeiss CMM, optiske system og formtesting
For høgpresisjon CoCrMo-femoralhode CNC-maskinering og acétabular kopp-maskinering, vi støttar opp om prosessen vår med seriøs metrologi:
- Zeiss CMM for full 3D-måling av stenglar, taperar og komplekse hoftegeometriar
- Optisk måling for kantar, fasar og små radiusar på modulære hovudsystem
- Rundheits- og formtestarar for å verifisere:
- Femoral hovudrundheit ≤ 0,005 mm
- Profil og form på leddande overflater og taperpassingar
Du får reine, sporbare data knytt til kvar batch eller ladning.
Verktøyavstandskontroll & SPC på kritiske funksjonar
CoCrMo er hardt, så verktøyslitasje kan lett skyve delar ut av toleranse om du ikkje overvakar det. Vi kontrollerer dette i sanntid:
- Verktøyavstandsstyring basert på tilbakemeldingar frå prosessmålingar
- SPC (Statistisk prosesskontroll) på:
- Taperar (Morse og proprietære)
- Hovuddjupnadar
- Stammehalsregionar
- Koppens indre diameter og sfærisitet
- Automatiske reaksjonsplanar når trendar avviker mot toleransegrensene
Slik held vi strenge toleransar konsekvent på høg presisjon hofteleddkomponentar.
Bioburden, endotoxin- og cytotoksitetestingstøtte
Vi er ikkje eit testlaboratorium, men vi byggjer arbeidsflyten vår slik at din biokompatibilitetstesting går glatt:
- Kontrollert rengjering og håndtering for å støtte lav bioburden resultat
- Definert prosessdokumentasjon for å føde inn i endotoksin og cytotoksisitet testinnsendingar
- Klart lotsporbarheit slik at du kan lenke kva som helst testresultat tilbake til:
- Materiale varme og 3.1-sertifisering
- Maskineringsruter
- Rengjerings- og håndteringssteg
Dette gir OEM-ar, kontraktfabrikkar og oppstartarar ein rein veg frå medisinsk grade CoCrMo-alloy maskinering til reguleringsklare hoftekomponentar.
Regulatorisk og kvalitetsstyringsetterleving
Når du stoler på oss med maskinering av krom-kobolt-molybden-hofteledd, kjøper du ikkje berre delar – du kjøper ein validert, revisjonsklar prosess.
ISO 13485 & ISO 9001 for CoCrMo-Hofteimplantat
Vi driv eit fullt ISO 13485 og ISO 9001-sertifisert kvalitetsstyringssystem, som sikrar at kvar CoCrMo-hoftekomponent blir produsert under strengt kontrollerte, fullt sporbare og kontinuerleg overvaka prosedyrar. Frå innkommande materialverifisering og inspeksjon under produksjonen til endelig dimensjonskontroll og dokumentasjon, følgjer kvart steg internasjonalt anerkjende standardar for medisinsk utstyr. Dette garanterer ikkje berre konsekvent produktprestasjon, men også reguleringsberedskap for marknader over heile verda.
Typiske hofimplantatsprosjekt og andre bruksområde
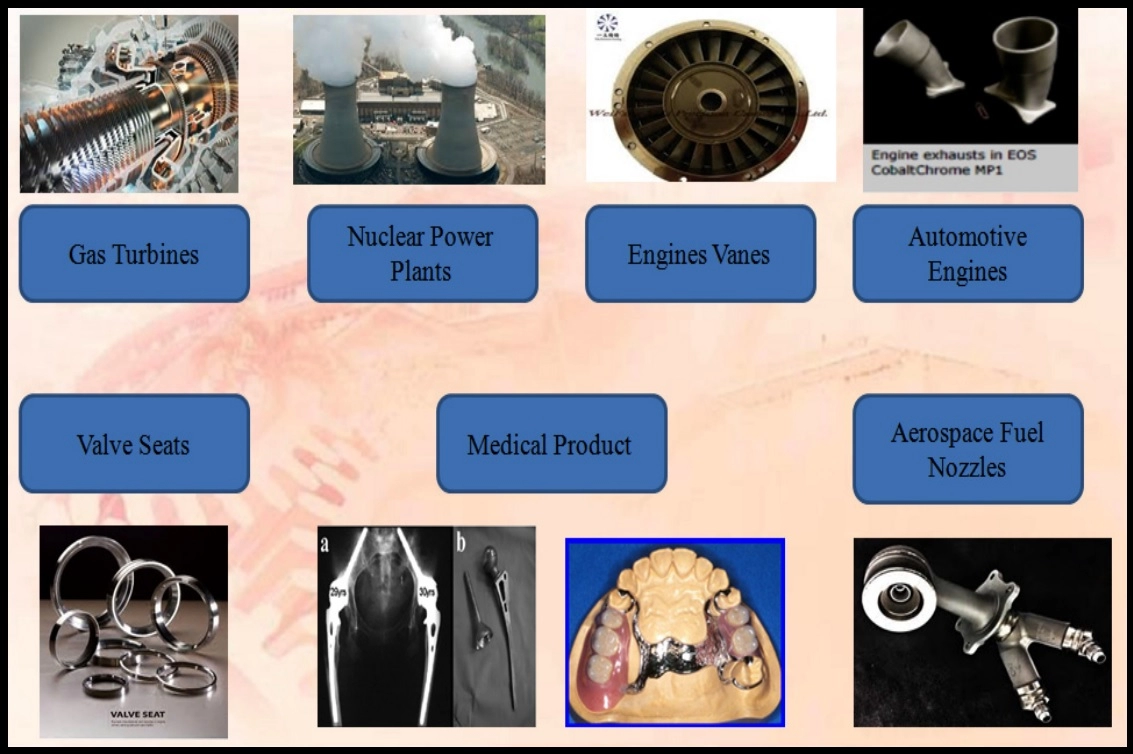
Produksjon av hovudkomponentar for hofteartroplastikk
For primære hofteutskiftingar maskiner vi komplette sett med Kromkobalt molybden hofteleddkomponentar, klare for montering og steril behandling. Typiske CoCrMo hofteimplantatsprosjekt inkluderer:
- Femurstammer (sementerte og sementlause) med tett passform ved tapper og jamn overflaterygg i metafyseområdet.
- Femoralhoder og acetabulums/kapslar med speilpolerte lagerflater og presise konne/tappervinklar.
- Fullstendige hofteutskiftingsdeler presisjonsmaskinering for OEM-produktfamilier og regionale variantar.
Revisjonskomponentar for hofte og tilpassa løysingar
Revisjonsarbeid er meir komplekst og mindre forutsigbart, så vi behandlar det som ein eigen teneste:
- Maskinering av tilpassa revisjonskomponentar for hofte basert på kirurgspesifikke krav og pasientskanningar.
- Bipolare hovud, utvida offset-hovud, og spesielle tapper for eldre system.
- Rask levering for små, høg-mix-bestillingar der geometri og toleransar er meir krevjande enn standard primærsystem.
Små parti prototyper vs fullskala produksjonskjøringar
Vi støttar heile produktlivssyklusen for kobalt krom hofte-stamme CNC-maskinering og tilhøyrande delar:
- F&U og prototypekjøringar (frå 1–50 stk.) for nye hofte-design, raske designendringar og verifiseringsbygg.
- Pilotparti for designvalidering, kliniske prøvetilskot, og regulatoriske innsendingar.
- Stabil serieproduksjon for globale OEM-program, med konsekvent produksjon over tusenvis av ASTM F75 femoralhode og ISO 5832-4 hofteleddkomponentar per år.
OEM, oppstart, og kontraktfabrikkamarbeid
Ulike kundar har ulike samarbeidsmodellar, så vi held modellen fleksibel:
- Globale OEM: langvarig, prognosebasert forsyning, VMI-alternativ, full ISO 13485 ortopedisk maskineringsverkstad dokumentasjon, og 3.1 materialsporbarheit.
- Oppstartsselskap: DFM-støtte, hjelp med teikning/toleranseopprydding, små MOQ, og rettleiing om korleis skalere frå laboratoriebuilar til kommersielle volum.
- Kontraktfabrikkar: vi fungerer som ein spesialisert CoCrMo hofteledd-maskineringsservice partner, som handterer det vanskelege CoCrMo-arbeidet (femorale stammer, acetabulære koppar, speilpolerte femorale hovud) medan dei fokuserer på samansetjingar, emballasje eller andre materialar.
Levetid, MOQ og produksjonskapasitet for kromkobolt molybden hofteledd-maskineringsservice
Prototypetid for nye hofteledddesign
For nye CoCrMo hofteimplantatdesign, går vi raskt fram, men held oss kontrollert:
- Prototypetid: vanlegvis 3–5 veker etter endelig teikning + innkjøpsordre + materialbekreftelse
- Inkluderer verktøyoppsett, CAM-programmering, første artikkel, og grunnleggjande overflatefinish
- Vi støttar enkeltstykkeprototypar for femorale hovud, stammar og acetabulære koppar, ideelle for designverifisering, forsøk og tilbakemelding frå kirurg
- For hastige prosjekt kan vi diskutere raskt tilgjengelige tider avhengig av geometri og belegg/finish-behov
Standard produksjonstid for CoCrMo hoftekomponentar
Når designet er frosset og validert, går vi over til stabil serieproduksjon:
- Standard produksjonstid: vanlegvis 6–10 veker for Kromkobalt Molybden hofteledd-maskineringstjeneste, avhengig av:
- Delsype (femorale stammer, hovud, acetabulære skall, bipolare hovud)
- Lagerform (smiing av stang vs investeringsstøpt CoCrMo-blanke)
- Påkrevd polering, passivering, testing og dokumentasjon
- For gjentakande bestillingar, låser vi fast forutsigbare planleggingsvindauge slik at forsyningskjeda di forblir stabil
Minimumsbestillingsmengder og batchstørrelsesalternativ
Vi held MOQ-ane fleksible slik at både OEM-ar og oppstartar kan samarbeide med oss:
- Prototypar / forsøk: frå 1–10 stk pr. design
- Pilotparti: vanlegvis 30–100 stk. for prosessvalidering og reguleringsbygg
- Seriell produksjon: vi kjører regelmessig 100–5 000 stk. per parti for CoCrMo hoftekomponentar
- Vi er vande med blanda volumporteføljer: standard primære hofteprotesar i høgare volum, revisjon og tilpassa komponentar i mindre, fleksible mengder
Prosessopptrapping frå validering til stabil serieproduksjon
Vi skjærer ikkje berre delar; vi byggjer ein gjenbrukbar CoCrMo-maskineringsprosess rundt utstyret ditt:
- Fase 1 – Prototype og DFM: tidlege prøvar, tilbakemelding på toleransar, overflateområder og kostnadsdrivarar
- Fase 2 – Prosessvalidering: IQ/OQ/PQ-støtte, Første artikkelinspeksjon (FAI), kapasitetskjøring, og dokumentasjon for kvalitet- og reguleringsgruppene dine
- Fase 3 – Kontrollert opptrapping: gradvis volumøkning med SPC på kritiske funksjoner, verktøylevetidsoptimalisering, og syklustidsjustering
- Fase 4 – Stabil serieproduksjon: låst CNC-program, fiksturer, inspeksjonsplanar, og pakkeflytar, som gir deg konsekvent kvalitet og pålitelege leveringstider
Med denne oppsettet kan vi støtte deg frå ein-ein tilpassa hofte-revisjonskomponentar heilt til fullskala maskinering av CoCrMo-hofteimplantat for globale marknader.
Samanlikning: Spesialisert CoCrMo-Hofte Maskinering vs Generelle Maskinverkstader
Kvifor generelle CNC-verkstader strevar med CoCrMo-hofteledd
De fleste generelle CNC-verkstader er tilpassa for stål eller aluminium, ikkje chromium cobalt molybdenum hofteleddmaskinering. CoCrMo er hardt, slipande og svært ubøyelig.
Typiske problem i ikkje-spesialiserte verkstader:
- Feil verktøy for kobalt krom hofte-stamme CNC-maskinering
- Dårleg kontroll av varme, vibrasjon og burrar
- Ujamn overflatefinish på femorhode og acetabularkopp
- Vanskeleg å halde rundheit ≤ 0,005 mm og stramt GD&T
- Begrensa erfaring med ASTM F75 / ISO 5832‑4 hofteleddkomponentar
Resultat: høg svinn, ustabil kvalitet og treg levering.
Kostnad for svinn, verktøyslitasje og omarbeiding
Når ein verkstad ikkje er fokusert på Cobalt-Chrom-Molybden‑hofteimplantat-maskinering, aukar dei skjulte kostnadene raskt.
| Kostnadsdriver | Generell CNC-verkstad | Spesialisert CoCrMo hofteverkstad (oss) |
|---|---|---|
| Svinnrate på komplekse hoftekomponentar | Høg (fleire omarbeidingar per parti) | Låg, stabil, SPC-drevet |
| Verktøyslitasje og brot | Uforutsigbar, hyppig | Inngåande verktøybanar og verktøylevedata |
| Rearbeid på Ra / rundleik | Vanleg polering og ombearbeiding | Minimal, rett-først-gang-overflater |
| Uplanlagt nedetid | Hyppig oppsett og feilsøking | Standardiserte, validerte prosessar |
| Totalkostnad per brukbar implantat | Betre enn den oppgitte einingsprisen | Forutsigbar kostnad, mindre avfall |
Vi held verktøyslitasje, kjølevæske, og syklustid under kontroll spesielt for CoCrMo, slik at du ikkje betaler for vår læringskurve.
Innverknad på implantatprestasjon og regulatorisk risiko
Dårleg krom-kobolt-molybden ortopediske komponentar maskinering er ikkje berre eit kostnadsproblem; det er eit risikoproblem.
Hovudrisikoar med ikkje-spesialiserte verkstader:
- Mikro‑feil på lagerflater → høgare slitasje, metallionfråsegn
- Ustabil femorhode rundleik → auka friksjon og støy
- Feilaktig overflatetørrleik på stenglar og koppar → dårleg fikseringsatferd
- Svake dokumentasjon for FDA / CE → utsetjingar og revisjonsfunn
- Ufullstendig sporbarheit og enhets historieprotokollar
Som ein ISO 13485 ortopedisk maskineringsleverandør, vi tilpassar maskinering, inspeksjon og papirarbeid til krav for medisinsk utstyr, ikkje generell industri.
Korleis ein dedikert CoCrMo hofte-maskineringspartner reduserer total eigarkostnad
Arbeid med ein spesialisert kobalt-krom-molybden-implantatprodusent handlar mindre om billige delar og meir om totale livssyklusbesparingar.
Vi hjelper deg med å redusere totale kostnader ved å:
- Lavare avfall: validerte prosessvinduar for ASTM F75 lårhodebearbeiding og CoCrMo-aksetabularskallproduksjon
- Færre klager: konsekvent spegelpolerte femurhovud med Ra 0.025–0.05 μm
- Kortare godkjenningsprosessar: inspeksjonspakker, kapasitetsdata og sporbarheit klar for revisjonar
- Mindre leverandørstyring: éin partner for støping, 5-akse maskinering av hofteprotese, polering, og renromspakking av hofteimplantat
Sluttresultat: du får pålitelege hofteutskiftingsdeler presisjonsmaskinering til ein stabil kostnad, med lågare reguleringsutslepp og raskare marknadslansering.
Relaterte ortopediske maskineringsservice
Ti6Al4V hof- og kneimplantatmaskineringsservice
I tillegg til vårt kromkobalt molybden hofteledd bearbeidingstenester, maskiner vi også Ti6Al4V hof- og kneimplantat frå smidd stong og 3D-printa emne.
- Primære og revisjons tibiale basestøtter, femorale komponentar og hofte-stenger
- Tette toleransar, glatte overgangar og konsekvent overflatetørrleik for belegg og utan cementfeste
- Heile ISO 13485 prosesskontroll for medisinsk titanimplantat
PEEK og polymer ortopediske komponentmaskineringsservice
Vi har eit dedikert oppsett for PEEK og høgtytelege polymer ortopediske komponentar, adskilt frå metallmaskinering for reinleik.
- Ryggradskapslar, prøvehoftekomponentar, innsatser og instrumenthåndtak
- Stabil maskinering av tynne veggar og fine detaljar utan brent eller deformasjon
- Sporbart materiallot og maskinering av medisinsk PEEK for globale OEMs
Porøs belegg, plasma spray og overflatetexturering forberedelse
Vi påfører ikkje belegg internt, men vi maskinerer og førebur alle overflater til å vere klare for belegg.
- Kontrollerte ruhetszoner for porøse belegg, plasma-sprøyting og overflateteksturering
- Maskering av geometri, underskjeringar og sandblåse-toleranse utforma i delen
- Stabile festeanordningar og prosess slik at coatinghuset ditt får repeterbare overflater kvar gong
3D-utskrift + CNC-finishbearbeiding for tilpassa hofteimplantat
For komplekse eller tilpassa hofte-revisjonskomponentar, vi kombinerer metall-3D-utskrift med CNC-finishbearbeiding.
- Gitter- eller porøse strukturar for beinvekst + presisjonsmaskinerte leddflater
- Raskare leveringstid for pasientspesifikke eller småvolum hofteimplantat
- Maskinert til endelig toleranse og spegelpolerte artikulasjonsflater der det er nødvendig
Prisfaktorar for krom-kobolt-molybdenum hofteledd-maskineringstenester
Prisen for vår Kromkobalt Molybden hofteledd-maskineringstjeneste er driven av fire hovudfaktorar: geometri, toleranse, materiale og etterbehandling/dokumentasjon. Vi gir transparente prisar og byggjer rundt dine faktiske livssykluskostnader, ikkje berre stykkprisen.
Kor geometria og toleranse driv opp maskineringskostnaden
For CoCrMo hofteimplantat er kompleksitet og presisjon dei største kostnadsdriverane:
- Kompleks geometri = fleire oppsett + meir 5-aksa tid
Organiske hofte-stamper, underkutt og djupe radiusar krev lengre programmering, spesialtilpassa festeanordningar og langsommare kutting. Enkle stammer og hovud kostar mindre enn komplekse revisjons- eller modulære design. - Strengare toleransar = meir tid og inspeksjon
Holdning rundheit ≤ 0,005 mm på femorale hovud eller tett profil på stammar krev:- Sakte, stabil kutting
- Fleire halvferdig-passeringar
- Ekstra CMM- og formtestar-sjekkar
Å slappe av ikkje-funksjonelle toleransar kan redusere kostnadene betydeleg utan å påverke klinisk ytelse.
Effekt av materialkvalitet og råvareform på prisfastsetting
Ulike CoCrMo-materialval påverkar direkte maskinerings tid og avfallsrisiko:
- Materialkvalitet
- ASTM F75 investeringsstøpt CoCrMo: lågare materialkostnad, meir variasjon, krev meir ferdigmaskinering.
- ASTM F1537 / ISO 5832-12 smidd stong: dyrare per kg, men meir konsistent, betre for høgpresisjons lårbeinshovud og stenglar.
- Lagerform
- Nær-netto investeringsstøypt: mindre materialfjerning, billegare på mellom-høgt volum om verktøyet er avskrive.
- Smidd stang / billet: høgare fjerningstakt, men ingen støpeverktøy-kostnad og rask oppstart for prototyper og små parti.
Vi hjelper deg med å velje mellom støpte og smidde løysingar basert på årleg etterspurnad og toleranse-mål, ved å bruke våre interne støpe- og maskineringskapabilitetar som er skildra på vår ortopedisk produksjonsteknologiside.
Etterbehandling, testing og dokumentasjonskostnader
Etterbehandling og regulatorisk støtte utgjer ofte 20–40 % av den totale kostnaden for delar for medisinsk grade CoCrMo hofteimplantat:
- Overflatebehandling
- Presisjonskvaling og spegelpolering til Ra 0,025–0,05 μm
- Elektropolering og kantavrunding av artikulerande soner
Høgare kosmetiske og funksjonelle krav aukar kostnaden.
- Testing og inspeksjon
- 100% dimensjonskontroll av kritiske funksjonar
- Overflateryggje, rundheit, NDT (for støpte delar)
- Regulatorisk dokumentasjon
- Heile 3.1 materialsertifikat per varme og parti
- DHR/DMR-pakker, sporbarheit, tilpassa inspeksjonsrapporter for OEM-revisjonar
Vi tilpasser dokumentasjonsdybda til marknaden din (FDA, CE, andre regionar) slik at du berre betaler for det du faktisk treng.
Strategiar for å redusere kostnadar utan å gå på kompromiss med kvaliteten
Vi reduserer kostnadar utan å påverke implantatsikkerheit eller ytelse ved å fokusere på smart design og prosessval:
- Del inn toleransar og overflatefinishar i soner
- Hold ultrastramme toleransar og Ra 0,025–0,05 μm berre der hofta bevegar seg eller grensesnitt med andre komponentar.
- Bruk meir avslappa spesifikasjonar på ikkje-kritiske overflater.
- Standardiser der det er mogleg
- Gjenbruk velprøvde kongeometriar, halslengder og hovuddiametrar.
- Tilpass med eksisterande prosessvinduar for å unngå unike verktøy og validering.
- Vel den rette ruten etter volum
- Prototypar og lågvoulum: full 5-aksa maskinering frå smidd stong for å unngå støpeverktøy.
- Stabilt volum: investeringsstøyping + ferdigmaskinering for ein lågare pris per eining.
- Engasjer oss tidleg
Deling av 3D-modellar og toleransesystem før låsing av designet gjev oss moglegheit til å føreslå endringar som oppretthald prestasjon, men reduserer syklusstid og avfall.
Hvis du vil ha eit raskt, realistisk kostnadsbilete for ditt neste hofteprosjekt, send dine teikningar og årleg volumestimat gjennom våre RFQ-kanalar på vår hovudsida, og vi vil bryte ned kostnadsdragarane tydeleg før du forpliktar deg.
Design for produksjonsvennlegheit Tips for CoCrMo hofteimplantat
Når vi snakkar om krom-kobolt-molybden hofteledd-maskinering, gjer godt design skilnaden mellom stabil produksjon og konstant brannsløkkingsarbeid. Her er korleis vi vanlegvis rettleier OEM-ar, kontraktprodusentar og oppstartsselskap.
Optimaliser hofte-stamme og koppgeometri
For CoCrMo hofteimplantat-maskinering kan små justeringar i geometrien kutte timar frå syklus-tida:
- Hold konstant veggtykkleik på hofteskål og skjel der det er mogleg – det hjelper både investeringsstøyyping og 5-aksa CNC-maskinering.
- Unngå unødvendige skarpe indre hjørner; bruk generøse radiusar slik at verktøy varer lenger og overflatene er reinare.
- Standardiser tapervinklar og nakkegeometrier på lårhalsar og stenglar der systemet ditt tillèt det – dette reduserer oppsettendringar og inspeksjonstid.
- Planlegg klempeflater tidleg (flate, bossar eller tab-område) slik at vi kan halde delen sikkert under CoCrMo hofte-stamme og kopp CNC-maskinering.
Toleransar og GD&T som unngår kostnadsøkningar
Over‑strenge toleransar på kvar funksjon er den raskaste måten å auke maskineringskostnaden for CoCrMo hofteimplantat:
- Reserver ultrastramme toleransar og GD&T (rundleik, profil, koncentricitet) for sande funksjonelle funksjonar: taperar, lagerflater, stem-til-hovud grensesnitt.
- For ikkje-kritiske soner, slapp dimensjonar og toleransar for form til det som designet faktisk treng; dette reduserer avfall og inspeksjonstid.
- Bruk klåre datumsystem som samsvarar med korleis delen vert maskinert og målt – til dømes, definer datumar ut frå taperen og leddets sentrum for maskinering av femoralhode.
- Snakk med oss før du fastset toleransar; vi vil fortelje deg kva funksjonar som påverkar kostnaden i maskinering av CoCrMo- hofteimplantat og kvar du trygt kan utvide toleransane.
Overflatefinish soner og funksjonelle overflater
Krom-kobolt-molybden hofteleddsdelar treng ikkje spegelglans overalt:
- Definer overflatefinish soner:
- Artikulerande overflater (lårhalsar, skål-lagersoner): Ra 0,025–0,05 μm med streng rundheit og formkontroll.
- Stammefikseringsoverflater (cementfrie stammer): kontrollert ruhet som passar for belegg/osseointegrasjon.
- Ikkje-funksjonelle område: meir tilgjevande Ra-verdier for å redusere kostnader.
- Sørg for at teikninga tydelig viser kva overflater som får sliping, spegelpolering eller elektropolering, og kva som kan vere som maskinert eller støypte.
Samarbeid tidleg med maskineringshuset
Tidleg samarbeid med ein spesialisert CoCrMo hofteimplantatsliperpartner sparar deg månadar:
- Vi kan gjennomgå modellar og 2D-teikningar før du frys designet, flagge høgrisiko-element, vanskelege avrundingar og unødvendige toleransar.
- Du får realistisk tilbakemelding på verktøytilgang, oppspenning, prosessflyt (støyping + maskinering vs full 5-akset maskinering) før du forplikter deg til valideringsbygg.
- Vi kan bli samstemte om inspeksjonsstrategi, målerekvisitar, og overflatefinishstandardar på førehand, slik at det ikkje oppstår overraskingar ved PPAP, FAI eller reguleringsrevisjonar.
Hvis du vil, kan du sende oss filane dine for CoCrMo hofte-stamme, lårhalshode eller acetabulum-kopp under NDA, og vi vil komme tilbake med vurderingar av produksjonsmoglegheit, syklustidspåverknad og kostnadsimplikasjonar før du låser designet.
FAQ – Maskineringsteneste for hofteledd i krom-kobolt-molybden
Tekniske FAQ-ar – toleransar, Ra, rundheit
| Spørsmål | Kort svar |
|---|---|
| Kva toleransar kan du halde på CoCrMo hofte-deler? | Vi held normalt ±0.005–0.01 mm på kritiske hoftefunksjonar og strammar inn på forespørsel etter DFM-gjennomgang. |
| Kva overflateryggleik (Ra) garanterer du? | For lårhalshoder og lagerområde når vi Ra 0,025–0,05 μm med speilpolering og elektropolering. |
| Kva rundleik kan du oppnå på lårhode? | Vi kontrollerer rutinemessig rundleik på lårhode for å ≤ 0,005 mm, målt på formtestarar/CMM. |
| Korleis verifiserer du desse spesifikasjonane? | Vi bruker CMM, formtestarar, optiske system og overflatesprofilometre, med full inspeksjonsrapport. |
Belegg & Kompatibilitet mellom lagerpar
| Spørsmål | Kort svar |
|---|---|
| Kva lagerpar støttar dine CoCrMo-deler? | Vi maskinerer for CoCrMo–UHMWPE, CoCrMo–XLPE, CoCrMo–keramikk og metall-mot-metall (på forespørsel, i samsvar med reguleringsstrategi). |
| Kan du støtte belegede CoCrMo- hoftekomponentar? | Ja. Vi forbereder overflater for porøs belegg, plasma spray, Ti eller HA-belegg, og koordinere med din beleggleverandør. |
| Kontrollerer du Ra etter soner for ulike lagerpar? | Ja. Vi definerer overflatefinish soner (artikulerande vs ikkje-artikulerande) for å passe til di utforming og kombinasjon av foring/hovud. |
Logistikk, eksport og dokumentasjon
| Spørsmål | Kort svar |
|---|---|
| Eksporterer du CoCrMo hofteinlegg globalt? | Ja. Vi sender globalt med eksport-godkjende papir, kommersiell faktura, og pakkeliste. |
| Kva dokumentasjon leverer du med kvart parti? | 3.1 materialsertifikat, inspeksjonsrapporter, passivering og rengjøringsjournalar, og sporbarheit av parti som standard. |
| Kan du støtte tilpassa dokumentasjon? | Ja. Vi tilpassar oss dine DHF/DMR, UDI, merking, og lokale reguleringsbehov etter at vi har vurdert mala di. |
Oppstart, NDA & Prosjektstart
| Spørsmål | Kort svar |
|---|---|
| Korleis startar vi eit nytt CoCrMo hofteprosjekt med deg? | Send RFQ + teikningar + spesifikasjonar (toleransar, Ra, materialkvalitet, mengde, målmarked). Vi svarar med eit tilbod og DFM-innspel. |
| Signer du NDA-ar? | Ja. Vi arbeider under tovegs NDA-ar og behandlar alle hofte-design som konfidensiell IP. |
| Korleis ser oppstartsprosessen din ut? | 1) NDA → 2) Teknisk gjennomgangssamtale → 3) DFM + tilbod → 4) Prøve/prototypproduksjon → 5) Validering → 6) Stabil serieproduksjon. |
| Kan du arbeide med oppstartsselskap og nye OEM-ar? | Absolutt. Vi hjelper nye team med å strukturere teikningar, spesifikasjonar og dokumentasjon slik at dei er klare for revisjonar og tilsynsmyndigheiter. |
Ressursar og Teknisk Dokumentasjon
Vi samlar alle nøkkeldata på eitt sted slik at ingeniør- og QA-teamet ditt kan gå raskt fram og halde seg i samsvar.
Nedlastbare CoCrMo Materialdataark
Du kan be om oppdaterte materialdatablad for alle våre CoCrMo hofteimplantat-legeringar, inkludert:
| Dokument | Innhald | Bruksområde |
|---|---|---|
| ASTM F75 CoCrMo dataark | Kjemi, mekaniske eigenskapar, mikrostruktur | Femoralhoder, koppar, bipolare hoder |
| ASTM F1537 Legering 1 & 2 dataark | Smidde stang eigenskapar, trettheitsdata | Høgytelsesstammar og modulære komponentar |
| ISO 5832-4 / 5832-12 | Standardkrav og grenser | Regulatorisk/RA og designjustering |
Dette er dei same materiala vi brukar dagleg i vår ortopediske maskineringsoperasjonar.
Hoftekomponent Maskineringskapasitetsdiagram
Vi deler klare maskineringskapasitets- og toleransediagram for typiske CoCrMo hoftekomponentar:
| Komponent | Maks storleik | Typisk toleranse | Overflatefinishkapasitet |
|---|---|---|---|
| Femoralhoder | Ø22–40 mm | ±3–5 μm | Ned til Ra 0,025–0,05 μm |
| Femurstammer | Opp til 220 mm | ±10–20 μm på kritiske soner | Funksjonell sonedeling i henhold til teikning |
| Acetabularskåler | Ø40–70 mm | ±5–10 μm på lagerområder | Kontrollert tekstur på ikkje-berande område |
Desse diagramma hjelper laget ditt med å avgjere kva toleranse å halde tett og kvar å slakke på for å unngå kostnadsøkningar.
Prøveinspeksjon og overflatefinish-registreringar
På førespurnad tilbyr vi anonymiserte prøvedokumentasjonar slik at du veit nøyaktig kva du kan forvente:
- CMM-inspeksjonsrapporter for stengjer, hovud og koppar
- Rundleik og formdiagram for lårhovud (≤ 0,005 mm)
- Rapportar om overflatetørrleik (Ra, Rz) for leddande og ikkje-leddande soner
- Materialsertifikat 3.1 lenka med varme og lotnummer
Dette gjer det enkelt for deg å samsvare teikningane dine med vår verkelege, dokumenterte prosesskapasitet.
RFQ og teikningsinnleveringsretningslinjer
For å sitere nøyaktig og redusere fram og tilbake, følgjer vi ein enkel RFQ-sjekkliste:
| RFQ-Item | Kva vi treng |
|---|---|
| Teikningar | 2D PDF + 3D-modell (STEP/IGES), siste revisjon |
| Materiale | Grad (t.d., ASTM F75, F1537 Alloy 1), smidd eller støpt |
| Volum | Prototype mengd + prognose årleg bruk |
| Kvalitet | Påkravde standardar, spesialtestar, DHR/DMA-behov |
| Etterarbeid | Mål Ra, rundleik, belegg, pakkingsnivå |
Du kan sende inn RFQ-pakken din og hofteledd-teikningar direkte, og vi vil komme tilbake med alternativ, risiko og leveringstid, ikkje berre pris.