Oversikt
Kva er ei løftegaffel ved presstøy ping?
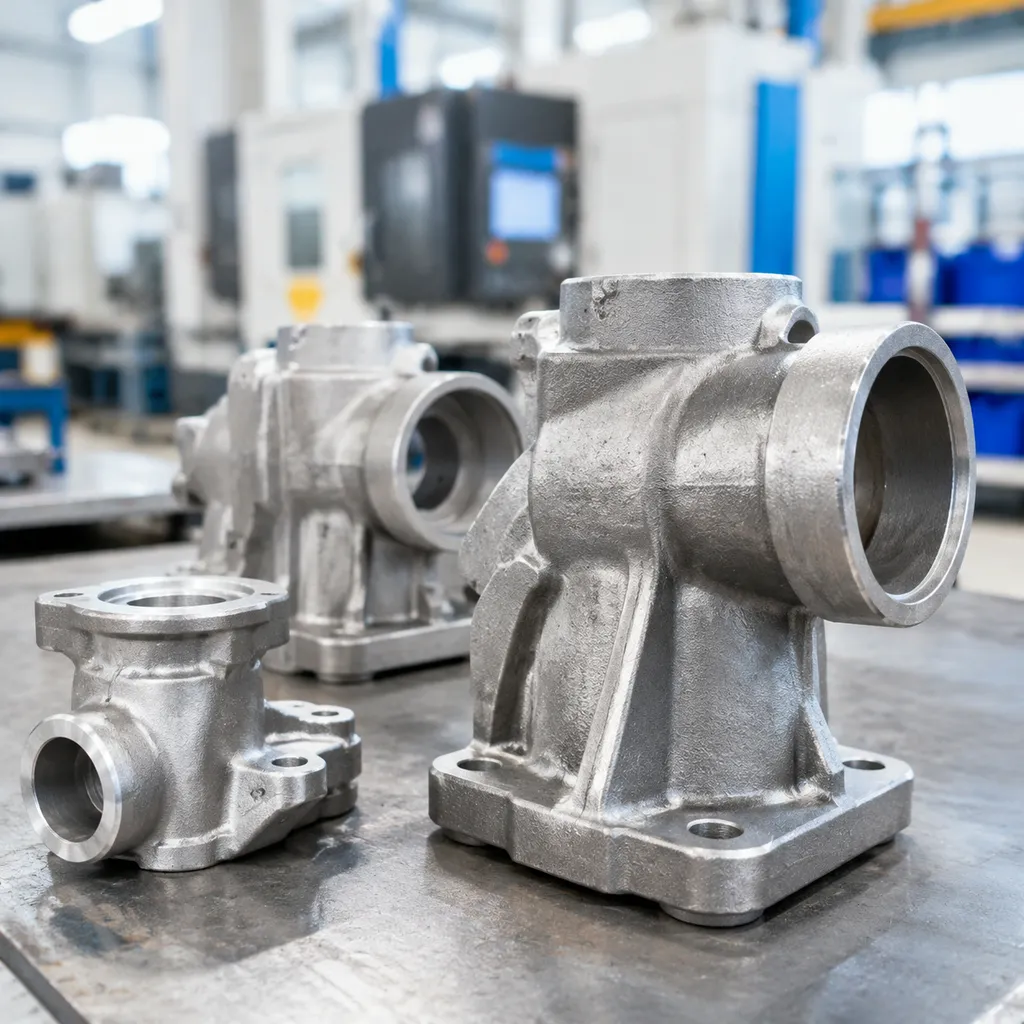
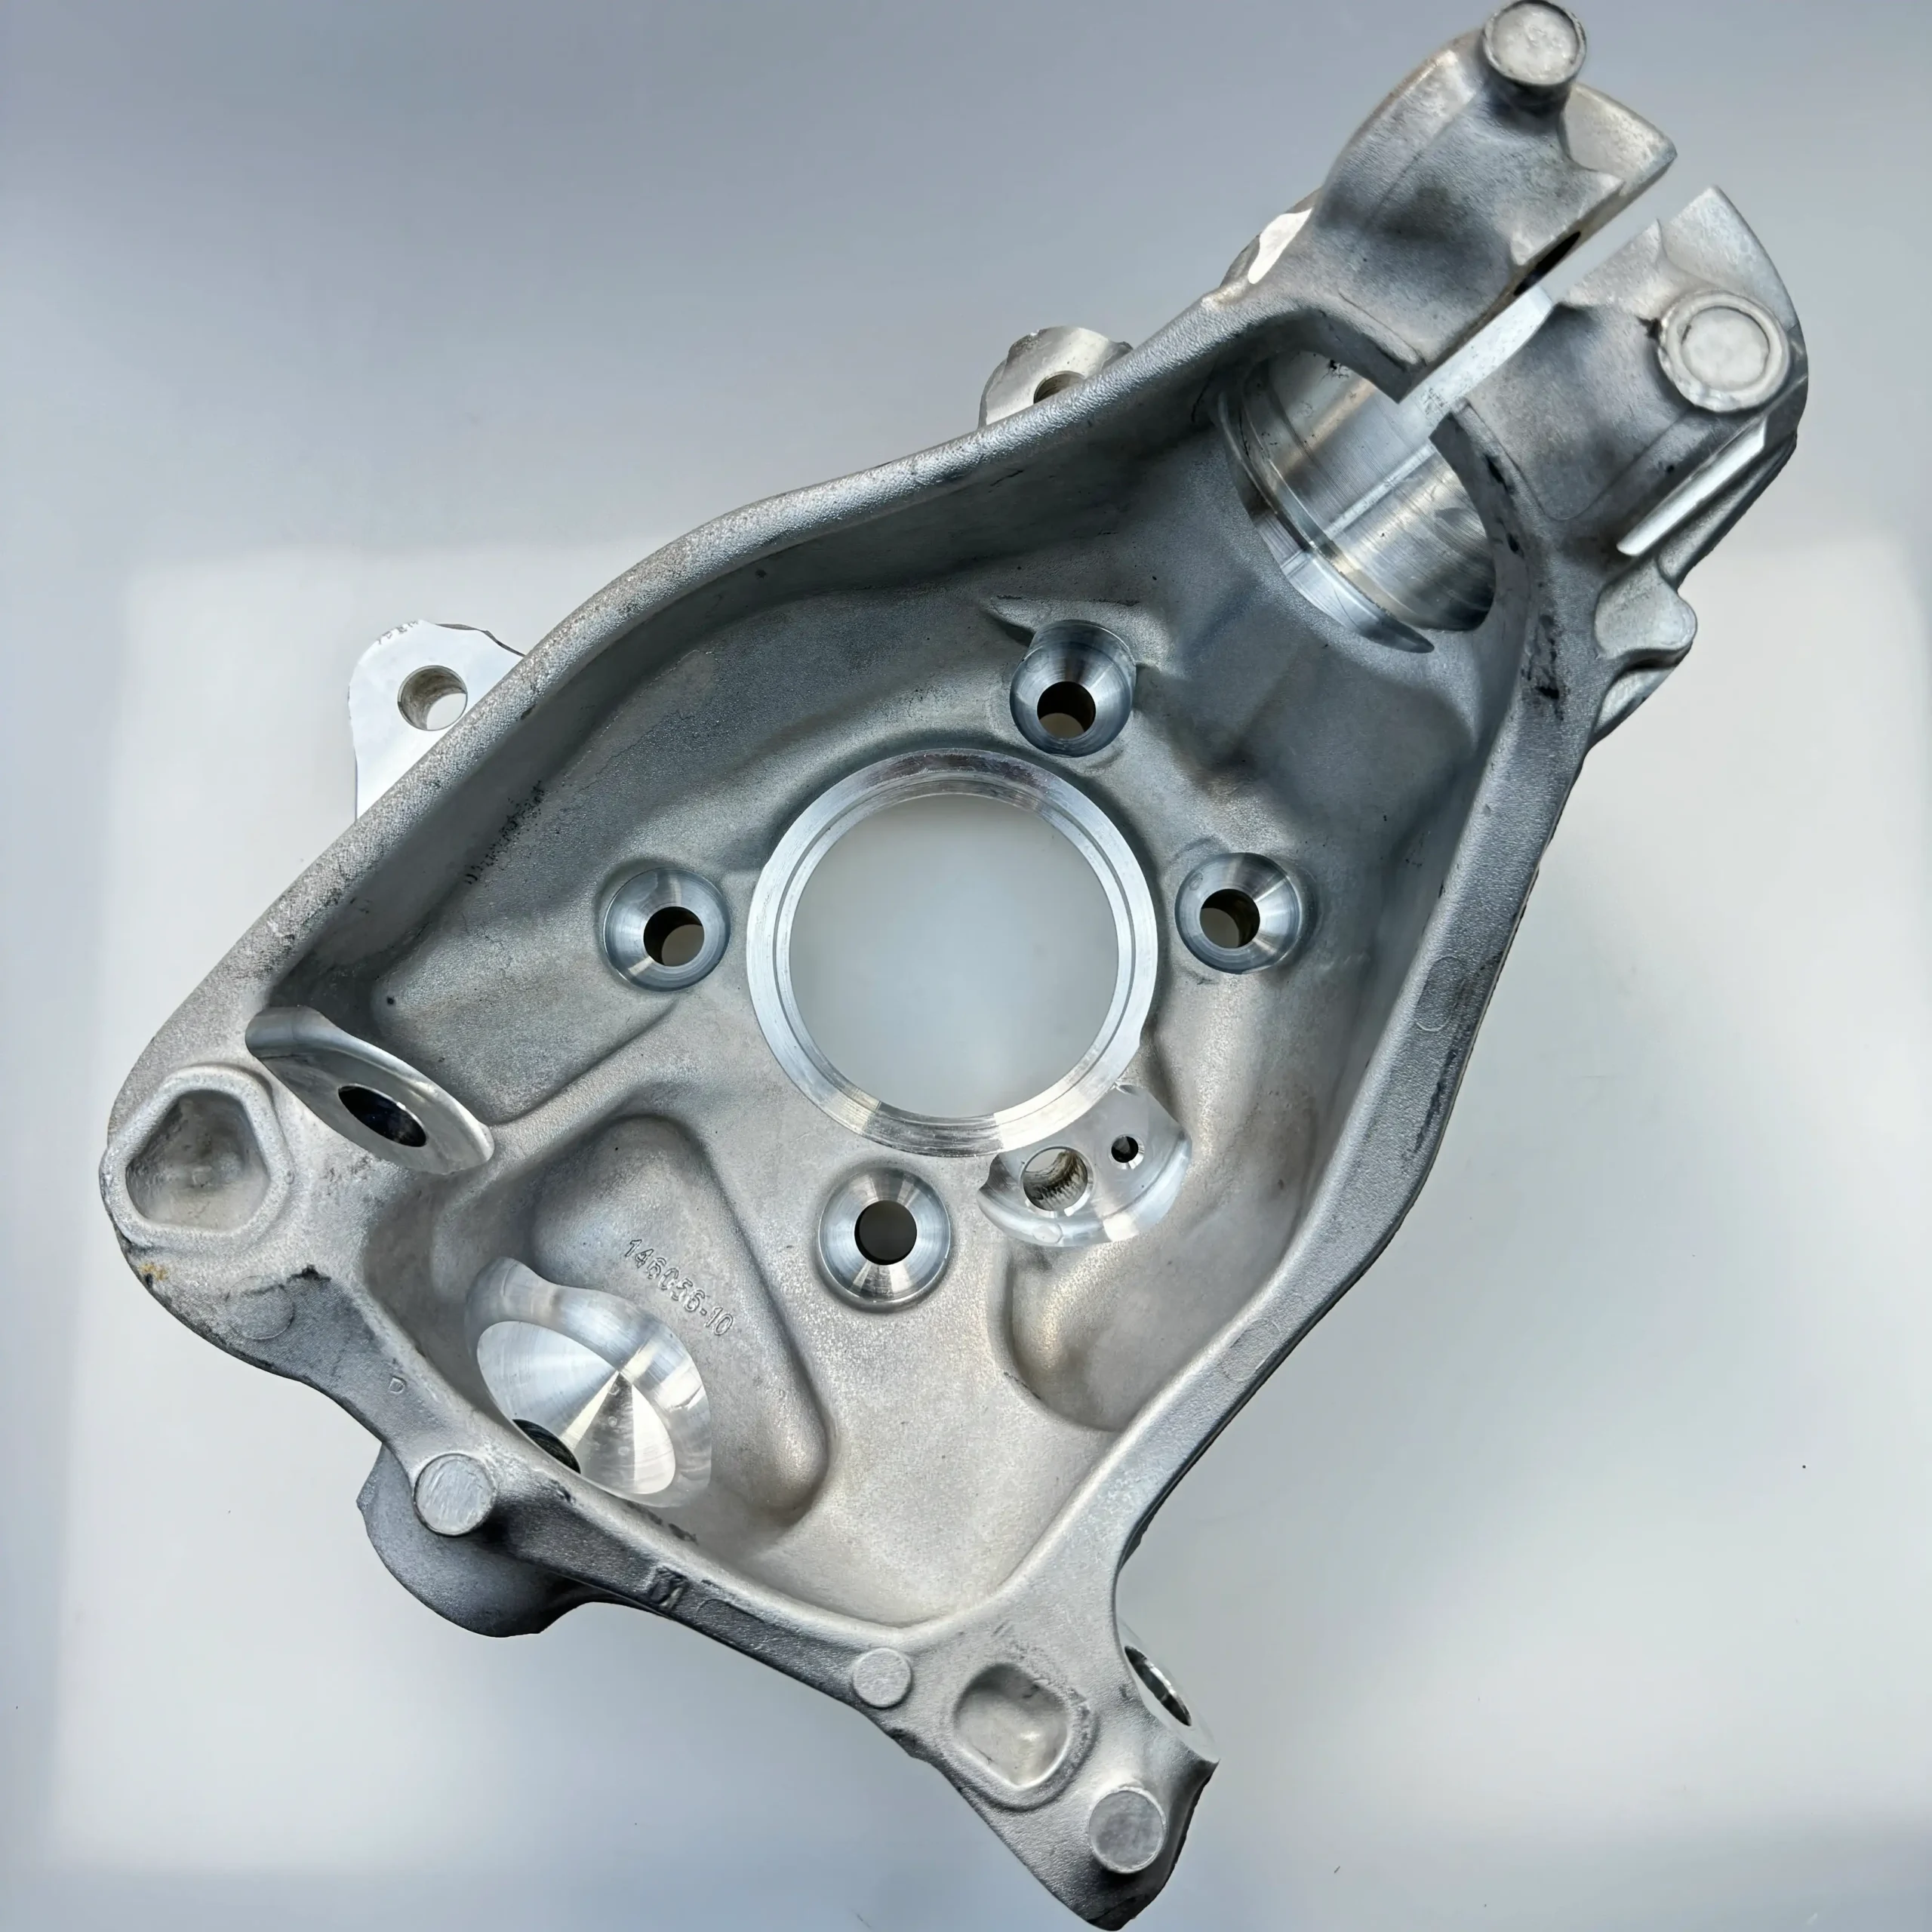
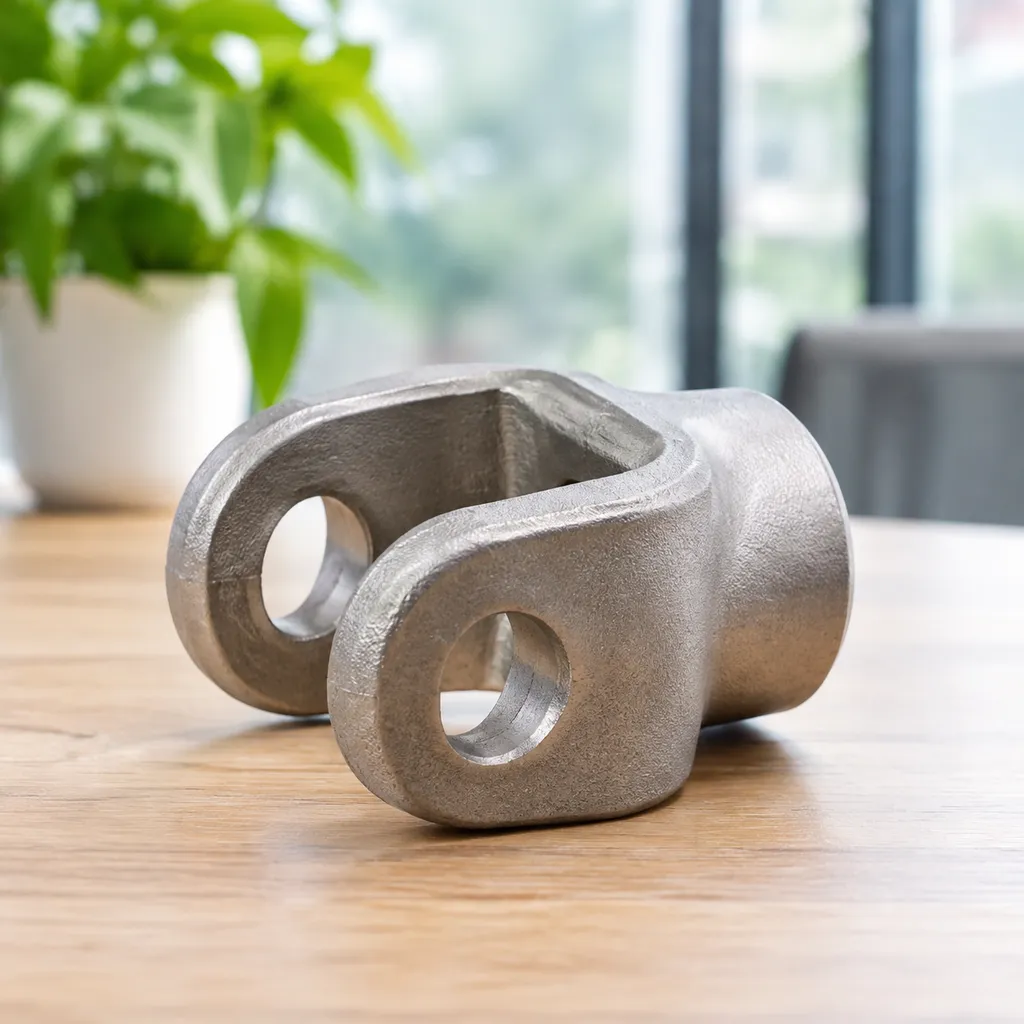
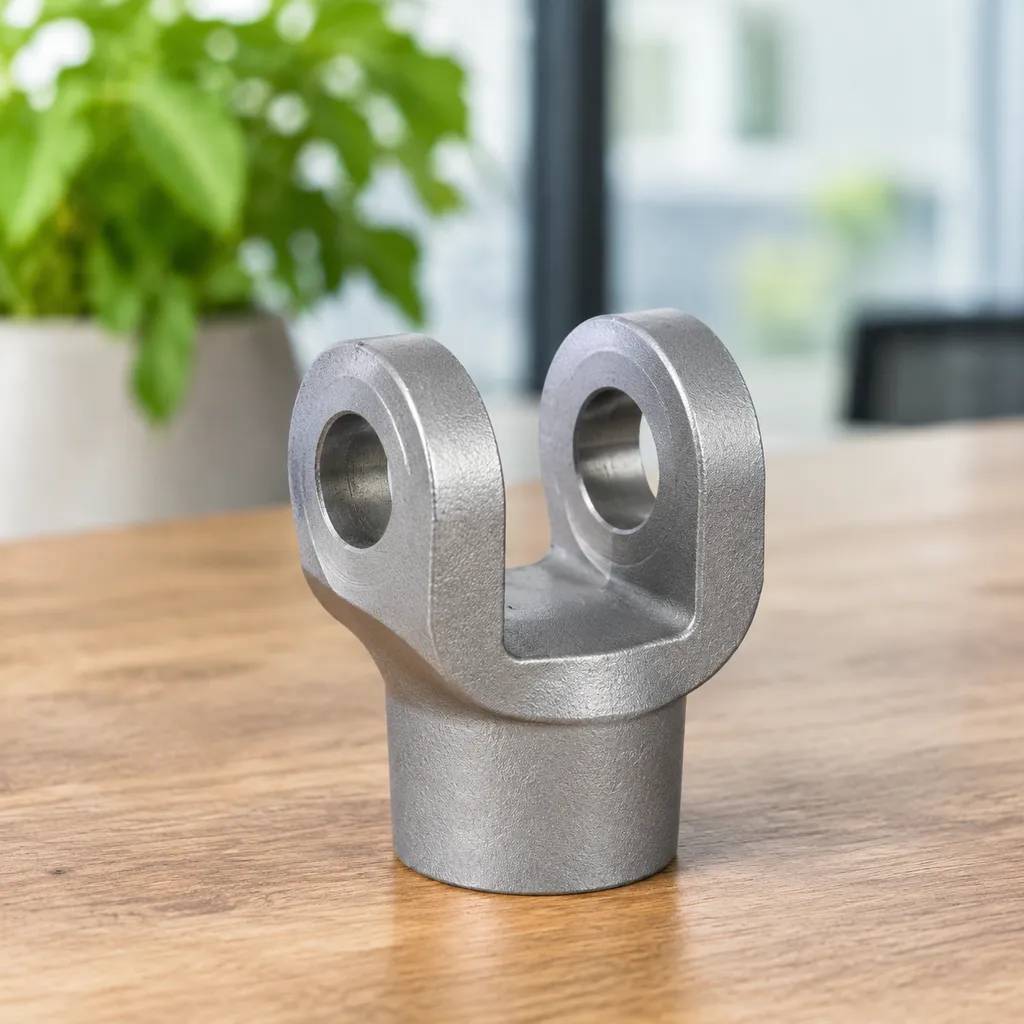
Presisjonsstøping produserer eit produkt i rustfritt stål løftegaffel ved presstøy ping - ei stanggaffel med ei U-forma gaffel, innretta boltehol og eit sylindrisk gjenga skaft for styrestenger, koplingsmekanismar og hydraulikksylindrar. Tapt-voks-støy ping med silika-sol skall og sekundære CNC-maskinering gir geometri nær sluttforma, ein matt støypingsoverflate og ferdig tilpassa grensesnitt mellom bolt og boring.
Definisjon og funksjon av ei gaffelkopling
Ei gaffelkopling er ei mekanisk kopling for høge belastningar, samansett av ei U-forma gaffel (gaffelen) og eit tilpassa innfestingspunkt (eit feste eller ein stangende), som er kopla saman med ein sikra tverrbolt. Ho har fleire spesifikke mekaniske funksjonar:
- Rørsle rundt éin akse: Gjer det mogleg med jamn og uhindra rotasjon i eitt enkelt plan, samstundes som sekundære sidevegsrørsler blir avgrensa.
- Lineær kraftoverføring: Overfører effektivt reine strekk- og trykklaster gjennom dynamiske mekaniske samansetjingar.
- Førebygging av fastkiling: Fjernen oppbygging av internt dreiemoment og fastkiling som kjem av feiljusterte rørsler under mekaniske slag eller aktivering.
- Skjerfordeling: Overfører tunge dynamiske belastningar jamt over dei to skjerplanen i gaffelbolten.
Taptvoksstøypprosessen for gaffelkomponentar
Produksjon av gaffelkomponentar ved hjelp av tapt-vekst-kasting sikrar komplekse indre konturar, nøyaktig avstand mellom gaffelarmane og presis justering av boltehola direkte frå forma:
- Verktøy for voksmodellar: Flytande voks blir sprøyta inn i ei presisjonsform for å lage ein nøyaktig kopi av den ferdige gaffelkomponenten.
- Keramisk skallkonstruksjon: Voksmodellen blir gjentekne gonger dyppa i høgkvalitets eldfaste slamblandingar – vanlegvis med ein silika-sol bindar – og belagd med fin keramisk sand.
- Avvoksing og brenning: Den herda forma blir varma opp i ein autoklav for å fjerne voksen, før ho blir sintret ved høg temperatur for å skape eit stivt, saumlaust keramisk holrom.
- Smeltet metall helle: Smelta legering blir helt direkte i den førehandsoppvarma forma, noko som sikrar full materialfylling i tronge overgangsrundingar og tynne konstruksjonsribber.
- Fjerning av keramisk skal og avskjering: Etter avkjøling blir det keramiske skalet vibrert av, og gaffelstøypegodset blir fjerna frå det sentrale støypesystemet for varmebehandling og etterarbeid.
Vanlege gaffeltypar: stanggaffelkoplingar, gaffelkoplingar og boltar
| Gaffelkomponent | Hovudkonfigurasjon | Typisk mekanisk funksjon |
|---|---|---|
| Stanggaffelkopling | Gjenget hol- eller tappfeste med integrert gaffel | Direkte feste til stempelstengene og strekkstengene på hydraulikksylindrar. |
| Gaffel (åk) | Symmetrisk feste med to tappar og gjennomgåande tverrhol | Spennar over monteringsbrakettar, aktiveringsarmar eller koplingstappar. |
| Gaffelbolt | Massiv, presisjonsdreidd bolt med sikringshol for låsing eller splint | Fungerer som det primære hengselelementet som held gaffelen og den tilhøyrande tappen saman. |
- Stangendar: Desse komponentane er utforma med innvendige eller utvendige metriske eller imperiale gjengar og blir skrudde direkte på aktiveringsstenger for å oppnå nøyaktige koplingslengder.
- Gaffelkomponentar: Har optimaliserte gaffeldjupner og parallelle veggtjukner, støypte for å absorbere kraftige støyt utan at veggene spreier seg eller blir plastisk deformerte.
- Standardboltar og spesialtilpassa boltar: Gaffelboltar er konstruerte med små glidande toleransar og bind saman gaffelarmane for å overføre dei primære skjerkreftene under syklisk mekanisk drift.
Viktige fordelar med investeringsstøyping av gaffelkoplingar
Valg av løftegaffel ved presstøy ping Samanlikna med tradisjonell fabrikasjon eller fallsmiding gir dette tydelege fordelar når det gjeld yting og kostnader. Som profesjonelle leverandørar av presisjonsstøyping og CNC-maskinering konstruerer vi mekaniske koplingar som toler store dynamiske belastningar, samstundes som produksjonen blir halden effektiv.
| Fordelsområde | Investering avgjera fordel | Tradisjonell fabrikasjon / smiing |
|---|---|---|
| Dimensjonsavvik | ISO 8062-3 DCTG 4 til 6 (vanlegvis +/-0,1 mm) | ISO 8062-3 DCTG 8 til 11 (krev omfattande fresing) |
| Overflatefinish | Ra 3,2–6,3 µm ut av forma | Ra 12,5 µm eller grovare overflate |
| Geometrifriheit | Komplekse gaffellommer, innvendige bossar og spesialtilpassa radiusar | Avgrensa til jamne tverrsnitt eller enkle avsmalningar |
| Avfallsgrad | Minimalt (< 5 % materialtap) | Betydelig sponavfall frå massivt råmateriale (opptil 40 %) |
Overlegen dimensjonsnøyaktigheit og stramme toleransar
Presisjonsstøping Metodane sikrar jamne dimensjonar frå den første delen til den titusande. Forfina voksmønster og temperaturkontrollerte silika-sol slurrysystem støypjer gaffelgafflar med spaltebreidder, innretting av boltehol og parallellitet mellom gaffelarmane innanfor stramme toleransar.
- Jamnt samsvar mellom bolt og hol: Eliminerer fastlåsing i stangendar og koplingssamlingar.
- Kontrollert veggtjukkleik: Eliminerer vektvariasjon utan å svekkje lokale berande punkt.
- Overflatefinish av høg kvalitet: Reduserer behovet for polering etter støyping og sparer tid og verktøykostnader.
Komplekse geometriar og produksjon nær nettform
Smiding eller maskinering frå emne avgrensar dei geometriske alternativa. Gjennom tapt-vekst-kasting, vert intrikate geometriar produserte direkte i delar med nær nettform:
- Integrerte innvendige smørjekanalar inne i gaffelgaffelen.
- Asymmetriske festetappar, gaffelstoppar og spesialtilpassa festeflikar.
- Konturerte overgangar som fordeler mekanisk belastning bort frå skarpe hjørne ved tappane.
Forbetra strukturell integritet og utmattingmotstand
Ei gaffelforbindning blir utsett for kraftige sykliske belastningar, skjerbelastningar langs fleire aksar og vibrasjonsbelastningar. Ei løftegaffel ved presstøy ping gir jamn, isotrop styrke fordi metallet størknar jamt utan dei retningsbestemte svakheitssonene som er vanlege i sveiste eller smidde stålstenger.
- Ingen svikt i sveisesaumane: Den monolittiske, solide konstruksjonen eliminerer sprekkdanning i den varmepåverka sona (HAZ).
- Tett kornstruktur: Kontrollert forvarming av forma og moglegheit for vakuumstøyping hindrar indre krymping og gassporøsitet.
- Overlegne utmattingsgrenser: Avrunda innvendige overgangar reduserer spenningskonsentrasjonsfaktorar ved gjentekne trykk- og trekkbelastningar.
Redusert maskineringstid og materialsvinn
Ved å starte med ei nesten ferdig forma støypeemne stanggaffel vert produksjonskjeda vesentleg kortare. Maskinering av ein kompleks gaffelände frå massivt stangmateriale gjer dyrt materiale om til ubrukeleg metallspon. Presisjonsstøyping krev berre rask sluttbearbeiding i siste steg CNC-maskinering for kritiske grenseflater:
- Rask brotsjing eller boring av bolteholet for lagerpasningar med høg presisjon.
- Rein gjenging utan vibrasjonar (metrisk eller imperial UNC/UNF) i monteringsskaftet.
- Kortare skjæretid, mindre verktøyslitasje og lågare kostnad per eining ved serieproduksjon.
Vanlege materialkvalitetar for presisjonsstøypte gaffelkoplingar
Val av rett metallkvalitet avgjer kor godt ei presisjonsstøypt gaffelkopling toler belastning, friksjon og miljøpåkjenningar. Eit breitt utval av legeringar vert støypte med tapt-voks-metoden for å balansere flytegrense, seigheit og kjemisk motstand.
| Materialkategori | Vanlege kvalitetar | Nøkkelkjenneteikn | Best eigna bruksområde |
|---|---|---|---|
| Rustfritt stål | 304, 316, 17-4 PH | Rustførebygging, høg seigheit | Maritim industri, kjemisk industri, næringsmiddelindustri |
| Karbon- og legert stål | AISI 1020, 1045, 4140, 8620 | Høg strekkfastleik, slitestyrke | Tungt maskineri, gaffelledd for hydrauliske stempelstenger |
| Spesialiserte superlegeringar | Inconel, koboltbaserte legeringar | Termisk stabilitet, ekstrem slitestyrke | Eksosventilar, koplingar for luftfart |
Rustfritt stål for korrosjonsmotstand
Når gaffelledd arbeider i krevjande miljø, vil fukt, salt eller etsande kjemikaliar raskt bryte ned vanlege metall. Austenittisk rustfritt stål og utfellingsherdande rustfritt stål blir støypte for å sikre lang levetid utan groptæring eller spenningskorrosjon.
- AISI 316 / CF8M: Bransjestandarden for maritim rigging, kystkonstruksjonar og utstyr for kjemiske væsker der kloridangrep er eit problem.
- AISI 304 / CF8: Ein allsidig og kostnadseffektiv stålkvalitet som gir påliteleg korrosjonsvern og mekanisk stabilitet for maskiner til næringsmiddelindustrien og generelt utstyr.
- 17-4 PH (1.4542): Kombinerer korrosjonsmotstanden til 304 med den svært høge mekaniske styrken til høglegerte stål, og er ideell for strukturelle komponentar i luftfartøy og dynamiske koplingssamlingar.
Karbonstål og låglegerte stål med høg strekkfastleik
For samlingar som ber tunge laster, er høg støytabsorpsjon og svært gode strekkfastleikseigenskapar avgjerande. Den spesialiserte støypeprosessen for legert stål til CNC-detaljar med høg presisjon gir tette, porfrie kornstrukturar som enkelt toler intense skjerspenningar.
- AISI 1020 og 1045 karbonstål: Pålitelege og sveisbare alternativ som er tilpassa landbruksreiskapar, koplingar for materialhandtering og generelle koplingar i konstruksjonar.
- AISI 4140- og 4340-legeringsstål: Krom-molybdenkvalitetar som gir overlegen utmattingseigskap og slagfastheit ved gjentekne belastningssyklusar.
- Kompatibilitet med varmebehandling: Desse legeringane eignar seg godt for bråkjøling, anløping og settherding, noko som gjer det mogleg å oppnå presise hardheitsnivå før avsluttande CNC-maskinering.
Spesiallegeringar for bruksområde ved høge temperaturar
Standardstål mistar flytegrensa si og blir deformerte når dei blir utsette for ekstreme temperatursvingingar eller kraftig erosjon. For ekstreme miljø nyttar høgtytande komponentar støypeløysingar i koboltlegeringar for ekstrem slitasje, korrosjon og varme saman med nikkelbaserte superlegeringar.
- Nikkellegeringar (Inconel 625 / 718): Motstår oksidasjon, kryping og mekanisk nedbryting ved temperaturar over 650 °C (1200 °F).
- Koboltlegeringar (Stellite-ekvivalentar): Gir eksepsjonell motstand mot skåring, slitasje og termisk sjokk i varme eksoskoplingar og reguleringsventilar for krevjande driftsforhold.
- Jamleg kvalitet: Presisjonsstøyping med raffinerte silikasol-oppslemmingar hjelper desse komplekse legeringane med å oppretthalde strenge krav til kjemisk reinleik og strukturell integritet.
Presisjons-CNC-maskinering og overflatebehandling av gaffelledd i presisjonsstøypt materiale
Produksjon av eit påliteleg gaffelledd ved presisjonsstøypting krev streng prosesskontroll frå den første voksforma til den endelege overflatebehandlinga. Avanserte metodar for tapt voks-støyping blir kombinerte med etterfølgjande maskinering for å produsere monteringsklare gaffelleddkomponentar som toler intense sykliske belastningar utan å svikte.
Presisjonsstøypting med silikasol samanlikna med vassglas
Valet av rett bindemiddel til forma avgjer direkte overflatekvaliteten, dimensjonspresisjonen og behovet for etterbehandling av eit presisjonsstøypt gaffelledd. Begge metodane er tilgjengelege ut frå prosjektkrava, men silikasol er å føretrekkje for mekaniske koplingar som blir utsette for høge belastningar.
| Eigenskap | Silikasolstøyping | Vassglasstøyping |
|---|---|---|
| Overflateruheit | Ra 1,6–3,2 µm | Ra 6,3–12,5 µm |
| Lineært toleranse | ISO 8062 CT4–CT6 | ISO 8062 CT7–CT9 |
| Legeringskompatibilitet | Rustfritt stål, nikkelstål, karbonstål og legert stål | Primært karbonstål og låglegerte stål |
| Defektrate | Svært låg risiko for inneslutningar og gassporer | Moderat potensial for overflateoksiddanning |
| Beste bruksområde | Kritiske gaffelledd for luftfart, marine applikasjonar og hydraulikk | Kostnadseffektive koplingar for landbruk og konstruksjon |
Silika-sol-prosessen gir eksepsjonelt tydeleg avgrensing på tynnvegga gaffeltappar og tronge pinneopningar, noko som reduserer behovet for sekundær materialfjerning betydeleg.
Sekundær presisjons-CNC-maskinering og gjenging
Sjølv om presisjonsstøyping gir former som ligg nær dei endelege måla, krev gaffelledd høgpresise kontaktflater for å hindre mekanisk fastlåsing og for stort slark. Fleirakselege maskineringssenter utfører etterfølgjande operasjonar med høge toleransekrav:
- Lineboring av pinnehol: Presisjonsmaskinerte pinnehol i gaffelledd med toleransar innanfor H7/H8 for å sikre konsentrisk innretting gjennom begge gaffelarmane.
- Presisjonsgjenging: CNC-gjenging med enkeltskjer for utvendige og innvendige gjenger, som gir standard UNF-, UNC- og metriske gjengeprofilar med gjengeklassane 2B/2A eller 3B/3A.
- Fresing av spor og flater: Høgnøyaktig lomfresing på dei indre gaffelflatene for å sikre vinkelrettleik og null fastkiling ved vinkla leddrørsle.
Ved å utføre desse operasjonane i eit integrert CNC-maskinverkstad for presisjonsdelar kan ein eliminere opphoping av dimensjonsavvik og oppretthalde presise tilpassingar mellom bolt og boring.
Alternativ for varmebehandling og overflatebelegg
For å oppfylle mekaniske krav og miljøkrav gjennomgår støypte gaffelkoplingar målretta metallurgiske behandlingar og beskyttande overflatebehandlingar:
- Sløkking og anløping (Q&T): Aukar flytegrensa i kjernen og utmattingsmotstanden til stangendar av karbonstål og legert stål som blir utsette for store støytbelastningar.
- Løysings-annealing: Gjenopprettar optimal korrosjonsmotstand og reduserer indre spenningar i komponentar av rustfritt stål av kvalitetane 304 og 316.
- Overflateherding og karburering: Aukar overflatehardleiken rundt bolthola for å førebyggje slitasje mellom bolt og hol, slitasje generelt og forlenging av hola ved kontinuerlege syklusar.
- Beskyttande belegg: Forsinking (klar, gul eller svart treverdig), varmgalvanisering, kjemisk svartoksidering og elektropolering for å verne mot krevjande utandørs- og marine miljø.
Industrielle bruksområde for gaffelkoplingar framstilte ved presisjonsstøyping
Gaffelkomponentar framstilte ved presisjonsstøyping med tapt voksmetode blir brukte i industriar der mekanisk svikt ikkje er eit alternativ. Sidan desse dreieforbindingane handterer store strekk-, skjær- og vinkellaster, bidreg presisjonsstøyping med høg integritet til langsiktig driftstryggleik.
Koplingar til flykontrollsystem innan luftfart og forsvar
I konstruksjonar for luftfart må vektreduksjon og strukturell pålitelegheit gå hand i hand. Gaffelkomponentar framstilte ved presisjonsstøyping blir produserte for:
Flykontrollsystem: Kopling av skyve- og trekkstag til balanseror, høgderor og siderorkoplingar.
Aktivering av landingsstell: Absorbering av støyt og overføring av dreielaster under utfelling.
Utløysingsmekanismar for våpen og lasteromsluker: Sikrar overlegen utmattingsmotstand ved manøvrar med høge G-belastningar.
Ved hjelp av presisjonsstøyping med tapt voksmetode bidreg nøyaktige veggtjukner og glatte overflater til å oppfylle strenge krav til ikkje-destruktiv prøving.
Bilindustri og tungt utstyr
Tunge nyttekøyretøy, gruvemaskiner og landbruksmaskiner krev ledd som toler kontinuerlege vibrasjonar og krevjande driftsforhold med mykje smuss. Gaffelbrakettar og opphengslenkjer i høgfast stål blir produserte for å tole store dynamiske belastningar.
Industrielle aktuatorar og hydraulikksylindrar
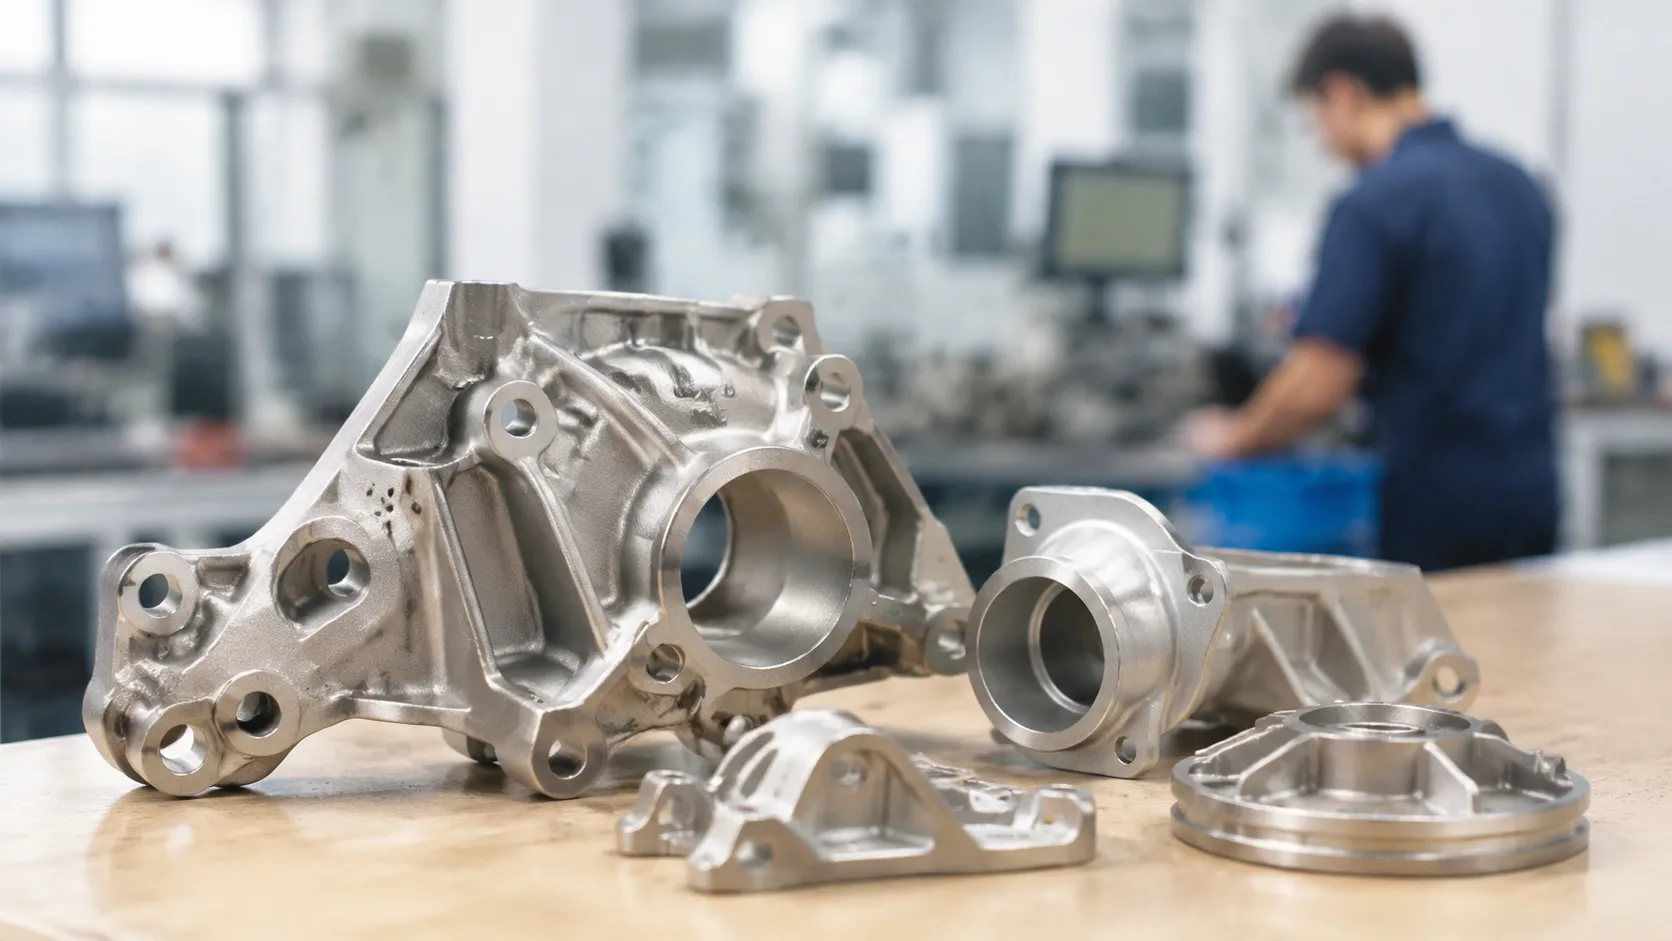
Ein standard stanggaffel er det primære grensesnittet mellom stempelstonga i ein hydraulikksylinder og lasten ho flyttar. Spesialproduserte stempelstongendar og gaffelfeste for sylinderlokk blir framstilte for:
Lineære aktuatorar i automatiserte produksjonsliner
Hydraulikksylindrar med høgt trykk for anleggsmaskiner
Svingledd for pneumatiske sylindrar som krev jamn rørsle utan fastkiling
Etter støypeprosessen blir det utført sekundær CNC-maskinering for å lage innvendige gjengar og bolthòl med svært små toleransar. Dette sikrar nøyaktig innretting av bolten utan slark.
Riggsystem for marine- og petrokjemiske anlegg
Krevjande offshoreforhold øydelegg raskt komponentar av låg kvalitet gjennom groptæring og galvanisk korrosjon. Ved hjelp av silikasol-støypprosessen blir gaffelendar i rustfritt stål produserte for:
Fortøyingsliner, strekkfiskar og spennstag
Rigging og løfteforbindingar for offshorekranar
Undervassaktuatorar for ventilar og opphengssystem for petrokjemiske røyrleidningar
Desse komponentane har den høge strekkgrensa og kjemiske motstandsdyktigheita som trengst for å tole kontinuerleg eksponering for saltvatn utan å sprekke under vedvarande belastning.
Kvalitetssikring og teststandardar for investeringsstøypte gaffelkomponentar
Ved innkjøp av kritiske investeringsstøypte gaffelkomponentar er strukturell pålitelegheit under belastning eit ufråvikeleg krav. Vi er profesjonelle leverandørar av presisjonsstøyptenester og CNC-maskineringstenester, og strenge kvalitetskontrollar er integrerte i alle produksjonsfasar. Frå den første tappinga av flytande metall til den endeleg maskinerte stempelstonggaffelen stadfestar kontrollprosedyrane at kvar del yter optimalt i krevjande mekaniske samansetjingar.
Ikkje-destruktiv prøving (NDT) og røntgenundersøking
Innvendige feil som gassporøsitet, krympeholrom eller mikrosprekker kan føre til katastrofale svikt i koplingssystem som blir utsette for store belastningar. Presisjonsstøypte komponentar blir kontrollerte ved hjelp av avanserte, ikkje-destruktive inspeksjonsmetodar:
- Røntgenradiografisk prøving (RT): Trengjer djupt inn i dei tjukke seksjonane og overgangane ved gaffelen på gaffelkoplinga for å avdekkje skjult krymping eller gassholrom under overflata.
- Magnetisk partikkelinspeksjon (MPI): Oppdagar mikrosprekker på overflata og nær overflata i ferromagnetiske komponentar av karbonstål og låglegerte stål.
- Væskepenetrasjonstesting (PT): Avdekkjer overflatebrytande feil i gaffelkoplingar av rustfritt stål og ikkje-jernhaldige legeringar, framstilte ved hjelp av tapt-voks-støypting.
- Ultralydtesting (UT): Vurderer intern tettleik og veggtjukkleik på tvers av komplekse geometriske profilar.
Verifisering av strekkfastleik, hardleik og metallurgiske eigenskapar
Ei korrekt framstilt gaffelkopling må balansere høg strekkfastleik med tilstrekkeleg duktilitet for å absorbere dynamiske støytbelastningar. Mekaniske og kjemiske eigenskapar for kvar smeltebatch blir validerte mot strenge internasjonale standardar:
| Testmetode | Kontrollområde | Referanse til bransjestandard |
|---|---|---|
| Strekk- og flytegrenseprøving | Berande belastningsgrenser, prosentvis forlenging og flytegrense før deformasjon | ASTM A370 / ISO 6892 |
| Hardheits-testing | Rockwell- (HRC) og Brinell-kontrollar (HBW) for å verifisere slitestyrke etter varmebehandling | ASTM E18 / ASTM E10 |
| Spektrometrisk analyse | Nøyaktig verifisering av smeltekjemisk samansetjing før støyping i silikasolformer | ASTM E415 / ASTM E1086 |
| Metallografisk undersøking | Vurdering av mikrostrukturen for å stadfeste korrekt kornstorleik og fasefordeling | ASTM E3 / ASTM E112 |
Sertifiseringar og standardar for sporbarheit
Ansvarlegheit vernar forsyningskjeda. Kvar leveranse av gaffelkoplingar framstilte ved presisjonsstøyping med tapt voks-metoden er støtta av omfattande dokumentasjon som sporar produksjonen frå råemne til endelege CNC-maskineringstoleransar.
- EN 10204 Type 3.1-inspeksjonssertifikat: Fullstendig dokumentasjon av kjemisk samansetjing, smeltenummer og resultat frå fysiske testar, direkte knytte til det aktuelle produksjonspartiet.
- Direkte merking av delar: Lasergravert eller innstøypt smeltekodar, partinummer og logoar som sikrar permanent sporbarheit i felt.
- Dimensjonsrapportar frå CMM-målingar: Skanningar med koordinatmålingsmaskin som dokumenterer at parallelliteten mellom boltholet, klaringa i gaffelopninga og gjengepresisjonen samsvarar med dei nøyaktige CAD-spesifikasjonane.
Slik vel du ein påliteleg produsent av gaffelkoplingar med presisjonsstøyping
Valet av rett støypjeri for komponentar til gaffelkoplingar framstilte ved presisjonsstøyping avgjer den mekaniske tryggleiken, presisjonen og levetida til dei ferdige einingane. Sidan ei gaffelkopling ofte fungerer som eit kritisk lastberande ledd, må leverandøren levere feilfrie støypekomponentar med jamn og repeterbar presisjon. Påliteleg produksjon krev full kontroll over heile den tekniske prosessen, frå framstilling av råmodellar til endeleg utsending – anten det gjeld eit fabrikkbasert leveringsprogram for gaffelkoplingar med presisjonsstøyping, levering av ein prototypserie eller kontinuerleg fabrikkproduksjon av slike komponentar.
Kjøparar som treng grossistprisar på gaffelkoplingar med presisjonsstøyping, grossistavtalar for levering av slike komponentar eller containerbaserte leveringsplanar for grossistforsyning, kan dra nytte av ein samarbeidspartnar som tilbyr både støyping og CNC-maskinering frå éi og same kjelde.
Moglegheiter innan spesialverktøy og teknisk utviklingsstøtte
Ein seriøs partnar innan presisjonsstøyping tilbyr omfattande teknisk rettleiing før stålverktøyet blir produsert. Sjå etter støypjeri som tilbyr:
- Design for produksjon (DFM): Tidleg vurdering av geometrien til gaffelkoplinga for å optimalisere veggtykkje, radien ved boltholet og avtrekksvinklar.
- Herdeforsøkingssimulering: Avansert datamodellering for å føreseie metallflyten, eliminere porøsitet som følgje av krymping og optimalisere innløpssystema.
- Val av prosess: Ekspertise innan silikasolbasert presisjonsstøyping med tapt voks-metoden for å oppnå førsteklasses overflatefinish og nøyaktig dimensjonskontroll på komplekse gaffelprofilar for stag.
- Levetid for verktøy: Formar av aluminium eller stål i høg kvalitet, konstruerte for å produsere tusenvis av einsarta voksmønster utan dimensjonsavvik.
Fleksibilitet frå prototyping til fullskalaproduksjon
Produksjonspartnaren må tilpasse seg sømlaust til dei ulike fasane i produktets livssyklus. Ein partnar som tilbyr rask prototyping og verktøyløysingar for lågvolumproduksjon, gjer det mogleg å teste fysiske belastningsgrenser, klaringar for pinnar og gjengeinngrep før ein forpliktar seg til verktøy for masseproduksjon.
Ein påliteleg partnar støttar:
Raske prototypseriar: 3D-printa voksmodellar eller støypemetodar utan mønster for rask verifisering av designet.
Små til mellomstore produksjonsseriar: Kostnadseffektive verktøyløysingar for støyping som dekkjer innleiande marknadslanseringar eller produksjon av spesialutstyr.
Masseproduksjon i store volum: Automatisert voksinjeksjon og støypeoppsett med fleire stasjonar, som kan levere kontinuerlege forsendelsar i heile containerlass.
Integrerte forsyningskjedetenester frå éi og same kjelde
Når støyping, maskinering og overflatebehandling blir fordelte mellom ulike leverandørar, fører det til forseinkingar, ekstra logistikkostnader og kvalitetskonfliktar. Ved å samarbeide med ein integrert leverandør som tilbyr alt frå éi kjelde, eliminerer ein risikoar i forsyningskjeda:
| Produksjonsfase | Nødvendige kapasitetar | Kvalitetsfordel |
|---|---|---|
| Støyperistøyping | Intern tapt-voks-støyping med automatisert skallbygging | Kontrollert metallurgisk kjemisk samansetjing og høg indre materialtettheit utan holrom |
| Sekundær Maskinering | Fleirakse CNC-maskinering, fresing og presisjonsgjenging | Nøyaktige toleransar for pinnehol, gaffelspor og gjengar på skaft |
| Termisk behandling | Bråkjøling, anløping og oppløysingsgløding | Optimalisert strekkfastheit og utmattingmotstand |
| Overflatebehandling | Passivering, sinkbelegging, anodisering eller måling | Tilpassa korrosjonsmotstand for krevjande marine og industrielle miljø |
| Verifisering | Intern koordinatmålemaskin (CMM) og ikkje-destruktiv prøving (NDT) | Fullstendig samsvar med alle mål og full sporbarheit for kvar produksjonsserie |
Ved å samle produksjonen av gaffelkoplingar med presisjonsstøypt metall under eitt kvalifisert tak sikrar ein strukturell integritet, kontrollerer einingskostnadene og garanterer at kvar kopling oppfyller dei nøyaktige tekniske teikningane. Få eit tilbod med teikningar, legeringskvalitet og toleransekrav for pinnehol som grunnlag for å starte verktøygjennomgangen.