Обзор
Что такое вилка с проушинами, изготовленная методом точного литья?
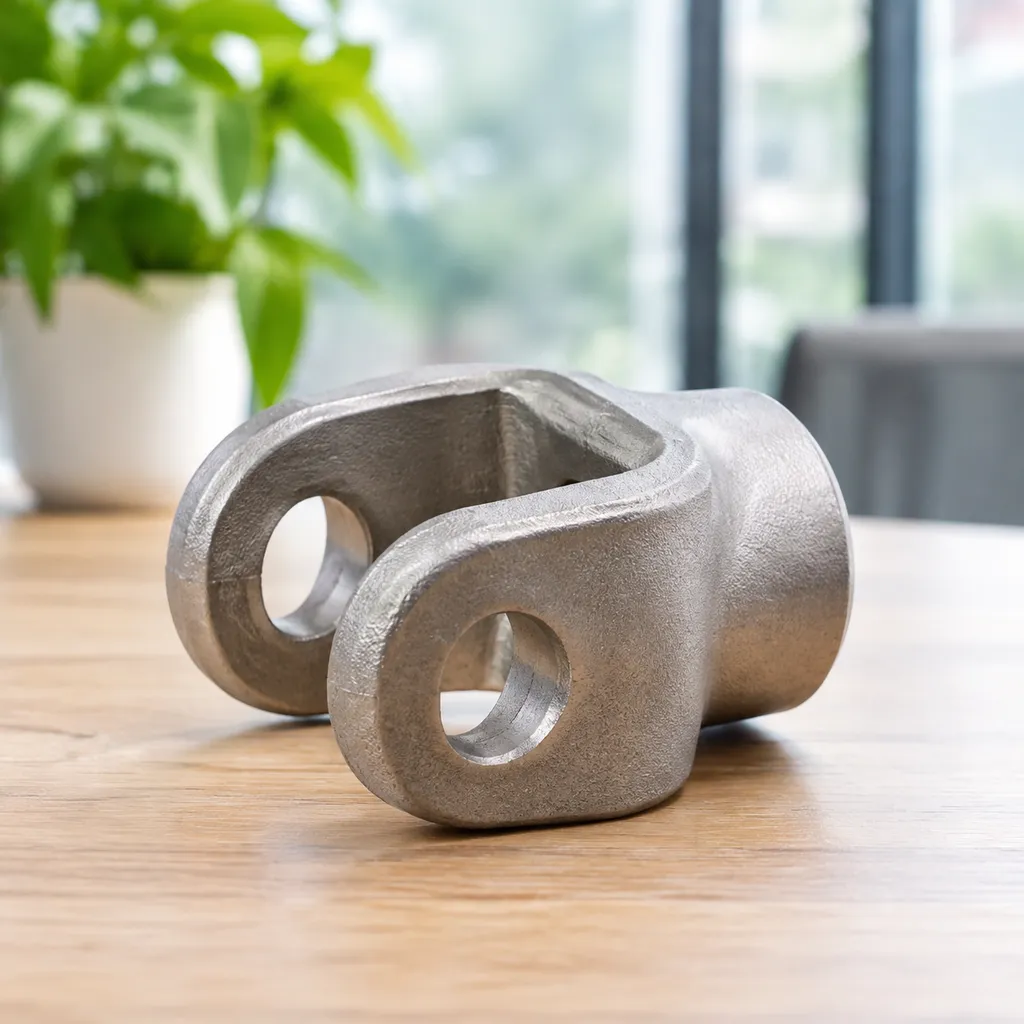
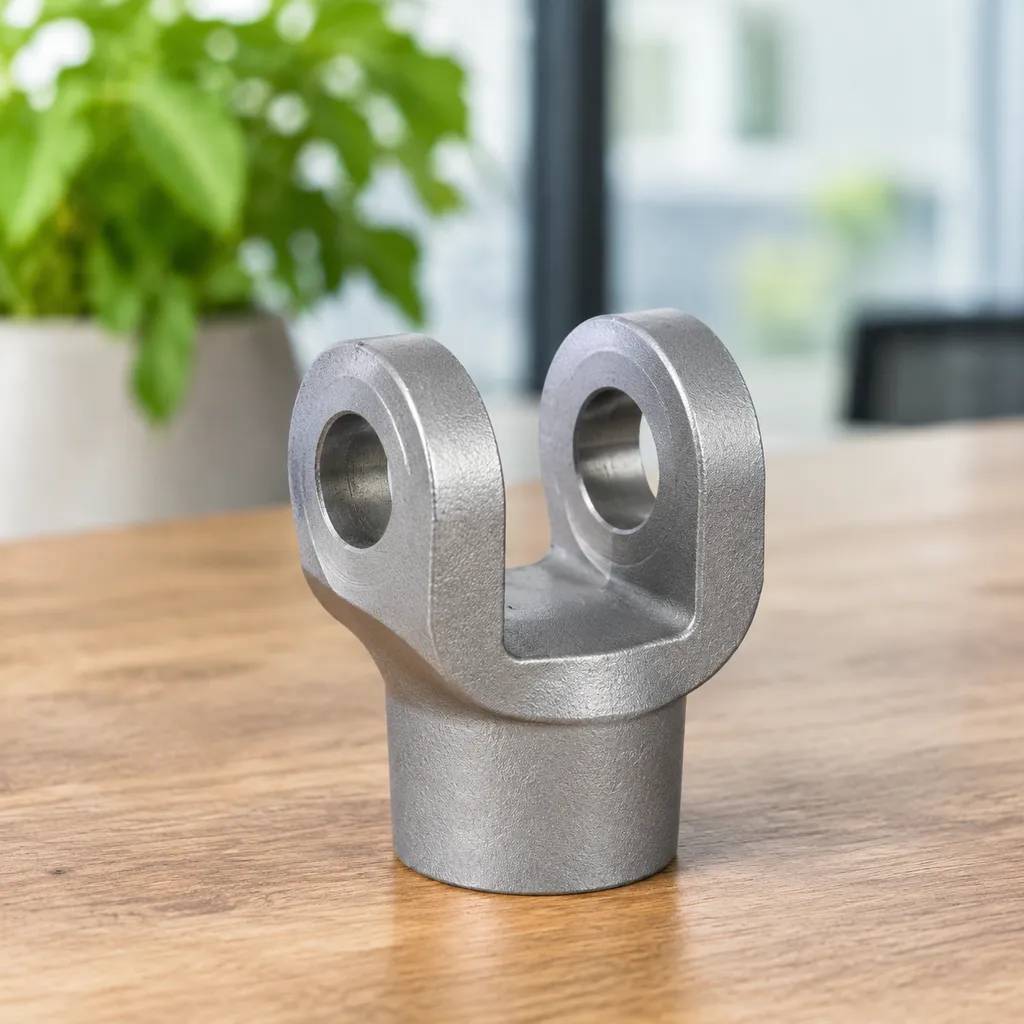
Точной литейке изготавливает из нержавеющей стали вилку с проушинами методом точного литья — это вилочный наконечник тяги с U-образной вилочной частью, соосными отверстиями под палец и цилиндрическим резьбовым хвостовиком, предназначенный для управляющих тяг, рычажных механизмов и гидравлических цилиндров. Литьё по выплавляемым моделям с с использованием силиказоля оболочковые формы и последующая механическая обработка Обработка на ЧПУ обеспечивают получение геометрии, близкой к окончательной, матовую литую поверхность и готовые к монтажу сопрягаемые отверстия под палец.
Определение и назначение вилочного шарнирного соединения
Вилочное шарнирное соединение представляет собой механический узел для передачи высоких нагрузок, состоящий из U-образной вилки (проушины) и сопрягаемого вставного элемента (проушины или наконечника тяги), соединённых надёжным поперечным пальцем. Оно выполняет следующие специализированные механические функции:
- Шарнирное движение по одной оси: Обеспечивает плавное и свободное вращение в одной плоскости, ограничивая при этом дополнительные боковые перемещения.
- Линейная передача усилия: Эффективно передаёт чистые растягивающие и сжимающие нагрузки в динамических механических узлах.
- Предотвращение заклинивания: Исключает накопление внутреннего крутящего момента и заклинивание, вызванное несоосностью движения во время механического хода или срабатывания механизма.
- Распределение срезающих нагрузок: Равномерно распределяет высокие динамические нагрузки по двум плоскостям среза вилочного пальца.
Процесс литья компонентов вилочных соединений по выплавляемым моделям
Изготовление компонентов вилочных соединений методом утратной-восковой отливкой обеспечивает получение сложных внутренних контуров, точное расстояние между вилками и правильное совмещение отверстий под палец непосредственно после извлечения из формы:
- Изготовление восковой модели: Жидкий воск впрыскивается в прецизионную пресс-форму для создания точной копии готового вилочного соединения.
- Создание керамической оболочки: Восковую сборку многократно погружают в высококачественные огнеупорные суспензии, обычно с использованием с использованием силиказоля связующего вещества, а затем покрывают мелкозернистым керамическим песком.
- Удаление воска и обжиг: Затвердевшую форму нагревают в автоклаве для удаления воска, после чего подвергают высокотемпературному спеканию, чтобы получить жесткую бесшовную керамическую полость.
- Литье расплавленного металла: Расплавленный сплав заливают непосредственно в предварительно нагретую форму, обеспечивая полное заполнение материала в узких радиусных переходах и тонких конструкционных ребрах.
- Удаление керамической оболочки и отделение литников: После охлаждения керамическую оболочку удаляют вибрацией, а отливки вилочных соединений отделяют от центральной литниковой системы для последующей термообработки и финишной обработки.
Распространенные типы вилочных соединений: наконечники тяг, вилки и пальцы
| Компонент вилочного соединения | Основная конфигурация | Типичная механическая функция |
|---|---|---|
| Штоковая вилка | Основание с внутренней или наружной резьбой и встроенной вилкой | Непосредственное крепление к штокам гидравлических цилиндров и стяжным шпилькам. |
| Вилочный кронштейн (вилка) | Симметричный двухпроушинный кронштейн с соосными поперечными отверстиями | Охватывает монтажные кронштейны, приводные рычаги или соединительные пластины. |
| Палец вилки | Точно обработанный цельный палец с отверстиями для фиксации и шплинтования | Служит основным шарнирным элементом, соединяющим вилку с ответной проушиной. |
- Наконечники штоков: Эти компоненты оснащены внутренней или наружной метрической либо дюймовой резьбой и навинчиваются непосредственно на приводные штоки, обеспечивая точную регулировку длины кинематической связи.
- Вилочные кронштейны: Имеют оптимизированную глубину зева вилки и параллельные стенки заданной толщины. Изготавливаются методом литья для поглощения сильных ударных нагрузок без раздвижения стенок и остаточной пластической деформации.
- Стандартные и изготовленные на заказ пальцы: Пальцы вилок проектируются с минимальными допусками на скользящую посадку. Они соединяют проушины вилки и воспринимают основные силы среза при циклической механической эксплуатации.
Ключевые преимущества литья по выплавляемым моделям при изготовлении вилочных соединений
Выбор вилку с проушинами методом точного литья По сравнению с традиционным изготовлением или штамповкой поковок этот метод обеспечивает очевидные преимущества с точки зрения эксплуатационных характеристик и стоимости. Как профессиональные поставщики услуг прецизионного литья и обработки на станках с ЧПУ, мы проектируем механические шарнирные соединения, способные выдерживать экстремальные динамические нагрузки при сохранении экономичности производства.
| Область преимуществ | Преимущества литья под инвестиции | Традиционное изготовление / ковка |
|---|---|---|
| Размерные допуски | ISO 8062-3 DCTG 4–6 (типично ±0,1 мм) | ISO 8062-3 DCTG 8–11 (требуется интенсивное фрезерование) |
| Поверхностная отделка | Ra 3,2–6,3 мкм после удаления литейной корки | Ra 12,5 мкм или более грубая поверхность с окалиной |
| Свобода геометрии | Сложные вилочные пазы, внутренние выступы, нестандартные радиусы | Ограничивается равномерными поперечными сечениями или простыми уклонами |
| Процент брака | Минимальные потери материала (< 5%) | Значительные потери материала в виде стружки при обработке цельной заготовки (до 40%) |
Высокая точность размеров и жесткие допуски
Точной литейке Методы обеспечивают стабильность размеров от первой до десятитысячной детали. Усовершенствованные восковые модели и системы с контролируемой температурой с использованием силиказоля суспензии позволяют отливать вилочные наконечники с шириной пазов, соосностью отверстий под штифты и параллельностью зубцов, выдерживаемыми в строгих пределах.
- Равномерная соосность штифтов и отверстий: Исключает заедание в наконечниках штоков и шарнирных соединениях.
- Контролируемая толщина стенок: Исключает отклонения по массе без ущерба для локальных несущих участков.
- Высококачественная обработка поверхности: Сокращает необходимость в последующей полировке после литья, экономя время выполнения заказа и затраты на оснастку.
Сложная геометрия и производство заготовок, максимально приближенных к конечной форме
Ковка и механическая обработка цельных заготовок ограничивают возможности получения сложной геометрии. Благодаря утратной-восковой отливкой, сложные геометрические формы непосредственно формируются в детали, максимально приближённой к конечной форме:
- Встроенные внутренние каналы для смазки внутри вилки проушины.
- Асимметричные монтажные выступы, упорные элементы вилки и специальные монтажные проушины.
- Плавные профилированные переходы, распределяющие механические нагрузки и предотвращающие их концентрацию в острых углах отверстий под штифт.
Повышенная структурная прочность и устойчивость к усталостным нагрузкам
Шарнирное соединение с вилочным наконечником подвергается интенсивным циклическим нагрузкам, многоосевому сдвигу и вибрационным воздействиям. Литьё по выплавляемым моделям вилку с проушинами методом точного литья обеспечивает равномерную изотропную прочность, поскольку металл затвердевает равномерно, без направленных слабых плоскостей, характерных для сварных конструкций или пруткового проката.
- Отсутствие разрушения сварных швов: Монолитная цельная конструкция исключает образование трещин в зоне термического влияния (ЗТВ).
- Плотная зернистая структура: Контролируемый предварительный нагрев оболочковой формы и возможность заливки в вакууме предотвращают образование внутренних усадочных раковин и газовой пористости.
- Повышенная усталостная прочность: Скруглённые внутренние галтели снижают коэффициенты концентрации напряжений при многократных циклах растяжения и сжатия.
Сокращение времени механической обработки и отходов материала
Использование заготовки, максимально приближенной к конечной форме вилочный наконечник тяги значительно сокращает производственную цепочку. Механическая обработка сложного вилочного наконечника из цельного прутка превращает дорогостоящий материал в бесполезную стружку. Литьё по выплавляемым моделям требует лишь быстрой финишной Обработка на ЧПУ обработки критически важных сопрягаемых поверхностей:
- Быстрое развёртывание или растачивание отверстия под палец для обеспечения высокоточных посадок под подшипник.
- Чистое нарезание резьбы без вибраций и задиров (метрической или дюймовой UNC/UNF) в монтажном хвостовике.
- Сокращение времени резания, снижение износа режущего инструмента и уменьшение себестоимости единицы продукции при серийном производстве.
Распространённые марки материалов для литых вилочных наконечников
Выбор подходящей марки металла определяет, насколько хорошо литой вилочный наконечник выдерживает нагрузки, трение и воздействие окружающей среды. Методом литья по выплавляемым моделям изготавливают широкий ассортимент сплавов, обеспечивающих оптимальный баланс предела текучести, прочности и химической стойкости.
| Категория материала | Распространённые марки | Ключевые характеристики | Наиболее подходящие области применения |
|---|---|---|---|
| Нержавеющая сталь | 304, 316, 17-4 PH | Защита от коррозии, высокая вязкость | Морская отрасль, химическая промышленность, пищевая переработка |
| Углеродистая и легированная сталь | AISI 1020, 1045, 4140, 8620 | Высокая прочность на растяжение, износостойкость | Тяжёлое машиностроение, вилочные соединения гидравлических штоков |
| Специальные жаропрочные сплавы | Инконель, сплавы на основе кобальта | Термическая стабильность, исключительная износостойкость | Выпускные клапаны, авиационно-космические шарнирные соединения |
Нержавеющая сталь для коррозионной стойкости
При эксплуатации вилочных соединений в агрессивных условиях влага, соль и коррозионно-активные химические вещества быстро разрушают обычные металлы. Аустенитные и дисперсионно-твердеющие нержавеющие стали подвергаются литью для обеспечения длительного срока службы без точечной коррозии поверхности и коррозионного растрескивания под напряжением.
- AISI 316 / CF8M: Отраслевой стандарт для морского такелажного оборудования, прибрежных сооружений и оборудования для работы с химическими жидкостями, подверженных воздействию хлоридов.
- AISI 304 / CF8: Универсальная и экономичная марка стали, обеспечивающая надёжную защиту от коррозии и механическую стабильность оборудования для пищевой промышленности и общего назначения.
- 17-4 PH (1.4542): Сочетает коррозионную стойкость стали 304 с исключительной механической прочностью высоколегированных сталей, что делает её идеальной для конструкционных элементов авиационной техники и динамических шарнирных узлов.
Углеродистая и низколегированная сталь с высокой прочностью на растяжение
Для узлов, работающих под высокими нагрузками, обязательны высокая способность поглощать ударные нагрузки и превосходные показатели прочности на растяжение. Специализированный процесс литья легированной стали для высокоточных деталей с ЧПУ обеспечивает получение плотной, беспористой зернистой структуры, способной выдерживать интенсивные сдвиговые напряжения.
- Углеродистая сталь AISI 1020 и 1045: Надёжные варианты с хорошей свариваемостью, предназначенные для сельскохозяйственного оборудования, соединительных звеньев систем перемещения материалов и различных строительных шарнирных соединений.
- Легированная сталь AISI 4140 и 4340: Хромомолибденовые марки стали, обеспечивающие повышенную усталостную долговечность и ударопрочность при многократных циклических нагрузках.
- Совместимость с термической обработкой: Эти сплавы хорошо поддаются закалке, отпуску и цементации, что позволяет точно задавать требуемые пороговые значения твёрдости перед окончательной обработкой на станках с ЧПУ.
Специальные сплавы для высокотемпературных применений
Обычные стали теряют предел текучести и деформируются при воздействии экстремальных температурных циклов или интенсивной эрозии. Для эксплуатации в экстремальных условиях в высокопроизводительных компонентах используются литейные решения из кобальтовых сплавов, обеспечивающие исключительную износостойкость, коррозионную стойкость и жаропрочность наряду со сверхсплавами на основе никеля.
- Никелевые сплавы (Inconel 625 / 718): Устойчивы к окислению, ползучести и механической деградации при температурах свыше 650 °C (1200 °F).
- Кобальтовые сплавы (аналоги Stellite): Обеспечивают исключительную устойчивость к задирам, абразивному износу и термическому удару в соединительных элементах горячих выхлопных систем и регулирующих клапанах, работающих в тяжёлых условиях.
- Стабильность качества: Прецизионное литьё с использованием усовершенствованных суспензий на основе золь-геля кремнезёма помогает сохранять строгую химическую чистоту и структурную целостность сложных сплавов.
Прецизионная обработка на станках с ЧПУ и финишная обработка литых вилочных наконечников, изготовленных методом литья по выплавляемым моделям
Производство надёжного литого вилочного наконечника методом литья по выплавляемым моделям требует строгого контроля технологического процесса на всех этапах — от изготовления первоначальной восковой модели до окончательной обработки поверхности. Передовые методы литья по выплавляемым моделям сочетаются с последующей механической обработкой, позволяя производить готовые к установке вилочные наконечники для штоков, способные выдерживать интенсивные циклические нагрузки без разрушения.
Литьё по выплавляемым моделям с использованием силиказоля и жидкого стекла
Выбор подходующего связующего для формы напрямую определяет качество поверхности, точность размеров и необходимость последующей обработки литой вилочной проушины. Оба метода применяются в зависимости от требований проекта, однако для механических соединений, работающих под высокими нагрузками, предпочтительна технология на основе золя кремнезёма.
| Особенность | Литьё из силикагелия | Литьё из водного стекла |
|---|---|---|
| Шероховатость поверхности | Ra 1.6 - 3.2 мкм | Ra 6.3 - 12.5 мкм |
| Линейное допуск | ISO 8062 CT4 - CT6 | ISO 8062 CT7 - CT9 |
| Совместимость со сплавами | Нержавеющая, никелевая, углеродистая и легированная сталь | Преимущественно углеродистая и низколегированная сталь |
| Уровень дефектности | Крайне низкий риск образования неметаллических включений и газовых дефектов | Умеренная вероятность образования поверхностной окалины |
| Лучшее применение | Ответственные вилочные проушины для аэрокосмической, морской и гидравлической отраслей | Экономичные соединительные элементы для сельскохозяйственных и строительных конструкций |
Технология на основе золя кремнезёма обеспечивает исключительную чёткость контуров тонкостенных хвостовиков вилочных проушин и узких отверстий под штифты, значительно сокращая необходимость дополнительного удаления припуска на обработку.
Вторичная высокоточная обработка на станках с ЧПУ и нарезание резьбы
Хотя прецизионное литьё позволяет получать заготовки, максимально приближенные к конечной форме детали, вилочные соединения требуют высокоточной обработки сопрягаемых поверхностей для предотвращения механического заклинивания и чрезмерного люфта. Многоосевые обрабатывающие центры выполняют следующие высокоточные операции после литья:
- Растачивание отверстий под штифты по одной оси: Высокоточная механическая обработка отверстий под штифты в вилочных проушинах с соблюдением допусков H7/H8 для обеспечения соосности отверстий в обеих щеках вилки.
- Высокоточное нарезание резьбы: Однопроходное нарезание резьбы на станках с ЧПУ для наружных и внутренних хвостовиков с формированием стандартных профилей UNF, UNC и метрической резьбы классов точности 2B/2A или 3B/3A.
- Фрезерование пазов и торцевых поверхностей: Высокоточное фрезерование карманов на внутренних поверхностях вилочных элементов для обеспечения перпендикулярности и полного отсутствия заеданий при угловом перемещении.
Выполнение этих операций с использованием интегрированной Цех механической обработки с ЧПУ для изготовления прецизионных деталей помогает исключить накопление размерных допусков и обеспечить точную посадку пальца в отверстии.
Варианты термообработки и нанесения защитных покрытий
Для соответствия механическим и эксплуатационным требованиям литые вилочные наконечники подвергаются целенаправленной металлургической обработке и нанесению защитных покрытий:
- Закалка и отпуск (Q&T): Повышает предел текучести сердцевины и усталостную прочность стальных наконечников тяг из углеродистой и легированной стали, подвергающихся сильным ударным нагрузкам.
- Отжиг раствором: Восстанавливает оптимальную коррозионную стойкость и снимает внутренние напряжения в компонентах из нержавеющей стали марок 304 и 316.
- Поверхностная закалка и цементация: Повышает поверхностную твёрдость в области отверстий под пальцы, предотвращая фреттинг-износ пальцев, истирание и увеличение диаметра отверстий при непрерывных циклических нагрузках.
- Защитные покрытия: Цинкование (прозрачное, жёлтое или чёрное трёхвалентное покрытие), горячее цинкование, химическое оксидирование и электрополировка для защиты от агрессивных условий эксплуатации на открытом воздухе и в морской среде.
Промышленное применение вилочных наконечников, изготовленных методом точного литья по выплавляемым моделям
Вилочные компоненты, изготовленные методом точного литья по выплавляемым моделям, применяются в отраслях, где механический отказ недопустим. Поскольку эти шарнирные соединения воспринимают значительные растягивающие, сдвиговые и угловые нагрузки, высококачественное прецизионное литьё обеспечивает безопасность эксплуатации в течение длительного срока службы.
Элементы управления полётом в аэрокосмической и оборонной промышленности
В аэрокосмических конструкциях снижение массы должно сочетаться с высокой надёжностью конструкции. Вилочные компоненты, изготовленные методом точного литья по выплавляемым моделям, производятся для следующих применений:
Системы управления полётом: Соединение толкающих и тянущих тяг с элеронами, рулями высоты и элементами управления рулём направления.
Привод шасси: Поглощение ударных нагрузок и передача нагрузок на шарнирные соединения во время выпуска шасси.
Узлы сброса вооружения и механизмы грузовых дверей: Обеспечение повышенной усталостной прочности при выполнении манёвров с высокими перегрузками.
Благодаря литью по выплавляемым моделям обеспечиваются точная толщина стенок и гладкость поверхностей, что позволяет соответствовать строгим требованиям неразрушающего контроля.
Автомобильная промышленность и тяжёлая техника
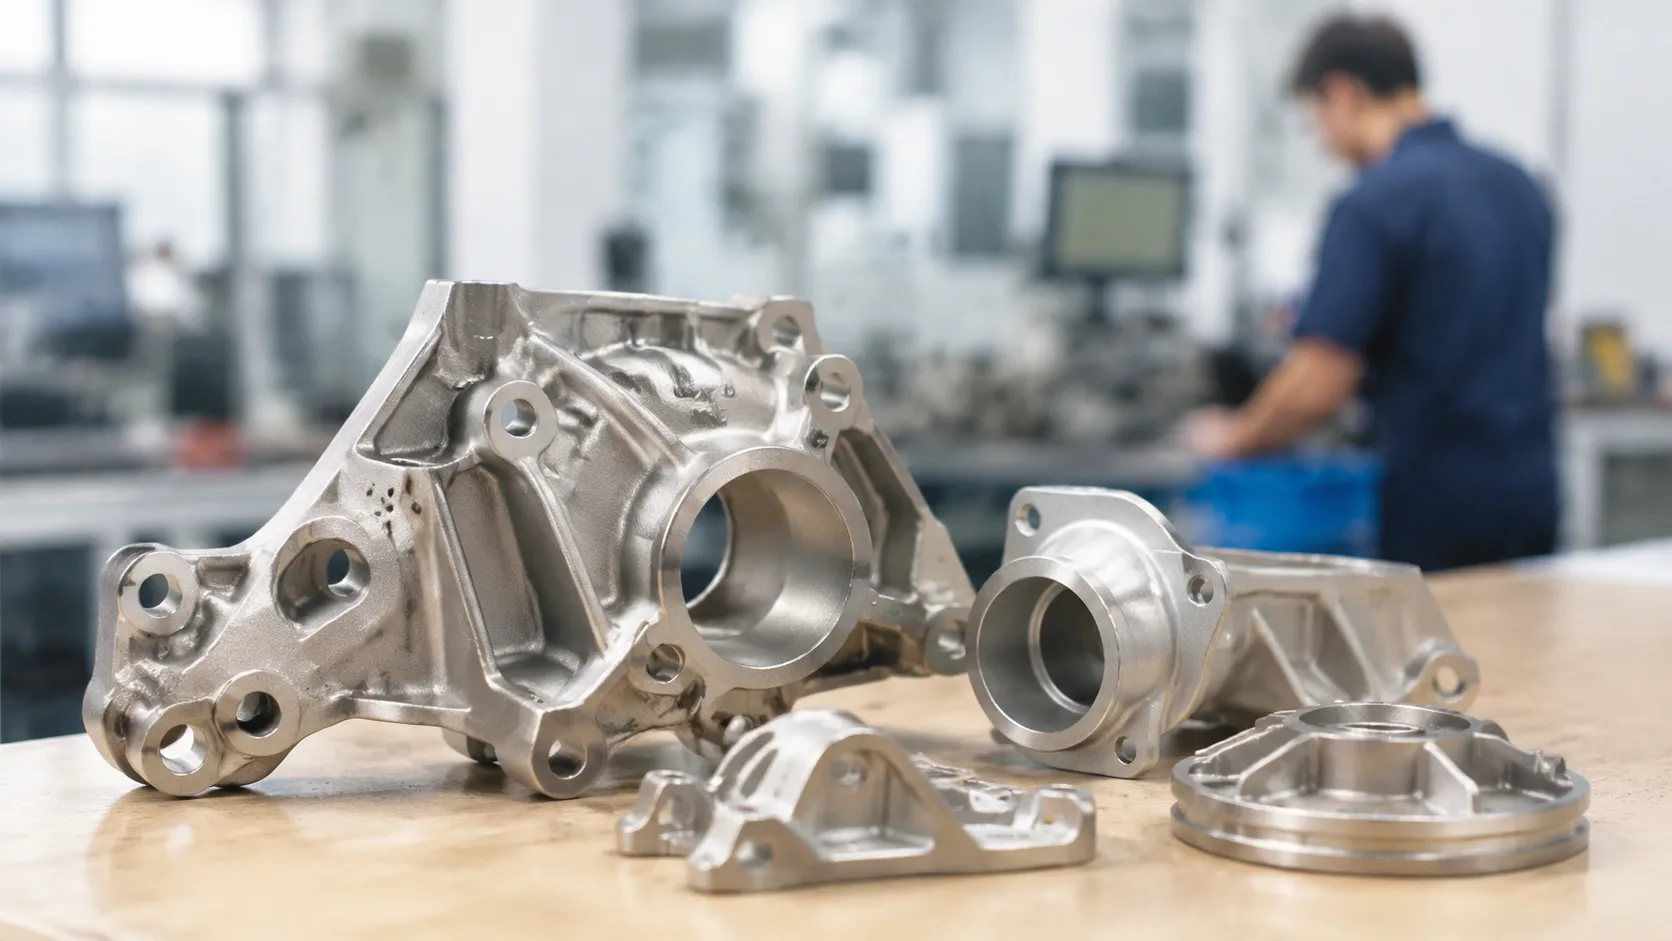
Тяжёлые коммерческие транспортные средства, карьерные погрузчики и сельскохозяйственная техника требуют шарнирных соединений, способных выдерживать постоянную вибрацию и эксплуатацию в условиях сильного загрязнения. Вилки крепления и элементы подвески из высокопрочной стали изготавливаются с расчётом на экстремальные динамические нагрузки.
Промышленные приводы и гидравлические цилиндры
Стандарт вилочный наконечник тяги Является основным соединительным элементом между штоком гидравлического цилиндра и перемещаемым им грузом. Изготавливаемые на заказ наконечники штоков цилиндров и вилочные крепления крышек предназначены для:
Линейных приводов автоматизированных производственных линий
Гидравлических цилиндров высокого давления для землеройных машин
Шарнирных соединений пневматических цилиндров, требующих плавного движения без заеданий
После этапа литья выполняется дополнительная обработка на станках с ЧПУ, в ходе которой нарезается внутренняя резьба с жёсткими допусками и обрабатываются отверстия под штифты, обеспечивая точное совмещение штифтов без люфта.
Морские и нефтехимические такелажные системы
В суровых условиях эксплуатации на шельфе некачественные компоненты быстро разрушаются из-за точечной и гальванической коррозии. С использованием технологии литья по выплавляемым моделям на основе золь-гель процесса изготавливаются вилочные наконечники из нержавеющей стали для:
Швартовных канатов, талрепов и натяжных растяжек
Такелажных систем и грузоподъёмных соединений морских кранов
Приводов подводной запорной арматуры и систем подвески трубопроводов нефтехимических предприятий
Эти компоненты обладают высокой пределом текучести и химической стойкостью, необходимыми для длительной эксплуатации в условиях постоянного воздействия солёной морской воды без образования трещин под продолжительными нагрузками.
Стандарты обеспечения качества и испытаний литых вилочных компонентов, изготовленных методом точного литья
При закупке ответственных вилочных компонентов, изготовленных методом литья по выплавляемым моделям, структурная надёжность под нагрузкой является обязательным требованием. Мы являемся профессиональным поставщиком услуг прецизионного литья и обработки на станках с ЧПУ, поэтому строгий контроль качества предусмотрен на каждом этапе производства. От первоначальной заливки расплавленного металла до окончательной механической обработки вилочного наконечника штока — процедуры проверки подтверждают, что каждая деталь обеспечивает максимальную производительность в составе сложных механических узлов.
Неразрушающий контроль (НК) и радиографический контроль
Внутренние дефекты, такие как газовая пористость, усадочные раковины или микротрещины, могут привести к катастрофическим отказам в узлах тяг и рычажных систем, работающих под высокими нагрузками. Компоненты прецизионного литья проверяются с использованием современных неразрушающих методов контроля:
- Рентгенографический контроль (RT): Проникает вглубь толстостенных участков и переходных зон вилочного наконечника, выявляя скрытые внутренние усадочные дефекты и газовые полости.
- Магнитный порошковый контроль (МПК): Выявляет поверхностные и приповерхностные микротрещины в компонентах из ферромагнитной углеродистой и низколегированной стали.
- Тест на жидкостную пенетрацию (PT): Выявляет дефекты, выходящие на поверхность, в вилочных наконечниках из нержавеющей стали и цветных сплавов, изготовленных методом литья по выплавляемым моделям.
- Ультразвуковой контроль (УЗК): Оценивает внутреннюю плотность материала и толщину стенок в деталях со сложной геометрией.
Проверка прочности на растяжение, твёрдости и металлургических характеристик
Правильно изготовленный вилочный наконечник должен сочетать высокую прочность на растяжение с достаточной пластичностью, чтобы выдерживать динамические ударные нагрузки. Механические и химические характеристики каждой плавки проверяются на соответствие строгим международным стандартам:
| Метод испытаний | Основные параметры контроля | Ссылки на отраслевые стандарты |
|---|---|---|
| Испытания на прочность при растяжении и предел текучести | Предельные нагрузки, относительное удлинение и предел текучести до начала деформации | ASTM A370 / ISO 6892 |
| Испытания твердости | Измерение твёрдости по шкалам Роквелла (HRC) и Бринелля (HBW) для проверки износостойкости после термообработки | ASTM E18 / ASTM E10 |
| Спектрометрический анализ | Точная проверка химического состава расплава перед заливкой в формы из кремнезольного состава | ASTM E415 / ASTM E1086 |
| Металлографическое исследование | Оценка микроструктуры для подтверждения правильного размера зерна и распределения фаз | ASTM E3 / ASTM E112 |
Стандарты сертификации и прослеживаемости
Ответственность обеспечивает защиту цепочки поставок. Каждая партия вилочных соединителей, изготовленных методом литья по выплавляемым моделям, сопровождается полным комплектом документации, позволяющей отслеживать весь производственный процесс — от исходного слитка до окончательных допусков при обработке на станках с ЧПУ.
- Сертификаты контроля EN 10204, тип 3.1: Полное раскрытие информации о химическом составе, номерах плавок и результатах физических испытаний с непосредственной привязкой к конкретной партии.
- Прямая маркировка деталей: Лазерная гравировка или литые обозначения кодов плавок, номеров партий и логотипов, обеспечивающие постоянную прослеживаемость изделий в процессе эксплуатации.
- Отчёты об измерениях на координатно-измерительной машине (КИМ): Сканирование на координатно-измерительной машине, подтверждающее соответствие параллельности отверстий под пальцы, зазоров между щеками вилки и точности резьбы точным спецификациям CAD.
Как выбрать надёжного производителя вилочных соединителей методом литья по выплавляемым моделям
Выбор подходящего литейного предприятия для изготовления вилочных соединителей методом литья по выплавляемым моделям определяет механическую безопасность, точность и долговечность конечных узлов. Поскольку вилочный соединитель часто выполняет функцию критически важного силового шарнирного соединения, поставщик должен обеспечивать производство отливок без дефектов с воспроизводимой точностью. Надёжное производство требует комплексного инженерного контроля на всех этапах — от изготовления исходной модели до окончательной отгрузки, независимо от того, идёт ли речь о программе поставок вилочных соединителей с литейного завода, изготовлении опытной партии таких изделий или их регулярном серийном производстве на заводе.
Покупатели, заинтересованные в оптовых ценах на поставку вилочных соединителей, договорах оптовых поставок изделий, изготовленных методом литья по выплавляемым моделям, или графиках контейнерных оптовых поставок таких соединителей, получают преимущества от сотрудничества с единым поставщиком, объединяющим литейное производство и механическую обработку на станках с ЧПУ.
Возможности изготовления индивидуальной оснастки и инженерно-технической поддержки
Надёжный партнёр в области точного литья предоставляет комплексную инженерную поддержку ещё до начала изготовления стальной технологической оснастки. Выбирайте литейные предприятия, предлагающие:
- Проектирование для производства (DFM): Предварительную оценку геометрии вилочных соединителей для оптимизации толщины стенок, радиусов отверстий под пальцы и углов уклона для извлечения отливок.
- Моделирование затвердевания: Современное компьютерное моделирование для прогнозирования течения металла, устранения усадочной пористости и оптимизации литниковых систем.
- Выбор технологического процесса: Опыт применения технологии литья по выплавляемым моделям с использованием кремнезольного связующего для достижения превосходного качества поверхности и строгого контроля размеров сложных профилей вилочных соединителей для тяг.
- Долговечность технологической оснастки: Высококачественные алюминиевые или стальные пресс-формы, рассчитанные на изготовление тысяч одинаковых восковых моделей без отклонений в размерах.
Гибкость производства — от создания прототипов до полномасштабного серийного выпуска
Производственный партнёр должен легко адаптироваться к каждому этапу жизненного цикла продукта. Партнёр, предлагающий быстрое изготовление прототипов и варианты оснастки для мелкосерийного производства, позволяет проводить физические испытания предельных нагрузок, зазоров между штифтами и резьбовых соединений до инвестирования в оснастку для массового производства.
Надёжный партнёр обеспечивает:
Изготовление опытных образцов: 3D-печать восковых моделей или беспаттерновые методы литья для быстрой проверки конструкции.
Мелко- и среднесерийное производство: Экономически эффективная оснастка для переходного производства, позволяющая удовлетворить потребности первоначального выхода на рынок или изготовления специализированного оборудования.
Крупносерийное и массовое производство: Автоматизированное литьё с впрыском воска и многопозиционные системы заливки, обеспечивающие непрерывные поставки партий объёмом в целые контейнеры.
Комплексные услуги по организации цепочки поставок из одного источника
Разделение процессов литья, механической обработки и нанесения покрытий между разными поставщиками приводит к задержкам, дополнительным логистическим расходам и спорам по вопросам качества. Сотрудничество с интегрированным поставщиком, предоставляющим полный комплекс услуг из одного источника, позволяет устранить риски цепочки поставок:
| Этап производства | Необходимые производственные возможности | Преимущества для качества |
|---|---|---|
| Литьё в литейном производстве | Собственное литьё по выплавляемым моделям с автоматизированным изготовлением керамических оболочек | Контролируемый химический состав металла и высокая внутренняя плотность отливок |
| Дополнительная механическая обработка | Многоосевая обработка на станках с ЧПУ, фрезерование и высокоточная нарезка резьбы | Точные допуски для отверстий под штифты, пазов вилок и резьбы хвостовиков |
| Термическая обработка | Закалка, отпуск и растворный отжиг | Оптимизированная прочность на растяжение и сопротивление усталостным нагрузкам |
| Обработка поверхности | Пассивация, цинкование, анодирование или окраска | Индивидуальная защита от коррозии для эксплуатации в суровых морских и промышленных условиях |
| Проверка | Собственная координатно-измерительная машина (КИМ) и оборудование для неразрушающего контроля (НК) | Полное соответствие геометрическим размерам и полная прослеживаемость каждой партии |
Объединение производства вилочных шарниров методом литья по выплавляемым моделям на одной сертифицированной производственной площадке обеспечивает структурную целостность, контроль себестоимости единицы продукции и гарантирует соответствие каждого соединения точным инженерным чертежам. Запросить коммерческое предложение Для начала проверки оснастки предоставьте чертежи, марку сплава и целевые допуски отверстий под штифт.