Panoramica
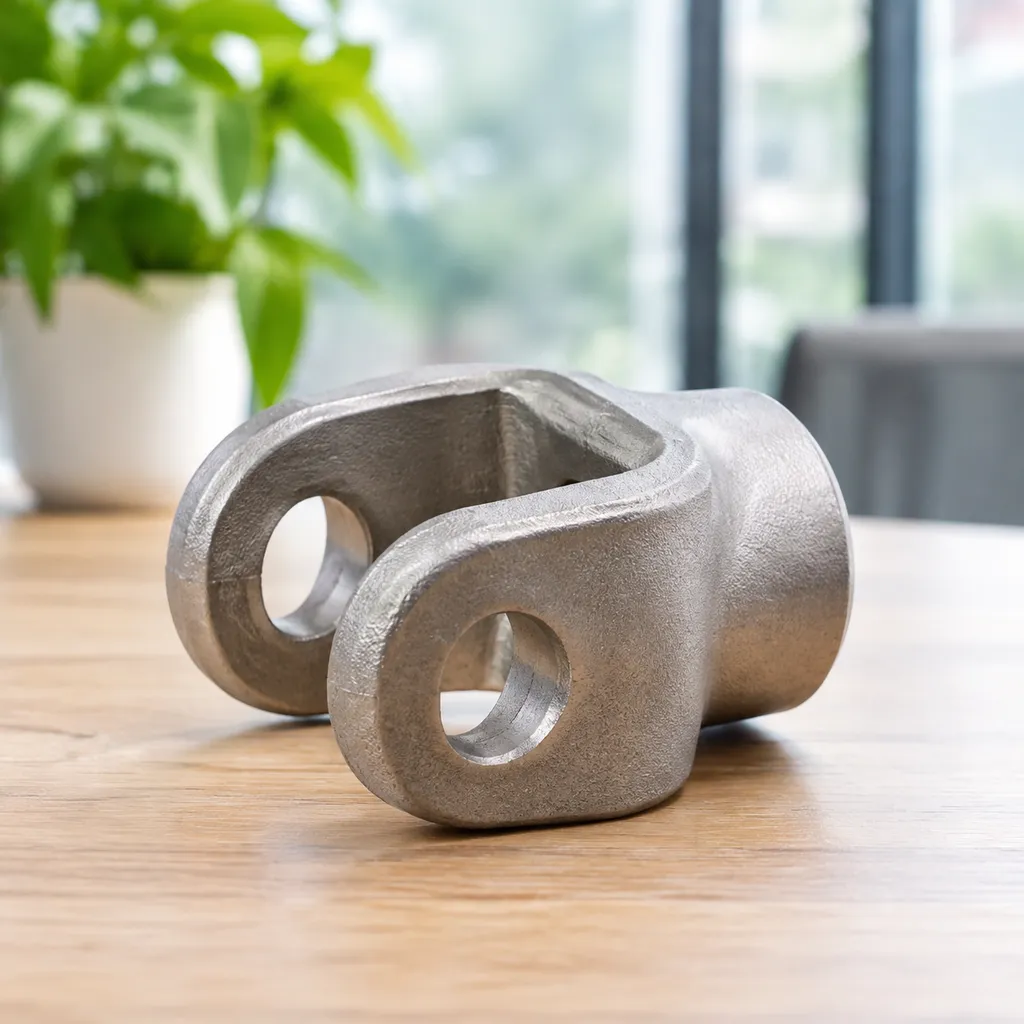
Che cos'è una forcella ottenuta mediante fusione di precisione?
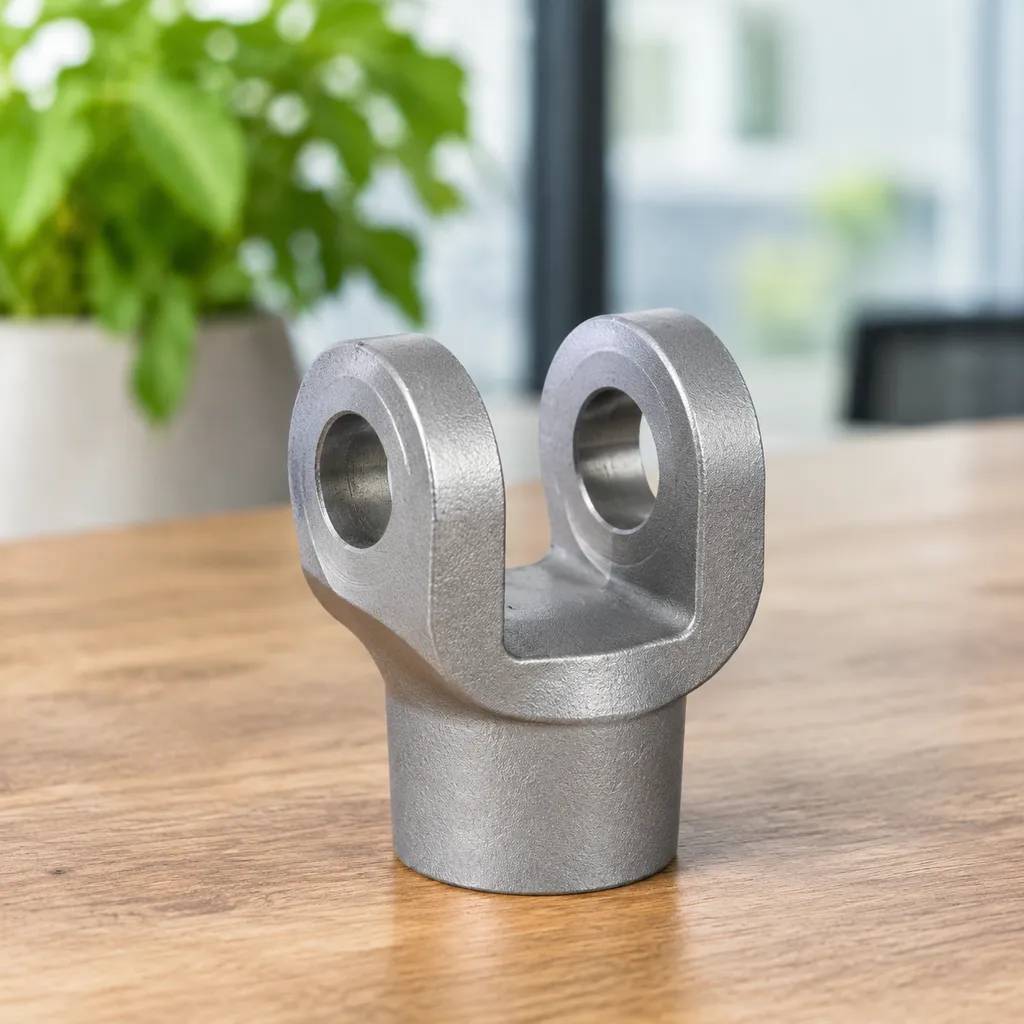
colata di precisione produce una forcella ottenuta mediante fusione di precisione - una forcella per aste con una forcella a forma di U, fori per perno allineati e un gambo cilindrico filettato per aste di comando, leveraggi e cilindri idraulici. Fusione a cera persa con sol di silice gusci e lavorazioni secondarie Lavorazioni CNC garantiscono una geometria quasi definitiva, una finitura superficiale opaca da fusione e interfacce per perni e fori pronte per il montaggio.
Definizione e funzione di un giunto a forcella
Un giunto a forcella è un collegamento meccanico progettato per sopportare carichi elevati, composto da una forcella a forma di U (la forcella stessa) e da un elemento di inserimento compatibile (una linguetta o un'estremità dell'asta), collegati mediante un perno trasversale di sicurezza. Svolge specifiche funzioni meccaniche:
- Articolazione su un singolo asse: Consente una rotazione fluida e senza impedimenti lungo un unico piano, limitando al contempo i movimenti laterali secondari.
- Trasmissione delle forze lineari: Trasmette efficacemente carichi puramente di trazione e compressione attraverso gruppi meccanici dinamici.
- Prevenzione degli inceppamenti: Elimina l'accumulo di coppia interna e gli inceppamenti causati da movimenti disallineati durante la corsa o l'azionamento meccanico.
- Distribuzione del carico di taglio: Distribuisce uniformemente i carichi dinamici elevati sui due piani di taglio del perno della forcella.
Il processo di fusione a cera persa per i componenti delle forcelle
La produzione di componenti per forcelle mediante fusione a cera perduta garantisce contorni interni complessi, una spaziatura precisa tra i bracci della forcella e un perfetto allineamento dei fori per i perni direttamente dallo stampo:
- Attrezzatura per la realizzazione dei modelli in cera: La cera liquida viene iniettata in uno stampo di precisione per creare una replica esatta della forcella finita.
- Costruzione del guscio in ceramica: L'assemblaggio in cera viene immerso ripetutamente in impasti refrattari di alta qualità, utilizzando generalmente un sol di silice legante, e rivestito con sabbie ceramiche fini.
- Dewaxing e Cottura: Lo stampo indurito viene riscaldato in autoclave per eliminare la cera, seguito da una sinterizzazione ad alta temperatura per creare una cavità ceramica rigida e senza giunzioni.
- Versamento del metallo fuso: La lega fusa viene versata direttamente nello stampo preriscaldato, garantendo il completo riempimento del materiale anche nei raccordi stretti e nelle nervature strutturali sottili.
- Rimozione del guscio e distacco: Dopo il raffreddamento, il guscio ceramico viene rimosso mediante vibrazione e i getti della forcella vengono separati dal sistema centrale di alimentazione per il trattamento termico e le operazioni di finitura.
Tipi comuni di forcelle: teste a snodo, forcelle e perni
| Componente della forcella | Configurazione principale | Funzione meccanica tipica |
|---|---|---|
| Forcella per asta | Base filettata femmina o maschio con forcella integrata | Collegamento diretto agli steli dei cilindri idraulici e ai tiranti. |
| Forcella di attacco (giogo) | Staffa simmetrica a doppia aletta con fori trasversali allineati | Si inserisce tra le staffe di montaggio, i bracci di azionamento o le linguette dei leveraggi. |
| Perno per forcella | Perno pieno tornito di precisione con fori per il sistema di bloccaggio o la coppiglia | Funziona come elemento principale di articolazione, mantenendo uniti la forcella e il relativo elemento di accoppiamento. |
- Teste a snodo: Progettati con filettature metriche o imperiali interne o esterne, questi componenti si avvitano direttamente sulle aste di azionamento per ottenere lunghezze precise dei leveraggi.
- Forcelle di attacco: Presentano profondità ottimizzate della gola della forcella e spessori delle pareti paralleli, ottenuti per fusione per assorbire urti intensi senza allargamento delle pareti né deformazioni plastiche.
- Perni standard e personalizzati: Progettati con tolleranze di accoppiamento ristrette, i perni per forcella collegano le estremità della forcella per trasmettere le principali forze di taglio durante il funzionamento meccanico ciclico.
Vantaggi principali della fusione a cera persa per le forcelle
Scegliendo un forcella ottenuta mediante fusione di precisione Rispetto alla fabbricazione tradizionale o alla forgiatura a stampo, offre chiari vantaggi in termini di prestazioni e costi. In qualità di fornitori professionali di servizi di fusione di precisione e lavorazione CNC, progettiamo leveraggi meccanici in grado di resistere a carichi dinamici elevati, mantenendo al contempo snella la produzione.
| Area di vantaggio | Vantaggio della lavorazione con fusione in investitura | Fabbricazione tradizionale / forgiatura |
|---|---|---|
| Tolleranza Dimensionale | ISO 8062-3 DCTG da 4 a 6 (±0,1 mm tipico) | ISO 8062-3 DCTG da 8 a 11 (richiede lavorazioni di fresatura pesanti) |
| Finitura superficiale | Ra 3,2 - 6,3 µm al di fuori della scocca | Ra 12,5 µm o scala più ruvida |
| Libertà geometrica | Cavità complesse per forcelle, rilievi interni, raggi personalizzati | Limitato a sezioni trasversali uniformi o semplici sformi |
| Tasso di scarto | Perdita di materiale minima (< 5%) | Notevole spreco di trucioli da materiale pieno (fino al 40%) |
Precisione dimensionale superiore e tolleranze ristrette
colata di precisione I metodi mantengono dimensioni costanti dal primo pezzo fino al decimillesimo. Modelli in cera perfezionati e sistemi di sospensione a temperatura controllata sol di silice consentono di fondere forcelle a forcella con larghezze delle scanalature, allineamenti dei fori per i perni e parallelismi dei rebbi mantenuti entro limiti rigorosi.
- Allineamento uniforme tra perno e foro: Elimina gli inceppamenti nelle estremità degli steli e nei gruppi di collegamento.
- Spessore delle pareti controllato: Elimina le variazioni di peso senza compromettere i punti locali di supporto del carico.
- Finitura superficiale di alta qualità: Riduce al minimo la lucidatura successiva alla fusione, risparmiando tempo di lavorazione e costi degli utensili.
Geometrie complesse e produzione con forma quasi definitiva
La forgiatura o la lavorazione meccanica da billetta limitano le opzioni geometriche. Attraverso fusione a cera perduta, geometrie complesse vengono realizzate direttamente nel componente con forma quasi definitiva:
- Canali di lubrificazione interna integrati all'interno della forcella a forcella.
- Linguette di montaggio asimmetriche, arresti della forcella e alette di fissaggio personalizzate.
- Transizioni sagomate che distribuiscono le sollecitazioni meccaniche lontano dagli spigoli vivi dei perni.
Maggiore integrità strutturale e resistenza alla fatica
Un giunto a forcella è sottoposto a cicli intensivi, sollecitazioni di taglio multiassiali e carichi vibratori. Un forcella ottenuta mediante fusione di precisione offre una resistenza isotropa uniforme perché il metallo solidifica in modo omogeneo, senza i piani di debolezza direzionali tipici dei materiali saldati o delle barre laminate.
- Nessun cedimento dei cordoni di saldatura: La struttura monolitica in un unico pezzo elimina le cricche nella zona termicamente alterata (ZTA).
- Struttura granulare densa: Il preriscaldamento controllato dello stampo e le capacità di colata sotto vuoto prevengono il ritiro interno e la porosità da gas.
- Limiti di fatica superiori: I raccordi interni arrotondati riducono i fattori di concentrazione delle tensioni durante i cicli ripetuti di spinta e trazione.
Riduzione dei tempi di lavorazione e degli sprechi di materiale
Partendo da una forma quasi definitiva forcella per aste si riduce drasticamente la catena produttiva. Ricavare un'estremità a forcella complessa da una barra piena trasforma materiale costoso in trucioli inutilizzabili. La fusione a cera persa richiede soltanto rapide operazioni di finitura Lavorazioni CNC per le interfacce critiche:
- Alesatura o barenatura rapida del foro per il perno, per ottenere accoppiamenti dei cuscinetti ad alta precisione.
- Maschiatura pulita e priva di vibrazioni delle filettature (metriche o imperiali UNC/UNF) nel gambo di montaggio.
- Minori tempi di taglio, usura ridotta degli utensili e costi unitari inferiori nelle produzioni in serie.
Gradi di materiali comuni per le forcelle ottenute mediante fusione a cera persa
La scelta del corretto grado di metallo determina la capacità di una forcella ottenuta mediante fusione a cera persa di resistere ai carichi, all'attrito e alle sollecitazioni ambientali. Un'ampia gamma di leghe viene lavorata con il metodo della fusione a cera persa per bilanciare limite di snervamento, tenacità e resistenza chimica.
| Categoria di Materiale | Gradi comuni | Caratteristiche Chiave | Applicazioni ideali |
|---|---|---|---|
| Acciaio inossidabile | 304, 316, 17-4 PH | Protezione dalla corrosione, elevata tenacità | Settore navale, chimico e della lavorazione alimentare |
| Acciaio al Carbonio e Legato | AISI 1020, 1045, 4140, 8620 | Elevata resistenza alla trazione, resistenza all'usura | Macchinari pesanti, snodi a forcella per aste idrauliche |
| Superleghe speciali | Inconel, leghe a base di cobalto | Stabilità termica, estrema resistenza all'usura | Valvole di scarico, collegamenti aerospaziali |
Acciaio Inox per Resistenza alla Corrosione
Quando gli snodi a forcella operano in ambienti difficili, l'umidità, il sale o le sostanze chimiche corrosive deteriorano rapidamente i metalli standard. Gli acciai inossidabili austenitici e quelli indurenti per precipitazione vengono colati per garantire una lunga durata di servizio senza vaiolatura superficiale né cricche da tensocorrosione.
- AISI 316 / CF8M: Lo standard di settore per attrezzature navali, strutture costiere e apparecchiature per fluidi chimici, dove è presente il rischio di attacco da cloruri.
- AISI 304 / CF8: Una qualità versatile ed economica che offre un'affidabile protezione dalla corrosione e stabilità meccanica per macchinari destinati al contatto con gli alimenti e componenti hardware di uso generale.
- 17-4 PH (1.4542): Combina la resistenza alla corrosione dell'acciaio 304 con l'elevata resistenza meccanica degli acciai altolegati, risultando ideale per componenti strutturali aeronautici e gruppi di collegamento dinamici.
Acciaio al carbonio e acciaio bassolegato per un'elevata resistenza alla trazione
Per gli assemblaggi portanti sottoposti a carichi elevati, sono indispensabili un'elevata capacità di assorbimento degli urti e notevoli prestazioni a trazione. Il processo specializzato di fusione di acciaio legato per componenti CNC ad alta precisione garantisce strutture granulari compatte e prive di vuoti, in grado di sopportare facilmente intense sollecitazioni di taglio.
- Acciaio al carbonio AISI 1020 e 1045: Soluzioni affidabili e saldabili, progettate per attrezzature agricole, collegamenti per la movimentazione dei materiali e sistemi di collegamento per costruzioni generiche.
- Acciaio legato AISI 4140 e 4340: Gradi di acciaio al cromo-molibdeno che garantiscono una durata superiore a fatica e un'elevata resistenza agli urti in condizioni di cicli ripetitivi.
- Compatibilità con i trattamenti termici: Queste leghe rispondono efficacemente alla tempra, al rinvenimento e alla cementazione, consentendo di raggiungere soglie di durezza precise prima della lavorazione CNC di finitura.
Leghe speciali per applicazioni ad alta temperatura
Gli acciai standard perdono il proprio limite di snervamento e si deformano quando sono esposti a cicli termici estremi o a fenomeni erosivi aggressivi. Per gli ambienti più estremi, i componenti ad alte prestazioni utilizzano soluzioni di fusione in leghe di cobalto per garantire un'eccezionale resistenza all'usura, alla corrosione e al calore insieme alle superleghe a base di nichel.
- Leghe di nichel (Inconel 625 / 718): Resistono all'ossidazione, allo scorrimento viscoso e al deterioramento meccanico a temperature superiori a 650 °C (1200 °F).
- Leghe di cobalto (equivalenti allo Stellite): Offrono un'eccezionale resistenza al grippaggio, all'abrasione e agli shock termici nei collegamenti dei sistemi di scarico ad alta temperatura e nelle valvole di controllo per condizioni operative gravose.
- Integrità costante: La fusione di precisione con impasti di silice sol raffinati contribuisce a garantire a queste leghe complesse un'elevata purezza chimica e una solida integrità strutturale.
Lavorazione CNC di precisione e finitura per forcelle ottenute mediante microfusione
La produzione di una forcella affidabile ottenuta mediante microfusione richiede un rigoroso controllo del processo, dallo stampo iniziale in cera fino al trattamento superficiale finale. Le tecniche avanzate di fusione a cera persa si integrano con le successive lavorazioni meccaniche per realizzare componenti a forcella per aste pronti per l'installazione, in grado di sopportare carichi ciclici intensi senza cedimenti.
Microfusione con silice sol rispetto alla fusione con vetro d'acqua
La scelta del legante per stampi più adatto determina direttamente la qualità superficiale, la precisione dimensionale e le esigenze di post-lavorazione di una forcella ottenuta mediante microfusione. Entrambi i metodi sono disponibili in base ai requisiti del progetto, sebbene per i collegamenti meccanici soggetti a forti sollecitazioni sia preferibile il processo al sol di silice.
| Caratteristica | Colata con sol silica | Colata di vetro d'acqua |
|---|---|---|
| Rugosità superficiale | Ra 1.6 - 3.2 µm | Ra 6.3 - 12.5 µm |
| Tolleranza lineare | ISO 8062 CT4 - CT6 | ISO 8062 CT7 - CT9 |
| Compatibilità delle leghe | Acciaio inossidabile, nichel, acciaio al carbonio, acciaio legato | Principalmente acciaio al carbonio e acciaio bassolegato |
| Tasso di difettosità | Rischio estremamente basso di inclusioni e porosità da gas | Possibilità moderata di formazione di calamina superficiale |
| Migliore Applicazione | Forcelle critiche per applicazioni aerospaziali, navali e idrauliche | Collegamenti agricoli e strutturali economicamente vantaggiosi |
Il processo al sol di silice garantisce una definizione eccezionale dei contorni sulle estremità a parete sottile delle forcelle e nei fori di accoppiamento per i perni, riducendo drasticamente la necessità di asportazioni di materiale nelle lavorazioni successive.
Lavorazioni CNC di precisione secondarie e filettatura
Sebbene la fusione di precisione consenta di ottenere forme prossime a quelle definitive, i giunti a forcella richiedono superfici di accoppiamento ad alta precisione per evitare inceppamenti meccanici e giochi eccessivi. I centri di lavoro multiasse eseguono le seguenti operazioni di post-lavorazione ad alta tolleranza:
- Alesatura di precisione dei fori per i perni: Fori per i perni delle forcelle lavorati con precisione e mantenuti entro le tolleranze H7/H8, per garantire l'allineamento concentrico tra entrambe le estremità della forcella.
- Filettatura di precisione: Filettatura CNC a punto singolo per codoli maschio e femmina, con realizzazione di profili standard UNF, UNC e metrici nelle classi di tolleranza 2B/2A o 3B/3A.
- Fresatura di cave e superfici: Fresatura di tasche ad alta precisione sulle superfici interne delle forcelle, per garantire la perpendicolarità e l'assenza di inceppamenti durante l'articolazione angolare.
Eseguendo queste operazioni attraverso un sistema integrato Officina meccanica CNC per componenti di precisione contribuisce a eliminare l'accumulo delle tolleranze dimensionali e a mantenere accoppiamenti precisi tra perni e fori.
Opzioni di trattamento termico e rivestimento superficiale
Per soddisfare i requisiti meccanici e ambientali, le forcelle fuse vengono sottoposte a trattamenti metallurgici mirati e finiture protettive:
- Tempra e rinvenimento (Q&T): Aumenta il limite di snervamento del nucleo e la resistenza alla fatica delle estremità ad asta in acciaio al carbonio e legato sottoposte a forti carichi d'urto.
- Rilascio di soluzione: Ripristina la resistenza ottimale alla corrosione e riduce le tensioni interne nei componenti in acciaio inossidabile 304 e 316.
- Tempra superficiale e cementazione: Aumenta la durezza superficiale intorno ai fori dei perni per prevenire il fretting, l'usura e l'allungamento dei fori durante i cicli di funzionamento continui.
- Finiture Protettive: Zincatura elettrolitica (trasparente, gialla o nera trivalente), zincatura a caldo, brunitura chimica ed elett lucidatura per proteggere i componenti dalle condizioni ambientali aggressive degli ambienti esterni e marini.
Applicazioni industriali delle forcelle ottenute mediante microfusione
I componenti a forcella ottenuti mediante microfusione sono utilizzati nei settori industriali in cui i guasti meccanici non sono ammessi. Poiché questi collegamenti a perno devono sopportare elevati carichi di trazione, taglio e carichi angolari, una fusione di precisione ad alta integrità garantisce la sicurezza operativa a lungo termine.
Collegamenti dei comandi di volo nel settore aerospaziale e della difesa
Negli assemblaggi aerospaziali, la riduzione del peso e l'affidabilità strutturale devono procedere di pari passo. I componenti a forcella ottenuti mediante microfusione sono realizzati per:
Sistemi di comando del volo: Collegare le aste di spinta e trazione agli alettoni, agli elevatori e ai collegamenti del timone di direzione.
Azionamento del carrello di atterraggio: Assorbire gli urti e trasmettere i carichi ai punti di articolazione durante l'estensione.
Sistemi di sgancio degli armamenti e gruppi di portelloni di carico: Garantisce un'eccellente resistenza alla fatica durante le manovre sottoposte a elevate forze G.
Grazie alla fusione a cera persa, spessori delle pareti precisi e superfici lisce soddisfano i rigorosi requisiti dei controlli non distruttivi.
Settore automobilistico e attrezzature per impieghi gravosi
I veicoli commerciali pesanti, le pale caricatrici minerarie e le macchine agricole richiedono giunti in grado di resistere a vibrazioni continue e condizioni operative caratterizzate dalla presenza di sporco. Le staffe a forcella e i collegamenti delle sospensioni in acciaio ad alta resistenza alla trazione sono realizzati per sopportare carichi dinamici estremi.
Attuatori industriali e cilindri idraulici
Un standard forcella per aste Costituisce l'interfaccia principale tra lo stelo di un cilindro idraulico e il carico che esso movimenta. Le teste personalizzate per steli di cilindri e le forcelle per fondelli sono realizzate per:
Attuatori lineari nelle linee di produzione automatizzate
Cilindri idraulici ad alta pressione per macchine movimento terra
Snodi per cilindri pneumatici che richiedono un movimento fluido e privo di inceppamenti
Dopo la fase di fusione, le successive lavorazioni CNC realizzano filettature interne e fori per perni con tolleranze ristrette, garantendo un allineamento preciso dei perni senza giochi.
Sistemi di attrezzaggio navale e petrolchimico
I difficili ambienti offshore deteriorano rapidamente i componenti di qualità inferiore a causa della corrosione per vaiolatura e della corrosione galvanica. Utilizzando il processo di fusione a cera persa con silicato colloidale, vengono realizzate estremità a forcella in acciaio inossidabile per:
Cavi di ormeggio, tenditori e tiranti di tensionamento
Attrezzature di sollevamento per gru offshore e relativi collegamenti
Attuatori per valvole sottomarine e reti di sospensione di tubazioni petrolchimiche
Questi componenti offrono l'elevato limite di snervamento e la resistenza chimica necessari per sopportare l'esposizione continua all'acqua salata senza incrinarsi sotto carichi prolungati.
Standard di garanzia della qualità e collaudo per componenti a forcella realizzati mediante fusione a cera persa
Quando si acquista un componente critico a forcella realizzato mediante fusione a cera persa, l'affidabilità strutturale sotto carico è un requisito imprescindibile. Siamo fornitori professionali di servizi di fusione di precisione e lavorazione CNC e integriamo rigorosi controlli di qualità in ogni fase della produzione. Dalla colata iniziale del metallo liquido fino alla forcella finale dello stelo lavorata meccanicamente, le procedure di verifica confermano che ogni componente garantisce prestazioni ottimali negli assemblaggi meccanici più impegnativi.
Controlli non distruttivi (CND) e radiografia
Difetti interni come porosità da gas, cavità da ritiro o microfessure possono causare guasti catastrofici nei sistemi di collegamento sottoposti a carichi elevati. I componenti ottenuti mediante fusione di precisione vengono ispezionati utilizzando protocolli avanzati di controllo non invasivo:
- Controllo radiografico a raggi X (RT): Penetra in profondità nelle sezioni più spesse e nelle transizioni della forcella del grillo per individuare cavità da ritiro o inclusioni di gas nascoste nel sottosuolo.
- Controllo con Particelle Magnetiche (MPI): Rileva microfratture superficiali e subsuperficiali nei componenti ferromagnetici in acciaio al carbonio e acciaio bassolegato.
- Test di Penetrazione Liquida (PT): Evidenzia i difetti affioranti in superficie nei grilli in acciaio inossidabile e leghe non ferrose prodotti mediante fusione a cera persa.
- Test Ultrasonici (UT): Valuta la densità interna e lo spessore delle pareti lungo profili geometrici complessi.
Verifica della resistenza alla trazione, della durezza e delle caratteristiche metallurgiche
Un grillo fabbricato correttamente deve garantire un equilibrio tra elevata resistenza alla trazione e adeguata duttilità, in modo da assorbire i carichi dinamici d'urto. Le caratteristiche meccaniche e chimiche di ogni lotto di fusione vengono verificate rispetto a rigorosi standard internazionali:
| Metodo di Test | Aspetto dell'ispezione | Riferimento agli standard di settore |
|---|---|---|
| Prove di trazione e di snervamento | Limiti di carico, percentuale di allungamento e limite di snervamento prima della deformazione | ASTM A370 / ISO 6892 |
| Prova di Durezza | Controlli Rockwell (HRC) e Brinell (HBW) per verificare la resistenza all'usura dopo il trattamento termico | ASTM E18 / ASTM E10 |
| Analisi Spettrometrica | Verifica precisa della composizione chimica della lega fusa prima del colaggio negli stampi in silice colloidale | ASTM E415 / ASTM E1086 |
| Esame metallografico | Valutazione della microstruttura per confermare la corretta dimensione dei grani e la distribuzione delle fasi | ASTM E3 / ASTM E112 |
Certificazioni e standard di tracciabilità
La responsabilità tutela la catena di approvvigionamento. Ogni spedizione di forcelle ottenute mediante microfusione è accompagnata da una documentazione completa che consente di monitorare la produzione dal lingotto grezzo fino al rispetto delle tolleranze della lavorazione CNC finale.
- Certificati di ispezione EN 10204 Tipo 3.1: Divulgazione completa della composizione chimica, dei numeri di colata e dei risultati delle prove fisiche, direttamente associati al lotto.
- Marcatura diretta dei componenti: Codici di colata, numeri di lotto e loghi incisi al laser o integrati nella fusione, per garantire la tracciabilità permanente sul campo.
- Rapporti dimensionali CMM: Scansioni effettuate con macchine di misura a coordinate (CMM) che dimostrano la conformità del parallelismo dei fori per i perni, delle distanze di apertura della forcella e della precisione delle filettature alle specifiche CAD esatte.
Come selezionare un produttore affidabile di forcelle ottenute mediante microfusione
La scelta della fonderia giusta per i componenti a forcella ottenuti mediante microfusione determina la sicurezza meccanica, la precisione e la durata degli assemblaggi finali. Poiché una forcella spesso svolge la funzione di giunto critico soggetto a carichi, il fornitore deve garantire getti privi di difetti e con precisione ripetibile. Una produzione affidabile richiede un controllo ingegneristico completo, dalla realizzazione del modello grezzo fino alla spedizione finale, sia che si tratti di un programma di fornitura di una fabbrica di forcelle ottenute mediante microfusione, di un lotto di prototipi di forcelle ottenute mediante microfusione o di una produzione continuativa presso uno stabilimento di fornitura.
Gli acquirenti che necessitano di prezzi all'ingrosso per la fornitura di forcelle ottenute mediante microfusione, di accordi di fornitura all'ingrosso di forcelle ottenute mediante microfusione o di programmi di spedizione in container per forniture all'ingrosso di forcelle ottenute mediante microfusione traggono vantaggio dalla collaborazione con un unico partner che gestisce sia la fusione sia la lavorazione CNC.
Capacità di realizzazione di attrezzature personalizzate e supporto ingegneristico
Un partner affidabile nella fusione di precisione offre un'assistenza ingegneristica completa prima di procedere al taglio dell'acciaio per la realizzazione delle attrezzature. È consigliabile scegliere fonderie che offrano:
- Progettazione per la fabbricabilità (DFM): Valutazione preliminare della geometria della forcella per ottimizzare gli spessori delle pareti, i raggi dei fori per i perni e gli angoli di sformo.
- Simulazione di solidificazione: Modellazione computerizzata avanzata per prevedere il flusso del metallo, eliminare la porosità da ritiro e ottimizzare i sistemi di alimentazione.
- Selezione del processo: Competenza nelle tecniche di microfusione a cera persa con silice colloidale, per ottenere finiture superficiali superiori e un rigoroso controllo dimensionale su profili complessi di forcelle per aste.
- Durata delle attrezzature: Matrici in alluminio o acciaio di alta qualità, progettate per realizzare migliaia di modelli in cera uniformi senza variazioni dimensionali.
Flessibilità dalla prototipazione alla produzione su larga scala
Il partner produttivo deve adattarsi perfettamente a ogni fase del ciclo di vita del prodotto. Un partner che offre servizi di prototipazione rapida e soluzioni di attrezzaggio per produzioni a basso volume consente di effettuare test fisici sui limiti di carico, sui giochi dei perni e sull'accoppiamento delle filettature prima di investire nelle attrezzature per la produzione di massa.
Un partner affidabile offre supporto per:
Produzione di prototipi rapidi: Metodi di fusione rapida con modelli in cera stampati in 3D o senza modelli, per verificare rapidamente il design.
Lotti di produzione da bassi a medi volumi: Attrezzature di transizione economicamente vantaggiose per soddisfare i lanci iniziali sul mercato o la produzione di attrezzature speciali.
Produzione di massa ad alto volume: Sistemi automatizzati di iniezione della cera e impianti di colata multistazione, in grado di garantire spedizioni continue di container.
Servizi integrati di filiera da un unico fornitore
Suddividere la fusione, la lavorazione meccanica e i trattamenti superficiali tra fornitori diversi comporta ritardi, costi logistici aggiuntivi e controversie sulla qualità. Collaborare con un fornitore integrato unico elimina i rischi della catena di approvvigionamento:
| Fase di produzione | Capacità richieste | Vantaggi in termini di qualità |
|---|---|---|
| Colata in fonderia | Fusione a cera persa interna con realizzazione automatizzata dei gusci ceramici | Composizione chimica metallurgica controllata e densità interna uniforme del materiale |
| Lavorazione secondaria | Lavorazioni CNC multiasse, fresatura e filettatura di precisione | Tolleranze precise per i fori dei perni, le scanalature delle forcelle e le filettature dei codoli |
| Lavorazione termica | Tempra, rinvenimento e ricottura di solubilizzazione | Resistenza alla trazione e alla fatica ottimizzate |
| Finitura superficiale | Passivazione, zincatura, anodizzazione o verniciatura | Resistenza alla corrosione su misura per ambienti marini e industriali difficili |
| Verifica | Macchina di misura a coordinate (CMM) interna e prove non distruttive (NDT) | Conformità dimensionale completa e tracciabilità integrale dei lotti |
Concentrare la produzione di forcelle a forcella mediante fusione a cera persa in un'unica struttura qualificata garantisce l'integrità strutturale, consente di controllare i costi unitari e assicura che ogni giunto rispetti esattamente i disegni tecnici. Richiedi un preventivo con disegni, grado della lega e tolleranze previste per i fori dei perni, per avviare la revisione degli stampi.