Panoramica
Cos'è la Colata in Acciaio al Carbonio per Parti Auto?
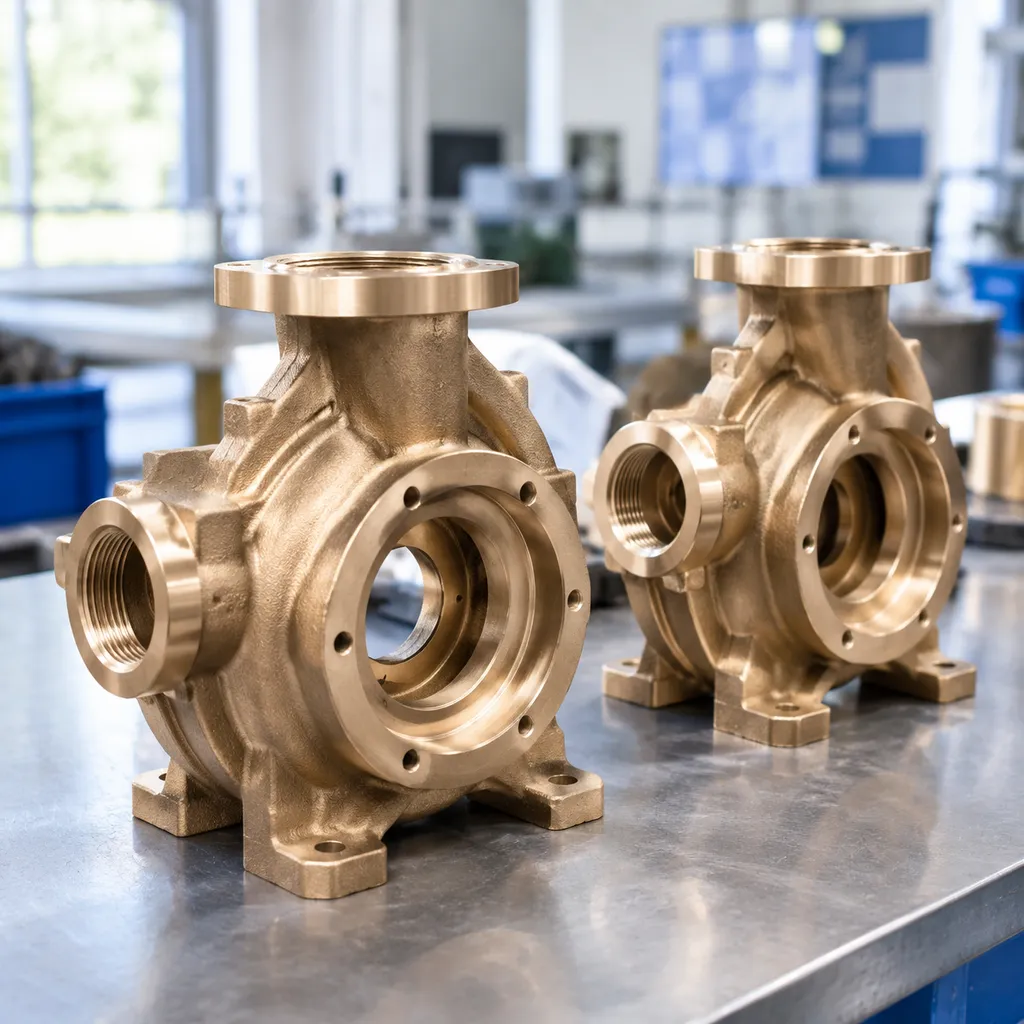
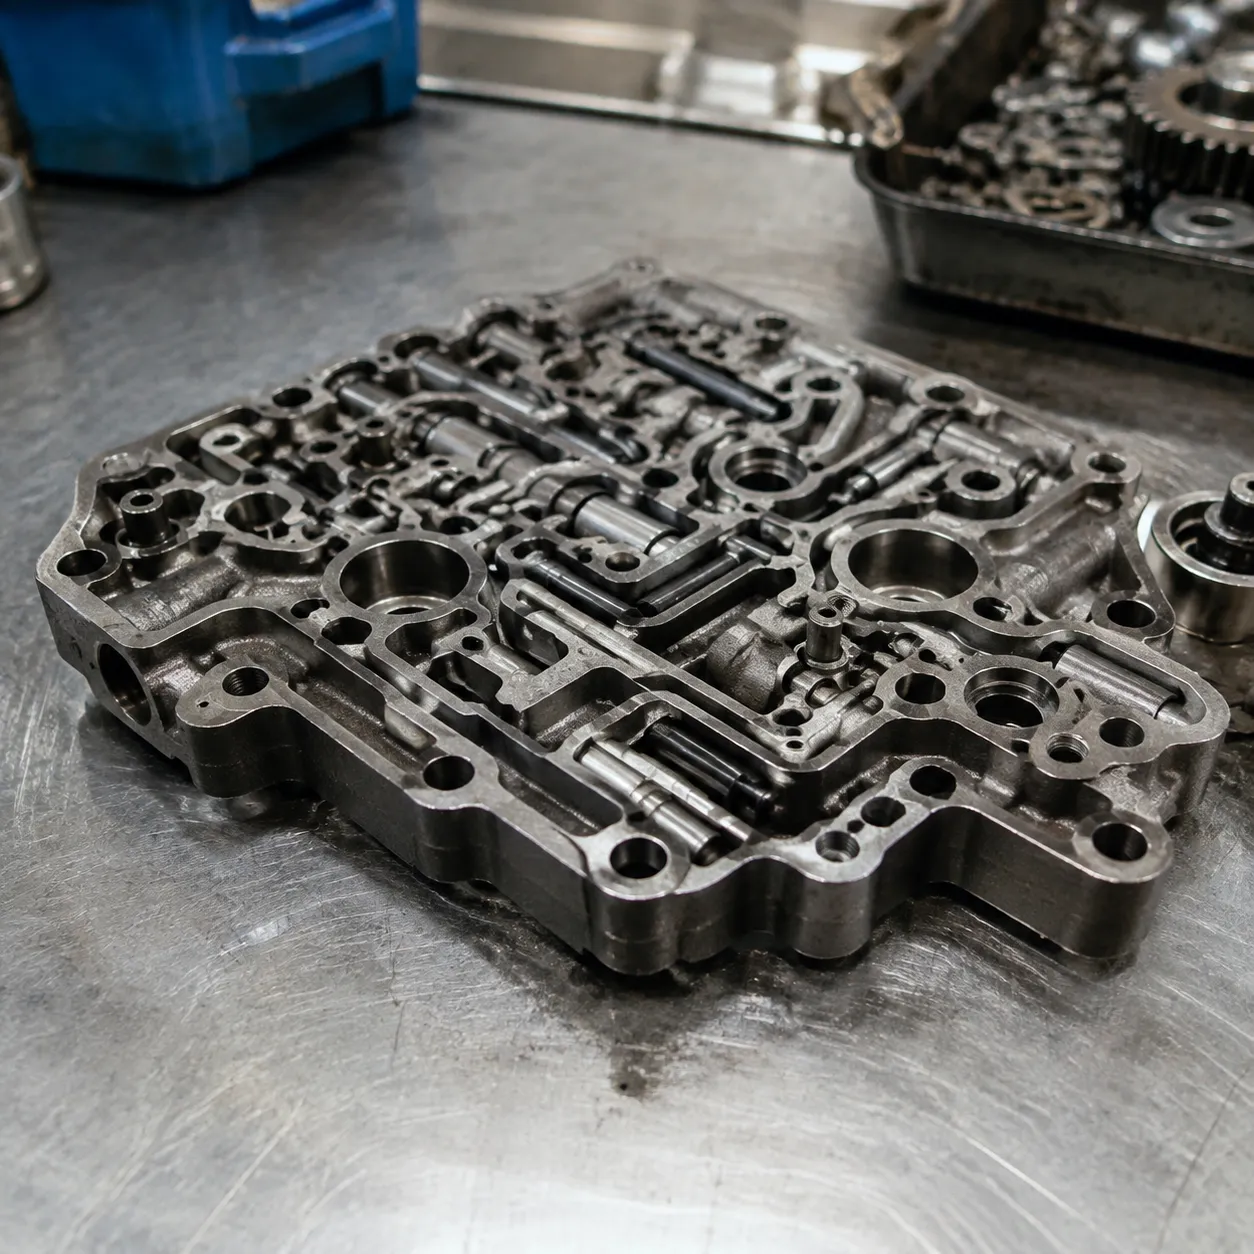
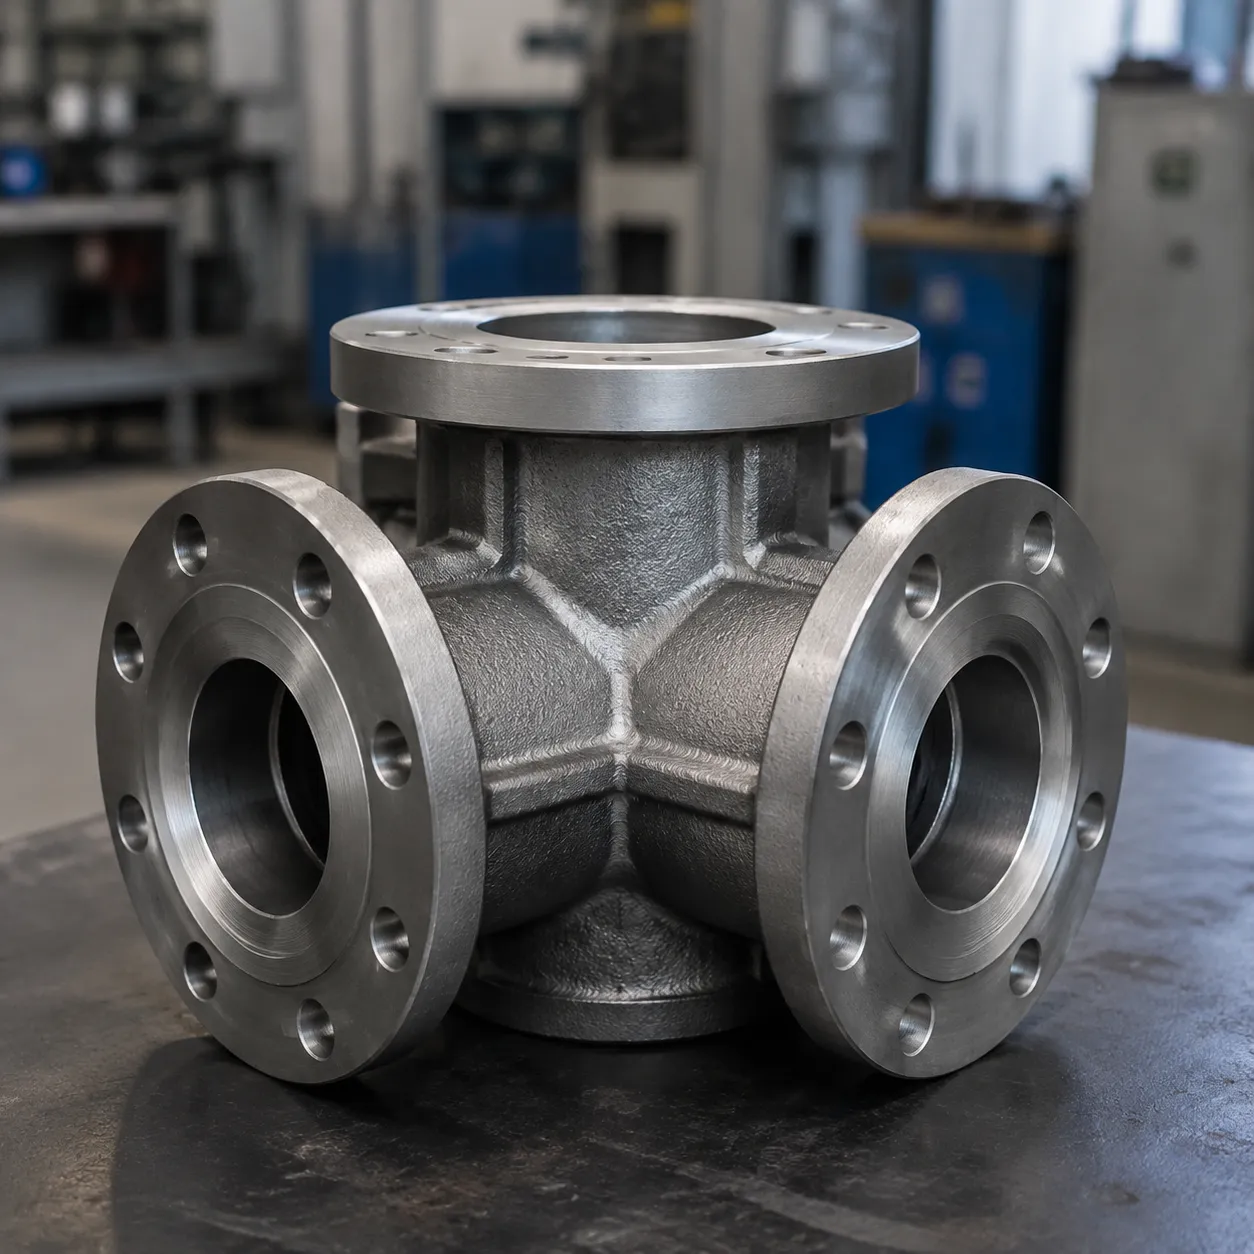
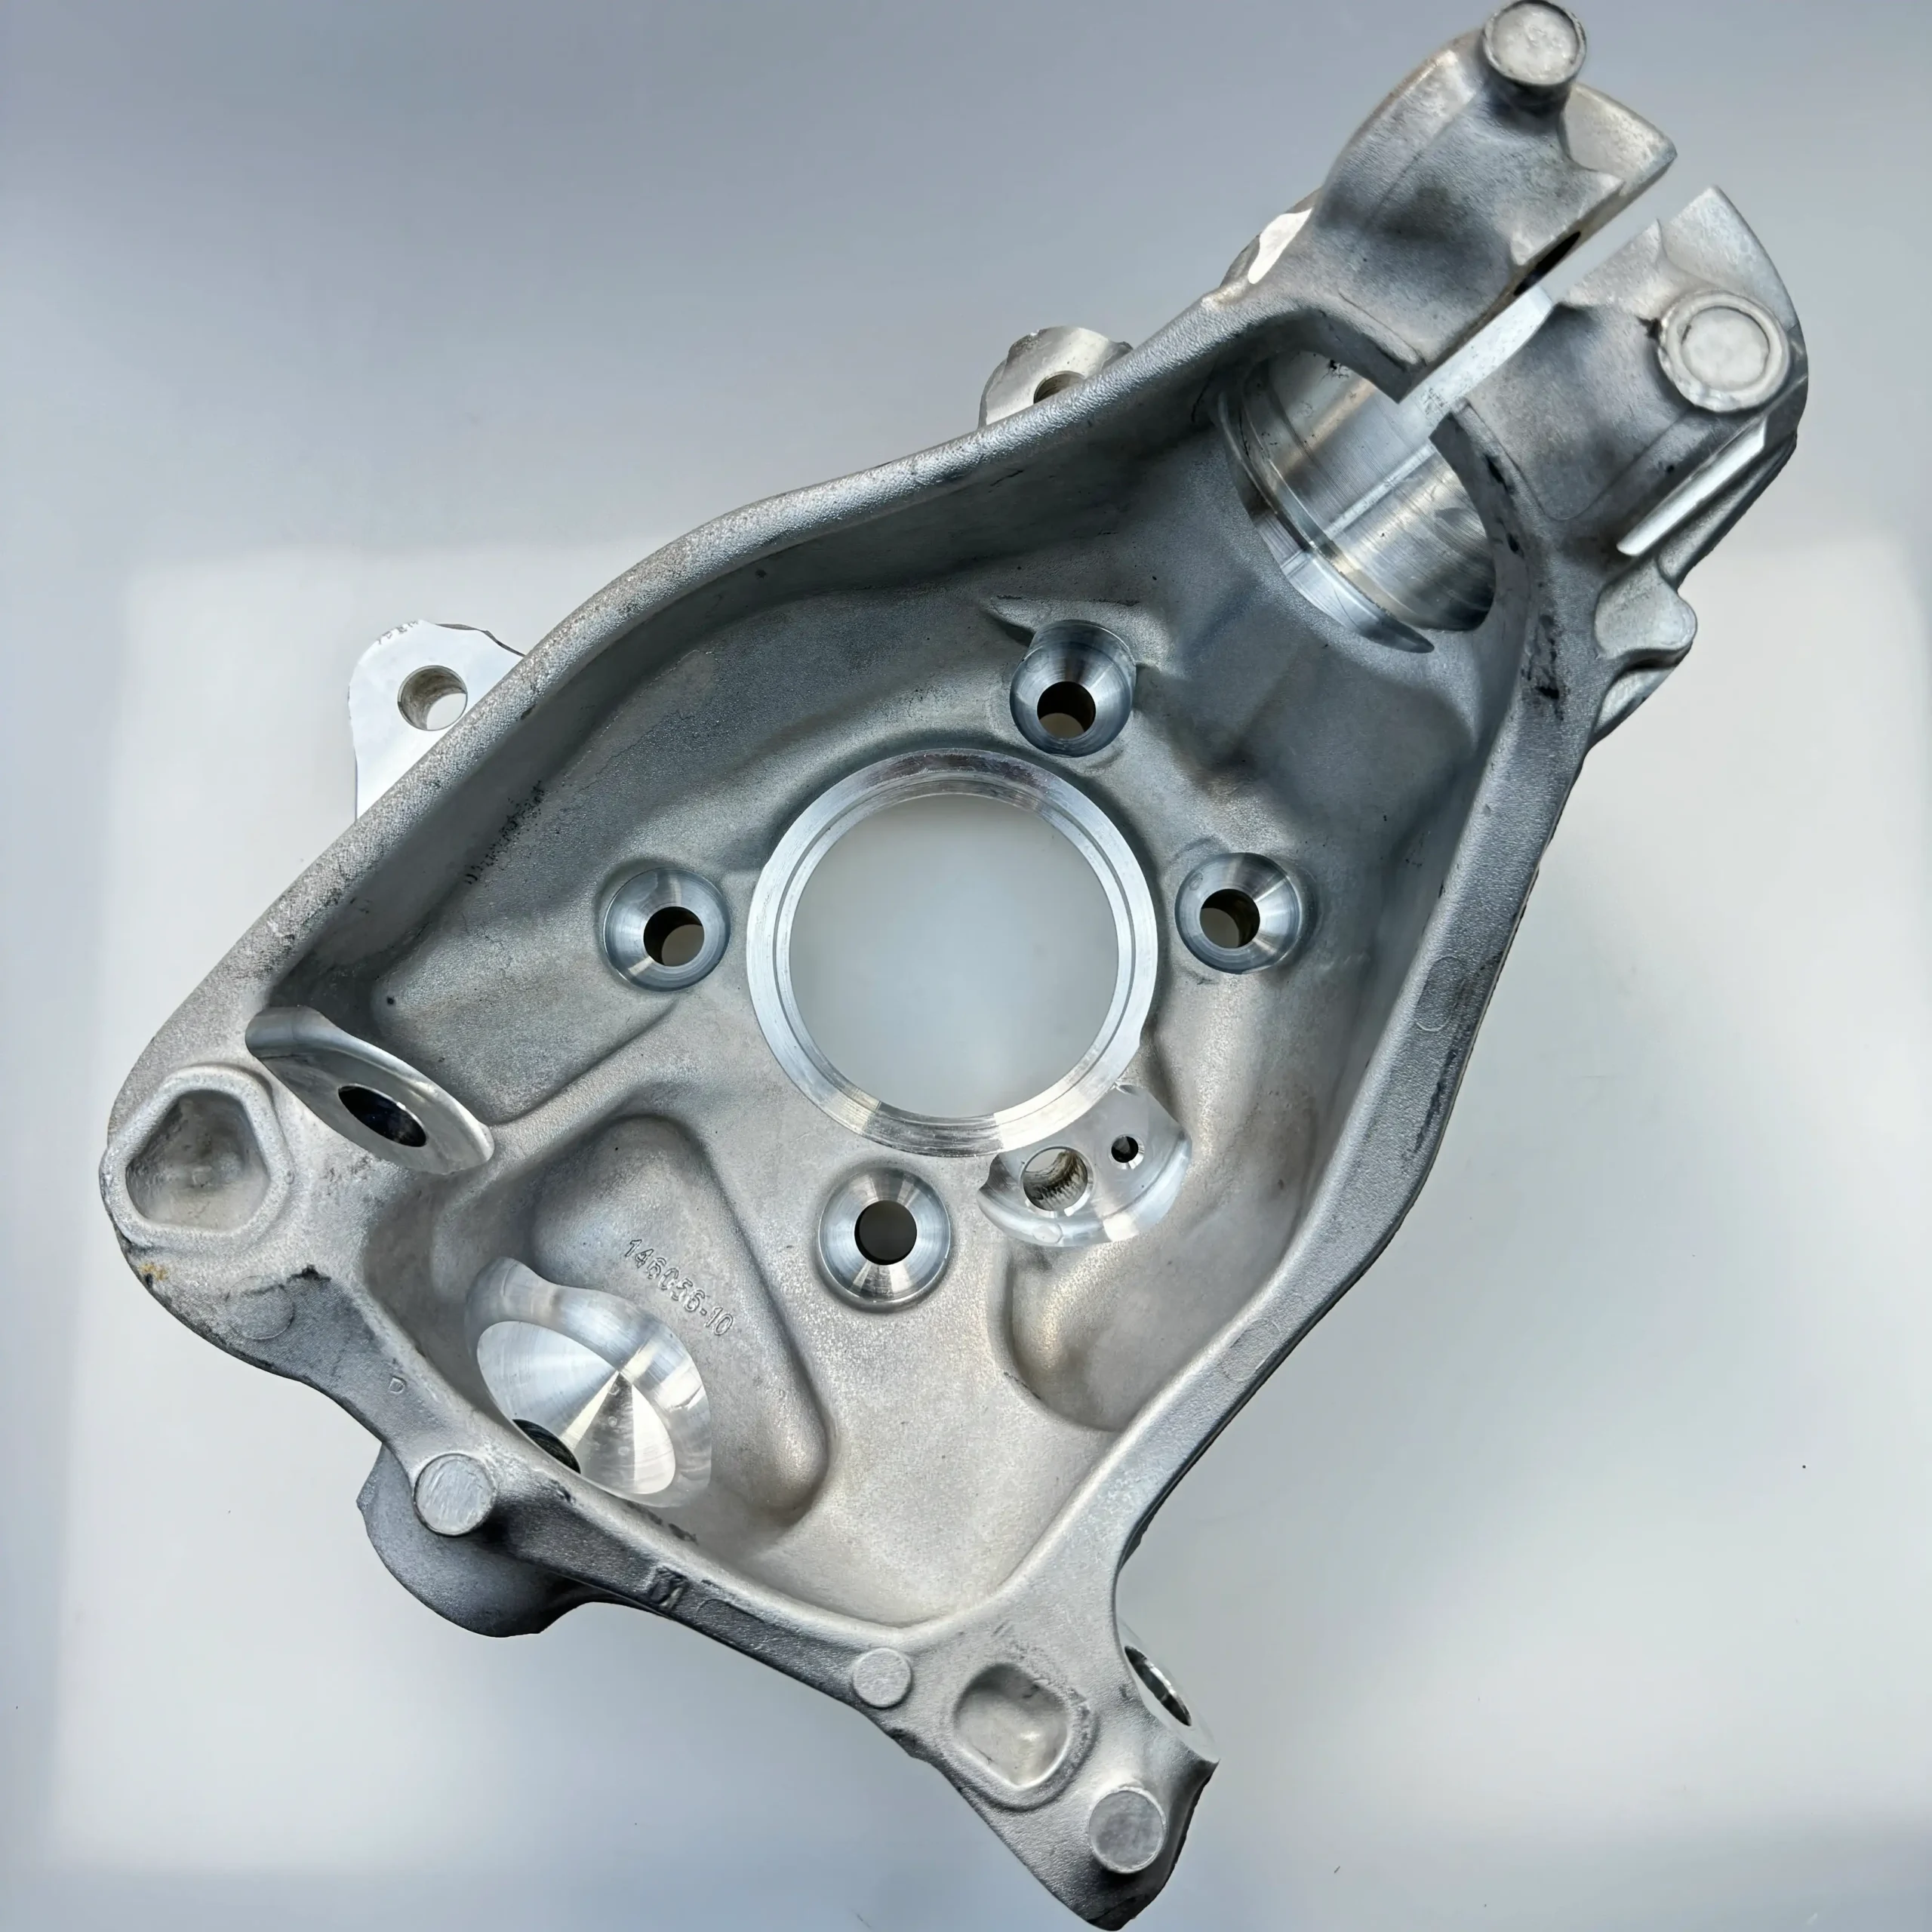
La colata in acciaio al carbonio per parti auto è un metodo di produzione avanzato progettato per realizzare componenti metallici di alta integrità e complessità per assemblaggi automobilistici critici. Combinando le proprietà metallurgiche naturali dell'acciaio al carbonio con la metodologia di perdita di cera a precisione, questo processo produce parti quasi a forma finale che raggiungono tolleranze lineari di ±0.005 in/in e finiture superficiali fino a 125 RMS come fusione grezza.[1] I produttori di veicoli e i fornitori Tier-1 si affidano a questo metodo per sostituire fabbricazioni complesse multi-pezzo con fusioni metalliche robuste, consolidate e monopezzo.
Il Processo di Colata in Cera Perduta di Precisione
L' colata in cera perduta il ciclo garantisce ripetibilità e controllo dimensionale durante tutte le serie di produzione:
- Creazione dello Stampo: Gli stampi iniettano cera per formare modelli sacrificabili. Per prototipazione rapida e validazione funzionale del design, vengono prodotti modelli stampati 3D senza ritardi iniziali di stampaggio.
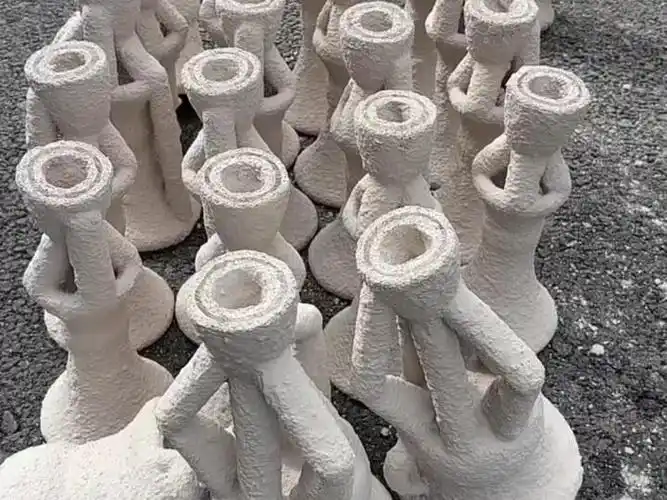
- Costruzione dello Stampo in Ceramica: Gli assemblaggi di cera vengono immersi in una sospensione refrattaria e rivestiti con stucco ceramico per creare uno stampo rigido ad alta temperatura.
- Dewaxing & Cottura: Gli autoclavi sciolgono il modello di cera, lasciando una cavità negativa esatta.[2] Lo stampo viene quindi cotto ad alta temperatura per bruciare i residui rimanenti e massimizzare la resistenza dello stampo.
- Versamento e Solidificazione: L'acciaio al carbonio degassato, fuso per induzione, viene versato nello stampo preriscaldato, garantendo il completo riempimento di pareti sottili e geometrie complesse.
- Ribaltamento e Taglio: Dopo il raffreddamento, il guscio ceramico viene rimosso meccanicamente, e le porte e i canali vengono sezionati dai componenti auto stampati.
Perché l'Acciaio al Carbonio è Ideale per la Produzione Automobilistica
L'acciaio al carbonio offre un equilibrio ottimale tra resistenza meccanica, lavorabilità e convenienza economica per sistemi automobilistici critici:
- Resilienza Meccanica: Fornisce la resistenza allo sforzo strutturale, la duttilità e la resistenza alla fatica necessarie per sopportare carichi ciclici elevati in applicazioni di telaio, sospensioni e trasmissione.
- Adattabilità al Trattamento Termico: Risponde prontamente ai processi termici standard - come normalizzazione, tempra e rinvenimento - consentendo la personalizzazione della durezza superficiale e della tenacità del nucleo.
- Consolidamento dei Componenti e Riduzione del Peso: Sostituisce stampaggi multi-pezzo, staffe e assemblaggi saldati con un componente monolitico, eliminando punti di fallimento e riducendo il peso totale dell'assemblaggio del veicolo.
- Economia dei Materiali: Offre un'alternativa affidabile ed economica alle leghe esotiche senza compromettere l'integrità strutturale sotto stress dinamici di strada e motore.
Classi di Colata in Acciaio al Carbonio per Componenti Auto
Nella nostra fonderia, versiamo un'ampia gamma di composizioni di carbonio e leghe a basso contenuto di carbonio, utilizzando la spettrometria di emissione ottica per verificare ogni fusione prima della colata.
Acciaio al Carbonio Basso (Acciaio Dolce)
Acciai a basso contenuto di carbonio - come AISI 1018 e 1020 - contengono circa 0,05-0,30% di carbonio nella gamma degli acciai dolci.[3] Questi leghe offrono una duttilità superiore, un'elevata resistenza all'impatto e un'eccellente saldabilità, rendendole una scelta preferita per staffe, collegamenti e assemblaggi di chiusure di sicurezza che devono assorbire energia senza frattura fragile.
- Caratteristiche principali: Elevata tenacità, facile formabilità e saldabilità affidabile.
- Lavorazioni secondarie: Sebbene siano morbide nello stato di fusione, queste parti rispondono in modo eccezionale ai trattamenti di cementazione come la car carburizzazione quando è richiesta una resistenza all'usura superficiale localizzata.
- Adattamento automobilistico: Raccordi per sistemi fluidi, staffe di montaggio per scarichi e linguette di montaggio del telaio. Quando si valutano i compromessi di produzione tra metalli fusi, comprendere il profilo meccanico di base e il differenza tra ghisa e acciaio a basso tenore di carbonio aiuta a garantire che l'assemblaggio finito possa resistere agli urti stradali senza fallimenti improvvisi.
acciaio al carbonio medio
Ranging from roughly 0.3% to 0.5% carbon in a common four-class split, medium carbon grades - such as AISI 1030, 1035, and 1045 - provide the optimal middle ground between structural strength and ductility.[3] Queste classi sono ampiamente scelte per la pressofusione di acciaio al carbonio per parti automobilistiche soggette a cicli meccanici continui e stress dinamici.
- Caratteristiche principali: Resistenza alla trazione equilibrata, buona resistenza alla fatica e duttilità moderata.
- Lavorazioni secondarie: Molto reattivi alla tempra standard, normalizzazione e quenching/tempering per raggiungere le specifiche durezza automobilistiche.
- Adattamento automobilistico: Forchette di cambio, mozzi di sterzo, mozzi di trasmissione e supporti del sistema valvole del motore. Decidere quale composizione soddisfa i tuoi obiettivi di produzione spesso comporta la valutazione di come gli acciai ad alto, medio o basso contenuto di carbonio siano più facili da lavorare durante la finitura finale CNC.
Acciaio ad Alto Contenuto di Carbonio e Acciaio a Basso Legato
Per componenti automobilistici esposti a stress meccanici estremi, attrito severo o impatti ciclici, gli acciai ad alto contenuto di carbonio (circa 0,6-1,0% di carbonio)[3] e gli acciai a basso legato specializzati (come 4140 e 8620) garantiscono l'integrità strutturale necessaria.
- Acciai ad Alto Contenuto di Carbonio: Offrono durezza eccezionale e resistenza all'usura, ideali per piastre di usura specializzate, stop strutturali e hardware di bloccaggio ad alta tensione.
- Acciai a basso legato: Migliorati con elementi come cromo, molibdeno e nichel, leghe come 4140 offrono una profondità di indurimento completa, una resistenza allo snervamento eccezionale e una tenacità sotto carichi di shock pesanti.
- Adattamento automobilistico: Componenti per turbocompressori ad alta tensione, ingranaggi differenziali, flange del sistema di trasmissione e supporti di articolazione delle sospensioni.
| Categoria di Materiale | Gradi Tipici | Proprietà di trazione e snervamento | Colate automobilistiche primarie |
|---|---|---|---|
| Basso contenuto di carbonio | AISI 1018, 1020 | Elevata duttilità, minore snervamento, eccellente assorbimento degli shock | Supporti per scarico, meccanismi di chiusura delle porte, raccordi idraulici |
| Contenuto di carbonio medio | AISI 1030, 1045 | Resistenza equilibrata, duttilità moderata, trattabile termicamente | Forche di cambio, mozzi della frizione, snodi dello sterzo |
| Basso legato / Alto contenuto di carbonio | 4140, 8620, 1060 | Elevata durezza, limiti di fatica superiori, resistenza estrema all'usura | Ingranaggi del sistema di trasmissione, supporti per turbo, collegamenti pesanti delle sospensioni |
Silica Sol vs Vetro d'acqua per Colate di Acciaio al Carbonio
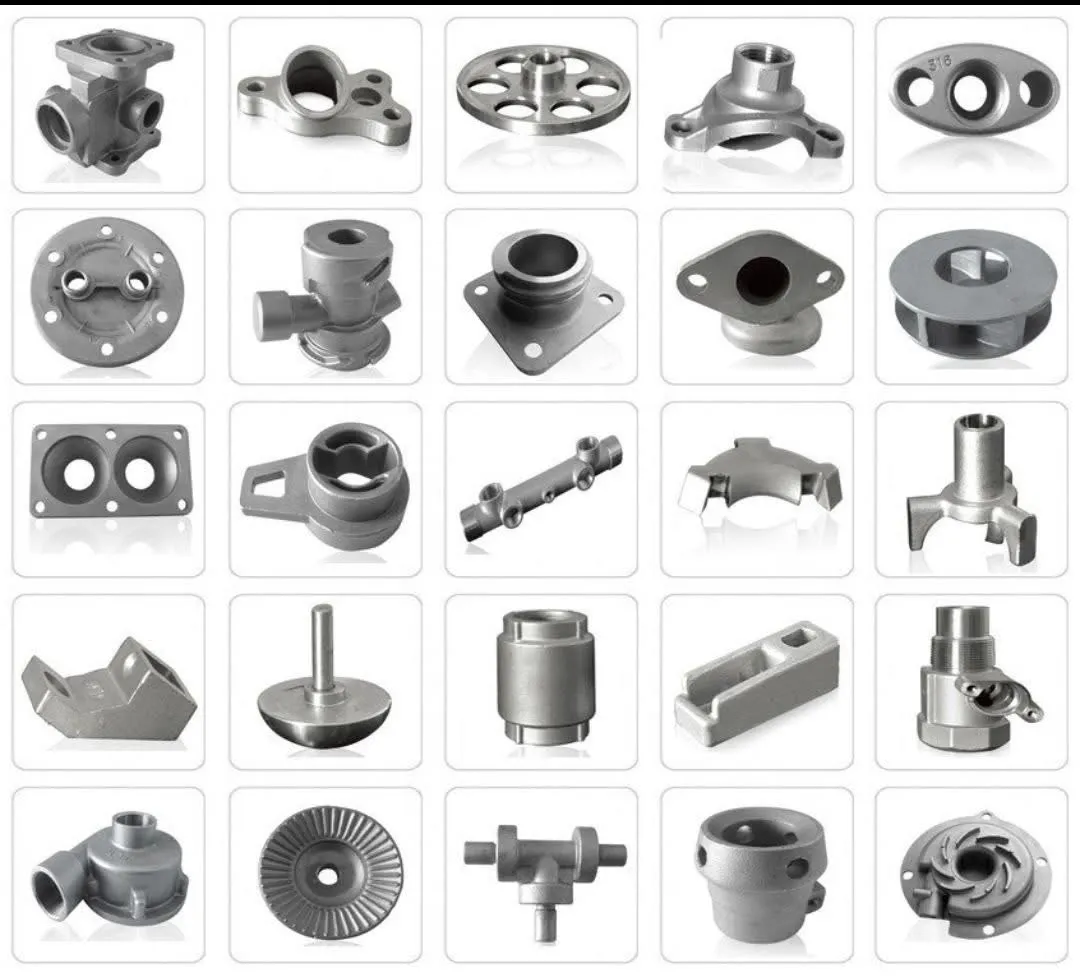
Quando si produce fusione a cera persa di acciaio al carbonio per parti auto, la selezione del sistema legante appropriato determina la precisione dimensionale, la qualità superficiale e l'economia di produzione. Utilizziamo sia metodi a silica sol che a vetro d'acqua per bilanciare i requisiti di prestazione con i budget di produzione.
Coprenti in Silica Sol per Colata a Investimento di Ricambi Auto ad Alta Precisione
Colata in silica sol è il nostro metodo principale per applicazioni automobilistiche critiche. Questo processo utilizza un legante in silica colloidale pura per costruire gusci ceramici ad alta densità, offrendo tolleranze lineari strette (tipicamente ±0,005 in/in) e finiture superficiali lisce fino a 125 RMS come colato.[1] È ideale per componenti automobilistici complessi e a pareti sottili come hardware per turbocompressori, collegamenti di trasmissione e raccordi per sistemi di fluidi, dove è richiesta una lavorazione CNC secondaria minima. Per componenti che richiedono prestazioni meccaniche elevate, il nostro team utilizza tecniche avanzate simili alle nostre tecniche specializzate processo di fusione in acciaio legato per parti CNC di alta precisione per mantenere un'integrità metallurgica rigorosa.
Colata di vetro d'acqua per componenti economici
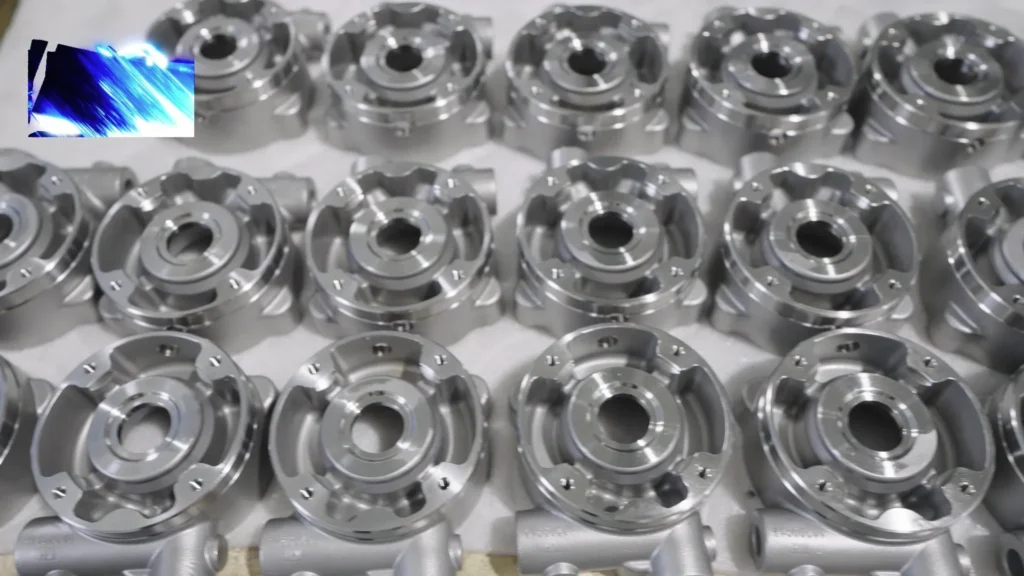
La colata di vetro d'acqua offre una soluzione economica per componenti automobilistici in acciaio al carbonio più pesanti e ad alto volume. Utilizzando un sistema di legante silicato di sodio, questo metodo riduce significativamente i cicli di costruzione dello stampo e i costi dei materiali. Sebbene produca tolleranze dimensionali leggermente più ampie e una superficie più ruvida rispetto alla sol silica, garantisce un'eccellente resistenza meccanica per parti strutturali di uso intensivo, staffe di sospensione, ganci di traino e supporti per telai che subiscono lavorazioni post-cast solo sulle superfici di accoppiamento critiche.
Confronto dei processi e guida alla scelta
La scelta del processo di colata a investimento più adatto dipende dalla geometria specifica, dall'adattamento e dai requisiti di volume dei tuoi componenti automobilistici.
| Parametro | Colata con sol silica | Colata di vetro d'acqua |
|---|---|---|
| Finitura superficiale tipica | 125 RMS (circa 3,2 µm) o migliore | Più ruvida rispetto alla sol silica |
| Tolleranza lineare dimensionale | Tipicamente ±0,005 in/in[1] | Banda lineare più ampia rispetto alla sol silica |
| Capacità di spessore delle pareti | Pareti più sottili rispetto alla vetro d'acqua; lo spessore minimo dipende dalla lega e dalla geometria | Spessore minimo più spesso rispetto alla sol silica; dipende dalla lega e dalla geometria |
| Costi di attrezzatura e stampo | Moderati fino a elevati | Da basso a moderato |
| Applicazioni ottimali nel settore automobilistico | Fitting motore, hardware valvole, sensori, staffe turbo | Supporti sospensioni, staffe telaio, hardware pesante per telaio |
| Necessità di lavorazioni secondarie | Forma minima / quasi netta | Moderato-alto sui riferimenti critici |
Vantaggi della pressofusione in acciaio al carbonio nell'industria automobilistica
Utilizziamo fusione a cera persa di acciaio al carbonio per parti auto per fornire ai fornitori di livello 1 e ai produttori di apparecchiature originali parti in pressofusione di precisione che superano i componenti saldati e le fusioni forgiate.
| Metrica di performance | Acciaio al carbonio in pressofusione | Componenti saldati tradizionali |
|---|---|---|
| Precisione dimensionale | Tipicamente ±0,005 in/in | Variabile (rischi di distorsione termica) |
| Finitura superficiale | ~125 RMS come fusione grezza | Grezzo, richiede rettifica secondaria |
| Design del componente | Geometria consolidata a pezzo singolo | Assemblaggi multi-parti con giunzioni di fallimento |
| Utilizzo del materiale | Elevata efficienza quasi netta (scarti tipicamente molto inferiori alla lavorazione del billette) | Elevato scarto dalla lavorazione sottrattiva |
Eccezionale resistenza e resistenza all'usura
- Resilienza Meccanica: Gestisce carichi ad alta tensione senza deformazioni in assemblaggi critici di telaio e gruppo motore.
- Adattabilità al trattamento termico: Facilmente normalizzato, quenchato o temperato per adattare la durezza superficiale e la duttilità del nucleo.
- Prestazioni all'usura: Le capacità di cementazione proteggono le superfici di contatto soggette a usura elevata, estendendo la durata complessiva del servizio.
Geometrie complesse e tolleranze dimensionali strette
Il nostro processo di fusione a cera persa consente agli ingegneri automobilistici di progettare geometrie complesse e ottimizzate per il peso che sono impossibili o troppo costose da produrre tramite lavorazione standard.
- Tolleranze strette: Manteniamo in modo affidabile tolleranze lineari tipicamente entro ±0,005 in/in, garantendo un montaggio ripetibile sulle linee di assemblaggio automatizzate.
- Consolidamento dei pezzi: Più parti stampate, saldate o avvitate sono combinate in una singola fusione integrata.
- Capacità di Pareti Sottili: Passaggi interni intricati, caratteristiche sotto taglio e nervature leggere possono essere fusi direttamente nel componente.
Riduzione della lavorazione e dello spreco di materiale
La fusione di precisione in acciaio al carbonio produce componenti quasi a forma di rete direttamente dallo stampo.
- Rimozione minima di materiale: Le parti richiedono solo una lavorazione di finitura minima sulle superfici di accoppiamento critiche, scanalature per sigilli o fori filettati.
- Tempi di ciclo più bassi: La geometria quasi a forma di rete riduce drasticamente il tempo di rotazione della macchina e i costi degli utensili.
- Ampia sinergia di produzione: Mentre i collegamenti del gruppo motore ad alta tensione si affidano all'acciaio al carbonio, i sistemi che combinano acciaio strutturale con involucri leggeri possono integrare componenti di alta precisione complementari servizi di pressofusione in lega di alluminio per raggiungere obiettivi ottimali di peso del veicolo.
Finitura superficiale superiore e integrità strutturale
A differenza dei metodi di colata in sabbia che producono finiture ruvide e punteggiate, la colata di precisione con investimento offre finiture superficiali lisce e coerenti, tipicamente valutate a 125 RMS come fusione grezza.[1]
- Eliminazione delle linee di saldatura: La costruzione solida monoblocco rimuove le giunzioni saldate, eliminando i principali punti di origine di crepe da stress e corrosione.
- Struttura a grana fine: La colata controllata in guscio ceramico e il raffreddamento producono una microstruttura uniforme e un'integrità metallurgica densa.
- Verifica di qualità rigorosa: Ogni fusione è qualificata secondo gli standard automobilistici e aerospaziali utilizzando controlli non distruttivi interni (NDT) - inclusa l'ispezione con particelle magnetiche (MPI) e i test radiografici (raggi X) - per garantire prestazioni strutturali prive di vuoti sotto condizioni stradali.
Applicazioni automobilistiche comuni delle fusioni in acciaio al carbonio
Progettiamo i nostri fusione a cera persa di acciaio al carbonio per parti auto per gestire stress meccanici estremi, vibrazioni continue e cicli termici intensi. I produttori di veicoli e i fornitori Tier-1 si affidano al nostro processo di perdita di cera a precisione per consolidare assemblaggi multi-pezzo in componenti a forma quasi definitiva che riducono il peso del veicolo e eliminano punti deboli di saldatura.
Di seguito sono riportati gli assemblaggi automobilistici principali in cui il nostro fusioni di precisione offre massima durata e prestazioni.
Componenti del motore e del gruppo propulsore
Mentre alcuni blocchi legacy utilizzano ghisa, valutando la differenza tra ghisa e acciaio al carbonio a basso contenuto di carbonio si comprende perché l'acciaio al carbonio fuso è preferito per hardware del gruppo motore dinamico che richiede una superiore resistenza agli urti e duttilità.
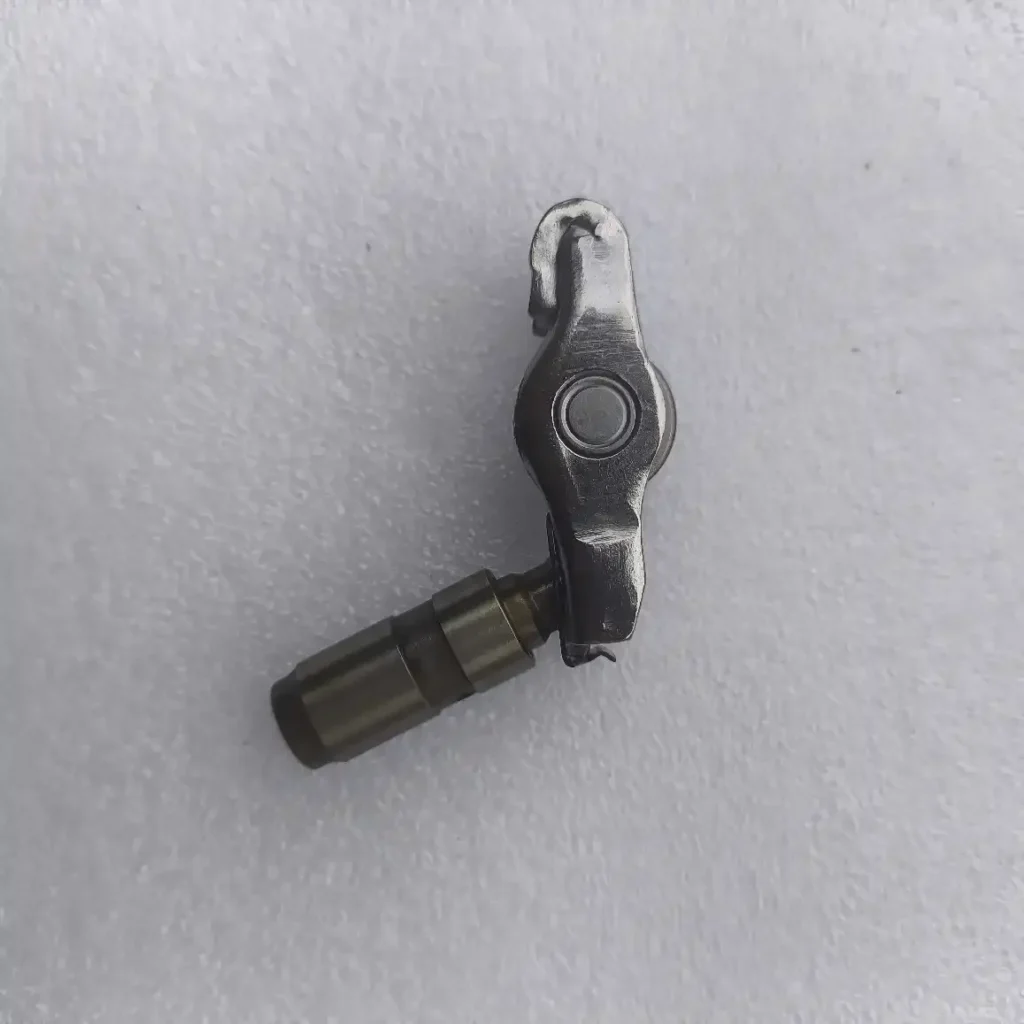
- Componenti del sistema valvole: Bracci delle valvole, followers delle camme e retainer delle molle delle valvole.
- Supporti di montaggio: Supporti per alternatore, supporti di supporto motore e supporti per la trasmissione degli accessori.
- Hardware a induzione forzata: Bracci della valvola di sovralimentazione, collegamenti degli attuatori e raccordi per fluidi ad alta pressione.
Componenti del cambio e del sistema di trasmissione
Realizziamo componenti in carbonio ad alta integrità e acciaio basso legato che mantengono la stabilità strutturale sotto trasferimenti di coppia elevati:
- Meccanismi di cambio: Forchette di cambio manuale e automatico, leve di scatto e aste di selezione.
- Interfacce della trasmissione: Ingranaggi a croce del differenziale, mozzi della frizione, yoke delle articolazioni universali e collegamenti del cambio di trasferimento.
- Supporti della trasmissione: Staffe ammortizzanti le vibrazioni e ancoraggi delle braccia di coppia che preservano l'allineamento del gruppo motore.
Sistemi di telaio, sterzo e sospensione
Le nostre fusioni di precisione in investimento forniscono la rigidità strutturale necessaria per assorbire il feedback costante della strada:
- Collegamenti della sospensione: Supporti delle braccia di controllo, staffe terminali delle barre stabilizzatrici e alloggiamenti delle testine delle articolazioni a sfera.
- Componenti dello sterzo: Giunti della colonna dello sterzo, staffe di montaggio del piantone e del cremagliera, e estremità delle barre di collegamento.
- Ferramenta del sottocarro: Connettori strutturali ad alta resistenza e staffe per ganci di traino progettati per assorbire carichi di impatto elevati.
Ferramenta dei freni e del sistema di scarico
Produciamo componenti in acciaio al carbonio trattabile termicamente, ottimizzati per condizioni operative estreme:
- Ferramenta dell'assemblaggio dei freni: Supporti delle pinze, leve del freno di stazionamento, collegamenti dei pedali e supporti dei sensori ABS.
- Montaggi del sistema di scarico e delle emissioni: Supporti robusti per il tubo di scarico, flange del tubo di scarico e supporti di montaggio del collettore che resistono alla fatica termica senza crepe.
Finitura superficiale e operazioni secondarie per ricambi auto
Mentre il nostro processo a cera persa produce forme quasi definitive con finiture lisce da 125 RMS, gli assemblaggi critici per il settore automobilistico richiedono operazioni post-fusione precise. Forniamo produzione secondaria a sorgente unica per portare il vostro stampo in acciaio al carbonio per ricambi auto dalla colata grezza all'installazione pronta per la produzione.
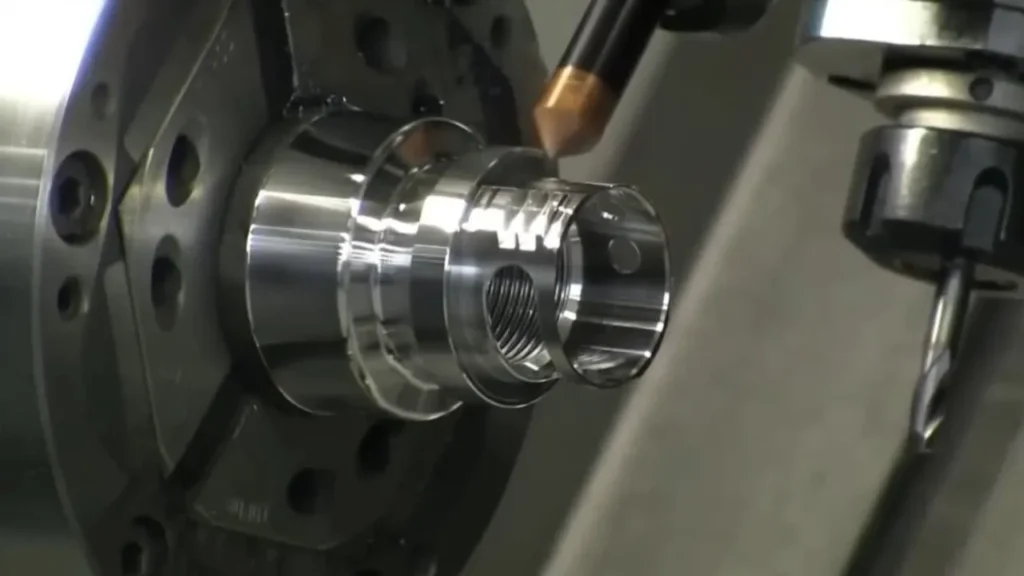
Lavorazione di precisione CNC
Anche con tolleranze lineari di colata standard di ±0,005 in/in, gli assemblaggi automobilistici ad alta tensione richiedono precisione a livello di micron nelle superfici di accoppiamento, nei supporti dei cuscinetti e nelle porte filettate. Integramo fresatura e tornitura secondarie multi-asse avanzate attraverso il nostro dedicato servizio CNC online per parti di precisione e preventivi immediati. Questo ponte senza soluzione di continuità tra il reparto fonderia e la lavorazione di precisione garantisce coerenza nelle dimensioni in ogni lotto di produzione riducendo i tempi complessivi di consegna.
Trattamento termico per proprietà meccaniche migliorate
Le leghe di acciaio al carbonio ottengono le loro proprietà meccaniche ultime attraverso processi termici calibrati. Personalizziamo i cicli di trattamento termico per adattarli ai profili di carico funzionali del settore automobilistico:
- Normalizzazione: Raffina le strutture granulari dendritiche grossolane del processo di colata, stabilendo una distribuzione uniforme dei grani e alleviando le tensioni interne.
- Rinvenimento: Rende più morbido l'acciaio colato per migliorare la lavorabilità e la duttilità per applicazioni ad alta tensione nel sistema di trasmissione.
- Raffreddamento e Tempra: Ottimizza la resistenza alla trazione, la resistenza allo snervamento e la durezza superficiale per componenti critici all'usura come forchette di cambio, staffe e collegamenti del sistema di trasmissione.
Finitura superficiale e trattamenti anti-corrosione
I componenti in acciaio al carbonio non protetti si corrodono rapidamente quando esposti a sale stradale, calore del motore e umidità. Applichiamo trattamenti superficiali robusti e rivestimenti barriera anti-corrosione formulati per condizioni operative estreme. Che i vostri componenti si trovino nel vano motore, nel telaio o sotto il veicolo, garantiamo che ogni parte soddisfi rigorosi standard di resistenza alla corrosione da sale e ambientale.
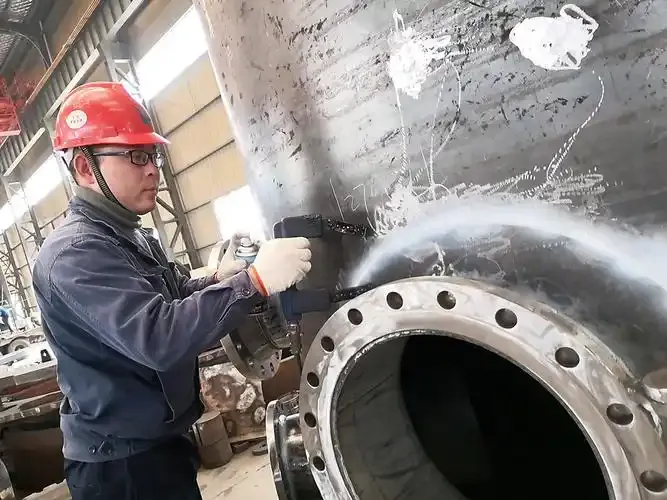
Controllo non distruttivo (NDT) e ispezione qualità
Operando secondo i quadri di qualità ISO 9001:2015 e AS9100 Rev D, sottoponiamo ogni colata in acciaio al carbonio a verifiche di qualità rigorose interne:
- Controllo con Particelle Magnetiche (MPI): Essenziale per gli acciai al carbonio ferromagnetici, l'MPI rivela rapidamente microcracks o discontinuità superficiali e prossimali.
- Test radiografici (raggi X): Ispezione volumetrica allineata con Nadcap che verifica le strutture interne per assicurare assenza di vuoti interni, inclusioni o porosità da restringimento.
- Spettrometria di emissione ottica: Analisi chimica lotto per lotto per certificare che le percentuali di carbonio, manganese e leghe trace corrispondano alle specifiche di fusione esatte.
- Verifica dimensionale CMM: Le macchine di misurazione a coordinate automatizzate validano profili complessi, chiamate GD&T e tolleranze strette dei disegni prima dell'imballaggio.
Come Selezionare una Fonderia per Colate Auto in Acciaio al Carbonio
Selezionare il partner di produzione giusto per fusione a cera persa di acciaio al carbonio per parti auto influisce direttamente sull'affidabilità dei componenti, sui tempi di consegna e sui costi di assemblaggio. I produttori di veicoli e i fornitori Tier-1 richiedono fonderie che bilancino l'efficienza ad alto volume con un rigoroso controllo metallurgico. Offriamo colate di precisione affidabili e di alta qualità, progettate per resistere a stress operativi impegnativi su strada.
Capacità di tooling personalizzato e prototipazione rapida
Forniamo servizi completi di realizzazione di stampi e prototipazione rapida per ottimizzare la geometria dei componenti prima della produzione di massa:
- Realizzazione di Stampi Interna: Stampi in metallo lavorati con precisione, progettati per tolleranze strette e accuratezza dimensionale ripetibile su lunghe serie di produzione.
- Modelli in cera stampati in 3D senza stampo: Capacità di prototipazione rapida che consentono agli ingegneri automobilistici di convalidare forma, adattamento e funzione meccanica senza i costi iniziali di stampi rigidi.
- Progettazione per la fabbricabilità (DFM): Supporto ingegneristico per consolidare assemblaggi multi-pezzo in fusioni di acciaio al carbonio a pezzo singolo, quasi a forma di rete, che riducono il peso del veicolo e eliminano giunzioni di assemblaggio.
Certificazioni di Qualità Automobilistica (IATF 16949 / ISO 9001)
Le nostre operazioni di produzione seguono rigorosi sistemi di gestione della qualità ISO 9001 e AS9100, applicando controlli di qualità a livello aerospaziale direttamente alle linee di produzione automobilistiche. Ogni lotto di fusione viene sottoposto a spettrometria di emissione ottica rigorosa per garantire composizioni chimiche esatte delle leghe di acciaio a basso, medio e alto contenuto di carbonio. La tracciabilità completa del lotto e i rapporti di prova dei materiali (MTR) accompagnano ogni spedizione per supportare le vostre verifiche di conformità.
Produzione End-to-End e Assicurazione della Qualità
Operiamo come produttore a tutto tondo, gestendo l'intero ciclo di produzione sotto un unico tetto:
- Processo Completo Chiavi in Mano: Dall'assemblaggio di modelli in cera grezza e costruzione di gusci ceramici a perdita di cera, fino alla lavorazione CNC di precisione e al trattamento termico controllato (normalizzazione, tempra e rinvenimento).
- Verifica NDT Completa: Controlli interni Non Distruttivi, tra cui Ispezione con Particelle Magnetiche (MPI) per integrità superficiale e subsuperficiale, ispezione radiografica digitale (raggi X) per integrità interna, e controlli dimensionali con CMM per verificare le chiamate GD&T.
- Adattabilità del Processo: Pur comprendendo i compromessi nella formatura dei metalli - come confrontare colata di sabbia vs colata in stampo per componenti strutturali generali - il nostro processo di fusione a cera persa in acciaio al carbonio offre finiture superficiali superiori (tipicamente 125 RMS) e tolleranze lineari strette (±0,005 in/in) essenziali per hardware di trasmissione e motore critici per missione.
Invia disegni e obiettivi di volume annuali in modo che possiamo raccomandare stampi in silice sol o vetro d'acqua, grado e percorsi di trattamento termico per il tuo prossimo investimento in fusione di acciaio al carbonio per parti auto RFQ.
Riferimenti
- Istituto di Fonderia a Investimento - linee guida di progettazione: tolleranze lineari pratiche di ±0,003 a ±0,005 in/in e finitura come fuso di 40-125 RMS ↩
- Istituto di Fonderia a Investimento - panoramica del processo: rimozione della cera, cottura del guscio, colata e sgancio ↩
- Wikipedia - Acciaio al carbonio (gamma di acciaio dolce e bande di carbonio a quattro classi) ↩