Aperçu
Qu'est-ce que la fonderie d'acier au carbone pour pièces automobiles ?
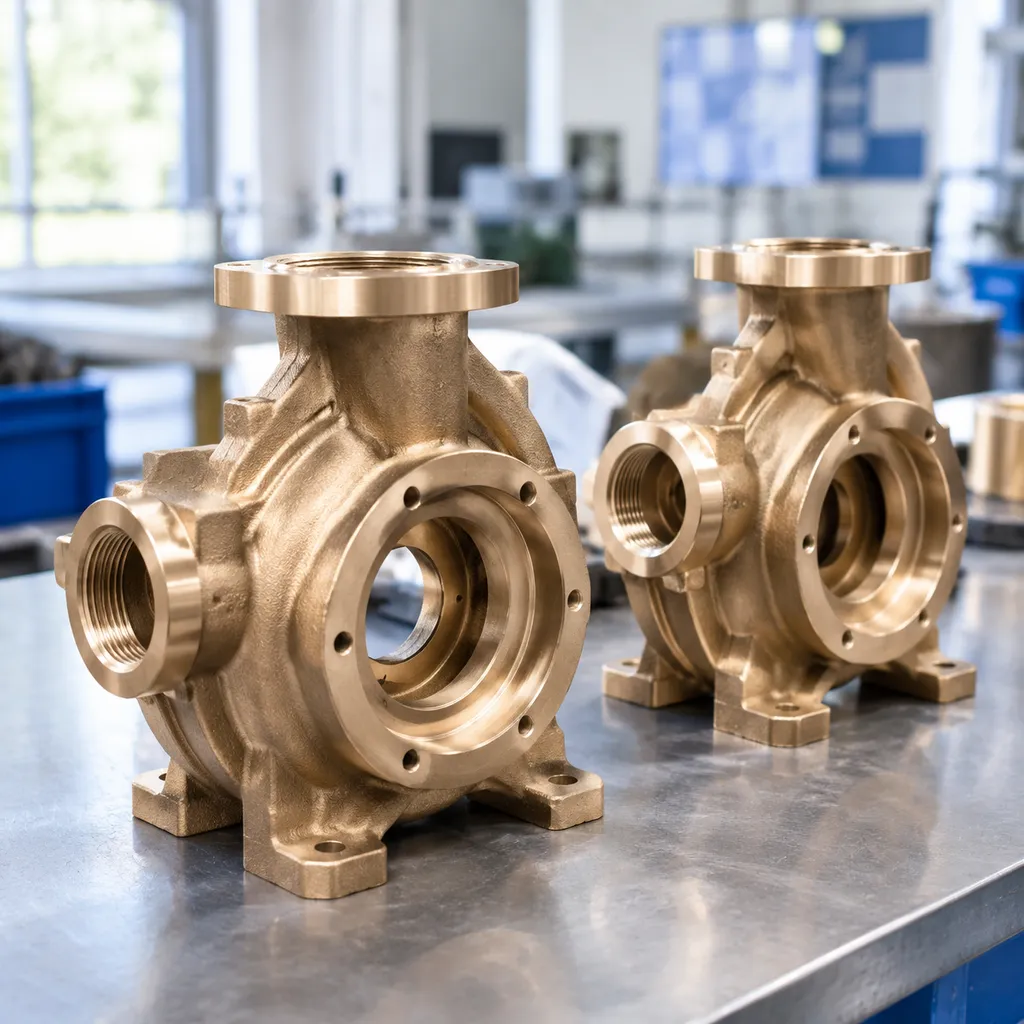
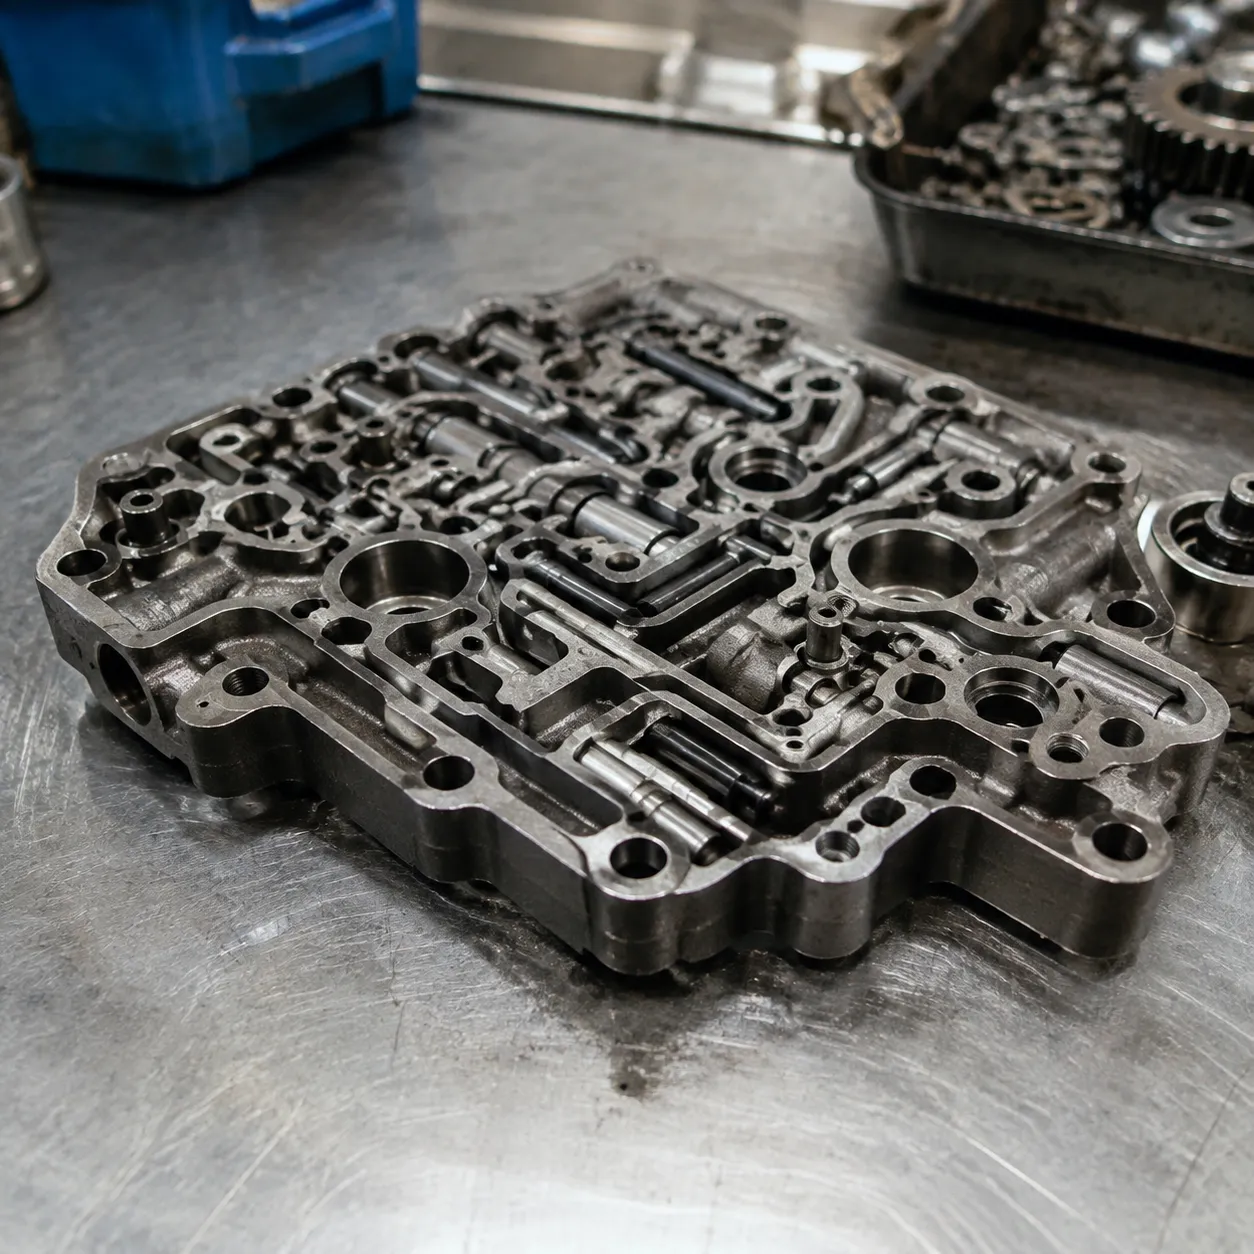
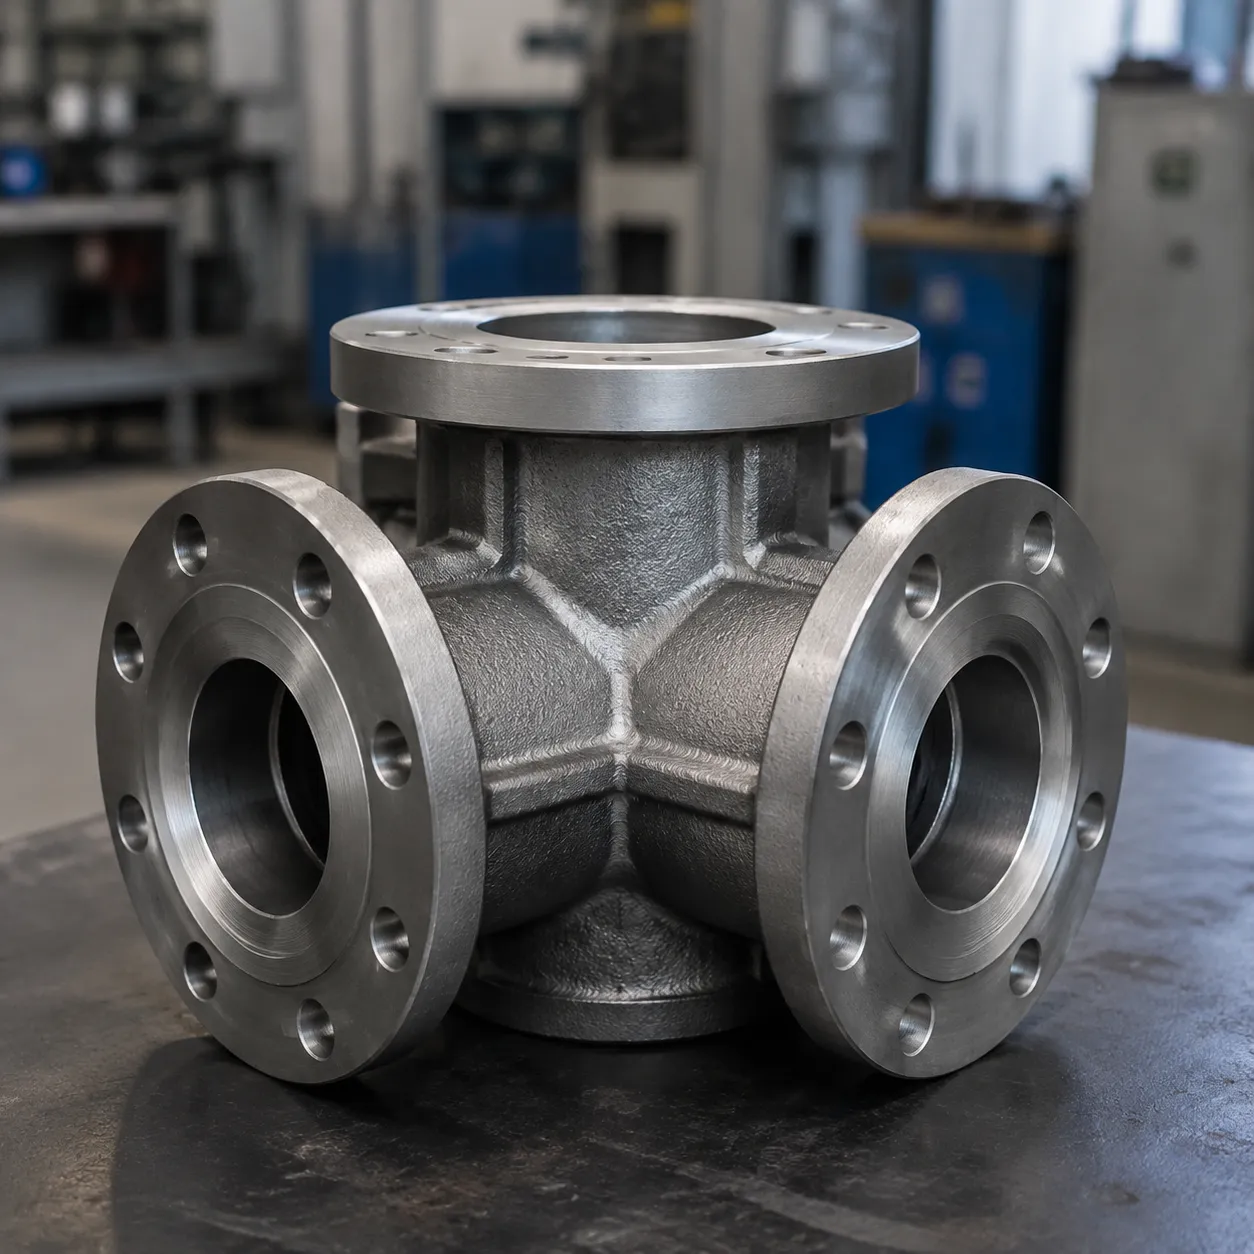
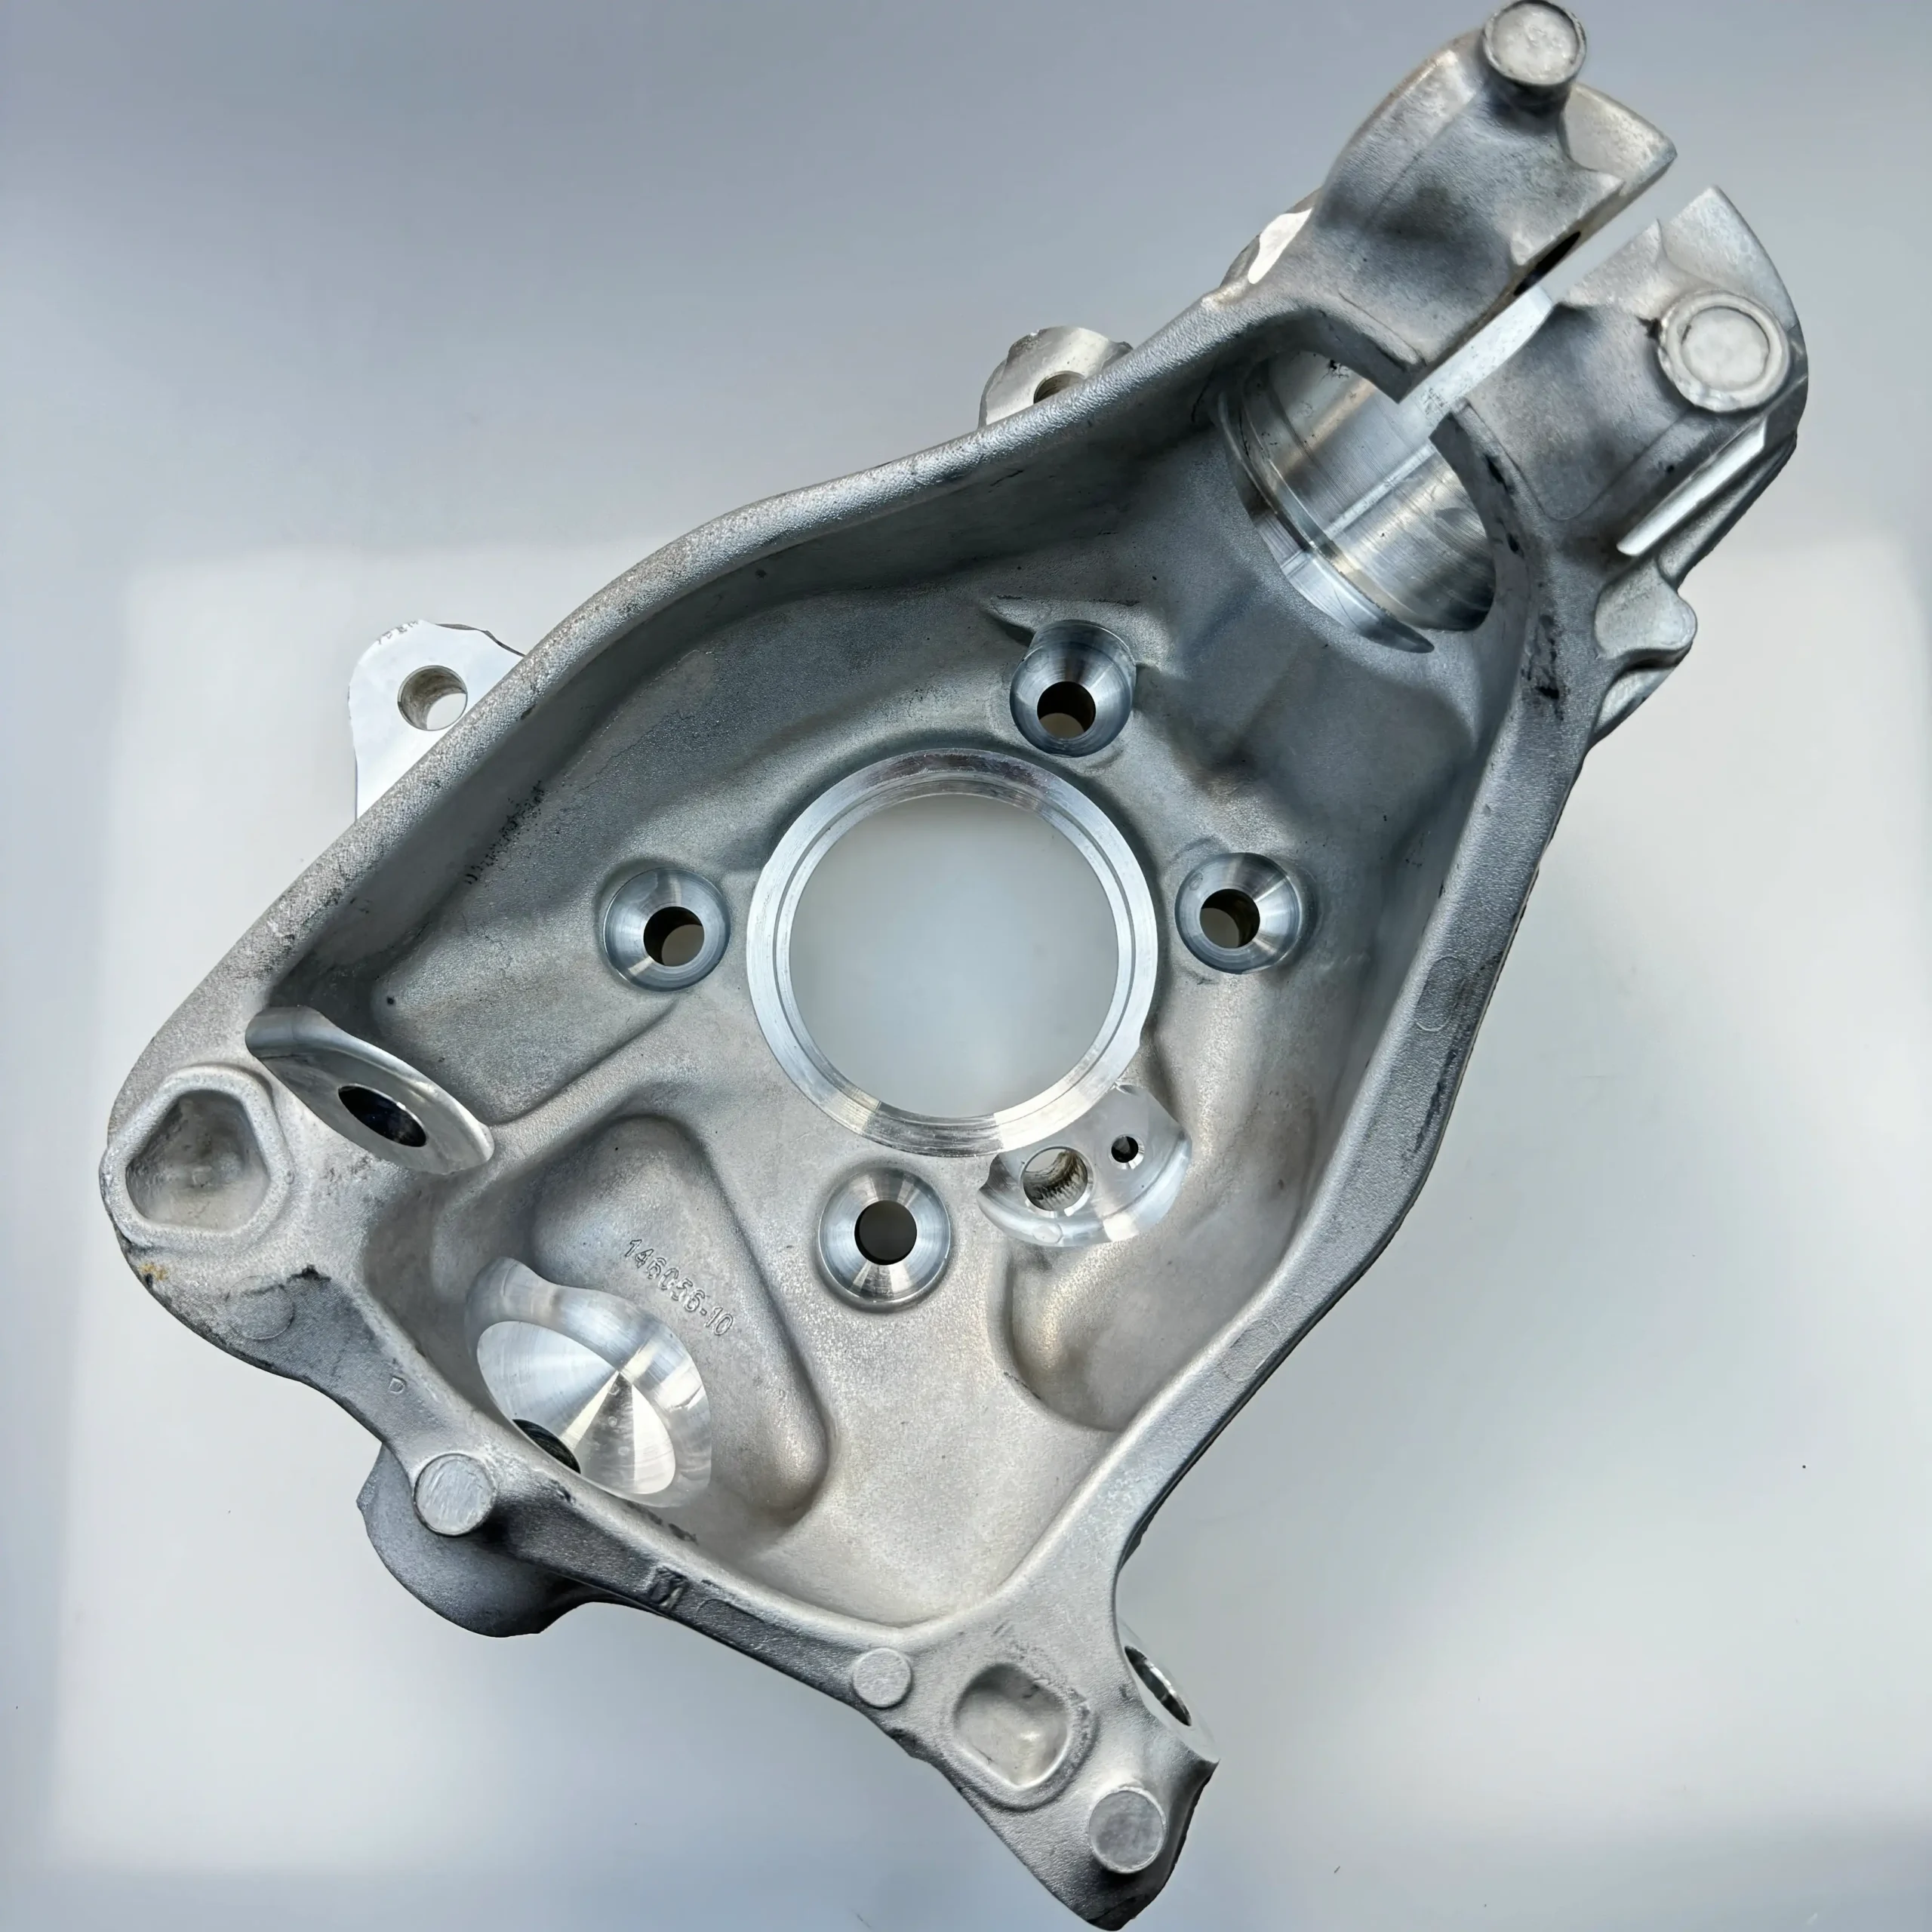
La fonderie d'acier au carbone pour pièces automobiles est une méthode de fabrication avancée conçue pour produire des composants métalliques complexes et de haute intégrité pour des assemblages automobiles critiques. En combinant les propriétés métallurgiques naturelles de l'acier au carbone avec la méthodologie de cire perdue de précision, ce processus produit des pièces en forme quasi-nettes qui atteignent des tolérances linéaires de ±0,005 in/in et des finitions de surface allant jusqu'à 125 RMS en tant que pièce brute.[1] Les fabricants automobiles OEM et les fournisseurs Tier-1 comptent sur cette méthode pour remplacer les fabrications complexes en plusieurs pièces par des fonderies métalliques consolidées, solides et monoblocs.
Le processus de fonderie à cire perdue de précision
Le fonderie à cire perdue cycle offre une répétabilité et un contrôle dimensionnel tout au long des séries de production :
- Création du motif : Les outils injectent de la cire pour former des modèles sacrificiels. Pour la prototypie rapide et la validation fonctionnelle du design, des modèles imprimés en 3D sans outillage préalable sont produits.
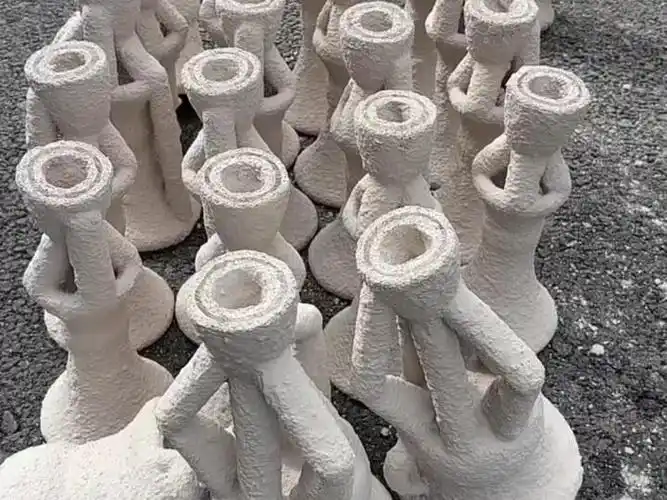
- Construction de moules en céramique : Les assemblages de cire sont trempés dans une boue réfractaire et recouverts de stuc céramique pour créer un moule rigide en coquille résistante aux hautes températures.
- Dégommage et cuisson : Les autoclaves fondent le modèle en cire, laissant une cavité négative exacte.[2] La coquille est ensuite cuite à haute température pour brûler les résidus restants et maximiser la résistance de la coquille.
- Refroidissement et Solidification : L'acier au carbone dégasé, fondu par induction, est versé dans le moule préchauffé, garantissant un remplissage complet des parois fines et des géométries complexes.
- Démoulage et Coupe : Après refroidissement, la coque en céramique est retirée mécaniquement, et les portes et canaux sont sectionnés des composants automobiles moulés.
Pourquoi l'acier au carbone est idéal pour la fabrication automobile
L'acier au carbone offre un équilibre optimal entre résistance mécanique, machinabilité et rentabilité pour les systèmes automobiles critiques :
- Résilience mécanique : Fournit la résistance à la déformation, la ductilité et la résistance à la fatigue nécessaires pour supporter des charges cycliques élevées dans les applications de châssis, suspension et groupe motopropulseur.
- Adaptabilité à la trempe : Réagit facilement aux processus thermiques standard - tels que la normalisation, la trempe et la revenu - permettant la personnalisation de la dureté de surface et de la ténacité du noyau.
- Consolidation des pièces et réduction de poids : Remplace les estampages en plusieurs pièces, les supports et les assemblages soudés par un composant moulé monolithique, éliminant les points de défaillance tout en réduisant le poids total de l'assemblage du véhicule.
- Économie de matériau : Offre une alternative fiable et économique aux alliages exotiques sans compromettre l'intégrité structurelle face aux contraintes dynamiques de la route et du groupe motopropulseur.
Grades de fonderie d'investissement en acier au carbone pour pièces automobiles
Dans notre fonderie, nous coulons un spectre complet de compositions en carbone et en alliages faibles, en utilisant la spectrométrie d'émission optique pour vérifier chaque fusion avant de la verser.
Acier au carbone faible (Acier doux)
Aciers au carbone faibles - tels que AISI 1018 et 1020 - contiennent environ 0,05-0,30 % de carbone dans la gamme des aciers doux.[3] Ces alliages offrent une ductilité supérieure, une résistance élevée aux chocs et une excellente soudabilité, ce qui en fait un choix privilégié pour les supports, les liaisons et les ensembles de loquets de sécurité qui doivent absorber l'énergie sans fracture fragile.
- Caractéristiques clés: Haute ténacité, facilité de formage et soudabilité fiable.
- Traitement secondaire : Bien que doux à l'état de coulée, ces pièces réagissent exceptionnellement bien aux traitements de durcissement en surface comme la carburisation lorsque la résistance à l'usure localisée est requise.
- Ajustement automobile : Raccords de systèmes de fluides, supports de montage d'échappement et onglets de fixation de châssis. Lors de l'évaluation des compromis de fabrication entre métaux moulés, la compréhension du profil mécanique de base et le la différence entre la fonte et l'acier faiblement allié aident à garantir que l'assemblage fini résiste aux chocs routiers sans défaillance soudaine.
Acier au carbone moyen
Allant d'environ 0,3% à 0,5% de carbone dans une répartition en quatre classes courante, les grades de carbone moyen - tels que AISI 1030, 1035 et 1045 - offrent le compromis optimal entre résistance structurelle et ductilité.[3] Ces grades sont largement sélectionnés pour la coulée en acier au carbone pour pièces automobiles soumises à un cycle mécanique continu et à des contraintes dynamiques.
- Caractéristiques clés: Résistance à la traction équilibrée, bonne endurance à la fatigue et ductilité modérée.
- Traitement secondaire : Très réactifs au traitement standard de trempe, de normalisation et de revenu pour atteindre les cotes de dureté automobiles spécifiées.
- Ajustement automobile : Fourches de changement de vitesse, rotules de direction, moyeux de transmission et supports de la chaîne de distribution. La décision sur la composition qui répond à vos objectifs de production implique souvent d’évaluer comment les aciers à haute, moyenne ou basse teneur en carbone sont les plus faciles à usiner lors de la finition CNC finale.
Acier à haute teneur en carbone et acier faiblement allié
Pour les composants automobiles exposés à des contraintes mécaniques extrêmes, à une friction sévère ou à des impacts cycliques, les aciers à haute teneur en carbone (environ 0,6-1,0% de carbone)[3] et les aciers faiblement alliés spécialisés (tels que 4140 et 8620) offrent l'intégrité structurelle nécessaire.
- Aciers à haute teneur en carbone : Offrent une dureté exceptionnelle et une résistance à l'usure, adaptées pour des plaques d'usure spécialisées, des arrêts structurels et du matériel de serrage à haute tension.
- Aciers à faible alliage : Améliorés avec des éléments tels que le chrome, le molybdène et le nickel, des alliages comme le 4140 offrent une trempe en profondeur, une résistance à la traction exceptionnelle et une ténacité sous de lourdes charges de choc.
- Ajustement automobile : Matériel de turbocompresseur soumis à de fortes contraintes, engrenages différentiels, flasques de transmission, et supports de pivot de suspension.
| Catégorie de matériau | Grades typiques | Propriétés de traction et de limite d'élasticité | Fonderies automobiles principales |
|---|---|---|---|
| Faible teneur en carbone | AISI 1018, 1020 | Haute ductilité, limite d'élasticité inférieure, excellente absorption des chocs | Supports d'échappement, mécanismes de verrouillage de porte, raccords de fluides |
| Carbone moyen | AISI 1030, 1045 | Résistance équilibrée, ductilité modérée, traitable thermiquement | Fourches de changement de vitesse, hubs d'embrayage, articulations de direction |
| Faible alliage / Haut carbone | 4140, 8620, 1060 | Dureté élevée, limites de fatigue supérieures, résistance extrême à l'usure | Engrenages de transmission, supports de turbo, liaisons de suspension lourdes |
Silica Sol vs Verre d'eau pour les fonderies en acier au carbone pour l'automobile
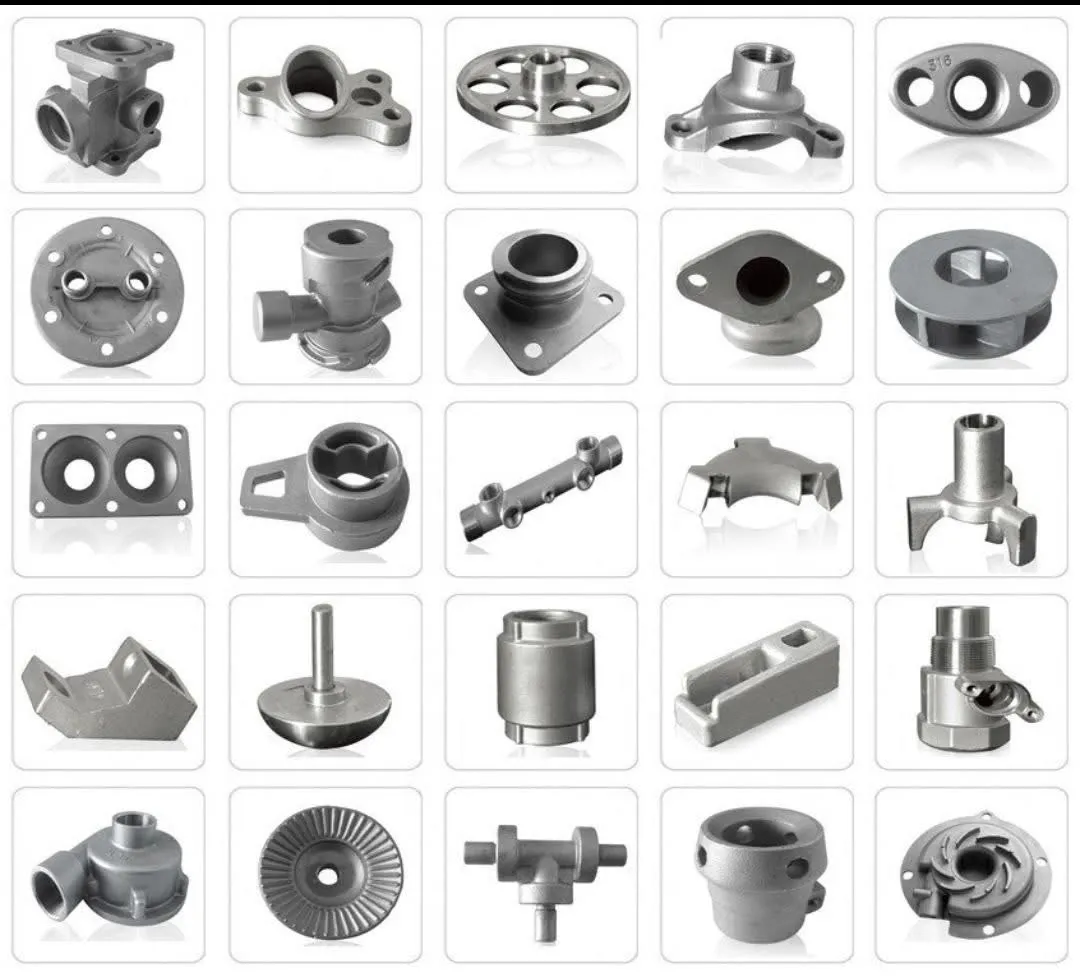
Lors de la production fonderie en acier au carbone pour pièces automobiles, le choix du système de liant approprié détermine la précision dimensionnelle, la qualité de surface et l'économie de production. Nous utilisons à la fois les méthodes silica sol et verre d'eau pour équilibrer les exigences de performance avec les budgets de fabrication.
Fonderie à la silice sol pour pièces automobiles de haute précision
Fonderie à la silice sol est notre méthode principale pour les applications automobiles critiques. Ce procédé utilise un liant en silice colloïdale pure pour fabriquer des coques en céramique à haute densité, offrant des tolérances linéaires strictes (généralement ±0,005 in/pouce) et des finitions de surface lisses jusqu'à 125 RMS à l'état brut.[1] Il est idéal pour des composants automobiles complexes et à parois fines tels que les pièces de turbocompresseur, les liaisons de transmission et les raccords de systèmes de fluides, où un usinage CNC secondaire minimal est requis. Pour les composants nécessitant des performances mécaniques exigeantes, notre équipe utilise des techniques avancées similaires à nos méthodes spécialisées processus de coulée d’acier d’alliage pour des pièces CNC de haute précision pour maintenir une intégrité métallurgique stricte.
Fonderie de verre de silice pour des composants économiques
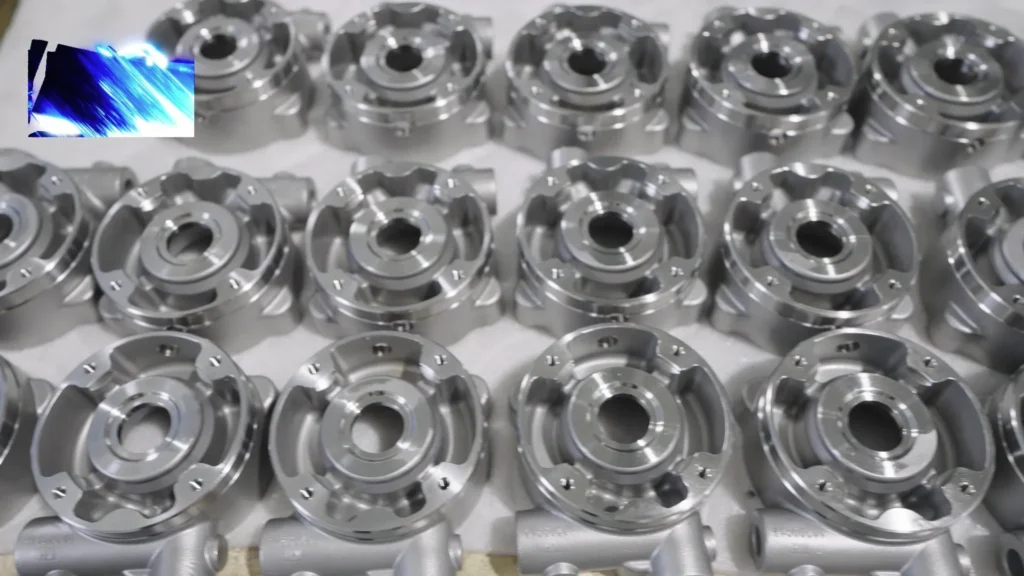
La fonderie de verre de silice offre une solution économique pour des composants automobiles en acier au carbone plus lourds et en grande quantité. En utilisant un système de liant à base de silicate de sodium, cette méthode réduit considérablement les cycles de fabrication des coques et les coûts de matériaux. Bien qu'elle offre des tolérances dimensionnelles légèrement plus larges et un profil de surface plus rugueux par rapport au sol silica, elle garantit une excellente résistance mécanique pour des pièces structurelles lourdes, des supports de suspension, des crochets de remorquage et des supports de châssis qui ne subissent un usinage après la coulée que sur les faces d'accouplement critiques.
Comparaison des processus et guide de sélection
Le choix du procédé de coulée à la cire perdue dépend de la géométrie spécifique, de l'ajustement et des exigences de volume de vos composants automobiles.
| Paramètre | Fonderie au sol silica | Fonderie de verre de silice |
|---|---|---|
| Finition de surface typique | 125 RMS (environ 3,2 µm) ou mieux | Plus rugueuse que le sol silica |
| Tolérance dimensionnelle linéaire | Typiquement ±0,005 en/pouce[1] | Plage linéaire plus large que le sol silica |
| Capacité d'épaisseur de paroi | Parois plus fines que le verre de silice ; l'épaisseur minimale dépend de l'alliage et de la géométrie | Minimum plus épais que le sol silica ; dépend de l'alliage et de la géométrie |
| Coût des outils et de la coque | Modéré à élevé | Faible à Modérée |
| Applications automobiles optimales | Raccords moteur, quincaillerie de soupape, capteurs, supports de turbocompresseur | Supports de suspension, supports de cadre, quincaillerie lourde pour châssis |
| Besoins en usinage secondaire | Forme minimale / quasi-net | Modéré à élevé sur les points de référence critiques |
Avantages de la coulée en acier au carbone dans l'industrie automobile
Nous utilisons fonderie en acier au carbone pour pièces automobiles fournir aux fournisseurs de niveau 1 et aux équipementiers automobiles des pièces en moulage perdu de précision qui surpassent les assemblages soudés fabriqués et les forgeages.
| Mesure de performance | Acier au carbone en moulage perdu | Assemblages soudés fabriqués traditionnellement |
|---|---|---|
| Précision dimensionnelle | Typiquement ±0,005 en/pouce | Variable (risques de distorsion thermique) |
| Finition de surface | ~125 RMS tel que coulé | Brut, nécessite un meulage secondaire |
| Conception de composant | Géométrie consolidée en une seule pièce | Assemblages multi-pièces avec joints de défaillance |
| Utilisation du matériau | Efficacité proche du net élevée (les déchets sont généralement bien inférieurs à ceux du fraisage de bille) | Taux élevé de rebuts issus du fraisage subtractif |
Résistance exceptionnelle et résistance à l'usure
- Résilience mécanique : Supporte des charges à haute contrainte sans déformation dans les assemblages critiques de châssis et de groupe motopropulseur.
- Adaptabilité à la trempe : Facilement normalisé, trempé ou revenu pour ajuster la dureté de surface et la ductilité du noyau.
- Performance à l'usure : Les capacités de traitement de surface par durcissement en surface protègent les surfaces de contact soumis à une forte usure, prolongeant la durée de vie globale.
Géométries complexes et tolérances dimensionnelles strictes
Notre procédé de moulage en cire perdue permet aux ingénieurs automobiles de concevoir des géométries complexes et optimisées en poids, impossibles ou coûteuses à produire par usinage standard.
- Tolérances serrées : Nous maintenons de manière fiable tolérances linéaires généralement dans une tolérance de ±0,005 in/in, garantissant un ajustement reproductible sur des lignes d'assemblage automatisées.
- Consolidation des pièces : Plusieurs pièces estampées, soudées ou boulonnées sont combinées en une seule pièce moulée intégrée.
- Capacité à parois fines : Des passages internes complexes, des caractéristiques sous-dimensionnées et des nervures légères peuvent être moulés directement dans le composant.
Réduction de l'usinage et des déchets de matériau
La coulée sous pression en acier au carbone produit des composants proches de la forme finale directement du moule.
- Enlèvement minimal de matière : Les pièces nécessitent seulement un usinage de finition minimal sur les faces d'accouplement critiques, les rainures d'étanchéité ou les trous filetés.
- Temps de cycle plus courts : La géométrie proche de la forme finale réduit considérablement le temps de rotation de la machine et la surcharge des outils.
- Synergie de fabrication étendue : Alors que les liaisons de groupe motopropulseur soumis à de fortes contraintes utilisent de l'acier au carbone, les systèmes associant acier structurel et boîtiers légers peuvent intégrer une haute précision complémentaire services de moulage en aluminium pour atteindre des objectifs de poids du véhicule optimaux.
Finition de surface supérieure et intégrité structurelle
Contrairement aux méthodes de moulage en sable qui produisent des finitions grossières et piquetées, la coulée en investissement de précision offre des finitions de surface lisses et uniformes généralement évaluées à 125 RMS à l'état brut.[1]
- Élimination des joints de soudure : Une construction monobloc solide élimine les joints de soudure, supprimant ainsi les principaux points d'origine des fissures de contrainte et de la corrosion.
- Structure à grain fin : Le coulage et le refroidissement contrôlés dans un moule en céramique produisent une microstructure uniforme et une intégrité métallurgique dense.
- Vérification de qualité rigoureuse : Chaque pièce est qualifiée selon les normes automobiles et aéronautiques en utilisant des tests non destructifs internes (NDT) - y compris l'inspection par particules magnétiques (MPI) et la radiographie (rayons X) - pour garantir une performance structurale sans voids dans des conditions routières.
Applications automobiles courantes des pièces en acier au carbone moulé
Nous concevons nos fonderie en acier au carbone pour pièces automobiles pour supporter des contraintes mécaniques extrêmes, des vibrations continues et des cycles thermiques intensifs. Les fabricants d'équipements d'origine (OEM) automobiles et les fournisseurs Tier-1 comptent sur notre procédé de cire perdue de précision pour consolider des assemblages multi-pièces en composants à forme proche de la pièce finie, réduisant ainsi le poids du véhicule et éliminant les points faibles de soudure.
Ci-dessous figurent les principaux assemblages automobiles où notre des moulages de précision offre une durabilité et des performances maximales.
Composants du moteur et de la transmission
Alors que certains blocs hérités utilisent de la fonte, évaluer la différence entre la fonte et l'acier au carbone à faible teneur en carbone montre pourquoi l'acier au carbone moulé est préféré pour les composants de la transmission nécessitant une résistance aux chocs et une ductilité supérieures.
- Pièces de la chaîne de soupapes : Cames, poussoirs, et retenues de ressort de soupape.
- Supports de fixation : Supports d'alternateur, supports moteur, et supports de la courroie d'accessoires.
- Matériel à induction forcée : Bras de soupape de wastegate de turbocompresseur, liaisons d'actionneur et raccords de fluides à haute pression.
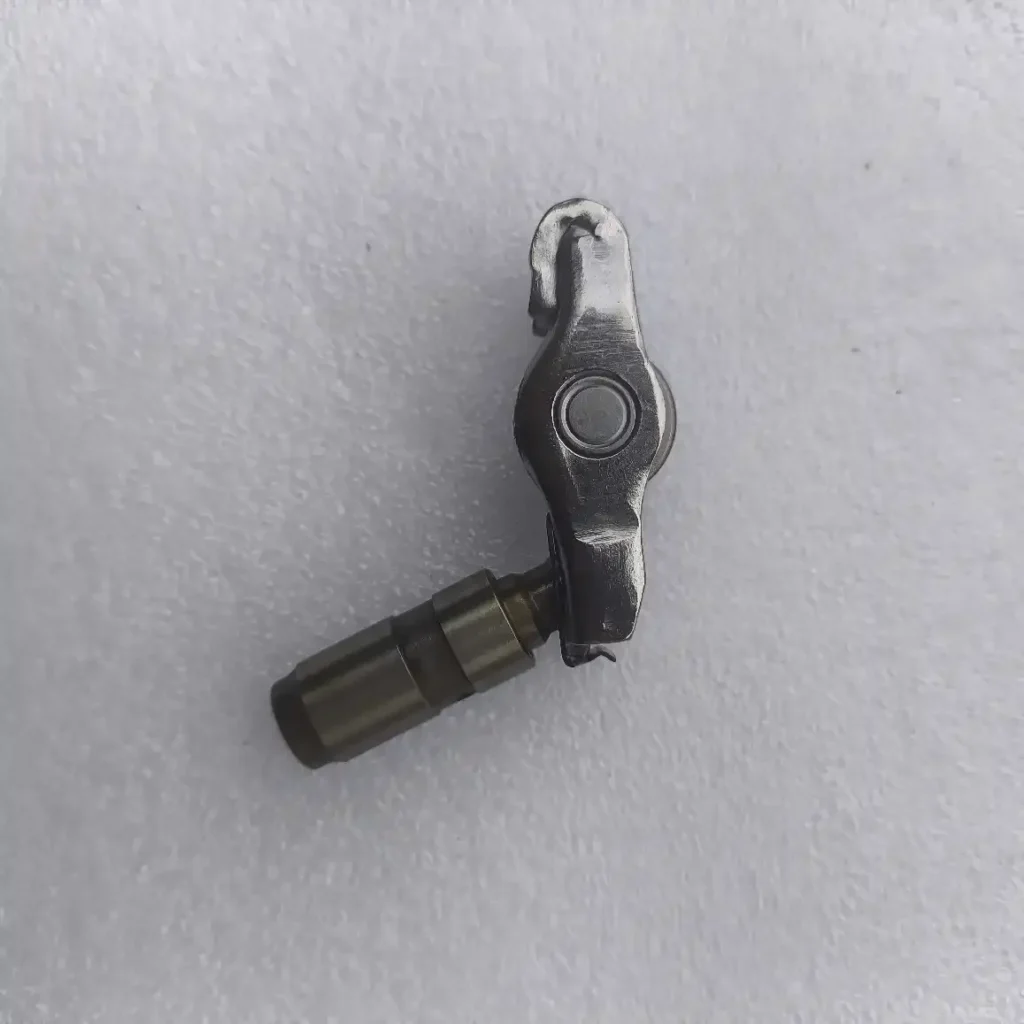
Pièces de transmission et de groupe motopropulseur
Nous moulons des composants en carbone de haute intégrité et en acier faiblement allié qui maintiennent la stabilité structurelle sous un transfert de couple élevé :
- Mécanismes de changement de vitesse : Fourches de changement de transmission manuelle et automatique, leviers de détente et tiges de sélection.
- Interfaces de transmission : Engrenages planétaires du différentiel, hubs d'embrayage, yokes de joint universel et liaisons de boîte de transfert.
- Supports de transmission : Supports d'amortissement des vibrations et ancrages de bras de couple qui préservent l'alignement de la chaîne cinématique.
Systèmes de châssis, de direction et de suspension
Nos pièces moulées par investissement de précision offrent la rigidité structurelle nécessaire pour absorber les retours constants de la route :
- Liaisons de suspension : Supports de bras de contrôle, supports de barre stabilisatrice, et boîtiers de rotules.
- Composants de direction : Noeuds de colonne de direction, supports de fixation de la crémaillère, et extrémités de tirants de direction.
- Quincaillerie de sous-ensemble : Connecteurs structuraux à haute contrainte et supports de crochet de remorquage conçus pour absorber des charges d'impact élevées.
Quincaillerie de freinage et d'échappement
Nous produisons des composants en acier au carbone traitables thermiquement, optimisés pour des conditions d'exploitation difficiles :
- Quincaillerie d'assemblage de frein : Supports de caliper, leviers de frein de stationnement, liaisons de pédale, et supports de capteur ABS.
- Montage d'échappement et de dispositifs antipollution : Supports de fixation d'échappement robustes, brides de tube de descente, et pattes de fixation de collecteur qui résistent à la fatigue thermique sans craqueler.
Finition de surface et opérations secondaires pour pièces automobiles
Alors que notre procédé de cire perdue permet d'obtenir des formes proches de la forme finale avec des finitions lisses de 125 RMS, les assemblages automobiles critiques exigent des opérations post-fonte précises. Nous fournissons une fabrication secondaire en source unique pour faire passer votre moulage en acier au carbone destiné aux pièces automobiles du coulage brut à une installation prête pour la production.
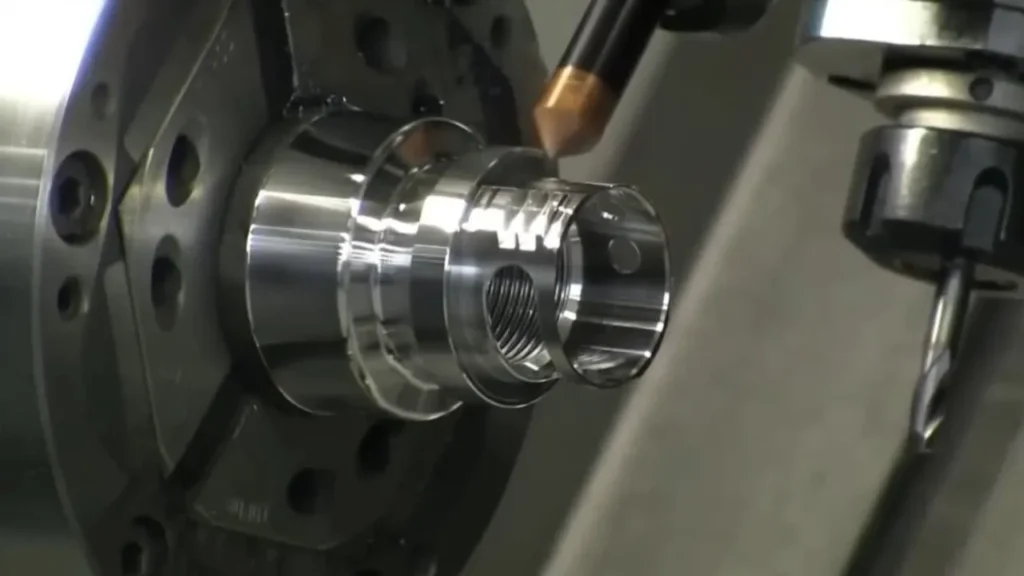
Usinage CNC de précision
Même avec des tolérances linéaires standard de ±0,005 in/in, les assemblages automobiles soumis à de fortes contraintes nécessitent une précision au micron au niveau des faces d'accouplement, des journaux de roulement et des ports filetés. Nous intégrons un fraisage et un tournage secondaires multi-axes avancés via notre service CNC en ligne pour pièces de précision et devis instantanés. Ce pont fluide entre la fonderie et l'usinage de précision garantit une cohérence dans la précision dimensionnelle de chaque lot de production tout en réduisant les délais globaux.
Traitement thermique pour améliorer les propriétés mécaniques
Les alliages d'acier au carbone obtiennent leurs propriétés mécaniques ultimes grâce à un traitement thermique calibré. Nous adaptons les cycles de traitement thermique pour correspondre à vos profils de charge fonctionnels automobiles :
- Normalisation : Affine les structures de grains dendritiques grossiers issues du processus de moulage, établissant une distribution uniforme des grains et soulageant les contraintes internes.
- Recuit: Adoucit l'acier moulé pour améliorer la machinabilité et la ductilité pour les applications de groupe motopropulseur soumis à de fortes contraintes.
- Trempe et revenu : Optimise la résistance à la traction, la limite d'élasticité et la dureté de surface pour les composants critiques à l'usure tels que les fourches de changement de vitesse, les supports et les liaisons de transmission.
Revêtement de surface et traitements anti-corrosion
Les composants en acier au carbone non protégés se corrodent rapidement lorsqu'ils sont exposés au sel de voirie, à la chaleur du moteur et à l'humidité. Nous appliquons des traitements de surface robustes et des revêtements barrières anti-corrosion formulés pour des conditions extrêmes d'exploitation. Que vos composants résident dans le compartiment moteur, le châssis ou sous le véhicule, nous veillons à ce que chaque pièce réponde aux normes strictes de résistance à la corrosion par spray salin et à l'environnement.
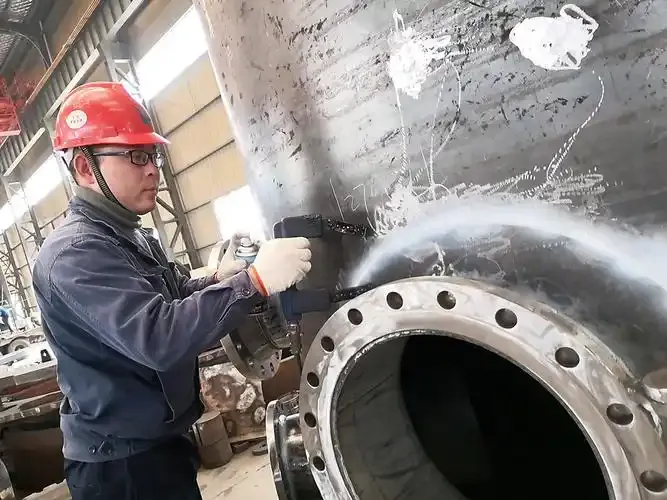
Contrôle non destructif (CND) et inspection de qualité
Opérant selon les cadres de qualité ISO 9001:2015 et AS9100 Rev D, nous soumettons chaque moulage en acier au carbone à une vérification rigoureuse de qualité en interne :
- Inspection par particules magnétiques (MPI) : Essentiel pour les aciers au carbone ferromagnétiques, l'IRM révèle rapidement les micro-fissures ou discontinuités de surface et proches de la surface.
- Inspection radiographique (rayons X) : Inspection volumétrique conforme à Nadcap qui examine les structures internes pour vérifier l'absence de vides internes, d'inclusions ou de porosité de retrait.
- Spectrométrie d'émission optique : Analyse de la composition chimique lot par lot pour certifier que le carbone, le manganèse et les pourcentages d'alliages traces correspondent aux spécifications exactes de la fusion.
- Vérification dimensionnelle CMM : Les machines de mesure de coordonnées automatisées valident les profils complexes, les annotations GD&T et les tolérances strictes des plans avant l'emballage.
Comment choisir une fonderie pour des pièces en acier au carbone pour la fabrication automobile
Choisir le bon partenaire de fabrication pour fonderie en acier au carbone pour pièces automobiles impacte directement la fiabilité des composants, les délais de livraison et les coûts d'assemblage. Les fabricants automobiles et les fournisseurs de niveau 1 exigent des fonderies qui équilibrent efficacité en grande série et contrôle métallurgique strict. Nous fournissons des pièces moulées de précision fiables et de haute intégrité conçues pour résister aux contraintes opérationnelles exigeantes sur la route.
Capacités d'outillage personnalisé et de prototypage rapide
Nous proposons des services complets de fabrication d'outillages et de prototypage rapide pour optimiser la géométrie des composants avant la production en série :
- Fabrication d'outillages en interne : Moules métalliques usinés avec précision, conçus pour des tolérances serrées et une précision dimensionnelle répétable sur de longues séries de production.
- Modèles en cire imprimés en 3D sans outillage : Capacités de prototypage rapide permettant aux ingénieurs automobiles de valider la forme, l'ajustement et la fonction mécanique sans le coût initial d'outillages fixes.
- Conception pour la Fabricabilité (DFM) : Support d'ingénierie pour consolider des assemblages soudés multi-pièces en pièces moulées en acier au carbone à forme proche de la pièce finale, réduisant le poids du véhicule et éliminant les joints d'assemblage.
Certifications de qualité automobile (IATF 16949 / ISO 9001)
Nos opérations de fabrication respectent des systèmes de gestion de la qualité rigoureux ISO 9001 et AS9100, appliquant des contrôles de qualité de niveau aéronautique directement sur les lignes de production automobiles. Chaque lot de fonte subit une spectrométrie d’émission optique stricte pour garantir la composition chimique exacte des alliages, qu'il s'agisse d'aciers au carbone faibles, moyens ou élevés. La traçabilité complète des lots et les rapports d'essais de matériaux (MTR) accompagnent chaque expédition pour soutenir vos audits de conformité.
Production de bout en bout et assurance qualité
Nous opérons en tant que fabricant unique, gérant tout le cycle de production sous un même toit :
- Traitement clé en main complet : De l'assemblage de modèles en cire brute et de la construction de coquilles en céramique à la fabrication précise par CNC et au traitement thermique contrôlé (normalisation, trempe et revenu).
- Vérification complète par contrôle non destructif (CND) : Contrôles internes par CND, incluant l’inspection par particules magnétiques (MPI) pour l’intégrité de surface et en profondeur, inspection radiographique numérique (rayons X) pour la solidité interne, et vérifications dimensionnelles par CMM pour valider les indications GD&T.
- Adaptabilité du processus : Tout en comprenant les compromis dans la mise en forme des métaux - tels que la comparaison la coulée en sable et la fonderie sous pression pour les composants structurels généraux - notre processus de fonte à cire perdue en acier au carbone offre des finitions de surface supérieures (typiquement 125 RMS) et des tolérances linéaires serrées (±0,005 in/in) essentielles pour le matériel critique de la chaîne de transmission et de la transmission.
Envoyez des dessins et des objectifs de volume annuel afin que nous puissions recommander des outils en sol silica ou en verre d'eau, le grade, et les routes de traitement thermique pour votre prochaine coulée en acier au carbone pour pièces automobiles RFQ.
Références
- Institut de la coulée sous pression - guide de conception : tolérances linéaires pratiques de ±0,003 à ±0,005 in/in et finition brute de 40-125 RMS ↩
- Institut de la coulée sous pression - aperçu du processus : élimination de la cire, cuisson de la coquille, coulée et démoulage ↩
- Wikipedia - Acier au carbone (gamme d'acier doux et bandes de carbone à quatre classes) ↩