Überblick
Was ist Kohlenstoffstahl-Investitionsguss für Autoteile?
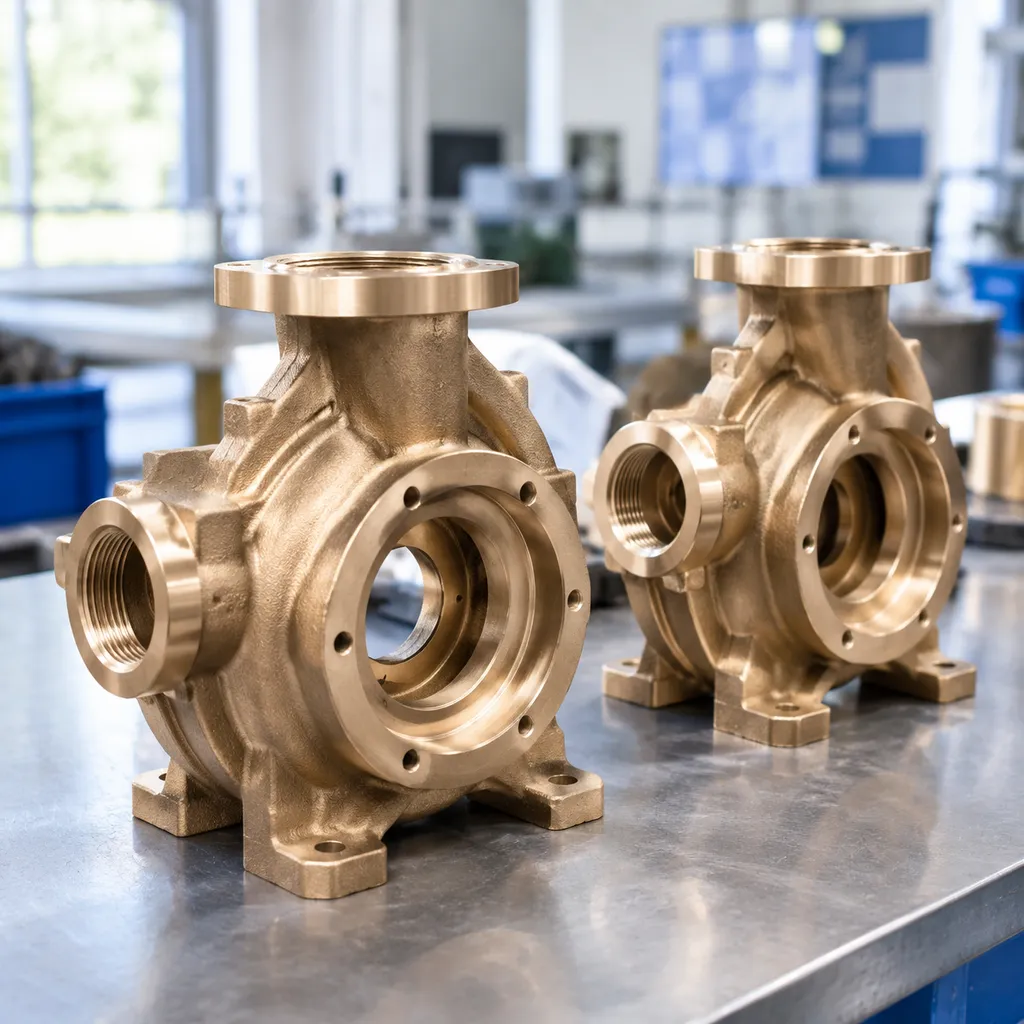
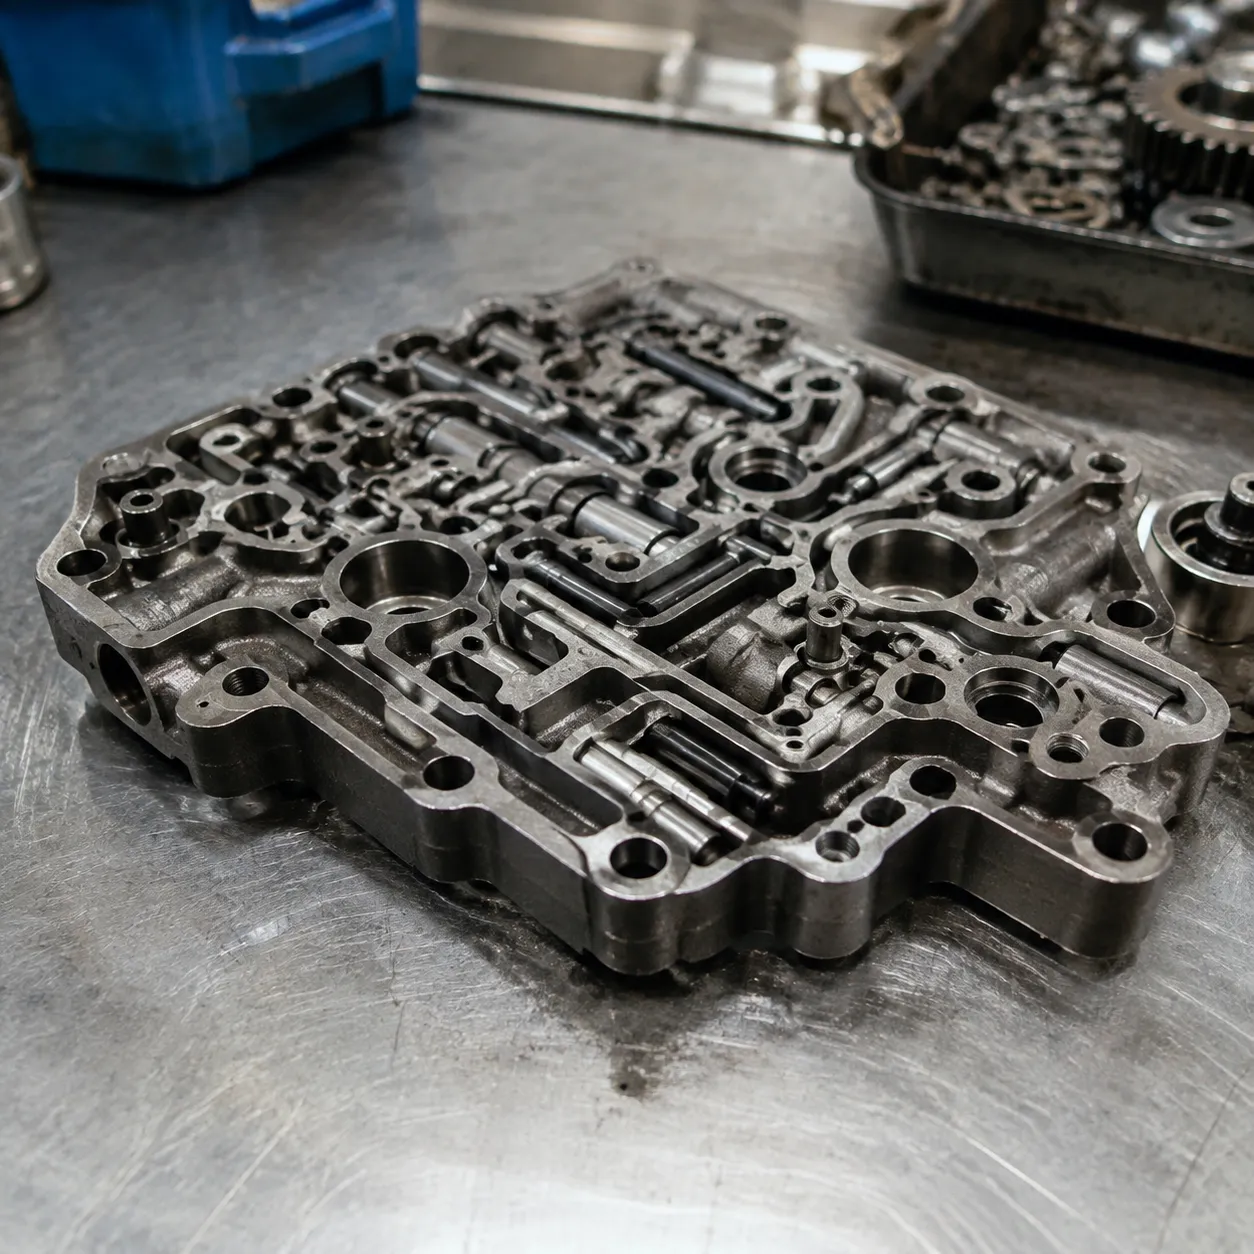
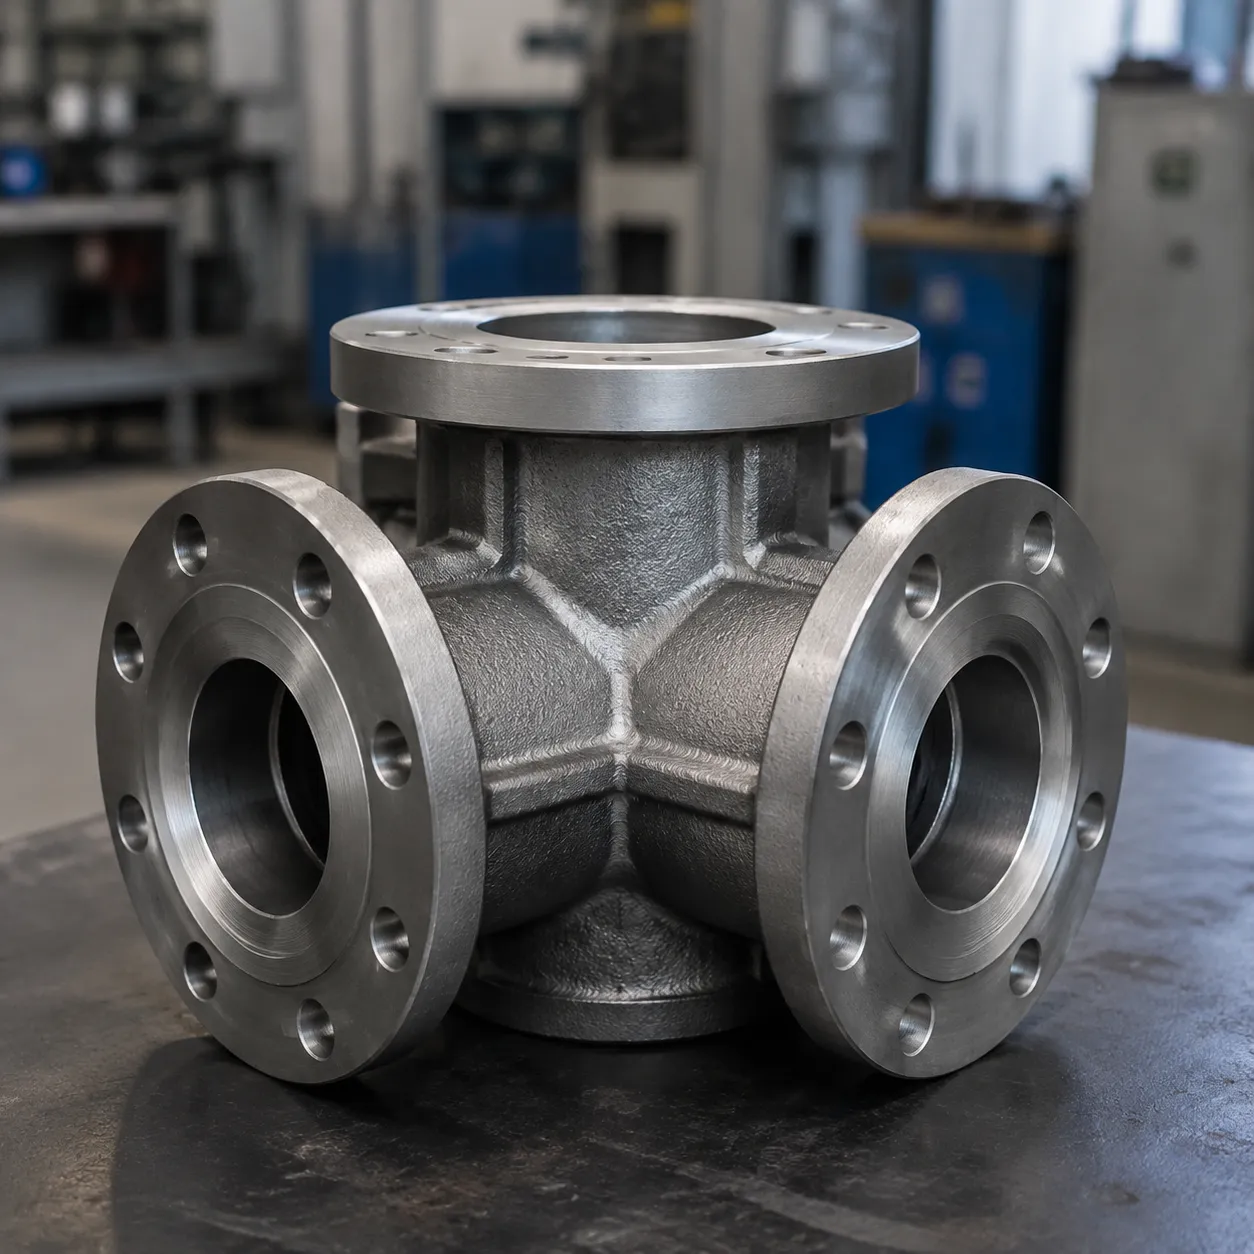
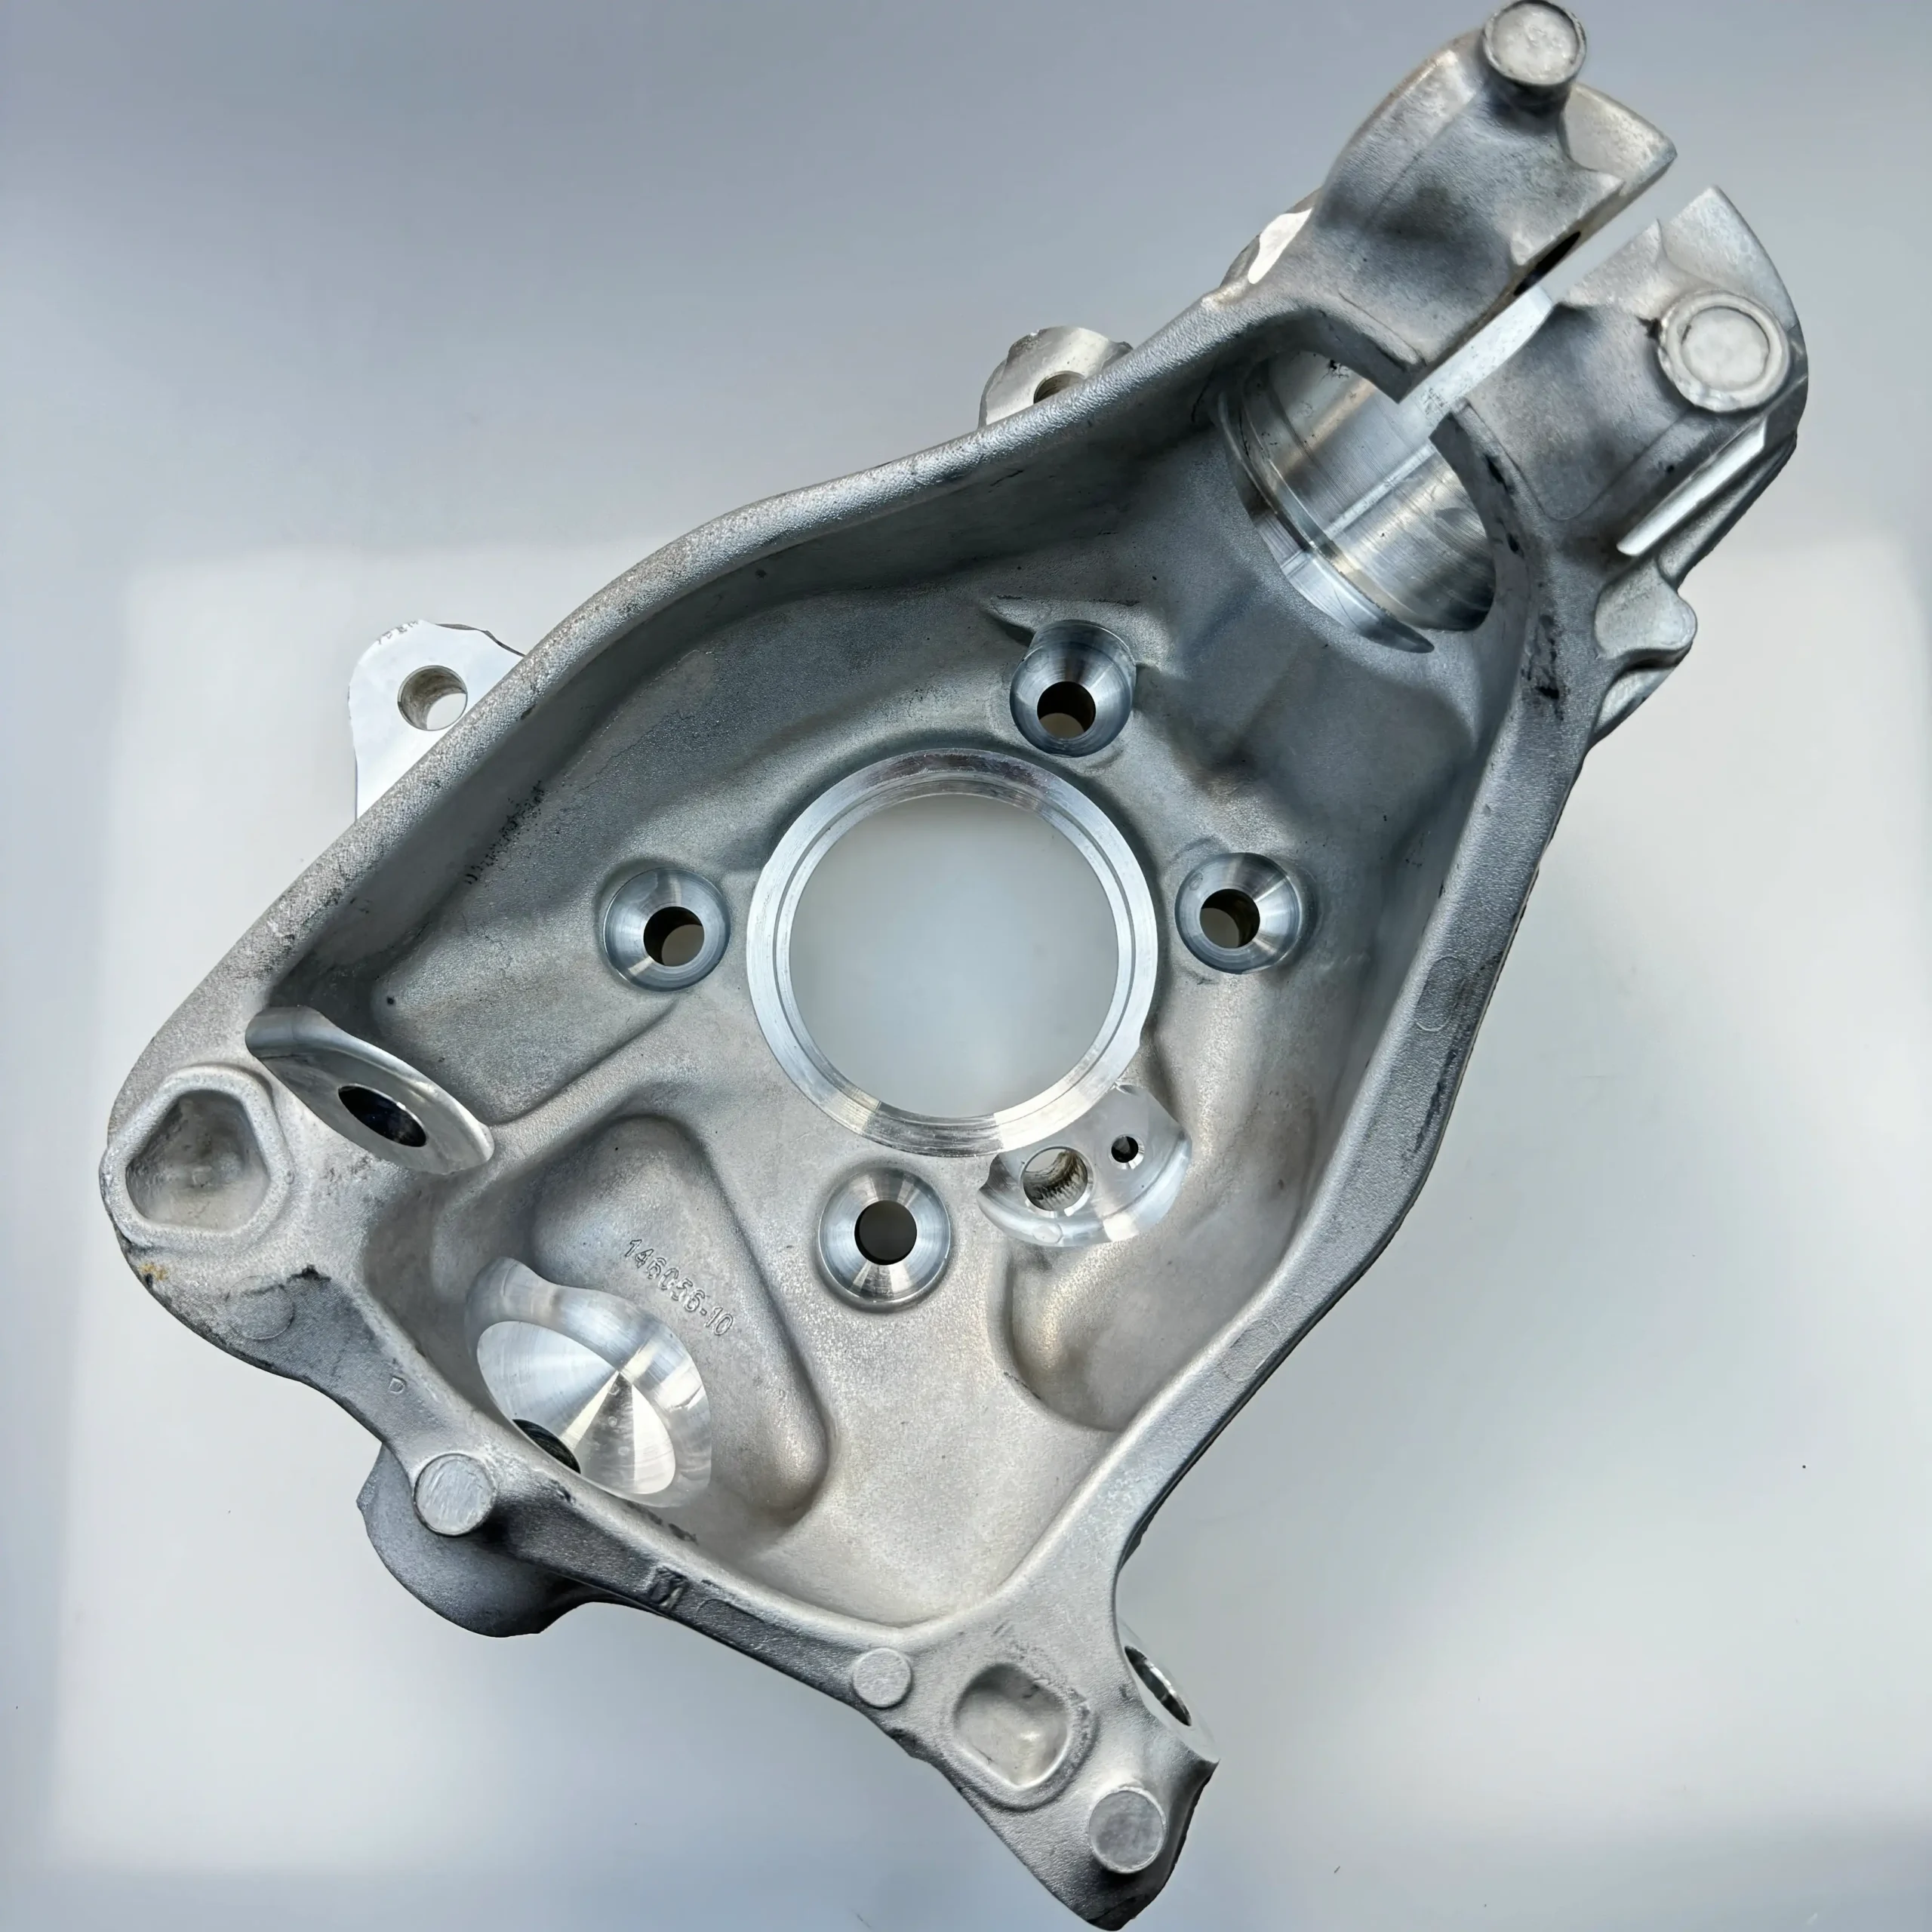
Der Kohlenstoffstahl-Investitionsguss für Autoteile ist ein fortschrittliches Fertigungsverfahren, das entwickelt wurde, um hochintegrale, komplexe Metallkomponenten für kritische Automobilbaugruppen herzustellen. Durch die Kombination der natürlichen metallurgischen Stärken von Kohlenstoffstahl mit der präzisen Wachsausschmelztechnik erzeugt dieses Verfahren nahezu netzförmige Teile, die lineare Toleranzen von ±0,005 in/in und Oberflächenfinishs bis zu 125 RMS im Rohzustand erreichen.[1] Automobil-OEMs und Tier-1-Zulieferer verlassen sich auf dieses Verfahren, um komplexe Mehrteil-Fertigungen durch starke, konsolidierte, einteilige Metallgussteile zu ersetzen.
Der Präzisions-Wachsausschmelzprozess
Das Wachsausschmelz-Investitionsguss zyklus liefert Wiederholbarkeit und Maßkontrolle über Produktionsläufe hinweg:
- Formenerstellung: Werkzeuge spritzen Wachs, um Opfermuster zu formen. Für schnelle Prototypenentwicklung und funktionale Designvalidierung werden werkzeuglose 3D-gedruckte Muster hergestellt, ohne Vorlaufzeiten für Werkzeuge.
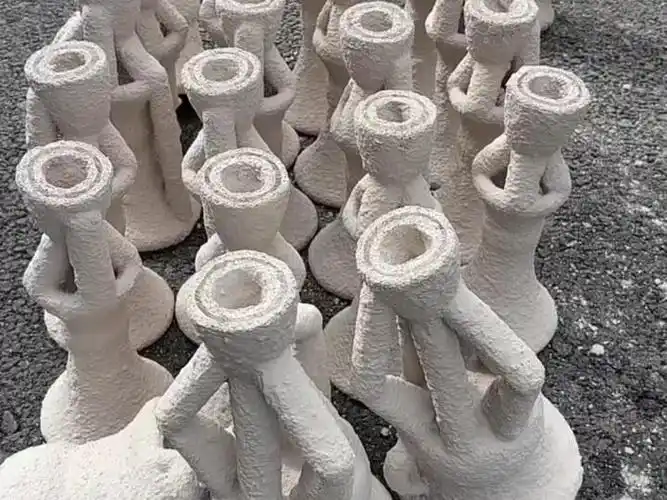
- Keramikformherstellung: Wachssätze werden in feuerfesten Schlämmen getaucht und mit keramischem Stuck beschichtet, um eine starre, hochtemperaturbeständige Schalform zu erstellen.
- Entschmelzen & Brennen: Autoklaven schmelzen das Wachs aus, hinterlassen eine exakte negative Kavität.[2] Die Schalform wird anschließend bei hoher Temperatur gebrannt, um verbleibende Rückstände zu verbrennen und die Schalstärke zu maximieren.
- Gießen & Erstarrung: Entgasstes, induktionsgeschmolzenes Kohlenstoffstahl wird in die vorgeheizte Form gegossen, um eine vollständige Füllung dünner Wände und komplexer Geometrien zu gewährleisten.
- Knockout & Cutoff: Nach dem Abkühlen wird die keramische Schale mechanisch entfernt, und Gänge sowie Fließkanäle werden von den gegossenen Automobilkomponenten abgeschnitten.
Warum Carbonstahl ideal für die Automobilherstellung ist
Carbonstahl bietet ein optimales Gleichgewicht zwischen mechanischer Zähigkeit, Bearbeitbarkeit und Kosteneffizienz für kritische Automobilsysteme:
- Mechanische Widerstandsfähigkeit: Erreicht die erforderliche strukturelle Streckgrenze, Duktilität und Ermüdungsbeständigkeit, um hohen zyklischen Belastungen in Fahrwerk, Aufhängung und Antriebsstrang standzuhalten.
- Wärmebehandlungsanpassungsfähigkeit: Reagiert problemlos auf standardmäßige thermische Prozesse – wie Normalisieren, Abschrecken und Anlassen – und ermöglicht die individuelle Anpassung von Oberflächenhärte und Kerntoughness.
- Teilekonsolidierung & Leichtbau: Ersetzt Mehrteil-Stanzteile, Halterungen und Schweißkonstruktionen durch eine monolithische Gusskomponente, eliminiert Schwachstellen und reduziert das Gesamtgewicht der Fahrzeugmontage.
- Materialökonomie: Bietet eine zuverlässige, kosteneffiziente Alternative zu exotischen Legierungen, ohne die strukturelle Integrität unter dynamischen Straßen- und Antriebsstrangbelastungen zu beeinträchtigen.
Gusslegierungen aus Carbonstahl für Autoersatzteile
In unserer Gießerei gießen wir ein vollständiges Spektrum an Carbon- und niedriglegierten Legierungen, wobei wir die optische Emissionsspektrometrie verwenden, um jede Schmelze vor dem Gießen zu überprüfen.
Niedriglegierter Carbonstahl (Weichstahl)
Niedriglegierte Stähle - wie AISI 1018 und 1020 - enthalten etwa 0,05-0,30 % Kohlenstoff im Bereich des Weichstahls.[3] Diese Legierungen bieten überlegbare Duktilität, hohe Schlagfestigkeit und hervorragende Schweißbarkeit, was sie zu einer bevorzugten Wahl für Halterungen, Verbindungen und Sicherheitsriegel macht, die Energie absorbieren müssen, ohne spröde zu brechen.
- Wesentliche Merkmale: Hohe Zähigkeit, einfache Formbarkeit und zuverlässige Schweißbarkeit.
- Sekundärverarbeitung: Obwohl diese Teile im Gusszustand weich sind, reagieren sie außergewöhnlich gut auf Einsatzhärtungsbehandlungen wie Karbonisieren, wenn lokal begrenzte Oberflächenverschleißfestigkeit erforderlich ist.
- Automobilpassform: Fluid-Systemanschlüsse, Abgasanlagenbefestigungen und Fahrgestellbefestigungsklammern. Bei der Bewertung von Fertigungskompromissen zwischen Gussmetallen ist es wichtig, das grundlegende mechanische Profil zu verstehen und die Unterschieds zwischen Gusseisen und unlegiertem Stahl hilft sicherzustellen, dass die fertige Baugruppe Straßenstöße aushält, ohne plötzlich zu versagen.
Mediumstahl
Von etwa 0,3% bis 0,5% Kohlenstoff in einer gängigen Vier-Klassen-Aufteilung bieten mittlere Kohlenstoffgrade – wie AISI 1030, 1035 und 1045 – die optimale Balance zwischen struktureller Festigkeit und Duktilität.[3] Diese Grade werden häufig für Investitionsguss aus Kohlenstoffstahl für Autoteile gewählt, die kontinuierlichem mechanischem Zyklus und dynamischer Belastung ausgesetzt sind.
- Wesentliche Merkmale: Ausgewogene Zugfestigkeit, gute Ermüdungsbeständigkeit und mäßige Duktilität.
- Sekundärverarbeitung: Sehr reaktionsfähig auf Standard-Durchhärtung, Normalisierung und Abschreckung/Anlassen, um die spezifizierten Härtegrade im Automobilbereich zu erreichen.
- Automobilpassform: Getriebeschaltgabeln, Lenkungsnocken, Antriebswellenlager und Motorventiltriebaufnahmen. Die Entscheidung, welche Zusammensetzung Ihre Produktionsziele erfüllt, beinhaltet oft die Bewertung, wie hoch-, mittel- oder niedrigkohlenstoffhaltige Stähle am einfachsten zu bearbeiten sind bei der Endbearbeitung mit CNC.
Hochkohlenstoffstahl und niedriglegierte Stähle
Für Automobilkomponenten, die extremen mechanischen Belastungen, starker Reibung oder zyklischer Beanspruchung ausgesetzt sind, liefern Hochkohlenstoffstähle (etwa 0,6-1,0% Kohlenstoff)[3] und spezialisierte niedriglegierte Stähle (wie 4140 und 8620) die notwendige strukturelle Integrität.
- Hochkohlenstoffstähle: Erzielen außergewöhnliche Härte und Verschleißfestigkeit, geeignet für spezielle Verschleißplatten, strukturelle Stopps und Hochspannungs-Klemmhardware.
- Niedriglegierte Stähle: Mit Elementen wie Chrom, Molybdän und Nickel verstärkt, bieten Legierungen wie 4140 tiefgehende Durchhärtung, außergewöhnliche Streckgrenze und Zähigkeit unter schweren Stoßbelastungen.
- Automobilpassform: Hochstress-Turboladerhardware, Differentialgetriebe, Antriebswellenflansche und Aufhängungspivotmontagen.
| Materialkategorie | Typische Güten | Zug- & Streckgrenze Eigenschaften | Primäre Automobilgussstücke |
|---|---|---|---|
| Niedriger Kohlenstoffgehalt | AISI 1018, 1020 | Hohe Duktilität, niedrigere Streckgrenze, ausgezeichnete Stoßdämpfung | Abgasklammern, Türverriegelungsmechanismen, Fluidanschlüsse |
| Mittlerer Kohlenstoffgehalt | AISI 1030, 1045 | Ausgewogene Festigkeit, mäßige Duktilität, wärmebehandelbar | Schaltgabeln, Kupplungsnaben, Lenkradnocken |
| Niedrige Legierung / Hoher Kohlenstoffgehalt | 4140, 8620, 1060 | Hohe Härte, überlegene Ermüdungsgrenzen, extreme Verschleißfestigkeit | Antriebsradgetriebe, Turboladerhalterungen, Schwerlastaufhängungslenke |
Silica Sol vs Wasser Glas für Carbonstahl-Auto-Gussteile
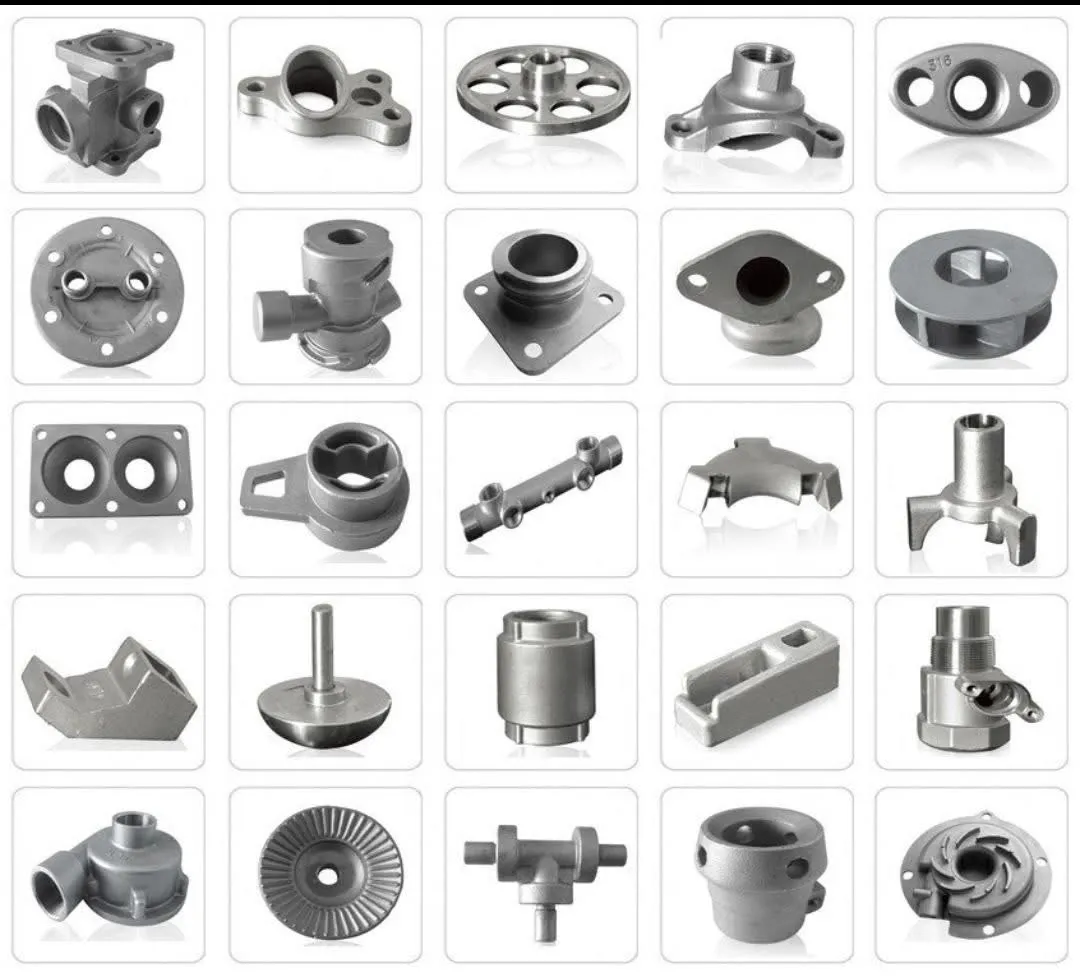
Beim Herstellen Kohlenstoffstahl-Investitionsguss für Autoteile, die Auswahl des geeigneten Bindemittels bestimmt die Maßgenauigkeit, Oberflächenqualität und die Produktionseffizienz. Wir verwenden sowohl Silica-Sol- als auch Wasser-Glas-Methoden, um Leistungsanforderungen mit Produktionsbudgets in Einklang zu bringen.
Silica Sol-Investitionsguss für hochpräzise Autoteile
Silica-Sol-Guss ist unsere primäre Methode für kritische Automobilanwendungen. Dieser Prozess verwendet einen reinen kolloidalen Silikabinder, um hochdichte keramische Schalen zu erstellen, die enge lineare Toleranzen (typischerweise ±0,005 in/in) und glatte Oberflächenfinishs bis zu 125 RMS als Guss liefern.[1] Es ist ideal für komplexe, dünnwandige Automobilkomponenten wie Turboladerhardware, Getriebegestänge und Fluid-Systemanschlüsse, bei denen minimale sekundäre CNC-Bearbeitung erforderlich ist. Für Komponenten, die eine anspruchsvolle mechanische Leistung erfordern, nutzt unser Team fortschrittliche Techniken, die unserer spezialisierten ähneln Legierungsstahl-Gießprozesses für hochpräzise CNC-Teile um die strenge metallurgische Integrität aufrechtzuerhalten.
Wasserglas-Gießen für kosteneffektive Komponenten
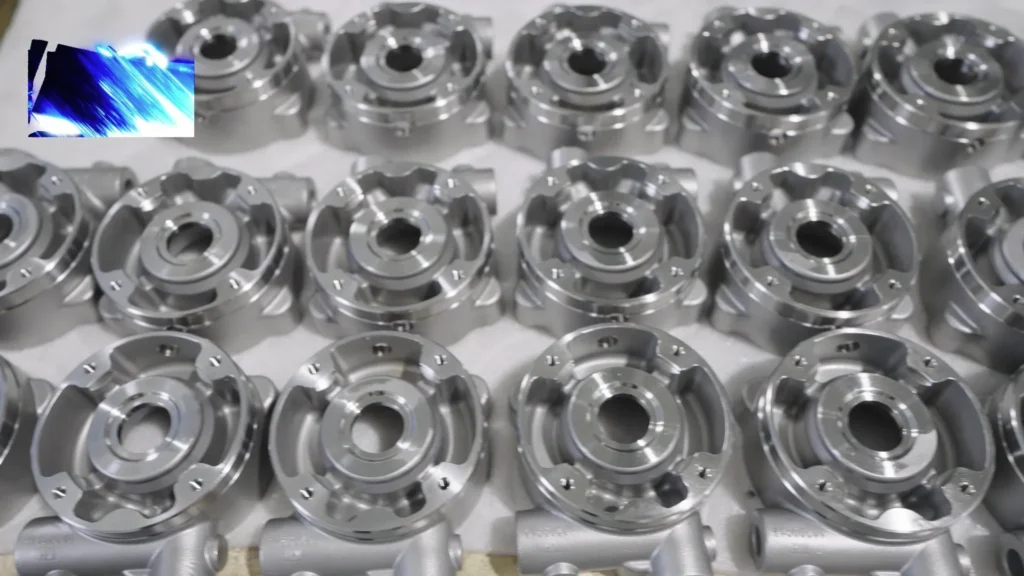
Wasserglas-Guss bietet eine kostengünstige Lösung für schwerere, hochvolumige Automobilkomponenten aus Kohlenstoffstahl. Durch die Verwendung eines Natriumsilikat-Bindemittelsystems reduziert diese Methode die Gussform-Bauzyklen und Materialkosten erheblich. Während sie im Vergleich zu Silicasol leicht größere Maßtoleranzen und eine rauere Oberflächenstruktur aufweist, bietet sie ausgezeichnete mechanische Festigkeit für schwere Tragstrukturen, Aufhängungsbügel, Abschlepphaken und Chassismontagen, die nach dem Gießen nur an kritischen Passflächen maschinell bearbeitet werden.
Prozessvergleichs- und Auswahlleitfaden
Die Wahl des richtigen Investitionsgussverfahrens hängt von den spezifischen Geometrien, Passungen und Volumenanforderungen Ihrer Automobilkomponenten ab.
| Parameter | Silicasol-Guss | Wasserglas-Guss |
|---|---|---|
| Typische Oberflächenbeschaffenheit | 125 RMS (etwa 3,2 µm) oder besser | Rauher als Silicasol |
| Lineare Maßtoleranz | Typischerweise ±0,005 in/in[1] | Breiterer linearer Toleranzbereich als Silicasol |
| Wandstärke-Fähigkeit | Dünnere Wände als Wasserglas; Mindestdicke hängt von Legierung und Geometrie ab | Dickeres Minimum als Silicasol; hängt von Legierung und Geometrie ab |
| Werkzeug- & Formkosten | Mäßig bis höher | Niedrig bis Mäßig |
| Optimale Automobilanwendungen | Motorbefestigungen, Ventilhardware, Sensoren, Turbobracket | Aufhängungsmontagen, Rahmenhalterungen, schweres Chasserequipment |
| Sekundäre Bearbeitungsanforderungen | Minimal / Nahe-Netz-Form | Mäßig bis hoch bei kritischen Bezugspunkten |
Vorteile des Investitionsguss aus Carbonstahl in der Automobilindustrie
Wir verwenden Kohlenstoffstahl-Investitionsguss für Autoteile zur Versorgung von Tier-1-Zulieferern und OEMs mit Präzisions-Feinguss-Teilen, die geschweißte Baugruppen und Schmiedeteile übertreffen.
| Leistungskennzahl | Investitionsguss aus Carbonstahl | Traditionelle geschweißte Baugruppen |
|---|---|---|
| Maßgenauigkeit | Typischerweise ±0,005 in/in | Variabel (Risiko von Wärmedehnung) |
| Oberflächenfinish | ~125 RMS im Rohzustand | Grob, erfordert Nachbearbeitung durch Schleifen |
| Bauteilgestaltung | Konsolidierte Einzelstückgeometrie | Mehrteilige Baugruppen mit Schwachstellenstellen |
| Materialnutzung | Hohe Nahe-Netz-Effizienz (Schrott typischerweise deutlich unter der Bearbeitung von Barren) | Hoher Schrottanteil bei subtraktiver Bearbeitung |
Außergewöhnliche Festigkeit und Verschleißfestigkeit
- Mechanische Widerstandsfähigkeit: Bewältigt hochbelastete Lasten ohne Verformung in kritischen Fahrgestell- und Antriebsstrangbaugruppen.
- Hitzebehandlungsanpassungsfähigkeit: Leicht normalisiert, gehärtet oder temperiert, um Oberflächenhärte und Kernduktilität anzupassen.
- Trageleistung: Härtungskapazitäten schützen hochbelastete Kontaktflächen und verlängern die Gesamtnutzungsdauer.
Komplexe Geometrien und enge Toleranzen
Unser Wachsausschmelzverfahren ermöglicht es Automobilingenieuren, komplexe, gewichtoptimierte Geometrien zu entwerfen, die mit Standardbearbeitung unmöglich oder kostspielig sind.
- Enge Toleranzen: Wir gewährleisten zuverlässig lineare Toleranzen typischerweise innerhalb von ±0,005 in/in, um eine wiederholbare Passgenauigkeit in automatisierten Montagelinien zu sichern.
- Teilekonsolidierung: Mehrere gestanzte, geschweißte oder verschraubte Teile werden zu einer einzigen, integrierten Gussform kombiniert.
- Dünnwandfähigkeit: Komplexe interne Passagen, Untercut-Features und leichte Webstrukturen können direkt in das Bauteil gegossen werden.
Reduzierte Bearbeitung und Materialverschwendung
Präzisionsguss aus kohlenstoffarmem Stahl erzeugt nahezu netzförmige Komponenten direkt aus der Form.
- Minimaler Materialabtrag: Teile benötigen nur minimale Nachbearbeitung an kritischen Passflächen, Dichtungsrillen oder Gewindebohrungen.
- Niedrigere Zykluszeiten: Nahezu netzförmige Geometrie reduziert die Spindelzeit der Maschine und den Werkzeugaufwand erheblich.
- Breite Fertigungssynergien: Während Hochbelastungskomponenten im Antriebsstrang auf Kohlenstoffstahl setzen, können Systeme, die Strukturstahl mit leichten Gehäusen kombinieren, ergänzende hochpräzise Komponenten integrieren, Aluminium-Druckgussdienstleistungen um optimale Fahrzeuggewichtziele zu erreichen.
Hervorragende Oberflächenqualität und strukturelle Integrität
Im Gegensatz zu Sandgussverfahren, die raue, poröse Oberflächen erzeugen, bietet Präzisionsinvestitionsguss glatte, gleichmäßige Oberflächen, die typischerweise mit 125 RMS als gegossen bewertet werden.[1]
- Eliminierung von Schweißnähten: Massive einteilige Konstruktion entfernt Schweißstellen, wodurch die primären Ursprungsstellen für Spannungsrisse und Korrosion eliminiert werden.
- Feinkörnige Struktur: Gesteuerte keramische Gussformen und Abkühlung erzeugen eine einheitliche Mikrostruktur und dichte metallurgische Integrität.
- Strenge Qualitätsprüfung: Jeder Guss wird nach Automobil- und Luft- und Raumfahrtstandards mit internen zerstörungsfreien Prüfverfahren (NDT) - einschließlich Magnetpulverprüfung (MPI) und Röntgenprüfung - qualifiziert, um eine luft- und wasserdichte strukturelle Leistung unter Straßenbedingungen zu garantieren.
Häufige Automobilanwendungen von Carbonstahl-Gussteilen
Wir entwickeln unsere Kohlenstoffstahl-Investitionsguss für Autoteile um extremen mechanischen Belastungen, kontinuierlichen Vibrationen und intensiven thermischen Zyklen standzuhalten. Automobilhersteller und Tier-1-Zulieferer vertrauen auf unser Präzisions-Verlorenwachstauchverfahren, um Mehrteilbaugruppen in einzelne, nahezu formschlüssige Komponenten zu konsolidieren, die das Fahrzeuggewicht reduzieren und schwache Schweißstellen eliminieren.
Nachfolgend sind die primären Automobilbaugruppen aufgeführt, bei denen unsere Präzisionsgüsse maximale Haltbarkeit und Leistung bieten.
Motor- und Antriebsstrangkomponenten
Während einige ältere Motorblöcke Gusseisen verwenden, zeigt der Vergleich zwischen Gusseisen und niedrig legiertem Stahl, warum gegossener Carbonstahl für dynamische Antriebskomponenten bevorzugt wird, die überlegene Stoßfestigkeit und Duktilität erfordern.
- Ventiltriebteile: Hülsen, Nockenwellenführungen und Ventilfederhalter.
- Montagehalterungen: Lichtmaschinenhalterungen, Motoraufhängungen und Zubehörantriebshalterungen.
- Aufladungskomponenten: Abgasventile, Aktuatorverbindungen und Hochdruckflüssigkeitsanschlüsse.
Getriebe- und Antriebsstrangteile
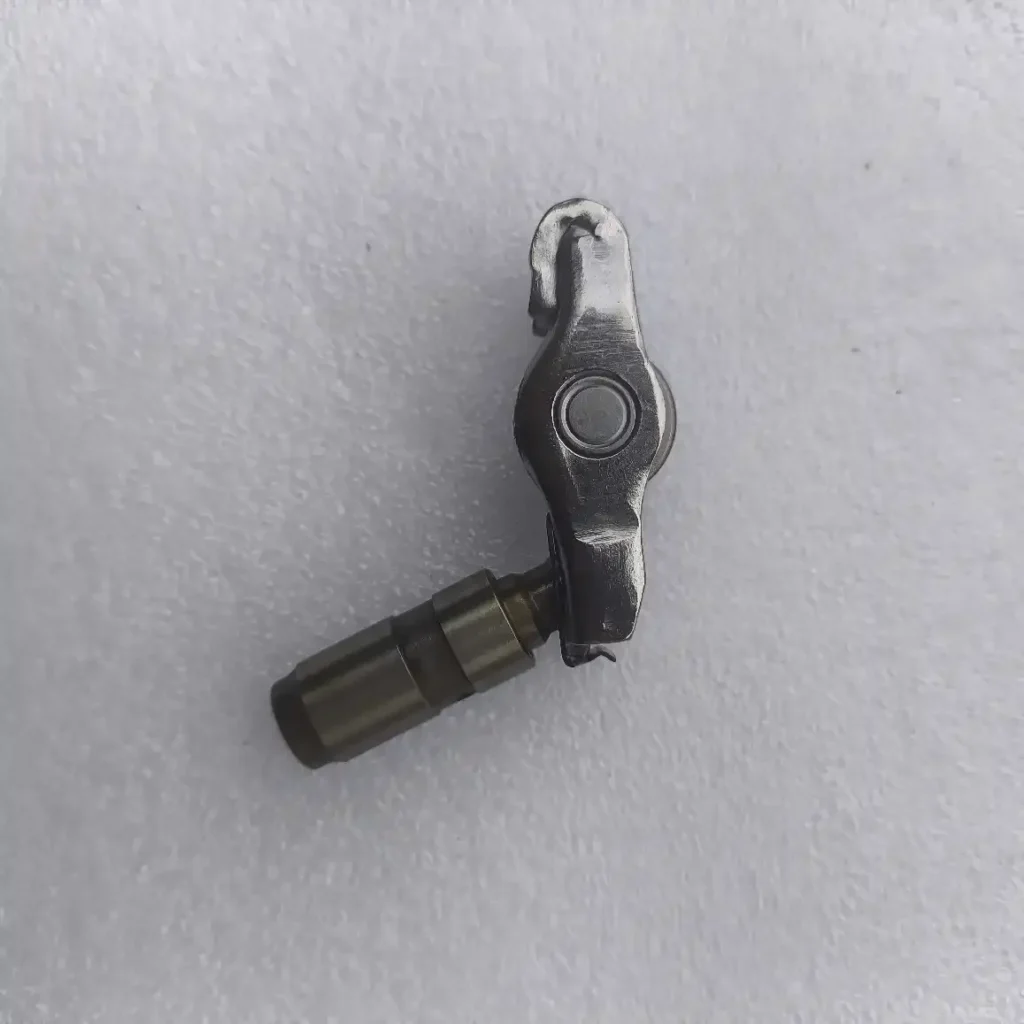
Wir gießen Komponenten aus hochfestem Kohlenstoffstahl und niedriglegiertem Stahl, die die strukturelle Stabilität bei hoher Drehmomentübertragung aufrechterhalten:
- Schaltmechanismen: Manuelle und automatische Schalthebel, Rasthebel und Wählstangen.
- Anschlüsse an die Antriebsstrang: Differentialspinnenräder, Kupplungsnaben, Universalgelenk-Yokes und Antriebswellenverbindungen.
- Getriebehalter: Vibrationsdämpfende Halterungen und Drehmomentarmanker, die die Antriebsstrangausrichtung bewahren.
Fahrgestell-, Lenkungs- und Federungssysteme
Unsere Präzisions-Gussteile aus Investitionsguss bieten die strukturelle Steifigkeit, die erforderlich ist, um ständiges Fahrbahnfeedback zu absorbieren:
- Federungslenkungen: Aufnahmen für Steuerarme, Endhalterungen für Stabilisatorstangen und Kugelgelenkgehäuse.
- Lenkungskomponenten: Lenksäulenknöchel, Montageschienen für Zahnrad- und Ritzelgetriebe und Spurstangenenden.
- Rahmenhardware: Hochbelastbare strukturelle Verbinder und Anhängerkupplungsbügel, die für hohe Stoßbelastungen ausgelegt sind.
Brems- und Abgasanlagen-Hardware
Wir produzieren hitzebehandelbare Komponenten aus Kohlenstoffstahl, die für raue Betriebsbedingungen optimiert sind:
- Bremsbaugruppen-Hardware: Bremssattelhalter, Parkbremshandhebel, Pedalverbindungen und ABS-Sensorhalterungen.
- Abgas- und Emissionsbefestigungen: Schwere Abgashängerhalter, Downpipe-Flansche und Sammelrohrbefestigungen, die thermische Ermüdung ohne Rissbildung widerstehen.
Oberflächenveredelung und Sekundäroperationen für Autoteile
Während unser Wachsausschmelzverfahren nahezu netzförmige Formen mit glatten 125 RMS-Finishs liefert, erfordern kritische Automobilbaugruppen präzise Nachbearbeitungen. Wir bieten eine einheitliche Sekundärfertigung, um Ihre Investitionsgussteile aus Kohlenstoffstahl für Autoteile vom Rohguss bis zur einsatzbereiten Montage zu bringen.
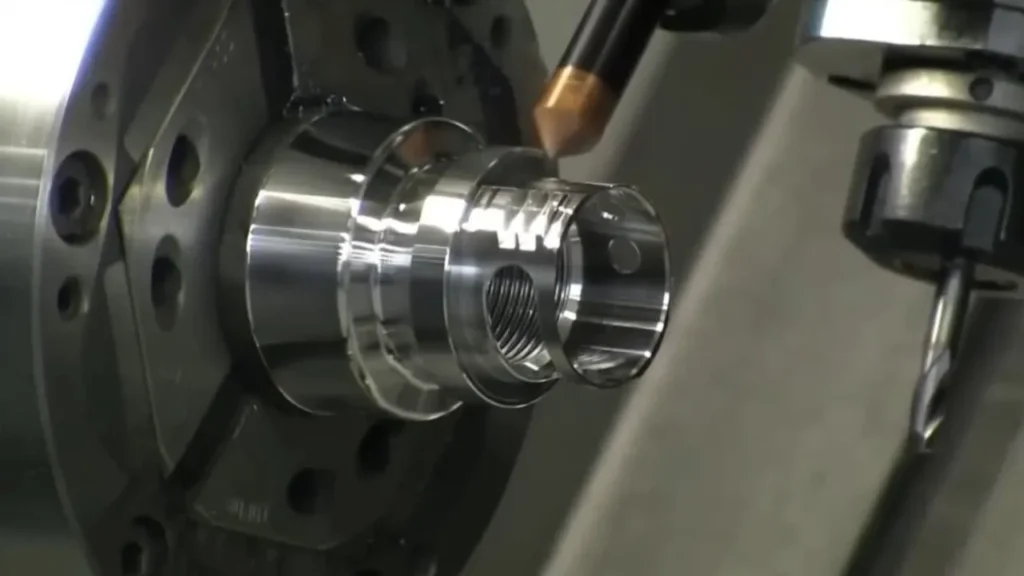
Präzisions-CNC-Bearbeitung
Selbst bei standardmäßigen Gieß-Linear-Toleranzen von ±0,005 in/in erfordern Hochbelastungsautomobilbaugruppen eine Mikrometer-genaue Passgenauigkeit an Verbindungflächen, Lagerbuchsen und Gewindebohrungen. Wir integrieren fortschrittliche Mehrachsen-Nachbearbeitungsfräsen und -drehen durch unsere spezialisierte Online-CNC-Service für Präzisionsteile und sofortige Kostenvoranschläge. Diese nahtlose Verbindung zwischen der Gießerei und der Präzisionsbearbeitung garantiert eine gleichbleibende Maßgenauigkeit in jeder Produktionscharge und reduziert gleichzeitig die Gesamtvorlaufzeiten.
Härtung für verbesserte mechanische Eigenschaften
Kohlenstoffstahllegierungen erzielen ihre ultimativen mechanischen Eigenschaften durch kalibrierte Wärmebehandlung. Wir passen Härtungszyklen an, um Ihre funktionalen Automobilbelastungsprofile zu erfüllen:
- Normalisieren: Verfeinert grobe dendritische Kornstrukturen aus dem Gießprozess, schafft eine gleichmäßige Kornverteilung und entlastet innere Spannungen.
- Anlassen: Erweicht den Gussstahl, um die Bearbeitbarkeit und Duktilität für Hochbelastungsanwendungen im Antriebsstrang zu verbessern.
- Abschrecken und Anlassen: Optimiert Zugfestigkeit, Streckgrenze und Oberflächenhärte für verschleißkritische Komponenten wie Schaltgabeln, Halterungen und Antriebsstrangverbindungen.
Oberflächenbeschichtung und Korrosionsschutzbehandlungen
Ungeschützte Kohlenstoffstahlkomponenten rosten schnell, wenn sie Salz, Hitze im Motorraum und Feuchtigkeit ausgesetzt sind. Wir wenden robuste Oberflächenbehandlungen und Korrosionsschutzbarriere-Beschichtungen an, die für extreme Einsatzbedingungen formuliert sind. Ob Ihre Komponenten im Motorraum, im Fahrgestell oder unter dem Fahrzeugboden liegen, wir stellen sicher, dass jedes Teil strenge Automobil-Salzsprüh- und Umweltschadensbeständigkeit erfüllt.
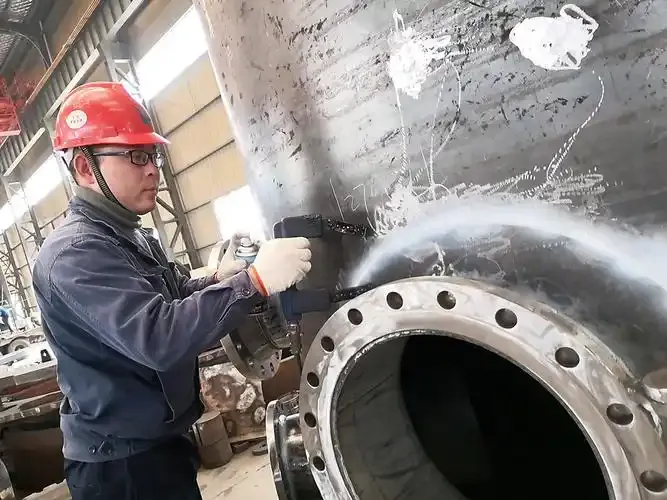
Zerstörungsfreie Prüfung (ZfP) und Qualitätskontrolle
Unter den Qualitätsrahmen ISO 9001:2015 und AS9100 Rev D führen wir jede Investitionsguss aus Kohlenstoffstahl einer strengen, internen Qualitätsprüfung:
- Magnetpulverprüfung (MPI): Wichtig für ferromagnetische Kohlenstoffstähle, erkennt MPI schnell Oberflächen- und randnahe Mikrorisse oder Unregelmäßigkeiten.
- Röntgenprüfung (Röntgenstrahlen): Volumetrische Inspektion nach Nadcap-Standards, die interne Strukturen überprüft, um null interne Hohlräume, Einschlüsse oder Schrumpfporosität zu bestätigen.
- Optische Emissionsspektrometrie: Chargenweise chemische Analyse, um sicherzustellen, dass Kohlenstoff-, Mangan- und Spurlegierungsanteile den genauen Schmelzvorgaben entsprechen.
- CMM-Maßkontrolle: Automatisierte Koordinatenmessmaschinen validieren komplexe Profile, GD&T-Benennungen und enge Toleranzen nach Bauplänen vor der Verpackung.
Wie man eine Gießerei für Kohlenstoffstahl-Auto-Gussteile auswählt
Auswahl des richtigen Fertigungspartners für Kohlenstoffstahl-Investitionsguss für Autoteile beeinflusst direkt die Zuverlässigkeit von Komponenten, Durchlaufzeiten und Montagekosten. Automobilhersteller und Tier-1-Zulieferer benötigen Gießereien, die Großserieneffizienz mit strenger metallurgischer Kontrolle verbinden. Wir liefern zuverlässige, hochfeste Präzisionsgussteile, die für anspruchsvolle betriebliche Belastungen auf der Straße ausgelegt sind.
Spezielle Werkzeuge und schnelle Prototypenentwicklung
Wir bieten umfassende Werkzeugbau- und Rapid-Prototyping-Dienstleistungen zur Optimierung der Bauteilgeometrie vor der Serienfertigung:
- Interner Werkzeugbau: Präzisionsgearbeitete Metallformen für enge Toleranzen und wiederholbare Dimensionalgenauigkeit über längere Produktionsläufe.
- Werkzeuglose 3D-gedruckte Wachsmodelle: Rapid-Prototyping-Kapazitäten, die es Automobilingenieuren ermöglichen, Form, Passform und mechanische Funktion ohne die im Voraus anfallenden Kosten für starre Werkzeuge zu validieren.
- Entwurf für Herstellbarkeit (DFM): Ingenieurtechnische Unterstützung zur Konsolidierung mehrteiliger Schweißkonstruktionen zu einteiligen, netznahen Kohlenstoffstahlgussteilen, die das Fahrzeugleergewicht reduzieren und Montageverbindungen eliminieren.
Qualitätszertifizierungen für die Automobilindustrie (IATF 16949 / ISO 9001)
Unsere Fertigungsprozesse halten sich an strenge Qualitätsmanagementsysteme nach ISO 9001 und AS9100 und wenden Qualitätskontrollen auf Luft- und Raumfahrtniveau direkt auf Automobilproduktionslinien an. Jede Schmelzcharge wird einer strengen optischen Emissionsspektrometrie unterzogen, um exakte chemische Legierungszusammensetzungen über niedrige, mittlere und hohe Kohlenstoffstahlgüten hinweg zu garantieren. Vollständige Chargenrückverfolgbarkeit und Materialprüfzeugnisse (MTRs) begleiten jede Sendung, um Ihre Compliance-Audits zu unterstützen.
Durchgängige Produktion und Qualitätssicherung
Wir agieren als Single-Source-Hersteller und wickeln den gesamten Produktionszyklus unter einem Dach ab:
- Komplette schlüsselfertige Verarbeitung: Von der Rohwachsmodell-Montage und dem Wachsausschmelz-Keramikschalenbau bis hin zur präzisen CNC-Bearbeitung und kontrollierten Wärmebehandlung (Normalglühen, Abschrecken und Anlassen).
- Umfassende ZfP-Verifizierung: Interne zerstörungsfreie Prüfung (ZfP), einschließlich Magnetpulverprüfung (MPI) auf Oberflächen- und Untergrundintegrität, digitale Durchstrahlungsprüfung (Röntgen) auf innere Fehlerfreiheit und KMG-Koordinatenmessungen zur Überprüfung von GD&T-Vorgaben.
- Prozessadaptabilität: Unter Berücksichtigung von Kompromissen bei der Metallumformung – wie dem Vergleich Sandguss vs Druckguss zu wählen. für allgemeine Strukturbauteile – liefert unser Wachsausschmelzverfahren für Kohlenstoffstahl überlegene Oberflächengüten (typischerweise 125 RMS) und enge lineare Toleranzen (±0,005 Zoll/Zoll), die für sicherheitskritische Antriebsstrang- und Getriebekomponenten unerlässlich sind.
Senden Sie Zeichnungen und jährliche Volumenziele, damit wir für Ihre nächste Kohlenstoffstahl-Feingussanfrage für Autoteile Kiesel sol- oder Wasserglas-Werkzeuge, Werkstoffgüten und Wärmebehandlungswege empfehlen können.
Referenzen
- Investment Casting Institute - Gestaltungshinweise: praktische lineare Toleranzen von ±0,003 bis ±0,005 in/in und Oberflächenrauheit von 40-125 RMS im Gusszustand ↩
- Investment Casting Institute - Prozessübersicht: Wachsentfernung, Shell-Feuerung, Gießen und Entformung ↩
- Wikipedia - Baustahl (weichstahlbereich und vier Klassen von Kohlenstoffstahlbändern) ↩