Genel Bakış
Otomotiv Parçaları İçin Karbon Çeliği Yatırım Döküm Nedir?
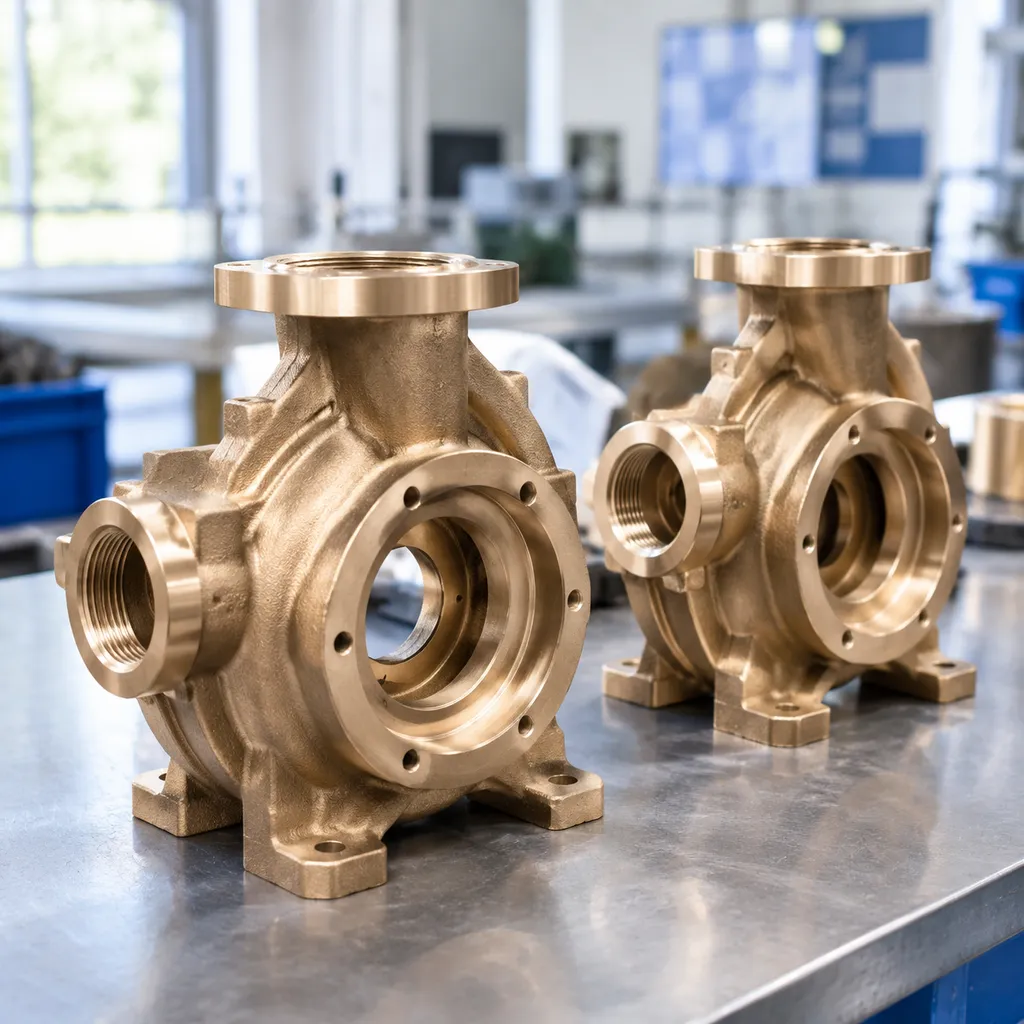
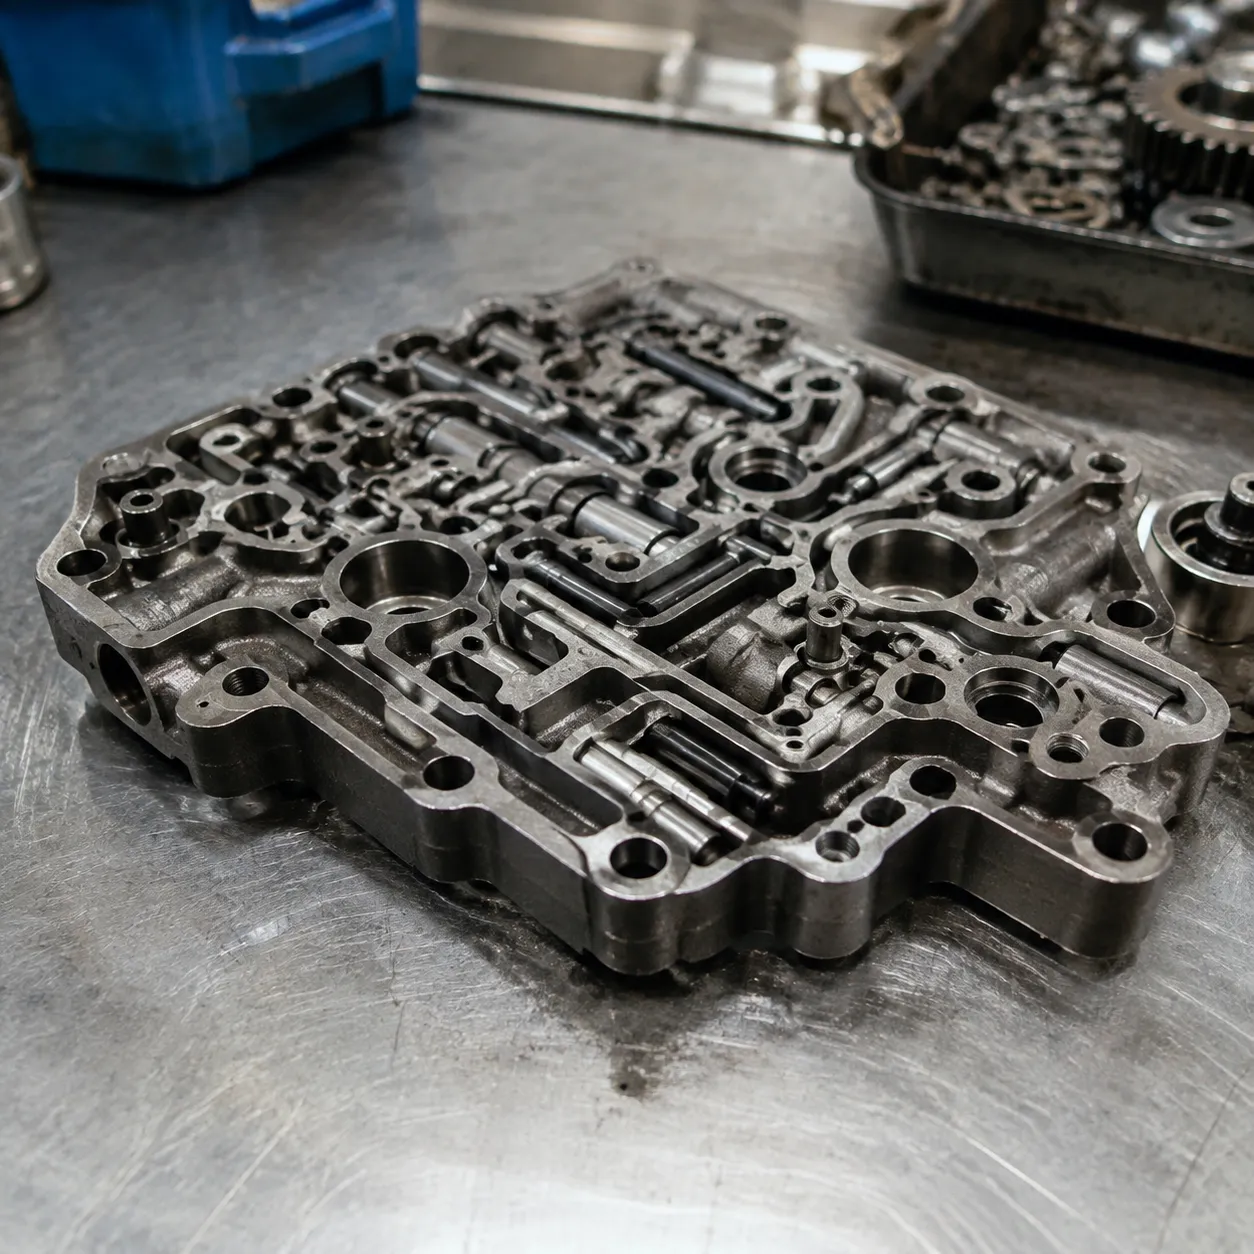
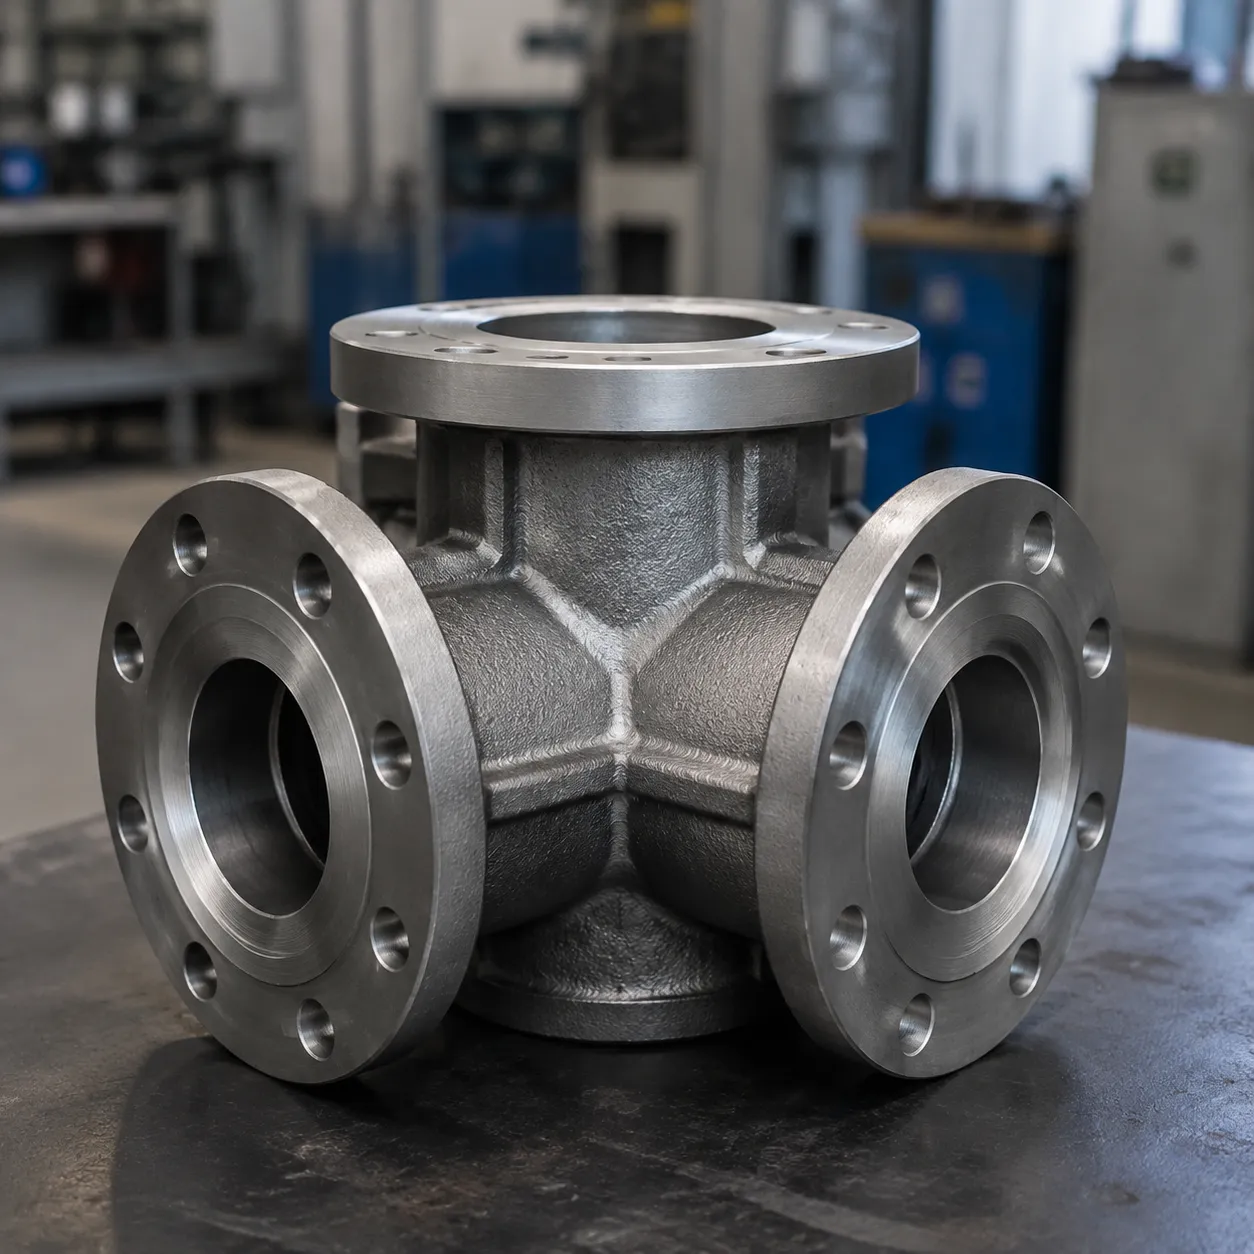
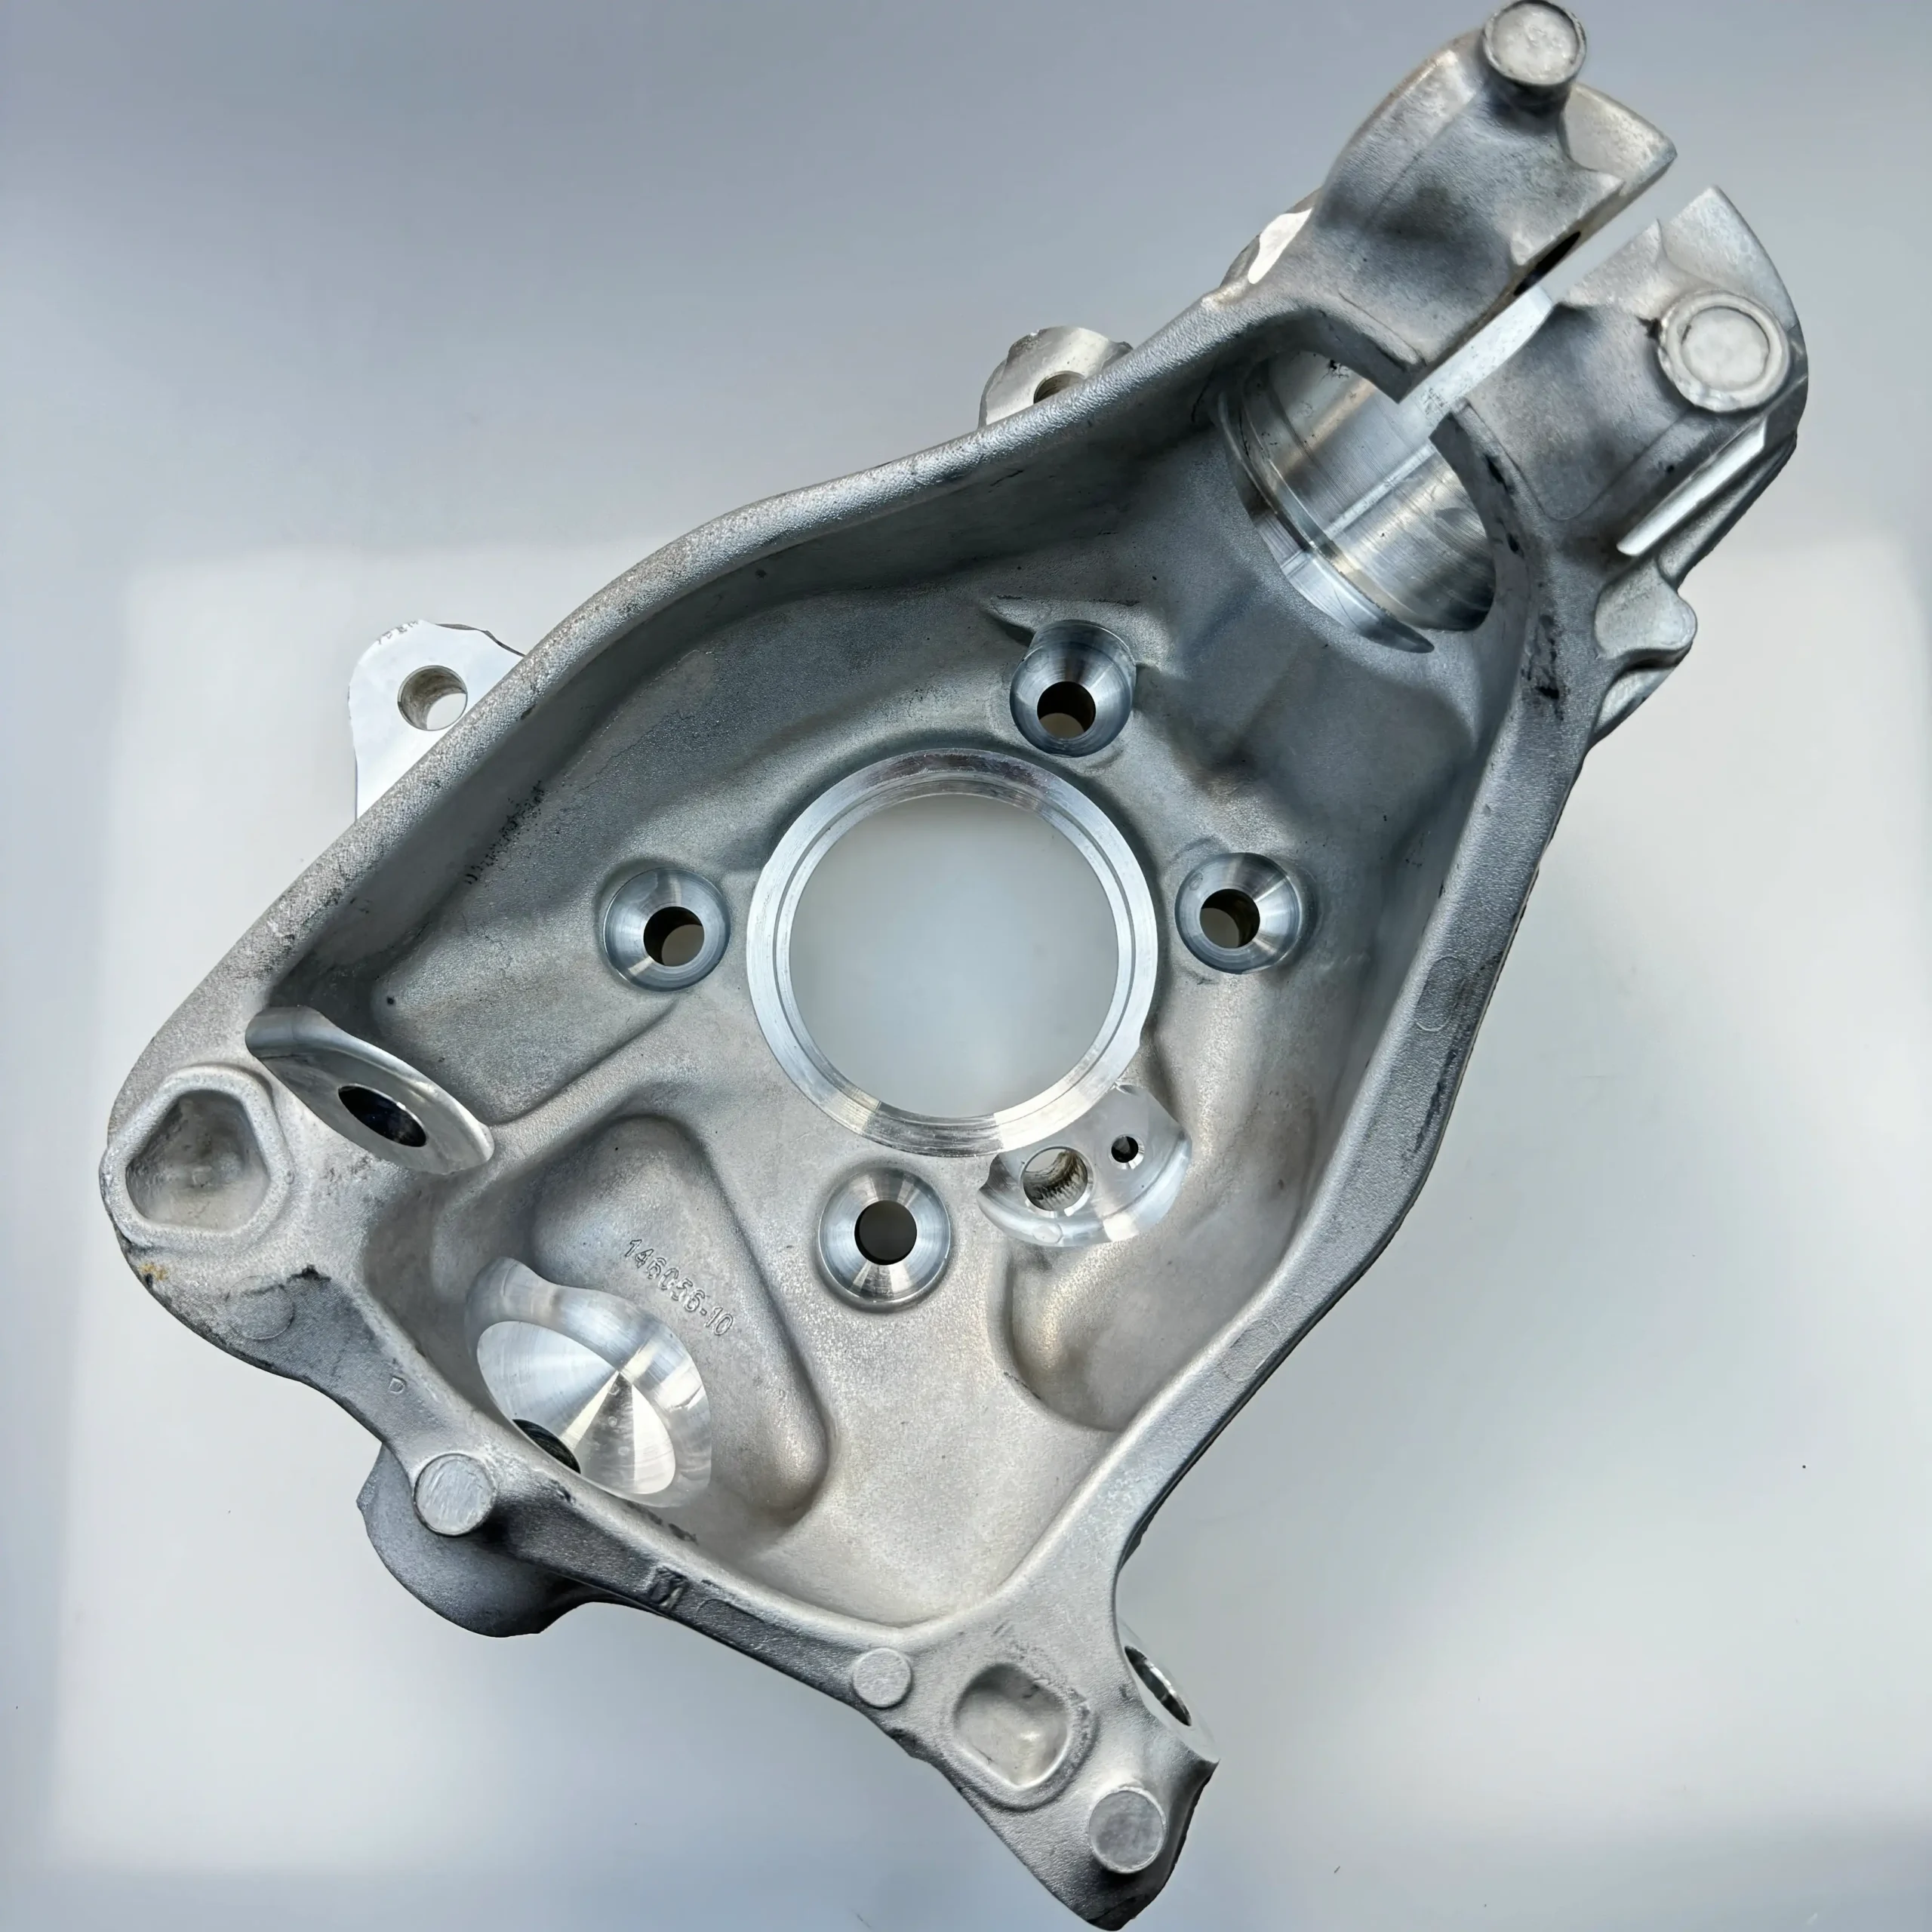
Otomotiv parçaları için karbon çeliği yatırım döküm, kritik otomotiv montajları için yüksek bütünlüğe ve karmaşık metal bileşenler üretmek üzere tasarlanmış gelişmiş bir üretim yöntemidir. Karbon çeliğinin doğal metalurjik güçleri ile hassas kayıp mum metodolojisini birleştirerek, bu süreç yakın net şekil parçalar üretir ve doğrusal toleranslar sağlar ±0.005 in/in ve yüzey finisajları ile 125 RMS kadar döküm sonrası yüzeyler.[1] Otomotiv OEM'leri ve Tier-1 tedarikçileri, bu yöntemi karmaşık çok parçalı imalatları güçlü, bütünleşmiş, tek parça metal dökümlerle değiştirmek için kullanır.
Hassas Kayıp Mum Döküm Süreci
The kayıp mum yatırım döküm döngüsü, üretim serileri boyunca tekrar edilebilirlik ve boyutsal kontrol sağlar:
- Kalıp Oluşumu: Kalıplama, mumdan yapılmış kalıplar oluşturmak için balmumu enjekte eder. Hızlı prototipleme ve fonksiyonel tasarım doğrulaması için, önceden kalıp kullanmadan 3D baskı ile üretilen kalıplar kullanılır.
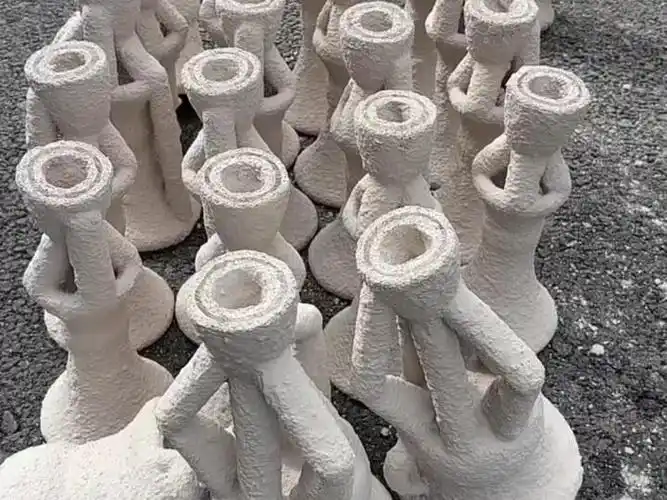
- Seramik Kalıp Yapımı: Mum montajları, refrakter çamur ile batırılır ve seramik sıva ile kaplanarak sert, yüksek sıcaklıkta dayanıklı kalıp kabuğu oluşturulur.
- Mum Çıkarma ve Fırınlama: Otoklavlar, mum kalıbını eriterek tam negatif boşluk bırakır.[2] Kabuğun kalan kalıntıları yakmak ve kabuk dayanıklılığını artırmak için yüksek sıcaklıkta fırınlanır.
- Döküm ve Sertleştirme: Gazsız, indüksiyon ergitilmiş karbon çeliği, ince duvarların ve karmaşık geometrilerin tam dolmasını sağlayacak şekilde önceden ısıtılmış kalıba dökülür.
- Kapatma ve Kesme: Soğuma sonrası, seramik kabuk mekanik olarak çıkarılır ve kalıp otomotiv parçalarından kapılar ve kanallar kesilir.
Neden Karbon Çeliği Otomotiv Üretimi İçin İdeal
Karbon çeliği, kritik görev otomotiv sistemleri için mekanik dayanıklılık, işlenebilirlik ve maliyet etkinliği arasında optimal denge sağlar:
- Mekanik Direnç: Şasi, süspansiyon ve güç aktarım sistemleri uygulamalarında yüksek döngü yüklerine dayanmak için gereken yapısal akma mukavemeti, şekil değiştirme ve yorgunluk dayanıklılığı sağlar.
- Isıl İşlem Uyumu: Normalleştirme, tavlama ve temperleme gibi standart termal işlemlere kolayca yanıt verir - belirli yüzey sertliği ve çekirdek dayanıklılığı özelleştirmesine olanak tanır.
- Parça Konsolidasyonu ve Hafifletme: Çok parçalı damgalamalar, braketler ve kaynaklı parçalar yerine monolitik döküm bileşeni kullanır, arıza noktalarını ortadan kaldırır ve toplam araç montaj ağırlığını azaltır.
- Malzeme Ekonomisi: Dinamik yol ve güç aktarım sistemi stresleri altında yapısal bütünlüğü bozmadan, egzotik alaşımlara güvenilir ve maliyet etkin bir alternatif sunar.
Otomotiv Parçaları İçin Karbon Çeliği Döküm Kaliteleri
Dökümhanemizde, her ergitmeden önce optik emisyon spektrometresi kullanarak karbon ve düşük alaşımlı bileşimlerin tam spektrumunu döküyoruz.
Düşük Karbonlu Çelik (Yumuşak Çelik)
Düşük karbonlu çelikler - AISI 1018 ve 1020 gibi - yaklaşık %0.05-0.30 karbon içerir ve yumuşak çelik aralığında bulunur.[3] Bu alaşımlar; üstün süneklik, yüksek darbe direnci ve mükemmel kaynak edilebilirlik sunarak, gevrekleşmeden kırılmadan enerji emmesi gereken braketler, bağlantı çubukları ve emniyet mandalı tertibatları için tercih edilen bir seçenek haline gelmelerini sağlar.
- Anahtar Özellikler: Yüksek tokluk, kolay şekillendirilebilirlik ve güvenilir kaynak edilebilirlik.
- İkincil İşlem: Döküm halindeyken yumuşak olmalarına rağmen bu parçalar, lokal yüzey aşınma direnci gerektiğinde sementasyon gibi yüzey sertleştirme işlemlerine olağanüstü derecede iyi yanıt verir.
- Otomotiv Uyumu: Sıvı sistem bağlantı parçaları, egzoz montaj braketleri ve şasi montaj kulakları. Döküm metaller arasındaki üretim ödünleşimleri değerlendirilirken, temel mekanik profilin anlaşılması ve dökme demir ile düşük karbonlu çelik arasındaki fark bitmiş montajın ani bir arıza olmaksızın yol şoklarına dayanmasını sağlamaya yardımcı olur.
Orta karbonlu çelik
Yaygın dört sınıflı bir dağılımda yaklaşık %0,31 ile %0,51 arasında karbon içeren orta karbonlu kaliteler (AISI 1030, 1035 ve 1045 gibi), yapısal mukavemet ile süneklik arasında optimum orta noktayı sağlar.[3] Bu kaliteler, sürekli mekanik döngüye ve dinamik gerilime tabi otomotiv parçaları için karbon çeliği hassas dökümünde yaygın olarak seçilir.
- Anahtar Özellikler: Dengeli çekme mukavemeti, iyi yorulma dayanımı ve orta düzeyde süneklik.
- İkincil İşlem: Belirtilen otomotiv sertlik derecelerini yakalamak için standart tam sertleştirme, normalleştirme ve su verme/temperleme işlemlerine karşı oldukça duyarlıdır.
- Otomotiv Uyumu: Şanzıman vites çatalları, direksiyon mafsalları, aktarma organları göbekleri ve motor supap mekanizması bağlantıları. Hangi kompozisyonun üretim hedeflerinizi karşıladığına karar vermek genellikle şunu değerlendirmeyi içerir: yüksek, orta veya düşük karbonlu çeliklerin işlenmesi en kolay olanlarıdır nihai CNC bitirme sırasında.
Yüksek Karbonlu Çelik ve Düşük Alaşımlı Çelik
Aşırı mekanik gerilime, şiddetli sürtünmeye veya döngüsel darbeye maruz kalan otomotiv bileşenleri için yüksek karbonlu çelikler (yaklaşık %0,6-1,01 karbon)[3] ve özel düşük alaşımlı çelikler (4140 ve 8620 gibi) gerekli yapısal bütünlüğü sağlar.
- Yüksek Karbonlu Çelikler: Özel aşınma plakaları, yapısal durdurucular ve yüksek gerilimli sıkıştırma donanımları için uygun olan olağanüstü sertlik ve aşınma direnci sağlar.
- Düşük Alaşımlı Çelikler: Krom, molibden ve nikel gibi elementlerle güçlendirilmiş alaşımlar, 4140 gibi, derin ısıl işlem, olağanüstü akma dayanımı ve ağır darbe yükleri altında dayanıklılık sunar.
- Otomotiv Uyumu: Yüksek stresli turboşarj donanımları, diferansiyel dişliler, şanzıman flanşları ve süspansiyon pivot montajları.
| Malzeme Kategorisi | Tipik Dereceler | Çekme ve Akma Özellikleri | Birincil Otomotiv Döküntüleri |
|---|---|---|---|
| Düşük Karbon | AISI 1018, 1020 | Yüksek şekillendirilebilirlik, daha düşük akma sınırı, mükemmel darbe emilimi | Egzoz braketi, kapı mandalı mekanizmaları, sıvı bağlantıları |
| Orta Karbon | AISI 1030, 1045 | Dengeli mukavemet, orta düzeyde şekillendirilebilirlik, ısıl işlem uygulanabilir | Vites kolu, debriyaj göbeği, direksiyon burçları |
| Düşük Alaşımlı / Yüksek Karbon | 4140, 8620, 1060 | Yüksek sertlik, üstün yorgunluk sınırları, aşırı aşınma direnci | Şanzıman dişlileri, turbo braketi, ağır hizmet tipi süspansiyon bağlantıları |
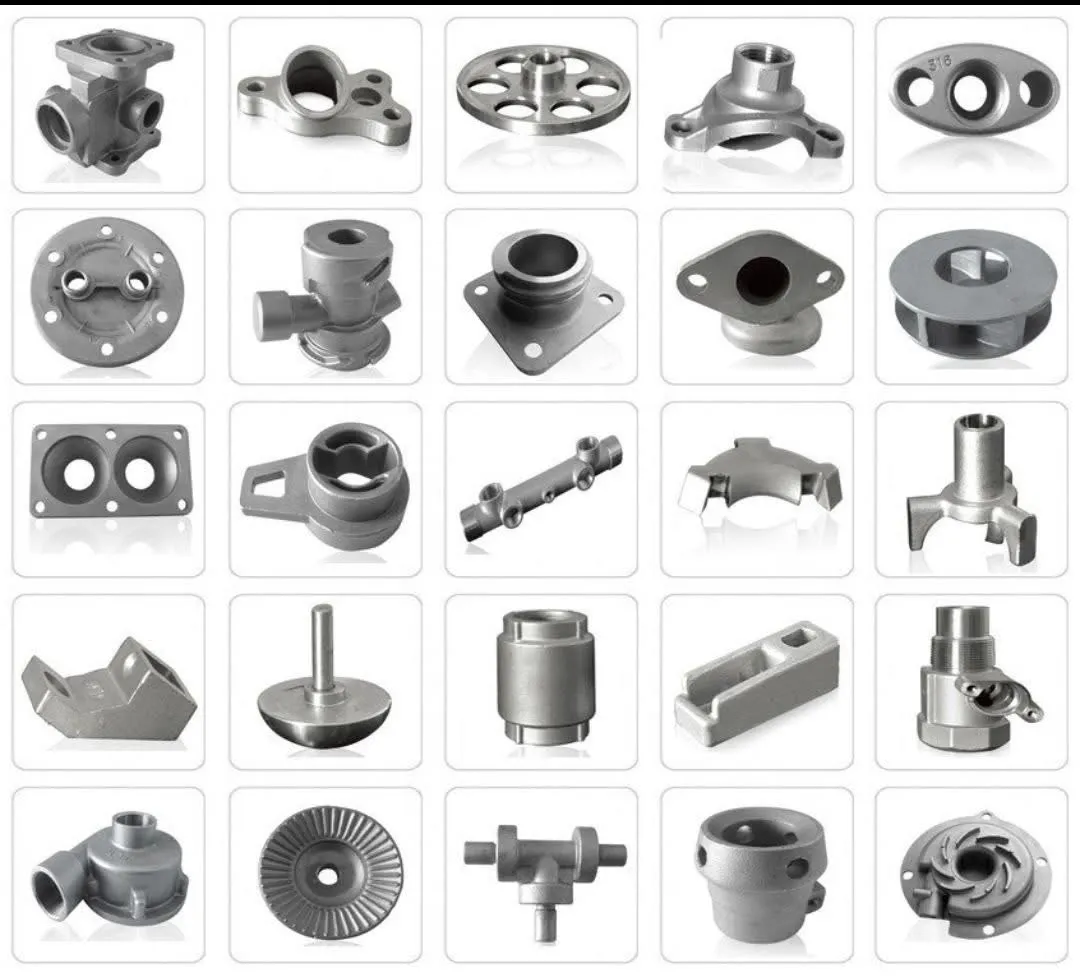
Karbonsuz Çelik Döküm için Silika Jel ve Su Camı Karşılaştırması
Üretim yaparken otomotiv parçaları için karbon çelik yatırım döküm, uygun bağlayıcı sistemin seçimi boyutsal hassasiyet, yüzey kalitesi ve üretim ekonomisini belirler. Performans gereksinimleri ile üretim bütçelerini dengelemek için hem silika jel hem de su camı yöntemlerini kullanıyoruz.
Silika Sol Yatırım Döküm ile Yüksek Hassasiyetli Otomotiv Parçaları
Silika sol döküm ana yöntemimizdir ve kritik otomotiv uygulamaları için kullanılır. Bu süreç, yüksek yoğunluklu seramik kabuklar oluşturmak için saf kolloidal silika bağlayıcı kullanır, sıkı doğrusal toleranslar sağlar (genellikle ±0.005 in/in) ve 125 RMS as-cast yüzey pürüzlülüğüne kadar düzgün yüzey bitişleri sunar.[1] Turboşarj donanımı, şanzıman bağlantıları ve sıvı sistem bağlantıları gibi karmaşık, ince duvarlı otomotiv bileşenleri için idealdir ve burada minimum ikincil CNC işleme gerekebilir. Zorlu mekanik performans gerektiren bileşenler için, ekibimiz gelişmiş teknikler kullanarak özel yöntemlerimize benzer tekniklerden yararlanır. yüksek hassasiyetli CNC parçalar için alaşımlı çelik döküm sürecimizle katı metalürjik bütünlüğü sağlamak.
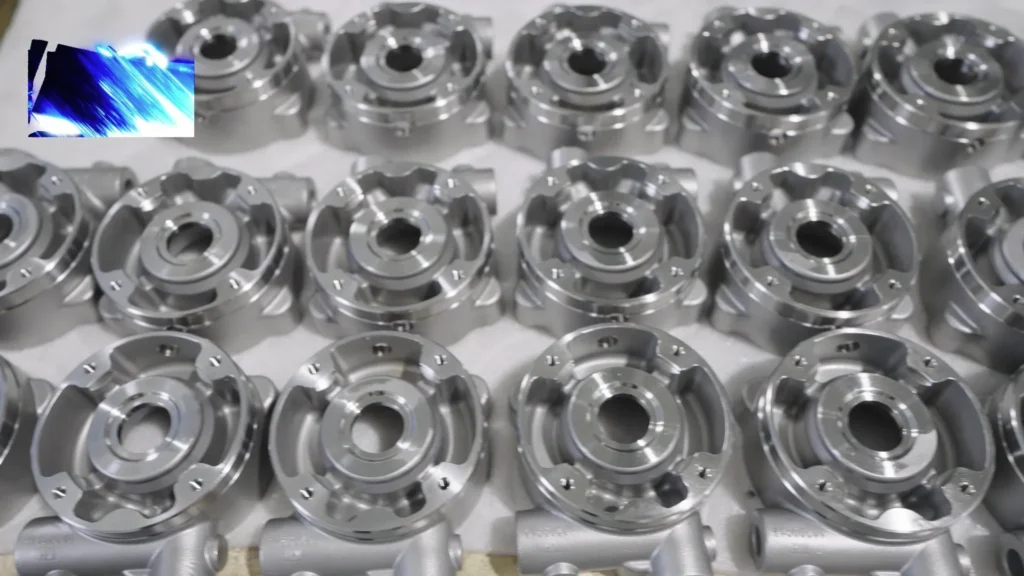
Su Camı Döküm Yüksek Maliyetli Parçalar İçin Ekonomik Çözüm
Su camı döküm, daha ağır ve yüksek hacimli karbon çeliği otomotiv parçaları için ekonomik bir çözüm sunar. Sodyum silikat bağlayıcı sistemi kullanarak, bu yöntem kabuk yapım döngülerini ve malzeme maliyetlerini önemli ölçüde azaltır. Silika soluna kıyasla biraz daha geniş boyutsal toleranslar ve daha pürüzlü yüzey profili sağlar, ancak ağır hizmet yapısal parçalar, süspansiyon braketleri, çekme kancaları ve şasi montajları gibi kritik birleşim yüzeylerinde son döküm işleme gerektiren parçalar için mükemmel mekanik dayanıklılık sunar.
İşlem Karşılaştırma ve Seçim Kılavuzu
Doğru yatırım döküm işlemini seçmek, otomotiv parçalarınızın özgü geometrisi, uyum ve hacim gereksinimlerine bağlıdır.
| Parametre | Silika Sol Döküm | Su Camı Döküm |
|---|---|---|
| Tipik Yüzey Kalitesi | 125 RMS (yaklaşık 3.2 µm) veya daha iyi | Silika soluna göre daha pürüzlü |
| Doğrusal Boyutsal Tolerans | Genellikle ±0.005 in/in[1] | Silika soluna göre daha geniş doğrusal bant |
| Duvar Kalınlığı Kapasitesi | Su camından daha ince duvarlar; minimum, alaşım ve geometriye bağlıdır | Silika solundan daha kalın minimum; alaşım ve geometriye bağlıdır |
| Takım ve Kabuk Maliyeti | Orta ila Yüksek | Düşük ila Orta |
| En Uygun Otomotiv Uygulamaları | Motor bağlantıları, valf donanımı, sensörler, turbo braketleri | Süspansiyon montajları, şasi braketleri, ağır şasi donanımı |
| İkincil İşleme İhtiyaçları | Minimal / Yakın-ağ şekli | Kritik referans noktalarında orta ila yüksek seviyede |
Otomotiv Endüstrisinde Karbon Çeliği Yatırım Dökümünün Faydaları
Kullanıyoruz otomotiv parçaları için karbon çelik yatırım döküm İmalatçı kaynak ve OEM'lere, imalattan daha üstün olan hassas kayıp mum döküm parçaları tedarik etmek.
| Performans Ölçütüsü | Yatırım Döküm Karbon Çeliği | Geleneksel İmalatlı Kaynaklar |
|---|---|---|
| Boyutsal Doğruluk | Genellikle ±0.005 in/in | Değişken (ısı distorsiyonu riskleri) |
| Yüzey Bitimi | ~125 RMS döküm sonrası | Kaba, ikincil taşlama gerektirir |
| Bileşen Tasarımı | Konsolide tek parça geometrisi | Arızalı dikişlere sahip çok parçalı montajlar |
| Malzeme Kullanımı | Yüksek yakın-ağ verimliliği (hurda genellikle blok işleme seviyesinin çok altında) | Çıkarıcı işleme nedeniyle yüksek hurda oranı |
Olağanüstü Mukavemet ve Aşınma Direnci
- Mekanik Direnç: Kritik şasi ve güç aktarım montajlarında deformasyon olmadan yüksek stres yüklerini karşılar.
- Isıl İşlem Uyumluluğu: Kolayca normalize edilmiş, su verme veya temperlenmiş yüzey sertliğini ve çekirdek şekillendirilebilirliği için ayarlanabilir.
- Aşınma Performansı: Yüzey sertleştirme kabiliyetleri, yüksek aşınma temas yüzeylerini korur ve genel servis ömrünü uzatır.
Karmaşık Geometriler ve Sıkı Boyutsal Toleranslar
Kaybolan mum döküm sürecimiz, otomotiv mühendislerinin standart işleme ile imkansız veya maliyetli olan karmaşık, ağırlık optimize geometriler tasarlamasına olanak tanır.
- Sıkı Toleranslar: Güvenilir bir şekilde muhafaza ederiz doğrusal toleranslar genellikle ±0.005 in/in içinde, otomatik montaj hatlarında tekrar edilebilir uyum sağlar.
- Parça Konsolidasyonu: Birden fazla damgalanmış, kaynaklı veya cıvatalı parça, tek bir entegre dökümde birleştirilir.
- İnce Duvar Yeteneği: Karmaşık iç geçitler, alt kesim özellikleri ve hafif ağlar doğrudan bileşime dökülebilir.
İşleme ve Malzeme İsrafını Azaltma
Karbon çelik yatırım hassas döküm, kalıptan doğrudan yakın-ağır şekilli bileşenler üretir.
- Minimal Malzeme Kaldırma: Parçalar, kritik uyum yüzeyleri, conta olukları veya dişli deliklerde yalnızca minimal bitirme işleme gerektirir.
- Daha Düşük Döngü Süreleri: Yakın-ağır geometriler, makine gövde zamanı ve takım maliyetlerini önemli ölçüde azaltır.
- Geniş Üretim Sinergisi: Yüksek stresli güç aktarım bağlantıları karbon çeliğe dayanırken, yapısal çelik ile hafif gövdeleri eşleştiren sistemler tamamlayıcı yüksek hassasiyeti entegre edebilir alüminyum döküm hizmetleri ve en iyi araç ağırlık hedeflerine ulaşmak için.
Üstün Yüzey Kalitesi ve Yapısal Bütünlük
Kaba ve pürüzlü yüzeyler üreten kum döküm yöntemlerinin aksine, hassas yatırım döküm (cax döküm), döküm sonrası tipik olarak 125 RMS değerinde pürüzsüz ve tutarlı yüzey kalitesi sağlar.[1]
- Kaynak Dikişlerinin Ortadan Kaldırılması: Tek parça yekpare yapı, kaynak bağlantılarını ortadan kaldırarak gerilim çatlaklarının ve korozyonun başlıca başlangıç noktalarını yok eder.
- İnce Tane Yapısı: Kontrollü seramik kabuk dökümü ve soğutması, homojen bir mikro yapı ve yoğun bir metalürjik bütünlük sağlar.
- Katı Kalite Doğrulaması: Yol koşulları altında boşluksuz yapısal performans garantilemek için her döküm parça; Manyetik Parçacık Muayenesi (MPI) ve Radyografik (X-ışını) testi dahil olmak üzere şirket içi Tahribatsız Muayene (NDT) yöntemleri kullanılarak otomotiv ve havacılık standartlarında onaylanır.
Karbon Çeliği Dökümlerin Yaygın Otomotiv Uygulamaları
Biz mühendislik yapıyoruz otomotiv parçaları için karbon çelik yatırım döküm aşırı mekanik gerilime, sürekli titreşime ve yoğun ısıl döngülere dayanıklıdır. Otomotiv OEM'leri ve Tier-1 (Birinci Sınıf) tedarikçiler, çok parçalı montajları tek bir net şekle yakın bileşende birleştirmek, araç ağırlığını azaltmak ve zayıf kaynak noktalarını ortadan kaldırmak için hassas hassas döküm (mum unutma) sürecimize güvenmektedir.
Aşağıda, ürünlerimizin kesim döküm maksimum dayanıklılık ve performans sunduğu temel otomotiv montaj grupları yer almaktadır.
Motor ve Güç Aktarma Organları Bileşenleri
Bazı eski tip bloklarda dökme demir kullanılırken, dökme demir ile düşük karbonlu çelik arasındaki farkın değerlendirilmesi, dinamik güç aktarma organı donanımları için neden üstün darbe tokluğu ve sünekliğe sahip dökme karbon çeliğinin tercih edildiğini göstermektedir.
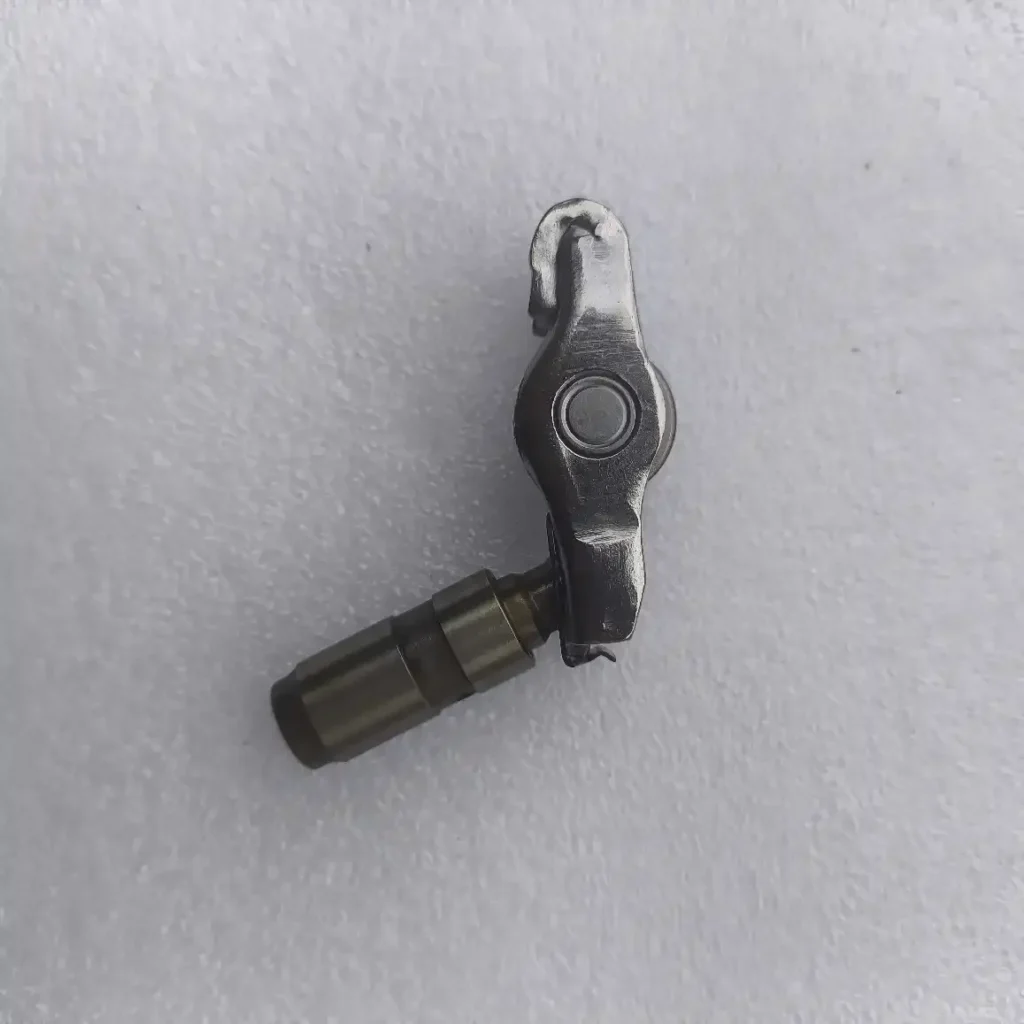
- Supap mekanizması parçaları: Külbütör kolları, kam takipçileri ve supap yayı tutucuları.
- Montaj braketleri: Alternatör bağlantıları, motor destek braketleri ve aksesuar kayış braketleri.
- Zorlanmış emiş (turbo/süperşarj) donanımı: Turboşarj atık kapak kolları, aktüatör bağlantıları ve yüksek basınçlı sıvı bağlantıları.
Şanzıman ve Aktarma Organları Parçaları
Yüksek bütünlüğe sahip karbon ve düşük alaşımlı çelik bileşenler dökümünü yapıyoruz; bu bileşenler yüksek tork aktarımı altında yapısal stabiliteyi korur:
- Vites değiştirme mekanizmaları: Manuel ve otomatik şanzıman kaydırma çatalı, durdurma kolu ve seçici çubuklar.
- İletişim bağlantıları: Fren diferansiyel örümcek dişlileri, debriyaj merkezleri, evrensel ek yoke'leri ve transfer kutusu bağlantıları.
- Şanzıman montajları: Titreşim sönümleme braketi ve tork kolu ankrajları, güç aktarım sistemi hizalamasını korur.
Şasi, Direksiyon ve Süspansiyon Sistemleri
Kesin yatırım dökümümüz, sürekli yol geri bildirimini emmek için gereken yapısal rijayeti sağlar:
- Süspansiyon bağlantıları: Kontrol kolu montajları, salınım çubuğu uç braketi ve top bağlantı yuvaları.
- Direksiyon bileşenleri: Direksiyon kolonu burçları, dişli kutusu ve direksiyon kutusu montaj braketi ve bağlama çubukları uçları.
- Alt gövde donanımı: Yüksek stresli yapısal bağlantılar ve yüksek darbe yüklerini emmek üzere tasarlanmış çekme kancası braketi.
Fren ve Egzoz Donanımı
Zorlu çalışma koşulları için optimize edilmiş ısıtılabilir karbon çelik bileşenler üretiyoruz:
- Fren montaj donanımı: Kelepçe braketi, park freni kolu, pedal bağlantıları ve ABS sensör montajları.
- Egzoz ve emisyon montajı: Ağır hizmet tipi egzoz askı braketi, alt boru flanşları ve manifold montaj bağlantıları, termal yorgunluğa karşı dayanıklıdır ve çatlamaz.
Oto Parçaları İçin Yüzey İşlemleri ve İkincil Operasyonlar
Kayıp-işlemimiz düzgün 125 RMS yüzeylerle yakın net şekiller sağlar iken, kritik otomotiv montajları hassas sonrası döküm işlemleri gerektirir. Karbon çelik yatırım dökümünüzü otomotiv parçaları için kabaca dökümden üretime hazır montaja kadar tek kaynaktan ikincil imalat hizmeti sunuyoruz.
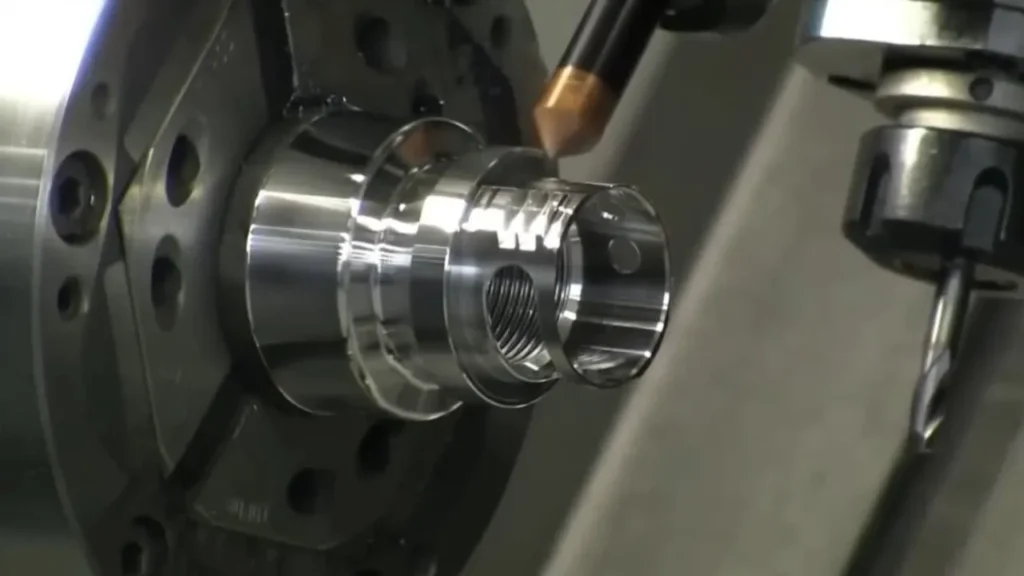
Hassas CNC İşleme
Standart döküm doğrusal toleransları ±0.005 in/in olmasına rağmen, yüksek stresli otomotiv montajları mating yüzeylerde, yatak yuvalarında ve dişli portlarda mikron seviyesinde hassasiyet gerektirir. Gelişmiş çok eksenli ikincil frezeleme ve tornalama işlemlerini özel kesin parçalar için çevrimiçi CNC hizmetimiz ve anlık fiyatlar. Bu dökümhane alanı ile hassas işleme arasındaki sorunsuz köprü, her üretim partisinde tutarlı boyutsal doğruluk sağlar ve toplam teslim sürelerini azaltır.
Mekanik Özellikleri Artırmak İçin Isıl İşlem
Karbon çelik alaşımları, kalibre edilmiş termal işlemlerle en üstün mekanik özelliklerini kazanır. İşlevsel otomotiv yük profillerinize uygun ısıtma ve soğutma döngülerini özelleştiriyoruz:
- Normalleştirme: Döküm işlemi sırasında oluşan kaba dendritik tane yapısını iyileştirir, uniform tane dağılımı sağlar ve iç gerilmeleri azaltır.
- Tavlama: Döküm çeliği yumuşatarak yüksek stresli güç aktarım sistemleri uygulamaları için işlenebilirliği ve şekillendirilebilirliği artırır.
- Hızlı Soğutma ve Temperleme: Çekme dayanıklılığı, akma dayanıklılığı ve yüzey sertliğini optimize eder, özellikle vites değiştirme kolu, braketi ve güç aktarım bağlantıları gibi aşınma kritik bileşenler için.
Yüzey Kaplama ve Korozyon Önleyici İşlemler
Korumasız karbon çelik bileşenler, yol tuzu, motor ısısı ve nemle temas ettiğinde hızla korozyona uğrar. Zorlu çalışma koşullarına uygun dayanıklı yüzey işlemleri ve korozyon önleyici bariyer kaplamalar uygularız. Bileşenleriniz motor bölmesi, şasi veya alt gövde olsun, her parçanın katı otomotiv tuz püskürtme ve çevresel direnç standartlarına uygun olmasını sağlıyoruz.
Hasarsız Muayene (NDT) ve Kalite Kontrol
ISO 9001:2015 ve AS9100 Rev D kalite çerçevesi altında çalışan, her karbon çelik yatırım dökümünü titiz yerli kalite doğrulamasına tabi tutarız:
- Manyetik Parçacık Muayenesi (MPI): Ferromanyetik karbon çelikleri için temel olan manyetik parçacık muayenesi (MPI), yüzey ve yakın yüzey mikro çatlakları veya kopuklukları hızla ortaya çıkarır.
- Radyografik (X-Işını) Testi: Nadcap uyumlu hacimsel muayene, iç yapıları inceleyerek sıfır iç boşluk, inclusions veya çekilme gözenekleri olduğunu doğrular.
- Optik Emisyon Spektrometrisi: Parti başına kimyasal bileşim analizi yaparak karbon, mangan ve iz alaşım oranlarının tam eritme spesifikasyonlarına uygun olduğunu sertifikalandırır.
- CMM Boyutsal Doğrulama: Otomatik Koordinat Ölçüm Makineleri, karmaşık profilleri, GD&T çağrılarını ve sıkı tasarım çizgisi toleranslarını paketleme öncesinde doğrular.
Karbonsuz Çelik Otomobil Dökümhaneleri için Seçim Nasıl Yapılır
Doğru üretim ortağını seçmek otomotiv parçaları için karbon çelik yatırım döküm bileşen güvenilirliği, teslim süreleri ve montaj maliyetleri üzerinde doğrudan etki eder. Otomotiv OEM'leri ve Tier-1 tedarikçileri, yüksek hacimli verimlilik ile katı metallurjik kontrolü dengeleyen dökümhaneler gerektirir. Güvenilir, yüksek bütünlüğe sahip hassas dökümler sunuyoruz; bu dökümler, yolda zorlu operasyonel streslere dayanacak şekilde tasarlanmıştır.
Özel Takım ve Hızlı Prototipleme Yetkinlikleri
Kitle üretiminden önce bileşen geometrisini optimize etmek için kapsamlı kalıp ve hızlı prototipleme hizmetleri sunuyoruz:
- İç Üretim Kalıp Üretimi: Geniş üretim döngülerinde sıkı toleranslar ve tekrarlanabilir boyutsal doğruluk sağlayan hassas işlenmiş metal kalıplar.
- Kalıpsız 3D Baskılı Mum Kalıplar: Otomotiv mühendislerinin form, uyum ve mekanik fonksiyonları doğrulamasına olanak tanıyan hızlı prototipleme yetenekleri, ön maliyet olmadan sert kalıp kullanımı gerektirmeden.
- İmalat için Tasarım (DFM): Mühendislik desteği ile çok parçalı kaynak montajlarını tek parça, neredeyse net şekilli karbonsuz çelik dökümlerine dönüştürerek araçların yol kenarı ağırlığını azaltır ve montaj bağlantılarını ortadan kaldırır.
Otomotiv Kalite Sertifikaları (IATF 16949 / ISO 9001)
Üretim operasyonlarımız, sıkı ISO 9001 ve AS9100 kalite yönetim sistemlerine uygun olup, havacılık seviyesinde kalite kontrollerini doğrudan otomotiv üretim hatlarına uygular. Her ergitme partisinde, düşük, orta ve yüksek karbonlu çelik sınıflarında kesin kimyasal alaşım bileşimini garanti etmek için katı optik emisyon spektrometresi kullanılır. Her sevkiyata tam parti takibi ve malzeme test raporları (MTR'ler) eşlik eder ve uyum denetimlerinizde destek sağlar.
Başlangıçtan sona Üretim ve Kalite Güvencesi
Tüm üretim döngüsünü tek çatı altında yöneten tek kaynak üretici olarak faaliyet gösteriyoruz:
- Tam Anahtar Teslim İşlemler: Ham mum kalıp montajı ve kayıp mum seramik kabuk yapımından hassas CNC işleme ve kontrollü ısıtma işlemlerine (normalleştirme, su verme ve temperleme).
- Kapsamlı NDT Doğrulama: İçerde Yapılan NDT, yüzey ve alt yüzey bütünlüğü için Manyetik Parçacık Muayenesi (MPI), iç sağlamlık için Dijital Radyografik (X-ray) muayene ve GD&T çağrılarını doğrulamak için CMM koordinat boyut kontrolleri içerir.
- İşlem Uyarlanabilirliği: Metal şekillendirmedeki ticaretleri anlamakla birlikte - karşılaştırmalar gibi kum döküm vs kalıp döküm Genel yapısal bileşenler için - kayıp-işçilik karbon çeliği sürecimiz üstün yüzey finişleri (genellikle 125 RMS) ve sıkı doğrusal toleranslar (±0.005 in/in) sağlar; bu, görev kritik güç aktarım ve şanzıman donanımı için gereklidir.
Çizimleri ve yıllık hacim hedeflerini gönderin, böylece otomobil parçaları RFQ için silika sol veya su camı kalıplama, kalite ve ısıtma işlemi yollarını önerebiliriz.