


السباكة الاستثمارية مقابل التصنيع الإضافي
يتطلب التصنيع الصناعي الحديث توازنًا صارمًا بين السلامة الهيكلية، والكفاءة من حيث التكلفة، ومرونة التصميم. عند الاختيار بين السباكة الاستثمارية مقابل التصنيع الإضافي, يجب على فرق الهندسة تقييم كيفية تعامل كل عملية مع المادة لتلبية المعايير التشغيلية الصارمة. وليس منافسين متعارضين، بل تمثل هاتان التقنيتان نهجين مميزين لتحويل السبائك الهندسية الخام إلى مكونات ذات مواصفات عالية.
ما هي السباكة الاستثمارية؟
السباكة الاستثمارية، والمعروفة أيضًا باسم عملية الشمع المفقود, هي تقنية دقة صبة معدنية تم تصميمها لانتاج مكونات قابلة للتكرار وقريبة من الشكل النهائي.[1] يتبع سير العمل تسلسلًا مثبتًا:
- إنشاء النموذج: يتم حقن نماذج الشمع في قوالب معدنية دقيقة التصنيع.
- بناء القشرة: يتم غمس مجموعة الشمع مرارًا وتكرارًا في ملاط خزفي مقاوم للحرارة وتغطيتها بطبقة من الجص لتشكيل غلاف متين.
- إزالة الشمع والخبز: يتم إذابة الشمع في فرن ضغط عالي، مما يترك تجويف قالب خزفي فارغ يتم firingه ليمنحه قوة هيكلية.
- الصب: يُصب السبيكة المنصهرة في القالب المسخن مسبقًا تحت رقابة معدنية صارمة.[1]
- التشطيب: بعد التبريد، يتم كسر القشرة الخزفية، وتخضع الأجزاء لعملية القطع، والمعالجة الحرارية، والتشطيب النهائي.
تقدم هذه الطريقة هياكل حبيبات كثيفة ومتساوية الاتجاه عبر نطاق واسع من السبائك القابلة للصبة، من الفولاذ المقاوم للصدأ القياسي إلى السبائك الفائقة المتقدمة القائمة على الكوبالت والنيكل.
ما هو التصنيع الإضافي (الطباعة ثلاثية الأبعاد المعدنية)؟
التصنيع الإضافي (AM)، أو التصنيع الصناعي طباعة ثلاثية الأبعاد معدنية, يبني المكونات مباشرة من نماذج CAD ثلاثية الأبعاد الرقمية عن طريق ترسيب ودمج المادة طبقة تلو الأخرى.[2] التقنيات الأساسية المستخدمة للمكونات عالية المواصفات تشمل:
- الاندماج بالطبقات باستخدام مسحوق (PBF): الطاقة الحرارية (ليزر أو شعاع إلكتروني) تذيب بشكل انتقائي جسيمات مسحوق المعدن الدقيقة عبر طبقات رقيقة.[2]
- رذاذ الرابطة: يتم ترسيب مادة رابطة سائلة بشكل انتقائي على أسرة المسحوق، تليها عملية التصلب والمعالحة بالحرارة العالية لتحقيق الكثافة الهيكلية.[2]
التصنيع الإضافي المعدني يتجاوز الحاجة للأدوات الصلبة، ويفتح إمكانيات هائلة مرونة التصميم للقنوات الداخلية المعقدة للتبريد، والهياكل الشبكية المحسنة، والتجميعات متعددة القطع المجمعة.
الاختلافات الأساسية في طريقة تصنيع الأجزاء
الاختلاف الرئيسي بين الصب الاستثماري والتصنيع الإضافي يكمن في انتقال المادة من المادة الخام إلى الشكل النهائي:
| مقياس التصنيع | الصب بالشمع المفقود | التصنيع الإضافي (AM المعدني) |
|---|---|---|
| تحول حالة المادة | المرحلة السائلة: يملأ السبيكة المنصهرة تجويفًا خزفيًا للتصلب | من الحالة الصلبة إلى السائلة ثم إلى الصلبة (أو التلبيد): دمج طبقي لمساحيق المعدن |
| اعتمادية الأدوات | يتطلب أدوات مخصصة (قوالب) لإنتاج نماذج الشمع | بدون أدوات؛ يبنى مباشرة من بيانات CAD الرقمية المقطعة |
| الهياكل الداخلية | مقيد بإزالة اللب الخزفي وزوايا الميلان | قادر على طباعة الفراغات المغلقة والقنوات المنحنية والشبكات |
| الخصائص المعدنية | خصائص ميكانيكية متجانسة ومتساوية الاتجاه عبر الجزء | هيكلية دقيقة ذات اتجاه واحد؛ غالبًا يتطلب الضغط الهوائي الحار (HIP) لإغلاق المسام الداخلية[3][4] |
| نقطة التوازن الاقتصادية | متوسطة إلى عالية حجم الإنتاج مع أدوات محسنة | نماذج أولية، قطع فردية، ومكونات معقدة جدًا ومنخفضة الحجم |
السباكة الاستثمارية مقابل التصنيع الإضافي: مقاييس المقارنة الرئيسية
عند تقييم السباكة الاستثمارية مقابل التصنيع الإضافي, يعتمد الاختيار على اقتصاديات الهندسة، سلامة المادة، ومتطلبات الحجم. كلا العمليتين تنتجان مكونات ذات سلامة عالية، لكن كل واحدة تقدم قيمة في مراحل مختلفة من دورة الإنتاج.
| مقياس المقارنة | الصب بالشمع المفقود | التصنيع الإضافي (طباعة المعادن ثلاثية الأبعاد) |
|---|---|---|
| استثمار الأدوات | تكلفة مقدمة عالية لقوالب الشمع المعدنية | لا حاجة لأدوات (مباشرة من CAD) |
| تدرج تكلفة الوحدة | يقل بشكل كبير مع زيادة الحجم | يبقى مستويًا إلى حد كبير بغض النظر عن الحجم |
| حدود التصميم | يتطلب استخراج النواة وزوايا السحب | يتيح الشبكات المغلقة والقنوات المطابقة |
| تعدد استخدامات السبائك | واسع: تقريبًا أي سبيكة هندسية قابلة للصبة | مقتصر على مساحيق المعادن المؤهلة تجاريًا |
| علم المعادن | هيكل حبيبي صلب ومتساوي الاتجاه | هيكل طبقي؛ غالبًا يتطلب HIP لإزالة الفراغات |
حجم الإنتاج، الأدوات، وتكلفة الوحدة
- تكاليف الأدوات: الصب الاستثماري يتطلب أدوات معدنية مخصصة لحقن نماذج الشمع التضحية. يتطلب ذلك رأس مال مقدم قبل صب الجزء الأول. التصنيع الإضافي يتجاوز تمامًا الأدوات الصلبة، ويبني المكونات مباشرة من ملف رقمي.
- حجم الإنتاج: طابعات المعادن ثلاثية الأبعاد تتميز بمنحنى تكلفة تقريبي مستوي. تكلف تقريبًا نفس الشيء لكل جزء لطباعة الجزء 1 كما هو الحال مع الجزء 100. الصب الاستثماري يتطلب تكاليف أولية عالية، لكن سعر الوحدة ينخفض بشكل حاد مع زيادة حجم الإنتاج، مما يجعله أكثر فعالية من حيث التكلفة للحجوم المتوسطة إلى العالية.
تعقيد الشكل وحرية التصميم
كلتا التقنيتين تتعامل مع أشكال معقدة، لكنهما يقتربان من مرونة التصميم بشكل مختلف:
- التصنيع الإضافي المعدني: يوفر حرية للتجميعات الموحدة، والهياكل الشبكية العضوية، والقنوات الداخلية المنحنية للتبريد التي لا يمكن للأدوات الوصول إليها.
- الصب بالشمع المفقود: يتفوق في إنتاج مكونات ذات شكل قريب من الشكل النهائي مع ميزات خارجية معقدة، جدران رقيقة، وملامح تحتية. ومع ذلك، يجب أن تسمح الأجزاء باختراق هلام القشرة الخزفية وإزالة النواة.
اختيار المادة والخصائص المعدنية
- توفر السبائك: يدعم الصب الاستثمار تقريبًا أي سبيكة مصهورة جوًا أو فراغيًا، بما في ذلك الفولاذ المقاوم للصدأ الخاص، سبائك الكوبالت، وسبائك النيكل الفائقة الحرارة. يقتصر الطباعة المعدنية ثلاثية الأبعاد على مساحيق سبائك معينة معتمدة للالتحام بالليزر أو الطباعة بالرشاشات.
- السلامة الهيكلية: يتم تصلب السبيكة المنصهرة المصبوبة بشكل صحيح إلى بنية ميكروية متجانسة ذات خصائص ميكانيكية موحدة في جميع الاتجاهات. تظهر مكونات الطباعة ثلاثية الأبعاد المعدنية خصائص اتجاهية (غير متجانسة) على طول محور البناء وغالبًا ما تتطلب عملية الضغط الهوائي الساخن الثانوية (HIP) للقضاء على المسام المتبقية والفراغات الداخلية.[3][4]
مدة التنفيذ وسرعة النماذج الأولية
تحدد أولويات مدة التنفيذ أي طريقة منطقية خلال التحقق من التصميم:
- تنتج التصنيع الإضافي المعدني نماذج أولية من قطعة واحدة خلال أيام، مما يجعله مثاليًا للتكرارات السريعة في التصميم دون الالتزام بالأدوات.
- تُحدد مدة القوالب التقليدية لصب الاستثمار بناءً على الوقت المستغرق لبناء قالب الحقن. وللقضاء على هذا الاختناق خلال التحقق المبكر من المرحلة، نستخدم خدمات النمذجة السريعة والأدوات لإنتاج منخفض الحجم لطباعة نماذج قابلة للاستبدال مباشرة للصب، متجاوزين القوالب الصلبة تمامًا.
التحملات الأبعاد وتشطيب السطح
كلتا العمليتين تقللان الحاجة إلى القطع الخشن، لكن التحملات الدقيقة لا تزال تتطلب اهتمامًا:
- ملمس السطح: يوفر صب الاستثمار سطحًا أملسًا وموحدًا مستمدًا من ملاط سيراميك ناعم. غالبًا ما تحتفظ أسطح التصنيع الإضافي بخطوط الطبقات، وارتباط المسحوق، أو علامات إزالة الدعم الخشنة.
- المعالجة اللاحقة: لا تزيل أي من العمليتين تمامًا عمليات التصنيع المخصومة. تتطلب الطائرات المرجعية الحاسمة، ثقوب التحمل، والخيوط الدقيقة في الأجزاء المصبوبة والمطبوعة في النهاية التصنيع الدقيق مطابقة لمواصفات التجميع النهائي.
حالات الإنتاج منخفضة الحجم لصب الاستثمار مقابل التصنيع الإضافي
عند تقييم صب الاستثمار مقابل التصنيع الإضافي، يثبت الطباعة ثلاثية الأبعاد المعدنية قيمتها كلما كانت السرعة، حرية التصميم، وصفر الأدوات ذات أولوية على اقتصاديات الإنتاج الضخم. نوجه شركائنا نحو الحلول الإضافية عندما يقدم التشكيل التقليدي تكاليف زائدة غير ضرورية أو يحد من وظيفة المكون.
النماذج الأولية السريعة والإنتاج بكميات صغيرة
إذا كان مشروعك يتطلب كميات من رقم واحد إلى الأرقام العشرية، أو وحدات اختبار وظيفية، أو تعديلات تصميم متكررة، فإن الطباعة ثلاثية الأبعاد المعدنية هي الخيار الواضح.
- مدة التنفيذ القصيرة: ننتج مكونات معدنية وظيفية خلال أيام بدلاً من الانتظار لأسابيع أو شهور للقوالب الصلبة.
- تكرار أجايل: يمكن للمهندسين الاستفادة من مزايا النمذجة السريعة للإنتاج الأسرع والأذكى, والتحقق من الملاءمة الفيزيائية وأداء التحمل قبل الالتزام برأس المال.
- كفاءة الحجم المنخفض: بالنسبة للطلبات التي تتراوح بين 1 إلى 50 قطعة، فإن دفع تكلفة وحدة أعلى على آلة دمج مسحوق أو ربط الرذاذ أرخص بكثير من استهلاك قوالب الأدوات المخصصة.
هندسيات أجزاء معقدة ومجمعة بشكل كبير
يحرر التصنيع الإضافي تصميم المكونات من زوايا السحب التقليدية وخطوط الانقسام وسحب النواة. نوصي بالتقنيات الإضافية عندما يتضمن التصميم:
- قنوات داخلية مطابقة: خطوط تبريد منحنية في المبادلات الحرارية ومجمعات السوائل التي لا يمكن أن تصل إليها صب المعادن المصهور أو الحفر باستخدام CNC.
- هياكل شبكية وتحسين الطوبولوجيا: ملفات تقليل الوزن المصممة للطيران والرياضة الميكانيكية التي تزيل الكتلة مع الحفاظ على الصلابة الاتجاهية.
- توحيد الأجزاء: دمج التجميعات متعددة القطع في بناء رقمي واحد سلس، مما يلغي الوصلات الملحومة ومسارات التسرب المحتملة.
إنتاج حسب الطلب بدون أدوات مسبقة
إلغاء الأدوات الصلبة يغير بشكل جذري إدارة المخزون والمخاطر المالية. يطبع الطباعة ثلاثية الأبعاد المعدنية مباشرة من ملفات CAD الرقمية، محولًا المستودعات المادية إلى مكتبات قطع غيار رقمية.
| العامل | ملاءمة التصنيع الإضافي |
|---|---|
| استثمار الأدوات | بدون مقدم؛ لا حاجة لقوالب الشمع أو الصناديق الأساسية |
| حجم الطلب المثالي | 1 إلى 50 وحدة (نماذج أولية، عمليات جسر، بدائل مخصصة) |
| مرونة التصميم | لا نهائي؛ تحديث ملفات CAD فورًا بين دورات البناء |
| النطاق الهندسي | الخطوط العضوية، الأوتاد الشبكية، والفراغات الداخلية |
| إعداد سلسلة التوريد | التصنيع الرقمي عند الطلب بالقرب من نقطة الاستخدام |
عن طريق إزالة تكاليف الأدوات الثابتة، يوفر التصنيع الإضافي أقصى قدر من المرونة للآلات المتخصصة، وقطع الغيار القديمة، والأجهزة الصناعية ذات القيمة العالية والحجم المنخفض.
حالات المقارنة بين الصب الاستثماري مقابل التصنيع الإضافي
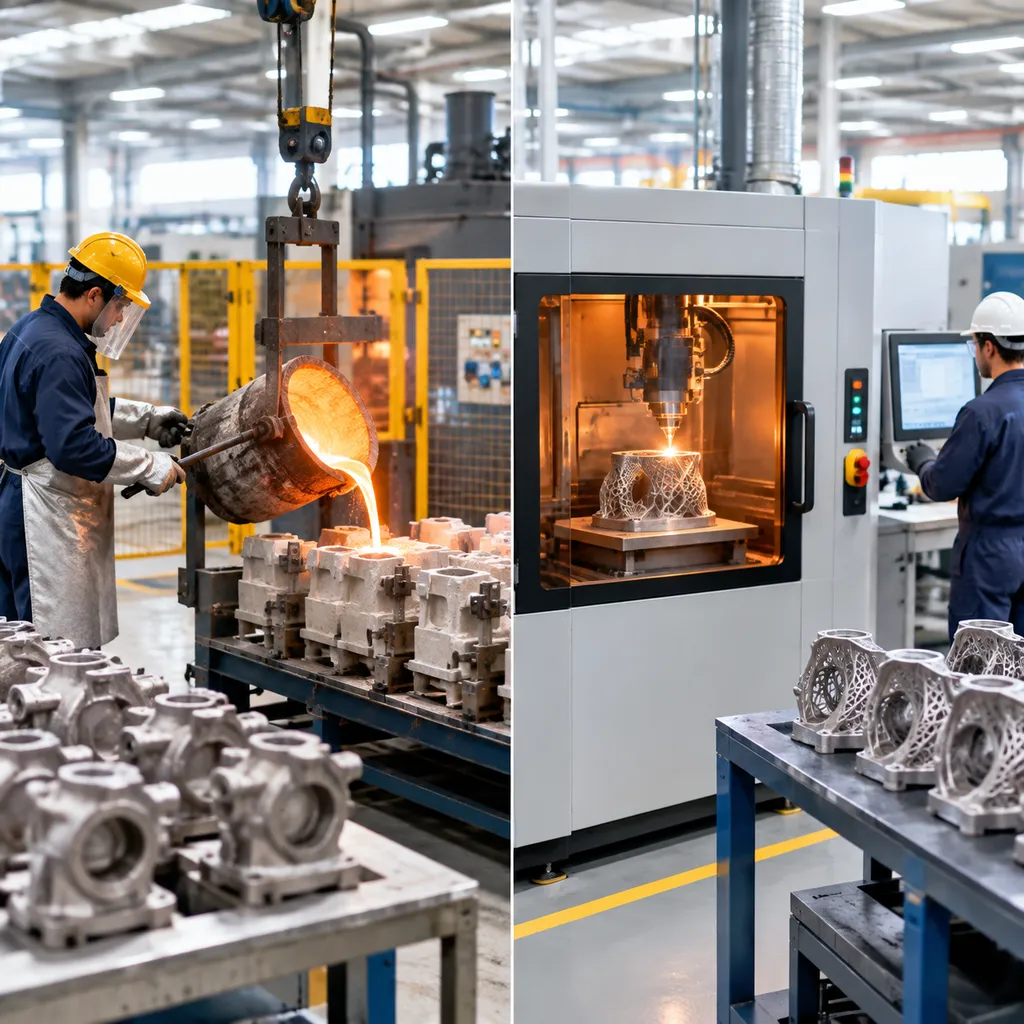
بينما يلفت الطباعة ثلاثية الأبعاد الانتباه للتكرارات السريعة، يظل الصب المعدني التقليدي هو القوة العاملة التي لا يُعلى عليها في التصنيع الصناعي التجاري. في تقييم الصب الاستثماري مقابل التصنيع الإضافي، يفوز الصب الاستثماري كلما كانت المقاييس، والكتلة الخام، والتوحيد الهيكلي، وتوافر السبائك المتخصصة هي المحددات الأساسية للنتيجة النهائية.
قابلية التوسع للإنتاج متوسط إلى عالي الحجم
تكاليف وحدة التصنيع الإضافي تظل ثابتة إلى حد كبير سواء قمت بطباعة عشرة أجزاء أو عشرة آلاف. يتصرف الصب الاستثماري بشكل مختلف: بمجرد استيعاب تكاليف الأدوات الأولية، تنخفض تكاليف كل قطعة بشكل كبير.
- اقتصاديات الحجم: يمكن حقن نماذج الشمع خلال ثوانٍ، مما يسمح بإنشاء قوالب عالية الإنتاجية.
- أوقات دورة متوقعة: صب مئات الأجزاء في مجموعة صب واحدة يقلل بشكل كبير من أوقات الدورة مقارنة بمعدلات البناء البطيئة طبقة تلو الأخرى للطباعة ثلاثية الأبعاد المعدنية.
- إهلاك الأدوات: بالنسبة لأحجام الإنتاج المتوسطة إلى العالية، تتسارع تكاليف القوالب، مما يوفر تكلفة ملكية إجمالية أقل بكثير.
المكونات الكبيرة والصب الهيكلي الكثيف
أنظمة التصنيع الإضافي المعدني مقيدة بشكل صارم بحجم غرفة البناء وبيئة مسح الليزر. يقضي الصب الاستثماري على هذه الاختناقات المادية:
- نطاق غلاف واسع: يستوعب التركيبات الصغيرة من خلال مقاطع عرضية كبيرة وثقيلة الجدران تتجاوز أغلفة البناء النموذجية لأسطح المسحوق.
- سلامة الخواص المتسقة في جميع الاتجاهات: تتصلب السبائك المنصهرة بشكل متجانس لإنتاج هياكل حبيبية صلبة ومتسقة في جميع الاتجاهات تتوافق بطبيعتها مع معايير الطيران والفضاء والطاقة والدفاع الصارمة.
- كثافة خالية من الفراغات: على عكس عمليات الطباعة بأسرة المسحوق التي تخاطر بحدوث مسامية دقيقة وتلصق بين الطبقات، فإن المكونات المسبوكة ذات بوابات الصب الصحيحة توفر سلامة ميتالورجية يمكن التنبؤ بها مباشرة خارج القالب.[3]
توفر واسع للمواد والسبائك الخاصة
تتطلب التصنيع الإضافي مساحق متخصصة ومذراة بالغاه تكون باهظة الثمن ومحدودة التنوع. يذوب الصب الاستثماري أي سبيكة هندسية قابلة للصب مباشرة:
| العامل | الصب بالشمع المفقود | التصنيع الإضافي (AM المعدني) |
|---|---|---|
| تنوع السبائك | غير محدود فعلياً (الفولاذ، النيكل، الكوبالت، أساس النحاس) | مقتصر على مساحق تجارية قابلة للحام ومذراة |
| تكلفة المادة | حرارات رئيسية قياسية وتسعير السبائك الخام | مواد مسحوقية استهلاكية متخصصة عالية التكلفة |
| الميكروهيكل | هيكل حبيبي متجانس متسق في جميع الاتجاهات | نمو الحبيبات في اتجاه محتمل؛ إجهاد متبقي محتمل |
نحن نصب معادن مخصصة مصممة خصيصاً لظروف التشغيل القاسية، مستخدمين حلول صب سبائك الكوبالت للتآكل الشديد والحرارة إلى جانب دليل السبائك الشامل الخاص بنا للصب الدقيق عالي الأداء لتلبية المتطلبات الميتالورجية الصعبة دون قيود أسرّة المسحوق.
مسار النمط المطبوع للصب الاستثماري مقابل التصنيع الإضافي
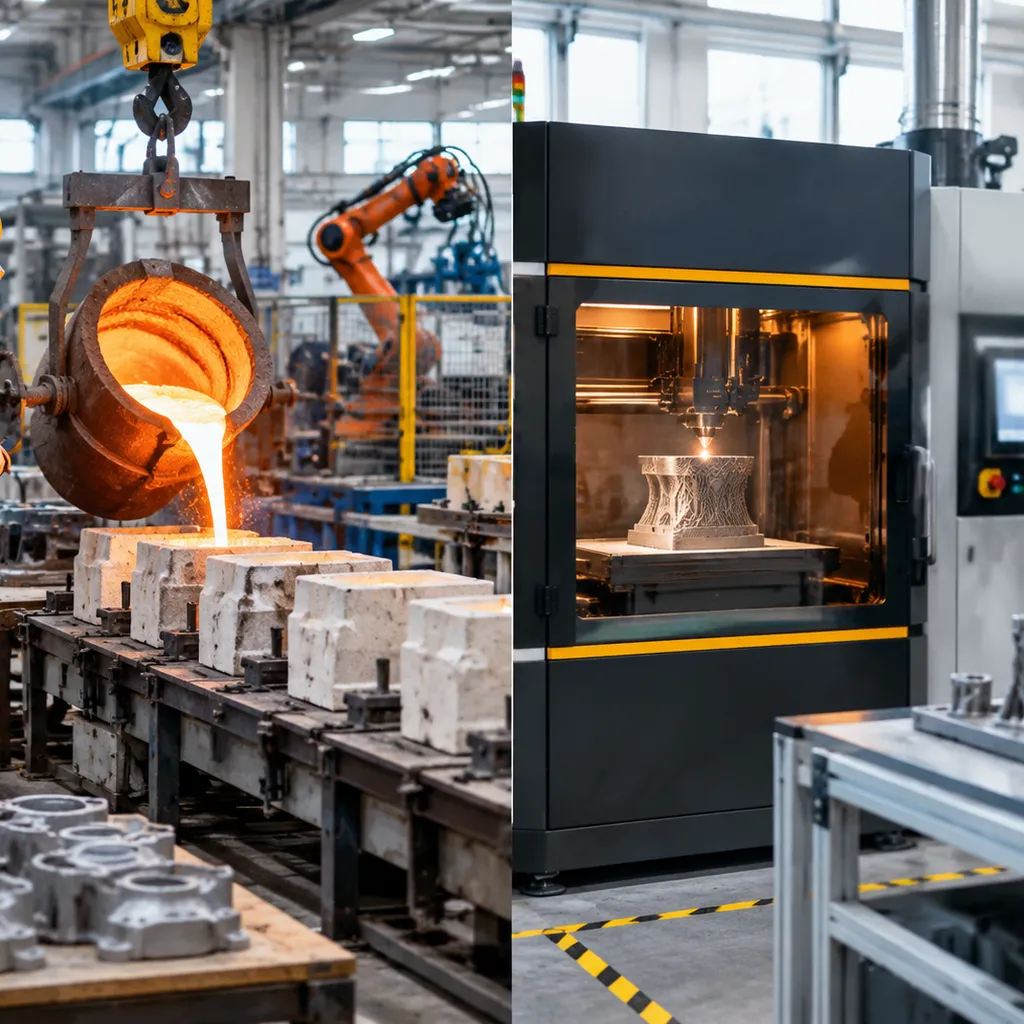
الجدل حول السباكة الاستثمارية مقابل التصنيع الإضافي عادةً يعامل هاتين التقنيتين كمنافسين. في عمليات المصهر لدينا، نعاملها كشركاء قويين. من خلال دمج طباعة ثلاثية الأبعاد معدنية تقنيات حديثة مع صبة معدنية, ، نزيل أكثر القيود إيلامًا لكل من العمليات: نفقات الأدوات المرتفعة بشكل كبير وقيود غلاف البناء الضيقة.
يخلق هذا النهج المتكامل مسار تصنيع مرن. يمكنك التقاط حرية التصميم المعقدة لعمليات الإضافة مع الاستفادة من السلامة المعدنية، وبنية الحبيبات المتساوية، وتنوع السبائك لطرق الصب المثبتة.
استخدام نماذج التضحية المطبوعة ثلاثية الأبعاد للقضاء على الأدوات
يعتمد الصب الضائع التقليدي على قوالب معدنية لحقن نماذج الشمع. عندما تحتاج فقط إلى دفعة تجريبية أو تكرار على نموذج أولي، فإن تشغيل تلك الأدوات الصلبة يتكبد تكاليف عالية ويضيف أسابيع إلى الجدول الزمني.
نحل هذه المشكلة عن طريق طباعة نماذج قابلة للاستبدال مباشرة من ملفات CAD باستخدام تقنية التصوير الضوئي أو النفث الحبر اللاصق:
- عدم وجود أدوات صلبة: نطبع نماذج من بوليمرات متخصصة أو راتنجات تحترق بشكل نظيف دون قطع قالب الألمنيوم.
- الإحراق الكامل: باستخدام مادة موثوقة دليل طباعة 3D للصب للاحتراق النظيف والراتنجات الخالية من الرماد نضمن بقاء أصدافنا الخزفية خالية من الكربون المتبقي وعيوب التمدد الناتجة عن تشقق القشرة.
- صب غير مقيد: بمجرد إزالة الشمع واحتراق القشرة، نصب السبائك المنصهرة المحددة - من الفولاذ المقاوم للصدأ من الفئة 300 إلى سبائك النيكل عالية الحرارة - في التجويف الدقيق الذي تركته.
تسريع دورات التطوير للصبائح المعقدة
عند تطوير أجزاء ذات أشكال عضوية أو ممرات سائلة داخلية، لا مفر من تعديلات التصميم. يمكن أن يتوقف إنتاج الأدوات الصلبة أثناء تصنيع قالب معدل.
- تعديلات تصميم سريعة: نستطيع تعديل نموذج CAD، وطباعة قالب بديل في ليلة واحدة، وصب قطعة معدنية جديدة في أيام بدلاً من شهور.
- الممرات الداخلية المعقدة: تتعامل الطباعة ثلاثية الأبعاد مع الأشكال المعقدة، والميزات المنخفضة، والقنوات ذات الجدران الرقيقة التي لا يمكن سحبها من قالب صلب تقليدي.
- تقليل المخاطر: نقوم بالتحقق من الملاءمة، والتشطيب، وديناميكيات السوائل للأجزاء المصبوبة الحقيقية قبل أن توافق على أدوات الإنتاج الضخم المكلفة رأس مالياً.
جسر الفجوة بين النماذج الأولية والإنتاج الضخم
الانتقال من نموذج أولي واحد إلى التصنيع على نطاق كامل هو المكان الذي تتوقف فيه العديد من المشاريع الهندسية. غالبًا ما يفشل المكون الإضافي المباشر في مطابقة بنية الحبوب أو معايير الشهادة المطلوبة للصبائح الإنتاجية.
- المعادن المتطابقة: نظرًا لأن النمط المطبوعة تنتج صبًا استثماريًا حقيقيًا، فإن أجزاء الاختبار الخاصة بك تشترك في خصائص معدنية متطابقة مع المكونات التي سيتم إنتاجها بكميات كبيرة في المستقبل.
- إنتاج جسر منخفض الحجم: نحن نوفر عشرات إلى مئات الأجزاء لتلبية الطلب الميداني الفوري بينما يتم قطع أدواتك الدائمة.
- سهولة التوسع السلس: بمجرد أن يتم التحقق من صحة هندستك بشكل كامل في التجارب الميدانية، ننتقل إلى نفس هندسة الجزء إلى قوالب شمع عالية الحجم دون تغيير مواصفات المواد أو الموافقات الهندسية الخاصة بك.
كيفية اختيار عملية التصنيع المناسبة
الاختيار بين السباكة الاستثمارية مقابل التصنيع الإضافي يعتمد على موازنة حجم الإنتاج، والمتطلبات الهندسية، وإجمالي أوقات التنفيذ، والمعايير المعدنية. نقيم كل مكون مقابل هذه المعايير التشغيلية الأساسية لتحديد المسار الأمثل:
| عامل القرار | الصب بالشمع المفقود | التصنيع الإضافي (طباعة المعادن ثلاثية الأبعاد) | النهج الهجين (الأنماط المطبوعة) |
|---|---|---|---|
| الحجم الأمثل | حملات إنتاج متوسطة إلى عالية | من واحد إلى عشرات قليلة (نماذج أولية / مخصصة) | إنتاج جسر وإنتاج صب منخفض الحجم |
| استثمار الأدوات | تكاليف أدوات عالية في البداية | لا حاجة لأدوات | لا أدوات صلبة (يستخدم أنماط تضحية مطبوعة ثلاثية الأبعاد) |
| مرونة التصميم | تقريبًا بشكل شبه نهائي مع متطلبات الانحدار | حرية غير مسبوقة (الشبكات، الفراغات الداخلية) | هياكل قوالب معقدة بدون قوالب صلبة معقدة |
| توفر المواد | سبائك قابلة للصبة واسعة (الفولاذ، السبائك الفائقة) | مقتصر على مساحيق المعادن المؤهلة | نطاق واسع من سبائك الصب القابلة للصبة |
| الهيكل الداخلي | هيكل حبيبي متساوي الاتجاه، كثافة صلبة | يمكن أن يكون لديه عدم تماثل اتجاهي، يتطلب HIP | هيكل حبيبي كثيف للصب |
حساب نقاط التعادل في الحجم والعائد على الاستثمار الكلي
خط التعادل المالي بين هذه التقنيات يُحدد بواسطة حجم الإنتاج الكلي الخاص بك:
- التصنيع الإضافي (AM): عدم وجود تكاليف أدوات مسبقة يجعل الطباعة المعدنية ثلاثية الأبعاد الحل الأكثر تكلفة وفعالية للنماذج الوظيفية، والقطع الفريدة، والإنتاج القصير. ومع ذلك، يظل منحنى تكلفة كل قطعة ثابتًا نسبيًا مع زيادة الحجم بسبب معدلات البناء الثابتة، وتكاليف المساحيق، وساعات التشغيل الطويلة للماكينات.
- الصب بالشمع المفقود: الأدوات الصلبة تتطلب استثمار رأس مال مسبق وأوقات إعداد أطول. بمجرد أن يتم تشغيل القوالب، تنخفض تكلفة الوحدة بشكل كبير، مما يوفر اقتصاديات حجم لا مثيل لها عبر مئات أو آلاف الأجزاء. عند النظر في اقتصاديات التصنيع المبكرة، يمكن أن يساعد مراجعة صب الرمل مقابل صب القوالب بالإضافة إلى الصب الاستثماري، في توضيح كيف يؤثر استهلاك الأدوات على أرباحك النهائية.
- الحل الهجين: إذا كنت بحاجة إلى سلامة معدنية مصبوبة دون الالتزام بأدوات دائمة، فإن الطباعة ثلاثية الأبعاد لنماذج الشمع أو البوليمر القابلة للتضحية توفر مكونات مصبوبة بسرعة مع تجنب تكاليف تصنيع القوالب التقليدية.
تقييم الأداء الميكانيكي والشهادات الصناعية
- السلامة المعدنية: الصب الاستثماري يوفر بنية حبيبية موحدة وموثوقة مع خصائص ميكانيكية متساوية تتوافق بشكل موثوق مع مواصفات ASTM و AMS و ASME القديمة.
- متطلبات المسامية والضغط الهوائي العالي (HIP): الطباعة المعدنية ثلاثية الأبعاد تبني الأجزاء طبقة تلو الأخرى، مما قد يؤدي إلى وجود فجوات مجهرية وتغيرات ميكانيكية اتجاهية. لتحقيق الكثافة الكاملة ومقاومة التعب، غالبًا ما تتطلب أجزاء الطباعة بعد البناء عملية الضغط الهوائي العالي (HIP) والمعالجة الدقيقة المكثفة.[4]
- شهادة السبائك: بينما يقتصر التصنيع الإضافي المعدني على المساحيق المؤهلة والقابلة للطباعة تجاريًا، يسمح لنا الصب الاستثماري بصب أي سبيكة هندسية تقريبًا، بما في ذلك سبائك النيكل عالية الحرارة، سبائك الكوبالت، وأنواع الفولاذ المقاوم للصدأ المتخصصة، دون التنازل عن الحدود الكيميائية المعتمدة.
المراجع
- معهد الصب الاستثماري - عملية الصب الاستثماري (ملف PDF) ↩
- NIST - تقنيات التصنيع الإضافي: دمج مسحوق الليف وحقن الرابطة ↩
- NIST - فهم خصائص الشد غير المتجانسة لمعدن الليف الليفي بالليزر ↩
- NIST - الضغط الهوائي العالي لإغلاق المسامية الداخلية في Ti-6Al-4V المصنع بطريقة الإضافة ↩

