Quelle est la fonction du liant dans la fonderie à cire perdue ?
La fonderie à cire perdue, également connue sous le nom de procédé à la cire perdue, permet de produire des composants métalliques complexes, proches de leur forme finale, avec des tolérances serrées et des états de surface exceptionnels[1]. L'intégrité de la pièce moulée finale dépend fortement du moule qui lui donne sa forme : une coque céramique de haute qualité[2].
Comprendre le fonction du liant dans la fonderie à cire perdue est essentielle pour maîtriser la construction de la coque, prévenir les défauts et optimiser les performances globales de la fonderie.
Le processus de fabrication de la coque céramique
La fabrication d'un moule de fonderie à cire perdue de haute précision nécessite une séquence reproductible d'immersion en plusieurs étapes :
- Assemblage du modèle : Les modèles sacrificiels en cire sont injectés, inspectés et fixés sur une carotte centrale en cire afin de former une structure en arbre.
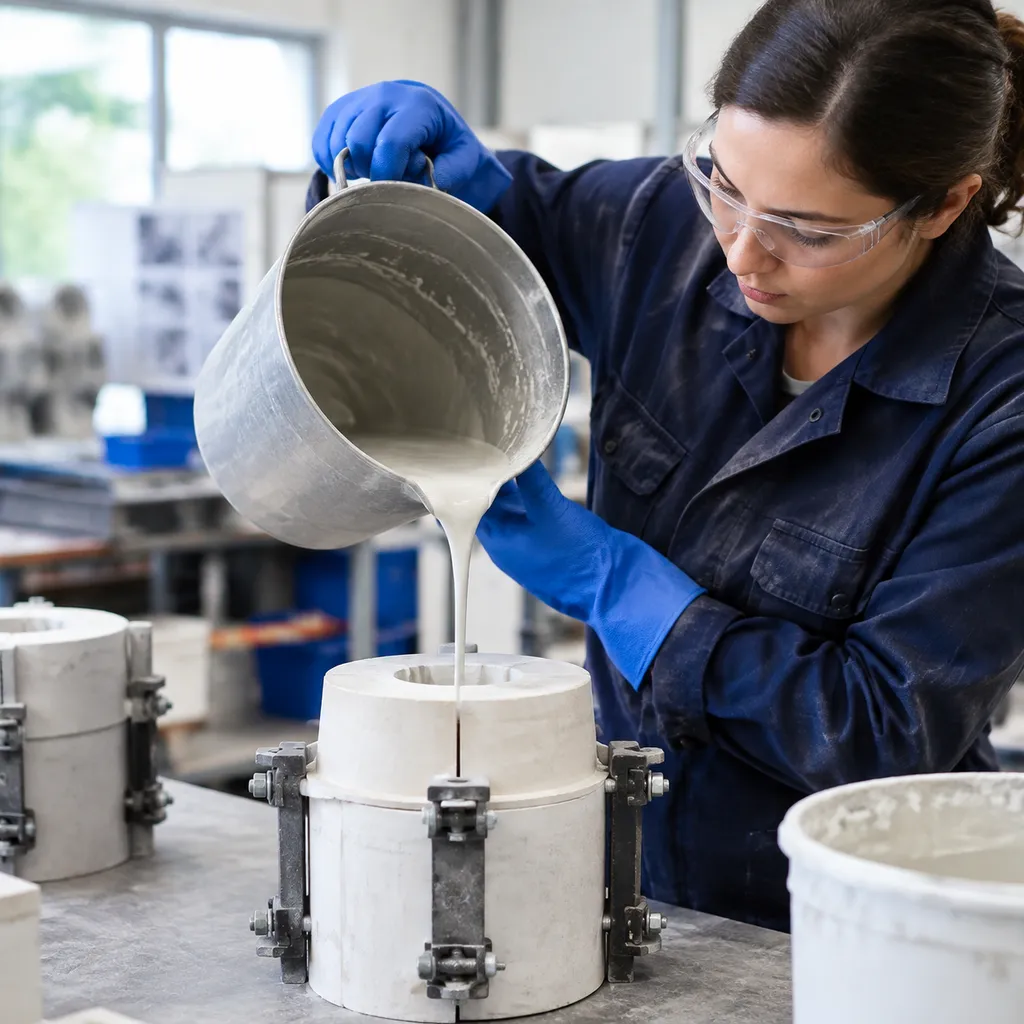
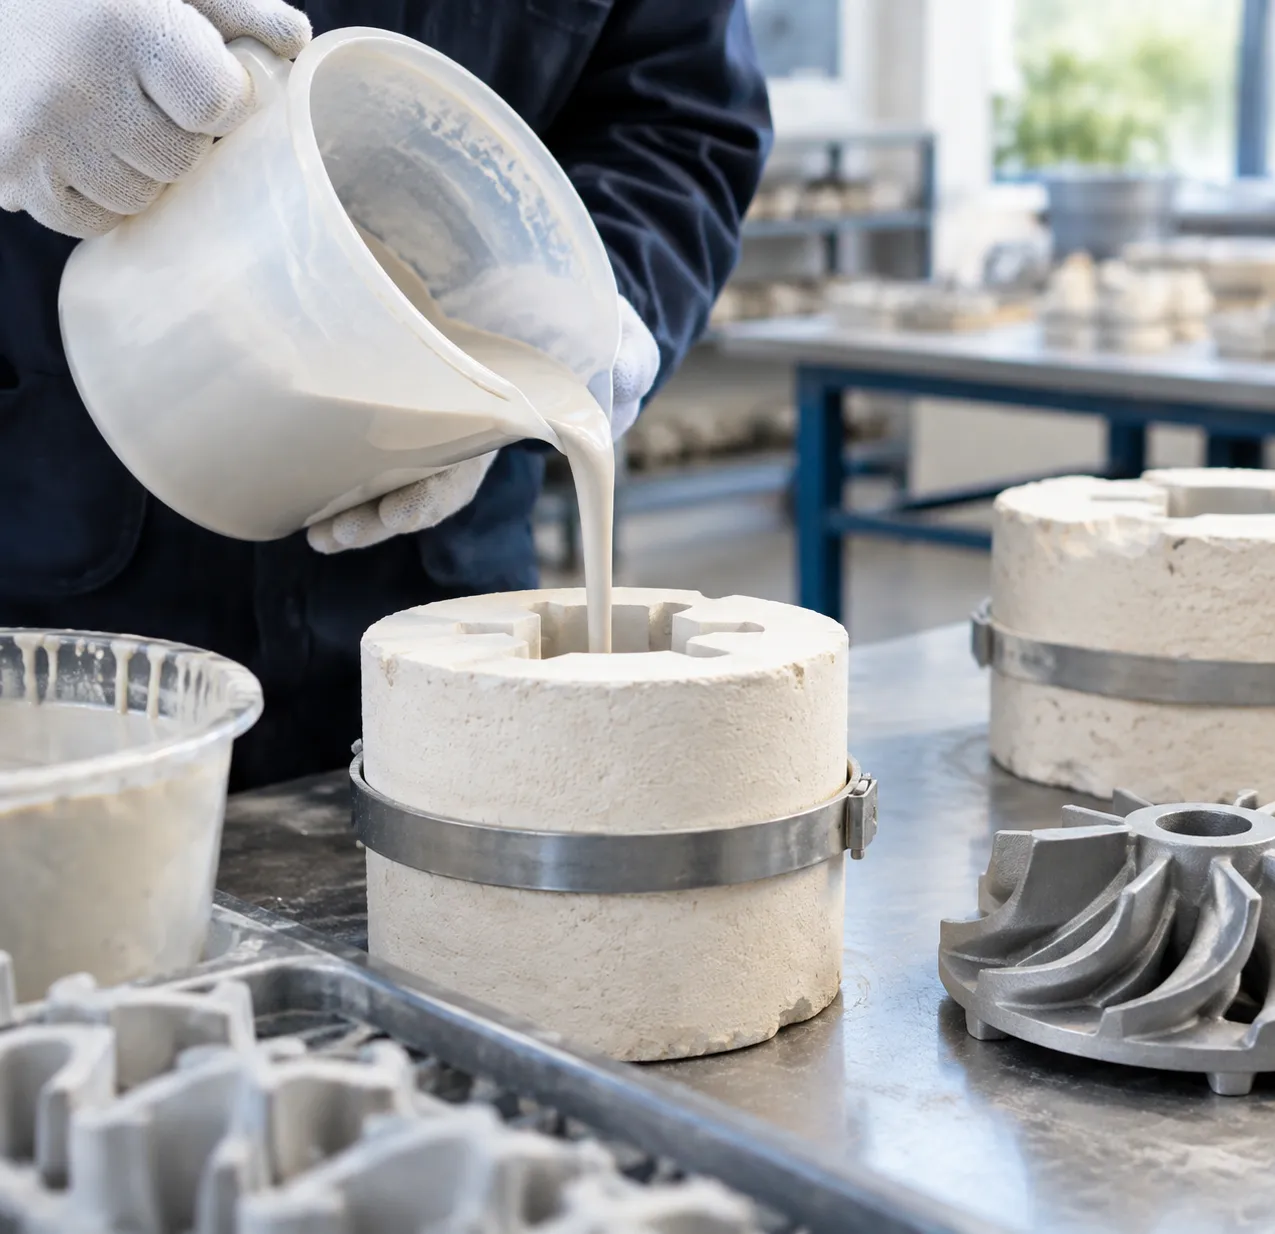
- Immersion dans la boue : L'assemblage en cire est immergé dans une barbotine réfractaire liquide contenant des liants liquides (tels que la silice colloïdale) et des farines réfractaires fines.
- Stuccage : Des grains réfractaires plus grossiers sont déposés sur la couche de barbotine humide à l'aide de dispositifs de sablage par aspersion ou de lits fluidisés.
- Séchage contrôlé : Chaque couche est soumise à des cycles de séchage rigoureusement contrôlés, durant lesquels le débit d'air, la température et l'humidité relative permettent au liant de durcir et d'assurer la cohésion des matériaux réfractaires.
- Répétition : Les cycles d'immersion, de stuccage et de séchage sont répétés plusieurs fois afin d'obtenir l'épaisseur structurelle souhaitée de la paroi avant le décirage et la cuisson à haute température.
Pourquoi les liants sont essentiels dans la fabrication des moules
Le liant constitue le squelette chimique de l'ensemble du processus de fabrication du moule. Sans un système de liant formulé avec précision, les poudres réfractaires ne peuvent ni adhérer à la surface lisse de la cire ni former une barrière céramique cohésive.
| Rôle du liant | Impact direct sur la qualité du moule |
|---|---|
| Suspension de la barbotine | Maintient les farines réfractaires à haute densité en suspension uniforme, empêchant leur sédimentation et une répartition inégale du revêtement. |
| Mouillage du modèle | Réduit la tension superficielle du liquide pour reproduire chaque détail complexe et chaque contre-dépouille sans former de cavités ni de bulles d'air. |
| Matrice cohésive | Assure la liaison chimique entre les grains de stuc et les particules de farine céramique, créant une structure de coque solide et non friable. |
| Résistance à la manipulation | Développe une résistance mécanique initiale suffisante pour supporter les contraintes mécaniques liées à la manipulation et la pression du déparaffinage en autoclave. |
En contrôlant les phases de suspension, d'adhésion et de liaison lors de la fabrication du moule, les liants déterminent directement si une coque céramique peut résister aux charges thermiques et mécaniques extrêmes du coulage du métal.
Fonctions essentielles des liants en fonderie à cire perdue
Dans nos opérations de fonderie, le liant agit comme le principal adhésif chimique qui maintient la coque céramique assemblée. Un liant adapté fonction du liant dans la fonderie à cire perdue garantit la formation d'une barbotine homogène et d'un moule continu, sans défauts, capable de résister aux fortes contraintes thermiques et physiques lors du coulage du métal.
Liaison des matériaux réfractaires pour garantir l'intégrité de la coque
La fonction principale du liant liquide — généralement de la silice colloïdale ou une solution de silicate d'éthyle — consiste à maintenir les matériaux réfractaires finement divisés en suspension uniforme dans la barbotine d'immersion. Lors de chaque revêtement en barbotine cycle, elle mouille uniformément le modèle en cire sacrificielle, éliminant les poches d'air et emprisonnant les gros grains de stuc dans une matrice cohésive et liée.
Assurer une résistance mécanique à l'état cru et après cuisson
Une coque doit résister à deux phases distinctes de contraintes mécaniques :
- Résistance à l'état cru : Pendant le séchage à température ambiante et les premières manipulations, le liant forme des ponts physiques entre les particules céramiques[4]. Cette résistance à l'état cru empêche la défaillance des parois du moule et la fissuration de la coque lorsque la cire se dilate rapidement lors du décirage en autoclave.
- Résistance après cuisson : Lorsque nous préchauffons la coque céramique à des températures élevées, le liant se fritte avec les farines réfractaires, créant une liaison céramique extrêmement rigide qui résiste à la pression statique et aux turbulences de l'alliage en fusion lors de son introduction.
Déterminer la perméabilité de la coque et sa stabilité thermique
L'équilibrage des proportions de liant permet de contrôler la microporosité du moule cuit. Une la perméabilité de la coque perméabilité contrôlée permet à l'air emprisonné et aux gaz du noyau de s'échapper librement pendant la coulée, éliminant ainsi directement les défauts dus à l'emprisonnement de gaz et à la formation de soufflures. En outre, un réseau de liant stable maintient la résistance à chaud malgré des écarts de température extrêmes, ce qui est essentiel lors de la coulée d'alliages à haute température présentés dans notre guide des meilleurs métaux pour la fonderie.
Garantir la précision dimensionnelle et une finition de surface fine
Le liant contrôle la densité de la couche primaire de barbotine au contact de la surface de la cire. Une matrice de liant uniforme et stable permet d'obtenir :
- Exceptionnel fini de surface (généralement 125 Ra / 3,2 µm ou une rugosité plus faible).[3]
- Serré précision dimensionnelle dans une tolérance de ±0,005 po (±0,1 mm).[3]
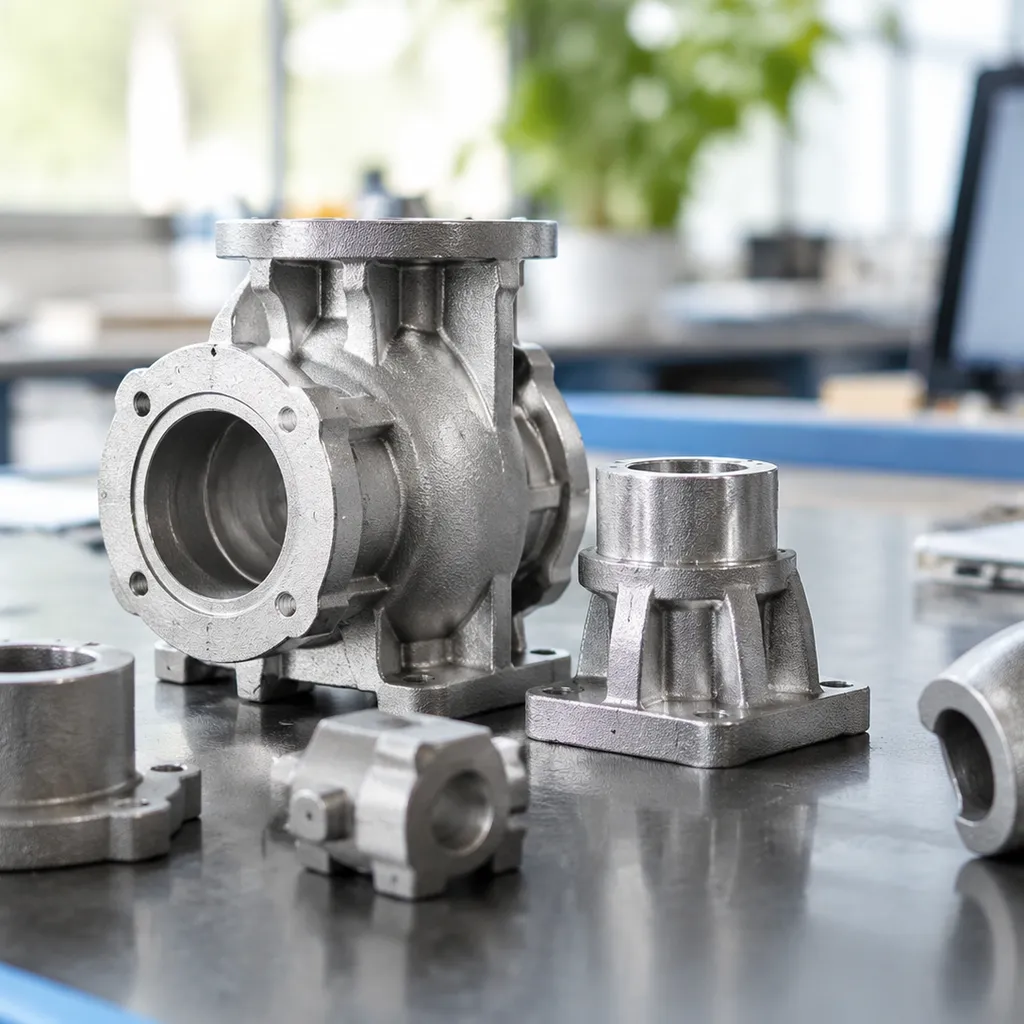
- Des pièces quasi finies à leur forme définitive, réduisant au minimum les coûteuses opérations d'usinage CNC secondaire.
Types courants de liants utilisés en fonderie à cire perdue
Le choix du système de liant approprié définit l’ensemble de la stratégie de fabrication des moules. Dans nos opérations de fonderie, la fonction d’investissement du liant de moulage détermine la capacité de la coque céramique à résister aux températures extrêmes de coulée tout en respectant des tolérances dimensionnelles strictes. Les différentes compositions chimiques des liants permettent d’équilibrer les coûts, les temps de cycle et l’intégrité mécanique de manière spécifique.
Silice colloïdale (sol de silice)
La silice colloïdale est une suspension aqueuse de particules microscopiques de silice et constitue notre premier choix pour les composants de précision.[5].
- Principaux atouts : Excellente résistance mécanique après cuisson, haute résistance aux chocs thermiques et finitions de surface lisses jusqu’à 125 Ra (3,2 µm).
- Dynamique du procédé : Nécessite un contrôle de l’humidité relative (HR) pendant le séchage afin de garantir une réticulation adéquate entre les couches de barbotine.
- Meilleures applications : Indispensable lorsqu’elle est associée à des systèmes spécialisés de sol de silice et de poudres réfractaires pour couler des aciers inoxydables, des superalliages et des pièces aéronautiques complexes, pour lesquels la stabilité dimensionnelle ne peut être compromise.
Verre soluble (silicate de sodium)
Le verre soluble est une formulation à base de silicate de sodium, largement reconnue pour sa capacité à gélifier rapidement et son faible coût initial. Il accélère les cycles de fabrication des moules en durcissant sous l’action de catalyseurs chimiques ou par injection de dioxyde de carbone, plutôt que par un long séchage par évaporation.
- Principaux atouts : Formation rapide de la coque, besoins minimaux en infrastructures de séchage et faible coût des matières premières.
- Limitations : Réfractarité inférieure à celle des systèmes colloïdaux, tendance accrue à se dégrader sous des charges thermiques extrêmes et finition de surface plus grossière.
- Meilleures applications : Composants structurels sensibles aux coûts, pièces mécaniques courantes et pièces moulées en acier au carbone présentant des tolérances dimensionnelles généreuses.
Systèmes au silicate d’éthyle
Le silicate d’éthyle est un liant à base d’alcool qui durcit selon un mécanisme spécifique d’hydrolyse et de condensation. Avant l’optimisation généralisée de la silice colloïdale aqueuse, il constituait la norme industrielle pour la fabrication rapide de coques.
- Principaux atouts : Séchage rapide à l’air, indépendamment d’une humidité ambiante élevée, excellente compatibilité des dilatations thermiques et développement important de la résistance à l’état cru.
- Considérations relatives au procédé : Implique l’utilisation de composés organiques volatils (COV), nécessitant des systèmes spécialisés de récupération des solvants, une ventilation adaptée et des protocoles stricts de manipulation dans le respect des exigences environnementales.
- Meilleures applications : Cycles de production rapides et coulées d’alliages spécifiques nécessitant une stabilité fiable des coquilles avant frittage, sans files d’attente prolongées liées au séchage.
La technologie de projection de liant dans la fonderie de précision moderne
Nous exploitons la technologie de projection de liant pour faire le lien entre la fabrication numérique et les opérations de fonderie traditionnelles. Dans cette configuration, la fonction fondamentale du liant dans le moulage de précision passe d’une suspension de barbotine liquide à un dépôt sélectif de gouttelettes de haute précision. Au lieu de tremper manuellement des grappes de cire dans des bains chimiques, des têtes d’impression projettent sélectivement des agents liants liquides sur des couches de matériaux en poudre céramique ou PMMA, générant instantanément des moules ou des modèles sacrificiels directement à partir des données CAO.
Comment la projection de liant s’intègre à la fonderie de précision
L’intégration du dépôt de liant par impression additive élimine plusieurs étapes volatiles de la fabrication des moules. Le liant assemble des régions spécifiques de grains réfractaires fins, couche par couche, pour créer soit le modèle sacrificiel, soit directement la coque céramique.
- Impression directe des modèles : Nous imprimons des modèles sacrificiels en polymère qui fondent ou se consument proprement lors du préchauffage, se comportant comme des cires de fonderie haut de gamme sans laisser de résidus de cendres.
- Production directe des coques : En projetant le liant directement sur des matériaux réfractaires tels que le sable de silice ou d’alumine, nous éliminons entièrement les cycles conventionnels de trempage, de stuccage et de séchage.
- Flux de production optimisé : Nos techniques spécialisées Services d’impression 3D pour la fonderie à cire perdue destinés à la réalisation rapide de prototypes métalliques réduisent considérablement les délais de production, qui passent de plusieurs semaines à quelques jours, tout en maintenant des tolérances dimensionnelles extrêmement serrées.
Production rapide de modèles et de moules sans outillage
L’outillage rigide représente généralement le coût initial le plus élevé et le principal goulot d’étranglement en matière de délais dans le procédé à cire perdue.
- Zéro coût d’outillage : Nous fabriquons des coques prêtes pour la production et des modèles complexes directement à partir de fichiers de conception 3D, éliminant ainsi le recours à des matrices d’injection en aluminium coûteuses.
- Itération rapide : Lorsqu’une équipe d’ingénierie modifie le rayon d’un congé ou l’épaisseur d’une paroi, nous mettons à jour le modèle numérique et lançons immédiatement une nouvelle impression, sans retouche de l’outillage ni interruption de la production.
- Faisabilité des petites séries : Les productions en faibles volumes, les projets d’outillage relais et les prototypes à réalisation rapide deviennent économiquement viables.
Liberté de conception pour les géométries complexes
Le moulage conventionnel des modèles nécessite des angles de dépouille, des lignes de joint et des systèmes d’extraction des noyaux pour démouler les composants en cire en toute sécurité. Le procédé de projection de liant libère les ingénieurs de ces contraintes liées aux méthodes soustractives.
| Capacités de conception | Outillage conventionnel | Méthode de projection de liant |
|---|---|---|
| Angles de dépouille | Obligatoire (généralement de 0,5° à 2°) | Non requis (dépouilles de 0° prises en charge) |
| Passages internes | Limité par les directions de démoulage et les noyaux en céramique | Géométries très complexes, courbes et autoportantes |
| Parois minces | Risque de remplissage incomplet ou de déformation du motif | Parois structurelles uniformes à haute définition |
| Consolidation des pièces | Assemblages de plusieurs pièces soudées ultérieurement | Géométries de moulage monolithiques en une seule pièce |
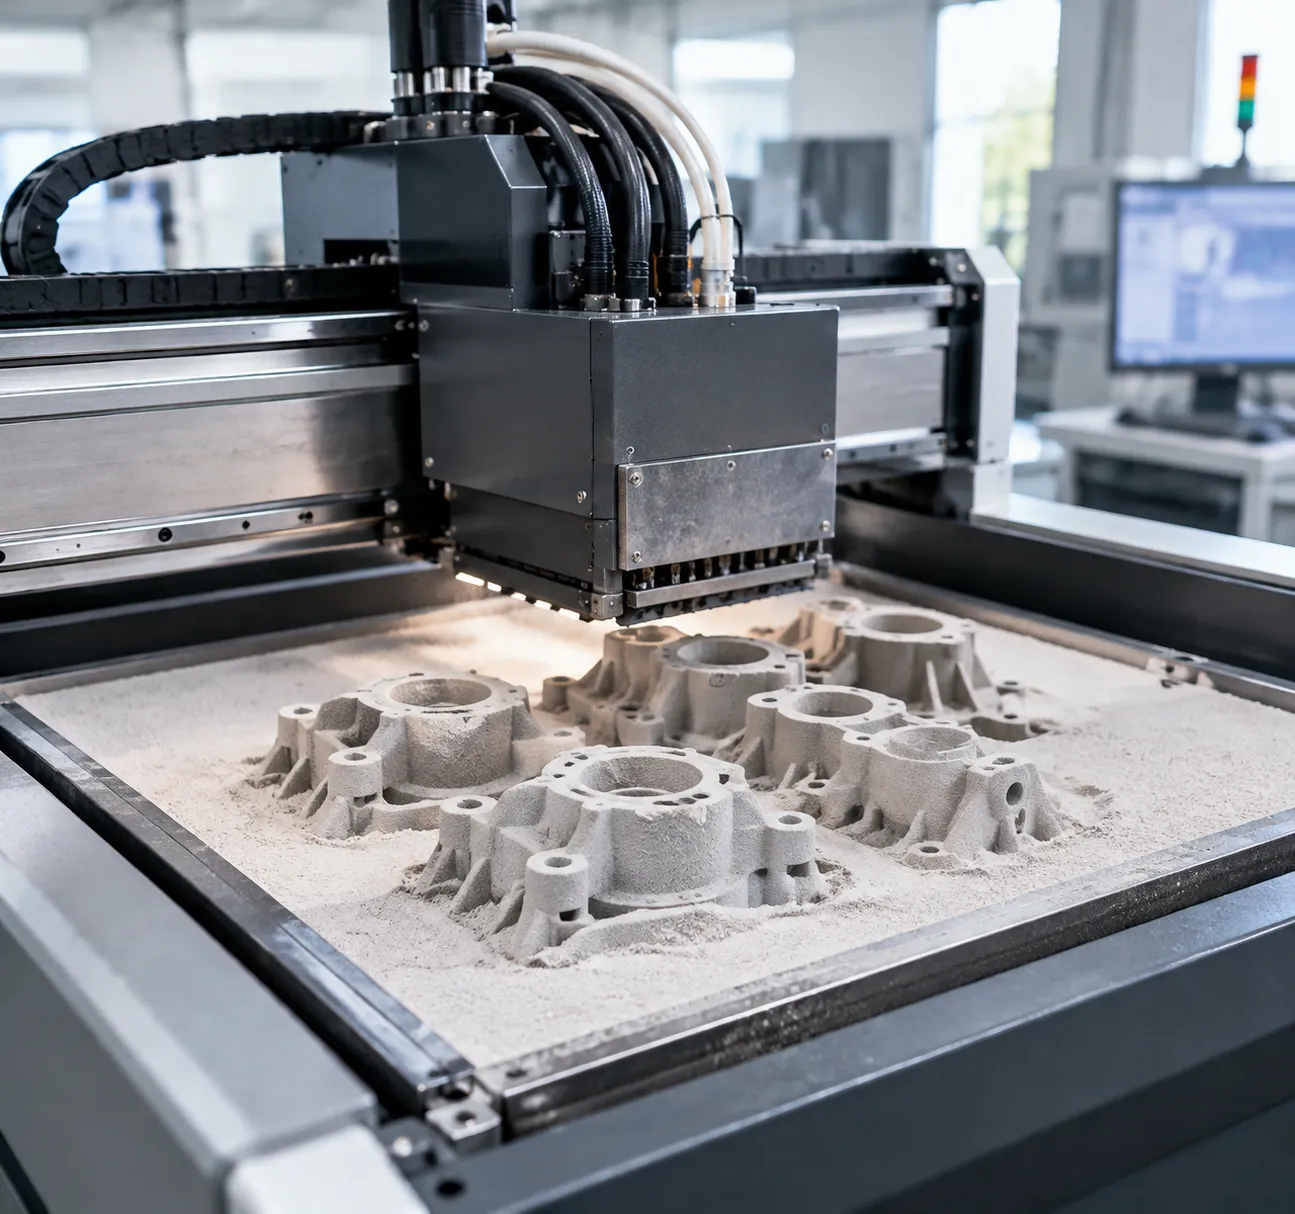
En contrôlant le volume de liant et les motifs de dépôt à l'échelle du micron, nous garantissons une résistance uniforme à l'état cru dans les topologies complexes, les réseaux de treillis organiques et les canaux internes profonds. Le résultat : une finition de surface lisse et de haute intégrité, ainsi qu'un rendement de coulée irréprochable à chaque cycle.
Comment la maîtrise de la fonction du liant dans le moulage à la cire perdue réduit les défauts de carapace
L'ajustement précis de la fonction du liant dans le moulage à la cire perdue nous permet de contrôler directement le comportement physique et thermique du moule. Dans la fabrication de précision, le liant n'est pas un simple agent porteur passif : il constitue la base chimique active qui détermine la capacité de la carapace céramique à conserver sa forme dans des conditions extrêmes.
Réduction des défauts de coulée et des fissures de la carapace
Les défaillances de la carapace lors du décirage et de la coulée sont les principales causes de rebut en fonderie de précision. Une formulation adaptée du liant permet de prévenir directement ces problèmes :
- Élimination de l'écaillage et des inclusions : Un liant à base de silice colloïdale bien équilibré garantit que les matériaux réfractaires restent fermement fixés à la paroi du moule, empêchant ainsi les fragments de céramique de se détacher et de contaminer le métal en fusion.
- Résistance aux contraintes du décirage : L'optimisation de la résistance à l'état cru permet à la carapace de supporter la dilatation thermique rapide de la cire dans les autoclaves sans subir de microfissures.
- Évacuation contrôlée des gaz : L'ajustement de la perméabilité de la coque garantit l'évacuation naturelle des gaz à travers la paroi du moule, empêchant ainsi la formation de poches d'air emprisonnées, de porosités gazeuses et de cloques en surface.
Haute résistance aux chocs thermiques et à la pression
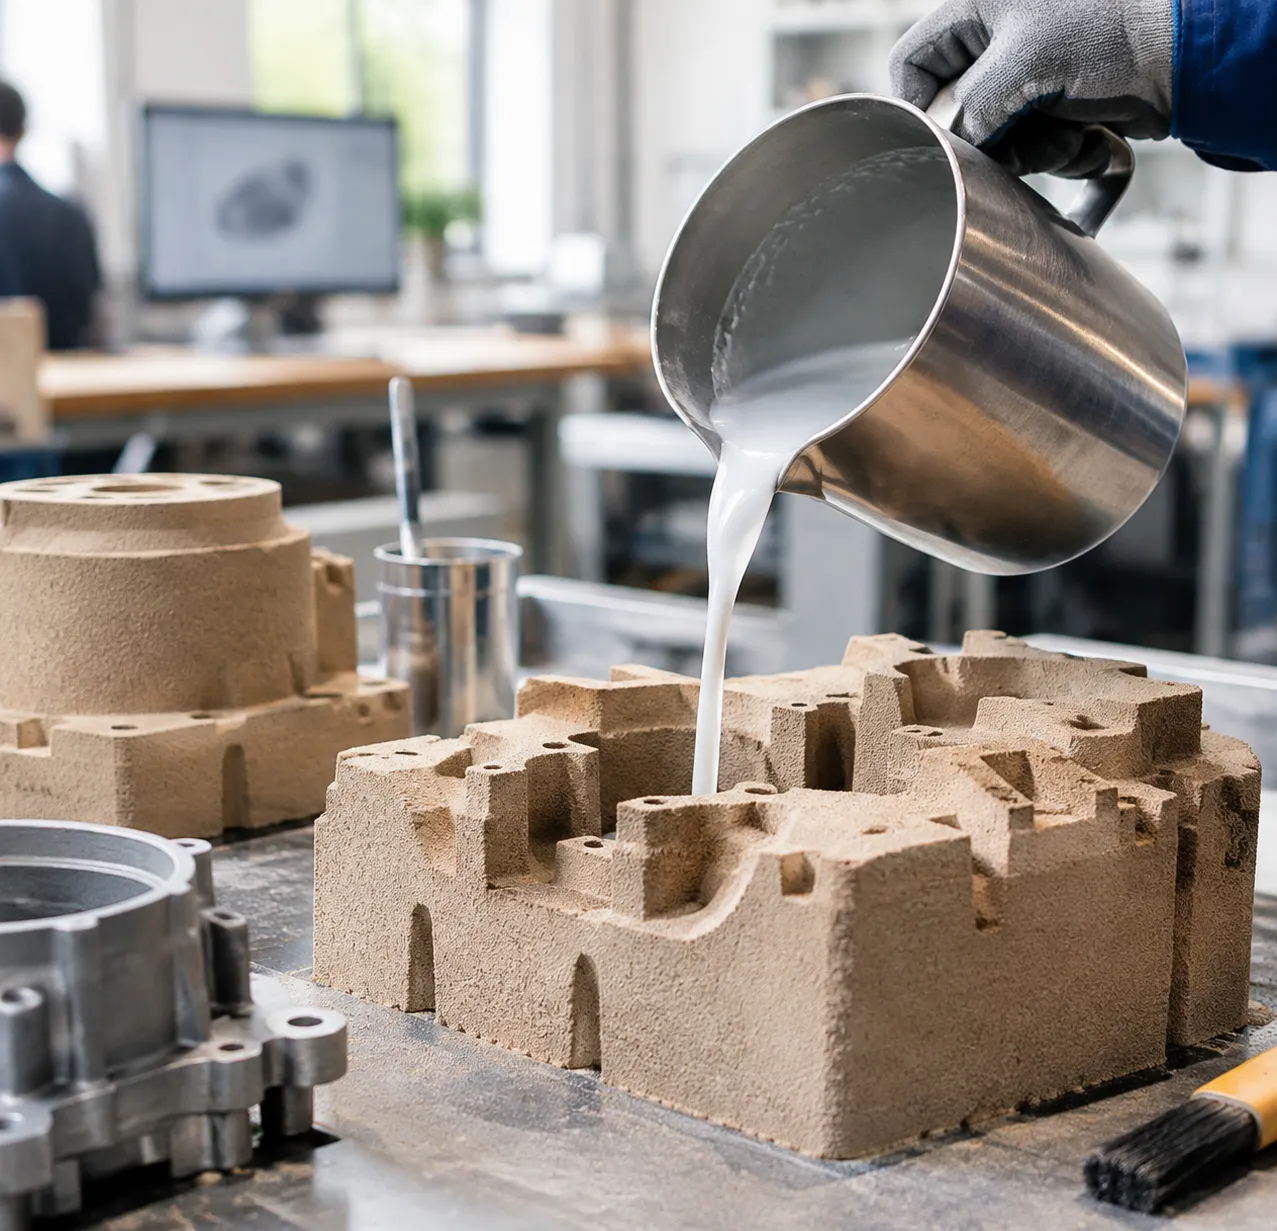
La coulée d'acier en fusion, de superalliages ou de métaux réactifs soumet le moule à de violents gradients thermiques et à une pression métallostatique considérable. Lorsque le liant atteint un frittage complet pendant la phase de déliantage par combustion, il forme une matrice céramique rigide et chimiquement inerte.
Cette résistance mécanique élevée après cuisson garantit que les parois de la coque conservent leur intégrité structurelle sans se déformer ni s'effondrer sous le poids des métaux lourds. Pour les équipes d'ingénierie travaillant avec des températures de coulée extrêmes, la consultation de notre documentation complète Alloy Guide for High Performance Alloys and Precision Casting permet d'adapter les comportements spécifiques de solidification des métaux aux spécifications appropriées des moules réfractaires.
Amélioration de l'efficacité des matériaux et de la rentabilité
La stabilisation du comportement de la barbotine réduit les taux de rebut et élimine les coûteuses opérations correctives secondaires en aval :
- Précision de forme proche de la pièce finale : La grande rigidité du moule garantit une précision dimensionnelle de ± 0,005 pouce, ce qui réduit les surépaisseurs d'usinage et limite les coûteuses opérations d'usinage CNC ultérieures.
- Finition de surface supérieure à la coulée : Le revêtement lisse obtenu avec la barbotine permet d'atteindre des états de surface d'environ 125 Ra (3,2 µm), minimisant ainsi le meulage manuel, le raccordement des surfaces et le polissage chimique.
- Durée de vie prolongée du bain de barbotine : Une surveillance adéquate du pH et de la température préserve la stabilité de la barbotine, évite la gélification prématurée et réduit le gaspillage de matières premières.
Applications industrielles où la fonction du liant en fonderie de précision est essentielle
La fonderie de précision permet de produire des pièces métalliques proches de leur forme finale, pour lesquelles la précision dimensionnelle et les passages internes complexes sont indispensables. Dans les secteurs industriels critiques, le principal fonction du liant dans la fonderie à cire perdue consiste à garantir que la coque céramique conserve à la fois sa résistance à l'état cru lors de la manipulation et son intégrité structurelle à haute température pendant la coulée. Lors de l'évaluation des capacités du procédé, la comparaison des fonderie à la cire perdue vs fonderie sur sable montre pourquoi les équipements essentiels aux missions critiques reposent sur la précision du procédé à cire perdue.
Composants aéronautiques et de défense
Les équipements aéronautiques et spatiaux nécessitent un rapport résistance/poids élevé ainsi qu'une capacité à résister à des environnements thermiques extrêmes. Nous utilisons la fonderie de précision pour fabriquer des composants complexes prêts au vol à partir de superalliages à base de nickel et de cobalt, de titane et d'acier inoxydable :
- Aubes et ailettes de turbine : Moulées avec des canaux internes de refroidissement complexes impossibles à réaliser par usinage CNC par enlèvement de matière.
- Buses de carburant et boîtiers de capteurs : Géométries à parois minces fabriquées sans aucun angle de dépouille.
- Supports structurels : Optimisés pour réduire le poids tout en conservant une densité structurelle exceptionnelle et une excellente résistance à la fatigue.
Le liant garantit une rigidité élevée du moule face à la pression métallostatique et aux chocs thermiques, empêchant les inclusions dans les superalliages aéronautiques de haute spécification.
Implants médicaux et instruments chirurgicaux
Les équipements médicaux exigent des états de surface irréprochables, des tolérances serrées et des matériaux biocompatibles. Nous utilisons des systèmes de liants à base de silice colloïdale de haute pureté afin d'éviter les réactions entre le moule et le métal lors de la coulée d'aciers inoxydables de qualité chirurgicale, d'alliages cobalt-chrome et de titane :
- Implants orthopédiques : Tiges fémorales, articulations de genou et plaques osseuses présentant des profils proches de la forme finale, conformes aux exigences anatomiques.
- Instrumentation chirurgicale : Corps de scalpels, pinces et boîtiers endoscopiques nécessitant une résistance à la corrosion et une durabilité permettant des stérilisations répétées.
- Boîtiers pour implants : Surfaces lisses et non poreuses (~125 Ra / 3,2 µm ou mieux) permettant de réduire les coûts élevés du polissage manuel secondaire.
Équipements automobiles et de production d'énergie
Les systèmes automobiles haute performance et les turbines industrielles nécessitent des pièces durables capables de résister à des pressions élevées, à des fluides corrosifs et à des températures extrêmes. La combinaison de la fonderie et de l'usinage secondaire à partir d'un entreprise de moules industriels pour la coulée de précision et la CNC garantit que les pièces respectent systématiquement les tolérances d'assemblage visées :
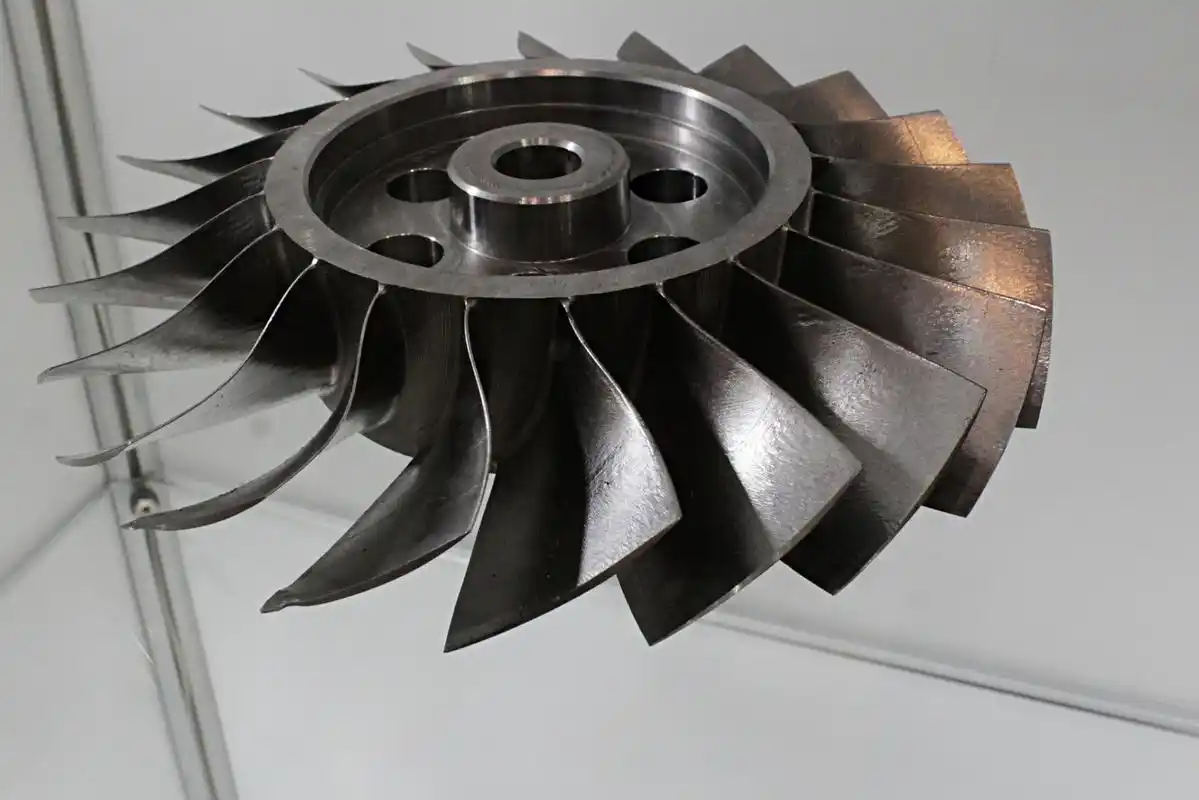
- Roues et turbines de turbocompresseurs : Composants équilibrés et résistants à la chaleur, conçus pour fonctionner à des vitesses de rotation élevées.
- Raccords d'échappement et de collecteurs : Composants en acier moulé durables, résistants aux cycles thermiques et à la fissuration.
- Production d'énergie à grande échelle : Roues de pompes à haute résistance, anneaux de combustion de turbines à gaz et corps de vannes conçus pour un fonctionnement continu.
En optimisant les performances du liant, nous garantissons une perméabilité et une désagrégation fiables de la carapace, permettant d’obtenir des pièces dimensionnellement stables avec un minimum de gaspillage de matière.
Comment choisir le liant adapté à la fonderie à cire perdue
Le principal fonction du liant dans la fonderie à cire perdue consiste à lier les matériaux réfractaires entre eux afin qu’ils résistent à la manipulation du métal en fusion tout en garantissant une précision dimensionnelle rigoureuse. Pour choisir entre les différentes solutions de liants, nous évaluons trois paramètres pratiques : la dynamique de coulée, les objectifs budgétaires et le contrôle du séchage.
| Système de liant | Alliages les mieux adaptés | Vitesse de séchage typique | Stabilité dimensionnelle | Coût relatif |
|---|---|---|---|---|
| Silice colloïdale | Aciers inoxydables, titane, superalliages | Modérée à lente (humidité relative contrôlée) | Exceptionnelle (tolérances serrées) | Modéré |
| Silicate d’éthyle | Aciers au carbone, aciers faiblement alliés | Rapide (gélification chimique/à l’air) | Élevé | Plus élevé |
| Verre soluble (silicate de sodium) | Aciers au carbone, fontes non critiques | Très rapide | Norme | Faible |
Type d’alliage et exigences relatives à la température de coulée
La température de coulée et la réactivité chimique déterminent le type de liant que vous pouvez utiliser en toute sécurité. Les métaux à point de fusion élevé, tels que les superalliages à base de nickel, les alliages de cobalt et le titane, réagissent fortement avec les liants de qualité inférieure à des températures élevées :
- Alliages haute température : Pour l’acier inoxydable et les superalliages réfractaires coulés à plus de 1 500 °C, le silicate d’éthyle de haute pureté de la silice colloïdale constitue la référence absolue. Il offre la résistance après cuisson nécessaire pour supporter la pression métallostatique et les chocs thermiques sans écaillage ni dégradation. Consultez notre guide détaillé guide des alliages de moulage pour faire correspondre les températures de fusion aux spécifications des carapaces.
- Alliages non ferreux à bas point de fusion : Les alliages d’aluminium et de laiton sont coulés à des températures nettement plus basses. Comme le frittage des matériaux réfractaires est moins essentiel, les liants à prise rapide qui optimisent la désagrégation de la carapace lors du décochage sont idéaux.
- Réactions interfaciales entre le métal et le moule : Les métaux fondus réactifs nécessitent des systèmes de liants chimiquement inertes afin d’éviter les défauts de surface, les inclusions et l’effet peau d’orange sur la surface de la pièce finale.
Considérations relatives au volume de production et aux coûts
Vos exigences en matière de volume déterminent directement si la vitesse du procédé ou le coût des matières premières doit être prioritaire :
- Production en volume élevé : Les systèmes de silice à base d’eau offrent une longue durée de vie de la barbotine, de faibles pertes par évaporation et un traitement continu en toute sécurité. Bien que les temps de séchage soient plus longs, les tunnels de séchage à convoyeur permettent de concilier un débit de production élevé et un taux minimal de rebuts.
- Prototypage rapide et petites séries : Les systèmes à gélification rapide réduisent les délais de livraison pour la réalisation de prototypes dans des délais courts. Ils éliminent plusieurs jours de séchage et permettent de passer directement à l’élimination de la cire par brûlage, puis à la coulée, pour produire des pièces en petite série par moulage à la cire perdue dans des délais serrés.
- Coûts en aval : Un liant moins cher entraîne souvent des surfaces plus rugueuses (supérieures à 125 Ra) et une érosion du moule, ce qui augmente les coûts d’usinage CNC secondaire. Investir dans un liant stable réduit les rebuts et les opérations de post-traitement.
Temps de séchage et facteurs environnementaux
L’étape de séchage confère directement la résistance à l’état cru dont votre carapace céramique a besoin avant l’élimination de la cire par fusion :
- Contrôle de l’humidité et du flux d’air : La silice colloïdale durcit par évaporation de l’eau. Le maintien d’une humidité relative comprise entre 40 % et 60 %, associé à un flux d’air laminaire, empêche le séchage irrégulier de la carapace, ainsi que l’apparition de fissures ou de délaminations.
- Bases solvantes ou aqueuses : Les liants à base d’alcool s’évaporent rapidement dans des environnements non contrôlés, mais ils libèrent des composés organiques volatils (COV) qui nécessitent une ventilation spécialisée et des équipements antidéflagrants. Les liants à base d’eau éliminent les émissions dangereuses et restent stables pendant de longues périodes de production.
- Stabilité de la barbotine et pH : Le maintien du pH de la barbotine et de la température du bain permet de conserver le liant en suspension, d’éviter une gélification prématurée et de garantir une perméabilité uniforme de la carapace à chaque trempage.