Principes du cycle de déliantage en fonderie à cire perdue et impact sur la qualité
Qu'est-ce qu'un cycle de déliantage ?
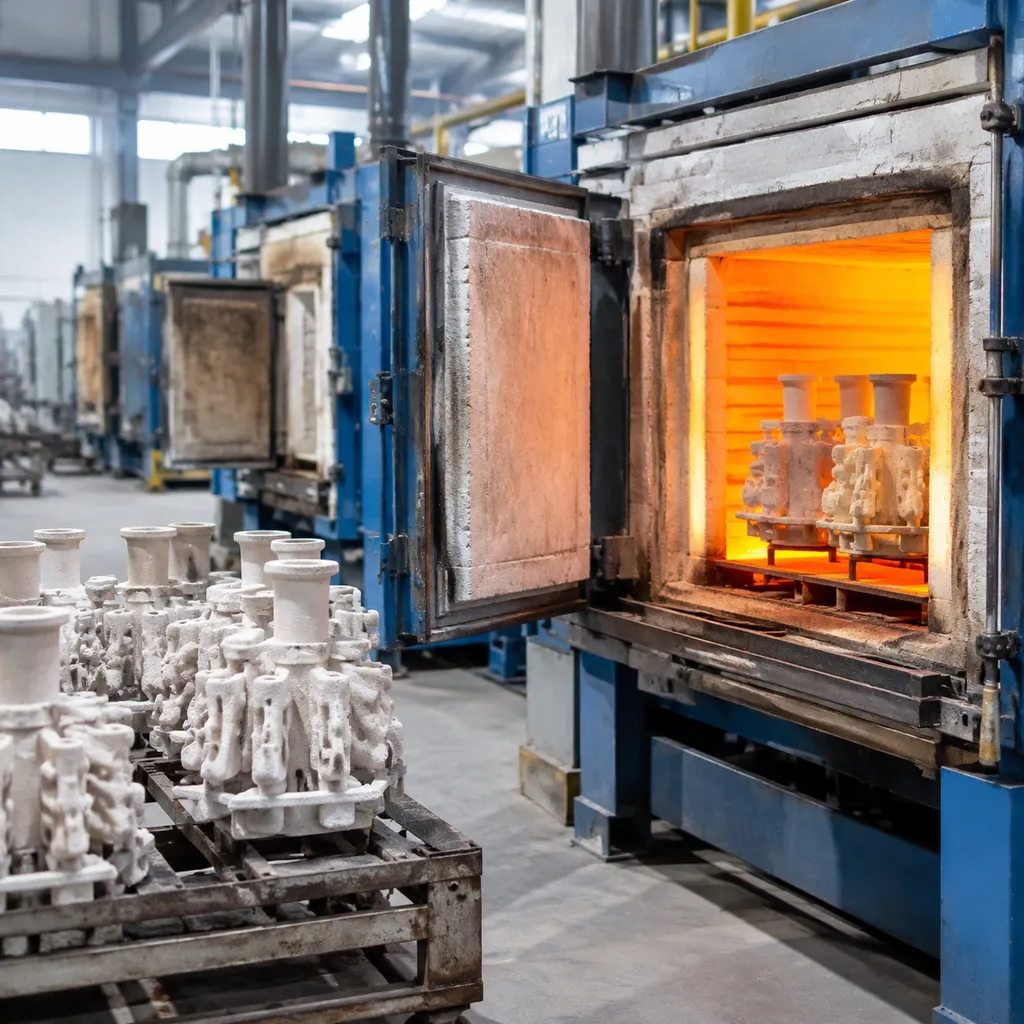
In fonderie à cire perdue, le cycle de déliantage en fonderie à cire perdue le procédé est un programme de chauffage à plusieurs étapes, exécuté à l'intérieur d'un four de déliantage. Sa fonction principale est d'éliminer le modèle temporaire, qu'il soit sculpté dans de la cire traditionnelle ou fabriqué à partir de résine calcinable durcie, du moule en céramique solidifié.
Au lieu de simplement soumettre le moule à une chaleur intense, un cycle de déliantage efficace augmente systématiquement la température en respectant des périodes de maintien spécifiques afin d'atteindre trois objectifs essentiels :
- Déparaffinage complet : Fait fondre, s'écouler et vaporiser le modèle d'origine sans provoquer une dilatation suffisamment rapide pour fissurer la cavité du moule.
- Élimination du modèle : Incinère complètement les hydrocarbures résiduels et les composés volatils, ne laissant aucun résidu de carbone ni de cendres.
- Frittage du moule : Renforce le matériau réfractaire du revêtement afin qu'il puisse résister aux contraintes thermiques et physiques du métal en fusion.
Pourquoi le processus de déliantage est-il essentiel à la qualité de la pièce moulée ?
L'intégrité du cycle de décirage détermine la qualité du composant métallique final. Tout raccourci pris lors du chauffage compromet directement le moule en céramique, entraînant des rebuts de fonderie, des reprises coûteuses et des défauts dimensionnels.[1]
| Facteur de procédé | Cycle de décirage contrôlé | Programme de décirage incorrect |
|---|---|---|
| Propreté de la cavité | Parois du moule pures et exemptes de résidus | Contamination par les cendres et inclusions |
| Évacuation des gaz | Moule réfractaire perméable permettant l'évacuation de l'air | Gaz emprisonnés provoquant une porosité de surface |
| Stabilité thermique | Dilatation thermique contrôlée du matériau réfractaire | Choc thermique, fissuration du moule et lignes de bavure |
| Détails de surface | Reproduction nette et précise des motifs complexes | Piqûres, rugosité et remplissage incomplet |
Un cycle de décirage rigoureusement maîtrisé garantit que la cavité du moule atteint l'équilibre thermique et la résistance structurelle nécessaires, constituant ainsi la base indispensable à des résultats de coulée métallique irréprochables.
Étapes clés du cycle de décirage en fonderie à cire perdue
Le cycle de décirage est une opération essentielle de la fonderie à cire perdue, qui garantit que la cavité du moule est parfaitement préparée pour recevoir le métal en fusion.
Étape 1 : Évaporation de l'humidité et élimination de la cire
Le cycle commence par une montée progressive et lente en température afin d'évaporer en toute sécurité l'humidité interne et de faire fondre les modèles en cire. Un décirage approprié empêche la pression de la vapeur de fissurer le moule réfractaire. Le maintien d'une température stable pendant cette phase initiale garantit une évacuation propre de la cire, laissant une cavité nette.[1]
Étape 2 : Combustion, gazéification et transition plastique
À mesure que la température augmente, les résidus de cire restants subissent une combustion et une gazéification. Si vous travaillez avec résine calcinable, cette étape est essentielle, car le matériau traverse une phase plastique. Un flux d'air constant à l'intérieur du four de cuisson est nécessaire à ce stade afin d'éviter que les gaz emprisonnés n'endommagent l'intégrité du moule.
Étape 3 : Élimination du carbone et des cendres
Cette étape vise à éliminer les dépôts de carbone susceptibles de compromettre l'état de surface de vos pièces métalliques. La circulation de l'oxygène est essentielle pour oxyder et éliminer les résidus de carbone et de cendres. Une élimination efficace des résidus à ce stade fait toute la différence entre une pièce moulée à la surface lisse et une pièce présentant une porosité interne ou des inclusions en surface.[2]
Étape 4 : Dilatation thermique, frittage et stabilisation de la température de coulée
Lors de la dernière étape, le moule subit une dilatation thermique contrôlée et un frittage afin d'acquérir la résistance nécessaire à la coulée. Le four doit se stabiliser à la température de coulée requise pour éviter tout choc thermique et garantir que le moule est prêt à recevoir le métal en fusion sans se fissurer. Une bonne maîtrise de ces températures permet d'obtenir une précision dimensionnelle supérieure pour la pièce moulée finale.
Programmes et profils standard du cycle de cuisson
L'optimisation du processus de moulage à cire perdue dépend fortement du matériau utilisé. Que vous utilisiez des cires traditionnelles ou des matériaux numériques avancés, le four de cuisson doit être étalonné pour répondre aux exigences spécifiques de décomposition thermique de chaque matériau afin de garantir un moule propre.
Cycle de cuisson standard pour la cire traditionnelle de bijouterie
Les cires traditionnelles de bijouterie suivent généralement une montée progressive en température afin d'éviter les contraintes sur le moule.[3]
| Étape | Plage de température | But |
|---|---|---|
| Dégraissage de cire | 150 °C - 300 °C | Évacuation initiale de la cire |
| Montée en température | 300 °C - 700 °C | Combustion des résidus |
| Palier | 700 °C - 750 °C | Frittage et élimination des cendres |
Cycles de déliantage rapides pour une production accélérée
Lorsque le débit de production est prioritaire, des cycles raccourcis sont utilisés. Cependant, ceux-ci nécessitent un contrôle précis afin d'éviter la fissuration du matériau réfractaire. Les cycles rapides reposent sur des vitesses de montée en température initiales plus élevées, ce qui signifie que le four doit maintenir une excellente circulation de l'air pour gérer la gazéification rapide de la cire.
Paramètres de déliantage des résines calcinables imprimées en 3D
Les résines calcinables nécessitent un cycle de déliantage plus rigoureux que la cire traditionnelle. En raison de leur structure moléculaire complexe, elles exigent un temps de maintien plus long à haute température afin de garantir une combustion complète et d'éviter la formation de suie carbonée à l'intérieur de la cavité du moule.
- Phase initiale : Monter lentement en température jusqu'à 250 °C afin de permettre la transition du matériau plastique.
- Phase d'oxydation : Maintenir une température comprise entre 500 °C et 750 °C pendant une période prolongée afin d'éliminer les cendres.
- Phase de refroidissement : Abaisser progressivement la température jusqu'à la température de coulée afin de garantir la stabilité thermique.
Variations du cycle de déliantage selon la taille du cylindre de moulage
Pour gérer efficacement le processus de déliantage en fonderie à cire perdue, il est nécessaire d'ajuster les paramètres en fonction des dimensions physiques du cylindre de moulage. La masse du matériau réfractaire et le volume du modèle déterminent la manière dont la chaleur pénètre dans le moule, faisant de la taille du cylindre un facteur déterminant dans votre guide de moulage de métaux de précision pour ingénieurs et acheteurs OEM.
Programmes pour les petits cylindres de moulage (jusqu'à 2,5" x 2,5")
Montée initiale en température : Vous pouvez généralement augmenter progressivement la température sans risquer de provoquer un choc thermique important.
Désaxage : Comme le volume de cire à évacuer est plus faible, ces moules atteignent plus rapidement la température de consigne du four de déliantage.
Cohérence : Maintenez un temps de palier plus court à la température maximale afin d'éviter une cuisson excessive du matériau réfractaire, qui pourrait entraîner la fragilisation des parois du moule.
Programmes pour les cylindres de moulage moyens à grands (3,5" x 4" et plus)
Les moules de plus grande taille nécessitent une approche plus lente et plus méthodique afin d'éviter leur défaillance due à la formation de moisissures. Lorsqu'on travaille avec des volumes plus importants, la dilatation thermique est inégale, ce qui peut provoquer des fissures si le moule est chauffé trop rapidement.
Vitesses de montée en température prolongées : Utilisez une montée en température plus lente afin de garantir que le centre du grand moule atteigne l'équilibre thermique nécessaire avec les parois du four.
Temps de maintien en température : Augmentez considérablement les temps de maintien en température. Une masse d'investissement plus importante retient l'humidité et les résidus de cire plus longtemps ; si ces durées ne sont pas prolongées, la combustion sera incomplète.
Chauffage uniforme : Veillez à positionner correctement le moule dans le four afin de garantir une répartition homogène de la chaleur, car les zones froides sont plus fréquentes avec les configurations de cylindres de moulage de grande taille.
Bonnes pratiques pour le contrôle du cycle de déliantage en fonderie à cire perdue
L'obtention de résultats constants lors du processus de fonderie à cire perdue avec cycle de déliantage exige un respect rigoureux de la gestion thermique. La précision des réglages de votre four permet d'éviter la défaillance structurelle du moule réfractaire et garantit une empreinte propre pour votre métal.
Contrôle des vitesses de montée en température et des temps de maintien
La vitesse de montée en température détermine la rapidité avec laquelle votre four atteint les températures cibles. Un chauffage trop rapide peut entraîner une accumulation de pression de vapeur à l'intérieur du moule et provoquer des fissures. Privilégiez toujours une montée progressive en température pendant la phase initiale d'élimination de la cire afin de permettre à celle-ci de s'évacuer en toute sécurité avant de se dilater. Les temps de maintien sont tout aussi essentiels : le maintien à des températures précises garantit que toute l'épaisseur du moule atteint une température uniforme. Le fait de supprimer ces périodes de maintien entraîne souvent une cuisson irrégulière et une rétention d'humidité, ce qui compromet l'intégrité de votre cire perdue.
Garantie d'une circulation d'air et d'une ventilation adéquates du four
Une élimination propre de la cire repose sur la disponibilité de l'oxygène. Si votre four de déliantage ne dispose pas d'une ventilation adéquate, des résidus de carbone s'accumuleront à l'intérieur du moule, provoquant des défauts de surface sur la pièce finie. Assurez-vous que votre four bénéficie d'une circulation d'air active afin de faciliter la gazéification des cires et des résines. Une ventilation appropriée permet d'évacuer les gaz de combustion, d'éviter les contre-pressions et de garantir que l'empreinte du moule reste exempte de cendres et d'accumulations de carbone.[2]
Gestion de la dilatation thermique du matériau réfractaire
Les matériaux réfractaires subissent d'importantes transformations physiques lorsqu'ils sont exposés à des températures élevées. Vous devez maîtriser leur dilatation thermique en contrôlant le gradient de température à travers le moule. Les variations soudaines de température provoquent un choc thermique susceptible de fissurer le matériau réfractaire. En utilisant des cycles de chauffage et de refroidissement lents et contrôlés, vous réduisez les contraintes internes au sein du matériau du moule. Vérifiez toujours que la taille de votre cylindre de moulage est compatible avec la capacité de votre four afin de garantir une répartition uniforme de la chaleur dans l'ensemble du dispositif de moulage à cire perdue.
Diagnostic des problèmes courants de déliantage et des défauts de moule
Prévention d'un déliantage incomplet et des résidus de cendres
Un déliantage incomplet est l'une des principales causes d'échec en fonderie. Il laisse souvent des résidus carbonés qui provoquent des inclusions en surface. Pour garantir une gazéification complète, vérifiez que votre four de déliantage dispose d'une arrivée d'air suffisante, car l'oxygène est indispensable à la combustion efficace de la cire ou de la résine. Si vous constatez des taches noires ou des cendres foncées dans le canal de coulée, augmentez le temps de maintien final ou la température maximale. Si vous travaillez avec des géométries complexes, veillez à positionner le moule de manière à permettre aux gaz de s'échapper librement et à éviter que le carbone ne reste piégé dans l'empreinte.
Élimination des fissures du moule et des chocs thermiques
Les fissures du moule apparaissent lorsque les rampes de montée en température sont trop rapides, ce qui provoque une dilatation du matériau réfractaire plus rapide que sa résistance structurelle ne peut le supporter. Pour éviter les chocs thermiques, utilisez toujours un profil de montée en température progressif, en particulier pendant les phases de transition critiques au cours desquelles le matériau subit des transformations chimiques. Évitez les variations brusques de température dans vos matériaux professionnels de moulage et de fonderie en prévoyant des temps de maintien suffisants à chaque étape afin d'équilibrer les contraintes internes. Si vous détectez de fines fissures après le cycle de déliantage, réduisez votre vitesse initiale de chauffage et vérifiez que le moule ne contient pas d'humidité résiduelle avant de commencer le processus.
Réduction de la porosité et de la rugosité de surface des pièces moulées finales
La porosité provient souvent de gaz emprisonnés ou d'une stabilisation thermique inadéquate lors des dernières étapes du cycle de décirage et de cuisson. La rugosité de surface résulte fréquemment de températures maximales trop élevées qui réagissent avec le matériau de revêtement, ou, à l'inverse, de résidus laissés par un processus d'élimination de la cire mal maîtrisé. Pour obtenir une finition de haute qualité, respectez strictement la température de coulée recommandée pour votre alliage spécifique et veillez à ce que le cylindre soit suffisamment préchauffé. Un flux d'air constant et contrôlé dans le four de cuisson favorise l'élimination des sous-produits gazeux, ce qui permet d'obtenir une cavité de moule plus propre et des surfaces métalliques plus lisses.
Besoin d'un examen de production concernant le chargement des cylindres, les cycles de cuisson de la résine par rapport à la cire, ou les plages de préchauffage des moules carapaces ? Contactez-nous en fonction de votre alliage et de la configuration de votre empilement de moules.