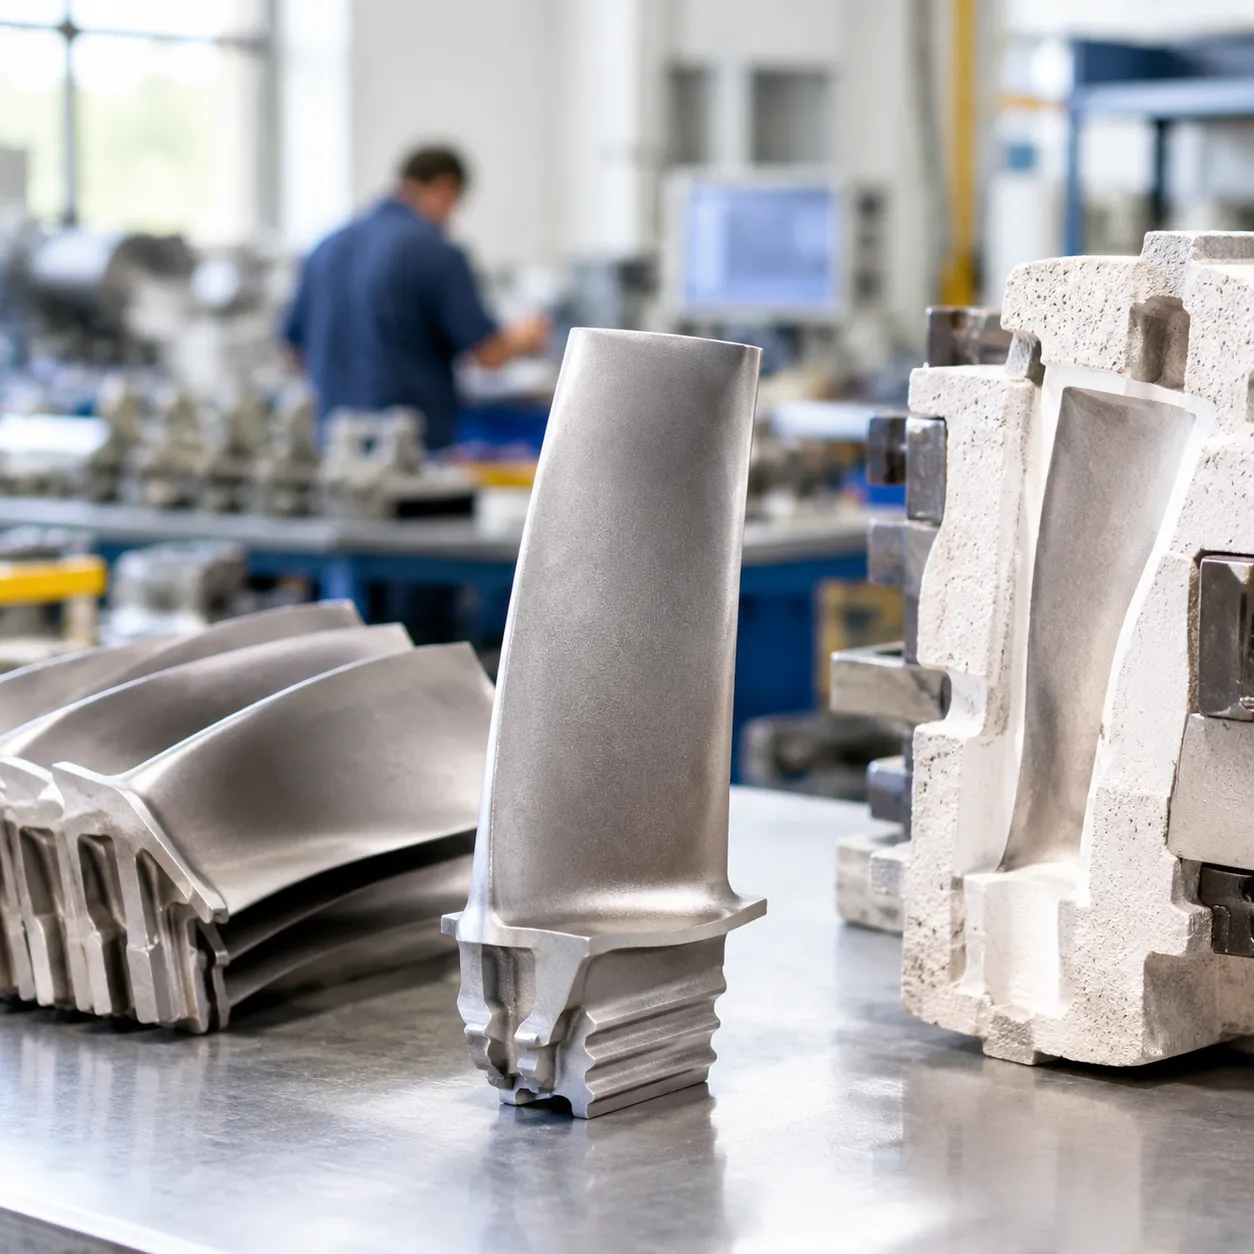
Avantages du moulage sous pression pour les composants pétrochimiques
Quels composants pétrochimiques peuvent être fabriqués en utilisant le procédé de moulage sous pression ? Nous fabriquons du matériel critique en utilisant le procédé de cire perdue pour résister à des pressions extrêmes, aux cycles thermiques et à la corrosion chimique agressive.
Le moulage sous pression offre des avantages distincts en termes de fabrication et de mécanique par rapport à la forge standard ou aux fabrications multi-pièces :
- Tolérances dimensionnelles précises : Les géométries internes complexes, passages intricats et sections à parois fines sont moulés avec précision sans nécessiter de configurations secondaires importantes.
- Finition de surface supérieure : Les finitions telles que moulées réduisent considérablement le temps d'usinage post-moulage et éliminent la friction du flux de fluide à l'intérieur des composants sous pression.
- Efficacité proche de la forme finale : Le moulage de formes proches de la forme finale permet d'éviter un gaspillage coûteux de matériaux lors de l'utilisation d'alliages de haute qualité et coûteux.
- Densité structurelle élevée : L'intégrité métallurgique solide garantit que les composants résistent à la cavitation, aux contraintes élevées et aux fuites sous de lourdes charges.
| Métrique de fabrication | Pour atteindre la véritable | Fabrications soudées / Assemblage multi-pièces |
|---|---|---|
| Capacité géométrique | Canaux de flux internes complexes | Limitée aux formes standard et sections assemblées |
| Taux de rebuts de matériau | Minimal (sortie en forme quasi-nette) | Élevé (retrait de matériau lourd requis) |
| Intégrité de fuite | Structure monolithique, haute pression nominale[2] | Vulnérable aux joints de soudure et aux assemblages |
| Polyvalence des alliages | Inox, Duplex, Inconel, Stellite | Limitée par la machinabilité et la soudabilité |
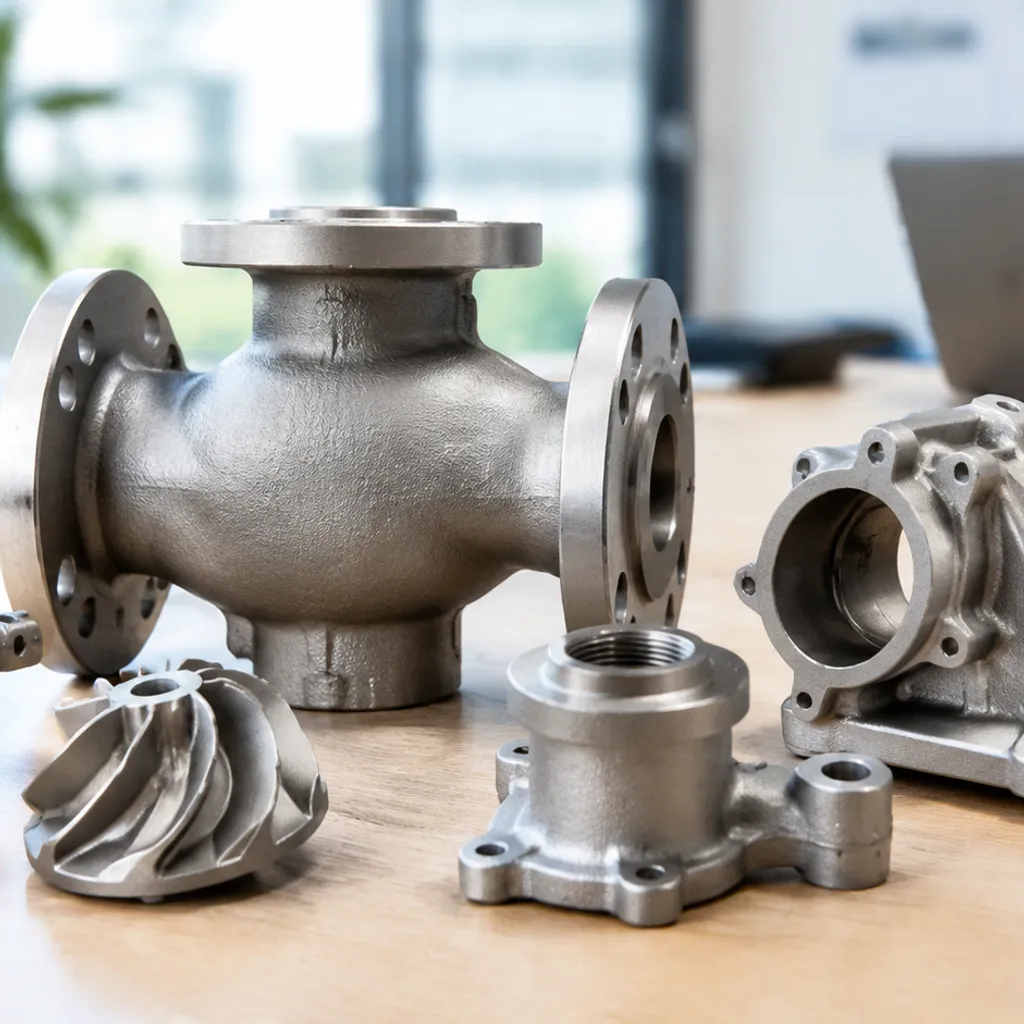
Composants critiques de contrôle de flux et de vannes
Pourquoi choisir la coulée en cire perdue pour le matériel pétrochimique ? Des environnements de traitement sévères exigent une fiabilité étanche, une tolérance à haute pression et une résistance aux médias agressifs. Grâce à la coulée en cire perdue de précision, nous livrons des pièces complexes de vannes à pression avec passages internes lisses et tolérances serrées, réduisant considérablement l'usinage après la coulée.
En tant qu'expert fabricant de pièces moulées pour vannes pour les corps de vannes OEM sur mesure, nous concevons des composants à haute intégrité conçus pour résister à des contraintes mécaniques et thermiques extrêmes :
- Corps de vannes à bille, billes et bouchons d'extrémité : Faits en alliages résistants à la corrosion pour assurer une étanchéité parfaite et une action fluide à un quart de tour dans des lignes à haute pression.
- Disques et corps de vannes papillon : Profils épurés coulés avec une précision à parois fines pour maximiser la capacité d'écoulement et minimiser la turbulence.
- Ressorts et bouchons de vannes à guillotine et globe : Conceptions structurelles robustes qui maintiennent la stabilité dimensionnelle sous des cycles de pression sévères et des fluctuations thermiques.
- Recharges, cages et bouchons de vannes de contrôle : Contours internes complexes et géométries portées moulées en forme quasi-net pour un contrôle précis du débit et une résistance à la cavitation.
- Carters de soupape de décharge de pression et de clapet de retenue : Corps moulés denses, sans défauts, conçus pour empêcher le reflux et gérer en toute sécurité les événements de surpression soudaine.
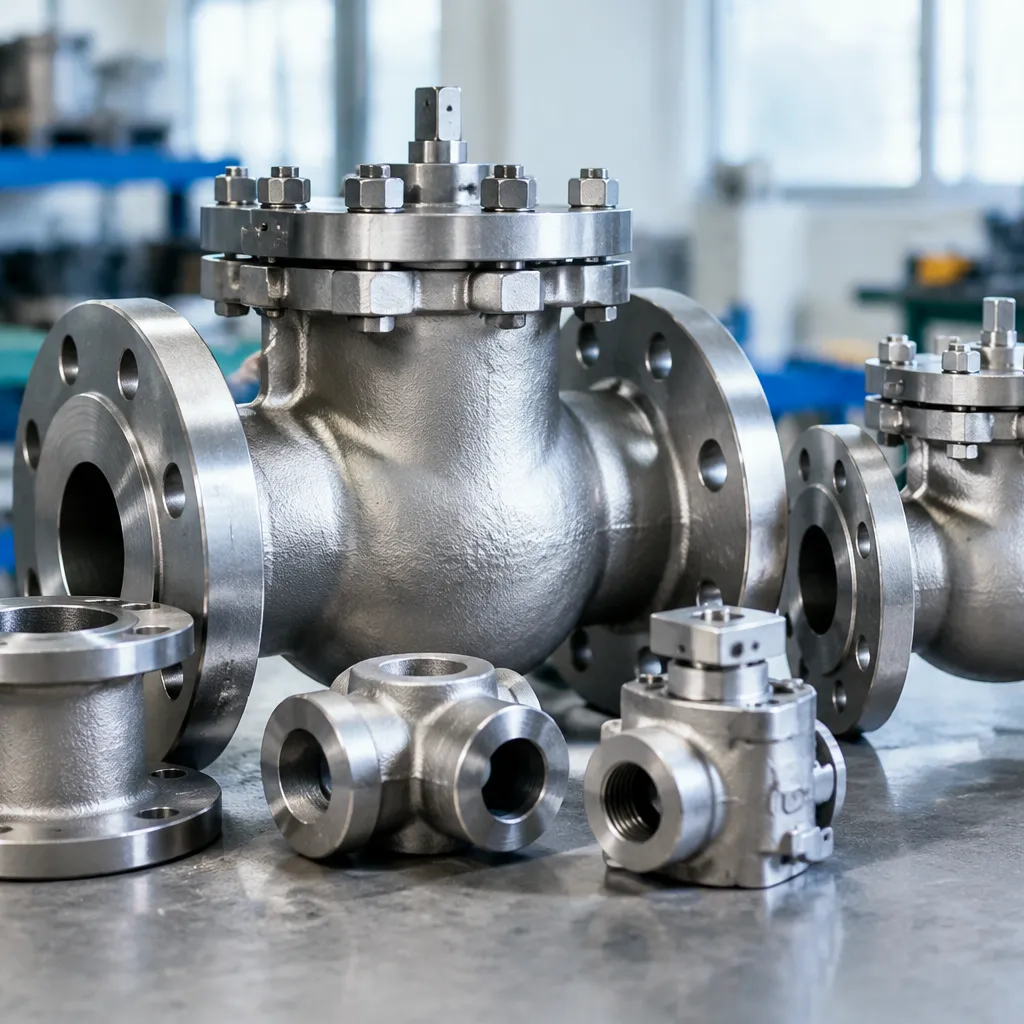
Matériel de pompage et de transfert de fluides
Lors du traitement de produits chimiques agressifs, de pétrole brut et d'hydrocarbures à haute pression, les équipements de manipulation de fluides subissent une usure sévère, de la cavitation et des attaques corrosives. Lorsqu'on considère les composants pétrochimiques pouvant être moulés en investissement, les équipements rotatifs et le matériel de transfert de fluides représentent certains des applications les plus critiques. Le procédé de cire perdue nous permet de mouler des passages internes complexes pour les fluides, des aubes profilées et des sections hydrauliques à parois fines qui sont presque impossibles à produire par usinage conventionnel ou par assemblages soudés.
Impellers de pompes fermés, ouverts et semi-ouverts
Nous produisons une grande variété d'impellers de pompes moulés, conçus pour un équilibre hydraulique optimal et un flux de fluide à haute vitesse :
Impellers fermés : Conçus avec un noyautage interne complexe pour produire des canaux liquides lisses et fermés, assurant une efficacité maximale de pompage.
Impellers semi-ouverts et ouverts : Moulés avec des aubes profilées de précision pour gérer des boues lourdes, des mélanges chimiques abrasifs et des solides en suspension sans obstruction.
Géométries équilibrées : Moulées en forme quasi-net pour minimiser le déséquilibre dynamique et les opérations d'équilibrage secondaires.
Carter de pompe, volutes et couvercles d'aspiration
Les pompes pétrochimiques nécessitent des carters résistants à la pression, capables de supporter une contrainte mécanique continue et une érosion chimique :
Volutes et carters : Moulés avec des épaisseurs de paroi uniformes et des profils d'écoulement intérieur lisses pour réduire la turbulence du fluide et l'usure par cavitation.
Têtes et couvercles d'aspiration : Fabriqués selon des tolérances dimensionnelles précises pour des surfaces de contact à bride rigides et étanches dans des lignes de transfert exigeantes.
Diffuseurs et guides de flux dynamique des fluides
- Diffuseurs à multi-vanes moulés avec des trajectoires de flux angulaires précises pour convertir en douceur la vitesse cinétique en pression statique.
- Guides dynamiques de fluide fixes conçus pour réduire les pertes de recirculation à l'intérieur des systèmes de pompage pétrochimiques à plusieurs étages.
Glandes d'étanchéité mécanique et boîtiers d'étanchéité
- Glandes d'étanchéité robustes équipées de ports de rinçage intégrés, de passages pour fluides de barrière et de faces de montage précises.
- Boîtiers d'étanchéité résistants, moulés à partir d'alliages résistants à la corrosion pour prévenir les émissions volatiles dangereuses et les fuites de fluides de procédé sous cycle thermique.
Aubes et rotors de compresseur centrifuge
- Aubes de compresseur profilées aérodynamiquement, moulées avec des finitions de surface lisses pour maximiser l'efficacité de compression.
- Segments de rotor à haute intégrité moulés en superalliages à haute résistance pour supporter des vitesses de rotation élevées, des températures de fonctionnement élevées et la fatigue cyclique.
Pièces de pipeline, raccords et instrumentation
Lorsque vous évaluez les composants pétrochimiques pouvant être moulés en investissement, l'infrastructure de pipeline et le matériel de surveillance occupent une place importante. Dans les raffineries et les usines de traitement chimique, ces pièces doivent faire face à des médias agressifs, des vibrations et des cycles thermiques. La coulée sous pression crée des composants denses et étanches qui éliminent les points faibles courants dans les fabrications soudées.
Tés, coudes et Y de tuyaux haute pression
Les raccords de flux directionnels doivent résister à des pressions de ligne sévères et à des forces de fluide turbulentes.
Géométries complexes de branches : Moulés en pièces unifiées pour éviter la fatigue des joints de soudure multiples.
Épaisseur de paroi uniforme : Assure une répartition équilibrée des contraintes sous expansion thermique.
Passages intérieurs rationalisés : Minimise la traînée du fluide, la cavitation et l'érosion.
Brides et raccords à connexion rapide
Le matériel de connexion de précision empêche les émissions fugitives dangereuses dans les lignes de transfert de produits chimiques.
Surfaces d'étanchéité intégrées : Versées en forme quasi-net, réduisant le besoin d'usinage lourd des surfaces.
Options d'alliages spécialisés : Fraisés à partir d'aciers inoxydables duplex et d'alliages de nickel pour arrêter la corrosion en crevasse aux faces d'accouplement.
Haute résistance à la pression de rupture : Offre une densité structurelle fiable sous des charges de couple fluctuantes.
Capteurs de débitmètre, corps et plaques d'orifice
Une mesure précise en ligne nécessite des tolérances strictes et des contours internes propres.
Chambres de flux lisses : La coulée à cire perdue produit des finitions de surface qui empêchent la turbulence de la couche limite.
Ports de capteur à paroi fine : Facile à mouler dans la pièce de moulage sans risquer de déformation dimensionnelle.
Précision de profil serrée : Pour les composants nécessitant une calibration avec des tolérances ultra-serrées, collaborer avec un atelier de CNC local pour des pièces de précision garantit un alignement parfait.
Puits thermowell et boîtiers de transducteur de pression
Les boîtiers d'instrumentation pétrochimique protègent les capteurs sensibles contre les flux de processus directs.
Coquilles résistantes à la corrosion : Moulées en Inconel ou Hastelloy massif pour une longue durée de vie en ligne riche en acide ou en soufre.
Protection par barrière solide : Exemptes de vides internes ou de porosité pouvant provoquer des fuites de capteur sous haute pression.
Boîtiers antidéflagrants : Certifiés pour isoler en toute sécurité l’électronique dans les zones dangereuses de l’usine.
Cadres de vitre d’observation et collecteurs de port d’échantillons
Matériel d’inspection et d’extraction de fluides sécurisé nécessitant une intégrité structurelle sans compromis.
Corps de collecteurs multi-ports : Canalisation interne complexe moulée en une seule coulée, réduisant la main-d'œuvre d’assemblage.
Supports de vitre d’observation rigides : Une structure de moulage uniforme empêche les contraintes de serrage inégales sur les écrans en verre.
Ports d’échantillonnage directs : Conçus avec des parois de confinement épaisses pour résister à la piqûre localisée et à l’érosion.
Matériel de procédé de raffinerie : anneaux de levage, coudes et T, réducteurs et tubes de four
Au-delà des valves et pompes, les ingénieurs de l’usine se demandent encore quels composants pétrochimiques peuvent être moulés par investissement pour les chauffages, réacteurs et racks de transfert. Nous sommes des prestataires de services de moulage de précision professionnel et d’usinage CNC pour ces éléments structurels et de procédé lorsque la géométrie, la qualité de l’alliage et l’intégrité d’étanchéité sont plus importantes que des raccords de tuyauterie standard.
- Anneaux de levage : Œillets moulés et points de levage avec des rayons de filet contrôlés et des sections denses pour que les charges de gréement n’initient pas de fissures au niveau des extrémités de soudure.
- Coudes et T : Coudes et tees directionnels coulés en tant que raccords monolithiques qui maintiennent une épaisseur de paroi uniforme à travers l'entretoise et l'extrados sous cycle thermique.
- Réducteurs et raccords de tuyauterie : Réducteurs concentriques ou excentriques et raccords de tuyauterie compacts moulés en proche-net pour réduire le volume de soudure sur les bobines de tuyaux en alliage.
- Plaques et cônes catalytiques : Plaques et cônes catalytiques perforés nécessitant des motifs de trous répétables, des faces d'écoulement lisses et des alliages résistants à la chaleur dans les composants internes des réacteurs.
- Tubes de four et composants : Tubes de four et supports, guides et supports associés où la moulage à la cire perdue supporte des transitions complexes que le usinage de barres de stock gaspille.
Ces pièces sont souvent livrées avec le même ensemble NDT que les pièces moulées de vannes de retenue de pression, car un support ou un réducteur défectueux peut arrêter une unité aussi rapidement qu’un couvercle qui fuit.
Coulées pour le secteur pétrolier : composants en profondeur, arresteurs de flamme, écrans filtrants et boîtiers d’engrenages
Les ensembles en amont et en milieu de gamme élargissent la réponse à quels composants pétrochimiques peuvent être coulés sous investissement dans le matériel de forage et de sécurité. La cire perdue permet de réaliser des parois fines, des ports et des surfaces d’usure que les fabrications de liste de colisage ont du mal à maintenir en grades de nickel et de cobalt.
- Composants en profondeur : Élastiques, bouchons, bagues, mandrins et composants en profondeur associés nécessitant une haute résistance, une dureté contrôlée et une résistance à la corrosion dans des puits acides ou abrasifs.
- Dispositifs de contrôle de flux : Soupapes compactes, sièges et cages qui complètent les composants de vannes de surface lorsque les opérateurs standardisent la géométrie de garniture moulage à la cire perdue.
- Arresteurs de flamme : Boîtiers d’éléments et raccords d’extrémité pour arresteurs de flamme où la stabilité dimensionnelle et la résistance à la corrosion protègent les lignes de récupération de vapeur et de ventilation de réservoir.
- Écrans filtrants : Écrans filtrants et anneaux de support coulés avec des ouvertures fines ou des orifices coulés puis usinés pour les skids de filtration de pompes et de processus.
- Boîtiers d’engrenages : Carters et supports pour compresseurs, mélangeurs et entraînements auxiliaires nécessitant des enveloppes rigides et complexes sans déformation importante du soudage.
Lorsqu'une pièce combine une géométrie moulée en investissement avec une finition d'usinage, les équipes comparent souvent les parcours dans un fonderie d’investissement vs usinage CNC examen avant de verrouiller la fiche de processus.
Alliages haute performance utilisés dans la moulage à la cire perdue dans le secteur pétrochimique
Le choix du grade de métal approprié détermine la survie de vos pièces face à des pressions élevées, du gaz acide et des traitements chimiques agressifs. Lors de l’évaluation des composants pétrochimiques pouvant être coulés en investissement, nous utilisons un large spectre de métaux certifiés adaptés aux exigences opérationnelles spécifiques. Les limites de matériau sous haute contrainte sont résumées dans le Alloy Guide for High Performance Alloys and Precision Casting.
Aciers inoxydables et grades duplex
- Aciers inoxydables austénitiques (304, 316, 316L) : Offrent une résistance à la corrosion fiable et une résistance mécanique pour la manipulation générale des fluides pétrochimiques. Les ingénieurs vérifient souvent les limites de grade dans un guide de l’acier inoxydable moulé en investissement avant de finaliser la liste des matériaux.
- Duplex et Super Duplex (2205, 2507) : Offrent une résistance à la traction élevée et une protection supérieure contre la piqûre de chlorure et la fissuration par corrosion sous contrainte dans les systèmes offshore et de raffinage.[3]
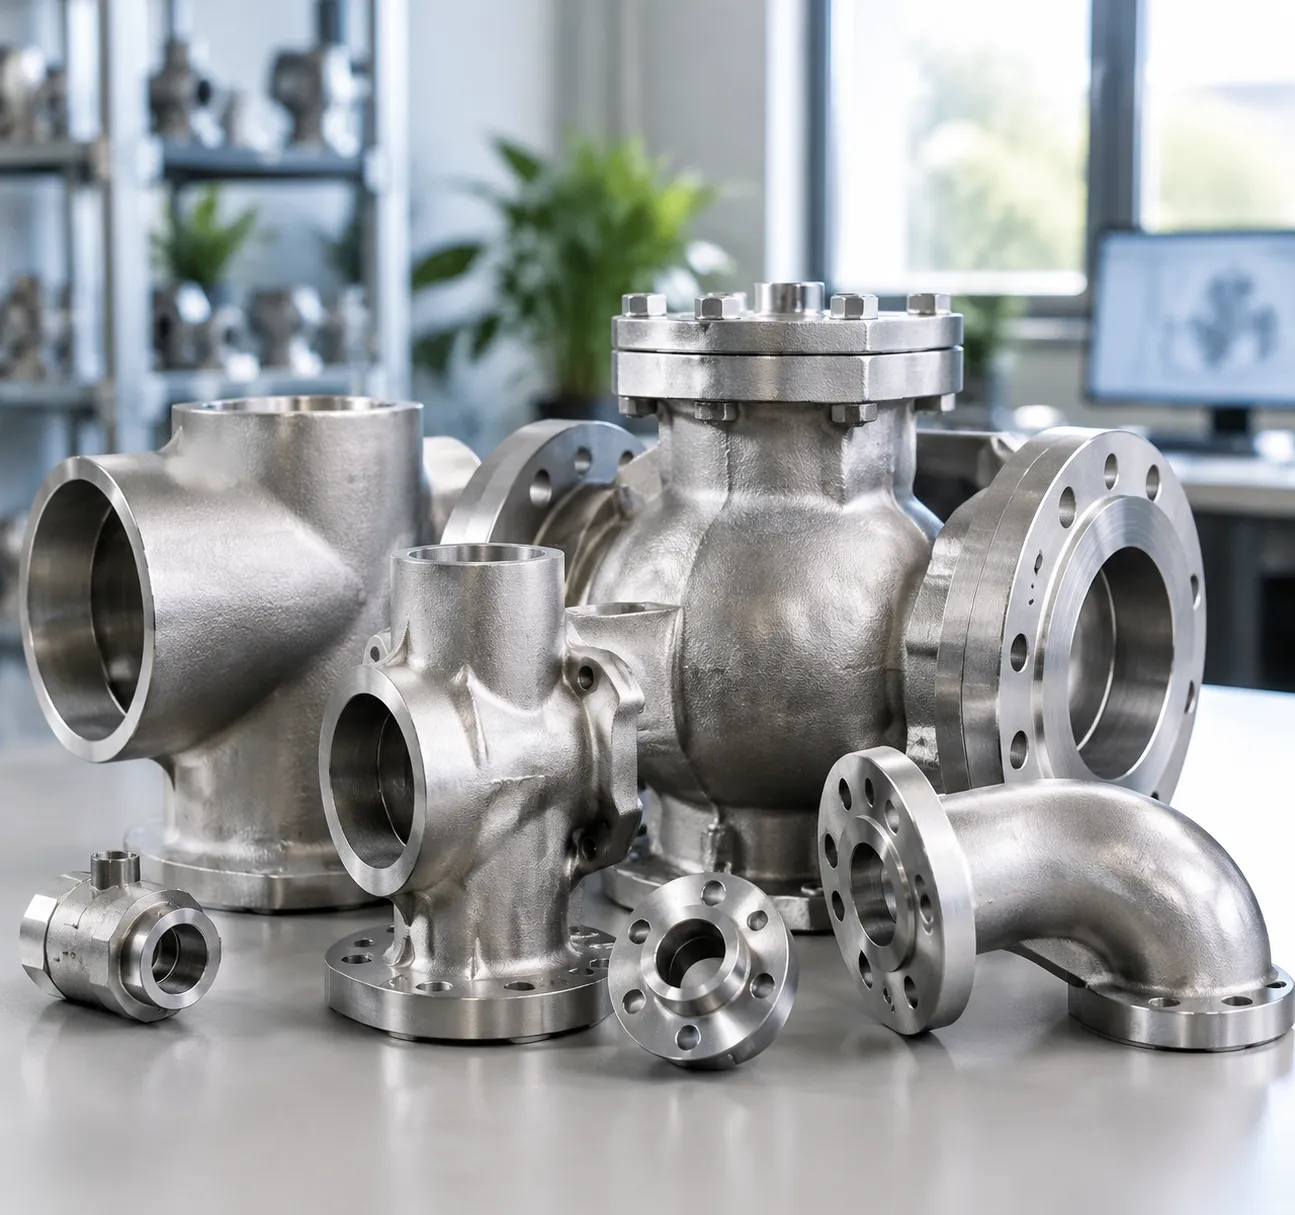
Superalliages à base de nickel
- Inconel (625, 718) : Conserve une intégrité structurelle exceptionnelle et une résistance à l’oxydation sous des températures de fonctionnement élevées.
- Hastelloy (C-276) : Résiste aux médias chimiques agressifs, y compris les acides minéraux contaminés chauds, le chlore humide et les solvants organiques.
- Monel : Offre une résistance spécialisée contre l’acide fluorhydrique, l’eau de mer et les environnements salins sévères.
Alliages de wear à base de cobalt
- Grades de Stellite : Offre une résistance extrême à la dégradation, à l'érosion et à la cavitation pour les sièges de soupape à haute friction, les composants de garniture et les guides d'écoulement soumis à des flux de boues abrasives.
Alliages de Titane
- Conçu pour des assemblages marins, de raffinage et sous-marins critiques nécessitant un rapport résistance-poids exceptionnel et une quasi-immunité à la corrosion par l'eau salée.
Aciers au carbone et à faible alliage
- Aciers sous pression standard : Proposez une solution économique et à haute résistance pour les boîtiers de retenue de pression non corrosifs, les brides de montage, les supports et le matériel de ligne structurel.
Contrôles de qualité et normes pour les pièces moulées dans le secteur pétrochimique
Dans des environnements de traitement chimique et de raffinage sévères, la défaillance n'est pas une option. Nous soumettons chaque composant moulé sous pression à des protocoles d'inspection rigoureux pour garantir l'intégrité structurelle, la conformité métallurgique précise et une performance étanche sous des pressions extrêmes.
Inspection par Contrôle Non Destructif (CND)
Nous vérifions l'intégrité interne et de surface des pièces moulées complexes sans altérer le produit fini :
Contrôle Radiographique (Rayons X) : Détecte le retrait interne, la porosité gazeuse et les inclusions dans les composants de contrôle de flux à haute pression.
Inspection par Pénétrant Colorant Liquide : Identifie les microfissures, micro-fissures et micro-perforations sur les surfaces critiques d'étanchéité.
Contrôles par Ultrason et Particules Magnétiques : Localise les défauts sous la surface et les discontinuités structurelles dans tous les types de alliages.

Validation de fuite par pression et hydrostatique
Avant mise en service, nos pièces moulées de vannes pétrochimiques, carters de pompes et boîtiers de flux subissent des tests de pression hydrostatique et pneumatique. Cela garantit une absence totale de fuite au niveau des parois, de porosité de l'enveloppe ou de défaillance de confinement sous des lignes de fonctionnement sévères.
Analyse de la composition chimique et métallurgique
La cohérence du grade de matériau est vérifiée par analyse spectrographique en lecture directe. Nous réalisons :
Spectrométrie d'émission optique (OES) : Confirme les pourcentages exacts d'éléments pour les grades Duplex, Inconel et Hastelloy.
Contrôles de microstructure et de ferrite : Valide l'équilibre correct des phases pour résister à la corrosion par piqûres et à la fissuration par corrosion sous contrainte.
Tests de propriétés mécaniques : Mesure la résistance à la traction, la limite d'élasticité, l'allongement et la dureté pour garantir une résistance à l'usure extrême.
Conformité industrielle et certifications
Nous livrons du matériel moulé avec précision, construit strictement selon les normes du secteur de l'énergie, soutenu par nos programmes complets de tests et d'assurance qualité:
Normes ASTM & ASME : Conformité totale avec les spécifications mondiales pour les récipients sous pression, la fabrication de vannes et la performance des matériaux.[2]
NACE MR0175 / ISO 15156 : Métallurgie certifiée et traitement thermique pour une performance sûre et résistante aux fissures dans des environnements sévères de gaz acide (H2S).[1]
Demandez un devis pour les pièces de fonderie d'investissement pour la pétrochimie
Si vous recherchez des composants de vannes, des impellers de pompes, des brides, des coudes et des tees, des réducteurs, des tubes de four ou des composants en profondeur, partagez vos dessins, la qualité de l'alliage, la classe de pression et le pack NDT. Nous examinerons la géométrie pour l'outillage en cire perdue, signalerons le stock de usinage, et définirons le délai pour les prototypes ou les lots de production.
Envoyez les fichiers et les exigences à demander un devis pour votre prochain programme de fonderie d'investissement pour la pétrochimie.
Questions fréquemment posées sur la fonderie d'investissement pour la pétrochimie
Comprendre quels composants pétrochimiques peuvent être réalisés par fonderie d'investissement aide les ingénieurs et acheteurs à choisir le bon procédé de fabrication pour les systèmes critiques de raffinage et de traitement. Voici des réponses claires aux questions les plus courantes que nous recevons.
La fonderie d'investissement peut-elle produire des composants pétrochimiques à parois fines ?
Oui. Le procédé de fonderie en cire perdue pour la pétrochimie utilise des coquilles en céramique spécialisées et des techniques de noyautage complexes pour couler des sections à parois fines avec une haute intégrité structurelle. Cette approche nous permet de produire des boîtiers d’analyse légers, des corps de capteurs et des dispositifs de contrôle de flux sans risquer la porosité des parois ou la déformation dimensionnelle. Les limites pratiques sont abordées dans nos notes sur épaisseur minimale de paroi pour la coulée en investissement.
Comment la fonderie d'investissement se compare-t-elle à la forge pour les corps de vannes ?
Alors que la forge fonctionne bien pour des formes de base, la fonderie d'investissement offre des avantages distincts pour les formes complexes Corps de vannes pour pétrole et gaz:
- Géométrie interne complexe : La coulée forme des passages de flux internes complexes, des galeries et des configurations multi-orifices directement dans la pièce.
- Efficacité des matériaux : Elle fournit des composants presque en forme finale, éliminant ainsi les déchets métalliques massifs générés lors de l'usinage des forgeages.
- Consolidation des composants : Nous moulons des corps de vannes, des capots et des brides de montage en unités uniques, éliminant ainsi les voies potentielles de fuite provenant des sous-ensembles soudés.
Quelle est la taille et le poids maximums possibles pour une pièce en moulage de précision ?
Les fonderies de moulage de précision produisent des pièces allant de quelques onces à plusieurs centaines de livres. Nous moulons régulièrement du matériel pétrochimique de taille moyenne à grande - y compris des carcasses de pompes lourdes, de grands corps de vannes et des plaques de tubes - tout en respectant des tolérances strictes sur chaque dimension critique.
Quel alliage de moulage est le mieux adapté pour les applications de gaz acide (H2S) ?
Pour les alliages de moulage en service acide soumis à la fissuration par stress sulfure, les grades d'acier inoxydable duplex (tels que 2205 et 2507) et les superalliages à base de nickel comme Hastelloy C-276 et Inconel 625 offrent la meilleure protection. Pour une usure extrême associée à la corrosion, solutions de moulage en alliage de cobalt pour une usure extrême, la corrosion et la chaleur, ils offrent une protection fiable de la couche limite pour des environnements sévères en fond de trou et d'assise de vanne.
Comment le moulage de précision réduit-il les coûts de usinage et de remplacement à long terme ?
Le moulage en cire perdue minimise les dépenses sur le cycle de vie dans trois domaines clés :
- Réduction du temps d'usinage : Le moulage en forme quasi finale laisse un minimum de matière, de sorte que les pièces nécessitent uniquement un usinage final de surface critique.
- Économies sur les matériaux de haute qualité : Moins de déchets de matières premières réduit directement le coût lors de l'utilisation d'alliages spécialisés coûteux.
- Durée de service prolongée : Une densité métallurgique uniforme et une haute résistance à la corrosion réduisent les arrêts imprévus de l'usine et les remplacements de composants.
Références
- AMPP / ANSI/NACE MR0175 / ISO 15156 - Matériaux pour utilisation en environnements contenant du H2S dans la production pétrolière et gazière
- ASME B16.34 - Vannes - Extrémités à brides, filetées et soudées
- Association Internationale du Molybdène - Aperçu de la résistance à la corrosion de l'acier inoxydable duplex