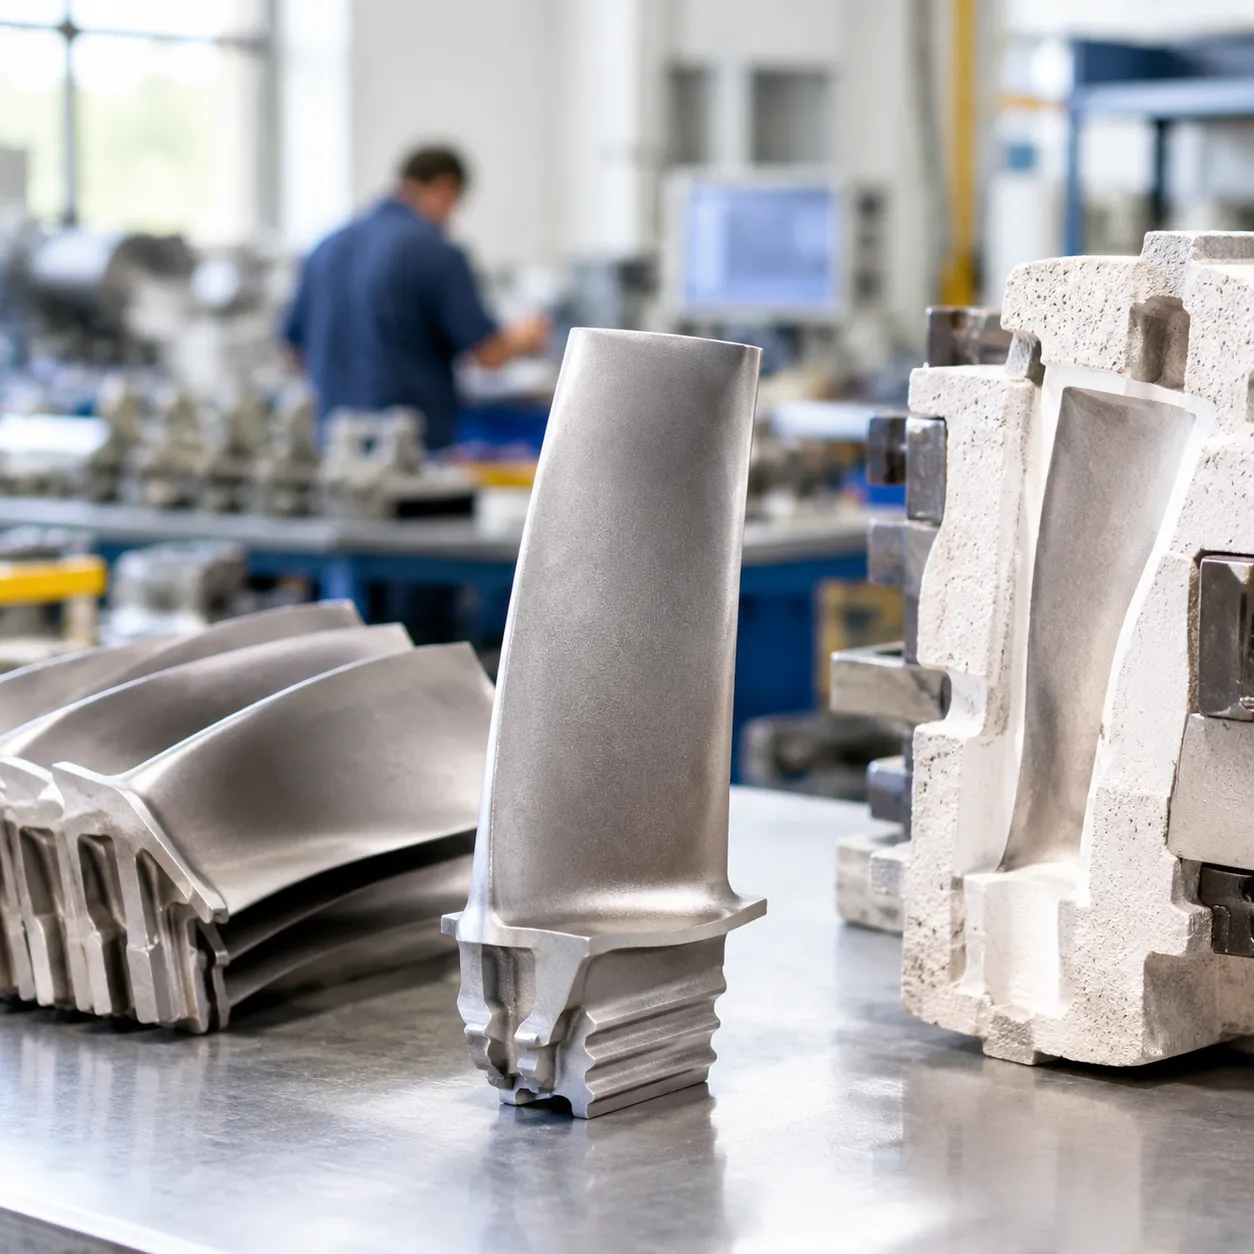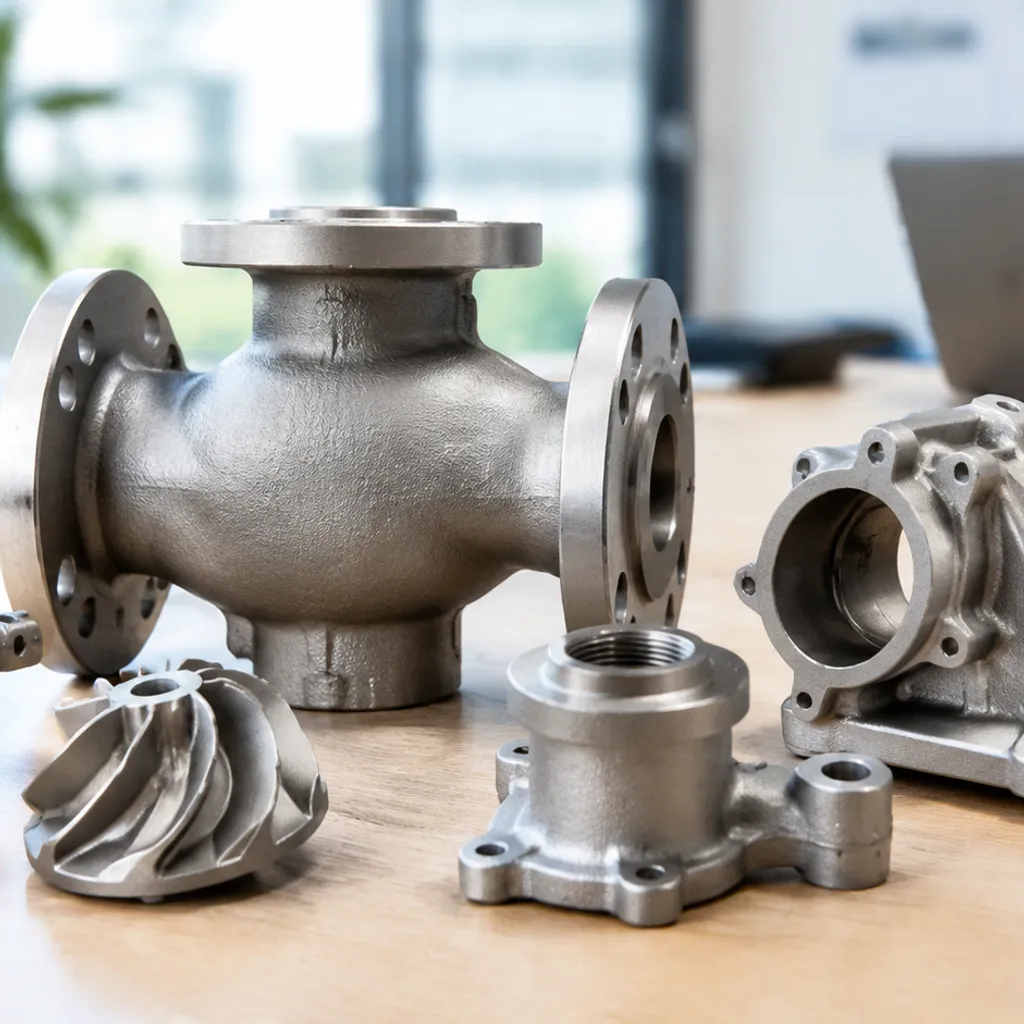
Преимущества литья по выплавляемым моделям для нефтехимических компонентов
Какие нефтехимические компоненты можно производить с использованием процесса литья по выплавляемым моделям? Мы изготавливаем критически важное оборудование с помощью технологии потерь-воска, чтобы выдерживать экстремальные давления, термический цикли и агрессивную химическую коррозию.
литьё по выплавляемым моделям обеспечивает явные производственные и механические преимущества по сравнению со стандартным ковкой или сборками из нескольких частей:
- Точные размерные допуски: Сложные внутренние геометрии, запутанные проходы и тонкостенные секции отливаются точно без необходимости в длительных дополнительных настройках.
- Превосходная поверхность: Поверхности после отлива значительно сокращают время механической обработки и устраняют трение внутри герметичных деталей, удерживающих давление.
- Эффективность близкой к финальной формы: Литье близких к конечной формы изделий исключает дорогостоящие отходы материала при работе с высококачественными, дорогими сплавами.
- Высокая структурная плотность: Цельная металлургическая целостность обеспечивает устойчивость компонентов к кавитации, высоким нагрузкам и утечкам при тяжелых условиях эксплуатации.
| Метрика производства | Литье по выплавляемым моделям (Lost Wax) | Сварные конструкции / Многокомпонентные сборки |
|---|---|---|
| Возможности по геометрии | Сложные внутренние каналы для прохождения потоков | Ограничены стандартными формами и соединенными секциями |
| Коэффициент отходов материала | Минимальный (выход почти в форме) | Высокий (требуется значительное удаление материала) |
| Целостность герметичности | Монолитная структура, высокая прочность на давление[2] | Уязвимы в местах сварных швов и соединений |
| Универсальность сплавов | Нержавеющая сталь, Дуплекс, Инконель, Стеллит | Ограничено обрабатываемостью и свариваемостью |
Критические компоненты для управления потоком и клапаны
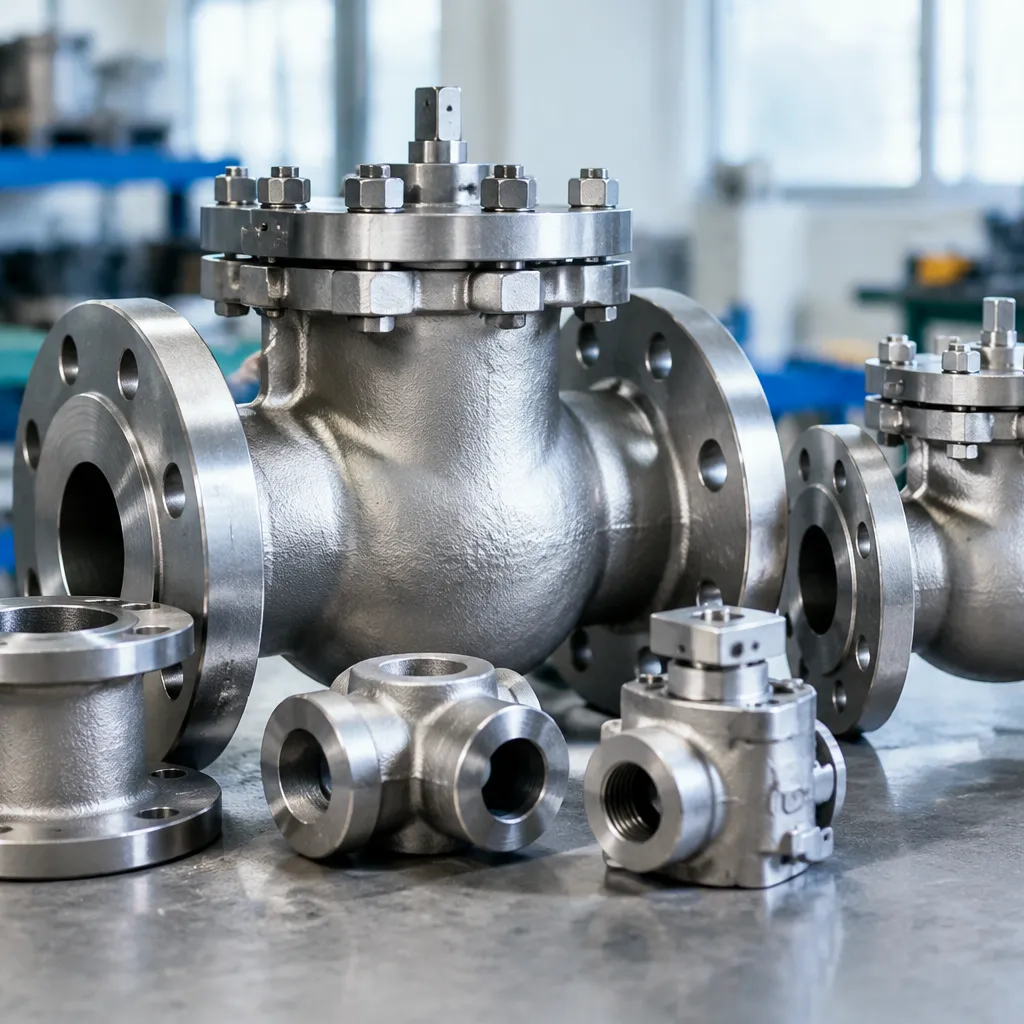
Почему выбирают литье по выплавляемым моделям для нефтехимического оборудования? Суровые условия обработки требуют герметичной надежности, высокой стойкости к давлению и сопротивляемости агрессивным средам. Благодаря точному литью по выплавляемым моделям, мы поставляем сложные детали клапанов, сохраняющие давление, с гладкими внутренними проходами и точными размерами, значительно сокращая последующую механическую обработку.
Как опытный производителем литых клапанных корпусов для индивидуальных корпусов клапанов OEM, мы разрабатываем компоненты высокой надежности, способные выдерживать экстремальные механические и тепловые нагрузки:
- Корпуса шаровых клапанов, шары и крышки: Отлиты из коррозионностойких сплавов для обеспечения плотного закрытия и плавного поворота на четверть оборота в линиях высокого давления.
- Диски и корпуса дисков затворов и задвижек: Обтекаемые профили, отлитые с тонкостенными точными формами для максимизации пропускной способности и минимизации турбулентности.
- Заглушки и крышки задвижек и глобальных клапанов: Прочные конструктивные решения, сохраняющие размерную стабильность при тяжелых циклах давления и тепловых колебаниях.
- Комплекты для управления клапанами, клети и пробки: Сложные внутренние контуры и портированные геометрии создают почти готовую форму для точного регулирования и сопротивления кавитации.
- Корпусы предохранительных и обратных клапанов: Бесдефектные, плотные литые корпуса, разработанные для предотвращения обратного потока и безопасного управления внезапными превышениями давления.
Оборудование для перекачки и транспортировки жидкостей
При обработке агрессивных химикатов, сырой нефти и высоконапорных углеводородов оборудование для перекачки сталкивается с сильным износом, кавитацией и коррозионной атакой. При рассмотрении какие нефтехимические компоненты могут быть изготовлены методом литья по выплавляемым моделям, вращающееся оборудование и оборудование для транспортировки жидкостей являются одними из наиболее критичных применений. Процесс литья по выплавляемым моделям позволяет нам создавать сложные внутренние протоки жидкостей, контурированные лопатки и тонкостенные гидравлические секции, которые практически невозможно произвести с помощью обычной механической обработки или сварных конструкций.
Закрытые, открытые и полузакрытые насосные импеллеры
Мы производим широкий ассортимент литых насосных импеллеров, разработанных для оптимального гидравлического баланса и высокоскоростного потока жидкости:
Закрытые импеллеры: Разработаны с сложным внутренним ядром для создания гладких, закрытых каналов для жидкости с максимальной эффективностью перекачки.
Полузакрытые и открытые импеллеры: Отливаются с точно контурированными лопатками для обработки тяжелых шламов, абразивных химических смесей и взвешенных твердых частиц без засорения.
Сбалансированные геометрии: Отливаются в форме, близкой к готовой, для минимизации динамического дисбаланса и вторичных операций балансировки.
Корпуса насосов, воронки и крышки всасывания
Насосы для нефтехимической промышленности требуют корпусов, сохраняющих давление, способных выдерживать постоянные механические нагрузки и химическую эрозию:
Воронки и корпуса: Отливаются с равномерной толщиной стенок и гладкими внутренними профилями потока для снижения турбулентности жидкости и износа от кавитации.
Головки и крышки всасывания: Произведены с точностью до строгих размеров для жестких, герметичных фланцевых соединений в требовательных линиях передачи.
Диффузоры и гидродинамические направляющие потока
- Много-лепестковые диффузоры, отлитые с точными угловыми траекториями потока для плавного преобразования кинетической скорости в статическое давление.
- Статичные гидродинамические направляющие, разработанные для снижения потерь рециркуляции внутри многоступенчатых нефтехимических насосных систем.
Механические уплотнительные гильзы и корпуса уплотнений
- Прочные гильзы уплотнений с встроенными портами для промывки, проходами барьерной жидкости и точными монтажными поверхностями.
- Тяжелые корпуса уплотнений, отлитые из коррозионностойких сплавов, чтобы предотвратить опасные летучие выбросы и утечку технологической жидкости при термических циклах.
Крылья и роторы центробежных компрессоров
- Аэродинамически профилированные крылья компрессора, отлитые с гладкой поверхностью для максимизации эффективности сжатия.
- Высоконадежные сегменты ротора, отлитые из сверхпрочных суперсплавов, способных выдерживать высокие скорости вращения, повышенные температуры эксплуатации и циклическую усталость.
Трубопроводы, фитинги и части для instrumentation
При оценке какие нефтехимические компоненты могут быть изготовлены методом литья по выплавляемым моделям, инфраструктура трубопроводов и оборудование для мониторинга занимают важное место. В нефтеперерабатывающих и химических заводах эти части сталкиваются с агрессивными средами, вибрациями и термическими циклами. Литейное производство создает плотные, герметичные компоненты, устраняющие слабые места, характерные для сварных конструкций.
Трубопроводные тройники, колена и Y-образные соединения высокого давления
Фитинги для направления потока должны выдерживать сильное давление в линии и турбулентные силы жидкости.
Сложные геометрии ветвлений: Отлитые как единые изделия, чтобы избежать усталости в местах сварных соединений.
Однородная толщина стенки: Обеспечивает сбалансированное распределение напряжений при тепловом расширении.
Оптимизированные внутренние проходы: Минимизирует сопротивление жидкости, кавитацию и эрозию.
Фланцы и быстросъемные соединения
Аппаратное обеспечение для точного соединения предотвращает опасные утечки вредных веществ в линиях передачи химикатов.
Интегрированные уплотнительные поверхности: Отливка до почти финальной формы, что снижает необходимость в тяжелой механической обработке поверхности.
Опции специализированных сплавов: Отливки из двуфазных нержавеющих сталей и никелевых сплавов для предотвращения коррозии в зазорах при соединениях.
Высокая прочность на разрыв: Обеспечивает надежную структурную плотность при колебаниях крутящего момента.
Датчики расходомеров, корпуса и диафрагмы
Точное встроенное измерение требует строгих допусков и чистых внутренних контуров.
Гладкие камеры потока: Литье по технологии lost wax создает поверхности, предотвращающие турбулентность в пограничном слое.
Тонкостенные порты для датчиков: Легко формуются в отливке без риска искажения размеров.
Точная профилировка: Для компонентов, требующих ультраточной калибровки допусков, сотрудничество с местной мастерской с ЧПУ гарантирует идеальное выравнивание.
Термовводы и корпуса для датчиков давления
Корпуса для нефтехимического оборудования защищают чувствительные датчики от прямых потоков процесса.
Коррозионностойкие корпуса: Отлитые из цельного Inconel или Hastelloy для долгого срока службы в кислых или богатых кислотами линиях.
Цельная барьерная защита: Свободны от внутренних пустот или пористости, которые могут вызвать утечки датчика при высоком давлении.
Взрывозащищённые корпуса: Сертифицированы для безопасной изоляции электроники в опасных зонах производства.
Рамки для смотровых стекол и коллекторы для образцов
Оборудование для безопасного осмотра и отбора жидкостей требует несущей структурной целостности без компромиссов.
Многопортовые коллекторные корпуса: Сложные внутренние каналы, отлитые одним заливом, что сокращает трудозатраты на сборку.
Жесткие держатели для смотровых стекол: Равномерная структура отливки предотвращает неравномерное напряжение при зажиме стеклянных щитков.
Прямые порты для образцов: Разработаны с толстыми стенками для сопротивления локализованному пилингу и эрозии.
Оборудование для нефтеперерабатывающих заводов: подъемные ушки, колена и тройники, редукторы и печные трубы
Помимо клапанов и насосов, инженеры завода продолжают спрашивать, какие компоненты нефтехимии можно отлить инвестиционным литьем для нагревателей, реакторов и транспортных стоек. Мы — профессиональные поставщики услуг точного литья и ЧПУ-обработки для этих структурных и технологических элементов, когда важна геометрия, марка сплава и герметичность утечек.
- Подъемные ушки: Отлитые шайбы и точки подъема с контролируемыми радиусами скругления и плотными секциями, чтобы нагрузки при подъеме не вызывали трещин у швов.
- Колена и тройники: Угловые и тройниковые соединения, отлитые монолитными фитингами, обеспечивающими равномерную толщину стенки по всему периметру, включая промежуточные и внешние части при тепловых циклах.
- Редукторы и трубопроводные фитинги: Конические или эксцентрические редукторы и компактные трубопроводные фитинги, отлитые близко к номиналу для сокращения объема сварных швов на сплавах трубопроводов.
- Каталитические пластины и конусы: Перфорированные каталитические пластины и конусы, требующие повторяемых узоров отверстий, гладких поверхностей для потока и жаропрочных сплавов в внутренностях реакторов.
- Трубки для печей и компоненты: Трубки для печей и связанные с ними кронштейны, направляющие и крепления, где литьё по выплавляемым моделям поддерживает сложные переходы, что исключает отходы при механической обработке заготовок из сплавов.
Эти детали часто поставляются с той же комплектностью неразрушающего контроля, что и отливки клапанов, предназначенных для удержания давления, поскольку неисправный крепеж или редуктор могут привести к остановке установки так же быстро, как и протекающая крышка.
Отливки для нефтяных месторождений: компоненты для бурения, газоуловители, фильтровальные сетки и корпуса редукторов
Комплекты для добычи и транспортировки расширяют ответ на вопрос о том, какие нефтехимические компоненты могут быть отлиты инвестиционным методом в оборудование для нефтяных месторождений и системы безопасности. Литье по потоку с потерянной восковой моделью сохраняет тонкие стенки, порты и поверхности износа, которые сложно реализовать при изготовлении из никеля и кобальта по стандартным спискам.
- Компоненты для бурения: Уплотнители, пробки, зажимы, мандрелы и связанные компоненты для бурения, требующие высокой прочности, контролируемой твердости и коррозионной стойкости в кислых или абразивных скважинах.
- Устройства для регулировки потока: Компактные зажимы, седла и клети, дополняющие компоненты на поверхности клапанов при стандартизации геометрии отделки литья по выплавляемым моделям операторами.
- Пламегасители: Корпуса элементов и конечные соединения для пламегасителей, где стабильность размеров и коррозионная стойкость защищают системы рекуперации паров и вентиляции резервуаров.
- Фильтровальные сетки: Фильтровальные сетки и опорные кольца, отлитые с мелкими отверстиями или с отверстиями, выполненными методом литья с последующей механической обработкой, для всасывания насосов и фильтрационных установок процессов.
- Корпуса редукторов: Корпусы и кронштейны для компрессоров, смесителей и вспомогательных приводов, требующие жестких, сложных оболочек без деформации тяжелых сварных швов.
Когда чертеж сочетает геометрию литья под инвестиционным способом с точной механической обработкой, команды часто сравнивают маршруты в инвестиционным литьем против ЧПУ-обработки обзоре перед утверждением технологического листа.
Высокопроизводительные сплавы, используемые в нефтехимическом литье под инвестицию
Выбор правильного металлического сорта определяет, насколько ваши детали выдержат высокое давление, сероводород и агрессивную химическую обработку. При оценке того, какие нефтехимические компоненты можно отливать под инвестицию, мы используем широкий спектр сертифицированных металлов, адаптированных к конкретным эксплуатационным требованиям. Ограничения материалов при высоких нагрузках суммированы в Alloy Guide for High Performance Alloys and Precision Casting.
Нержавеющие стали и дуктильные марки
- Аустенитные нержавеющие стали (304, 316, 316L): Обеспечивают надежную базовую коррозионную стойкость и механическую прочность для общего обращения с нефтехимическими жидкостями. Инженеры часто проверяют пределы маркировки в руководстве по инвестиционному литью нержавеющей стали перед утверждением спецификации материалов.
- Дуктильные и супердуктильные стали (2205, 2507): Обеспечивают высокую прочность на разрыв и превосходную защиту от хлоридного пучения и коррозионного растрескивания под напряжением в морских и нефтеперерабатывающих системах.[3]
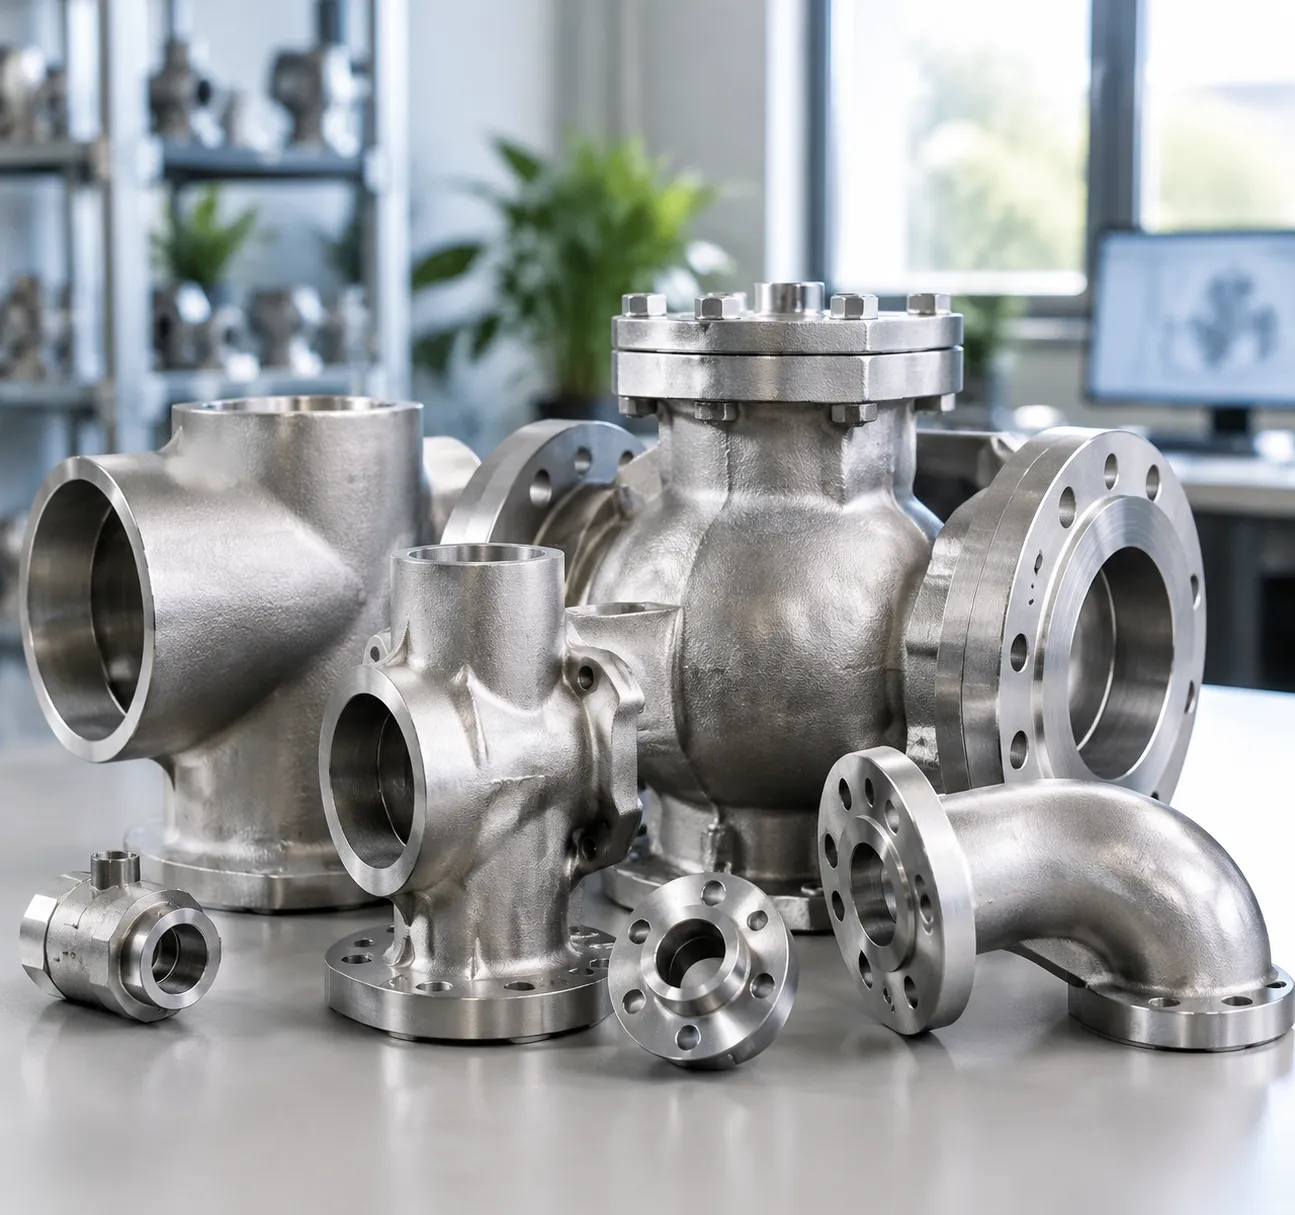
Суперсплавы на основе никеля
- Inconel (625, 718): Обеспечивают исключительную структурную целостность и стойкость к окислению при высоких температурах эксплуатации.
- Hastelloy (C-276): Выдерживают агрессивные химические среды, включая горячие загрязненные минеральные кислоты, влажный хлор и органические растворители.
- Монель: Обеспечивают специализированную стойкость к фтористоводородной кислоте, морской воде и суровым соленым средам.
Кобальто-основные износостойкие сплавы
- Стеллитовые марки: Обеспечивают экстремальную стойкость к износу, эрозии и кавитации для высокофрикционных седел клапанов, компонентов запорной арматуры и направляющих потоков, подвергающихся абразивным потокам шлама.
Титановые сплавы
- Разработаны для критических морских, нефтеперерабатывающих и подводных сборок, требующих исключительного соотношения прочности к весу и почти полной устойчивости к коррозии в соленой воде.
Углеродистые и низколегированные стали
- Стали стандартного давления: Предлагаем экономичное решение высокой прочности для некоррозионных корпусов, удерживающих давление, монтажных фланцев, кронштейнов и конструкционного оборудования линий.
Качество тестирования и стандарты для нефтехимических литых изделий
В условиях тяжелой химической обработки и рафинации отказ недопустим. Мы подвергаем каждую инвестиционную литую деталь строгим протоколам инспекции, чтобы обеспечить структурную целостность, точное соответствие металлургическим требованиям и герметичность при экстремальных давлениях.
Инспекция неразрушающего контроля (НК)
Мы проверяем внутреннюю и поверхностную целостность сложных литых изделий без изменения готового продукта:
Рентгенографическое тестирование (рентген): Обнаруживает внутренние усадочные поры, газовую пористость и включения внутри компонентов для контроля высокого давления.
Инспекция с помощью жидкого проникающего красителя: Обнаруживает мелкие трещины на поверхности, микротрещины и микропробоины на критических уплотнительных поверхностях.
Ультразвуковое и магнитопорошковое тестирование: Обнаруживает дефекты под поверхностью и структурные разрывы во всех типах сплавов.

Проверка герметичности и гидростатическое тестирование на утечку
Перед вводом в эксплуатацию наши литые детали для нефтехимической арматуры, корпуса насосов и корпуса потоков проходят гидростатическое и пневматическое тестирование на давление. Это гарантирует отсутствие утечек стенки, пористости оболочки или отказа в удержании давления в тяжелых условиях эксплуатации.
Анализ химического состава и металлургический анализ
Соответствие марки материала проверяется с помощью спектрального анализа с прямым чтением. Мы проводим:
Оптическую эмиссионную спектрометрию (OES): Подтверждает точные процентные содержания элементов для марок Duplex, Inconel и Hastelloy.
Проверки микроструктуры и ферритных фаз: Подтверждает правильный баланс фаз для сопротивления коррозии и трещинам от напряжений.
Испытания механических свойств: Измеряет прочность на растяжение, предел текучести, удлинение и твердость для обеспечения высокой износостойкости.
Соответствие промышленным стандартам и сертификациям
Мы поставляем точечно-отлитое оборудование, изготовленное строго в соответствии с международными стандартами энергетического сектора, подкрепленное нашими комплексными программами испытаний и контроля качества:
Стандарты ASTM и ASME: Полное соответствие мировым требованиям к сосудостроению, производству клапанов и характеристикам материалов.[2]
NACE MR0175 / ISO 15156: Сертифицированная металлургия и термообработка для безопасной, трещиноустойчивой работы в условиях тяжелых серых газов (H2S).[1]
Запросить коммерческое предложение на инвестиционные литья для нефтехимической промышленности
Если вы закупаете компоненты для клапанов, импеллеры насосов, фланцы, колена и тройники, редукторы, печные трубы или компоненты для скважин, отправьте ваши чертежи, марку сплава, класс давления и пакет НКТ. Мы рассмотрим геометрию для формования по утраченной восковой технологии, отметим заготовки для обработки и обозначим сроки изготовления прототипов или серийных партий.
Отправляйте файлы и требования на запросить предложение для вашей следующей программы литья по выплавляемым моделям для нефтехимической промышленности.
Часто задаваемые вопросы о литье по выплавляемым моделям для нефтехимической промышленности
Понимание того, какие компоненты нефтехимической промышленности можно отливать инвестиционным методом, помогает инженерам и закупщикам выбрать правильный производственный процесс для критически важных систем переработки и нефтепереработки. Вот ясные ответы на наиболее часто задаваемые вопросы.
Может ли литьё по выплавляемым моделям производить тонкостенные компоненты для нефтехимии?
Да. Процесс литья по утраченной восковой модели использует специализированные керамические оболочки и сложные технологии формирования сердечников для отливки тонкостенных секций с высокой структурной целостностью. Такой подход позволяет производить легкие корпуса анализаторов, корпуса датчиков и устройства для регулировки потока без риска пористости стенок или искажения размеров. Практические ограничения описаны в наших заметках о минимальной толщине стенки для литья под давлением.
Как сравнить литьё по выплавляемым моделям с ковкой для корпусов клапанов?
В то время как ковка хорошо подходит для базовых форм, литьё по выплавляемым моделям предоставляет явные преимущества для сложных корпуса клапанов для нефти и газа:
- Сложная внутренняя геометрия: Литейные формы создают сложные внутренние протоки, галереи и многопортовые конфигурации прямо в детали.
- Эффективность использования материала: Обеспечивает компоненты почти окончательной формы, исключая большое количество металлического отхода при обработке кованых заготовок.
- Объединение компонентов: Мы отливаем корпуса клапанов, крышки и монтажные фланцы как единые узлы, исключая возможные пути утечки из сварных сборочных единиц.
Какой максимальный размер и вес детали возможен для прецизионного литья?
Литейные заводы прецизионного литья производят детали весом от нескольких унций до нескольких сотен фунтов. Мы регулярно отливаем средне- и крупногабаритное нефтехимическое оборудование — включая тяжелые корпуса насосов, крупные корпуса клапанов и листы трубок — при строгом соблюдении допусков по всем критически важным размерам.
Какий сплав для литья лучше всего подходит для кислых газов (H2S)?
Для кислых условий эксплуатации сплавы для литья, устойчивые к трещинам под sulfide stress, такие как двуфазные нержавеющие стали (например, 2205 и 2507) и никелевые суперсплавы, такие как Hastelloy C-276 и Inconel 625, обеспечивают лучшую защиту. Для экстремальных условий износа и коррозии, кабониевые сплавы для литья для экстремального износа, коррозии и высокой температуры обеспечивают надежную защиту пограничного слоя для тяжелых условий эксплуатации в скважинах и при посадке клапанов.
Как прецизионное литье снижает долгосрочные затраты на механическую обработку и замену?
литьё по выплавляемым моделям минимизирует расходы на жизненном цикле по трем ключевым направлениям:
- Сокращение времени обработки: Литье с почти окончательной формой оставляет минимальный запас, поэтому детали требуют только финальной критической обработки поверхности.
- Экономия на высококачественных материалах: Меньшее количество отходов сырья напрямую снижает стоимость при использовании дорогих специальных сплавов.
- Продленная служебная жизнь: Однородная металлургическая плотность и высокая коррозионная стойкость уменьшают неожиданные остановки производства и необходимость замены компонентов.