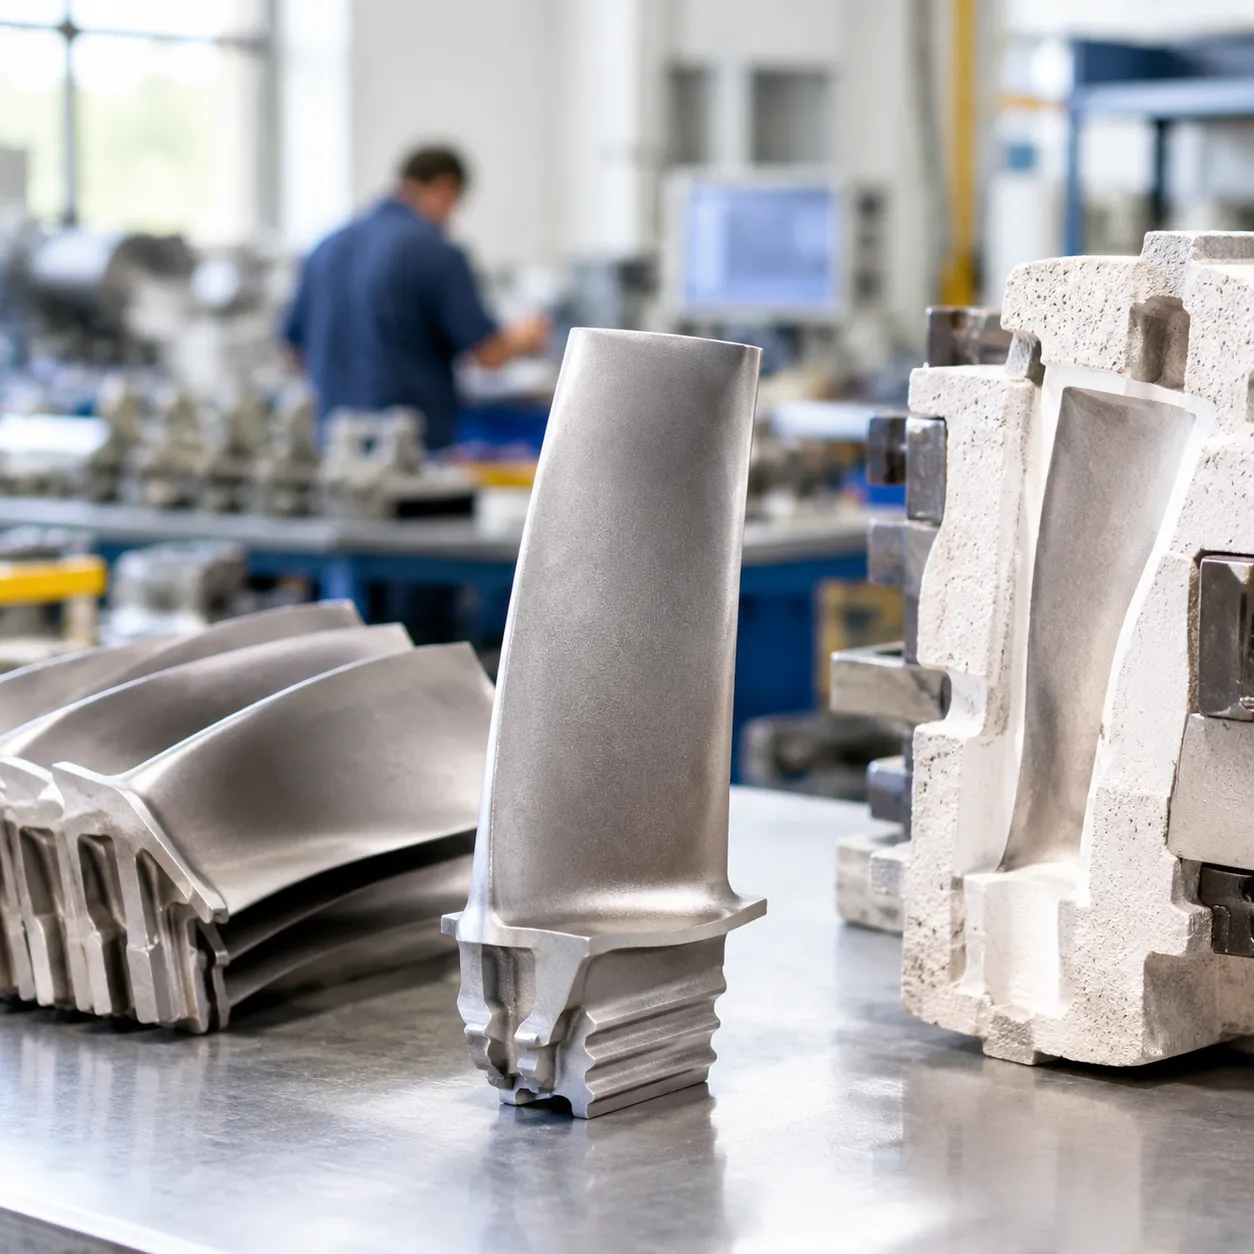
Colata in investimento vs colata in sabbia è principalmente una decisione tra stampo e precisione: la colata a cera persa con stampo in ceramica vince su finitura superficiale e tolleranze dimensionali, mentre uno stampo in sabbia verde vince su dimensione del pezzo, costi degli attrezzi e tempi di consegna.
Questa guida confronta la complessità del design, l'economia tra i processi di fusione dei metalli e il costo della colata in sabbia rispetto a quella in investimento, così puoi abbinare peso, volume e finitura alla soluzione più adatta.
Usa le panoramiche del processo e le tabelle di confronto di seguito, poi decidi quando la colata in investimento o in sabbia è la scelta pratica per la tua produzione.
Cos'è la Colata in Investimento (Colata a Cera Persa)?
La colata in investimento, ampiamente conosciuta come fusione a cera persa, è un processo di fusione di metalli di precisione progettato per creare componenti complessi e altamente dettagliati con precisione dimensionale superiore.[1] Come fornitori professionali di servizi di fusione di precisione e lavorazioni CNC, utilizziamo questo metodo per consegnare componenti quasi a forma finale che riducono significativamente o eliminano la necessità di lavorazioni secondarie.
Il Processo di Colata in Investimento
La sequenza di produzione si basa su modelli monouso di alta precisione e stampi in ceramica. Il flusso di lavoro passo-passo include:
- Creazione dello Stampo: Iniettare cera fusa in uno stampo metallico di precisione per produrre un modello di cera esatto del componente finale.
- Assemblaggio dell'albero: Fissare più modelli di cera a un sistema centrale di canali e guide in cera per formare un albero di assemblaggio.
- Immersione nello Stampo di Ceramica: Immergere ripetutamente l'assemblaggio di cera in una sospensione refrattaria e rivestirlo con sabbia ceramica fine per creare un stampella di guscio in ceramica.[2]
- Deceratura: resistente.
- Versamento: Pre-riscaldamento del guscio in ceramica e colata del metallo fuso nella cavità sotto gravità o con assistenza del vuoto.
- Ribaltamento e Finitura: Rompere il guscio in ceramica dopo il raffreddamento, tagliare i pezzi dall'albero centrale e eseguire la sabbiatura superficiale e il controllo qualità.
Vantaggi e Svantaggi
| Vantaggi | Svantaggi |
|---|---|
| Finitura superficiale superiore: Consegna superfici eccezionalmente lisce che richiedono una post-elaborazione minima. | Costi di attrezzaggio più elevati: Gli stampi di iniezione di cera iniziali richiedono un investimento di capitale anticipato. |
| Tolleranze dimensionali strette: Raggiunge dimensioni critiche direttamente dallo stampo. | Tempi di consegna più lunghi: L'immersione e l'asciugatura di gusci in ceramica a più strati richiedono cicli di produzione controllati. |
| Alta complessità di progettazione: Produzione facile di pareti sottili, incavi intricati e dettagli interni fini. | Limitazioni di dimensione: Più conveniente per parti di piccole e medie dimensioni; i componenti grandi diventano economicamente impegnativi. |
| Ampia compatibilità con le leghe: Adatto per acciaio inossidabile, acciaio al carbonio, superleghe e metalli non ferrosi. | Fasi labor-intensive: Più fasi operative aumentano i passaggi di produzione di base per lotto. |
Cos'è la colata in sabbia?
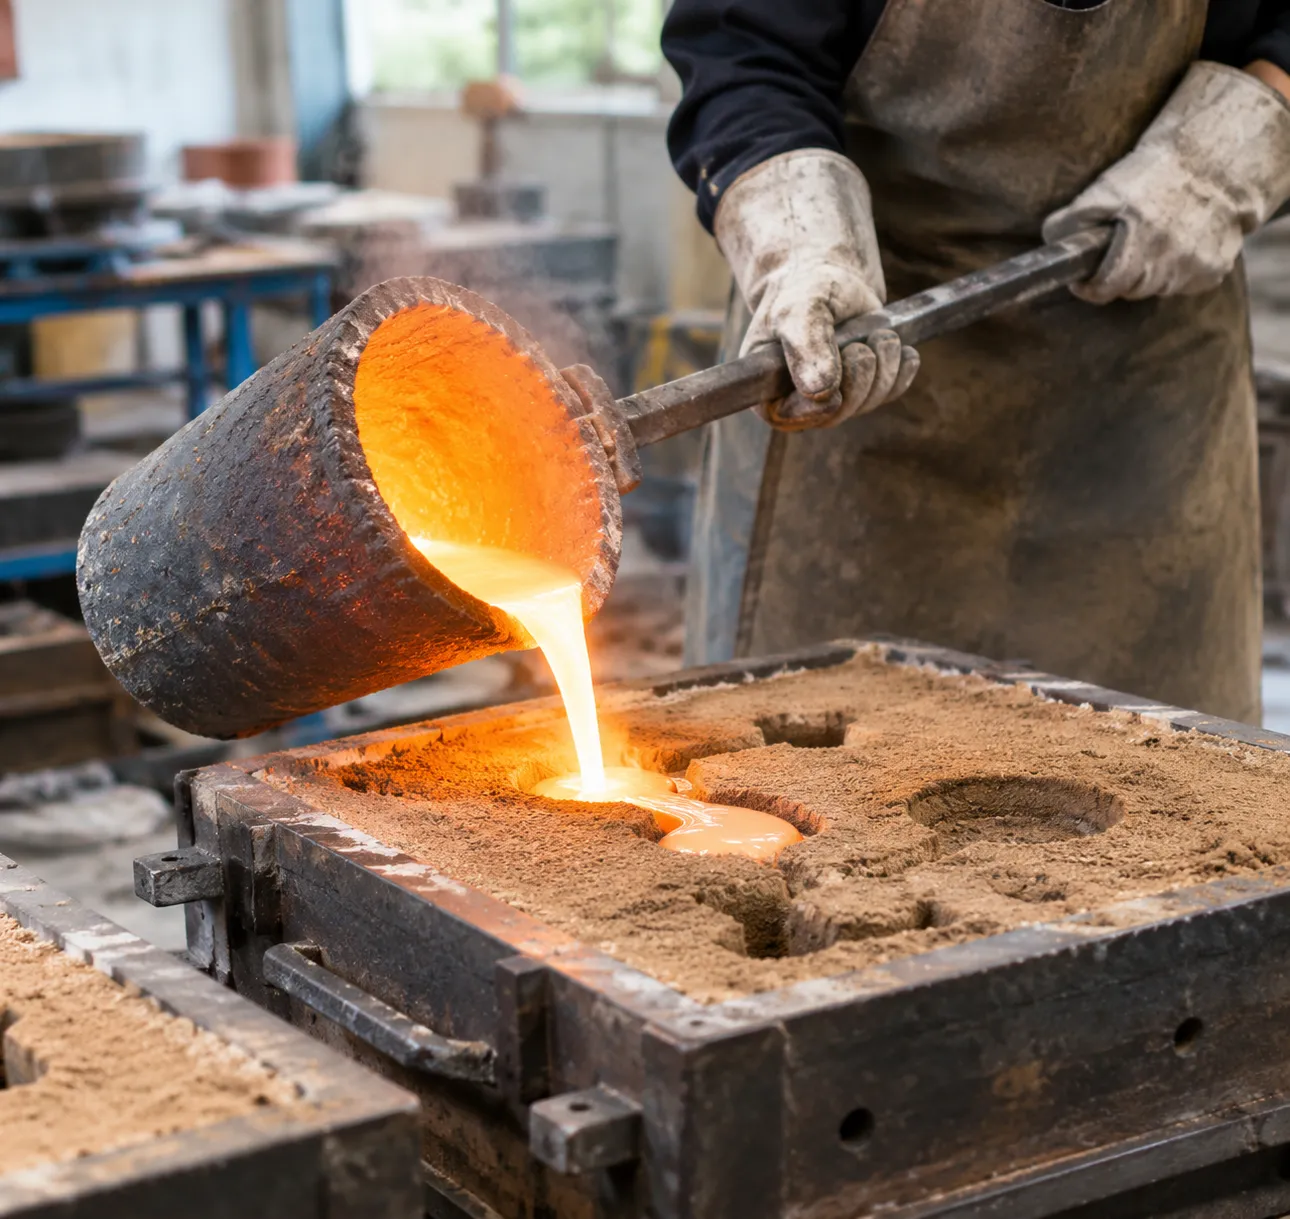
La colata in sabbia è uno dei processi di fusione dei metalli più versatili e convenienti utilizzati nella produzione moderna.[3] Formando una cavità nello stampo con miscele di sabbia compattata e versando metallo fuso al suo interno, possiamo produrre componenti strutturali di quasi ogni peso. Che si tratti di basi industriali pesanti o di hardware personalizzato, questo metodo rimane uno standard del settore per componenti metallici di medie e grandi dimensioni.
Il processo di colata in sabbia
Comprendere come funziona il processo di pressofusione in sabbia aiuta a chiarire perché è ampiamente scelto per applicazioni industriali robuste. Il ciclo di produzione standard comprende diversi passaggi semplificati:
- Realizzazione del modello: Creiamo un modello riutilizzabile - tipicamente realizzato in legno, resina o alluminio - che riproduce la forma esterna del componente desiderato.
- Preparazione dello Stampo: Il modello viene inserito in una cassa con una miscela di sabbia specializzata, come una stampo in sabbia verde o sabbia resinata chimicamente legata, creando una cavità precisa con sistemi di alimentazione integrati.
- Versamento del metallo: La lega fusa viene versata direttamente nella cavità di sabbia a temperature elevate e lasciata solidificare.
- Rimozione e pulizia: Una volta raffreddata, la forma di sabbia viene vibrata e rotta per liberare la fusione grezza.
- Finitura e lavorazione: Il pezzo subisce sabbiatura, rimozione del riser e lavorazioni di precisione CNC per soddisfare i requisiti dimensionali esatti.
Vantaggi e Svantaggi
Vantaggi chiave:
- Costi iniziali di attrezzatura bassi: Le attrezzature per i modelli sono significativamente meno costose da progettare e realizzare rispetto a stampi in acciaio di alta precisione.
- Capacità di grandi dimensioni: In grado di versare parti che pesano da pochi once fino a diverse tonnellate.
- Ampia versatilità dei materiali: Funziona senza problemi su vari metalli, inclusi leghe specializzate sabbia di fusione in acciaio inossidabile, acciaio al carbonio, ghisa grigia, ghisa ductile e bronzo.
- Tempi di produzione rapidi: Ideale per prototipazioni rapide e volumi di produzione da bassi a medi.
Principali svantaggi:
- Finitura superficiale più ruvida: Le texture della sabbia lasciano un esterno naturalmente granuloso che spesso richiede trattamenti post-produzione.
- Tolleranze dimensionali più ampie: Meno precisione rispetto ai metodi di fusione a cera persa di precisione, solitamente richiedendo lavorazioni secondarie per superfici di accoppiamento critiche.
- Limiti di spessore minimo delle pareti: Limitato nella produzione di geometrie interne estremamente sottili o ultra-intricate.
Fusione a investimento vs. Fusione in sabbia: Differenze chiave
Quando si valuta colata in investimento vs colata in sabbia per progetti di produzione, comprendere i compromessi tecnici ed economici è essenziale. Come specialisti in fusione di precisione e lavorazioni CNC, analizziamo quotidianamente questi parametri fondamentali per abbinare i disegni dei componenti dei clienti alla soluzione di fusione più adatta.
| Caratteristica | Colata in lega (Cera persa) | Fusione a sabbia |
|---|---|---|
| Tolleranze dimensionali | Stretto (CT4-CT6 standard) | Moderato a Largo (CT9-CT12) |
| Finitura superficiale (Ra) | Liscio (1,6 a 3,2 µm) | Grossolano (12,5 a 25 µm) |
| Gamma di dimensioni dei pezzi | Qualche grammo fino a circa 50 kg | Da 1 kg a diverse tonnellate |
| Costo degli stampi | Investimento iniziale più elevato | Investimento iniziale inferiore |
| Complessità del design | Alta (pareti sottili, dettagli fini) | Geometrie semplici e moderate |
Precisione Dimensionale e Finitura Superficiale
La colata a cera persa offre una precisione superiore e una capacità near-net-shape.[4] La corazza ceramica rigida riproduce facilmente dettagli fini, offrendo superfici lisce (Ra 1,6-3,2 µm) che eliminano la necessità di lavorazioni cosmetiche estese. Al contrario, gli stampi di sabbia lasciano una texture granulare sulla superficie della fusione. Mentre si gestiscono tolleranze dimensionali nella fusione di alluminio con sabbia funziona bene per grandi fusioni industriali, le facce funzionali critiche e le interfacce di accoppiamento richiederanno lavorazioni CNC a valle.
Complessità di progettazione e limiti di dimensione dei pezzi
- Fusione a investimento eccelle in alta complessità di progettazione, inclusi muri sottili (fino a 1,5 mm), passaggi interni, sotto-rilievi e loghi fini senza angoli di inclinazione. Tuttavia, è generalmente limitato a pezzi di piccole e medie dimensioni sotto i 50 kg.
- Fusione in sabbia ha praticamente nessun limite superiore di peso o dimensione. Si adatta facilmente a blocchi motore massicci, grandi valvole e basi di macchinari pesanti che pesano centinaia o migliaia di chilogrammi, a condizione che la geometria consenta angoli di inclinazione e posizionamenti di core più semplici.
Costi degli stampi e volume di produzione
Analizzare il costo della fusione con sabbia rispetto alla fusione a investimento richiede un equilibrio tra gli stampi iniziali e i costi di lavorazione unitari:
- Costi degli stampi per la fusione a investimento sono più elevati perché sono necessari stampi di precisione in alluminio o acciaio per iniettare i modelli in cera. Questo lo rende ideale per produzioni di medie e alte quantità, dove i costi di lavorazione ridotti compensano i costi iniziali degli stampi.
- Modelli di fusione con sabbia (spesso realizzati in legno, resina o alluminio) sono significativamente più economici e veloci da produrre, rendendo la fusione con sabbia la scelta più economica per prototipi, piccole serie e produzioni a basso volume.
Selezione dei materiali e tempi di consegna
Entrambi i metodi gestiscono una vasta gamma di leghe ferrose e non ferrose, dal ghisa e bronzo alle leghe ad alte prestazioni. Ad esempio, le fusione a cera persa in acciaio inossidabile offrono un'eccellente resistenza alla corrosione e integrità meccanica per hardware complesso. Per quanto riguarda tempi di consegna, la fusione a sabbia fornisce campioni di prototipo iniziali molto più rapidamente grazie a una fabbricazione di stampi più semplice. La fusione a cera persa richiede un ciclo più lungo a più fasi - iniezione di cera, assemblaggio dell'albero, immersione in ceramica a più strati e degassificazione - prima che possa essere effettuato il colaggio.
Quando scegliere la fusione a investimento
Quando si decide tra colata in investimento vs colata in sabbia, la scelta dipende da precisione, complessità e requisiti di finitura. Raccomandiamo la fusione a cera persa quando il tuo progetto richiede tolleranze dimensionali strette, passaggi interni intricati e una finitura superficiale superiore direttamente dallo stampo.
Geometrie di Alta Precisione e Complesse
La fusione a cera persa eccelle nella produzione di parti con forme complesse, pareti sottili e dettagli fini che gli stampi di sabbia tradizionali semplicemente non possono replicare. Sfruttando il Processo di stampaggio a investimento per colata di metalli ad alta precisione, possiamo produrre profili intricati, sotto-rilievi e fessure senza angoli di inclinazione.
| Caratteristica | Capacità di Fusione a Cera Persa |
|---|---|
| Tolleranze dimensionali | Strette (tipicamente ±0.005 in/in o meglio) |
| Finitura superficiale | Liscia (tipicamente 125 Ra o meglio) |
| Spessore della parete | Pareti sottili fino a 1,5 mm (0,060 in) |
| Passaggi Interni | Canali cavi complessi e cavità intricate |
Applicazioni che richiedono una lavorazione minima
Poiché la fusione a cera persa produce componenti quasi a forma netta, riduce drasticamente la lavorazione CNC post-colata, gli scarti di materiale e i costi di manodopera. Questo la rende la soluzione più economica per componenti ad alte prestazioni realizzati con materiali resistenti e costosi, come il nostro speciale soluzioni di fusione in lega di cobalto, dove operazioni di taglio e smerigliatura secondarie sono difficili e costose.
- Precisione quasi a forma netta: Elimina operazioni di fresatura, tornitura e foratura secondarie.
- Conservazione del Materiale: Riduce i tassi di scarto durante la colata di superleghe costose e acciai inossidabili.
- Consolidamento dei pezzi: Unisce più componenti assemblati in un unico pezzo senza soluzione di continuità.
Quando scegliere la fusione a sabbia
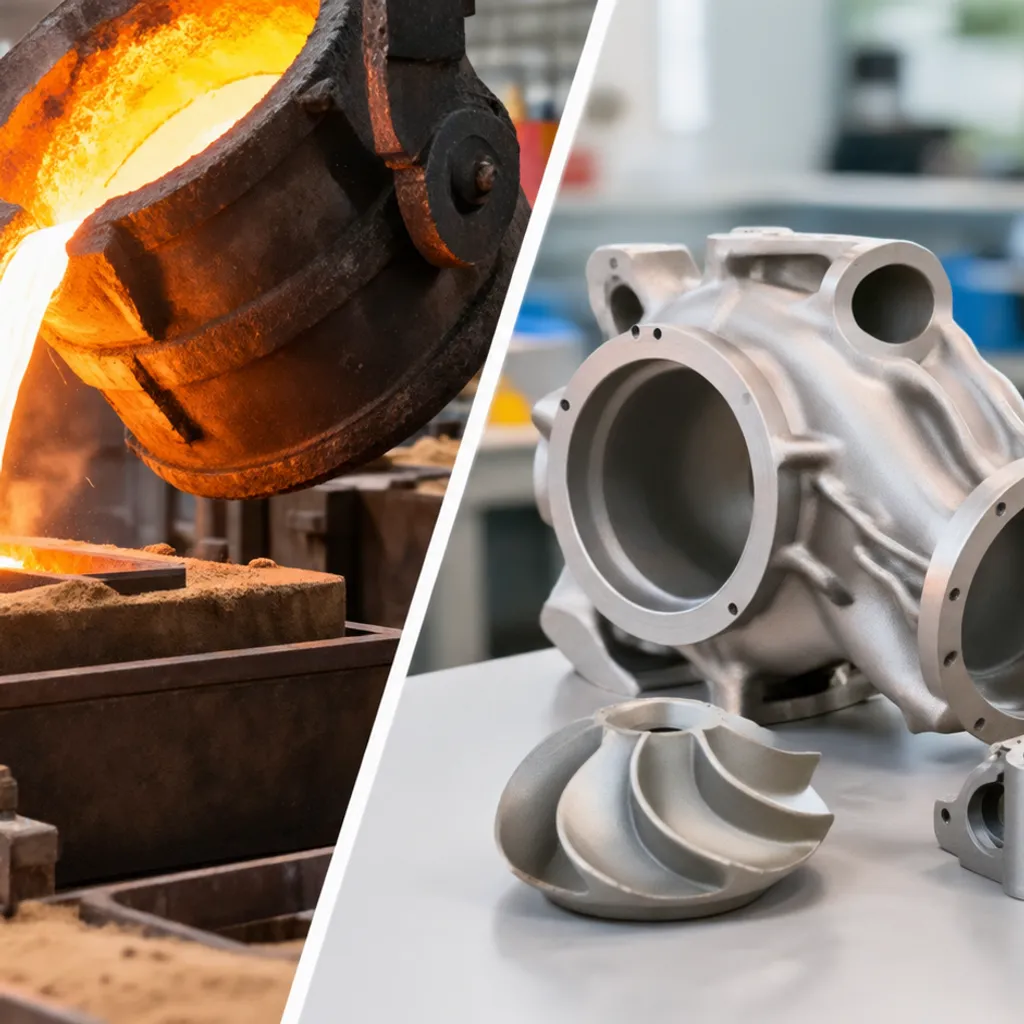
Quando si confronta colata in investimento vs colata in sabbia, la fusione a sabbia è il chiaro vincitore ogni volta che il peso del pezzo, il volume di materiale grezzo e l'investimento iniziale sono i fattori decisivi. Relying on mold di sabbia verde e sabbia resina per fornire parti affidabili e robuste senza i costi elevati di attrezzature iniziali associati agli stampi in ceramica.
Componenti metallici grandi e pesanti
La fusione a sabbia non ha praticamente limiti superiori per dimensione o peso del pezzo. È lo standard del settore per la fusione di parti massicce e con pareti spesse dove è richiesta alta resistenza, ma la levigatura superficiale a livello micro non è necessaria.
- Capacità di peso senza pari: Gestisce parti che vanno da pochi chili a diverse tonnellate.
- Applicazioni pesanti: Ideale per basi di macchine, blocchi motore, involucri di attrezzature pesanti e componenti strutturali fluidi come corpi valvola in alluminio pressofuso.
- Selezione di leghe flessibile: Lavora efficacemente con ghisa grigia, ghisa ductile, bronzo, acciaio e leghe di alluminio.
Prototipazione economica e produzioni a basso volume
Se hai bisogno di verifiche rapide o di brevi serie di produzione, il costo della fusione con sabbia rispetto alla fusione a investimento rende le fusioni a sabbia molto più pratiche. Le modifiche agli stampi sono rapide ed economiche, consentendo aggiustamenti di design senza dover eliminare costosi stampi.
| Caratteristica | Vantaggi della pressofusione a sabbia |
|---|---|
| Investimento in attrezzature | Modelli in legno, resina o alluminio a basso costo riducono significativamente le spese iniziali. |
| Tempi di consegna | Una preparazione più rapida degli stampi iniziali accorcia i cicli di sviluppo preliminari. |
| Flessibilità di volume | Economico per prototipi singoli fino a produzioni di medie quantità. |
Per componenti personalizzati soggetti a rapide iterazioni di design, il di prototipazione rapida e stampaggio per produzione a basso volume aiuta a convalidare adattamento e funzionamento, mantenendo tempi di consegna brevi e budget iniziali intatti.
Come scegliere tra fusione a cera persa e fusione a sabbia
Analizzando i compromessi fondamentali tra le diverse processi di fusione dei metalli ti permette di ottimizzare sia le prestazioni delle parti che i costi di produzione complessivi.
Valutazione dei costi di budget e degli attrezzi
Comprendere il profilo completo dei costi richiede di andare oltre il preventivo iniziale. Quando si confrontano i costo della fusione a investimento vs fusione in sabbia, è necessario considerare la realizzazione degli stampi, il prezzo delle parti e il lavoro di lavorazione post-fusione.
| Categoria di costo | Fusione a cera persa | Fusione a sabbia |
|---|---|---|
| Costi iniziali degli attrezzi | Moderati-alti; richiede stampi in metallo di precisione per modelli in cera. | Bassi-moderati; utilizza modelli più semplici in legno, resina o metallo. |
| Costo di produzione per pezzo | Più elevato per basse tirature; molto competitivo in volumi medi-alti. | Basso sia per piccole serie che per grandi volumi di produzione. |
| Costo di lavorazione secondaria | Minimo; produce componenti quasi a forma finale pronti per l'assemblaggio. | Più elevato; generalmente richiede lavorazioni CNC approfondite su superfici critiche. |
| Efficienza dei Materiali | Elevato; tolleranze strette riducono gli scarti di metallo grezzo e i tassi di scarto. | Moderato; sistemi di colata più grandi e barre di macchina più pesanti aumentano gli scarti. |
Equilibrio tra tempistiche di produzione e requisiti di qualità
Tempi di consegna e requisiti di qualità dei componenti spesso determinano se la fusione a investimento o la fusione in sabbia sono la soluzione più adatta al tuo programma e alla tua applicazione. Per applicazioni industriali critiche, consulta il nostro guida alla fusione di metalli di precisione per ingegneri per allineare le specifiche del progetto con le capacità del processo.
- Scegli la Fonderia a Investimento: Quando il tuo progetto richiede tolleranze dimensionali strette (±0,005 in/pollice), geometrie intricate a pareti sottili, finiture superficiali di alta qualità (Ra 3,2 o superiore) e lavorazioni post-processo minime.
- Scegli la colata in sabbia: Quando hai bisogno di componenti strutturali grandi o pesanti, di un rapido turnaround degli stampi per prototipazione rapida, di un investimento iniziale più basso o quando sono accettabili ampi margini di lavorazione.