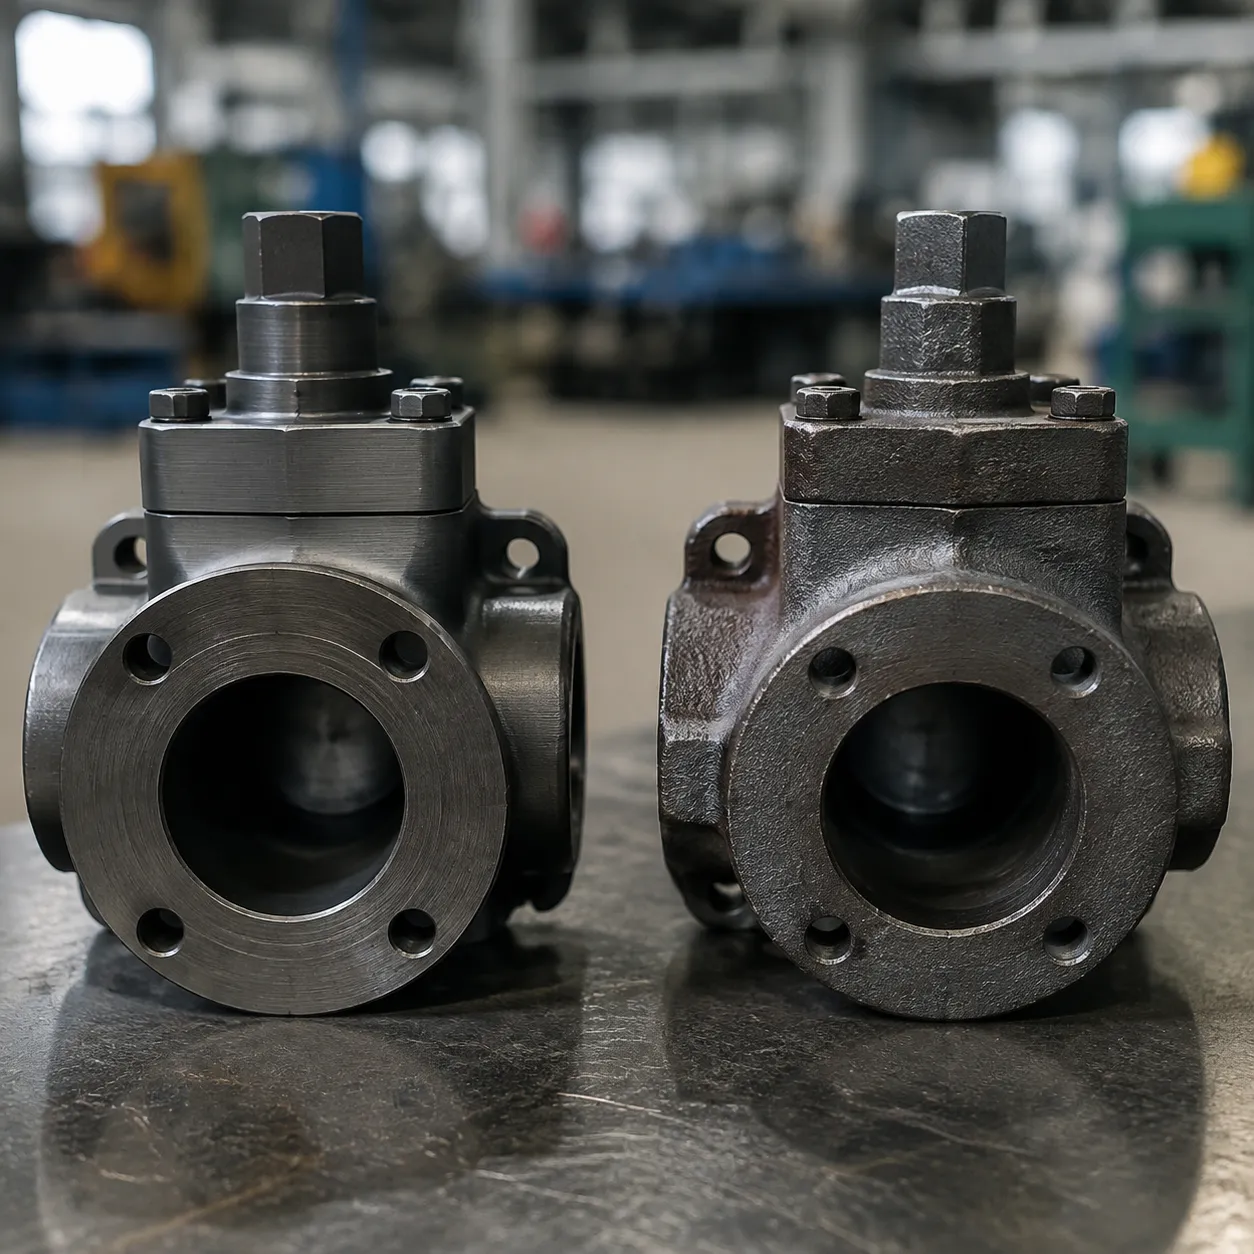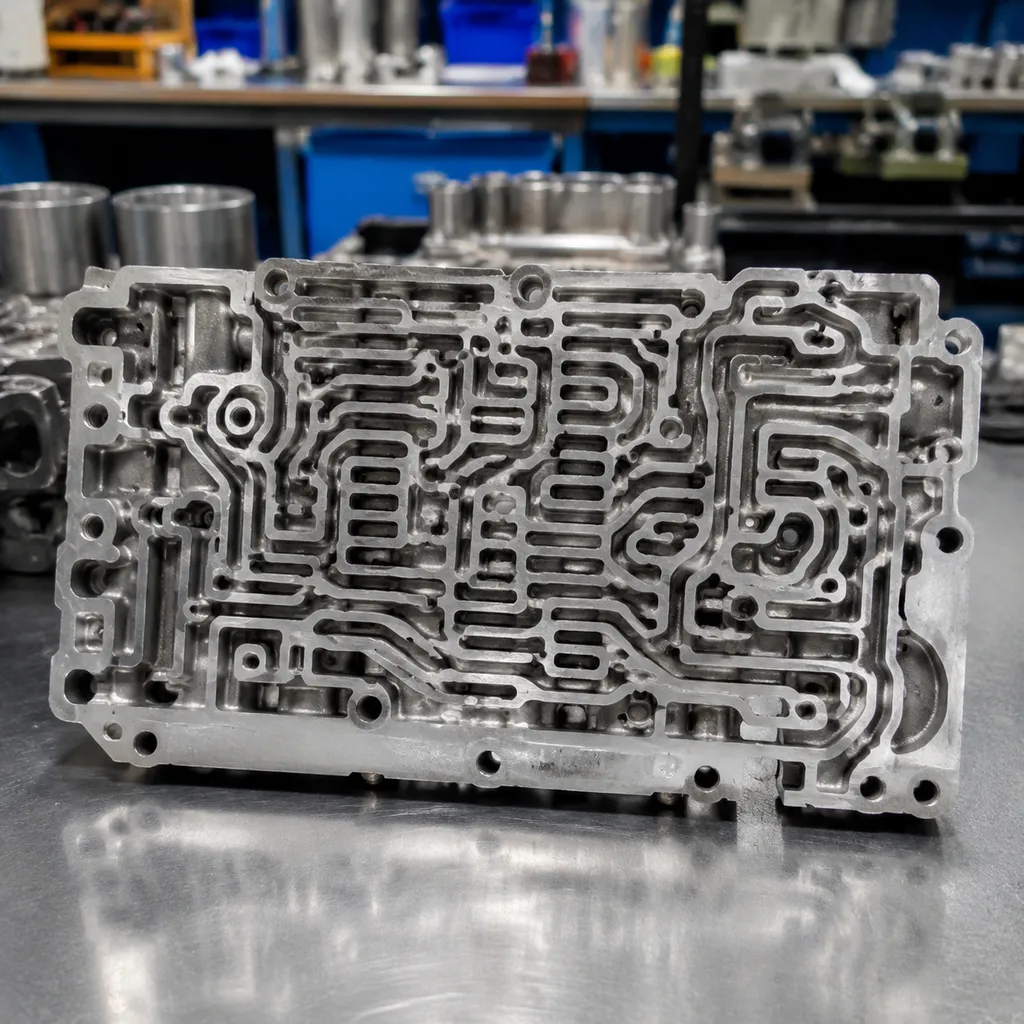
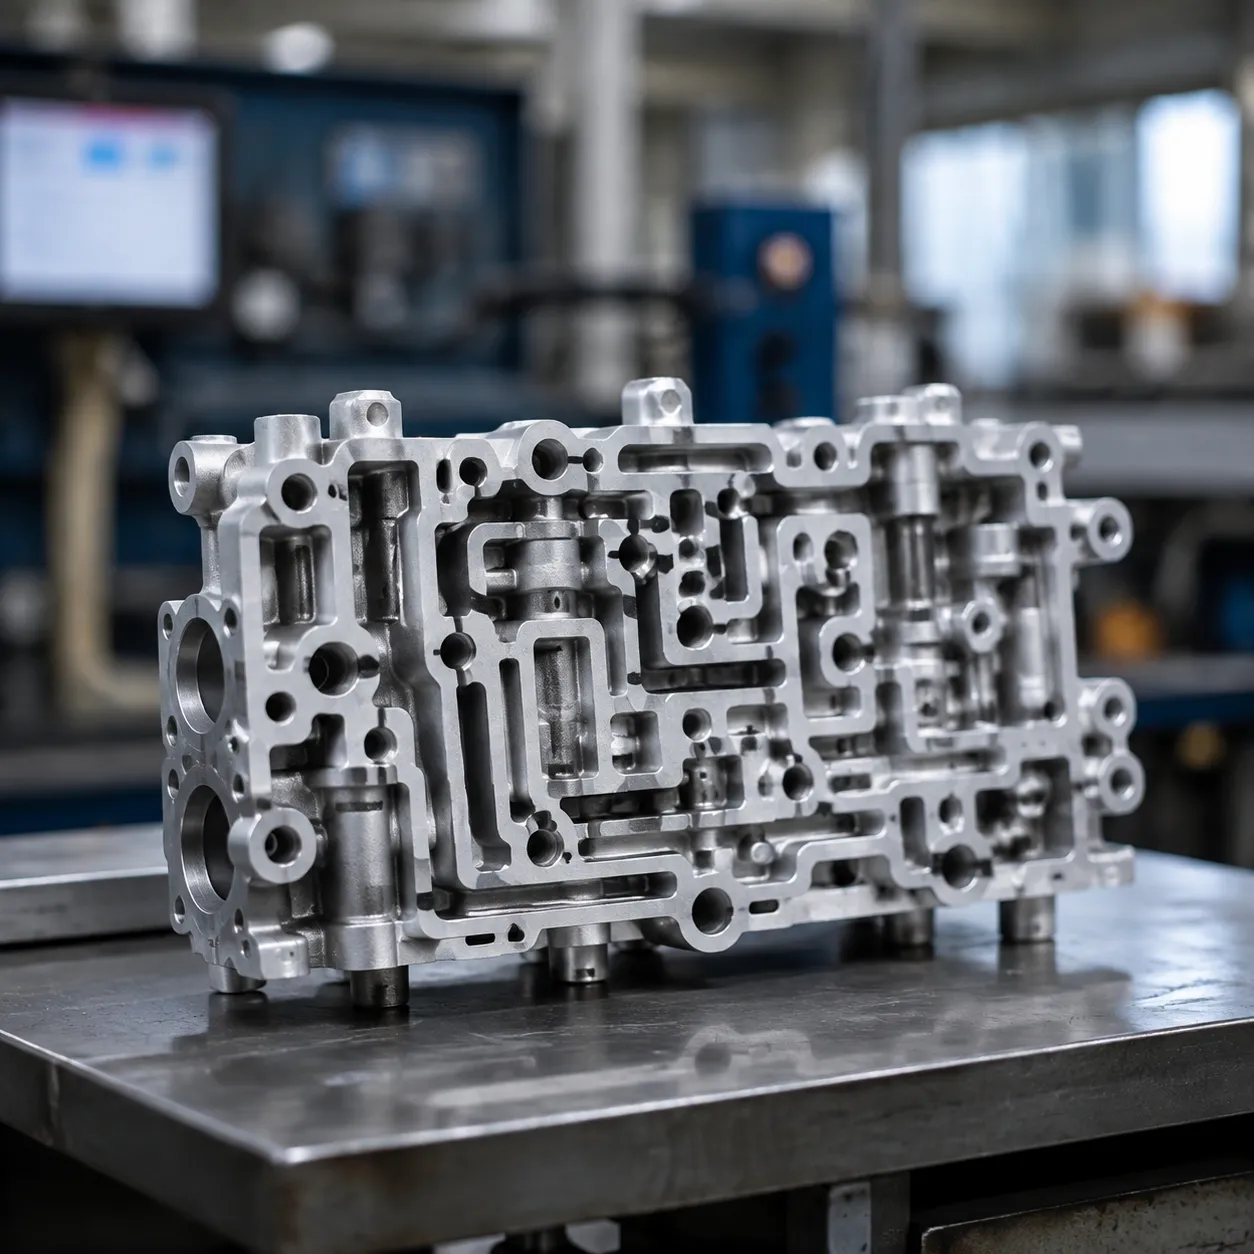
An корпус клапана из алюминиевого сплава низкого давления производится за счет подачи расплавленный алюминий в постоянную форму под контролируемым низким газовым давлением, что обеспечивает плотные, герметичные гидравлические и пневматические корпуса. Этот гид по сравнению с процессом LPDC с процессом HPDC и литью под давлением гравитацией, охватывает сплавы и Обработка на ЧПУ этапы отделки, а также описывает контроль дефектов, правила проектирования и контрольные точки RFQ для покупателей OEM.
Как работает производство корпуса клапана из алюминиевого сплава низкого давления
Литейный процесс из алюминиевого сплава низкого давления (LPDC) — это точный производственный процесс, предназначенный для изготовления высокоплотных, герметичных гидравлических и пневматических корпусов клапанов.[5] Подавая расплавленный алюминий в постоянную форму под низким газовым давлением, мы исключаем турбулентность металла, захват воздуха и внутренние дефекты, обеспечивая компоненты, способные выдерживать строгие условия эксплуатации.
Как работает процесс LPDC
- Заполнение снизу вверх: Контролируемое газовое давление (от 0,2 до 1 бар) поднимает расплавленный алюминий по трубке-рисеру в полость формы снизу, обеспечивая плавный ламинарный поток.
- Направленная кристаллизация: Верхняя часть отливки охлаждается первой, в то время как постоянное давление подает жидкий металл для компенсации усадки, создавая плотные, без пористости структуры.[1]
- Контроль чистоты: Погружное питание жидким металлом предотвращает попадание шлака, окислов и воздуха на поверхность и в корпус клапана.
Почему алюминий идеально подходит для корпусов клапанов
- Превосходная герметичность: Высокая плотность материала предотвращает микрор leaks в гидравлических и пневматических клапанных блоках при постоянном давлении.
- Оптимальное отношение прочности к весу: Уменьшает общий вес системы при сохранении структурной целостности в тяжелом оборудовании.
- Коррозионная и тепловая стойкость: Продлевает срок службы компонентов в суровых условиях эксплуатации и при высокотемпературных жидкостных каналах.
- Точность обработки: Обеспечивает точные поверхности и строгие допуски размеров для ЧПУ послеобработки внутренних седел и портов клапанов.
Литье под низким давлением (LPDC) vs. Высокотемпературное литье под давлением (HPDC) vs. гравитационное литье
| Особенность литья | Литье под низким давлением (LPDC) | Гидравлическое прессовое литье под высоким давлением (HPDC) | Гравитационное литье |
|---|---|---|---|
| Внутреннее пористость | Минимальное / Почти нулевое | Высокое (захват газа) | Умеренное (риск усадки) |
| Герметичность под давлением | Отличное (непротекаемое) | Умеренная | Удовлетворительно |
| Термическая обработка (T6) | Полностью подходит | Ограниченное (риск пузырения) | Подходит |
| Упрочнение материала | Высокое (>90%, минимальные опоры) | Умеренная | Низкий (требует больших подающих устройств) |
| Механическая прочность | Высокая | Средний | Средне-высокий |
Ключевые преимущества алюминиевых корпусов клапанов методом низкого давления литья
Выбор корпус клапана из алюминиевого сплава низкого давления обеспечивает оптимальный баланс прочности конструкции, точности и общей эффективности производства.
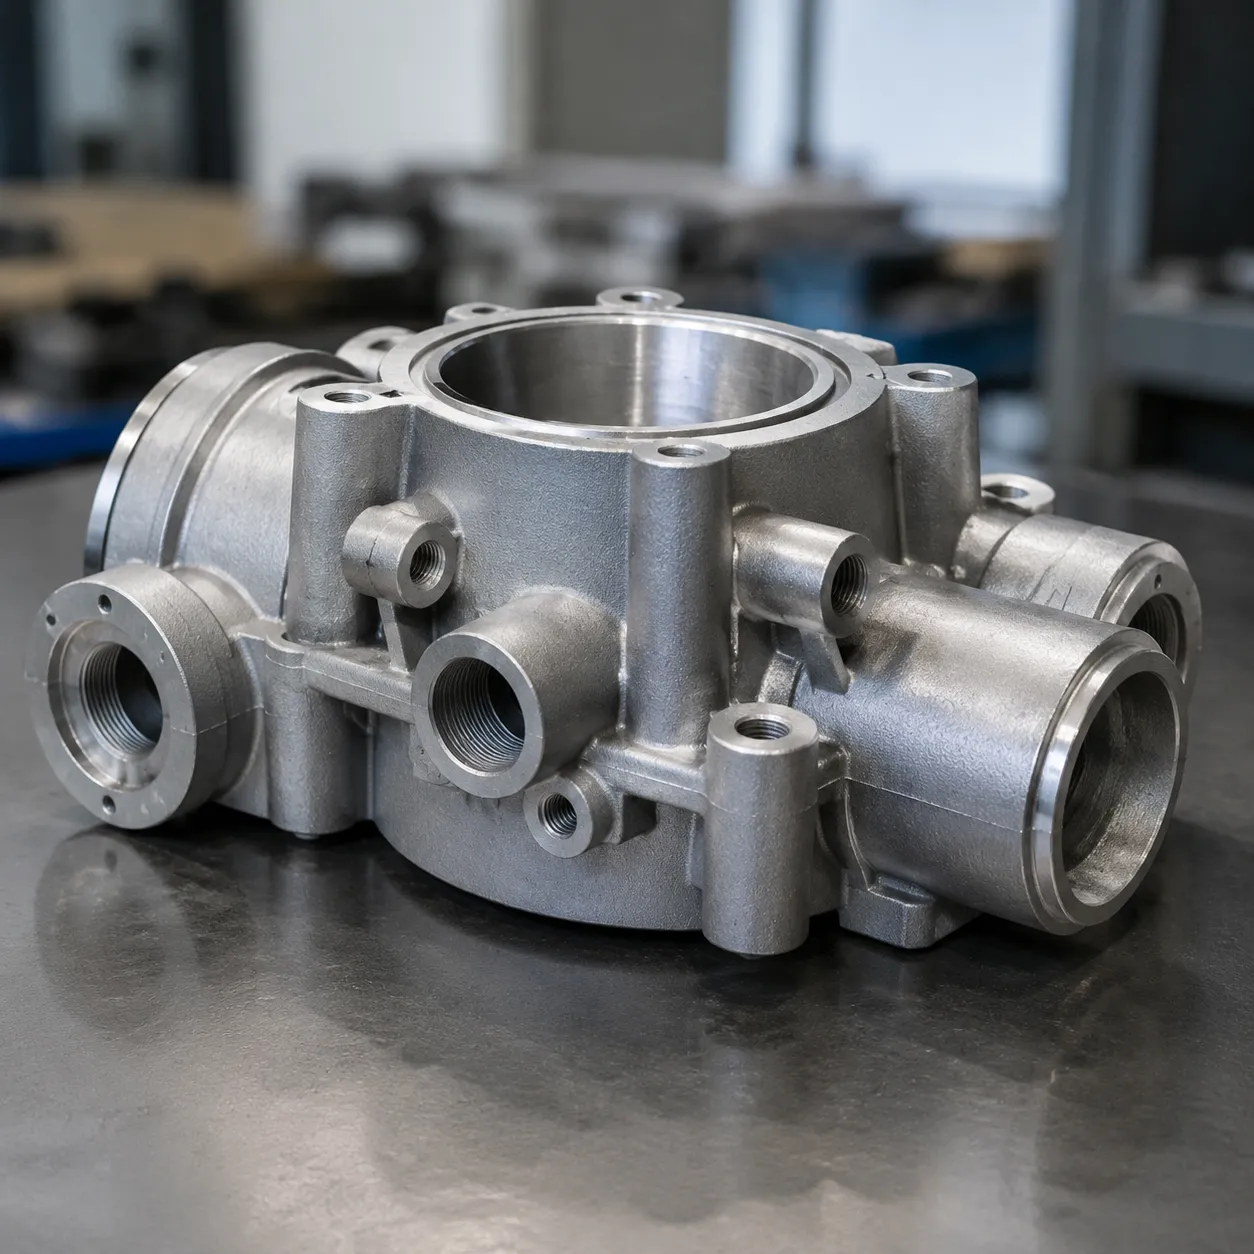
Превосходная структурная целостность и низкая пористость
- Гладкое заполнение снизу вверх: Расплавленный металл поступает в полость формы снизу под контролируемым низким газовым давлением, исключая захват воздуха и окислы.
- Плотная структура отливки: Постоянное давление при направлении затвердевания создает практически безпористый алюминиевый отливок.
Высокая точность размеров и гладкая поверхность
- Минимальная постобработка: Точная репликация формы обеспечивает жесткие допуски, значительно уменьшая необходимость в обширной вторичной обработке на ЧПУ.
- Чистые внутренние проходы: Гладкие внутренние стенки оптимизируют поток жидкости и снижают падение давления в сложных отливках корпуса гидравлического клапана применениях.
Максимальная герметичность и прочность при давлении
- Надежность без утечек: Высокая структурная плотность обеспечивает исключительную прессование под давлением для точной герметичности, предотвращая утечки в критических гидравлических и пневматических системах.
- Высокие механические свойства: Тонкие, однородные зернистые структуры обеспечивают превосходную прочность на растяжение и долговечность при высоких рабочих давлениях.[2]
Экономически эффективное производство среднего и высокого объема
- Высокий выход материала: Прямое питание снизу вверх достигает до 90% использования металла за счет устранения больших ростеров и формовочных каналов.
- Масштабное производство: Вместе с нашими обзор деталей из сплавов для литья под давлением) программами и через наши специализированные услуг по алюминиевому литейному формованию, мы снижаем себестоимость единицы продукции при производстве среднего и высокого объема, при этом соблюдая строгие стандарты качества. Мы также предлагаем специализированные услуги быстрой прототипирования и инструментирования для тестирования и проверки индивидуальных конструкций клапанов перед полномасштабным производством.
Алюминиевые сплавы, используемые в производстве корпуса клапана LPDC
Свойства A356 и термообработка T6
При литье высокопроизводительных корпус клапана из алюминиевого сплава низкого давления компонентов, A356 является нашим основным рекомендуемым материалом. Его высокий содержание кремния и магния обеспечивает превосходную текучесть, коррозионную стойкость и структурную прочность.
- Улучшенная текучесть: Обеспечивает плавное течение металла по тонким стенкам и сложным внутренним каналам.
- Термообработка T6: Применение раствора T6 и процесса старения значительно увеличивает прочность на растяжение и прочность на растяжение, обеспечивая максимальную герметичность под давлением.
- Производительность без утечек: Обеспечивает структуру с низкой пористостью, необходимую для корпусов гидравлических клапанов высокой нагрузки.
A380 и A319 для сложных геометрий
Для сложных геометрий клапанов, требующих сложных внутренних каналов потока, A380 и A319 сплавы предлагают отличные альтернативы.
- Сплав A380: Обеспечивает исключительные возможности заполнения формы и стабильность размеров. Идеально подходит для сложных форм, хотя A356 остается предпочтительным для герметизации под высоким давлением.
- Сплав A319: Объединяет отличную литейность с хорошей обработкой, предлагая экономически эффективное решение для стандартных корпусов клапанов.
Чтобы оценить подробные технические характеристики материалов, изучите наш Alloy Guide for High Performance Alloys and Precision Casting.
Сплав A360 для корпусов клапанов, критичных к коррозии
Где риск коррозии повышается из-за соляного тумана, конденсата или химически агрессивных сред, сплав A360 является практической альтернативой стандартным специализация на сплаве A380 сплавам для литейных форм. Обычно A360 жертвует небольшой частью литейных свойств ради улучшенной коррозионной стойкости и пластичности, что помогает сохранить работоспособность седел и уплотнительных поверхностей после длительного воздействия на открытом воздухе. Обработка на ЧПУ.
- Когда указывать A360: Наружные коллекторы, среды для промывки и платформы, соседствующие с нефтегазовой промышленностью, где важны показатели коррозионной стойкости так же, как и прочность на растяжение.
- Когда использовать A380 / A356: Сложные тонкостенные пневматические коллекторы (A380) или гидравлические блоки высокого давления, требующие реакции T6 (A356).
Выбор сплавов для гидравлических и пневматических клапанов
Правильный выбор алюминиевого сплава зависит от рабочего давления, типов жидкости и механических требований. Обратитесь к нашему Руководство по процессам литья из алюминиевого сплава, обработке сплавов и выбору чтобы подобрать материалы для литья, соответствующие вашим конкретным требованиям.
| Сорт сплава | Прочность на растяжение | Герметичность под давлением | Рекомендуемое применение |
|---|---|---|---|
| A356 (T6) | Высокая | Отличная | Корпусы гидравлических клапанов высокого давления |
| A380 | Умеренно — высоко | Хорошая | Сложные пневматические коллекторы клапанов |
| A319 | Умеренная | Хорошая | Стандартные обратные клапаны и корпуса для управления воздухом |
- Корпусы гидравлических клапанов: Полагайтесь на A356-T6 для обработки сильных пиков жидкости без микропористых утечек или структурной усталости.
- Корпусы пневматических клапанов: Используйте A380 или A319 для быстрого фрезерования на ЧПУ и точных допусков в системах управления воздухом с низким давлением.
Корпусы задвижек, шаровых и обратных клапанов, изготовленные из алюминия методом LPDC
Покупатели редко заказывают универсальный корпус — они указывают семейство клапанов. Тот же корпус клапана из алюминиевого сплава низкого давления процесс поддерживает несколько геометрий, когда ядра, стенки и заготовки для обработки планируются заранее.
- Корпусы задвижек: Более крупные полости и более длинные рабочие зоны требуют однородных стенок и тщательно поддерживаемых ядер, чтобы посадочные поверхности оставались плоскими после T6.
- Шаровые краны: Сферические камеры и отверстия штока обеспечивают равномерное заполнение снизу вверх; мы оставляем предсказуемый запас для ЧПУ на диаметрах уплотнений, чтобы добиться концентричности после обработки.
- Обратные клапаны: Более короткие пути потока и особенности пружинных карманов все еще выигрывают от направленной кристаллизации, чтобы посадочные поверхности оставались плотными без пропитки.
- Корпусы для управления / коллекторы: Многогалерейные блоки сочетают плотность LPDC с обширным Обработка на ЧПУ числом портов, резьб и отверстий для штоков.
Для программ по нефти и газу, а также промышленным жидкостям, в которых указывается химия A380 или A360 в чертеже, мы согласовываем практику плавления и маршруты термообработки до того, как будет вырезана сталь для инструмента.
Пошаговый процесс литья под низким давлением для корпусов клапанов
Мы используем контролируемый процесс литья под низким давлением для производства плотных корпус клапана из алюминиевого сплава низкого давления компонентов. По сравнению с традиционными корпуса клапанов из алюминиевого песчаного литья, наша пошаговая методология обеспечивает отсутствие внутренних пор, точные допуски и исключительную герметичность.
Проектирование формы и оптимизация системы каналов
Каждое успешное литье начинается с точного проектирования формы для LPDC. Мы разрабатываем постоянные стальные формы с оптимизированными системами каналов и riser для плавного направления расплавленного металла в сложные внутренние геометрии.
- Моделирование потока: Передовые симуляции заполнения формы выявляют риски образования воздушных пробок и оптимизируют переходы толщины стенок до начала производства.
- Подача снизу вверх: Клапаны размещаются в нижней части формы для поддержки равномерного подъема заполнения без турбулентности на поверхности.
- Совместимость сплавов: В сочетании с высокопроизводительные алюминиевые сплавы для литья, наши формы обеспечивают получение однородных, высокоплотных деталей.
Подача расплавленного алюминия под низким давлением
Вместо использования гравитации или высокоударной инъекции, расплавленный алюминий подается вверх через riser-туз под низким газовым давлением (от 0,2 до 1 бар).
- Заполнение без турбулентности: Контролируемое восходящее давление равномерно заполняет форму, обеспечивая алюминиевое литье без пористости.
- Чистая передача металла: Вытягивание жидкого металла из-под поверхности ванны предотвращает попадание окислов и шлака в корпус гидравлического клапана.
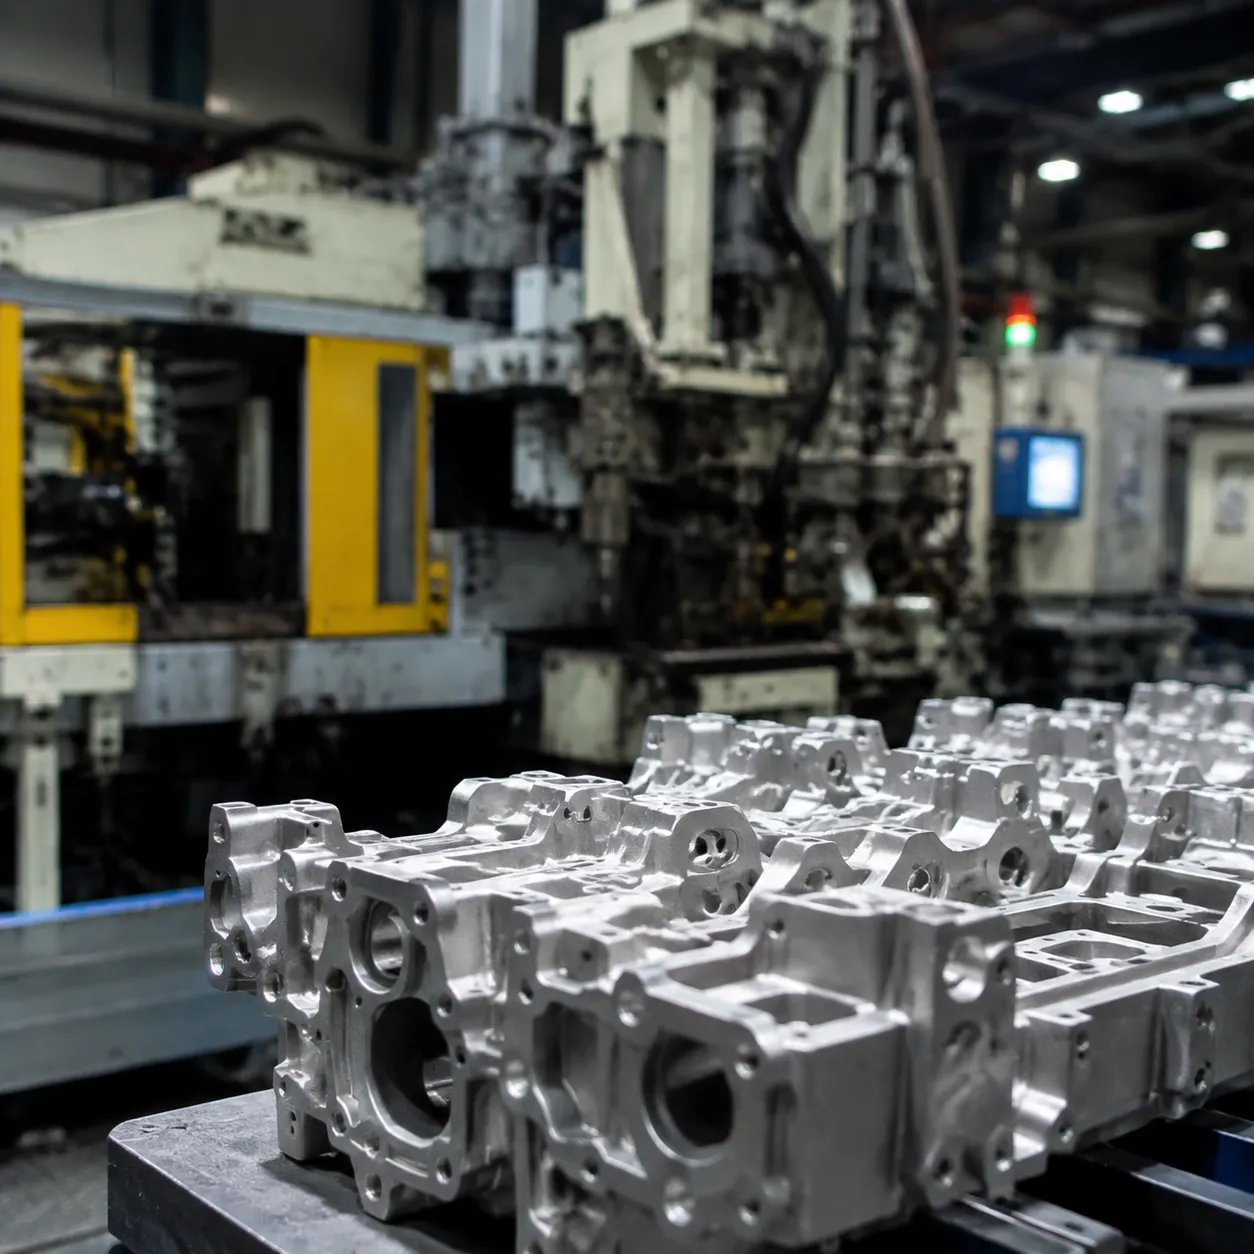
Контролируемое затвердевание и охлаждение
Поддержание постоянного давления во время охлаждения критически важно для структурной целостности.
- Направленная кристаллизация: Металл постепенно затвердевает от верхней части формы вниз к подаче под давлением.
- Компенсация усадки: Жидкий металл непрерывно подается в усыхающие участки по мере охлаждения детали, обеспечивая герметичные корпуса клапанов каждый раз.
Термическая обработка и ЧПУ-обработка
После извлечения из формы корпуса клапанов проходят финальные обработки для соответствия строгим механическим и размерным требованиям.
| Шаг | Действие | Преимущество |
|---|---|---|
| Термическая обработка T6 | Решение термической обработки с последующим искусственным старением | Значительно повышает прочность на растяжение и твердость для высоконапорных операций. |
| ЧПУ-обработка | Высокоточная фрезеровка, нарезка резьбы и расточка | Обеспечивают гладкие уплотнительные поверхности, точное соответствие резьб и плотные допуски портов. |
| Испытания на давление | Проверка на утечку под водой или гидростатическая проверка | Подтверждает нулевую утечку при реальных условиях эксплуатации под давлением. |
Литье в постоянную форму и процесс LPDC для корпусов клапанов
Литью в постоянную форму использует многоразовые металлические формы вместо песчаных форм. Литье под низким давлением — это форма литья с помощью давления, которая помогает формовать: сухой воздух подает расплавленный алюминий восходящую трубку в полость, затем поддерживает давление подачи во время затвердевания.
- Почему важна разница: Постоянная форма гравитационного литья опирается только на металлостатическую головку; это процессом LPDC добавляет контролируемое заполнение и компенсацию усадки, поэтому корпуса клапанов, требующие герметичных крышек, часто переходят от гравитационного литья к LPDC.
- Диапазон давления: Практика на заводе обычно поддерживает давление заполнения/подачи в низком диапазоне порядка нескольких десятых бар до примерно 1 бара (примерно несколько psi до средних десятков psi), настраиваемое в зависимости от массы детали и системы подачи — а не единая универсальная установка.[1]
- ДНК совместных инструментов: Черновая обработка, линии раздела и обслуживание стальных пресс-форм выглядят как другие работы по постоянному формовке, но LPDC добавляет герметизацию печи, чистоту трубок подъемников и кривые давления как критические параметры процесса.
Профилактика дефектов и контроль качества в корпусах клапанов LPDC
Минимизация усадки пористости и газовых включений
Производство без пористости корпус клапана из алюминиевого сплава низкого давления требует строгого контроля чистоты расплавленного металла и динамики охлаждения. В нашем процессе литья под низким давлением, подача снизу и контролируемое направленное затвердевание эффективно устраняют захваченные газы и усадочные поры (см. также устранение распространенных дефектов литья).
- Гладкое питание металлом: Поддержание низкого, стабильного давления газа (от 0,2 до 1 бар) исключает турбулентность, предотвращая образование окислов внутри сложных полостей клапанов.
- Управление тепловым балансом: Целевое охлаждение формы обеспечивает высокую плотность, создавая надежные, герметичные отливки клапанов разработанные для тяжелых условий эксплуатации.
- Дегазация расплава: Удаление растворенного водорода инертным газом перед литьем предотвращает образование микропористости во время затвердевания.
Протоколы неразрушающего контроля (НК)
Чтобы обеспечить безупречную герметичность по всему объему гидравлических и пневматических клапанов, мы применяем строгие процедурам тестирования и контроля качества на ключевых этапах производства.
- Цифровая рентгеновская инспекция: Обнаруживает подповерхностные газовые включения или внутреннюю пористость, скрытую глубоко внутри внутренних каналов, до начала механической обработки.[4]
- Испытание утечек гелия и воздуха под водой: Проверка герметичности высоконапорных уплотнений на отсутствие утечек при максимальном гидравлическом давлении.
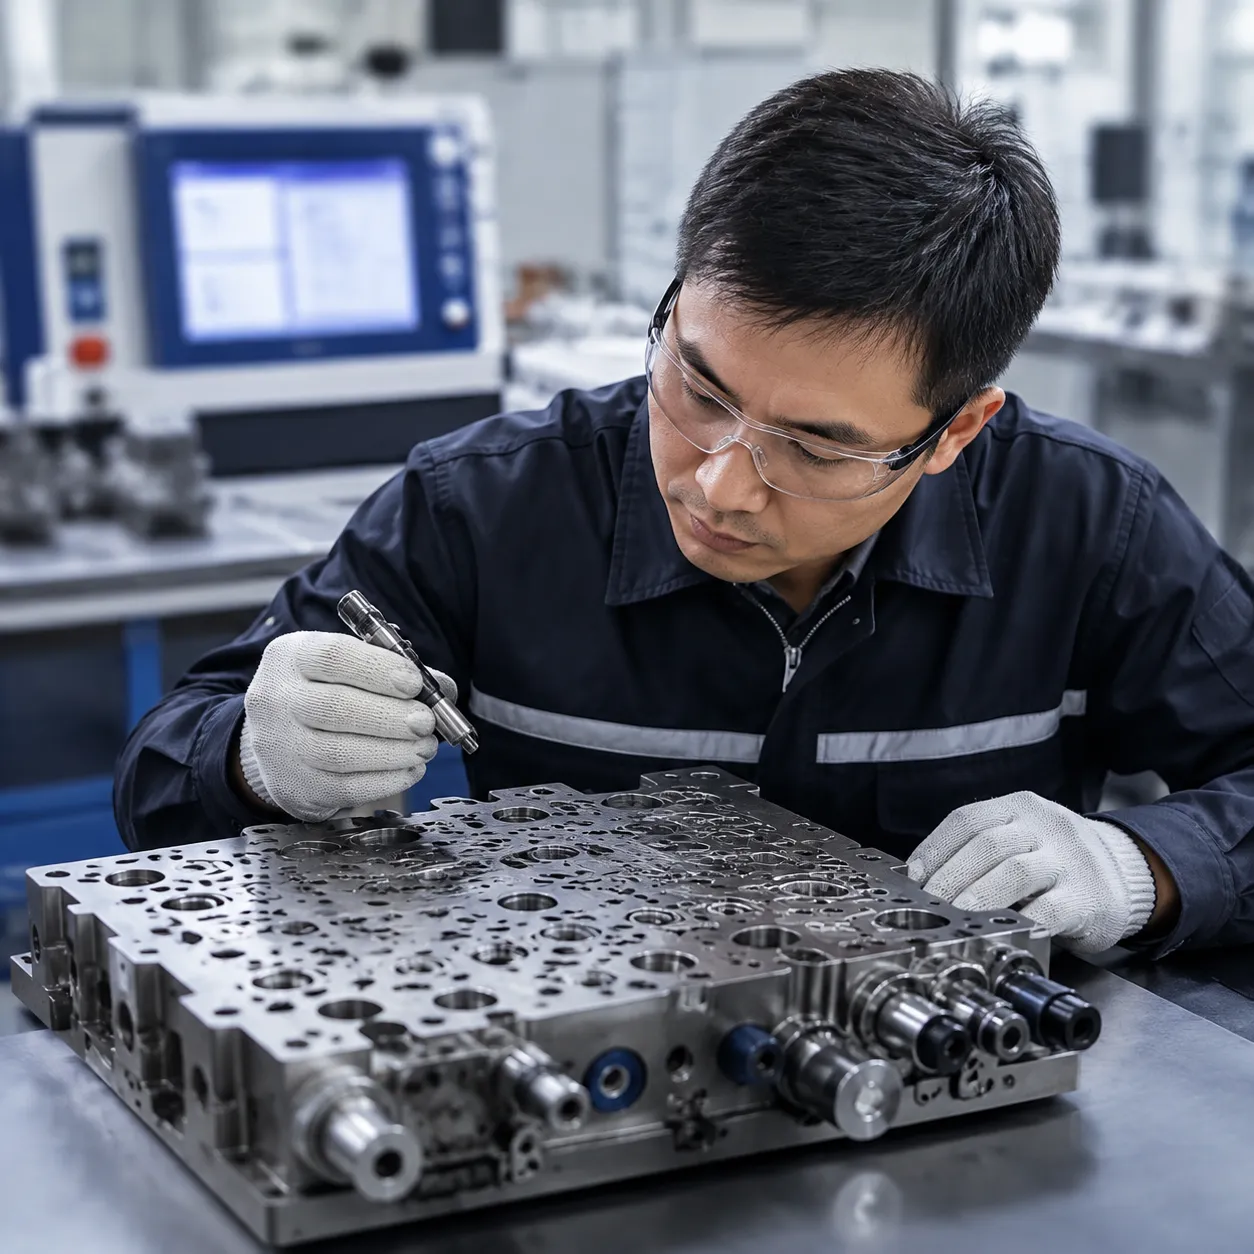
Стандарты контроля размеров и гидростатического испытания на прочность
Сложные внутренние протоки и плотные монтажные поверхности требуют точных измерений для соответствия международным стандартам.
- Сканирование координатно-измерительной машины (КИМ): Автоматические зондовые системы КИМ проверяют критические геометрические допуски, толщину стенки и выравнивание ядра.
- Гидростатическое испытание на прочность: Каждый корпус клапана проходит испытания на прочность и разрыв, превышающие номинальные рабочие давления, чтобы гарантировать долгосрочную безопасность и надежность в эксплуатации.
Руководство по проектированию корпусов клапанов из алюминия для низкого давления литья под давлением
Инжиниринг высокопроизводительных корпус клапана из алюминиевого сплава низкого давления требует балансировки гидродинамики и основ литья. Мы следуем строгим геометрическим правилам при проектировании формы, чтобы обеспечить герметичность при высоком давлении и структурную надежность — согласуйте заранее с дизайну литья DFM перед резкой стали.
Однородность толщины стенки и радиусы
Поддержание равномерной толщины стенки предотвращает локальные горячие точки, усадочные пустоты и внутреннюю пористость. При необходимости вариаций толщины стенки, плавные переходы обеспечивают правильное направленное затвердевание.
- Целевая толщина стенки: Поддерживайте основную толщину стенки в диапазоне от 4 мм до 6 мм для оптимизации течения сплава и прочности конструкции.
- Постепенные переходы: Ограничьте вариации толщины стенки соотношением конуса 1:4, чтобы избежать резких тепловых ловушек.
- Щедрые скругления: Применяйте радиусы, равные 50% до 100% толщины стенки, во всех внутренних углах. Острые края вызывают концентрацию напряжений и могут привести к утечкам или трещинам под рабочим давлением.
Углы чертежа и расположение линии раздела
Правильные углы чертежа позволяют плавно извлекать изделие без царапин на критических герметичных поверхностях. Работа с опытной компанией по производству промышленных форм обеспечивает проектирование инструмента для длительных серийных производств с точными размерными допусками.
| Тип особенности | Минимальный угол чертежа | Основная цель |
|---|---|---|
| Внешние стенки | 1.0° - 1.5° | Предотвращает зацепление поверхности при открытии формы |
| Внутренние полости | 1.5° - 2.0° | Учитывает усадку металла на опорных штифтах |
| Глубокие портовые карманы | 2.0° - 3.0° | Обеспечивает чистое освобождение в глубоких гидравлических каналах |
Держите линии раздела вдоль не герметичных внешних краев, чтобы избежать образования заусенцев на критических соединительных поверхностях, минимизируя износ инструмента в дальнейшем онлайн-сервис ЧПУ для точных деталей.
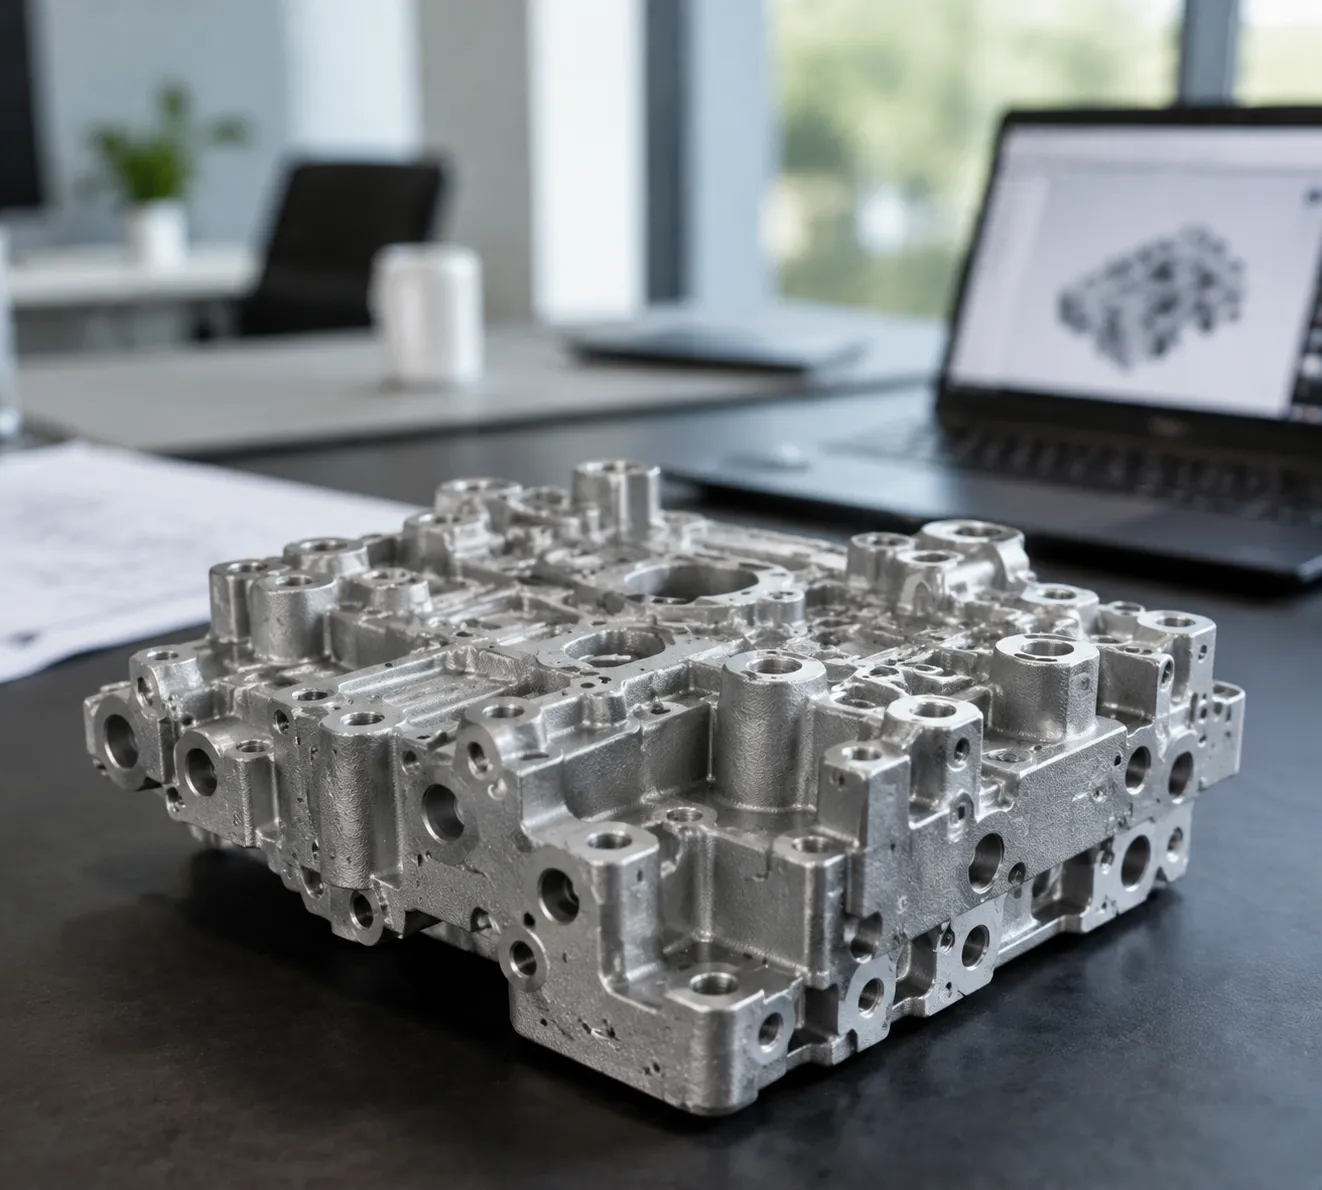
Размещение ядра для внутренних каналов потока
Гидравлические и пневматические клапанные корпуса требуют точной интеграции ядра для формирования сложных внутренних галерей и путей жидкости.
- Поддержка отпечатков ядра: Закрепляйте отпечатки ядра в нескольких точках контакта, чтобы предотвратить смещение или плавающее положение ядра под давлением расплавленного металла.
- Плавные пути для подачи меди: Разрабатывайте внутренние геометрии, обеспечивающие полное удаление песка и тщательную промывку после литья.
- Проектирование стальных сердечников с уклоном: Обеспечьте минимальный уклон 2° на выдвижных стальных штифтах, чтобы предотвратить заедание в внутренних каналах потока.
Применение для корпусов клапанов из алюминия для низкого давления при литье под давлением
В различных отраслях команды выбирают корпус клапана из алюминиевого сплава низкого давления когда вес, сопротивление коррозии и герметичность должны сосуществовать при средних и больших объемах производства.
- Нефть и газ / технологические установки: Корпуса запорных, шаровых и обратных клапанов и связанные с ними коллекторы, где важны документация, плотность и коррозионностойкие сплавы (включая A360).
- Автомобильная промышленность и мобильная гидравлика: Корпуса для трансмиссионных и тормозных систем, клапаны для систем воздуха и легкие корпуса исполнительных механизмов, которые требуют проверки на утечки после обработки.
- Промышленные газопроводы и коммунальные системы: Корпуса трубопроводных клапанов и распределительные блоки, где гладкие внутренние проходы уменьшают падение давления по сравнению с шероховатыми поверхностями песчаного литья.
- Общая промышленная гидравлика и пневматика: Блоки клапанов рядом с насосами и пневматические коллекторы, которые выигрывают от структур из алюминиевых сплавов, пригодных для T6.
Когда указывать на корпус клапана из алюминия для низкого давления при литье под давлением
Используйте LPDC, когда чертеж требует герметичных алюминиевых стенок, закаляемой прочности и повторяемого контроля размеров — и когда годовой объем позволяет окупить стальные инструменты.
- Предпочтительно использовать LPDC, когда: недопустимы утечки, требуется T6, внутренние каналы сложные, а плотность должна быть лучше, чем позволяет риск пористости при высоком давлении при литье.
- Предпочтительнее литьё под давлением при: Толстые, простые детали, требующие низкого давления, или когда бюджеты на оснастку должны оставаться низкими при умеренных объемах.
- Предпочтительнее пескоструйное литьё при: Частых изменений геометрии, низких объемах или очень больших габаритах, делающих экономически невыгодным использование постоянных стальных форм — см. также наши заметки о корпуса клапанов из алюминиевого песчаного литья.
- Предпочтительно HPDC, когда: Крайне высокие объемы тонкостенных деталей доминируют, а требования к термической обработке / герметичности менее строгие, чем у гидравлических уплотнительных платформ.
Если вы все еще сравниваете семейства процессов на этапе запроса ценового предложения, наш обзор литьем песком и литейным формованием под давлением помогает определить компромиссы в инструментарии и допусках до того, как вы зафиксируете процесс изготовления корпуса клапана.
Часто задаваемые вопросы
LPDC против пескоструйного литья для корпусов клапанов
Легкое прессование под давлением превосходит традиционное пескоструйное литье по плотности, качеству поверхности и контролю размеров при производстве корпуса клапанов OEM на заказ.
| Особенность | Литье под низким давлением (LPDC) | Пескоструйное литьё |
|---|---|---|
| Пористость и герметичность | Плотная структура с минимальной пористостью; высокая герметичность | Более высокий риск включений песка и микропористости |
| Поверхностная отделка | Гладкая поверхность (Ra 3,2 - 6,3 мкм) | Грубая поверхность (Ra 12,5 - 25 мкм) |
| Точность размеров | Точные допуски; уменьшает необходимость в финишной обработке на ЧПУ | Более широкие допуски; требует обширной механической обработки |
| Скорость производства | Быстрые циклы для среднего и высокого объемов | Медленные циклы; трудоемкая подготовка формы |
Рабочие давления для алюминиевых корпусов клапанов LPDC
Используя высокопроизводительные литейные сплавы алюминия с плотным направленным затвердеванием позволяют отливкам надежно выдерживать высокие эксплуатационные требования:
- Применение в гидравлических клапанах: Многие гидравлические программы ориентированы на рабочие давления примерно от средних десятков бар до низких сотен бар после правильного сплава, термической обработки и конструкции стенки — всегда подтверждайте соответствие чертежу и плану испытаний на прочность.
- Применение пневматических клапанов: Пневматические корпуса обычно работают при давлениях около 10 бар и до нескольких десятков бар, в зависимости от уплотнений, толщины стенки и факторов безопасности.
- Устойчивость к разрыву: Здоровая внутренняя структура помогает программам сохранять проектные коэффициенты безопасности по сравнению с рабочим давлением — уровни испытаний и разрыва должны быть зафиксированы в плане качества.
Как термическая обработка улучшает характеристики
An корпус клапана из алюминиевого сплава низкого давления проходит термическую обработку T6 с решением и искусственным старением для максимальной надежности в долгосрочной перспективе:
- Механическая прочность: Обычно значительно повышает прочность на растяжение и предел текучести по сравнению с исходным состоянием; точные показатели зависят от химического состава сплава и практики старения.[2]
- Поверхностная твердость: Улучшает износостойкость вдоль внутренних каналов и седел клапанов.
- Расслабление напряжений: Устраняет внутренние остаточные напряжения, предотвращая тепловое искажение и утечки в границах давления.
Типичный срок службы формы для литья под давлением (LPDC)
- Срок службы инструмента: Качественные штамповочные формы из стали H13 часто служат в диапазоне десятков тысяч до более 100 000 отливок, в зависимости от сплава, термического контроля и обслуживания.[3]
- Факторы, увеличивающие срок службы инструмента: Контролируемое давление подачи расплавленного металла (от 0,2 до 1 бар), регулярное обслуживание формы, антикоррозийные покрытия и автоматическая терморегуляция формы.
Мы профессиональные поставщики услуг точного литья металлов поддержка программ клапанов OEM с помощью инструментов LPDC, контроля расплава, термической обработки, финишной обработки на ЧПУ и документированного тестирования на давление.
Отправляйте чертежи, цели по сплавам и требования к испытаниям на давление в запросить предложение для вашей следующей программы клапанного блока.
Ссылки
- Образование NADCA / Литье под давлением - основы процесса для литья под давлением
- MakeItFrom - Свойства материала литого алюминия A356.0-T6
- Общество литейщиков США - О металлообработке
- AZoM - Алюминиевые сплавы в литье под давлением (обзор)
- Wikipedia - Литье под давлением (фон)
- eFunda - Обзор алюминиевых сплавов
- Ассоциация литья Северной Америки (NADCA)