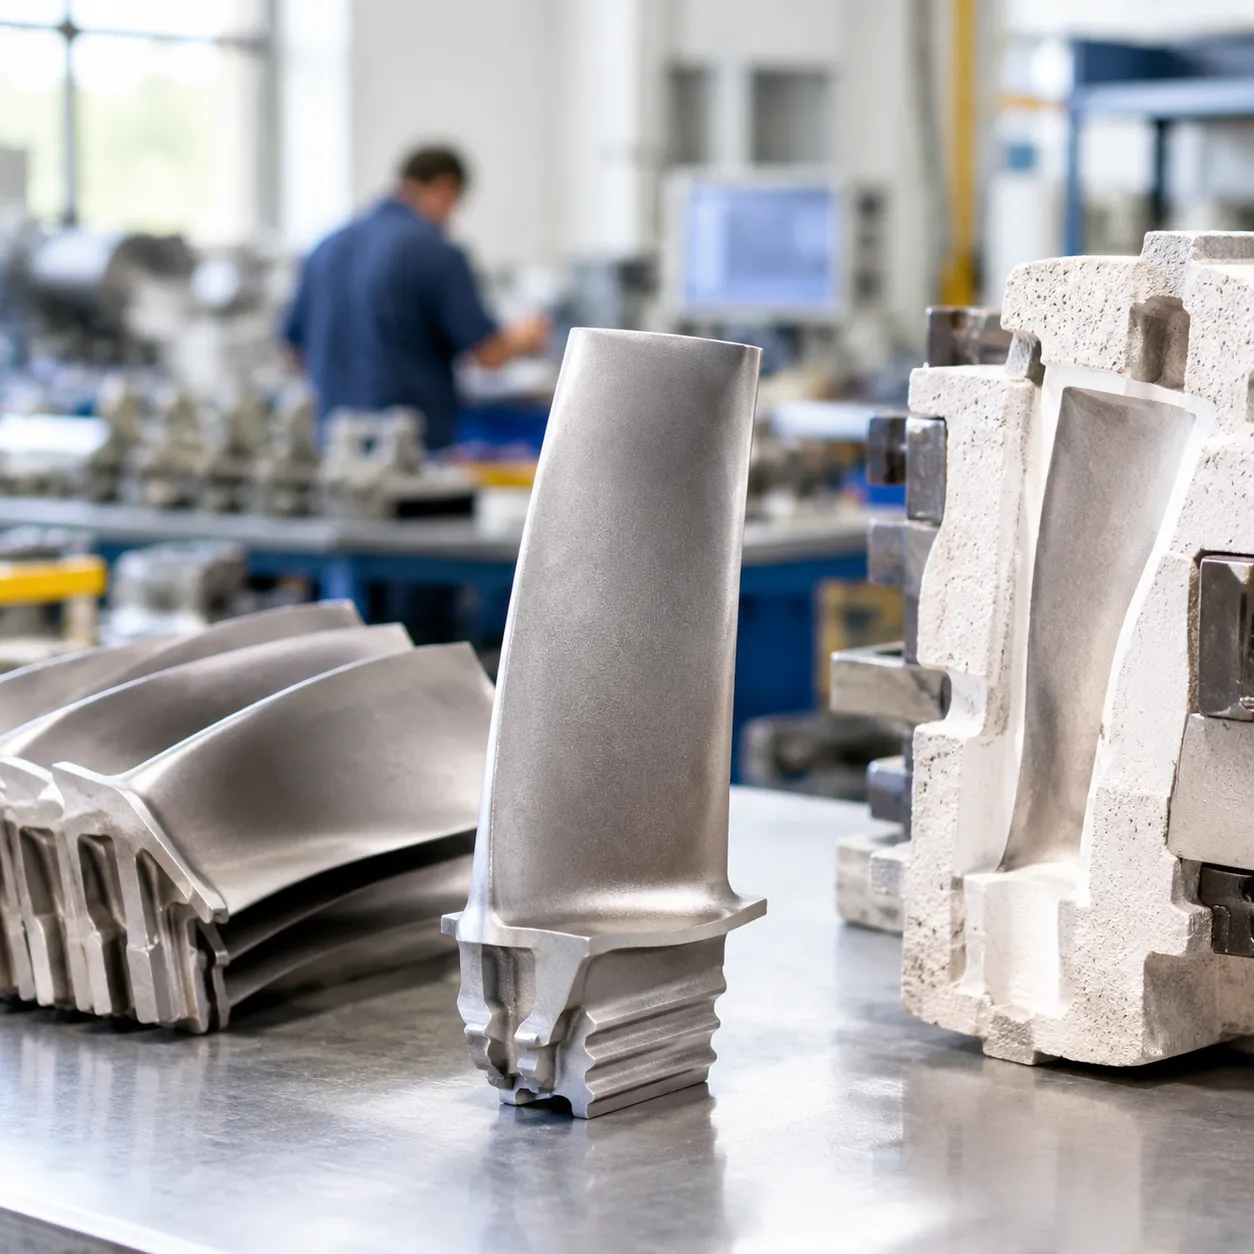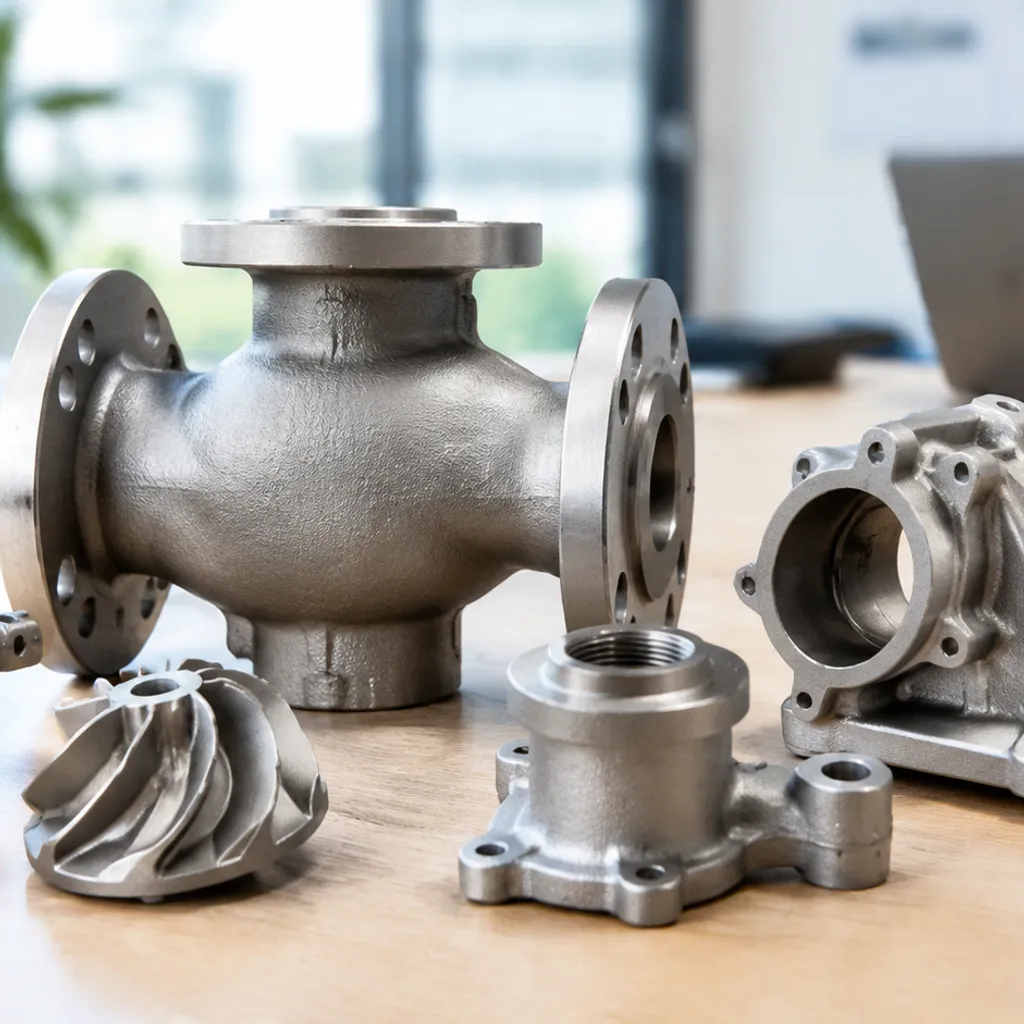
石化零件的熔模鑄造優勢
哪些石化零件可以使用熔模鑄造工藝製造?我們使用失蠟工藝生產關鍵硬體,以承受極端壓力、熱循環和腐蝕性化學品。.
熔模鑄造在製造和機械性能方面相較於傳統鍛造或多件組裝具有明顯優勢:
- 精確的尺寸公差: 複雜的內部幾何結構、精細的通道和薄壁部分都能準確鑄造,無需大量次級加工。.
- 優越的表面處理: 鑄造後的表面大幅降低後續加工時間,並消除內部流體摩擦,提升壓力密封硬體的性能。.
- 接近淨成形效率: 倒模接近淨成形,能有效降低高價值高級合金的材料浪費。.
- 高結構密度: 堅固的冶金完整性確保零件在重負荷下抗空蝕、高應力和泄漏。.
| 製造指標 | 精密鑄造(脫蠟法) | 焊接組件 / 多件組裝 |
|---|---|---|
| 幾何能力 | 複雜的內部流道 | 僅限於標準形狀與連接段 |
| 材料廢料率 | 最小(近淺成形輸出) | 高(需要大量材料去除) |
| 泄漏完整性 | 一體成型結構,高壓等級[2] | 焊縫和接頭易受損 |
| 合金多功能性 | 不銹鋼、雙相鋼、Inconel、Stellite | 受加工性和焊接性的限制 |
關鍵流量控制和閥門零件
為石化硬體選擇熔模鑄造的原因?嚴苛的加工環境需要無泄漏的可靠性、高壓耐受性以及抗腐蝕介質。通過精密失蠟鑄造,我們提供具有複雜結構、能承受壓力的閥門零件,內部通道光滑、尺寸精確,大幅降低後續加工需求。.
作為一個經驗豐富的 閥體鑄件製造商 為定制OEM閥體,我們設計高完整性零件,以承受極端的機械和熱應力:
- 球閥閥體、球體和端蓋: 鑄造於耐腐蝕合金中,確保在高壓管線中密封良好且能平穩進行四分之一轉動作。.
- 蝶閥盤和閥體: 流線型輪廓,採用薄壁精密鑄造,以最大化流量並減少湍流。.
- 閘閥和截止閥的楔子和閥蓋: 堅固的結構設計,在嚴苛的壓力循環和熱波動下保持尺寸穩定。.
- 控制閥修整件、籠子和塞子: 複雜的內部輪廓和帶孔幾何形狀,近乎淨形鑄造,用於精確的節流和抗空蝕性能。.
- 壓力釋放閥和止回閥殼體: 無缺陷、密實的鑄造體,設計用於防止回流並安全處理突發過壓事件。.
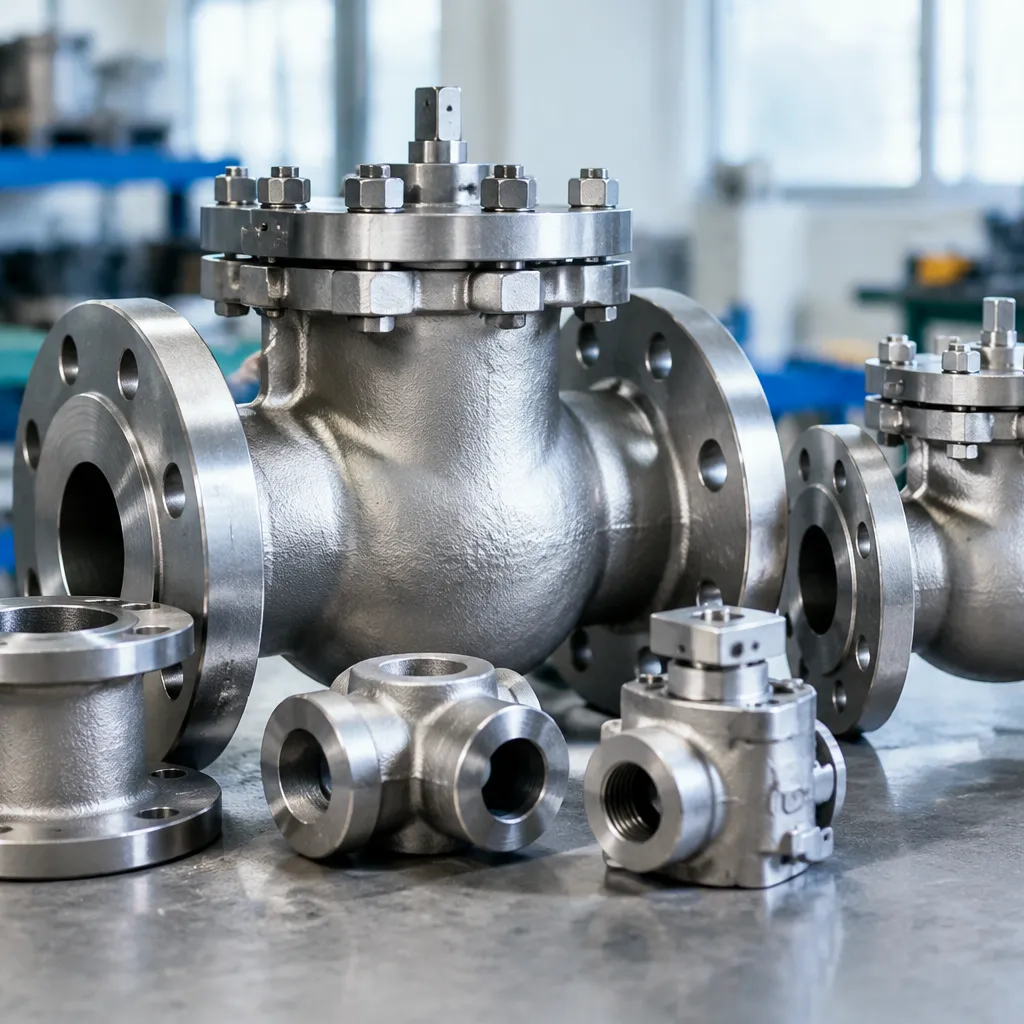
泵浦與流體傳輸硬體
在處理腐蝕性化學品、原油和高壓烴類時,流體處理設備面臨嚴重的磨損、空蝕和腐蝕攻擊。當考慮 石化元件可以進行熔模鑄造, ,旋轉設備和流體傳輸硬體是一些最關鍵的應用。失蠟法使我們能夠鑄造複雜的內部流體通道、輪廓葉片和薄壁液壓段,這些幾乎不可能通過傳統機加工或焊接製造。.
封閉式、開放式和半開式泵葉輪
我們生產各種鑄造泵葉輪,設計以達到最佳水力平衡和高速流體流動:
封閉式葉輪: 採用複雜的內部鑽孔設計,產生光滑的封閉液體通道,以最大化抽水效率。.
半開式和開放式葉輪: 精確輪廓葉片鑄造,能處理重泥漿、磨蝕性化學混合物和懸浮固體,且不易堵塞。.
平衡幾何形狀: 近淨形鑄造,以最小化動態不平衡和次級平衡操作。.
泵殼、蜗殼和吸入蓋
石化泵需要能承受持續機械應力和化學侵蝕的壓力保持殼體:
蜗殼和殼體: 採用均勻壁厚和光滑內部流動輪廓鑄造,以降低流體湍流和空蝕磨損。.
吸頭與蓋子: 為嚴苛的傳輸線需求,按照精確的尺寸公差製造,確保剛性且密封的法蘭配合面。.
擴散器與流體動力流導板
- 多葉擴散器,鑄造具有精確角度流動路徑,能平滑地將動能轉換為靜壓。.
- 固定式流體動力導向板,設計用於降低多級石化泵系統內的循環損失。.
機械密封座與密封殼體
- 堅固的密封座,配備鑄造的沖洗口、屏障液通道與精確的安裝面。.
- 重型密封殼體,鑄造自耐腐蝕合金,能防止危險的揮發性排放與工藝液體泄漏,即使在熱循環下亦如此。.
離心壓縮機葉片與轉子
- 空氣動力輪廓的壓縮機葉片,鑄造具有光滑表面,以最大化壓縮效率。.
- 高完整性轉子段,鑄造於高強度超合金,能承受高速旋轉、較高的運行溫度與循環疲勞。.
管道、配件與儀器零件
當你評估 石化元件可以進行熔模鑄造, ,管道基礎設施與監控硬體是重要考量。在煉油與化工廠中,這些零件面對激烈的介質、振動與熱循環。熔模鑄造能製造密實且無泄漏的零件,消除焊接結構常見的弱點。.
高壓管道三通、弯頭與Y型接頭
定向流動配件必須承受嚴苛的管線壓力與湍流液體力量。.
複雜的分支幾何形狀: 鑄造成一體成型,避免多焊接接頭的疲勞問題。.
均勻壁厚: 確保在熱膨脹下的應力分佈均衡。.
流線型內部通道: 最小化流體阻力、空化和侵蝕。.
法蘭和快速連接接頭
精密的連接五金可防止化學品輸送管線中危險的逸散性排放。.
整合式密封表面: 鑄造至近淨形,減少對繁重表面機械加工的需求。.
專門合金選項: 採用雙相不鏽鋼和鎳合金鑄造,以阻止接合面的縫隙腐蝕。.
高爆破強度: 在波動的扭力負載下提供可靠的結構緻密度。.
流量計感測器、本體與孔板
精確的線內測量需要嚴格的公差和潔淨的內部輪廓。.
平滑流道: 脫蠟鑄造可產生防止邊界層湍流的表面光潔度。.
薄壁感測器端口: 易於鑄入鑄件中而無尺寸變形的風險。.
嚴格的輪廓準確度: 對於需要極緊密公差校準的組件,與 當地 CNC 機械加工廠 合作進行精密零件加工可確保完美對齊。.
溫度計套管與壓力感測器外殼
石化儀表外殼可保護敏感感測器免受直接製程流體的侵蝕。.
耐腐蝕外殼: 鑄造於堅固的Inconel或Hastelloy中,以在含酸或酸性較高的管線中提供長久的使用壽命。.
固體屏障保護: 無內部空洞或孔隙,能在高壓下防止傳感器泄漏。.
防爆外殼: 已獲認證能安全隔離危險工廠區域的電子設備。.
視鏡框架與取樣口歧管
安全的流體檢查與抽取硬體,要求結構完整性不妥協。.
多口歧管體: 複雜的內部通道一體鑄造,降低組裝工時。.
剛性視鏡固定器: 均勻的鑄造結構,防止玻璃罩受到不均勻的夾緊應力。.
直接取樣口: 設計有厚實的包覆壁,以抵抗局部點蝕與侵蝕。.
煉油廠流程硬體:吊耳、彎頭與三通、縮徑器,以及爐管
除了閥門與泵浦外,工廠工程師仍會詢問哪些石化元件可以用熔模鑄造製作加熱器、反應器與轉移架。我們是專業的精密鑄造與CNC加工服務供應商,適用於這些結構與流程元件,當幾何形狀、合金等級與密封性比商品管件更重要時。.
- 吊耳: 鑄造的墊圈與吊點,具有控制的倒角半徑與密實段落,避免吊裝負載在焊縫邊緣引發裂紋。.
- 彎頭與三通: 方向性肘節和三通作為整體鑄件澆鑄,保持牆厚在交叉點和外弧下在熱循環中均勻。.
- 減徑器和管件: 同心或偏心減徑器和緊湊型管件,近淺鑄造以減少合金管道卷的焊接量。.
- 催化劑板和錐體: 穿孔催化劑板和錐體,需具備可重複的孔洞圖案、平滑的流動面以及耐熱合金,用於反應器內部。.
- 爐管及其組件: 爐管及相關吊架、導向器和支架,熔模鑄造支持複雜的過渡,減少棒材加工浪費。.
這些零件通常與壓力保持閥鑄件一同出貨,因為失效的耳環或減徑器可能會像泄漏的閥蓋一樣迅速導致設備停機。.
油田鑄件:井下組件、火焰抑制器、過濾網和齒輪外殼
上游和中游包裝擴展了對於石化組件可以熔模鑄造到油田和安全硬體的範圍。失蠟鑄造能保持薄壁、通孔和耐磨表面,這是包裝清單製造難以在鎳和鈷等級中保持的。.
- 井下組件: 封隔器、塞子、滑動器、心軸及相關井下組件,需在酸性或磨蝕性井中具有高強度、可控硬度和耐腐蝕性。.
- 流量控制裝置: 緊湊型節流閥、座和籠,當操作員標準化熔模鑄造修整幾何形狀時,與地面閥門組件相輔相成。.
- 火焰抑制器: 火焰抑制器的元件外殼和端部配件,具有尺寸穩定性和耐腐蝕性,保護蒸氣回收和儲罐通風管線。.
- 過濾網: 用細孔或先鑄後加工的孔徑鑄造的過濾網和支撐環,用於泵吸入口和工藝過濾平台。.
- 齒輪外殼: 壓縮機、攪拌機及輔助傳動裝置的齒輪外殼和支架,需具有剛性且複雜的包覆結構,避免重焊變形。.
當一個圖樣將熔模鑄造幾何形狀與精加工相結合時,團隊經常在鎖定工藝流程前進行比對。 熔模鑄造與數控加工 在鎖定工藝流程前的審查階段。.
用於石化熔模鑄造的高性能合金
選擇合適的金屬等級決定您的零件如何在高壓、酸性氣體和激烈化學處理下存活。當評估石化零件是否適合熔模鑄造時,我們提供一系列經認證的金屬,針對特定操作需求量身定制。高應力下的材料限制總結於 高性能合金與精密鑄造合金指南.
不銹鋼和雙相鋼等級
- 奧氏體不銹鋼(304、316、316L): 為一般石化流體處理提供可靠的基線耐腐蝕性和機械強度。工程師經常在一份 熔模鑄造不銹鋼指南 中交叉檢查等級限制,然後再確定材料清單。.
- 雙相鋼與超雙相鋼(2205、2507): 在海上和煉油系統中提供高屬性強度及優越的氯化物點蝕和應力腐蝕裂紋防護。.[3]
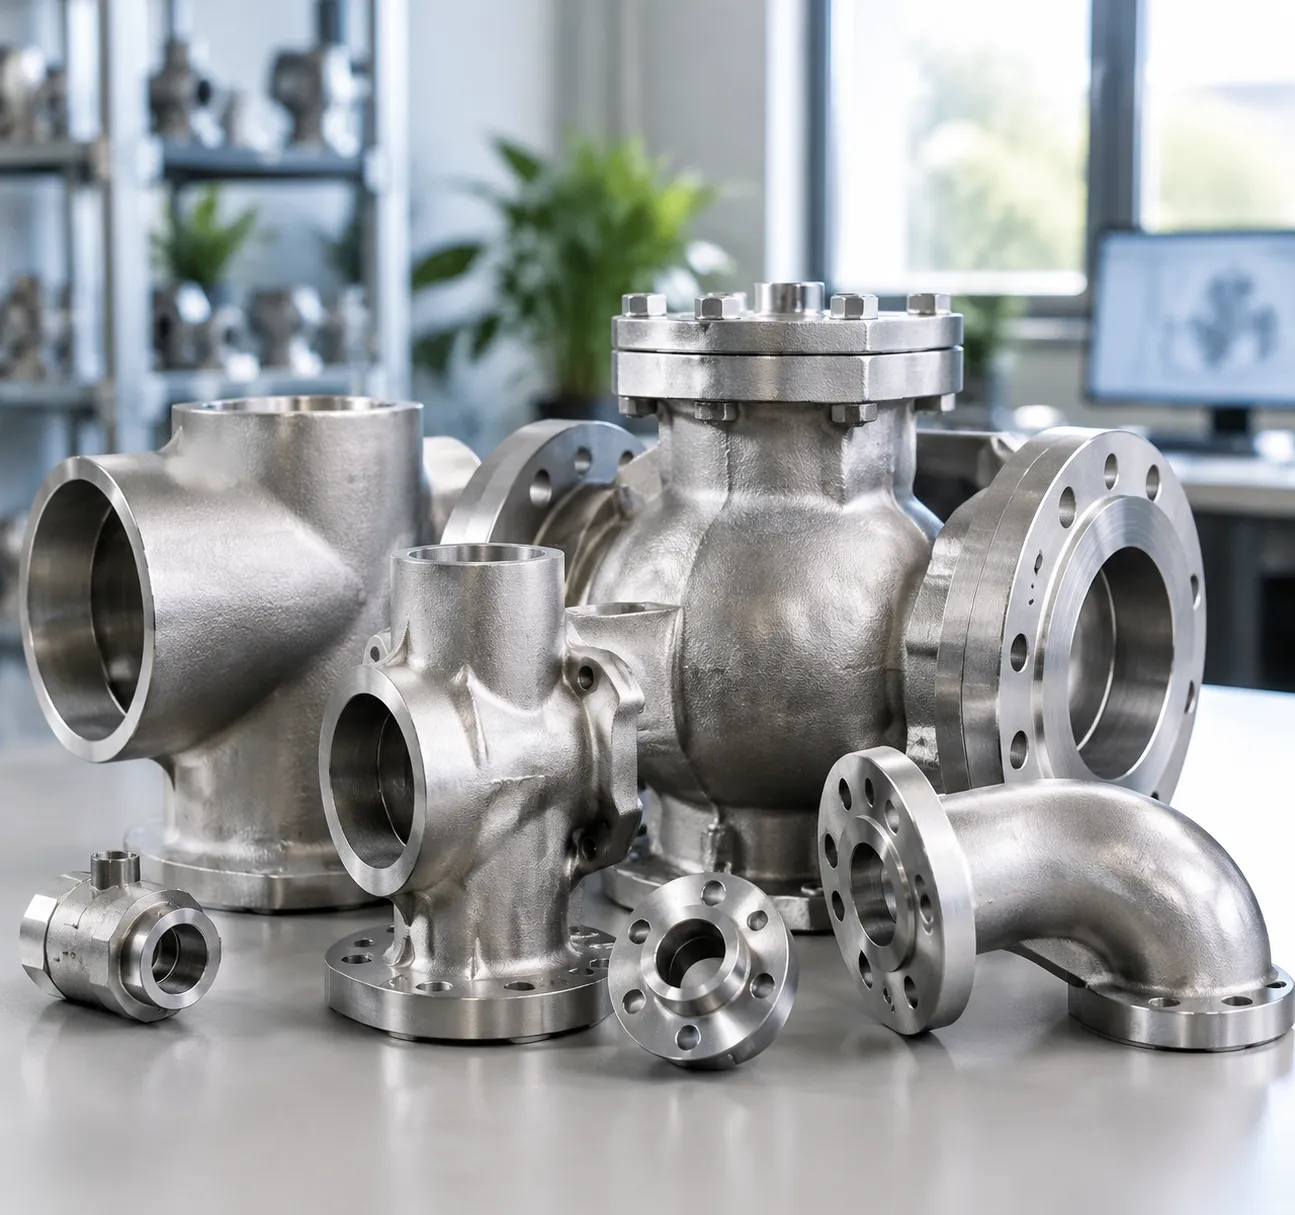
鎳基超合金
- Inconel(625、718): 在高操作溫度下保持卓越的結構完整性和抗氧化能力。.
- Hastelloy(C-276): 能抵抗激烈的化學介質,包括高溫受污染的礦酸、濕氯和有機溶劑。.
- 莫氏合金: 提供對氫氟酸、海水及嚴重鹽環境的專門抗性。.
鈷基耐磨合金
- Stellite 等級: 為高摩擦閥座、修整件和流量導向器提供極端的磨損、侵蝕和空化抗性,適用於受到磨蝕性漿液流動的環境。.
鈦合金
- 專為需要卓越強度與重量比、幾乎免於鹽水腐蝕的關鍵海洋、煉油和海底組件而設計。.
碳鋼與低合金鋼
- 標準壓力鋼材: 提供經濟高強度的非腐蝕性壓力保持外殼、安裝法蘭、支架及結構線硬體的解決方案。.
石化鑄件的品質測試與標準
在嚴苛的化學處理與精煉環境中,失敗絕非選項。我們對每一個熔模鑄件進行嚴格的檢驗流程,以確保結構完整性、精確的冶金符合性,以及在極端壓力下的無漏性能。.
無損檢測(NDT)
我們驗證複雜鑄件的內部與表面完整性,無需改變成品:
射線檢測(X光): 檢測高壓流量控制元件內部的收縮、氣孔與夾雜物。.
液體染料滲透檢查: 識別關鍵密封面上的微小裂紋、微裂縫與針孔。.
超聲波與磁粉檢測: 定位所有合金類型的亞表面缺陷與結構不連續性。.

壓力與水壓測漏驗證
在部署前,我們的石化閥門鑄件、泵殼與流量外殼會進行水壓與氣壓測試。這確保在嚴苛的運行線中無壁漏、殼孔或壓力封存失效。.
化學成分與冶金分析
通過直接讀取光譜分析來驗證材料等級的一致性。我們進行:
光譜發射光譜儀(OES): 確認雙相不銹鋼、Inconel與Hastelloy等級的元素百分比。.
顯微結構與鐵素體檢查: 驗證相平衡正確,以抵抗點蝕與應力腐蝕裂紋。.
機械性能測試: 測量拉伸強度、屈服、延伸率和硬度,以保證極高的耐磨性。.
行業合規與認證
我們提供嚴格按照國際能源行業標準打造的精密鑄造硬件,並由我們全面的 測試與品質保證計劃支持:
ASTM與ASME標準: 完全符合全球壓力容器、閥門製造和材料性能規範。.[2]
NACE MR0175 / ISO 15156: 經過認證的冶金與熱處理,確保在嚴苛的酸性氣體(H2S)服務環境中安全且抗裂性能良好。.[1]
索取石化熔模鑄件報價
如果您正在採購閥門零件、泵葉輪、法蘭、弯頭和三通、變徑管、爐管或井下零件,請提供您的圖紙、合金等級、壓力等級和NDT包。我們將審查模具的幾何形狀、標記加工用料,並概述原型或批量生產的交貨時間。.
將文件和需求發送至 請求報價 以進行您的下一個石化熔模鑄造項目。.
關於石化熔模鑄造的常見問題
了解哪些石化零件可以進行熔模鑄造,有助於工程師和採購人員為關鍵的煉油和加工系統選擇合適的製造工藝。以下是我們收到的最常見問題的明確答案。.
熔模鑄造能否生產薄壁石化零件?
可以。失蠟鑄造石化工藝使用專門的陶瓷殼和複雜的芯模技術,能夠鑄造具有高結構完整性的薄壁段。這種方法使我們能夠生產輕量級的分析儀殼體、傳感器本體和流量控制裝置,而不會有壁孔或尺寸變形的風險。實際限制請參考我們的說明 熔模鑄造最小壁厚.
熔模鑄造與鍛造在閥體方面的比較?
雖然鍛造適用於基本形狀,但熔模鑄造在複雜形狀方面具有明顯優勢 油氣閥體:
- 複雜的內部幾何形狀: 鑄造形成複雜的內部流道、通道和多口配置,直接嵌入零件中。.
- 材料效率: 它提供接近原始形狀的零件,消除了在毛坯鑄造時產生的大量金屬廢料。.
- 零件整合: 我們將閥體、閥蓋和安裝法蘭作為單一單元鑄造,消除了焊接子組件可能產生的泄漏路徑。.
精密鑄造的最大零件尺寸和重量是多少?
精密鑄造廠生產的零件範圍從幾盎司到數百磅。我們經常鑄造中到大型的石化硬件,包括重型泵殼、大型閥體和管板,同時在每個關鍵尺寸上保持嚴格公差。.
哪種鑄造合金最適合酸性氣體(H2S)應用?
對於酸性服務鑄造合金,易受硫化應力裂紋影響,雙相不銹鋼鑄造等級(如2205和2507)以及鎳基超合金如Hastelloy C-276和Inconel 625提供最佳保護。對於極端磨損與腐蝕的情況,, 鈷合金鑄造解決方案 在極端磨損、腐蝕和高溫環境下提供可靠的邊界層保護,適用於嚴苛的井下和閥座環境。.
精密鑄造如何降低長期加工和更換成本?
熔模鑄造在三個關鍵領域最小化生命周期成本:
- 加工時間縮短: 接近原始形狀的鑄造留下的剩餘材料最少,因此零件只需進行最終的關鍵表面加工。.
- 高級材料節省: 較少的原材料浪費直接降低使用昂貴專用合金的成本。.
- 延長使用壽命: 均勻的冶金密度和高耐腐蝕性降低了意外的設備停機和零件更換次數。.