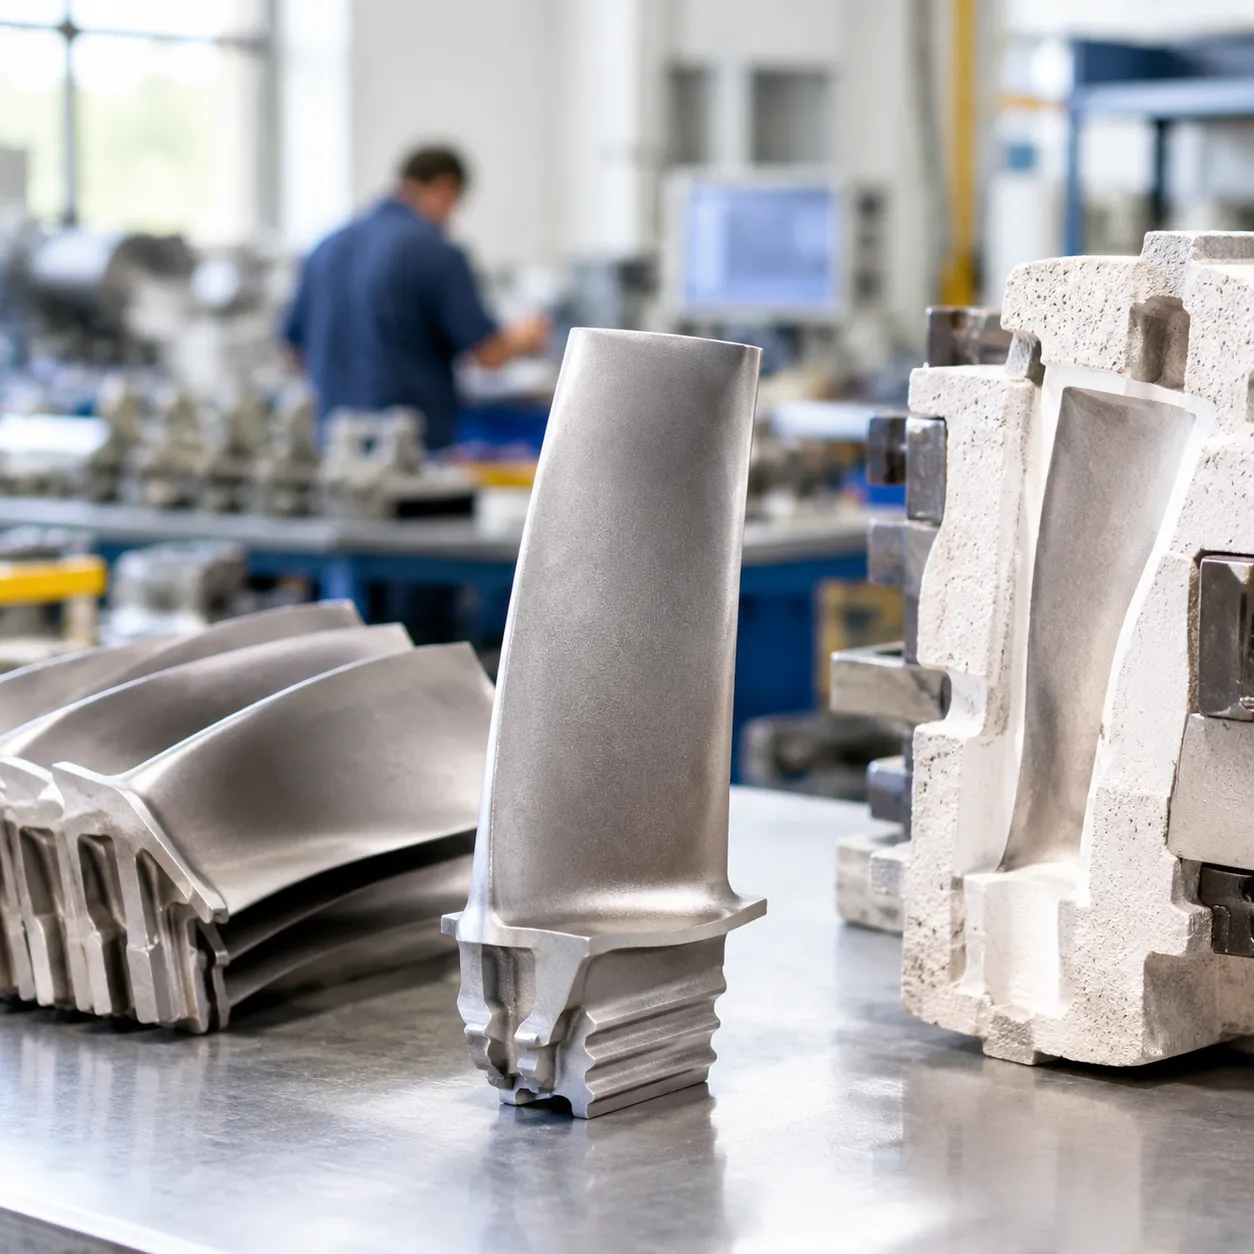
精密鑄造與砂型鑄造 主要是模具與精度的決策:失蠟陶瓷殼模的精密鑄造在表面處理與尺寸公差方面勝出,而綠砂模則在零件尺寸、模具成本與交貨時間方面較具優勢。.
本指南比較了設計複雜度、各金屬鑄造工藝的經濟性,以及砂型鑄造與精密鑄造的成本,幫助您將重量、體積與表面品質匹配到合適的製造路線。.
請使用以下的工藝概述與比較表,然後決定何時選擇精密鑄造或砂型鑄造作為您的生產方案。.
什麼是精密鑄造(失蠟鑄造)?
精密鑄造,廣泛稱為 失蠟鑄造, ,是一種用於製作複雜且高細節零件的高精度金屬鑄造工藝,具有優越的尺寸精度。.[1] 作為專業的精密鑄造與數控加工服務提供商,我們利用此方法提供接近成品形狀的零件,顯著降低或消除二次加工的需求。.
精密鑄造工藝
製造流程依賴高精度一次性模具與陶瓷殼模。其步驟流程包括:
- 模型製作: 將熔融蠟注入精密金屬模具中,以產生與最終零件完全一致的 蠟模 。.
- 樹脂組裝: 將多個蠟型連接到中央蠟導流系統與流道系統,形成一個組裝樹。.
- 陶瓷殼塗覆: 反覆將蠟組件浸入耐火泥漿中,並覆蓋細陶瓷砂,以建立一個堅固的 蠟樹會重複塗覆,以建立堅固的.[2]
- 脫蠟: 。.
- 澆鑄: 預熱陶瓷殼並在重力或真空輔助下將熔融金屬倒入空腔。.
- 脫模與修整: 冷卻後破碎陶瓷殼,將零件從中央樹脂切割出來,並進行表面噴砂與品質檢驗。.
優點與缺點
| 優點 | 缺點 |
|---|---|
| 卓越的表面處理: 提供極為光滑的表面,需後續加工的程度最低。. | 較高的模具成本: 初始蠟模注射模具需提前投入資金。. |
| 嚴格的尺寸公差: 能直接從模具獲得關鍵尺寸。. | 較長的交貨時間: 多層陶瓷殼的浸漬與乾燥需控制生產週期。. |
| 高設計複雜度: 能輕鬆生產薄壁、複雜的內扣和細緻的內部細節。. | 尺寸限制: 對於中小型零件最具成本效益;大型零件在經濟上較具挑戰性。. |
| 廣泛的合金相容性: 適用於不銹鋼、碳鋼、超合金及有色金屬。. | 勞動密集的步驟: 多個操作階段增加每批次的基本生產步驟。. |
什麼是砂型鑄造?
砂型鑄造是現代製造中最具多功能性和成本效益的金屬鑄造工藝之一。.[3] 透過形成由緊實砂混合物構成的模具空腔並將熔融金屬倒入其中,我們可以生產幾乎任何重量範圍的結構零件。無論是製作重型工業底座還是定制硬體,這種方法仍然是中大型金屬零件的行業標準。.
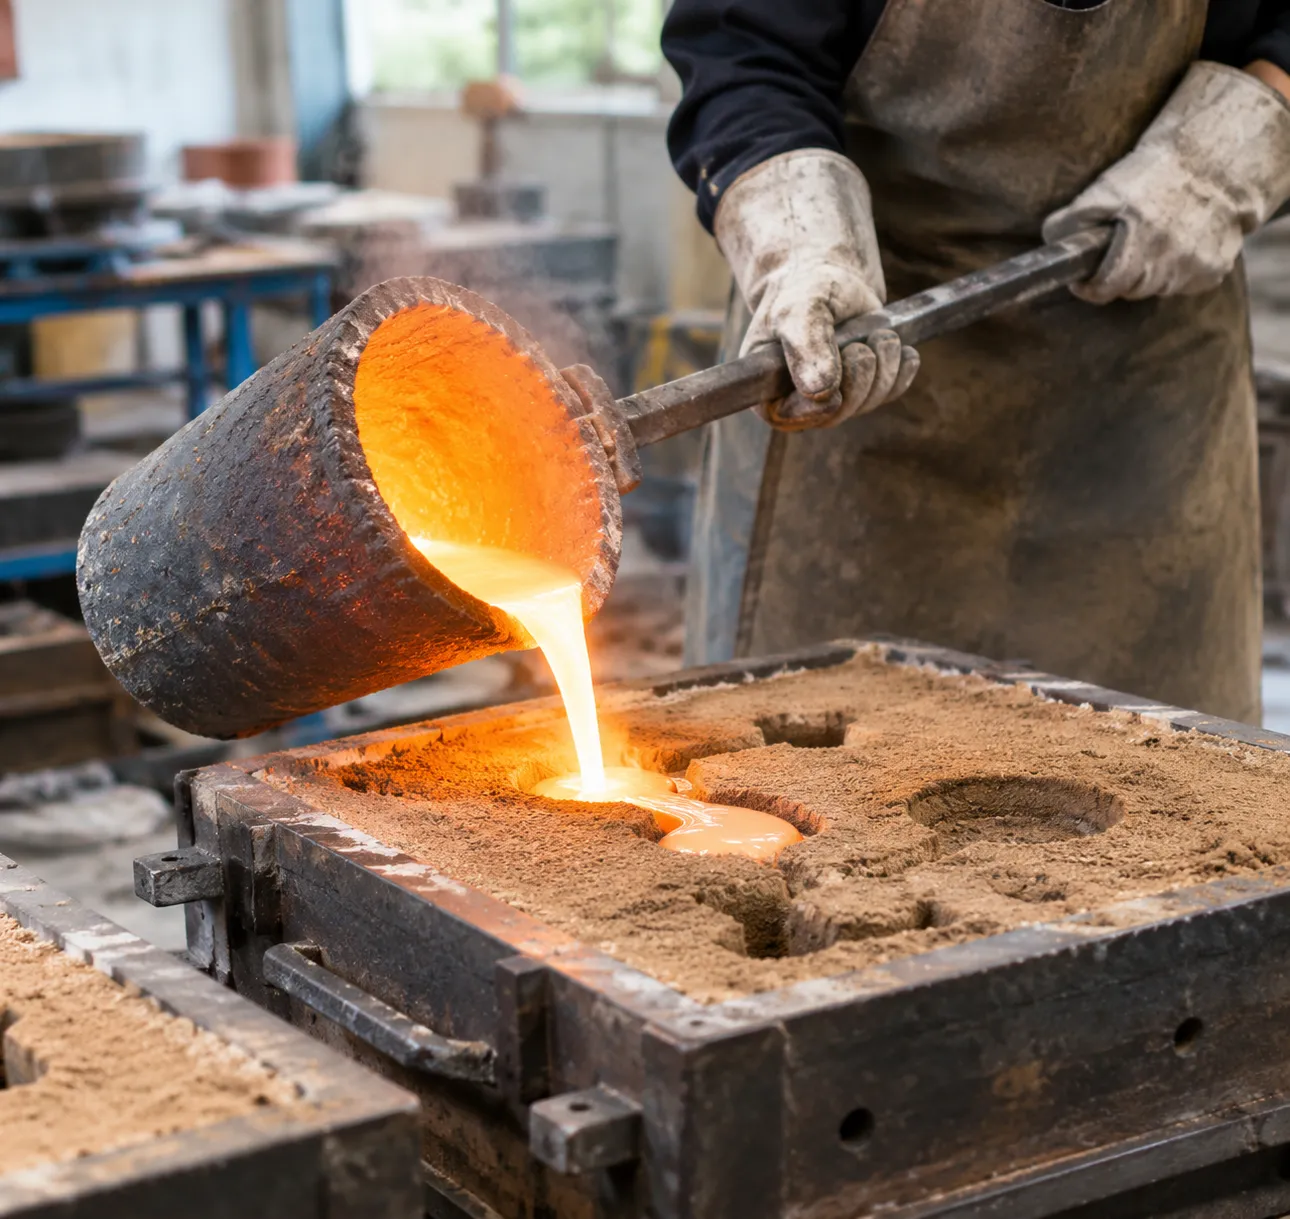
砂型鑄造流程
理解 砂型鑄造工藝運作方式的指南中詳細說明的關鍵步驟 有助於說明為何它被廣泛選用於堅固的工業應用。標準的生產流程包括幾個精簡的步驟:
- 樣板製作: 我們創建一個可重複使用的模型——通常由木材、樹脂或鋁製成——用以複製所需零件的外形。.
- 模具準備: 模型被放入一個模框中,並加入專用的砂混合物,例如 綠沙模 或化學結合樹脂砂,形成具有精確空腔和內建閘門系統的模具。.
- 金屬澆鑄: 熔融合金在高溫下直接倒入砂型空腔中,並允許其凝固。.
- 脫模與清理: 冷卻後,震動並破碎砂模以釋放原始鑄件。.
- 表面處理與機械加工: 零件經過噴砂、除去冒口,並進行精密數控加工以符合嚴格的尺寸要求。.
優點與缺點
主要優點:
- 低初期模具成本: 模型設備的設計與製造成本遠低於高精度鋼模。.
- 巨大尺寸容量: 能夠鑄造從幾盎司到數噸的零件。.
- 材料多樣性: 可在各種金屬上無縫運作,包括專用 不銹鋼砂模合金, 、碳鋼、灰鐵、球墨鑄鐵與青銅。.
- 快速模具製作週轉時間: 非常適合快速原型製作與低至中等產量的生產。.
主要缺點:
- 表面粗糙度較高: 砂模的紋理會留下自然的顆粒外觀,通常需要後處理。.
- 較寬的尺寸公差: 相比精密失蠟法,尺寸精度較低,通常需要次級加工來達到關鍵配合面。.
- 較厚的最小壁厚限制: 在製作極薄壁或超複雜內部幾何形狀方面有限制。.
投資鑄造與砂模鑄造:主要差異
在評估 熔模鑄造與砂模鑄造 對於製造項目,了解它們的技術與經濟取捨至關重要。作為精密鑄造與數控加工專家,我們每天分析這些核心參數,以將客戶的零件設計與最佳鑄造方式匹配。.
| 特點 | 精密鑄造(脫蠟法) | 砂模鑄造 |
|---|---|---|
| 尺寸公差 | 緊密(CT4-CT6標準) | 中等至寬鬆(CT9-CT12) |
| 表面光潔度(Ra) | 光滑(1.6至3.2微米) | 粗糙(12.5至25微米) |
| 零件尺寸範圍 | 幾克到約50公斤 | 1公斤到數噸 |
| 模具成本 | 較高的初期投資 | 較低的初始投資 |
| 設計複雜度 | 高(薄壁、細節精細) | 簡單到中等幾何形狀 |
尺寸精度與表面光潔度
投資鑄造提供卓越的精度和接近成型的能力。.[4] 剛性陶瓷殼能輕鬆再現細節,產生光滑的表面(Ra 1.6-3.2 微米),無需大量的美容加工。相比之下,沙模在鑄件表面留下顆粒狀紋理。雖然管理 在砂型鑄造鋁合金的尺寸公差 在大型工業鑄件中表現良好,但關鍵的功能面和配合界面仍需進行後續的 CNC 加工。.
設計複雜度與零件尺寸限制
- 熔模鑄造 在高 設計複雜度, 方面表現出色,包括薄壁(薄至 1.5 毫米)、內部通道、倒角和無斜度的細緻標誌。然而,通常限制於50公斤以下的小中型零件。.
- 砂型鑄造 幾乎沒有上限的重量或尺寸限制。只要幾何形狀允許倒角和較簡單的芯模放置,它就能輕鬆容納巨大的引擎塊、大型閥門和重型機械底座,重量可達數百或數千公斤。.
模具成本與生產量
分析 砂型鑄造與投資鑄造的成本 涉及平衡前期模具成本與單位加工成本:
- 投資鑄造的模具成本 較高,因為需要精密的鋁或鋼模來注入蠟模。這使其非常適合中到大量的生產,因為較低的加工成本可以抵銷較高的模具投資。.
- 砂型鑄造模具 (通常由木材、樹脂或鋁製成)成本較低且生產速度較快,使砂型鑄造成為原型、短期批量和低量生產的最經濟選擇。.
材料選擇與交貨時間
兩種方法都能處理各種鐵基和非鐵基合金,從鑄鐵和青銅到高性能合金。例如,專門的 不銹鋼熔模鑄造 提供優異的耐腐蝕性和機械完整性,適用於複雜的硬體。關於 交貨時間, 砂模鑄造由於模具製作較為簡單,能更快提供初步原型樣品。投資鑄造則需要較長的多步驟流程——蠟模注射、樹脂組裝、多層陶瓷浸漬與脫蠟——才能進行鑄造。.
何時選擇投資鑄造
在決定使用 熔模鑄造與砂模鑄造, 選擇取決於精度、複雜度與表面處理需求。當您的專案需要嚴格的尺寸公差、複雜的內部通道以及出模即有優良表面品質時,我們建議使用投資鑄造。.
高精度與複雜幾何形狀
投資鑄造擅長生產具有複雜形狀、薄壁與細節的零件,傳統砂模無法複製。透過 高精度金屬鑄造投資模具成型工藝, 我們可以製作精細的輪廓、內凹和槽口,無需模角。.
| 特點 | 投資鑄造能力 |
|---|---|
| 尺寸公差 | 嚴格(通常±0.005英寸/英寸或更好) |
| 表面處理 | 光滑(通常125Ra或更佳) |
| 壁厚 | 薄壁可達1.5毫米(0.060英寸) |
| 內部通道 | 複雜的芯孔通道與精細的空腔 |
需要最少加工的應用
由於投資鑄造能產生接近成品的零件,能大幅減少鑄後的CNC加工、材料浪費與人工成本。這使其成為用於高性能、堅硬且昂貴材料(如我們的專用 鈷合金鑄造解決方案, ,)的最具成本效益的選擇,因為二次切割與研磨作業困難且成本高昂。.
- 近淨形精度: 免除二次銑削、車削與鑽孔作業。.
- 材料節約: 在鑄造昂貴的超合金與不銹鋼時,降低廢料率。.
- 零件整合: 將多個組裝零件合併為一個無縫的整體鑄件。.
何時選擇砂模鑄造
在比較時 熔模鑄造與砂模鑄造, 砂模鑄造在零件重量、原材料用量與初期資本支出為決定因素時,毫無疑問是最佳選擇。我們依靠綠砂模與樹脂砂模方法,提供可靠且耐用的重型零件,無需高昂的陶瓷模具模具成本。.
大型且重型金屬零件
砂模鑄造幾乎沒有零件尺寸或重量的上限。它是行業標準,用於鑄造需要高強度但微觀表面光滑度不必要的巨大、厚壁零件。.
- 無與倫比的承重能力: 能處理從幾磅到數噸的零件。.
- 重型應用: 非常適合機器底座、引擎塊、重型設備外殼,以及結構液壓零件,例如 鋁砂鑄閥體.
- 彈性合金選擇: 能高效使用灰鐵、球墨鐵、青銅、鋼和鋁合金。.
經濟實惠的原型製作與低量生產
如果您需要快速驗證或短期生產, 砂型鑄造與投資鑄造的成本 使砂模模具的製作變得更加實用。模型修改快速且成本低廉,允許在不廢棄昂貴模具的情況下進行設計調整。.
| 特點 | 砂鑄優勢 |
|---|---|
| 模具投資 | 低成本的木材、樹脂或鋁模大大降低前期成本。. |
| 交貨時間 | 更快的初期模具準備縮短早期開發週期。. |
| 產量彈性 | 適用於單一原型到中量生產的經濟選擇。. |
對於經歷快速設計迭代的定制零件,我們的 低量產快速原型與模具製作服務 有助於驗證配合與功能,同時保持交貨時間短和初期預算完整。.
如何選擇投資鑄造與砂模鑄造
審視不同方案的基本權衡 金屬鑄造工藝 讓您能夠同時優化零件性能與製造成本。.
評估預算與模具成本
了解完整的成本結構需要超越初始報價。當比較 投資鑄造與砂模鑄造成本, 時,您必須考慮模具、零件價格以及鑄後加工工作。.
| 成本類別 | 熔模鑄造 | 砂模鑄造 |
|---|---|---|
| 初始模具成本 | 中高;需要精密金屬模具來製作蠟模。. | 低到中等;使用較簡單的木材、樹脂或金屬模具。. |
| 每件生產成本 | 低批量時較高;在中到大量生產中具有競爭力。. | 在小批量和大量生產中都較低。. |
| 次級加工成本 | 最少;產出接近成品形狀的零件,準備組裝。. | 較高;通常需要在關鍵表面進行大量CNC加工。. |
| 材料效率 | 高;嚴格的公差可降低原材料浪費與廢料率。. | 中等;較大的澆口系統和較重的機器原料會增加廢料。. |
平衡生產時間與品質要求
交貨時間和零件品質要求通常決定了投資鑄造或砂型鑄造是否適合您的時間表和應用。對於關鍵工業應用,請參考我們的 工程師精密金屬鑄造指南 以使項目規格與工藝能力保持一致。.
- 選擇投資鑄造: 當您的設計需要嚴格的尺寸公差(±0.005 in/in)、複雜的薄壁幾何形狀、細緻的表面光潔度(Ra 3.2或更好)以及最小的後加工機械加工時。.
- 選擇砂模鑄造: 當您需要大型或重型結構零件、快速樣品製作以進行快速原型設計、較低的前期資本投資,或接受較大的機加工餘量時。.