

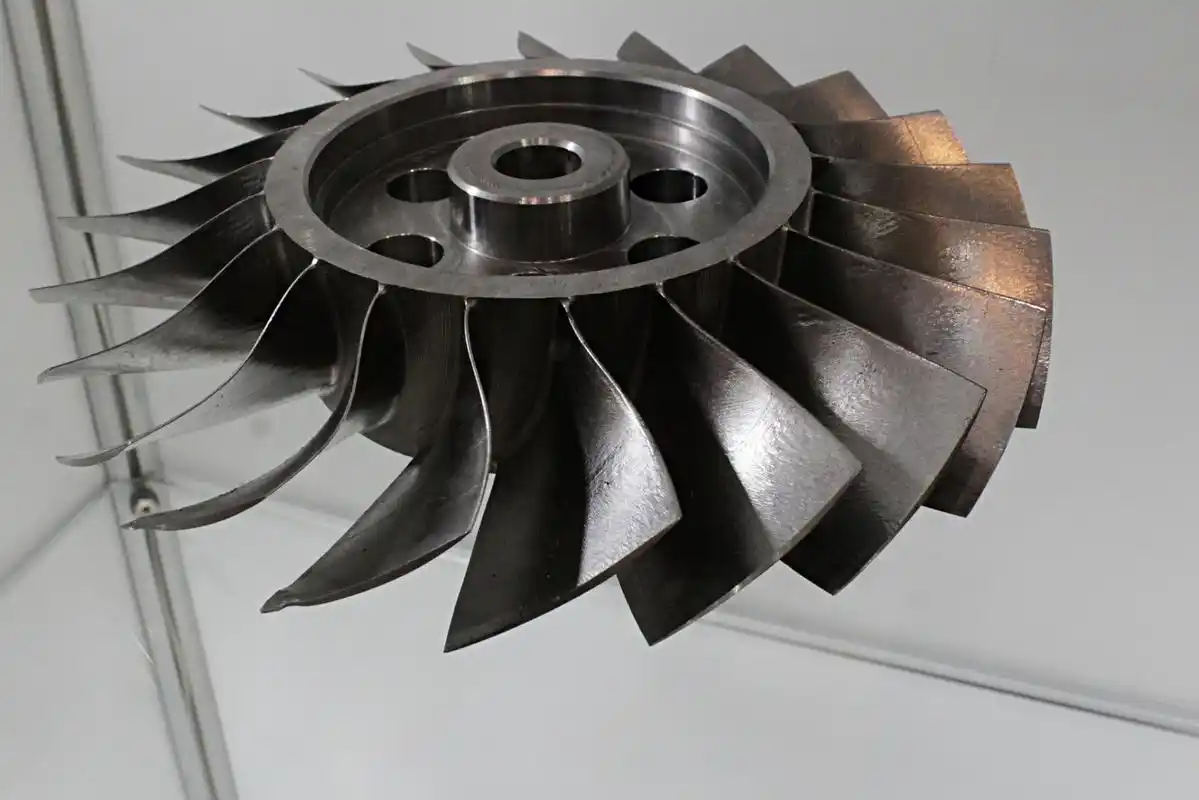
ما هي عملية صب الشمع المفقود لشفرات التوربينات؟
يواجه كل مهندس في أنظمة الدفع والطاقة ذات درجات الحرارة العالية نفس العقبة: فتوريد كتل السبائك الصلبة لا يمكنه إنتاج ممرات التبريد الداخلية المعقدة التي تتطلبها توربينات الغاز الحديثة، بينما تؤدي التشغيل متعدد المحاور إلى استهلاك سريع للأدوات وتوليد هدر غير مقبول في المواد. إن عملية صب الشمع المفقود لشفرات التوربينات تحل هذه المعضلة. من خلال استخدام نماذج الشمع المستهلكة المغطاة بملاط السيراميك الحراري، ننتج أسطحاً هوائية قريبة من الشكل النهائي باستخدام سبيكة فائقة متقدمة تتحمل البيئات التشغيلية القاسية.[1]
لماذا يهيمن صب الشمع المفقود الدقيق على قطاعات الطيران وتوليد الطاقة
تعمل أقسام توربينات الضغط العالي في مسارات الغاز الساخن حيث تقترب درجات الحرارة غالباً من نقطة انصهار المعدن نفسه. لا يمكن لتقنيات التصنيع القياسية البقاء أو إنتاج الهندسة اللازمة للتعامل مع هذه الظروف. الصب الدقيق بالشمع المفقود يظل المعيار العالمي عبر محركات الطيران و التوربينات الغازية الصناعية لأسباب واضحة:
- تكامل الهندسة الداخلية: إنه يسمح لنا بصب ممرات تبريد معقدة ومتعرجة وزعانف دبوسية مباشرة داخل جدران الشفرة.
- مرونة السبيكة: تستوعب العملية السبائك الفائقة المذابة تحت التفريغ والتي تُعرف بصعوبة أو استحالة تشكيلها وتصنيعها بالطرق التقليدية.
- دمج المكونات: يتم تشكيل الملفات الشخصية الديناميكية الهوائية المعقدة، والمنصات، وميزات الغطاء كمكون واحد سلس، مما يلغي الوصلات الميكانيكية التي تعرض النظام للإجهاد الحراري.
صب الشمع المفقود مقابل التشكيل التقليدي
| الميزة | الصب بالشمع المفقود الدقيق | التشكيل التقليدي |
|---|---|---|
| ممراتها الداخلية للتبريد | دوائر تبريد معقدة متعددة المرور يتم سبكها عبر قلوب خزفية | مقتصرة على ثقوب مستقيمة بسيطة محفورة أو هياكل مصمتة |
| حرية الهندسة | أشكال انسيابية رفيعة ومعقدة وخطوط غير خطية | مقتصرة على أشكال بسيطة ذات استدقات موحدة |
| قابلية تصنيع السبائك الفائقة | سبك السبائك الفائقة المتقدمة ذات درجات الحرارة العالية بسهولة | مقتصرة على السبائك القابلة للطرق والمطيلة؛ تآكل عالٍ للقوالب |
| استخدام المواد | شكل قريب من الشكل النهائي مع الحد الأدنى من الخردة وإعادة تدوير القنوات | هدر كبير للمواد الخام أثناء التشغيل الآلي والتشذيب |
قدرات التفاوتات الأبعاد والتشطيب السطحي
إن تقليل التشغيل الثانوي على مكونات السبائك الفائقة يعد أمراً بالغ الأهمية للحفاظ على تكاليف الإنتاج تحت السيطرة. نظراً لأن قوالب القشرة الخزفية تلتقط تفاصيل السطح الدقيقة من نماذج الشمع المحقونة، تنتج العملية تحكماً دقيقاً في الأبعاد بالقرب من الشكل النهائي عبر المقاطع المعقدة:
- تحكم هندسي دقيق: تضمن سمك الجدار المتسق وأبعاد الوتر أداءً ديناميكياً هوائياً مستقراً عبر مجموعات الشفرات.
- تشطيب سطحي متفوق كما هو مصبوب: تنتج طبقات الوجه الحرارية الدقيقة المستخدمة في قشورنا الخزفية أسطح شفرات ملساء، مما يقلل مباشرة من السحب الديناميكي الهوائي للطبقة الحدودية.
- تقليل المعالجة اللاحقة: تظل الخطوط الانسيابية الحرجة خالية تقريباً من التشطيبات النهائية، ولا تترك سوى هندسة شجرة الجذر وتداخلات الأطراف للطحن النهائي الدقيق.
عملية السبك الاستثماري خطوة بخطوة لشفرات التوربينات
تعمل شفرات التوربينات في ظروف قاسية لا تقبل المساومة. عند التعامل مع الأشكال الضيقة، وقنوات التبريد، وسرعات الدوران العالية، نعتمد على سير عمل محكم وقابل للتكرار لضمان السلامة الميتالورجية من النموذج إلى الجزء النهائي.
1. حقن نموذج الشمع وتجميع القطع المتعددة
يبدأ كل شيء بالدقة الأبعاد في الأدوات. نقوم بحقن شمع النماذج المكيف في قوالب فولاذية مقطوعة لنسخ شكل الشفرة. إذا كانت الشفرة تستخدم ممرات تبريد داخلية، فإننا نثبت قلباً من السيراميك المحروق مسبقاً داخل القالب مسبقاً. بعد التبريد والفحص، نقوم بلحام نماذج الشمع هذه على عمود شمعي مركزي ومجرى للصب. يعمل هذا التجميع الكامل كنظام مجرى للمعدن فائق السبائك المنصهر لاحقاً.
2. بناء القشرة السيراميكية باستخدام ملاط الحراريات وغطسات الرمل
لبناء قشرة يمكنها تحمل درجات حرارة الصب العالية دون تشوه، نستخدم الغمس الروبوتي متعدد الطبقات:
الطبقة الأساسية: نغمر شجرة الشمع في ملاط حراري دقيق (غالباً يعتمد على الزركون) ونطليها برمل دقيق للغاية لالتقاط تفاصيل السطح الانسيابي بدقة.
طبقات الدعم: بمجرد جفاف الطبقة الأساسية تحت رطوبة متحكم بها، نطبق طبقات دعم متعددة باستخدام رمل الألومينوسيليكات الخشن لبناء قوة ميكانيكية للجدار.
طبقة الختم: تغمس الملاط النهائية لختم الهيكل، مما يمنع حبات الرمل السائبة من التسرب إلى تجويف القالب أثناء الصب.
3. إزالة الشمع عبر وعاء الضغط البخاري عالي الضغط
يتمدد الشمع بشكل أسرع من السيراميك عند تسخينه، مما يخلق إجهاد طوقي يمكن أن يشرخ جدران القالب الرقيقة. نضع القوالب الخضراء داخل وعاء ضغط بخاري سريع الضغط يعمل عند 8 إلى 10 بار. يعمل البخار عالي الضغط على تبخير طبقة الشمع الخارجية بشكل شبه فوري، مما يخرج الجزء الأكبر من الشمع في غضون دقائق قبل أن يتسبب التمدد الحراري في كسر القشرة.
4. تسخين القالب المسبق وتلبيد بدرجات حرارة عالية
لا تزال القوالب منزوعة الشمع تحتوى على بقايا الشمع والمواد الرابطة الضعيفة. نحمل القوالب في أفران حرق مستمرة لحرقها بين 950 درجة مئوية و1150 درجة مئوية. تحقق مرحلة تلبيد قالب القشرة السيراميكية هدفين حاسمين: فهي تحرق بقايا الكربون بالكامل وتلبد جزيئات السيراميك في قالب صلب ومستقر حرارياً جاهز لتحمل صدمة المعدن السائل.
5. الصهر بالحث الفراغي (VIM) وصب السبائك المنصهرة
السبائك الفائقة الغنية بالعناصر التفاعلية تأكسد بسرعة في الهواء الطلق. نقوم بصهر وصب معادننا داخل غرفة صهر بالحث الفراغي (VIM) تحت فراغ عالٍ أو أجواء الأرجون الخاملة.[2] يتم وضع القالب السيراميكي المسخن مسبقاً مباشرة تحت بوتقة الصهر تقليلاً للفقد الحراري. لمكونات التوربينات المتطلبة، ننشر المسبوكات الاستثمارية الدقيقة للحرارة الشديدة لضمان ملء المصهور للحواف الخلفية الرقيقة دون تجميد مبكر، أو انكماش دقيق، أو تكوين خبث.
6. إزالة القشرة، قطع البوابات، وتطهير المسبوكات
بمجرد أن يتصلب المعدن ويبرد تحت منحنيات تبريد محكومة، يتم إزالة القشرة:
إزالة الصب: تستخدم الهزازات الهوائية عالية التردد ونفثات الماء عالي الضغط لتكسير القشرة الخزفية الخارجية وإزالتها.
قطع البوابات: نقوم بقطع الريش عن شجرة الصب باستخدام مناشار القطع الكاشطة أو تقنية التفريغ الكهربائي بالأسلاك (EDM) لحماية هندسة جذور الريش.
تنظيف الأسطح: تخضع الريش المسبوكة لعملية تنظيف خفيفة بالرمال (سفع بالحبيبات) ومعالجة كيميائية لإزالة قشور السطح المتبقية ومواد القلب الداخلي.
قنوات التبريد الداخلية في عملية الشمع المفقود (السبائك الاستثمارية) لريش التوربينات
تتجاوز درجات حرارة الاحتراق في المحركات الحديثة في كثير من الأحيان نقطة انصهار السبائك الفائقة. لمنع احتراق المعدن، نقوم بناء أجنحة مجوفة. نحن نعتمد على قلوب خزفية لتشكيل قنوات تبريد داخلية تعمل على تمرير هواء نزف الضاغط مباشرة عبر الريشة، مما يخلق طبقة حدية حرارية واقية فوق الغلاف الخارجي.[3]
في عملية الشمع المفقود لريش توربينات الطلب، ويتطلب تحقيق هذه القنوات المتعرجة المعقدة ومصفوفات الزعانف الدبوسية تقنية قلب خزفي دقيقة.
تصنيع وإدخال القلب الخزفي
لا يمكن لأدوات تشكيل نموذج الشمع القياسية تشكيل ممرات متعرجة، أو عمياء، أو ذات قطع سفلي مباشرة. نحن نحل هذه المشكلة عن طريق صب القلوب المقاومة للحرارة مسبقاً قبل حقن أي شمع:
- تركيبة القلب: نستخدم ملاطاً خزفياً عالي النقاء مبنياً على السيليكا أو الألومينا، ويتم تشكيله بالحقن المنقول في قوالب القلب وتلبينه في درجات حرارة عالية لتحقيق الاستقرار الهيكلي.
- إدخال القالب: يتم وضع القلب الخزفي الملبن مسبقاً في أدوات حقن الشمع.
- حقن النموذج: يملأ الشمع المنصهر التجويف المحيط بالقلب، محيطاً به بالكامل مع إبقاء طبعات تحديد الموقع مكشوفة.
في حين أن الأجزاء الأساسية تستخدم تجاويف مفتوحة - تشبه المبادئ الموجودة في دليلنا لعمليات السبائك والسبك عالي الدقة - تتطلب الشفرات الهوائية للتوربينات هذه النواة التضحوية لإنشاء هندسة داخلية معقدة.
التحكم في إزاحة القلب وسمك الجدار
يُعد انزياح القلب تحت الضغط الديناميكي للسبائك الفائقة المنصهرة المتدفقة سبباً رئيسياً لتلف القطع. فإذا تحرك القلب ولو جزءاً من المิลيمتر، تصبح إحدى الجدران رقيقة بشكل خطير بينما تصبح الأخرى سميكة جداً، مما يؤدي إلى الفشل الناتج عن الإجهاد الحراري.
| عامل التحكم | تحدي الإنتاج | الحل الهندسي |
|---|---|---|
| الطفو المعدني الديناميكي | قوة طفو سبيكة المعدن المنصهر ترفع القلب | مطبوعات السيراميك المتكاملة عند الجذر/الطرف تثبت في الغلاف الخارجي |
| انحراف السطح الانسيابي | القلوب الطويلة النحيلة تنحني تحت ضغط رأس السائل المعدني | دبابيس الكوارتز الدقيقة وقوالب البلاتين توفر دعماً في المنتصف |
| انتظام سمك الجدار | التفاوت يسبب نقاطاً ساخنة وتبريداً غير متساوٍ | اختبار بالموجات فوق الصوتية في الوقت الفعلي يقيس تجانس الجدار |
الترشيح الكيميائي بعد الصب
بمجرد أن تتصلب السبيكة المنصهرة داخل الغلاف، يُحبس قلب السيراميك الصلب داخل المعدن المسبوك. يعتبر التقشير الميكانيكي أو التفجير أمراً مستبعداً لأنه يضر بممرات التبريد الداخلية الهشة.
بدلاً من ذلك، نستخدم الترشيح الكيميائي للقلب:
التعقيم الكاوي: تدخل المسبوكات إلى وعاء تعقيم عالي الضغط ممتلئ بمحلول مركز من هيدروكسيد البوتاسيوم (KOH) أو هيدروكسيد الصوديوم (NaOH).
الذوبان الحراري: Operating under elevated pressures and temperatures, the caustic bath aggressively reacts with and dissolves the silica-based ceramic core.
Neutralization & Flushing: The caustic solution converts the ceramic to soluble silicates, leaving behind completely open, clean interior cooling channels without corroding the surrounding superalloy blade.
Additive Patterns and Cores in the Investment Casting Process for Turbine Blades
مدة إعداد الأدوات للأنوية الخزفية المعقدة وتجميعات الشمع متعددة القطع يمكن أن تهيمن على التطوير المبكر للأجنحة المجوفة. التصنيع الإضافي الآن يلبي نفس الحاجة الصب بالشمع المفقود طريق عن طريق طباعة أنماط قابلة للتحويل وهياكل جوهرية خزفية لا تزال تتلقى تقليديًا قشرة خزفية, dewax, and vacuum pour - without rewriting the foundry metallurgy stack.[2]
بالنسبة لـ عملية الشمع المفقود لريش توربينات برامج التي تتطلب تكرارات نمط سريعة، نقيم عادةً ثلاثة إدخالات إضافية:
- Printed wax or resin patterns: الطباعة بالتقنية الصلبة أو الأنماط المطبقة بالمواد تحل محل أو تكمل القوالب المصبوبة بالحقن نموذج شمعي trees for prototypes and low-rate trials, then follow the same slurry dips used in صب الشمع المفقود.
- Printed ceramic cores: Additive cores target serpentine internal cooling channels that are expensive to sink into hard tooling, then leach out after solidification like conventional silica cores.
- Hybrid production: عادةً ما تعود معدلات الإنتاج إلى القوالب المعالجة بمجرد تجمد الهندسة؛ يظل الإضافة على المسار الحرج لتغييرات التصميم، ونماذج الأجزاء الاحتياطية، والميزات الأساسية التي من شأنها أن تجبر على تجميعات نواة متعددة القطع.
Additive does not replace vacuum melting, grain control, HIP, or NDT. It shortens pattern/core access so الصب الدقيق trials can start earlier while the hot-section alloy and solidification recipe stay under foundry control.
تحقيق هياكل حبيبية حرجة في سبائك شفرات التوربينات بالاستثمار
الإجهاد الحراري والاحمال الطاردة المركزية سيستغلان أي ضعف معدني في مسار الغاز الساخن. في المسبوكات التقليدية، تعمل حدود الحبيبات العرضية نقاط بدء لتكوين الفراغات، وانزلاق حدود الحبيبات، وفشل الزحف المحتمل. في عملية السبائك بالاستثمار التي تتطلبها شفرات التوربينات، فإن التحكم في كيفية تصلب السبائك الفائقة المنصهرة يحدد ما إذا كان المكون سيعمل لآلاف ساعات التشغيل أو يفشل بشكل مبكر تحت الحمل.
نحن نتلاعب بحركيات التصلب داخل أفران الصب بالتفريغ لإنتاج ثلاثة هياكل حبيبية متميزة مصممة خصيصاً لتناسب ملفات الإجهاد المحددة درجات حرارة الخدمة. للاطلاع على المعلمات التفصيلية حول توافق المواد عبر هذه الطرق، يرجى مراجعة دليل السبائك للسبائك عالية الأداء والصب الدقيق.
الصب ذو الحبيبات المتساوية (EQ) لشفرات توربينات الضغط المنخفض ذات الإجهاد الأقل
الصب ذو الحبيبات المتساوية هو الطريقة الأساسية لمكونات الشمع المفقود. يتصلب المعدن المنصهر بشكل موحد في جميع أنحاء تجويف القالب السيراميكي، مما يشكل حبيبات متساوية الاتجاه وموجهة عشوائياً:
- ديناميكيات التصلب: يبرود المعدن من جدران القالب إلى الداخل، مما يخلق خصائص ميكانيكية موحدة في جميع الاتجاهات.
- الإدارة الحرارية: تحافظ ملفات التسخين التقليدية على درجة حرارة الغلاف قبل الصب، يليه تبريد غير موجه.
- التطبيق المستهدف: مثالي لشفرات توربينات الضغط المنخفض وريش المرحلة الخلفية المعرضة لدرجات حرارة تشغيل معتدلة وإجهاد ميكانيكي أقل.
- كفاءة التكلفة: يتطلب معالجة (EQ) دورات صهر الحث بالتفريغ القياسية دون لوحات تبريد مخصصة أو آليات سحب، مما يحافظ على دورات الإنتاج قصيرة ومعدلات الخردة منخفضة.
الصب المتجه (DS) للتخلص من حدود الحبيبات العرضية
تتعامل الشفرات المتصلبة اتجاهياً مع الزحف عن طريق محاذاة الحبيبات بالتوازي مع محور الإجهاد الأساسي. من خلال القضاء على الحدود العمودية على قوى الطرد المركزي، فإننا نمنع فصل الحبيبات تحت الشد درجات الحرارة العالية:
- التدرج الحراري المحوري: يجلس الغلاف السيراميكي فوق لوحة تبريد نحاسية مبردة بالماء داخل فرن حث بالتفريغ.
- السحب المتحكم فيه: أنظمة الدفع الميكانيكية تخفض القالب من المنطقة الساخنة بمعدل مقاس بدقة.
- النمو العمودي: تتكون الحبيبات عند صفيحة التبريد وتنمو عمودياً بلورات طويلة عمودية تمتد من الجذر إلى طرف الريشة.
- مكسب الأداء: توفر مكونات الصب الموجه (DS) قفزة ملحوظة في مقاومة الإجهاد الحراري ومقدار قوة الزحف الطولي مقارنة بالسبائك التقليدية متساوية المحاور.
تقنيات صب البلورات الأحادية (SX) باستخدام محددات البلورات
تزيل ريش التوربينات ذات البلورات الأحادية حدود الحبيبات تماماً. وبدون واجهات الحدود، لا تصبح للتشققات الدقيقة مسارات تفضيلية تنتشر من خلالها، مما يسمح لتوربينات المحركات بالعمل في درجات حرارة تتجاوز نقطة الانصهار العادية للمعادن الأساسية المصبوبة تقليدياً.[4]
- ميكانيكا اختيار الحبيبات: نضع تضيقاً حلزونياً يُعرف بمحدد البلورات الحلزوني، مباشرة فوق صفيحة التبريد. وبينما تتنافس الحبيبات العمودية للنمو نحو الأعلى، فإن الحلول الهندسي يعيق جسدياً جميع الحبيبات باستثناء حبيبة واحدة موجهة في الاتجاه البلوري المفضل (عادةً [001]).
- بديل البذرة البلورية: من أجل محاذاة بلورية دقيقة، نضع سبيكة بذرة صلبة موجهة مسبقاً عند قاعدة تجويف القالب لتوجيه نمو البلورات دون الاعتماد كلياً على هندسة المحدد.
- ميزة التركيب الكيميائي: يؤدي القضاء على حدود الحبيبات إلى إزالة الحاجة إلى عناصر تقوية حدود الحبيبات مثل الكربون والبورون والزركونيوم. وهذا يرفع درجة حرارة الانصهار الابتدائية للسبائك الفائقة القائمة على النيكل، مما يسمح بدرجات حرارة معالجة حرارية أعلى للحل واستقرار فائق للطور.
مقارنة مقاومة الزحف في درجات الحرارة العالية عبر أنواع الحبيبات
إن الاختيار بين هياكل EQ وDS وSX يوازن بين قسوة بيئة التشغيل وتعقيد دورة التصنيع.
| المقياس / السمة | متساوي المحاور (EQ) | مصلب بتوجيه (DS) | بلورة أحادية (SX) |
|---|---|---|---|
| شكل الحبيبات | بلورات عشوائية ثلاثية الأبعاد | بلورات عمودية محاذية محورياً | بلورة أحادية متجانسة |
| حدود عرضية | موجود في جميع أنحاء المكون | تم القضاء عليها تمامًا | تم القضاء عليها تمامًا |
| مقاومة الزحف | القدرة الصناعية الأساسية | تحسن بشكل ملحوظ على طول المحور Z | أقصى مقاومة للزحف |
| عمر الكلل الحراري | معيار | عالي (معامل يونغ منخفض محورياً) | تحمل استثنائي للصدمات الحرارية |
| موقع المرحلة النموذجي | مراحل توربينات الضغط المنخفض | صفوف توربينات توليد الطاقة والضغط المتوسط | المرحلة 1 و 2 لتوربينات الضغط العالي |
| تعقيد الصب | صب قياسي في التفريغ | السحب الديناميكي الدقيق | السحب الدقيق مع محدد البلورات |
أين يتم استخدام شفرات التوربينات بعملية الصب الاستثماري
نفس الشيء عملية صب الشمع المفقود لشفرات التوربينات تدعم الأسطح الديناميكية الهوائية الدوارة والثابتة عبر أساطيل الدفع وتوليد الطاقة، مع سبيكة وبنية حبيبية متناسبة مع درجات حرارة واجهادات المرحلة.
- التوربينات الغازية الفضائية: تعتمد شريحات وريش مرحلة الضغط العالي على سبائك النيكل الفائقة ذات هياكل التصلب الاتجاهي (DS) أو البلورات الأحادية (SX)، والتبريد بالفيلم الهوائي، والسطوح الانسيابية المطلية لمحركات الطيران.
- توربينات الغاز الصناعية (IGT): تركز ريش توليد الطاقة الأكبر حجماً على عمر الزحف الطويل، ومقاومة التآكل الساخن، وأنظمة الطلاء القابلة للإصلاح تحت التشغيل المستمر - وهي نفس عائلة الأجزاء المشمولة في صبوق توليد الطاقة بالاستثمار البرامج.
- مراحل البخار والتمدد: تستفيد درجات حرارة المعادن القصوى الأقل من السطوح الانسيابية القريبة من الشكل النهائي، ومناطق الاختناق الضيقة، ودرجات الفولاذ المقاوم للصدأ أو النيكل عندما يسيطر التآكل أو التآكل الناجم عن البخار الرطب.
السبك الاستثماري غالباً ما يكون هو المسار الأساسي الخاطئ عندما يكون السطح الانسيابي عبارة عن مقطع بثق مصمت بسيط بدرجة حرارة معتدلة بدون تبريد داخلي - حيث تكون القطع الخام المطروقة أو المشغولة بشكل مكثف أرخص. بمجرد ظهور الممرات المجوفة، أو الحواف الخلفية الرقيقة، أو متطلبات البلورة الأحادية،, عالية الأداء يظل السبك الاستثماري الفراغي هو مسار الإنتاج العملي.
السبائك الفائقة لعملية السبك الاستثماري لشفرات التوربينات
في عملية الشمع المفقود لريش توربينات الطلب، يعد اختيار المواد هو الفارق بين تشغيل محرك موثوق وفقدان كارثي للشفرات. نحن نختار السبائك الفائقة بناءً على ما إذا كانت الشفرة تواجه صدمة حرارية خام، أو غاز عادم تآكلي، أو حمض طرد مركزي خالص.
السبائك الفائقة القائمة على النيكل للقوة في درجات الحرارة الفائقة
لمراحل توربينات الضغط العالي،, سبائك النيكل الفائقة - المصنفة ضمن الدرجات في دليل تصنيف مواد السبائك الفائقة - تظل معيار الصناعة.
- التحكم في البنية الدقيقة: فهي تشكل مصفوفة متماسكة من غاما برايم تقاوم بشكل مباشر حركة الانخلع في درجات حرارة تقترب من 1000 درجة مئوية وما فوق.
- مقاومة الزحف: تحت الأحمال الحرارية والميكانيكية الشديدة، تحافظ هذه الدرجات على مقاومة الخضوع حيث تلين السبائك الأخرى.
- الاستخدام الأساسي: شفرات التوربينات ذات الضغط العالي والمكونات الدوارة الحرجة حيث لا يمكن أن يفشل السلامة الميكانيكية.
السوبرالوي من الكوبالت لمقاومة التآكل الحراري والتآكل والاحتكاك
- استقرار السطح المتفوق: تقدم مصفوفات الكوبالت مقاومة عالية للتآكل الحراري بالأحماض الكبريتية والأكسدة.
- مقاومة الاحتكاك والتآكل: مثالي لزوايا توجيه الفوهات والمكونات الثابتة التي تتعرض لدورات حرارية قاسية ولكن بجهد دوران أقل قليلاً.
- تقوية الكربيد: تثبت كربيدات حدود الحبوب السبائك تحت تدفقات الغاز التشغيلية القاسية.
عناصر مقاومة للحرارة واستقرار السبيكة
تعتمد السوبرالوي الحديثة على عناصر مقاومة للحرارة الثقيلة - بشكل رئيسي الرينيوم، والتنجستن، والتنتالوم، والموليبدينوم - لتثبيت سلامة الحبوب.
- تثبيت الانزلاقات: تبطئ الذرات الكثيفة من الانتشار في الحالة الصلبة، مما يمنع انزلاق حدود الحبوب تحت الأحمال العالية.
- استقرار الطور: تمنع نسب العناصر المقاومة للحرارة الصحيحة تكوين أطوار هشة تسبب بداية تشققات مبكرة.
- موصلية حرارية: توازن الإضافات المثلى بين الصلابة الهيكلية دون التسبب في نقاط حرارية محلية.
نسبة المادة الأصلية مقابل نسبة العودة في الصهر بالتحريض الفراغي (VIM)
يجب أن تظل كيميائية الذوبان نظيفة داخل فرن الصهر بالتحريض الفراغي (VIM). إن امتصاص الغاز أو الشوائب الدقيقة سيدمر كامل دفعة الشفرات.
| مادة الشحن | النسبة النموذجية | الفائدة الرئيسية | تنبيه العملية |
|---|---|---|---|
| سبائك أصلية نقية | 50% - 100% | شوائب ضئيلة للغاية (الأكسجين، النيتروجين) | تكلفة إدخال مواد خام أعلى |
| مرتجعات مسبك نظيفة | تصل إلى 50٪ | الاستخدام الكفء للبوابات، والناهضات، والمجاري | يتطلب إزالة قشور سطحية صارمة وتكريراً في الفراغ |
نحافظ على دورات المرتجعات مفصولة بدقة حسب عائلة السبائك. يتيح لنا مزج الشحنات الأصلية المعتمدة مع المرتجعات المؤهلة الحفاظ على درجات حرارة السيولة الدقيقة، والقضاء على الخبث، وتوصيل معدن نظيف وخالٍ من العيوب إلى كل قالب سراميك.
معالجات ما بعد الصب والتشطيب لشفرات التوربينات المسبوكة بالاستثمار
غالباً ما تحتوي الأجزاء المسبوكة حديثاً على مسامية دقيقة، وإجهادات صب متبقية، وفصل شجيري والتي ستفشل بسرعة في القسم الساخن من المحرك. نحن نعتمد على تسلسل منضبط للمعالجات الحرارية والميكانيكية والسطحية لرفع كل شفرة إلى معايير الطيران الحرجة للمهمة.
الكبس المتساوي الضغط على الساخن (HIP) للقضاء على المسامية الدقيقة الداخلية
حتى مع البوابات المحسنة والصب الفراغي، يمكن أن تحدث مسامية الانكماش الدقيق الداخلي. نحن نمرر شفرات التوربينات المسبوكة من خلال الكبس المتساوي الضغط على الساخن (HIP) لعلاج هذه الفراغات الداخلية تماماً:[5]
- ضغط ودرجة حرارة عاليان: تستقر الشفرات في غرفة غاز الأرجون الخامل تحت ضغوط تتجاوز 100 إلى 150 ميغاباسكال في درجات حرارة أعلى من 1,150 درجة مئوية.
- الترابط الانتشاري: تؤدي الحرارة والضغط المتزامنان إلى انهيار الفراغات الدقيقة الداخلية، مما يتسبب في خضوع السبائك لديناميكياً والترابط عبر الانتشار في الحالة الصلبة.
- عمر الإجهاد: إن القضاء على المسامية الدقيقة يعزز بشكل كبير مقاومة الإجهاد منخفض الدورة (LCF) وعمر الزحف تحت الإجهاد الدوراني الشديد.
المعالجات الحرارية لللدائن والتصلب بالترسيب
تظهر السبائك الفائقة المسبوكة عزلاً كيميائياً يضعف الخواص الميكانيكية. نحن نستخدم معالجات حرارية تفريغية متعددة المراحل لتحسين البنية الدقيقة للسبائك:
| مرحلة المعالجة الحرارية | الغرض الأساسي | النتيجة الهيكلية |
|---|---|---|
| التجانس والحل | يذيب المراحل الأوتكتيكية الخشنة والعناصر المعزولة | مصفوفة غاما متجانسة، وتجهز للتقادم المنتظم |
| التبريد السريع بالغاز | يمنع الترسب الخشن أثناء التبريد | يحافظ على بنية المحلول الصلب دون تشوه حراري |
| تصلب الترسيب (التقادم) | يرسب جزيئات غاما প্রাইم (γ') الثانوية الخاضعة للتحكم | ينتج عنه قوة شد وقوة زحف مثالية في درجات الحرارة العالية |
الآلات الدقيقة لجذور الشفرات والأشكال الهندسية على شكل شجرة الصنوبر
يخرج السطح الانسيابي من عملية الصب الاستثماري بشكل قريب من الشكل النهائي، لكن جذر الشفرة يتطلب دقة دون الميكرون ليتم تعشيقه في قرص الدوار:
- التجليخ بالزحف والتغذية: نقوم بتجليخ تعرجات جذر شجرة الصنوبر المعقدة باستخدام التجليخ بالزحف والتغذية ذو التلبيس المستمر لمنع تصلب العمل وتشققات السطح الدقيقة.
- القطع بالتفريغ الكهربائي السلكي (EDM): مثالي لقطاع فتحات دقيقة لدبابيس الختم ونقاط دخول هواء التبريد في السبائك الفائقة المصنوعة من النيكل الصلب.
- حفر ثقوب التبريد: نحن نستخدم الليزر عالي السرعة والتفريغ الكهربائي السلكي للثقوب السريعة لفتح آلاف ثقوب تبريد الغشاء المائلة عبر جدران السطح الانسيابي دون المساس بالممرات الداخلية.
طلاءات الحجز الحراري (TBC) وطلاءات مقاومة الأكسدة
لا تستطيع سبائك الأقطاب فائقة التحمل الصمود أمام الاتصال المباشر بتيارات الغاز التي تتجاوز نقاط انصهارها. نحن نحمي الشفرات النهائية باستخدام أنظمة أسطح متعددة الطبقات:
- طبقة الربط (MCrAlY): تُطبق عبر الرش بالبلازما الفراغية (VPS) أو الرش بالأكسجين والوقود عالي السرعة (HVOF) لتوفير حماية ضد الأكسدة والتآكل الساخن مع تثبيت الطبقة العلوية.
- طلاء الحجز الحراري (TBC): طبقة من الزركونيا المثبتة بالإيتريا (YSZ) تُطبق بواسطة الترسيب الفيزيائي للبخار الشعاعي الإلكتروني (EB-PVD). تعمل هذه الطبقة الخزفية على خفض درجة حرارة ركيزة المعدن بما يصل إلى 100°C إلى 150°C، مما يضمن التشغيل الموثوق تحت الأحمال الحرارية القصوى.[3]
ضوابط الفحص غير التدميري (NDT) لعملية الصب الاستثماري لشفرات التوربينات.
عندما تتصلب السبيكة الفائقة المنصهرة داخل قالب خزفي، فإن المشاكل الخفية مثل الانكماش الدقيق، أو الشوائب، أو ازحاح النواة يمكن أن تدمر خط إنتاج كامل. في عملية الشمع المفقود لريش توربينات الخاضعة للعمليات، يمكن لفراغ واحد تحت السطح أن يسبب فشلاً كارثياً للمحرك في درجات الحرارة القصوى. نحن لا نتعامل مع الاختبارات غير التدميرية (NDT) كنقطة تفتيش نهائية فحسب، بل كنظام مراقبة جودة شامل مدمج في كل خطوة من خطوات سير عمل التصنيع لدينا.
فحص المترشح الفلوريسنت (FPI) للكشف عن الشقوق السطحية
يمكن أن تكون الشقوق السطحية الدقيقة، والوصلات الباردة، والمسامية الدقيقة غير مرئية تحت الضوء الأبيض العادي. نحن نعتمد على حساسية المستوى 4 فحص المترشح الفلوريسنت (FPI) لتسليط الضوء على أصغر العيوب المخترقة للسطح:[6]
- الاختراق العميق: نحن نطبق أصباغ فلورسنت عالية الجودة تحت أوقات بقاء خاضعة للتحكم، مما يسمح للخاصية الشعريكية بسحب المترشح إلى الشقوق المجهرية.
- الغسيل والتحلب المتحكم فيهما: يضمن الغسيل الدقيق إزالة الخلفية دون إزالة المترشح من العيوب الحقيقية.
- تقييم ضوء الأشعة فوق البنفسجية: تحت مقصورات فحص الأشعة فوق البنفسجية عالية الكثافة (UV-A)، يقوم الفنيون بتحديد الشقوق الشعرية عبر مناطق الإجهاد العالي مثل حافة الهجوم للشفرة، والحافة اللاحقة، وشرائح الجذر.
الأشعة السينية الصناعية التصوير المقطعي المحوسب (CT) للفراغات الداخلية
يتطلب الكشف عن الشوائب تحت السطحية تصويرًا عميقًا. نحن نستخدم التصوير الشعاعي الرقمي عالي الدقة وثلاثي الأبعاد الفحص بالأشعة المقطعية الصناعية للمسبوكات الفحص:[7]
- التصوير الشعاعي الرقمي (DR): تلتقط الأشعة السينية القياسية ذات اللوحة المسطحة الشوائب، والانكماش تحت السطحي، وفصلات المعادن الثقيلة بسرعة عبر دفعات الإنتاج.
- التصوير المقطعي المحوسب ثلاثي الأبعاد (CT): بالنسبة لشفرات محركات الطائرات المعقدة، ينشئ المسح بالأشعة المقطعية نموذجًا حجميًا ثلاثي الأبعاد. يكشف هذا عن الفراغات الداخلية، وجسيمات القلب السيراميكي المتبقية العالقة بالداخل internal cooling channels, والمسامية المخفية في عمق أقسام الجذور السميكة.
قياس سماكة الجدار عبر الموجات فوق الصوتية والمسح بالأشعة المقطعية
يعد الحفاظ على سماكة جدار دقيقة حول قنوات التبريد أمرًا بالغ الأهمية لإدارة الإجهاد الحراري. حتى الانحراف البسيط في القلب أثناء الصب يؤدي إلى تبديد غير متساوی للحرارة وفشل مبكر للشفرة.
- القياس بالموجات فوق الصوتية (UT): تقيس مجسات الموجات فوق الصوتية عالية التردد سماكة المعدن المتبقية عبر أسطح الجناح المحدبة والمقعرة بدقة مستوى الميكرومتر.
- رسم خرائط السحاب النقدي بالأشعة المقطعية (CT): نحن نقوم بمحاذاة بيانات المسح ثلاثي الأبعاد مقابل نماذج التصميم بمساعدة الحاسوب (CAD) الأصلية لرسم خريطة لانحرافات سماكة الجدار الاسمية عبر غلاف الشفرة بأكمله، بما يتوافق مع الفحوصات الأبعاد المشمولة في دليل صب المعادن الدقيق للمهندسين ومشتري المعدات الأصلية.
فحص الحبيبات الميتالوغرافية والتحقق من الخواص الميكانيكية
تعتمد سلامة الهيكل الداخلي على علم المعادن بقدر ما تعتمد على دقة الأبعاد. نحن نؤكد أن كل دفعة تلبي بنية الحبيبات الصارمة والمعايير الميكانيكية:
| طريقة الفحص | مجال التركيز | هدف الجودة |
|---|---|---|
| التشضية الكروية (الحفر الماكروي) | مراجعة حبيبات سطح الريشة | يؤكد حدود حجم الحبيبات متساوية الأبعاد أو الغياب التام للحدود المستعرضة في مصبوبات التصلد الاتجاهي والبلورة الأحادية. |
| المجهر الإلكتروني الماسح للبنية الدقيقة | عينات دقيقة من قضبان الاختبار | يتحقق من توزيع مرحلة غاما برايم ويتحقق من عدم وجود مراحل هشّة غير مرغوب فيها. |
| اختبار الإجهاد والتمزق | عينات شاهدة مصاحبة | يؤكد أن عمر الزحف ومقاومة الخضوع درجات الحرارة العالية تلبي مواصفات التصميم. |
| التحليل الطيفي الكيميائي | عينات السبائك المنصهرة | يتحقق من الأهداف العناصرية الدقيقة للنيكل والكوبالت والإضافات المقاومة للحرارة. |
الأسئلة الشائعة حول الصب الاستثماري لريش التوربينات
التنقل في عملية الشمع المفقود لريش توربينات يتطلب الطلب موازنة التحكم الميتالورجي المتطرف مع تفاوتات الأبعاد الضيقة. فيما يلي إجابات مباشرة لأكثر التحديات الهندسية شيوعًا التي نتعامل معها في ورشة المسبك.
لماذا تُصب ريش التوربينات بدلاً من تشكيلها بالآلات من كتلة صلبة؟
إن تشكيل السطح الانسيابي المتقدم من كتلة صلبة ببساطة لا يمكنه إنتاج قنوات التبريد المجوفة الشبيهة بالتاهات المطلوبة داخل أقسام المحرك الساخنة الحديثة. بالإضافة إلى ذلك، فإن السبائك الفائقة القائمة على النيكل تتصلب بالتشغيل بسرعة، مما يجعل التفريغ المعقد ثنائي المحاور مكلفًا للغاية وعرضة للتصدع الدقيق.
من خلال صب السطح الانسيابي لريش التوربينات المتخصص, , نحقق أشكالاً شبه نهائية ذات ممرات تبريد معقدة مباشرة خارج القالب الخزفي. يمكن الصب أيضًا من تصلد الحبيبات ذات الاتجاه الموجه والبلورة الأحادية، والتي لا يستطيع تشكيل الكتلة الصلب تكرارها.
كيف يمنع الصب بلورة أحادية فشل الزحف درجات الحرارة القصوى؟
عند درجات حرارة تشغيل مرتفعة وسرعات دورانية قصوى، عادةً ما يبدأ فشل الزحف على طول حدود الحبوب من خلال انزلاق حدود الحبوب وانتشار الفراغات.
- الحدود العرضية الصفرية: شفرات التوربينات ذات البلورة المفردة القضاء على جميع حدود الحبوب عبر المكون.
- زيادة مقاومة الزحف إلى أقصى حد: تُستبعد هذه الواجهات ذات الطاقة العالية لمنع تكوين الفراغات تحت الأحمال الطردية المركزية الثقيلة.
- عتبات حرارية أعلى: يمكن للسبائك أن تعمل بقرب أكبر بكثير من نقطة الانصهار الابدية دون تشوه لدني كارثي.
ما الذي يسبب انزاح القلب السيراميكي أثناء صب السبيكة المنصهرة؟
يؤدي انحراف القلب السيراميكي إلى سمك جدار انسيابي غير متساوی، مما يؤدي إلى فشل حراري فوري أثناء تشغيل المحرك. في مسابكنا، نتتبع انزاح القلب إلى ثلاثة عوامل رئيسية:
- الطفو والتدفق الديناميكي: تمتلك السبائك الفائقة المنصهرة كثافة عالية، مما يمارس قوى طفو وسحب هيدrodynamيكي ضد القلوب الرقيقة أثناء صب صهر الحث الفراغي (VIM).
- الصدمات الحرارية: عدم التوافق السريع في التمدد الحراري بين الغلاف السيراميكي والقلب الداخلي يسبب التواء إذا لم تكن درجات حرارة التسخين المسبق متوازنة تمامًا.
- الدعم غير الكافي: الوضع غير الكافي أو الانصهار المبكر لدبابيس الدعم (الشابلات) يترك القلب بدون دعم ضد تدفق المعدن.
نحن نقاوم ذلك باستخدام تركيبة قلوب سيليكا أو ألومينا عالية الصلابة، وتصميمات بوابات محسنة لتخفيف تأثير المعدن، ودبابيس تحديد موقع دقيقة من الكوارتز.
كم يستغرق إنتاج دفعة من شفرات توربينات الصب الاستثماري؟
تتطلب دورة الإنتاج عادةً من 6 إلى 12 أسبوعاً, اعتمادًا على حالة تأهيل الأدوات وتعقيد اختبارات عدم التدمير:
- حقن النماذج وغمس الغلاف السيراميكي: 1 إلى 2 أسبوع (لا يمكن تسريع دورات تجفيف الملاط والجص متعدد الطبقات).
- إزالة الشمع، والتلبيد، والصب بالفراغ: أسبوع واحد.
- الترشيح الكيميائي للقلب، والكبس المتساوي الحرارة (HIP)، والمعالجة الحرارية: من أسبوعين إلى 3 أسابيع.
- تشغيل الجذور، وفحص الاختراق الفلوريسنت (FPI)، والتصوير المقطعي (CT): من أسبوعين إلى 4 أسابيع.
بالنسبة لمشاريع التطوير الجديدة التي تتطلب قوالب سيراميك مخصصة وأدوات حقن الشمع، تستغرق العينات الأولية عموماً من 12 إلى 16 أسبوعاً قبل بدء الإنتاج الكمي.
المراجع
- وكالة ناسا NTRS - دراسة جدوى لصب مركبات السبائك الفائقة المقاومة درجات الحرارة العالية (19990087889) ↩
- وكالة مشاريع الأبحاث المتطورة للطاقة (ARPA-E) - تصنيع مسبوكات الاستثمار عالية الإنتاجية بطاقة أدنى (مسبوكات التوربينات المتقدمة) ↩
- وكالة ناسا NTRS - طلاءات الحاجز الحراري لشفرات توربينات المحرك الرئيسي لمكوك الفضاء (19890004290) ↩
- وكالة ناسا NTRS - تأثير اتجاه البلورات على فشل الإجهاد لسبائك شفرات توربينات النيكل أحادية البلورة الفائقة (20040001726) ↩
- وكالة ناسا NTRS - الصب بالتدرج الحراري العالي، والكبس المتساوي الحرارة الساخن، والمعالجة الحرارية البديلة على هيكل السبيكة الفائقة (19890049056) ↩
- وكالة ناسا NTRS - الفحص غير المدمر (NDE) لمادة شفرات توربينات PWA 1480 أحادية البلورة (19950062052) ↩
- وكالة ناسا NTRS - التحقق من التصوير بالأشعة السينية باستخدام التصوير المقطعي المحوسب (19910000281) ↩
- مكتب المواد المتقدمة وتقنيات التصنيع التابع لوزارة الطاقة الأمريكية (AMMTO) (قراءة إضافية)

