Grundlagen des Ausbrennzyklus im Feinguss und seine Auswirkungen auf die Qualität
Was ist ein Ausbrennzyklus?
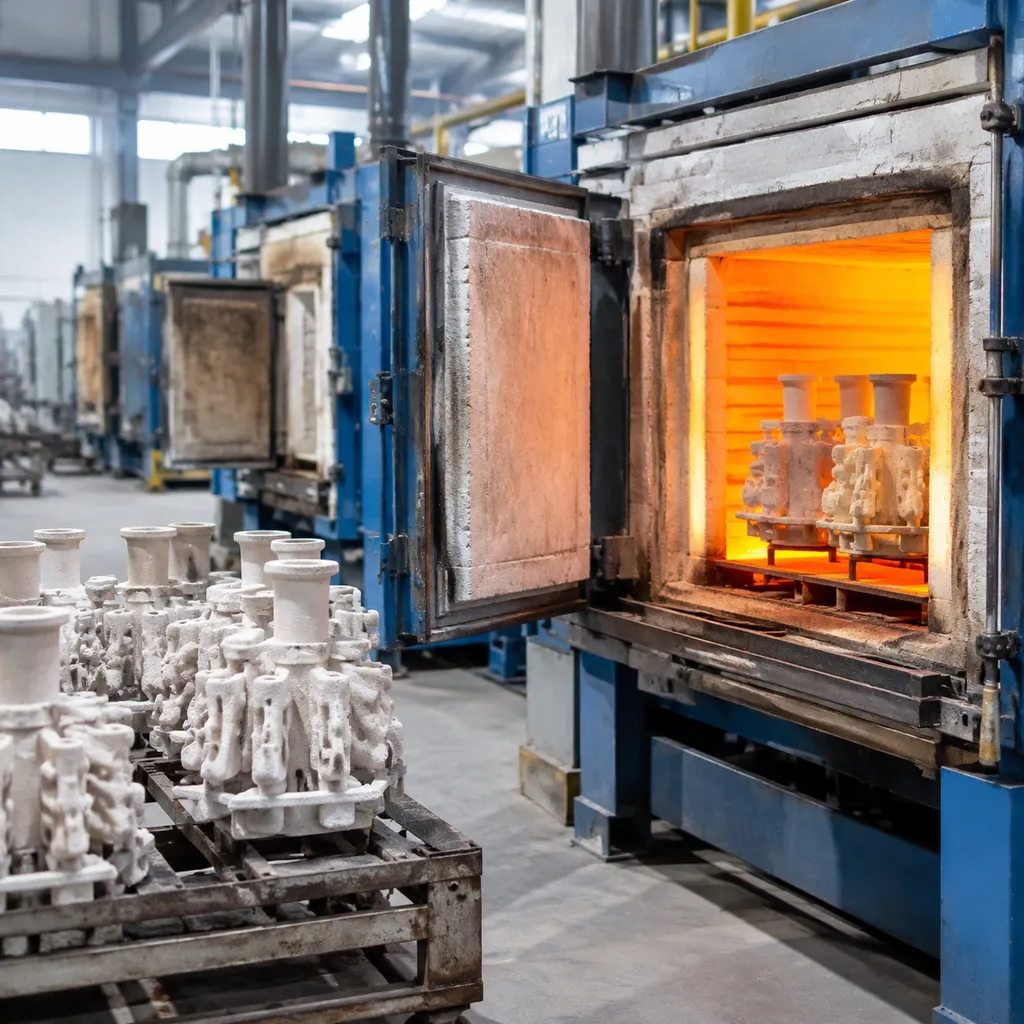
In Verlorene-Wachs-Gießen, die Ausbrennzyklus im Feinguss Der Prozess ist ein programmierter, mehrstufiger Heizzyklus, der in einem Ausbrennofen. durchgeführt wird. Seine Hauptfunktion besteht darin, das temporäre Modell – unabhängig davon, ob es aus herkömmlichem Wachs geschnitzt oder ausgehärtetem gießbarem Kunstharz hergestellt wurde – aus der ausgehärteten Keramikform zu entfernen.
Anstatt die Form einfach nur starker Hitze auszusetzen, erhöht ein effektiver Ausbrennzyklus die Temperatur systematisch über bestimmte Haltephasen hinweg, um drei entscheidende Ziele zu erreichen:
- Vollständige Entwachsung: Das ursprüngliche Modell wird geschmolzen, abgeleitet und verdampft, ohne sich so schnell auszudehnen, dass der Formhohlraum beschädigt wird.
- Vollständige Modellbeseitigung: Verbleibende Kohlenwasserstoffe und flüchtige Verbindungen werden vollständig verbrannt, sodass keinerlei Kohlenstoff- oder Ascherückstände zurückbleiben.
- Sintern der Form: Das feuerfeste Formmaterial wird verstärkt, damit es den thermischen und physikalischen Belastungen durch geschmolzenes Metall standhalten kann.
Warum der Ausbrennprozess für die Gussqualität entscheidend ist
Die Integrität des Ausbrennzyklus bestimmt die Qualität des fertigen Metallbauteils. Jede Abkürzung beim Erhitzen beeinträchtigt unmittelbar die Keramikform und führt zu Ausschuss, kostspieliger Nachbearbeitung und Maßfehlern.[1]
| Prozessfaktor | Kontrollierter Ausbrennzyklus | Unsachgemäßer Ausbrennplan |
|---|---|---|
| Sauberkeit der Formhohlräume | Reine, rückstandsfreie Formwände | Ascheverunreinigungen und Einschlüsse |
| Gasableitung | Durchlässige Einbettmasse, die das Entweichen von Luft ermöglicht | Eingeschlossene Gase, die Oberflächenporosität verursachen |
| Thermische Stabilität | Kontrollierte Wärmeausdehnung des feuerfesten Formmaterials | Thermischer Schock, Risse in der Form und Gratbildung |
| Oberflächendetails | Präzise und scharfe Übertragung filigraner Designs | Grübchenbildung, Rauheit und unvollständige Formfüllung |
Ein streng kontrollierter Ausbrennzyklus stellt sicher, dass der Formhohlraum ein thermisches Gleichgewicht und ausreichende strukturelle Festigkeit erreicht. Dies bildet die wesentliche Grundlage für einwandfreie Ergebnisse beim Metallguss.
Die wichtigsten Phasen des Ausbrennzyklus beim Feinguss
Der Ausbrennzyklus ist ein entscheidender Prozess beim Wachsausschmelzverfahren und stellt sicher, dass der Formhohlraum optimal auf die Aufnahme des geschmolzenen Metalls vorbereitet ist.
Phase 1: Feuchtigkeitsverdampfung und Entwachsen
Der Zyklus beginnt mit einem langsamen Temperaturanstieg, um die im Inneren vorhandene Feuchtigkeit sicher zu verdampfen und die Wachsmodelle zu schmelzen. Ein ordnungsgemäßes Entwachsen verhindert, dass Dampfdruck die Einbettform zum Reißen bringt. Eine stabile Temperatur während dieser Anfangsphase gewährleistet, dass das Wachs vollständig und sauber abfließt und einen freien Hohlraum hinterlässt.[1]
Phase 2: Verbrennung, Vergasung und Übergang in die plastische Phase
Mit steigender Temperatur werden verbleibende Wachsreste durch Verbrennung und Vergasung zersetzt. Wenn Sie mit gießbarem Kunstharz, arbeiten, ist diese Phase besonders wichtig, da das Material einen plastischen Zustand durchläuft. Ein gleichmäßiger Luftstrom im Ausbrennofen ist hier erforderlich, um zu verhindern, dass eingeschlossene Gase die Integrität der Form beschädigen.
Phase 3: Kohlenstoffausbrennung und Ascheentfernung
In dieser Phase liegt der Schwerpunkt auf der Entfernung von Kohlenstoffablagerungen, die die Oberflächenqualität Ihrer Metallteile beeinträchtigen können. Die Sauerstoffzirkulation ist entscheidend für die Oxidation und Beseitigung von Kohlenstoff- und Ascherückständen. Ein effektiver Ausbrennprozess in dieser Phase entscheidet darüber, ob ein glatter Guss entsteht oder ob dieser durch innere Porosität oder Oberflächeneinschlüsse beeinträchtigt wird.[2]
Phase 4: Wärmeausdehnung, Sintern und Stabilisierung der Gießtemperatur
In der letzten Phase durchläuft die Form eine kontrollierte Wärmeausdehnung und einen Sinterprozess, um die für den Gießvorgang erforderliche Festigkeit zu erreichen. Der Brennofen muss sich auf der erforderlichen Gießtemperatur stabilisieren, um einen Temperaturschock zu vermeiden und sicherzustellen, dass die Form für das flüssige Metall bereit ist, ohne zu brechen. Eine ordnungsgemäße Steuerung dieser Temperaturen führt zu einer höheren Maßgenauigkeit des fertigen Gussteils.
Standard-Ausbrennzyklen und Temperaturprofile
Die Optimierung des Ausbrennzyklus beim Feinguss hängt maßgeblich vom verwendeten Material ab. Unabhängig davon, ob Sie herkömmliche Wachse oder moderne digitale Materialien verwenden, muss der Ausbrennofen auf die spezifischen Anforderungen der thermischen Zersetzung des jeweiligen Materials abgestimmt sein, um eine saubere Form zu gewährleisten.
Standard-Ausbrennzyklus für herkömmliches Schmuckwachs
Herkömmliche Schmuckwachse durchlaufen in der Regel einen schrittweisen Temperaturanstieg, um Spannungen in der Form zu vermeiden.[3]
| Stufe | Temperaturbereich | Zweck |
|---|---|---|
| Entschleifen | 150 °C – 300 °C | Anfänglicher Wachsaustritt |
| Temperaturanstieg | 300 °C – 700 °C | Verbrennung der Rückstände |
| Haltephase | 700 °C – 750 °C | Sintern und Ascheentfernung |
Schnelle Ausbrennzyklen für eine zügige Produktion
Wenn der Durchsatz oberste Priorität hat, werden verkürzte Zyklen eingesetzt. Diese erfordern jedoch eine präzise Steuerung, um Risse im Einbettmaterial zu vermeiden. Schnelle Zyklen basieren auf höheren anfänglichen Aufheizraten. Daher muss der Brennofen eine ausgezeichnete Luftzirkulation gewährleisten, um die schnelle Vergasung des Wachses zu bewältigen.
Ausbrennparameter für 3D-gedruckte gießbare Kunstharze
Gießbare Kunstharze erfordern einen anspruchsvolleren Ausbrennzyklus als herkömmliches Wachs. Aufgrund ihrer komplexen Molekülstruktur benötigen sie eine längere Haltezeit bei hohen Temperaturen, um eine vollständige Verbrennung sicherzustellen und die Bildung von Kohlenstoffruß im Formhohlraum zu verhindern.
- Anfangsphase: Langsames Aufheizen auf 250 °C, um den Kunststoffübergang zu ermöglichen.
- Oxidationsphase: Verlängerte Haltezeit zwischen 500 °C und 750 °C, um Ascherückstände zu beseitigen.
- Abkühlphase: Schrittweises Abkühlen auf die Gießtemperatur, um die thermische Stabilität sicherzustellen.
Variationen der Ausbrennzyklen je nach Größe des Gießzylinders
Für eine effektive Steuerung Ihres Ausbrennprozesses beim Feinguss müssen die Parameter entsprechend den physischen Abmessungen des Gießzylinders angepasst werden. Die Masse des Einbettmaterials und das Volumen des Modells bestimmen, wie die Wärme in die Form eindringt. Dadurch wird die Größe des Gießzylinders zu einem entscheidenden Faktor für Ihren Prozess. Bei haoyumaterial produzieren wir Materialien streng nach ASTM- und AMS-Standards..
Ausbrennprogramme für kleine Gießzylinder (bis zu 2,5" x 2,5")
Anfängliche Aufheizphase: In der Regel können Sie die Temperatur gleichmäßig erhöhen, ohne einen erheblichen thermischen Schock zu riskieren.
Entwachsung: Da ein geringeres Wachsvolumen entfernt werden muss, erreichen diese Formen schneller die eingestellte Temperatur des Ausbrennofens.
Konsistenz: Halten Sie die Haltezeit bei Spitzentemperatur kürzer, um ein übermäßiges Ausbrennen des Einbettmaterials zu verhindern, da dies zu spröden Formwänden führen kann.
Ausbrennprogramme für mittelgroße bis große Gießzylinder (ab 3,5" x 4")
Größere Gießzylinder erfordern ein langsameres und kontrollierteres Vorgehen, um Formschäden zu vermeiden. Bei größeren Volumina erfolgt die Wärmeausdehnung ungleichmäßig. Dies kann zu Rissen führen, wenn die Form zu schnell erhitzt wird.
Verlängerte Aufheizrampen: Verwenden Sie eine langsamere Aufheizrampe, um sicherzustellen, dass die Mitte der großen Form das erforderliche Temperaturgleichgewicht mit den Ofenwänden erreicht.
Haltezeiten: Verlängern Sie die Haltezeiten deutlich. Eine größere Einbettmasse speichert Feuchtigkeit und Wachsreste länger. Werden diese Zeiten nicht entsprechend verlängert, führt dies zu einer unvollständigen Verbrennung.
Gleichmäßige Erwärmung: Achten Sie auf eine korrekte Positionierung im Brennofen, um eine gleichmäßige Wärmeverteilung zu gewährleisten, da bei größeren Gießflaschengrößen häufiger Kältezonen auftreten.
Bewährte Verfahren zur Steuerung des Ausbrennzyklus beim Feinguss
Um beim Feinguss während des Ausbrennzyklus gleichbleibende Ergebnisse zu erzielen, ist eine strikte Einhaltung des Wärmemanagements erforderlich. Präzise Ofeneinstellungen verhindern strukturelle Schäden an der Einbettform und gewährleisten einen sauberen Formhohlraum für das Metall.
Steuerung der Aufheizraten und Haltezeiten
Die Aufheizrate bestimmt, wie schnell Ihr Brennofen die Zieltemperaturen erreicht. Eine zu schnelle Erwärmung kann dazu führen, dass sich im Inneren der Form Dampfdruck aufbaut, wodurch Risse entstehen können. Verwenden Sie während der anfänglichen Entwachsungsphase stets schrittweise Aufheizraten, damit das Wachs sicher entweichen kann, bevor es sich ausdehnt. Ebenso entscheidend sind die Haltezeiten: Das Halten bestimmter Temperaturen stellt sicher, dass die gesamte Formwandstärke eine gleichmäßige Temperatur erreicht. Werden Haltezeiten ausgelassen, führt dies häufig zu einer ungleichmäßigen Aushärtung und eingeschlossener Feuchtigkeit, wodurch die Festigkeit Ihrer Form beeinträchtigt wird. Gießerei durch Investition.
Sicherstellung einer ausreichenden Luftzirkulation und Ofenbelüftung
Ein sauberer Ausbrennprozess setzt eine ausreichende Sauerstoffversorgung voraus. Wenn Ihr Ausbrennofen nicht ausreichend belüftet ist, sammeln sich Kohlenstoffrückstände im Inneren der Form an, was zu Oberflächenfehlern am fertigen Werkstück führt. Stellen Sie sicher, dass Ihr Brennofen über eine aktive Luftzirkulation verfügt, um die Vergasung von Wachsen und Harzen zu fördern. Eine ausreichende Belüftung trägt dazu bei, Verbrennungsgase abzuleiten, Gegendruck zu verhindern und sicherzustellen, dass der Formhohlraum frei von Asche und Kohlenstoffablagerungen bleibt.[2]
Kontrolle der thermischen Ausdehnung des Einbettmaterials
Einbettmaterialien unterliegen bei hohen Temperaturen erheblichen physikalischen Veränderungen. Sie müssen die thermische Ausdehnung durch die Kontrolle des Temperaturgradienten innerhalb der Form steuern. Plötzliche Temperaturschwankungen lösen einen Temperaturschock aus, der zum Bruch des Einbettmaterials führen kann. Durch langsame, kontrollierte Abkühl- und Aufheizzyklen minimieren Sie die inneren Spannungen im Formmaterial. Überprüfen Sie stets, ob die Größe Ihrer Gießflasche mit der Kapazität Ihres Brennofens kompatibel ist, um eine gleichmäßige Wärmeverteilung im gesamten Wachsausschmelz-Gießsystem sicherzustellen.
Fehlerbehebung bei häufigen Ausbrennproblemen und Formfehlern
Vermeidung unvollständigen Ausbrennens und von Ascherückständen
Unvollständiges Ausbrennen ist eine der Hauptursachen für Gussfehler. Dabei bleiben häufig kohlenstoffhaltige Rückstände zurück, die zu Oberflächeneinschlüssen führen. Um eine vollständige Vergasung sicherzustellen, überprüfen Sie, ob Ihr Ausbrennofen über eine ausreichende Luftzufuhr verfügt, da Sauerstoff für die effektive Verbrennung von Wachs oder Harz unerlässlich ist. Wenn Sie schwarze Flecken oder dunkle Ascherückstände im Anguss feststellen, verlängern Sie die abschließende Haltezeit oder erhöhen Sie die Spitzentemperatur. Bei komplexen Geometrien sollten Sie sicherstellen, dass die Form so positioniert ist, dass Gase ungehindert entweichen können und sich kein Kohlenstoff im Formhohlraum ansammelt.
Vermeidung von Formrissen und Temperaturschocks
Risse in der Form entstehen, wenn die Aufheizraten zu hoch sind und sich das Einbettmaterial schneller ausdehnt, als es seine strukturelle Festigkeit zulässt. Um Temperaturschocks zu vermeiden, verwenden Sie stets ein schrittweises Aufheizprofil, insbesondere während der kritischen Übergangsphasen, in denen das Material chemische Veränderungen durchläuft. Vermeiden Sie plötzliche Temperaturschwankungen bei Ihren professionellen Formgebungs- und Gussmaterialien indem Sie in jeder Phase ausreichend lange Haltezeiten einplanen, damit sich die inneren Spannungen ausgleichen können. Wenn Sie nach dem Ausbrennzyklus feine Risse feststellen, reduzieren Sie die anfängliche Aufheizrate und untersuchen Sie die Form vor Beginn des Prozesses auf eingeschlossene Feuchtigkeit.
Reduzierung von Porosität und Oberflächenrauheit bei fertigen Gussteilen
Porosität entsteht häufig durch eingeschlossene Gase oder eine unzureichende thermische Stabilisierung während der letzten Phasen des Ausbrennzyklus. Oberflächenrauheit ist oft auf zu hohe Spitzentemperaturen zurückzuführen, die mit dem Einbettmaterial reagieren, oder umgekehrt auf Rückstände, die durch einen unzureichend kontrollierten Entwachsungsprozess zurückbleiben. Um eine hochwertige Oberflächenqualität zu erzielen, halten Sie die für Ihre jeweilige Legierung empfohlene Gießtemperatur strikt ein und stellen Sie sicher, dass die Gießflasche ausreichend vorgewärmt ist. Eine gleichmäßige, kontrollierte Luftzirkulation im gesamten Ausbrennofen trägt dazu bei, gasförmige Nebenprodukte zu entfernen, wodurch ein saubererer Formhohlraum und glattere Metalloberflächen entstehen.
Benötigen Sie eine Produktionsüberprüfung der Flaschenbeladung, der Entwachsungspläne für Harz im Vergleich zu Wachs oder der Vorwärmzeiten der Schalen? Kontaktiere uns mit Ihrer Legierung und Ihrem Formaufbau.