Aperçu
Qu'est-ce qu'une chape obtenue par fonderie de précision ?
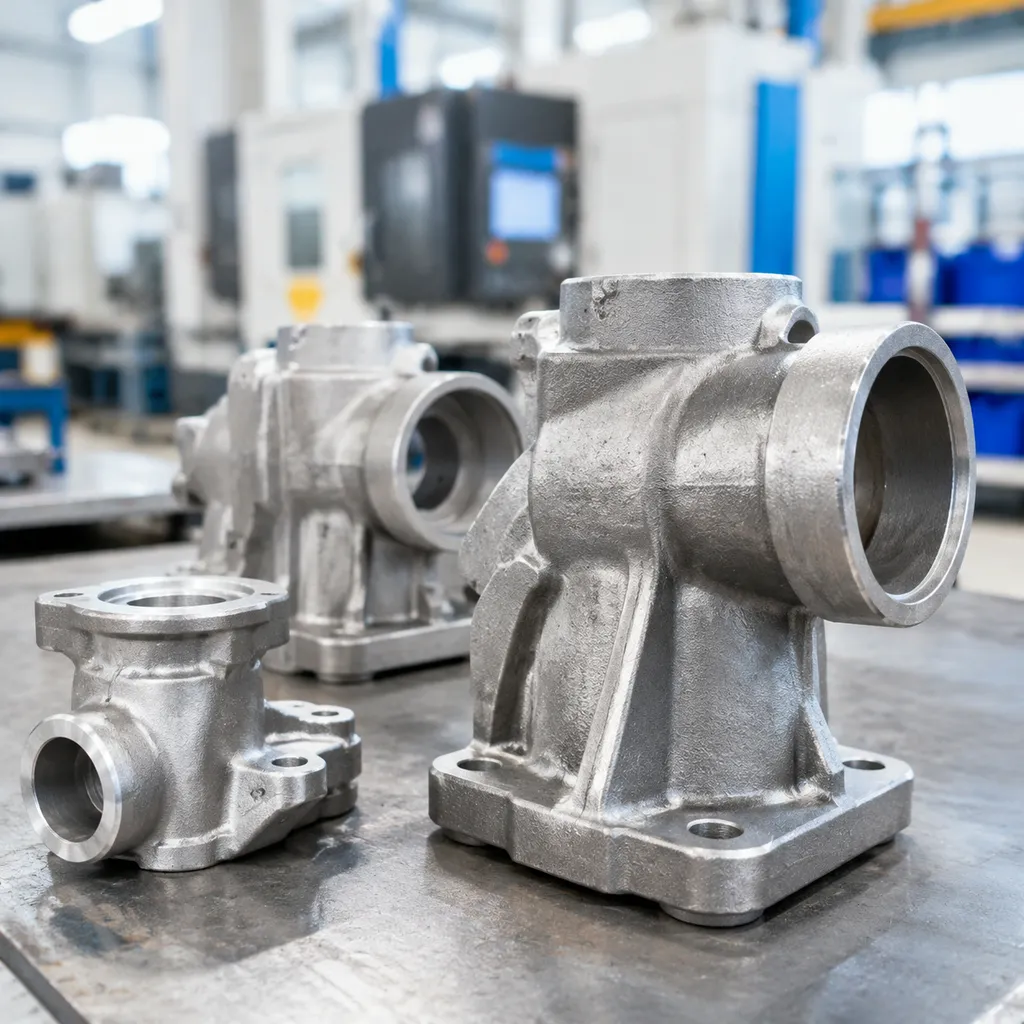
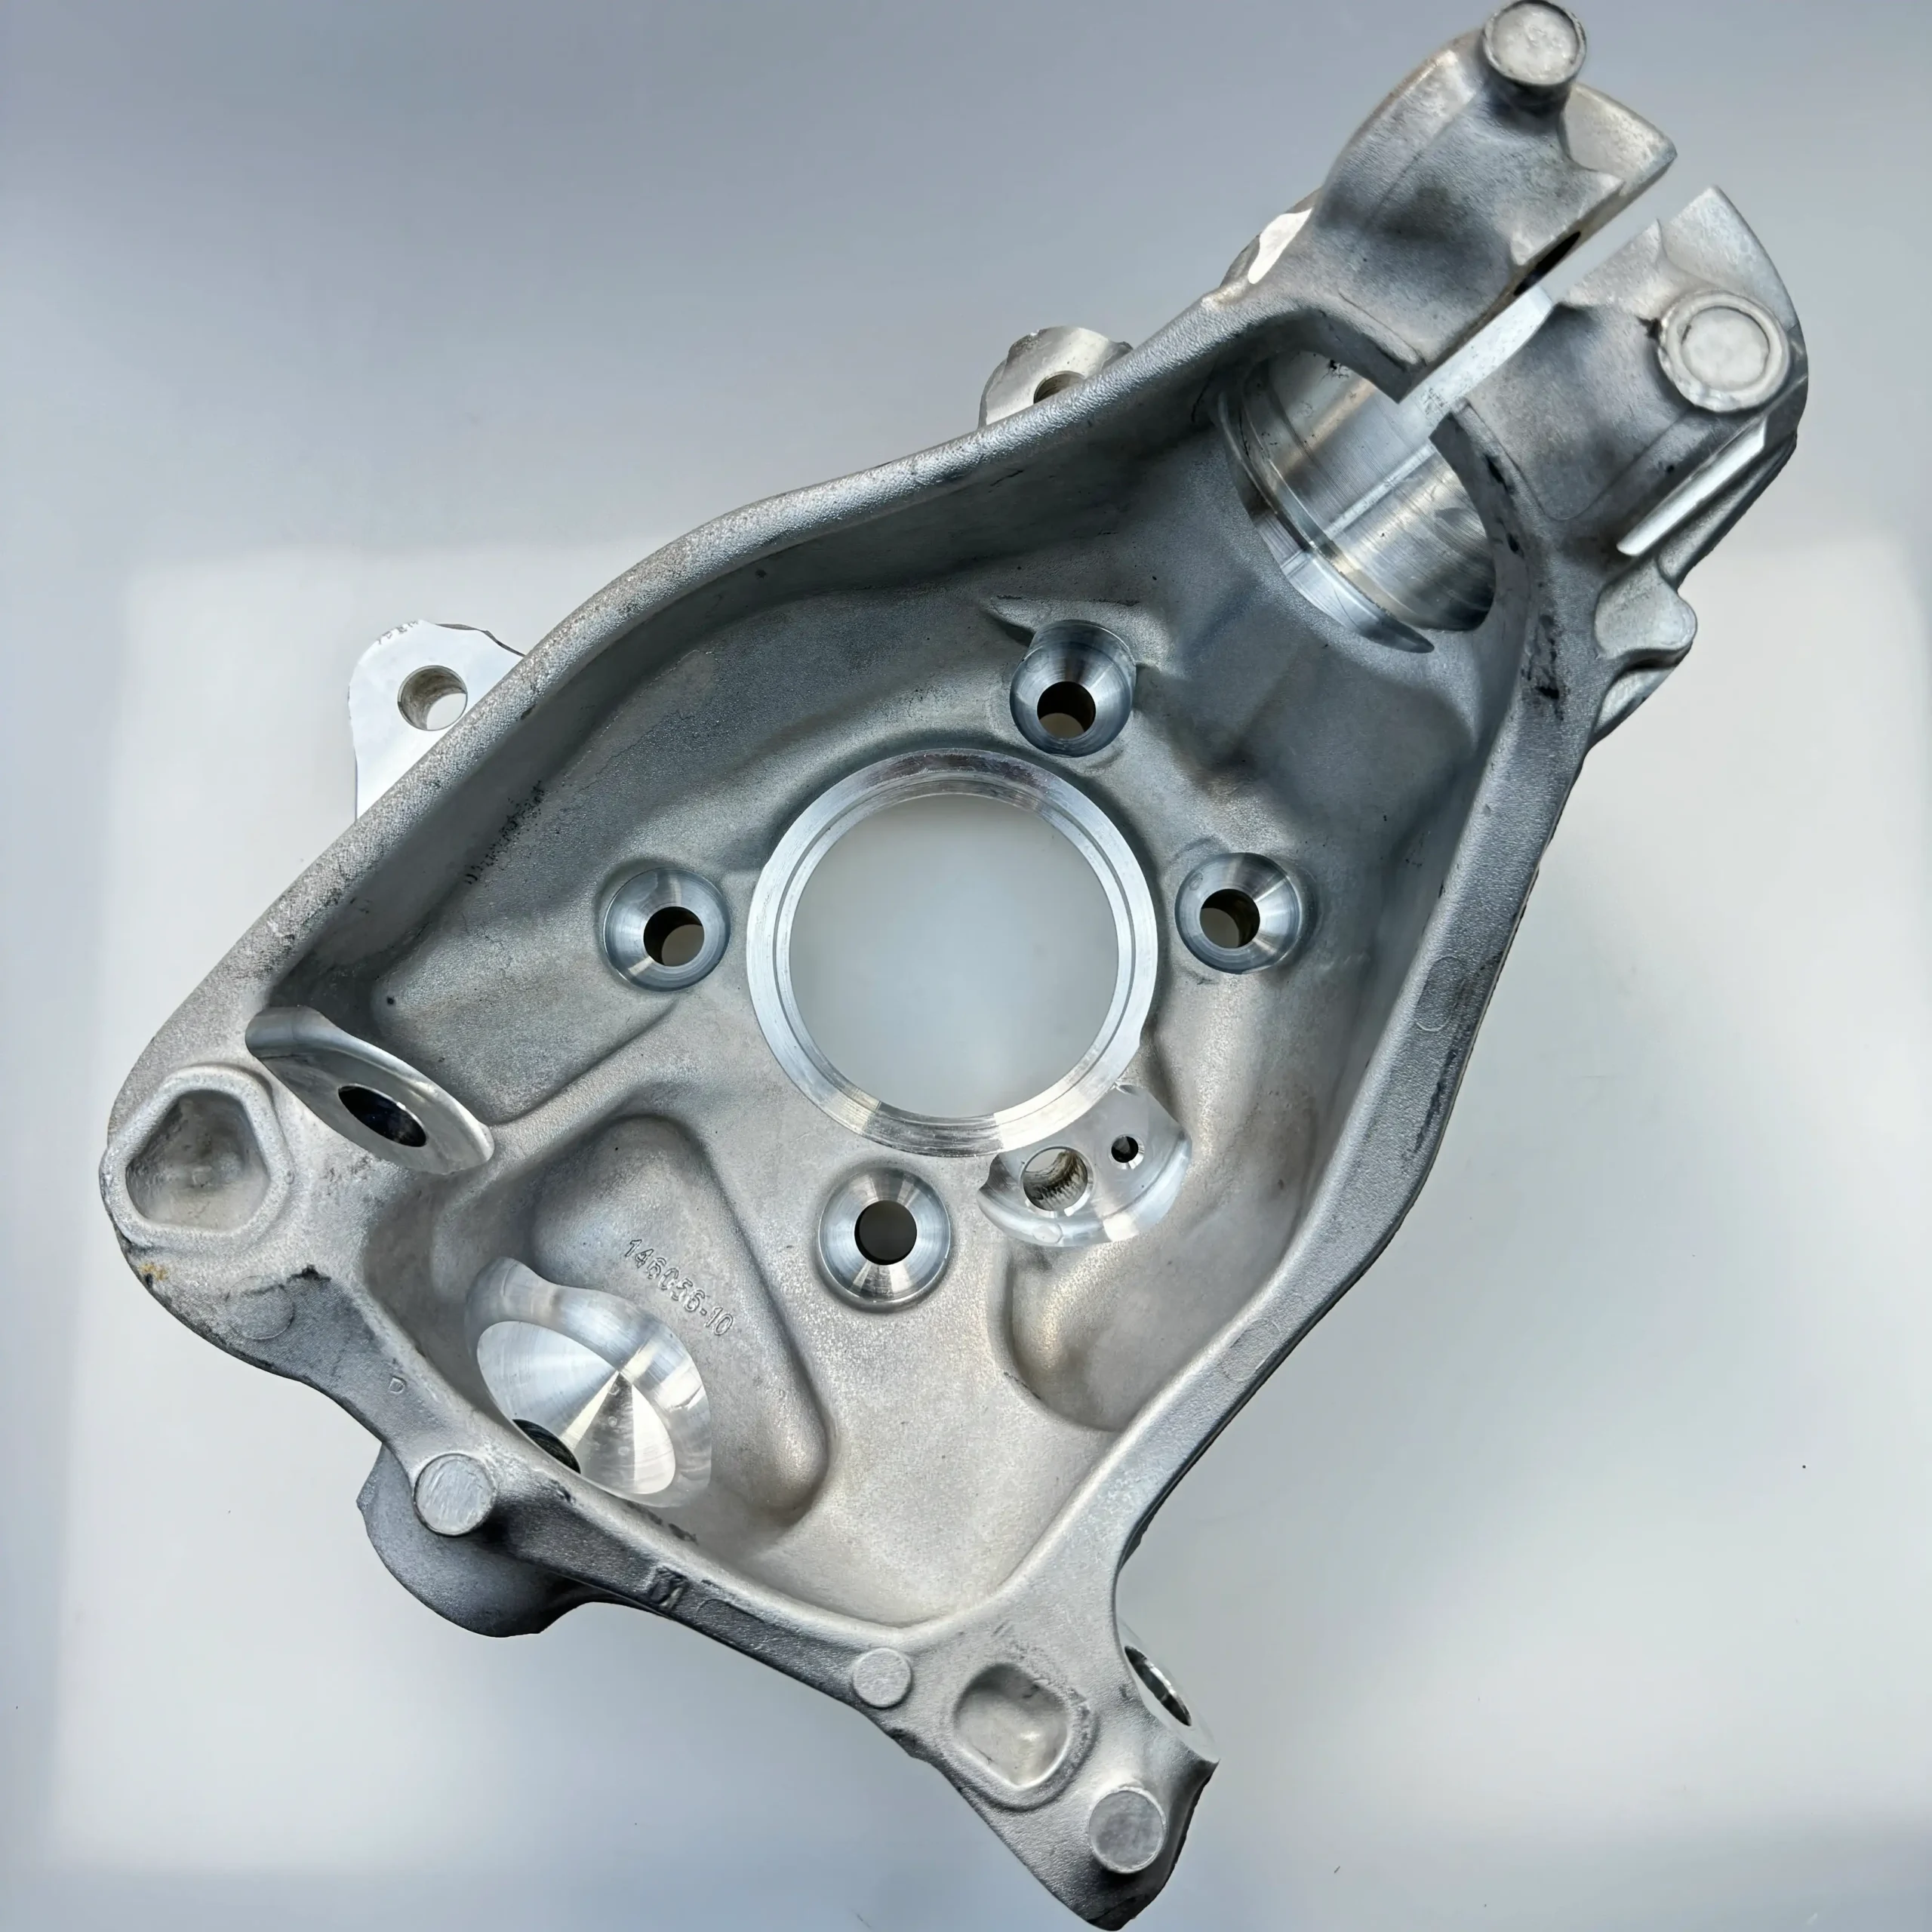
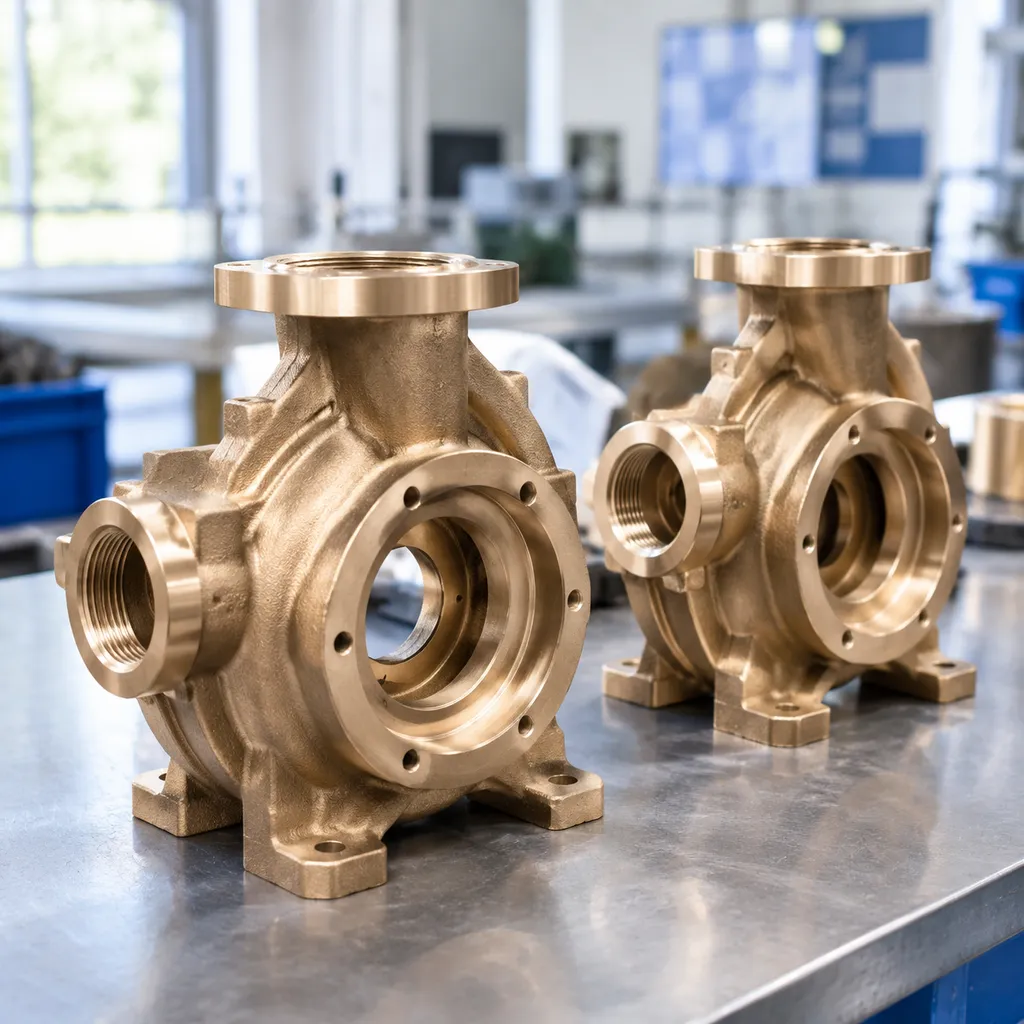
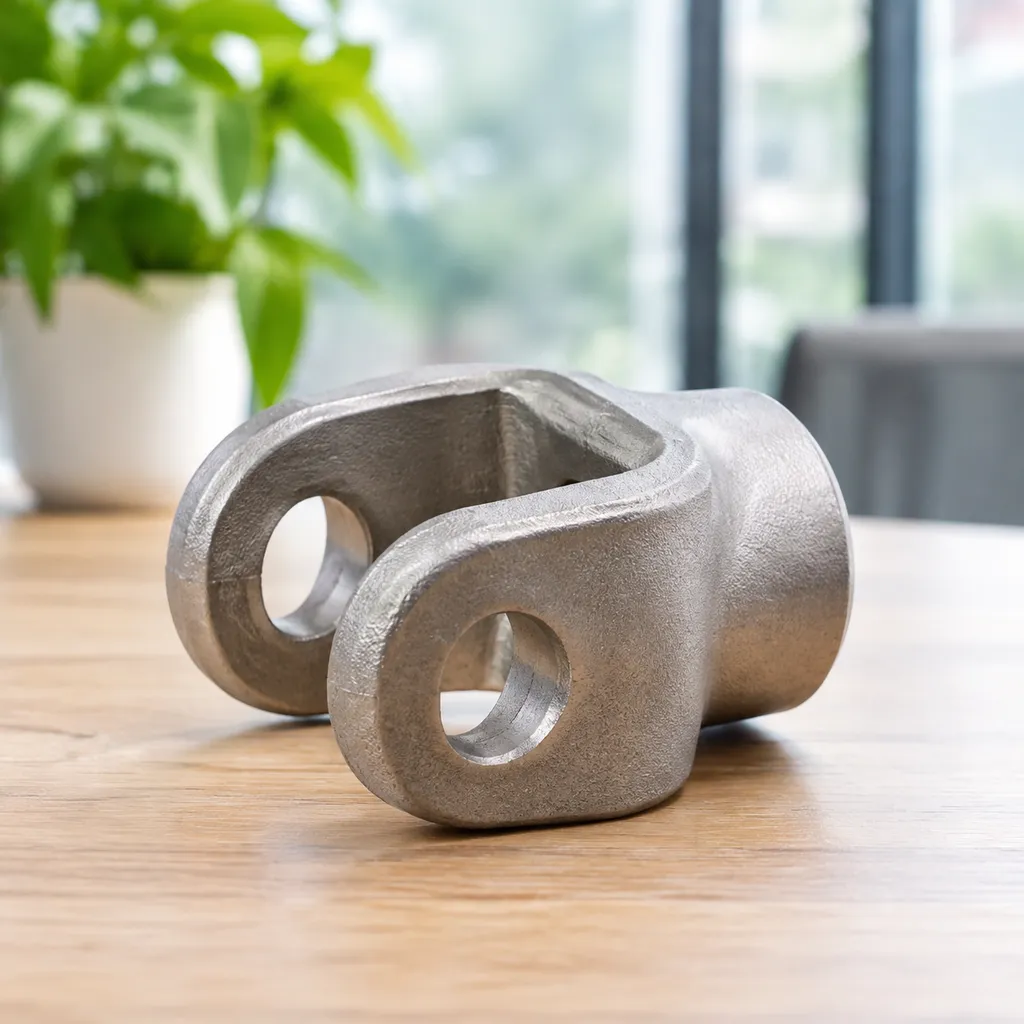
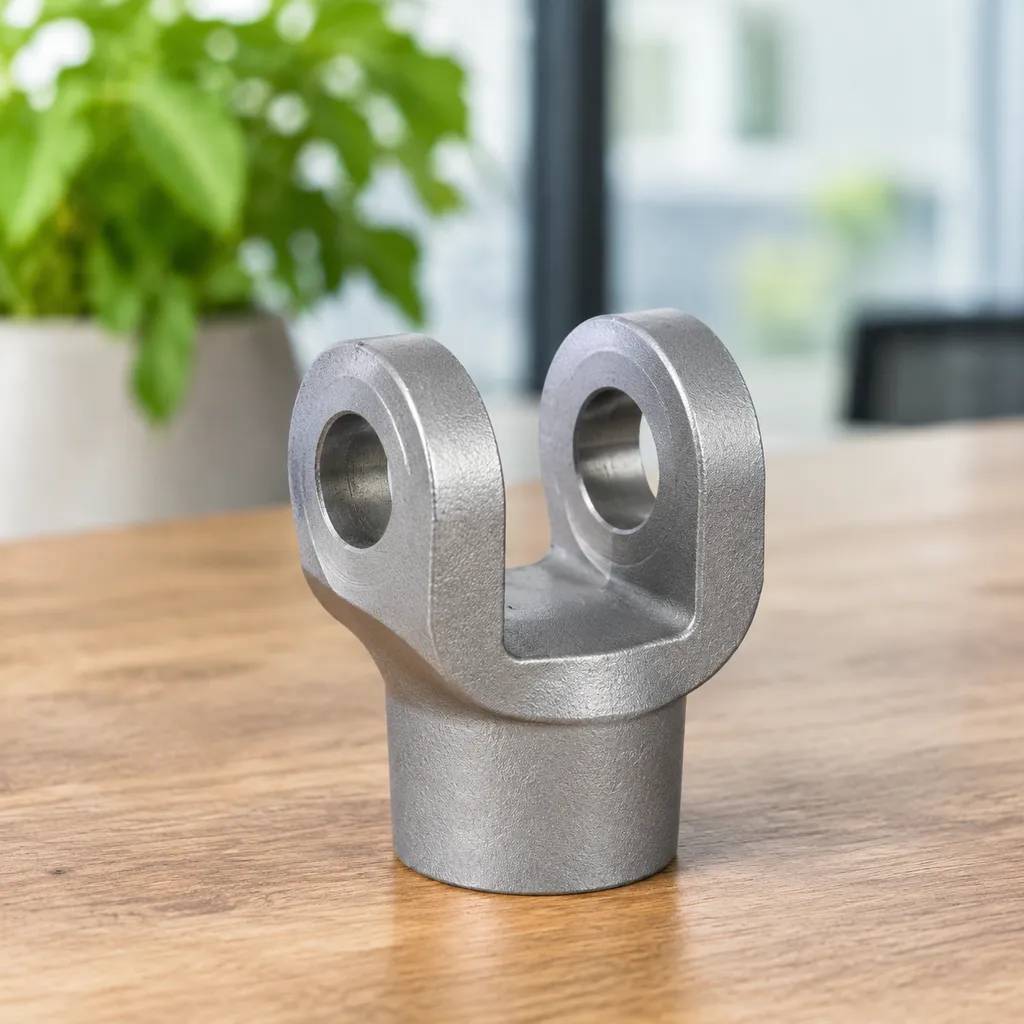
Coulée de précision fabrique une chape obtenue par fonderie de précision - une chape de tige avec une fourche en forme de U, des trous d'axe alignés et une tige filetée cylindrique pour les tiges de commande, les mécanismes de liaison et les vérins hydrauliques. Moulage à la cire perdue avec sol de silice coquilles et opérations secondaires Usinage CNC permettent d'obtenir une géométrie proche des dimensions finales, une finition de moulage mate et des interfaces axe-alésage prêtes à être montées.
Définition et fonction d'une articulation à chape
Une articulation à chape est un mécanisme de liaison mécanique conçu pour supporter des charges élevées. Elle se compose d'une fourche en forme de U (la chape) et d'un élément d'insertion correspondant (un tenon ou une extrémité de tige), reliés par un axe transversal sécurisé. Elle remplit des fonctions mécaniques spécifiques :
- Articulation à axe unique : Permet une rotation fluide et sans entrave dans un seul plan, tout en limitant les mouvements latéraux secondaires.
- Transmission de force linéaire : Transmet efficacement les charges purement de traction et de compression dans les ensembles mécaniques dynamiques.
- Prévention du grippage : Élimine l'accumulation de contraintes de torsion internes et le grippage causés par des mouvements désalignés pendant la course mécanique ou l'actionnement.
- Répartition des efforts de cisaillement : Répartit uniformément les charges dynamiques importantes sur les deux plans de cisaillement de l'axe de chape.
Le procédé de moulage à la cire perdue pour les composants de chape
La fabrication de composants de chape par fonderie à cire perdue garantit des contours internes complexes, un espacement précis des fourches et un alignement parfait des trous de goupille dès le démoulage :
- Outillage pour les modèles en cire : De la cire liquide est injectée dans un moule de précision afin de créer une réplique exacte de la chape finie.
- Construction de coquille en céramique : L'assemblage en cire est plongé à plusieurs reprises dans des barbotines réfractaires de haute qualité, généralement à base d'un sol de silice liant, puis recouvert de sables céramiques fins.
- Déglaçage et cuisson : Le moule durci est chauffé dans un autoclave afin d'évacuer la cire, puis soumis à un frittage à haute température pour créer une cavité céramique rigide et sans joint.
- Versement du métal en fusion : L'alliage en fusion est directement coulé dans le moule préchauffé, garantissant le remplissage complet des congés étroits et des nervures structurelles minces.
- Démoulage de la coque et découpe : Après refroidissement, la coque céramique est éliminée par vibration et les pièces moulées de la chape sont séparées du système de coulée central en vue du traitement thermique et de la finition.
Types courants de chapes : embouts à rotule, fourches de chape et axes
| Composant de chape | Configuration principale | Fonction mécanique typique |
|---|---|---|
| Chape de tige | Base filetée femelle ou mâle avec fourche intégrée | Fixation directe sur les tiges de vérins hydrauliques et les tirants. |
| Fourche de chape (étrier) | Support symétrique à deux oreilles avec trous transversaux alignés | Enjambe les supports de montage, les bras d'actionnement ou les languettes de liaison. |
| Axe de chape | Axe plein usiné avec précision, doté de trous de retenue ou de goupillage | Sert d'élément principal d'articulation reliant la fourche et la patte d'accouplement. |
- Embouts de tige : Conçus avec des filetages métriques ou impériaux internes ou externes, ces composants se vissent directement sur les tiges d'actionnement afin d'établir des longueurs de liaison précises.
- Fourches de chape : Elles présentent des profondeurs de gorge optimisées et des épaisseurs de paroi parallèles. Moulées pour absorber les chocs importants sans écartement des parois ni déformation plastique.
- Axes standard et sur mesure : Conçus avec des tolérances de glissement serrées, les axes de chape relient les oreilles de la fourche afin de supporter les principaux efforts de cisaillement lors des cycles de fonctionnement mécanique.
Principaux avantages du moulage à la cire perdue pour les chapes
Choisir un chape obtenue par fonderie de précision Par rapport aux méthodes de fabrication conventionnelles ou au forgeage par estampage, cette technique offre des avantages évidents en matière de performances et de coûts. En tant que prestataires professionnels de services de fonderie de précision et d'usinage CNC, nous concevons des mécanismes de liaison capables de résister à des charges dynamiques importantes tout en optimisant les coûts de production.
| Domaine d'avantage | Avantage du moulage sous presse | Fabrication traditionnelle / Forgeage |
|---|---|---|
| Tolérance dimensionnelle | ISO 8062-3 DCTG 4 à 6 (±0,1 mm en général) | ISO 8062-3 DCTG 8 à 11 (nécessite un usinage lourd) |
| Finition de surface | Ra 3,2 à 6,3 µm à la sortie du moule | Ra 12,5 µm ou état de surface plus rugueux |
| Liberté géométrique | Logements de fourche complexes, bossages internes, rayons personnalisés | Limité aux sections transversales uniformes ou aux dépouilles simples |
| Taux de rebut | Minimal (< 5 % de perte de matière) | Quantité importante de copeaux générés à partir d'un brut massif (jusqu'à 40 %) |
Précision dimensionnelle supérieure et tolérances serrées
Coulée de précision Les procédés maintiennent des dimensions constantes, de la première pièce jusqu'à la dix-millième. Des modèles en cire de haute précision et des systèmes de barbotine à température contrôlée sol de silice permettent de couler des fourches à chape avec des largeurs de fente, des alignements de trous d'axe et des parallélismes de branches respectant des tolérances strictes.
- Alignement uniforme entre l'axe et le trou: Élimine les risques de grippage dans les embouts de tige et les ensembles de tringlerie.
- Épaisseur de paroi contrôlée: Élimine les variations de poids sans compromettre les zones locales supportant les charges.
- Finition de surface de haute qualité: Réduit au minimum le polissage après moulage, permettant de gagner du temps de production et de réduire les coûts d'outillage.
Géométries complexes et production quasi à la forme finale
Le forgeage ou l'usinage dans la masse limitent les possibilités géométriques. Grâce à fonderie à cire perdue, des géométries complexes sont directement réalisées dans la pièce à géométrie quasi définitive :
- Canaux de lubrification internes intégrés à l'intérieur de la fourche à chape.
- Onglets de fixation asymétriques, butées de chape et oreilles de fixation sur mesure.
- Transitions profilées qui répartissent les contraintes mécaniques loin des angles vifs des axes.
Intégrité structurelle renforcée et résistance à la fatigue
Un assemblage à chape subit des charges cycliques sévères, de cisaillement multiaxial et vibratoires. Un chape obtenue par fonderie de précision offre une résistance isotrope uniforme car le métal se solidifie de manière homogène, sans les plans de faiblesse directionnels fréquents dans les barres soudées ou corroyées.
- Aucune défaillance de cordon de soudure: La construction monobloc solide élimine la fissuration de la zone thermiquement affectée (ZTA).
- Structure de grain dense: Le préchauffage contrôlé de la coquille et les capacités de coulée sous vide préviennent le retassage interne et la porosité gazeuse.
- Limites de fatigue supérieures: Les raccordements internes arrondis réduisent les facteurs de concentration de contraintes lors des cycles répétitifs de traction-compression.
Temps d'usinage et gaspillage de matière réduits
En partant d'une pièce à géométrie quasi-définitive (near-net-shape), chape de tige la chaîne de fabrication est considérablement raccourcie. Usiner une extrémité de fourche complexe à partir d'une barre pleine transforme des matériaux coûteux en copeaux inutiles. La fonderie à cire perdue ne nécessite que des passes finales rapides Usinage CNC pour les interfaces critiques :
- Alésage ou mandrinage rapide du trou de goupille pour des ajustements de paliers de haute précision.
- Taraudage propre et sans vibrations (métrique ou impérial UNC/UNF) dans la tige de fixation.
- Temps de cycle de coupe réduit, usure des outils moindre et coût unitaires plus bas sur les séries en volume.
Nuances de matériaux courantes pour les chapes coulées en cire perdue
La sélection de la bonne nuance de métal détermine la capacité d'une chape de fonderie à cire perdue à supporter la charge, le frottement et les contraintes environnementales. Un large éventail d'alliages est coulé selon la méthode de moulage à la cire perdue pour équilibrer la limite d'élasticité, la ténacité et la résistance chimique.
| Catégorie de matériau | Grades courants | Caractéristiques clés | Applications idéales |
|---|---|---|---|
| Acier inoxydable | 304, 316, 17-4 PH | Protection contre la rouille, haute ténacité | Industrie maritime, chimique et agroalimentaire |
| Acier au carbone et allié | AISI 1020, 1045, 4140, 8620 | Haute résistance à la traction, résistance à l'usure | Machines lourdes, assemblages de chapes pour tiges hydrauliques |
| Superalliages spéciaux | Inconel, alliages à base de cobalt | Stabilité thermique, résistance extrême à l'usure | Soupapes d'échappement, systèmes de liaison pour l'aérospatiale |
Acier inoxydable pour la résistance à la corrosion
Lorsque les assemblages de chapes fonctionnent dans des environnements difficiles, l'humidité, le sel ou les produits chimiques corrosifs dégradent rapidement les métaux standards. Les aciers inoxydables austénitiques et à durcissement structural par précipitation sont coulés afin de garantir une longue durée de vie, sans piqûres de corrosion en surface ni fissuration sous contrainte.
- AISI 316 / CF8M : La norme industrielle pour le gréement maritime, les structures côtières et les équipements de fluides chimiques exposés aux attaques des chlorures.
- AISI 304 / CF8 : Une nuance polyvalente et économique offrant une protection fiable contre la corrosion et une stabilité mécanique adaptée aux machines destinées à l'industrie agroalimentaire et à la quincaillerie générale.
- 17-4 PH (1.4542) : Associe la résistance à la corrosion de l'acier 304 à l'immense résistance mécanique des aciers fortement alliés, ce qui en fait un matériau idéal pour les équipements structurels aéronautiques et les ensembles de liaison dynamiques.
Acier au carbone et acier faiblement allié à haute résistance à la traction
Pour les ensembles soumis à de lourdes charges, une forte capacité d'absorption des chocs et une résistance élevée à la traction sont indispensables. Le procédé spécialisé de coulée d'acier allié pour pièces CNC de haute précision permet d'obtenir des structures granulaires denses et sans porosités, capables de supporter facilement des contraintes de cisaillement intenses.
- Acier au carbone AISI 1020 et 1045 : Des solutions fiables et soudables, adaptées aux équipements agricoles, aux maillons de manutention et aux articulations de construction générales.
- Acier allié AISI 4140 et 4340 : Des nuances au chrome-molybdène offrant une durée de vie en fatigue supérieure et une excellente résistance aux chocs sous des cycles de sollicitations répétées.
- Compatibilité avec les traitements thermiques : Ces alliages réagissent favorablement à la trempe, au revenu et à la cémentation, permettant d'obtenir des seuils de dureté précis avant l'usinage CNC de finition.
Alliages spéciaux pour applications à haute température
Les aciers standard perdent leur limite d'élasticité et se déforment lorsqu'ils sont exposés à des cycles thermiques extrêmes ou à une érosion agressive. Pour les environnements extrêmes, les composants haute performance utilisent des solutions de fonderie en alliages de cobalt pour résister à l'usure extrême, à la corrosion et à la chaleur ainsi que des superalliages à base de nickel.
- Alliages de nickel (Inconel 625 / 718) : Résistent à l'oxydation, au fluage et à la dégradation mécanique à des températures dépassant 650 °C (1 200 °F).
- Alliages de cobalt (équivalents au Stellite) : Offrent une résistance exceptionnelle au grippage, à l'abrasion et aux chocs thermiques dans les articulations de systèmes d'échappement à haute température et les vannes de régulation soumises à des conditions de service sévères.
- Intégrité constante : La fonderie de précision utilisant des barbotines de silice colloïdale raffinées permet à ces alliages complexes de conserver une pureté chimique rigoureuse et une excellente intégrité structurelle.
Usinage CNC de précision et finition pour chapes de fonderie à cire perdue
La fabrication d'une chape fiable par fonderie à cire perdue nécessite un contrôle strict des processus, depuis le moule initial en cire jusqu'au traitement final de surface. Les techniques avancées de fonderie à cire perdue sont associées aux opérations d'usinage en aval afin de produire des chapes de tige prêtes à être installées, capables de supporter des charges cycliques intenses sans défaillance.
Fonderie à cire perdue par sol de silice ou au silicate de sodium
Le choix du liant de moulage approprié détermine directement la qualité de surface, la précision dimensionnelle et les besoins de post-traitement d'une chape obtenue par moulage à la cire perdue. Les deux méthodes sont disponibles selon les exigences du projet, mais les assemblages mécaniques soumis à de fortes contraintes privilégient le procédé au sol de silice.
| Caractéristique | Fonderie au sol silica | Fonderie de verre de silice |
|---|---|---|
| Rugosité de surface | Ra 1,6 - 3,2 µm | Ra 6,3 - 12,5 µm |
| Tolérance linéaire | ISO 8062 CT4 - CT6 | ISO 8062 CT7 - CT9 |
| Compatibilité des alliages | Acier inoxydable, nickel, acier au carbone et acier allié | Principalement acier au carbone et acier faiblement allié |
| Taux de défauts | Risque extrêmement faible d'inclusions et de porosités gazeuses | Risque modéré de formation de calamine en surface |
| Meilleure application | Chapes critiques pour les applications aérospatiales, marines et hydrauliques | Liaisons agricoles et structurelles économiques |
Le procédé au sol de silice offre une définition exceptionnelle des contours sur les branches minces des chapes et autour des alésages de goupilles étroits, réduisant considérablement le besoin d'enlèvement de matière lors des opérations secondaires.
Usinage CNC de précision secondaire et réalisation des filetages
Bien que le moulage de précision permette d'obtenir des formes quasi définitives, les articulations à chape nécessitent des surfaces d'accouplement de haute précision afin d'éviter les blocages mécaniques et les jeux excessifs. Les centres d'usinage multiaxes réalisent des opérations de finition après moulage avec des tolérances serrées :
- Alésage en ligne des trous de goupille : Les trous de goupille des chapes sont usinés avec précision selon les tolérances H7/H8 afin de garantir un alignement concentrique des deux branches de la fourche.
- Filetage de précision : Filetage CNC en passe unique des tiges mâles et femelles, permettant d'obtenir des profils standard UNF, UNC et métriques avec des classes de tolérance de filetage 2B/2A ou 3B/3A.
- Fraisage de rainures et de surfaces : Fraisage de poches de haute précision sur les faces internes des fourches afin de garantir la perpendicularité et l'absence totale de coincement lors de l'articulation angulaire.
En réalisant ces opérations au moyen d'un système intégré Atelier d’usinage CNC pour pièces de précision contribue à éliminer l’accumulation des tolérances dimensionnelles et à garantir un ajustement précis entre l’axe et l’alésage.
Options de traitement thermique et de revêtement de surface
Pour répondre aux exigences mécaniques et environnementales, les chapes moulées subissent des traitements métallurgiques ciblés et des finitions protectrices :
- Trempe et revenu (Q&T) : Augmente la limite d’élasticité du cœur et la résistance à la fatigue des embouts de tiges en acier au carbone et en acier allié soumis à de fortes charges de choc.
- Solution de recuit : Restaure une résistance optimale à la corrosion et réduit les contraintes internes des composants en acier inoxydable 304 et 316.
- Durcissement superficiel et cémentation : Améliore la dureté de surface autour des trous d’axe afin de prévenir le fretting, l’usure et l’allongement des alésages lors de cycles de fonctionnement continus.
- Revêtements protecteurs : Zingage (transparent, jaune ou noir trivalent), galvanisation à chaud, noircissement chimique et électropolissage pour protéger les composants contre les conditions extérieures et marines difficiles.
Applications industrielles des chapes moulées à cire perdue
Les composants de chape fabriqués par moulage à cire perdue sont utilisés dans des secteurs où aucune défaillance mécanique n’est acceptable. Comme ces articulations pivotantes supportent des charges élevées de traction, de cisaillement et des efforts angulaires, un moulage de précision à haute intégrité garantit la sécurité opérationnelle à long terme.
Tringleries de commande de vol pour l’aérospatiale et la défense
Dans les assemblages aéronautiques, la réduction du poids et la fiabilité structurelle doivent aller de pair. Les composants de chape moulés à cire perdue sont fabriqués pour :
Systèmes de commande de vol : Relier les tiges de poussée-traction aux ailerons, aux gouvernes de profondeur et aux tringleries de gouverne de direction.
Actionnement du train d’atterrissage : Absorber les chocs et transmettre les charges de pivotement lors du déploiement.
Ensembles de largage d’armement et de portes de soute : Offrant une résistance supérieure à la fatigue lors de manœuvres soumises à de fortes accélérations en G.
Grâce au procédé de moulage à la cire perdue, des épaisseurs de paroi précises et des surfaces lisses répondent aux exigences strictes des contrôles non destructifs.
Automobile et équipements pour applications lourdes
Les véhicules commerciaux lourds, les chargeuses minières et les machines agricoles nécessitent des articulations capables de résister aux vibrations continues et aux conditions d'exploitation difficiles. Des supports de chape et des biellettes de suspension en acier à haute résistance à la traction sont fabriqués pour supporter des charges dynamiques extrêmes.
Actionneurs industriels et vérins hydrauliques
Une norme chape de tige Il constitue l'interface principale entre la tige d'un vérin hydraulique et la charge qu'elle déplace. Des embouts de tige de vérin et des chapes de fond sur mesure sont fabriqués pour :
Les actionneurs linéaires des lignes de production automatisées
Les vérins hydrauliques haute pression destinés aux engins de terrassement
Les articulations de vérins pneumatiques nécessitant un mouvement fluide et sans grippage
Après l'étape de moulage, un usinage CNC secondaire permet de réaliser des filetages internes et des trous de goupille avec des tolérances serrées, garantissant un alignement parfait des goupilles sans jeu.
Systèmes de gréement marins et pétrochimiques
Les environnements offshore hostiles détériorent rapidement les composants de qualité inférieure par piqûres de corrosion et corrosion galvanique. Grâce au procédé de moulage au sol de silice, des extrémités de chape en acier inoxydable sont produites pour :
Les lignes d'amarrage, les tendeurs et les haubans de tension
Les systèmes de gréement et les connexions de levage des grues offshore
Les actionneurs de vannes sous-marines et les réseaux de suspension de tuyauteries pétrochimiques
Ces composants offrent une limite d'élasticité élevée et une résistance chimique permettant de supporter une exposition continue à l'eau salée sans se fissurer sous des charges prolongées.
Assurance qualité et normes d'essai pour les composants de chape moulés à la cire perdue
Lors de l'approvisionnement en chapes critiques moulées à la cire perdue, la fiabilité structurelle sous charge est une exigence incontournable. En tant que prestataires professionnels de services de fonderie de précision et d'usinage CNC, nous intégrons des contrôles qualité rigoureux à chaque étape de la production. De la coulée initiale du métal liquide à la chape de tige usinée finale, des procédures de vérification garantissent que chaque pièce offre des performances optimales dans les ensembles mécaniques les plus exigeants.
Contrôles non destructifs (CND) et radiographie
Des défauts internes tels que la porosité gazeuse, les retassures ou les microfissures peuvent provoquer des défaillances catastrophiques dans les systèmes de liaison soumis à de fortes charges. Les composants moulés avec précision sont inspectés à l'aide de protocoles de contrôle avancés et non destructifs :
- Contrôle radiographique par rayons X (RT) : Pénètre profondément dans les sections épaisses et les zones de transition des fourches de la chape afin de révéler les retassures internes ou les cavités gazeuses cachées.
- Inspection par particules magnétiques (MPI) : Détecte les microfissures en surface et proches de la surface dans les composants ferromagnétiques en acier au carbone et en acier faiblement allié.
- Essai par pénétrant liquide (PT) : Révèle les défauts débouchant en surface dans les chapes en acier inoxydable et en alliages non ferreux fabriquées par moulage à la cire perdue.
- Contrôle par ultrasons (UT) : Évalue la densité interne et l'épaisseur des parois sur des profils géométriques complexes.
Vérification de la résistance à la traction, de la dureté et des propriétés métallurgiques
Une chape correctement fabriquée doit allier une résistance élevée à la traction à une ductilité suffisante pour absorber les charges dynamiques dues aux chocs. Les caractéristiques mécaniques et chimiques de chaque lot de fusion sont validées selon des référentiels internationaux stricts :
| Méthode de test | Point de contrôle | Référence aux normes industrielles |
|---|---|---|
| Essais de traction et de limite d'élasticité | Limites de charge admissible, pourcentage d'allongement et limite d'élasticité avant déformation | ASTM A370 / ISO 6892 |
| Test d’ dureté | Contrôles Rockwell (HRC) et Brinell (HBW) pour vérifier la résistance à l'usure après traitement thermique | ASTM E18 / ASTM E10 |
| Analyse spectrométrique | Vérification précise de la composition chimique du métal en fusion avant la coulée dans les moules en silice sol | ASTM E415 / ASTM E1086 |
| Examen métallographique | Évaluation de la microstructure afin de confirmer la taille correcte des grains et la répartition des phases | ASTM E3 / ASTM E112 |
Normes de certification et de traçabilité
La responsabilité garantit la protection de la chaîne d'approvisionnement. Chaque livraison de chapes à chape issues de la fonderie de précision à cire perdue est accompagnée d'une documentation complète permettant de suivre la production depuis le lingot brut jusqu'aux tolérances finales d'usinage CNC.
- Certificats de contrôle EN 10204 Type 3.1 : Divulgation complète de la composition chimique, des numéros de coulée et des résultats des essais physiques, directement associés au lot concerné.
- Marquage direct des pièces : Codes de coulée, numéros de lot et logos gravés au laser ou intégrés au moulage, permettant une traçabilité permanente sur le terrain.
- Rapports dimensionnels CMM : Contrôles par machine à mesurer tridimensionnelle démontrant que le parallélisme des trous d'axe, les jeux des ouvertures de fourche et la précision des filetages sont conformes aux spécifications CAO exactes.
Comment choisir un fabricant fiable de chapes moulées à cire perdue
Le choix de la bonne fonderie pour les composants de chapes moulées à cire perdue détermine la sécurité mécanique, la précision et la longévité des ensembles finaux. Comme une chape constitue souvent une articulation critique supportant des charges, le fournisseur doit garantir des pièces moulées sans défaut et une précision reproductible. Une fabrication fiable exige une maîtrise technique de bout en bout, depuis la création du modèle brut jusqu'à l'expédition finale, qu'il s'agisse d'un programme d'approvisionnement auprès d'une usine de fabrication de chapes moulées à cire perdue, d'un lot de prototypes de chapes moulées à cire perdue ou d'une production continue de chapes moulées à cire perdue en usine.
Les acheteurs ayant besoin de tarifs de gros pour l'approvisionnement en chapes moulées à cire perdue, d'accords d'approvisionnement en gros de chapes moulées à cire perdue ou de calendriers d'expédition en conteneurs pour l'approvisionnement en gros de chapes moulées à cire perdue ont tout intérêt à collaborer avec un partenaire unique assurant à la fois le moulage et l'usinage CNC.
Capacités en matière d'outillage sur mesure et de support technique
Un partenaire réputé en fonderie de précision fournit une assistance technique complète avant même la découpe de l'acier destiné à l'outillage. Privilégiez les fonderies qui proposent :
- Conception pour la Fabricabilité (DFM) : Une évaluation préliminaire de la géométrie des chapes afin d'optimiser les épaisseurs de paroi, les rayons des trous d'axe et les angles de dépouille.
- Simulation de solidification : Une modélisation informatique avancée permettant de prévoir l'écoulement du métal, d'éliminer la porosité due au retrait et d'optimiser les systèmes d'alimentation.
- Sélection du procédé : Une expertise des méthodes de moulage à la cire perdue utilisant le procédé sol-silice, afin d'obtenir des états de surface supérieurs et une maîtrise dimensionnelle rigoureuse sur les profils complexes de chapes de tiges.
- Longévité de l'outillage : Matrices en aluminium ou en acier de haute qualité, conçues pour produire des milliers de modèles en cire uniformes, sans dérive dimensionnelle.
Flexibilité, du prototypage à la production à grande échelle
Le partenaire industriel doit s'adapter parfaitement à chaque étape du cycle de vie du produit. Un partenaire proposant des solutions de prototypage rapide et d'outillage pour la production en petites séries permet de tester physiquement les limites de charge, les jeux des goupilles et les engagements des filetages avant de s'engager dans la fabrication d'outillages destinés à la production de masse.
Un partenaire fiable apporte son soutien dans les domaines suivants :
Séries de prototypes rapides : Méthodes de moulage à la cire imprimée en 3D ou sans modèle pour une validation rapide de la conception.
Lots de faible à moyen volume : Outillage intermédiaire économique pour répondre aux lancements initiaux sur le marché ou à la fabrication d'équipements spécialisés.
Production de masse à grand volume : Systèmes automatisés d'injection de cire et de coulée multi-postes capables d'assurer des expéditions continues par conteneurs complets.
Services intégrés de chaîne d'approvisionnement auprès d'un fournisseur unique
La répartition du moulage, de l'usinage et des traitements de surface entre différents fournisseurs entraîne des retards, des frais logistiques supplémentaires et des litiges concernant la qualité. Travailler avec un fournisseur unique intégré permet d'éliminer les risques liés à la chaîne d'approvisionnement :
| Phase de fabrication | Capacités requises | Avantage en matière de qualité |
|---|---|---|
| Coulée en fonderie | Moulage à la cire perdue réalisé en interne avec fabrication automatisée des coquilles céramiques | Contrôle de la composition chimique métallurgique et de la densité interne du matériau |
| Usinage secondaire | Usinage CNC multiaxes, fraisage et filetage de précision | Tolérances précises pour les trous d'axe, les logements de fourche et les filetages de tige |
| Traitement thermique | Trempe, revenu et mise en solution | Résistance à la traction et résistance à la fatigue optimisées |
| Finition de surface | Passivation, zingage, anodisation ou peinture | Résistance à la corrosion adaptée aux environnements marins et industriels les plus agressifs |
| Vérification | Machine de mesure tridimensionnelle (MMT) et contrôles CND réalisés en interne | Conformité dimensionnelle complète et traçabilité intégrale de chaque lot |
La centralisation de la production de chapes moulées à la cire perdue sous un même toit certifié garantit l'intégrité structurelle, maîtrise les coûts unitaires et assure que chaque articulation respecte exactement les plans techniques. Demander un devis avec les plans, la nuance d'alliage et les tolérances des trous de goupille pour lancer l'examen de l'outillage.