Qual è la funzione del legante nella fusione a cera persa?
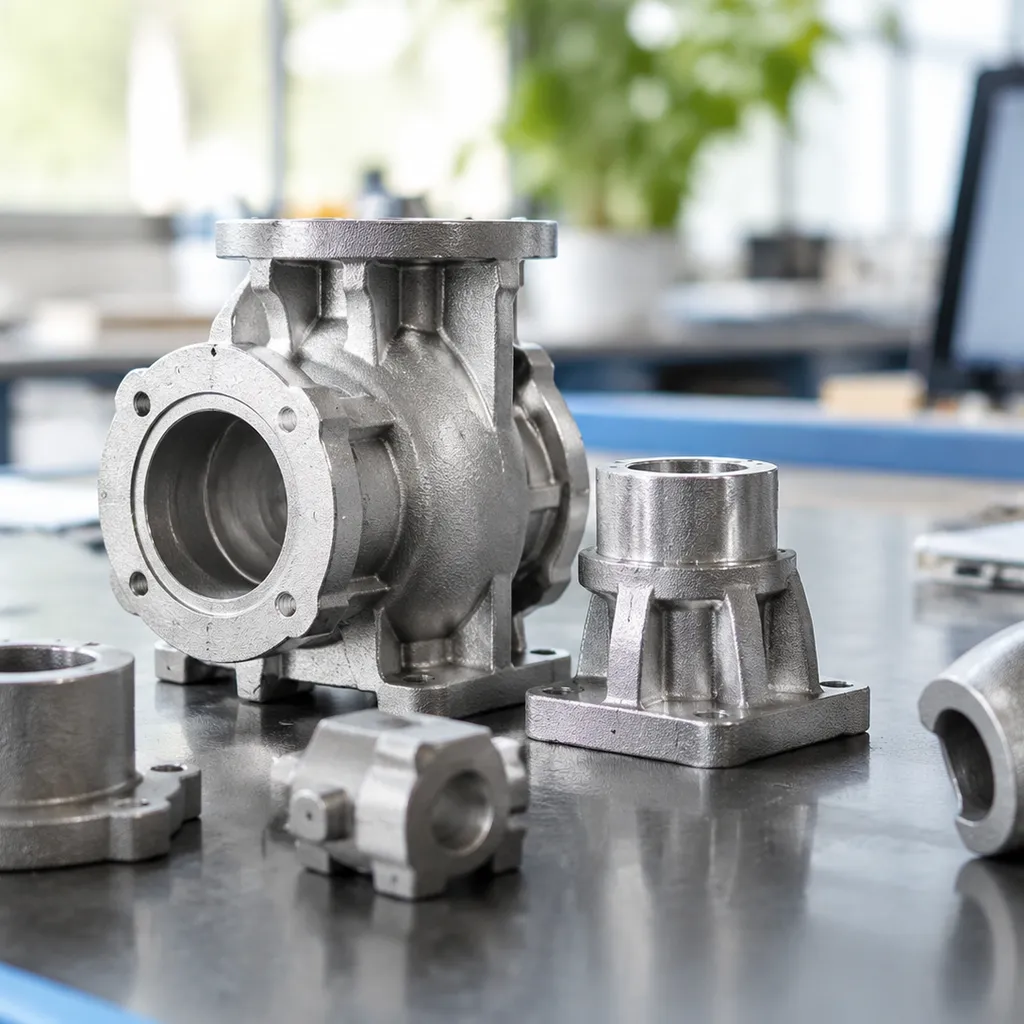
La fusione a cera persa, nota anche come processo a cera persa, consente di realizzare componenti metallici complessi, con geometrie prossime a quelle finali, tolleranze ristrette e finiture superficiali eccezionali[1]. L'integrità del componente fuso finale dipende in larga misura dallo stampo che gli conferisce la forma: un guscio ceramico di alta qualità[2].
Comprendere il funzione del legante nella fusione a cera persa è fondamentale per padroneggiare la realizzazione del guscio, prevenire i difetti e ottimizzare le prestazioni complessive della fusione.
Il processo di costruzione del guscio ceramico
La realizzazione di uno stampo per fusione a cera persa ad alta precisione richiede una sequenza ripetibile di immersioni articolata in più fasi:
- Assemblaggio del modello: I modelli sacrificali in cera vengono iniettati, ispezionati e montati su un canale di colata centrale in cera per formare una struttura ad albero.
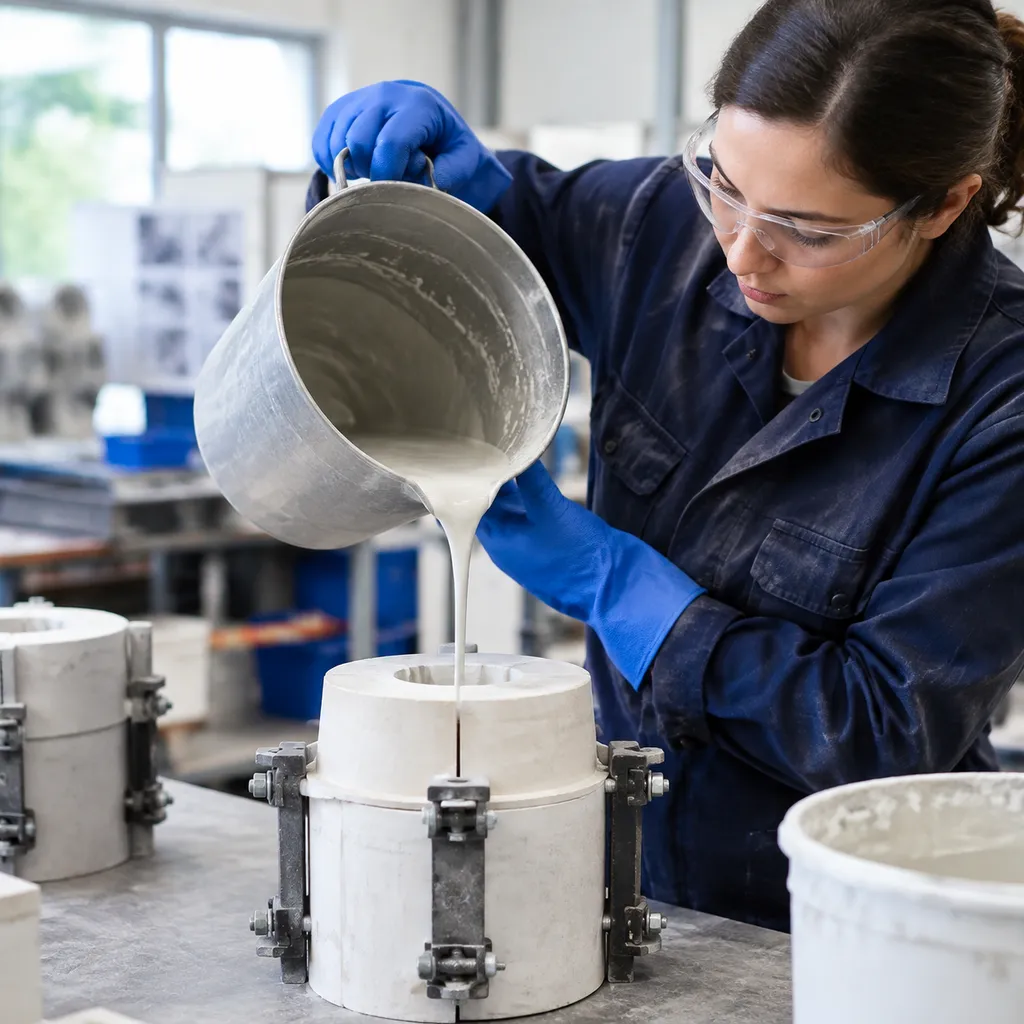
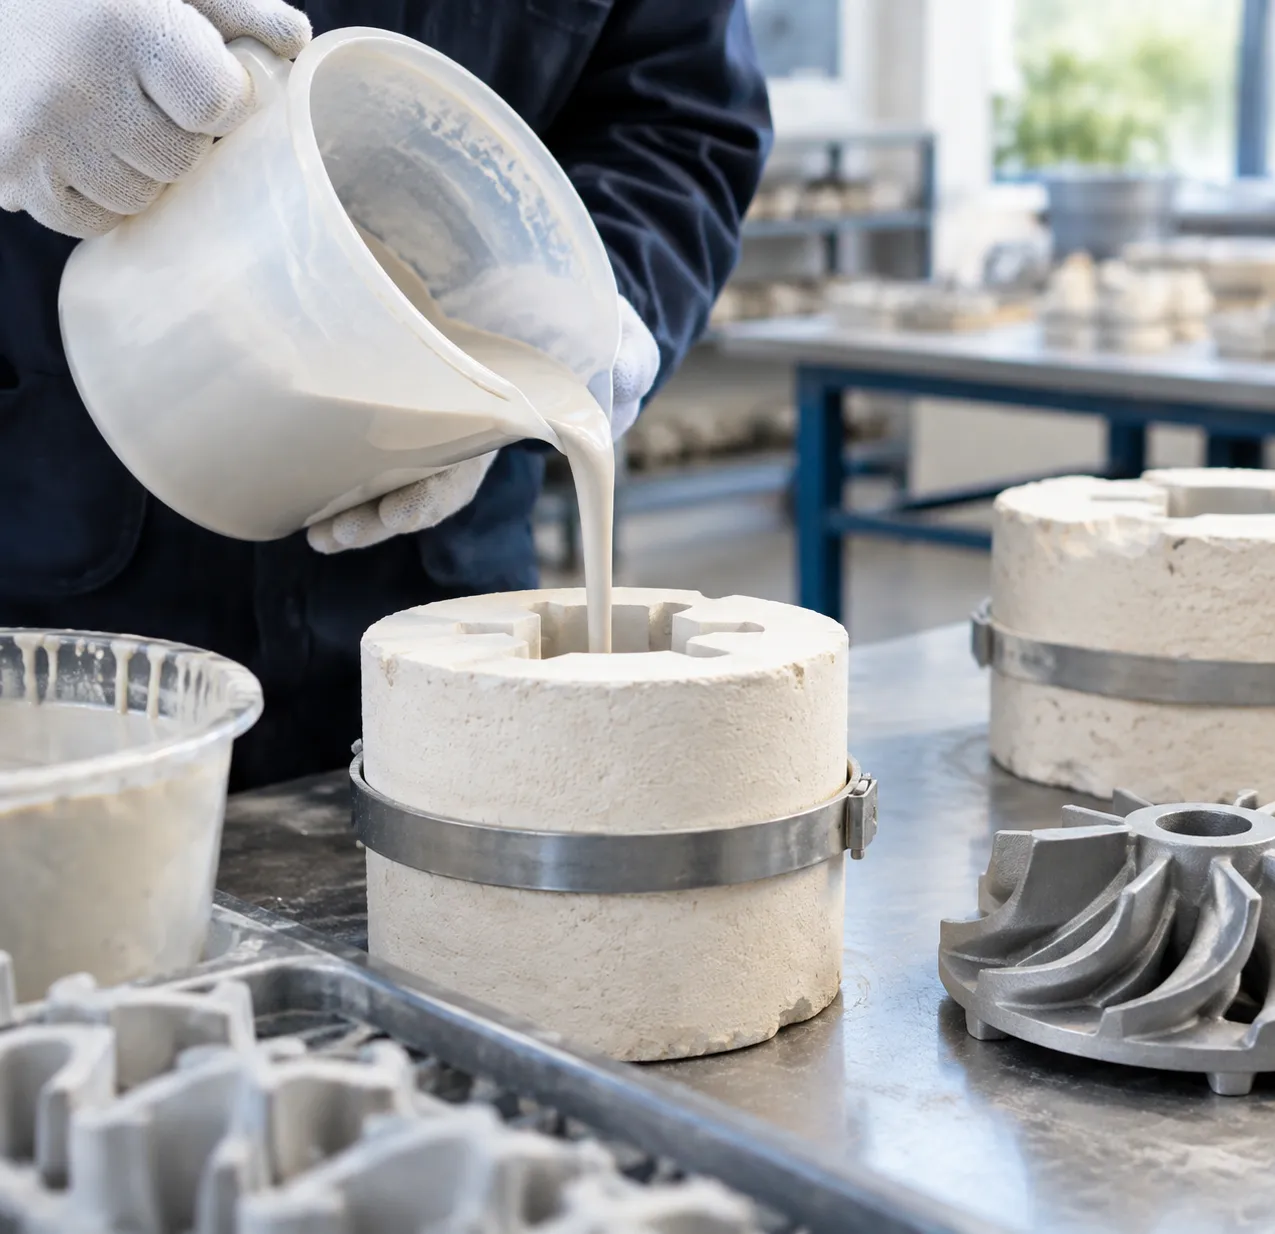
- Immersione in pasta: L'assemblaggio in cera viene immerso in una barbottina refrattaria liquida contenente leganti liquidi, come la silice colloidale, e farine refrattarie fini.
- Stuccatura: Granuli refrattari più grossolani vengono depositati sullo strato umido di barbottina mediante sabbiatrici a pioggia o letti fluidizzati.
- Essiccazione controllata: Ogni strato viene sottoposto a cicli di essiccazione rigorosamente controllati, durante i quali il flusso d'aria, la temperatura e l'umidità relativa consentono al legante di indurire e legare i materiali refrattari.
- Ripetizione: I cicli di immersione, stuccatura ed essiccazione vengono ripetuti più volte per ottenere lo spessore strutturale necessario del guscio prima della deceratura e della combustione ad alta temperatura.
Perché i leganti sono essenziali nella realizzazione degli stampi
Il legante costituisce la struttura chimica portante dell'intero processo di realizzazione dello stampo. Senza un sistema legante formulato con precisione, le polveri refrattarie non possono aderire alla superficie liscia della cera né formare una barriera ceramica compatta.
| Ruolo del legante | Impatto diretto sulla qualità dello stampo |
|---|---|
| Sospensione della barbottina | Mantiene uniformemente in sospensione le farine refrattarie ad alta densità, prevenendo la sedimentazione e la distribuzione non uniforme del rivestimento. |
| Bagnabilità del modello | Riduce la tensione superficiale del liquido per riprodurre ogni dettaglio complesso e sottosquadro, senza formare vuoti o bolle d'aria. |
| Matrice coesiva | Collega chimicamente i granuli di stucco alle particelle di farina ceramica, creando una struttura del guscio solida e non friabile. |
| Resistenza alla manipolazione | Sviluppa una resistenza iniziale dell'adesione sufficiente a sopportare le sollecitazioni meccaniche durante la manipolazione e la pressione della dewaxing in autoclave. |
Controllando le fasi di sospensione, adesione e legame nella fabbricazione dello stampo, i leganti determinano direttamente se il guscio ceramico è in grado di resistere agli estremi carichi termici e meccanici durante la colata del metallo.
Funzioni principali dei leganti nella microfusione
Nelle nostre operazioni di fonderia, il legante agisce come principale adesivo chimico che mantiene unito il guscio ceramico. Un legante adeguato funzione del legante nella fusione a cera persa garantisce che la barbottina formi uno stampo continuo e privo di difetti, in grado di resistere a forti sollecitazioni termiche e fisiche durante la colata del metallo.
Legare i materiali refrattari per garantire l'integrità del guscio
La funzione principale del legante liquido, tipicamente silice colloidale o una soluzione di silicato di etile, è mantenere le particelle fini di materiali refrattari uniformemente sospesa nella barbottina. Durante ogni ciclo di rivestimento con barbottina , bagna uniformemente il modello sacrificale in cera, eliminando le sacche d'aria e incorporando i granuli grossolani di stucco in una matrice coesa e ben legata.
Garantire la resistenza critica allo stato crudo e dopo la cottura
Un guscio deve resistere a due distinte fasi di sollecitazione meccanica:
- Resistenza allo stato crudo: Durante l'essiccazione a temperatura ambiente e le prime operazioni di manipolazione, il legante forma ponti fisici tra le particelle ceramiche[4]. Questa resistenza allo stato crudo previene il cedimento delle pareti dello stampo e la formazione di crepe nel guscio quando la cera si espande rapidamente durante la deceratura in autoclave.
- Resistenza dopo la cottura: Quando preriscaldiamo il guscio ceramico ad alte temperature, il legante sinterizza insieme alle farine refrattarie, creando un legame ceramico estremamente rigido, capace di resistere alla pressione statica e alla turbolenza della lega fusa in ingresso.
Determinare la permeabilità del guscio e la stabilità termica
Il bilanciamento delle proporzioni del legante controlla la microporosità dello stampo cotto. Una la permeabilità del guscio permette all'aria intrappolata e ai gas del nucleo di fuoriuscire liberamente durante la colata, eliminando direttamente i difetti causati dall'intrappolamento dei gas e dalla formazione di soffiature. Inoltre, una rete stabile di legante mantiene la resistenza a caldo anche in presenza di differenze termiche estreme, un aspetto fondamentale nella colata di leghe ad alta temperatura descritte nella nostra guida ai migliori metalli per la fusione.
Garantire la precisione dimensionale e una finitura superficiale di alta qualità
Il legante controlla la densità del rivestimento primario in barbottina a contatto con la superficie della cera. Una matrice legante uniforme e stabile garantisce:
- Eccezionale Finitura superficiale (tipicamente 125 Ra / 3,2 µm o una rugosità inferiore).[3]
- Ajustamento preciso precisione dimensionale entro una tolleranza di ±0,005 in (±0,1 mm).[3]
- Un prodotto finale realmente prossimo alla forma definitiva, che riduce al minimo le costose operazioni secondarie di lavorazione CNC.
Tipologie comuni di leganti utilizzati nella fusione a cera persa
La scelta del sistema legante più adatto determina l'intera strategia di realizzazione dello stampo. Nelle nostre attività di fonderia, la funzione del legante nella fusione a cera persa determina la capacità del guscio ceramico di resistere a temperature di colata estreme, mantenendo al contempo rigorose tolleranze dimensionali. Le diverse composizioni chimiche dei leganti consentono di bilanciare in modi specifici i costi, i tempi di ciclo e l'integrità meccanica.
Silice colloidale (sol di silice)
La silice colloidale è una sospensione acquosa di particelle microscopiche di silice e rappresenta la nostra scelta principale per i componenti di precisione[5].
- Punti di forza principali: Eccellente resistenza allo stato cotto, elevata resistenza agli shock termici e finiture superficiali lisce fino a 125 Ra (3,2 µm).
- Dinamiche del processo: Richiede un controllo dell'umidità relativa (UR) durante l'essiccazione per garantire un'adeguata reticolazione tra gli strati di barbottina.
- Migliori applicazioni: Essenziale se abbinata a sistemi specializzati a base di sol di silice e polveri refrattarie per fondere acciai inossidabili, superleghe e componenti aerospaziali complessi, nei quali la stabilità dimensionale non può essere compromessa.
Vetro solubile (silicato di sodio)
Il vetro solubile è una formulazione a base di silicato di sodio, ampiamente riconosciuta per la capacità di gelificare rapidamente e per il basso costo iniziale. Accelera i cicli di produzione degli stampi indurendo tramite catalizzatori chimici o insufflazione di anidride carbonica, anziché richiedere lunghi processi di essiccazione per evaporazione.
- Punti di forza principali: Formazione rapida del guscio, requisiti minimi per le infrastrutture di essiccazione e costi contenuti delle materie prime.
- Limitazioni: Refrattarietà inferiore rispetto ai sistemi colloidali, maggiore tendenza a degradarsi in presenza di carichi termici estremi e finitura superficiale più grossolana.
- Migliori applicazioni: Componenti strutturali sensibili ai costi, ferramenta generica e getti in acciaio al carbonio con tolleranze dimensionali ampie.
Sistemi a base di silicato di etile
Il silicato di etile è un legante a base alcolica che indurisce attraverso un distinto meccanismo di idrolisi e condensazione. Prima della diffusione dell'ottimizzazione della silice colloidale acquosa, rappresentava lo standard industriale per la realizzazione rapida dei gusci.
- Punti di forza principali: Essiccazione rapida all'aria, indipendente dall'elevata umidità ambientale, eccellente compatibilità con l'espansione termica e rapido sviluppo della resistenza allo stato crudo.
- Considerazioni sul processo: Comporta l'impiego di composti organici volatili (COV) che richiedono sistemi specializzati di recupero dei solventi, ventilazione e rigorosi protocolli di gestione ambientale.
- Migliori applicazioni: Cicli di produzione rapidi e colate di leghe specifiche che richiedono una stabilità affidabile del guscio prima della sinterizzazione, senza lunghe attese per l'essiccazione.
Tecnologia Binder Jetting nella moderna fusione a cera persa
Sfruttiamo la tecnologia Binder Jetting per integrare la produzione digitale con le tradizionali operazioni di fonderia. In questo processo, la funzione fondamentale del legante nella fusione a cera persa passa da una sospensione liquida in forma di impasto a un deposito selettivo di gocce ad alta precisione. Invece di immergere manualmente gli alberi di cera in bagni chimici, le testine di stampa depositano selettivamente agenti leganti liquidi su strati di materiali in polvere ceramica o PMMA, generando istantaneamente stampi o modelli sacrificali direttamente dai dati CAD.
Come si integra il Binder Jetting con la fusione a cera persa
L'integrazione della deposizione additiva del legante elimina diverse fasi soggette a volatilità nella creazione del guscio. Il legante unisce regioni specifiche di grani refrattari fini strato dopo strato, realizzando il modello sacrificale oppure direttamente il guscio ceramico.
- Stampa diretta del modello: Stampiamo modelli sacrificali in polimero che fondono o bruciano completamente durante il preriscaldamento, comportandosi come cere da fonderia di alta qualità senza lasciare residui di cenere.
- Produzione diretta del guscio: Depositando il legante direttamente su materiali refrattari come sabbie silicee o allumina, eliminiamo completamente i tradizionali cicli di immersione, stuccatura e asciugatura.
- Flusso di lavoro ottimizzato: Le nostre tecniche specializzate Servizi di fusione a cera persa con stampa 3D per la realizzazione rapida di prototipi metallici riducono drasticamente i tempi di produzione, da settimane a giorni, mantenendo tolleranze dimensionali estremamente ristrette.
Produzione rapida di modelli e stampi senza attrezzature dedicate
Le attrezzature rigide rappresentano solitamente il principale costo iniziale e il maggiore collo di bottiglia nei tempi di consegna del processo a cera persa.
- Costi di attrezzaggio zero: Realizziamo gusci pronti per la produzione e modelli complessi direttamente dai file di progettazione 3D, eliminando costose matrici per lo stampaggio a iniezione dell'alluminio.
- Iterazione rapida: Quando un team di ingegneri modifica il raggio di raccordo o lo spessore della parete, aggiorniamo il modello digitale e lo ristampiamo immediatamente, senza dover rifare le attrezzature né interrompere la produzione.
- Fattibilità delle piccole serie: Le produzioni in piccoli volumi, i progetti di attrezzature provvisorie e i prototipi realizzati in tempi rapidi diventano economicamente convenienti.
Libertà di progettazione per geometrie complesse
La realizzazione convenzionale dei modelli richiede angoli di sformo, linee di divisione e anime estraibili per rimuovere in sicurezza i componenti in cera dallo stampo. Il Binder Jetting libera gli ingegneri da queste limitazioni tipiche dei processi sottrattivi.
| Capacità di progettazione | Attrezzature convenzionali | Metodo di stampa Binder Jetting |
|---|---|---|
| Angoli di Prova | Obbligatorio (in genere da 0,5° a 2°) | Non necessario (sono possibili angoli di sformo di 0°) |
| Passaggi Interni | Limitato dalle direzioni di estrazione e dai nuclei ceramici | Geometrie altamente complesse, curve e autoportanti |
| Pareti sottili | Rischio di riempimento incompleto o deformazione del modello | Pareti strutturali uniformi e ad alta definizione |
| Consolidamento dei componenti | Assemblaggi composti da più pezzi, saldati successivamente | Geometrie di fusione monolitiche in un unico pezzo |
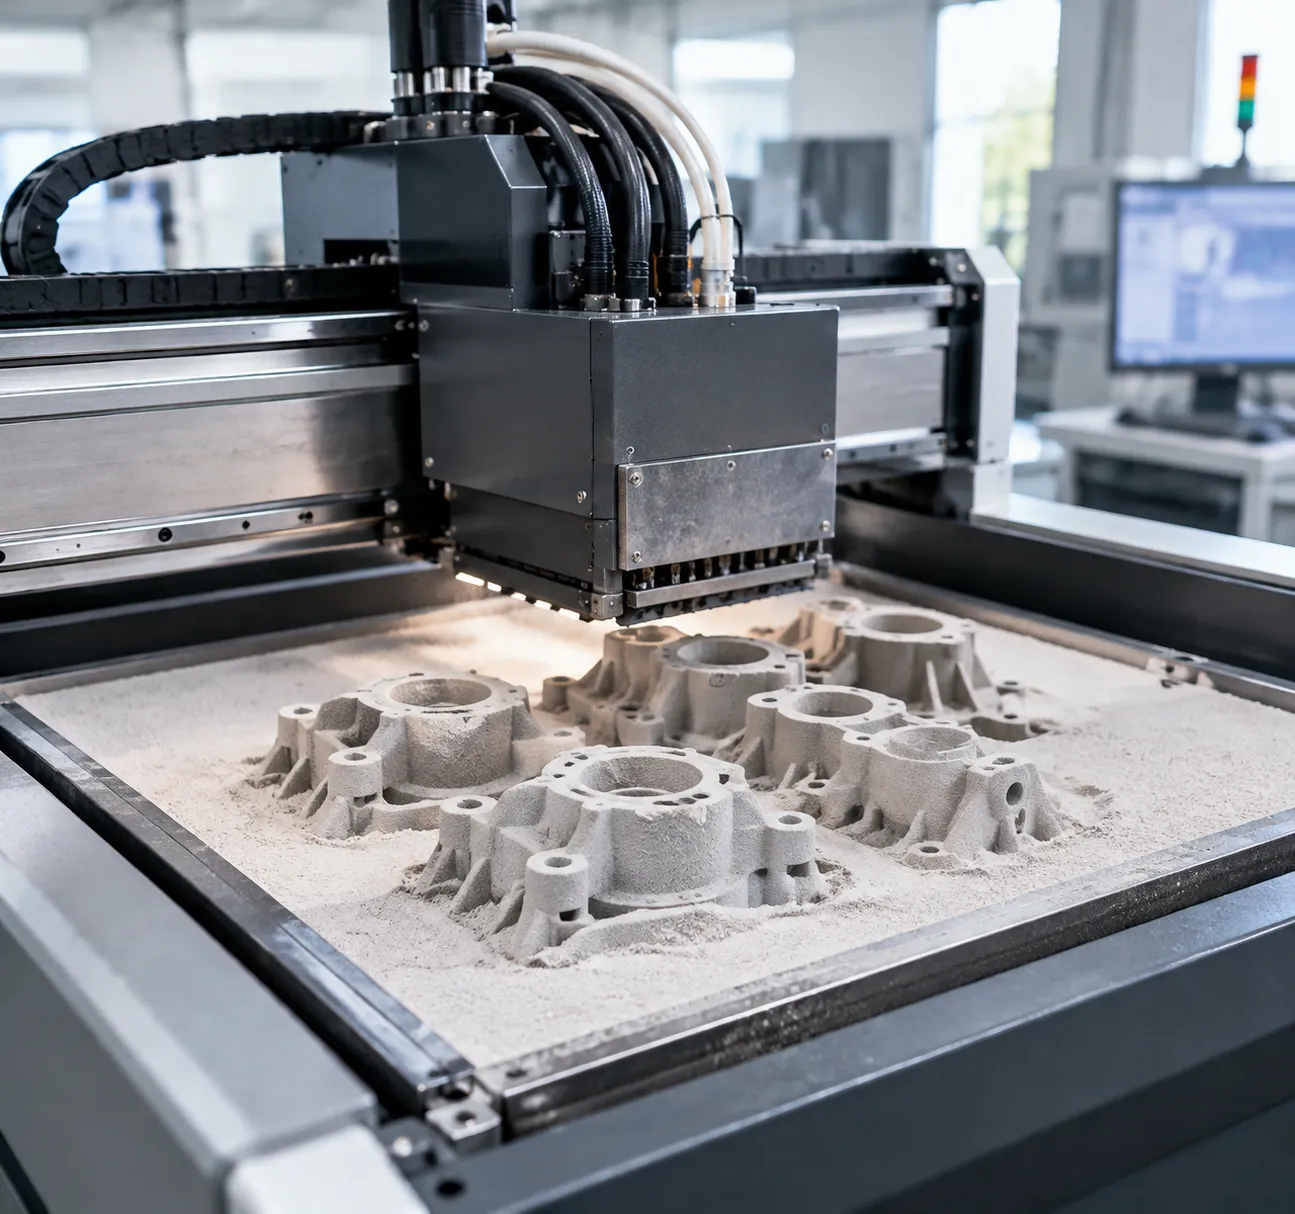
Controllando il volume del legante e i modelli di deposizione a livello micrometrico, garantiamo una resistenza uniforme del modello allo stato verde anche nelle topologie complesse, nelle reti reticolari organiche e nei canali interni profondi. Il risultato è una finitura superficiale liscia e altamente integra, con una resa di fusione impeccabile a ogni ciclo.
Come la regolazione della funzione del legante per la fusione a cera persa riduce i difetti del guscio
La regolazione precisa della funzione del legante nella fusione a cera persa ci offre un controllo diretto sul comportamento fisico e termico dello stampo. Nella produzione di precisione, il legante non è un semplice veicolo passivo: è la base chimica attiva che determina la capacità del guscio ceramico di mantenere la propria forma in condizioni estreme.
Riduzione al minimo dei difetti di fusione e delle cricche nel guscio
I cedimenti del guscio durante la deceratura e il colaggio sono le principali cause di scarto nella fusione di precisione. Una corretta formulazione del legante previene direttamente questi problemi:
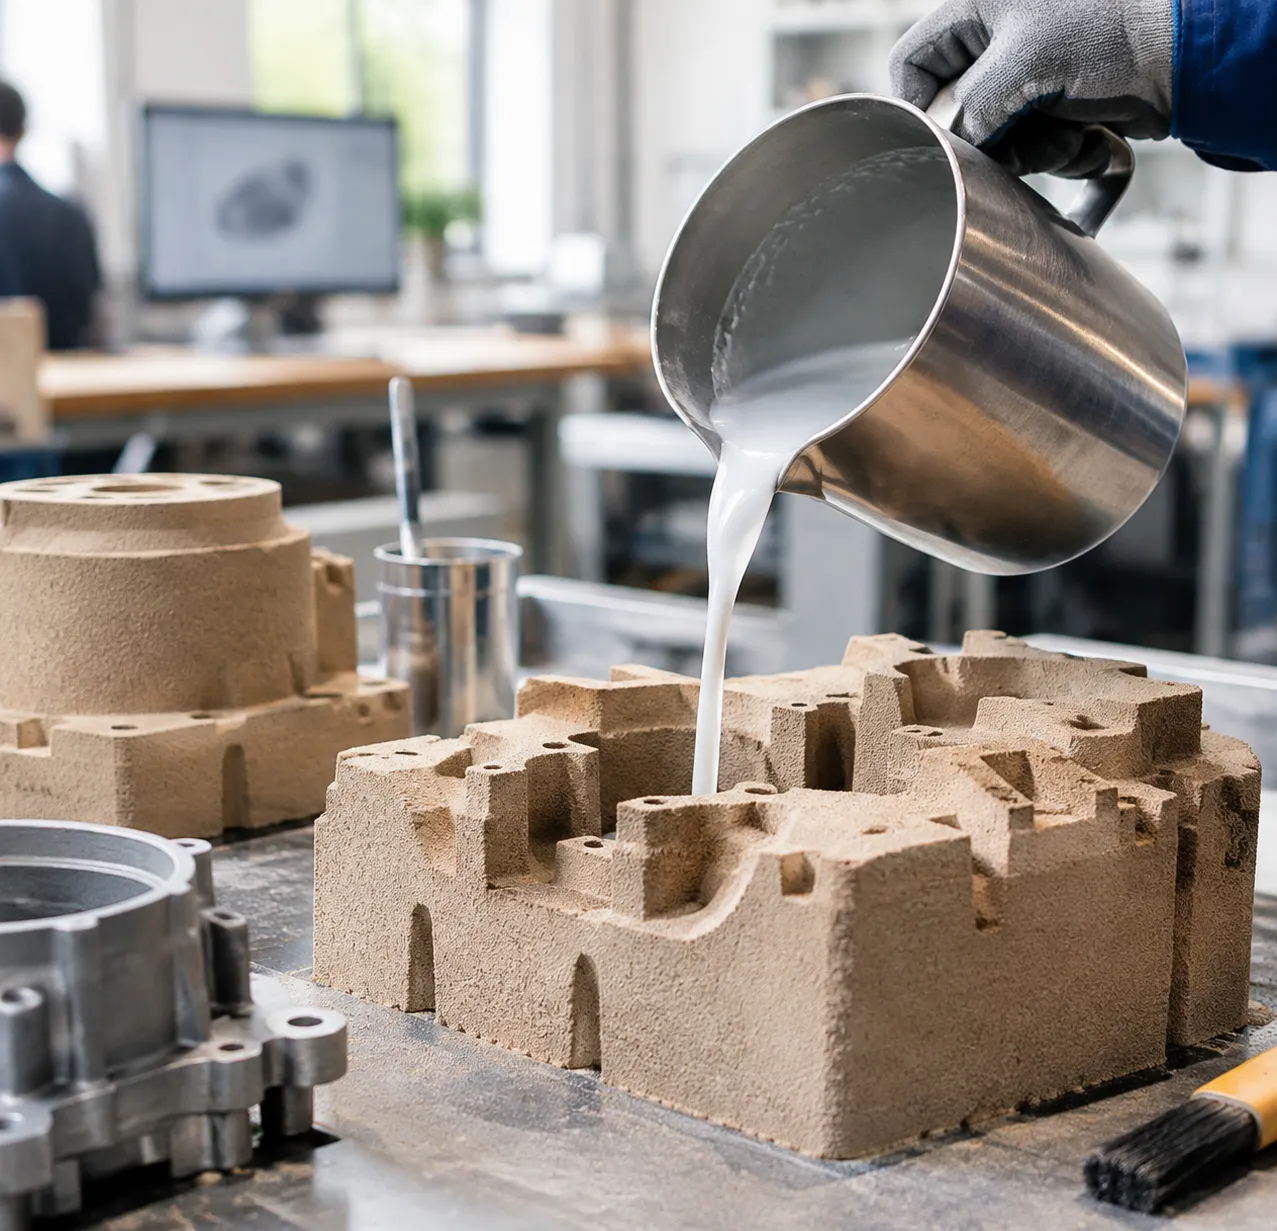
- Eliminazione del distacco superficiale e delle inclusioni: Un legante a base di silice colloidale ben bilanciato garantisce che i materiali refrattari rimangano saldamente ancorati alla parete dello stampo, impedendo alle scaglie di ceramica di finire nel metallo fuso.
- Resistenza alle sollecitazioni durante la deceratura: L'ottimizzazione della resistenza allo stato verde consente al guscio di resistere alla rapida espansione termica della cera all'interno delle autoclavi senza sviluppare microfessurazioni.
- Evacuazione controllata dei gas: La regolazione della permeabilità del guscio garantisce che i gas fuoriescano naturalmente attraverso la parete dello stampo, prevenendo sacche d'aria intrappolate, porosità da gas e bolle superficiali.
Elevata resistenza agli shock termici e alla pressione
La colata di acciaio fuso, superleghe o metalli reattivi sottopone lo stampo a forti gradienti termici e a un'enorme pressione metallostatica. Quando il legante raggiunge la completa sinterizzazione durante la deceratura, forma una matrice ceramica rigida e chimicamente inerte.
Questa elevata resistenza dopo la cottura garantisce che le pareti del guscio mantengano la propria integrità strutturale senza deformarsi verso l'esterno o collassare sotto il peso del metallo. Per i team di ingegneria che lavorano con temperature di colata estreme, consultare la nostra guida completa Alloy Guide for High Performance Alloys and Precision Casting consente di associare specifici comportamenti di solidificazione dei metalli alle corrette specifiche degli stampi refrattari.
Maggiore efficienza dei materiali e convenienza economica
La stabilizzazione del comportamento della barbottina riduce gli scarti ed elimina costose correzioni secondarie nelle fasi successive del processo:
- Precisione quasi a forma netta: L'elevata rigidità dello stampo mantiene la precisione dimensionale entro ±0,005 pollici, riducendo le sovramisure di lavorazione e i costosi interventi di finitura CNC.
- Finitura superficiale superiore come fusione: Il rivestimento uniforme con barbottina consente di ottenere finiture superficiali di circa 125 Ra (3,2 µm), riducendo al minimo le operazioni manuali di rettifica, levigatura e lucidatura chimica.
- Maggiore durata del bagno di barbottina: Il monitoraggio adeguato del pH e della temperatura preserva la stabilità della barbottina, prevenendo la gelificazione prematura e riducendo gli sprechi di materie prime.
Dove la funzione del legante nella fusione a cera persa è importante nell'industria
La fusione a cera persa consente di realizzare componenti metallici con geometrie prossime a quelle finali, per i quali la precisione dimensionale e i complessi passaggi interni sono requisiti imprescindibili. Nei settori industriali più critici, l'obiettivo principale funzione del legante nella fusione a cera persa è garantire che il guscio ceramico mantenga sia la resistenza allo stato verde durante la manipolazione sia l'integrità strutturale alle alte temperature durante la colata. Nella valutazione delle capacità del processo, il confronto tra colata in investimento vs colata in sabbia dimostra perché i componenti hardware essenziali per le missioni si affidino alla precisione del processo a cera persa.
Componenti aerospaziali e della difesa
I componenti aerospaziali richiedono elevati rapporti resistenza/peso e la capacità di resistere ad ambienti termici estremi. Utilizziamo la fusione a cera persa per produrre componenti complessi, pronti per il volo, in superleghe a base di nichel e cobalto, titanio e acciaio inossidabile:
- Palette e statori delle turbine: Fusi con intricati canali di raffreddamento interni che non possono essere realizzati mediante lavorazione CNC per asportazione di materiale.
- Ugelli del carburante e alloggiamenti dei sensori: Geometrie a parete sottile realizzate senza angoli di sformo.
- Staffe Strutturali: Ottimizzati per ridurre il peso mantenendo un'eccezionale densità strutturale e una lunga durata a fatica.
Il legante garantisce una rigorosa rigidità dello stampo contro la pressione metallostatica e gli shock termici, impedendo alle inclusioni di contaminare le superleghe aerospaziali di alta qualità.
Impianti medicali e strumenti chirurgici
Le apparecchiature medicali richiedono finiture superficiali impeccabili, tolleranze ristrette e materiali biocompatibili. Ci affidiamo a sistemi leganti a base di silice colloidale ad alta purezza per evitare reazioni tra stampo e metallo durante la colata di acciaio inossidabile per uso chirurgico, leghe cobalto-cromo e titanio:
- Impianti ortopedici: Steli femorali, articolazioni del ginocchio e placche ossee con profili prossimi alla forma finale, conformi ai requisiti anatomici.
- Strumentazione chirurgica: Corpi di bisturi, pinze chirurgiche e alloggiamenti per strumenti endoscopici che richiedono resistenza alla corrosione e durabilità in caso di sterilizzazioni ripetute.
- Involucri per dispositivi impiantabili: Superfici lisce e non porose (circa 125 Ra / 3,2 µm o migliori) che riducono i costosi interventi secondari di lucidatura manuale.
Attrezzature per il settore automobilistico e la generazione di energia
I sistemi automobilistici ad alte prestazioni e le turbine industriali richiedono componenti durevoli, in grado di resistere ad alte pressioni, fluidi corrosivi e temperature estreme. La combinazione della fusione con lavorazioni meccaniche secondarie a partire da un azienda di stampi industriali per la fusione di precisione e CNC garantisce che i componenti rispettino sempre le tolleranze di assemblaggio previste:
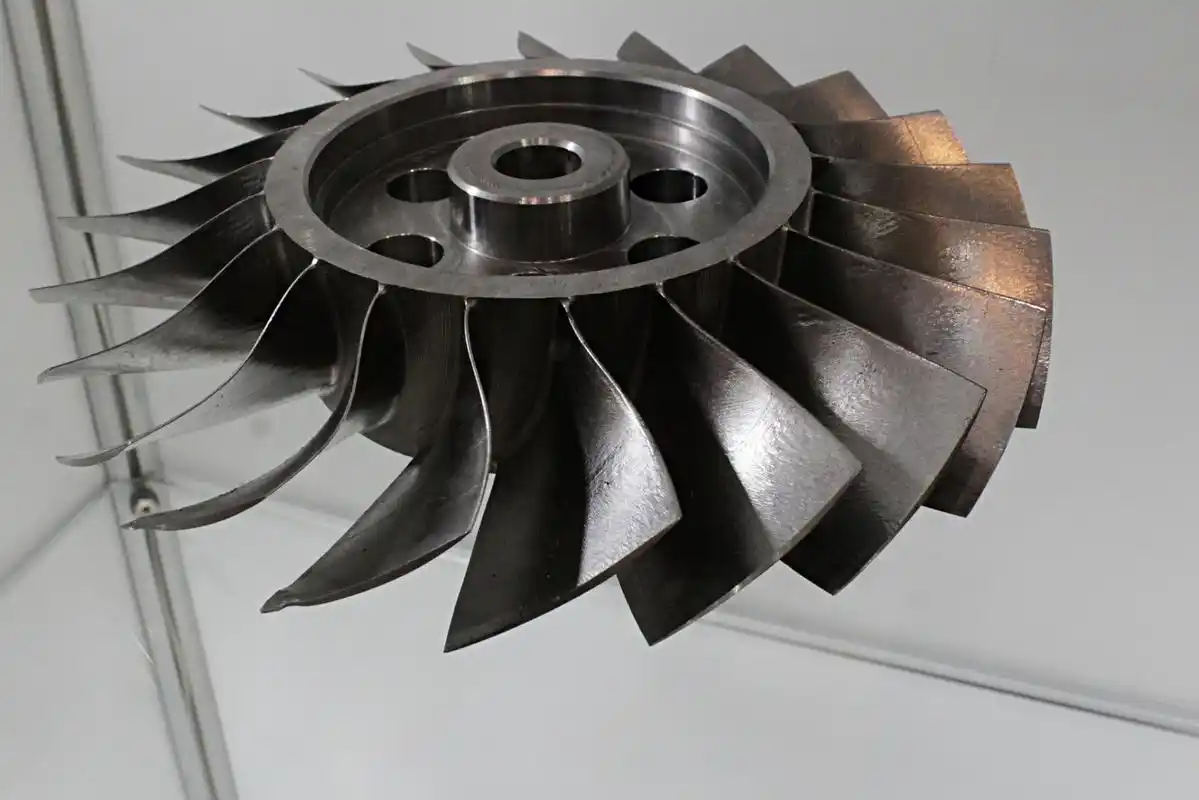
- Ruote e giranti per turbocompressori: Componenti equilibrati e resistenti al calore, progettati per elevate velocità di rotazione.
- Raccordi per scarichi e collettori: Componenti in acciaio fuso durevoli, resistenti ai cicli termici e alle cricche.
- Produzione di energia su larga scala: Giranti di pompe ad alta resistenza, anelli di combustione per turbine a gas e corpi valvola progettati per un funzionamento continuo.
Ottimizzando le prestazioni del legante, garantiamo un'affidabile permeabilità e collassabilità delle forme, ottenendo componenti dimensionalmente stabili con uno spreco minimo di materiale.
Come selezionare il legante giusto per la fusione a cera persa
Il principale funzione del legante nella fusione a cera persa serve a legare insieme i materiali refrattari per resistere alla manipolazione del metallo fuso, mantenendo al contempo una rigorosa precisione dimensionale. Nella scelta tra le diverse soluzioni leganti, valutiamo tre parametri pratici: dinamica di colata, obiettivi di budget e controllo dell'essiccazione.
| Sistema legante | Leghe più adatte | Velocità tipica di essiccazione | Stabilità dimensionale | Costo relativo |
|---|---|---|---|---|
| Silice colloidale | Acciai inossidabili, titanio, superleghe | Da moderata a lenta (umidità relativa controllata) | Eccezionale (tolleranze ristrette) | Moderato |
| Silicato di etile | Acciai al carbonio, acciai basso-legati | Rapida (gelificazione chimica o ad aria) | Alto | Più alto |
| Vetro solubile (silicato di sodio) | Acciai al carbonio, ghise non critiche | Molto veloce | Standard | Basso |
Tipo di lega e requisiti di temperatura di colata
La temperatura di colata e la reattività chimica determinano quale legante sia possibile utilizzare in sicurezza. I metalli con elevato punto di fusione, come le superleghe a base di nichel, le leghe di cobalto e il titanio, reagiscono aggressivamente con i leganti di qualità inferiore alle alte temperature:
- Leghe ad alte temperature: Per l'acciaio inossidabile e le superleghe resistenti al calore colati a temperature superiori a 1500 °C, il silice colloidale di elevata purezza rappresenta lo standard di riferimento. Garantisce la resistenza dopo la cottura necessaria per sopportare la pressione metallostatica e gli shock termici senza sfaldarsi né deteriorarsi. Consulta il nostro approfondimento guida alle leghe di fusione per abbinare le temperature di fusione alle specifiche del guscio.
- Leghe non ferrose a basso punto di fusione: Le leghe di alluminio e ottone vengono colate a temperature significativamente inferiori. Poiché la sinterizzazione avanzata del materiale refrattario è meno critica, i leganti a presa rapida, che ottimizzano la collassabilità del guscio durante la distaffatura, sono la soluzione ideale.
- Reazioni interfacciali tra metallo e stampo: I metalli fusi reattivi richiedono sistemi leganti chimicamente inerti per evitare difetti superficiali, inclusioni e buccia d'arancia sulla superficie del pezzo finito.
Considerazioni sui volumi di produzione e sui costi
I requisiti relativi ai volumi determinano direttamente se dare priorità alla velocità del processo o ai costi delle materie prime:
- Produzione ad alto volume: I sistemi a base acquosa di silice offrono una lunga durata della barbottina, basse perdite per evaporazione e una lavorazione continua sicura. Sebbene i tempi di essiccazione siano più lunghi, i tunnel di essiccazione a nastro trasportatore consentono di combinare un'elevata produttività con tassi minimi di scarto.
- Prototipazione rapida e piccole serie: I sistemi a gelificazione rapida riducono i tempi di consegna per i prototipi realizzati in tempi brevi. Eliminano giorni di essiccazione, consentendo di passare direttamente alla deceratura e alla colata per realizzare fusioni a cera persa in piccoli volumi rispettando scadenze ravvicinate.
- Costi delle lavorazioni successive: Un legante più economico spesso produce superfici più ruvide (oltre 125 Ra) ed erosione dello stampo, aumentando i costi delle successive lavorazioni CNC. Investire in un legante stabile riduce gli scarti e i costi delle lavorazioni successive.
Tempi di essiccazione e fattori ambientali
La fase di essiccazione genera direttamente la resistenza a crudo necessaria al guscio ceramico prima della fusione e rimozione della cera:
- Controllo dell'umidità e del flusso d'aria: La silice colloidale si indurisce attraverso l'evaporazione dell'acqua. Mantenere un'umidità relativa compresa tra il 40% e il 60%, insieme a un flusso d'aria laminare, impedisce al guscio di essiccarsi in modo irregolare, fessurarsi o delaminarsi.
- Leganti a base di solventi o a base acquosa: I leganti a base alcolica evaporano rapidamente in ambienti non controllati, ma rilasciano composti organici volatili (COV) che richiedono sistemi di ventilazione specializzati e apparecchiature antideflagranti. I leganti a base acquosa eliminano le emissioni pericolose e mantengono la stabilità durante lunghi cicli di produzione.
- Stabilità della barbottina e pH: Mantenere costanti il pH della barbottina e la temperatura del bagno mantiene il legante in sospensione, prevenendo la gelificazione prematura e garantendo una permeabilità uniforme del guscio a ogni immersione.