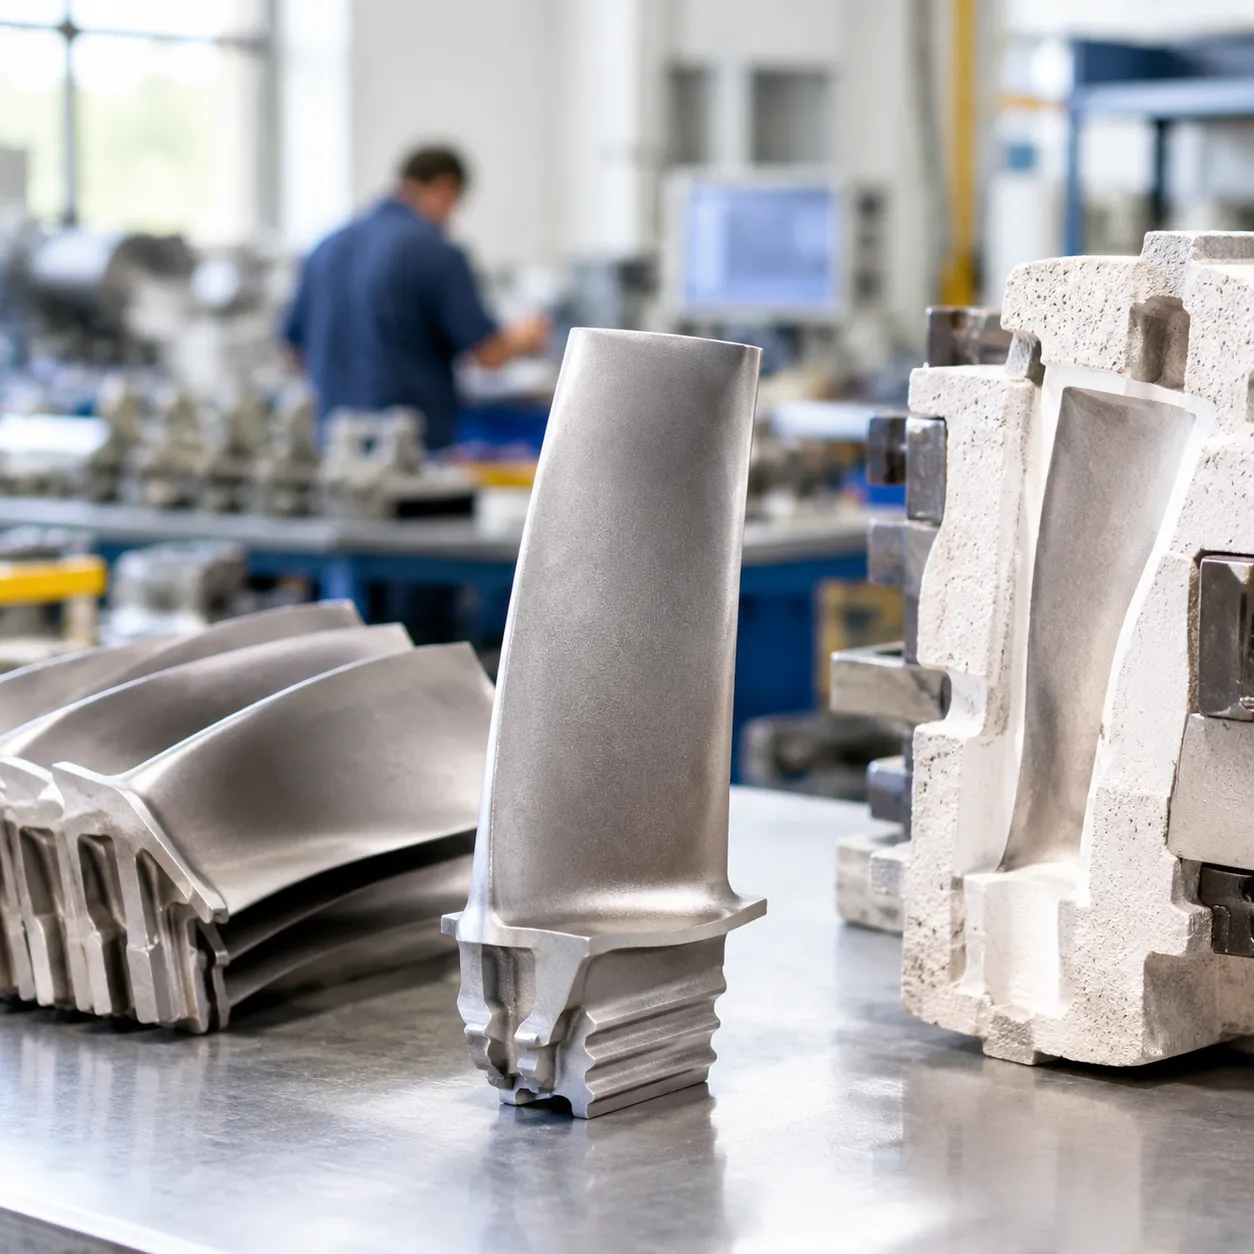
Investeringstøyping vs sandstøyping er hovudsakleg ei avgjersle mellom forma og presisjon: tapt voksstøyping med ein keramisk skallform vinn på overflatefinish og dimensjonale toleransar, medan ein grønn sandform vinn på delstorleik, verktøykostnader og leveringstider.
Denne guida samanliknar designkompleksitet, økonomi på tvers av metallstøypingsprosessar, og kostnaden for sandstøyping versus investeringstøyping slik at du kan matche vekt, volum og overflate til den rette løysinga.
Bruk oversiktene over prosessar og samanlikningstabellar under, og avgjere når investeringstøyping eller sandstøyping er det praktiske valet for produksjonskøyringa di.
Kva er investeringstøyping (tapt voksstøyping)?
Investeringstøyping, kjend som tapt voksstøyping, er ein presisjonsmetallstøypingsprosess designa for å lage komplekse, høgdetaljerte komponentar med overlegen dimensjonell nøyaktigheit.[1] Som profesjonelle leverandørar av presisjonsstøyping og CNC-maskinering, brukar vi denne metoden for å levere nær-nett-forma komponentar som reduserer eller eliminerer behovet for sekundær maskinering.
Investeringstøypingsprosessen
Produksjonssekvensen er avhengig av høg-precisjons engangsformer og keramiske former. Steg-for-steg arbeidsflyt inkluderer:
- Mønsteroppretting: Injeksjon av smelta voks i ein presisjons metallform for å produsere ein nøyaktig voksmodell av sluttkomponenten.
- Tremontering: Festing av fleire voksmodellar til eit sentralt voks-gating- og løpssystem for å danne eit samansett tre.
- Keramisk skall-dipping: Dyping av voksmontering i refraktær slam og påføring av fin keramisk sand for å byggje eit slitesterkt keramisk skallform.[2]
- De-vaske: Oppvarming av den herdede skallet i ein autoklav eller ovn for å smelte og fjerne voksen, og etterlate eit hulrom innvendig.
- Helning: Forvarming av keramikkskallet og helle smelta metall inn i hulrommet under tyngdekraft eller vakuumhjelp.
- Utskjering og Etterbehandling: Bryte vekk keramikkskallet etter avkjøling, kutte delane frå den sentrale treet, og utføre overflateblåsing og kvalitetskontroll.
Fordelar og Ulemper
| Fordelar | Ulemper |
|---|---|
| Overlegen overflatefinish: Leverer eksepsjonelt glatte overflater som krev minimalt etterarbeid. | Høg Verktøyekostnad: Innleiingsvoksinjeksjonsformer krev forhåndsinvesteringar. |
| Strenge Toleransar: Oppnår kritiske dimensjonar direkte frå forma. | Lengre Levetid: Doppping og tørking av flerlags keramikkskall krev kontrollerte produksjonssyklusar. |
| Høg Designkompleksitet: Lett å produsere tynne veggar, intrikate underkutt og fine innvendige detaljar. | Størrelsesbegrensningar: Mest kostnadseffektivt for små til mellomstore delar; store komponentar vert økonomisk utfordrande. |
| Bred Alloys-kompatibilitet: Passar for rustfritt stål, karbonstål, superlegeringar og ikkje-jernmetallar. | Arbeidsintensive Steg: Fleire operasjonelle steg aukar grunnproduksjesteget per parti. |
Kva er sandstøyping?
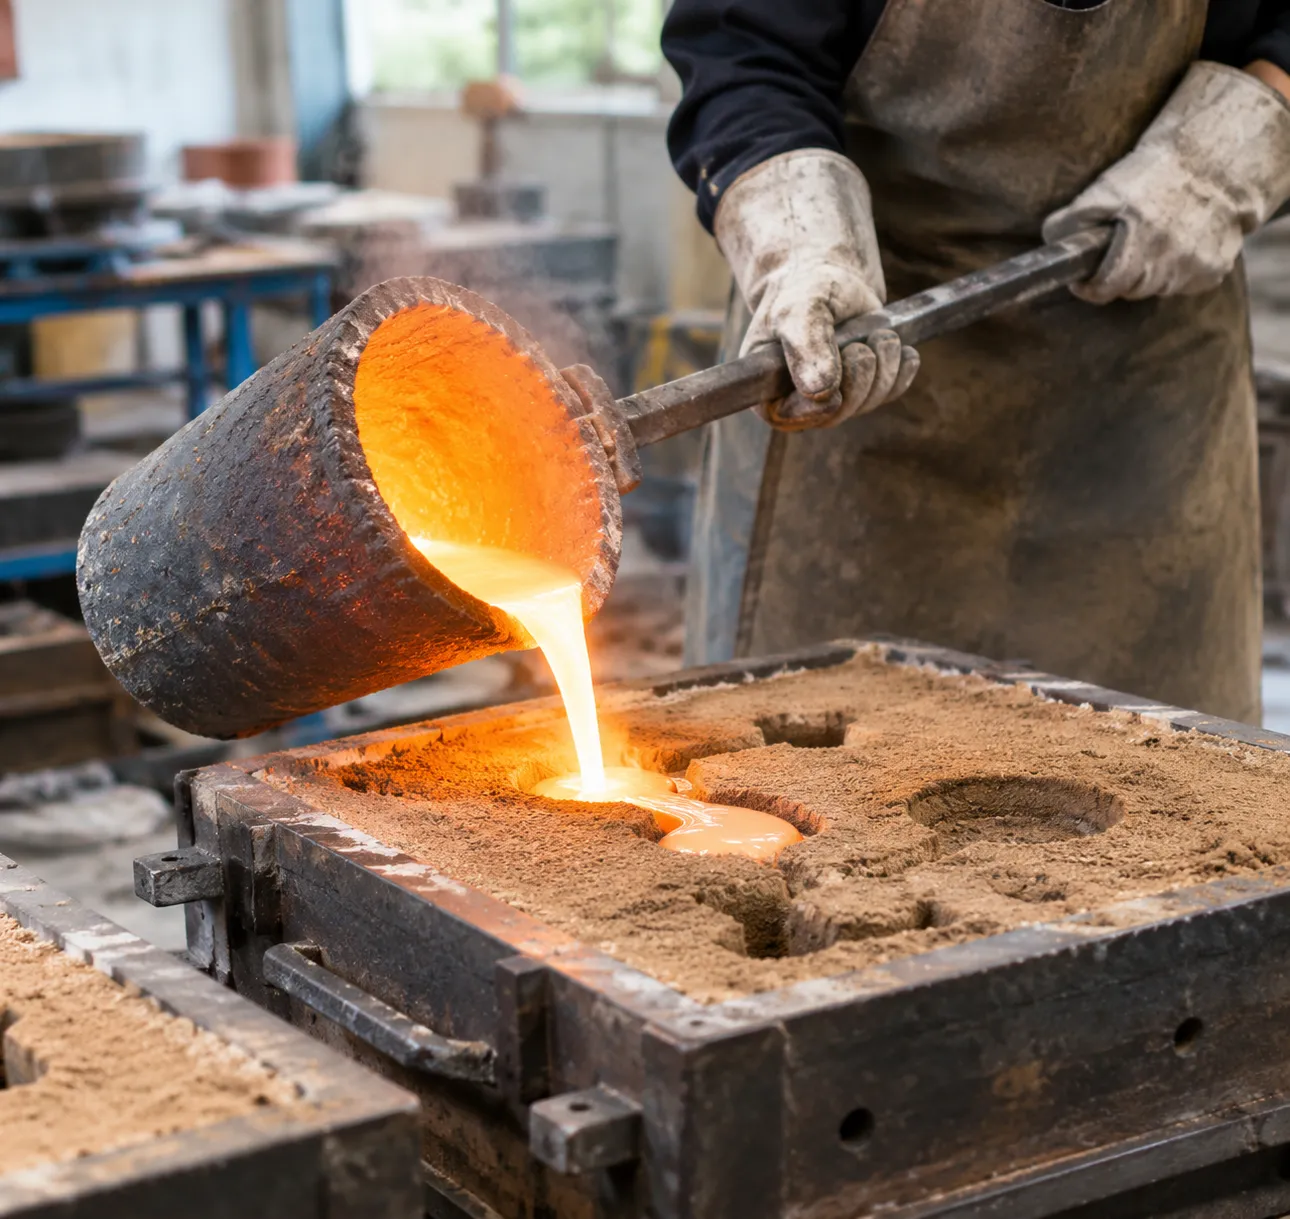
Sandstøyping er ein av dei mest allsidige og kostnadseffektive metallstøypemetodane som vert brukt i moderne produksjon.[3] Ved å forme ein formkavitet av komprimerte sandblandingar og helle smelta metall i ho, kan vi produsere strukturelle komponentar over nesten alle vektområde. Enten det er å lage tunge industrielle basar eller tilpassa maskinvare, forblir denne metoden ein industristandard for mellomstore til store metallkomponentar.
Sandstøypingsprosessen
Forstå hvordan sandstøyping fungerer hjelper med å klargjere kvifor det vert mykje valt for robuste industrielle bruksområde. Den standard produksjonssyklusen involverer fleire strømlinjeforma steg:
- Mønsterproduksjon: Vi lagar ein gjenbrukbar mønster - vanlegvis laga av tre, harpiks eller aluminium - som reproduserer den ytre forma av den ønskte komponenten.
- Forma forberedelse: Mønsteret vert pakka inn i ein form med ein spesialisert sandblanding, som grønsandsforma eller kjemisk bundne resin-sand, og skapar ein nøyaktig kavitet med integrerte portingssystem.
- Metallhelning: Smelta legering vert helta direkte i sandkaviteten ved høge temperaturar og får stivne.
- Risting og rengjering: Når den er avkjølt, vert sandforma vibrert og broten opp for å frigjere den rå støypinga.
- Etterbehandling og maskinering: Delen vert gjennomgått med skottskasting, riserfjerning og presis CNC-maskinering for å møte nøyaktige dimensjonskrav.
Fordelar og Ulemper
Viktige fordeler:
- Lave innleiande verktøy kostnader: Mønsterutstyr er vesentleg billigare å designe og lage enn høg-precision ståldies.
- Massiv størrelse kapasitet: I stand til å helle delar som veier frå nokre unser opp til fleire tonn.
- Bredt materialmangfald: Fungerer sømløst på tvers av ulike metaller, inkludert spesialiserte rustfrie stållegeringar for sandstøping, karbonstål, gråjern, duktilt jern og bronse.
- Rask verktøyproduksjon: Ideell for rask prototyping og låge til middels produksjonsvolum.
Primære ulemper:
- Roughare overflatefinish: Sandteksturer gir eit naturleg kornete ytre som ofte krev etterbehandling.
- Vidare dimensjonstoleranser: Mindre nøyaktig dimensjon enn presisjonslost voksmetode, vanlegvis krevande sekundær maskinering for kritiske samanføyingsflater.
- Tjukare minimum vegggrenser: Begrensa i produksjon av ekstremt tynne veggar eller ultra-intrikate indre geometriar.
Investeringstøyping vs. sandstøping: Viktige skilnadar
Ved vurdering av investeringstøyping vs sandstøyping for produksjonsprosjekt er det essensielt å forstå dei tekniske og økonomiske avvegingane. Som spesialistar på presisjonsstøyping og CNC-maskinering, analyserer vi desse kjerneparametra dagleg for å matche kundens komponentdesign med den beste støypevegen.
| Eigenskap | Investeringstøyping (Tapt voks) | Sandstøyping |
|---|---|---|
| Dimensjonale toleransar | Stram (CT4-CT6 standard) | Moderat til laus (CT9-CT12) |
| Overflatefinish (Ra) | Glatt (1,6 til 3,2 µm) | Grovt (12,5 til 25 µm) |
| Delstorleik-område | Nokre gram opp til ~50 kg | 1 kg til fleire tonn |
| Verktøykostnad | Høgare oppstartsinvestering | Låg initialinvestering |
| Designkompleksitet | Høg (tynne veggar, fine detaljar) | Enkle til moderate geometriar |
Dimensjonsnøyaktighet og overflatefinish
Investering i støping gir overlegen presisjon og nær-nett-formevne.[4] Den stive keramiske skjellet reproduserer fine detaljar utan anstrengelse, og gir glatte overflater (Ra 1,6-3,2 µm) som eliminerer behovet for omfattande kosmetisk maskinering. I motsetnad til sandformer, som etterlet ein granulær tekstur på støpeoverflata. Mens håndtering dimensjonale toleransar i sandstøping av aluminium fungerer godt for store industrielle støpevarer, vil kritiske funksjonelle flater og sammenfogningsflater krevje vidare CNC-maskinering.
Designkompleksitet og partistørrelsesgrenser
- Investeringstøyping utmerkar seg ved høg designkompleksitet, inkludert tynne veggar (ned til 1,5 mm), interne passasjar, underkutt, og fine logoar utan utstikk. Men det er generelt avgrensa til små til medium delar under 50 kg.
- Sandstøyping har nesten ingen øvre vekt- eller dimensjonsgrense. Det rommar lett massive motorblokker, store ventilar, og tunge maskinbasar som vektar hundrevis eller tusenvis av kilogram, forutsatt at geometrien tillèt utstikk og enklare kjerneplasseringar.
Verktøykostnader og produksjonsvolum
Analyserer kostnaden for sandstøping versus investeringsstøping inneber å balansere oppstartskostnader for verktøy mot einingsbehandlingskostnader:
- Verktøykostnader for investeringsstøping er høgare fordi det krev presise aluminium- eller ståldiesar for å injisere voksmodellane. Dette gjer det ideelt for medium til høg produksjon der reduserte maskineringskostnader oppveier for dei innleia verktøykostnadene.
- Sandstøpeformer (ofte laga av tre, resin eller aluminium) er vesentleg billigare og raskare å produsere, noko som gjer sandstøping til det mest økonomiske valet for prototyper, korte produksjonsrundar og lågvolumsproduksjon.
Materialval og leveringstider
Begge metodar handterer eit breitt spekter av jern- og ikkje-jernlegeringar, frå støpejern og bronse til høgtydande legeringar. Til dømes, spesialiserte rustfritt investeringsstøping gir eksepsjonell korrosjonsbestandigheit og mekanisk integritet for komplekse maskinvare. Når det gjeld leveringstider, sandstøping leverer dei første prototypeprøvene mykje raskare på grunn av enklare mønsterfabrikkering. Investeringstøyping krev ein lengre flertrinns syklus - voksinjeksjon, tremontering, flerlags keramikkdypping og voksfjerning - før støypinga kan finne stad.
Når du skal velje investeringsstøpt
Når ein skal velje mellom investeringstøyping vs sandstøyping, valet kjem ned til presisjon, kompleksitet og overflatekrav. Vi anbefaler investeringstøyping når prosjektet krev stramme dimensjonstoleransar, intrikate indre passasjar og ein overlegen overflatefinish rett ut av forma.
Høg-precisjon og komplekse geometriar
Investeringstøyping er framifrå til å produsere delar med komplekse former, tynne veggar og fine detaljar som tradisjonelle sandformer rett og slett ikkje kan reprodusere. Ved å utnytte Investeringsformeringsprosess for høg presisjon metallstøping, kan vi produsere intrikate profilar, underkutt og spor utan skråvinklar.
| Eigenskap | Investeringstøypingsevne |
|---|---|
| Dimensjonale toleransar | Stram (vanlegvis ±0.005 in/in eller betre) |
| Overflatefinish | Glatt (vanlegvis 125 Ra eller betre) |
| Veggtykkleik | Tynne veggar ned til 1,5 mm (0,060 in) |
| Indre passasjar | Komplekse kjernekanalar og intrikate hulrom |
Bruksområde som krev minimal maskinering
Sidan investeringstøyping gir nær-nett-form komponentar, reduserer det drastisk etterfølgjande CNC-maskinering, materialavfall og arbeidskostnader. Dette gjer det til den mest kostnadseffektive løysinga for høg-ytelses komponentar laga av tøffe, dyre materialar, som vår spesialiserte kobaltlegeringsstøpesløysingar, der sekundære kutte- og slippeoperasjonar er vanskelege og kostbare.
- Nær-nett-formnøyaktighet: Eliminerer sekundær fresing, dreiing og boring.
- Materialbesparelse: Reduserer svinnraten når ein støper dyre superlegeringar og rustfrie stål.
- Delkonsolidering: Slår saman fleire monterte komponentar til eitt enkelt, sømløst støpt stykke.
Når skal du velje sandstøyping
Når ein samanliknar investeringstøyping vs sandstøyping, sandstøyping er den klare vinnar når vekt, råmaterialvolum og oppstartsinvestering er avgjerande faktorar. Vi bruker grønsandsforma og resin-sandsmetodar for å levere pålitelege, robuste delar utan dei høge oppstartskostnadene for verktøy som er knytte til keramiske former.
Store og tunge metallkomponentar
Sandstøyping har nesten ingen øvre grense for delstorleik eller vekt. Det er industristandarden for støyping av massive, tjukkvegga delar der høg styrke er nødvendig, men mikro-nivå overflateglattheit er unødvendig.
- Uslåeleg vektkapasitet: Handterer delar som vektar frå nokre pund opp til fleire tonn.
- Tunge bruksområde: Ideell for maskinbasar, motorblokker, hylser for tungt utstyr og strukturelle væskekomponentar som aluminiums sandstøypte ventilkroppar.
- Fleksibel legeringsval: Arbeider effektivt med gråjern, duktilt jern, bronse, stål og aluminiumlegeringar.
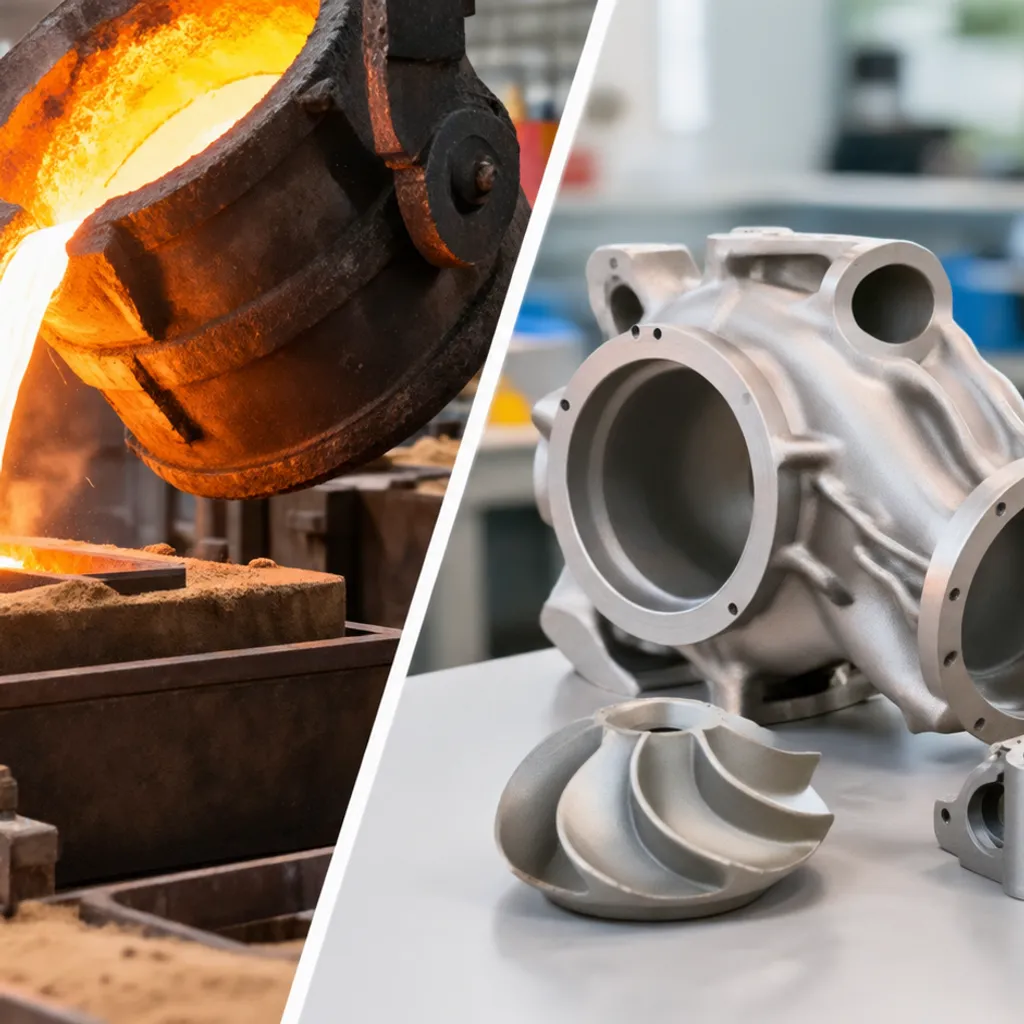
Kostnadseffektiv prototyping og låge volumkjøringar
Om du treng rask verifisering eller korte produksjonskjøringar, kostnaden for sandstøping versus investeringsstøping gjer sandformer vesentleg meir praktiske. Mønsterendringar er raske og billige, noko som gjer det mogleg å justere design utan å kaste dyrt verktøy.
| Eigenskap | Fordel med sandstøping |
|---|---|
| Verktøyinvestering | Lågkostnads tre-, harpiks- eller aluminiumsmønster reduserer oppstartskostnadene betydelig. |
| Levetid | Raskare initial formforberedelse forkortar tidlege utviklingssyklusar. |
| Volumfleksibilitet | Økonomisk for enkeltprototyper opp til medium batch-produksjon. |
For tilpassa komponentar som gjennomgår raske designiterasjonar, hjelper vår rask prototyping og verktøytenester for lågvolumsproduksjon med å verifisere passform og funksjon, samtidig som leveringstida helds kort og startbudsjettet er intakt.
Korleis velje mellom investeringsstøyping og sandstøyping
Gjennomgå dei grunnleggjande avvegingane mellom ulike metallstøpeprosesser gjev deg moglegheit til å optimalisere både delens yteevne og produksjonskostnader.
Vurdering av budsjett- og verktøyingskostnader
Å forstå den totale kostnadsprofilen krev at ein ser utover den innleigde prisen. Når ein samanliknar investering i støpejern vs sandstøping kostnad, må ein ta med i rekninga mønsterverktøy, delpris, og etterstøyping av maskinarbeid.
| Kostnadskategori | Investeringstøyping | Sandstøyping |
|---|---|---|
| Innledande verktøykostnader | Moderate til høge; krev presise metallformer for voksmodellar. | Lave til moderate; bruker enklare tre-, harpiks- eller metallmønster. |
| Kostnad per delproduksjon | Høgare for små produksjonskøyrer; svært konkurransedyktig i medium til høge volum. | Låg for både små batchar og store produksjonsvolum. |
| Sekundært maskineringskostnad | Minimal; produserer nær-nett-form komponentar klare for montering. | Høg; krev vanlegvis omfattande CNC-maskinering på kritiske overflater. |
| Materialeffektivitet | Høg; strenge toleransar reduserer råmetallavfall og skraprate. | Moderate; større portingsystem og tyngre maskinstokk legg til skrap. |
Balansering av produksjonstid og kvalitetskrav
Levetider og krav til komponentkvalitet bestemmer ofte om investeringsstøping eller sandstøping er det rette valget for tidsplanen din og bruksområdet. For kritiske industrielle applikasjonar, referer til vår veiledning for presisjonsmetallstøping for ingeniørar for å tilpasse prosjektspesifikasjonar med prosesskapasitet.
- Velg Investeringstøping: Når designet ditt krev strenge dimensjonsmessige toleransar (±0,005 in/in), intrikate tynne veggge geometriar, fine overflatefinishar (Ra 3,2 eller betre), og minimal etterbehandlingsmaskinering.
- Vel Sandstøping: Når du treng store eller tunge strukturelle komponentar, rask modellvending for rask prototyping, lågare oppstartskapitalinvestering, eller når generøse maskineringsfrådrag er akseptable.