

Kva er investeringstøyping (Tapte voksprosess)?
Definisjon og Arbeidsprinsipp
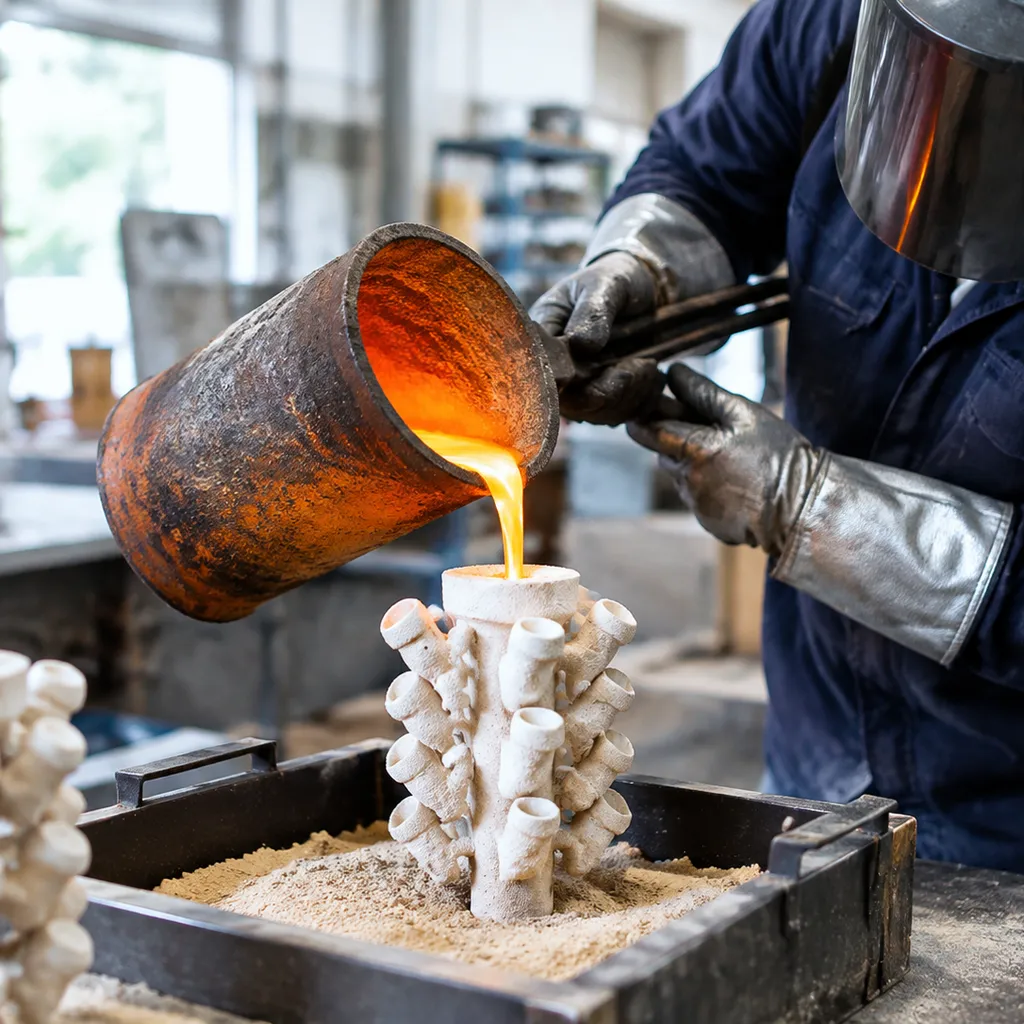
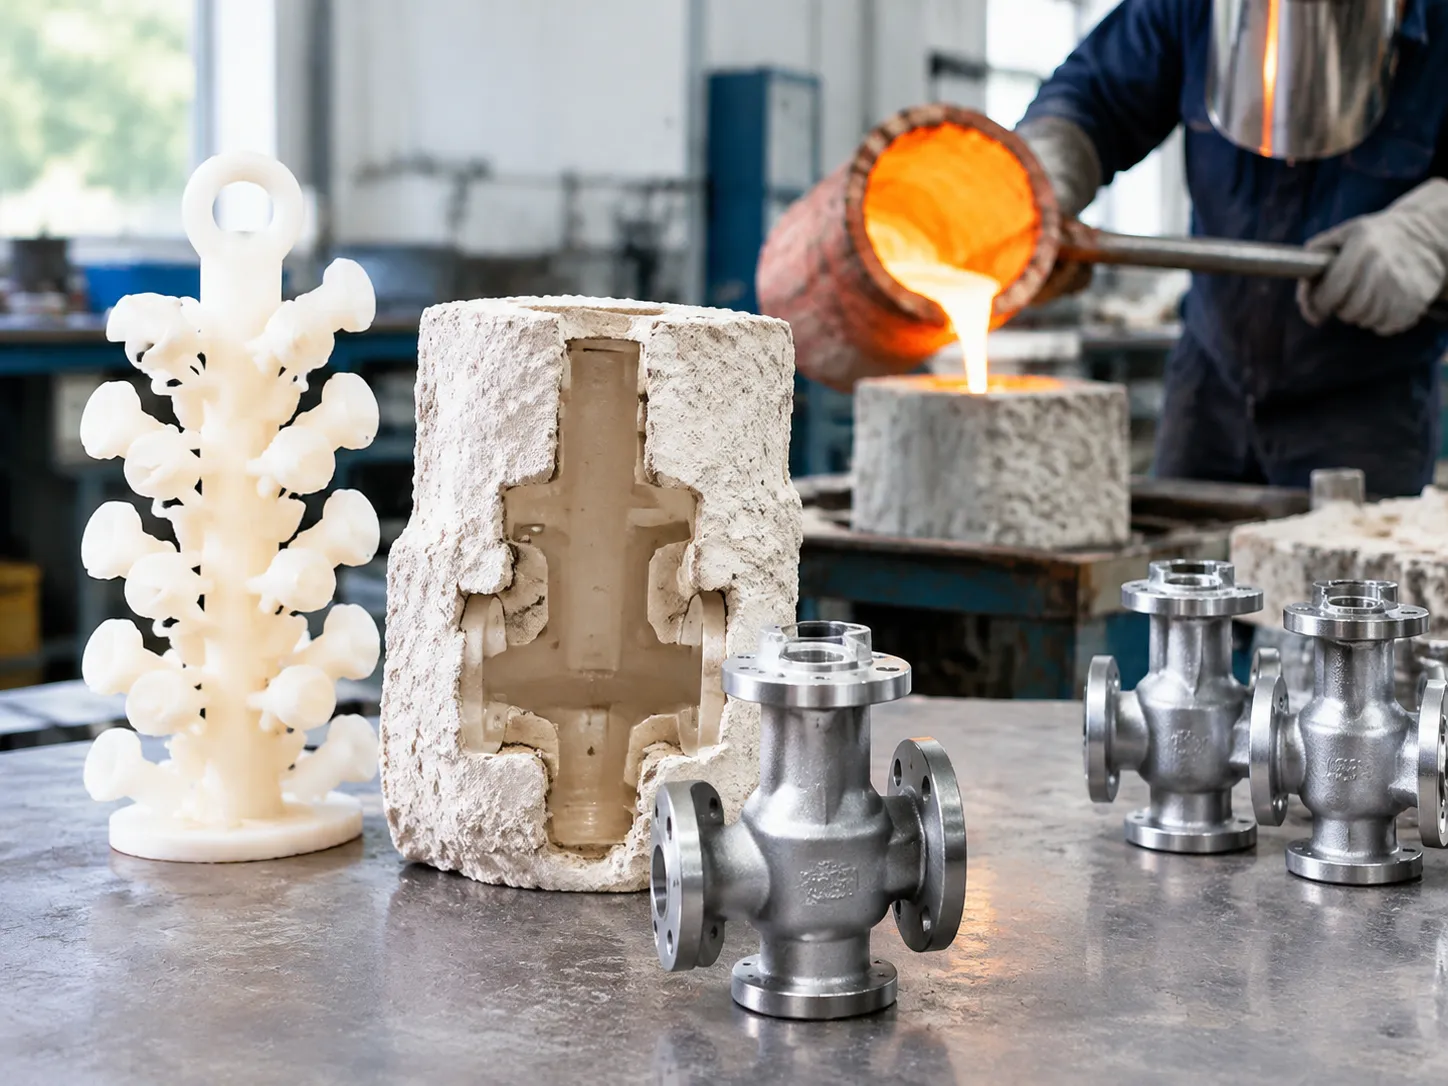
Har investeringstøyping tapte voksprosess er ein presisjonsmetallforma-teknikk designa for å produsere svært detaljerte, komplekse metallkomponentar.[1] Den grunnleggjande arbeidsprinsippet er å lage ein nøyaktig kopi av det ønska objektet av støpevoks, innkapsla det i eit brennbart keramisk materiale, og fjerne voksen gjennom varme for å etterlate ein feilfri hul form.
- Intrikat detaljfangst: Reproduserer nøyaktig fine teksturar, djupe underkutt og organiske konturar som er umogleg med standard to-delte stive former.
- Refraktær formkapsling: Brukar enten eit fleirlags keramisk skall eller ein solid mørtelbasert investeringform rundt voksmodellen.
- Termisk uttrekking: Høgtemperaturbrenningsovnar forvandler voksen til damp, og skapar eit reint negativt hulrom klart til å motta smelta metall.
Kort historie og utvikling
Som strekker seg over tusenvis av år i ulike eldgamle sivilisasjonar, har den tapte voksstøypeteknikken – historisk kalla cire perdue - vore ein hovudmetode for å lage heilage idol, smykke og utsøkte bronseartefakter.[1] Gjennom århundra har handverket gått frå enkle open-flamme-oppsett til ein vitskapeleg kontrollert støypingsprosess. I dag forener det eldgamle kunsthandverket med moderne industriell produksjon, og gjer skulptørar, gullsmedar og ingeniørar i stand til å støype ikkje-ferros og edelmetall med påliteleg dimensjonsrepetisjon.
Moderne tapte voks-støyping med 3D-utskrift
- Direkte mønstergenerering: Skrivbare støpe- og voksresiner eliminerer behovet for innledende verktøy, og reduserer ledetid drastisk.
- Komplekse geometriar: CAD-modellering låser opp organiske gitter, sammenkoblede komponenter og ultratynne vegger som går direkte inn i den standard keramiske skallinvesteringa.
- Hybrid verktøy: 3D-trykte mester-modeller tillater rask oppretting av gjenbrukbare gummimodeller for konsekvent reproduksjon av voks-mønster.
Investering avstøpning tap av voks-prosessetrinn
Utførelse av den investeringstøyping tapte voksprosess krever presisjon i alle faser. Vi forvandler detaljerte voksdesign til tette, høg-integritets metallkomponentar gjennom ein sekvens av kontrollerte støperitrinn.
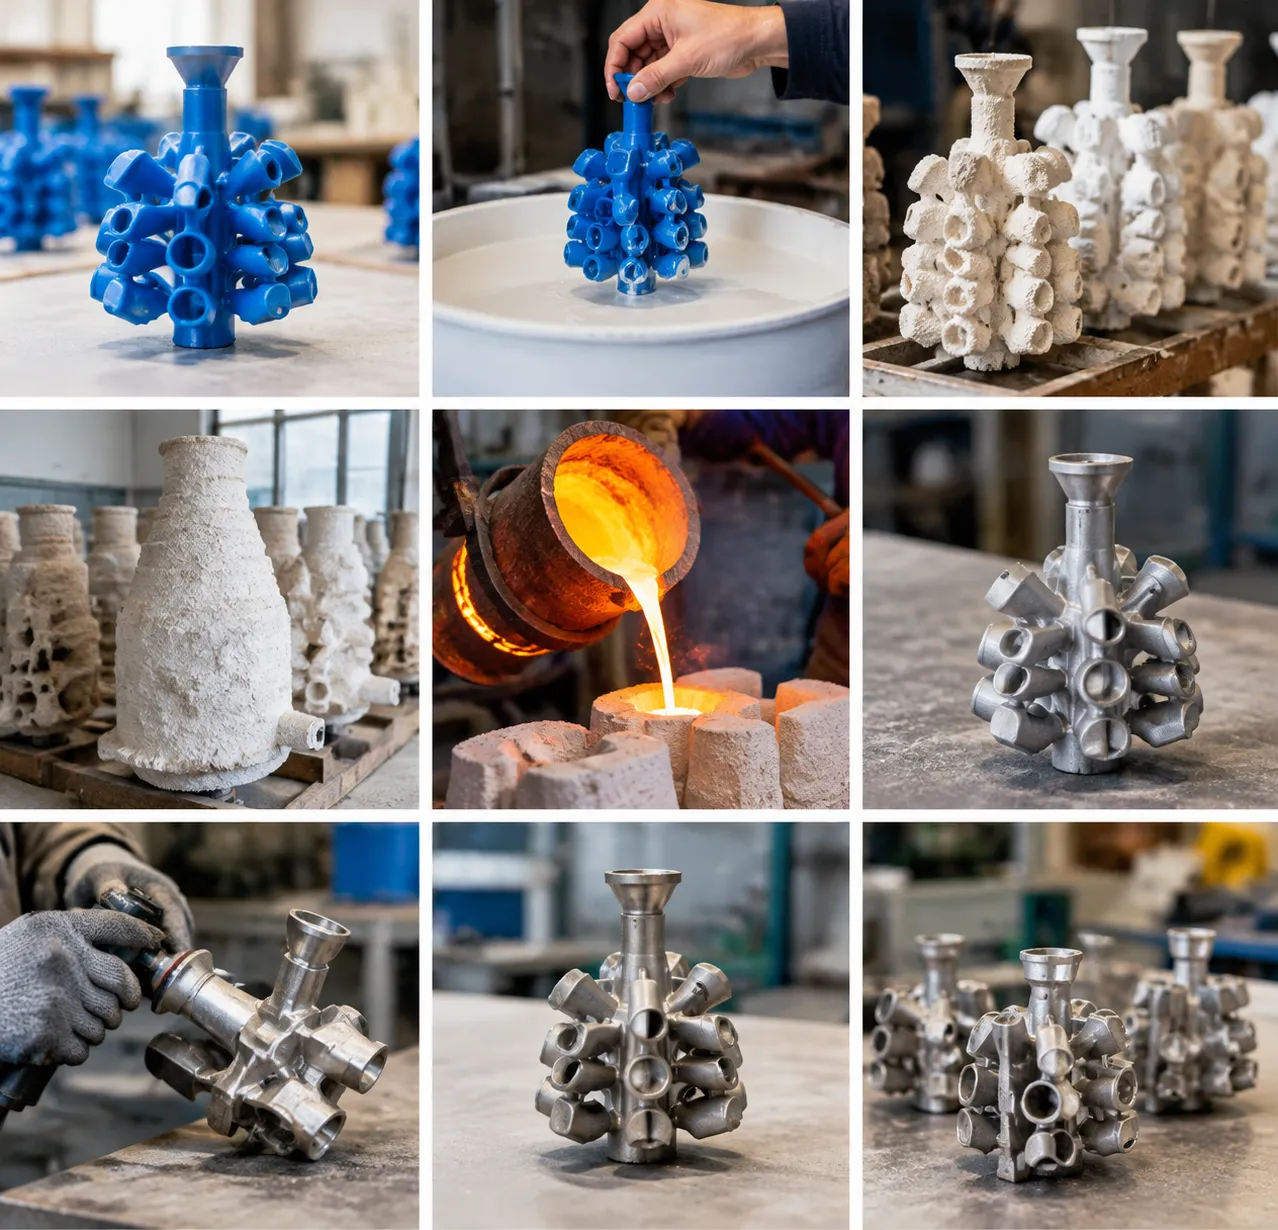
1. Mønsteroppretting og tre-assemblage
- Voksmønsterproduksjon: Vi skrapar originale mester-mønster direkte frå støpevoks eller produserer presise voksduplikat ved bruk av fleksible silikon- eller gummimodeller.
- Sprøyting og porting: Voksrør og porter blir festet til mønstra for å lede smeltet metall inn i hulrommet, samtidig som luft og gassar kan slippe ut.
- Tremontering: Fleire voks-mønster blir festa til ein sentral voks-sprøyte for å danne eit støpe-tre, og maksimere effektiviteten under ein enkelt støyp.
2. Bygging av keramisk skall (investering)
Når voks-treet er satt saman, bygger vi ein varmebestandig brennbar form rundt det:
- Lutingsdypping: Voks-assemblaget blir dyppe i ein flytande keramisk brennbar leire.
- Stuccolakkering: Vi påfører fin-til-kornt brennbar sand over den våte leira for å byggje strukturell styrke lag for lag.
- Tørking: Hver lag er grundig herda under kontrollerte forhold, og skaper eit slitesterkt keramisk skall som kan tåle trykket frå smelta metall.[2]
3. Dewaxing, Brenning og Metallstøyping
Forberedinga av skallet og innføring av den smelta legeringa utgjer den termiske kjernen i tapptstøyping med voks:
- Dewaxing og brenningsprosess: Det keramiske forma vert plassert i ein høgtemperaturbrenneovn. Voksen smeltar og fordampar fullstendig, og etterlet seg eit nøyaktig hulrom i negativ form.[3]
- Forvarming: Det hullete keramiske skallet vert forhoga i ovnen for å forhindre termisk sjokk og sikre fullstendig metallfylling.
- Smeltet metall helle: Metallet vert smelta i ein krus og helle direkte i den forhøgde forma ved hjelp av tyngdekraft, vakuum eller sentrifugalkraft – ein metode som er standard i våre rustfrie investeringsstøpeprosessen og ikkje-jernholdige støypingverksemder.
4. Fjerning av skallet, Etterbehandling og Kvalitetskontroll
- Fjerning av skallet: Det keramiske skallet eller det faste investeringsmaterialet vert brote vekk mekanisk eller med høgtrykkvassstraum.
- Skjæring og etterarbeid: Vi kutter metalldelane frå den sentrale sprøyretråden, sliper ned portrestar og filer avdelingsområda.
- Overflatebehandling: Støypingane vert sandblåst, polert eller kjemisk patinert avhengig av ønsket estetikk og funksjonelle krav.
- Inspeksjon: Kvar del vert kontrollert for dimensjonsnøyaktighet, skarpe overflatedetaljar og metallurgisk integritet.
Materiale brukt i tapptstøyping med voks:
Valet av riktig legering er avgjerande for å oppnå ønskja mekanisk styrke, korrosjonsbestandigheit og overflateslitasje i investeringstøyping tapte voksprosess. Sidan refraktære former kan tåle høge termiske belastningar, kan vi støype eit breitt spekter av jernholdige, ikkje-jernholdige og spesiallegeringar med eksepsjonell nøyaktighet.
Jernholdige metallar (Rustfritt stål, Karbonstål, Legert stål)
- Rustfritt stål: Gir overlegen korrosjonsbestandigheit og temperaturtoleranse, noko som gjer det ideelt for væskekontrollsystem, pumpehjul og komplekse tapt voks rustfritt stålvall-støping designar.
- Karbonstål: Tilbyr utmerka seighet og slitestyrke til ei økonomisk kostnad, eigna for mekaniske brakettar og strukturelle maskindelar.
- Legert stål: Blanda med element som krom, nikkel eller molybden for å auke hardleik og støytstyrke gjennom spesialiserte legeringsstål investeringsstøpetjenester.
Ikke-jernmetallar (Aluminium, Bronse, Messing, Kobber)
- Bronse & Messing: Reknast for sin flyteevne, låge friksjon og korrosjonsbestandigheit. Dei vert mykje brukt til skulpturelle delar, arkitektonisk utstyr, marine fittings og dekorativt listverk.
- Aluminium: Kombinerer lettvektsytelse med høge styrke-til-vekt-forhold, noko som gjer det ideelt for innkapslingar, varmeslynger og strukturelle utstyr.
- Rent Kobber: Brukt hovudsakleg for komponentar som krev høg elektrisk og termisk leiarsevne.
Superlegeringar og edelmetallar (Titan, Kobalt, Gull, Sølv)
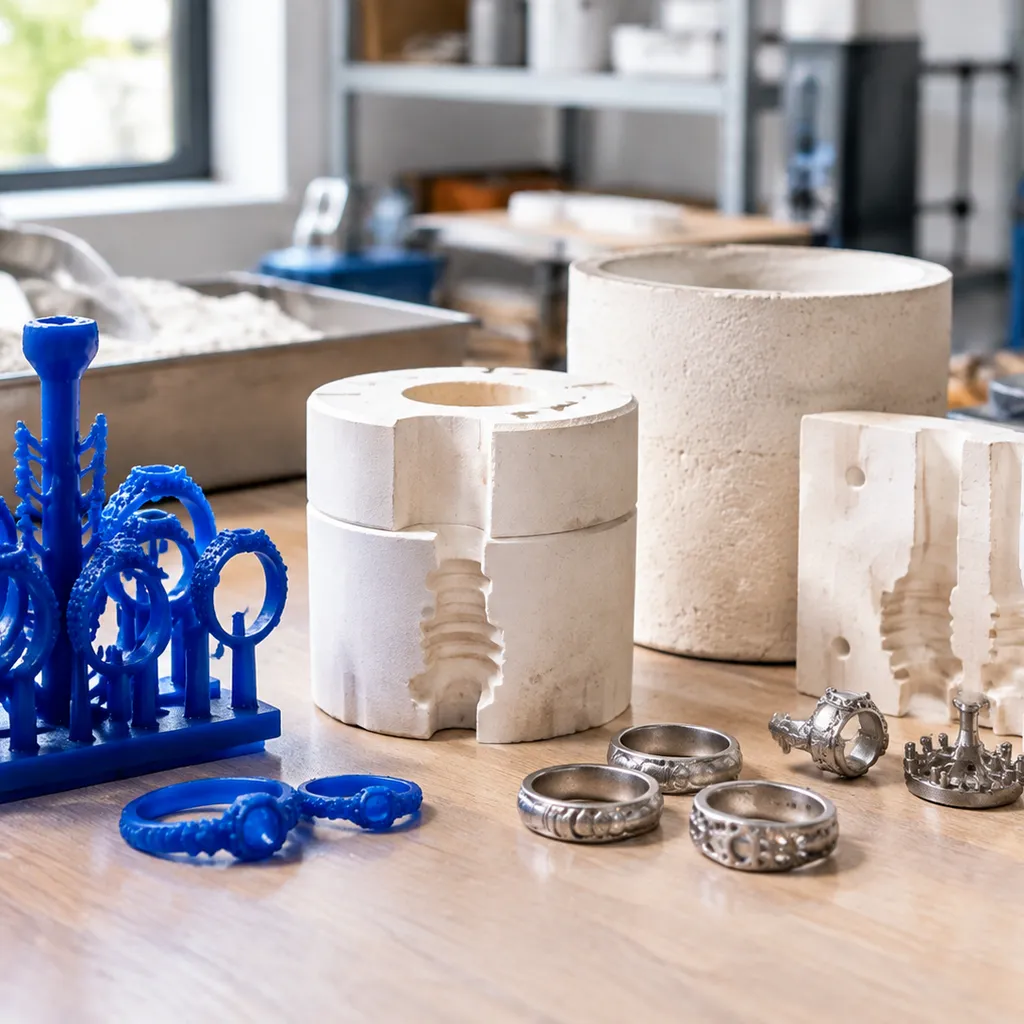
- Edelmetallar (Gull, Sølv): Standard for fin smykker og luksus metallarbeid, som tillèt mikro-nivå overflatereproduksjon med minimal materialavfall.
- Titan- og kobaltbaserte superlegeringar: Utvikla for å tåle ekstreme driftstemperaturar, intens mekanisk friksjon og svært korrosive atmosfærer.
Fordelar og begrensningar med investeringsstøping med voksmetoden
Som ein dedikert støpeverkstad, utnyttar vi investeringstøyping tapte voksprosess for å produsere komplekse metallkomponentar som tradisjonell maskinering eller standard to-delt formverktøy ikkje kan reprodusere.
Viktige fordelar (Høg presisjon, overflatefinish, designfleksibilitet)
Den tapte voks investeringsstøpeprosessen tilbyr uovertruffen geometrisk fridom for både kunstnarlege prosjekt og industrielt utstyr:
- Eksepsjonell presisjon og detalj: Prosessen fanger trofast opp intrikate teksturar, komplekse underkuttingar og fine overflatedetaljar direkte frå voksforma.
- Designfridom: Sømløst støpt organiske former, tynne veggar og hule hulrom utan begrensningar frå delingslinjer i stive to-delte former.
- Overlegen overflatefinish: Keramiske brennbare slurryar og fine investeringsplastar gir glatte overflatefinishar, og reduserer kraftig behovet for sliping, utforming og sekundær CNC-maskinering.
- Bred materialkompatibilitet: Hell eit breitt utval av metaller, frå bronse, messing, kopar og aluminium til gull, sølv og høgprestasjonalloyar. For komplekse legeringsval, utforsk vår støpe rustfritt stålguidar på høgpresisjonsprosessar og legeringar.
- Nær-nett formproduksjon: Minimerer materialavfall ved å levere delar som krev minimal etterbehandling etter port- og sprøyteskåring.
Prosessbegrensningar og kostnadsfaktorar
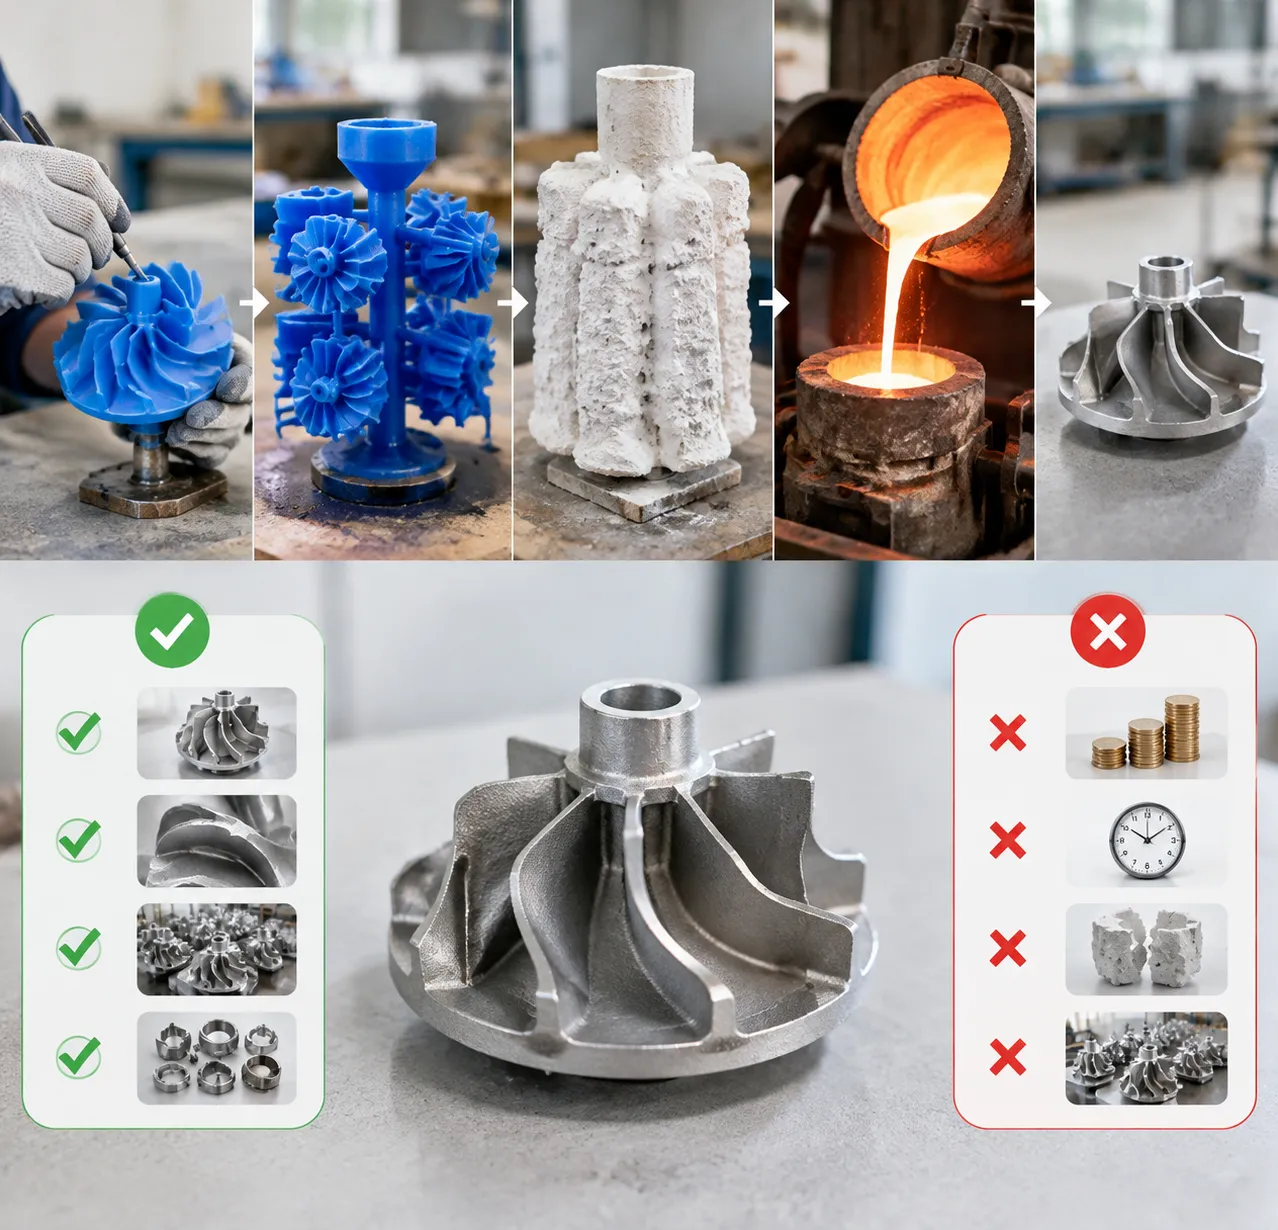
- Flerstegs syklustid: Prosessen involverer fleire sekvensielle steg - tremontering, flerlags keramisk skall-dipping, tørkekyssar, ovnsbrenning og skallfjerning - noko som gjer leveringstider lengre enn direkte støpemetodar.
- Arbeids- og verktøyinvestering: Produksjon av innleiingsmønster, voksinjeksjonsverktøy og handtering av brenningsovnar krev spesialisert støperiarbeid og dyktig arbeidskraft.
- Forbruksbehaldingskostnadar: Sidan kvart keramiske skall eller investeringsform er øydelagt under fjerning for å frigjere den herdede metallkomponenten, må nye former byggjast for kvart syklus.
| Faktor | Tapt voks investeringsstøyperiprosess | Standard stiv formstøyping |
|---|---|---|
| Detaljar & underkutt | Høg kapasitet (fanger opp organiske kurver og fine kunstteksturar) | Begrensa (avgrensa av skråvinklar og delingslinjer) |
| Overflatekvalitet | Glatt, nesten-nett ferdigheit direkte ut av forma | Grovere overflate; krev ofte tung etterbehandling |
| Syklusfart | Flerstegs tørking, voksfjerning og brenningsprosess nødvendig | Rask syklustid for høgvolums grunnleggande former |
| Materialavfall | Lav (nesten-nett form med gjenbrukbare metallsprøyter) | Moderat til høg på grunn av maskineringsfridom |
Investeringsstøping taptsvampprosess- søknader
Har investeringstøyping tapte voksprosess leverer høg geometrisk nøyaktigheit og eksepsjonelle overflatefinishar på tvers av ulike produksjonssektorar. Ved å produsere nær-nett-form metallkomponentar med minimal materialavfall, dekkjer denne teknikken kritiske industrielle behov der presisjon er ikkje til å forhandle om.
Luftfart, Forsvar og Bilindustri
Vi brukar taptsvampinvesteringstøping for å produsere:
Luftfart & Forsvar: Turbinskjær, drivstoffdyser, sensorkapslingar og strukturelle luftskrogbrakketter.
Bilindustri: Turbohjul, eksosanlegg, motorrockarar og høgprestasjonstransmisjonsgear.
Samarbeid med ein erfaren industrielle formverksemd for presisjonsstøyping og CNC sikrar at verktøy og formkaviteter oppfyller dei strenge dimensjonale toleransane desse industriane krev.
Medisinske Implantat og Tannhelse
Presisjonsstøping spelar ei viktig rolle i helsetjenesteyting ved å forme biokompatible metallar til komplekse anatomiske konfigurasjonar:
Ortopediske implantat: Kunstige kne- og hofteledd laga av kirurgiske legeringar.
Kirurgiske Verktøy: Intrikate tangar, skalpellar og endoskopiske instrument som krev varige, ergonomiske profilar.
Tannprotesar: Skreddarsydde kroner, broer og delproteser rammer støpt til nøyaktige pasientmål.
Smykker, Kunstskulpturar og Presisjonsutstyr
Fine Kunstskulpturar: Bronse-, messing- og aluminiumsstatuer med truverdig reproduksjon av organiske kurver og detaljerte kunstnarmarkeringar.
Fine Smykker: Detaljerte ringar, anheng og innstillingar støpt i edle metallar som gull og sølv.
Presisjonsutstyr: Arkitektoniske aksenter, luksuriøse marineinnretningar og spesiallåsemekanismer som krev høg estetisk verdi saman med robust korrosjonsmotstand.
Investeringstøyping vs. Andre støypemetodar
Valet av riktig produksjonsveg avhenger av komponentdesign, dimensjonale toleransar og produksjonsvolum. Mens investeringsstøyping med vaxtapet gir uovertruffen overflatedetalj og geometrisk fridom, hjelper samanlikninga med tradisjonelle støypemetodar å finne den beste løysinga for dine produksjonsbehov.
Presisjonsstøyping vs. Sandstøyping
Når ein samanliknar investeringstøyping vs. sandstøyping, dei viktigaste skilnadene ligg i overflatefinish, dimensjonal nøyaktigheit og geometrisk kompleksitet:
- Overflatefinish og detaljar: Investeringstøyping med vaxtapet bruker glatte keramiske slurryar eller gipsformer for å reprodusere fine teksturar og intrikate detaljar. Sandstøyping er avhengig av komprimerte sandblandingar, noko som gir ei grovare overflate som ofte krev tung sekundærmaskinering.[4]
- Geometrisk kapasitet: Sandformer er stive to-delte samansetjingar som har vanskeleg for å håndtere djupe underkutt, intrikate indre hulrom og komplekse organiske kurver. Tap av vax støyping oppløys eller smeltar vekk mønsteret, noko som gir full designfridom for komplekse geometriar.
- Verktøy og einingskostnadar: Sandstøyping tilbyr lågare innleiande mønsterkostnadar og er godt eigna for å produsere store, tunge strukturelle komponentar. Investeringstøyping med vax er det foretrukne valet når det krevst strenge toleransar og nær-nett-formnøyaktigheit for å minimere etterfølgjande maskinering.
Investeringstøyping vs. Gjuting
Vurdering investeringstøyping vs. trykkstøyping avhenger av legeringskompatibilitet, verktøyinvestering og produksjonsvolum:
- Materialfleksibilitet: Trykkstøyping er i stor grad reservert for ikkje-jernholdige legeringar med lågare smeltepunkt, som aluminium, sink og magnesium. Investeringstøyping med vax kan lett tilpassast eit breitt spekter av metallar, inkludert bronse, messing, kopar og edelmetallar.
- Verktøyinvestering: Trykkstøyping krev høgkost, herdede stålværktøy designa for høgt trykkinjeksjon, noko som gjer det økonomisk berre for store produksjonsrundar. Investeringstøyping bruker fleksible verktøy og vaxmønster, noko som held oppstartskostnadene for former vesentleg lågare.
- Designfleksibilitet: Den forbrukbare vaxmønsteret i investeringstøyping tillèt komplekse indre kanalar, underkutt og tynne veggar som stive metallformer ikkje kan frigjere utan komplekse, fleirsleide mekanismar.

