Kva er bindemiddelfunksjonen i investeringsstøyping?
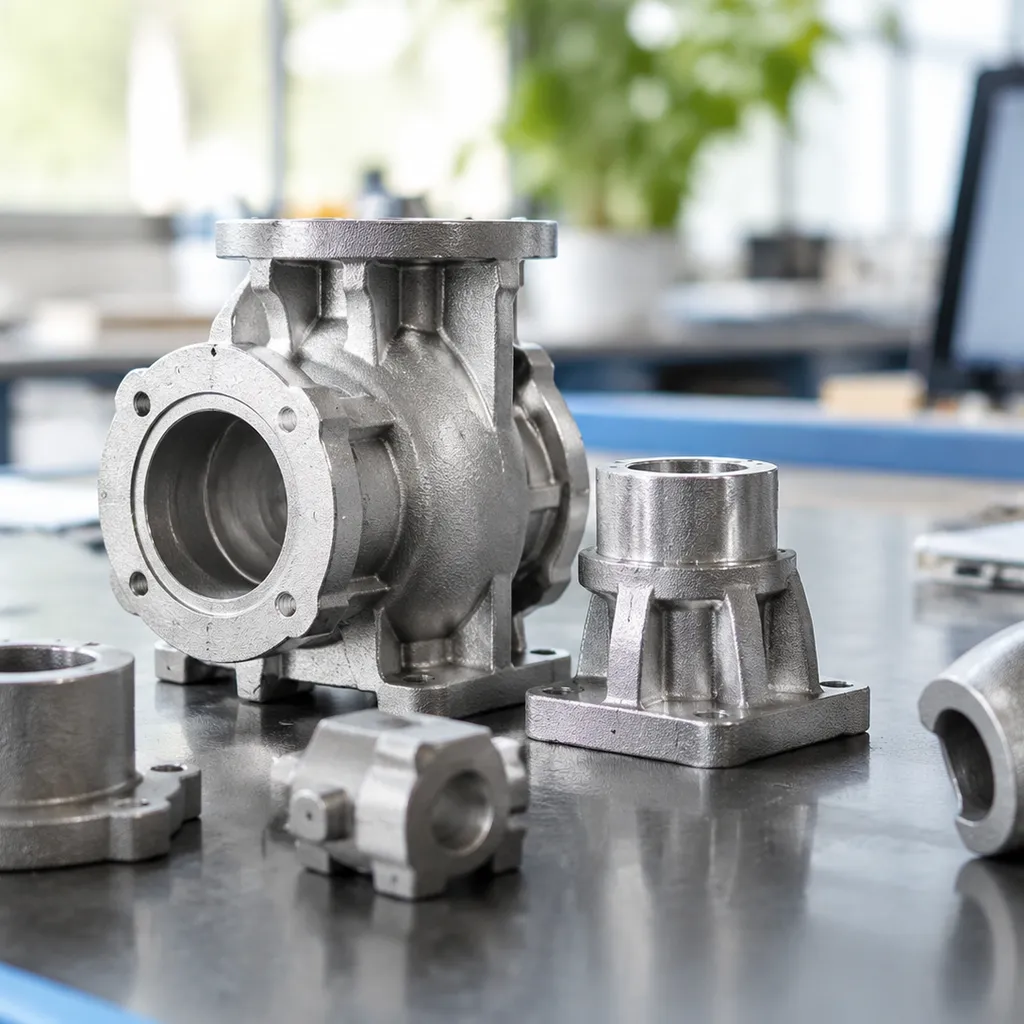
Investeringsstøyping, òg kjend som tapt-voks-prosessen, gjer det mogleg å produsere komplekse metallkomponentar med nesten endeleg geometri, små toleransar og framifrå overflatefinish[1]. Integriteten til den ferdigstøypte delen er i stor grad avhengig av forma som gjev han fasongen: eit keramisk skal av høg kvalitet[2].
Forståelsen av bindemiddelfunksjonen i investeringsstøyping er grunnleggjande for å meistre oppbygginga av skalet, førebyggje feil og sikre den samla støypeytinga.
Prosessen for oppbygging av keramiske skal
Produksjon av ei investeringsstøypeform med høg presisjon krev ein repeterbar dyppesekvens i fleire steg:
- Mønstermontering: Offer-voksmønster vert sprøytte, inspiserte og monterte på eit sentralt voksinnløp for å danne ei treliknande struktur.
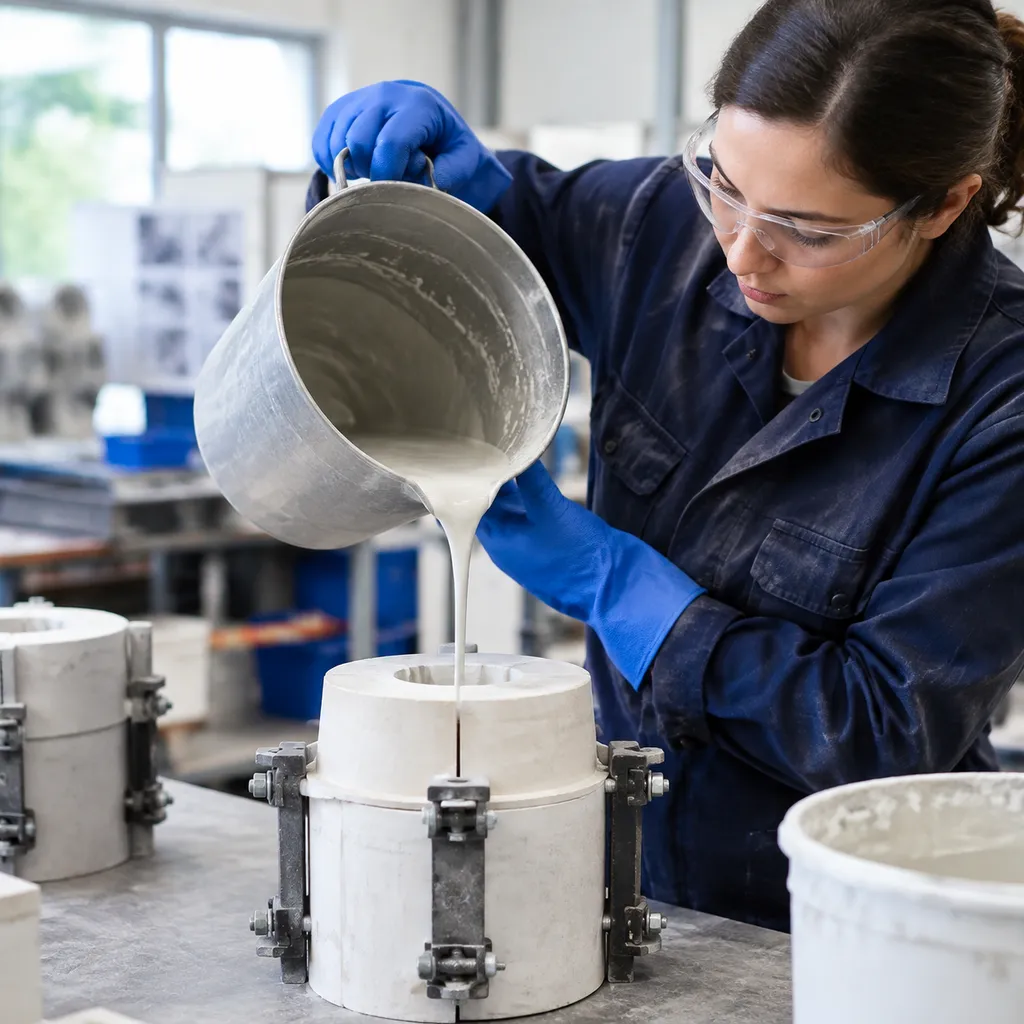
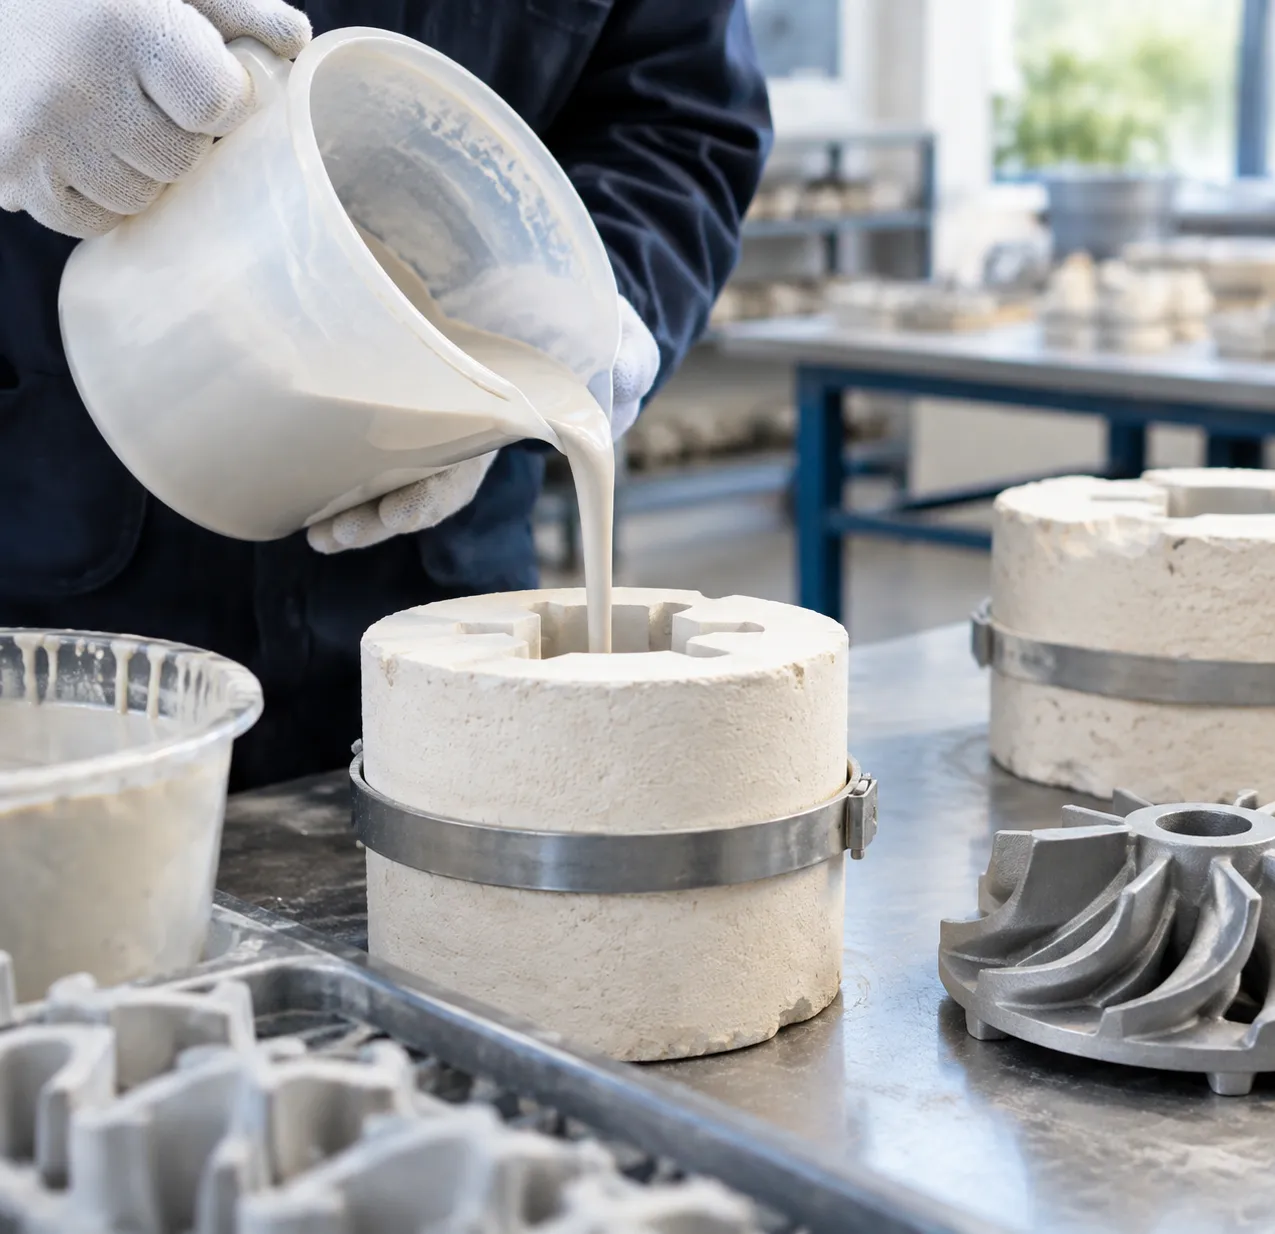
- Lutingsdypping: Voksmodellen vert senka ned i ein flytande eldfast slurry som inneheld flytande bindemiddel (til dømes kolloidal silika) og finmalt eldfast pulver.
- Påføring av strømateriale: Grovare eldfaste korn vert påførte det våte slurrylaget ved hjelp av sandspreiarar som spreier sand ovanfrå, eller fluidiserte senger.
- Kontrollert tørking: Kvar hinne gjennomgår strengt regulerte tørkesyklusar der luftstraum, temperatur og relativ luftfukt lèt bindemiddelet herde og binde saman dei eldfaste materiala.
- Repetisjon: Dypping, påføring av strømateriale og tørking vert gjentekne fleire gonger for å byggje opp den strukturelle veggtykkleiken før avvoksing og utbrenning ved høg temperatur.
Kvifor bindemiddel er avgjerande i formproduksjon
Bindemiddelet fungerer som det kjemiske grunnlaget for heile prosessen med å lage forma. Utan eit nøyaktig formulert bindemiddelsystem kan ikkje eldfaste pulver feste seg til den glatte voksoverflata eller danne ei samanhengande keramisk barriere.
| Bindemiddelrolle | Direkte påverknad på formkvaliteten |
|---|---|
| Oppslemmingssuspensjon | Held eldfaste mjølmateral med høg tettleik jamt suspenderte, hindrar sedimentering og ujamn fordeling av belegget. |
| Fukting av mønsteret | Reduserer overflatespenninga i væska for å fange opp kvar einaste fine detalj og underskjering utan å danne holrom eller luftbobler. |
| Samanbindande matrise | Bind kjemisk saman stuccokorn med keramiske mjølpartiklar og skaper ein solid, smuldringsbestandig skalstruktur. |
| Mekanisk slitestyrke | Utviklar tilstrekkeleg tidleg bindestyrke til å tole dei mekaniske påkjenningane ved handtering og trykket under avvoksing i autoklav. |
Ved å styre suspensjons-, adhesjons- og bindingsfasane i formframstillinga avgjer bindemiddel direkte om eit keramisk skal toler dei ekstreme termiske og mekaniske belastningane ved metallstøyping.
Kjernefunksjonane til bindemiddel ved presisjonsstøyping
I støypeverksemda vår fungerer bindemiddelet som det viktigaste kjemiske limet som held det keramiske skalet saman. Eit eigna bindemiddelfunksjonen i investeringsstøyping sikrar at oppslemminga dannar ei samanhengande, feilfri form som toler kraftige termiske og fysiske påkjenningar under metallstøyping.
Binding av eldfaste materiale for å sikre skalintegriteten
Hovudoppgåva til det flytande bindemiddelet – vanlegvis kolloidal silika eller ei etylsilikatløysing – er å halde fine eldfaste materiale jamt fordelt i oppslemjinga. Under kvar oppslemingsbelegging syklus fuktar ho den offerbaserte voksmalen jamt, fjernar luftlommer og bind grove sjamottkorn saman til ein samanhengande, bunden matriks.
Sikrar kritisk styrke i rå tilstand og etter brenning
Eit skal må tole to ulike fasar med mekanisk belastning:
- Styrke i rå tilstand: Under tørking ved romtemperatur og den første handteringa dannar bindemiddelet fysiske bruer mellom keramikkpartiklane[4]. Denne styrken i rå tilstand hindrar at formveggen sviktar og at skalet sprekk når vokset utvidar seg raskt under avvoksing i autoklav.
- Styrke etter brenning: Når vi førehandsvarmar keramikkskalet til høge temperaturar, sintret bindemiddelet saman med dei eldfaste mjøla og skaper ei ekstremt stiv keramisk binding som toler det statiske trykket og turbulensen frå den innkomande smelta legeringa.
Fastset skalpermeabilitet og termisk stabilitet
Ved å balansere forholdet mellom bindemidla kontrollerer ein mikroporøsiteten i den brende forma. Kontrollert skal forpermeabilitet gjer at innestengd luft og gassar frå kjernen kan sleppe fritt ut under støypinga, noko som direkte hindrar gassinnestenging og blæredefektar. I tillegg held eit stabilt bindemiddelnettverk oppe styrken ved høge temperaturar, sjølv ved ekstreme temperaturskilnader. Dette er avgjerande ved støyping av høgtemperaturlegeringar som er omtalte i vår rettleiing om dei beste metalla for støyping.
Sikrar dimensjonsnøyaktigheit og fin overflatefinish
Bindemiddelet styrer tettleiken til det primære oppslemingslaget mot voksoverflata. Ein jamn og stabil bindemiddelm atriks gir:
- Unik overflatefinish (vanlegvis 125 Ra / 3,2 µm eller glattare).[3]
- Tett målingsnøyaktigheit innanfor ±0,005 tommar (±0,1 mm).[3]
- Eit reelt resultat nær nettforma som minimerer kostbare sekundære CNC-maskineringsoperasjonar.
Vanlege typar bindemiddel som vert brukte i presisjonsstøyping
Valet av rett bindemiddelsystem avgjer heile strategien for formbygging. I støypeverksemda vår bestemmer funksjonen til bindemiddelet i presisjonsstøypprosessen kor godt det keramiske skalet toler ekstreme støypetemperaturar, samstundes som strenge dimensjonstoleransar vert haldne. Ulike kjemiske samansetjingar av bindemiddel balanserer kostnader, syklustider og mekanisk integritet på bestemte måtar.
Kolloidal silika (silika-sol)
Kolloidal silika er ein vassbasert suspensjon av mikroskopiske silikapartiklar og er førstevalet vårt for presisjonskomponentar.[5].
- Viktige styrkar: Svært høg styrke etter brenning, god motstand mot termisk sjokk og glatte overflater med ruheitsverdiar ned til Ra 125 (3,2 µm).
- Prosessdynamikk: Krev kontrollert relativ luftfukt (RH) under tørking for å sikre korrekt tverrbinding mellom slurrylaga.
- Beste bruksområde: Uunnverleg i kombinasjon med spesialiserte silika-sol- og eldfaste pulversystem for støyping av rustfritt stål, superlegeringar og komplekse komponentar til luftfartsindustrien, der dimensjonsstabiliteten ikkje kan kompromitterast.
Vassglas (natriumsilikat)
Vassglas er ein natriumsilikatformulering som er kjend for rask geldanning og låge startkostnader. Det forkortar formproduksjonssyklusane ved å herde gjennom kjemiske katalysatorar eller tilførsel av karbondioksid, i staden for langvarig fordampingsbasert tørking.
- Viktige styrkar: Rask oppbygging av skalet, minimale krav til tørkeutstyr og rimelege råvarekostnader.
- Begrensningar: Lågare eldfastheit enn kolloidale system, større tendens til nedbryting under ekstreme termiske belastningar og grovare overflatefinish.
- Beste bruksområde: Kostnadssensitive konstruksjonskomponentar, generelle maskindelar og støypegods av karbonstål med romslege dimensjonstoleransar.
Etylsilikatsystem
Etylsilikat er eit alkoholbasert bindemiddel som herdar gjennom ein særskild hydrolyse- og kondensasjonsmekanisme. Før vassbasert kolloidal silika vart optimalisert i stor skala, var dette industristandarden for rask oppbygging av keramiske skal.
- Viktige styrkar: Rask lufttørking uavhengig av høg luftfukt i omgjevnadene, svært godt samsvar i termisk utviding og rask utvikling av høg grønfastleik.
- Prosessomsyn: Involver flyktige organiske sambindingar (VOC-ar) som krev spesialiserte system for gjenvinning av løysemiddel, ventilasjon og strenge rutinar for miljøhandtering.
- Beste bruksområde: Produksjonsseriar med korte syklusar og støyping av spesifikke legeringar som krev påliteleg stabilitet i det føresintra skalet utan langvarige tørkekøar.
Bindemiddelstråleteknologi i moderne presisjonsstøy ping
Vi nyttar bindemiddelstråleteknologi for å knyte saman digital produksjon med tradisjonelle støperiprosessar. I dette oppsettet blir den grunnleggjande funksjonen til bindemiddelstøy ping ved presisjonsstøy ping endra frå ei flytande slurrysuspensjon til ei høgpresis, selektiv avsetjing av dropar. I staden for å dyppe vokstrær manuelt i kjemiske bad, sprøyter skrivehovud selektivt flytande bindemiddel over lag med keramisk pulver eller PMMA-pulver, slik at formar eller offermønster blir genererte direkte frå CAD-data.
Korleis bindestråleskriving integrerast med investeringsstøyping
Integrering av additiv påføring av bindemiddel eliminerer fleire flyktige steg i skalproduksjonen. Bindemiddelet bind saman bestemte område av fine eldfaste korn lag for lag og byggjer anten den offerbaserte modellen eller sjølve det keramiske skalet.
- Direkte utskrift av modellar: Vi skriv ut offerbaserte polymermodellar som smeltar eller brenn ut reint under førehandsoppvarming, og som fungerer akkurat som støypevoks av høg kvalitet utan å etterlate oskerestar.
- Direkte produksjon av skal: Ved å sprøyte bindemiddel direkte på eldfaste materiale som silika- eller aluminiumsoksidsand kan vi hoppe over dei tradisjonelle syklusane med dypping, påføring av sandbelegg og tørking.
- Effektivisert arbeidsflyt: Våre spesialiserte 3D-utskriftstenester for investeringsstøyping av raske metallprototypar kortar produksjonstida drastisk ned frå veker til dagar, samstundes som svært strenge dimensjonstoleransar blir haldne.
Rask produksjon av modellar og støypeformer utan verktøy
Produksjonsverktøy med faste former er vanlegvis den største førehandskostnaden og den viktigaste flaskehalsen for leveringstid i tapt-voks-prosessen.
- Null verktøyingskostnader: Vi produserer produksjonsklare skal og komplekse modellar direkte frå 3D-designfiler, noko som eliminerer behovet for dyre sprøytestøypeformer av aluminium.
- Rask Iterasjon: Når eit ingeniørteam oppdaterer radiusen på ei avrunding eller veggtjukkleiken, oppdaterer vi den digitale modellen og skriv han ut på nytt med ein gong, utan omarbeiding av verktøy eller driftsstans.
- Lønsam produksjon i små seriar: Produksjon i små volum, prosjekt med mellombelse produksjonsverktøy og prototypar med kort leveringstid blir økonomisk gjennomførlege.
Fridom i utforminga av komplekse geometriar
Tradisjonell modellstøyping krev slippvinklar, delelinjer og uttrekk av kjerner for å kunne ta voksdelar trygt ut av forma. Bindemiddelstråling frigjer ingeniørar frå desse avgrensingane ved tradisjonell materialfjerning.
| Designmoglegheiter | Tradisjonelle verktøyløysingar | Binderstrålemetode |
|---|---|---|
| Avtappingsvinklar | Obligatorisk (vanlegvis 0,5° til 2°) | Ikkje nødvendig (utkast på 0° er støtta) |
| Indre passasjar | Avgrensa av uttrekksretningar og keramiske kjerner | Svært komplekse, krumme og sjølvberande geometriar |
| Tynne vegger | Risiko for ufullstendig fylling eller deformering av mønsteret | Jamne, høgoppløyselege strukturelle vegger |
| Konsolidering av delar | Fleirdelte samansetjingar som blir sveiste saman i etterkant | Geometriar for støyping i eitt stykke, utan skjøtar |
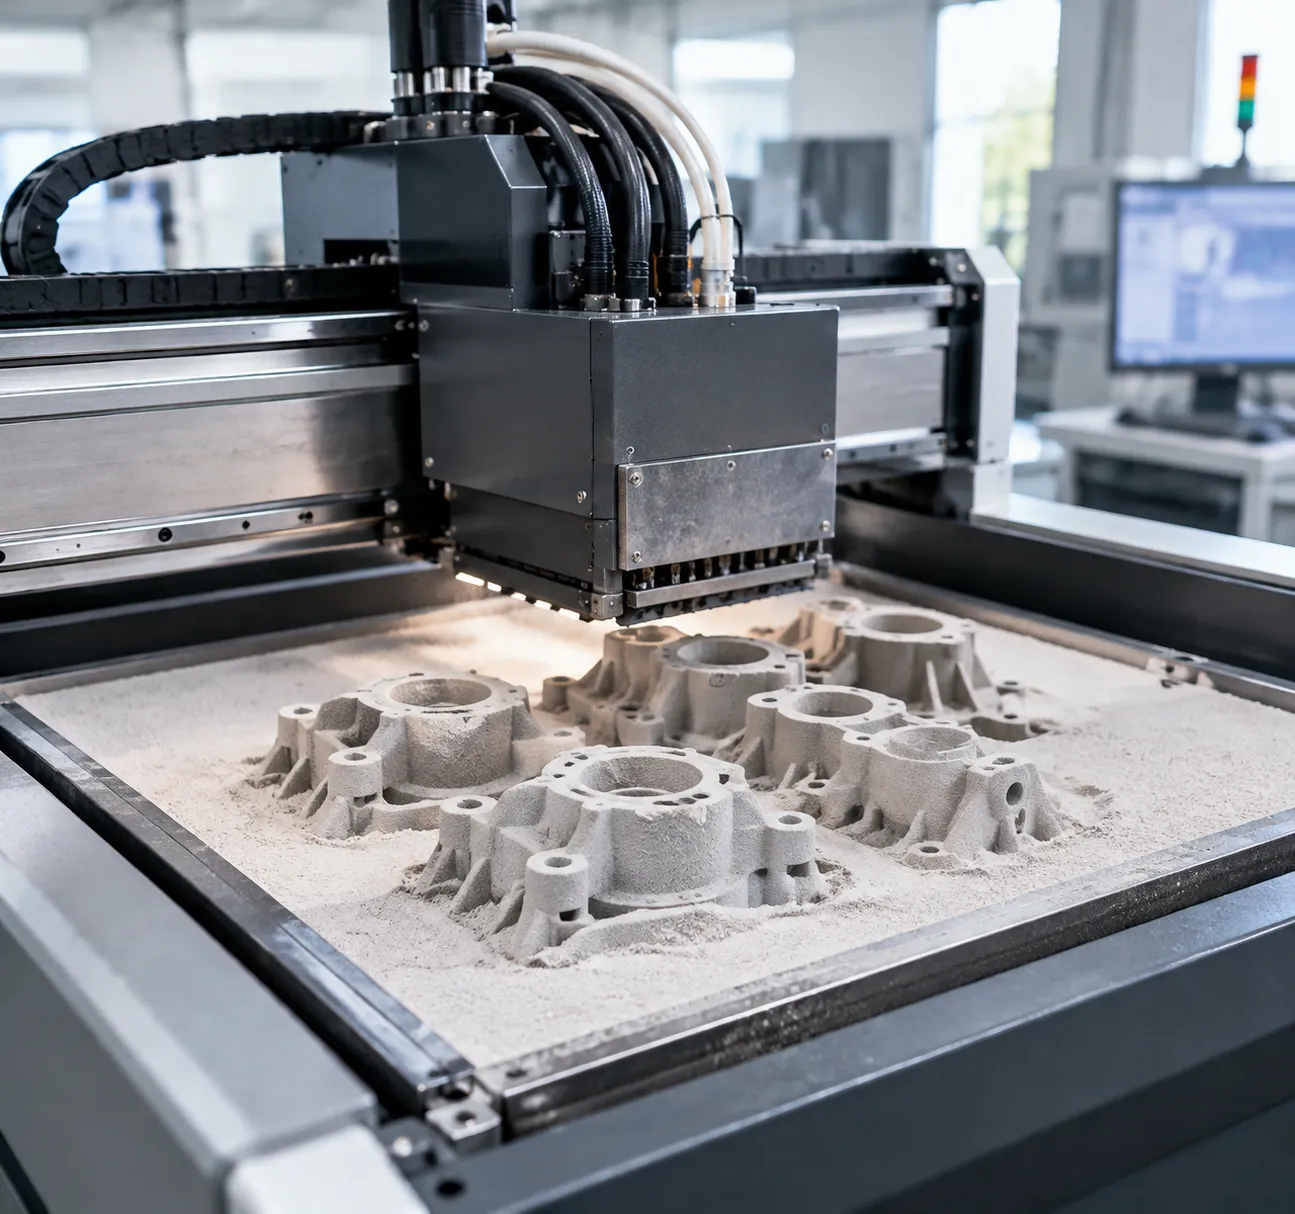
Ved å kontrollere bindemiddelvolumet og avsetjingsmønstra på mikrometernivå sikrar vi jamn styrke i den grøne tilstanden gjennom komplekse topologiar, organiske gitterstrukturar og djupe interne kanalar. Resultatet er ei glatt overflate med høg integritet og førsteklasses støypeutbyte i kvar einaste produksjonssyklus.
Korleis funksjonen til bindemiddelet ved presisjonsstøypting reduserer skalfeil
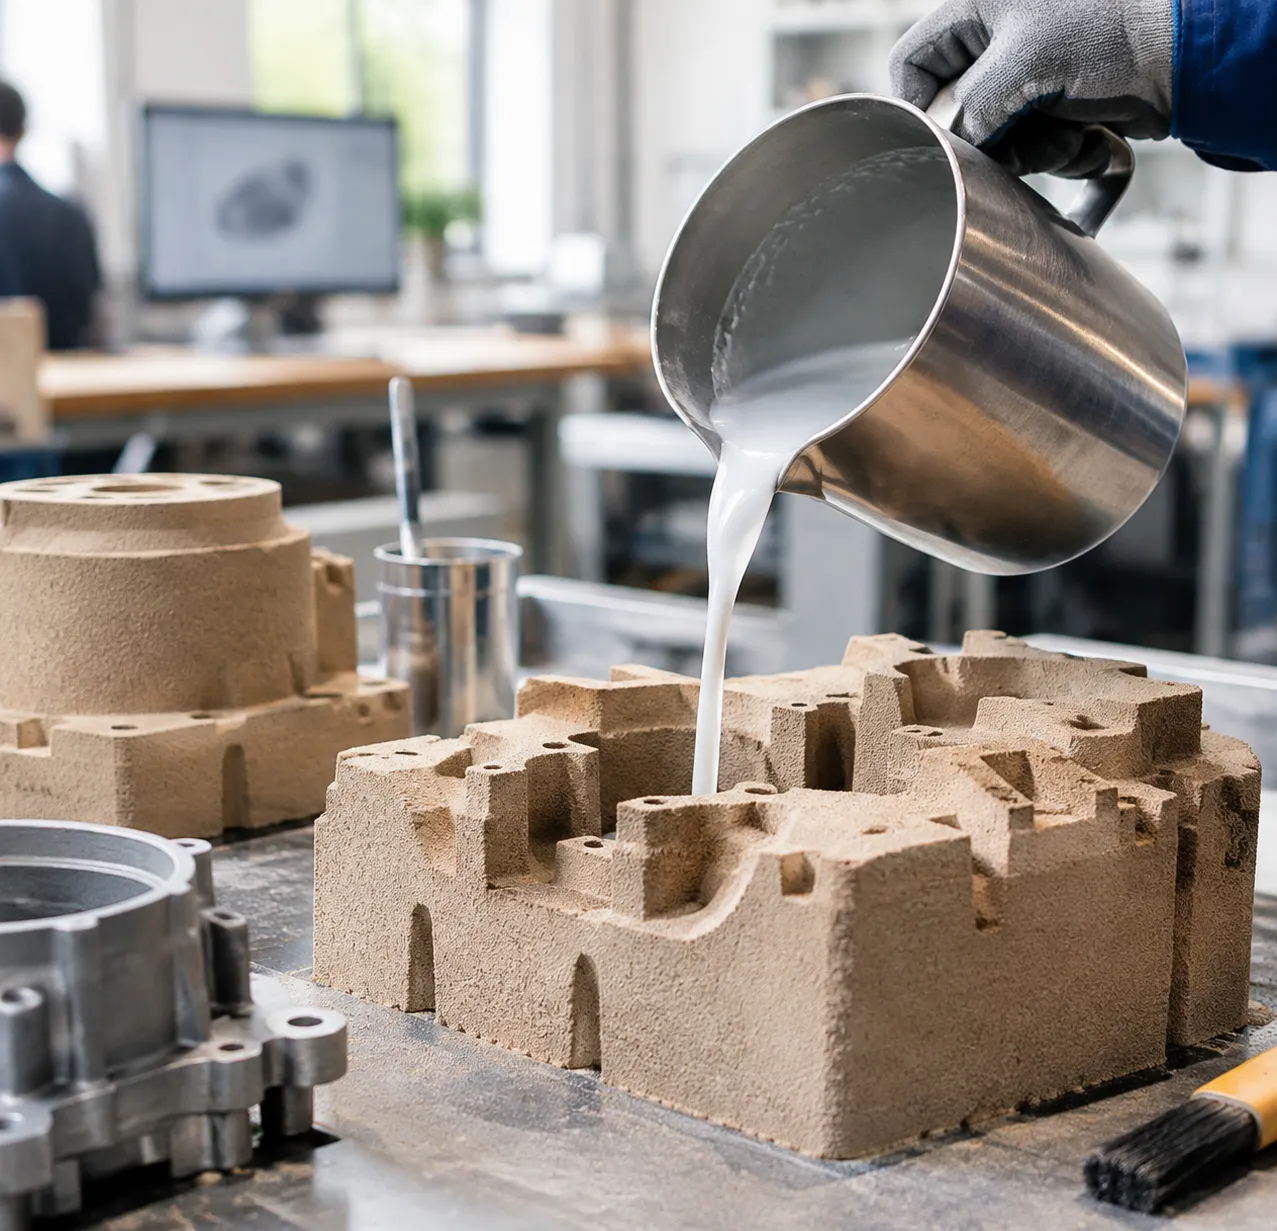
Finjustering av funksjonen til bindemiddelet ved presisjonsstøypting gir oss direkte kontroll over dei fysiske og termiske eigenskapane til forma. Ved presisjonsproduksjon er bindemiddelet ikkje berre eit passivt beremiddel; det er det aktive kjemiske grunnlaget som avgjer kor godt eit keramisk skal held forma si under ekstreme forhold.
Minimering av støypefeil og sprekkdanning i skalet
Svikt i skalet under avvoksing og støyping er dei viktigaste årsakene til kassering ved presisjonsstøypting. Ei korrekt samansetjing av bindemiddelet førebyggjer desse problema direkte:
- Eliminering av avskaling og inneslutningar: Eit velbalansert bindemiddel basert på kolloidal silika sikrar at dei eldfaste materiala sit godt fast på formveggen, slik at keramiske partiklar ikkje flassar av og hamnar i det smelta metallet.
- Motstand mot påkjenningar under avvoksing: Optimalisering av grønfastleiken gjer at skallet toler den raske varmeutvidinga av voks inne i autoklavane utan mikrosprekkdanning.
- Kontrollert gassutlufting: Tilpassing av skalpermeabiliteten sikrar at gassar slepp naturleg ut gjennom formveggen, noko som hindrar innestengde luftlommer, gassporøsitet og overflateblærer.
Høg motstand mot termisk sjokk og trykk
Støyping av smelta stål, superlegeringar eller reaktive metall utset forma for kraftige temperaturgradientar og eit enormt metallostatisk trykk. Når bindemiddelet oppnår full sintring under utbrenninga, dannar det ein stiv, kjemisk inert keramisk matriks.
Denne høge brannstyrken sikrar at skalveggane bevarer den strukturelle integriteten utan å bule ut eller kollapse under vekta av tungmetall. For ingeniørteam som arbeider med ekstreme støypetemperaturar, kan ei grundig gjennomgåing av den omfattande vår Alloy Guide for High Performance Alloys and Precision Casting bidra til å tilpasse dei spesifikke størkningsforløpa til metalla til dei rette spesifikasjonane for eldfaste former.
Betre materialutnytting og kostnadseffektivitet
Stabilisering av oppførselen til slurryen reduserer kassasjonsraten og eliminerer kostbare korrigeringar i etterfølgjande produksjonssteg:
- Nær-nett-formnøyaktighet: Høg formstivleik held dimensjonsnøyaktigheita innanfor ±0,005 tommar, noko som reduserer maskineringstillegg og kostbar etterbearbeiding med CNC-maskiner.
- Overlegen som-til-stand overflatefinish: Eit glatt slurrylag gir overflatefinheiter på rundt 125 Ra (3,2 µm), noko som reduserer behovet for manuell sliping, utjamning og kjemisk polering.
- Lengre levetid for slurrybadet: Rett overvaking av pH-verdi og temperatur bevarer stabiliteten til slurryen, hindrar for tidleg gelering og reduserer sløsing med råmateriale.
Der funksjonen til bindemiddelet i investeringsstøyparbeid er viktig i industrien
Investeringsstøypting produserer metalldelar med nesten endeleg geometri, der dimensjonsnøyaktigheit og komplekse indre kanalar er ufråvikelege krav. På tvers av kritiske industribransjar er hovud bindemiddelfunksjonen i investeringsstøyping å sikre at det keramiske skallet bevarer både grønfastleiken under handtering og den strukturelle integriteten ved høge temperaturar under støypinga. Ved vurdering av prosesskapasitet viser ei samanlikning av investeringstøyping vs sandstøyping kvifor maskinvare som er kritisk for oppdragsutføringa, er avhengig av presisjonen i tapt-voks-prosessen.
Komponentar for luftfart og forsvar
Luftfartskomponentar krev eit høgt styrke-til-vekt-forhold og evna til å tole ekstreme termiske miljø. Vi nyttar investeringsstøypting til å produsere komplekse, flyklare komponentar av nikkel- og koboltbaserte superlegeringar, titan og rustfritt stål:
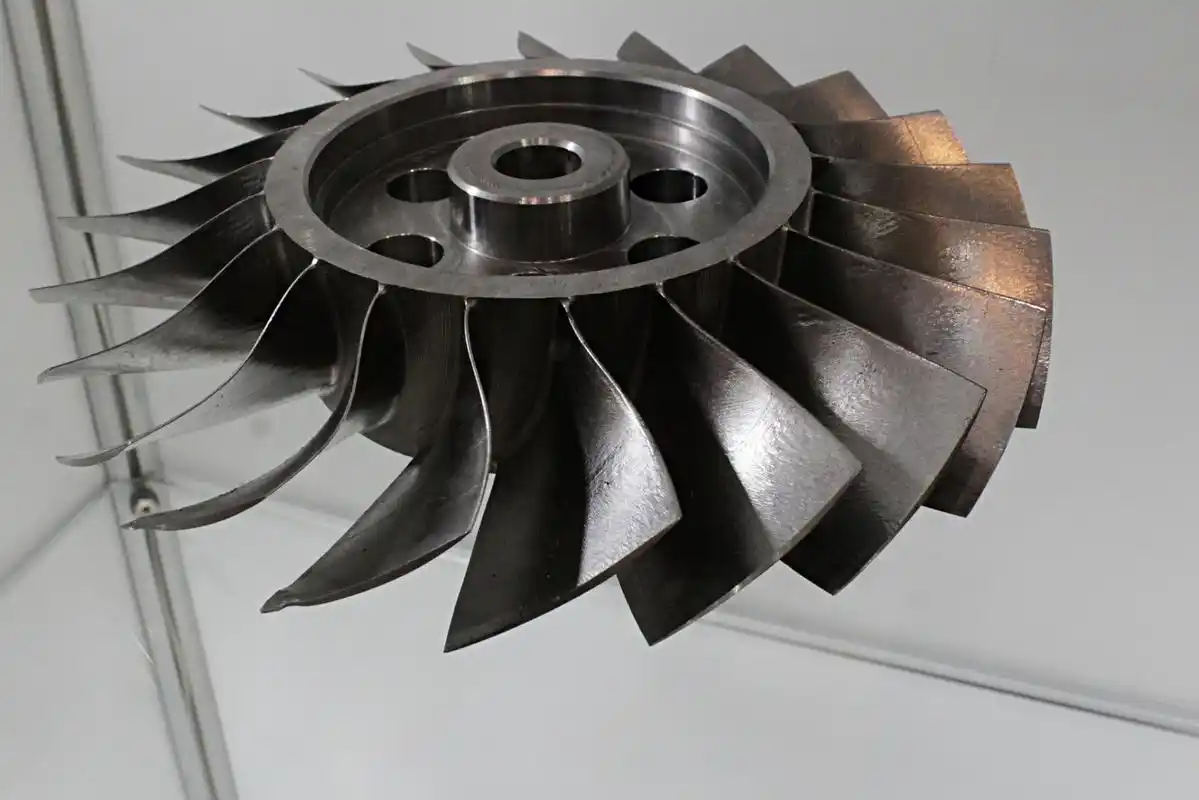
- Turbinblad og ledeskovlar: Støypt med intrikate interne kjølekanalar som ikkje kan produserast ved subtraktiv CNC-maskinering.
- Drivstoffdyser og sensorhus: Tynnvegga geometriar produserte utan utkastvinklar.
- Strukturelle brakettar: Optimaliserte for redusert vekt, samstundes som eksepsjonell strukturell tettleik og utmattingstid blir oppretthaldne.
Bindemiddelet opprettheld streng formstivleik mot metallostatisk trykk og termisk sjokk, og hindrar at inneslutningar kjem inn i superlegeringar for luftfart med strenge kvalitetskrav.
Medisinske implantat og kirurgiske verktøy
Medisinsk utstyr krev feilfrie overflatefinisjonar, strenge toleransar og biokompatible materiale. Vi nyttar bindemiddelsystem baserte på kolloidal silika med høg reinleik for å unngå reaksjonar mellom form og metall ved støyping av rustfritt stål for kirurgisk bruk, kobolt-krom-legeringar og titan:
- Ortopediske implantat: Lårbeinsskaft for hofteprotesar, kneledd og beinplater med nær-nettformprofilar som samsvarar med anatomiske krav.
- Kirurgisk utstyr: Skalpellhandtak, pinsettar og hus til endoskop som krev korrosjonsmotstand og haldbarheit ved gjenteken sterilisering.
- Hus for implanterbart utstyr: Jame, ikkje-porøse overflater (~125 Ra / 3,2 µm eller betre) som reduserer kostbar sekundær manuell polering.
Utstyr til bilindustrien og kraftproduksjon
Høgtytande bilsystem og industrielle turbinar krev slitesterke delar som toler høgt trykk, korrosive væsker og ekstreme temperaturar. Ved å kombinere støyping med sekundær maskinering frå ein industrielle formverksemd for presisjonsstøyping og CNC sikrar ein at delane kvar gong oppfyller dei fastsette monteringstoleransane:
- Turboladarhjul og impellarar: Balanserte, varmebestandige komponentar konstruerte for høge rotasjonshastigheiter.
- Eksos- og manifoldkoplingar: Slitesterke støypte ståldelar som motstår termiske syklusar og sprekkdanning.
- Kraftproduksjon i stor skala: Pumpehjul med høg styrke, forbrenningsringar til gassturbinar og ventilhus utforma for kontinuerleg drift.
Ved å optimalisere bindemiddeleytinga sikrar vi påliteleg permeabilitet og samanfallsevne i forma, noko som gir dimensjonsstabile delar med minimalt materialsvinn.
Slik vel du rett bindemiddel for presisjonsstøyping med tapt voks
Det primære bindemiddelfunksjonen i investeringsstøyping er å binde saman eldfaste materialar slik at dei toler handtering av smelta metall, samstundes som strenge dimensjonstoleransar blir haldne. Når vi vel mellom ulike bindemiddelsystem, vurderer vi tre praktiske parametrar: støypeeigenskapar, budsjettmål og kontroll med tørkinga.
| Bindemiddelsystem | Legeringar som passar best | Typisk tørkehastigheit | Dimensjonal stabilitet | Relativ kostnad |
|---|---|---|---|---|
| Kolloidal silika | Rustfrie stål, titan, superlegeringar | Moderat til langsam (kontrollert relativ luftfukt) | Eksepsjonell (svært små toleransar) | Moderat |
| Etylsilikat | Karbonstål, låglegerte stål | Rask (kjemisk gelering eller gelering i luft) | Høg | Høgare |
| Vassglas (natriumsilikat) | Karbonstål, ikkje-kritisk jern | Veldig raskt | Standard | Lav |
Krav til legeringstype og støypetemperatur
Støypetemperaturen og den kjemiske reaktiviteten avgjer kva bindemiddel du trygt kan bruke. Metall med høgt smeltepunkt, som nikkelbaserte superlegeringar, koboltlegeringar og titan, reagerer kraftig med bindemiddel av låg kvalitet ved høge temperaturar:
- Høytemperaturlegeringar: For rustfritt stål og varmebestandige superlegeringar som blir støypte ved temperaturar over 1500 °C, er høgreint kolloidal silika den gylne standarden. Det gir den nødvendige styrken etter brenning til å motstå metallostatisk trykk og termisk sjokk utan avskaling eller nedbryting. Du kan sjå den detaljerte støpelegeringsguide for å tilpasse smeltetemperaturane til spesifikasjonane for skalforma.
- Ikkje-jernhaldige legeringar med lågt smeltepunkt: Aluminium- og messinglegeringar blir støypte ved vesentleg lågare temperaturar. Sidan høg sintring av eldfaste materiale ikkje er like kritisk, er hurtigherdande bindemiddel som optimaliserer samanfallbarheita til skalforma under utslåing, ideelle.
- Grenseflatereaksjonar mellom metall og form: Reaktive smelter krev kjemisk inerte bindemiddelsystem for å hindre overflatefeil, inneslutningar og appelsinhud på overflata til den ferdige delen.
Vurderingar av produksjonsvolum og kostnader
Volumkrava dine avgjer direkte om prosesshastigheit eller kostnader til råmateriale skal prioriterast:
- Høgvolumsproduksjon: Silicasystem på vassbasis gir lang levetid for slurryen, låge fordampingstap og trygg kontinuerleg prosessering. Sjølv om tørketida er lengre, balanserer tørketunnelar med transportband høg produksjonskapasitet med minimale vrakprosentar.
- Rask prototyping og små produksjonsseriar: System som gelar raskt, forkortar leveringstida for prototypar som må ferdigstillast raskt. Dei eliminerer fleire dagar med tørking og gjer det mogleg å gå direkte vidare til utbrenning og støyping ved levering av små seriar med tapt voks-støyping under stramme tidsfristar.
- Kostnader i etterfølgjande prosessar: Eit billegare bindemiddel fører ofte til grovare overflater (over 125 Ra) og erosjon av forma, noko som aukar kostnadene til sekundær CNC-maskinering. Investering i eit stabilt bindemiddel reduserer vrak og minskar behovet for etterbehandling.
Tørketid og miljøfaktorar
Tørkefasen skaper direkte den råstyrken som det keramiske skalet treng før voksen smeltar ut:
- Kontroll av luftfukt og luftstraum: Kolloidal silika herdar ved at vatnet fordampar. Ved å halde den relative luftfukta mellom 40 % og 60 % og samstundes sikre laminær luftstraum unngår ein at skalet tørkar ujamnt, sprekk eller delaminerer.
- Løysemiddelbaserte system samanlikna med vassbaserte system: Alkoholbaserte bindemiddel fordampar raskt i ukontrollerte miljø, men frigjer flyktige organiske sambindingar (VOC) som krev spesialisert ventilasjon og eksplosjonssikkert utstyr. Vassbaserte bindemiddel eliminerer farlege utslepp og held seg stabile gjennom lange produksjonsperiodar.
- Slurrystabilitet og pH: Ved å halde pH-verdien i slurryen og temperaturen i badet stabile held ein bindemiddelet i suspensjon, hindrar for tidleg geldanning og sikrar jamn permeabilitet i skalet ved kvar dypping.