Grunnleggjande om investeringsstøyping med utbrenningssyklus og påverknaden på kvaliteten
Kva er ein utbrenningssyklus?
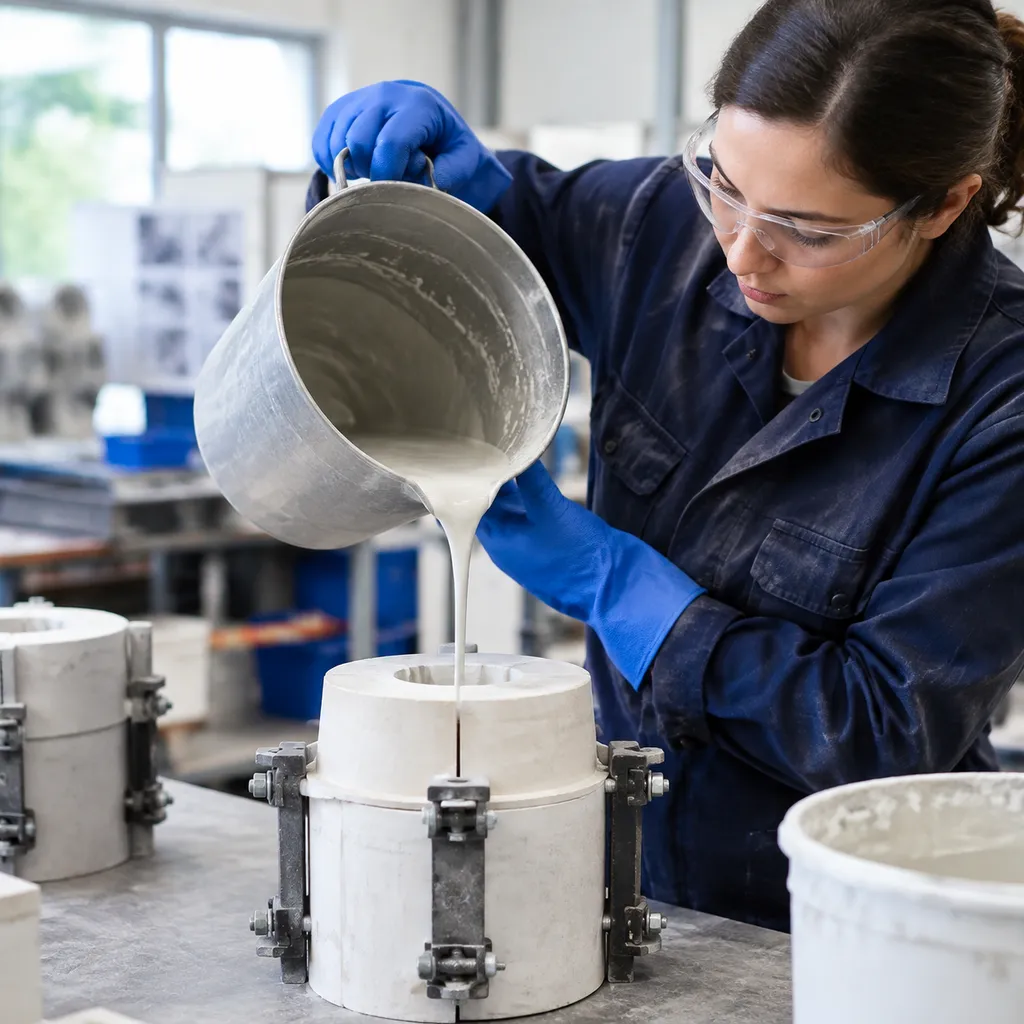
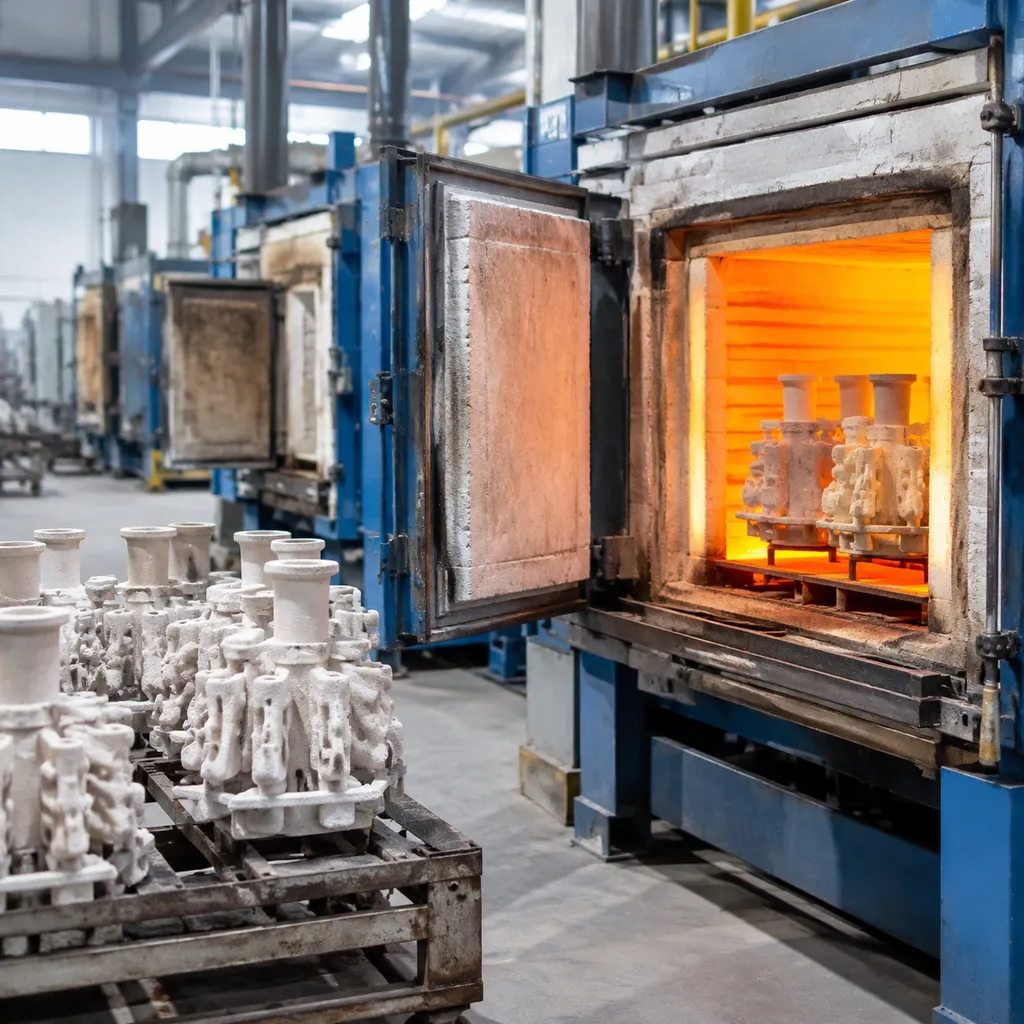
In tapt-vekst-kasting, er utbrenningssyklus ved investeringsstøyping er ein programmert oppvarmingsplan med fleire trinn som blir gjennomført inne i ein utbrenningsomn. Hovudføremålet er å fjerne det mellombelse mønsteret – anten det er skore ut av tradisjonell voks eller herda av støypbar harpiks – frå den herda keramiske forma.
I staden for berre å utsetje forma for kraftig varme aukar ein effektiv utbrenningssyklus temperaturen systematisk gjennom bestemte haldefasar for å oppnå tre viktige mål:
- Fullstendig avvoksing: Smeltar, drenerer og fordampar det opphavlege mønsteret utan at det utvidar seg så raskt at formholrommet sprekk.
- Fjerning av mønsteret: Brenn fullstendig bort attverande hydrokarbon og flyktige sambindingar, slik at det ikkje blir att karbon- eller oskerestar.
- Sintring av forma: Styrkjer det eldfaste investeringsmaterialet slik at det toler dei termiske og fysiske påkjenningane frå smelta metall.
Kvifor utbrenningsprosessen er avgjerande for støypekvaliteten
Integriteten til utbrenningssyklusen avgjer kvaliteten på den endelege metallkomponenten. Alle snarvegar som blir tekne under oppvarminga, svekkjer den keramiske forma direkte og fører til støypeskrap, kostbar omarbeiding og dimensjonsfeil.[1]
| Prosessfaktor | Kontrollert utbrenningssyklus | Feil utbrenningsplan |
|---|---|---|
| Reinleik i formholrommet | Reine formveggjer utan restar | Askeforureining og inneslutningar |
| Gassutdriving | Permeabelt formmateriale som slepper lufta ut | Innestengde gassar som fører til overflateporar |
| Termisk stabilitet | Kontrollert termisk utviding av eldfast materiale | Termisk sjokk, sprekkdanning i forma og gradlinjer |
| Overflatedetaljar | Skarp og nøyaktig overføring av intrikate mønster | Gropdanning, ru overflate og ufullstendig fylling |
Ein strengt kontrollert utbrenningssyklus sikrar at formholrommet oppnår termisk likevekt og strukturell styrke, noko som gir det nødvendige grunnlaget for feilfrie metallstøyperesultat.
Viktige steg i utbrenningssyklusen ved investeringsstøyping
Utbrenningssyklusen er ein kritisk prosedyre ved tapt-voks-støyping og sikrar at formholrommet er perfekt førebudd på å ta imot smelta metall.
Steg 1: Fuktdamping og fjerning av voks
Syklusen byrjar med ei langsam opptrapping av temperaturen for å fordampe den indre fukta og smelte voksmodellane på ein trygg måte. Korrekt avvoksing hindrar at damptrykket får investeringsforma til å slå sprekkar. Ved å halde temperaturen stabil i denne innleiande fasen sikrar ein at voksen renn fullstendig ut og etterlèt eit reint og ope holrom.[1]
Trinn 2: Forbrenning, forgassing og plastisk overgang
Etter kvart som temperaturen stig, blir dei attverande voksrestane utsette for forbrenning og forgassing. Dersom du arbeider med støypbar harpiks, er dette trinnet avgjerande fordi materialet går gjennom ein plastisk fase. Ein jamn luftstraum inne i utbrenningsomnen er nødvendig på dette stadiet for å hindre at innestengde gassar skadar forma sin strukturelle integritet.
Trinn 3: Utbrenning av karbon og fjerning av oske
Dette trinnet fokuserer på å fjerne karbonavleiringar som kan forringe overflatefinishen på metalldelane dine. Oksygensirkulasjon er avgjerande for å oksidere og fjerne karbon- og oskerestar. Ei effektiv utbrenning på dette stadiet er skilnaden mellom ei glatt støyping og ei støyping som er prega av indre porøsitet eller overflateinneslutningar.[2]
Trinn 4: Termisk ekspansjon, sintring og stabilisering av støypetemperaturen
I det siste trinnet gjennomgår forma kontrollert termisk ekspansjon og sintring for å oppnå den styrken som er nødvendig før støypinga. Omnen må stabilisere seg på den påkravde støypetemperaturen for å hindre termisk sjokk og sikre at forma er klar til å ta imot det smelta metallet utan å sprekke. Korrekt temperaturstyring fører til svært god dimensjonsnøyaktigheit i den ferdige støypen.
Standard tidsplanar og temperaturprofilar for utbrenningssyklusar
Optimalisering av investeringsstøypprosessen med utbrenningssyklus er i stor grad avhengig av kva materiale som blir brukt. Anten du bruker tradisjonell voks eller avanserte digitale materiale, må utbrenningsomnen kalibrerast for å handtere dei spesifikke krava til termisk nedbryting for kvart materiale, slik at ein oppnår ei rein form.
Standard utbrenningssyklus for tradisjonell smykkevoks
Tradisjonell smykkjevoks følgjer vanlegvis ei gradvis temperaturauking for å hindre belastning på forma.[3]
| Fase | Temperaturområde | Formål |
|---|---|---|
| Døykfjerning | 150 °C–300 °C | Innleiande avtapping av voks |
| Opptrapping | 300 °C–700 °C | Forbrenning av restar |
| Temperaturhald | 700 °C–750 °C | Sintring og fjerning av oske |
Raske utbrenningssyklusar for rask produksjon
Når produksjonskapasiteten er prioritert, vert kortare syklusar nytta. Desse krev likevel presis kontroll for å unngå sprekkdanning i innstøypingsmaterialet. Raske syklusar er baserte på høgare innleiande oppvarmingshastigheit, noko som inneber at omnen må oppretthalde svært god luftgjennomstrøyming for å handtere den raske gassifiseringa av voks.
Utbrenningsparametrar for 3D-printa støypbare resinmateriale
Støypbare resinmateriale krev ein meir omfattande utbrenningssyklus enn tradisjonell voks. Sidan resinmateriale har ein kompleks molekylstruktur, krev dei lengre haldetid ved høge temperaturar for å sikre fullstendig forbrenning og hindre at det dannar seg karbonoske inne i formholrommet.
- Innleiande fase: Langsam oppvarming til 250 °C for å tillate plastovergangen.
- Oksidasjonsfase: Forlenga haldetid mellom 500 °C og 750 °C for å fjerne oske.
- Nedkjølingsfase: Gradvis nedkjøling til støypetemperatur for å sikre termisk stabilitet.
Variasjonar i utbrenningssyklus etter kolbestorleik
Effektiv styring av utbrenningssyklusen i investeringsstøypprosessen krev at parametrane vert justerte etter dei fysiske dimensjonane til kolben. Massen til innstøypingsmaterialet og volumet til modellen avgjer korleis varmen trengjer inn i forma, noko som gjer kolbestorleiken til ein kritisk faktor i prosessen din presisjonsmetallstøyperiguide for ingeniørar og OEM-kjøparar.
Program for små kolbar (opptil 2,5" x 2,5")
Innleiande oppvarming: Du kan vanlegvis auke temperaturen jamt utan å risikere betydelege termiske sjokk.
De-vaske: Sidan det er mindre voksvolum som skal evakuerast, når desse formene den innstilte temperaturen i utbrenningsomnen raskare.
Konsekvens: Hald kortare tid ved maksimal temperatur for å unngå overbrenning av innstøypingsmaterialet, noko som kan føre til sprø formveggar.
Program for mellomstore til store kolbar (3,5" x 4" og større)
Større formar krev ein langsamare og meir medviten framgangsmåte for å hindre at forma sviktar. Når ein arbeider med større volum, er den termiske utvidinga ujamn, noko som kan føre til sprekkar dersom forma blir varma opp for raskt.
Lengre oppvarmingshastigheiter: Bruk ei langsamare oppvarming for å sikre at midten av den store forma når den nødvendige temperaturjamvekta med veggane i omnen.
Haldetider: Auk opphaldstidene betydeleg. Ei større investeringsmasse held på fukt og voksrestar lenger. Dersom desse tidene ikkje blir forlengde, vil forbrenninga bli ufullstendig.
Jamnt oppvarming: Sørg for korrekt plassering inne i omnen slik at varmen blir fordelt jamt, ettersom kalde soner er vanlegare ved større muffelkonfigurasjonar.
Beste praksis for kontroll av investeringsstøyting gjennom utbrenningssyklusen
For å oppnå jamne resultat i investeringsstøytingsprosessen gjennom utbrenningssyklusen krevst det streng etterleving av prinsippa for termisk styring. Nøyaktige innstillingar av omnen hindrar strukturelle skadar på investeringsforma og sikrar eit reint holrom for metallet.
Kontroll av oppvarmingshastigheit og opphaldstider
Oppvarmingshastigheita avgjer kor raskt omnen når måltemperaturen. Rask oppvarming kan føre til at damptrykket byggjer seg opp inne i forma, noko som kan føre til sprekkar. Bruk alltid gradvis oppvarming i den innleiande avvoksingsfasen, slik at voksen kan sleppe ut på ein trygg måte før ho utvidar seg. Opphaldstidene er like viktige. Ved å halde forma på bestemte temperaturar sikrar ein at heile tjukna av forma når ein jamn temperatur. Dersom ein hoppar over haldefasane, fører det ofte til ujamn herding og innestengd fukt, noko som øydelegg integriteten til forma di investeringsstøyping.
Sikring av god luftstraum og ventilasjon i omnen
Ei rein utbrenning er avhengig av tilgang på oksygen. Dersom utbrenningsomnen din ikkje har tilstrekkeleg ventilasjon, vil karbonrestar samle seg inne i forma og føre til overflatefeil på den ferdige delen. Sørg for at omnen har aktiv luftstraum som legg til rette for forgassing av voks og harpiks. God ventilasjon hjelper til med å fjerne forbrenningsgassar, hindrar mottrykk og sikrar at formholrommet er fritt for oske og karbonavleiringar.[2]
Handtering av termisk utviding i investeringsmaterialet
Investeringsmateriale gjennomgår store fysiske endringar når dei blir utsette for høg varme. Du må kontrollere den termiske utvidinga ved å styre temperaturgradienten gjennom forma. Brå temperaturendringar utløyser termisk sjokk, som kan føre til at investeringsmaterialet sprekk. Ved å bruke langsame, kontrollerte oppvarmings- og avkjølingssyklusar kan du minimere indre spenningar i formmaterialet. Kontroller alltid at muffelstorleiken er kompatibel med kapasiteten til omnen, slik at varmen blir fordelt jamt gjennom heile oppsettet for støyping med tapt voks.
Feilsøking av vanlege feil ved utbrenning og formdefektar
Førebygging av ufullstendig utbrenning og oskerestar
Ufullstendig utbrenning er ei av dei viktigaste årsakene til støypefeil og etterlèt ofte karbonhaldig restmateriale som skaper overflateinneslutningar. For å sikre fullstendig forgassing må du kontrollere at utbrenningsomnen har tilstrekkeleg lufttilførsel, sidan oksygen er avgjerande for effektiv forbrenning av voks eller harpiks. Dersom du oppdagar svarte flekkar eller mørk oske i innløpskanalen, bør du auke den endelege haldetida eller topptemperaturen. Ved arbeid med komplekse geometriske former må du sørgje for at forma er plassert slik at gassane kan sleppe fritt ut, og dermed hindre at karbon blir fanga inne i holrommet.
Fjerning av sprekkar i forma og termisk sjokk
Sprekkar i forma oppstår når oppvarmingsraten er for høg, slik at investeringsmaterialet utvidar seg raskare enn den strukturelle styrken toler. For å førebyggje termisk sjokk må du alltid bruke ein gradvis oppvarmingsprofil, særleg i dei kritiske overgangsfasane der materialet gjennomgår kjemiske endringar. Unngå brå temperatursvingingar i dine profesjonelle materiale for formarbeid og støyping ved å la materialet halde seg lenge nok på kvart trinn til at dei indre spenningane blir jamna ut. Dersom du oppdagar fine sprekkdanningar etter utbrenningssyklusen, bør du redusere den innleiande oppvarmingshastigheita og undersøkje forma for innestengd fukt før du startar prosessen.
Reduksjon av porøsitet og overflateruheit i ferdige støypeemne
Porøsitet kjem ofte av innestengde gassar eller utilstrekkeleg termisk stabilisering i dei siste stega av utbrenningssyklusen. Overflateruheit er ofte eit resultat av høge topptemperaturar som reagerer med innstøypingsmassen, eller omvendt, restar som er att etter ein dårleg kontrollert voksfjerningsprosess. For å oppnå ei overflate av høg kvalitet må du halde deg strengt til den tilrådde støypetemperaturen for den aktuelle legeringa og sørgje for at støypekolben er tilstrekkeleg førehandsoppvarma. Jamn og kontrollert luftstraum gjennom utbrenningsomnen bidreg til å fjerne gassforma biprodukt, noko som gir eit reinare formholrom og jamnare metalloverflater.
Treng du ein produksjonsgjennomgang av lasting av støypekolbar, prosessplanar for resin kontra voks eller førehandsoppvarmingsintervall for skalformer? Kontakt oss med legeringa di og oppbygginga av forma.