Каковы функции связующего в литье по выплавляемым моделям?
Литьё по выплавляемым моделям, также известное как процесс литья по выплавляемым восковым моделям, позволяет получать сложные металлические детали, максимально приближенные к окончательной форме, с высокой точностью размеров и превосходным качеством поверхности[1]. Целостность готовой отливки во многом зависит от формообразующей оболочки: высококачественной керамической оболочки[2].
Понимание функции связующего в литье по выплавляемым моделям имеют основополагающее значение для правильного формирования оболочки, предотвращения дефектов и обеспечения общих эксплуатационных характеристик процесса литья.
Процесс формирования керамической оболочки
Для изготовления высокоточной литейной формы методом литья по выплавляемым моделям требуется многократное погружение модели в несколько последовательных этапов:
- Сборка шаблонов: Выплавляемые восковые модели изготавливают методом литья под давлением, проверяют и закрепляют на центральном восковом литнике, формируя ёлочную конструкцию.
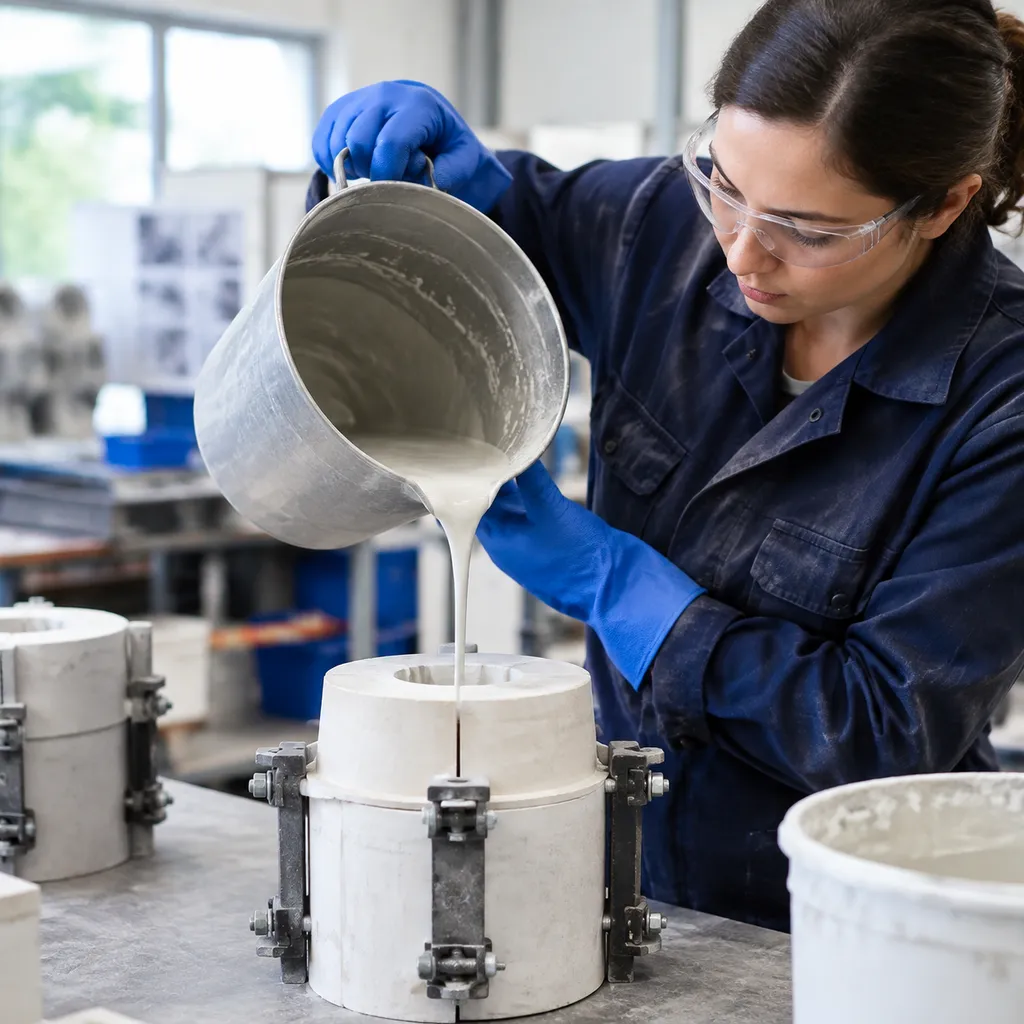
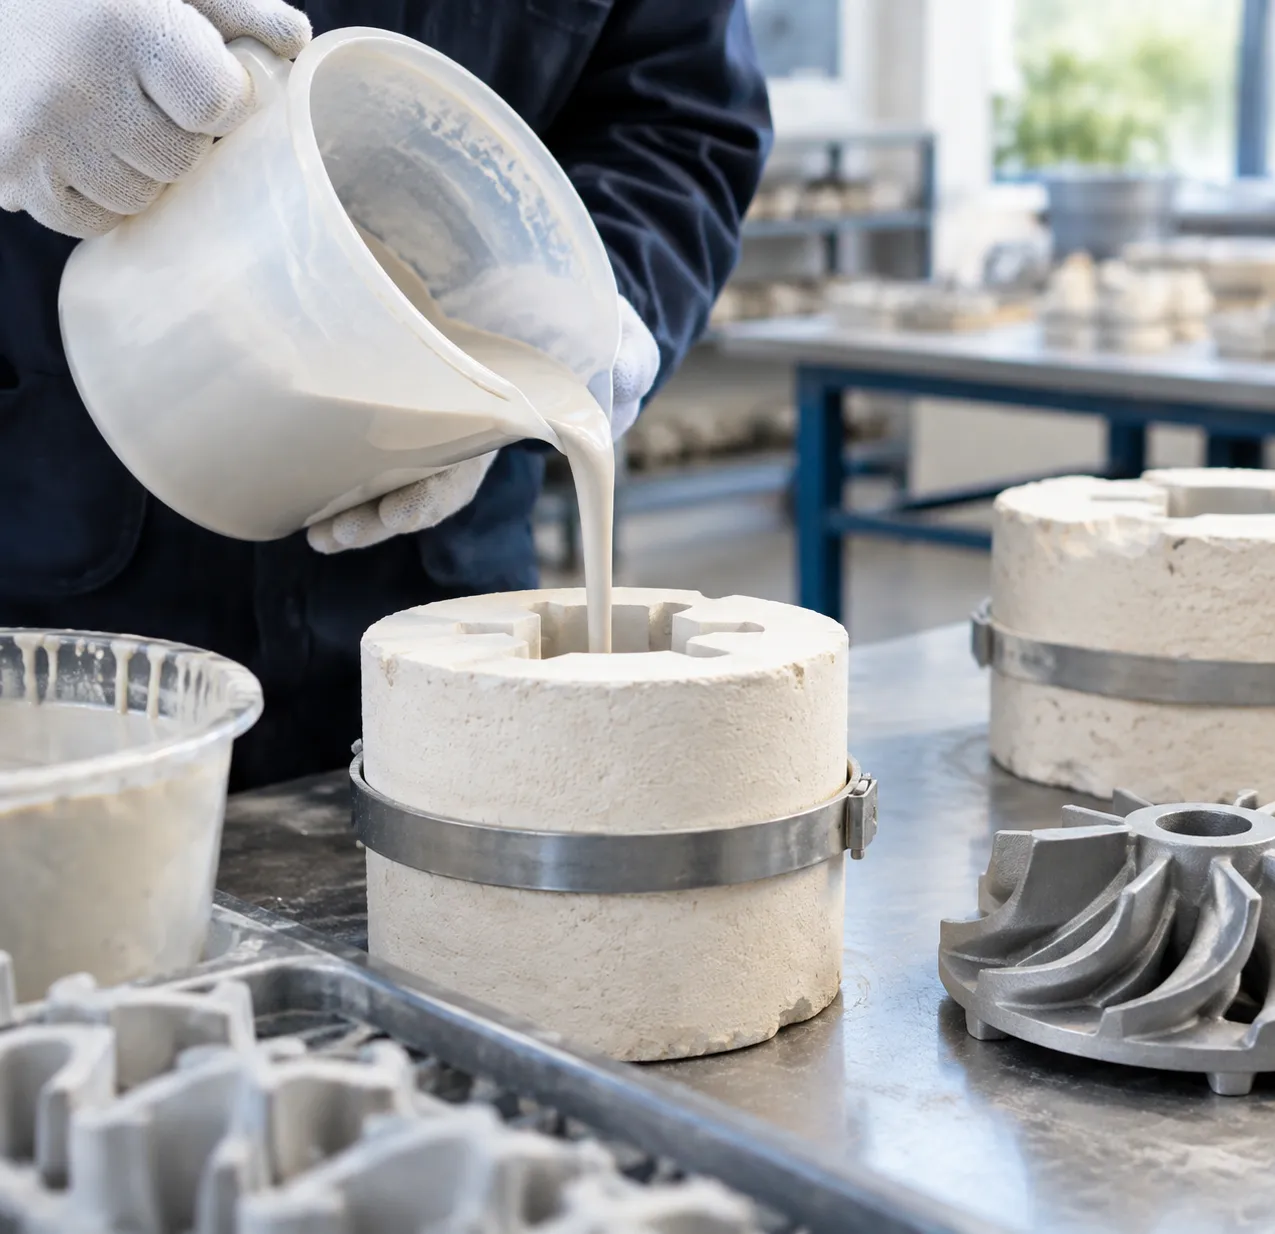
- Обмакивание в суспензию: Восковую сборку погружают в жидкую огнеупорную суспензию, содержащую жидкие связующие (например, коллоидный кремнезём) и тонкодисперсные огнеупорные наполнители.
- Обсыпка огнеупорным материалом: На влажный слой суспензии наносят более крупные зёрна огнеупорного материала с помощью установок для дождевания песком или в псевдоожиженном слое.
- Контролируемая сушка: Каждый слой проходит строго контролируемые циклы сушки, в ходе которых регулируются воздушный поток, температура и относительная влажность, обеспечивая отверждение связующего и соединение огнеупорных материалов.
- Повторение: Циклы погружения, обсыпки и сушки повторяют несколько раз, чтобы сформировать оболочку необходимой толщины и прочности перед удалением воска и высокотемпературным прокаливанием.
Почему связующие необходимы при изготовлении литейных форм
Связующее служит химической основой всего процесса изготовления литейной формы. Без точно подобранной системы связующих огнеупорные порошки не смогут прилипать к гладкой поверхности восковой модели и образовывать прочную монолитную керамическую оболочку.
| Функции связующего вещества | Непосредственное влияние на качество формы |
|---|---|
| Поддержание суспензии | Обеспечивает равномерное нахождение высокоплотных огнеупорных порошков во взвешенном состоянии, предотвращая их оседание и неравномерное распределение покрытия. |
| Смачивание модели | Снижает поверхностное натяжение жидкости, обеспечивая точное воспроизведение всех сложных деталей и поднутрений без образования пустот и воздушных пузырьков. |
| Связующая матрица | Обеспечивает химическое связывание зерен штукатурного материала с частицами керамического порошка, формируя прочную и устойчивую к осыпанию оболочку. |
| Прочность при обращении | Обеспечивает достаточную прочность сцепления на ранней стадии, позволяя выдерживать механические нагрузки при обращении с формой и давление во время удаления воска в автоклаве. |
Регулируя процессы суспендирования, адгезии и связывания при изготовлении формы, связующие вещества непосредственно определяют, сможет ли керамическая оболочка выдержать экстремальные термические и механические нагрузки при заливке металла.
Основные функции связующих веществ в литье по выплавляемым моделям
В нашем литейном производстве связующее вещество выступает в качестве основного химического клея, обеспечивающего целостность керамической оболочки. Правильно подобранное функции связующего в литье по выплавляемым моделям гарантирует образование сплошной формы без дефектов, способной выдерживать значительные термические и физические нагрузки при заливке металла.
Связывание огнеупорных материалов для обеспечения целостности оболочки
Основная задача жидкого связующего вещества — обычно коллоидного диоксида кремния или раствора этилсиликата — заключается в удержании мелкодисперсных огнеупорных материалов равномерно распределёнными в суспензии шликера. Во время каждого цикла нанесения шликерного покрытия шликер равномерно смачивает расходуемую восковую модель, устраняя воздушные полости и закрепляя крупные зёрна огнеупорной обсыпки в прочной, связанной матрице.
Обеспечение необходимой прочности сырой оболочки и прочности после обжига
Оболочка должна выдерживать две различные фазы механических нагрузок:
- Прочность сырой оболочки: Во время сушки при комнатной температуре и первоначального обращения со связующим образуются физические перемычки между керамическими частицами[4]. Эта прочность сырой оболочки предотвращает разрушение стенок формы и растрескивание оболочки при быстром расширении воска во время удаления воска в автоклаве.
- Прочность после обжига: При предварительном нагреве керамической оболочки до высоких температур связующее спекается с огнеупорными порошками, образуя чрезвычайно жёсткое керамическое соединение, устойчивое к статическому давлению и турбулентности поступающего расплавленного сплава.
Определение газопроницаемости оболочки и термической стабильности
Регулирование соотношения компонентов связующего позволяет контролировать микропористость обожжённой формы. Контролируемая проницаемости оболочки газопроницаемость обеспечивает свободный выход захваченного воздуха и газов, выделяемых стержнем, во время заливки, непосредственно предотвращая газовые включения и образование раковин. Кроме того, стабильная структура связующего сохраняет прочность при высоких температурах в условиях экстремальных перепадов температур. Это особенно важно при заливке высокотемпературных сплавов, описанных в нашем руководстве по выбору лучших металлов для литья.
Обеспечение точности размеров и высокого качества поверхности
Связующее регулирует плотность первичного слоя шликера на поверхности восковой модели. Однородная и стабильная матрица связующего обеспечивает:
- Исключительно поверхностное покрытие (обычно 125 Ra / 3,2 мкм или более гладкую поверхность).[3]
- Плотное Размерная точность в пределах ±0,005 дюйма (±0,1 мм).[3]
- Получение отливок, максимально приближенных к конечной форме, что позволяет сократить дорогостоящие операции последующей обработки на станках с ЧПУ.
Распространённые типы связующих веществ, используемых в литье по выплавляемым моделям
Выбор подходящей системы связующих веществ определяет всю стратегию изготовления формы. В литейном производстве связующее вещество определяет, насколько хорошо керамическая оболочка выдерживает экстремальные температуры заливки, сохраняя при этом строгие допуски на размеры. Различные химические составы связующих веществ обеспечивают определённый баланс между стоимостью, продолжительностью производственного цикла и механической прочностью.
Коллоидный диоксид кремния (кремнезоль)
Коллоидный диоксид кремния представляет собой водную суспензию микроскопических частиц кремнезёма и является нашим основным выбором для изготовления высокоточных компонентов.[5].
- Ключевые преимущества: Высокая прочность после обжига, повышенная устойчивость к термическому удару и гладкость поверхности с шероховатостью до 125 Ra (3,2 мкм).
- Особенности технологического процесса: Требуется контролировать относительную влажность воздуха (RH) при сушке, чтобы обеспечить надлежащую сшивку между слоями суспензии.
- Лучшие применения: Необходимо при использовании в сочетании со специализированными системами на основе кремнезоля и огнеупорных порошков для литья нержавеющих сталей, суперсплавов и сложных аэрокосмических компонентов, при изготовлении которых недопустимо нарушение размерной стабильности.
Жидкое стекло (силикат натрия)
Жидкое стекло представляет собой состав на основе силиката натрия, широко известный благодаря быстрому гелеобразованию и низкой первоначальной стоимости. Оно ускоряет цикл изготовления форм, обеспечивая затвердевание с помощью химических катализаторов или продувки углекислым газом вместо длительной испарительной сушки.
- Ключевые преимущества: Быстрое наращивание оболочки, минимальные требования к сушильному оборудованию и низкая стоимость исходного сырья.
- Ограничения: Более низкая огнеупорность по сравнению с коллоидными системами, повышенная склонность к разрушению при экстремальных тепловых нагрузках и более грубая поверхность отливок.
- Лучшие применения: Конструкционные компоненты, для которых важна низкая стоимость, детали общего назначения и отливки из углеродистой стали с относительно широкими допусками на размеры.
Системы на основе этилсиликата
Этилсиликат представляет собой связующее вещество на спиртовой основе, которое затвердевает посредством особого механизма гидролиза и конденсации. До широкого внедрения оптимизированных систем на основе водного коллоидного диоксида кремния он являлся отраслевым стандартом для быстрого изготовления керамических оболочек.
- Ключевые преимущества: Быстрая сушка на воздухе независимо от высокой влажности окружающей среды, отличное соответствие коэффициентов теплового расширения и высокая прочность оболочки в сыром состоянии.
- Особенности технологического процесса: В процессе используются летучие органические соединения (ЛОС), требующие специализированных систем рекуперации растворителей, вентиляции и строгого соблюдения протоколов обращения с материалами в соответствии с экологическими требованиями.
- Лучшие применения: Производственные циклы с коротким временем выполнения и заливка определённых сплавов требуют надёжной стабильности оболочки до спекания без длительного ожидания в очередях на сушку.
Технология струйного нанесения связующего в современном литье по выплавляемым моделям
Мы используем технологию струйного нанесения связующего, чтобы объединить цифровое производство с традиционными литейными процессами. В этой схеме основная функция связующего при литье по выплавляемым моделям переходит от жидкой суспензии к высокоточному селективному нанесению капель. Вместо ручного погружения восковых модельных блоков в химические ванны печатающие головки выборочно наносят жидкие связующие вещества на слои порошкового материала из керамики или ПММА, мгновенно создавая формы или выжигаемые модели непосредственно на основе данных САПР.
Как струйная печать связующим интегрируется с литьём по выплавляемым моделям
Интеграция аддитивного нанесения связующего позволяет исключить несколько нестабильных этапов изготовления оболочки. Связующее послойно соединяет определённые участки мелкозернистых огнеупорных материалов, формируя либо выжигаемую модель, либо непосредственно керамическую оболочку.
- Непосредственная печать моделей: Мы печатаем расходуемые полимерные модели, которые чисто плавятся или выгорают на этапе предварительного нагрева, подобно высококачественному модельному воску для литейного производства, не оставляя зольных остатков.
- Непосредственное изготовление оболочек: Струйно нанося связующее непосредственно на огнеупорные материалы, такие как кварцевый песок или песок на основе оксида алюминия, мы полностью исключаем традиционные циклы окунания, обсыпки огнеупорным материалом и сушки.
- Оптимизированный производственный процесс: Наши специализированные Услуги 3D-печати для литья по выплавляемым моделям при быстром изготовлении металлических прототипов позволяют значительно сократить сроки производства с нескольких недель до нескольких дней, обеспечивая чрезвычайно высокую точность соблюдения размеров.
Быстрое изготовление моделей и форм без оснастки
Изготовление жёсткой технологической оснастки обычно является самой крупной первоначальной статьёй расходов и основным фактором, увеличивающим сроки производства при литье по выплавляемым моделям.
- Нулевые затраты на оснастку: Мы изготавливаем готовые к производству оболочки и сложные модели непосредственно по цифровым 3D-файлам, исключая необходимость в дорогостоящих алюминиевых пресс-формах для литья под давлением.
- Быстрая итерация: Когда инженерная команда изменяет радиус скругления или толщину стенки, мы обновляем цифровую модель и сразу выполняем повторную печать без переделки оснастки и простоев.
- Экономическая целесообразность мелкосерийного производства: Мелкосерийное производство, проекты с использованием временной оснастки и прототипирование с короткими сроками выполнения становятся экономически оправданными.
Свобода проектирования сложных геометрических форм
При традиционном формовании моделей для безопасного извлечения восковых деталей из формы требуются уклоны, линии разъёма и извлекаемые стержни. Струйная печать связующим освобождает инженеров от этих ограничений, характерных для традиционных методов формообразования.
| Возможности проектирования | Традиционная технологическая оснастка | Метод струйного нанесения связующего |
|---|---|---|
| Углы наклона | Обязательно (обычно от 0,5° до 2°) | Не требуется (поддерживается уклон 0°) |
| Внутренние проходы | Ограничения, обусловленные направлениями извлечения и керамическими стержнями | Высокая сложность, криволинейные и самонесущие конструкции |
| Тонкие стенки | Риск неполного заполнения или деформации модели | Равномерные структурные стенки высокой точности |
| Объединение деталей | Многокомпонентные узлы, свариваемые на последующих этапах | Монолитные литые конструкции, изготовленные из одной детали |
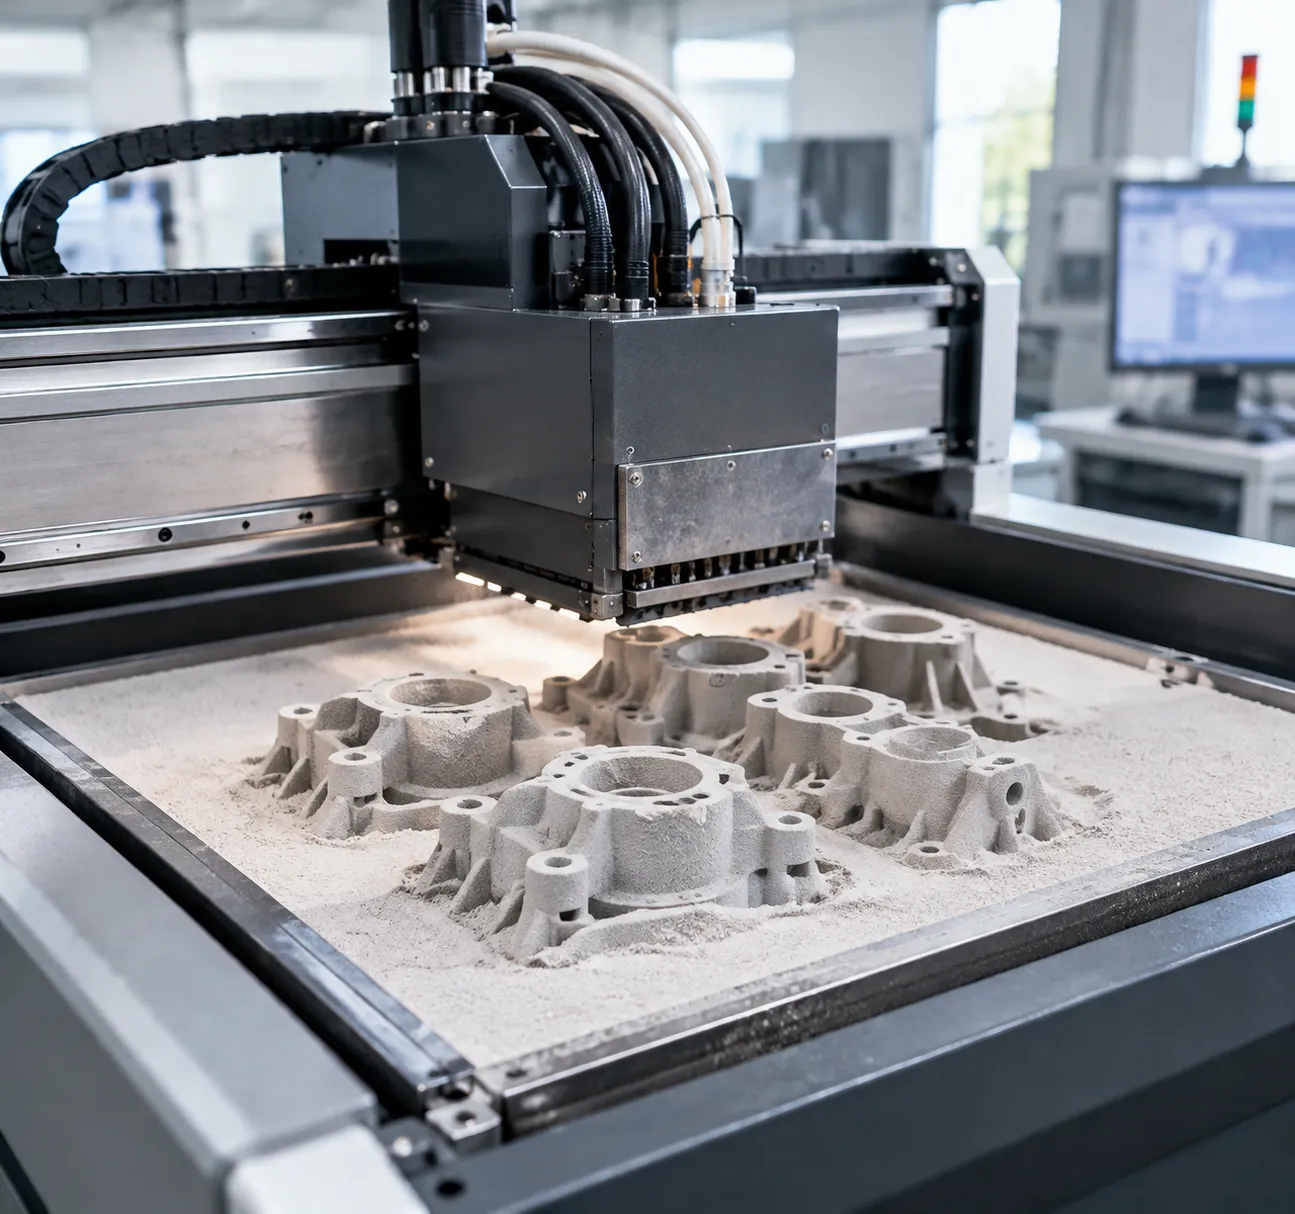
Контролируя объём связующего и схемы его нанесения с микронной точностью, мы обеспечиваем равномерную прочность сырой заготовки по всему объёму сложных топологий, органических решётчатых структур и глубоких внутренних каналов. В результате достигаются гладкая поверхность с высокой целостностью и безупречный выход годных отливок в каждом производственном цикле.
Как управление функцией связующего при литье по выплавляемым моделям позволяет сократить дефекты керамической оболочки
Точная настройка функции связующего при литье по выплавляемым моделям позволяет напрямую управлять физическими и термическими свойствами формы. В прецизионном производстве связующее — это не просто пассивный носитель, а активная химическая основа, определяющая способность керамической оболочки сохранять форму в экстремальных условиях.
Минимизация литейных дефектов и растрескивания оболочки
Разрушение оболочки при удалении воска и заливке металла — основные причины брака в прецизионном литье. Правильно подобранный состав связующего позволяет непосредственно предотвратить эти проблемы:
- Предотвращение шелушения и включений: Сбалансированное связующее на основе коллоидного кремнезёма обеспечивает надёжное закрепление огнеупорных материалов на стенках формы, предотвращая попадание частиц керамики в расплавленный металл.
- Устойчивость к напряжениям при удалении воска: Оптимизация прочности оболочки в сыром состоянии позволяет ей выдерживать быстрое термическое расширение воска внутри автоклавов без образования микротрещин.
- Контролируемый отвод газов: Настройка проницаемости оболочки обеспечивает естественный выход газов через стенки формы, предотвращая образование воздушных полостей, газовой пористости и поверхностных пузырей.
Высокая стойкость к термическим ударам и давлению
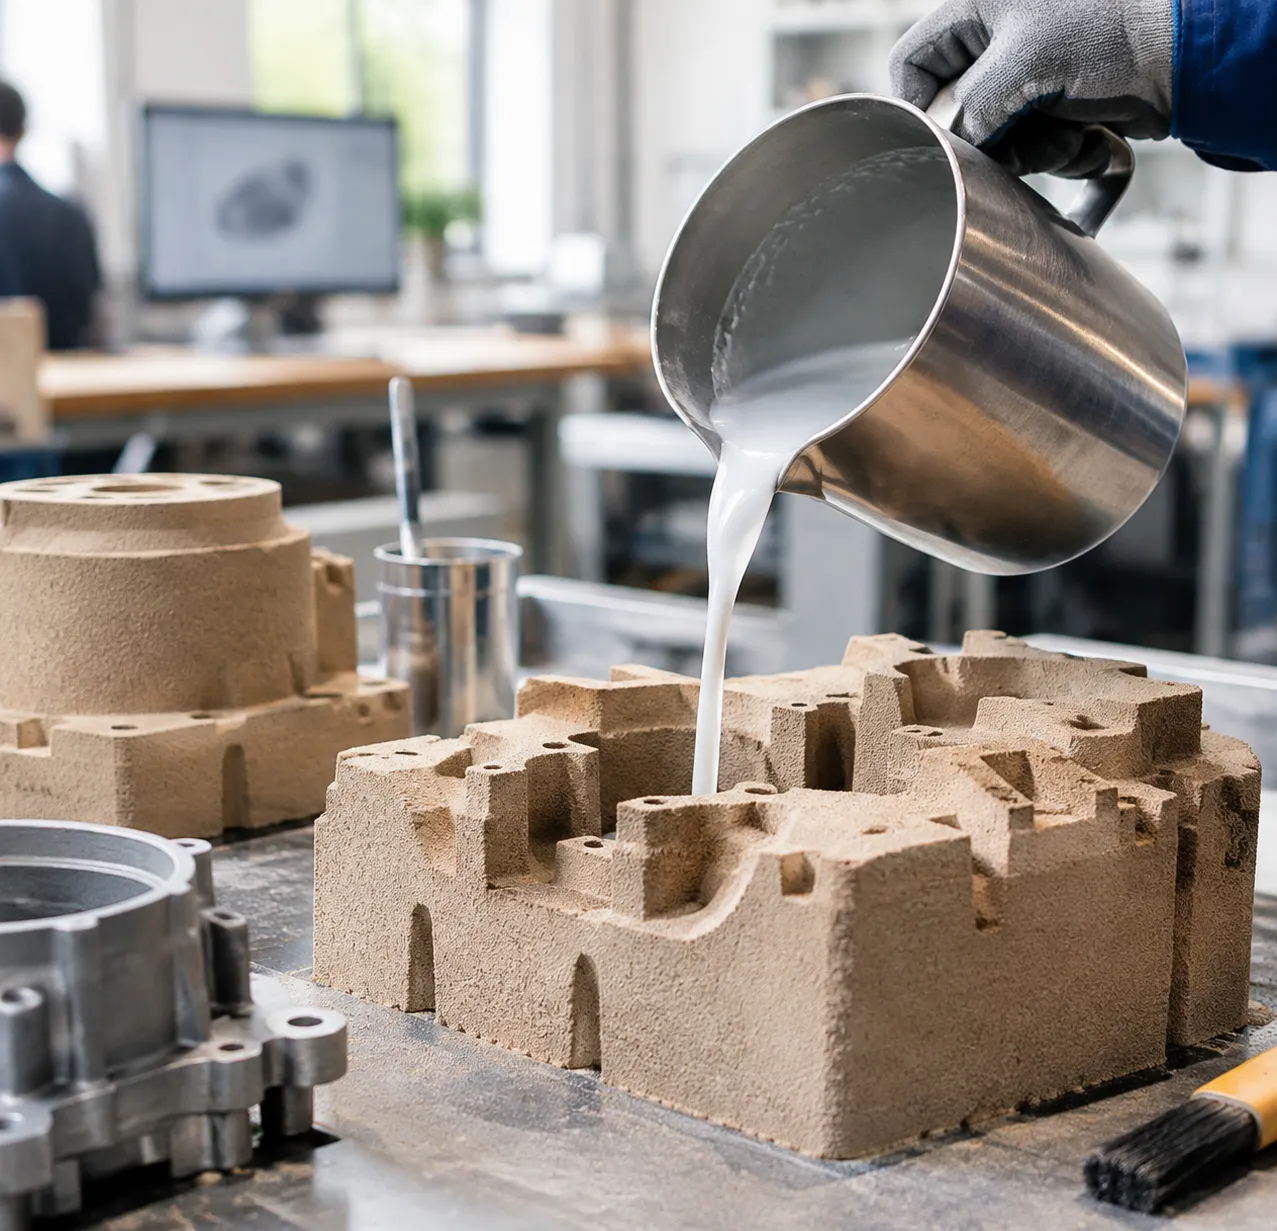
Заливка расплавленной стали, жаропрочных сплавов или химически активных металлов подвергает форму воздействию резких температурных градиентов и огромного металлостатического давления. При полном спекании связующего в процессе выжигания образуется жесткая химически инертная керамическая матрица.
Высокая прочность после обжига обеспечивает сохранение структурной целостности стенок оболочки без выпучивания или разрушения под тяжестью металла. Для инженерных команд, работающих с экстремально высокими температурами заливки, ознакомление с нашим подробным Alloy Guide for High Performance Alloys and Precision Casting помогает сопоставить особенности затвердевания конкретного металла с соответствующими спецификациями огнеупорной литейной формы.
Повышение эффективности использования материалов и снижение затрат
Стабилизация свойств суспензии снижает уровень брака и устраняет необходимость в дорогостоящих дополнительных корректировках на последующих этапах:
- Почти финальная точность формы: Высокая жесткость формы обеспечивает точность размеров в пределах ±0,005 дюйма, позволяя уменьшить припуски на обработку и сократить затраты на дорогостоящую последующую механическую обработку на станках с ЧПУ.
- Превосходная поверхность после отливки: Равномерное нанесение суспензионного покрытия обеспечивает чистоту поверхности около 125 Ra (3,2 мкм), сводя к минимуму необходимость ручного шлифования, зачистки и химической полировки.
- Увеличенный срок службы суспензионной ванны: Надлежащий контроль pH и температуры сохраняет стабильность суспензии, предотвращает преждевременное гелеобразование и сокращает потери сырья.
Значение функции связующего при литье по выплавляемым моделям в промышленности
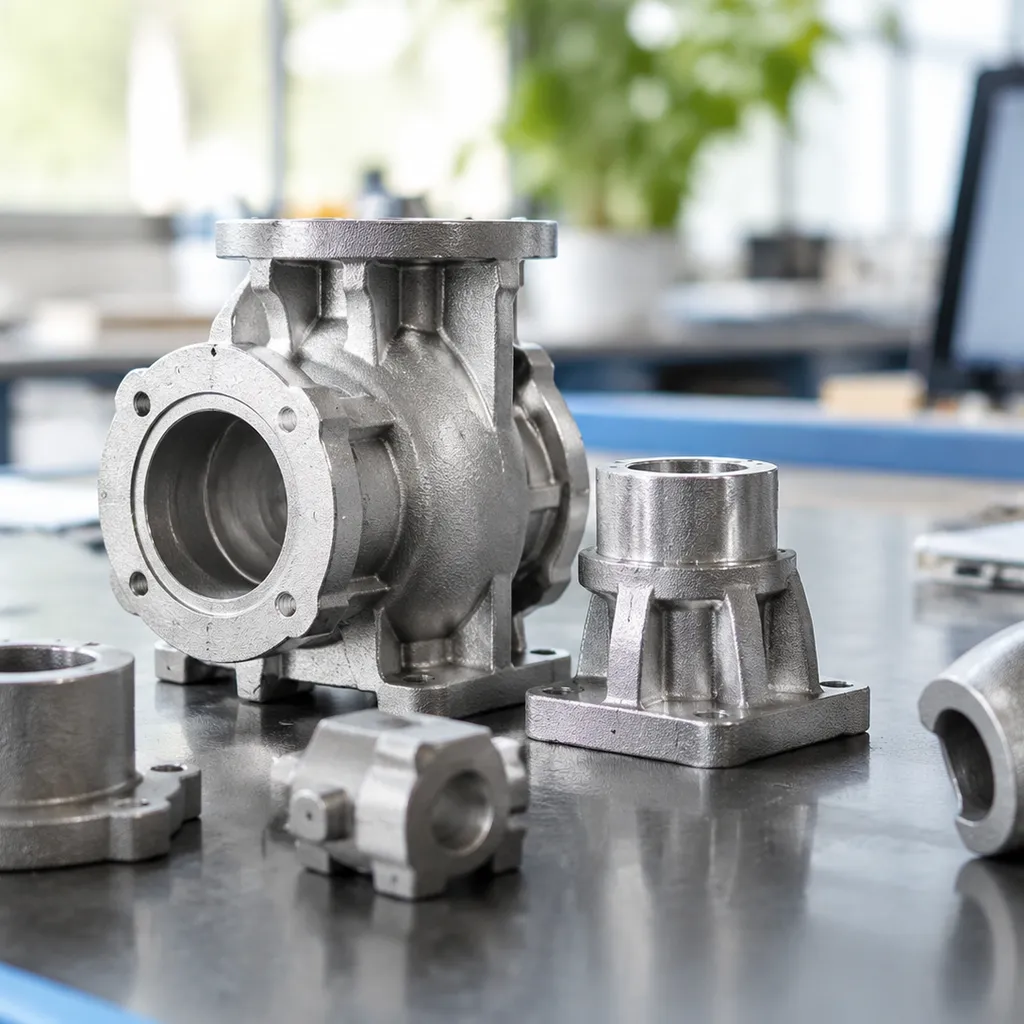
Литье по выплавляемым моделям позволяет получать металлические детали, максимально приближенные к окончательной форме, для которых точность размеров и сложные внутренние каналы имеют принципиальное значение. В критически важных отраслях промышленности основная функции связующего в литье по выплавляемым моделям заключается в обеспечении сохранения керамической оболочкой прочности в сыром состоянии при обращении с ней и структурной целостности при высоких температурах во время заливки. При оценке технологических возможностей сравнение литья по выплавляемым моделям и песчаного литья показывает, почему производство критически важного оборудования опирается на точность процесса литья по выплавляемым моделям.
Аэрокосмические и оборонные компоненты
Аэрокосмическое оборудование требует высокого отношения прочности к массе и способности выдерживать экстремальные температурные условия. Мы используем литье по выплавляемым моделям для производства сложных компонентов, готовых к эксплуатации в полете, из жаропрочных сплавов на основе никеля и кобальта, титана и нержавеющей стали:
- Лопатки и направляющие аппараты турбин: Отливки со сложными внутренними каналами охлаждения, которые невозможно изготовить методом субтрактивной обработки на станках с ЧПУ.
- Топливные форсунки и корпуса датчиков: Тонкостенные конструкции, изготовленные без углов уклона.
- Структурные кронштейны: Оптимизированы для снижения массы при сохранении исключительной структурной плотности и усталостной долговечности.
Связующее обеспечивает высокую жесткость формы, позволяющую выдерживать металлостатическое давление и термический удар, предотвращая попадание неметаллических включений в жаропрочные суперсплавы авиационного класса с повышенными требованиями к качеству.
Медицинские имплантаты и хирургические инструменты
Медицинское оборудование требует безупречной чистоты поверхности, жестких допусков и биосовместимых материалов. Мы используем системы связующих на основе высокочистого коллоидного диоксида кремния, чтобы избежать реакций между формой и металлом при заливке нержавеющей стали хирургического класса, кобальто-хромовых сплавов и титана:
- Ортопедические импланты: Бедренные ножки эндопротезов, коленные суставы и костные пластины с профилями, максимально приближенными к окончательной форме и соответствующими анатомическим требованиям.
- Хирургический инструмент: Корпуса скальпелей, щипцы и корпуса эндоскопов, требующие устойчивости к коррозии и многократной стерилизации.
- Корпуса имплантируемых устройств: Гладкие непористые поверхности (~125 Ra / 3,2 мкм или лучше), позволяющие сократить затраты на дорогостоящую ручную финишную полировку.
Автомобильное оборудование и оборудование для производства электроэнергии
Высокопроизводительные автомобильные системы и промышленные турбины требуют прочных деталей, способных выдерживать высокое давление, воздействие агрессивных жидкостей и экстремальные температуры. Сочетание литья с последующей механической обработкой на основе компанию по производству промышленных форм для прецизионного литья и ЧПУ гарантирует, что детали каждый раз соответствуют заданным допускам сборки:
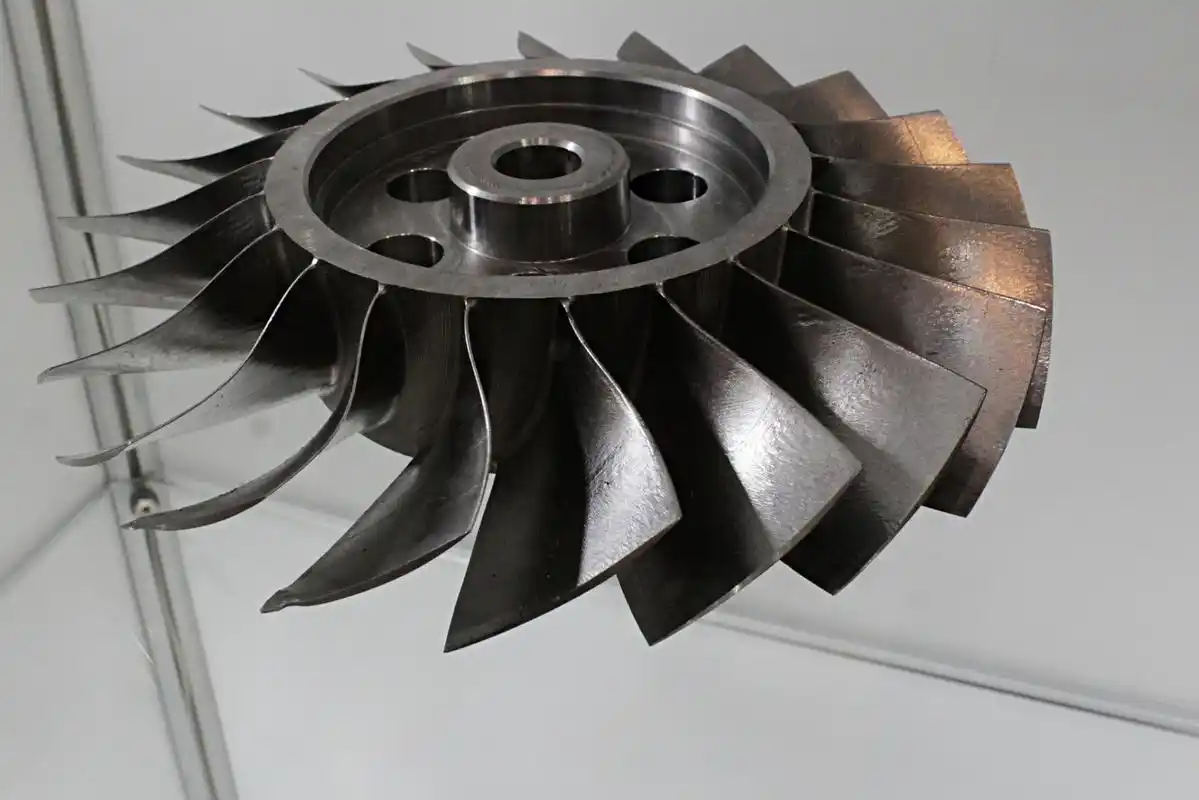
- Колеса турбокомпрессоров и рабочие колеса: Сбалансированные термостойкие компоненты, рассчитанные на высокие скорости вращения.
- Элементы выпускных систем и коллекторов: Прочные литые стальные компоненты, устойчивые к циклическим температурным нагрузкам и растрескиванию.
- Тяжелое энергетическое оборудование: Высокопрочные рабочие колёса насосов, кольца камер сгорания газовых турбин и корпуса клапанов, предназначенные для непрерывной эксплуатации.
Оптимизируя характеристики связующего, мы обеспечиваем надёжную газопроницаемость и разрушаемость оболочковой формы, получая детали со стабильными размерами и минимальными потерями материала.
Как выбрать подходящее связующее для литья по выплавляемым моделям
Основной функции связующего в литье по выплавляемым моделям предназначен для соединения огнеупорных материалов в единую структуру, способную выдерживать контакт с расплавленным металлом при строгом соблюдении размерных допусков. При выборе связующих систем мы оцениваем три практических параметра: динамику заливки, бюджетные ограничения и контроль сушки.
| Связующая система | Наиболее подходящие сплавы | Типичная скорость сушки | Размерная стабильность | Относительная стоимость |
|---|---|---|---|---|
| Коллоидный кремний | Нержавеющие стали, титан, суперсплавы | Умеренная или низкая (при контролируемой относительной влажности) | Исключительная (жёсткие допуски) | Умеренная |
| Этилсиликат | Углеродистые и низколегированные стали | Быстрая (химическое гелеобразование / гелеобразование на воздухе) | Высокая | Выше |
| Жидкое стекло (силикат натрия) | Углеродистые стали, обычное чугунное литьё без особых требований | Очень быстрая | Стандарт | Низкие |
Тип сплава и требования к температуре заливки
Температура заливки и химическая реакционная способность определяют, какое связующее можно безопасно использовать. Металлы с высокой температурой плавления, такие как никелевые суперсплавы, кобальтовые сплавы и титан, при повышенных температурах активно взаимодействуют со связующими низкого качества:
- Сплавы для высоких температур: Для нержавеющей стали и жаропрочных суперсплавов, заливаемых при температуре выше 1500 °C, высокочистый коллоидного диоксида кремния является эталонным решением. Он обеспечивает необходимую прочность после обжига, позволяя противостоять металлостатическому давлению и термическому удару без скалывания и разрушения. Ознакомьтесь с нашим подробным руководство по сплавам для литья чтобы подобрать характеристики оболочки в соответствии с температурой расплава.
- Легкоплавкие цветные сплавы: Алюминиевые и латунные сплавы заливают при значительно более низких температурах. Поскольку интенсивное спекание огнеупорного материала здесь не столь критично, идеально подходят быстротвердеющие связующие, обеспечивающие оптимальную разрушаемость оболочки при выбивке отливки.
- Межфазные реакции между металлом и формой: Реакционноспособные расплавы требуют применения химически инертных связующих систем, предотвращающих дефекты поверхности, включения и эффект апельсиновой корки на поверхности готового изделия.
Учет объема производства и затрат
Требуемый объем производства напрямую определяет, что будет в приоритете: скорость процесса или стоимость сырья.
- Производство в больших объемах: Водные системы на основе диоксида кремния обеспечивают длительный срок службы суспензии, низкие потери на испарение и безопасное непрерывное производство. Несмотря на более длительное время сушки, конвейерные сушильные туннели позволяют обеспечить высокую производительность при минимальном уровне брака.
- Быстрое прототипирование и мелкосерийное производство: Системы с быстрым гелеобразованием сокращают сроки выполнения заказов на изготовление прототипов в сжатые сроки. Они позволяют исключить многодневную сушку и сразу переходить к выжиганию воска и заливке металла, что особенно важно при изготовлении небольших партий отливок методом литья по выплавляемым моделям в условиях жестких сроков.
- Последующие затраты: Более дешевое связующее часто приводит к ухудшению качества поверхности (шероховатость выше 125 Ra) и эрозии формы, увеличивая затраты на последующую обработку на станках с ЧПУ. Использование стабильного связующего сокращает количество брака и снижает затраты на финишную обработку.
Время сушки и факторы окружающей среды
На этапе сушки непосредственно формируется прочность керамической оболочки в сыром состоянии, необходимая до выплавления воска:
- Контроль влажности и воздушного потока: Коллоидный диоксид кремния затвердевает при испарении воды. Поддержание относительной влажности на уровне от 40 % до 60 % в сочетании с ламинарным воздушным потоком предотвращает неравномерное высыхание оболочки, образование трещин и расслоение.
- Связующие на основе растворителей и воды: Связующие на спиртовой основе быстро испаряются в неконтролируемых условиях, однако выделяют летучие органические соединения (ЛОС), требующие специальной вентиляции и взрывозащищенного оборудования. Связующие на водной основе не выделяют опасных выбросов и сохраняют стабильность в течение длительных производственных циклов.
- Стабильность суспензии и pH: Поддержание необходимого значения pH суспензии и температуры ванны обеспечивает сохранение связующего во взвешенном состоянии, предотвращает преждевременное гелеобразование и гарантирует равномерную проницаемость оболочки при каждом погружении модели.
Ссылки
- Википедия - Обзор процесса литья по выплавляемым моделям (Lost Wax)
- Институт литья по выплавляемым моделям — обзор производственных процессов в отрасли
- The Metal Casting — возможности литья по выплавляемым моделям
- The Metal Casting — литье в керамические формы
- AZoM — обзор материалов на основе коллоидного диоксида кремния