Основы цикла выжигания при литье по выплавляемым моделям и его влияние на качество
Что такое цикл выжигания?
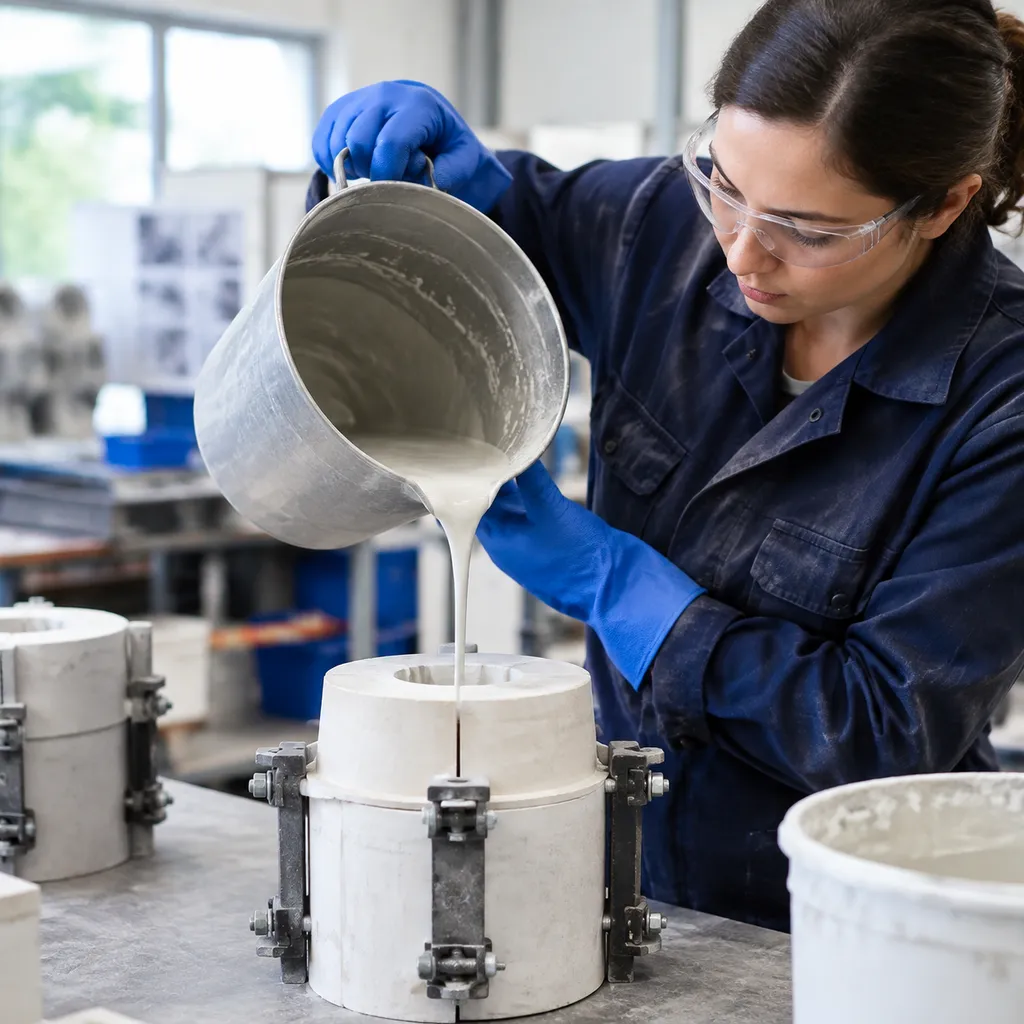
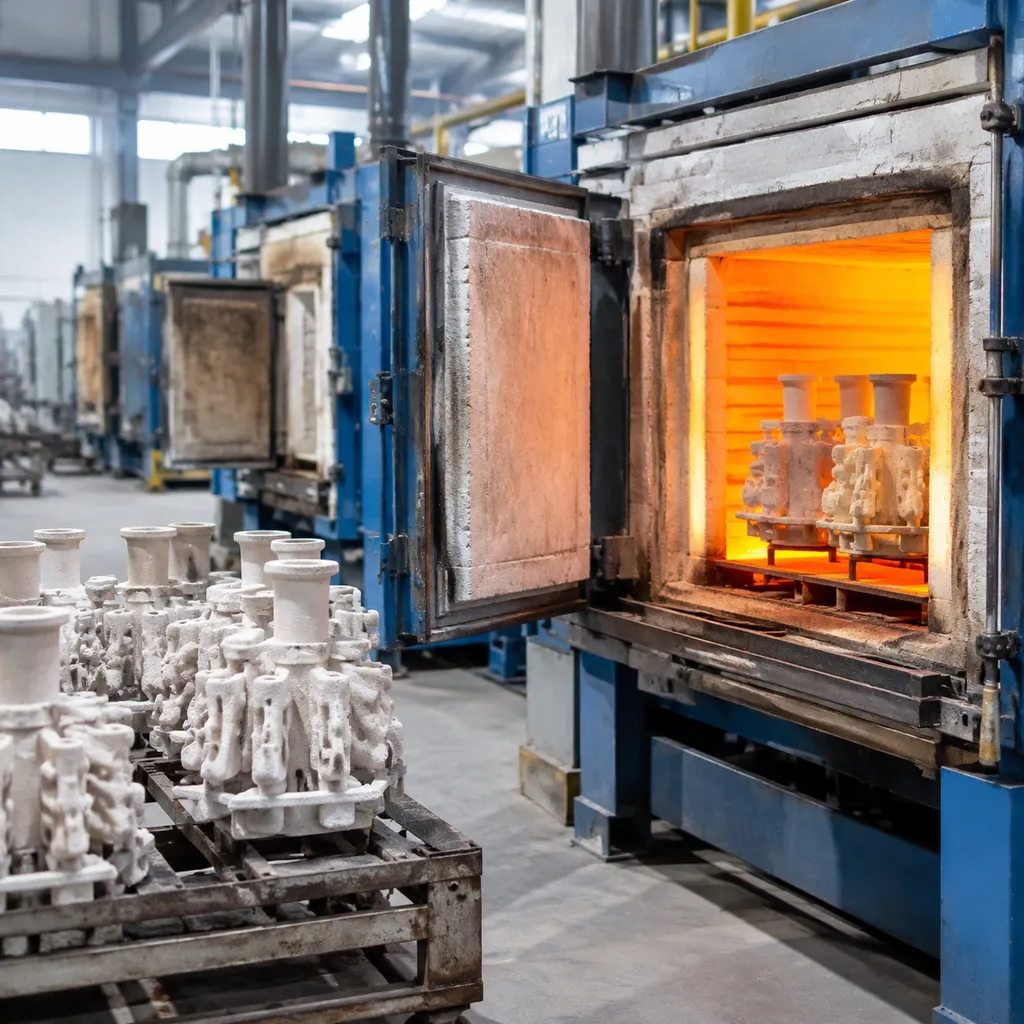
In утратной-восковой отливкой, , цикл выжигания при литье по выплавляемым моделям представляет собой запрограммированный многоэтапный режим нагрева, выполняемый внутри печи для выжигания. Его основная задача — удалить временную модель — независимо от того, изготовлена ли она из традиционного воска или отверждённой литейной смолы — из затвердевшей керамической формы.
Вместо простого воздействия высокой температурой на форму эффективный цикл выжигания предусматривает последовательное повышение температуры с определёнными периодами выдержки для достижения трёх ключевых целей:
- Полное удаление воска: Расплавление, слив и испарение исходного модельного материала без настолько быстрого расширения, которое могло бы привести к разрушению полости формы.
- Полное удаление модели: Полное сжигание остатков углеводородов и летучих соединений, не оставляющее углеродистых или зольных остатков.
- Спекание формы: Упрочнение огнеупорного формовочного материала, позволяющее ему выдерживать термическое и физическое воздействие расплавленного металла.
Почему процесс выжигания имеет решающее значение для качества отливок
Качество цикла выжигания определяет качество готовой металлической детали. Любое сокращение времени или нарушение режима нагрева напрямую ухудшает состояние керамической формы, что приводит к браку отливок, дорогостоящей доработке и отклонениям размеров.[1]
| Параметр процесса | Контролируемый цикл выжигания | Неправильный режим выжигания |
|---|---|---|
| Чистота полости формы | Чистые стенки формы без остатков материала | Загрязнение золой и посторонние включения |
| Удаление газов | Газопроницаемая формовочная масса, обеспечивающая выход воздуха | Скопление газов, приводящее к пористости поверхности |
| Термическая стабильность | Контролируемое тепловое расширение огнеупорного материала | Термический удар, растрескивание формы и образование облоя |
| Качество поверхности | Чёткое и точное воспроизведение сложных узоров | Точечные дефекты, шероховатость и неполное заполнение формы |
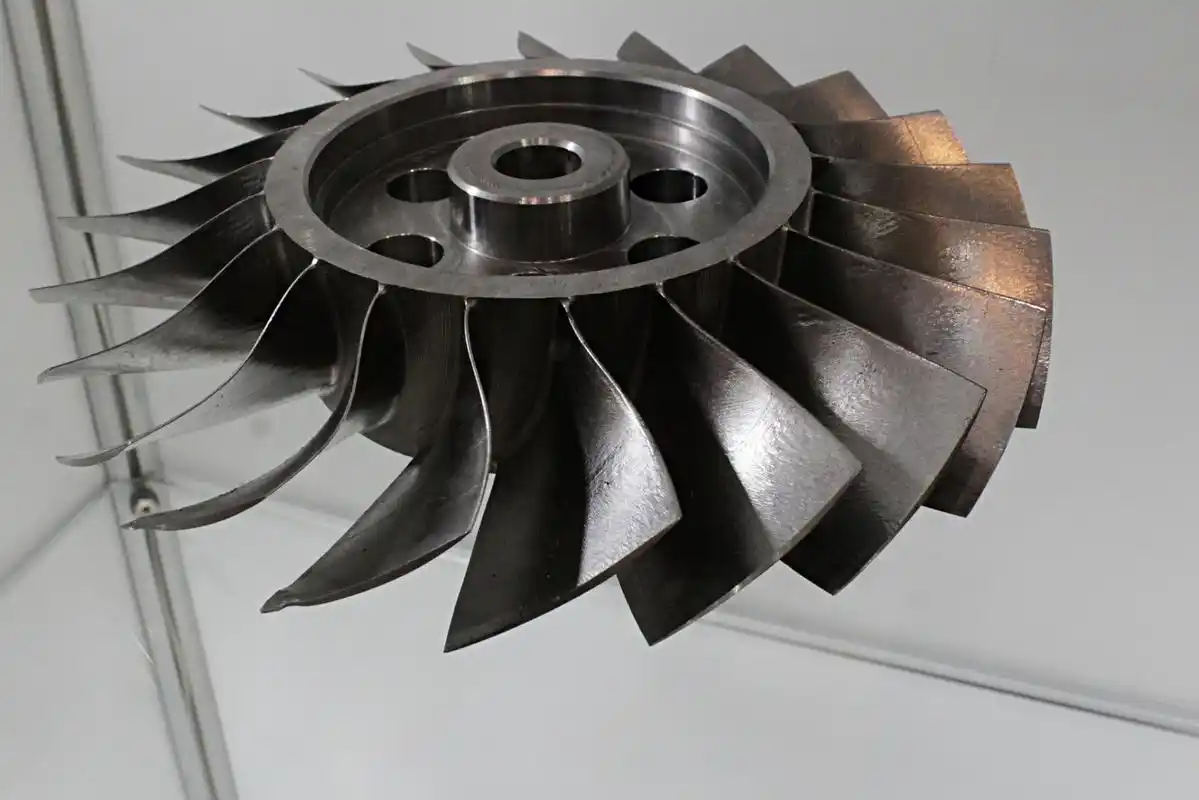
Строго контролируемый цикл выжигания обеспечивает достижение полостью формы теплового равновесия и необходимой структурной прочности, создавая прочную основу для получения безупречных металлических отливок.
Основные этапы цикла выжигания при литье по выплавляемым моделям
Цикл выжигания — важнейший этап литья по выплавляемым моделям, обеспечивающий идеальную подготовку полости формы к заливке расплавленного металла.
Этап 1: Испарение влаги и удаление воска
Цикл начинается с постепенного повышения температуры, чтобы безопасно испарить внутреннюю влагу и расплавить восковые модели. Правильное удаление воска предотвращает растрескивание формовочной формы из-за давления пара. Поддержание стабильной температуры на этом начальном этапе обеспечивает чистое вытекание воска, оставляя внутри полости четкую форму.[1]
Этап 2: Горение, газификация и переход в пластическое состояние
По мере повышения температуры оставшиеся восковые остатки подвергаются горению и газификации. Если вы работаете с литейной смолы, этот этап имеет решающее значение, поскольку материал проходит через пластическую фазу. На этом этапе необходимо обеспечить постоянный приток воздуха внутри печи для выжигания, чтобы предотвратить повреждение целостности формы скопившимися газами.
Этап 3: Выжигание углерода и удаление золы
На этом этапе основное внимание уделяется удалению углеродистых отложений, которые могут ухудшить качество поверхности металлических деталей. Циркуляция кислорода играет ключевую роль в окислении и удалении остатков углерода и золы. Эффективное выжигание на этом этапе определяет, получится ли гладкая отливка или изделие с внутренней пористостью и поверхностными включениями.[2]
Этап 4: Термическое расширение, спекание и стабилизация температуры литья
На заключительном этапе форма подвергается контролируемому термическому расширению и спеканию, чтобы приобрести необходимую прочность для заливки металла. Температура в печи должна стабилизироваться на требуемом уровне для литья, чтобы предотвратить термический удар и обеспечить готовность формы к контакту с расплавленным металлом без образования трещин. Правильное управление температурой обеспечивает высокую точность размеров готовой отливки.
Стандартные графики и профили циклов выжигания
Оптимизация процесса литья по выплавляемым моделям с использованием циклов выжигания во многом зависит от применяемого материала. Независимо от того, используете ли вы традиционные воски или современные цифровые материалы, печь для выжигания должна быть откалибрована с учетом особенностей термического разложения каждого материала, чтобы обеспечить получение чистой формы.
Стандартный цикл выжигания традиционного ювелирного воска
Для традиционных ювелирных восков обычно используется постепенное повышение температуры, чтобы предотвратить повреждение формы.[3]
| Этап | Диапазон температур | Цель |
|---|---|---|
| Удаление воска | 150°C - 300°C | Начальное стекание воска |
| Нагрев | 300°C - 700°C | Сгорание остатков |
| Выдержка | 700°C - 750°C | Спекание и удаление золы |
Ускоренные циклы выжигания для быстрого производства
Когда приоритетом является производительность, используются сокращённые циклы. Однако они требуют точного контроля, чтобы избежать растрескивания формовочного материала. Ускоренные циклы основаны на более высоких начальных скоростях повышения температуры, поэтому печь должна обеспечивать отличную циркуляцию воздуха для эффективного удаления газов при быстром испарении воска.
Параметры выжигания для фотополимерных литейных смол, используемых при 3D-печати
Для литейных смол требуется более строгий цикл выжигания, чем для традиционного воска. Из-за сложной молекулярной структуры смол необходимо более длительное выдерживание при высоких температурах, чтобы обеспечить полное сгорание материала и предотвратить образование углеродистой сажи внутри полости формы.
- Начальный этап: Медленный нагрев до 250 °C для обеспечения перехода пластика в следующее состояние.
- Этап окисления: Длительная выдержка при температуре от 500 °C до 750 °C для полного удаления золы.
- Этап охлаждения: Постепенное снижение температуры до температуры литья для обеспечения термической стабильности.
Изменение циклов выжигания в зависимости от размера опоки
Для эффективного управления процессом литья по выплавляемым моделям с использованием цикла выжигания необходимо корректировать параметры с учётом физических размеров опоки. Масса формовочного материала и объём модели определяют глубину проникновения тепла в форму, поэтому размер опоки является важным параметром вашего процесса. руководстве по прецизионному литью металлов для инженеров и OEM-покупателей.
Режимы для маленьких опок (до 2,5 × 2,5 дюйма)
Начальный нагрев: Обычно температуру можно повышать равномерно, не опасаясь значительного термического удара.
Девакуация: Поскольку объём воска, который необходимо удалить, меньше, такие формы быстрее достигают заданной температуры печи для выжигания.
Последовательность: Сократите время выдержки при максимальной температуре, чтобы избежать чрезмерного обжига формовочного материала, который может привести к хрупкости стенок формы.
Режимы для опок среднего и большого размера (3,5 × 4 дюйма и более)
Для более крупных колб необходимо действовать медленнее и осторожнее, чтобы предотвратить повреждение формы. При работе с большими объёмами тепловое расширение происходит неравномерно, что может привести к образованию трещин, если нагревать форму слишком быстро.
Увеличенное время нагрева: Используйте более медленный режим нагрева, чтобы центр большой формы достиг необходимого температурного равновесия со стенками печи.
Время выдержки: Значительно увеличьте время выдержки. Большая масса формовочного материала дольше удерживает влагу и остатки воска; недостаточное увеличение времени выдержки приведёт к неполному выгоранию.
Равномерный нагрев: Обеспечьте правильное размещение внутри печи для равномерного распределения тепла, поскольку в более крупных конфигурациях опок холодные зоны встречаются чаще.
Рекомендации по управлению циклом выжигания формовочного материала при литье по выплавляемым моделям
Для получения стабильных результатов в процессе литья по выплавляемым моделям необходимо строго соблюдать требования к терморегулированию. Точная настройка печи предотвращает разрушение формовочной оболочки и обеспечивает получение чистой полости для заливки металла.
Контроль скорости нагрева и времени выдержки
Скорость нагрева определяет, насколько быстро печь достигает заданной температуры. Быстрый нагрев может привести к накоплению давления пара внутри формы и образованию трещин. На начальном этапе удаления воска всегда используйте постепенное повышение температуры, чтобы воск мог безопасно выйти до начала его расширения. Время выдержки не менее важно: поддержание определённой температуры гарантирует равномерный прогрев всей толщины формы. Пропуск периодов выдержки часто приводит к неравномерному отверждению и скоплению влаги, что нарушает целостность формы. литьё по выплавляемым моделям.
Обеспечение надлежащего воздушного потока и вентиляции печи
Качественное выгорание требует достаточного количества кислорода. Если печь для выжигания не оснащена надлежащей системой вентиляции, внутри формы будут накапливаться остатки углерода, вызывая поверхностные дефекты готового изделия. Убедитесь, что в печи обеспечивается активная циркуляция воздуха, необходимая для газификации восков и смол. Правильная вентиляция способствует удалению продуктов сгорания, предотвращает образование противодавления и обеспечивает отсутствие золы и углеродистых отложений в полости формы.[2]
Управление термическим расширением формовочного материала
При воздействии высоких температур формовочные материалы претерпевают значительные физические изменения. Для контроля термического расширения необходимо регулировать температурный градиент по всей поверхности формы. Резкие перепады температуры вызывают термический удар, который может привести к растрескиванию формовочного материала. Использование медленных и контролируемых циклов нагрева и охлаждения позволяет минимизировать внутренние напряжения в материале формы. Всегда проверяйте, соответствует ли размер опоки вместимости вашей печи, чтобы обеспечить равномерное распределение тепла по всей системе литья по выплавляемым моделям.
Устранение распространённых проблем при выжигании и дефектов форм
Предотвращение неполного выгорания и образования остатков золы
Неполное выгорание является одной из основных причин брака при литье, поскольку часто приводит к образованию углеродистых остатков, вызывающих поверхностные включения. Для обеспечения полной газификации убедитесь, что печь для выжигания оснащена достаточным притоком воздуха, поскольку кислород необходим для эффективного сгорания воска или смолы. Если вы заметили чёрные пятна или тёмный пепел в литниковой системе, увеличьте время финальной выдержки или максимальную температуру. При работе со сложными геометрическими формами располагайте форму таким образом, чтобы газы могли свободно выходить, предотвращая скопление углеродистых остатков внутри полости.
Устранение растрескивания форм и термического удара
Растрескивание формы происходит при слишком резком повышении температуры, когда формовочный материал расширяется быстрее, чем позволяет его структурная прочность. Чтобы предотвратить термический удар, всегда используйте постепенный профиль нагрева, особенно на критических переходных этапах, когда материал претерпевает химические изменения. Избегайте резких колебаний температуры в ваших профессиональных материалах для формования и литья обеспечивая достаточное время выдержки на каждом этапе для выравнивания внутренних напряжений. Если после цикла выжигания вы обнаружили мелкие трещины, уменьшите начальную скорость нагрева и перед началом процесса проверьте форму на наличие скопившейся влаги.
Снижение пористости и шероховатости поверхности готовых отливок
Пористость часто возникает из-за скопления газов или неправильной термической стабилизации на заключительных этапах цикла выжигания. Шероховатость поверхности нередко является следствием чрезмерно высокой пиковой температуры, вызывающей реакцию с формовочной массой, либо, наоборот, остаточных загрязнений, оставшихся после недостаточно качественного удаления воска. Для получения высококачественной поверхности строго соблюдайте рекомендуемую температуру литья для конкретного сплава и обеспечьте надлежащий предварительный нагрев опоки. Постоянный контролируемый поток воздуха в печи для выжигания способствует удалению газообразных побочных продуктов, обеспечивая более чистую полость формы и более гладкую поверхность металла.
Нужна производственная оценка загрузки опок, температурных режимов для смолы и воска или диапазонов предварительного нагрева оболочек? Свяжитесь с нами с учётом вашего сплава и конфигурации формовочного пакета.