Yanma Döngüsü Hassas Dökümün Temelleri ve Kalite Üzerindeki Etkisi
Yanma Döngüsü Nedir?
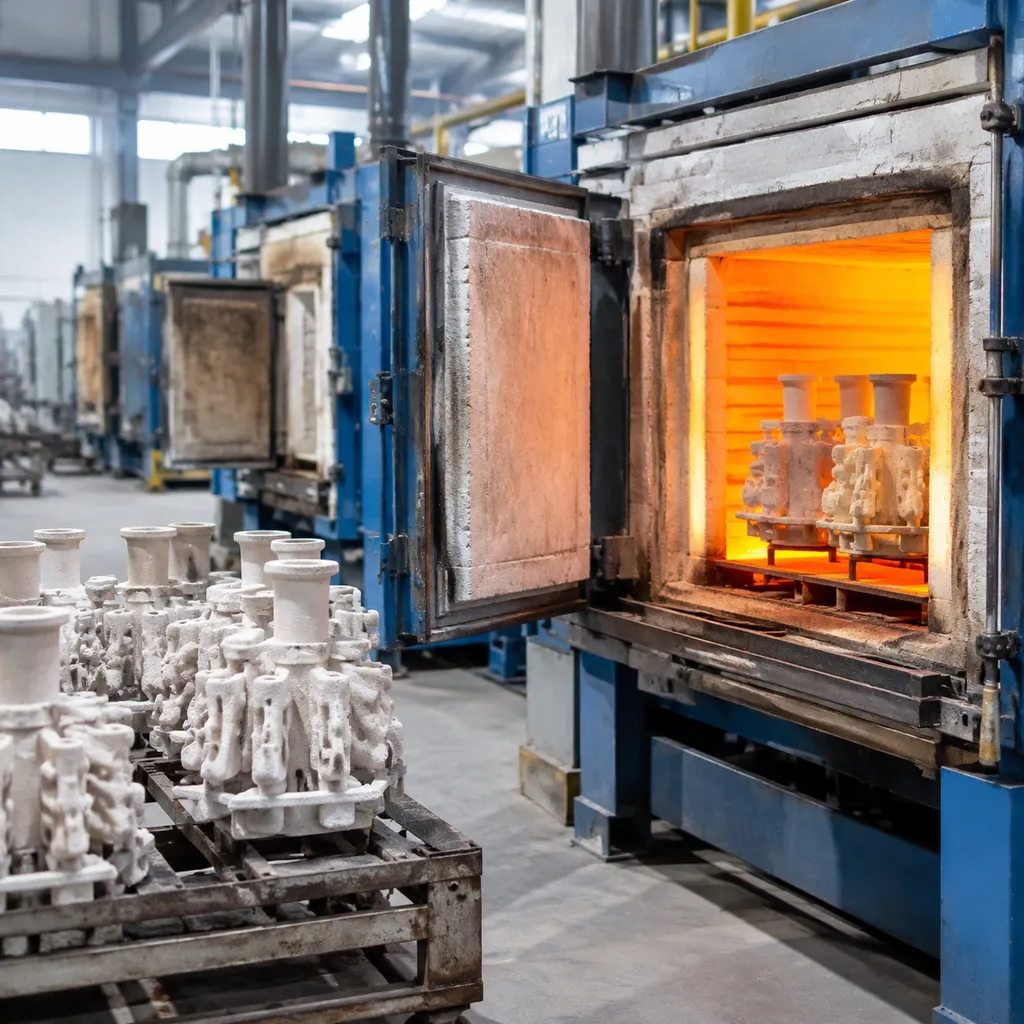
In mum döküm, için yanma döngüsü hassas döküm süreci, bir yanma fırınının. içinde uygulanan, programlanmış ve çok aşamalı bir ısıtma programıdır. Temel amacı, ister geleneksel mumdan oyulmuş ister dökülebilir reçineden üretilmiş olsun, geçici modeli sertleştirilmiş seramik kalıptan tamamen uzaklaştırmaktır.
Kalıbı yalnızca yüksek ısıya maruz bırakmak yerine, etkili bir yanma döngüsü üç temel hedefe ulaşmak için sıcaklığı belirli bekletme aşamalarından geçirerek sistematik biçimde artırır:
- Mumun Tamamen Giderilmesi: Kalıp boşluğunu çatlatacak kadar hızlı genleşmesine neden olmadan orijinal modeli eritir, tahliye eder ve buharlaştırır.
- Modelin Tamamen Ortadan Kaldırılması: Geriye hiç karbon veya kül kalıntısı bırakmadan kalan hidrokarbonları ve uçucu bileşikleri tamamen yakar.
- Kalıbın Sinterlenmesi: Refrakter döküm malzemesini güçlendirerek erimiş metalin termal ve fiziksel etkilerine dayanmasını sağlar.
Yanma İşlemi Döküm Kalitesi Açısından Neden Önemlidir?
Vakum alma döngüsünün bütünlüğü, nihai metal bileşenin kalitesini belirler. Isıtma sırasında yapılan herhangi bir kestirme işlem, seramik kalıbın yapısını doğrudan tehlikeye atarak döküm hatalarına, maliyetli yeniden işleme süreçlerine ve boyutsal kusurlara yol açar.[1]
| Proses Faktörü | Kontrollü Vakum Alma Döngüsü | Hatalı Vakum Alma Programı |
|---|---|---|
| Kalıp Boşluğunun Temizliği | Saf, kalıntılardan arındırılmış kalıp duvarları | Kül kaynaklı kirlenme ve kalıntı oluşumu |
| Gaz Tahliyesi | Havanın dışarı çıkmasına olanak tanıyan geçirgen kalıp malzemesi | Yüzey gözenekliliğine neden olan hapsolmuş gazlar |
| Termal Stabilite | Refrakter malzemenin kontrollü termal genleşmesi | Termal şok, kalıp çatlaması ve çapak çizgileri |
| Yüzey Detayı | Karmaşık tasarımların keskin ve hassas biçimde aktarılması | Çukurlaşma, pürüzlülük ve eksik dolum |
Titizlikle kontrol edilen bir vakum alma döngüsü, kalıp boşluğunun termal dengeye ve yapısal dayanıklılığa ulaşmasını sağlayarak kusursuz metal döküm sonuçları için gerekli temeli oluşturur.
Hassas Dökümde Vakum Alma Döngüsünün Temel Aşamaları
Vakum alma döngüsü, kayıp mum dökümünde kritik bir işlemdir ve kalıp boşluğunun erimiş metali almaya kusursuz şekilde hazırlanmasını sağlar.
Aşama 1: Nem Buharlaşması ve Mumun Giderilmesi
Döngü, iç nemi güvenli bir şekilde buharlaştırmak ve mum modellerini eritmek için sıcaklığın yavaşça artırılmasıyla başlar. Doğru mum giderme işlemi, buhar basıncının refrakter kalıbı çatlatmasını önler. Bu ilk aşamada sıcaklığın sabit tutulması, mumun temiz bir şekilde dışarı akmasını ve geride düzgün bir boşluk bırakmasını sağlar.[1]
Aşama 2: Yanma, Gazlaşma ve Plastik Geçiş
Sıcaklık yükseldikçe kalan mum kalıntıları yanma ve gazlaşma süreçlerine girer. Eğer dökülebilir reçineden, ile çalışıyorsanız, bu aşama hayati önem taşır çünkü malzeme plastik bir fazdan geçerek dönüşüme uğrar. Hapsolmuş gazların kalıp bütünlüğüne zarar vermesini önlemek için bu aşamada mum yakma fırını içerisinde sürekli hava akışı sağlanmalıdır.
Aşama 3: Karbonun Yakılması ve Külün Giderilmesi
Bu aşama, metal parçalarınızın yüzey kalitesini olumsuz etkileyebilecek karbon birikintilerinin giderilmesine odaklanır. Karbon ve kül kalıntılarını oksitleyerek ortadan kaldırmak için oksijen sirkülasyonu büyük önem taşır. Bu aşamada etkili bir yakma işlemi gerçekleştirilmesi, pürüzsüz bir döküm ile iç gözeneklilik veya yüzey kalıntıları nedeniyle kusurlu bir döküm arasındaki farkı belirler.[2]
Aşama 4: Isıl Genleşme, Sinterleme ve Döküm Sıcaklığının Dengelenmesi
Son aşamada kalıp, döküm işlemi için gerekli dayanıklılığı kazanmak amacıyla kontrollü ısıl genleşme ve sinterleme işlemine tabi tutulur. Termal şoku önlemek ve kalıbın çatlamadan erimiş metalle buluşmaya hazır olmasını sağlamak için fırın, gerekli döküm sıcaklığında dengelenmelidir. Bu sıcaklıkların doğru şekilde yönetilmesi, nihai dökümde üstün boyutsal hassasiyet sağlar.
Standart Mum Yakma Döngüsü Programları ve Profilleri
Yatırım dökümünde mum yakma döngüsünün optimizasyonu, büyük ölçüde kullanılan malzemeye bağlıdır. Geleneksel mumlar veya gelişmiş dijital malzemeler kullanıyor olmanız fark etmeksizin, temiz bir kalıp elde etmek için mum yakma fırını her malzemenin kendine özgü termal ayrışma gereksinimlerini karşılayacak şekilde kalibre edilmelidir.
Geleneksel Kuyumculuk Mumları İçin Standart Mum Yakma Döngüsü
Geleneksel kuyumculuk mumlarında, kalıp üzerindeki gerilimi önlemek için genellikle sıcaklık kademeli olarak artırılır.[3]
| Aşama | Sıcaklık Aralığı | Amaç |
|---|---|---|
| Köpürtme/çıkış | 150°C - 300°C | İlk mum akışı |
| Sıcaklık Artışı | 300°C - 700°C | Kalıntıların yanması |
| Bekletme | 700°C - 750°C | Sinterleme ve kül giderme |
Hızlı Üretim İçin Hızlandırılmış Yakma Döngüleri
Üretim kapasitesinin öncelikli olduğu durumlarda kısaltılmış döngüler kullanılır. Ancak bu döngüler, revetman malzemesinin çatlamasını önlemek için hassas bir kontrol gerektirir. Hızlı döngüler, başlangıçtaki sıcaklık artış hızının daha yüksek olmasına dayanır. Bu nedenle fırının, mumun hızlı gazlaşmasını karşılayabilmek için mükemmel bir hava akışını sürdürmesi gerekir.
3D Baskı ile Üretilen Dökülebilir Reçineler İçin Yakma Parametreleri
Dökülebilir reçineler, geleneksel mumlara kıyasla daha sıkı bir yakma döngüsü gerektirir. Reçineler karmaşık bir moleküler yapıya sahip olduğundan, tam yanmayı sağlamak ve kalıp boşluğunda karbon isi oluşumunu önlemek için yüksek sıcaklıklarda daha uzun süre bekletilmeleri gerekir.
- İlk Aşama: Plastik geçişine olanak tanımak için sıcaklığı yavaşça 250°C'ye yükseltin.
- Oksidasyon Aşaması: Külü gidermek için 500°C ile 750°C arasında uzun süre bekletin.
- Soğutma Aşaması: Termal kararlılığı sağlamak için döküm sıcaklığına kadar kademeli olarak soğutun.
Döküm Şişesi Boyutuna Göre Yakma Döngüsü Değişiklikleri
Hassas döküm prosesindeki yakma döngüsünü etkili bir şekilde yönetmek için parametrelerin döküm şişesinin fiziksel boyutlarına göre ayarlanması gerekir. Revetman malzemesinin kütlesi ve modelin hacmi, ısının kalıba nasıl nüfuz edeceğini belirler. Bu nedenle döküm şişesinin boyutu, prosesinizde kritik bir değişkendir. mühendisler ve OEM alıcıları için hassas metal döküm kılavuzu.
Küçük Döküm Şişeleri İçin Programlar (2,5" x 2,5"'ye kadar)
İlk Sıcaklık Artışı: Genellikle önemli bir termal şok riski oluşturmadan sıcaklığı düzenli olarak artırabilirsiniz.
Parafin giderme: Tahliye edilmesi gereken mum miktarı daha az olduğundan, bu kalıplar yakma fırınının ayarlanan sıcaklığına daha hızlı ulaşır.
Tutarlılık: Revetman malzemesinin aşırı pişmesini önlemek için en yüksek sıcaklıktaki bekletme süresini daha kısa tutun. Aksi takdirde kalıp duvarları kırılganlaşabilir.
Orta ve Büyük Döküm Şişeleri İçin Programlar (3,5" x 4" ve üzeri)
Daha büyük kalıplar, küf kaynaklı başarısızlıkları önlemek için daha yavaş ve dikkatli bir yaklaşım gerektirir. Daha büyük hacimlerle çalışırken termal genleşme homojen olmaz. Bu durum, kalıbı çok hızlı ısıtmanız hâlinde çatlaklara neden olabilir.
Uzun Isıtma Artış Süreleri: Büyük kalıbın merkezinin fırın duvarlarıyla gerekli sıcaklık dengesine ulaşmasını sağlamak için daha yavaş bir ısıtma hızı kullanın.
Bekletme Süreleri: Bekletme sürelerini önemli ölçüde artırın. Daha büyük miktarda döküm yatırımı, nemi ve mum kalıntılarını daha uzun süre tutar; bu sürelerin uzatılmaması eksik yanmaya neden olur.
Eşit Isıtma: Isının eşit şekilde dağılmasını sağlamak için kalıbı fırın içerisinde doğru konumlandırın. Daha büyük döküm şişesi konfigürasyonlarında soğuk noktalar daha sık görülür.
Hassas Dökümde Mum Giderme Çevriminin Kontrolü İçin En İyi Uygulamalar
Mum giderme çevrimli hassas döküm işleminde tutarlı sonuçlar elde etmek, termal yönetim kurallarına sıkı sıkıya uyulmasını gerektirir. Fırın ayarlarındaki hassasiyet, döküm yatırım kalıbının yapısal olarak bozulmasını önler ve metal dökümü için temiz bir boşluk oluşmasını sağlar.
Isıtma Hızlarının ve Bekletme Sürelerinin Kontrolü
Isıtma hızı, fırınınızın hedef sıcaklıklara ne kadar hızlı ulaştığını belirler. Hızlı ısıtma, kalıbın içinde buhar basıncının birikmesine ve çatlakların oluşmasına neden olabilir. Mumun genleşmeden önce güvenli bir şekilde dışarı çıkabilmesi için ilk mum giderme aşamasında daima kademeli ısıtma hızları uygulayın. Bekletme süreleri de aynı derecede önemlidir; belirli sıcaklıklarda bekletme, kalıbın tüm kalınlığının eşit sıcaklığa ulaşmasını sağlar. Bekletme aşamalarının atlanması genellikle düzensiz kürleşmeye ve hapsolmuş neme yol açarak kalıbın bütünlüğünü bozar. yatırım döküm.
Uygun Hava Akışının ve Fırın Havalandırmasının Sağlanması
Temiz bir mum giderme işlemi, yeterli oksijen bulunmasına bağlıdır. Mum giderme fırınınızda uygun havalandırma yoksa kalıbın içinde karbon kalıntıları birikir ve bitmiş parçada yüzey kusurlarına neden olur. Mumların ve reçinelerin gazlaşmasını kolaylaştırmak için fırınınızda aktif hava akışı bulunduğundan emin olun. Uygun havalandırma, yanma gazlarının dışarı atılmasına yardımcı olarak geri basıncı önler ve kalıp boşluğunun kül ve karbon birikintilerinden arınmış kalmasını sağlar.[2]
Döküm Yatırım Malzemesinin Termal Genleşmesinin Yönetilmesi
Döküm yatırım malzemeleri yüksek sıcaklığa maruz kaldıklarında önemli fiziksel değişikliklere uğrar. Kalıp boyunca sıcaklık gradyanını kontrol ederek termal genleşmeyi yönetmeniz gerekir. Ani sıcaklık değişimleri termal şoka neden olarak döküm yatırım malzemesinin çatlamasına yol açabilir. Yavaş ve kontrollü soğutma ve ısıtma döngüleri uygulayarak kalıp malzemesindeki iç gerilimi en aza indirirsiniz. Isının kayıp mum döküm düzeneğinin tamamına eşit şekilde dağılmasını sağlamak için döküm şişesi boyutunun fırınınızın kapasitesiyle uyumlu olduğunu daima doğrulayın.
Yaygın Mum Giderme ve Kalıp Kusurlarının Giderilmesi
Eksik Mum Giderme ve Kül Kalıntısının Önlenmesi
Eksik mum giderme, döküm hatalarının başlıca nedenlerinden biridir ve genellikle yüzeyde kalıntı kapanımlarına yol açan karbonlu artıklar bırakır. Tam gazlaşmayı sağlamak için mum giderme fırınınızın yeterli hava girişine sahip olduğunu doğrulayın; çünkü mumun veya reçinenin etkili bir şekilde yakılması için oksijen gereklidir. Yollukta siyah noktalar veya koyu renkli kül fark ederseniz son bekletme süresini veya tepe sıcaklığını artırın. Karmaşık geometrilerle çalışırken gazların serbestçe dışarı çıkabilmesi için kalıbı uygun şekilde konumlandırın ve böylece karbonun kalıp boşluğunda hapsolmasını önleyin.
Kalıp Çatlamasının ve Termal Şokun Önlenmesi
Sıcaklık artış hızları çok yüksek olduğunda kalıp çatlaması meydana gelir. Bu durum, döküm yatırım malzemesinin yapısal bütünlüğünün dayanabileceğinden daha hızlı genleşmesine neden olur. Termal şoku önlemek için özellikle malzemenin kimyasal değişimlere uğradığı kritik geçiş aşamalarında daima kademeli bir ısıtma profili kullanın. İç gerilimi dengelemek için her aşamada yeterli bekletme süresi tanıyarak profesyonel kalıplama ve döküm malzemelerinizde ani sıcaklık dalgalanmalarından kaçının. Mum giderme çevriminden sonra ince çatlaklar tespit ederseniz ilk ısıtma hızını düşürün ve işleme başlamadan önce kalıpta hapsolmuş nem olup olmadığını kontrol edin.
Nihai Dökümlerde Gözenekliliğin ve Yüzey Pürüzlülüğünün Azaltılması
Gözeneklilik genellikle sıkışıp kalan gazlardan veya mum giderme döngüsünün son aşamalarında uygulanan hatalı termal stabilizasyondan kaynaklanır. Yüzey pürüzlülüğü çoğunlukla kalıp yatırımı malzemesiyle reaksiyona giren yüksek tepe sıcaklıklarının veya tam tersine, iyi yönetilmeyen bir mum giderme işleminden kalan artıkların sonucudur. Yüksek kaliteli bir yüzey elde etmek için kullandığınız alaşıma özel önerilen döküm sıcaklığını kesinlikle koruyun ve döküm kalıbının yeterince önceden ısıtıldığından emin olun. Mum giderme fırını boyunca sürekli ve kontrollü hava akışı sağlanması, gaz hâlindeki yan ürünlerin uzaklaştırılmasına yardımcı olarak daha temiz bir kalıp boşluğu ve daha pürüzsüz metal yüzeyler elde edilmesini sağlar.
Alaşımınız ve kalıp katman düzeniniz doğrultusunda kalıp yükleme, reçine ve mum programları veya seramik kabuk ön ısıtma süreleri için bir üretim değerlendirmesine mi ihtiyacınız var? Bize Ulaşın alaşımınız ve kalıp katman düzeninizle birlikte.