Ustalaşmak kavanoz sıcaklığı yatırım döküm parametreler metal katılaşmasını, dolum mesafesini ve hurda riskini altın, platin ve sanayi alaşımları arasında kontrol eder. Fırın yanması sonrası, kalıp sıcaklığını kesit boyunca ayarlayın - genellikle 430°C ile 650°C (800°F ile 1200°F) - ardından suda bekleterek, alçı bağlamalı yatırımın döküm öncesinde uniform bir çekirdek sıcaklığına ulaşmasını sağlayın.
Yatırım Dökümde Kavanoz Sıcaklığı Temellerini Anlama
Bu kılavuz, alaşım grafikleri, yanma programı aşamaları, kusur imzaları ve vakum döküm ile santrifüj döküm işlemleri için kalıp ağacı yerleştirme konularını kapsar.
Kayıp mum yatırım dökümünde yüksek verim ve kusursuz çalışma sağlamak için katı termal süreç kontrolü şarttır. Hassasiyet, erimiş metal kalıp ile temas etmeden önce kalıbınızın ısısını yönetmekle başlar.
Yatırım Dökümde Kavanoz Sıcaklığı nedir?
Kavanoz sıcaklığı, döküm sırasında yatırım kalıbının stabilize edilmiş termal durumu anlamına gelir. Fırın yanması wax modelini giderip yatırım tozunu sinterledikten sonra, kavanoz belirli bir çalışma sıcaklığına soğur, en yüksek yanma sıcaklığında kalmaz.[1]
- Hedef Ölçüm: Sadece dış metal kılıf değil, alçı bağlamalı yatırımın iç çekirdek sıcaklığına özel atıfta bulunur.
- Çalışma Aralığı: Genellikle 430°C ile 650°C (800°F ile 1200°F) arasında olup, döküm parçasının tasarımına göre hassas şekilde ayarlanmıştır.
- Termal Denge: Tüm kalıp boşluğunda aynı ısı dağılımını sağlamak için genellikle 1 ila 2 saatlik sabit bir suda bekletme süresi gerektirir.
Hedef Kavanoz Sıcaklığını Belirleyen Ana Faktörler
| Döküm Profili | Geometri / Kesit | Önerilen Kavanoz Sıcaklığı |
|---|---|---|
| Işık | İnce işçilik, ultra ince tel, ince dantel | 550°C - 650°C (1020°F - 1200°F) |
| Orta | Standart yüzükler, karışık profiller | 500°C - 550°C (930°F - 1020°F) |
| Ağır | Katı nişan yüzükleri, kalın madalyonlar, çubuklar | 430°C - 480°C (800°F - 900°F) |
Kâse Sıcaklığının Metal Katılaşmasındaki Rolü
Kâse, metalin katılaşma hızını kontrol eden aktif bir ısı emici görevi görür. Bu gradyanın dengelenmesi, yönlü katılaşmayı sağlar ve soğumayı en ince uçlardan merkezi çıkış ağacına doğru yönlendirir.[2]
- Hata Önleme: İnce bölümlerde erken donmayı önler ve ağır bölgelerde çekme porozitesini ortadan kaldırır.
- Akış Mesafesi: Ağır geometrilerde sıvı akışkanlığını korur ve alaşım üzerinde aşırı sıvı sıcaklıklarını zorlamadan akış sağlar.
- Kalıp Bütünlüğü: Vakum döküm veya santrifüj döküm döngüleri sırasında yatırım matrisini aşırı termal şoktan korur.
Kâse Sıcaklığı ve Metal Dökme Sıcaklığı Karşılaştırması
Başarılı kayıp mum döküm, kalıp sıcaklığını alaşım akış sıcaklığından ayırmaya bağlıdır. Bu iki parametre, dolum ve soğuma sırasında tamamlayıcı ve farklı görevler üstlenir:
- Metal Dökme Sıcaklığı: Alaşımın sıvı noktasına ek olarak belirlenen bir aşırı ısı marjı ile hesaplanır. Tek görevi, metalin ana kapıya teslim edilmek üzere tamamen akışkan hale gelmesini sağlamaktır.[3]
- Kâse Döküm Sıcaklığı: Dolgudan sonra soğuma dinamiklerini kontrol eder. Erimiş metalin çok hızlı katılaşmasını (dolumun gerçekleşmemesi ve soğuk kaynaklar) veya çok yavaş katılaşmasını (iç çekme boşlukları, kaba taneli yapı ve yatırımın bozulması) belirler.
- Termal Denge: Düşük kalıp sıcaklığını telafi etmek için metalin aşırı ısıtılması, ciddi gaz emilimi ve oksidasyona yol açar. Tersine, metalin yavaş akışını dengelemek için kalıbın aşırı ısıtılması, yatırım aşınmasına ve flaşlı yüzeylere neden olur. Her iki değerin iş yükü geometrisiyle uyumlu olması, sağlam metallurjik sonuçlar garantiler.
Metal Türüne Göre Tavsiye Edilen Kalıp Sıcaklığı Çizelgeleri
Doğru kalıp sıcaklığı yatırım döküm parametrelerini ayarlamak, kalıbınızın termal kütlesini parçalarınızın geometrisiyle eşleştirmeyi gerektirir. Döküm sırasında kalıp çok sıcak olursa, ağır bölümler ciddi çekme gözeneklerine maruz kalır. Eğer kalıp çok soğuksa, ince detaylar düzgün dolmaz. Metal davranışları ve kesit kalınlığına göre doğru hedef aralığını ayarlamak, dökülen parçaları önlenebilir yapısal kusurlardan korur.
Altın ve Gümüş Döküm İçin Kalıp Sıcaklıkları
Değerli metal yatırım dökümünde, kalıp sıcaklıkları yalnızca metalin karatına değil, parça kalınlığı ve kesit hacmine göre belirlenir. Yüksek detaylı ürünler, erken katılaşmayı önlemek için daha yüksek sıcaklıkta kalıp gerektirir; ağır, katı ürünler ise yönlü katılaşmayı kontrol etmek için daha düşük kalıp sıcaklıklarına ihtiyaç duyar.
- Hafif, İnce ve Filigran Parçalar: 550°C - 650°C (1020°F - 1200°F)
- Orta Ağırlıkta Parçalar: 500°C - 550°C (930°F - 1020°F)
- Ağır ve Katı Parçalar: 430°C - 480°C (800°F - 900°F)
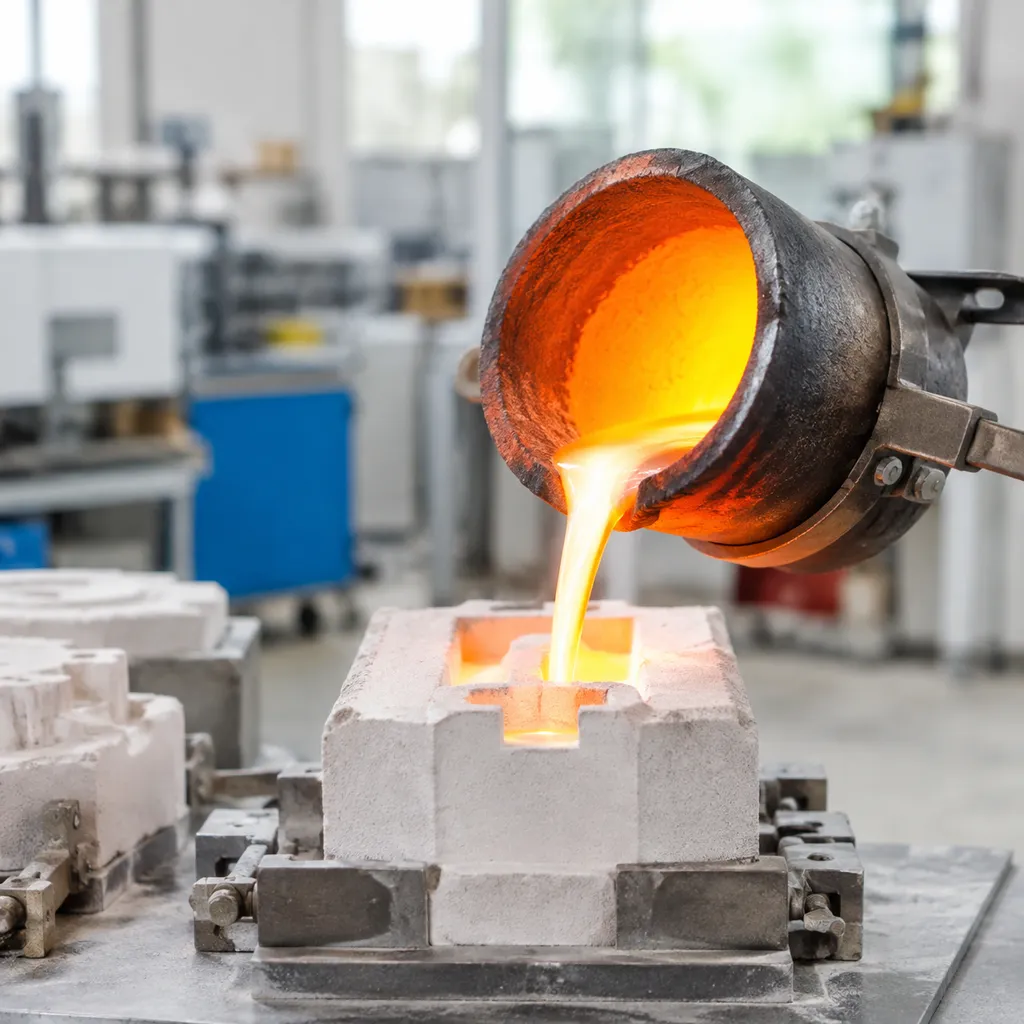
Termal Stabilizasyon Kuralı: Fırınınızın karbon giderme aşaması zirve yaptıktan sonra, fırını belirlenen kalıp döküm sıcaklığına düşürün. Dökümden önce kalıpları bu daha düşük sıcaklıkta en az 1 ila 2 saat tutmanız gerekir; böylece yatırım bloğunun tüm çekirdeğinde tam ve eşit ısı doyumu sağlanır.
Platin ve Paladyum İçin Kalıp Sıcaklıkları
Platin ve paladyum, altın ve gümüşe kıyasla çok daha yüksek erime aralıklarında erir ve özel yüksek ısı yatırım malzemeleri gerektirir. Bu erimiş metaller, termal enerjiyi hızla transfer ettiğinden, kalıp sıcaklıkları ağaç düzeni ve makine döküm yöntetine göre dikkatlice yönetilmelidir.
- İnce duvarlı platin işleri, metalin ince kanallar boyunca akışkan kalmasını sağlamak için daha yüksek kalıp sıcaklığı gerektirir.
- Kalın veya ağır kesitler, gaz hapsini ve metal ile yatırım duvarı arasındaki pürüzlü yüzey reaksiyonlarını önlemek için daha düşük kalıp sıcaklıkları talep eder.
- Erime ve dökme döngüsüne başlamadan önce, yatırım kalıbının çekirdek boyunca tamamen stabilize olduğunu doğrulayın.
Brass, Bronz ve Endüstriyel Alaşımlar İçin Kalıp Sıcaklıkları
Baz metaller ve mühendislik alaşımları, farklı akışkanlık eğrileri ve soğuma özellikleri taşır. Bakır bazlı alaşımlar veya yapısal bileşenler dökerken, kalıp sıcaklıkları parça kalınlığı, dolum mesafesi ve alaşım katılaşma özelliklerine göre seçilir. İnce endüstriyel donanım ve karmaşık rozet işleri, tam dolum sağlamak için yüksek kalıp parametreleri gerektirirken, büyük yapısal bileşenler çekme boşluklarını önlemek için daha düşük kalıp aralıklarına ihtiyaç duyar.
Ticari üretim iş akışları hakkında daha fazla bilgi edinmek için detaylı olanımızı inceleyin mühendisler ve OEM alıcıları için hassas metal döküm kılavuzu Termal kalıp parametrelerinin genel bileşen toleransları üzerindeki etkisini değerlendirmek için.
Yanma Döngüsü ve Yatırım Tozu Kimyası
Yanma aşamasında termal rampaları kontrol etmek, tam olarak gerekeni başarmak için kritiktir kavanoz sıcaklığı yatırım döküm gerektirir. Kimyasal bozunmayı, nem salınımını ve karbon eliminasyonunu yönetmek, değerli metal alaşımları bozulmadan işleyebilecek güçlü kalıp boşlukları garantiler.
İdeal Ramp, Islatma ve Kalıp Hazırlama Sıcaklıkları
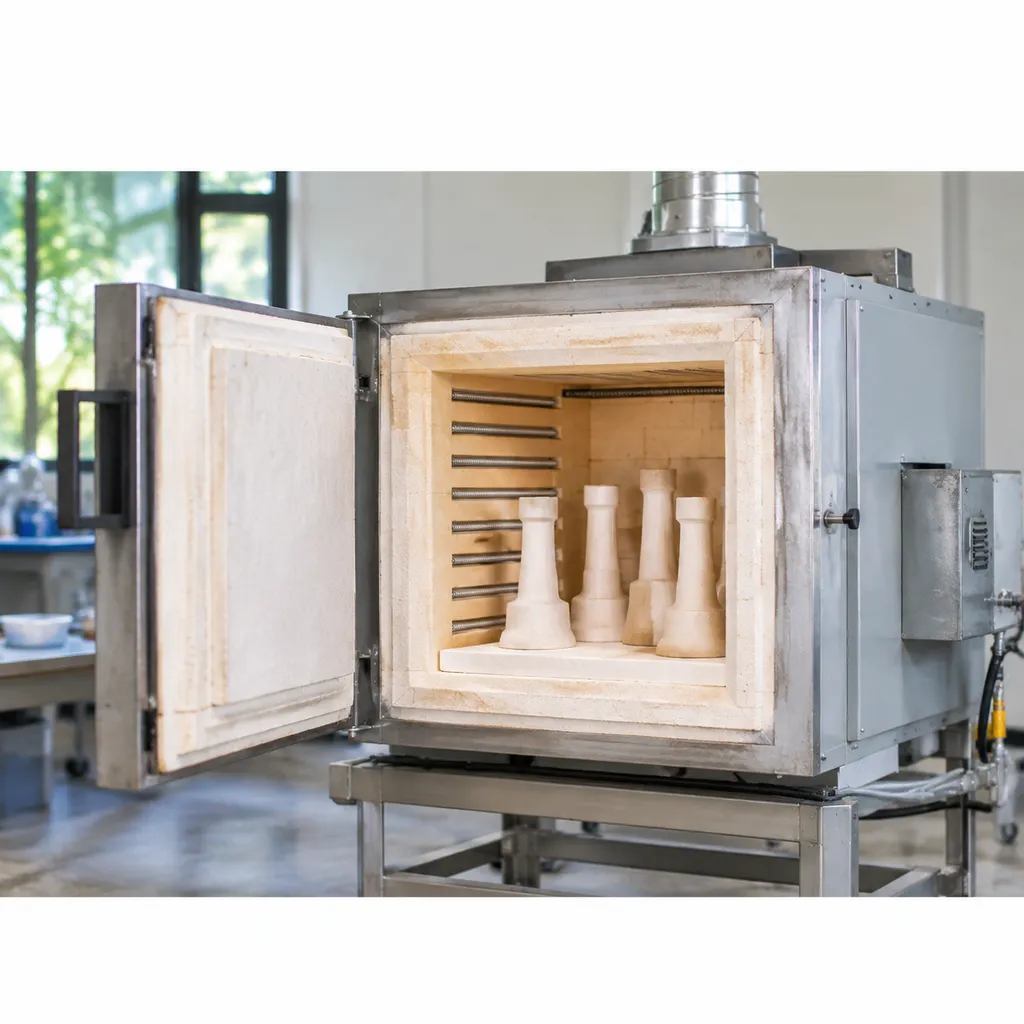
Isıtma öncesinde, yeni yatırılmış kalıpların 1 ila 2 saat boyunca tezgahta beklemesine izin verilir. Kürlendikten sonra, disiplinli dört aşamalı yanma programını takip ederiz ve mumun tamamen giderilmesi ve kalıbın eriyik metal için hazırlanması:
- Aşama 1 (Kurutma ve İlk Eliminasyon): Ortam sıcaklığı ile 150°C - 180°C (300°F - 350°F); serbest suyun salınımı ve kütle halinde mumun boşaltılması için 1 ila 2 saat tutulur.
- Aşama 2 (Ara Mum Eliminasyonu): 350°C - 370°C (660°F - 700°F) seviyesine ramp yapın; kalan desen kalıntılarını temizlemek için 1 ila 2 saat tutun.
- Aşama 3 (Tam Karbon Yanma): 730°C - 750°C (1346°F - 1382°F) seviyesine ramp yapın; tüm kalıntı karbonun tamamen yanması için 2 ila 3 saat tutun.
- Aşama 4 (Termal Stabilizasyon): Fırın sıcaklığını belirli döküm kalıbı sıcaklığına düşürün; döküm öncesinde 1 ila 2 saat tutun.
Termal Genleşme ve Yatırım Malzemesi Kimyası
Standart yatırım, 100 g toz ile 38-40 ml su oranını tam olarak gerektirir. Tutarlı karışım, yüksek ısı aşamalarında kalıbın yapısal bütünlüğünü korur. 750°C üzerindeki zirve yanma sınırlarını aşmak, yatırımın bozulmasına neden olur ve döküm bileşenlerinde parlama, yüzey pürüzleri ve kabuklanma gibi kusurlara yol açar.[4] Bu termal kısıtlamaları anlamak, operasyonel süreçleri incelerken hayati öneme sahiptir. farklar yatırım ve kaybolan köpük döküm arasında - ve ilgili seramik kabuk yatırım dökümü yapılar - kalıp duvar dinamikleri önemli ölçüde değişkenlik gösterir.
Atmosfer Kontrolü ve Fırın Yönetimi
Yanma fırını içindeki hava değişimi, 350°C ile 750°C arasındaki aşamalarda, yakalanmış karbonun tamamen oksitlenmesi için yeterli olmalıdır. Metal doğrudan en yüksek yanma ısısında dökülmez. Bunun yerine, fırın, desen geometrisine göre hedef döküm penceresine adım adım inmelidir:
- Ağır, Sağlam Tasarımlar: Çökme porozitesini durdurmak için 430°C - 480°C (800°F - 900°F).
- Orta Kesitli Parçalar: Dengeli akış için 500°C - 550°C (930°F - 1020°F).
- Hafif, İnce İşlemeli Bileşenler: Yanlış döküm hatlarını ortadan kaldırmak için 550°C - 650°C (1020°F - 1200°F).
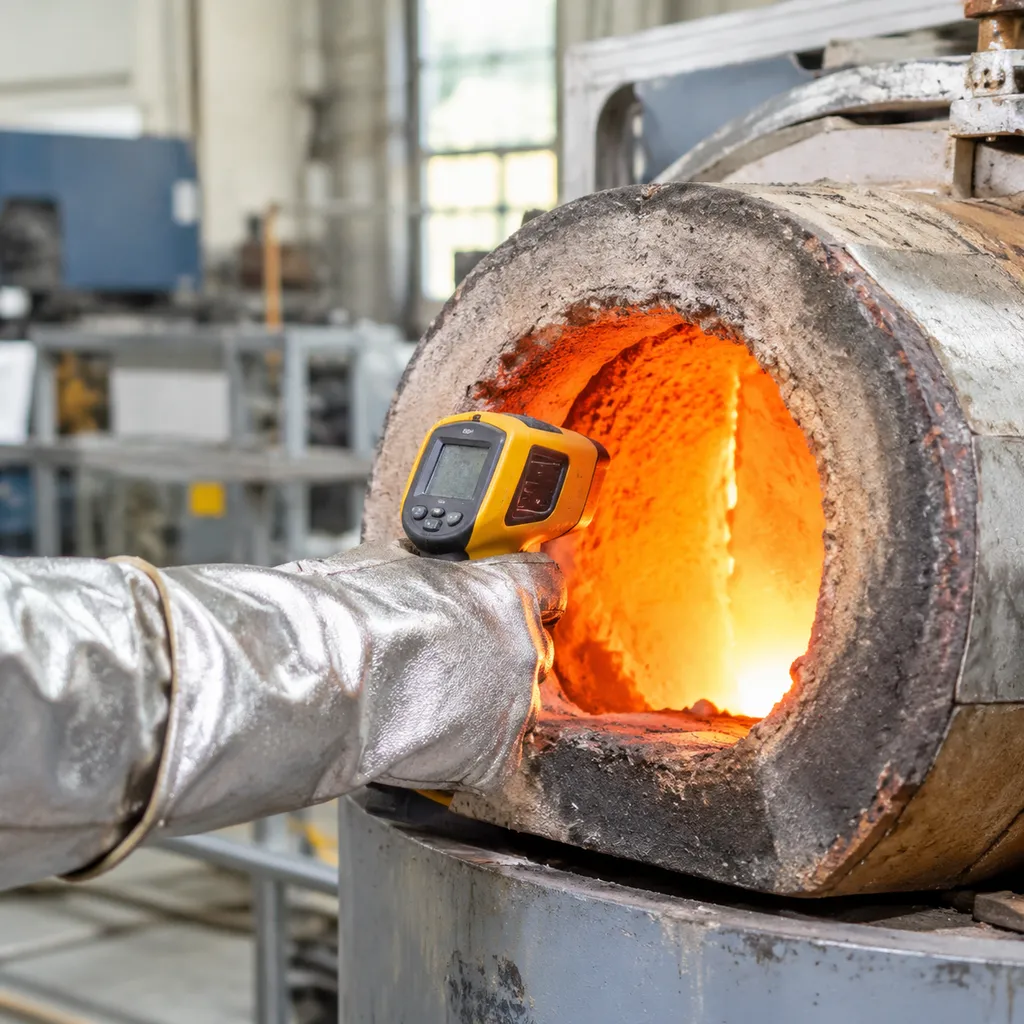
Şişeği bu hedef seviyelerde en az 1 ila 2 saat tutmak, metal transferinden önce yatırım bloğu boyunca uniform çekirdek sıcaklığını garanti eder.
Yanlış Şişeği Sıcaklığı Yatırım Döküm Ayarlarından Kaynaklanan Kusurlar
Şişeğin sıcaklık kontrolü ve yatırım döküm parametrelerini ayarlamak, döküm atıklarını ortadan kaldırmanın en etkili yoludur. Kalıp sıcaklıkları, belirli parça geometriniz için hedef aralığın dışına çıktığında, metallurgical kusurlar hemen takip eder. Her şişeğin ısı doyumunu ayarlamak, parça bütünlüğünü, boyutsal doğruluğu ve yüzey detayını üretim sırasında korur.
Çökme ve Gaz Porozitesini Önleme
Porozite sorunları genellikle kalıp ile enjekte edilen parça arasındaki termal kütle uyumsuzluğundan kaynaklanır. Ağır, sağlam kesitler dökümünde, çok sıcak bir şişe, metalin katılaşmasını geciktirir. Bu hapsedilen ısı, besleme ağzına doğru yönlü donmayı engeller ve en ağır bağlantılarda ciddi çekme porozitesine neden olur.
- Ağır ve Sağlam Parçalar: Kalıp sıcaklıklarını kesinlikle 430°C ile 480°C (800°F - 900°F) arasında tutun hızlı ve kademeli katılaşmayı teşvik etmek için.
- Stabilizasyon Islatması: Her zaman şişeği hedef döküm sıcaklığında 1 ila 2 saat ıslatın. Bu adım, çekirdek sıcaklığını stabilize eder ve yüzey altı gaz ceplerini oluşturan sıcak noktaları önler.
- Süreç Optimizasyonu: Uygulama üstün döküm verimi için gelişmiş döküm teknolojisini kullanıyoruz Termal dinamikleri dengelemeye ve çeşitli parça geometrilerinde porozite oranlarını azaltmaya yardımcı olur.
İçerik, Kabarcık ve Pürüzlü Yüzeyleri Ortadan Kaldırma
Rough surfaces and investment erosion happen when thermal limits are exceeded or unevenly distributed (see also yatırım döküm yüzey bitirme). While high burnout temperatures (730°C - 750°C) are required to eliminate wax residues and carbon, pouring molten metal into a mold that has not stepped down to its proper casting temperature causes mold breakdown.
- Kırık ve Kanallar: Belirtilen döküm aralığının üzerinde döküm yapmak termal şok ve mikro çatlamalara neden olur, ince metal kanallar döküm yüzeyine itilir.
- Yatırım İçerikleri: Aşırı ısı, yatırım yüzeyini zayıflatır, serbest kalan parçacıkları sıvı akışına sürükler ve içerik olarak yerleşir.
- Döküm Sonrası İşlem: Hemen suyla soğutmayın. 15 ila 20 dakika boyunca bankoda soğuma izni vermek, katılaşan yapıyı termal stres çatlamalarından korur.
Metal Oksidasyonu ve Eksik Metal Doldurma Önleme
Kalıbın yetersiz ısıtılması, aşırı ısıtma kadar zararlıdır. Yatırım çok soğuksa, ince detaylar sıvı metal tamamen boşluğu doldurmadan donar, yuvarlak kenarlar, soğuk kapamalar ve eksik dişler oluşur.
| Hata Belirtisi | Termal Temel Neden | Düzeltici Operasyonel Parametre |
|---|---|---|
| Eksik dolum / filigree'de yanlış akış | Kavanoz sıcaklığı çok düşük | Kavanoz sıcaklığını artırın 550°C - 650°C (1020°F - 1200°F) hafif işler için. |
| Ağır gövdelerde çekme gözenekleri | Kavanoz sıcaklığı çok yüksek | Kavanoz sıcaklığını düşürün 430°C - 480°C (800°F - 900°F) dondurmayı hızlandırmak için. |
| Kanatlar, flaşlar ve şiddetli pürüzlülük | En yüksek yanma sıcaklığında döküm | Döküm öncesinde fırın sıcaklığını düşürün ve uygun döküm set noktasıyla 1-2 saat tutun. |
| Orta ağırlıkta yüzey bozukluğu | Termal dengesizlik | Döküm öncesinde kalıp arasını stabilize edin 500°C - 550°C (930°F - 1020°F) döküm öncesinde. |
Kalıp Sıcaklığı Yatırım Döküm için Sprue Ağacı ve Kalıp Yerleştirme
Kusursuz bir döküm elde etmek, hassas termal yönetim ile akıllı besleme sisteminin uyumunu gerektirir. Çalışmalarınızı yönetirken kavanoz sıcaklığı yatırım döküm ağ yapısı düzeniniz ve fırın yerleştirmeniz, ısının ne kadar eşit şekilde dağıldığını doğrudan belirler, parçalarınızı erken soğuma ve yönlü büzülmeden korur.
Ağaç Kurulumu ve Sprue Stratejileri ile Tutarlı Isı
İyi tasarlanmış bir sprue ağacı, metalin merkezi koşu yolundan her boşluğa eşit şekilde akmasını sağlar:
- Termal Kütle Dağılımı: Kalıbın en uzun süre ısı tuttuğu taban ve ortadaki daha ağır parçaları yerleştirin. İnce ve hassas parçaları en üstte konumlandırın, böylece en hızlı akan erimiş metal yakalanır.
- Sprue Açısı ve Birleşim Noktaları: Kalıp desenlerini yukarıya doğru 45 derece açıyla bağlayın, böylece metal akışını düzgünleştirir ve türbülansı önler. Pürüzsüz, yuvarlak bağlantılar, yatırım tozunun metal darbeleri altında kopmasını engeller.
- Desen Aralığı: Desenler arasında ve kalıp duvarı ile desenler arasında en az 6 mm ile 8 mm arasında yatırım malzemesi bırakın. Çok sıkı paketleme desenlerde sıcak noktalara neden olur ve büzülme gözenekliliğine yol açar. Ana tasarımlar üretirken daha hızlı üretim için hızlı prototipleme kullanıyorsanız, reçine ve balmumu genleşme oranlarını ağaç montajı sırasında dikkate alın.
| Döküm İş Yükü | Hedef Kalıp Sıcaklığı Aralığı | Ağaçta Tavsiye Edilen Yerleştirme |
|---|---|---|
| Ağır / Katı Parçalar | 430°C - 480°C (800°F - 900°F) | Alt bölüm, kalın doğrudan püskürtücüler |
| Orta Profil Parçalar | 500°C - 550°C (930°F - 1020°F) | Ana püskürtücü ortası |
| Hafif / İnce İş Parçalar | 550°C - 650°C (1020°F - 1200°F) | Üst bölüm, kısa besleme yolları |
Kalıp Teknolojisi: Avantajlar ve Sınırlamalar
Farklı kalıp konfigürasyonları ısı transferi ve kalıp atmosferini etkiler:
- Delikli Vakum Kalıplar:
- Avantajlar: Yatırım duvarları boyunca gaz tahliyesini hızlandırır; karmaşık ince iş ve düşük gözeneklilik yüzey talepleri için idealdir.
- Sınırlamalar: Uzun süreli ısıya maruz kalan silikon contalar gerektirir; transfer sırasında dış çevrede sıcaklık daha hızlı düşer.
- Katı Kalıplar (Santrifüj Döküm):
- Avantajlar: Çekirdek boyunca üstün termal tutma; uniform ısı doyumu termal şoku azaltır.
- Sınırlamalar: Daha yavaş hava tahliyesi; gaz cepleri ve eksik dolumun önlenmesi için sıkı kalıp havalandırması gerektirir.
Metal Isıtma ve Döküm Uygulamaları için En İyi Uygulamalar
Döküm anına kadar kalıp sıcaklığını kontrol altında tutmak alaşım bütünlüğünü korur:
- Çekirdek Sıcaklığı Stabilizasyonu: Tepe noktası 730°C ile 750°C yanma aşamasından hemen sonra döküm yapmayın. Çekirdeklerin eşit bir dengeye ulaşmasını sağlamak için şişelerinizi belirlenmiş döküm sıcaklığında (tasarıma bağlı olarak 430°C ile 650°C arasında) 1 ila 2 saat tutun.
- Hızlı Transfer: Şişeyi yanma fırınından döküm odasına 20 saniyeden kısa sürede taşıyın. Ortam havası şişe yüzey sıcaklığını hızla düşürür, ince duvarlı parçaların hatalı dökümüne neden olur.
- Kontrollü Döküm Hızı: Döküm sırasında sabit ve sürekli bir basınç başlığıyla dökün, böylece sprey konisi dolar ve hava hapsi engellenir.
- Döküm Sonrası Tezgah Soğutması: Dolu şişeyi suyla hızlı soğutmaya başlamadan önce 15 ila 20 dakika tezgah üzerinde dokunulmadan bekletin. Hemen soğutma ciddi termal şoka ve warping'e neden olurken, aşırı gecikmiş soğutma alaşım sertliğini değiştirebilir.