概述
什麼是用於汽車零件的碳鋼投資鑄造?
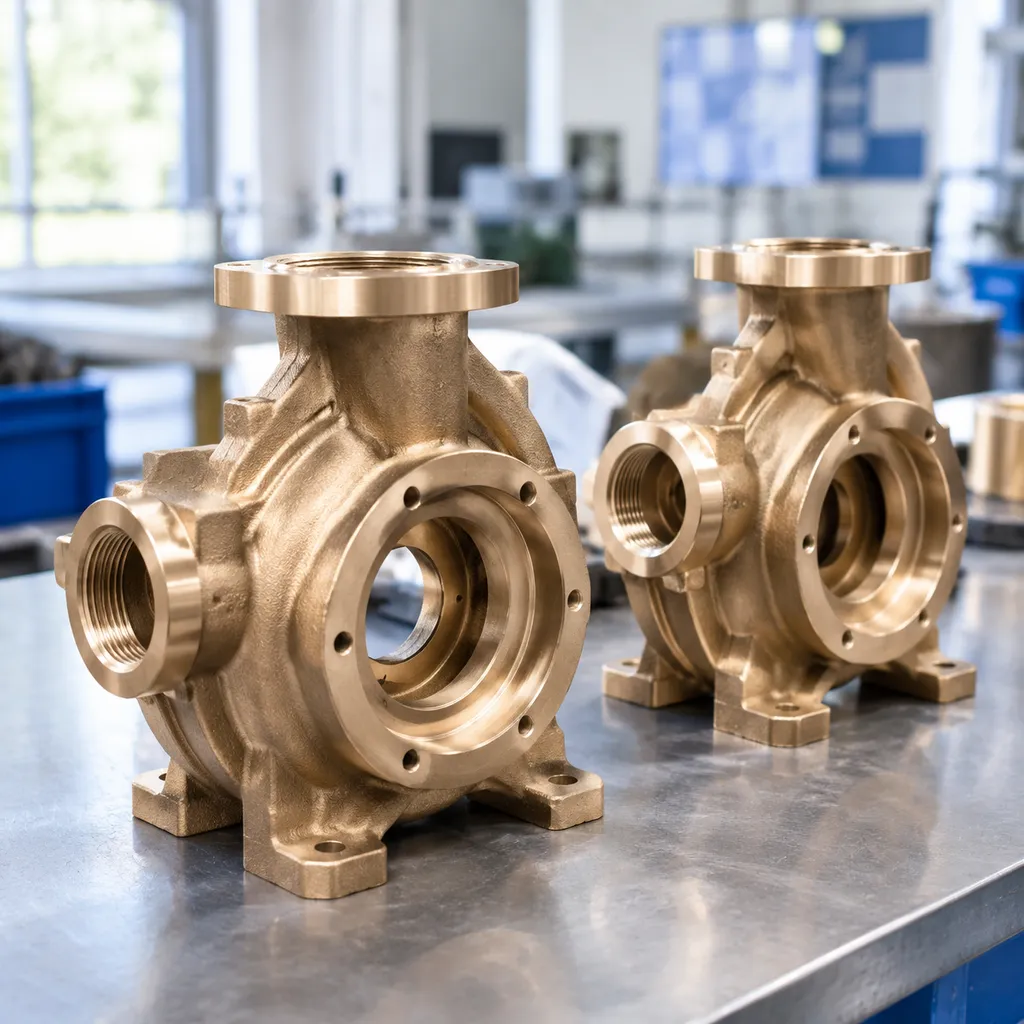
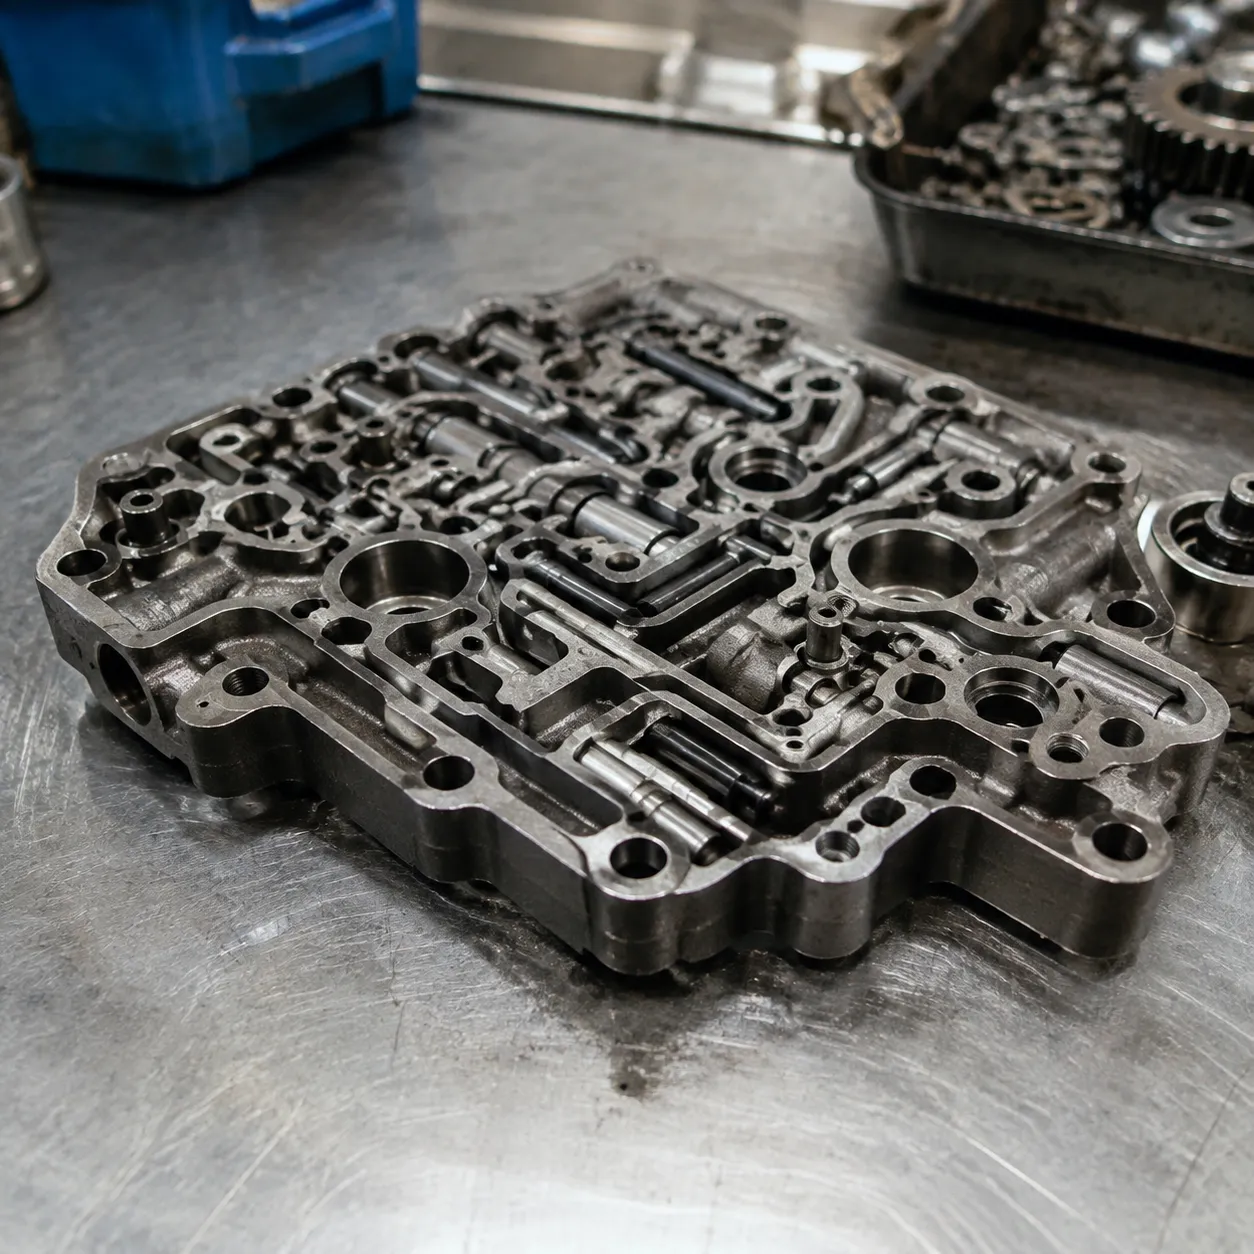
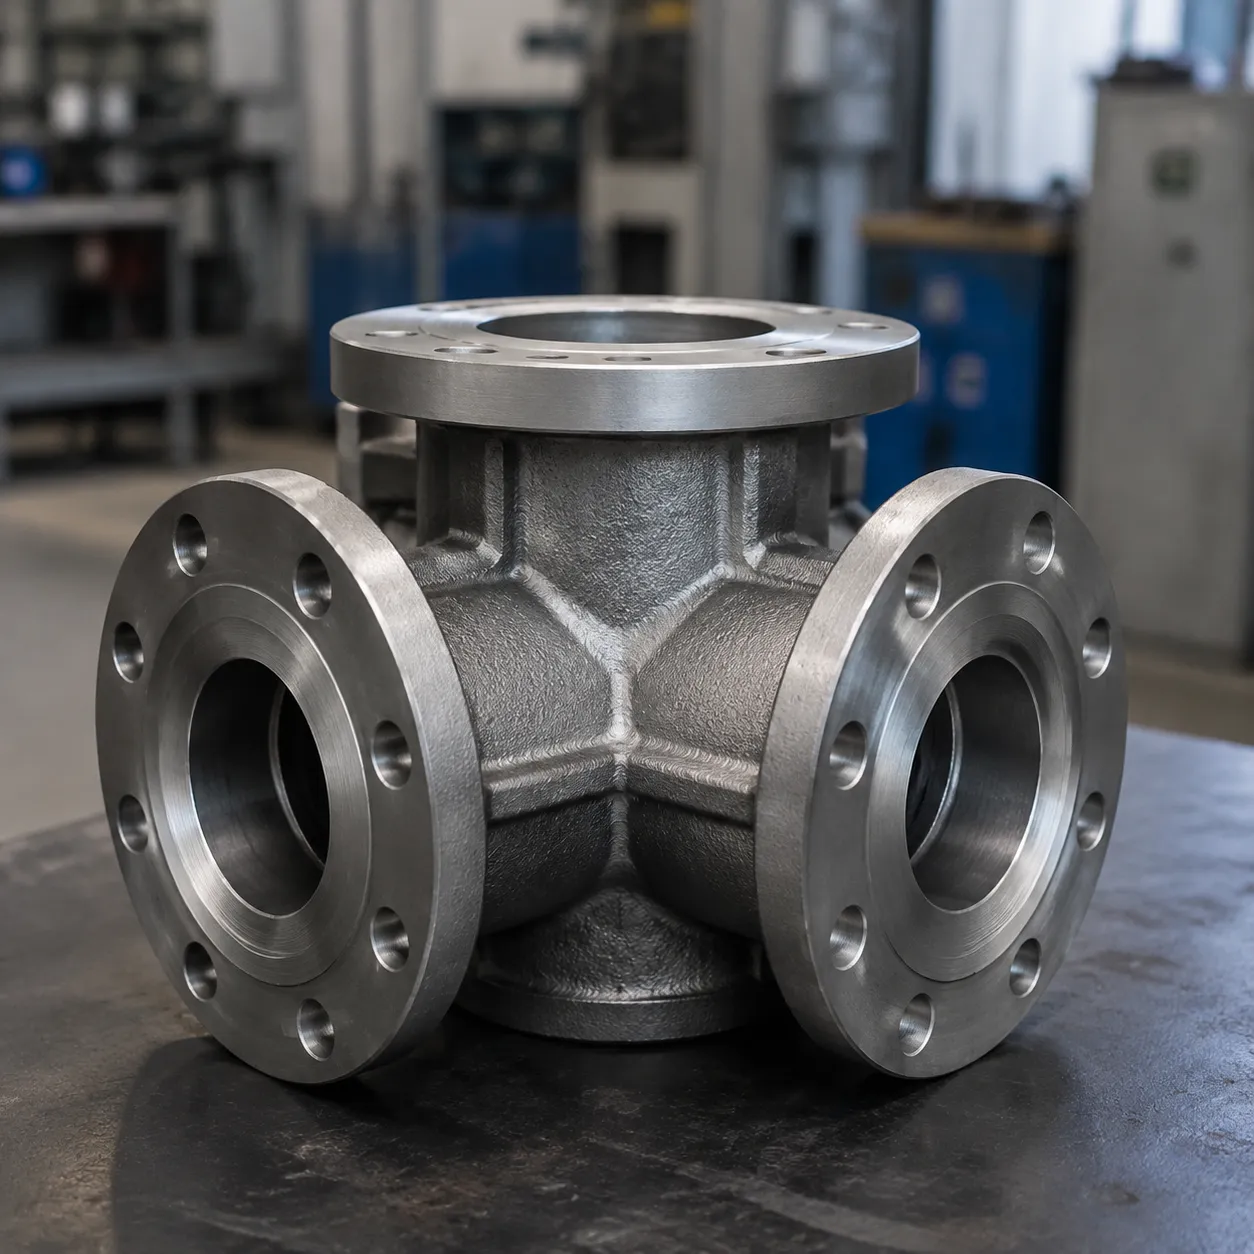
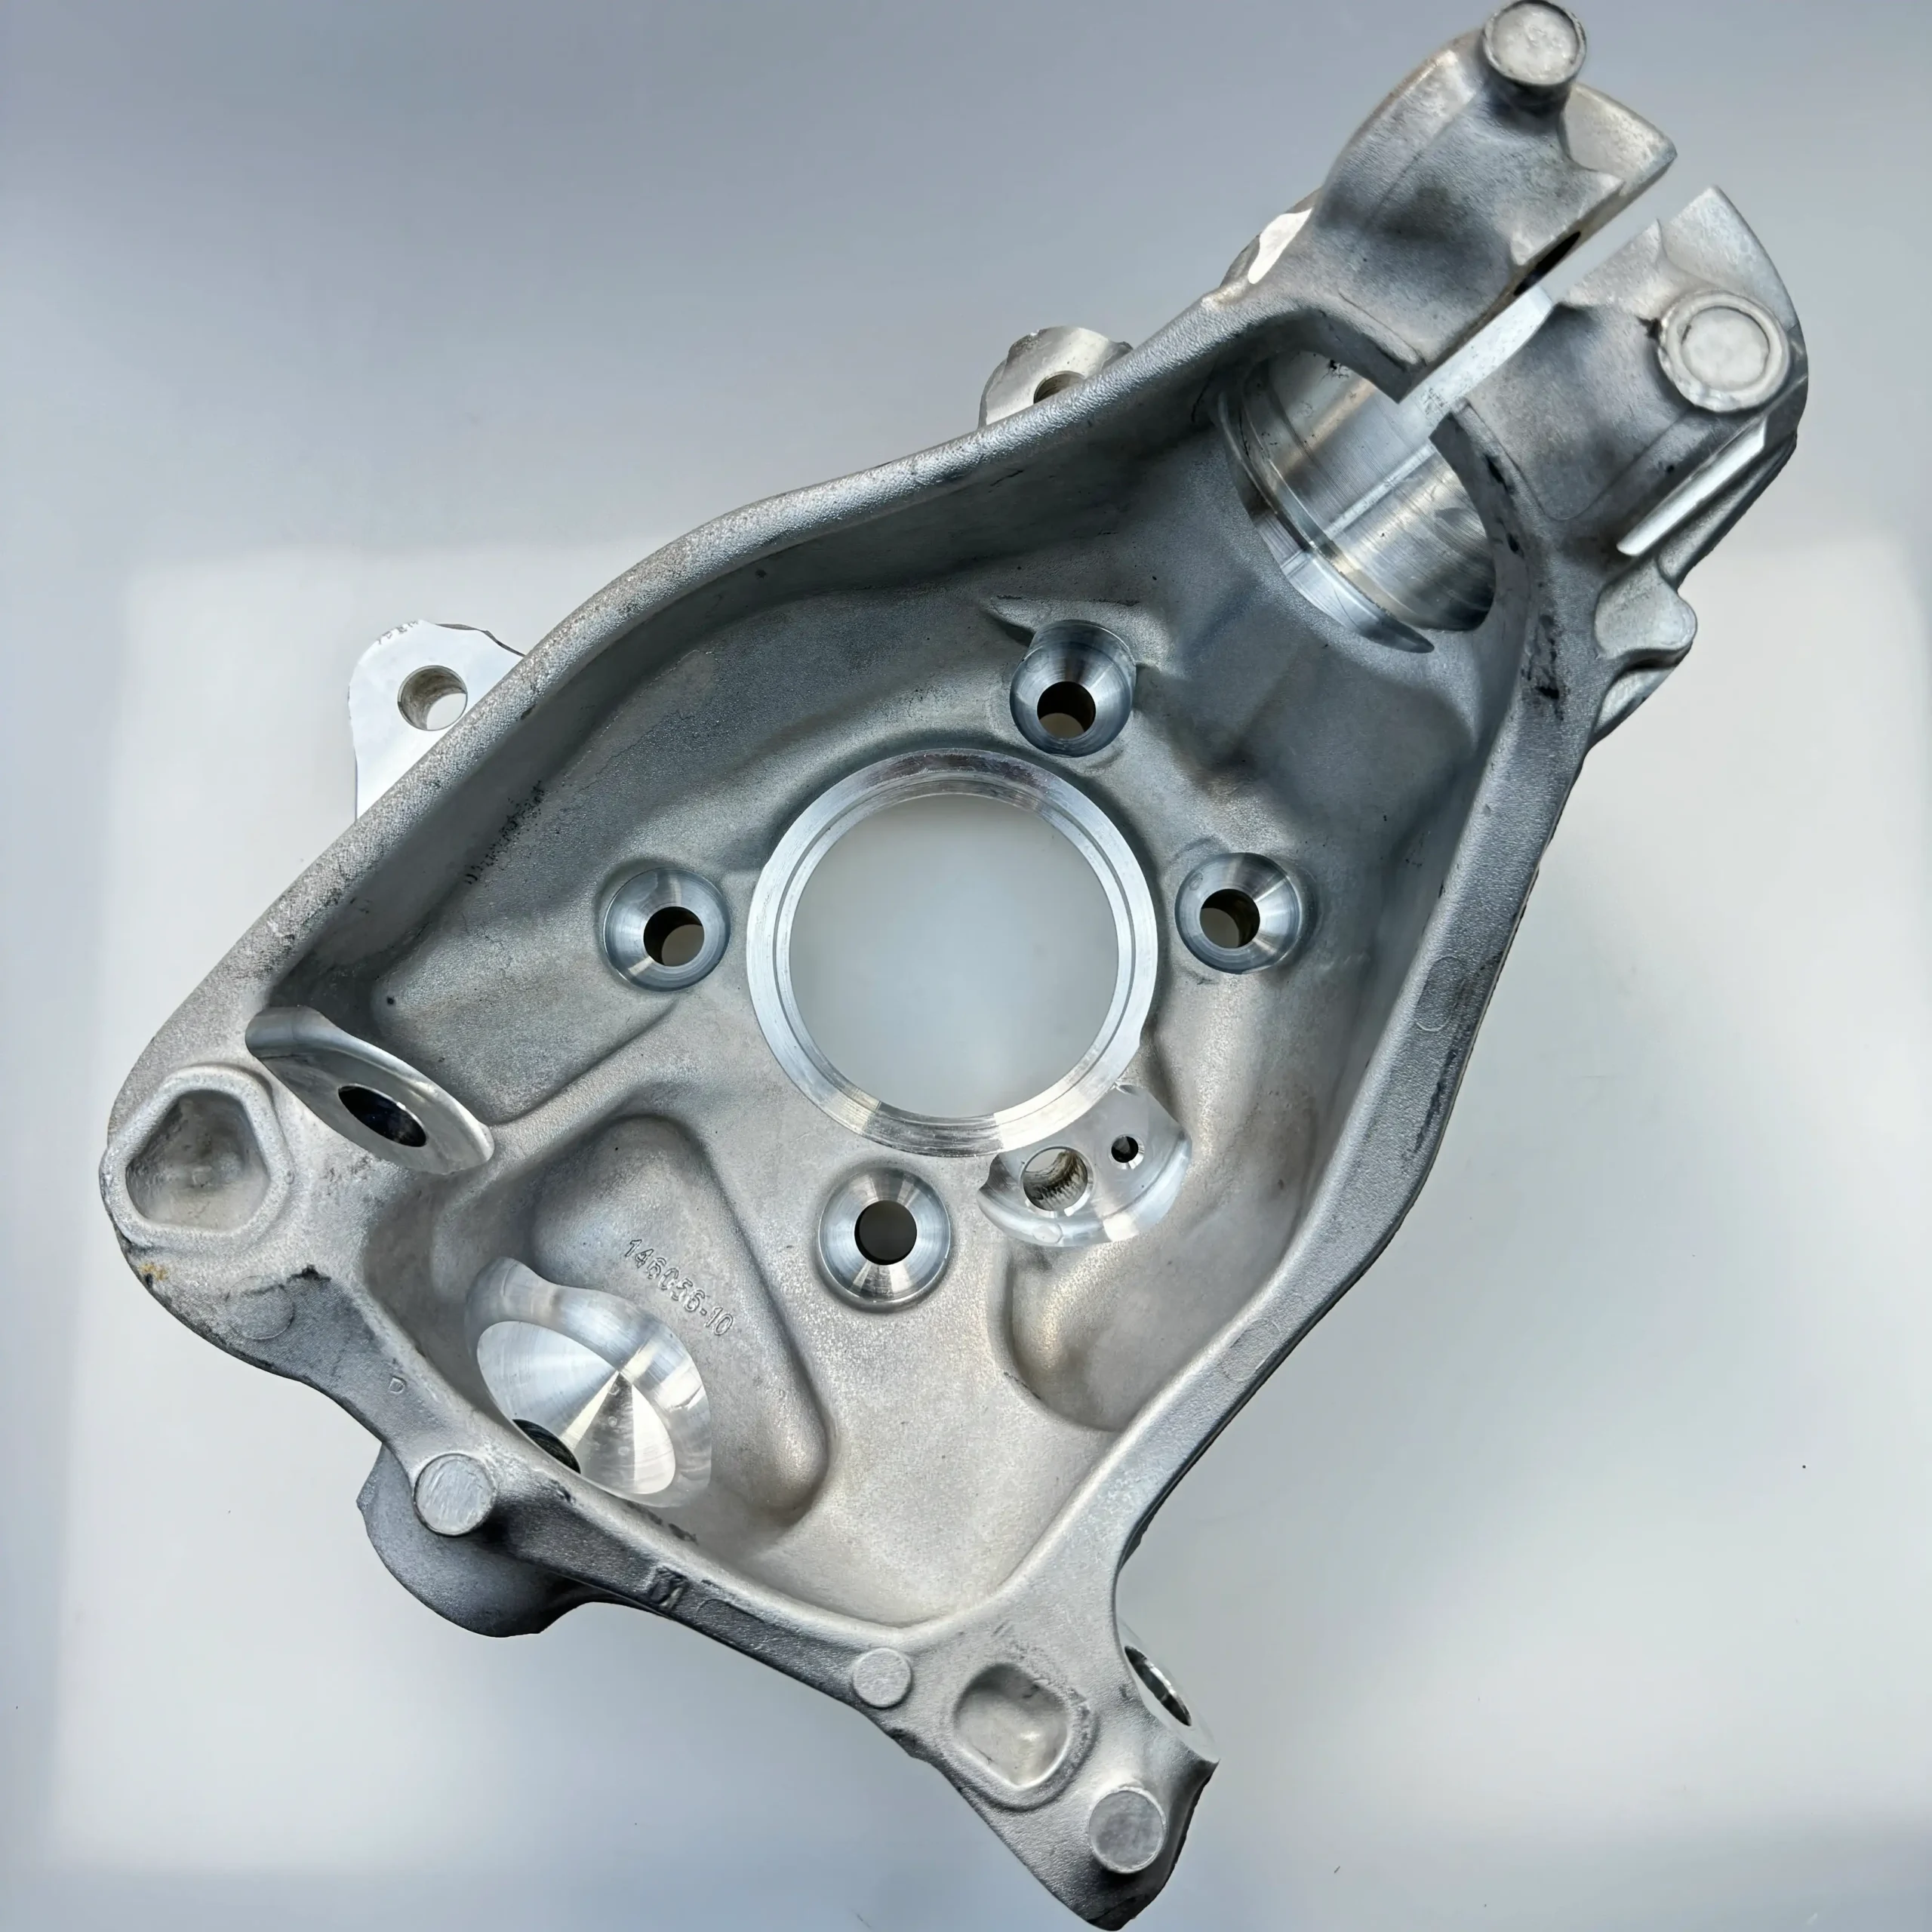
用於汽車零件的碳鋼投資鑄造是一種先進的製造方法,旨在生產高完整性、複雜的金屬零件,用於關鍵的汽車組件。結合碳鋼的天然冶金優勢與精密失蠟工藝,該流程能生產接近淨形的零件,並達到線性公差為 ±0.005 英寸/英寸 以及表面光潔度達到 125 RMS 的鑄造狀態。.[1] 汽車原廠與Tier-1供應商依賴此方法,用以取代複雜的多件組裝,轉而採用堅固、整合的單件金屬鑄件。.
精密失蠟鑄造工藝
這個 失蠟投資鑄造 循環能在大量生產中提供重複性與尺寸控制:
- 模型製作: 模具注入蠟料形成犧牲性模樣。為快速原型製作與功能設計驗證,亦可使用無模具的3D列印模樣,免除前期模具延遲。.
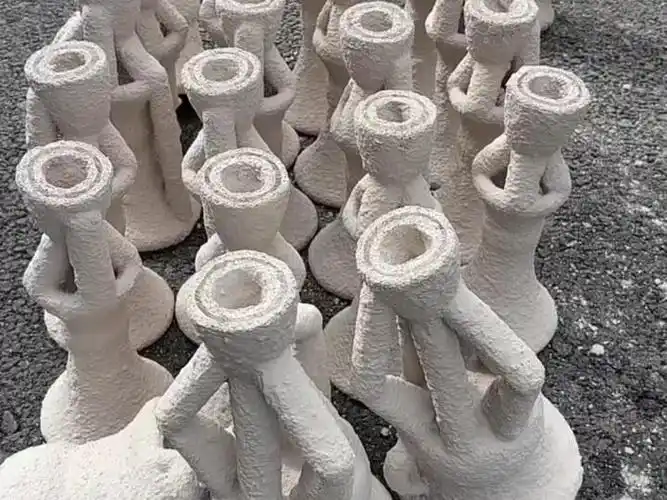
- 陶瓷模具製作: 蠟模組浸入耐火泥漿並覆蓋陶瓷灰泥,以建立堅固且耐高溫的殼型模具。.
- 脫蠟與燒結: 高壓釜將蠟模融化,留下精確的負模腔。.[2] 接著將殼體進行高溫燒結,以燒除殘留物並提升殼體強度。.
- 澆鑄與固化: 除氣、感應熔融的碳鋼被倒入預熱的模具中,確保薄壁與複雜幾何形狀的完全填充。.
- 敲模與切割: 冷卻後,陶瓷殼被機械移除,閘門和流道從鑄造的汽車零件上切斷。.
為何碳鋼是汽車製造的理想選擇
碳鋼在機械韌性、可加工性與成本效益之間提供了最佳平衡,適用於關鍵任務的汽車系統:
- 機械韌性: 提供結構屈服強度、延展性和疲勞耐久性,能夠承受底盤、懸吊和傳動系統應用中的高循環負荷。.
- 熱處理適應性: 能快速響應標準熱處理工藝——如正火、淬火和回火——,允許定制特定的表面硬度和核心韌性。.
- 零件整合與輕量化: 用一體成型的鑄件取代多件模壓件、支架和焊接件,消除故障點,同時降低整車組裝重量。.
- 材料經濟性: 提供一個可靠且具有成本效益的替代方案,無需犧牲在動態道路和傳動系統應力下的結構完整性,避免使用特殊合金。.
汽車零件用碳鋼投資鑄造等級
我們的鑄造廠能鑄造各種碳鋼和低合金成分,並使用光譜儀驗證每次熔煉的成分。.
低碳鋼(軟鋼)
低碳鋼 - 如 AISI 1018 和 1020 - 含約0.05-0.30%的碳,屬於軟鋼範圍。.[3] 這些合金具有優越的延展性、高抗沖擊性和出色的焊接性,是用於支架、連桿和安全鎖裝置的首選,這些零件必須吸收能量而不易脆裂。.
- 主要特點: 高韌性、易於成型且焊接可靠。.
- 二次加工: 雖然這些零件在鑄態下質地較軟,但當需要局部表面耐磨性時,它們對滲碳等表面硬化處理有極佳的反應。.
- 汽車裝配: 流體系統接頭、排氣管固定支架及底盤固定耳片。在評估鑄造金屬之間的製造取捨時,了解核心機械性能與 鑄鐵與低碳鋼之間的差異 有助於確保成品組件能夠承受道路衝擊而不會發生突發性故障。.
中碳鋼
碳含量大約在 0.3% 到 0.5% 之間,常見分為四個等級的中碳鋼系列——例如 AISI 1030、1035 和 1045——在結構強度和延展性之間提供了最佳的平衡點。.[3] 這些等級廣泛選用於汽車零件的碳鋼脫蠟鑄造,適用於承受持續機械循環和動態應力的零件。.
- 主要特點: 平衡的抗拉強度、良好的疲勞耐受性,以及適度的延展性。.
- 二次加工: 對標準的整體淬火、正常化(正火)以及淬火/回火處理反應極佳,可達到指定的汽車硬度標準。.
- 汽車裝配: 變速箱換檔撥叉、轉向節、傳動系統輪轂及引擎汽門機構支架。決定哪種成分符合您的生產目標,通常需要評估 高碳鋼、中碳鋼或低碳鋼哪一種最易於進行機械加工 在最終的 CNC 精加工期間。.
高碳鋼與低合金鋼
對於暴露於極端機械應力、劇烈摩擦或週期性衝擊的汽車零件,高碳鋼(碳含量約 0.6-1.0%)[3] 以及專門的低合金鋼(例如 4140 和 8620)能提供必要的結構完整性。.
- 高碳鋼: 提供卓越的硬度和耐磨性,適用於專用耐磨板、結構擋塊及高張力夾持五金。.
- 低合金鋼: 添加了鉻、鉬和鎳等元素,像 4140 這樣的合金可提供深層整體淬火、優異的降伏強度,以及在重載衝擊下的韌性。.
- 汽車裝配: 高應力渦輪增壓器硬體、差速齒輪、傳動軸法蘭和懸吊支點。.
| 材料類別 | 典型等級 | 拉伸與屈服性質 | 主要汽車鑄件 |
|---|---|---|---|
| 低碳 | AISI 1018、1020 | 高延展性、較低屈服點、優秀的衝擊吸收能力 | 排氣支架、車門鎖機構、液壓配件 |
| 中碳 | AISI 1030、1045 | 平衡的強度、中等延展性、可熱處理 | 換檔叉、離合器輪毂、轉向節 |
| 低合金/高碳 | 4140, 8620, 1060 | 高硬度、優越的疲勞極限、極佳的耐磨性 | 傳動系統齒輪、渦輪支架、重型懸吊連桿 |
二氧化矽膠與水玻璃在碳鋼汽車鑄件中的比較
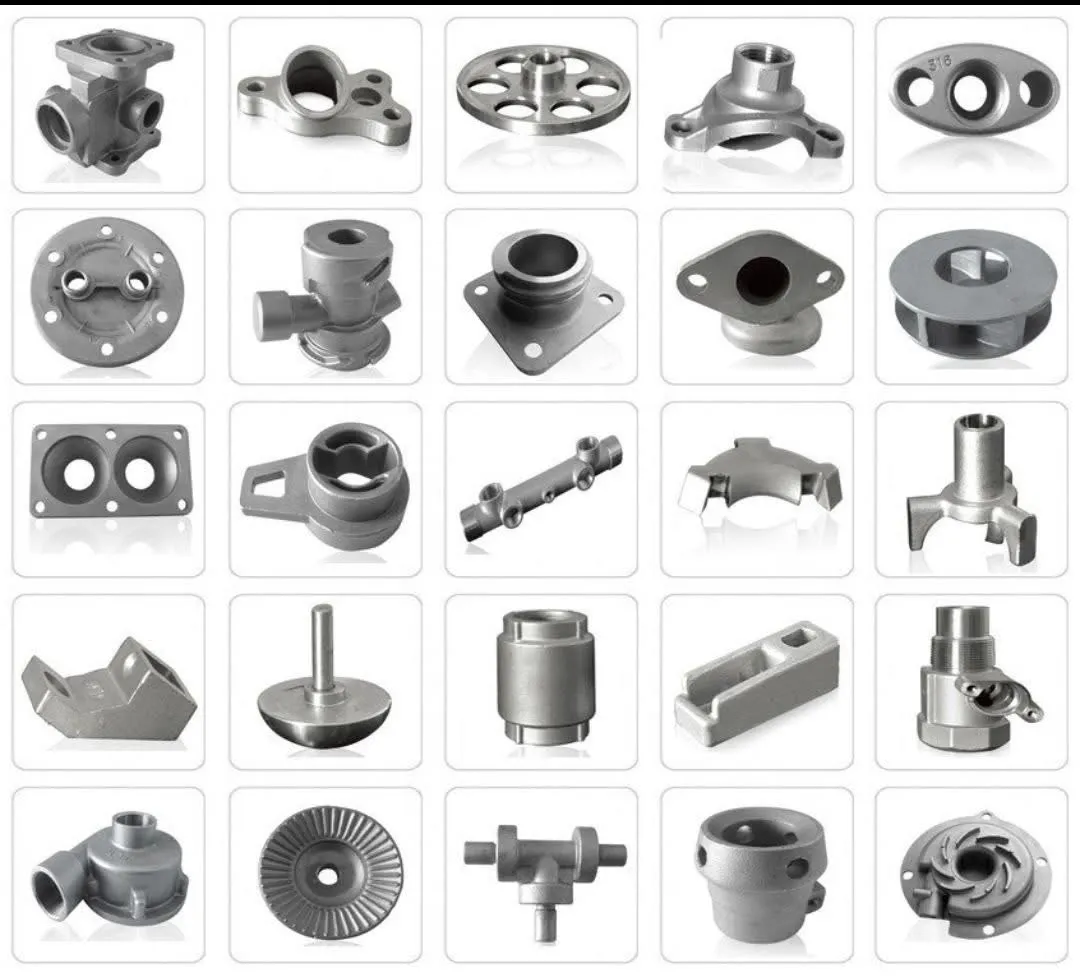
在生產時 用於汽車零件的碳鋼投資鑄造, 選擇適當的結合劑系統決定了尺寸精度、表面品質與生產經濟性。我們同時使用二氧化矽膠和水玻璃方法,以平衡性能需求與製造預算。.
高精度汽車零件的二氧化矽膠投資鑄造
二氧化矽膠鑄造 是我們在關鍵汽車應用中的主要方法。此過程使用純膠體二氧化硅粘結劑來建立高密度陶瓷殼體,提供嚴格的線性公差(通常為±0.005英寸/英寸)以及光滑的表面處理,達到125 RMS的未加工狀態。.[1] 它非常適合用於複雜、薄壁的汽車零件,例如渦輪增壓器硬件、變速器連桿以及液壓系統配件,這些零件通常需要最少的次級數控加工。對於需要嚴苛機械性能的零件,我們的團隊運用類似我們專業技術的先進工藝, 合金鋼鑄造工藝結合,用於高精度CNC零件 以維持嚴格的冶金完整性。.
水玻璃鑄造法,用於成本效益高的零件
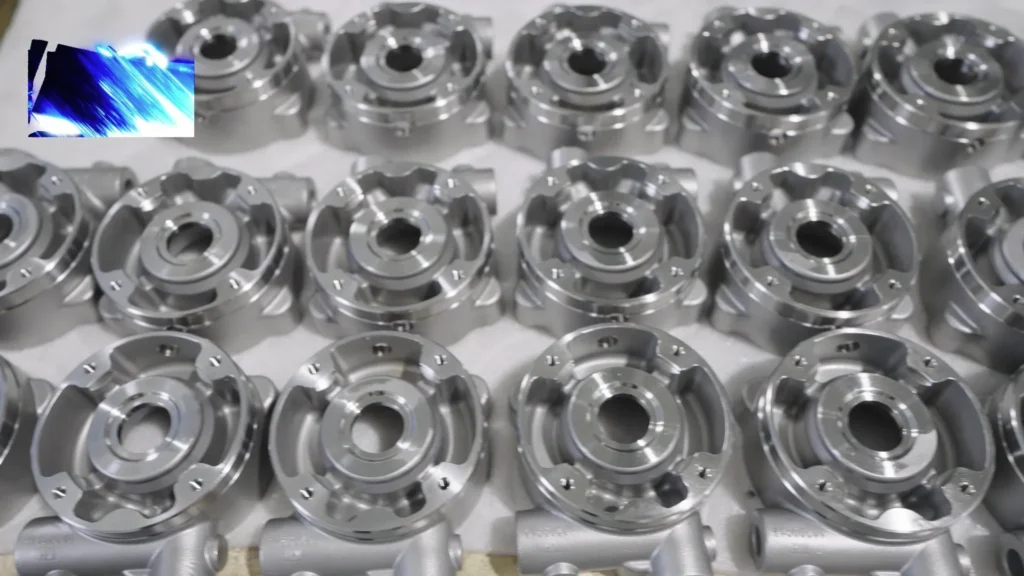
水玻璃鑄造為較重、產量較高的碳鋼汽車零件提供了一個經濟實惠的解決方案。利用硅酸鈉結合劑系統,該方法顯著縮短了殼體製作週期並降低材料成本。雖然其尺寸公差略寬於矽溶膠,且表面粗糙度較高,但在承受重負荷的結構零件、懸掛支架、拖曳鉤和底盤支座等經過鑄後加工僅在關鍵配合面進行的零件中,仍能提供優異的機械強度。.
工藝比較與選擇指南
選擇合適的投資鑄造工藝取決於您的汽車零件的具體幾何形狀、配合要求和產量需求。.
| 參數 | 矽溶膠鑄造 | 水玻璃鑄造 |
|---|---|---|
| 典型表面處理 | 125 RMS(約3.2微米)或更好 | 比矽溶膠更粗糙 |
| 線性尺寸公差 | 通常±0.005英寸/英寸[1] | 比矽溶膠更寬的線性公差範圍 |
| 壁厚能力 | 比水玻璃更薄的壁厚;最小值取決於合金和幾何形狀 | 比矽溶膠更厚的最小壁厚;取決於合金和幾何形狀 |
| 模具與殼體成本 | 中等至較高 | 低到中等 |
| 適用於汽車的最佳應用 | 引擎配件、閥門硬體、傳感器、渦輪支架 | 懸掛支座、車架支架、重型底盤硬體 |
| 次級加工需求 | 最小/近淺形狀 | 在關鍵基準點上的中等至高程度 |
碳鋼投資鑄造在汽車產業中的優點
我們利用 用於汽車零件的碳鋼投資鑄造 向Tier-1供應商和原廠提供超越焊接組件和鍛件的精密失蠟鑄件。.
| 性能指標 | 投資鑄造碳鋼 | 傳統焊接組件 |
|---|---|---|
| 尺寸精度 | 通常±0.005英寸/英寸 | 變化(熱變形風險) |
| 表面處理 | 約125 RMS 原始鑄件 | 粗糙,需要次級研磨 |
| 零件設計 | 整合成單一幾何形狀 | 多零件組合,帶有失效接縫 |
| 材料利用率 | 高近淺效率(廢料通常遠低於鋼坯加工) | 大量廢料來自減材加工 |
卓越的強度和耐磨性
- 機械韌性: 在關鍵底盤和傳動系統組件中承受高應力負荷而不變形。.
- 熱處理適應性: 易於正火、淬火或回火,以調整表面硬度和芯部延展性。.
- 性能穿戴: 淬火能力保護高磨損接觸面,延長整體使用壽命。.
複雜幾何形狀與嚴格的尺寸公差
我們的失蠟鑄造工藝允許汽車工程師設計出複雜且重量優化的幾何形狀,這些是標準加工方式難以或成本過高的。.
- 嚴格的公差: 我們可靠地維持 線性公差 通常在±0.005英寸/英寸範圍內,確保在自動裝配線上的重複配合。.
- 零件整合: 多個沖壓、焊接或螺栓連接的零件被組合成一個單一的整合鑄件。.
- 薄壁能力: 精細的內部通道、倒角特徵和輕量化網狀結構可以直接鑄造到零件中。.
降低加工和材料浪費
碳鋼投資精密鑄造直接從模具生產接近淨形的零件。.
- 最小剩餘材料去除: 零件只需在關鍵配合面、密封槽或螺紋孔進行少量的精加工。.
- 較低的循環時間: 接近淨形幾何大幅縮短機械主軸時間和模具成本。.
- 廣泛的製造協同: 雖然高應力動力傳動鏈依賴碳鋼,但結構鋼與輕量化外殼配對的系統可以整合互補的高精度, 鋁壓鑄服務 以達到最佳車輛重量目標。.
卓越的表面處理和結構完整性
與產生粗糙、凹坑表面處理的砂型鑄造方法不同,精密投資鑄造提供光滑、一致的表面處理,通常鑄態評級為125 RMS。.[1]
- 消除焊接接縫: 實心一體成型結構去除了焊接接合處,消除了應力裂紋與腐蝕的主要源頭。.
- 細晶粒結構: 受控的陶瓷殼模澆注與冷卻製程產生了均勻的微觀結構與緻密的冶金完整性。.
- 嚴格的品質驗證: 每件鑄件皆採用內部非破壞性檢測(NDT)——包含磁粉檢測(MPI)與放射線(X光)檢測——符合汽車與航太標準,以確保在道路狀況下具備無氣孔的結構性能。.
碳鋼鑄件的常見汽車應用
我們設計的 用於汽車零件的碳鋼投資鑄造 以承受極端機械應力、持續震動與劇烈的熱循環。汽車OEM廠與一階(Tier-1)供應商信賴我們的精密脫蠟鑄造製程,能將多件式組件整合為單一、近淨形(near-net-shape)的零件,從而減輕車重並消除薄弱的焊接點。.
以下為主要的汽車總成,我們的產品在其中 精密鑄件 能發揮最大的耐用度與性能。.
引擎與動力系統組件
雖然部分傳統缸體使用鑄鐵,但評估鑄鐵與低碳鋼之間的差異,說明了為何對於需要卓越衝擊韌性與延展性的動態動力系統硬體,鑄造碳鋼會是更佳選擇。.
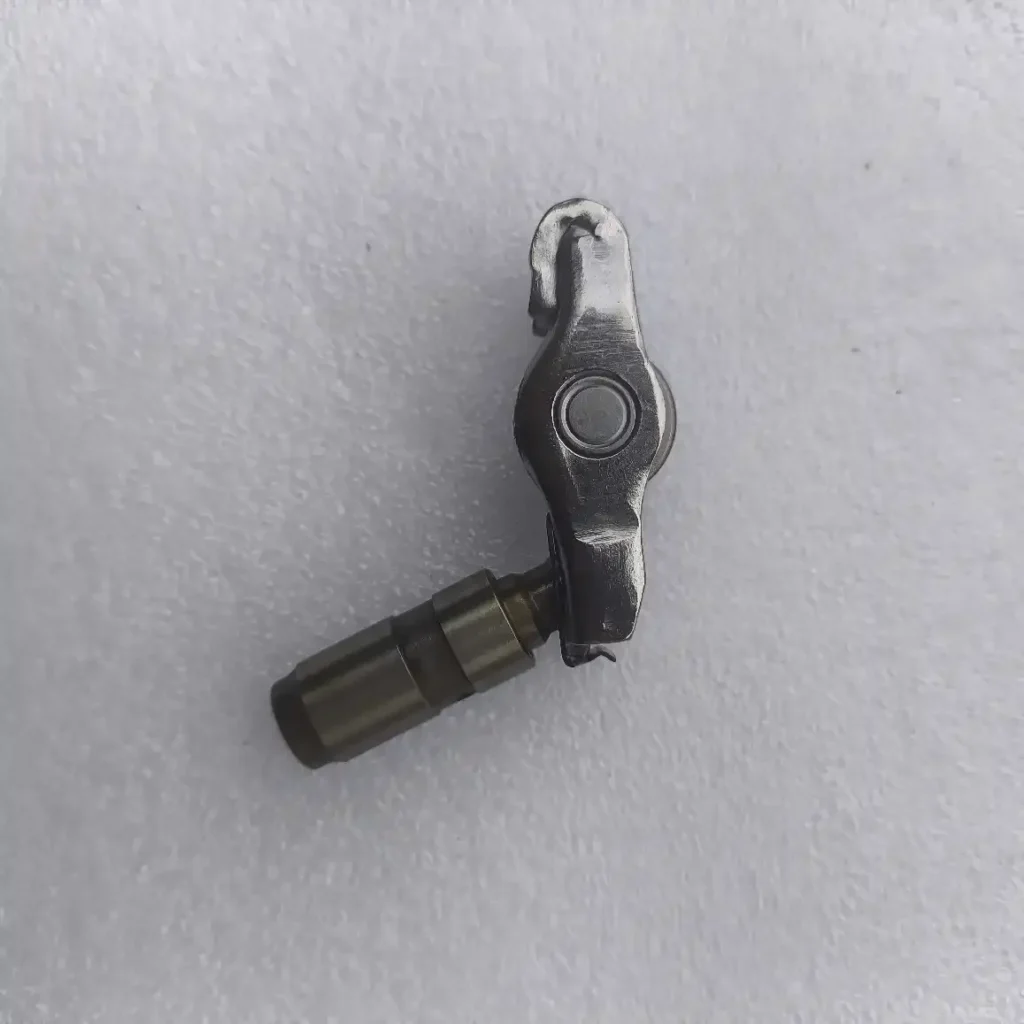
- 汽門機構零件: 搖臂、凸輪隨動件與汽門彈簧固定夾。.
- 安裝支架: 發電機支架、引擎支撐架與附件驅動支架。.
- 強制進氣硬體: 渦輪增壓器排氣洩壓閥臂、致動器連桿與高壓流體接頭。.
變速箱與傳動系統零件
我們鑄造高完整性碳鋼和低合金鋼零件,能在高扭矩傳遞下保持結構穩定:
- 換檔機構: 手動和自動變速箱的換檔叉、定位杆和選擇杆。.
- 傳動系統接口: 差速器蜘蛛齒輪、離合器輪心、萬用接頭軸套和傳動箱連桿。.
- 傳動系統支架: 振動阻尼支架和扭力臂錨點,維持傳動系統的對齊。.
底盤、轉向和懸吊系統
我們的精密鑄件提供所需的結構剛性,以吸收持續的道路反饋:
- 懸吊連桿: 控制臂支架、防傾桿端部支架和球接頭外殼。.
- 轉向零件: 轉向柱球頭、齒條-小齒輪支架和拉桿端。.
- 底盤子框硬體: 高應力結構連接件和拖曳鉤支架,設計用於吸收高衝擊負荷。.
制動與排氣硬體
我們生產可熱處理的碳鋼零件,優化於惡劣操作條件:
- 制動組件硬體: 卡鉗支架、停車剎車槓桿、踏板連桿和ABS感測器支架。.
- 排氣與排放安裝: 重型排氣吊架支架、下排管法蘭和歧管安裝凸耳,能抵抗熱疲勞而不裂開。.
表面處理與二次加工工藝
雖然我們的失蠟工藝能產生接近成品形狀且表面光滑(125 RMS),但關鍵的汽車組件仍需精確的後期加工。我們提供單一來源的二次製造,將您的碳鋼鑄件從粗略澆鑄轉變為可用於生產的安裝件。.
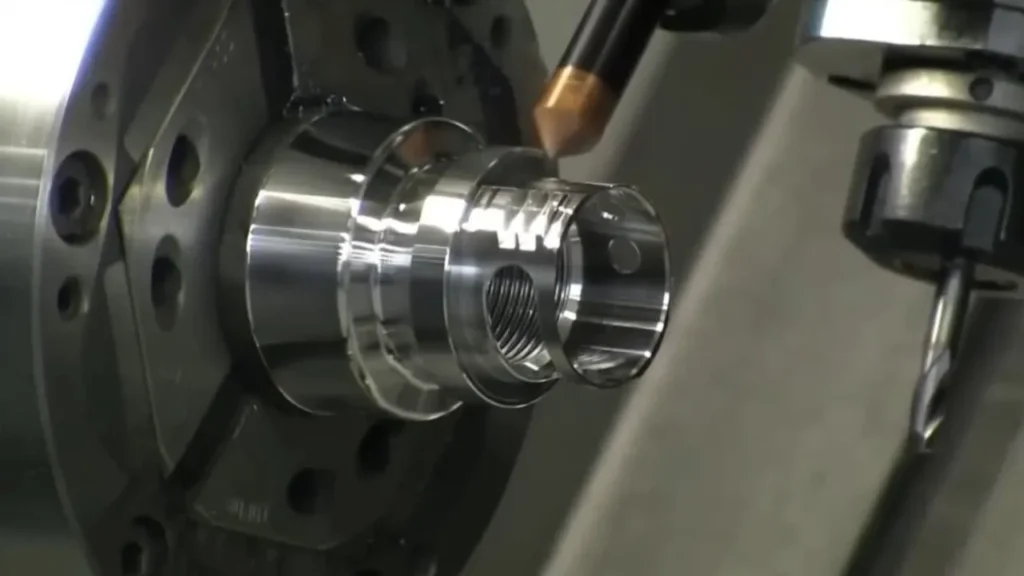
精密數控加工
即使採用±0.005英寸/英寸的標準鑄造線性公差,高應力汽車組裝仍需在配合面、軸承座和螺紋口達到微米級精度。我們透過專用的多軸次級銑削與車削整合先進技術, 線上CNC精密零件服務與即時報價. 這種鑄造車間與精密加工之間的無縫橋接,保證每一批生產的尺寸精度一致,同時縮短整體交貨時間。.
熱處理以提升機械性能
碳鋼合金通過校準的熱處理流程獲得其最終的機械性能。我們根據您的汽車功能負載曲線,量身定制熱處理循環:
- 正火: 精煉鑄造過程中粗大的樹枝狀晶粒結構,建立均勻的晶粒分佈並釋放內部應力。.
- 退火: 軟化鑄鋼以改善加工性和延展性,適用於高應力傳動系統應用。.
- 淬火與回火: 優化拉伸強度、屈服強度和表面硬度,適用於傳動系統中的耐磨零件,如換檔叉、支架和傳動連桿。.
表面塗層與防腐蝕處理
未經保護的碳鋼零件在暴露於道路鹽、引擎熱和濕氣時容易腐蝕。我們採用堅固的表面處理和防腐蝕屏障塗層,專為極端運行條件配方。無論您的零件位於引擎艙、底盤或底部,我們都確保每個零件符合嚴格的汽車鹽霧和環境抗性標準。.
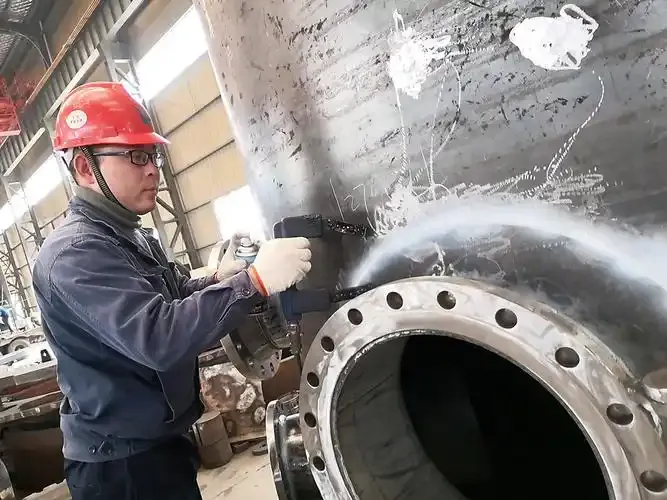
無損檢測(NDT)與品質檢驗
在ISO 9001:2015和AS9100 Rev D品質框架下運作,我們對每一件碳鋼投資鑄件進行嚴格的內部品質驗證:
- 磁粉探傷(MPI): 對於鐵磁性碳鋼來說,MPI快速揭示表面及近表面微裂紋或不連續性。.
- 射線檢測(X光): 符合Nadcap標準的體積檢查,檢查內部結構以確保無內部空洞、夾雜或收縮孔隙。.
- 光譜分析: 逐批化學成分分析,證明碳、錳及微量合金元素的百分比符合精確的熔煉規範。.
- CMM 尺寸驗證: 自動座標測量機在包裝前驗證複雜輪廓、GD&T標註和嚴格的圖紙公差。.
如何選擇碳鋼汽車鑄件的鑄造廠
選擇合適的製造合作夥伴 用於汽車零件的碳鋼投資鑄造 直接影響零組件的可靠性、交貨期與組裝成本。汽車 OEM 原廠委託製造商與第 1 階(Tier-1)供應商需要兼具大批量生產效率與嚴格冶金控制的鑄造廠。我們提供可靠、高品質的精密鑄件,專為承受道路上嚴苛的運作應力而設計。.
定制工具與快速原型製作能力
我們提供全方位的模具與快速原型製作服務,在大量製造前最佳化零組件幾何形狀:
- 廠內模具製造: 經精密加工的金屬模具,專為在長期生產過程中達到嚴格公差與可重複的尺寸精確度而設計。.
- 無模具 3D 列印蠟模: 快速原型製作能力,讓汽車工程師能夠驗證外形、配合度與機械功能,而無需負擔前期硬模的高昂費用。.
- 可製造性設計 (DFM): 工程支援,將多件式焊接件整合為單件、近淨形碳鋼鑄件,以減輕車輛淨重並消除組裝接頭。.
汽車品質認證(IATF 16949 / ISO 9001)
我们的製造作業遵循嚴格的 ISO 9001 與 AS9100 品質管理系統,將航太級的品質控制直接應用於汽車生產線上。每批熔煉皆經過嚴格的光學發射光譜儀檢測,以確保低、中、高碳鋼等級具備確切的化學合金成分。每批出貨皆附有完整的批次可追溯性與材料測試報告(MTR),以支援您的法規遵循稽核。.
端到端生產與品質保證
我們以單一來源製造商營運,在同一個廠房內處理完整的生產週期:
- 完整統包製程: 從原始蠟模組裝、脫蠟陶瓷殼模製作到精密 CNC 加工與受控熱處理(正常化、淬火與回火)。.
- 全面的 NDT 驗證: 廠內非破壞性檢測,包含用於表面與次表面完整性的磁粒檢測(MPI)、用於內部健全性的數位放射線(X 光)檢測,以及用於驗證 GD&T 標註的 CMM 座標尺寸檢查。.
- 製程適應性: 在理解金屬成型中的權衡之際——例如比較 砂型鑄造與壓鑄的取捨 針對一般結構組件——我們的脫蠟碳鋼製程可提供卓越的表面處理(通常為 125 RMS)與嚴格的線性公差(±0.005 英吋/英吋),這對關鍵任務動力傳動系統與傳動系統五金至關重要。.
請寄送圖面與年度產量目標,以便我們為您的下一個汽車零件碳鋼脫蠟鑄造詢價(RFQ)推薦矽溶膠或水玻璃模具、材質等級與熱處理路徑。.