什麼是黏結劑在熔模鑄造中的作用?
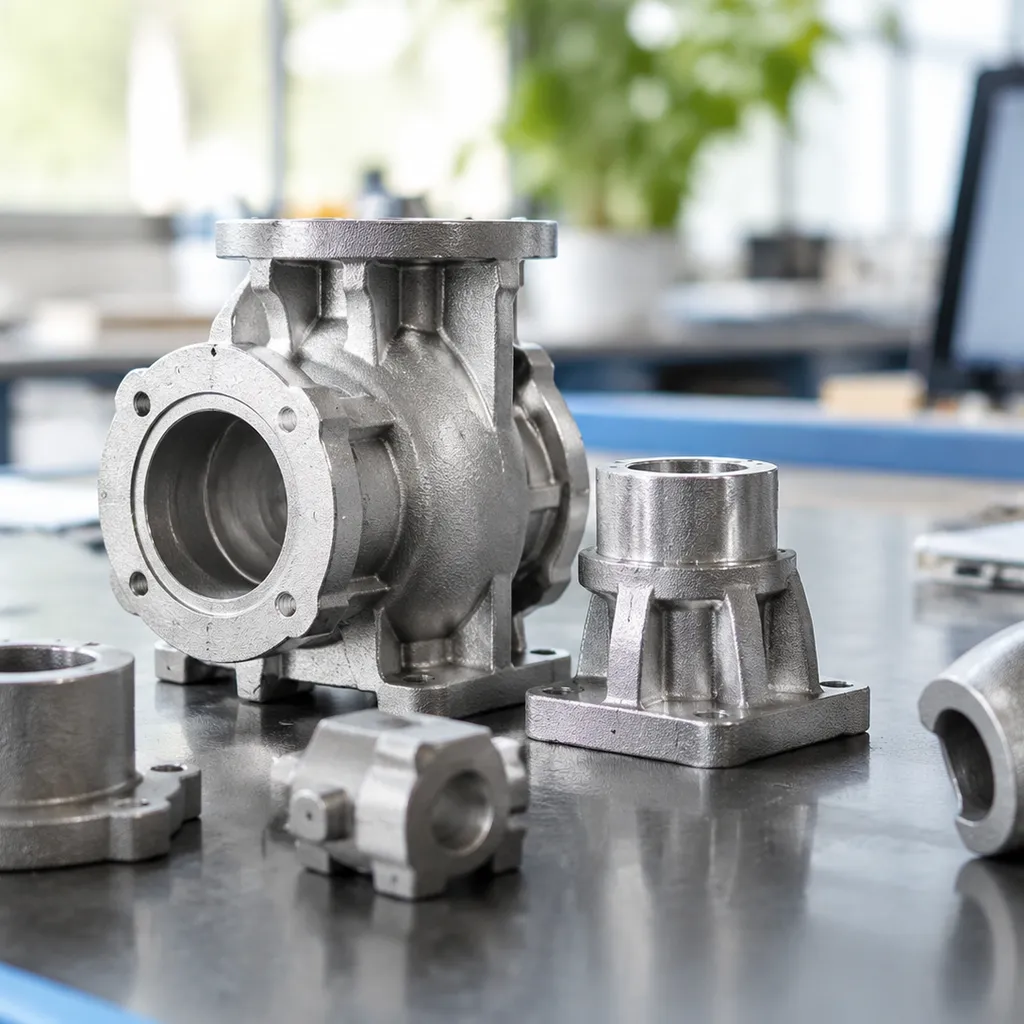
熔模鑄造又稱失蠟鑄造,可製造形狀複雜、接近最終尺寸的金屬零件,並具備嚴格的尺寸公差與優異的表面光潔度[1]. 。最終鑄件的完整性在很大程度上取決於塑造其形狀的模具:高品質的陶瓷殼[2].
了解 黏結劑在熔模鑄造中的作用 是掌握殼體製作、預防缺陷及提升整體鑄造性能的關鍵。.
陶瓷殼的製作流程
製作高精度的熔模鑄造模具,需要遵循可重複執行的多步驟浸漬流程:
- 模具組裝: 將可犧牲的蠟模射出成形並進行檢驗,再安裝於中央蠟製澆道上,組成樹狀結構。.
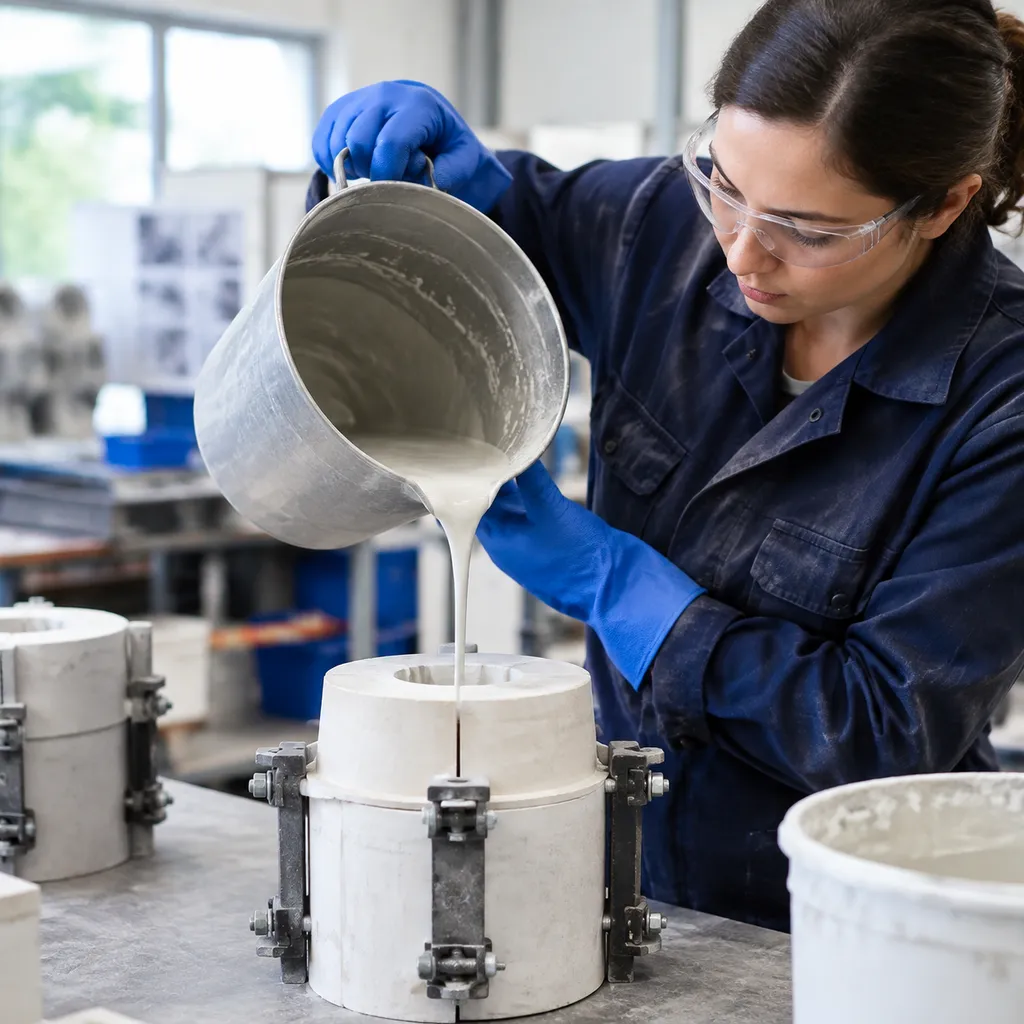
- 陶泥浸漬: 將蠟模組件浸入液態耐火漿料中,該漿料含有液態黏結劑(例如膠體二氧化矽)及細粒耐火粉料。.
- 撒砂: 透過降雨式撒砂機或流化床,將較粗的耐火顆粒附著於濕潤的漿料層上。.
- 受控乾燥: 每一層塗層都必須經過嚴格控制的乾燥循環,藉由調節氣流、溫度及相對濕度,使黏結劑固化並將耐火材料結合在一起。.
- 重複: 重複進行浸漬、撒砂及乾燥循環數次,以形成足夠厚度的結構殼壁,之後再進行脫蠟及高溫焙燒。.
為什麼黏結劑是模具製作不可或缺的材料?
黏結劑是整個模具製作流程中的化學骨幹。若沒有經過精確配製的黏結劑系統,耐火粉末便無法附著於光滑的蠟模表面,也無法形成緊密結合的陶瓷屏障。.
| 黏結劑的作用 | 對鑄模品質的直接影響 |
|---|---|
| 漿料懸浮性 | 使高密度耐火粉料均勻懸浮,防止沉降及塗層分布不均。. |
| 模型潤濕性 | 降低液體表面張力,使漿料能完整呈現每一處精細結構與倒勾特徵,避免產生空隙或氣泡。. |
| 黏結基質 | 透過化學作用將撒砂顆粒與陶瓷粉料結合,形成堅固且不易剝落的殼體結構。. |
| 操作耐久性 | 建立足夠的早期黏結強度,以承受搬運過程中的機械應力及高壓釜脫蠟時的壓力。. |
黏結劑透過控制模具製作過程中的懸浮、附著及黏結階段,直接決定陶瓷殼模是否能承受金屬澆注時極端的熱負荷與機械負荷。.
精密鑄造中黏結劑的核心功能
在我們的鑄造作業中,黏結劑是維持陶瓷殼模完整性的主要化學黏著劑。適當的 黏結劑在熔模鑄造中的作用 可確保漿料形成連續且無缺陷的模具,使其能在金屬澆注過程中承受嚴苛的熱應力與物理應力。.
用於維持殼模完整性的耐火材料黏結
液態黏結劑的主要功能——通常為 膠體二氧化矽 或矽酸乙酯溶液——是使細微的 耐火材料 均勻懸浮於浸漿中。在每次 漿料塗覆 循環中,漿料會均勻潤濕可犧牲的蠟模,消除氣穴,並將粗顆粒耐火灰漿牢固地嵌入緊密結合的基質中。.
提供關鍵的生坯強度與燒成強度
型殼必須承受兩個不同階段的機械應力:
- 生坯強度: 在常溫乾燥及初期搬運過程中,黏結劑會在陶瓷顆粒之間形成物理連結。[4]. 這種生坯強度可防止蠟模在高壓釜脫蠟過程中因快速膨脹而導致模壁失效及型殼開裂。.
- 燒成強度: 當我們將陶瓷型殼預熱至高溫時,黏結劑會與耐火粉料一起燒結,形成極為堅固的陶瓷結合結構,足以抵抗流入的熔融合金所產生的靜壓與湍流。.
決定型殼的透氣性與熱穩定性
調整黏結劑比例可控制燒成模具的微孔隙結構。適當控制 殼層透氣性 可讓滯留的空氣與型芯氣體在澆注過程中順利逸出,直接避免氣體滯留及氣孔缺陷。此外,穩定的黏結網絡可在極大的溫差下維持高溫強度,這對於澆注我們的 金屬鑄造最佳材料指南.
確保尺寸精度與精細表面品質
黏結劑可控制第一層漿料塗層與蠟模表面之間的緻密程度。均勻且穩定的黏結基質可達到:
- 卓越 表面處理 (通常可達 125 Ra/3.2 µm 或更平滑的表面粗糙度)。.[3]
- 緊公差 尺寸精度 尺寸公差可控制在 ±0.005 英吋(±0.1 毫米)以內。.[3]
- 真正接近最終尺寸的鑄件成品,可減少昂貴的後續 CNC 加工工序。.
熔模鑄造中常用的黏結劑類型
選擇合適的黏結劑系統,將決定整體模殼製作策略。在我們的鑄造作業中,黏結劑在精密鑄造中的功能,決定了陶瓷模殼能否承受極高的澆注溫度,同時維持嚴格的尺寸公差。不同的黏結劑化學配方各有特性,能以不同方式平衡成本、生產週期與機械完整性。.
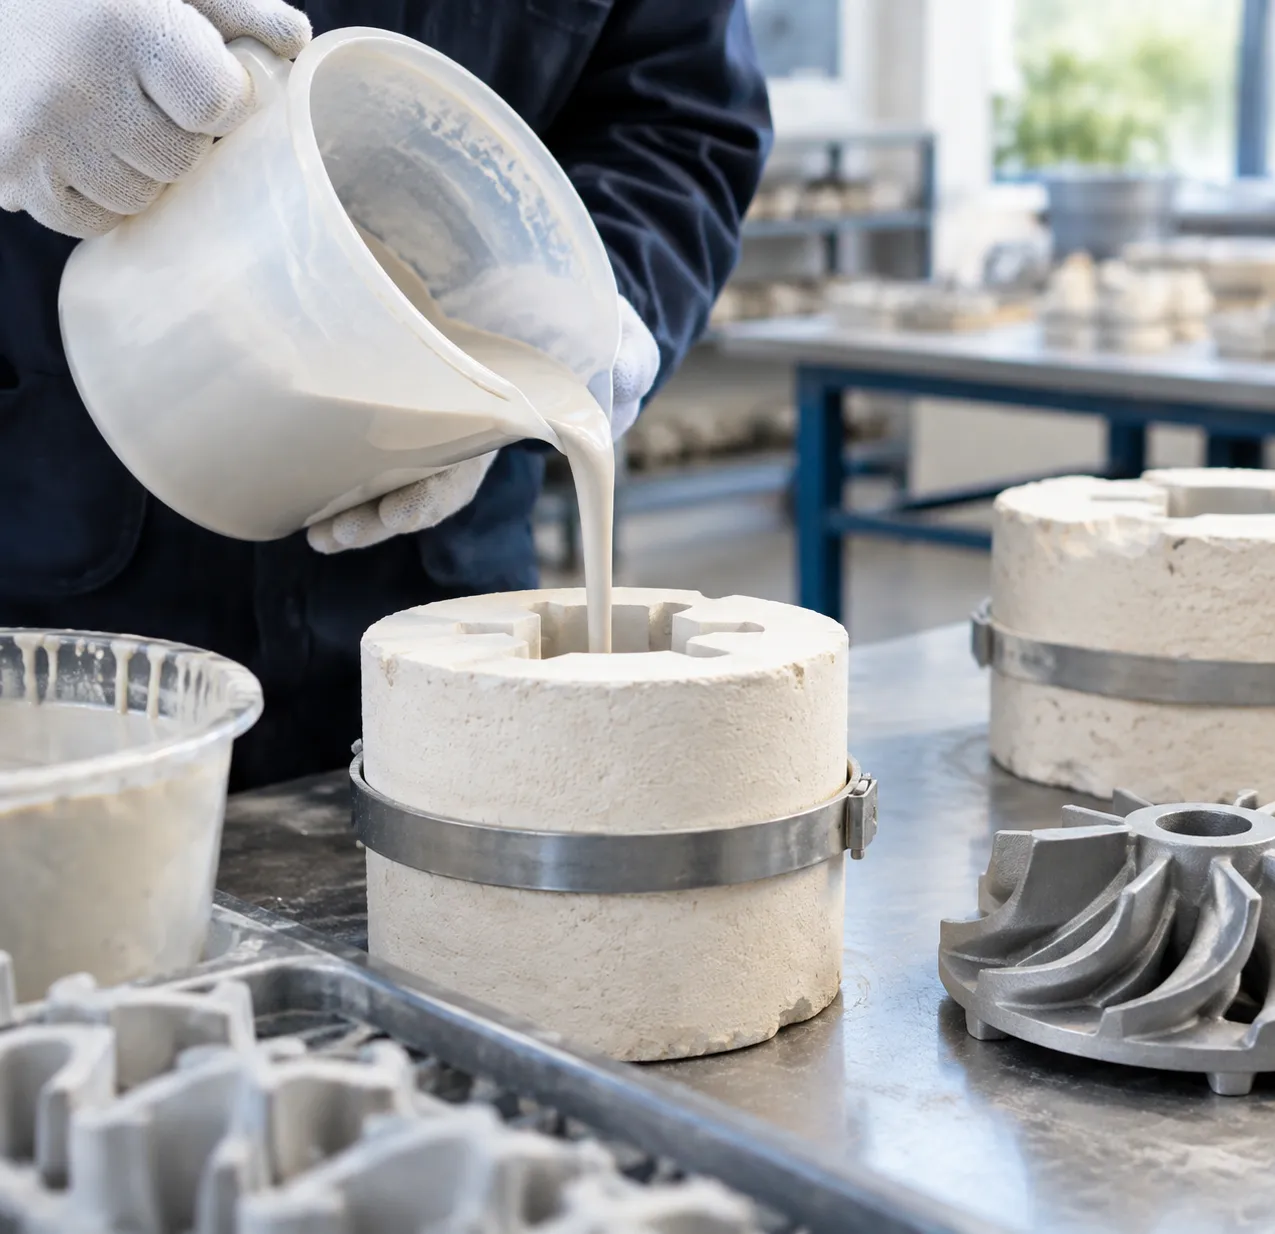
膠體二氧化矽(矽溶膠)
膠體二氧化矽是由微小二氧化矽顆粒形成的水性懸浮液,是我們製作精密零件時的首選材料。[5].
- 主要優點: 具有優異的燒結強度、高抗熱震性,以及可達 125 Ra(3.2 µm)的光滑表面品質。.
- 製程特性: 必須控制乾燥環境的相對濕度(RH),以確保各層漿料之間適當地形成交聯結構。.
- 最佳應用: 搭配專用的 矽溶膠與耐火粉末系統 對於鑄造不鏽鋼、超合金及複雜的航太設備零件而言,此系統至關重要,尤其是在尺寸穩定性不容妥協的應用中。.
水玻璃(矽酸鈉)
水玻璃是一種矽酸鈉配方,以快速凝膠的特性及低廉的初期成本廣為人知。它可透過化學催化劑或通入二氧化碳使模殼硬化,而非依賴耗時的蒸發乾燥程序,藉此縮短製模週期。.
- 主要優點: 模殼成形速度快、對乾燥設備的需求極低,且原料成本經濟實惠。.
- 限制條件: 與膠體系統相比,其耐火性較低,在極端熱負荷下更容易劣化,且表面較為粗糙。.
- 最佳應用: 適用於成本敏感型結構零件、一般五金零件,以及尺寸公差要求較寬鬆的碳鋼鑄件。.
矽酸乙酯系統
矽酸乙酯是一種以酒精為基礎的黏結劑,透過特定的水解與縮合機制硬化。在水性膠體二氧化矽技術尚未普及並獲得廣泛最佳化之前,它一直是業界快速製作模殼的標準材料。.
- 主要優點: 可快速自然風乾,不受環境高濕度影響;具有優異的熱膨脹匹配性,並能形成良好的生坯強度。.
- 製程注意事項: 涉及揮發性有機化合物(VOCs),因此需要專用的溶劑回收系統、通風設備,以及嚴格的環境處理規範。.
- 最佳應用: 適用於快速週期生產作業及特定合金澆注製程,並要求型殼在預燒結前具備可靠的穩定性,避免因長時間乾燥而造成生產排程積壓。.
現代精密鑄造中的黏結劑噴射技術
我們運用黏結劑噴射技術,將數位製造與傳統鑄造作業相結合。在此架構下,精密鑄造中黏結劑成型的基本功能,從液態漿料懸浮成型轉變為高精度的選擇性液滴沉積。無須再將蠟模樹手動浸入化學溶液中,列印噴頭會將液態黏結劑選擇性地噴射至陶瓷粉末或 PMMA(聚甲基丙烯酸甲酯)粉末床的各個層面,直接根據 CAD 數位資料即時製作模具或犧牲式模型。.
黏結劑噴射成型如何整合熔模鑄造
整合式添加黏結劑沉積技術可省去殼體製作過程中的多個易變步驟。黏結劑會逐層結合耐火細顆粒的特定區域,製作出可消失模型或直接形成陶瓷殼體。.
- 直接列印模型: 我們列印可犧牲式聚合物模型,在預熱過程中能乾淨地熔化或燒除,其表現與高品質鑄造蠟相同,不會留下灰燼殘留物。.
- 直接製作殼體: 透過將黏結劑直接噴射到二氧化矽或氧化鋁砂等耐火材料上,我們完全省去傳統的浸漬、撒砂及乾燥流程。.
- 簡化生產流程: 我們的專業 用於快速金屬原型製作的 3D 列印熔模鑄造服務 大幅將生產交期從數週縮短至數天,同時維持極為嚴格的尺寸公差。.
無需模具的快速模型與模具製作
在失蠟鑄造製程中,硬質模具通常是最大的一次性前期成本,也是造成交期延誤的主要瓶頸。.
- 零模具成本: 我們可直接根據 3D 設計檔案製作可投入生產的殼體與複雜模型,省去昂貴的鋁製射出模具。.
- 快速迭代: 當工程團隊更新圓角半徑或壁厚時,我們只需更新數位模型並立即重新列印,無須重新加工模具,也不會造成停機。.
- 小批量生產的可行性: 少量製造、過渡模具專案及快速交付原型製作,都能以符合經濟效益的方式實現。.
複雜幾何形狀的設計自由度
傳統模型成型需要設置拔模斜度、分模線及抽芯結構,才能安全地脫除蠟件。黏結劑噴射成型讓工程師不再受這些減材製程限制。.
| 設計能力 | 傳統模具 | 黏結劑噴射成型法 |
|---|---|---|
| 傾斜角度 | 必須(通常為 0.5° 至 2°) | 無需(支援 0° 拔模斜度) |
| 內部通道 | 受限於抽拔方向與陶瓷砂芯 | 高度複雜、曲面且可自支撐的結構 |
| 薄壁結構 | 可能導致填充不完全或模型變形 | 均勻、高解析度的結構壁面 |
| 零件整合 | 由多個零件組成,後續再進行焊接 | 單件式、一體成型的鑄件幾何結構 |
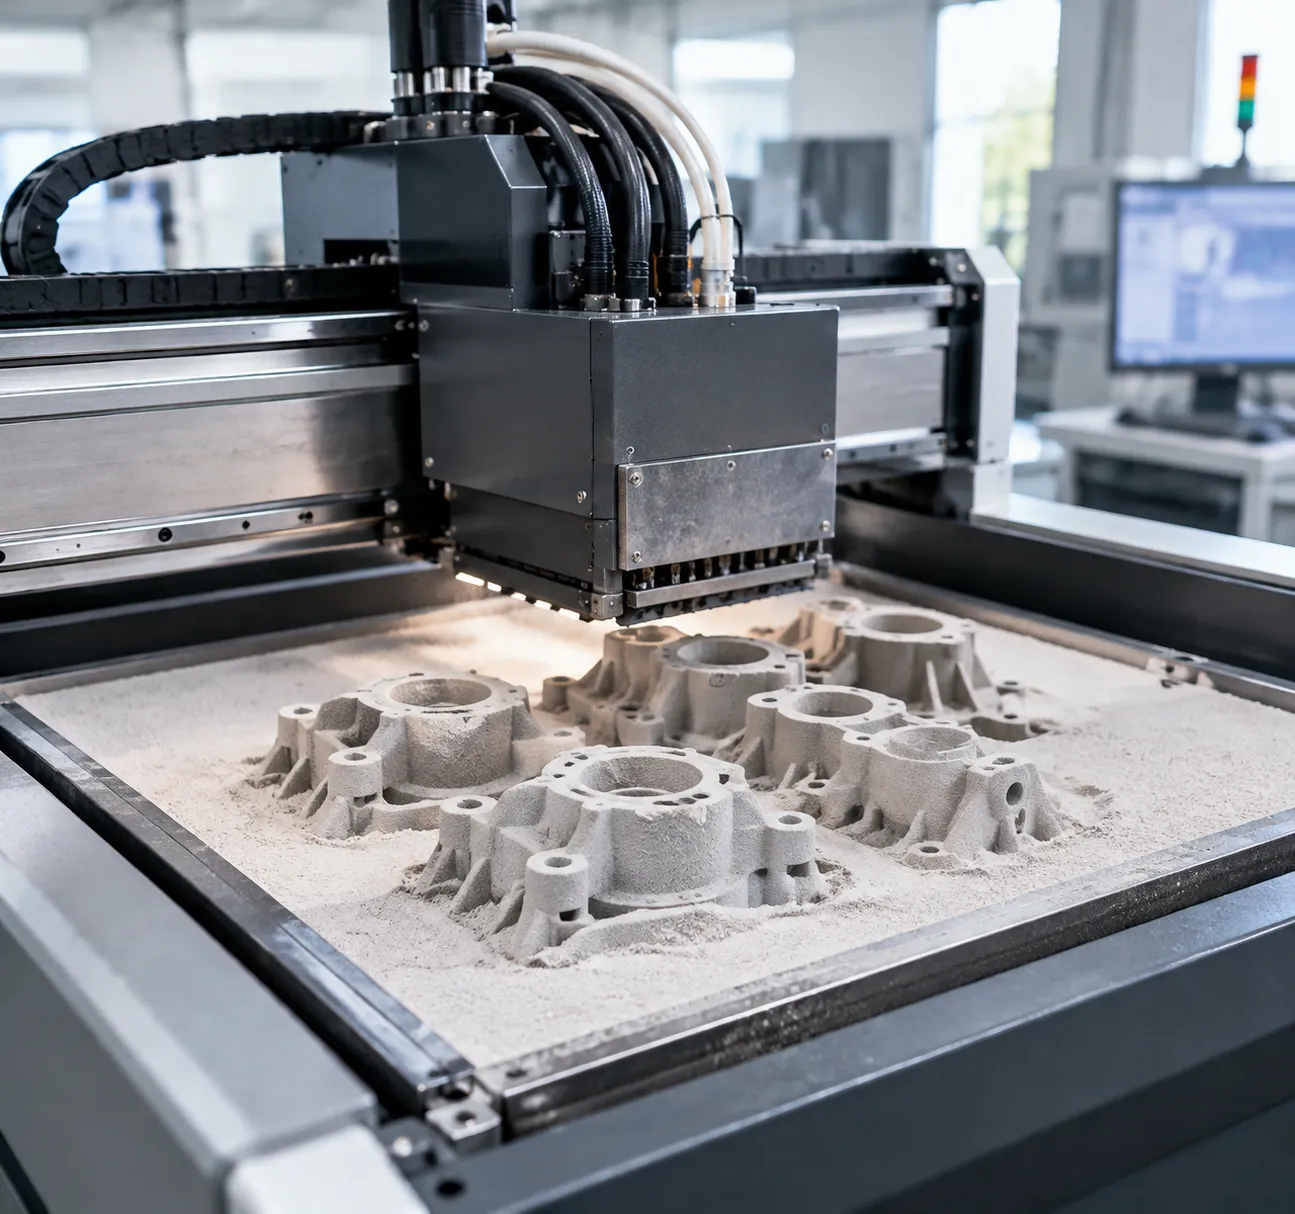
透過在微米尺度精確控制黏結劑用量與沉積模式,我們確保複雜拓撲結構、有機晶格網絡及深層內部通道皆具有均勻的生胚強度。最終成果是表面光滑、完整性高的表面品質,以及每個生產週期都能達到的優異鑄件良率。.
黏結劑鑄造用自硬性鑄模功能如何減少型殼缺陷
精細調整黏結劑在熔模鑄造中的功能,可讓我們直接控制模具的物理與熱學特性。在精密製造中,黏結劑不只是被動的載體,更是主動發揮作用的化學基礎,決定陶瓷型殼在極端條件下維持形狀的能力。.
將鑄造缺陷與型殼裂紋降至最低
脫蠟與澆注過程中的型殼失效,是精密鑄造產生報廢品的主要原因。適當調配黏結劑配方可直接防止這些問題:
- 消除剝落與夾雜物: 配比均衡的膠體二氧化矽黏結劑可確保耐火材料牢固附著於模具壁面,防止陶瓷碎屑剝落並混入熔融金屬中。.
- 抵抗脫蠟應力: 最佳化生胚強度,可使型殼承受高壓釜內蠟材快速熱膨脹所產生的應力,避免出現微裂紋。.
- 受控氣體排出: 調整型殼的透氣性,確保氣體能自然穿過模具壁排出,避免空氣滯留、氣孔及表面氣泡缺陷。.
高抗熱震性與耐壓性
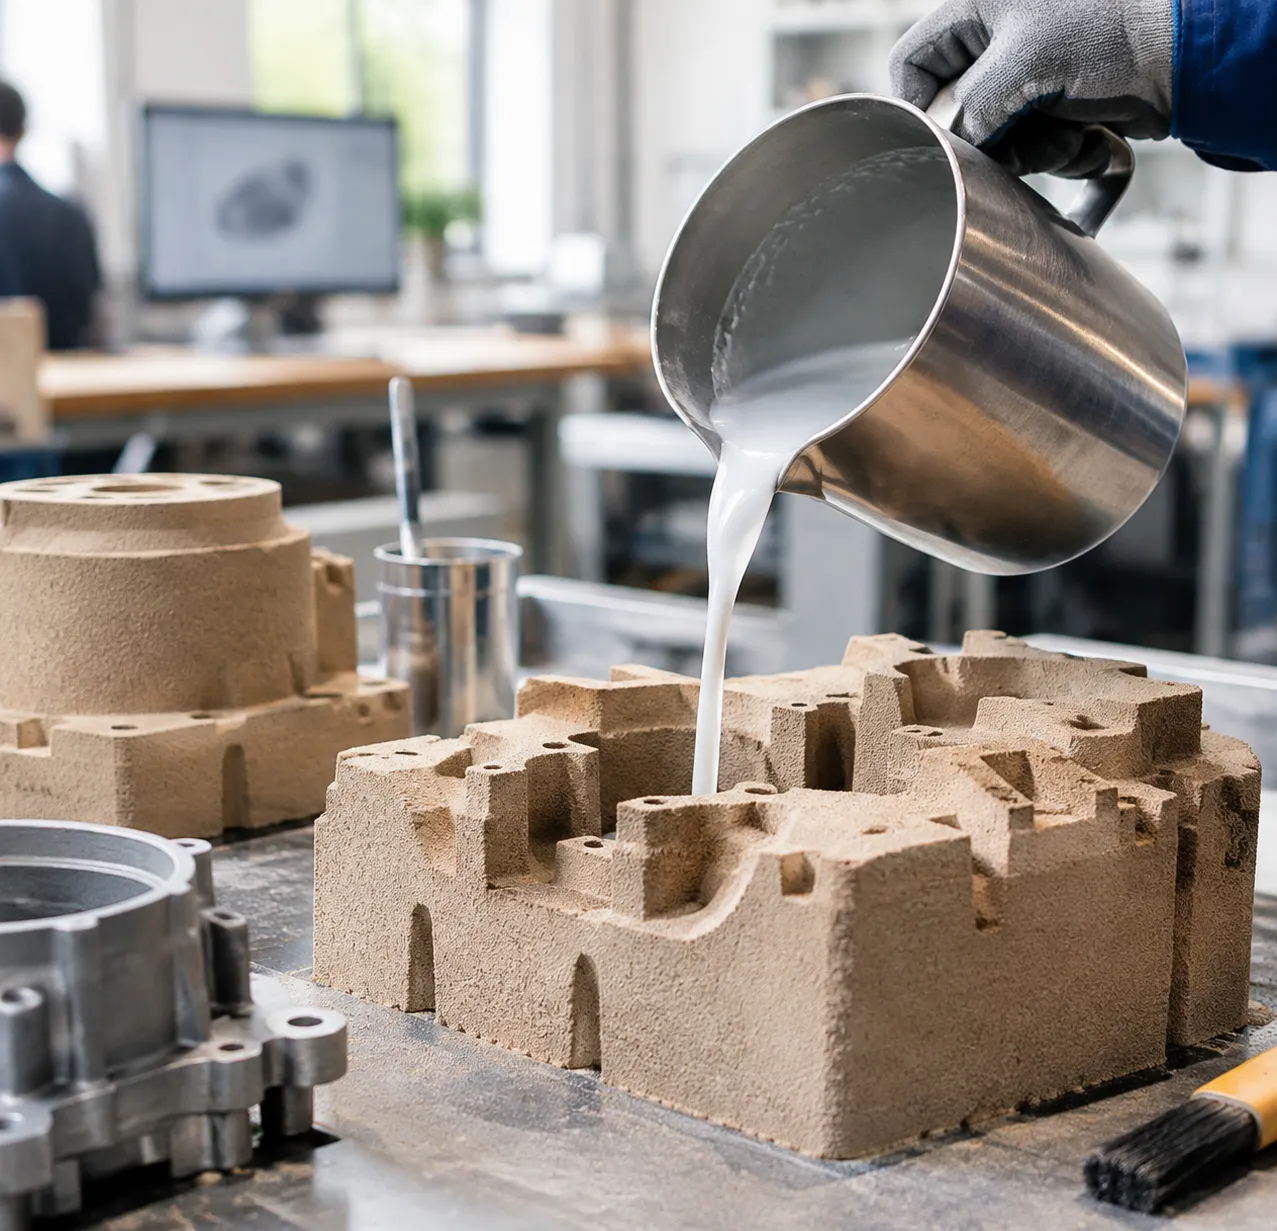
澆注熔融鋼、超合金或活性金屬時,模具必須承受劇烈的熱梯度變化與巨大的金屬靜壓。黏結劑在脫蠟燒除過程中完成充分燒結後,便會形成堅固且化學性質穩定的陶瓷基體。.
這種高溫燒結強度可確保型殼壁在承受重金屬重量時維持結構完整性,不會發生膨脹變形或塌陷。對於處理極端澆注溫度的工程團隊而言,參閱我們完整的 高性能合金與精密鑄造合金指南 有助於將特定金屬的凝固特性與適當的耐火模具規格相匹配。.
提升材料使用效率與成本效益
穩定漿料的特性可降低報廢率,並避免後續製程中成本高昂的二次修正:
- 近淨形精度: 高剛性模具可將尺寸精度維持在 ±0.005 英吋以內,減少加工餘量,並降低昂貴的 CNC 後加工成本。.
- 優異的鑄態表面光潔度: 均勻的漿料塗層可達到約 125 Ra(3.2 µm)的表面粗糙度,減少人工研磨、表面修整或化學拋光的需求。.
- 延長漿料槽的使用壽命: 適當監控 pH 值與溫度,可維持漿料的穩定性,防止過早凝膠化,並減少原料浪費。.
黏結劑在精密鑄造中的功能對各產業的重要性
精密鑄造能製造接近最終尺寸的金屬零件,而尺寸精度與複雜的內部流道都是不可妥協的要求。在各個關鍵產業中,主要的 黏結劑在熔模鑄造中的作用 在於確保陶瓷型殼在搬運過程中具備足夠的生胚強度,並在澆注時維持高溫下的結構完整性。評估製程能力時,比較 熔模鑄造與砂模鑄造 便能說明為何攸關任務成敗的關鍵零組件仰賴脫蠟鑄造製程的精密度。.
航空航天和防禦零件
航太零組件需要具備高強度重量比,並能承受極端的熱環境。我們採用精密鑄造,使用鎳基與鈷基超合金、鈦及不鏽鋼,製造結構複雜且符合飛行要求的零組件:
- 渦輪葉片與導向葉片: 鑄造具有複雜內部冷卻通道的零件,這些通道無法透過減材式 CNC 加工製造。.
- 燃油噴嘴與感測器外殼: 採用無拔模斜度設計的薄壁幾何結構。.
- 結構支架: 在維持卓越結構緻密度與抗疲勞壽命的同時,將重量減至最低。.
黏結劑能確保模具具備嚴格的剛性,以抵抗金屬液靜壓與熱衝擊,防止夾雜物進入高規格航太超合金中。.
醫療植入物與手術器械
醫療設備要求完美的表面光潔度、嚴格的公差及具生物相容性的材料。我們採用高純度膠體二氧化矽黏結劑系統,在澆鑄手術級不鏽鋼、鈷鉻合金及鈦材時,避免模具與金屬之間發生反應:
- 骨科植入物: 髖關節柄、膝關節組件及骨板採用近淨成形輪廓設計,以符合人體解剖結構需求。.
- 外科器械: 手術刀本體、鑷子及內視鏡外殼,皆須具備耐腐蝕性,並能承受反覆滅菌處理。.
- 可植入式外殼: 表面光滑且無孔隙(約 125 Ra/3.2 µm 或更佳),可減少成本高昂的二次人工拋光作業。.
汽車與發電設備
高性能汽車系統與工業渦輪機需要能承受高壓、腐蝕性流體及極端溫度的耐用零件。將鑄造與後續機械加工相結合,並採用 工業模具公司進行精密鑄造和CNC 可確保零件每次都符合預定的組裝公差要求:
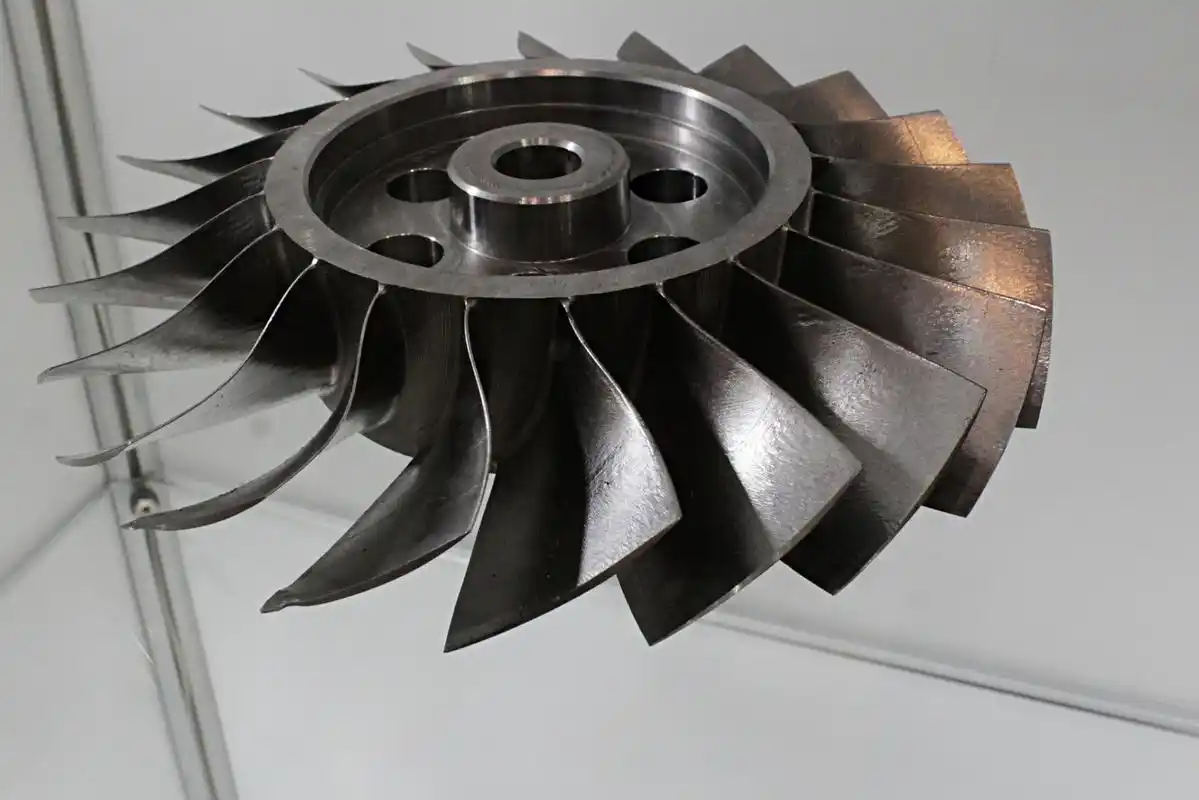
- 渦輪增壓器葉輪與工作葉輪: 經過平衡處理且耐熱的零組件,專為高速旋轉工況而設計。.
- 排氣系統與歧管配件: 耐用的鑄鋼零件,可抵抗熱循環造成的影響與裂紋。.
- 大型發電設備: 專為連續運轉設計的高強度泵浦葉輪、燃氣渦輪燃燒環及閥體。.
透過最佳化黏結劑性能,確保砂殼具備可靠的透氣性與潰散性,從而製造尺寸穩定且材料浪費極少的零件。.
如何為精密鑄造選擇合適的黏結劑
主要的 黏結劑在熔模鑄造中的作用 目的是將耐火材料牢固地黏結在一起,以承受高溫金屬液的處理作業,同時維持嚴格的尺寸精度。在選擇黏結劑方案時,我們會評估三項實務參數:澆注動態特性、預算目標及乾燥控制。.
| 黏結劑系統 | 最適用的合金 | 典型乾燥速度 | 尺寸穩定性 | 相對成本 |
|---|---|---|---|---|
| 膠體硅 | 不鏽鋼、鈦合金、超合金 | 中等至緩慢(可控制相對濕度) | 卓越(可實現嚴格的公差要求) | 中等 |
| 矽酸乙酯 | 碳鋼、低合金鋼 | 快速(化學凝膠化/空氣凝膠化) | 高 | 更高 |
| 水玻璃(矽酸鈉) | 碳鋼、對品質要求較低的鑄鐵 | 非常快 | 標準 | 低 |
合金類型與澆注溫度要求
澆注溫度與化學反應性決定了可安全使用的黏結劑類型。鎳基超合金、鈷合金及鈦等高熔點金屬,在高溫下會與低等級黏結劑發生劇烈反應:
- 高溫合金: 對於澆注溫度高於 1500°C 的不鏽鋼及耐熱超合金,高純度 膠體二氧化矽 是業界的黃金標準。它能提供所需的燒結強度,以抵抗金屬液靜壓力與熱衝擊,同時避免型殼剝落或結構崩解。您可以參閱我們的詳細 鑄造合金指南 以便將熔融金屬溫度與型殼規格相互配合。.
- 低熔點非鐵合金: 鋁合金與黃銅合金的澆注溫度明顯較低。由於對耐火材料高溫燒結的要求不那麼嚴格,因此,能在落砂清理過程中提升型殼潰散性的快速硬化黏結劑是理想的選擇。.
- 金屬與模具之間的界面反應: 反應性熔融金屬需要使用化學惰性黏結劑系統,以避免最終零件表面出現表面缺陷、夾雜物及橘皮紋。.
生產量與成本考量
您的產量需求將直接決定應優先考量製程速度還是原材料成本:
- 大量生產: 水性二氧化矽系統具有漿料使用壽命長、蒸發損失低及可安全連續加工等優點。雖然乾燥時間較長,但採用輸送帶式乾燥隧道可兼顧高產能與低廢品率。.
- 快速原型製作與小批量生產: 快速凝膠系統可縮短交期,滿足快速打樣需求。這類系統能省去數天的乾燥時間,讓您在緊迫的交期內交付小批量脫蠟鑄件時,直接進入脫蠟燒除與澆注階段。.
- 後續製程成本: 較便宜的黏結劑往往會造成表面較粗糙(粗糙度高於 125 Ra),並導致模殼侵蝕,進而增加後續 CNC 加工成本。投資於穩定的黏結劑可減少廢品並降低後處理成本。.
乾燥時間與環境因素
乾燥階段會直接形成陶瓷型殼所需的生坯強度,確保型殼在蠟料熔出前具備足夠的強度:
- 濕度與氣流控制: 膠體二氧化矽透過水分蒸發而硬化。將相對濕度維持在 40% 至 60%,並搭配層流氣流,可防止型殼乾燥不均、產生裂紋或分層剝離。.
- 溶劑型與水性系統: 酒精型黏結劑在未受控的環境中能迅速揮發,但會釋放揮發性有機化合物(VOCs),因此需要專用通風設備及防爆設備。水性黏結劑則可避免有害排放,並在較長的生產時段內維持穩定性。.
- 漿料穩定性與 pH 值: 維持漿料的 pH 值與槽液溫度,可使黏結劑保持懸浮狀態,避免過早凝膠,並確保每次浸漿形成的型殼都具有均勻的透氣性。.