脫蠟鑄造燒除週期的基本原理及其對品質的影響
什麼是燒除週期?
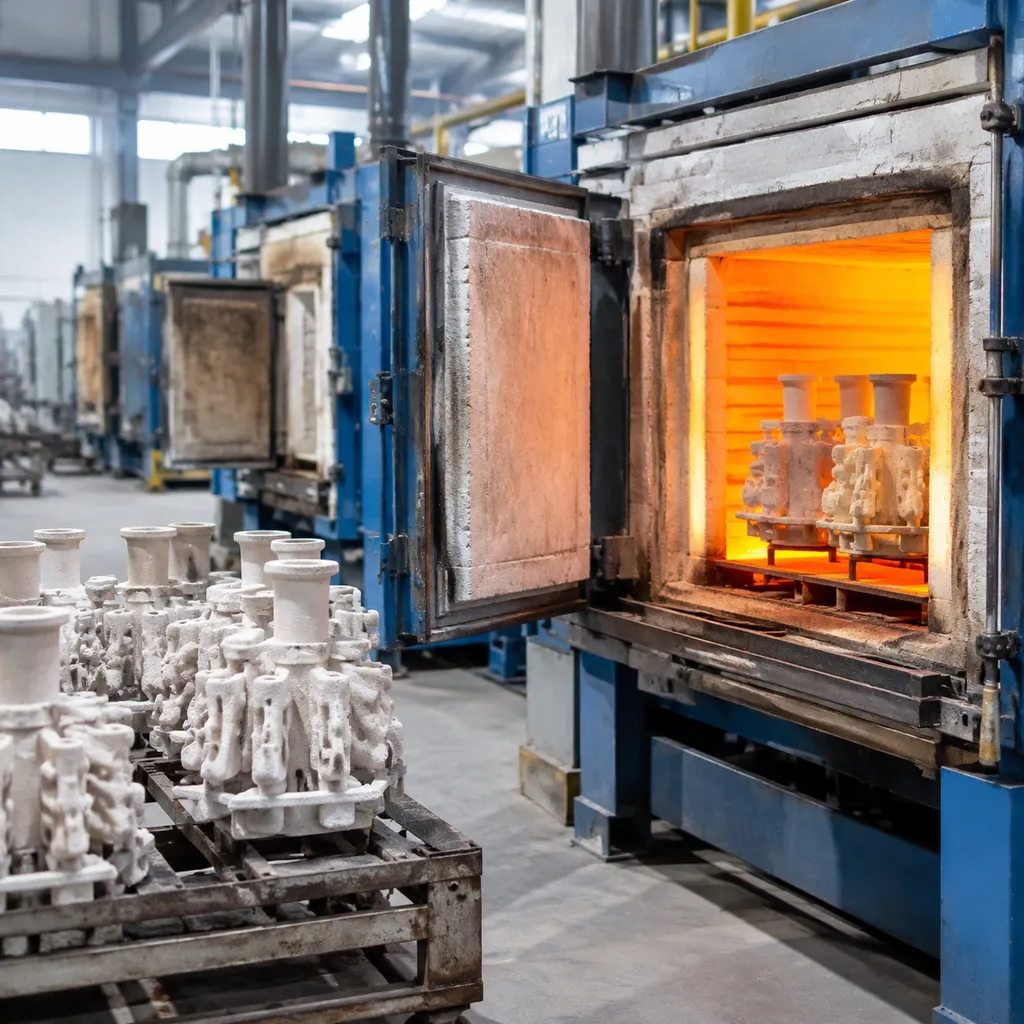
In 失蠟法鑄造, , 脫蠟鑄造燒除週期 製程是指在 燒除爐. 內執行的多階段程式化加熱流程。其主要功能是從已硬化的陶瓷模具中去除臨時成形材料,無論該材料是以傳統蠟材雕刻而成,還是由固化的 可鑄造樹脂 製成。.
有效的燒除週期並非只是單純以高溫快速加熱模具,而是透過特定的分段保溫程序,有系統地逐步提高溫度,以達成三項關鍵目標:
- 完全脫蠟: 使原始成形材料熔化、排出並汽化,同時避免材料膨脹速度過快而導致模穴破裂。.
- 徹底去除成形材料: 完全焚化殘留的碳氫化合物與揮發性物質,不留下任何碳或灰燼殘留物。.
- 模具燒結: 強化耐火鑄模材料,使其能夠承受熔融金屬帶來的熱衝擊與物理衝擊。.
為什麼燒除製程對鑄件品質至關重要
脫蠟循環的完整性決定最終金屬零件的品質。加熱過程中的任何偷工減料,都會直接損害陶瓷模具,導致鑄件報廢、高昂的返工成本及尺寸缺陷。.[1]
| 製程因素 | 受控脫蠟循環 | 不當的脫蠟時程 |
|---|---|---|
| 模穴潔淨度 | 純淨、無殘留物的模具內壁 | 灰燼污染及夾雜物 |
| 氣體排出 | 具有透氣性、可讓空氣逸出的鑄模材料 | 氣體滯留導致表面氣孔 |
| 熱穩定性 | 耐火材料的受控熱膨脹 | 熱衝擊、模具龜裂及披鋒線 |
| 表面細節 | 精細圖案的清晰、精準轉印 | 表面凹坑、粗糙及填充不完整 |
嚴格控管的脫蠟循環,可確保模穴達到熱平衡並具備足夠的結構強度,為完美的金屬鑄造成果奠定必要的基礎。.
熔模鑄造脫蠟循環的關鍵階段
脫蠟循環是失蠟鑄造中的關鍵程序,可確保模穴做好完善準備,以承接熔融金屬。.
階段 1:水分蒸發與脫蠟
此製程首先以緩慢升溫的方式開始,以安全地蒸發內部水分並熔化蠟模。適當的脫蠟程序可防止蒸汽壓力導致包埋模具產生裂縫。在此初始階段維持穩定的溫度,可確保蠟液順利排出,留下乾淨且完整的空腔。.[1]
階段 2:燃燒、氣化與塑性轉變
隨著溫度逐漸升高,殘留的蠟料會進一步經歷燃燒與氣化。如果您使用的是 可鑄造樹脂, ,此階段尤其重要,因為材料會經歷塑性階段的轉變。此時必須確保脫蠟爐內的氣流穩定,以防止氣體滯留並破壞模具的完整性。.
階段 3:碳質燒除與灰燼清除
此階段著重於去除可能影響金屬零件表面光潔度的碳質堆積物。氧氣循環是氧化並清除碳質及灰燼殘留物的關鍵。此階段若能有效完成燒除,將決定鑄件表面是否平滑,或是否出現內部氣孔及表面夾雜物等缺陷。.[2]
階段 4:熱膨脹、燒結與鑄造溫度穩定
在最後階段,模具會經過受控的熱膨脹與燒結,以獲得澆注所需的強度。窯爐必須穩定維持在所需的鑄造溫度,以避免熱衝擊,確保模具在承接受熔融金屬澆注時不會破裂。妥善控制這些溫度,有助於提升最終鑄件的尺寸精度。.
標準脫蠟燒除週期時程與溫度曲線
投資鑄造製程中,脫蠟燒除週期的最佳化,很大程度取決於所使用的材料。無論使用傳統蠟料或先進的數位材料,脫蠟爐都必須經過校準,以符合各種材料特定的熱分解需求,確保模具內部清潔無殘留物。.
傳統珠寶蠟的標準脫蠟燒除週期
傳統珠寶蠟通常採用逐步升溫的方式,以避免模具承受過大的熱應力。.[3]
| 階段 | 溫度範圍 | 用途 |
|---|---|---|
| 脫蠟 | 150°C - 300°C | 初始蠟液排出 |
| 升溫 | 300°C - 700°C | 殘留物燃燒 |
| 保溫 | 700°C - 750°C | 燒結與除灰 |
快速燒失週期,實現快速生產
當產能是首要考量時,便會採用縮短的燒失週期。然而,這需要精確控制,以避免包埋材料產生裂紋。快速週期仰賴較高的初始升溫速率,因此窯爐必須維持良好的氣流,以應對蠟材快速氣化所產生的氣體。.
3D 列印鑄造用樹脂的燒失參數
鑄造用樹脂所需的燒失週期,比傳統蠟材更加嚴格。由於樹脂具有複雜的分子結構,因此需要在高溫下維持更長的保溫時間,以確保完全燃燒,並防止模穴內形成碳煙殘留物。.
- 初始階段: 緩慢升溫至 250°C,讓材料充分完成塑性轉變。.
- 氧化階段: 在 500°C 至 750°C 之間延長保溫時間,以徹底去除灰分。.
- 冷卻階段: 逐步降溫至鑄造溫度,以確保熱穩定性。.
不同鑄造筒尺寸的燒失週期變化
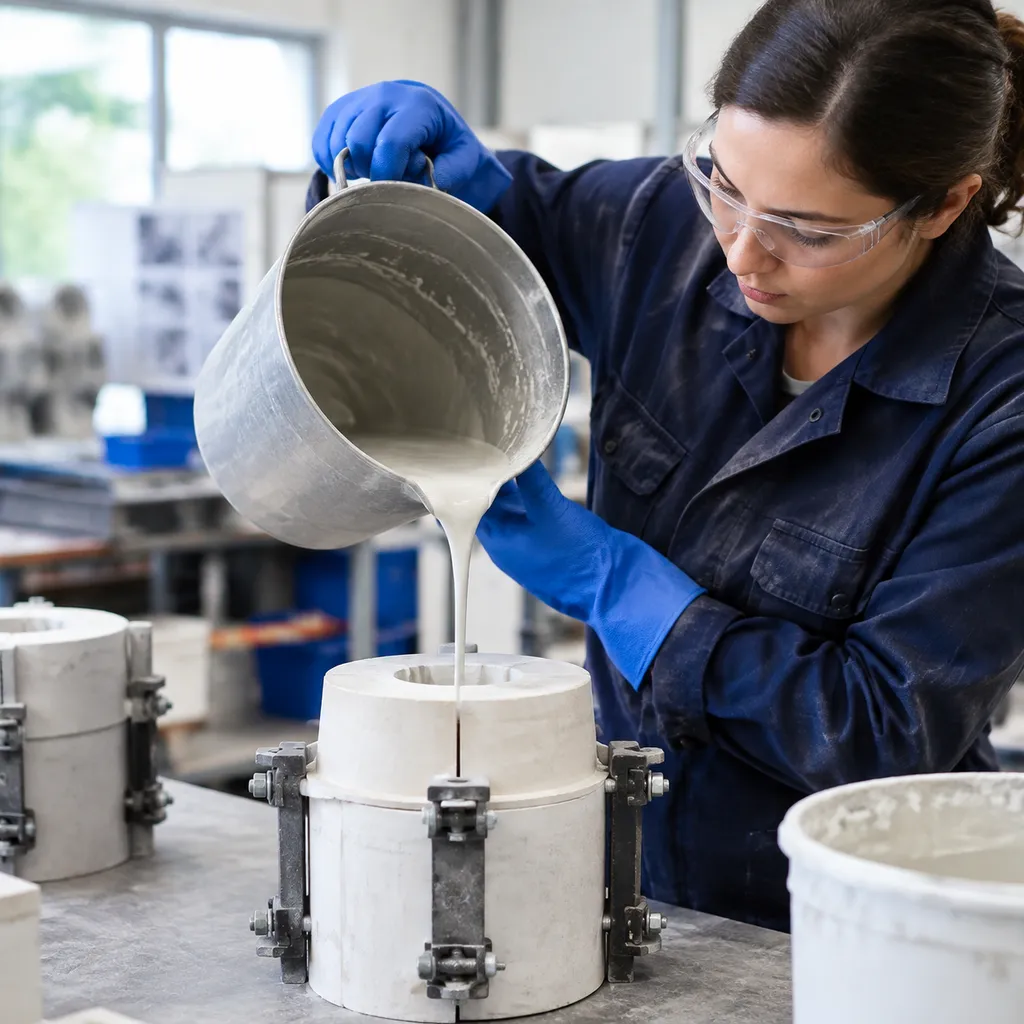
若要有效管理脫蠟鑄造製程中的燒失週期,必須根據鑄造筒的實際尺寸調整相關參數。包埋材料的重量與模型的體積會決定熱量在模具中的滲透方式,因此鑄造筒尺寸是影響製程的重要變數。 工程師和 OEM 買家精密金屬鑄造指南.
小型鑄造筒的燒失時程(最大 2.5" x 2.5")
初始升溫: 通常可以穩定提高溫度,而不會產生明顯的熱衝擊風險。.
脫蠟: 由於需要排出的蠟材體積較少,這類模具能更快達到燒失爐的設定溫度。.
一致性: 在最高溫度下維持較短的保溫時間,以避免包埋材料過度烘烤,導致模具壁變得脆弱。.
中型至大型鑄造筒的燒失時程(3.5" x 4" 及以上)
較大的燒瓶需要採取更緩慢、更謹慎的操作方式,以避免模具失效。處理較大容量時,熱膨脹並不均勻,若加熱模具的速度過快,可能會導致裂縫。.
延長升溫時間: 採用較緩慢的升溫方式,確保大型模具的中心能達到與窯爐內壁所需的溫度平衡。.
保溫時間: 大幅延長保溫時間。較大體積的鑄模材料能夠保留水分和蠟質殘留物更長時間;若未相應延長保溫時間,將導致燃燒不完全。.
均勻加熱: 確保鑄模在爐內正確放置,使熱量均勻分布,因為較大型的鑄造瓶配置更容易出現局部低溫區域。.
脫蠟週期熔模鑄造製程控制的最佳實務
要在脫蠟週期熔模鑄造製程中獲得一致的結果,必須嚴格遵守熱管理規範。精確控制爐溫設定,可避免鑄模材料發生結構性損壞,並確保金屬澆注時具有潔淨的模穴。.
控制升溫速率與保溫時間
升溫速率決定窯爐達到目標溫度的速度。快速加熱可能導致模具內部蒸氣壓力累積,進而產生裂紋。在初始脫蠟階段,務必採用緩慢的升溫速率,讓蠟料在膨脹之前安全排出。保溫時間同樣至關重要;在特定溫度下維持足夠時間,可確保模具整個厚度達到均勻的溫度。若省略保溫階段,往往會造成固化不均勻及水分滯留,進而破壞模具的完整性。 熔模鑄造.
確保適當的氣流與窯爐通風
乾淨完整的脫蠟燃燒過程仰賴充足的氧氣供應。如果脫蠟爐通風不良,碳質殘留物便會在模具內部累積,造成成品表面缺陷。請確保窯爐具有持續流通的氣流,以促進蠟料與樹脂的氣化。適當的通風有助於排出燃燒氣體,避免背壓產生,並確保模穴內不會殘留灰燼或累積碳質。.[2]
管理鑄模材料的熱膨脹
鑄模材料在高溫環境下會產生顯著的物理變化。必須透過控制模具各部位的溫度梯度來管理熱膨脹。溫度突然變化會引發熱衝擊,可能導致鑄模材料破裂。採用緩慢且受控的冷卻與加熱週期,可以降低模具材料內部的應力。務必確認鑄造瓶尺寸與窯爐容量相容,以確保整個脫蠟鑄造系統中的熱量均勻分布。.
常見脫蠟問題與模具缺陷的故障排除
預防脫蠟不完全與灰燼殘留
脫蠟不完全是造成鑄件失敗的主要原因之一,通常會留下含碳殘留物,導致鑄件表面產生夾雜缺陷。為確保材料完全氣化,請確認脫蠟爐配備足夠的進氣量,因為氧氣是有效燃燒蠟料或樹脂的必要條件。如果在澆道中發現黑點或深色灰燼,請延長最終保溫時間或提高最高溫度。對於處理複雜幾何形狀的鑄件,請確保模具放置位置能讓氣體順利排出,避免碳質殘留物滯留在模穴內。.
消除模具裂紋與熱衝擊
當升溫速率過快時,鑄模材料的膨脹速度可能超出其結構所能承受的範圍,因而產生裂紋。為避免熱衝擊,務必採用漸進式升溫曲線,尤其是在材料發生化學變化的關鍵溫度轉換階段。避免讓您的 專業模具與鑄造材料 承受突然的溫度波動,並確保每個階段都有足夠的保溫時間,使內部應力得以均勻分散。如果在脫蠟週期結束後發現細微裂縫,請降低初始升溫速率,並在開始製程之前檢查模具內是否有水分滯留。.
降低最終鑄件的氣孔率與表面粗糙度
氣孔通常是由於氣體滯留,或在脫蠟燒結週期的最後階段未妥善進行熱穩定處理所造成。表面粗糙通常是因為過高的峰值溫度與包埋材料發生反應,或相反地,由於蠟材去除程序管理不當而留下殘留物所致。為了獲得高品質的表面效果,請嚴格維持適合您所使用合金的建議鑄造溫度,並確保鑄造套筒已充分預熱。在脫蠟爐內維持穩定且受控的氣流,有助於排除氣態副產物,使模穴更加潔淨,並讓金屬表面更加平滑。.
需要檢視生產流程中的鑄造套筒裝載方式、樹脂與蠟材的燒除時程,或鑄殼預熱溫度範圍嗎? 聯繫我們 並依據您的合金與模具堆疊配置進行調整。.