Überblick
Was ist ein Gussgelenk aus Feinguss?
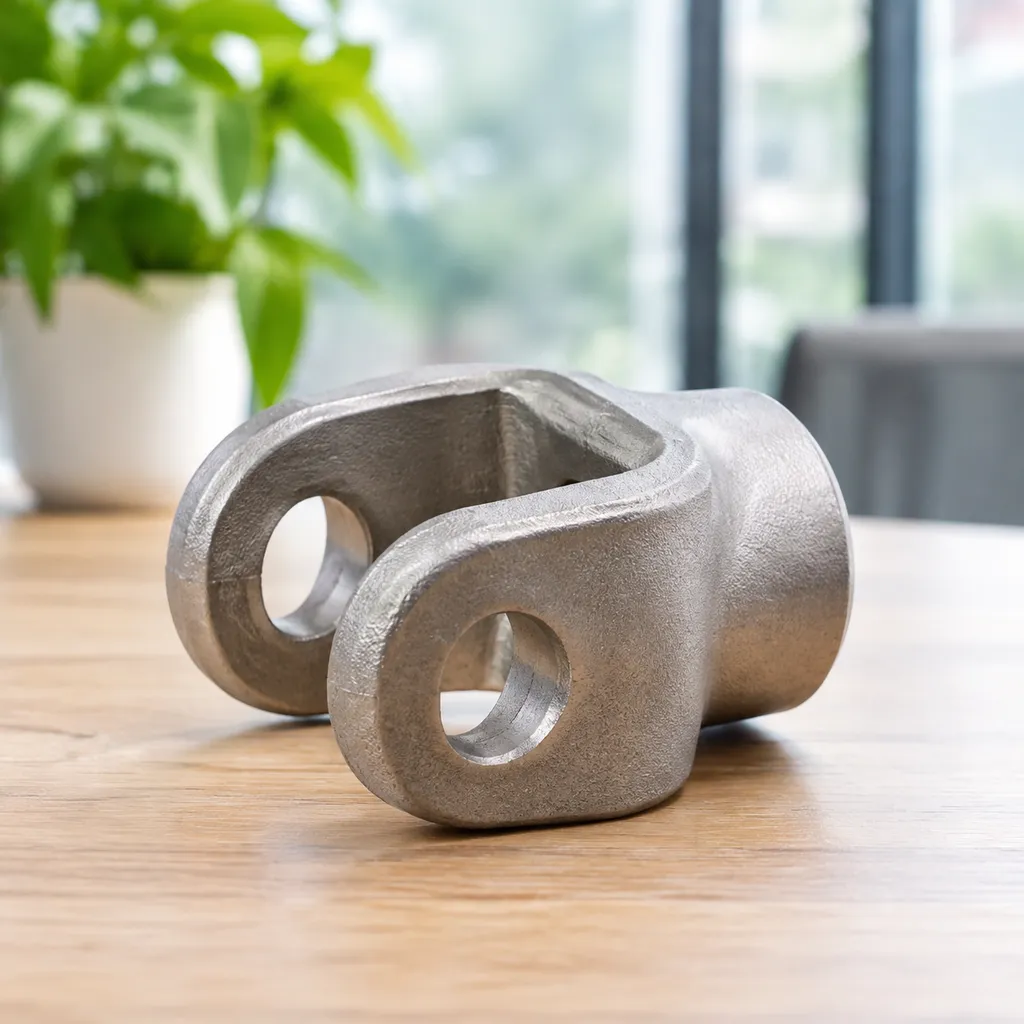
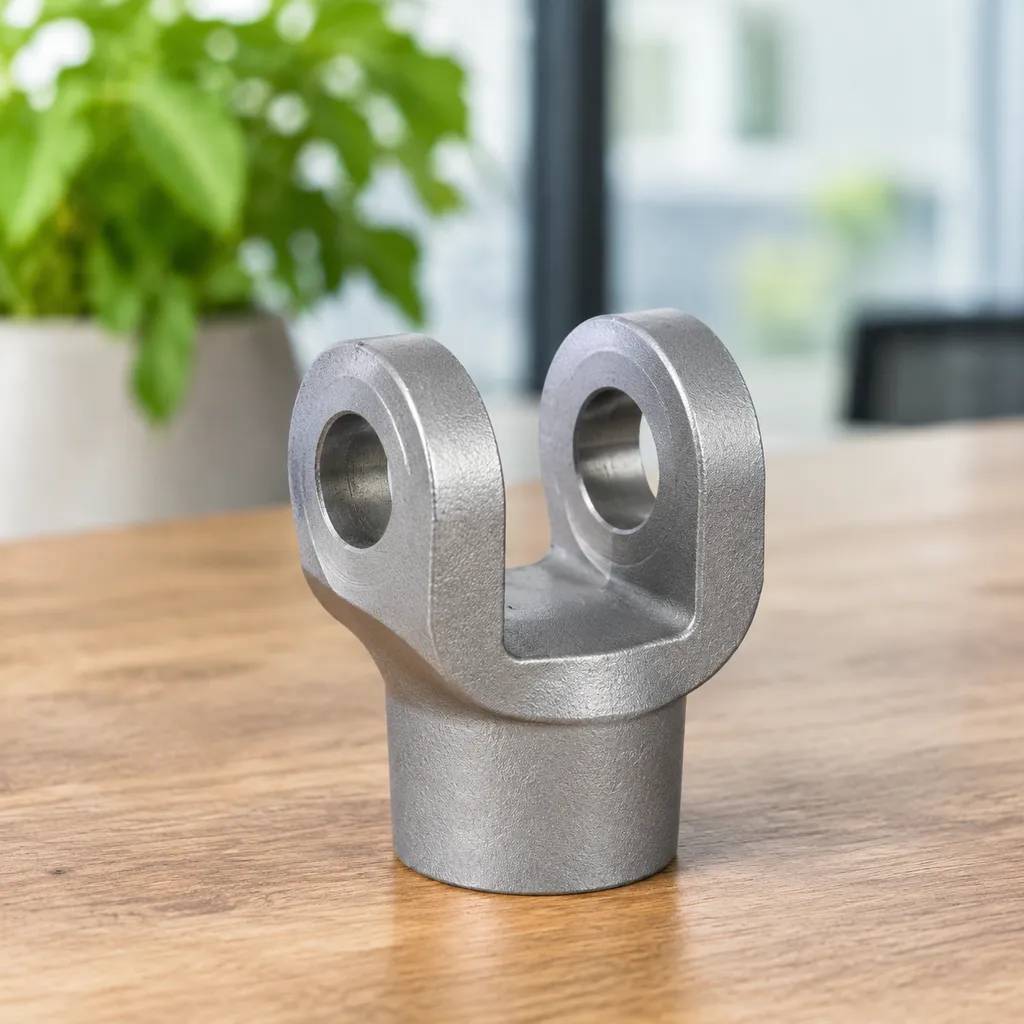
Präzisionsguss stellt ein Edelstahl- Gussgelenk aus Feinguss – einen Stangengabelkopf mit einer U-förmigen Gabel, fluchtenden Bolzenbohrungen und einem zylindrischen Gewindeschaft für Steuerstangen, Gelenkverbindungen und Hydraulikzylinder her. Wachsausschmelzverfahren mit Kieselsol Formschalen und Nachbearbeitung CNC-Bearbeitung ermöglichen eine nahezu endkonturnahe Geometrie, eine matte Gussoberfläche und passgenaue Schnittstellen zwischen Bolzen und Bohrung.
Definition und Funktion einer Gabelgelenkverbindung
Eine Gabelgelenkverbindung ist eine hochbelastbare mechanische Gelenkverbindung, die aus einer U-förmigen Gabel (dem Gabelkopf) und einem passenden Einsteckteil (einer Lasche oder einem Stangenende) besteht, die durch einen sicheren Querbolzen miteinander verbunden sind. Sie erfüllt bestimmte mechanische Funktionen:
- Einachsige Beweglichkeit: Ermöglicht eine gleichmäßige, ungehinderte Drehbewegung in einer einzigen Ebene und begrenzt gleichzeitig seitliche Bewegungen in anderen Richtungen.
- Lineare Kraftübertragung: Überträgt Zug- und Druckkräfte effizient zwischen dynamischen mechanischen Baugruppen.
- Verhinderung von Verklemmen: Verhindert den Aufbau interner Drehmomente und das Verklemmen durch Fehlstellungen während des mechanischen Hubs oder der Betätigung.
- Scherlastverteilung: Verteilt hohe dynamische Belastungen gleichmäßig auf die beiden Scherebenen des Gabelkopfstifts.
Das Feingussverfahren für Gabelkopfkomponenten im Wachsausschmelzverfahren
Die Herstellung von Gabelkopfkomponenten mittels Verlorene-Wachs-Gießen gewährleistet komplexe Innenkonturen, präzise Gabelabstände und eine exakte Ausrichtung der Bolzenbohrungen direkt aus der Form:
- Werkzeugbau für Wachsmodelle: Flüssiges Wachs wird in eine Präzisionsform eingespritzt, um ein exaktes Abbild des fertigen Gabelkopfs herzustellen.
- Keramikschalenkonstruktion: Die Wachsbaugruppe wird wiederholt in hochwertige feuerfeste Schlicker getaucht – wobei typischerweise ein Kieselsol Bindemittel verwendet und anschließend mit feinem Keramiksand beschichtet wird.
- Wachsausschmelzung und Brennen: Die ausgehärtete Form wird in einem Autoklaven erhitzt, um das Wachs zu entfernen. Anschließend wird sie bei hohen Temperaturen gesintert, wodurch ein starrer, nahtloser Keramikhohlraum entsteht.
- Gießen des geschmolzenen Metalls: Die geschmolzene Legierung wird direkt in die vorgewärmte Form gegossen, wodurch eine vollständige Materialfüllung auch in engen Kehlen und dünnen Strukturstegen gewährleistet wird.
- Entfernung der Keramikschale und Abtrennen: Nach dem Abkühlen wird die Keramikschale durch Vibration entfernt. Anschließend werden die Gabelkopfgussteile vom zentralen Angusssystem getrennt und zur Wärmebehandlung sowie Endbearbeitung weitergeleitet.
Gängige Gabelkopftypen: Gelenkköpfe, Gabelköpfe und Bolzen
| Gabelkopfkomponente | Hauptkonfiguration | Typische mechanische Funktion |
|---|---|---|
| Gabelkopf mit Gewindestange | Innen- oder Außengewindebasis mit integrierter Gabel | Direkte Befestigung an Hydraulikzylinderstangen und Zugankern. |
| Gabelkopf (Gabelstück) | Symmetrische Doppelösenhalterung mit fluchtenden Querbohrungen | Umfasst Montagehalterungen, Betätigungsarme oder Verbindungslaschen. |
| Gabelbolzen | Präzisionsgedrehter Vollbolzen mit Sicherungs- bzw. Splintbohrungen | Dient als primäres Scharnierelement, das Gabel und Gegenlasche miteinander verbindet. |
- Gelenkköpfe: Diese Komponenten sind mit metrischem oder zölligem Innen- bzw. Außengewinde erhältlich und werden direkt auf Betätigungsstangen geschraubt, um präzise Verbindungslängen zu gewährleisten.
- Gabelköpfe: Sie verfügen über optimierte Gabelspalttiefen und parallele Wandstärken und werden so gegossen, dass sie starke Stoßbelastungen aufnehmen können, ohne dass sich die Wände aufweiten oder plastisch verformen.
- Standard- und Sonderbolzen: Gabelbolzen werden mit engen Gleitpassungstoleranzen gefertigt und verbinden die Gabelschenkel, um bei zyklischen mechanischen Belastungen die primären Scherkräfte aufzunehmen.
Die wichtigsten Vorteile des Feingusses für Gabelköpfe
Wahl eines Gussgelenk aus Feinguss Im Vergleich zu herkömmlichen Fertigungsverfahren oder Gesenkschmieden bietet der Feinguss deutliche Vorteile hinsichtlich Leistung und Kosten. Als professionelle Anbieter von Präzisionsguss und CNC-Bearbeitung entwickeln wir mechanische Verbindungselemente, die hohen dynamischen Belastungen standhalten und gleichzeitig eine effiziente Produktion gewährleisten.
| Vorteilsbereich | Vorteil des Investment Casting | Herkömmliche Fertigung / Schmieden |
|---|---|---|
| Abmessungstoleranz | ISO 8062-3 DCTG 4 bis 6 (typischerweise ±0,1 mm) | ISO 8062-3 DCTG 8 bis 11 (erfordert umfangreiches Fräsen) |
| Oberflächenfinish | Ra 3,2–6,3 µm außerhalb der Gussform | Ra 12,5 µm oder gröbere Oberflächenstruktur |
| Geometrische Freiheit | Komplexe Gabeltaschen, innere Vorsprünge, kundenspezifische Radien | Begrenzt auf gleichmäßige Querschnitte oder einfache Entformungsschrägen |
| Ausschussrate | Minimal (< 5% Materialverlust) | Erheblicher Spanabfall bei der Bearbeitung von Vollmaterial (bis zu 40%) |
Hervorragende Maßgenauigkeit und enge Toleranzen
Präzisionsguss Die Verfahren gewährleisten gleichbleibende Abmessungen vom ersten bis zum zehntausendsten Werkstück. Verfeinerte Wachsmodelle und temperaturgesteuerte Kieselsol Schlickersysteme ermöglichen den Guss von Gabelköpfen mit Schlitzbreiten, Bolzenbohrungsausrichtungen und parallelen Gabelzinken innerhalb enger Toleranzgrenzen.
- Gleichmäßige Ausrichtung von Bolzen und Bohrung: Verhindert Verklemmen in Gelenkköpfen und Gestängebaugruppen.
- Kontrollierte Wandstärke: Verhindert Gewichtsschwankungen, ohne die lokalen tragenden Bereiche zu beeinträchtigen.
- Hochwertige Oberflächenqualität: Minimiert das nachträgliche Polieren nach dem Guss und spart Durchlaufzeit sowie Werkzeugkosten.
Komplexe Geometrien und endkonturnahe Fertigung
Schmieden oder die spanende Bearbeitung von Halbzeugen schränken die geometrischen Möglichkeiten ein. Durch Verlorene-Wachs-Gießen, komplexe Geometrien werden direkt in das endkonturnahe Bauteil eingebracht:
- Integrierte interne Schmierkanäle im Gabelkopf.
- Asymmetrische Befestigungslaschen, Gabelanschläge und kundenspezifische Befestigungsohren.
- Konturierte Übergänge, die mechanische Spannungen von scharfkantigen Bolzenecken weg verteilen.
Verbesserte strukturelle Integrität und Ermüdungsbeständigkeit
Eine Gabelgelenkverbindung ist starken zyklischen Belastungen, mehrachsigen Scherkräften und Vibrationsbelastungen ausgesetzt. Ein Gussgelenk aus Feinguss bietet eine gleichmäßige isotrope Festigkeit, da das Metall gleichmäßig erstarrt und keine richtungsabhängigen Schwachstellen aufweist, wie sie bei geschweißtem oder gewalztem Stangenmaterial häufig vorkommen.
- Keine Ausfälle an Schweißnähten: Die monolithische, einteilige Konstruktion verhindert Rissbildungen in der Wärmeeinflusszone (WEZ).
- Dichtes Korngefüge: Kontrolliertes Vorwärmen der Formschale und Vakuumgießverfahren verhindern innere Lunker und Gasporosität.
- Hervorragende Ermüdungsfestigkeit: Abgerundete Innenradien reduzieren die Spannungskonzentrationsfaktoren bei wiederholten Druck- und Zugbelastungszyklen.
Reduzierte Bearbeitungszeit und geringerer Materialabfall
Die Verwendung eines nahezu endkonturnahen Rohlings Stangengabelkopf verkürzt die Fertigungskette erheblich. Bei der spanenden Bearbeitung eines komplexen Gabelendes aus massivem Stangenmaterial wird teures Material zu nutzlosem Späneabfall. Beim Feinguss sind lediglich schnelle abschließende Bearbeitungsschritte erforderlich CNC-Bearbeitung für kritische Schnittstellen:
- Schnelles Reiben oder Ausbohren der Bolzenbohrung zur Erzielung hochpräziser Lagersitze.
- Sauberes, ratterfreies Gewindeschneiden (metrisch oder zöllig UNC/UNF) im Befestigungsschaft.
- Kürzere Zerspanungszyklen, geringerer Werkzeugverschleiß und niedrigere Stückkosten bei Serienfertigung.
Gängige Werkstoffgüten für Feinguss-Gabelgelenke
Die Wahl der richtigen Werkstoffgüte bestimmt, wie gut ein Feinguss-Gabelgelenk Belastungen, Reibung und Umwelteinflüssen standhält. Eine breite Palette von Legierungen wird im Wachsausschmelzverfahren gegossen, um Streckgrenze, Zähigkeit und chemische Beständigkeit optimal aufeinander abzustimmen.
| Materialkategorie | Häufige Sorten | Wichtige Eigenschaften | Ideale Anwendungsbereiche |
|---|---|---|---|
| Edelstahl | 304, 316, 17-4 PH | Korrosionsschutz, hohe Zähigkeit | Schifffahrt, Chemieindustrie, Lebensmittelverarbeitung |
| Kohlenstoff- & Legierungsstahl | AISI 1020, 1045, 4140, 8620 | Hohe Zugfestigkeit, Verschleißfestigkeit | Schwermaschinen, hydraulische Gabelkopfverbindungen |
| Spezielle Superlegierungen | Inconel, kobaltbasierte Legierungen | Hohe thermische Stabilität, extreme Verschleißfestigkeit | Auslassventile, Verbindungselemente für die Luft- und Raumfahrt |
Edelstahl für Korrosionsbeständigkeit
Wenn Gabelkopfverbindungen unter rauen Umgebungsbedingungen eingesetzt werden, können Feuchtigkeit, Salz oder korrosive Chemikalien herkömmliche Metalle schnell zersetzen. Austenitische und ausscheidungshärtende Edelstähle werden gegossen, um eine lange Lebensdauer ohne Oberflächenlochfraß oder Spannungsrisskorrosion zu gewährleisten.
- AISI 316 / CF8M: Der Industriestandard für maritime Takelage, Küstenbauwerke und Anlagen zur Förderung chemischer Flüssigkeiten, bei denen Chloridkorrosion ein Problem darstellt.
- AISI 304 / CF8: Eine vielseitige und kostengünstige Güte, die zuverlässigen Korrosionsschutz und mechanische Stabilität für lebensmitteltaugliche Maschinen und allgemeine technische Komponenten bietet.
- 17-4 PH (1.4542): Verbindet die Korrosionsbeständigkeit von 304 mit der enormen mechanischen Festigkeit hochlegierter Stähle und eignet sich ideal für tragende Flugzeugkomponenten und dynamische Verbindungsgestänge.
Kohlenstoffstahl und niedriglegierter Stahl für hohe Zugfestigkeit
Bei hochbelasteten tragenden Baugruppen sind eine hohe Stoßdämpfung und eine ausgezeichnete Zugfestigkeit unverzichtbar. Das spezialisierte Legierungsstahl-Gießverfahren für hochpräzise CNC-Teile ermöglicht ein dichtes, porenfreies Gefüge, das auch extremen Scherbeanspruchungen problemlos standhält.
- AISI 1020- und 1045-Kohlenstoffstahl: Zuverlässige, gut schweißbare Werkstoffe, die speziell für landwirtschaftliche Geräte, Verbindungsglieder in der Fördertechnik und allgemeine Bauverbindungen geeignet sind.
- AISI 4140- und 4340-Legierungsstahl: Chrom-Molybdän-Stahlsorten, die bei wiederholter zyklischer Belastung eine hervorragende Ermüdungsfestigkeit und Schlagzähigkeit bieten.
- Wärmebehandlungseignung: Diese Legierungen eignen sich hervorragend zum Abschrecken, Anlassen und Einsatzhärten und ermöglichen die präzise Einstellung von Härtegrenzwerten vor der abschließenden CNC-Bearbeitung.
Speziallegierungen für Hochtemperaturanwendungen
Standardstähle verlieren bei extremen Temperaturwechselbeanspruchungen oder starker Erosion ihre Streckgrenze und verformen sich. Für extreme Einsatzbedingungen werden Hochleistungskomponenten aus Kobaltlegierungsgusslösungen für extremen Verschleiß, Korrosion und Hitze sowie aus nickelbasierten Superlegierungen hergestellt.
- Nickellegierungen (Inconel 625 / 718): Widerstehen Oxidation, Kriechverformung und mechanischer Werkstoffschädigung bei Temperaturen über 650 °C (1200 °F).
- Kobaltlegierungen (Stellite-Äquivalente): Bieten außergewöhnliche Beständigkeit gegen Fressen, Abrieb und Temperaturschocks in heißen Abgasanlagen-Verbindungselementen und Regelventilen für anspruchsvolle Einsatzbedingungen.
- Gleichbleibende Materialintegrität: Präzisionsguss mit verfeinerten Kieselsol-Schlickern trägt dazu bei, dass diese komplexen Legierungen strenge Anforderungen an die chemische Reinheit und strukturelle Integrität erfüllen.
Präzisions-CNC-Bearbeitung und Endbearbeitung von Feinguss-Gabelköpfen
Die Herstellung eines zuverlässigen Feinguss-Gabelkopfs erfordert eine strenge Prozesskontrolle – vom ersten Wachsmodell bis zur abschließenden Oberflächenbehandlung. Moderne Wachsausschmelzverfahren werden mit nachgelagerten Bearbeitungsschritten kombiniert, um einbaufertige Gabelkopfkomponenten herzustellen, die hohen zyklischen Belastungen standhalten, ohne zu versagen.
Feinguss mit Kieselsol im Vergleich zum Wasserglas-Feinguss
Die Wahl des richtigen Formbinders bestimmt unmittelbar die Oberflächenqualität, Maßgenauigkeit und den erforderlichen Nachbearbeitungsaufwand eines Feinguss-Gabelkopfs. Beide Verfahren können je nach Projektanforderungen eingesetzt werden, wobei für hochbelastete mechanische Verbindungselemente das Kieselsol-Verfahren bevorzugt wird.
| Merkmal | Silicasol-Guss | Wasserglas-Guss |
|---|---|---|
| Oberflächenrauheit | Ra 1.6 - 3.2 um | Ra 6.3 - 12.5 um |
| Lineare Toleranz | ISO 8062 CT4 - CT6 | ISO 8062 CT7 - CT9 |
| Legierungskompatibilität | Edelstahl, Nickel, Kohlenstoffstahl, legierter Stahl | Vorwiegend Kohlenstoffstahl und niedriglegierter Stahl |
| Fehlerquote | Äußerst geringes Risiko für Einschlüsse und Gasporen | Mäßiges Potenzial für Oberflächenzunder |
| Beste Anwendung | Kritische Gabelköpfe für die Luft- und Raumfahrt, Schifffahrt und Hydraulik | Kostengünstige Verbindungselemente für die Landwirtschaft und den Stahlbau |
Das Kieselsol-Verfahren ermöglicht eine außergewöhnlich präzise Konturdefinition an dünnwandigen Gabelschenkeln und engen Bolzenbohrungen und reduziert dadurch den Bedarf an nachträglichem Materialabtrag erheblich.
Sekundäre Präzisions-CNC-Bearbeitung und Gewindeschneiden
Obwohl der Präzisionsguss nahezu endkonturnahe Formen ermöglicht, benötigen Gabelgelenke hochpräzise Passflächen, um mechanisches Klemmen und übermäßiges Spiel zu verhindern. Mehrachsige Bearbeitungszentren führen hochpräzise Nachbearbeitungen nach dem Guss durch:
- Präzisions-Innenausdrehen der Bolzenbohrungen: Präzisionsbearbeitete Bolzenbohrungen mit Toleranzen gemäß H7/H8 gewährleisten eine konzentrische Ausrichtung beider Gabelschenkel.
- Präzisionsgewindeschneiden: Einpunkt-CNC-Gewindeschneiden für Innen- und Außenschäfte mit standardisierten UNF-, UNC- und metrischen Gewindeprofilen sowie den Gewindeklassen 2B/2A oder 3B/3A.
- Nuten- und Planfräsen: Hochpräzises Taschenfräsen an den inneren Gabelseitenflächen zur Gewährleistung der Rechtwinkligkeit und eines spielfreien Betriebs bei Winkelbewegungen.
Durch die Durchführung dieser Bearbeitungsschritte in einem integrierten CNC-Bearbeitungsbetrieb für Präzisionsbauteile trägt dazu bei, Maßketteneffekte zu vermeiden und präzise Passungen zwischen Bolzen und Bohrungen sicherzustellen.
Optionen für Wärmebehandlung und Oberflächenbeschichtung
Um mechanischen und umgebungsbedingten Anforderungen gerecht zu werden, durchlaufen gegossene Gabelköpfe gezielte metallurgische Behandlungen und Schutzveredelungen:
- Abschrecken und Anlassen (Q&T): Erhöht die Streckgrenze des Kernmaterials und die Ermüdungsfestigkeit von Stangenendstücken aus Kohlenstoff- und legiertem Stahl, die hohen Stoßbelastungen ausgesetzt sind.
- Lösungsanlassen: Stellt die optimale Korrosionsbeständigkeit wieder her und baut innere Spannungen in Bauteilen aus Edelstahl 304 und 316 ab.
- Einsatzhärten und Aufkohlen: Erhöht die Oberflächenhärte im Bereich der Bolzenbohrungen, um bei kontinuierlichen Belastungszyklen Passungsrost, Verschleiß und eine Aufweitung der Bohrungen zu verhindern.
- Schutzbeschichtungen: Verzinken (transparent, gelb oder schwarz, dreiwertig), Feuerverzinken, chemisches Brünieren und Elektropolieren zum Schutz vor rauen Außen- und Meeresbedingungen.
Industrielle Anwendungen für Feinguss-Gabelköpfe
Gabelkopfkomponenten aus Feinguss kommen in Branchen zum Einsatz, in denen mechanisches Versagen keine Option ist. Da diese Drehgelenkverbindungen hohen Zug-, Scher- und Winkelbelastungen standhalten müssen, gewährleistet ein hochwertiger Präzisionsguss langfristige Betriebssicherheit.
Flugsteuerungsgestänge in der Luft- und Raumfahrt sowie im Verteidigungsbereich
Bei Baugruppen für die Luft- und Raumfahrt müssen Gewichtsreduzierung und strukturelle Zuverlässigkeit Hand in Hand gehen. Gabelkopfkomponenten aus Feinguss werden hergestellt für:
Flugsteuerungssysteme: Zur Verbindung von Schub-Zug-Stangen mit Querrudern, Höhenrudern und Seitenrudergestängen.
Betätigung des Fahrwerks: Zur Aufnahme von Stoßbelastungen und Übertragung von Schwenkkräften während des Ausfahrens.
Baugruppen für Waffenabwurfsysteme und Frachttüren: Gewährleistung einer überragenden Ermüdungsbeständigkeit bei Manövern mit hohen G-Kräften.
Beim Feinguss im Wachsausschmelzverfahren gewährleisten präzise Wandstärken und glatte Oberflächen die Erfüllung strenger Anforderungen an die zerstörungsfreie Prüfung.
Automobilindustrie und Schwermaschinenbau
Schwere Nutzfahrzeuge, Bergbaulader und Landmaschinen benötigen Gelenke, die kontinuierlichen Vibrationen und rauen Betriebsbedingungen standhalten. Hochfeste Gabelhalterungen und Aufhängungsverbindungen aus Stahl werden so gefertigt, dass sie extremen dynamischen Belastungen standhalten.
Industrielle Antriebe und Hydraulikzylinder
Ein Standard Stangengabelkopf bildet die primäre Schnittstelle zwischen einer Hydraulikzylinderstange und der von ihr bewegten Last. Kundenspezifische Kolbenstangenköpfe und Zylinder-Gabelköpfe werden hergestellt für:
Linearantriebe in automatisierten Fertigungsstraßen
Hochdruck-Hydraulikzylinder für Erdbewegungsmaschinen
Pneumatikzylindergelenke, die eine reibungslose und klemmfreie Bewegung erfordern
Nach dem Gießprozess werden durch die anschließende CNC-Bearbeitung Innengewinde und Bolzenbohrungen mit engen Toleranzen gefertigt. Dadurch wird eine präzise Bolzenausrichtung ohne Spiel gewährleistet.
Marine- und petrochemische Takelagesysteme
Raue Offshore-Umgebungen zerstören minderwertige Komponenten durch Lochfraß und galvanische Korrosion innerhalb kürzester Zeit. Mithilfe des Kieselsol-Feingussverfahrens werden Gabelkopfenden aus Edelstahl hergestellt für:
Festmacherleinen, Spannschlösser und Abspannungen
Takelage- und Hebeverbindungen für Offshore-Kräne
Unterwasser-Ventilantriebe und Aufhängungssysteme für petrochemische Rohrleitungen
Diese Komponenten bieten die erforderliche hohe Streckgrenze und chemische Beständigkeit, um einer dauerhaften Salzwasserbelastung standzuhalten, ohne unter anhaltender Belastung Risse zu bilden.
Qualitätssicherung und Prüfstandards für Feinguss-Gabelkopfkomponenten
Bei der Beschaffung eines kritischen Feinguss-Gabelkopfes ist strukturelle Zuverlässigkeit unter Belastung unverzichtbar. Wir sind professionelle Anbieter von Präzisionsguss- und CNC-Bearbeitungsdienstleistungen und integrieren strenge Qualitätskontrollen in jede Produktionsphase. Vom ersten Eingießen des flüssigen Metalls bis zum abschließend bearbeiteten Stangengabelkopf bestätigen umfassende Prüfverfahren, dass jedes Bauteil in anspruchsvollen mechanischen Baugruppen höchste Leistungsfähigkeit erbringt.
Zerstörungsfreie Prüfung (ZfP) und Durchstrahlungsprüfung
Interne Fehler wie Gasporosität, Lunkern oder Mikrorissen können zu katastrophalen Ausfällen in hochbelasteten Verbindungssystemen führen. Präzisionsgussteile werden mithilfe fortschrittlicher zerstörungsfreier Prüfverfahren untersucht:
- Röntgenprüfung (RT): Durchdringt dickwandige Bereiche und Gabelübergänge des Gabelkopfes tiefgehend, um verborgene innere Lunker oder Gaseinschlüsse aufzudecken.
- Magnetpulverprüfung (MPI): Erkennt Oberflächen- und oberflächennahe Mikrorisse in ferromagnetischen Bauteilen aus Kohlenstoffstahl und niedriglegiertem Stahl.
- Lösungs- und Dichtprüfung (PT): Deckt oberflächenoffene Fehler in Gabelköpfen aus Edelstahl und Nichteisenlegierungen auf, die im Wachsausschmelzverfahren hergestellt wurden.
- Ultraschallprüfung (UT): Bewertet die innere Dichte und Wandstärke entlang komplexer Geometrieprofile.
Zugfestigkeits-, Härte- und metallurgische Prüfung
Ein fachgerecht gefertigter Gabelkopf muss eine hohe Zugfestigkeit mit ausreichender Duktilität verbinden, um dynamische Stoßbelastungen aufzunehmen. Die mechanischen und chemischen Eigenschaften jeder Schmelzcharge werden anhand strenger internationaler Normen überprüft:
| Prüfmethode | Prüfschwerpunkt | Referenznorm der Branche |
|---|---|---|
| Zug- und Streckgrenzenprüfung | Belastungsgrenzen, Bruchdehnung und Streckgrenze vor der Verformung | ASTM A370 / ISO 6892 |
| Härteprüfung | Rockwell- (HRC) und Brinell-Härteprüfungen (HBW) zur Überprüfung der Verschleißfestigkeit nach der Wärmebehandlung | ASTM E18 / ASTM E10 |
| Spektrometrische Analyse | Präzise Überprüfung der Schmelzchemie vor dem Abgießen in Silicasolformen | ASTM E415 / ASTM E1086 |
| Metallografische Untersuchung | Bewertung des Mikrogefüges zur Bestätigung der korrekten Korngröße und Phasenverteilung | ASTM E3 / ASTM E112 |
Zertifizierungen und Rückverfolgbarkeitsstandards
Rechenschaftspflicht schützt die Lieferkette. Jede Lieferung von Feinguss-Gabelköpfen wird durch eine umfassende Dokumentation begleitet, die den gesamten Produktionsprozess vom Rohbarren bis zu den endgültigen CNC-Bearbeitungstoleranzen nachverfolgt.
- Prüfbescheinigungen nach EN 10204 Typ 3.1: Vollständige Offenlegung der chemischen Zusammensetzung, Schmelzennummern und physikalischen Prüfergebnisse mit direkter Zuordnung zur jeweiligen Charge.
- Direkte Teilekennzeichnung: Lasergravierte oder eingegossene Schmelzkennzeichnungen, Chargennummern und Logos zur dauerhaften Rückverfolgbarkeit im Einsatz.
- Maßprüfberichte mittels KMG: Koordinatenmessungen, die nachweisen, dass die Parallelität der Bolzenbohrungen, die Freiräume der Gabelöffnung und die Gewindepräzision exakt den CAD-Spezifikationen entsprechen.
So wählen Sie einen zuverlässigen Hersteller von Feinguss-Gabelköpfen aus
Die Wahl der richtigen Gießerei für Feinguss-Gabelkopfkomponenten bestimmt die mechanische Sicherheit, Präzision und Lebensdauer der Endbaugruppen. Da ein Gabelkopf häufig als kritisches lasttragendes Verbindungselement eingesetzt wird, muss der Lieferant fehlerfreie Gussteile mit reproduzierbarer Präzision liefern. Eine zuverlässige Fertigung erfordert eine durchgängige technische Prozesskontrolle von der Herstellung des Rohmodells bis zum endgültigen Versand – unabhängig davon, ob es sich um ein Werkslieferprogramm für Feinguss-Gabelköpfe, die Lieferung einer Prototypencharge von Feinguss-Gabelköpfen oder die laufende Serienproduktion von Feinguss-Gabelköpfen handelt.
Käufer, die Großhandelspreise für die Lieferung von Feinguss-Gabelköpfen, Großhandelslieferverträge für Feinguss-Gabelköpfe oder Containerlieferpläne für Feinguss-Gabelköpfe im Großhandel benötigen, profitieren von einem Partner, der sowohl den Guss als auch die CNC-Bearbeitung aus einer Hand anbietet.
Kompetenzen in den Bereichen kundenspezifische Werkzeuge und technische Unterstützung
Ein renommierter Partner für Präzisionsguss bietet umfassende technische Unterstützung, bevor mit der Herstellung der Werkzeuge begonnen wird. Achten Sie auf Gießereien, die Folgendes anbieten:
- Entwurf für Herstellbarkeit (DFM): Frühzeitige Bewertung der Gabelkopfgeometrie zur Optimierung von Wandstärken, Radien der Bolzenbohrungen und Entformungsschrägen.
- Erstarrungssimulation: Fortschrittliche Computermodellierung zur Vorhersage des Metallflusses, zur Vermeidung von Schwindungsporosität und zur Optimierung der Angusssysteme.
- Verfahrensauswahl: Fachkenntnisse in Silicasol-Feingussverfahren mit Wachsausschmelztechnik, um hervorragende Oberflächenqualitäten und enge Maßtoleranzen bei komplexen Gabelkopfprofilen zu erzielen.
- Werkzeugstandzeit: Hochwertige Aluminium- oder Stahlformen, die dafür ausgelegt sind, Tausende gleichbleibender Wachsmodelle ohne Maßabweichungen herzustellen.
Flexibilität vom Prototyping bis zur Serienproduktion
Der Fertigungspartner muss sich nahtlos an die jeweilige Phase des Produktlebenszyklus anpassen. Ein Partner, der Rapid Prototyping und Werkzeuglösungen für Kleinserien anbietet, ermöglicht die physische Prüfung von Belastungsgrenzen, Stiftspiel und Gewindeeingriffen, bevor in Werkzeuge für die Massenproduktion investiert wird.
Ein zuverlässiger Partner unterstützt:
Schnellprototypenläufe: 3D-gedruckte Wachsmodelle oder gussverfahren ohne Modelle zur schnellen Designvalidierung.
Klein- bis Mittelserien: Kosteneffiziente Überbrückungswerkzeuge zur Deckung der anfänglichen Markteinführung oder zur Herstellung von Spezialanlagen.
Großserienfertigung: Automatisierte Wachsinjektion und Mehrstationen-Gießanlagen, die kontinuierliche Lieferungen ganzer Containerladungen ermöglichen.
Integrierte Lieferkettendienstleistungen aus einer Hand
Die Aufteilung von Gießen, Bearbeitung und Oberflächenbehandlung auf verschiedene Lieferanten führt zu Verzögerungen, zusätzlichem Logistikaufwand und Qualitätsstreitigkeiten. Die Zusammenarbeit mit einem integrierten Komplettanbieter beseitigt Lieferkettenrisiken:
| Fertigungsphase | Erforderliche Kompetenzen | Qualitätsvorteil |
|---|---|---|
| Gießen in der Gießerei | Hauseigener Feinguss im Wachsausschmelzverfahren mit automatisiertem Schalenaufbau | Kontrollierte metallurgische Zusammensetzung und hohe innere Materialdichte |
| Sekundärbearbeitung | Mehrachsige CNC-Bearbeitung, Fräsen und Präzisionsgewindeschneiden | Exakte Toleranzen bei Bolzenlöchern, Gabelschlitzen und Schaftgewinden |
| Thermische Behandlung | Abschrecken, Anlassen und Lösungsglühen | Optimierte Zugfestigkeit und Ermüdungsbeständigkeit |
| Oberflächenveredelung | Passivieren, Verzinken, Eloxieren oder Lackieren | Maßgeschneiderte Korrosionsbeständigkeit für raue maritime und industrielle Umgebungen |
| Verifizierung | Hauseigene Koordinatenmessmaschine (KMM) und zerstörungsfreie Prüfverfahren (ZfP) | Vollständige Maßkonformität und lückenlose Rückverfolgbarkeit jeder Charge |
Die Bündelung der Feingussproduktion von Gabelgelenken unter einem qualifizierten Dach gewährleistet die strukturelle Integrität, kontrolliert die Stückkosten und garantiert, dass jedes Gelenk exakt den technischen Zeichnungen entspricht. Angebot anfordern mit Zeichnungen, Legierungsqualität und Toleranzvorgaben für die Bolzenbohrungen, um die Werkzeugprüfung einzuleiten.