Spritzgießen vs. Feingießen
Wahl zwischen Spritzgießen vs. Feingießen bestimmt die Stückkosten, die Materialeigenschaften und den Produktionszeitplan Ihres Projekts. Obwohl beide Fertigungsverfahren komplexe, reproduzierbare Geometrien ermöglichen, basieren sie auf grundlegend unterschiedlichen Werkzeugen, Werkstoffen und thermischen Prozessen.
Was ist Spritzgießen?
Spritzgießen ist ein Fertigungsverfahren für hohe Stückzahlen, bei dem geschmolzenes Material – typischerweise Thermoplaste, Elastomere oder Metall-Polymer-Ausgangsmaterialien (beim Metallpulverspritzgießen, MIM) – unter hohem Druck in den präzisionsgefertigten Hohlraum einer Metallform eingespritzt wird. Sobald das Material abgekühlt und erstarrt ist, öffnet sich das Werkzeug und gibt das fertige Bauteil frei.
- Hauptmaterialien: Thermoplaste, Silikon, Elastomere und Metallpulver-Ausgangsmaterialien (MIM).
- Werkzeugtyp: Dauerhafte Mehrfachformen aus Stahl oder Aluminium.
- Am besten geeignet für: Produktionsserien mit hohen Stückzahlen, die enge Maßhaltigkeiten und kurze Zykluszeiten erfordern.
Was ist Feingießen?
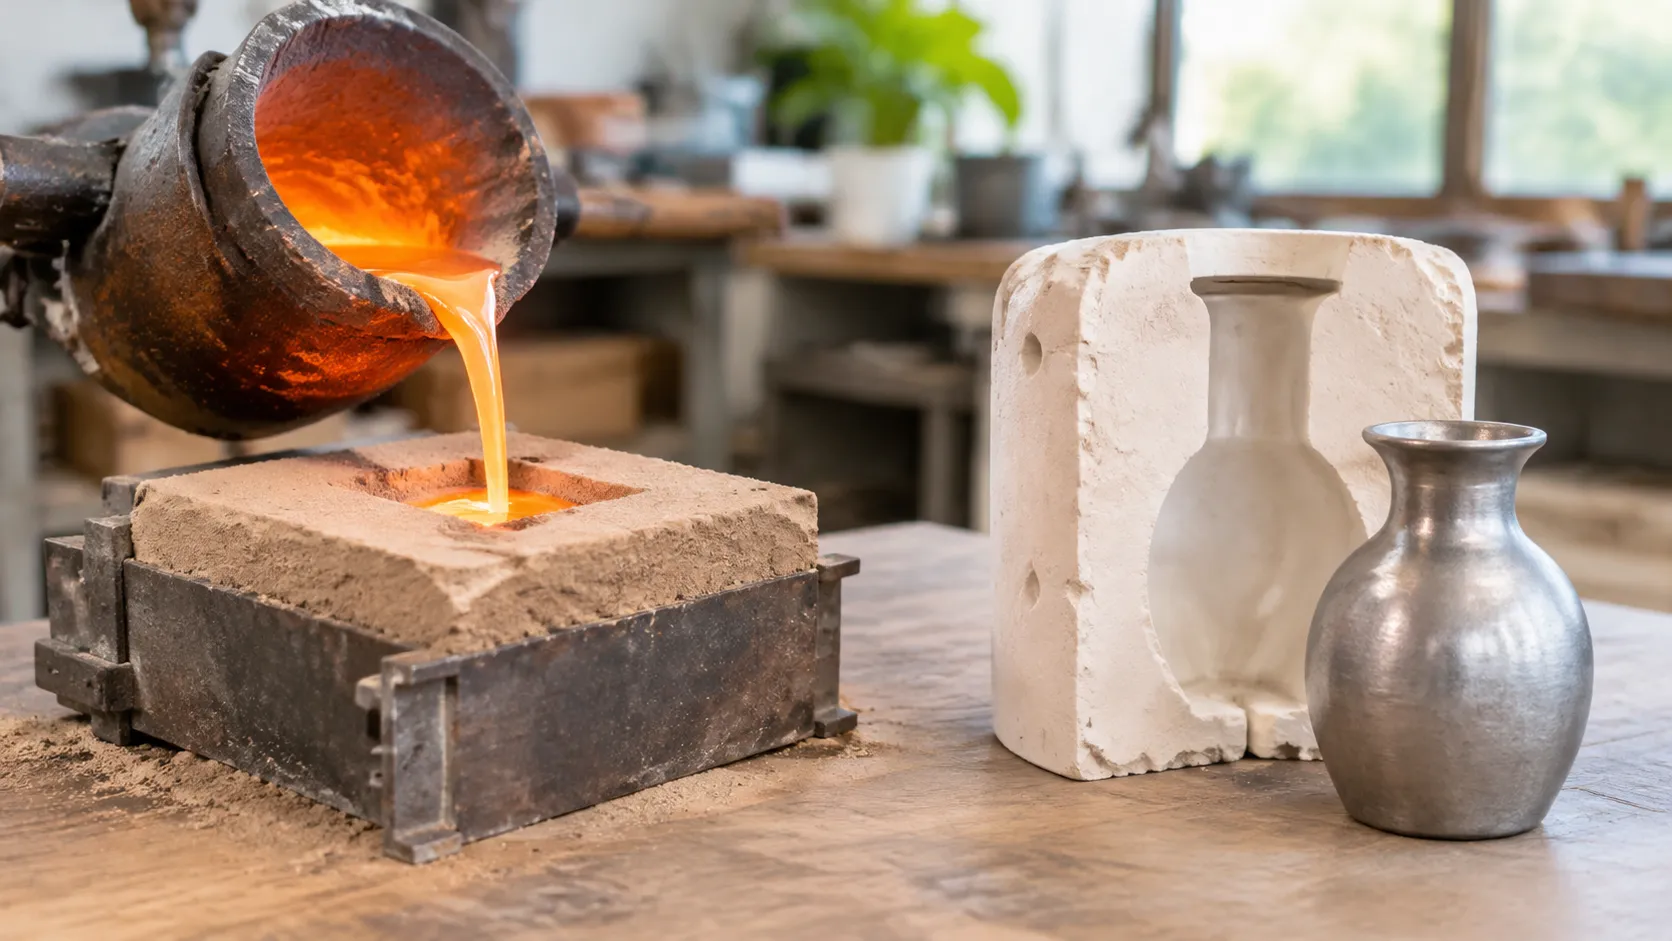
Feinguss, auch bekannt als Feinguss, ist ein präzises Metallumformverfahren zur Herstellung komplexer Metallbauteile mit glatten Oberflächenfinish Anforderungen. Hersteller spritzen Wachs in eine Formmatrize und beschichten die Wachsform mit einer keramischen Schlickermasse, um Keramikschalenformen, schmelzen Sie das Wachs aus und gießen Sie geschmolzenes Metall in den Hohlraum. Sobald das Metall abgekühlt ist, wird die Keramikschale aufgebrochen, um das Gussteil freizulegen.[2]
- Hauptmaterialien: Eisenhaltige und nichteisenhaltige Legierungen (Edelstahl, Aluminium, Titan, Kobalt-Chrom).
- Werkzeugtyp: Aluminium-Wachsspritzgussformen in Kombination mit Keramikschalen für den einmaligen Gebrauch.
- Am besten geeignet für: Kleine bis mittlere Produktionsmengen, größere komplexe Metallteile, sowie Hochtemperaturlegierungen.
Wesentliche Unterschiede zwischen den Herstellungsverfahren
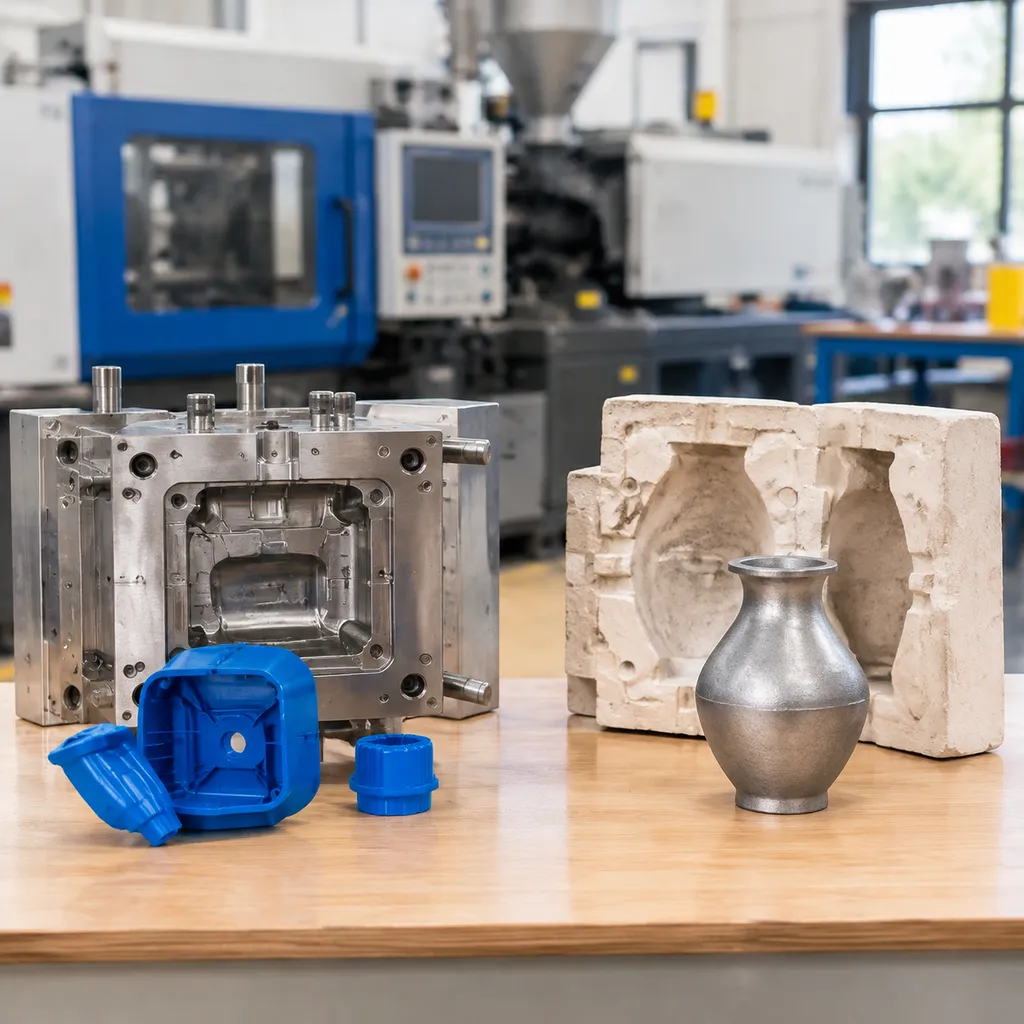
Der Hauptunterschied liegt darin, wie die Form hergestellt wird, wie das Material in den Hohlraum gelangt und was nach dem Formgebungsprozess geschieht. Beim herkömmlichen Kunststoffspritzgießen ist der Prozess innerhalb der Form abgeschlossen, während beim Metallpulverspritzgießen (MIM) eine anschließende Entbinderung und Sinterung erforderlich sind – ähnlich wie bei der Pulvermetallurgie – um die Metallpartikel miteinander zu verschmelzen.[1] Umgekehrt, Präzisions-Feinguss gießt vollständig geschmolzenes Metall direkt in eine Einweg-Keramikform.
| Merkmal | Spritzgießen (Kunststoff und MIM) | Feinguss (Verlorene Form) |
|---|---|---|
| Lebensdauer der Form | Wiederverwendbare Stahl- oder Aluminiumformen (Hunderttausende von Zyklen) | Einmalige Verwendung Keramikschalenformen pro Gussbaum |
| Materialzustand | Geschmolzenes Polymer oder mit Bindemittel vermischtes Metall-Ausgangsmaterial | Vollständig geschmolzene Metalllegierung |
| Füllmethode | Mechanische Hochdruckeinspritzung | Schwerkraft-, Vakuum- oder Schleuderguss |
| Nachgelagerte thermische Prozessschritte | Keine bei Kunststoffen; Entbinderung und Sinterung bei MIM | Entwachsen, Brennen der Keramikschale und Wärmebehandlung nach dem Gießen |
| Typische Teilgröße | Klein bis mittelgroß (MIM-Teile wiegen typischerweise weniger als 100 g) | Klein bis sehr groß (von wenigen Gramm bis zu Hunderten von Kilogramm) |
Vorteile und Grenzen von Spritzgießen und Feingießen im Vergleich
Bei der Abwägung zwischen Spritzgießen und Feingießen für eine Produktionsserie bringt jedes Herstellungsverfahren Kompromisse hinsichtlich Geschwindigkeit, Bauteilkomplexität und Werkzeugkosten mit sich. Wenn wir verstehen, wo die jeweiligen Verfahren ihre Stärken haben und wo ihre Grenzen liegen, können wir kostspielige Neukonstruktionen zu einem späteren Zeitpunkt vermeiden.
Vorteile und Nachteile des Spritzgießens
Unabhängig davon, ob wir mit herkömmlichen Kunststoffen oder mit Metallpulverspritzguss (MIM) arbeiten, liegt der entscheidende Vorteil in der effizienten Fertigung großer Stückzahlen und der hohen Wiederholgenauigkeit.
- Hohe Produktionsgeschwindigkeit: Sobald das Werkzeug fertig ist, sind die Zykluszeiten kurz, wodurch sich das Verfahren ideal für die Massenproduktion eignet.
- Enge Maßtoleranzen: Die Bauteile weisen direkt nach dem Entformen eine gleichbleibend hohe Maßgenauigkeit und eine glatte Oberflächenbeschaffenheit auf.
- Komplexe Geometrien: Wir können komplexe Geometrien, dünne Wandstärken und feine Details ohne aufwendige nachträgliche mechanische Bearbeitung herstellen.
- Hohe Anfangsinvestitionen für Werkzeuge: Werkzeuge aus gehärtetem Stahl erfordern eine erhebliche Anfangsinvestition, wodurch Kleinserien pro Stück teuer werden.
- Grenzen hinsichtlich Größe und Gewicht: Insbesondere bei MIM- und pulvermetallurgischen Verfahren beschränken die Entbinderungs- und Sinterprozesse die Bauteile auf kleinere und leichtere Komponenten.
Vorteile und Nachteile des Feingusses
Auch als Wachsausschmelzverfahren bekannt, Präzisions-Feinguss basiert auf Wachsmodellen und Keramikschalenformen ermöglicht die Herstellung komplexer Metallteile, die sich aus massivem Ausgangsmaterial nur schwer oder gar nicht spanend fertigen lassen würden.
- Breite Auswahl an Legierungen: Wir können eine Vielzahl von Eisen- und Nichteisenmetallen gießen, darunter Hochtemperatur-Superlegierungen und Edelstähle.
- Herstellung größerer Bauteile: Im Gegensatz zum MIM eignet sich der Feinguss sowohl für kleine, komplexe Komponenten als auch für deutlich größere und schwerere Strukturbauteile.
- Geringere Werkzeugkosten: Wachsspritzgussformen sind in der Regel kostengünstiger als Hochdruck-MIM-Werkzeuge und bieten daher bessere wirtschaftliche Bedingungen für mittlere Produktionsserien.
- Längere Vorlaufzeiten: Die Herstellung von Wachsmodellen, das Tauchen in Keramikschlicker, das Ausschmelzen des Wachses und das Gießen des Metalls umfassen mehrere manuelle und automatisierte Arbeitsschritte.
- Nachbearbeitungsbedarf: Angusskanäle und Speiser müssen entfernt werden. Passflächen erfordern häufig eine zusätzliche CNC-Bearbeitung, um enge Toleranzen einzuhalten und die Oberflächenrauheit zu verbessern.
| Merkmal | Spritzgießen (Kunststoff und MIM) | Feinguss (Verlorene Form) |
|---|---|---|
| Optimales Produktionsvolumen | Hohe bis sehr hohe Stückzahlen | Geringe bis mittelhohe Stückzahlen |
| Anfängliche Werkzeugkosten | Hoch | Moderat |
| Partgrößenbereich | Gering bis mittel (MIM ist auf kleine Bauteile beschränkt) | Klein bis groß |
| Oberflächenfinish | Glatt, nur minimaler Nachbearbeitungsaufwand erforderlich | Gut, erfordert jedoch das Entfernen der Stützstrukturen und eine Nachbearbeitung |
| Designfreiheit | Hoch bei dünnen Wänden und feinen inneren Details | Hoch bei komplexen Kurven und Hinterschneidungen |
Materialoptionen im Vergleich: Spritzgießen vs. Feingießen
Wahl zwischen Spritzgießen vs. Feingießen hängt von den spezifischen Materialien ab, die Ihr Produkt im realen Einsatz aushalten muss.
Thermoplaste, Elastomere und Silikon für das Spritzgießen
Beim herkömmlichen Spritzgießen kommen Polymere zum Einsatz, während beim Metallspritzgießen (MIM) feine Metallpulver zunächst mit Polymerbindemitteln vermischt und anschließend durch Entbindern und Sintern verarbeitet werden.[3] Für das traditionelle Formen von Kunststoffen und Gummi setzen wir auf drei Hauptmaterialkategorien:
- Thermoplaste: Starre und halbstarre Polymere, die wiederholt geschmolzen und verfestigt werden können und eine hohe chemische Beständigkeit sowie Schlagfestigkeit bieten – ideal für Gehäuse und Zahnräder.
- Elastomere: Flexible, gummiähnliche Materialien, die unter Belastung in ihre ursprüngliche Form zurückkehren und sich ideal für Griffe, Stoßfänger und Schwingungsdämpfer eignen.
- Silikon: Hitzebeständiger, biokompatibler Kautschuk, der für medizinische Dichtungen, flexible Schläuche und Hochtemperaturdichtungen verwendet wird.
Eisenhaltige und Nichteisenmetalle für das Feingießen
Wenn Ihr Design reines Konstruktionsmetall ohne Polymerbindemittel erfordert, Präzisions-Feinguss wird geschmolzenes Metall direkt in keramische Schalenformen gegossen. Dieses Wachsausschmelzverfahren unterstützt eine breite Auswahl an Gussmetallen und -legierungen aus zwei Hauptgruppen:
- Eisenmetalle: Eisenbasierte Legierungen wie Kohlenstoffstähle, legierte Stähle und Edelstähle, die eine hohe Zugfestigkeit und Verschleißbeständigkeit für hochbelastbare Bauteile bieten.
- Nicht-Eisenmetalle: Leichte und korrosionsbeständige Werkstoffe wie Aluminium, Messing, Bronze und spezielle Superlegierungen, die sich für Anwendungen in der Luft- und Raumfahrt sowie für Komponenten zur Förderung von Flüssigkeiten eignen.
| Prozess | Primäre Materialfamilien | Wesentliche Materialeigenschaften |
|---|---|---|
| Spritzgießen | Thermoplaste, Elastomere, Silikon (und Metall-Binder-Ausgangsmaterialien beim MIM-Verfahren) | Geringes Gewicht, Flexibilität, elektrische Isolierung, Chemikalienbeständigkeit |
| Feinguss | Eisenwerkstoffe, Edelstähle, Aluminium, Bronze, Nichteisenlegierungen | Hohe Hitzebeständigkeit, hervorragende Zugfestigkeit, strukturelle Steifigkeit |
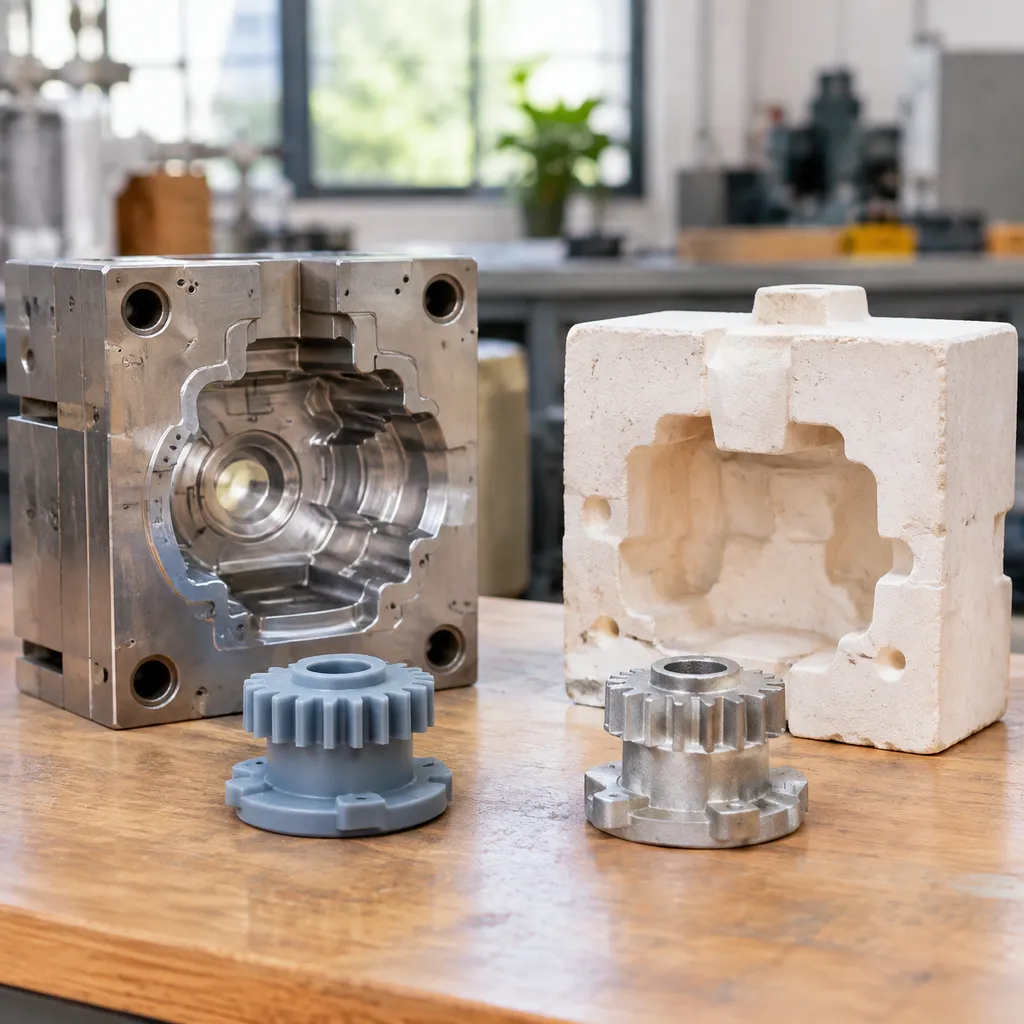
Spritzgießen vs. Feingießen: Direkter Vergleich
In der Praxis, Spritzgießen vs. Feingießen wird die Entscheidung anhand der Bauteilgeometrie, der Bestellmenge und des Budgets getroffen. Beide Verfahren ermöglichen die Herstellung komplexer, reproduzierbarer Bauteile, doch ihre Produktionsökonomie und physikalischen Grenzen unterscheiden sich erheblich.
| Vergleichsfaktor | Spritzgießen (Kunststoff / MIM) | Präzisions-Feinguss |
|---|---|---|
| Anfängliche Werkzeugkosten | Hoch (gehärtete Stahlformen) | Niedrig bis mittel (Aluminium-Wachsmuster) |
| Ideale Produktionsmenge | Massenproduktion in großen Stückzahlen | Kleine bis mittlere Chargen |
| Teilegröße & Gewicht | Ideal für kleine, leichte Bauteile | Flexibel für kleine bis große Metallbauteile |
| Oberflächenfinish | Glatte Oberfläche, nahezu endkonturnah direkt aus der Form | Gut, häufig ist eine leichte Nachbearbeitung erforderlich |
| Lieferzeit | Längere Werkzeugherstellung, kurze Zykluszeiten | Schnellere Einrichtung der Werkzeuge, längere Zykluszeit pro Teil |
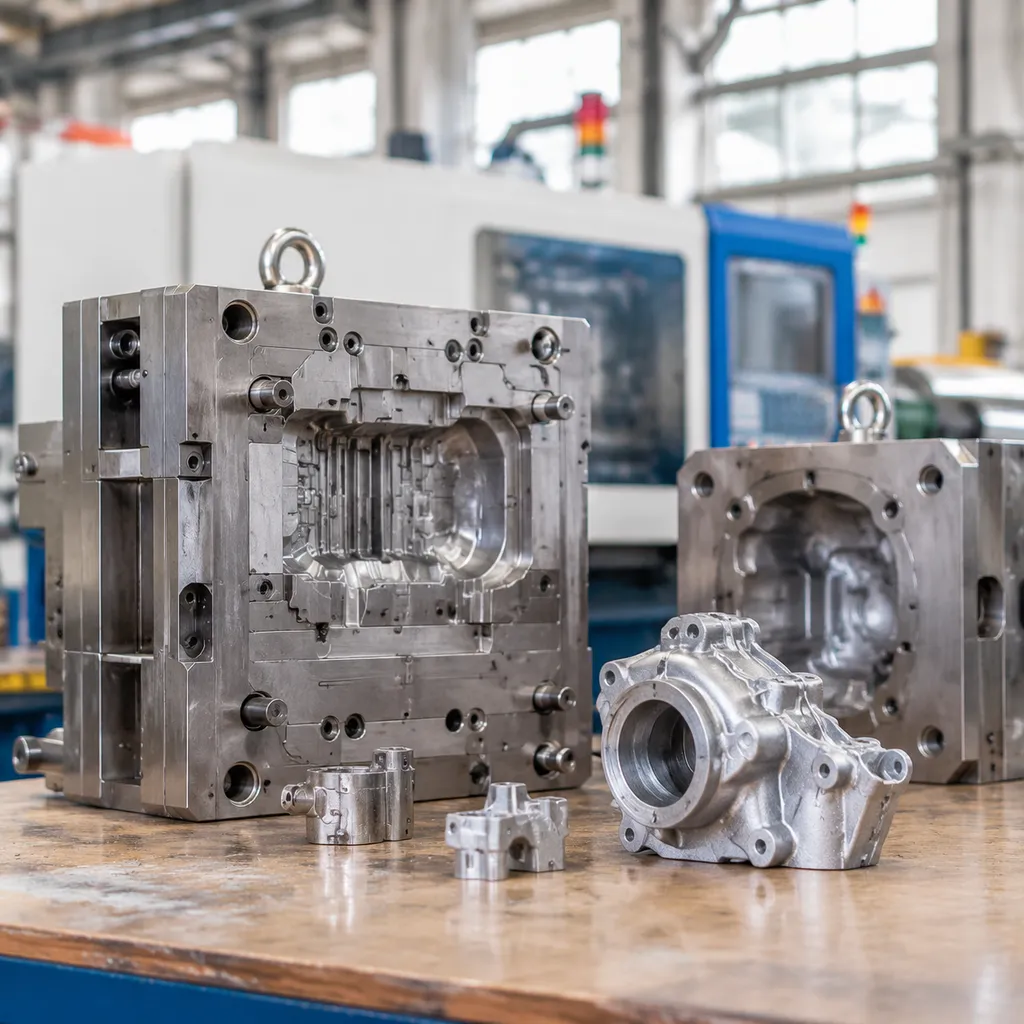
Werkzeugkosten und Produktionsvolumen
Anfangsinvestition Werkzeugkosten für Formen und Muster. Für Hochvolumenläufe oder komplexe Formen sinkt jedoch der Stückpreis erheblich. sorgen für den größten Unterschied zwischen diesen beiden Fertigungsverfahren.
- Spritzgießen: Erfordert präzisionsgefertigte Stahlformen, die extremen Schließdrücken standhalten. Obwohl die anfängliche Werkzeugbeschaffung eine größere Investition erfordert, sinken die Kosten pro Teil drastisch, sobald die Massenproduktion beginnt.
- Feinguss: Verwendet weichere und kostengünstigere Aluminiumformen, um Wachsmodelle herzustellen. Wenn Sie kleine bis mittlere Produktionsserien benötigen, komplexe Metallteile ohne in gehärtete Stahlwerkzeuge investieren zu müssen, Feinguss bleiben Ihre Anlaufkosten niedrig.
Konstruktionskomplexität, Präzision und Toleranzen
Beide Verfahren eignen sich hervorragend zur Herstellung komplexer Formen, deren spanende Fertigung aus einem massiven Block zu kostspielig wäre, unterscheiden sich jedoch hinsichtlich ihrer Skalierbarkeit.
- Spritzgießen und MIM: Unabhängig davon, ob Sie Thermoplaste spritzgießen oder Metallpulverspritzgießen (MIM) mit Pulvermetallurgie Ausgangsmaterialien verwenden, erzielen Sie enge Maßhaltigkeiten und präzise Mikrostrukturen. Die Wandstärke muss gleichmäßig bleiben, um Verzug oder Einfallstellen während der Abkühlung oder Entbinderung und Sinterung.
- Feinguss: Das Gießen von geschmolzenem Metall in Keramikschalenformen ermöglicht mehr Freiheit bei dickeren Querschnitten und größeren Gesamtabmessungen der Bauteile. Es bietet eine zuverlässige Maßgenauigkeit für Strukturbauteile, wobei funktional kritische Passflächen in der Regel eine nachträgliche CNC-Bearbeitung erfordern.
Lieferzeiten und Geschwindigkeit der Prototypenfertigung
- Werkzeugbau: Die Herstellung von Mehrkavitätenformen aus gehärtetem Stahl für den Spritzguss nimmt anfangs mehr Zeit in Anspruch. Sobald das Werkzeug jedoch optimal eingestellt ist, dauern die Zykluszeiten nur wenige Sekunden.
- Gießprozess: Da Wachs-Spritzgusswerkzeuge einfacher zu bearbeiten sind, ermöglicht der Feinguss eine schnellere Bereitstellung erster Metallmuster. Wenn Projekte eine Überbrückungsproduktion benötigen, bevor in Werkzeuge für die Serienfertigung investiert wird, bietet die Prüfung Rapid-Prototyping- und Werkzeugservices für die Kleinserienfertigung eine Möglichkeit, Designs ohne Verzögerungen zu validieren.
Anforderungen an Oberflächenqualität und Nachbearbeitung
- Spritzgießen: Liefert eine saubere, gleichmäßige Oberflächenfinish direkt aus der Formkavität. Texturen oder polierte Oberflächen lassen sich direkt in die Stahlform integrieren, wodurch der Nachbearbeitungsaufwand minimiert wird.
- Feinguss: Weist eine etwas rauere Oberflächenrauheit aufgrund der Struktur der Keramikschlämme und der Spuren der Angussentfernung auf. Die meisten Gussteile werden durch Kugelstrahlen, Schleifen oder präzise CNC-Bearbeitung nachbearbeitet, um die endgültigen Anforderungen an Optik und Maßhaltigkeit zu erfüllen.
Anwendungsbereiche von Spritzguss und Feinguss
Wenn unsere Kunden Spritzgießen vs. Feingießen, bewerten, hängt die Entscheidung in der Regel von den spezifischen Anforderungen ihrer Branche ab. Beide Verfahren ermöglichen komplexe Geometrien, kommen jedoch in den verschiedenen globalen Fertigungsbranchen unter sehr unterschiedlichen betrieblichen Bedingungen zum Einsatz.
Medizinische Geräte und Gesundheitsprodukte
Im medizinischen Bereich sind Präzision und Biokompatibilität der Materialien unverzichtbar. Je nachdem, ob es sich bei dem Bauteil um ein Einweg-Kunststoffinstrument oder ein langlebiges Metallinstrument handelt, kommen unterschiedliche Verfahren zum Einsatz:
- Spritzguss (Kunststoffe und MIM): Der herkömmliche Kunststoffspritzguss eignet sich ideal für große Stückzahlen von Einwegprodukten wie Spritzen, IV-Verbindern und Gehäusen für Diagnosegeräte. Wenn kleine, komplexe Metallteile benötigt werden – beispielsweise Spitzen chirurgischer Pinzetten, kieferorthopädische Brackets oder Komponenten für Endoskope –, ermöglicht der Metallpulverspritzguss (MIM) eine hohe Bauteilkomplexität und enge Maßtoleranzen ohne aufwendige spanende Bearbeitung.
- Feinguss: Der Präzisionsfeinguss eignet sich besser für größere orthopädische Implantate, Gelenkersatzkomponenten und hochbelastbare chirurgische Instrumente, bei denen eine hohe strukturelle Festigkeit und korrosionsbeständige Legierungen erforderlich sind.

Komponenten für die Luft- und Raumfahrt, Verteidigung und Automobilindustrie
Transport- und Verteidigungshersteller setzen auf beide Technologien, um ein ausgewogenes Verhältnis zwischen Gewichtsreduzierung, Hitzebeständigkeit und Produktionsvolumen zu erreichen.
- Luft- und Raumfahrt sowie Verteidigung: Das Feingussverfahren mit keramischen Schalenformen ist der Standard für sicherheitskritische Flugzeugkomponenten. Wir fertigen regelmäßig Turbinenschaufeln, Düsen für Kraftstoffsysteme und Strukturhalterungen aus hochfesten Legierungen. Für strukturelle Flugzeugrumpfkomponenten, die eine Kombination aus geringem Gewicht und hoher Haltbarkeit erfordern, werden Materialien wie die Aluminiumlegierung A356-T6 in großem Umfang im Gießverfahren verarbeitet, um strenge Sicherheitsstandards zu erfüllen.
- Automobil: Komponenten im Motorinneren sind extremer Hitze und mechanischer Belastung ausgesetzt. Das Feingussverfahren eignet sich für Abgaskrümmer, Turboladerräder und Kipphebel. Der Spritzguss hingegen dominiert bei Innenverkleidungen, Sensorgehäusen, Flüssigkeitsbehältern und kleinen metallischen Kraftstoffeinspritzdüsenkomponenten.
Konsumgüter und Robotik
Bei Konsumgütern und Automatisierungsanlagen sind eine schnelle Markteinführung, Oberflächenqualität und Wiederholgenauigkeit entscheidend für die Wahl des Fertigungsverfahrens.
- Verbraucherprodukte: Der Kunststoffspritzguss bildet die Grundlage für Gehäuse alltäglicher Elektronikgeräte, Haushaltsgerätekomponenten und langlebige Verpackungen, bei denen niedrige Stückkosten bei hohen Produktionsmengen entscheidend sind. Für hochwertige Konsumgüter – wie Smartwatch-Gehäuse, Schusswaffenkomponenten und Scharniere von Luxusbrillen – bieten Metallpulverspritzguss (MIM) und Feinguss eine glatte Oberflächenbeschaffenheit und eine solide metallische Haptik.
- Robotik: Moderne Industrie- und Serviceroboter benötigen leichte, hochpräzise Bauteile, um sich effizient bewegen zu können. Für schützende Außengehäuse und Kabelmanagement-Clips verwenden wir Spritzguss, während Präzisionsfeinguss und MIM langlebige Zahnräder, Greifer für Endeffektoren und strukturelle Aktuatorgehäuse herstellen.
So wählen Sie das richtige Fertigungsverfahren für Ihr Projekt
Die Entscheidung zwischen Spritzguss und Feinguss hängt davon ab, wie gut das Bauteildesign, das Budget und die Produktionsziele zu dem jeweiligen Fertigungsverfahren passen. Als professionelle Anbieter von Präzisionsguss- und CNC-Bearbeitungsdienstleistungen unterstützen wir Teams täglich dabei, genau diese Abwägungen vorzunehmen und kostspielige Fehler bei der Werkzeugherstellung zu vermeiden.
Bewertung der Bauteilgeometrie und Leistungsanforderungen
Ihr Bauteildesign und Ihre Materialanforderungen weisen in der Regel direkt auf das geeignete Fertigungsverfahren hin. Beide Verfahren können komplexe Geometrien realisieren, eignen sich jedoch für sehr unterschiedliche Anforderungen hinsichtlich Struktur und Bauteilgröße.
- Bauteilgröße und Gewicht: Verwenden Sie Spritzguss (einschließlich Metallpulverspritzguss) für kleine, komplexe Bauteile mit dünnen Wandstärken. Wählen Sie Präzisionsfeinguss, wenn Sie größere, schwerere oder dickwandigere Strukturbauteile benötigen.
- Festigkeit und Materialeigenschaften: Wenn Ihr Bauteil extremer Hitze, hohen mechanischen Belastungen oder rauen Umgebungsbedingungen standhalten muss, bieten gegossene Legierungen eine zuverlässige Leistung. Bei der Verarbeitung von Aluminiumlegierungen können geeignete Wärmebehandlungsverfahren und Aushärtungszustände für Aluminium die Festigkeit und Haltbarkeit zusätzlich verbessern.
- Präzision und Oberflächenqualität: Beide Verfahren gewährleisten enge Maßtoleranzen und liefern direkt nach dem Entformen eine glatte Oberflächenbeschaffenheit, wodurch der Bedarf an nachgelagerter mechanischer Bearbeitung reduziert wird.
Abwägung von Budget, Produktionsvolumen und Markteinführungszeit
Die anfänglichen Werkzeugkosten und die Bestellmengen haben einen erheblichen Einfluss auf den Stückpreis und den Zeitplan für die Markteinführung.
| Projektfaktor | Spritzgießen / Metallpulverspritzgießen (MIM) | Präzisions-Feinguss |
|---|---|---|
| Anfängliche Werkzeugkosten | Hoch (gehärtete Stahlformen) | Moderat (Aluminium-Wachsspritzgussformen) |
| Ideales Auftragsvolumen | Massenproduktion in großen Stückzahlen | Kleine bis mittlere Produktionsserien |
| Zeit bis zur Markteinführung | Längere anfängliche Werkzeugvorlaufzeit | Schnellere Werkzeugeinrichtung und Designanpassung |
| Stückkosten bei Großserien | Sehr niedrige Kosten pro Stück | Moderate Kosten pro Stück |
Wenn Sie ein neues Produkt mit unsicherer Nachfrage oder häufigen Designänderungen auf den Markt bringen, hält Feinguss die anfänglichen Investitionskosten niedrig. Sobald Ihr Design feststeht und Sie Zehntausende identischer, komplexer Metallteile oder Kunststoffkomponenten benötigen, amortisiert sich das Spritzgießen schnell.
Alternative Fertigungsverfahren, die Sie in Betracht ziehen sollten
Manchmal sind weder Spritzgießen noch Wachsausschmelzverfahren die ideale Lösung für Ihren Zeitplan oder Ihre Bauteilgröße. Abhängig vom Umfang Ihres Projekts sollten Sie folgende praktische Alternativen in Betracht ziehen:
- CNC-Bearbeitung: Ideal für Rapid Prototyping, extrem enge Toleranzen und Kleinserien, wenn Sie vollständig auf Werkzeugkosten verzichten möchten – siehe auch unseren Vergleich von Gießerei vs CNC-Bearbeitung.
- Sandguss: Eine kostengünstige Option für übergroße, schwere Metallteile, bei denen eine gröbere Oberflächenstruktur akzeptabel ist. Weitere Informationen finden Sie in unserem Leitfaden zu wie der Sandgussprozess funktioniert, oder vergleichen Sie Investmentguss vs. Sandguss.
- Druckguss: Ideal für die Serienfertigung großer Stückzahlen von Nichteisenmetallteilen (wie Aluminium oder Zink), die kurze Zykluszeiten und eine gute Maßhaltigkeit erfordern – einen Vergleich mit anderen Metallverarbeitungsverfahren finden Sie unter Feinguss vs Druckguss.
Referenzen
- MIMA / MPIF – Überblick über den Metallpulverspritzgussprozess (Formgebung, Entbindern und Sintern) ↩
- Wikipedia – Feinguss (Wachsausschmelzverfahren und keramische Schalenformen) ↩
- ASTM B883 – Norm für pulvermetallurgisch durch Metallpulverspritzgießen (MIM) hergestellte Werkstoffe ↩
- Total Materia – Überblick über das Feingussverfahren
- MPIF – Ressourcen zu Normen für Pulvermetallurgie und MIM