


Fonderie d'investissement vs fabrication additive
La fabrication industrielle moderne exige un équilibre sans compromis entre l'intégrité structurelle, l'efficacité des coûts et la flexibilité de conception. Lors du choix entre fonderie d'investissement vs fabrication additive, les équipes d'ingénierie doivent évaluer comment chaque procédé manipule le matériau pour répondre à des normes opérationnelles strictes. Plutôt que d'être des rivaux mutuellement exclusifs, ces technologies représentent des approches distinctes pour transformer des alliages d'ingénierie bruts en composants de haute spécification.
Qu'est-ce que la fonderie d'investissement ?
La fonderie d'investissement, communément appelée procédé de cire perdue, est une technique de moulage métallique de précision conçue pour produire des composants en forme quasi-nettes et reproductibles.[1] Le processus suit une séquence éprouvée :
- Création du motif : Les modèles en cire sont injectés dans des noyaux métalliques usinés avec précision.
- Construction de coquille : L'assemblage en cire est plongé à plusieurs reprises dans une pâte de céramique réfractaire et recouvert de stuc pour former une coque durable.
- Déglaçage et cuisson : La cire est fondue dans un autoclave, laissant une cavité en céramique vide qui est ensuite cuite pour assurer la résistance structurale.
- Couler : L'alliage en fusion est versé dans le moule préchauffé sous un contrôle métallurgique strict.[1]
- Finition : Après refroidissement, la coque en céramique est brisée, et les pièces subissent découpe, traitement thermique et finition finale.
Cette méthode offre des structures de grains denses et isotropes sur une large gamme d'alliages pouvant être coulés, allant des aciers inoxydables standard aux superalliages avancés à base de cobalt et de nickel.
Qu'est-ce que la fabrication additive (impression 3D métal) ?
La fabrication additive (FA), ou industrielle impression 3D métallique, construit des composants directement à partir de modèles CAD 3D numériques en déposant et en fusionnant le matériau couche par couche.[2] Les technologies principales utilisées pour des composants haute performance incluent :
- Fusion par lit de poudre (PBF) : L'énergie thermique (laser ou faisceau d'électrons) fond sélectivement de minuscules particules de poudre métallique à travers de fines couches.[2]
- Jet de liant : Un agent liant liquide est déposé sélectivement sur des lits de poudre, suivi de la cuisson et de la frittation à haute température pour atteindre la densité structurelle.[2]
La FA métal évite la nécessité d'outillages fixes, permettant une flexibilité de conception pour des canaux de refroidissement internes complexes, des structures en treillis optimisées et des assemblages multi-pièces consolidés.
Principales différences dans la fabrication des pièces
La divergence principale entre la coulée à la cire perdue et la fabrication additive réside dans la transition du matériau de l'état brut à la géométrie finie :
| Métrique de fabrication | Coulée sous pression | Fabrication Additive (FA métal) |
|---|---|---|
| Transformation de l'état du matériau | Phase liquide : l'alliage fondu remplit une cavité en céramique pour se solidifier | De solide à liquide puis à solide (ou fritté) : fusion couche par couche de poudres métalliques |
| Dépendance à l'outillage | Nécessite des outils usinés (matrices) pour la production de modèles en cire | Sans outil ; construit directement à partir de données CAD numériques tranchées |
| Structures internes | Limitée par l’élimination du noyau en céramique et les angles de tirage | Capable d’imprimer des cavités fermées, des canaux courbes et des treillis |
| Caractéristiques métallurgiques | Propriétés mécaniques isotropes cohérentes dans toute la pièce | Microstructures directionnelles ; nécessite souvent un Pressage Isostatique à chaud (HIP) pour fermer la porosité interne[3][4] |
| Point de croisement économique | Moyen à élevé volume de production avec outillage amorti | Prototypes, pièces uniques et composants très complexes à faible volume |
Fonderie à la cire perdue vs Fabrication additive : Principaux indicateurs de comparaison
Lors de l'évaluation fonderie d'investissement vs fabrication additive, le choix dépend de l’économie d’ingénierie, de l’intégrité du matériau et des besoins en volume. Les deux processus produisent des composants de haute intégrité, mais chacun offre une valeur à différentes étapes du cycle de production.
| Indicateur de comparaison | Coulée sous pression | Fabrication additive (Impression 3D métal) |
|---|---|---|
| Investissement dans les outils | Coût initial élevé pour les matrices en cire métallique | Aucun outillage requis (directement à partir de CAD) |
| Échelle du coût unitaire | Diminue considérablement à mesure que le volume augmente | Reste largement stable indépendamment du volume |
| Limites de conception | Nécessite une extraction du noyau et des angles de tirage | Permet des réseaux en treillis fermés et des canaux conformes |
| Polyvalence des alliages | Large : presque tous les alliages métalliques moulables | Limitée aux poudres métalliques qualifiées commercialement |
| Métallurgie | Structures de grains solides et isotropes | Structure en couches ; nécessite souvent un HIP pour éliminer les vides |
Volume de production, outillage et coût unitaire
- Coûts d'outillage : La fonderie sous pression nécessite un outillage métallique dédié pour injecter des modèles en cire sacrifiable. Cela nécessite un capital initial avant la première coulée. La fabrication additive contourne complètement l'outillage rigide, en construisant directement les composants à partir d'un fichier numérique.
- Volume de production : L'impression 3D métallique présente une courbe de coût pratiquement plate. Il en coûte à peu près le même prix par pièce pour imprimer la pièce 1 que pour la pièce 100. La fonderie sous pression comporte des coûts initiaux élevés, mais le prix unitaire diminue fortement à mesure que la série de production augmente, ce qui la rend beaucoup plus rentable pour des volumes moyens à élevés.
Complexité géométrique et liberté de conception
Les deux technologies gèrent des géométries complexes, mais abordent la flexibilité de conception différemment :
- Impression 3D métallique : Offre une liberté pour les assemblages consolidés, les structures en treillis organiques et les canaux de refroidissement internes courbes que l'outillage ne peut pas atteindre.
- Fonderie à la cire perdue : Excelle dans la production de composants presque en forme finale avec des caractéristiques externes complexes, des parois fines et des profils à sous-cut. Cependant, les pièces doivent permettre la pénétration de la boue de coquille en céramique et le retrait du noyau.
Sélection des matériaux et propriétés métallurgiques
- Disponibilité des alliages : La coulée en investissement supporte pratiquement tous les alliages fondus à l'air ou sous vide, y compris les aciers inoxydables spéciaux, les alliages de cobalt et les superalliages de nickel à haute température. L'impression 3D métallique est limitée à certains poudres d'alliage certifiées pour la fusion laser sur lit de poudre ou le jet de liant.
- Intégrité structurale : Un alliage fondu correctement coulé se solidifie en une microstructure isotrope avec des propriétés mécaniques uniformes dans toutes les directions. Les composants métalliques imprimés en 3D présentent des propriétés directionnelles (anisotropes) le long de l'axe de construction et nécessitent souvent un traitement secondaire par Pressage Isostatique à Chaud (HIP) pour éliminer la porosité résiduelle et les vides internes.[3][4]
Délai de fabrication et rapidité de prototypage
Les priorités en matière de délai dictent la méthode qui a du sens lors de la validation de la conception :
- La fabrication additive métallique produit des prototypes monobloc en quelques jours, ce qui la rend idéale pour des itérations rapides de conception sans engager de moules.
- Les délais de fabrication par moulage en cire perdue traditionnels sont déterminés par le temps nécessaire à la fabrication du moule d'injection. Pour éliminer ce goulot d'étranglement lors de la validation en phase précoce, nous utilisons notre de prototypage rapide et d'outillage pour une production en faible volume pour imprimer directement des modèles jetables pour la coulée, en évitant complètement les moules rigides.
Tolérances dimensionnelles et finition de surface
Les deux processus réduisent le besoin de coupes grossières, mais des tolérances fines exigent toujours une attention particulière :
- Texture de surface : Le moulage en cire perdue offre une surface uniforme et lisse issue de slurry céramiques fines. Les surfaces des pièces imprimées en additive conservent souvent des lignes de couche, une adhérence de poudre ou des marques de support de finition rugueuse.
- Post-traitement : Aucun des deux processus n’élimine complètement l’usinage soustractif. Les plans de référence critiques, les alésages de paliers et les filetages de précision dans les pièces moulées et imprimées nécessitent un final l’usinage de précision pour respecter les spécifications de l’assemblage final.
Cas de faible volume pour le moulage en cire perdue vs fabrication additive
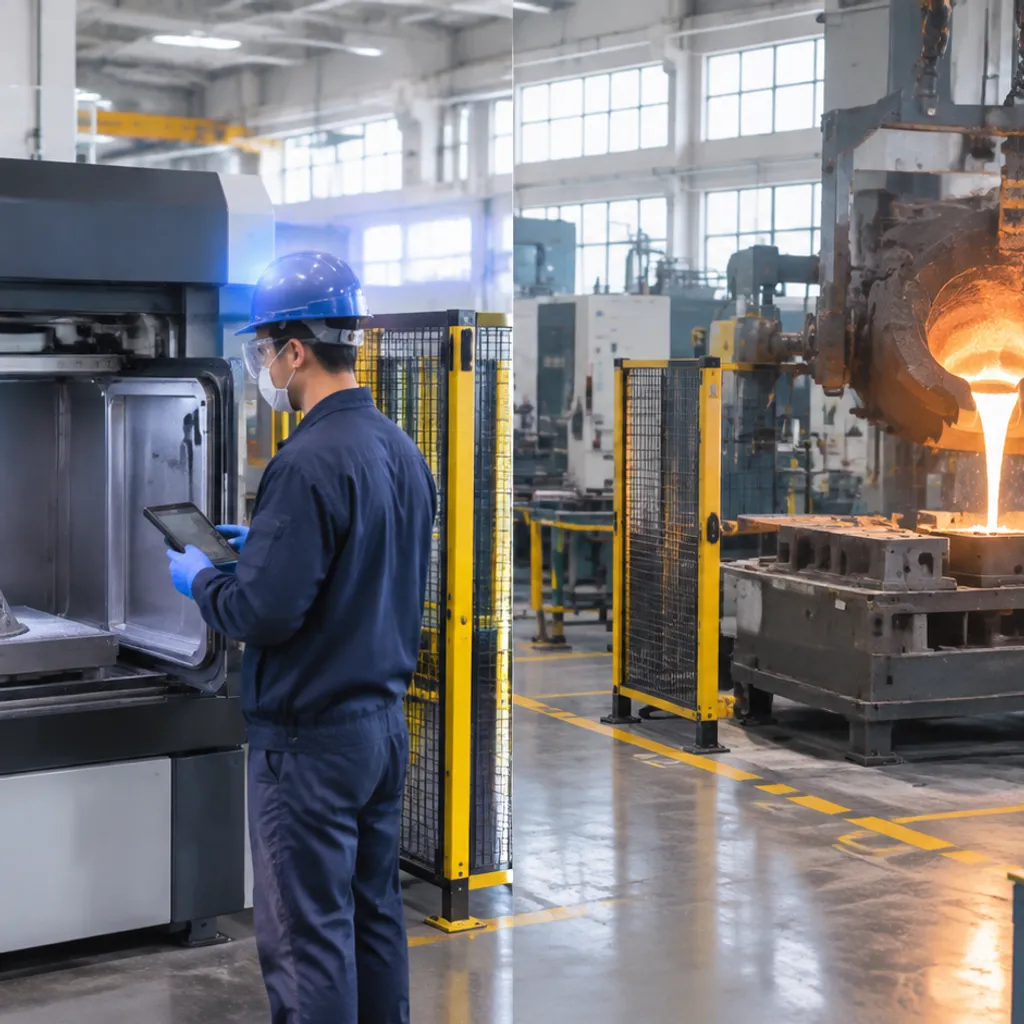
Lors de l’évaluation du moulage en cire perdue versus fabrication additive, l’impression 3D métallique prouve sa valeur chaque fois que la rapidité, la liberté de conception et l’absence de moules prennent le pas sur les économies de production de masse. Nous orientons nos partenaires vers des solutions additives lorsque la fabrication traditionnelle introduit des coûts inutiles ou limite la fonctionnalité des composants.
Prototypage rapide et production en faible volume
Si votre projet nécessite des quantités à un chiffre, des unités de test fonctionnelles ou des révisions fréquentes de conception, l’impression 3D métallique est la solution évidente.
- Délai de fabrication court : Nous produisons des composants métalliques fonctionnels en quelques jours plutôt que d’attendre des semaines ou des mois pour des moules rigides.
- Itération Agile : Les ingénieurs peuvent tirer parti du Advantages of Rapid Protototyping for Faster and Smarter Manufacturing, validant l'ajustement physique et la performance en stress avant d'engager du capital.
- Efficacité à faible volume : Pour des commandes allant de 1 à 50 pièces, payer un coût unitaire plus élevé sur une machine de fusion par lit de poudre ou de jet de liant est bien moins cher que d'amortir des moules d'outillage personnalisés.
Géométries de pièces hautement complexes et consolidées
La fabrication additive libère la conception des composants des angles de draft traditionnels, des lignes de séparation et des tirages de noyau. Nous recommandons les technologies additives lorsque la conception comporte :
- Canaux internes conformes : Lignes de refroidissement courbes dans les échangeurs de chaleur et les collecteurs de fluides que la coulée de métal en fusion ou les fraises CNC ne peuvent atteindre.
- Structures en treillis et optimisation topologique : Profils de réduction de poids conçus pour l'aérospatiale et le sport automobile qui éliminent le volume tout en maintenant la rigidité directionnelle.
- Consolidation des pièces : Fusionner des assemblages multi-pièces en une seule construction numérique sans couture, éliminant les joints soudés et les voies potentielles de fuite.
Production à la demande sans outillage préalable
L'élimination de l'outillage fixe modifie fondamentalement la gestion des stocks et le risque financier. L'impression 3D métallique puise directement dans des fichiers CAD numériques, transformant les entrepôts physiques en bibliothèques numériques de pièces de rechange.
| Facteur | Ajustement de la fabrication additive |
|---|---|
| Investissement dans les outils | Zéro investissement initial ; pas de moules en cire ou de noyaux requis |
| Taille de commande idéale | De 1 à 50 unités (prototypes, séries intermédiaires, remplacements personnalisés) |
| Flexibilité de conception | Illimité ; mise à jour instantanée des fichiers CAD entre les cycles de fabrication |
| Portée géométrique | Contours organiques, noyaux en treillis et vides internes |
| Configuration de la chaîne d'approvisionnement | Fabrication numérique à la demande près du point d'utilisation |
En éliminant les coûts fixes d'outillage, la fabrication additive offre une agilité ultime pour les machines spécialisées, les pièces de rechange anciennes et le matériel industriel de haute valeur et faible volume.
Cas d'échelle pour la coulée sous pression vs fabrication additive
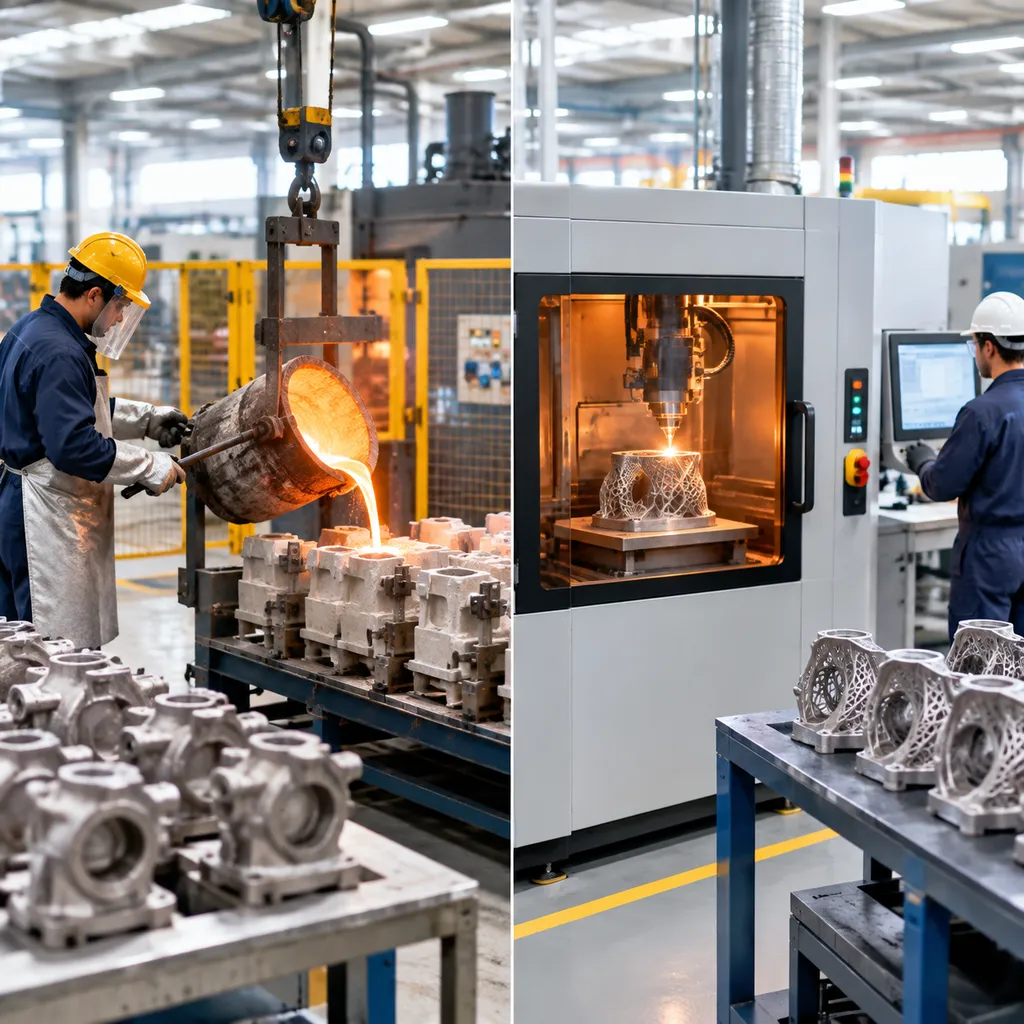
Alors que l'impression 3D attire l'attention pour ses itérations rapides, la coulée métallique traditionnelle reste le cheval de bataille incontesté pour la fabrication industrielle commerciale. Lors de l'évaluation de la coulée sous pression vs fabrication additive, la coulée sous pression l'emporte chaque fois que l'échelle, la masse brute, l'uniformité structurelle et la disponibilité d'alliages spécialisés dictent la décision finale.
Évolutivité de la production de volume moyen à élevé
Les coûts unitaires de fabrication additive restent largement stables que vous imprimiez dix pièces ou dix mille. La coulée sous pression se comporte différemment : une fois que vous avez absorbé les coûts initiaux d'outillage, les coûts par pièce diminuent considérablement.
- Économies d'échelle : Les modèles en cire peuvent être injectés en quelques secondes, permettant une création de moules à haut débit.
- Délais de cycle prévisibles : Verser des centaines de pièces dans un seul ensemble de coulée réduit considérablement les délais par rapport aux taux de construction couche par couche lents de l'impression 3D métallique.
- Amortissement de l'outillage : Pour des volumes de production moyens à élevés, les coûts de moule s'amortissent rapidement, offrant un coût total de possession bien inférieur.
Grandes composants et coulées structurelles denses
Les systèmes de fabrication additive métallique sont strictement limités par la taille de la chambre de construction et les enveloppes de balayage laser. La coulée sous pression élimine ces goulots d'étranglement physiques :
- Gamme d'enveloppe étendue : Permet d'accueillir de petites pièces jusqu'à de grandes sections transversales épaisses au-delà des enveloppes de construction typiques en lit de poudre.
- Intégrité isotrope : L'alliage fondu se solidifie de manière uniforme pour offrir des structures cristallines solides et isotropes qui respectent naturellement des normes strictes dans l'aérospatiale, l'énergie et la défense.
- Densité sans vides : Contrairement aux processus d'impression sur lit de poudre qui risquent la micro-porosité et la délamination entre les couches, les composants coulés correctement gérés offrent une intégrité métallurgique prévisible dès la sortie du moule.[3]
Grande disponibilité de matériaux et d'alliages spéciaux
La fabrication additive nécessite des poudres spécialisées, atomisées par gaz, coûteuses et limitées en variété. La fonderie en investissement fond presque tous les alliages d'ingénierie liquides directement :
| Facteur | Coulée sous pression | Fabrication Additive (FA métal) |
|---|---|---|
| Large gamme d'alliages | Virtuellement illimitée (aciers, nickel, cobalt, cuivre de base) | Limitée aux poudres commerciales atomisées et pouvant être soudées |
| Coût du matériau | Prix standard pour les lots principaux et les lingots bruts | Consommables en poudre spécialisés coûteux |
| Microstructure | Structure cristalline isotrope uniforme | Croissance cristalline directionnelle ; potentiel de contraintes résiduelles |
Nous moulons des métaux sur mesure adaptés à des conditions d'exploitation difficiles, en utilisant des solutions de moulage d'alliages spécialisés alliage de cobalt pour l'usure extrême et la chaleur ainsi que notre guide complet des alliages pour la fonderie de précision haute performance pour répondre aux exigences métallurgiques strictes sans contraintes liées au lit de poudre.
Route de motif imprimé pour la fonderie en investissement vs fabrication additive
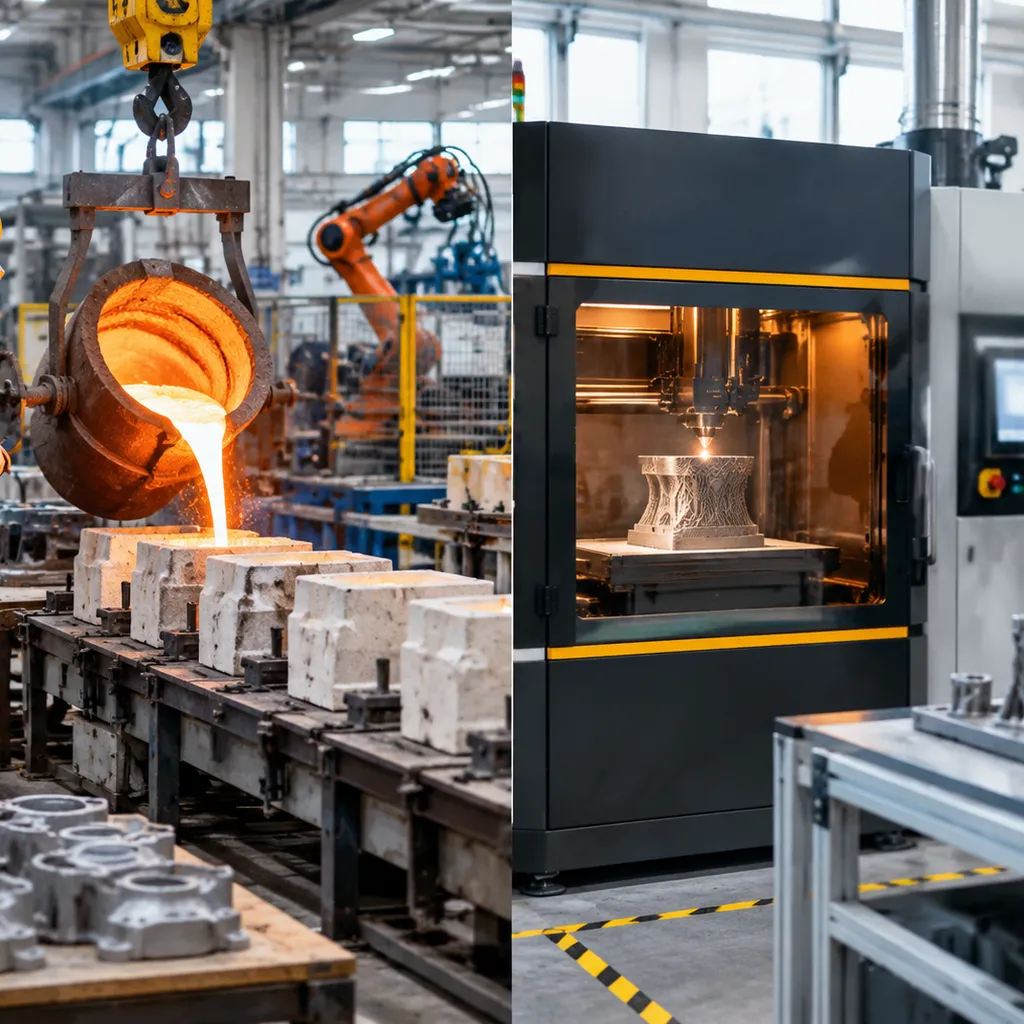
Le débat autour de fonderie d'investissement vs fabrication additive traite généralement ces deux technologies comme des rivales. Dans nos opérations de fonderie, nous les considérons comme des partenaires puissants. En combinant des impression 3D métallique techniques modernes avec des technique de moulage métallique de précision, nous éliminons les contraintes les plus pénibles des deux processus : des dépenses importantes en outillage initial et des restrictions strictes sur l'enveloppe de construction.
Cette approche intégrée crée une voie de fabrication agile. Vous capturez la liberté de conception complexe des flux de travail additifs tout en tirant parti de la solidité métallurgique, de la structure de grains isotrope et de la diversité des alliages des méthodes de moulage éprouvées.
Utilisation de modèles sacrifiables imprimés en 3D pour éliminer les outillages
La fonte à la cire perdue traditionnelle repose sur des matrices métalliques pour injecter des modèles en cire. Lorsque vous avez seulement besoin d’un lot pilote ou d’une itération sur un prototype, l’usinage de cet outillage difficile entraîne des coûts élevés et ajoute plusieurs semaines au calendrier.
Nous résolvons ce goulot d’étranglement en imprimant directement des modèles jetables à partir de fichiers CAO en utilisant la stéréolithographie ou le jet de liant :
- Zéro outillage dur : Nous imprimons des modèles en polymères spécialisés ou en résines à combustion propre sans couper de moule en aluminium.
- Brûlage complet : L’utilisation d’un Guide de moulage par impression 3D pour une combustion propre et des résines sans cendres garantit que nos coquilles en céramique restent exemptes de carbone résiduel et de défauts d’expansion provoqués par la fissuration de la coquille.
- Versement sans restriction : Une fois que nous avons déwaxé et cuit la coquille, nous versons votre alliage fondu spécifié — des aciers inoxydables de la série 300 aux superalliages de nickel à haute température — dans la cavité exacte laissée derrière.
Accélération des cycles de développement pour les pièces complexes
Lors du développement de pièces avec des géométries organiques ou des passages internes fluides, les révisions de conception sont inévitables. Modifier un outillage dur peut ralentir la production pendant que la nouvelle matrice est usinée.
- Révisions rapides de conception : Nous pouvons modifier un modèle CAO, imprimer un modèle de remplacement en une nuit, et couler une nouvelle pièce en métal en quelques jours plutôt qu’en plusieurs mois.
- Passages internes complexes : L’impression 3D gère les géométries complexes, les caractéristiques sous-cutantes et les canaux à parois fines qui ne peuvent pas être extraits d’un moule rigide traditionnel.
- Réduction des risques : Nous validons l’ajustement, la finition et la dynamique des fluides des pièces moulées réelles avant que vous ne validiez un outillage de production de masse coûteux en capital.
Combler le fossé entre le prototypage et la production de masse
Passer d'un prototype unique à une fabrication à grande échelle est l'étape où de nombreux projets d'ingénierie échouent. Un composant additif direct ne parvient souvent pas à reproduire la structure de grain ou les normes de certification requises pour les pièces moulées en production.
- Métallurgie Identique : Parce que le motif imprimé donne lieu à une véritable coulée en investissement, vos pièces d'essai partagent des propriétés métallurgiques identiques à celles des composants fabriqués en série à l'avenir.
- Production de pont à faible volume : Nous livrons des dizaines à des centaines de pièces pour satisfaire la demande immédiate sur le terrain pendant que votre outillage permanent est en cours de fabrication.
- Évolutivité fluide : Une fois que votre géométrie est entièrement validée lors des essais sur le terrain, nous transférons la même géométrie dans des moules en cire à volume élevé sans modifier vos spécifications matérielles ou vos approbations d'ingénierie.
Comment choisir le bon procédé de fabrication
Le choix entre fonderie d'investissement vs fabrication additive se résume à équilibrer le volume de production, les exigences géométriques, les délais totaux et les normes métallurgiques. Nous évaluons chaque composant selon ces critères opérationnels fondamentaux pour déterminer la meilleure voie :
| Facteur de décision | Coulée sous pression | Fabrication additive (Impression 3D métal) | Approche hybride (motifs imprimés) |
|---|---|---|---|
| Volume optimal | Séries de production moyennes à élevées | De 1 à une dizaine (prototypes/personnalisés) | Production de pont et séries de moulages à faible volume |
| Investissement dans les outils | Coûts initiaux élevés pour les moules | Aucun outillage requis | Aucun outillage dur (utilise des motifs sacrifiés imprimés en 3D) |
| Flexibilité de conception | Près de la forme nette avec exigences de tirage | Liberté inégalée (treillis, vides internes) | Géométries de moulages complexes sans moules durs complexes |
| Disponibilité des matériaux | Alliages versables étendus (aciers, superalliages) | Limitée aux poudres métalliques qualifiées | Large gamme d'alliages versables |
| Structure interne | Structure de grains isotrope, densité solide | Peut présenter une anisotropie directionnelle, nécessite un HIP | Structure de grains moulés dense |
Calcul des points de rentabilité en volume et du ROI total
La ligne de rentabilité financière entre ces technologies est définie par votre volume de production total :
- Fabrication Additive (FA) : Les coûts initiaux d'outillage nuls font de l'impression 3D métal la solution la plus économique pour les prototypes fonctionnels, les pièces uniques et les petites séries. Cependant, la courbe de coût par pièce reste relativement plate à mesure que le volume augmente en raison des taux de fabrication fixes, des coûts de poudre et des longues heures de machine.
- Moulage à la cire perdue : L'outillage dur nécessite un engagement en capital initial et des délais de fabrication plus longs. Une fois les moules usinés, le coût par unité diminue considérablement, offrant des économies d'échelle inégalées sur des centaines ou des milliers de pièces. Lorsqu'on considère l'économie de fabrication précoce, il est utile de comparer la coulée en sable et la fonderie sous pression en parallèle avec la fonderie sous pression pour mieux comprendre comment l'amortissement de l'outillage influence votre rentabilité.
- La Solution Hybride : Si vous avez besoin d'une intégrité métallurgique moulée sans vous engager dans un outillage permanent, l'impression 3D de modèles en cire ou en polymère sacrifiables permet de produire rapidement des composants moulés en petites séries tout en évitant les coûts traditionnels de fabrication de moules.
Évaluation des Performances Mécaniques et des Certifications Industrielles
- Solidité métallurgique : La coulée sous pression offre une structure de grain uniforme et éprouvée avec des propriétés mécaniques isotropes qui respectent de manière fiable les spécifications ASTM, AMS et ASME de longue date.
- Exigences de porosité et HIP : L'impression 3D métallique construit des pièces couche par couche, ce qui peut introduire des vides microscopiques et des variations mécaniques directionnelles. Pour atteindre une densité complète et une résistance à la fatigue, les pièces AM nécessitent souvent un traitement thermique par pressage isostatique à chaud (HIP) après fabrication et un usinage de précision approfondi.[4]
- Certification des alliages : Alors que la fabrication additive métallique est limitée aux poudres imprimables qualifiées et commercialement viables, la coulée sous pression nous permet de verser pratiquement tous les alliages conçus, y compris les superalliages de nickel à haute température, les alliages de cobalt et les grades d'acier inoxydable spécialisés, sans compromettre les limites chimiques certifiées.
Références
- Institut de la coulée sous pression - Le processus de coulée sous pression (PDF) ↩
- NIST - Technologies de fabrication additive : Fusion par lit de poudre et Jet d'adhésif ↩
- NIST - Comprendre les propriétés de traction anisotropes des métaux fusionnés par laser en lit de poudre ↩
- NIST - Pressage isostatique à chaud pour réduire la porosité interne dans le Ti-6Al-4V fabriqué par ajout de matière ↩

