

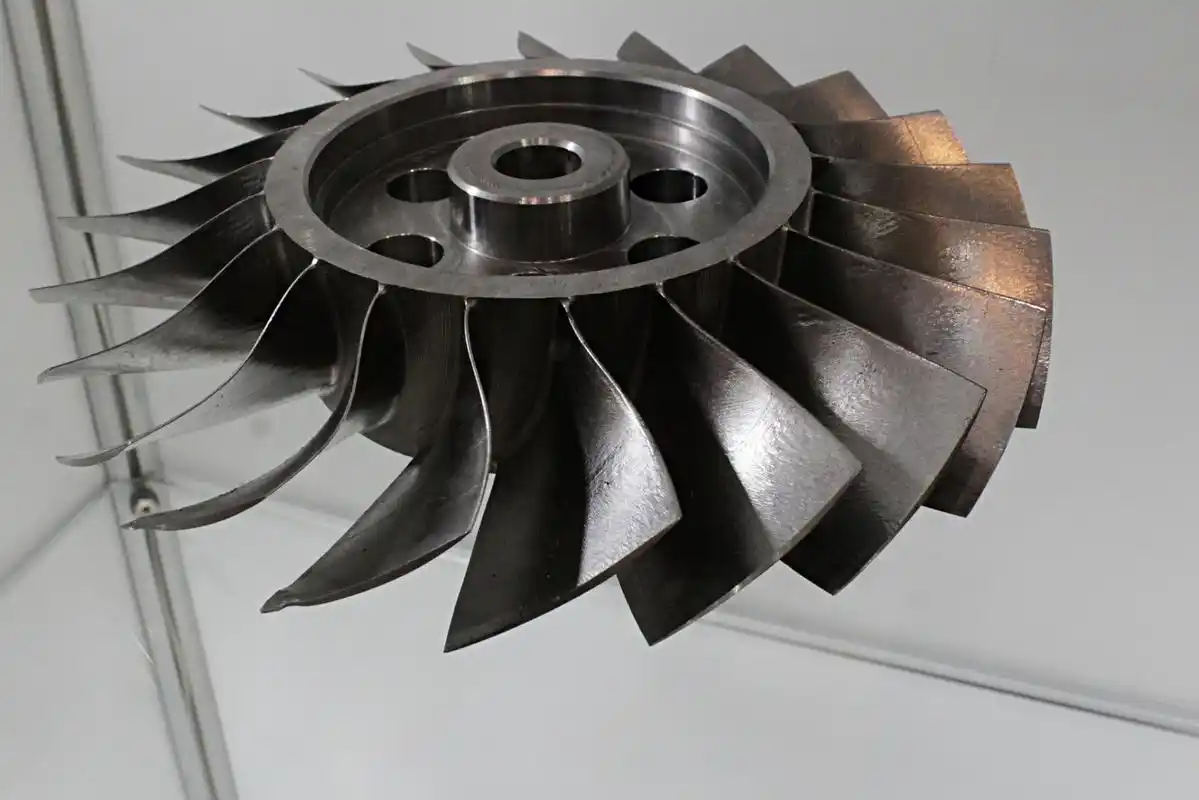
Qu'est-ce que le processus de fonderie de précision pour les aubes de turbine ?
Tous les ingénieurs travaillant dans les systèmes de propulsion et de production d'énergie à haute température se heurtent au même problème : le forgeage de blocs d'alliage massifs ne permet pas de produire les passages de refroidissement internes complexes exigés par les turbines à gaz modernes, tandis que l'usinage multi-axes détruit rapidement les outillage et génère des déchets de matière inacceptables. Le processus de fonderie de précision pour les aubes de turbine résout ce dilemme. En utilisant des modèles en cire consommables enrobés d'une barbotine céramique réfractaire, nous produisons des profils aérodynamiques à cotes quasi finales en superalliages avancés capables de résister à des environnements opérationnels extrêmes.[1]
Pourquoi la coulée à cire perdue de précision domine l'aérospatiale et la production d'énergie
Les sections de turbines haute pression fonctionnent dans des flux de gaz chauds où les températures approchent fréquemment le point de fusion du métal lui-même. Les techniques de fabrication standard ne peuvent pas survivre ni produire la géométrie nécessaire pour gérer ces conditions. La coulée de précision à cire perdue reste la norme mondiale pour les moteurs aérospatiaux et les turbines à gaz industrielles pour des raisons évidentes :
- Intégration de la géométrie interne : Elle permet de couler des passages de refroidissement serpentins complexes et des ailettes directement à l'intérieur des parois des aubes.
- Polyvalence des alliages : Le processus s'adapte aux superalliages fondus sous vide qui sont notoirement difficiles, voire impossibles, à forger et à usiner.
- Consolidation des composants : Des profils aérodynamiques complexes, des plates-formes et des éléments de frette sont formés en un seul composant homogène, éliminant les joints mécaniques sources de fatigue thermique.
Fonderie de précision et forgeage traditionnel
| Caractéristique | Moulage à la cire perdue de précision | Forgeage traditionnel |
|---|---|---|
| Passages de refroidissement internes | Circuits de refroidissement complexes à passes multiples coulés via des noyaux en céramique | Limité à de simples trous percés droits ou à des structures pleines |
| Liberté géométrique | Profils aérodynamiques complexes à parois minces et contours non linéaires | Restreint à des formes simples avec des dépouilles uniformes |
| Aptitude à la transformation des superalliages | Coule facilement des superalliages avancés à haute température | Limité aux alliages forgeables et ductiles ; usure élevée des matrices |
| Utilisation du matériau | Forme quasi-nette avec un minimum de déchets et de recyclage de masselottes | Gaspillage important de matière première lors de l'usinage dans la masse et de l'ébarbage |
Capacités de tolérances dimensionnelles et d'état de surface
Minimiser l'usinage secondaire sur les composants en superalliage est essentiel pour maîtriser les coûts de production. Parce que les moules en coquille céramique capturent les détails de surface fins des modèles en cire injectée, le processus permet un contrôle dimensionnel précis de type quasi-net sur des profils complexes :
- Contrôle géométrique strict : L'épaisseur de paroi constante et les dimensions de corde garantissent des performances aérodynamiques stables sur l'ensemble des jeux d'aubes.
- Finition de surface supérieure à la coulée : Les couches de parement réfractaires fines utilisées dans nos coquilles en céramique produisent des surfaces d'aubes lisses, ce qui réduit directement la traînée aérodynamique de la couche limite.
- Post-traitement réduit : Les contours critiques des profils aérodynamiques restent pratiquement sans finition, ne laissant que la géométrie du pied en sapin et les emboîtements de pointe pour la rectification de précision finale.
Processus de fonderie à cire perdue étape par étape pour les aubes de turbine
Les aubes de turbine fonctionnent dans des conditions impitoyables. Lors du traitement des profils serrés, des canaux de refroidissement et des vitesses de rotation élevées, nous nous appuyons sur un flux de travail rigoureux et reproductible pour garantir l'intégrité métallurgique, du modèle à la pièce finie.
1. Injection de modèle en cire et assemblage de plusieurs pièces
Tout commence par la précision dimensionnelle de l'outillage. Nous injectons de la cire de modelage conditionnée dans des matrices en acier usiné pour reproduire la forme de l'aube. Si l'aube utilise des canaux de refroidissement internes, nous fixons au préalable un noyau en céramique pré-cuit à l'intérieur de la matrice. Après refroidissement et inspection, nous soudons ces modèles en cire sur un canal d'alimentation central en cire et un système de coulée. Cet assemblage complet sert de système de canaux pour le superalliage fondu par la suite.
2. Construction de la coquille céramique avec barbotine réfractaire et trempages de stuc
Pour construire une coquille capable de supporter des températures de coulée élevées sans se déformer, nous utilisons un trempage robotisé multicouche :
Couche primaire : Nous immergeons l'arbre en cire dans une barbotine réfractaire fine (souvent à base de zircone) et le recouvrons de sable de stuc ultrafin pour capturer les détails précis du profil aérodynamique.
Couches de renfort : Une fois que la couche primaire a durci sous une humidité contrôlée, nous appliquons plusieurs couches de renfort avec un stuc d'aluminosilicate plus grossier pour renforcer la résistance mécanique des parois.
Couche de scellement : Un dernier bain de barbotine scelle la structure, empêchant les grains de sable mobiles de pénétrer dans la cavité du moule pendant la coulée.
3. Déparaffinage par autoclave à vapeur haute pression
La cire se dilate plus rapidement que la céramique lorsqu'elle est chauffée, créant des contraintes de cerclage susceptibles de fissurer les parois minces des moules. Nous plaçons les coquilles crues à l'intérieur d'un autoclave à vapeur à mise en pression rapide fonctionnant entre 8 et 10 bars. La vapeur haute pression fait fondre instantanément la couche de cire extérieure, évacuant la majeure partie de la cire en quelques minutes avant que la dilatation thermique ne puisse fracturer la coquille.
4. Préchauffage et frittage des moules à haute température
Les coquilles déparaffinées contiennent toujours des résidus de cire et des liants faibles. Nous chargeons les coquilles dans des fours de calcination continus pour les cuire entre 950 °C et 1150 °C. Cette étape de frittage du moule en coquille céramique remplit deux objectifs essentiels : elle élimine complètement les résidus de carbone et fritte les particules de céramique pour former un moule rigide et thermiquement stable, prêt à supporter le choc du métal liquide.
5. Fusion par induction sous vide (VIM) et coulée d'alliage fondu
Les superalliages riches en éléments réactifs s'oxydent rapidement à l'air libre. Nous the fondons et the coulons nos métaux à l'intérieur d'une chambre de fusion par induction sous vide (VIM) sous vide poussé ou sous atmosphère d'argon inerte.[2] La coquille céramique préchauffée est positionnée directement sous le creuset pour minimiser les pertes thermiques. Pour les composants de turbine exigeants, nous déployons des pièces moulées à la cire perdue de précision pour une chaleur extrême pour s'assurer que le métal fondu remplit les bords de fuite minces sans solidification précoce, micro-retrait ou formation de laitier.
6. Décochage de la coquille, coupe des canaux de coulée et ébarbage
Une fois que le métal s'est solidifié et refroidi selon des courbes de refroidissement contrôlées, la coquille est retirée :
Élimination : Des vibreurs pneumatiques à haute fréquence et des jets d'eau à haute pression brisent la coquille céramique externe.
Coupe des canaux de coulée : Nous découpons les aubes de l'arbre de coulée à l'aide de scies à tronçonner abrasives ou par électroérosion à fil (EDM) afin de préserver la géométrie du pied d'aube.
Nettoyage de surface : Les aubes moulées subissent un sablage léger et un lixiviation chimique pour éliminer la calamine de surface restante et le matériau du noyau interne.
Canaux de refroidissement internes dans le processus de fonderie à la cire perdue pour les aubes de turbine
Les températures de combustion dans les moteurs modernes dépassent fréquemment le point de fusion des superalliages. Pour empêcher le métal de fondre, nous fabriquons des profils aérodynamiques creux. Nous comptons sur des noyaux en céramique pour former des canaux de refroidissement internes qui font circuler l'air de prélèvement du compresseur directement à travers l'aube, créant ainsi un film de protection thermique de surface sur la peau externe.[3]
Dans le processus de fonderie à la cire perdue aubes de turbine demande, la réalisation de ces canaux serpentins complexes et de ces matrices d'aiguilles (pin-fin) nécessite une technologie de noyaux céramiques précise.
Fabrication et insertion des noyaux céramiques
L'outillage de modélisation en cire standard ne peut pas former directement des passages serpentins, borgnes ou en dépouille. Nous résolvons ce problème en pré-moulant des noyaux réfractaires avant d'injecter toute cire :
- Composition du noyau : Nous utilisons des barbotines céramiques à base de silice ou d'alumine de haute pureté, moulées par transferts dans des matrices de noyaux et frittées à haute température pour assurer la stabilité structurelle.
- Insertion dans le moule : Le noyau céramique pré-fritté est placé dans l'outillage d'injection de cire.
- Injection du modèle : La cire en fusion remplit la cavité autour du noyau, l'encapsulant complètement tout en maintenant les empreintes de positionnement exposées.
Alors que les pièces de base utilisent des cavités ouvertes - similaires aux principes trouvés dans notre guide des procédés et alliages de coulée à haute précision - les aubes de turbine nécessitent ces noyaux sacrificiels pour créer une architecture intérieure complexe.
Contrôle du déplacement du noyau et de l'épaisseur des parois
Le déplacement du noyau sous la pression dynamique du superalliage en fusion est une cause majeure de rebuts de pièces. Si le noyau bouge ne serait-ce que d'une fraction de millimètre, une paroi devient dangereusement mince tandis que l'autre devient trop épaisse, ce qui entraîne une rupture par contrainte thermique.
| Facteur de contrôle | Défi de production | Solution d'Ingénierie |
|---|---|---|
| Flottement dynamique du métal | La flottabilité de l'alliage fondu soulève le noyau | Des impressions céramiques intégrées à la racine et à l'extrémité se verrouillent dans la coque externe |
| Déflexion du profil aérodynamique | Les noyaux longs et élancés fléchissent sous la charge métallostatique | De fines broches de quartz et des chaplets en platine assurent un support à mi-portée |
| Uniformité de l'épaisseur de paroi | La variation provoque des points chauds et un refroidissement inégal | Des tests ultrasonores en temps réel mesurent la régularité des parois |
Lixiviation chimique après coulage
Une fois que l'alliage fondu se solidifie dans la coque, ce noyau en céramique dure se trouve piégé à l'intérieur du métal coulé. Le burinage mécanique ou le sablage sont hors de question car ils endommagent les passages de refroidissement internes fragiles.
À la place, nous utilisons la lixiviation chimique du noyau:
Autoclavage caustique : Les pièces moulées entrent dans un autoclave haute pression rempli d'une solution concentrée d'hydroxyde de potassium (KOH) ou d'hydroxyde de sodium (NaOH).
Dissolution thermique : Fonctionnant à des pressions et des températures élevées, le bain caustique réagit agressivement avec le noyau en céramique à base de silice et le dissout.
Neutralisation et rinçage : La solution caustique convertit la céramique en silicates solubles, laissant derrière elle des canaux de refroidissement intérieurs complètement ouverts et propres, sans corroder l'aube en superalliage environnante.
Motifs additifs et noyaux dans le processus de fonderie à cire perdue pour les aubes de turbine
Le délai d'outillage pour les noyaux en céramique complexes et les assemblages en cire en plusieurs pièces peut dominer le début du développement des profils aérodynamiques creux. La fabrication additive alimente désormais la même cire perdue voie en imprimant des motifs coulables et des géométries de noyaux en céramique qui reçoivent toujours un coquille en céramique, un déparaffinage et une coulée sous vide conventionnels, sans réécrire la pile métallurgique de la fonderie.[2]
Pour le processus de fonderie à la cire perdue aubes de turbine programmes qui nécessitent des itérations rapides de motifs, nous évaluons généralement trois inserts additifs :
- Motifs en cire ou en résine imprimés : Les motifs par stéréolithographie ou par jet de matière remplacent ou complètent les modèle en cire grappes moulées par injection pour les prototypes et les essais à faible cadence, puis suivent les mêmes trempages en barbotine utilisés dans coulée sous cire perdue.
- Noyaux en céramique imprimés : Les noyaux additifs ciblent les canaux de refroidissement internes serpentins qui sont coûteux à usiner dans des outillages durs, puis se lixivient après solidification comme les noyaux de silice conventionnels.
- Production hybride : Les taux de production reviennent généralement aux matrices durcies une fois que la géométrie est figée ; l'additive reste sur le chemin critique pour les modifications de conception, les motifs de pièces de rechange et les caractéristiques de noyaux qui forceraient autrement des assemblages de noyaux en plusieurs pièces.
L'additive ne remplace pas la fusion sous vide, le contrôle du grain, le HIP ou le CND. Elle raccourcit l'accès aux motifs/noyaux afin que fonderie de précision interne les essais puissent commencer plus tôt tandis que l'alliage de la section chaude et la recette de solidification restent sous le contrôle de la fonderie.
Obtention de structures de grains critiques dans la fonderie de précision d'aubes de turbine
Les contraintes thermiques et les charges centrifuges exploiteront toute faiblesse métallurgique dans un circuit de gaz chaud. Dans les pièces moulées traditionnelles, les joints de grains transversaux agissent comme des points d'initiation pour la formation de cavités, le glissement aux joints de grains et, finalement, la rupture par fluage. Dans le processus de fonderie de précision requis pour les aubes de turbine, le contrôle de la solidification des superalliages fondus détermine si un composant survivra à des milliers d'heures de fonctionnement ou s'il se rompra prématurément sous charge.
Nous manipulons la cinétique de solidification à l'intérieur des fours de coulée sous vide pour produire trois structures de grains distinctes adaptées à des profils de contraintes et à des températures de service spécifiques. Pour des paramètres détaillés sur la compatibilité des matériaux selon ces méthodes, consultez notre Alloy Guide for High Performance Alloys and Precision Casting.
Moulage à grains équiaxes (EQ) pour les aubes de turbine basse pression à contraintes moindres
Le moulage à grains équiaxes est la méthode fondamentale pour les composants fabriqués par cire perdue. Le métal fondu se solidifie uniformément dans toute la cavité du moule en céramique, formant des grains isotropes orientés de manière aléatoire :
- Dynamique de solidification : Le métal refroidit des parois du moule vers l'intérieur, créant des propriétés mécaniques uniformes dans toutes les directions.
- Gestion thermique : Des bobines chauffantes conventionnelles maintiennent la température de la coquille avant la coulée, suivies d'un refroidissement non directionnel.
- Application cible : Idéal pour les aubes de turbine basse pression et les distributeurs d'étage arrière exposés à des températures de service modérées et à des contraintes mécaniques moindres.
- Efficacité économique : Le traitement EQ nécessite des cycles de fusion par induction sous vide standard, sans plaques de refroidissement spécialisées ni mécanismes d'extraction, ce qui maintient des cycles de production courts et de faibles taux de rebut.
Moulage à solidification directionnelle (DS) pour éliminer les joints de grains transversaux
Les aubes à solidification directionnelle luttent contre le fluage en alignant les grains parallèlement à l'axe de contrainte principal. En éliminant les joints perpendiculaires aux forces centrifuges, nous empêchons la séparation des grains sous tension à haute température :
- Gradient thermique axial : La coquille en céramique repose sur une plaque de refroidissement en cuivre refroidie par eau à l'intérieur d'un four à induction sous vide.
- Extraction contrôlée : Des systèmes d'entraînement mécanique abaissent le moule hors de la zone chaude à une vitesse précisément mesurée.
- Croissance colonnaire : Les grains se nucléent sur la plaque de refroidissement et croissent verticalement sous forme de longs cristaux colonnaires s'étendant de la racine jusqu'à la pointe de l'aube.
- Gain de performance : Les composants à solidification dirigée (DS) offrent un bond marqué en matière de résistance à la fatigue thermique et de résistance au fluage longitudinal par rapport aux moulages équiaxes conventionnels.
Techniques de moulage monocristallin (SX) utilisant des sélecteurs de cristaux
Les aubes de turbine monocristallines éliminent complètement les joints de grains. Sans interfaces de joints, les micro-fissures n'ont pas de voies préférentielles pour se propager, ce qui permet aux turbines de moteur de fonctionner à des températures dépassant le point de fusion normal des métaux de base coulés de manière conventionnelle.[4]
- Mécanique de sélection des grains : Nous plaçons une constriction hélicoïdale — connue sous le nom de sélecteur de cristaux en queue de cochon — juste au-dessus de la plaque de refroidissement. Alors que les grains colonnaires entrent en compétition pour croître vers le haut, la spirale géométrique bloque physiquement tous les grains à l'exception d'un seul, orienté dans la direction cristallographique privilégiée (généralement [001]).
- Alternative par germe cristallin : Pour un alignement cristallographique strict, nous plaçons un alliage germe solide pré-orienté à la base de la cavités du moule afin de dicter la croissance cristalline sans dépendre entièrement de la géométrie du sélecteur.
- Avantage chimique : L'élimination des joints de grains supprime le besoin d'éléments de renforcement des joints de grains tels que le carbone, le bore et le zirconium. Cela élève la température de fusion initiale des superalliages à base de nickel, permettant des températures de traitement thermique de mise en solution plus élevées et une stabilité de phase supérieure.
Comparaison de la résistance au fluage à haute température selon les types de grains
Le choix entre les structures EQ, DS et SX consiste à trouver un équilibre entre la sévérité de l'environnement opérationnel et la complexité du cycle de fabrication.
| Métrique / Attribut | Équiaxe (EQ) | Solidifié dirigé (DS) | Monocristallin (SX) |
|---|---|---|---|
| Morphologie des grains | Cristaux tridimensionnels aléatoires | Cristaux columnaires alignés axialement | Cristal monocristallin monolithique |
| Frontières transversales | Présent dans l'ensemble du composant | Entièrement éliminé | Entièrement éliminé |
| Résistance au fluage | Capacité industrielle de base | Nettement amélioré le long de l'axe Z | Résistance maximale au fluage |
| Durée de vie en fatigue thermique | Norme | Élevé (module d'Young axial inférieur) | Tolérance exceptionnelle aux chocs thermiques |
| Emplacement d'étage typique | Étages de turbine basse pression | Rangées de turbines intermédiaires et de production d'énergie | Étages 1 et 2 de turbine haute pression |
| Complexité de fonderie | Coulée sous vide standard | Retrait dynamique de précision | Retrait de précision avec sélecteur de cristaux |
Où les aubes de turbine par fonderie de cire perdue sont utilisées
Le même processus de fonderie de précision pour les aubes de turbine supporte les profils aérodynamiques rotatifs et fixes dans les parcs de propulsion et de production d'énergie, avec un alliage et une structure de grains adaptés à la température et aux contraintes de l'étage.
- Turbines à gaz aéronautiques : Les aubes et les distributeurs de l'étage haute pression reposent sur des superalliages à base de nickel dotés de structures DS ou SX, d'un refroidissement par film et de profils aérodynamiques revêtus pour les moteurs de vol.
- Turbines à gaz industrielles (TGI) : Les aubes de production d'énergie de plus grande taille mettent l'accent sur une longue durée de vie en fluage, une résistance à la corrosion à chaud et des systèmes de revêtement réparables en service continu - la même famille de matériel couverte dans notre des pièces de production d'énergie en coulée sous pression programmes.
- Étages de vapeur et de détente : Des températures de métal de pointe plus basses bénéficient toujours de profils aérodynamiques quasi-finis, de zones de col étroites et de nuances d'acier inoxydable ou de nickel lorsque la corrosion ou l'érosion par la vapeur humide prédomine.
La fonderie à cire perdue est généralement la mauvaise voie principale lorsque le profil aérodynamique est un simple profilé d'extrusion massif à température modérée sans refroidissement interne - là, les ébauches forgées ou fortement usinées peuvent être moins chères. Dès que des passages creux, des bords de fuite minces ou des exigences de monocristal apparaissent, haute performance la fonderie sous vide à cire perdue reste la voie de production pratique.
Superalliages pour le processus de fonderie à cire perdue des aubes de turbine
Dans le processus de fonderie à la cire perdue aubes de turbine demande, la sélection des matériaux fait la différence entre un fonctionnement fiable du moteur et une libération catastrophique des aubes. Nous choisissons les superalliages selon que l'aube subit un choc thermique brut, des gaz d'échappement corrosifs ou une charge centrifuge pure.
Superalliages à base de nickel pour une résistance aux températures ultra-élevées
Pour les étages de turbine haute pression, superalliages à base de nickel - classés parmi les nuances de notre guide de classification des matériaux de superalliages - restent la norme de l'industrie.
- Contrôle de la microstructure : Ils forment une matrice gamma-prime cohérente qui résiste directement au mouvement des dislocations à des températures approchant 1 000 °C et plus.
- Résistance au fluage : Sous de fortes charges thermiques et mécaniques, ces nuances maintiennent leur limite d'élasticité là où d'autres alliages se ramollissent.
- Utilisation principale : Aubes de rotor à haute pression et composants rotatifs critiques où l'intégrité mécanique ne peut pas échouer.
Superalliages à base de cobalt pour la résistance à la corrosion à chaud et à l'usure
- Stabilité de surface supérieure : Les matrices à base de cobalt offrent une haute résistance à la corrosion sulfurée à chaud et à l'oxydation.
- Résistance à la fretting et à l'usure : Idéal pour les aubes de guidage de buse et les composants stationnaires soumis à de sévères cycles thermiques mais à une contrainte de rotation légèrement inférieure.
- Renforcement par carbures : Les carbures de grain stabilisent l'alliage sous des flux de gaz de fonctionnement difficiles.
Éléments réfractaires et stabilité de l'alliage
Les superalliages modernes dépendent fortement d'éléments réfractaires lourds - principalement le rhénium, le tungstène, le tantale et le molybdène - pour assurer l'intégrité des grains.
- Ancrage de dislocations : Les atomes denses ralentissent la diffusion en état solide, empêchant le glissement des frontières de grains sous haute charge.
- Stabilité de phase : Les ratios réfractaires appropriés empêchent la formation de phases fragiles qui provoquent une initiation prématurée de fissures.
- Conductivité thermique : Les ajouts optimisés équilibrent la rigidité structurelle sans provoquer de points chauds thermiques localisés.
Matériau vierge vs. ratios de retrait en fusion par induction sous vide (VIM)
La chimie de la fusion doit rester propre à l'intérieur du four de fusion par induction sous vide (VIM). La capture de gaz ou les contaminants traces ruineront une chaleur entière d'aubes.
| Matériau de charge | Rapport typique | Avantage clé | Précaution de traitement |
|---|---|---|---|
| Alliage-mère vierge | 50% - 100% | Impuretés à l'état de traces ultra-faibles (oxygène, azote) | Coût d'entrée des matières premières plus élevé |
| Retour de fonderie propre | Jusqu'à 50 % | Utilisation efficace des attaques, masselottes et canaux de coulée | Nécessite un décalaminage de surface strict et un affinage sous vide |
Nous maintenons les boucles de recyclage strictement séparées par famille d'alliages. Le mélange de coulées vierges certifiées et de recyclés qualifiés nous permet de maintenir des températures de liquidus précises, d'éliminer les crasses et de livrer un métal propre et sans défaut dans chaque moule en céramique.
Traitements post-coulée et finitions pour les aubes de turbine moulées à la cire perdue
Les pièces brutes de coulée présentent souvent une microporosité, des contraintes résiduelles de moulage et une ségrégation dendritique qui entraîneraient une défaillance rapide dans la section chaude d'un moteur. Nous nous appuyons sur une séquence rigoureuse de traitements thermiques, mécaniques et de surface pour amener chaque aube aux normes de vol critiques pour la mission.
Compression isostatique à chaud (CIC) pour éliminer la microporosité interne
Même avec un système de remplissage et une coulée sous vide optimisés, une porosité de retassure interne peut se produire. Nous faisons passer les aubes de turbine moulées par une compression isostatique à chaud (CIC) pour éliminer complètement ces vides internes :[5]
- Haute pression et haute température : Les aubes sont placées dans une chambre de gaz argon inerte sous des pressions dépassant 100 à 150 MPa à des températures supérieures à 1 150 °C.
- Liaison par diffusion : La contraction simultanée de la chaleur et de la pression fait collapsus les micro-vides internes, provoquant un écoulement plastique de l'alliage et une liaison par diffusion en état solide.
- Durée de Fatigue : L'élimination de la micro-porosité améliore considérablement la résistance à la fatigue à faible cycle (FCF) et la durée de vie à la fluage sous contrainte rotationnelle extrême.
Traitements thermiques de recuit de solution et de durcissement par précipitation
Les superalliages à l'état brut de coulée présentent une ségrégation chimique qui affaiblit les propriétés mécaniques. Nous utilisons des traitements thermiques sous vide à plusieurs étages pour optimiser la microstructure de l'alliage :
| Étape du traitement thermique | Objectif principal | Résultat structurel |
|---|---|---|
| Homogénéisation et mise en solution | Dissout les phases eutectiques grossières et les éléments ségrégués | Matrice gamma homogène, prépare un vieillissement uniforme |
| Trempe gaz rapide | Empêche la précipitation grossière pendant le refroidissement | Préserve la structure de solution solide sans distorsion thermique |
| Durcissement par précipitation (Vieillissement) | Précipite des particules gamma prime (γ') secondaires contrôlées | Fournit une résistance optimale à la traction et au fluage à haute température |
Usinage de précision des pieds d'aubes et des géométries en sapin
Le profil aérodynamique sort du processus de fonderie à cire perdue proche de sa forme nette, mais le pied d'aube nécessite une précision sub-micronique pour se verrouiller dans le disque de rotor :
- Rectification à grand débit d'alimentation (Creep-Feed Grinding) : Nous rectifions les dentelures complexes du pied en sapin à l'aide d'une rectification à grand débit d'alimentation avec dressage continu pour éviter l'écrouissage et la microfissuration de surface.
- Usinage par étincelage à fil (EDM) : Idéal pour découper des fentes de goupilles d'étanchéité précises et des points d'entrée d'air de refroidissement dans les superalliages de nickel résistants.
- Perçage des trous de refroidissement : Nous utilisons le laser à grande vitesse et l'enfonçage rapide par étincelage pour ouvrir des milliers de trous de refroidissement par film inclinés à travers les parois du profil aérodynamique sans compromettre les passages internes.
Revêtements barrières thermiques (TBC) et revêtements résistants à l'oxydation
Les superalliages bruts ne peuvent pas survivre à un contact direct avec des flux de gaz dépassant leurs points de fusion. Nous protégeons les aubes finies à l'aide de systèmes de surface multicouches :
- Sous-couche (MCrAlY) : Appliquée par projection plasma sous vide (VPS) ou par projection à haute vitesse oxygène-carburant (HVOF) pour assurer une protection contre l'oxydation et la corrosion à chaud tout en ancrant la couche de finition.
- Revêtement barrière thermique (TBC) : Une couche de zircone stabilisée à l'yttria (YSZ) appliquée par dépôt physique en phase vapeur par faisceau d'électrons (EB-PVD). Cette couche céramique abaisse la température du substrat métallique de 100°C à 150°C, garantissant un fonctionnement fiable sous des charges thermiques de pointe.[3]
Contrôles CND pour le processus de fonderie à cire perdue des aubes de turbine
Lorsque le superalliage fondu se solidifie à l'intérieur d'un moule en céramique, des problèmes cachés tels que le micro-retassage, les inclusions ou le déplacement du noyau peuvent ruiner toute une série de production. Dans le processus de fonderie à la cire perdue aubes de turbine processus, un seul vide sous la surface peut entraîner une défaillance catastrophique du moteur à des températures extrêmes. Nous ne considérons pas les contrôles non destructifs (CND) comme un simple point de contrôle final, mais comme un système de contrôle de qualité total intégré à chaque étape de notre flux de fabrication.
Inspection par magnétoscopie ou ressuage fluorescent (FPI) pour la détection des fissures de surface
Les micro-fissures de surface, les joints froids et la micro-porosité peuvent être invisibles sous une lumière blanche ordinaire. Nous nous appuyons sur une sensibilité de niveau 4 inspection par ressuage fluorescent (FPI) pour mettre en évidence les moindres défauts débouchant en surface :[6]
- Pénétration profonde : Nous appliquons des colorants fluorescents de haute qualité sous des temps de pause contrôlés, permettant à l'action capillaire d'aspirer le pénétrant dans les fissures microscopiques.
- Lavage et émulsification contrôlés : Un lavage précis garantit l'élimination du bruit de fond sans décaper le pénétrant des véritables défauts.
- Évaluation par lumière UV : Dans des cabines d'inspection à haute intensité ultraviolette (UV-A), les techniciens signalent les microfissures dans les zones à forte contrainte telles que le bord d'attaque, le bord de fuite et les raccordements de pied d'aube.
Rayons X industriels et tomographie par ordinateur (CT) pour les vides internes
La détection des anomalies souterraines nécessite une imagerie profonde. Nous utilisons la radiographie numérique haute résolution et la 3D tomographie par ordinateur industrielle pour pièces coulées inspection :[7]
- Radiographie numérique (DR) : Les radiographies à panneau plat standard détectent rapidement les inclusions, le retrait sous la surface et la ségrégation des métaux lourds sur l'ensemble des séries de fabrication.
- Tomographie par ordinateur 3D (CT) : Pour les aubes de moteurs d'avion complexes, le balayage CT génère un modèle volumétrique 3D. Cela révèle les vides internes, les particules de noyau céramique résiduelles piégées à l'intérieur internes serpentins, et la porosité cachée au plus profond des sections de pied épaisses.
Mesure de l'épaisseur de paroi par ultrasons et balayage CT
Maintenir une épaisseur de paroi précise autour des canaux de refroidissement est essentiel pour gérer la fatigue thermique. Même un léger déplacement du noyau lors de la coulée entraîne une dissipation thermique irrégulière et une défaillance prématurée de l'aube.
- Jaugeage ultrasonore (UT) : Des sondes ultrasonores à haute fréquence mesurent l'épaisseur de métal restante sur les surfaces aérodynamiques convexes et concaves avec une précision micrométrique.
- Cartographie de nuages de points CT : Nous alignons les données de balayage 3D par rapport aux modèles CAD d'origine pour cartographier les écarts d'épaisseur de paroi nominale sur l'ensemble de l'enveloppe de l'aube, conformément aux contrôles dimensionnels traités dans notre guide de moulage de métaux de précision pour ingénieurs et acheteurs OEM.
Inspection métallographique du grain et vérification des propriétés mécaniques
La solidité structurelle interne dépend de la métallurgie autant que de la précision dimensionnelle. Nous confirmons que chaque lot satisfait à des critères stricts de structure de grain et de propriétés mécaniques :
| Méthode d'inspection | Domaine de focalisation | Objectif qualité |
|---|---|---|
| Attaque macrographique | Examen de la structure des grains de la surface des aubes | Confirme les limites de taille de grain équiaxe ou l'absence complète de joints transversaux dans les pièces moulées DS/SX. |
| MEB microstructural | Micro-échantillons prélevés sur des barres d'essai | Valide la distribution de la phase gamma prime et vérifie l'absence de phases fragiles indésirables. |
| Essai de rupture sous contrainte | Éprouvettes témoins associées | Confirme que la résistance au filage (fluage) et la limite d'élasticité à haute température répondent aux spécifications de conception. |
| Spectroscopie chimique | Échantillons d'alliage fondu | Vérifie les cibles élémentaires précises pour le nickel, le cobalt et les additifs réfractaires. |
Foire aux questions sur la fonderie d'investissement des aubes de turbine
Naviguer dans le processus de fonderie à la cire perdue aubes de turbine la demande exige un équilibre entre des contrôles métallurgiques extrêmes et des tolérances dimensionnelles strictes. Vous trouverez ci-dessous des réponses directes aux défis d'ingénierie les plus courants que nous traitons en fonderie.
Pourquoi les aubes de turbine sont-elles coulées plutôt qu'usinées à partir d'un bloc plein ?
L'usinage d'un profil aérodynamique avancé à partir d'un bloc plein ne peut tout simplement pas produire les canaux de refroidissement creux et labyrinthiques requis à l'intérieur des sections chaudes des moteurs modernes. De plus, les superalliages à base de nickel s'écrouissent rapidement, ce profil rendant le fraisage soustractif complexe à 5 axes prohibitif en termes de coûts et propice aux micro-fissurations.
Grâce à des procédés spécialisés de fonderie de profilés aérodynamiques pour aubes de turbine, nous obtenons des formes quasi-nettes dotées de passages de refroidissement complexes directement à partir du moule en céramique. Le moulage permet également une solidification granulaire à orientation directionnelle et monocristalline, ce que l'usinage de blocs pleins ne peut pas reproduire.
Comment le moulage monocristallin empêche-t-il la défaillance par fluage à des températures extrêmes ?
À des températures de fonctionnement élevées et à des vitesses de rotation extrêmes, la défaillance par fluage débute généralement le long des frontières de grains, par glissement des frontières de grains et diffusion des lacunes.
- Aucune frontière transversale: Aubes de turbine monocristallines Éliminer toutes les frontières de grains à travers l'ensemble du composant.
- Résistance au fluage maximisée : L'élimination de ces interfaces à haute énergie empêche la formation de vides sous une forte charge centrifuge.
- Seuils thermiques plus élevés : L'alliage peut fonctionner beaucoup plus près de son point de fusion initial sans déformation plastique catastrophique.
Quelles sont les causes du déplacement du noyau en céramique lors de la coulée de l'alliage fondu ?
La déviation du noyau en céramique crée des épaisseurs de paroi de profil aérodynamique inégales, entraînant une défaillance thermique immédiate pendant le fonctionnement du moteur. Dans nos fonderies, nous attribuons le déplacement du noyau à trois facteurs principaux :
- Flottabilité et flux dynamique : Le superalliage fondu possède une densité élevée, ce qui exerce des forces de flottabilité et une traînée hydrodynamique contre les noyaux délicats lors de la coulée par fusion par induction sous vide (VIM).
- Choc thermique : Les désadaptations de dilatation thermique rapide entre la coquille en céramique et le noyau interne provoquent un gauchissement si les températures de préchauffage ne sont pas parfaitement équilibrées.
- Support insuffisant : Un placement inadéquat ou une fusion prématurée des broches de support (chaplets) laisse le noyau sans soutien face à l'écoulement du métal.
Nous controns cela en utilisant des formulations de noyaux en silice ou en alumine à haute rigidité, des conceptions de canaux de coulée optimisées pour adoucir l'impact du métal et des goupilles de localisation de précision en quartz.
Combien de temps faut-il pour produire un lot d'aubes de turbine moulées à cire perdue ?
Un cycle de production nécessite généralement 6 à 12 semaines, selon l'état de qualification de l'outillage et la complexité des essais non destructifs :
- Injection de modèles et trempage de la coquille en céramique : 1 à 2 semaines (les cycles de séchage de la barbotine multicouche et de l'enduit ne peuvent pas être précipités).
- Décirage, frittage et coulée sous vide : 1 semaine.
- Lixiviation du noyau chimique, HIP et traitement thermique : 2 à 3 semaines.
- Usinage de la racine, ressuage (FPI) et tomographie (CT) : 2 à 4 semaines.
Pour les nouveaux projets de développement nécessitant des matrices de noyaux céramiques personnalisées et des outillages d'injection de cire, l'échantillonnage initial prend généralement 12 à 16 semaines avant le début de la production en série.
Références
- NASA NTRS - Étude de faisabilité pour la coulée de composites de superalliages réfractaires à haute température (19990087889) ↩
- ARPA-E - Fabrication de pièces moulées à la cire perdue à haut rendement avec une énergie minimale (pièces moulées de turbines avancées) ↩
- NASA NTRS - Revêtements barrières thermiques pour les aubes de turbine du moteur principal de la navette spatiale (19890004290) ↩
- NASA NTRS - Effet de l'orientation cristalline sur la défaillance par fatigue des superalliages monocristallins à base de nickel pour aubes de turbine (20040001726) ↩
- NASA NTRS - Coulée à gradient thermique élevé, compression isostatique à chaud et traitement thermique alternatif sur la structure des superalliages (19890049056) ↩
- NASA NTRS - Contrôle non destructif du matériau d'aube de turbine monocristalline PWA 1480 (19950062052) ↩
- NASA NTRS - Vérification des radiographies aux rayons X à l'aide de tomographes calculés (19910000281) ↩
- U.S. DOE AMMTO - Bureau des technologies de fabrication et des matériaux avancés (lecture complémentaire)

