


Investering av støping vs. Additiv produksjon
Moderne industriell produksjon krev ein kompromisslaus balanse mellom strukturell integritet, kostnadseffektivitet og designfleksibilitet. Når ein skal velje mellom investering av støping vs. additiv produksjon, må ingeniørteam vurdere korleis kvar prosess manipulerer materialet for å oppfylle strenge driftsstandardar. I staden for å vere gjensidig utelukkande rivalar, representerer desse teknologiane ulike tilnærmingar til å omdanne rå ingeniørlegeringar til høgspecifikasjonskomponentar.
Kva er investering av støping?
Investering av støping, ofte kalla lost-wax-prosessen, er ein presisjons metallstøpe-teknikk utvikla for repeterbare, nær-nett-form komponentar.[1] Arbeidsflyten følgjer ein bevist sekvens:
- Mønsteroppretting: Voksmodellar vert injisert i presisjonsmaskinerte metallformer.
- Skalbygging: Voksmonteringa vert djupt dyppa i ein brennbar keramikkblanding og dekt med stukk for å danne eit slitesterkt skall.
- Avvoksing og brenning: Voksen vert smelta ut i ein autoklav, og etterlet eit tomt keramisk formhulrom som vert brent for å oppnå strukturell styrke.
- Helning: Smeltet legering vert helle i den forheta forma under strenge metallurgiske kontrollar.[1]
- Ferdigstilling: Etter avkjøling vert det keramiske skallet brote vekk, og delane gjennomgår kutting, varmebehandling og sluttfinishing.
Denne metoden leverer tette, isotrope kornstrukturar over eit omfattande spekter av hellelege legeringar, frå standard rustfrie stål til avanserte kobolt- og nikkelbaserte superlegeringar.
Kva er additiv produksjon (Metall 3D-utskrift)?
Additiv produksjon (AM), eller industriell metall-3D-utskrift, konstruerer komponentar direkte frå digitale 3D-CAD-modellar ved å avsette og smelte materiale lag for lag.[2] Kjerneteknologiar som vert nytta for høgspesifikasjonskomponentar inkluderer:
- Pulverbeddsveising (PBF): Termisk energi (ein laser eller elektronstråle) smeltar selektivt mikroskopiske metallpulverpartiklar over tynne lag.[2]
- Binderjetting: Ein væskebindemiddel vert selektivt avsett på pulverbedd, etterfulgt av herding og høgtemperatur sintring for å oppnå strukturell tettheit.[2]
Metal AM unngår behovet for harde verktøy, og opnar for enorme designfleksibilitet for intrikate interne kjølekablar, optimaliserte gitterstrukturar og samansette fler-dels monteringar.
Kjernes forskjellar i korleis delar vert laga
Den viktigaste skilnaden mellom investeringsstøping og additiv produksjon ligg i overgangen av materiale frå råstoff til ferdig geometrisk form:
| Produksjonsmåling | Investeringstøyping | Additiv produksjon (Metall AM) |
|---|---|---|
| Materialtilstandstransformasjon | Væskefase: Smelta legering fyller ein keramisk hulrom for å stivne | Fast-til-væske-til-fast (eller sintring): Lagvis fusjon av metallpulver |
| Verktøyavhengigheit | Krev maskinert verktøy (dies) for voksmodellproduksjon | Verktøyfritt; byggjer direkte frå skorne digitale CAD-data |
| Innvendige strukturar | Begrensa av keramisk kjernefjerning og utstikkingsvinklar | Kapabel til å skrive ut lukka holrom, kurvede kanalar og lattisar |
| Metallurgiske eigenskapar | Konsekvente isotrope mekaniske eigenskapar gjennom heile delen | Retningsbestemte mikrostrukturar; krev ofte varm isostatisk pressing (HIP) for å lukke innvendige porositetar[3][4] |
| Økonomisk sone for optimal balanse | Medium til høg produksjonsvolum med amortisert verktøy | Prototypar, einskildeksemplar, og svært komplekse, lågvolums komponentar |
Investeringstøyping vs. Additiv produksjon: Viktige samanlikningsmåtar
Ved vurdering av investering av støping vs. additiv produksjon, valget kjem ned til ingeniørøkonomi, materialintegritet og volumkrav. Begge prosessar produserer høg-integritets komponentar, men kvar leverer verdi på ulike stadier av produksjonsløpet.
| Samanlikningsmåte | Investeringstøyping | Additiv produksjon (Metall 3D-utskrift) |
|---|---|---|
| Verktøyinvestering | Høg oppstartskostnad for metall voksdies | Null verktøy nødvendig (direkte frå CAD) |
| Enhetskostnadskala | Fallar betydelig når volumet aukar | Forblir stort sett flat uavhengig av volum |
| Designgrensar | Krev kjerneuttrekk og trekkvinklar | Gjer det mogleg å lage lukka gitter og konforme kanalar |
| Allsidig legering | Breitt: nesten kva som helst støypbar ingeniørlegering | Begrensa til kommersielt kvalifiserte metallpulver |
| Metallurgi | Solid, isotropt kornstruktur | Lagvis struktur; krev ofte HIP for å fjerne luftlommer |
Produksjonsvolum, verktøy og enhetskostnad
- Verktøykostnader: Investeringstøyping krev dedikert metallverktøy for å injisere ofreva voksmodellar. Dette krev oppstartskapital før den første delen vert støpt. Additiv produksjon omgår heilt hardt verktøy, og byggjer komponentar direkte frå ein digital fil.
- Produksjonsvolum: Metall 3D-utskrift har ein nesten flat kostnadskurve. Det kostar om lag det same per del å skriva ut del 1 som del 100. Investeringstøyping har høge initialkostnader, men einhetsprisen fell kraftig når produksjonen aukar, noko som gjer det langt meir kostnadseffektivt for medium til høge volum.
Geometrisk kompleksitet og designfridom
Begge teknologiar handterer kompleks geometri, men dei nærmar seg designfleksibilitet på ulike måtar:
- Metalladditiv produksjon: Gjev fridom for konsoliderte samansetjingar, organiske gitterstrukturar og buande interne kjølekjelar som verktøy ikkje kan nå.
- Investeringstøyping: Eksellerer i å produsere nær-nettskjema-komponentar med komplekse eksterne funksjonar, tynne veggar og underkuttprofilar. Likevel må delane tillate keramisk skallslampenetrasjon og fjerning av kjerne.
Materialval og metallurgiske eigenskapar
- Alloy tilgjengeligheit: Investering-slagg støttar nesten alle luft-smelt eller vakuum-smelt legeringar, inkludert spesialstål, kobaltlegeringar og høgtemperatur nikkel superlegeringar. Metall 3D-utskrift er avgrensa til spesifikke legeringspulver som er sertifiserte for laser pulver-sengfusjon eller bindarjetting.
- Strukturell integritet: Ein riktig støpt smelta legering stivnar til ein isotrop mikrostruktur med jamne mekaniske eigenskapar i alle retningar. Metall 3D-printa komponentar viser retningsbestemte (anisotrope) eigenskapar langs byggaksen og krev ofte sekundær varm isostatisk pressing (HIP) for å eliminere restporøsitet og indre hulrom.[3][4]
Levetid og prototypehastigheit
Prioritering av leveringstid bestemmer kva metode som gir meining under designvalidering:
- Metalladditiv produksjon produserer einskapsprototypar innan nokre dagar, noko som gjer det ideelt for raske designiterasjonar utan å forplikte seg til verktøy.
- Tradisjonell investeringsstøping har leveringstider som er avhengige av kor lang tid det tek å byggje injeksjonsforma. For å eliminere denne flaskehalsen under tidleg validering, bruker vi vår rask prototyping og verktøytenester for lågvolumsproduksjon for å skrive ut forbrukbare mønster direkte for støping, og dermed unngår harde former heilt.
Dimensjonale toleransar og overflatefinish
Begge prosessar reduserer behovet for grovskjering, men fine toleransar krev fortsatt merksemd:
- Overflatetextur: Investeringstøping gir ein jamn, glatt som-støpt overflate basert på fine keramiske slurryar. Overflater frå additiv produksjon har ofte laglinjer, pulveradhesjon eller ru støttemarks.
- Etterbehandling: Ingen av prosessane eliminerer heilt subtractiv maskinering. Kritiske datoplan, lagerboringar og presisjonsgjenger i både støpte og printa delar krev siste nøyaktig maskinering for å oppfylle sluttmonteringsspesifikasjonar.
Lågvolums tilfelle for investeringstøping vs additiv produksjon
Ved vurdering av investeringstøping vs additiv produksjon, viser metall 3D-printing sin verdi når fart, designfriheit og null verktøyprioriteringar er viktigare enn masseproduksjonsøkonomi. Vi rettleier våre partnarar mot additiv løysingar når tradisjonell forma er unødvendig kostnadskrevjande eller begrensar komponentfunksjonalitet.
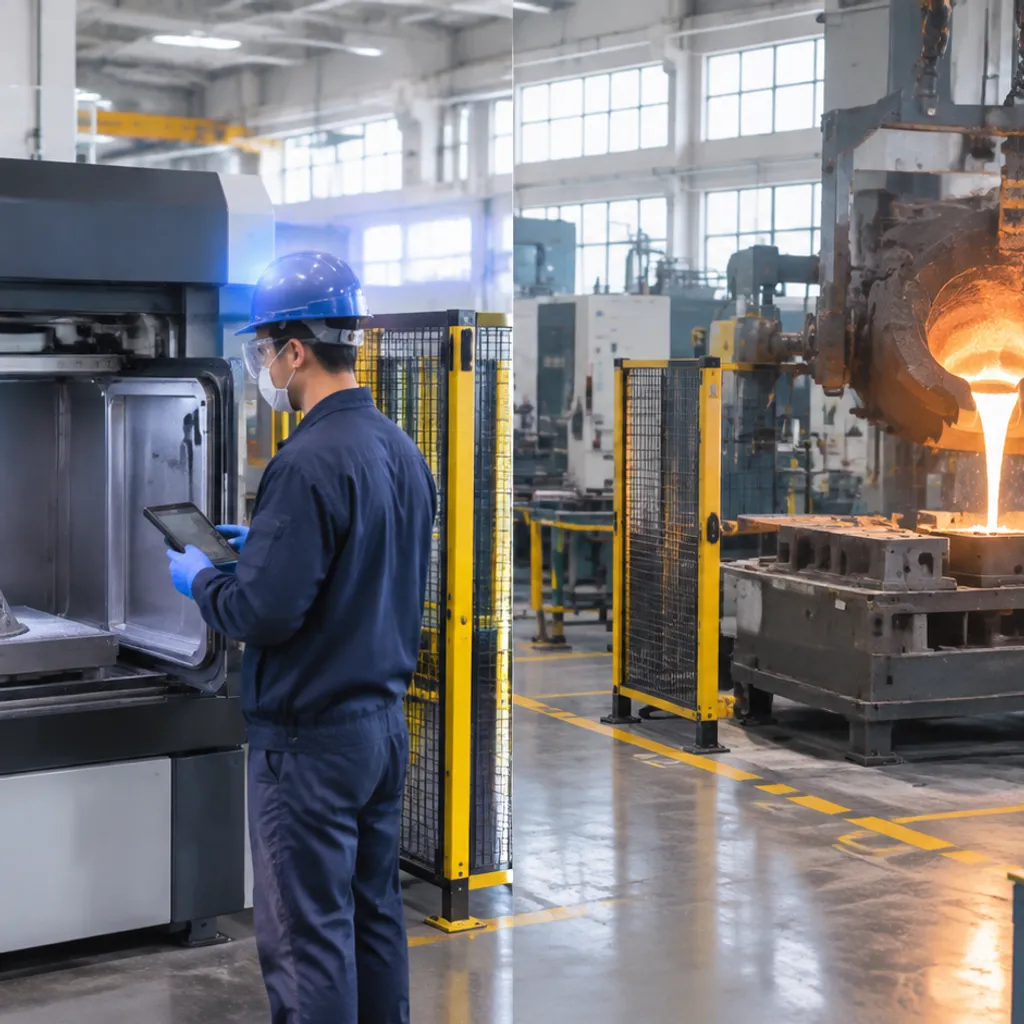
Rask prototyping og lågvolumsproduksjon
Om prosjektet ditt krev enkelt-sifrede mengder, funksjonelle testeinheiter eller hyppige designrevisjonar, er metall 3D-printing det klare valet.
- Kort leveringstid: Vi produserer funksjonelle metallkomponentar på dagar i staden for å vente veker eller månader på harde former.
- Agil iterasjon: Ingeniørar kan utnytte Fordelar med rask prototyping for raskare og smartere produksjon, og validere fysisk passform og stresstesting før kapitalinvestering.
- Effektivitet ved lågt volum: For bestillingar som spenner frå 1 til 50 delar, er det langt billigare å betale ein høgare einingskostnad på ein pulverbeddfusion- eller bindersprøytemaskin enn å amortisere tilpassa verktøydeler.
Høgkomplekse og samansette delgeometriar
Additiv produksjon frigjer komponentdesign frå tradisjonelle skråvinklar, splittelinjer og kjerneuttak. Vi anbefaler additiv teknologi når ein design har:
- Konforme indre kanalar: Kurvede kjøleløp i varmevekslarar og væskemanifolder som smeltet metallstøyping eller CNC-bor ikkje kan nå.
- Gitterstrukturar og topologioptimalisering: Vektreduserande profilar utvikla for luftfart og motorsport som fjernar bulk samtidig som dei oppretthald directional stivheit.
- Delkonsolidering: Samlokking av fleirdelte samansetjingar til éin, sømløs digital konstruksjon, og eliminerer sveiste ledd og potensielle lekkasjear.
Produksjon på etterspurnad utan forhåndsverktøy
Eliminasjon av hardt verktøy endrar fundamentalt lagerstyring og finansielt risiko. Metall 3D-utskrift hentar direkte frå digitale CAD-filer, og gjer fysiske lager til digitale reservedelsbibliotek.
| Faktor | Passform for additiv produksjon |
|---|---|
| Verktøyinvestering | Ingen forhåndsbetaling; ingen voksdeler eller kjernebokser nødvendig |
| Ideell bestillingsstorleik | 1 til 50 einingar (prototypar, broløp, tilpassa erstatningar) |
| Designfleksibilitet | Uendeleg; oppdater CAD-filer umiddelbart mellom byggesyklusar |
| Geometrisk omriss | Organiske konturer, gitterkjerner og indre hulrom |
| Leverandørkjedeoppsett | Digital produksjon på forespørsel nær bruksstedet |
Ved å fjerne faste verktøykostnader tilbyr additiv produksjon den ultimate smidigheten for spesialmaskineri, eldre reservedeler og høgværdi, lavvolums industrielt utstyr.
Skalafall for investeringsstøping vs additiv produksjon
Mens 3D-utskrift fanger oppmerksomheten for raske iterasjoner, forblir tradisjonell metallstøping den ubestridte arbeidsmaskinen for kommersiell industriell produksjon. Ved vurdering av investeringsstøping vs additiv produksjon, vinner investeringsstøping når skala, rå masse, strukturell ensartetheit og tilgjengelighet av spesiallegeringar dikterer bunnlinja.
Skalering for middels til høg volumproduksjon
Kostnadene for additiv produksjon per enhet forblir stort sett flate uansett om du skriver ut ti deler eller ti tusen. Investering i støping oppfører seg annerledes: når du har de første verktøykostnadene, faller kostnadene per del dramatisk.
- Skalafordeler: Voksmodellar kan injiserast på sekunder, noko som gjer høg gjennomstrømming av former mogleg.
- Forutsigbare syklustider: Å støpe hundrevis av delar i ein enkelt støpegruppe reduserer syklustidene drastisk samanlikna med dei langsame lag-for-lag-byggingsratene til metall 3D-utskrift.
- Verktøyavskriving: For middels til høg produksjonsvolum, vert kostnadene for forma raskt avskrive, og gir ein langt lågare total eigingskostnad.
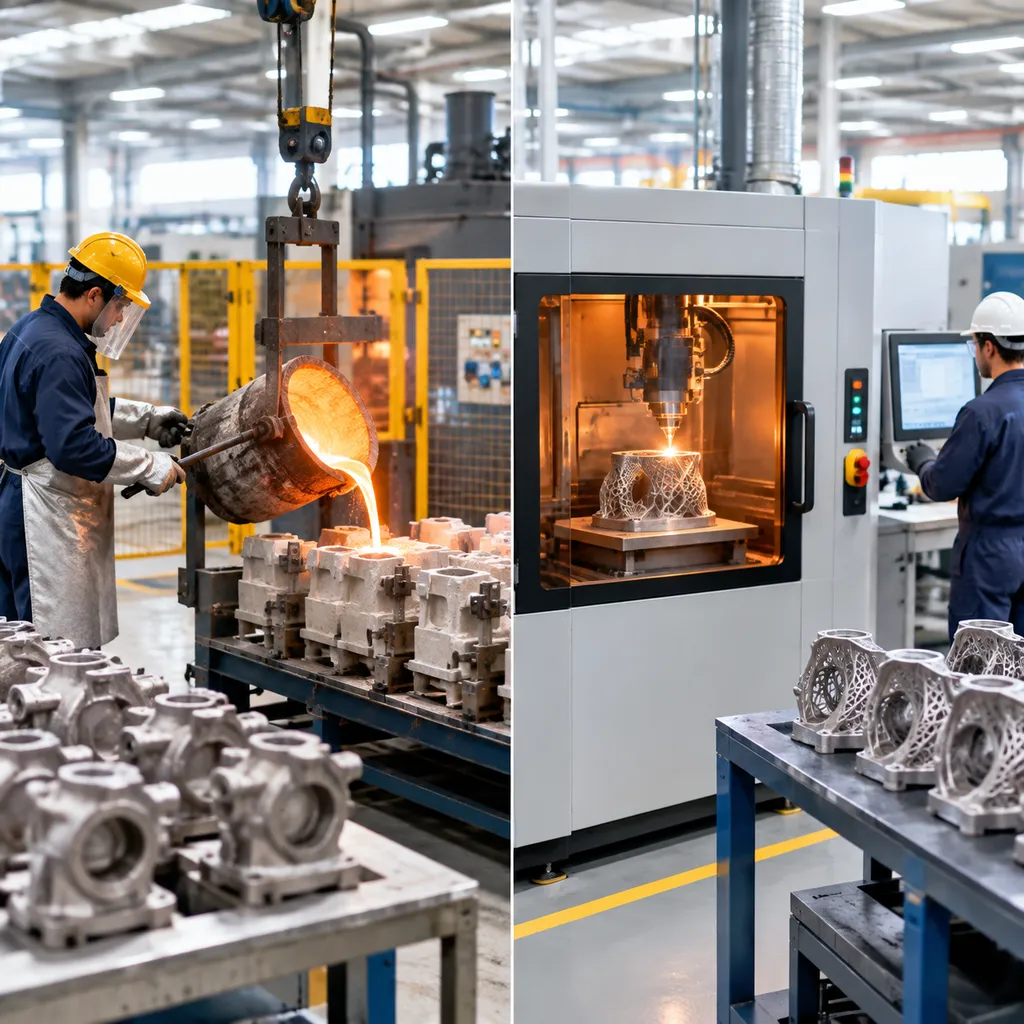
Store komponentar og tette strukturelle støpeformer
Metalladditivsystem er strengt begrensa av byggekammarenes storleik og laserens skanningsomfang. Investering i støping eliminerer desse fysiske flaskehalsane:
- Bredt omfang av omfang: Rommer små tilkoblingar gjennom store, tunge veggseksjonar utover dei vanlege pulver-seng-byggingsomranda.
- Isotropisk integritet: Smelta legering stivnar jamt for å levere faste, isotrope kornstrukturar som naturleg overheld strenge standardar for luftfart, energi og forsvar.
- Void-Free Density: I motsetnad til pulverbeddtrykkingsprosessar som risikerer mikro-porositet og delaminering mellom lag, gir riktig styrte støpte komponentar føreseieleg metallurgisk godheit rett ut av forma.[3]
Bredt utval av materiale og spesiallegeringar
Additiv produksjon krev spesialiserte, gass-atomiserte pulver som er dyre og har begrensa utval. Investeringstøyping smeltar nesten alle flytbare ingeniørlegeringar direkte:
| Faktor | Investeringstøyping | Additiv produksjon (Metall AM) |
|---|---|---|
| Legeringsbreidde | Nesten ubegrensa (stål, nikkel, kobalt, kopparbaserte) | Begrensa til sveisbare, atomiserte kommersielle pulver |
| Materialkostnad | Standard hovudvarmar og rå ingotsprisar | Høgekostnad spesialiserte pulverforbruksmateriell |
| Mikrostruktur | Ensarta isotrop kornstruktur | Retningsbestemt kornvekst; potensielle restspenningar |
Vi støper tilpassa metallar tilpassa tøffe driftsforhold, ved bruk av spesialiserte kobaltlegeringsløysingar for ekstrem slitasje og varme saman med vår omfattande legeringsguide for høgtydande presisjonstøyping for å oppfylle krevjande metallurgiske krav utan pulverbeddrestriksjonar.
Trykt mønster-veg for investeringsstøyping vs additiv produksjon
Debatten rundt investering av støping vs. additiv produksjon behandlar vanlegvis desse to teknologiane som rivalar. I våre støperiarbeid behandlar vi dei som kraftfulle partnarar. Ved å blande moderne metall-3D-utskrift teknikkar med tradisjonelle metallstøpe-teknikk, eliminerer vi dei mest strenge restriksjonane for begge prosessane: bratte oppstartskostnader for verktøy og stramme byggjeomgreprestriksjonar.
Denne integrerte tilnærminga skaper ein smidig produksjonsveg. Du fanger den intrikate designfriheten til additiv arbeidsflyt samtidig som du utnyttar den metallurgiske pålitelegheita, isotropisk kornstruktur og breidda av legeringar i velprøvde støpemetodar.
Bruk av 3D-trykte offermønster for å eliminere verktøy
Tradisjonell voksstøping er avhengig av metallformer for å injisere voksmodellar. Når du berre treng ein pilotbatch eller ein iterasjon på ein prototype, påfører maskinering av det harde verktøyet høge kostnader og legg til veker i tidsplanen.
Vi løser denne flaskehalsen ved å skrive ut forbruksmønster direkte frå CAD-filer ved hjelp av stereolitografi eller binderjetting:
- Null Hardt Verktøy: Vi skriv ut mønster i spesialiserte polymerar eller reinbrennande harpiks utan å kutte eit aluminiumform.
- Full Brenning Ut: Ved å bruke ein påliteleg Veiledning for 3D-utskrift av støping for rein brent og null aske-Resiner held våre keramiske skall seg fri for restkull og skallsprekkutvidingsfeil.
- Ubegrensa Helling: Når vi har dewaxert og brent ut skallet, heller vi din spesifiserte smelta legering – frå rustfrie stål i 300-serien til høgtemp-nikkellegeringar – inn i den nøyaktige hulrommet som er igjen.
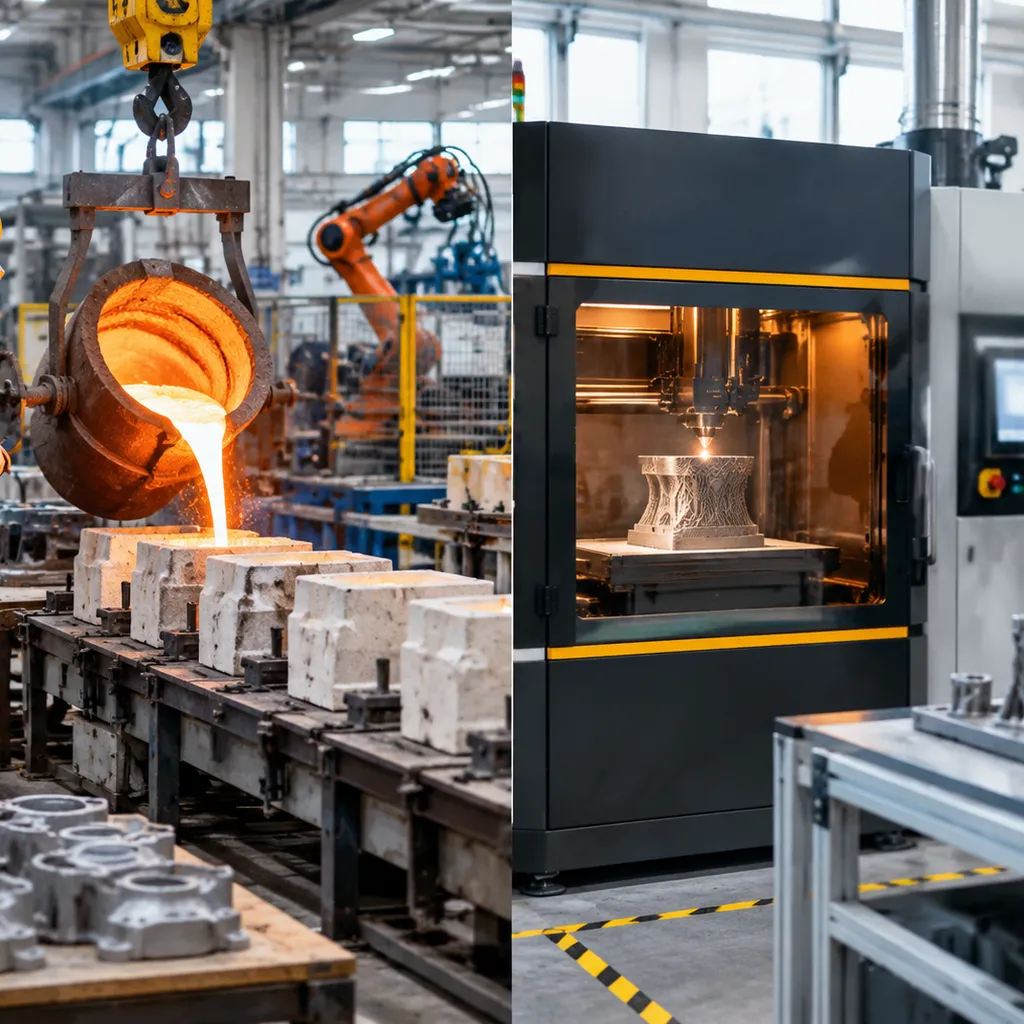
Akselerer utviklingssyklusar for komplekse støpingar
Når ein utviklar delar med organiske geometriar eller interne væskeganger, er designrevisjonar uunngåelege. Å modifisere hardt verktøy kan stoppe produksjonen medan ein revidert form blir maskinert.
- Rask designrevisjon: Vi kan modifisere ein CAD-modell, skrive ut eit erstatningsmønster over natta, og støype ein ny metallstøyp i løpet av dagar i staden for månader.
- Komplekse indre passasjar: 3D-trykk håndterer kompleks geometria, underkutt og tynne veggkanalar som ikkje kan trekkjast ut av ein tradisjonell rigid form.
- Risiko Reduksjon: Vi validerer passform, overflatefinish og væskedynamikk for ekte støpe delar før du godkjenner kapitalintensiv masseproduksjon av verktøy.
Broen mellom prototyping og masseproduksjon
Å gå frå eit enkelt prototype til fullskala produksjon er der mange ingeniørprosjekt stoppar opp. Ein direkte additiv komponent klarer ofte ikkje å matche kornstrukturen eller sertifiseringsstandardane som krevjast for produksjonsstøypingar.
- Identisk metallurgi: Fordi det utskrivne mønsteret gir ein ekte investeringsstøyping, deler testdelane dine identiske metallurgiske eigenskapar med framtidige masseproduserte komponentar.
- Lavvolums bruproduksjon: Vi leverer titals til hundrevis av delar for å tilfredsstille umiddelbar feltbehov medan det permanente verktøyet ditt blir laga.
- Sømløs skalerbarheit: Når geometrien din er fullt validert i feltforsøk, går vi over til den same geometrien i høgvolums voksdømer utan å endre materialspesifikasjonane eller ingeniørgodkjeningane dine.
Korleis velje riktig produksjonsprosess
Valet mellom investering av støping vs. additiv produksjon kjem ned til å balansere produksjonsvolum, geometriske krav, totale leveringstider og metallurgiske standardar. Vi vurderer kvar komponent mot desse kjerneoperasjonelle kriteriane for å finne den beste løysinga:
| Avgjerdsfaktor | Investeringstøyping | Additiv produksjon (Metall 3D-utskrift) | Hybrid tilnærming (utskreivne mønster) |
|---|---|---|---|
| Optimal volum | Medium til høg produksjonsrekker | 1 til lave titals (prototype/tilpassa) | Bruproduksjon og lågvolums støyperekker |
| Verktøyinvestering | Høg initial kostnad for dømming | Ingen verktøy nødvendig | Ingen hardverktøy (bruker 3D-utskrivne offermønster) |
| Designfleksibilitet | Nær-nett-form med utstikkkrav | Uslåeleg friheit (gitter, interne hulrom) | Komplekse støpegeometriar utan komplekse harde former |
| Materialtilgjengelegheit | Bredt utval av støypbare legeringar (stål, superlegeringar) | Begrensa til kvalifiserte metallpulver | Bredt utval av støypbare legeringar |
| Innvendig struktur | Isotropisk kornstruktur, fast volum | Kan ha retningsbestemt anisotropi, krev HIP | Tett støpt kornstruktur |
Berekning av volumets breakeven-punkt og total ROI
Den økonomiske breakeven-linja mellom desse teknologiane er definert av ditt totale produksjonsvolum:
- Additiv produksjon (AM): Null forhåndskostnad for verktøy gjer metall-3D-utskrift til den mest kostnadseffektive løysinga for funksjonelle prototyper, einskildeksemplar og korte produksjonsløp. Likevel forblir kostnadskurven per del relativt flat når volumet aukar på grunn av faste byggingshastigheiter, pulverutgifter og lange maskintimar.
- Investeringstøping: Hardt verktøy krev eit forhåndsinvestert kapitalbeløp og lengre initialleietider. Når formene er maskinert, fell kostnaden per eining betydelig, og gir uovertrufne økonomiar av skala over hundrevis eller tusenvis av delar. Når ein vurderer tidleg produksjonsøkonomi, kan det vere nyttig å samanlikne sandstøyping vs. trykkstøyping saman med investeringsstøyping for å klargjere korleis verktøyavskrivning påverkar bunnlinja di.
- Den hybride løysinga: Om du treng støpt metallurgisk integritet utan å forplikte deg til permanente verktøy, leverer 3D-utskrift av offervokser eller polymermønster raskt støpte komponentar for kortsiktige produksjonsløp, samtidig som det unngår tradisjonelle kostnader for formfabrikkering.
Vurdering av mekanisk ytelse og industrisertifikater
- Metallurgisk kvalitet: Investering casting leverer ein dokumentert, jamn kornstruktur med isotrope mekaniske eigenskapar som påliteleg oppfyller dei lenge etablerte ASTM-, AMS- og ASME-spesifikasjonane.
- Porositet og HIP-krav: Metall 3D-utskrift byggjer delar lag for lag, noko som kan introdusere mikroskopiske hulrom og retningsbestemte mekaniske variasjonar. For å oppnå full densitet og trettheitsmotstand, krev AM-deler ofte etterbygg Hot Isostatic Pressing (HIP) og omfattande presisjonsmaskinering.[4]
- Legeringssertifisering: Sjølv om metalladditiv produksjon er avgrensa til kvalifiserte, kommersielt levedyktige utskrivbare pulver, lar investering casting oss helle nesten alle ingeniørlegde legeringar, inkludert høgtemperatur nikkel-superlegeringar, kobaltlegeringar og spesialiserte rustfrie grader, utan å kompromissa med sertifiserte kjemiske grenser.
Referansar
- Investment Casting Institute - Prosessen for investering casting (PDF) ↩
- NIST - Teknologiar for additiv produksjon: Pulverbeddsveising og Binder Jetting ↩
- NIST - Forståelse av anisotrope strekk eigenskapar i laser pulverbeddsveising av metall ↩
- NIST - Hot Isostatic Pressing for å lukke intern porøsitet i additivt produsert Ti-6Al-4V ↩

