


Fundição de Precisão vs. Fabrico Aditivo
O fabrico industrial moderno exige um equilíbrio intransigente entre integridade estrutural, eficiência de custos e flexibilidade de design. Ao escolher entre fundição de precisão e fabrico aditivo, as equipas de engenharia devem avaliar como cada processo manipula o material para cumprir rigorosos padrões operacionais. Em vez de rivais mutuamente exclusivas, estas tecnologias representam abordagens distintas para transformar ligas de engenharia em bruto em componentes de alta especificação.
O que é a Fundição de Precisão?
A fundição de precisão, vulgarmente conhecida como processo de cera perdida, é uma técnica de fundição de metais de precisão concebida para componentes repetíveis e próximos da forma final.[1] O fluxo de trabalho segue uma sequência comprovada:
- Criação do Molde: Os padrões de cera são injetados em matrizes metálicas maquinadas com precisão.
- Construção da Casca: O conjunto de cera é repetidamente imerso numa pasta cerâmica refratária e revestido com estuque para formar uma casca durável.
- Desceragem e Cozimento: A cera é derretida num autoclave, deixando uma cavidade de molde cerâmico vazia que é cozida para garantir resistência estrutural.
- Vazamento: A liga fundida é vertida para o molde pré-aquecido sob rigoroso controlo metalúrgico.[1]
- Acabamento: Após o arrefecimento, a casca cerâmica é quebrada e as peças são sujeitas a corte, tratamento térmico e acabamento final.
Este método proporciona estruturas de grão isotrópico densas numa extensa gama de ligas fundíveis, desde aços inoxidáveis padrão até superligas avançadas à base de cobalto e níquel.
O que é o Fabrico Aditivo (Impressão 3D de Metal)?
Manufatura aditiva (AM), ou industrial impressão 3D de metal, constrói componentes diretamente a partir de modelos digitais 3D CAD, depositando e fundindo material camada por camada.[2] As principais tecnologias utilizadas para componentes de alta especificação incluem:
- Fusão por Leito de Pó (PBF): A energia térmica (um laser ou feixe de elétrons) funde seletivamente partículas microscópicas de pó metálico em camadas finas.[2]
- Jetting de Ligantes: Um agente de ligação líquido é depositado seletivamente sobre leitos de pó, seguido de cura e sinterização a alta temperatura para alcançar densidade estrutural.[2]
A AM de metal evita a necessidade de ferramentas rígidas, desbloqueando uma imensa flexibilidade de design para canais internos de refrigeração intricados, estruturas de malha otimizadas e conjuntos de múltiplas peças consolidada.
Principais diferenças na forma como as peças são fabricadas
A principal divergência entre fundição por investimento e manufatura aditiva reside na transição do material desde a matéria-prima até à geometria final:
| Métrica de Fabricação | Fundição por Investimento | Manufatura Aditiva (Metal AM) |
|---|---|---|
| Transformação do Estado do Material | Fase líquida: liga fundida preenche uma cavidade de cerâmica para solidificar | De sólido para líquido e de volta a sólido (ou sinterizado): fusão camada por camada de pós metálicos |
| Dependência de Ferramentas | Requer ferramentas usinadas (matrizes) para a produção de moldes de cera | Sem ferramentas; constrói-se diretamente a partir de dados digitais CAD cortados |
| Estruturas Internas | Limitado pela remoção do núcleo de cerâmica e ângulos de escora | Capaz de imprimir vazios encerrados, canais curvos e treliças |
| Características Metalúrgicas | Propriedades mecânicas isotrópicas consistentes em toda a peça | Microestruturas direcionais; frequentemente requer Prensagem Isostática a Quente (HIP) para fechar porosidades internas[3][4] |
| Ponto de Equilíbrio Econômico | Médio a alto volume de produção com ferramentas amortizadas | Protótipos, peças únicas e componentes altamente complexos de baixo volume |
Fundição por Investimento vs. Fabricação Aditiva: Métricas de Comparação Chave
Ao avaliar fundição de precisão e fabrico aditivo, a escolha depende da economia de engenharia, integridade do material e requisitos de volume. Ambos os processos produzem componentes de alta integridade, mas cada um oferece valor em diferentes fases do ciclo de produção.
| Métrica de Comparação | Fundição por Investimento | Fabricação Aditiva (Impressão 3D de Metal) |
|---|---|---|
| Investimento em Ferramentas | Custo inicial elevado para matrizes de cera metálica | Necessidade zero de ferramentas (direto do CAD) |
| Escalonamento do Custo Unitário | Diminui significativamente à medida que o volume aumenta | Permanece amplamente estável independentemente do volume |
| Limites de Design | Requer extração do núcleo e ângulos de escoramento | Permite redes fechadas e canais conformais |
| Versatilidade de Ligas | Amplo: quase qualquer liga engenheirada fundível | Limitado a pós metálicos qualificados comercialmente |
| Metalurgia | Estruturas de grãos sólidas e isotrópicas | Estrutura em camadas; frequentemente requer HIP para eliminar vazios |
Volume de produção, ferramentaria e custo unitário
- Custos de ferramental: A fundição por investimento requer ferramentas metálicas dedicadas para injetar moldes de cera sacrificial. Isto exige capital inicial antes de verter a primeira peça. A fabricação aditiva contorna completamente a necessidade de ferramentas rígidas, construindo componentes diretamente a partir de um arquivo digital.
- Volume de produção: A impressão 3D de metal apresenta uma curva de custo praticamente constante. Custa aproximadamente o mesmo por peça imprimir a peça 1 ou a peça 100. A fundição por investimento tem custos iniciais elevados, mas o preço unitário diminui significativamente à medida que a produção aumenta, tornando-se muito mais rentável para volumes médios a elevados.
Complexidade geométrica e liberdade de design
Ambas as tecnologias lidam com geometria complexa, mas abordam a flexibilidade de design de forma diferente:
- Fabricação aditiva de metal: Oferece liberdade para conjuntos consolidados, estruturas de rede orgânicas e canais de resfriamento internos curvos que as ferramentas não podem acessar.
- Fundição por cera perdida: Destaca-se na produção de componentes quase em forma final com características externas complexas, paredes finas e perfis sobredimensionados. No entanto, as peças devem permitir a penetração da argamassa de casca de cerâmica e a remoção do núcleo.
Seleção de materiais e propriedades metalúrgicas
- Disponibilidade de liga: A fundição por investimento suporta praticamente qualquer liga de fusão por ar ou por vácuo, incluindo aços inoxidáveis especiais, ligas de cobalto e superligas de níquel de alta temperatura. A impressão 3D de metal é restrita a pós de liga específicos certificados para fusão por leito de pó a laser ou jateamento de aglutinante.
- Integridade estrutural: Uma liga fundida devidamente vertida solidifica-se numa microestrutura isotrópica com propriedades mecânicas uniformes em todas as direções. Os componentes impressos em 3D de metal exibem propriedades direcionais (anisotrópicas) ao longo do eixo de construção e frequentemente requerem um segundo Processo de Prensagem Isostática a Quente (HIP) para eliminar porosidade residual e vazios internos.[3][4]
Tempo de entrega e velocidade de prototipagem
As prioridades de tempo de entrega determinam qual método faz sentido durante a validação do projeto:
- A fabricação aditiva de metal produz protótipos de peça única em poucos dias, tornando-se ideal para iterações rápidas de design sem comprometer-se com ferramentas.
- Os tempos de entrega de fundição por investimento tradicional são determinados pelo tempo necessário para fabricar o molde de injeção. Para eliminar esse gargalo durante a validação em estágio inicial, usamos o nosso protótipo rápido e tooling para produção de baixo volume para imprimir padrões descartáveis diretamente para fundição, evitando moldes rígidos completamente.
Tolerâncias dimensionais e acabamento superficial
Ambos os processos reduzem a necessidade de cortes grosseiros, mas tolerâncias finas ainda exigem atenção:
- Textura da superfície: A fundição por investimento oferece uma superfície uniforme e lisa, derivada de argamassas cerâmicas finas. As superfícies de fabricação aditiva frequentemente retêm linhas de camada, aderência de pó ou marcas de suporte de remoção ásperas.
- Pós-processamento: Nenhum dos processos elimina completamente a usinagem subtrativa. Planos de referência críticos, furos de rolamentos e roscas de precisão em peças fundidas e impressas requerem finalização usinação de precisão para atender às especificações finais de montagem.
Casos de baixo volume para fundição por investimento versus fabricação aditiva
Ao avaliar fundição por investimento versus fabricação aditiva, a impressão 3D de metal demonstra seu valor sempre que velocidade, liberdade de design e zero ferramentas têm prioridade sobre economias de produção em massa. Orientamos nossos parceiros para soluções aditivas quando a moldagem tradicional introduz custos desnecessários ou limita a funcionalidade do componente.
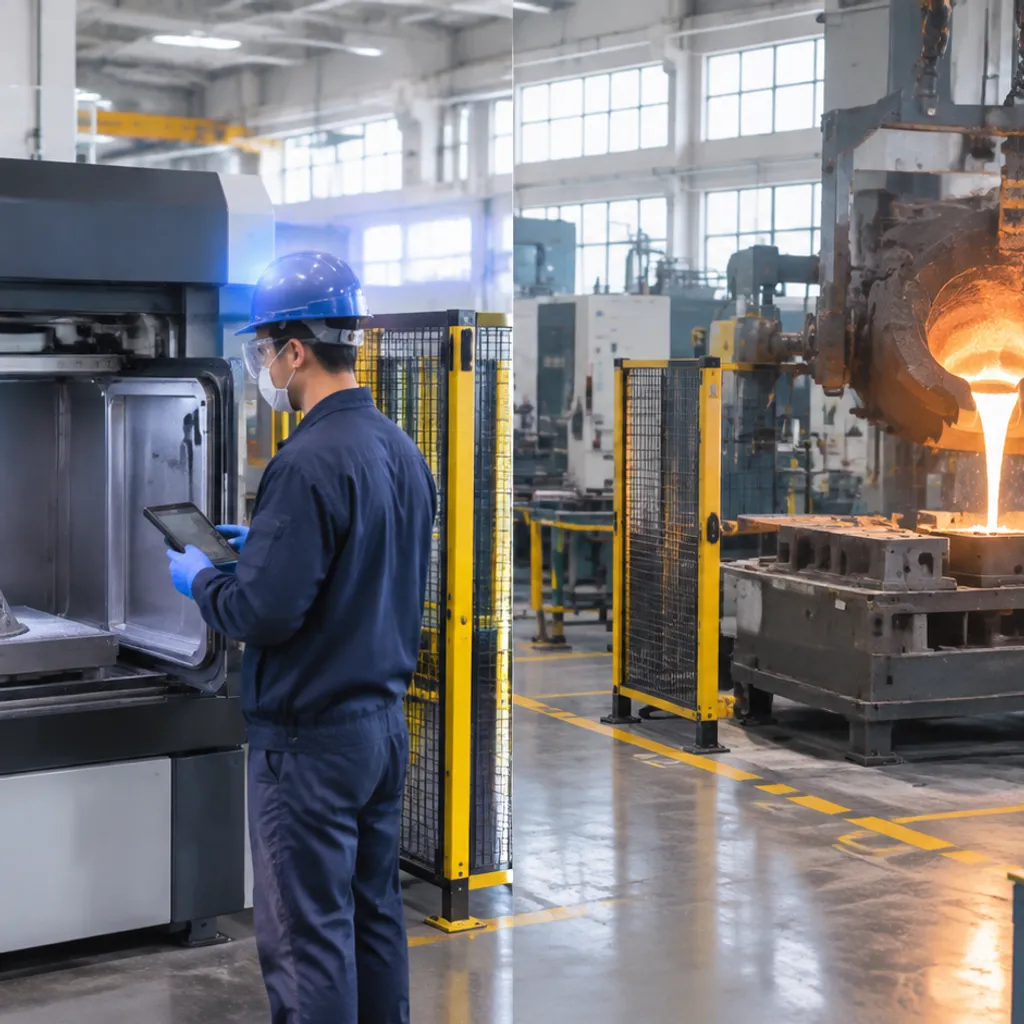
Prototipagem rápida e produção de baixo volume
Se o seu projeto requer quantidades de um dígito, unidades de teste funcional ou revisões frequentes de design, a impressão 3D de metal é a vencedora clara.
- Tempos de entrega curtos: Produzimos componentes metálicos funcionais em dias, em vez de esperar semanas ou meses por moldes rígidos.
- Iteração ágil: Os engenheiros podem aproveitar a Vantagens do Protótipo Rápido para uma Fabricação Mais Rápida e Inteligente, validando a aptidão física e o desempenho sob stress antes de comprometer capital.
- Eficiência de Baixo Volume: Para pedidos que abrangem de 1 a 50 peças, pagar um custo unitário mais elevado numa máquina de fusão por leito de pó ou jato de ligadura é muito mais barato do que amortizar moldes de ferramentas personalizados.
Geometrias de Peças Altamente Complexas e Consolidada
A fabricação aditiva liberta o design de componentes de ângulos de inclinação tradicionais, linhas de divisão e extrações de núcleo. Recomendamos tecnologias aditivas quando um design apresenta:
- Canais Internos Conformes: Linhas de resfriamento curvas em trocadores de calor e colectores de fluido que fundições de metal fundido ou furadeiras CNC não conseguem alcançar.
- Estruturas de Treliça e Otimização Topológica: Perfis de redução de peso projetados para aeroespacial e desportos motorizados que removem volume enquanto mantêm rigidez direcional.
- Consolidação de Peças: Fusão de montagens de várias peças em uma única construção digital contínua, eliminando juntas soldadas e possíveis caminhos de fuga.
Produção Sob Demanda Sem Ferramentas Iniciais
Eliminar ferramentas rígidas muda fundamentalmente a gestão de inventário e o risco financeiro. A impressão 3D de metal utiliza diretamente ficheiros CAD digitais, transformando armazéns físicos em bibliotecas digitais de peças sobressalentes.
| Fator | Ajuste na Fabricação Aditiva |
|---|---|
| Investimento em Ferramentas | Zero investimento inicial; sem moldes de cera ou caixas de núcleo necessárias |
| Tamanho Ideal do Pedido | De 1 a 50 unidades (protótipos, produções de transição, substituições personalizadas) |
| Flexibilidade de Design | Ilimitado; atualize ficheiros CAD instantaneamente entre ciclos de construção |
| Âmbito Geométrico | Contornos orgânicos, núcleos de treliça e vazios internos |
| Configuração da Cadeia de Abastecimento | Fabricação digital sob demanda perto do ponto de utilização |
Ao eliminar custos fixos de ferramentas, a fabricação aditiva oferece a máxima agilidade para maquinaria especializada, peças de reposição legadas e hardware industrial de alto valor, baixo volume.
Casos de Escala para Fundição por Investimento vs Fabricação Aditiva
Enquanto a impressão 3D atrai atenção por iterações rápidas, a fundição tradicional de metais continua a ser o trabalhador incansável na fabricação industrial comercial. Na avaliação de fundição por investimento versus fabricação aditiva, a fundição por investimento vence sempre que escala, massa bruta, uniformidade estrutural e disponibilidade de ligas especiais determinam o resultado final.
Escalabilidade para Produção de Médio a Alto Volume
Os custos unitários da fabricação aditiva permanecem praticamente constantes, quer imprima dez peças ou dez mil. A fundição por investimento comporta-se de forma diferente: uma vez absorvidos os custos iniciais de ferramentas, os custos por peça reduzem-se drasticamente.
- Economias de Escala: Padrões de cera podem ser injetados em segundos, permitindo a criação de moldes de alta produção.
- Tempos de Ciclo Previsíveis: Verter centenas de peças em um único conjunto de fundição reduz drasticamente os tempos de ciclo em comparação com as taxas de construção lenta camada por camada da impressão 3D de metais.
- Amortização de Ferramentas: Para volumes de produção médios a altos, os custos de matriz amortizam-se rapidamente, oferecendo um custo total de propriedade muito mais baixo.
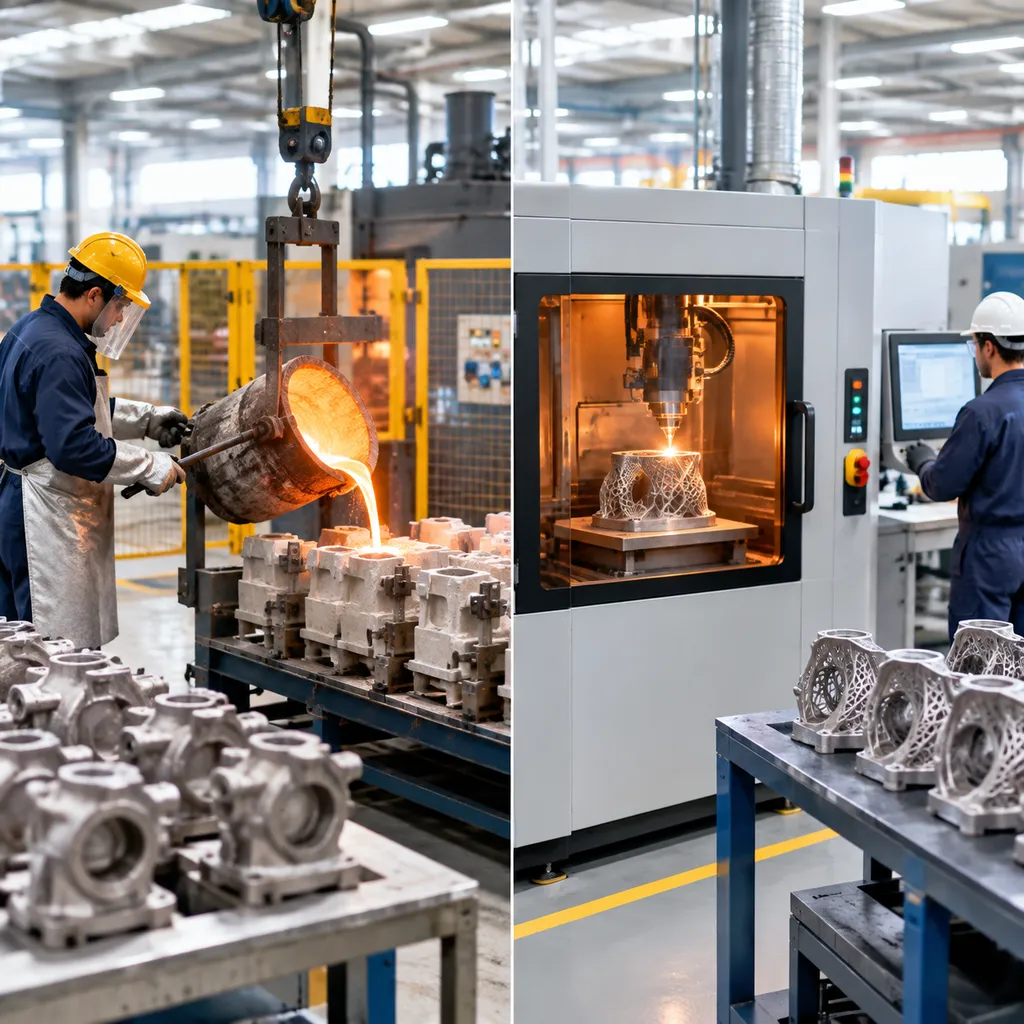
Componentes Grandes e Fundições Estruturais Densas
Os sistemas de fabricação aditiva de metais estão estritamente limitados pelos tamanhos das câmaras de construção e pelos envelopes de varredura a laser. A fundição por investimento elimina esses obstáculos físicos:
- Amplitude de Envelope Ampla: Permite acomodar pequenos acessórios até grandes secções transversais pesadas, além dos envelopes típicos de construção por leito de pó.
- Integridade Isotrópica: A liga fundida solidifica-se de forma uniforme, proporcionando estruturas de grão sólidas e isotrópicas que cumprem naturalmente os rigorosos padrões aeroespaciais, energéticos e de defesa.
- Densidade sem Vazios: Ao contrário dos processos de impressão em leito de pó que correm o risco de microporosidade e desaminação entre camadas, os componentes fundidos devidamente alimentados proporcionam uma solidez metalúrgica previsível logo a sair do molde.[3]
Disponibilidade Ampla de Materiais e Ligas Especiais
A produção aditiva requer pós especializados e atomizados a gás que são caros e de variedade limitada. A fundição por cera perdida funde diretamente quase qualquer liga de engenharia vazável:
| Fator | Fundição por Investimento | Manufatura Aditiva (Metal AM) |
|---|---|---|
| Amplitude de Ligas | Praticamente ilimitada (aço, níquel, cobalto, base de cobre) | Limitada a pós comerciais soldáveis e atomizados |
| Custo do Material | Preços de banhos-mãe padrão e lingotes em bruto | Consumíveis de pó especializado de alto custo |
| Microestrutura | Estrutura de grão isotrópica uniforme | Crescimento de grão direcional; potencial tensão residual |
Fundimos metais personalizados adaptados a condições de funcionamento severas, utilizando soluções especializadas de fundição de ligas de cobalto para desgaste extremo e calor em conjunto com o nosso guia de ligas abrangente para fundição de precisão de alto desempenho para cumprir requisitos metalúrgicos exigentes sem as restrições do leito de pó.
Rota de Padrão Impresso para Fundição por Cera Perdida vs Produção Aditiva
O debate em torno de fundição de precisão e fabrico aditivo normalmente trata estas duas tecnologias como rivais. Nas nossas operações de fundição, tratamo-las como parceiras poderosas. Ao combinar a moderna impressão 3D de metal técnicas com tradicional fundição de metais, eliminamos as restrições mais penalizadoras de ambos os processos: despesas elevadas de ferramentas iniciais e restrições apertadas no envelope de construção.
Esta abordagem integrada cria uma rota de fabricação ágil. Você captura a liberdade de design intrincada dos fluxos de trabalho aditivos enquanto aproveita a solidez metalúrgica, a estrutura de grão isotrópica e a variedade de ligas de métodos de fundição comprovados.
Uso de Padrões Sacrificiais Impressos em 3D para Eliminar Ferramentas
A fundição tradicional por cera perdida baseia-se em matrizes de metal para injetar padrões de cera. Quando necessita apenas de um lote piloto ou de uma iteração num protótipo, usinar essa matriz rígida acarreta custos elevados e acrescenta semanas ao cronograma.
Resolvemos esse entrave imprimindo padrões descartáveis diretamente a partir de ficheiros CAD usando estereolitografia ou jateamento de ligantes:
- Zero Ferramenta Rígida: Imprimimos padrões em polímeros especializados ou resinas de queima limpa, sem cortar uma matriz de alumínio.
- Queima Completa: Usando um Guia de Impressão 3D por Fundição para Resinas de Queima Limpa e Zero Cinza garante que as nossas cascas de cerâmica permaneçam livres de carbono residual e defeitos de expansão por rachaduras na casca.
- Vazamento Sem Restrições: Após desmoldar e queimar a casca, vertemos a liga fundida especificada - desde aços inoxidáveis da série 300 até superligas de níquel de alta temperatura - na cavidade exata deixada para trás.
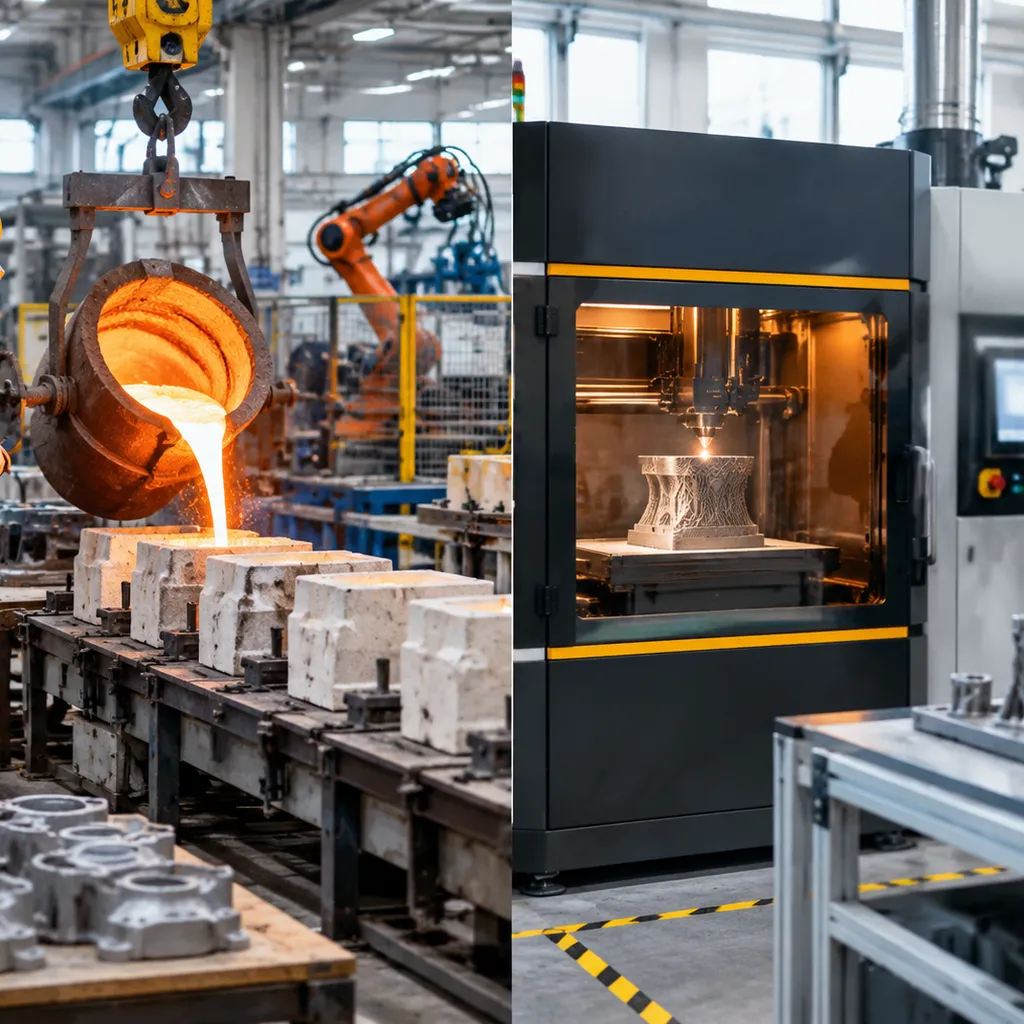
Acelerando os Ciclos de Desenvolvimento para Fundições Complexas
Ao desenvolver peças com geometrias orgânicas ou passagens internas de fluido, as revisões de projeto são inevitáveis. Modificar uma matriz rígida pode atrasar a produção enquanto uma nova matriz é usinada.
- Revisões de Design Rápidas: Podemos modificar um modelo CAD, imprimir um padrão de substituição durante a noite e fundir uma nova peça de metal em dias, em vez de meses.
- Passagens Internas Complexas: A impressão 3D lida com geometrias complexas, características sobredimensionadas e canais de paredes finas que não podem ser extraídos de um molde rígido tradicional.
- Redução de Risco: Validamos o ajuste, acabamento e dinâmica de fluidos de peças fundidas reais antes de aprovar a matriz de produção em massa, que é de capital intensivo.
Ligando a Diferença Entre Protótipos e Produção em Massa
Passar de um único protótipo para a fabricação em escala completa é onde muitos projetos de engenharia ficam parados. Um componente aditivo direto muitas vezes não consegue corresponder à estrutura de grão ou aos padrões de certificação exigidos para fundições de produção.
- Metalurgia Idêntica: Porque o padrão impresso resulta numa fundição de investimento genuína, as suas peças de teste partilham propriedades metalúrgicas idênticas às componentes produzidas em massa no futuro.
- Produção de Ponte de Baixo Volume: Entregamos dezenas a centenas de peças para satisfazer a procura imediata no campo, enquanto o seu molde permanente está a ser criado.
- Escalabilidade Suave: Assim que a sua geometria estiver totalmente validada em testes de campo, fazemos a transição da mesma geometria de peça para moldes de cera de alto volume, sem alterar as especificações do material ou aprovações de engenharia.
Como Escolher o Processo de Fabrico Certo
A escolha entre fundição de precisão e fabrico aditivo depende de equilibrar o volume de produção, requisitos geométricos, tempos totais de entrega e padrões metalúrgicos. Avaliamos cada componente com base nestes critérios operacionais principais para identificar a melhor opção:
| Fator de Decisão | Fundição por Investimento | Fabricação Aditiva (Impressão 3D de Metal) | Abordagem Híbrida (Padrões Impressos) |
|---|---|---|---|
| Volume Óptimo | Produções de média a alta escala | De 1 a poucas dezenas (protótipos/personalizados) | Produção de ponte e séries de fundição de baixo volume |
| Investimento em Ferramentas | Custos elevados iniciais de moldes | Necessidade de moldes | Sem moldes rígidos (usa padrões sacrificial impressos em 3D) |
| Flexibilidade de Design | Forma quase final com requisitos de desvio | Liberdade incomparável (malhas, cavidades internas) | Geometrias complexas de fundição sem moldes rígidos complexos |
| Disponibilidade de Material | Ligas de vertimento amplo (aços, superligas) | Limitado a pós metálicos qualificados | Gama ampla de ligas de vertimento |
| Estrutura Interna | Estrutura de grão isotrópica, densidade sólida | Pode ter anisotropia direcional, requer HIP | Estrutura de grão fundido denso |
Cálculo dos Pontos de Equilíbrio de Volume e ROI Total
A linha de equilíbrio financeiro entre estas tecnologias é definida pelo seu volume total de produção:
- Fabricação Aditiva (FA): Custos iniciais de ferramentas zero tornam a impressão 3D de metais a solução mais económica para protótipos funcionais, peças únicas e pequenas séries. No entanto, a curva de custo por peça permanece relativamente plana à medida que o volume aumenta, devido às taxas de construção fixas, despesas com pó e longas horas de máquina.
- Fundição por Investimento: Ferramentas rígidas requerem um compromisso de capital inicial e tempos de preparação mais longos. Uma vez que os moldes são usinados, o custo por unidade diminui significativamente, oferecendo economias de escala incomparáveis em centenas ou milhares de peças. Ao considerar a economia de fabricação inicial, a revisão de casting de areia vs fundição em molde de metal juntamente com a fundição por investimento pode esclarecer ainda mais como a amortização das ferramentas impacta o seu resultado final.
- A Solução Híbrida: Se precisar de integridade metalúrgica fundida sem comprometer ferramentas permanentes, a impressão 3D de moldes sacrificial de cera ou polímero fornece componentes fundidos de pequenas séries rapidamente, evitando os custos tradicionais de fabricação de moldes.
Avaliação do Desempenho Mecânico e Certificações da Indústria
- Solidez Metalúrgica: A fundição por investimento oferece uma estrutura de grão uniforme comprovada, com propriedades mecânicas isotrópicas que cumprem de forma fiável as especificações ASTM, AMS e ASME de longa data.
- Porosidade e Requisitos de HIP: A impressão 3D de metal constrói peças camada por camada, o que pode introduzir poros microscópicos e variações mecânicas direcionais. Para alcançar densidade total e resistência à fadiga, as peças de AM frequentemente requerem prensagem isostática a quente (HIP) pós-construção e usinagem de precisão extensiva.[4]
- Certificação de Liga: Embora a fabricação aditiva de metal seja limitada a pós qualificados e comercialmente viáveis para impressão, a fundição por investimento permite-nos fundir praticamente qualquer liga engenheirada, incluindo superligas de níquel de alta temperatura, ligas de cobalto e graus de aço inoxidável especializados, sem comprometer os limites químicos certificados.
Referências
- Instituto de Fundição por Investimento - O Processo de Fundição por Investimento (PDF) ↩
- NIST - Tecnologias de Fabricação Aditiva: Fusão por Leito de Pó e Jateamento de Ligantes ↩
- NIST - Compreendendo as Propriedades de Tração Anisotrópicas de Metais por Fusão por Leito de Pó a Laser ↩
- NIST - Prensagem Isostática a Quente para Fechar Porosidade Interna em Ti-6Al-4V Fabricado por Adição ↩

