

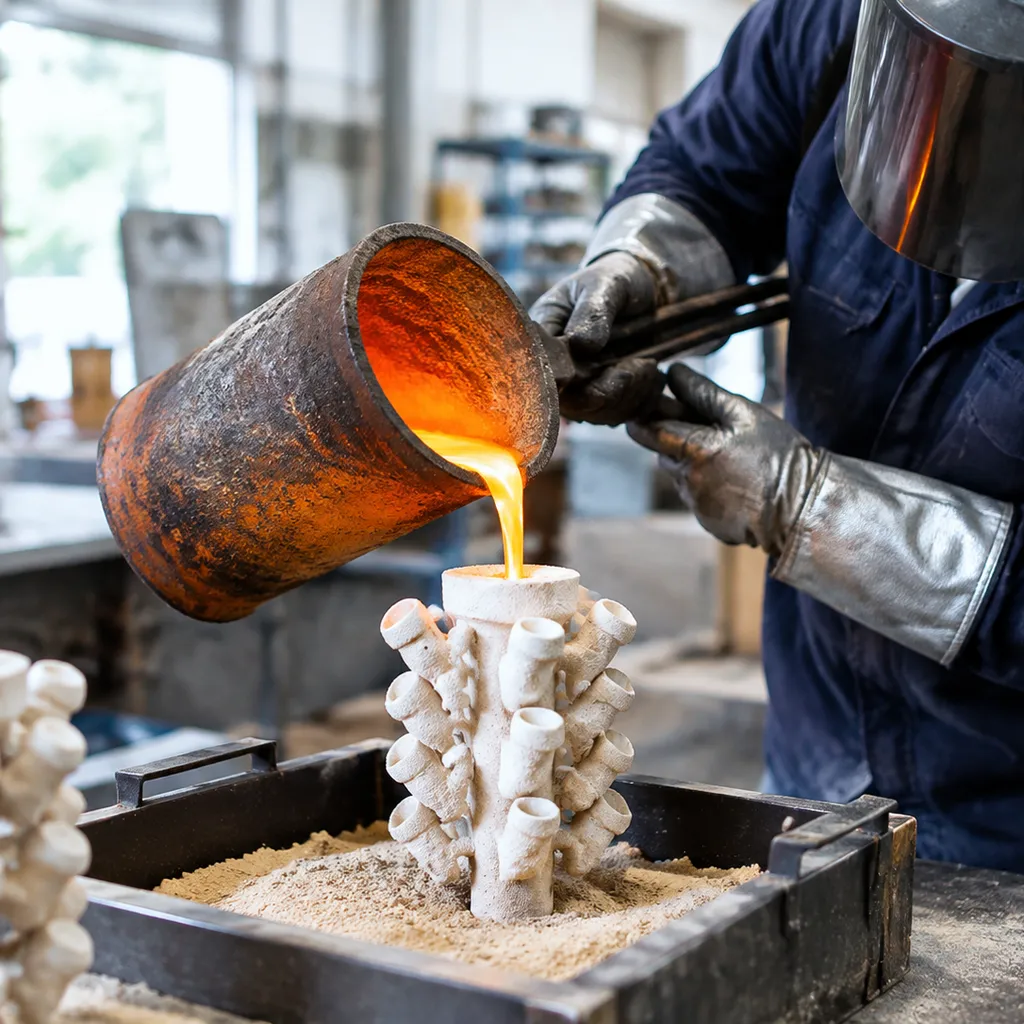
Что такое литье по выплавляемым моделям (процесс потерянной восковой модели)?
Определение и принцип работы
эволюция литье по выплавляемым моделям, процесс потерянной восковой модели это техника точного металлоформования, предназначенная для производства высокодетализированных, сложных металлических компонентов.[1] Основной принцип работы основан на создании точной копии желаемого изделия из восковой модели, окружении её огнеупорным керамическим материалом и удалении воска с помощью нагрева, чтобы оставить безупречную полую форму.
- Запечатление сложных деталей: Точно воспроизводит тонкие текстуры, глубокие уступы и органические контуры, невозможные с помощью стандартных двухчастных жестких форм.
- Оболочка из огнеупорного материала: Использует либо многослойную керамическую оболочку, либо сплошную гипсовую инвестиционную форму вокруг восковой модели.
- Термическое удаление: Высокотемпературные печи для сжигания воска испаряют воск, создавая чистую отрицательную полость, готовую принять расплавленный металл.
Краткая история и эволюция
Начиная с древних цивилизаций, техника потерянной восковой модели — исторически известная как cire perdue - служила основным методом изготовления священных идолов, украшений и бронзовых орнаментов.[1] За века ремесло перешло от примитивных открытых печей к научно контролируемым литейным процессам. Сегодня оно объединяет древнее мастерство с современным промышленным производством, позволяя скульпторам, ювелирам и инженерам изготавливать цветные и драгоценные металлы с надежной повторяемостью размеров.
Современное литье по выплавляемым моделям с использованием 3D-печати
- Генерация прямых шаблонов: Отливные и восковые материалы, пригодные для печати, исключают необходимость начального изготовления оснастки, значительно сокращая сроки выполнения.
- Сложные геометрии: Моделирование в CAD открывает возможности для создания органических решеток, взаимосоединяющихся компонентов и ультратонких стенок, которые напрямую входят в стандартный цикл инвестирования керамической оболочки.
- Гибридное оснащение: Модели-образцы, напечатанные на 3D-принтере, позволяют быстро создавать многоразовые резиновые формы для стабильного воспроизведения восковых шаблонов.
Этапы процесса литья по выплавляемым моделям
Выполнение литье по выплавляемым моделям, процесс потерянной восковой модели требует точности на каждом этапе. Мы превращаем детализированные восковые модели в плотные, высоконадежные металлические компоненты через последовательность контролируемых литейных процессов.
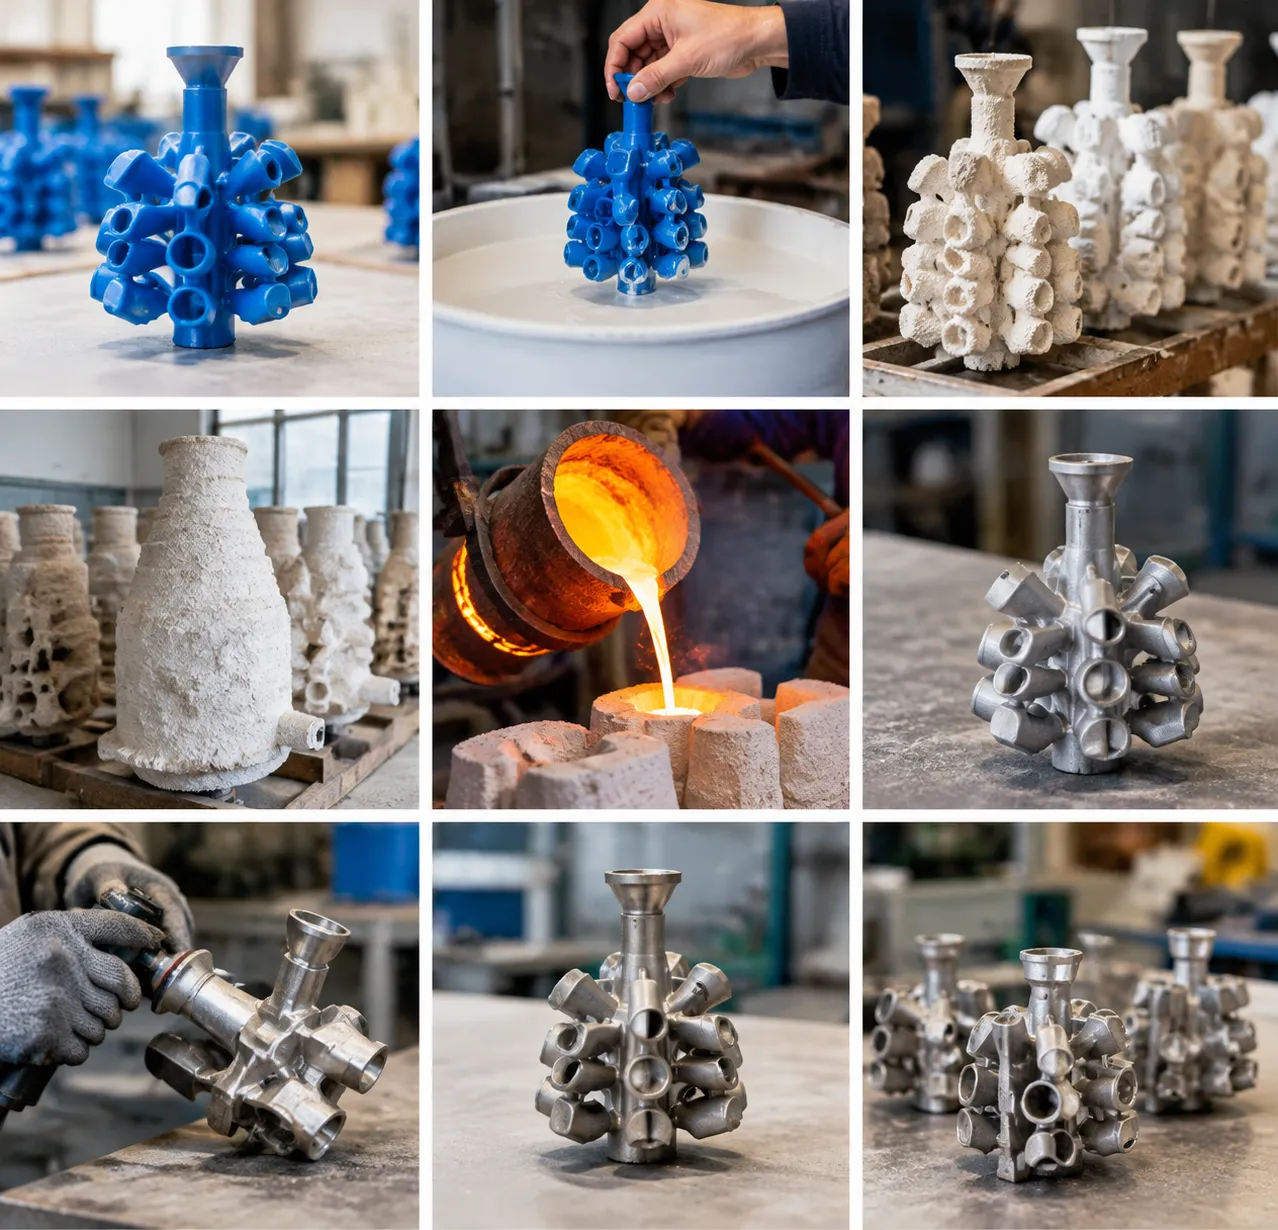
1. Создание шаблона и сборка дерева
- Изготовление восковых моделей: Мы вырезаем оригинальные мастер-шаблоны непосредственно из литейного воска или производим точные восковые дубликаты с помощью гибких силиконовых или резиновых форм.
- Обратка и канализация: Восковые каналы и ворота прикрепляются к шаблонам для направления расплавленного металла в полость, одновременно позволяя выходить захваченным воздуху и газам.
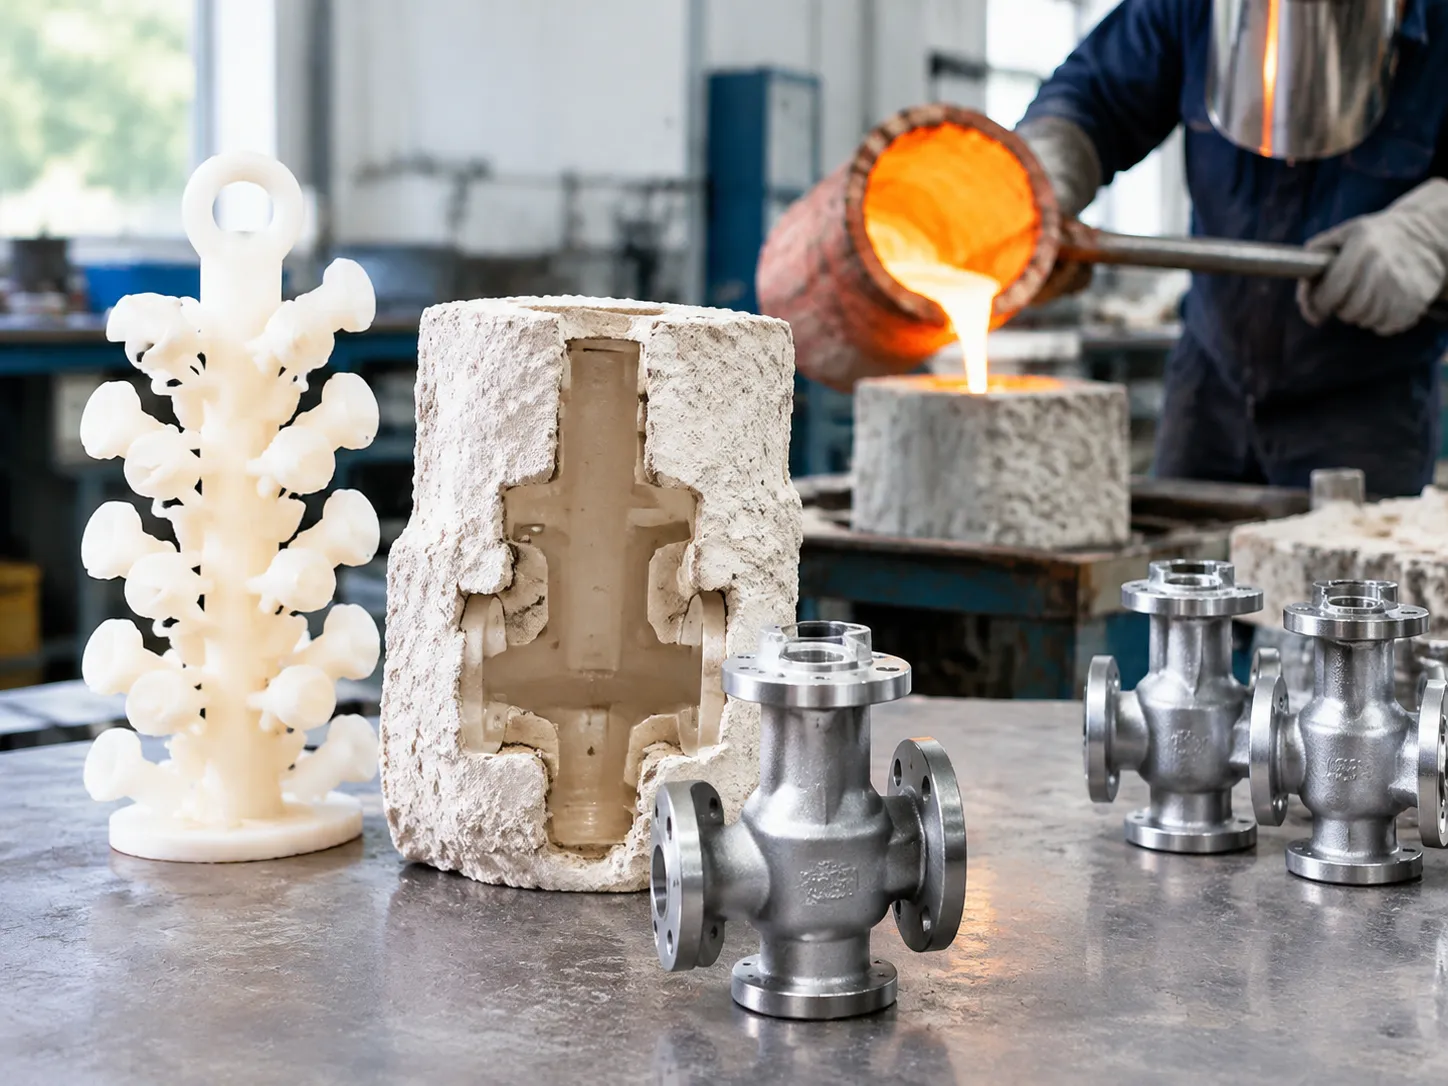
- Сборка дерева: Несколько восковых шаблонов соединяются на центральной восковой ветке для формирования литейного дерева, что повышает эффективность при заливке одним разом.
2. Создание керамической оболочки (инвестирование)
После сборки воскового дерева мы создаем термостойкую огнеупорную форму вокруг него:
- Обмакивание в суспензию: Восковая сборка многократно погружается в жидкую керамическую огнеупорную смесь.
- Обмазка: На влажную смесь наносится тонкий слой огнеупорного песка от мелкого до крупного для повышения структурной прочности слой за слоем.
- Сушка: Каждый слой тщательно отверждается в контролируемых условиях, создавая прочную керамическую оболочку, способную выдерживать давление расплавленного металла.[2]
3. Демонтаж, обжиг и заливка металла
Подготовка оболочки и введение расплавленного сплава составляют тепловое ядро процесса литья по утраченной восковой модели:
- Удаление воска и выжигание: Керамическая форма помещается в печь для обжига при высокой температуре. Воск полностью плавится и испаряется, оставляя точную полую отрицательную полость.[3]
- Предварительный нагрев: Пустотелая керамическая оболочка предварительно нагревается в печи, чтобы предотвратить термический шок и обеспечить полное заполнение металлом.
- Литье расплавленного металла: Металл плавится в тигле и заливается прямо в предварительно нагретую форму с помощью гравитации, вакуума или центробежной силы — метода, стандартного для наших процессе нержавеющего литья по выплавляемым моделям и литейных производств с цветными и черными металлами.
4. Демонтаж, отделка и контроль качества
- Демонтаж оболочки: Керамическая оболочка или твердый инвестиционный материал разбиваются механически или с помощью струи воды под высоким давлением.
- Отрезка и обработка: Мы отделяем металлические детали от центральной ветви, шлифуем остатки отливных каналов и обрабатываем области разделения.
- Обработка поверхности: Отливки подвергаются пескоструйной обработке, полировке или химической патинации в зависимости от требуемых эстетических и функциональных характеристик.
- Инспекция: Каждая деталь проверяется на соответствие размерам, четкость поверхности и металлургическую целостность.
Материалы, используемые в литье по утраченной восковой модели
Выбор правильного сплава имеет решающее значение для достижения желаемой механической прочности, коррозионной стойкости и поверхности в литье по выплавляемым моделям, процесс потерянной восковой модели. Поскольку огнеупорные формы могут выдерживать высокие тепловые нагрузки, мы можем отливать широкий спектр ферросплавов, цветных и специальных сплавов с исключительной точностью.
Ферросплавы (нержавеющая сталь, углеродистая сталь, легированные стали)
- Нержавеющая сталь: Обеспечивают превосходную коррозионную стойкость и температурную устойчивость, что делает их идеальными для систем управления жидкостями, насосных импеллеров и сложных отливка корпуса из нержавеющей стали по выплавляемой модели дизайнов.
- Углеродистая сталь: Обеспечивает отличную прочность и износостойкость при экономической стоимости, подходит для механических кронштейнов и деталей структурных машин.
- Легированная сталь: Смешан с элементами, такими как хром, никель или молибден, для повышения твердости и ударной вязкости с помощью специальных услуг по инвестиционному литью из легированных сталей.
Благородные металлы (Алюминий, Бронза, Латунь, Медь)
- Бронза и Латунь: Известны своей текучестью, низким коэффициентом трения и коррозионной стойкостью. Широко используются для скульптурных изделий, архитектурных фурнитур, морских фитингов и декоративных отделок.
- Алюминий: Объединяет легкую производительность с высоким соотношением прочности к весу, что делает ее идеальной для корпусов, радиаторов и структурных крепежных элементов.
- Чистая медь: Используется преимущественно для компонентов, требующих высокой электропроводности и теплопроводности.
Суперсплавы и драгоценные металлы (Титан, Кобальт, Золото, Серебро)
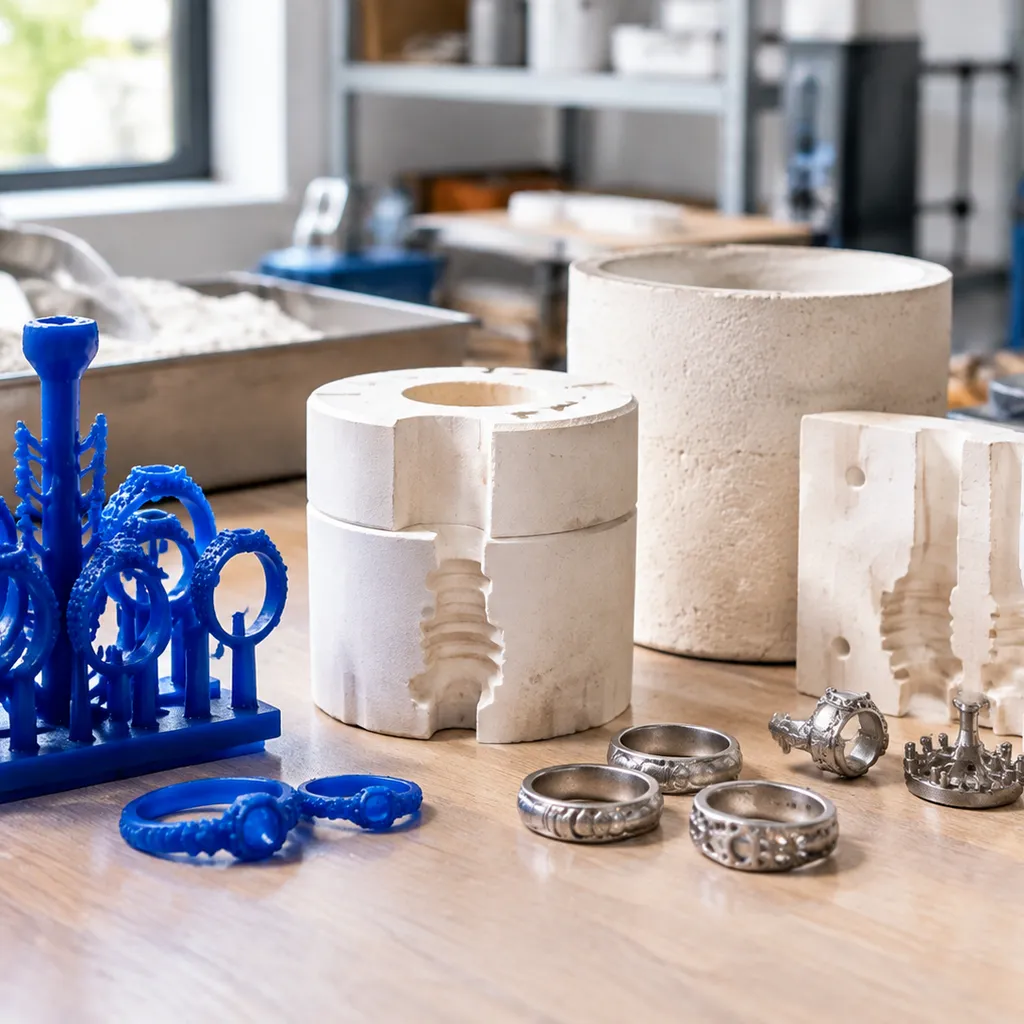
- Драгоценные металлы (Золото, Серебро): Стандарт для ювелирных изделий высокого класса и роскошного металлообработки, позволяющий воспроизводить микроскопические поверхности с минимальными отходами материала.
- Титановые и кобальто-основные суперсплавы: Разработаны для выдерживания экстремальных температур эксплуатации, интенсивного механического трения и высоко коррозионных атмосфер.
Преимущества и ограничения процесса литья по выплавляемым моделям с использованием технологии lost wax
В качестве специализированной литейной мастерской мы используем литье по выплавляемым моделям, процесс потерянной восковой модели для производства сложных металлических компонентов, которые невозможно воспроизвести с помощью традиционной механической обработки или стандартных двухчастных форм.
Ключевые преимущества (Высокая точность, качество поверхности, гибкость дизайна)
Процесс литья по выплавляемым моделям с использованием lost wax предлагает непревзойденную свободу геометрической формы как для художественных проектов, так и для промышленного оборудования:
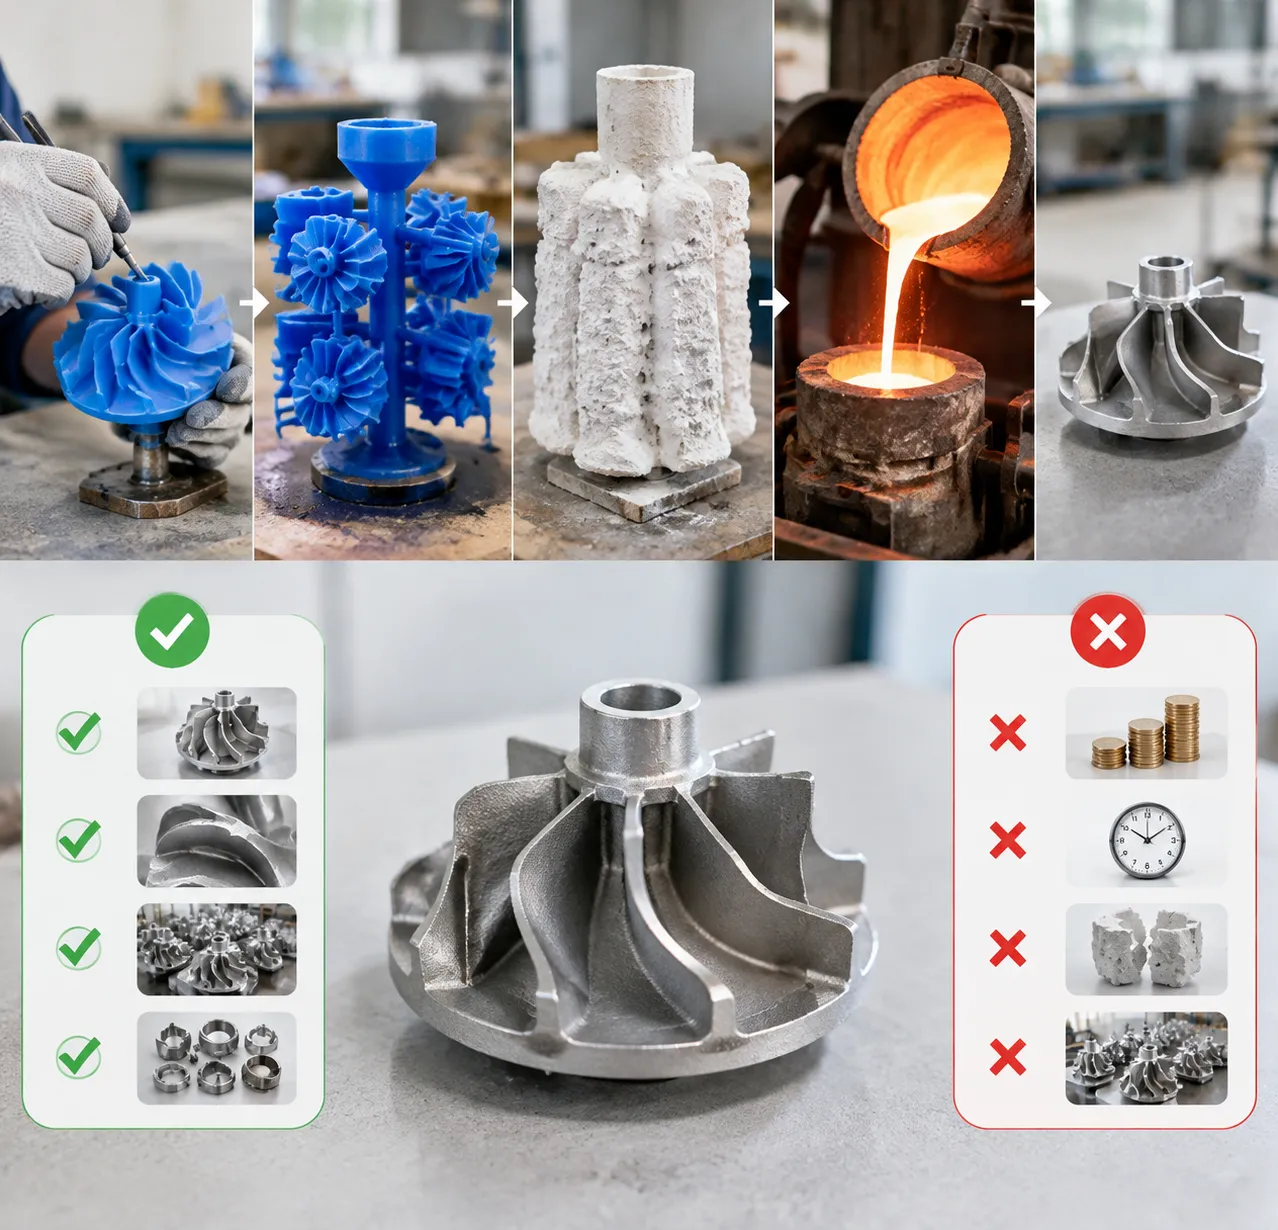
- Исключительная точность и детализация: Процесс точно захватывает сложные текстуры, сложные уступы и тонкие поверхности прямо с воскового шаблона.
- Свобода проектирования: Беспрепятственно отливайте органические формы, тонкие стенки и полые полости без ограничений линий разъема жестких двухчастных форм.
- Превосходная поверхность: Керамические огнеупорные шлаки и тонкие инвестиционные гипсы обеспечивают гладкую отделку поверхности, значительно сокращая шлифовку, обработку и вторичную обработку на ЧПУ.
- Широкая совместимость материалов: Лейте широкий спектр металлов, от бронзы, латуни, меди и алюминия до золота, серебра и высокопроизводительных сплавов. Для сложных сплавов изучите наши отливка из нержавеющей стали с направляющими на высокоточных процессах и сплавах.
- Производство по форме почти готового изделия: Минимизирует отходы материала, поставляя детали, требующие минимальной очистки после срезки литников и колодцев.
Ограничения процесса и факторы стоимости
- Многоступенчатое время цикла: Процесс включает несколько последовательных этапов — сборка дерева, многослойное погружение в керамическую оболочку, циклы сушки, обжиг в печи и выбивание оболочки — что увеличивает сроки выполнения по сравнению с прямыми методами литья.
- Инвестиции в трудовые ресурсы и инструменты: Производство начальных мастер-моделей, инструментов для инжекции воска и обработка печей для обжига требуют специализированного литейного оборудования и квалифицированных специалистов.
- Стоимость расходных материалов для оболочек: Поскольку каждая керамическая оболочка или инвестиционная форма уничтожается при выбивании для освобождения затвердевшего металлического компонента, новые формы необходимо создавать для каждого цикла.
| Фактор | Процесс вакуумного литья по потере воска | Стандартное литейное формование с жесткой формой |
|---|---|---|
| Детали и уступы | Высокая способность (захватывает органические кривые и тонкие текстуры искусства) | Ограниченная (ограничена уклонами и линиями раздела) |
| Качество поверхности | Гладкая, почти готовая поверхность прямо из формы | Более грубая отделка; часто требует тяжелой последующей механической обработки |
| Скорость цикла | Требуются многоступенчатая сушка, удаление воска и обжиг | Быстрые циклы для объемного производства базовых форм |
| Отходы материала | Низкая (почти готовая форма с многоразовыми металлическими литниками) | Умеренная до высокой из-за допусков на механическую обработку |
Применение процесса литья по выплавляемым моделям с использованием технологии Lost Wax
эволюция литье по выплавляемым моделям, процесс потерянной восковой модели обеспечивает высокую геометрическую точность и исключительную качество поверхности в различных секторах производства. Производя металлические компоненты почти в окончательной форме с минимальными отходами материала, эта технология удовлетворяет критические промышленные потребности, где точность является обязательной.
Аэрокосмическая, оборонная и автомобильная промышленность
Мы используем процесс литья по выплавляемым моделям для производства:
Аэрокосмическая и оборонная промышленность: Турбинные лопатки, топливных форсунок, корпусов датчиков и структурных кронштейнов для воздушных рам.
Автомобильная промышленность: Колес турбонагнетателей, выхлопных систем, рокеров двигателей и высокопроизводительных трансмиссионных шестерен.
Сотрудничество с опытным компанию по производству промышленных форм для прецизионного литья и ЧПУ обеспечивает соответствие инструментов и формовых полостей строгим допускам, требуемым в этих отраслях.
Медицинские имплантаты и стоматология
Точное литье играет важную роль в производстве медицинских изделий, формируя биосовместимые металлы в сложные анатомические конфигурации:
Ортопедические импланты: Искусственные коленные и тазобедренные суставы, изготовленные из хирургических сплавов.
Хирургические инструменты: Сложные щипцы, скальпели и эндоскопические инструменты, требующие прочных и эргономичных профилей.
Стоматологические протезы: Индивидуальные коронки, мосты и каркасы частичных протезов, изготовленные по точным размерам пациента.
Ювелирные изделия, художественные скульптуры и прецизионное оборудование
Художественные скульптуры: Бронзовые, латунные и алюминиевые статуи с точной передачей органических кривых и детальных следов инструментов художника.
Ювелирные изделия высокого класса: Детализированные кольца, кулоны и оправы, отлитые из драгоценных металлов, таких как золото и серебро.
Точные аппаратные изделия: Архитектурные акценты, роскошные морские фитинги и специальные механизмы замков, требующие высокой эстетической ценности наряду с высокой коррозионной стойкостью.
Литейное производство по методу инвестиционного литья против других методов литья
Выбор правильного производственного маршрута зависит от конструкции вашего компонента, допусков по размерам и объема производства. В то время как процесс инвестиционного литья по восковой модели обеспечивает непревзойденную детализацию поверхности и геометрическую свободу, сравнение его с традиционными методами литейных заводов помогает определить наиболее подходящий вариант для ваших производственных нужд.
литьё по выплавляемым моделям против песочного литья
При сравнении инвестиционное литье против пескоструйного литья, основные различия заключаются в отделке поверхности, точности размеров и сложности геометрии:
- Отделка поверхности и детализация: Процесс инвестиционного литья по восковой модели использует гладкие керамические суспензии или гипсовые формы для воспроизведения тонких текстур и сложных деталей. Пескоструйное литье основано на уплотненных песчаных смесях, оставляя более грубую текстуру поверхности, которая обычно требует тяжелой последующей механической обработки.[4]
- Геометрические возможности: Песчаные формы — это жесткие сборки из двух частей, которые испытывают трудности при создании глубоких уступов, сложных внутренних полостей и органических кривых. Процесс потерянной восковой модели растворяет или плавит шаблон, позволяя полностью реализовать сложные геометрические формы.
- Инструментальные затраты и стоимость единицы продукции: Пескоструйное литье предлагает более низкие начальные затраты на шаблон и отлично подходит для производства крупных, тяжелых конструкционных элементов. Инвестиционное литье по восковой модели является предпочтительным выбором, когда требуются точные допуски и близкое к конечной форме соответствие, чтобы минимизировать последующую механическую обработку.
Литье по моделям vs. Гибкое литье
Оценка инвестиционное литье против литейного формовки под давление зависит от совместимости сплава, затрат на инструменты и объема производства:
- Многообразие материалов: Литейное формование под давление в основном ограничено нелегированными сплавами с низкими температурами плавления, такими как алюминий, цинк и магний. Процесс инвестиционного литья легко адаптируется к более широкому спектру металлов, включая бронзу, латунь, медь и драгоценные металлы.
- Инвестиционные затраты на инструменты: Литейное формование под давление требует дорогостоящих закаленных стальных форм для высоконапорного впрыска, что делает его экономически целесообразным только при массовом производстве. Инвестиционное литье использует гибкие формы и восковые шаблоны, что значительно снижает первоначальные затраты на формы.
- Гибкость дизайна: Используемый восковой шаблон в инвестиционном литье позволяет создавать сложные внутренние каналы, уступы и тонкие стенки, которые жесткие металлические формы не могут освободить без сложных многоступенчатых механизмов.

