


Yatırım Döküm ile Eklemeli Üretim
Modern endüstriyel üretim, yapısal bütünlük, maliyet etkinliği ve tasarım esnekliği arasında tavizsiz bir denge gerektirir. Seçim yaparken yatırım döküm ile eklemeli üretim, mühendislik ekipleri her bir sürecin malzemeyi nasıl manipüle ettiğini değerlendirmeli ve katı operasyonel standartlara uygun hale getirmelidir. Bu teknolojiler, birbirinin yerine geçen rakipler olmaktan çok, ham mühendislik alaşımlarını yüksek özellikli bileşenlere dönüştürmenin farklı yaklaşımlarını temsil eder.
Yatırım Döküm Nedir?
Yatırım döküm, yaygın olarak bilinen kayıp mum süreci, hassas metal döküm tekniği olup, tekrar edilebilir ve yakın net şekil bileşenler için tasarlanmıştır.[1] İş akışı kanıtlanmış bir sıralamayı takip eder:
- Kalıp Oluşumu: Mum desenler, hassas işlenmiş metal kalıplara enjekte edilir.
- Kabuğun İnşası: Mum montajı, dayanıklı bir kabuk oluşturmak için tekrar tekrar refrakter seramik çamuruna batırılır ve sıva ile kaplanır.
- Mum Çıkarma ve Pişirme: Mum, otoklavda eritilir, boş seramik kalıp boşluğu bırakılır ve yapısal dayanıklılık için fırınlanır.
- Dökme: Erimiş alaşım sıkı metalurjik kontrol altında, önceden ısıtılmış kalıba dökülür.[1]
- Bitiş: Soğuduktan sonra, seramik kabuk kırılır ve parçalar kesim, ısıtma ve son rötuş işlemlerine tabi tutulur.
Bu yöntem, standart paslanmaz çeliklerden gelişmiş kobalt ve nikel bazlı süper alaşımlara kadar geniş bir dökülebilir alaşım yelpazesinde yoğun, izotropik tane yapıları sağlar.
Eklemeli Üretim (Metal 3D Baskı) Nedir?
Eklemeli üretim (AM) veya endüstriyel metal 3D baskı, dijital 3D CAD modellerinden doğrudan bileşenler inşa eder, malzemeyi katman katman biriktirip eriterek.[2] Yüksek özellikli bileşenler için kullanılan temel teknolojiler şunlardır:
- Toz Yatak Birleştirme (PBF): Isıl enerji (bir lazer veya elektron ışını) ince tabakalarda mikroskobik metal toz parçacıklarını seçici olarak eritir.[2]
- Bağlayıcı Jetleme: Sıvı bağlayıcı ajan, toz yataklarına seçici olarak püskürtülür, ardından kürleme ve yüksek sıcaklıkta sinterleme ile yapısal yoğunluk sağlanır.[2]
Metal AM, sert kalıp ihtiyacını ortadan kaldırır ve büyük ölçüde tasarım esnekliği sağlar; karmaşık iç soğutma kanalları, optimize edilmiş kafes yapılar ve çok parçalı montajların tek parça halinde birleştirilmesi gibi imkanlar sunar.
Parçaların Üretiminde Temel Farklılıklar
Yatırım döküm ile eklemeli üretim arasındaki temel fark, malzemenin ham stoktan bitmiş geometrilere geçişidir:
| İmalat Ölçütü | Yatırım Döküm | Eklemeli Üretim (Metal AM) |
|---|---|---|
| Malzeme Durumu Dönüşümü | Sıvı faz: Erimiş alaşım, seramik boşluğa dolar ve katılaşır | Sıvıdan katıya ve tekrar katıya (veya sinterlenmiş): Metal tozların katman katman füzyonu |
| Kalıp Bağımlılığı | Mum üretimi için işlenmiş kalıplar (kalıplar) gerektirir | Kalısız; doğrudan dilimlenmiş dijital CAD verilerinden inşa eder |
| İç Yapılar | Seramik çekirdek çıkarılması ve eğim açılarıyla sınırlıdır | Kapalı boşluklar, eğimli kanallar ve kafesler yazdırabilir |
| Metalurjik Özellikler | Parça boyunca tutarlı izotropik mekanik özellikler | Yönlü mikro yapılar; genellikle iç poroziteyi kapatmak için Sıcak İzostatik Presleme (HIP) gerektirir[3][4] |
| Ekonomik Tatlı Nokta | Orta-yüksek üretim hacmi amortize kalıplarla | Prototipler, tek seferlik ve yüksek karmaşıklıkta, düşük hacimli bileşenler |
Döküm ve Katmanlı Üretim Karşılaştırması: Temel Karşılaştırma Ölçütleri
Değerlendirirken yatırım döküm ile eklemeli üretim, seçim mühendislik ekonomisine, malzeme bütünlüğüne ve hacim gereksinimlerine dayanır. Her iki süreç de yüksek bütünlüğe sahip bileşenler üretir, ancak her biri üretim yaşam döngüsünün farklı aşamalarında değer sağlar.
| Karşılaştırma Ölçütü | Yatırım Döküm | Katmanlı Üretim (Metal 3D Baskı) |
|---|---|---|
| Takım Yatırımı | Metal mum kalıplar için yüksek başlangıç maliyeti | Kalıp gerektirmez (CAD'den doğrudan) |
| Birim Maliyet Ölçeklendirmesi | Hacim arttıkça önemli ölçüde düşer | Hacim ne olursa olsun büyük ölçüde sabit kalır |
| Tasarım Sınırları | Çekirdek çıkarma ve eğim açıları gerektirir | Kapanmış kafesler ve uyumlu kanallar sağlar |
| Alaşım Çok yönlülüğü | Geniş: neredeyse her dökülebilir mühendislik alaşımı | Ticari olarak onaylanmış metal tozlarıyla sınırlıdır |
| Metalurji | Katı, izotropik tane yapıları | Katmanlı yapı; genellikle boşlukları temizlemek için HIP gerektirir |
Üretim Hacmi, Kalıp ve Birim Maliyeti
- Alet maliyetleri: Yatırım döküm, kurban mum kalıplarını enjekte etmek için özel metal kalıplar gerektirir. Bu, ilk parçanın dökülmesinden önce ön maliyet gerektirir. Katmanlı üretim, sert kalıpları tamamen aşar ve bileşenleri doğrudan dijital dosyadan inşa eder.
- Üretim hacmi: Metal 3D baskı, neredeyse yatay bir maliyet eğrisi sunar. Parça 1'in baskısı ile parça 100'ün baskısı arasında yaklaşık maliyet aynıdır. Yatırım döküm yüksek başlangıç maliyetleri taşır, ancak birim fiyatı üretim hacmi arttıkça hızla düşer, bu da orta ve yüksek hacimler için çok daha maliyet etkilidir.
Geometrik Karmaşıklık ve Tasarım Özgürlüğü
Her iki teknoloji de karmaşık geometriyi işler, ancak tasarım esnekliği yaklaşımları farklıdır:
- Metal katmanlı üretim: Birleştirilmiş montajlar, organik kafes yapıları ve kalıp erişemeyen eğimli iç soğutma kanalları için özgürlük sağlar.
- Döküm: Karmaşık dış özelliklere, ince duvarlara ve undercut profillere sahip yakın-ağır şekilli bileşenler üretmede üstün başarı sağlar. Ancak, parçaların seramik kabuk sıvıma penetrasyonu ve çekirdek çıkarılması için izin vermesi gerekir.
Malzeme Seçimi ve Metalurjik Özellikler
- Alaşım mevcudiyeti: Yatırım döküm, özel paslanmaz çelikler, kobalt alaşımları ve yüksek sıcaklıkta nikel süper alaşımları dahil olmak üzere neredeyse tüm hava ergitme veya vakum ergitme alaşımlarını destekler. Metal 3D baskı, lazer toz yatağı füzyonu veya bağlayıcı püskürtme için sertifikalandırılmış belirli alaşım tozlarıyla sınırlıdır.
- Yapısal bütünlük: Uygun şekilde dökülen erimiş alaşım, tüm yönlerde uniform mekanik özelliklere sahip izotropik bir mikro yapıya katılaşır. Metal 3D baskılı bileşenler, yapım ekseninde yönsel (anizotropik) özellikler gösterir ve genellikle kalıcı rezidüel gözenekleri ve iç boşlukları ortadan kaldırmak için ikincil Sıcak İzostatik Presleme (HIP) gerektirir.[3][4]
Teslim Süresi ve Prototip Hızı
Teslim süresi öncelikleri, tasarım doğrulaması sırasında hangi yöntemin mantıklı olduğunu belirler:
- Metal katkılı üretim, birkaç gün içinde tek parça prototipler üretir ve bu da kalıp yapmaya gerek kalmadan hızlı tasarım yinelemeleri için idealdir.
- Geleneksel yatırım döküm süresi, enjeksiyon kalıbının yapılma süresiyle belirlenir. Bu darboğazı erken aşama doğrulamada ortadan kaldırmak için, hızlı prototipleme ve kalıp hizmetleri kullanarak düşük hacimli üretim kullanıyoruz, kalıpları tamamen bypass ederek döküm için kullanılabilir kalıplar doğrudan yazdırmak amacıyla.
Boyutsal Toleranslar ve Yüzey Kalitesi
Her iki süreç de kaba kesim ihtiyacını azaltır, ancak ince toleranslar yine de dikkat gerektirir:
- Yüzey dokusu: Yatırım döküm, ince seramik çamurdan elde edilen düzgün, pürüzsüz döküm yüzeyi sağlar. Katkılı üretim yüzeyleri genellikle katman çizgileri, toz yapışması veya pürüzlü destek kaldırma izleri bırakır.
- Son İşlem: Her iki süreç de tamamen çıkarıcı işleme yöntemlerini ortadan kaldırmaz. Kritik referans düzlemleri, yatak delikleri ve hassas dişler hem döküm hem de baskılı parçalarda son kısa saplama montaj spesifikasyonlarına ulaşmak için gereken son işlemi gerektirir.
Düşük Hacimli Yatırım Döküm ve Katkılı Üretim Durumları
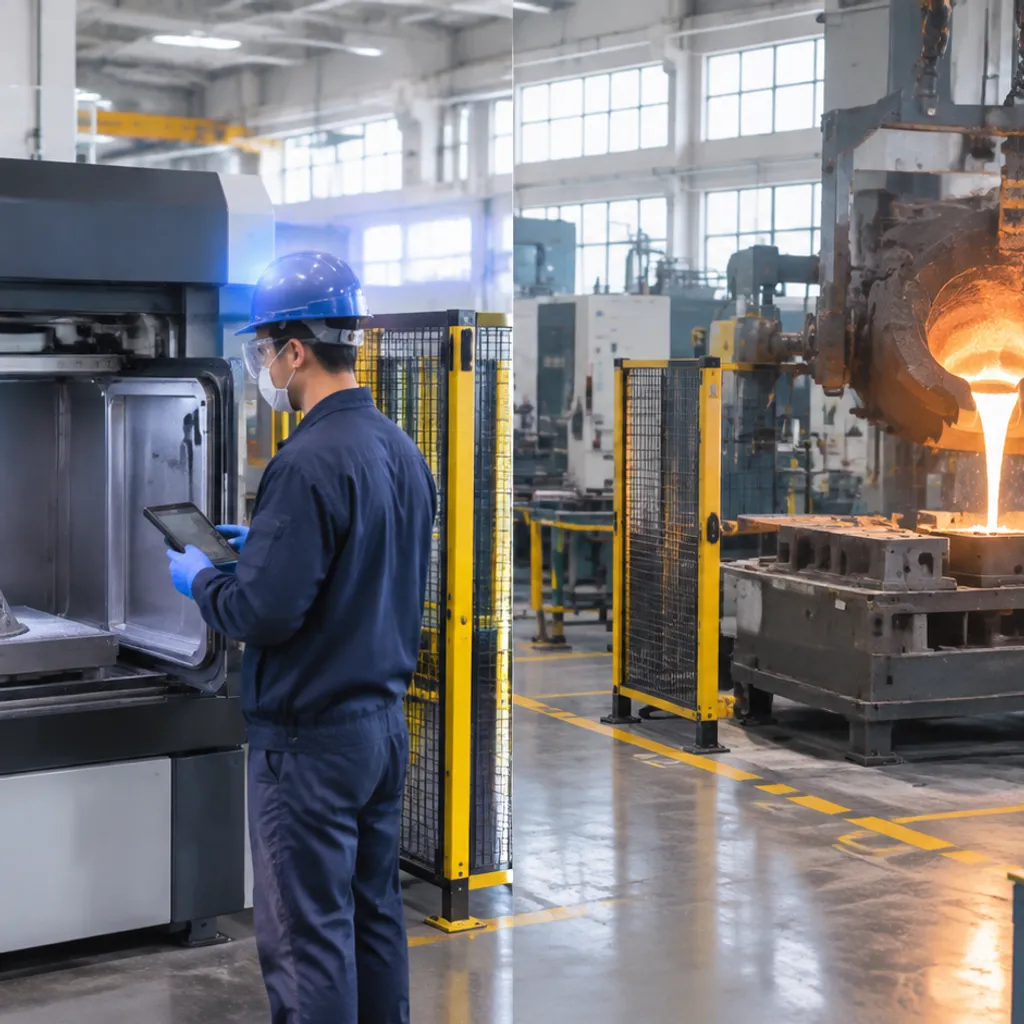
Yatırım döküm ile katkılı üretimi karşılaştırırken, metal 3D baskı, hız, tasarım özgürlüğü ve sıfır kalıp maliyetleri önceliklendirdiğinde değerini gösterir. Geleneksel kalıplama gereksiz maliyetleri veya bileşen fonksiyonelliğini sınırlıyorsa, ortaklarımıza katkılı çözümler yönlendirilir.
Hızlı Prototipleme ve Düşük Hacimli Üretim
Eğer projeniz tek haneli miktarlar, fonksiyonel test birimleri veya sık tasarım revizyonları gerektiriyorsa, metal 3D baskı açık ara kazanan olur.
- Kısa Teslim Süreleri: Kalıplara haftalar veya aylar beklemek yerine, birkaç gün içinde fonksiyonel metal bileşenler üretiyoruz.
- Çevik Döngü: Mühendisler, Advantages of Rapid Protototyping for Faster and Smarter Manufacturing, fiziksel uyumu ve gerilme performansını onaylayarak sermaye yatırımı yapmadan önce doğrulayabilirler.
- Düşük Hacimli Verimlilik: 1 ila 50 parça arasındaki siparişler için, toz yatağı füzyonu veya bağlayıcı püskürtme makinesinde daha yüksek bir birim maliyet ödemek, özel kalıp kalıplarını amorti etmekten çok daha ucuzdur.
Yüksek Karmaşık ve Konsolide Parça Geometrileri
Katmanlı üretim, bileşen tasarımını geleneksel eğik açı, bölünme çizgileri ve çekirdek çekme işlemlerinden kurtarır. Bir tasarım şu özellikleri taşıyorsa, katmanlı teknolojileri öneririz:
- Uygun İç Kanallar: Erime metal döküm veya CNC delici makinelerin ulaşamayacağı ısı değiştirici ve sıvı manifoldlarındaki kıvrımlı soğutma hatları.
- Kafes Yapıları ve Topoloji Optimizasyonu: Havacılık ve motorsporları için tasarlanmış, hacmi azaltırken yönsel sertliği koruyan ağırlık azaltma profilleri.
- Parça Konsolidasyonu: Çok parçalı montajları tek, kesintisiz dijital yapıya dönüştürerek kaynaklı bağlantıları ve olası sızdırmazlık yollarını ortadan kaldırmak.
İleriye Dönük Üretim ve Önceden Kalıp Gerekmeden
Sert kalıp kullanımını ortadan kaldırmak, envanter yönetimini ve finansal riski köklü şekilde değiştirir. Metal 3D baskı, doğrudan dijital CAD dosyalarından üretim yapar ve fiziksel depoları dijital yedek parça kütüphanelerine dönüştürür.
| Faktör | Katmanlı Üretim Uygunluğu |
|---|---|
| Takım Yatırımı | Başlangıç maliyeti yok; mum kalıp veya çekirdek kutusu gerekmez |
| İdeal Sipariş Boyutu | 1 ila 50 birim (prototipler, köprü üretimleri, özel yedek parçalar) |
| Tasarım Esnekliği | Sonsuz; yapım döngüleri arasında CAD dosyalarını anında güncelleyin |
| Geometrik Kapsam | Organik konturlar, kafes çekirdekler ve iç boşluklar |
| Tedarik Zinciri Kurulumu | Kullanım noktasına yakın talep üzerine dijital üretim |
Sabit kalıp maliyetlerini ortadan kaldırarak, katmanlı üretim özel makineler, eski yedek parça ve yüksek değerli, düşük hacimli endüstriyel donanım için en yüksek çevikliği sunar.
Yatırım Dövme ve Katmanlı Üretim Ölçek Durumları
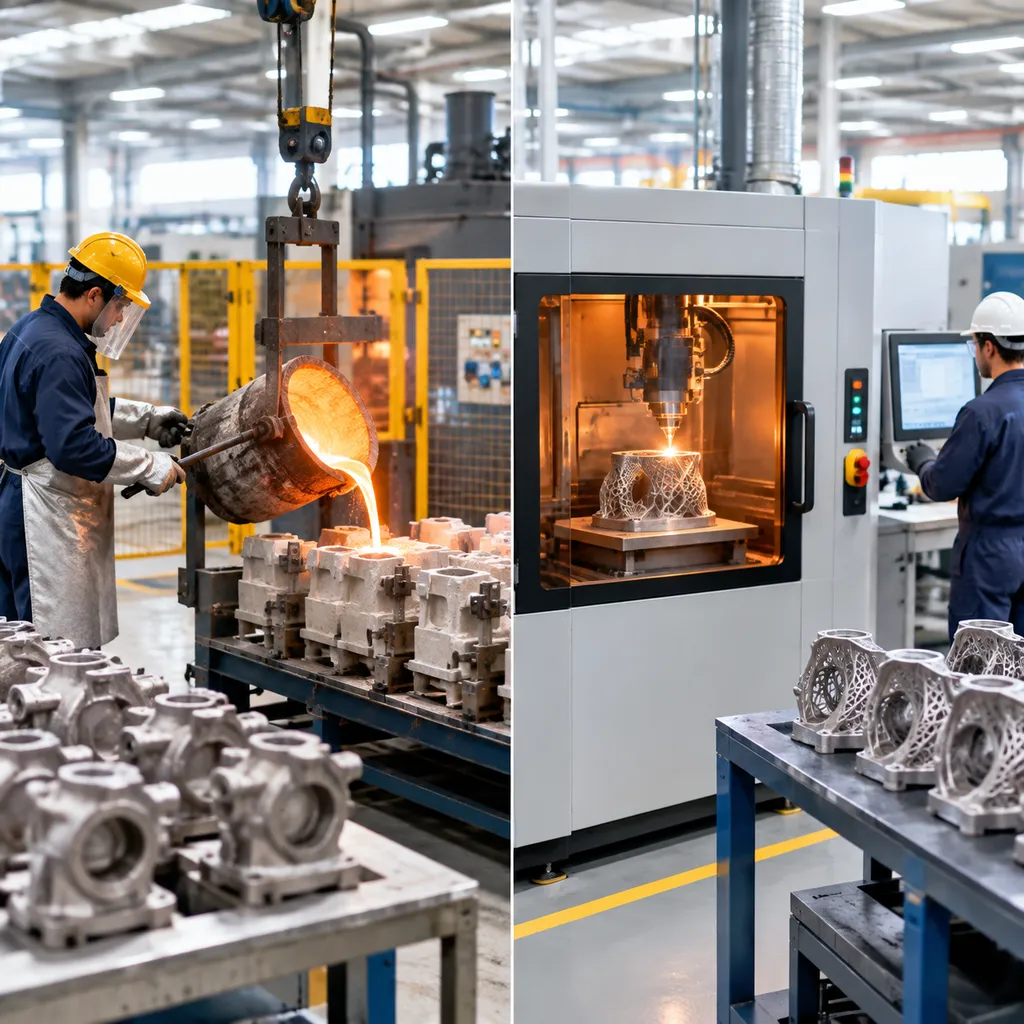
3D baskı hızlı tekrarlar için dikkat çekerken, geleneksel metal döküm ticari endüstriyel üretim için tartışmasız en güçlü yöntem olmaya devam ediyor. Yatırım döküm ile katmanlı üretim karşılaştırmasında, ölçek, ham kütle, yapısal birimlik ve özel alaşım erişilebilirliği gibi faktörler belirleyici olduğunda, yatırım döküm önde gelir.
Orta ve Yüksek Hacimli Üretim Ölçeklenebilirliği
Katmanlı üretim birimi maliyetleri, on parça veya on bin parça baskı yapmanız fark etmeksizin büyük ölçüde değişmez. Yatırım döküm ise farklı davranır: başlangıç kalıp maliyetlerini karşıladıktan sonra, parça başı maliyetler hızla düşer.
- Ekonomik Ölçekler: Mum kalıplar saniyeler içinde enjekte edilebilir, bu da yüksek verimli kalıp üretimine olanak tanır.
- Öngörülebilir Döngü Süreleri: Yüzlerce parçanın tek bir döküm kümesinde dökülmesi, metal 3D baskının yavaş katman katman inşa hızlarına kıyasla döngü sürelerini önemli ölçüde azaltır.
- Kalıp Amortismanı: Orta ve yüksek üretim hacimleri için, kalıp maliyetleri hızla amorti edilir ve toplam sahip olma maliyetini oldukça düşürür.
Büyük Bileşenler ve Yoğun Yapısal Dökümler
Metal katmanlı sistemler, sadece inşa odası boyutları ve lazer tarama alanlarıyla sınırlıdır. Yatırım döküm bu fiziksel darboğazları ortadan kaldırır:
- Geniş Alan Aralığı: Küçük bağlantı parçalarından büyük, ağır duvar kesitlerine kadar, tipik toz yatağı inşa alanlarının ötesine geçebilen geniş alanlar sağlar.
- İzotropik Bütünlük: Erimiş alaşım, havacılık, enerji ve savunma alanındaki katı standartlara doğal olarak uyum sağlayan sağlam, izotropik tanecik yapıları sunmak üzere homojen bir şekilde katılaşır.
- Boşluksuz Yoğunluk: Katmanlar arasında mikro gözeneklilik ve delaminasyon riski taşıyan toz yatağı baskı süreçlerinin aksine, uygun şekilde yolluklanmış döküm parçalar, kalıptan çıktığı anda öngörülebilir metalurjik sağlamlık sağlar.[3]
Geniş Malzeme ve Özel Alaşım Bulunabilirliği
Eklemeli imalat, pahalı ve çeşitliliği sınırlı olan özel, gaz atomize tozlar gerektirir. Hassas döküm ise neredeyse tüm dökülebilir mühendislik alaşımlarını doğrudan eritir:
| Faktör | Yatırım Döküm | Eklemeli Üretim (Metal AM) |
|---|---|---|
| Alaşım Çeşitliliği | Neredeyse sınırsız (çelikler, nikel, kobalt, bakır esaslı) | Kaynak yapılabilir, atomize ticari tozlarla sınırlıdır |
| Malzeme Maliyeti | Standart ana ısılar ve hammadde kütük fiyatlandırması | Yüksek maliyetli özel toz sarf malzemeleri |
| Mikro yapı | Üniform izotropik tanecik yapısı | Yönlü tanecik büyümesi; potansiyel kalıntı gerilme |
Aşırı aşınma ve ısı için özel kobalt alaşımlı döküm çözümleri kullanarak ve yüksek performanslı hassas döküm için kapsamlı alaşım kılavuzumuzla birlikte, zorlu çalışma koşullarına uyarlanmış özel metalleri döküyor, toz yatağı kısıtlamaları olmaksızın talepkar metalurjik gereksinimleri karşılıyoruz.
Hassas Döküm için Basılı Model Yolu ve Eklemeli İmalat Karşılaştırması
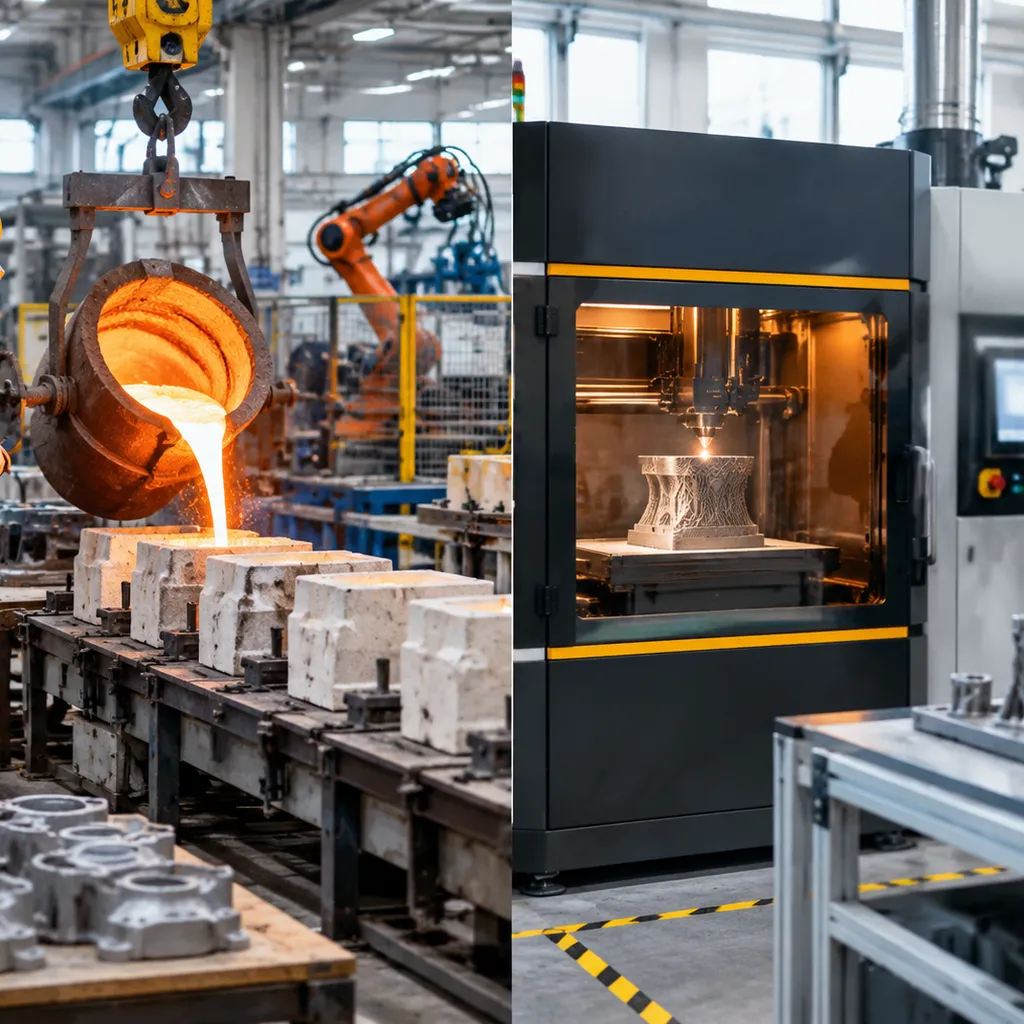
Tartışma genellikle bu iki teknolojiyi rakip olarak ele alır. yatırım döküm ile eklemeli üretim Kızgın döküm operasyonlarımızda, onları güçlü ortaklar olarak kabul ediyoruz. metal 3D baskı Modern teknikleri geleneksel ile harmanlayarak metal döküm, her iki sürecin en zorlayıcı kısıtlamalarını ortadan kaldırıyoruz: yüksek başlangıç maliyetleri ve sıkı yapı alanı sınırlamaları.
Bu entegre yaklaşım çevik üretim yolunu oluşturur. Eklemeli iş akışlarının karmaşık tasarım özgürlüğünü yakalarken, kanıtlanmış döküm yöntemlerinin metallurgik sağlamlığı, izotropik taneli yapı ve alaşım genişliğinden faydalanırsınız.
Araç Gereçleri Ortadan Kaldırmak İçin 3D Baskılı Fedakâr Kalıplar Kullanmak
Geleneksel kayıp wax döküm, wax kalıplarını enjekte etmek için metal kalıplara dayanır. Sadece pilot parti veya prototip üzerinde bir yineleme yapmanız gerektiğinde, sert kalıpların işlenmesi yüksek maliyetlere yol açar ve takvime haftalar ekler.
Bu darboğazı, stereolitografi veya bağlayıcı püskürtme kullanarak CAD dosyalarından kullanılabilir kalıpları doğrudan yazdırarak çözüyoruz:
- Sıfır Sert Kalıp: Alüminyum kalıp kesmeden, özel polimerler veya temiz yanabilen reçineler kullanarak kalıplar yazdırıyoruz.
- Tam Yanma: Güvenilir bir Döküm 3D Baskı Rehberi Temiz Yanma ve Sıfır Kül Reçineleri İçin kullanarak seramik kabuklarımızın kalıntı karbon ve kabuk çatlaması genişleme kusurlarından arınmasını sağlıyoruz.
- Sınırsız Döküm: Wax çıkardıktan ve kabuğu fırınladıktan sonra, belirttiğiniz erimiş alaşımı - 300 serisi paslanmaz çeliklerden yüksek sıcaklık nikel süper alaşımlarına kadar - tam kalıp boşluğuna döküyoruz.
Karmaşık Dökümler İçin Gelişme Döngülerini Hızlandırmak
Organik geometrilere veya iç sıvı geçişlerine sahip parçalar geliştirirken, tasarım revizyonları kaçınılmazdır. Sert kalıpların değiştirilmesi, revize edilmiş kalıp işlenirken üretimi durdurabilir.
- Hızlı Tasarım Revizyonları: Bir CAD modelini değiştirebilir, yedek kalıpı gece boyunca yazdırabilir ve yeni bir metal dökümünü aylar yerine günler içinde yapabiliriz.
- Karmaşık İç Kanallar: 3D baskı, geleneksel sert kalıptan çıkarılamayan karmaşık geometrileri, alt kesit özellikleri ve ince duvarlı kanalları yönetir.
- Risk Azaltma: Gerçek döküm parçalarının uyumunu, yüzey kalitesini ve akışkan dinamiğini, kapital yoğun seri üretim kalıplarına onay vermeden önce doğrularız.
Prototipleme ile Seri Üretim Arasındaki Boşluğu Kapatmak
Tek bir prototipten tam ölçekli üretime geçmek, birçok mühendislik projesinin takıldığı noktadır. Doğrudan eklenebilir bir bileşen, genellikle üretim döküm işlemleri için gereken tane yapısı veya sertifikasyon standartlarını karşılamada başarısız olur.
- Aynı Metalurji: Basılı desen, gerçek bir yatırım dökümüne yol açtığı için, test parçalarınız gelecekteki seri üretim bileşenleriyle aynı metalurjik özelliklere sahiptir.
- Düşük Hacimli Köprü Üretimi: Kalıcı kalıplarınız kesilirken, acil saha talebini karşılamak için onlarca parçaya kadar teslimat yapıyoruz.
- Sorunsuz Ölçeklenebilirlik: Alan denemelerinde geometriniz tamamen doğrulandıktan sonra, aynı parça geometrisini yüksek hacimli balmumu kalıplarına geçiririz ve malzeme özelliklerinizi veya mühendislik onaylarınızı değiştirmeyiz.
Doğru Üretim Sürecini Nasıl Seçersiniz
Seçim yapmak yatırım döküm ile eklemeli üretim üretim hacmi, geometrik gereksinimler, toplam teslim süreleri ve metalurjik standartlar arasında denge kurmaya dayanır. Her bileşeni bu temel operasyonel kriterlere göre değerlendiririz ve en uygun yolu belirleriz:
| Karar Faktörü | Yatırım Döküm | Katmanlı Üretim (Metal 3D Baskı) | Hibrit Yaklaşım (Basılı Desenler) |
|---|---|---|---|
| Optimum Hacim | Orta ila yüksek üretim serileri | 1’den düşük düzineye kadar (prototip/özel) | Köprü üretimi ve düşük hacimli döküm serileri |
| Takım Yatırımı | Yüksek başlangıç kalıp maliyetleri | Sıfır kalıp gerekliliği | Sıfır sert kalıp (3D basılmış feda desenleri kullanır) |
| Tasarım Esnekliği | Yakın-ağ şekli ve eğim gereksinimleriyle | Eşsiz özgürlük (ızgaralar, iç boşluklar) | Karmaşık döküm geometrileri, karmaşık sert kalıplar olmadan |
| Malzeme Mevcudiyeti | Geniş dökülebilir alaşımlar (çelikler, süper alaşımlar) | Sınırlı kalitedeki metal tozlarına bağlı | Geniş dökülebilir alaşım yelpazesi |
| İç Yapı | İzotropik tane yapısı, katı yoğunluğu | Yönsel anizotropi gösterebilir, HIP gerektirir | Yoğun döküm tane yapısı |
Hacim Kırılma Noktası ve Toplam Yatırım Getirisini (ROI) Hesaplama
Bu teknolojiler arasındaki finansal kırılma noktası toplam üretim hacminizle tanımlanır:
- Katmanlı Üretim (AM): Sıfır ön maliyetli kalıp maliyetleri, metal 3D baskıyı fonksiyonel prototipler, tek seferlik ve kısa seri üretimler için en maliyet etkin çözüm haline getirir. Ancak, parça başına maliyet eğrisi, hacim arttıkça nispeten yatay kalır çünkü sabit inşa oranları, toz giderleri ve uzun makine saatleri söz konusudur.
- Yatırım Dökümü: Sert kalıp, ön maliyetli sermaye taahhüdü ve daha uzun başlangıç süreleri gerektirir. Kalıplar işlendiğinde, birim maliyet önemli ölçüde düşer ve yüzlerce veya binlerce parça üzerinde benzersiz ölçek ekonomileri sağlar. Erken üretim ekonomilerini değerlendirirken, kum döküm vs kalıp döküm yatırım döküm ile birlikte gözden geçirmek, kalıp amortismanının kârınıza nasıl etki ettiğini daha iyi anlamanıza yardımcı olabilir.
- Hibrit Çözüm: Kalıcı kalıp kullanmadan döküm metallurgik bütünlük gerekiyorsa, 3D baskı ile harcanan mum veya polimer kalıplar, geleneksel kalıp üretim maliyetlerini aşmadan kısa seri döküm parçalarını hızlıca sağlar.
Mekanik Performans ve Endüstri Sertifikasyonlarını Değerlendirme
- Metallurgik Sağlamlık: Yatırım döküm, uzun süredir geçerliliğini koruyan ASTM, AMS ve ASME spesifikasyonlarına güvenilir şekilde uyum sağlayan, tutarlı bir tane yapısı ve izotropik mekanik özellikleri ile kanıtlanmış bir yapı sunar.
- Gözeneklilik ve HIP Gereksinimleri: Metal 3D baskı, parçaları katman katman inşa eder, bu da mikroskobik boşluklar ve yönlü mekanik farklılıklar oluşturabilir. Tam yoğunluk ve yorgunluk direnci sağlamak için, AM parçaları genellikle post-işleme olarak Hot Isostatic Pressing (HIP) ve kapsamlı hassas işleme gerektirir.[4]
- Alaşım Sertifikası: Metal katkılı üretim, nitelikli ve ticari olarak uygun tozlarla sınırlıyken, yatırım döküm, yüksek sıcaklık nickel süper alaşımları, kobalt alaşımları ve özel paslanmaz sınıflar dahil olmak üzere neredeyse herhangi bir mühendislik alaşımını döküm yapmamıza olanak tanır, sertifikalı kimyasal sınırları bozmadan.
Referanslar
- Yatırım Döküm Enstitüsü - Yatırım Döküm Süreci (PDF) ↩
- NIST - Katkılı Üretim Teknolojileri: Toz Yatak Birleştirme ve Tutucu Jettling ↩
- NIST - Lazer Toz Yatak Birleştirme Metallerinin Anizotrop Çekme Özelliklerini Anlama ↩
- NIST - Ti-6Al-4V Eklemeli Üretimde İç Gözenekliliği Kapatmak İçin Hot Isostatic Pressing ↩

