這個 熔模鑄造殼體溫度對收縮孔隙的影響 是一個主要的熱控制槓桿:模殼預熱設定冷卻速率與熱梯度,決定冒口供料是否能抵消凝固收縮。.
平衡的澆鑄溫度、定向凝固與開放的供料路徑,保持熔融金屬在最終凝固區域的流動性;殼體過熱或過冷會造成中心線空洞或微小裂紋。.
本文涵蓋孔隙形成機制、殼體澆鑄的相互作用、預熱窗口的鑄造模擬,以及降低鑄件缺陷的熱控措施。.
收縮孔隙機制與殼體溫度的關聯
收縮孔隙仍是高精度金屬零件生產中常見的主要缺陷之一。.[1] 作為專業的精密鑄造與數控加工服務提供商,我們在每個階段都進行工程設計,以確保結構完整性。達到無缺陷的 熔模鑄造 零件需要深入了解熔模鑄造殼體溫度對收縮孔隙的影響,以及熱動力學如何影響金屬相變。.
鑄件中的收縮孔隙是什麼?
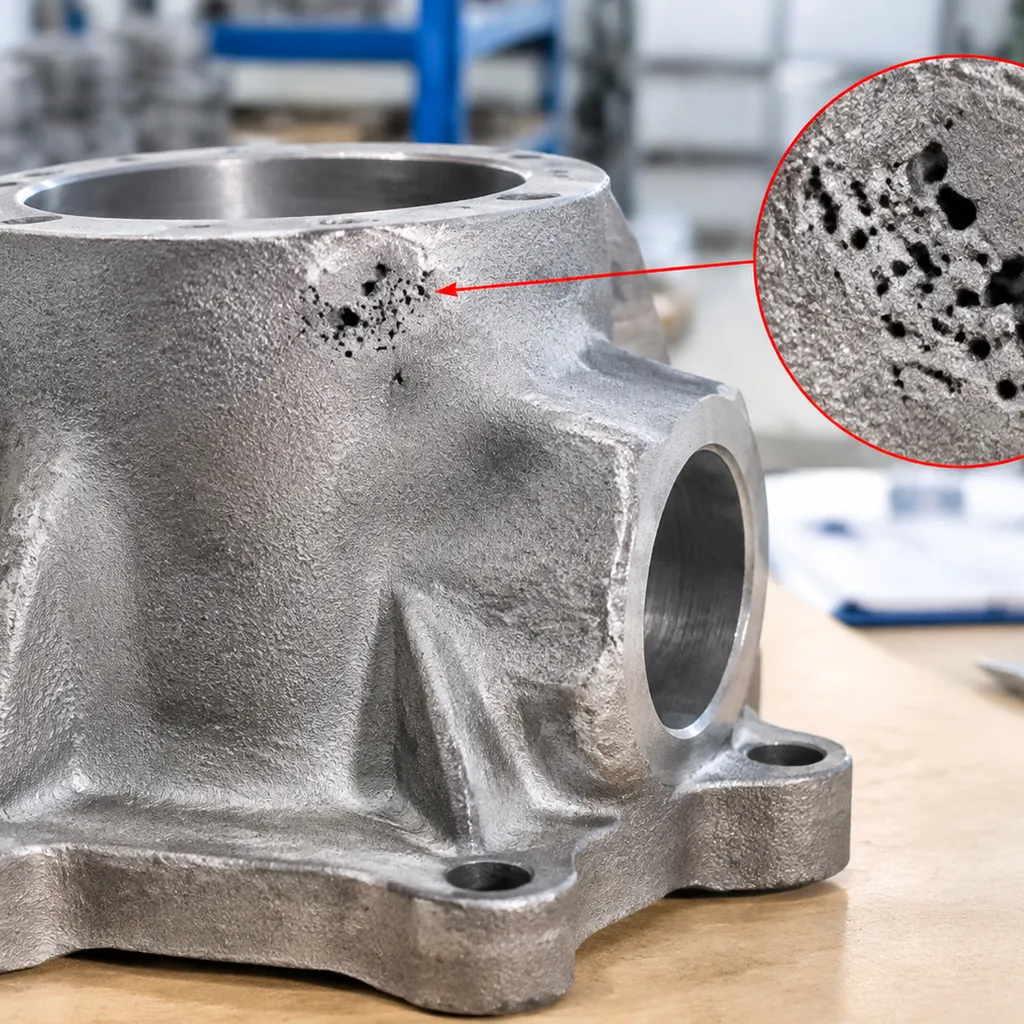
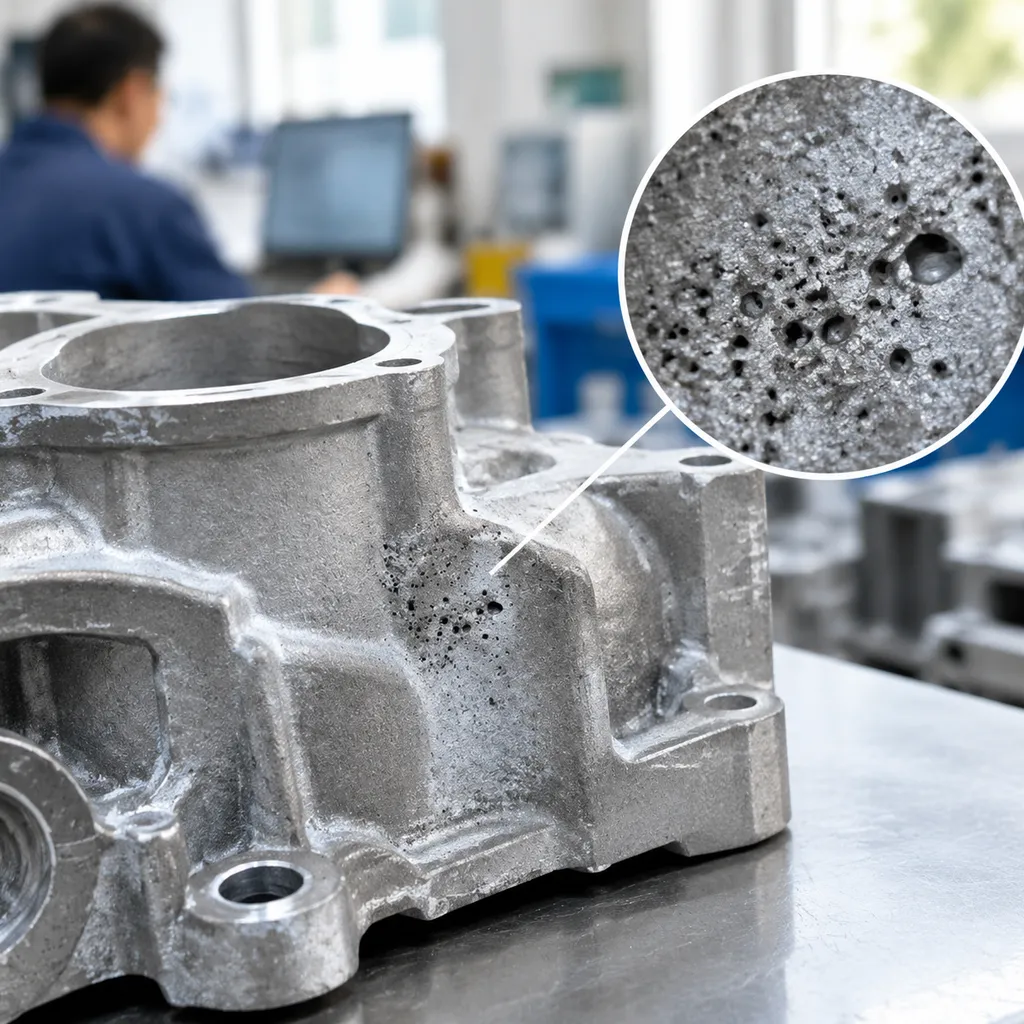
收縮孔隙是液態轉固過程中形成的內部或表面缺陷。當合金液體凝固時,其體積會收縮。如果液態金屬因局部凝固而無法供料,則會形成空洞網絡。.[2] 熔模鑄造殼體溫度與收縮孔隙的關係是直接的:模具溫度直接影響熔融金屬的凝固方式與位置,決定體積收縮是否形成完整的金屬或內部空洞。.[3]
促使收縮空洞形成的主要因素包括:
液體收縮: 合金在冷卻至液相線時的體積收縮。.
凝固收縮: 液相線與固相線之間的體積縮減。.
液體供料不足: 升降管供料系統無法將熔融金屬輸送到最終凝固區域。.
縮孔類型:宏觀孔隙與微觀孔隙
縮孔缺陷在固化過程中根據熱梯度和冷卻速度呈現出不同的形態。.
| 特徵 | 宏觀孔隙 | 微觀孔隙 |
|---|---|---|
| 缺陷尺寸 | 較大的空洞(> 1 毫米),肉眼或X光可見 | 微小空洞(< 1 毫米),通常微觀 |
| 位置 | 集中在熱中心、厚重部分和熱點區域 | 散布在樹枝狀晶格網絡中 |
| 主要原因 | 提前凝固的閘口阻塞主要液體供應通道 | 在膠狀區階段,晶枝間供料不完全 |
| 典型外觀 | 大型空腔、管道或深中心線空洞 | 細膩的海綿狀、點狀或羽毛狀分佈 |
- 宏觀孔隙: 當主要供料路徑在較重部分固化之前先行凝固時,會形成這些大型縮孔空洞。它們常見於供料不足的熱點和厚薄交界處。.
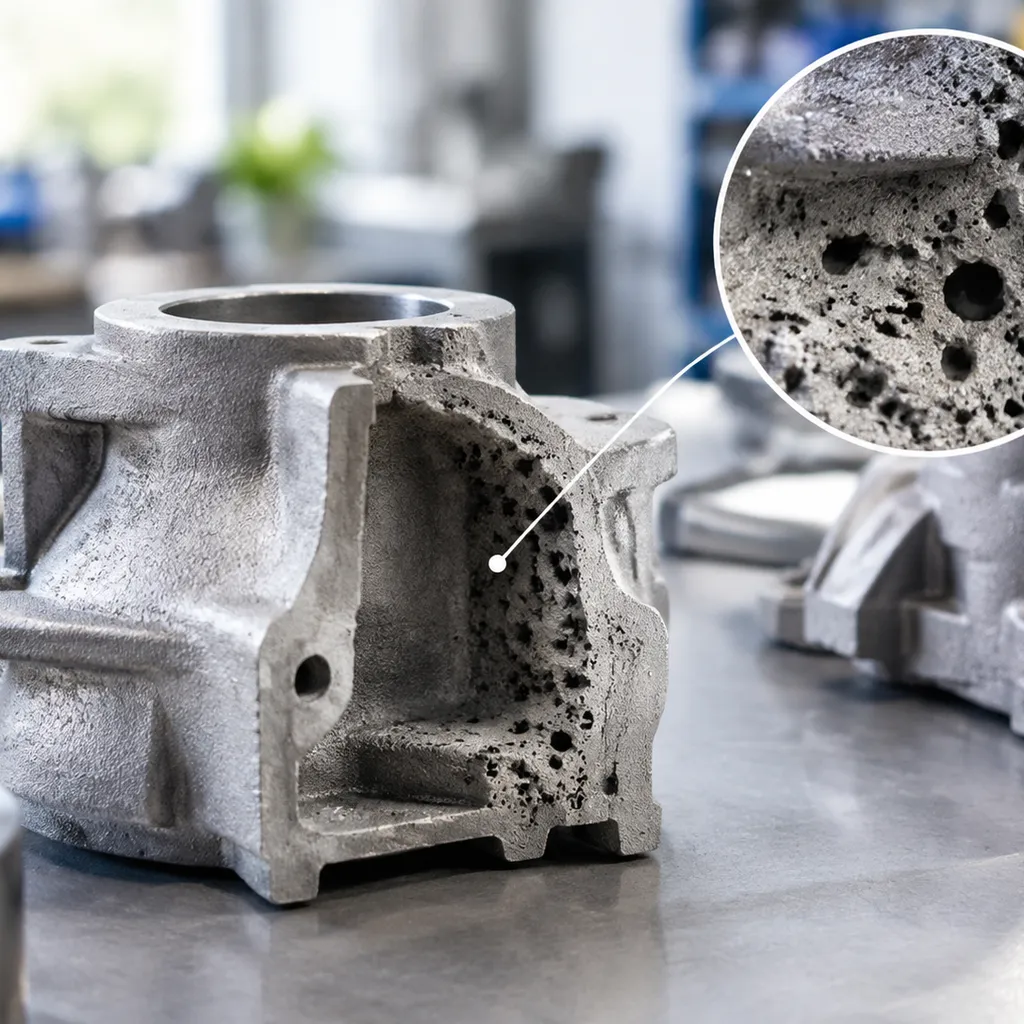
- 微孔隙度: 也稱為微孔隙或晶間收縮,這些微觀空隙在生長的樹枝狀晶臂之間形成,當局部熱梯度不足以驅動熔融金屬通過泥漿區時就會出現。.
孔隙對機械性能和零件完整性的影響
- 拉伸強度和屈服強度下降: 內部空洞會降低零件的有效承載截面積。.
- 疲勞壽命嚴重縮短: 孔隙空洞作為嚴重的應力集中點,在循環載荷下成為裂紋的起始點。.
- 失去壓力密封性: 相互連通的微孔隙通道破壞了密封完整性,導致液壓、燃料和壓力容器應用中的失效。.
- 加工質量受損: 隱藏的表面下空洞在精密數控加工過程中暴露出多孔缺陷,導致廢品和生產計劃延遲。.
殼體溫度對收縮孔隙的直接影響
理解熔模鑄造殼體溫度與收縮孔隙的關係,對於掌握鑄造現場的零件完整性至關重要。在我們作為精密鑄造專家的工作中,我們將模具殼體預熱視為一個主動的過程控制手段,而不僅僅是輔助步驟。陶瓷模具的溫度直接調節液態金屬散熱的速度,直接影響內部空洞的形成位置和方式。.
殼體預熱溫度對凝固速率的影響
由模具殼體預熱控制的核心變數是熔融合金的冷卻速率。當金屬進入冷或預熱不足的殼體時,劇烈的熱跳會促使熱量迅速通過模具壁傳導散失。.
- 高熱提取: 較冷的陶瓷殼體立即提取熱能,凍結外層邊界層,加快樹枝狀晶體向中心生長。.
- 阻塞的供料通道: 快速的樹枝狀晶體生長會縮窄液態金屬供應的通道,形成孤立的空洞,最終變成收縮空洞。.
- 受控凝固: 適當預熱的殼體可以調節冷卻速率,延長液態到固態的轉變時間,剛好讓進料金屬能補償體積收縮。.
微調這個平衡在運行高規格零件時尤其關鍵,例如 鈷合金鑄件, ,即使微小的熱不一致也可能在關鍵承重區域內困住收縮空洞。.
建立熱梯度以實現定向凝固
消除收縮孔隙完全依賴於建立陡峭且對齊良好的熱梯度。定向凝固要求鑄件從最薄、最遠的部分逐步冷卻,向較重的部分,最終到達溢流口。.
模具殼體預熱溫度對收縮孔隙的影響在於熱梯度的表現方式:
- 維持進料通道: 如果模具殼體保持足夠的熱量,靠近閘口系統的部分會比鑄件的末端保持較長時間的熔融狀態。.
- 防止橋接形成: 適當的殼體溫度可以防止在接點處過早凝固或"橋接",讓重力或壓力將進料金屬拉入收縮區域。.
- 對齊等溫線: 通過仔細校準不同壁厚的殼體預熱曲線,我們可以使凝固前沿持續向液體儲存區移動。.
過高與過低殼體預熱的後果
調整正確的模具預熱溫度需要精確控制;兩端極端都會干擾凝固動態並導致嚴重的鑄造缺陷。.
| 殼體預熱狀況 | 熱動力學結果 | 典型的收縮與缺陷風險 |
|---|---|---|
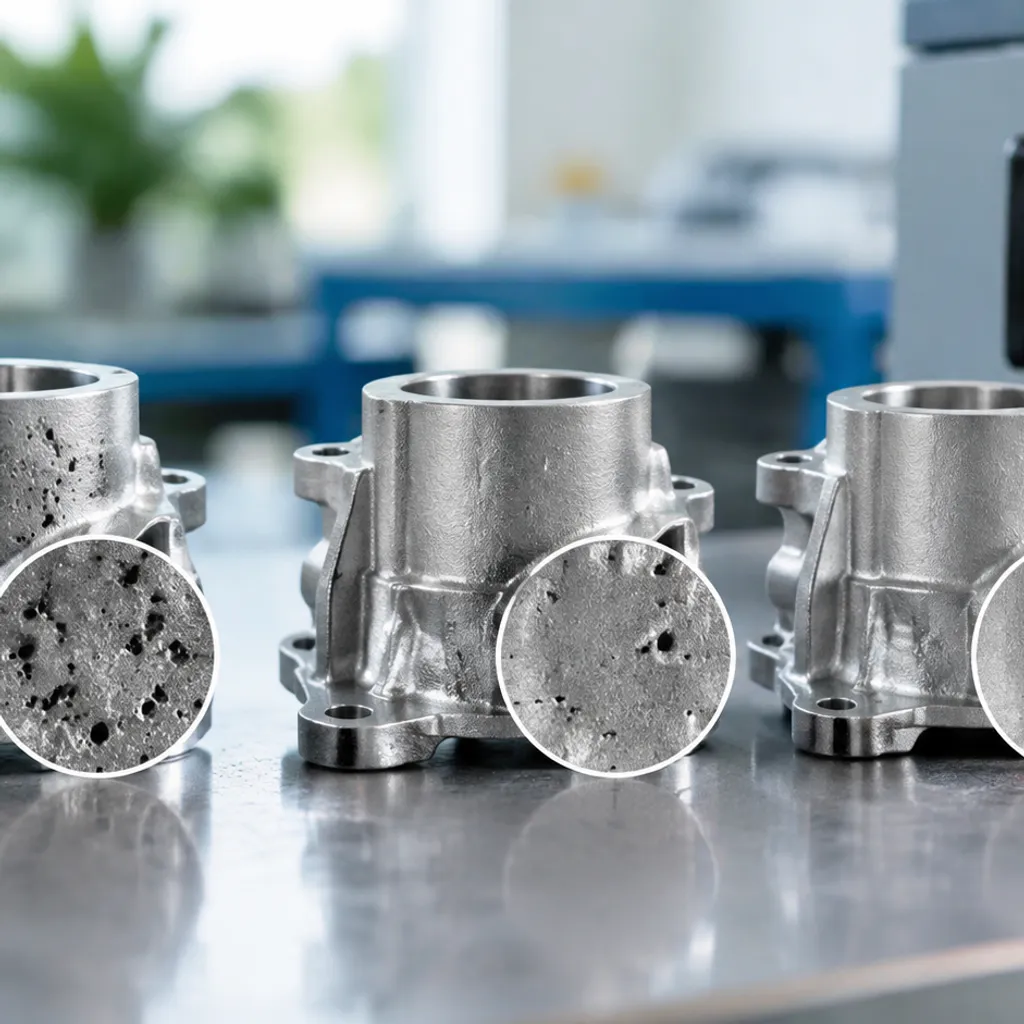
| 過低的殼體溫度 | 快速且不受控的冷卻;在薄壁和閘口處提前凝固 | 提前閘門結冰,嚴重的中心線收縮孔隙、冷裂和不良鑄件 |
| 最佳殼體溫度 | 均勻的熱梯度;受控冷卻;開放的進料路徑 | 逐步定向凝固,密集的晶粒結構,零孤立收縮空洞 |
| 過高的殼體溫度 | 冷卻速度過於緩慢;液態狀態持續時間過長;熱梯度喪失 | 熱點延長、微縮孔普遍存在、晶粒粗大、宏觀縮孔在重接點處 |
當殼體溫度過低時,澆鑄系統會提前凝固,導致內部段缺乏液體供應。.[3] 相反,將殼體溫度設得過高會完全消除定向熱梯度。在這種情況下,大截面從所有方向均勻凝固,沒有明顯的供料方向,必然在零件的核心內形成散布的縮孔空洞。.
殼體溫度與澆鑄溫度之間的相互作用
我們評估熔模鑄造殼體溫度對縮孔孔隙率的影響,並考慮澆鑄溫度,因為這兩個參數都不是孤立運作的。進入熔融合金與預熱陶瓷殼體之間的熱平衡,決定了金屬從液態轉變為固態的過程。當我們同步調整模具殼體預熱與澆鑄溫度時,我們可以控制模具空腔每個部分的熱量提取速度,防止過早凝固,同時避免結構熱點的產生。.
平衡熔融金屬澆鑄溫度與模具溫度
找到正確的加工範圍需要將合金過熱度與殼體預熱相匹配,以維持有序的冷卻速度。.[4] 如果兩者都過高,整體熱質量會延遲凝固,擴大糊狀區,導致廣泛的縮孔空洞形成。相反,兩者都過低則會過快冷卻,導致澆鑄不良和冷封。如我們的 工程師和 OEM 買家精密金屬鑄造指南, 中所述,匹配這兩個熱狀態建立了穩定的基線,確保凝固有序,並將缺陷降至最低。.
對液態金屬流動性與供料距離的影響
熔模鑄造殼體溫度與縮孔孔隙率之間的關係,直接決定熔融金屬的流動性以及供料器能將液態金屬推入收縮段的距離:
- 延長供料窗口: 適當的殼體預熱能延長澆鑄系統的開放時間,在關鍵相變期間有效進行澆口供料。.
- 維持熱梯度: 計算出的溫差能維持定向凝固,將收縮引導出功能壁並進入指定的供料器。.
- 減少阻塞點: 平衡的殼體溫度能防止提前凝固澆口,這是複雜幾何形狀中孤立中心縮孔的主要原因。.
控制薄壁區域的熱點與冷卻動態
具有不同截面形狀的鑄件在熱管理方面帶來重大挑戰。薄壁部分迅速冷卻,需充分預熱模殼以確保完全填充,而相鄰的厚重部分則自然保留熱量,形成孤立的熱點。為了穩定冷卻動態,我們平衡陶瓷殼的厚度,優化澆鑄系統設計,並校準預熱循環。這種方法確保薄段能順利填充而不過熱較厚的接合處,消除可能損害鑄件完整性的局部收縮孔洞。.
預測與模擬收縮孔洞的形成
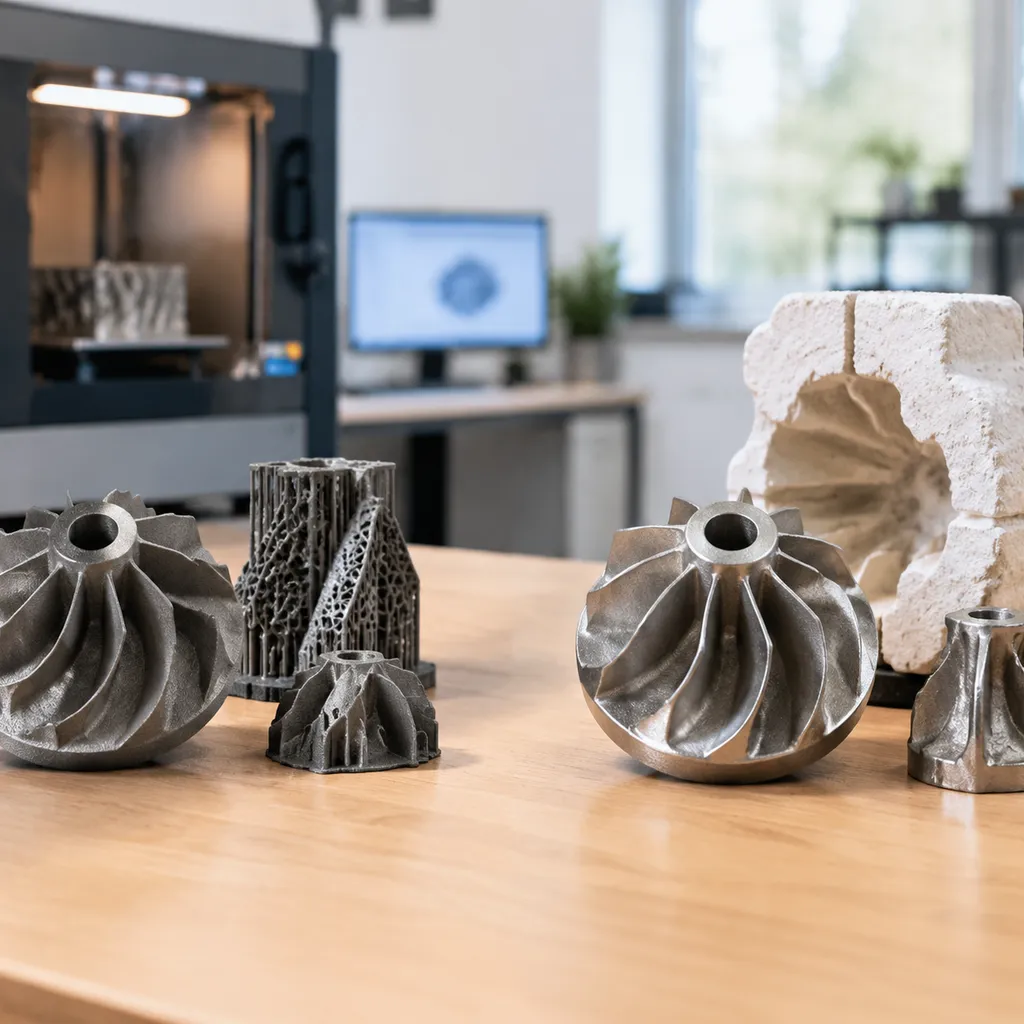
我們利用先進的電腦建模來評估 熔模鑄造殼體溫度對收縮孔隙的影響 在虛擬環境中直接進行模擬。通過在切割蠟模之前進行全面的熱分析,我們能夠 pinpoint孤立的液體池形成位置,並在首次鑄造試驗前進行修正。.
熔模鑄造中的熱分析與凝固模擬
凝固模擬追蹤熔融金屬從液態轉變為固態時在陶瓷模內的相變過程。當分析像我們的 精密不銹鋼鑄造 技術時,熱分析提供了內部冷卻模式的清晰視窗。.
- 等溫線映射: 追蹤接合處的溫度下降,識別易形成收縮空洞的熱點。.
- 梯度計算: 評估局部 熱梯度 以驗證向冒口方向的定向凝固。.
- 冷卻速率評估: 監測局部凝固時間,防止提前凝固閘口。.
模擬合金與陶瓷殼之間的傳熱
精確的模擬需要在液態金屬與模壁之間設定精確的邊界條件。界面控制熱量散失的速度,直接影響到 熔模鑄造殼體收縮孔隙關係.
| 模擬變數 | 模型輸入焦點 | 對收縮預測的影響 |
|---|---|---|
| 界面熱傳導係數 (IHTC) | 隨時間變化的接觸電阻 | 決定熱量離開鑄件進入殼體的速度。. |
| 陶瓷殼體厚度 | 層數與漿料組成 | 控制整體熱阻和局部熱保留。. |
| 初始殼體預熱 | 預熱爐設定點 | 控制初始溫差和冷卻速率。. |
考慮這些變數可以澄清 熔模鑄造殼體預熱溫度對收縮孔隙的影響 在厚凸台、薄鰭和過渡壁段中。.
利用鑄造模擬軟體優化預熱溫度
鑄造模擬軟體讓我們可以測試多個預熱窗口,無需浪費爐子能量或冒險產生廢料。作為專業的精密鑄造和數控加工服務提供商,我們在模具殼體預熱與合金澆注溫度之間取得平衡,以調整理想的工藝窗口。.
- 消除孤立熱點: 移位預熱目標使薄肋與重型輪毂之間的冷卻速率趨於一致。.
- 優化澆口效率: 模擬喂料路徑確保喂料路徑在關鍵鑄件部分完全凝固前保持熔融狀態。.
- 驗證缺陷標準: 在軟體中應用Niyama和標準函數預測微孔分佈,讓我們可以調整殼體預熱水準,直到孔隙風險降至零。.[4]
通過熱控制消除收縮孔的方法
控制陶瓷模的散熱是阻止收縮空洞形成最可靠的方法。作為精密鑄造和CNC加工服務提供商,我們通過建立可靠的熱梯度來管理熔模鑄造殼體的溫度,保持金屬液態直到喂料完成,以控制收縮孔隙。.
優化澆口與澆口系統以改善喂料
適當的澆口喂料能防止收縮,通過直接向經歷相變收縮的部分供應熔融合金。.[2] 如果陶瓷殼在閘口周圍過早冷卻,喂料通道會在重型部分凝固前關閉。.
- 直接喂料放置: 將澆口放置在最厚幾何體附近,以維持向液體儲存區的逐步凝固路徑。.
- 閘口尺寸: 將閘口截面與殼壁的冷卻速率相匹配,以避免提前凝固。.
- 熱質量整合: 保持澆口體積與零件體積成比例,使喂料路徑比鑄件本體保持更長時間的熔融狀態。.
| 澆口元件 | 主要熱功能 | 防止孔隙的目標 |
|---|---|---|
| 進料閥 | 調節流速和局部熱輸入 | 消除早期阻塞和閘門凍結 |
| 升降/喂料器 | 作為最終液態熱質 | 將宏觀收縮從成品零件中移除 |
| 倒杯與流道 | 在不快速散熱的情況下平衡模具充填 | 保持模具中熔融金屬的流動性均勻 |
當次級精加工在鑄造後需要極高的尺寸精度時,配合適當的進料方式與先進的後鑄操作,如EDM加工公差與工藝,確保關鍵特徵符合高工程標準。.
應用差異殼預熱與局部隔熱
控制熔模鑄造殼預熱溫度對收縮孔隙的影響,通常需要局部熱處理。跨越單一樹狀模型設置不同溫度區域,防止厚接頭產生熱點,同時避免薄壁產生冷裂。.
- 陶瓷毯包覆: 將陶瓷纖維包裹在薄壁或閘門接點周圍,以減緩熱量流失並維持定向凝固。.
- 分區窯爐加熱: 將模具群置於預熱爐內,使重底部區域吸收較高的熱能,而孤立的細端則吸收較少的熱量。.
- 定向冷卻: 在投資模中內部或外部加入金屬冷卻器,以快速冷卻,促使凝固前沿向開放的進料口推進。.
標準化殼體預熱循環與工藝控制
一致的模殼預熱消除生產批次間的變異性。系統化的測溫與浸泡循環確保每個鑄件樹在進入倒模階段時都在目標熱窗口內。.
- 浸泡時間驗證: 使殼體在爐內達到最高溫度,並長時間保持,以使芯部與表面溫度在整個陶瓷殼厚度內達到平衡。.
- 傳輸速度調節: 將加熱的殼體在固定的秒數範圍內從爐子轉移到澆鑄站,以防止外部無控制的冷卻。.
- 即時測溫儀追蹤: 在澆鑄前測量殼體外部和空腔溫度,以確保熔模鑄造殼體的收縮孔隙關係完全保持在既定的工藝範圍內。.
需要幫助調整殼體預熱和澆鑄窗口以適應孔隙敏感幾何形狀嗎?請提供圖紙和合金需求進行工藝評審。.