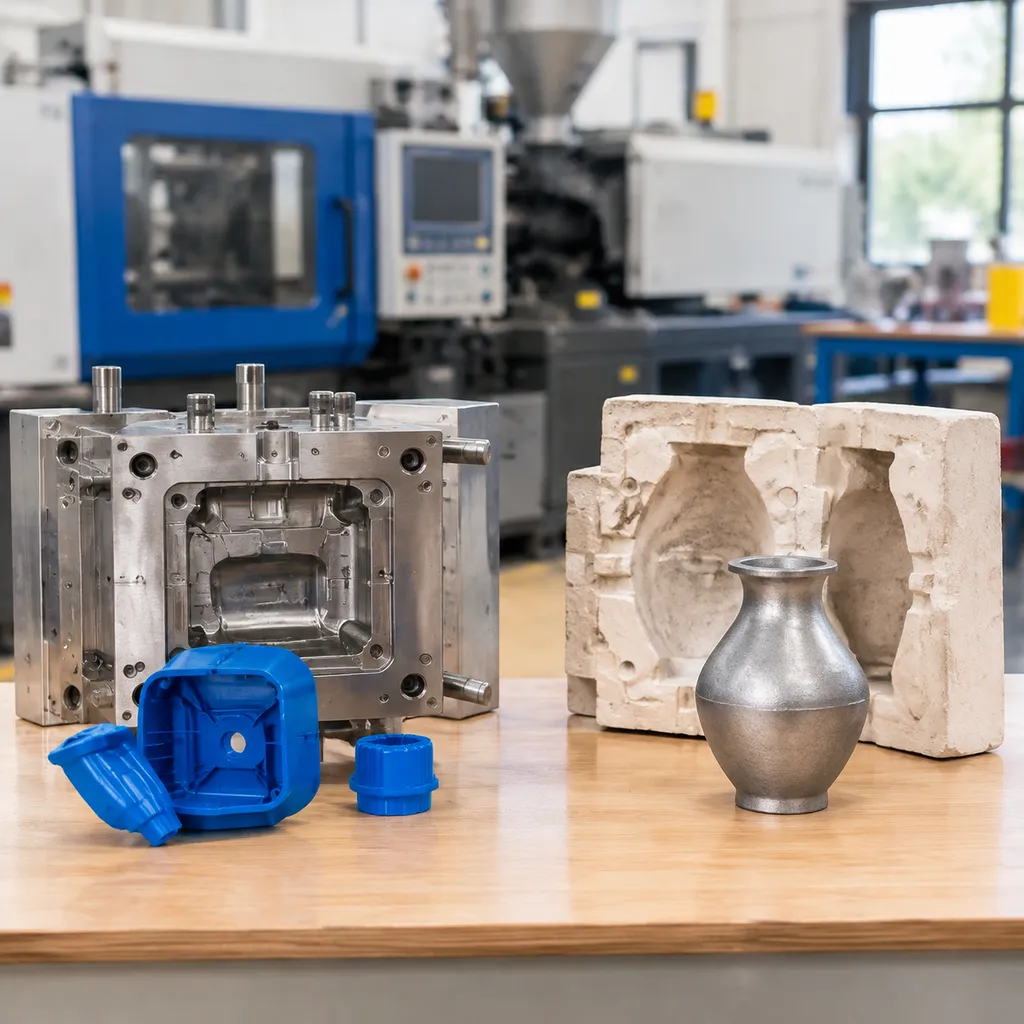
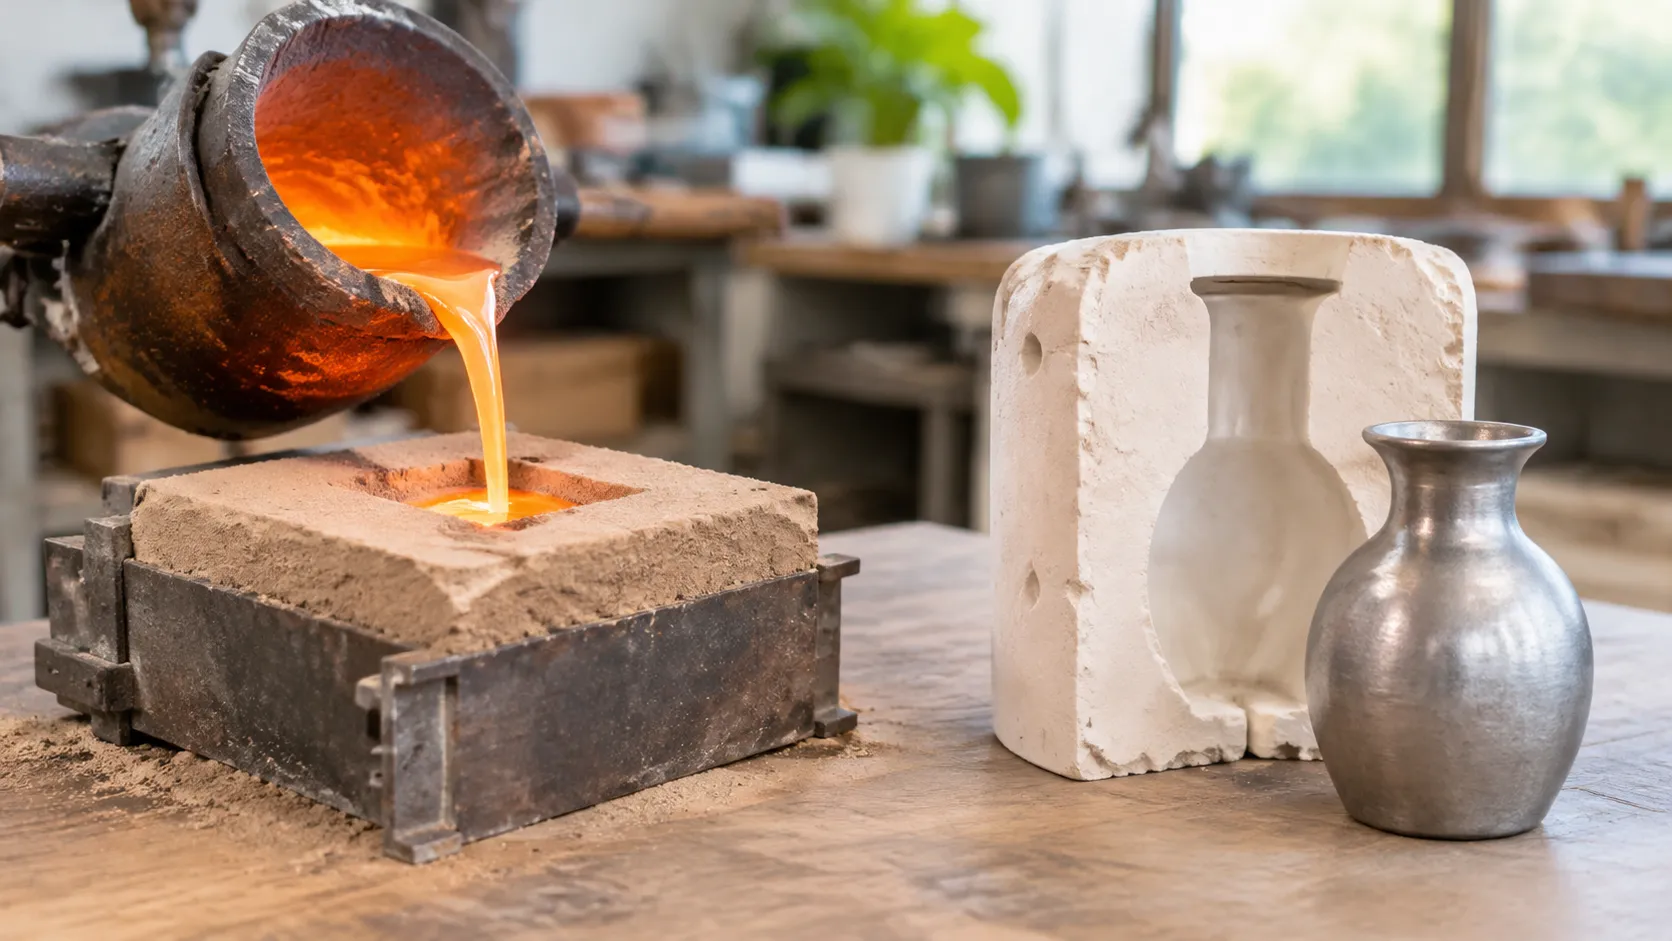
選擇 重力鑄造與熔模鑄造 取決於設計的複雜度、表面處理標準以及模具的訂購量經濟性。重力鑄造,或稱永久模鑄造,是一種金屬成型工藝,將熔融金屬充填到可重複使用的模具腔中,用於中高產量的結構零件;而熔模鑄造則採用失蠟法,適用於複雜的近淺形狀,具有更細的尺寸公差。本指南比較了工藝能力、模具與單位成本的取捨、行業應用,以及實用的選擇清單,幫助您選擇合適的方法。.
了解重力鑄造與熔模鑄造
什麼是重力鑄造(永久模鑄造)?
重力鑄造,或稱永久模鑄造,是一種依靠重力將熔融金屬倒入可重複使用模具的金屬成型工藝。與使用一次性模具的砂模鑄造不同,重力鑄造採用金屬模具—通常是鑄鐵或鋼材—這樣可以提高生產速度並改善熱傳導。此方法適用於需要高機械完整性與穩定品質的零件。.[1]
什麼是熔模鑄造(失蠟法)?
熔模鑄造,廣泛稱為 失蠟法, ,是一種精密鑄造方法,涉及製作所需零件的蠟模。該蠟模覆蓋耐火陶瓷材料形成模具。一旦模具硬化,蠟被熔化,留下空心腔體,然後用熔融金屬填充。這種技術以能產生複雜幾何形狀、表面光滑且尺寸公差嚴格的零件而聞名。.[2]
重力鑄造與熔模鑄造的主要差異
主要差異在於模具的可重複使用性、幾何形狀的複雜度以及達到的精度水平。重力鑄造適用於中高產量的結構零件生產,而熔模鑄造則是製作複雜、接近淺形狀的零件的黃金標準,且通常不需大量二次加工。.
| 特點 | 重力鑄造 | 熔模鑄造 |
|---|---|---|
| 模具類型 | 永久(金屬) | 一次性(陶瓷) |
| 幾何複雜度 | 中等 | 非常高 |
| 表面處理 | 良好 | 優秀的 |
| 尺寸公差 | 中等 | 高 |
| 主要優勢 | 適合大量生產的成本效益 | 設計彈性 |
重力鑄造與熔模鑄造工藝能力比較
製造工藝與模具材料
重力鑄造,常被稱為永久模鑄造,涉及將熔融金屬倒入可重複使用的鋼或鐵模具中。該過程依靠重力填充模腔,使其成為中高產量生產的高度可重複性方法。由於模具由金屬製成,冷卻速度較快,通常會在鑄造金屬中形成細粒微觀結構。.[1]
相較之下,熔模鑄造,也稱為失蠟法,利用由蠟型製成的可丟棄陶瓷殼。此過程在零件幾何形狀方面本質上更具彈性。由於在金屬固化後殼體會被破壞,與永久金屬模的嚴格限制相比,對形狀的複雜度限制較少。.
尺寸精度與表面光潔度標準
熔模鑄造通常提供較優越的尺寸公差和更光滑的表面 表面處理 比重力鑄造更佳。由於模具的分模線和沙芯夾雜物的潛在問題,重力鑄造常留下較粗糙的表面。.[3]
當專案需求超過標準鑄造精度時,我們常使用 CNC 車削 以確保關鍵尺寸和表面光潔度標準的達成。以下是各方法的技術規格比較:
| 特點 | 重力鑄造(永久模具) | 失蠟法鑄造(Investment Casting) |
|---|---|---|
| 模具材料 | 鋼或鐵(可重複使用) | 陶瓷殼(一次性) |
| 尺寸公差 | 中等 | 高 / 精確 |
| 表面處理 | 良好(需後續加工) | 優秀(接近成品形狀) |
| 設計複雜度 | 中等 | 高 / 複雜 |
| 冷卻速度 | 快速(細粒) | 受控(可變) |
材料相容性與適用金屬合金
兩種方法都支持多種非鐵金屬,但選擇通常取決於所需合金性能和模具的熱限制。.
- 重力鑄造: 最適用於鋁合金、銅基合金和鋅合金。其快速冷卻金屬的能力在需要特定機械性能的標準合金中具有明顯優勢。.
- 鑄造: 高度多功能,與更廣泛的材料相容,包括不銹鋼、工具鋼、鈷、鎳基超合金及其他特殊金屬。這使其成為需要高耐熱性或複雜化學成分零件的標準選擇。.
重力鑄造與熔模鑄造的優點與限制
重力壓鑄的優缺點
重力壓鑄,或稱永久模鑄造,對於大量生產具有明顯的優勢。其主要優點在於使用可重複利用的金屬模具,這大大改善了循環時間和機械性能,因為冷卻速度較快。然而,該方法受到模具製作高昂的初始成本以及零件幾何形狀的限制。儘管它提供了優異的結構完整性,但通常僅限於較簡單的形狀,便於從堅硬的金屬模具中輕鬆脫模。在評估此方法是否適合您的特定結構需求時,理解 鋼鑄件模具設計的優缺點 是至關重要的。.
熔模鑄造的優缺點
熔模鑄造,常被稱為失蠟法,在生產高度複雜幾何形狀方面表現出色,其他方法幾乎無法實現。由於陶瓷模在每次澆鑄後都會被破壞,因此在內部通道或倒角方面幾乎沒有限制。這種設計自由的代價是較慢的生產週期和較高的單位成本,與永久模鑄相比。儘管成本較高,但卓越的表面品質和精度常常可以免除昂貴的二次加工,使其成為複雜零件的首選。.
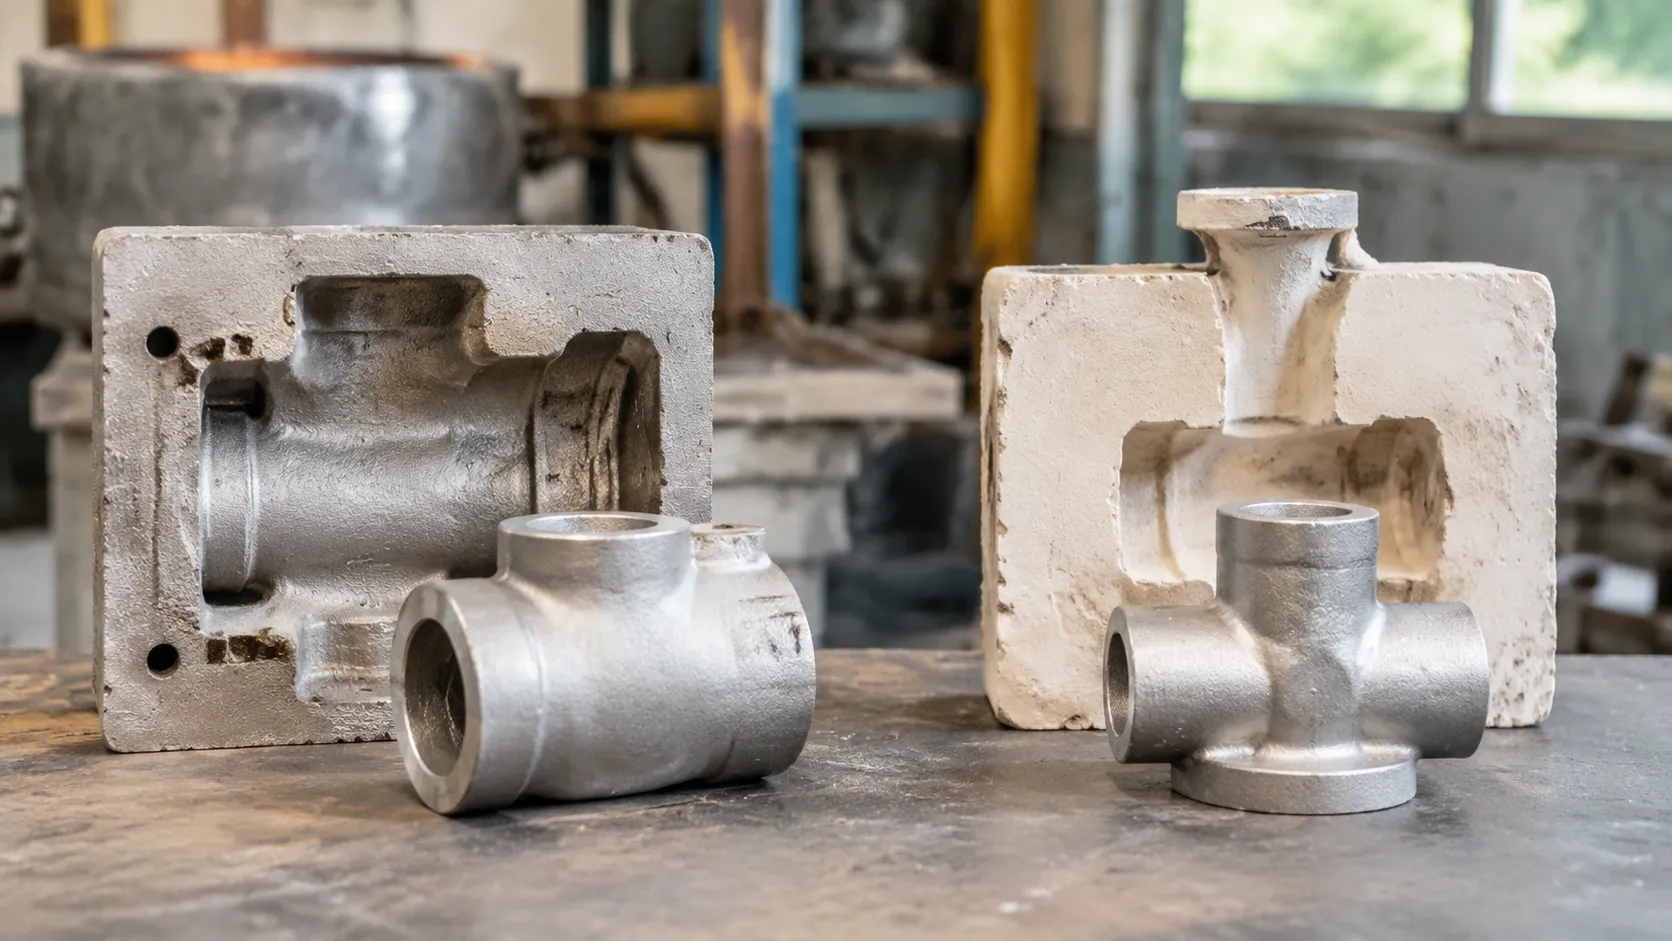
設計複雜度與壁厚限制
在比較重力鑄造與熔模鑄造的設計限制時,差異變得清楚:
重力鑄造: 最適合壁厚均勻且倒角較少的零件。通常需要一定的斜度,以確保零件能在不損壞的情況下從金屬模具中取出。.
鑄造: 提供更優越的設計彈性。它可以實現比永久模更薄的壁厚和複雜的空心特徵。.
機械完整性: 重力鑄造通常產生較密實、更強韌的零件,而熔模鑄造則更注重美觀和幾何複雜性,而非大量生產速度。.
工程師必須權衡對於複雜、淨形幾何的需求與永久模系統的效率和成本效益。.
重力鑄造與熔模鑄造的模具成本與生產量
決策通常取決於您的總生產量和最終幾何形狀的複雜程度。.
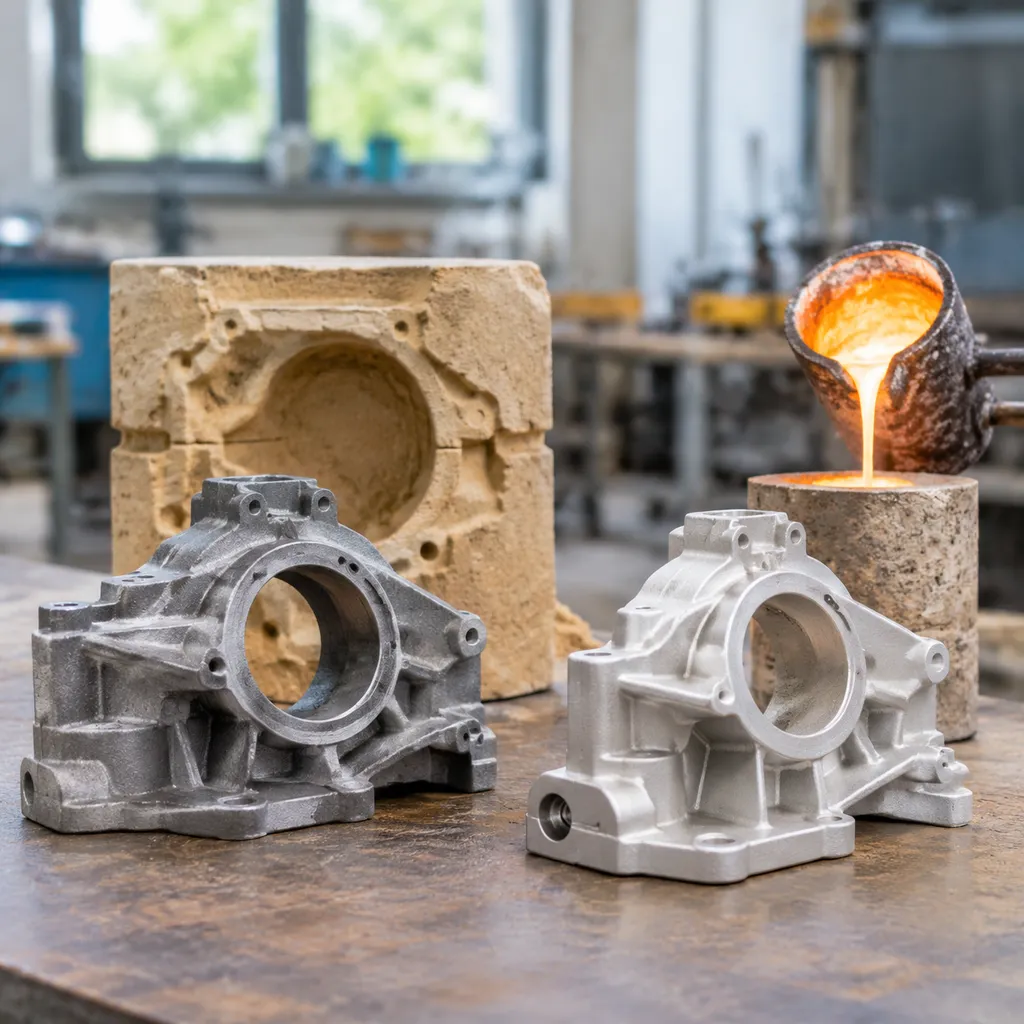
模具與初始模具投資成本
重力鑄造(永久模鑄造)通常需要較高的前期投資,因為模具由耐熱且堅固的金屬如鋼或鐵製成。雖然初始模具成本較高,但模具壽命極長,非常適合大量生產。.
熔模鑄造的模具成本較低,因為用於製作蠟模的模具較為簡單。然而,由於每個零件都需要新的蠟模,導致每個循環的勞動成本較高。如果您正在規劃預算,了解影響您的 投資模具指南中的模具成本與壽命的具體變數 對於確保您的製造策略與預期投資回報率相符至關重要。.
單位生產成本與訂單量
您的訂單量是單位成本效率的主要驅動因素。重力鑄造在高產量環境中表現出色,因為金屬模具的成本可以在數千個零件中攤銷。熔模鑄造通常在較低至中等產量或高度複雜幾何形狀時更具成本效益,傳統加工的成本將會過高。.
| 因素 | 重力鑄造 | 熔模鑄造 |
|---|---|---|
| 模具投資 | 高 | 中等 |
| 單位成本(大量生產) | 低 | 更高 |
| 單位成本(少量生產) | 高 | 具有競爭力 |
| 生產速度 | 快速 | 較慢 |
二次加工與表面處理需求
製造中最大的隱藏成本之一是後期加工。熔模鑄造擅長生產"近淨形"零件,具有優異的表面光潔度和尺寸公差,這大大降低或消除了二次 CNC 加工的需求。.
相反,重力鑄造通常會留下較厚的壁厚,並需要更多的斜度角。您應該預留額外預算用於二次操作,如研磨、擴孔或 CNC 銑削,以達到最終用途所需的規格。雖然鑄造過程本身可能較便宜,但這些必要的表面處理步驟可能會縮小兩種方法之間的價格差距。.
應用場景與行業用途
重力鑄造的典型應用
重力鑄造擅長製作結構完整、適用於中高產量的零件,結構完整性是其優勢。由於使用永久金屬模具,它是高性能非鐵金屬如鋁和銅合金的首選方法。常見行業用途包括:
- 汽車零件: 氣缸蓋、活塞和引擎缸體,這些都需要優異的機械性能和密封性。.
- 工業機械: 大型結構外殼、引擎支架和變速箱,這些需要承受重負荷運作壓力,詳見我們的 大型鋼鐵鑄造解決方案,適用於重型工業應用.
- 航空航天與國防: 厚壁零件,需保持一致的晶粒結構和高耐久性。.
- 照明與基礎建設: 街道照明零件和大型裝飾金屬件,這些都能從可重複使用模具的成本效益中受益。.
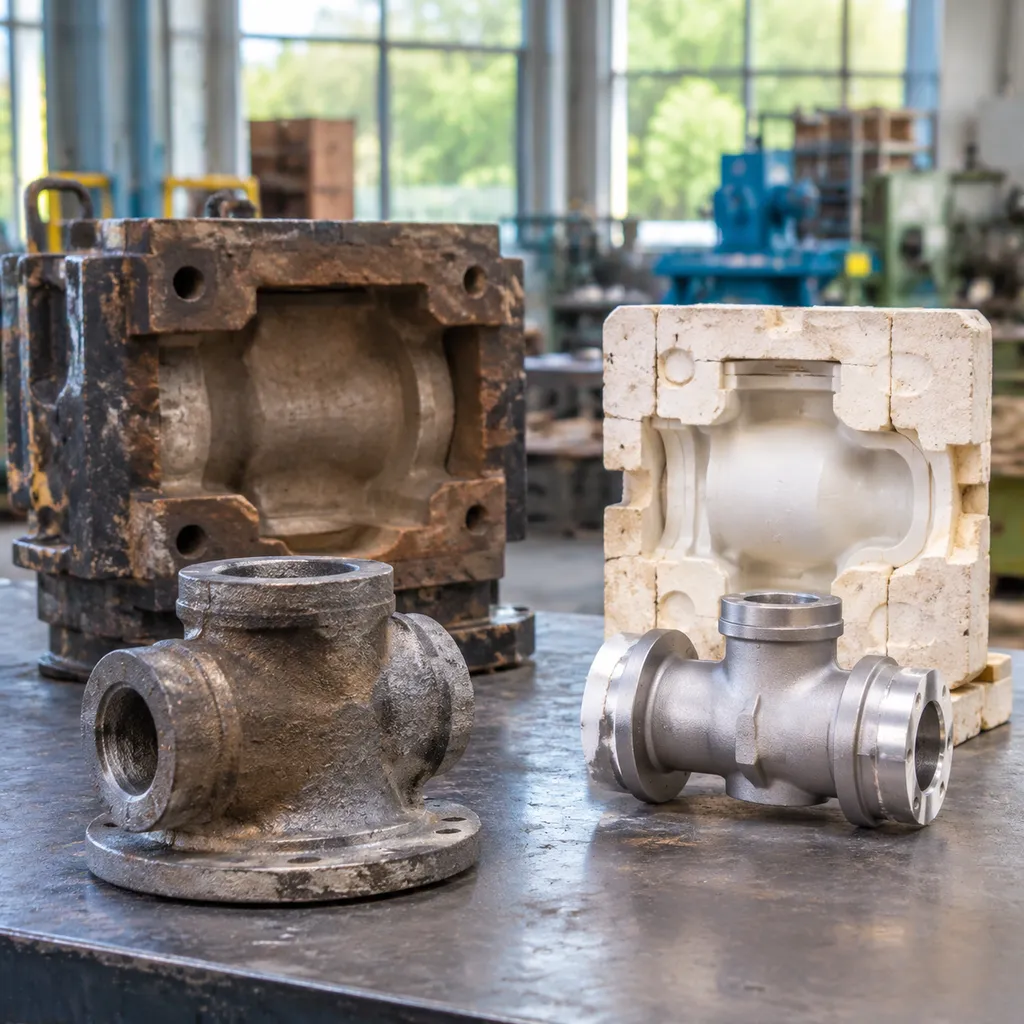
熔模鑄造的典型應用
熔模鑄造,常稱為失蠟法,是生產高度複雜零件的金標準,這些零件若用機械加工將不可能或成本過高。工程師偏好此方法以獲得淨形精度和優越的表面光潔度。主要行業應用包括:
- 醫療設備: 外科手術器械、義肢植入物和牙科零件,這些都需要極高的精度和生物相容性材料。.
- 航空航天渦輪零件: 複雜的葉片、導葉和引擎零件,必須在極端高溫和壓力下保持嚴格公差。.
- 火器與國防: 扳機、瞄準器和複雜的外殼零件,要求高強度合金和精密幾何結構。.
- 珠寶與藝術: 需要精細細節和複雜紋理的物件,難以用其他鑄造技術複製。.
- 工業閥門與泵浦: 依賴於 鑄造最佳金屬 以防止漏洩並確保在嚴苛環境中的長期可靠性的精密流量控制元件。.
如何在重力鑄造與熔模鑄造之間做選擇
工程項目的關鍵選擇因素
選擇合適的製造方法取決於在性能需求與經濟限制之間取得平衡。在權衡重力鑄造與熔模鑄造時,請考慮以下關鍵因素:
- 零件複雜度: 如果設計具有複雜的倒角、薄壁或內部幾何結構,熔模鑄造是較佳的選擇。.
- 材料選擇: 高性能、高溫合金通常需要專門的 鈷合金鑄造 工藝,以確保結構完整性和耐磨性。.
- 生產量: 永久模(重力)鑄造在大量重複生產中效率很高,模具成本可以在多個單位中攤銷。.
- 表面處理: 如果鑄件的表面處理必須符合嚴格的美觀或功能標準,熔模鑄造能大幅減少後續加工的需求。.
何時使用熔模鑄造與重力鑄造
為了簡化決策流程,請參考以下比較指南:
| 特點 | 重力鑄造 | 熔模鑄造 |
|---|---|---|
| 幾何形狀 | 簡單到中等 | 高複雜度 |
| 尺寸精度 | 中等 | 優秀的 |
| 生產量 | 高 | 低至高 |
| 表面處理 | 良好 | 卓越的 |
| 模具成本 | 高初始投資 | 中等 |
| 最佳使用案例 | 重型結構件 | 複雜的高精度零件 |
當您的主要目標是大量生產較簡單、堅固的零件時,選擇重力鑄造。當您的專案需要嚴格的尺寸公差、精細的細節或使用具有挑戰性的高強度合金時,則選擇熔模鑄造。了解這些 鑄造方法之間的基本差異 可以幫助您有效優化製造預算,同時保持最高的產品品質。.