사출 성형 대 정밀 주조
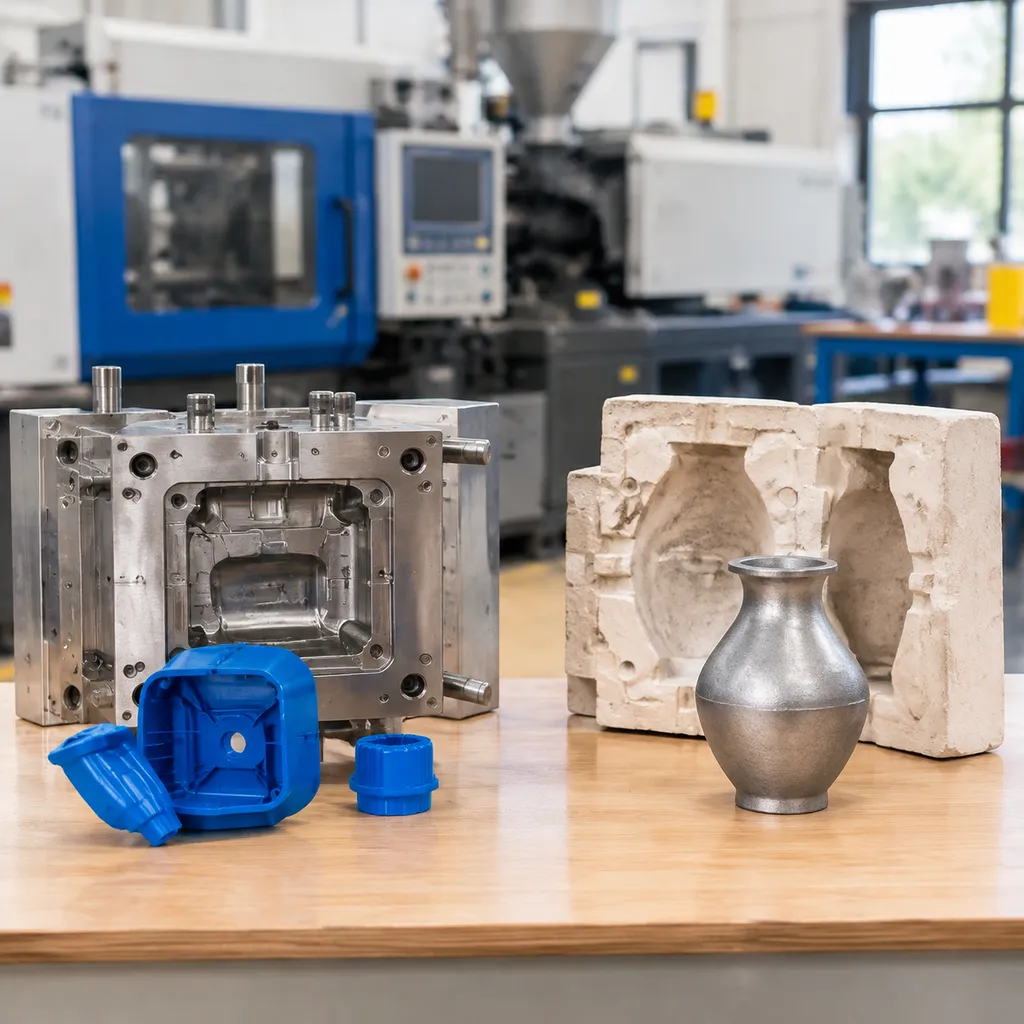
사이에서 선택하려면 사출 성형 대 정밀 주조 은(는) 프로젝트의 단위당 비용, 소재 성능 및 생산 일정을 결정합니다. 두 제조 공정 모두 복잡하고 반복 가능한 형상을 생산하지만, 근본적으로 서로 다른 금형, 소재 및 열 사이클에 의존합니다.
사출 성형이란 무엇인가요?
사출 성형 은(는) 고압을 사용하여 용융된 소재(주로 열가소성 수지, 엘라스토머 또는 금속 사출 성형의 금속-고분자 원료)를 정밀 가공된 금속 금형 캐비티에 주입하는 대량 생산 공정입니다. 소재가 냉각되고 응고되면 금형이 열려 완성된 부품을 배출합니다.
- 주요 재료: 열가소성 수지, 실리콘, 엘라스토머 및 분말 금속 원료(MIM).
- 금형 유형: 영구적인 다중 캐비티 강철 또는 알루미늄 금형.
- 최고의 용도: 엄격한 기준이 요구되는 대량 생산 치수 공차 및 빠른 사이클 타임.
정밀 주조란 무엇인가요?
정밀 주조, 또는 잉어 wax 주조, (이)라고도 하며, 매끄러운 표면 마감 요구 사항을 갖춘 복잡한 금속 부품을 만드는 데 사용되는 정밀 금속 성형 공정입니다. 제조업체는 패턴 다이에 왁스를 주입하고, 왁스 어셈블리를 세라믹 슬러리에 담가 세라믹 쉘 금형, 왁스를 녹여 제거한 다음, 용융 금속을 빈 공간에 부어 넣습니다. 금속이 냉각되면 세라믹 쉘을 깨뜨려 제거하여 주조 부품을 드러냅니다.[2]
- 주요 재료: 철계 및 비철계 합금(스테인리스강, 알루미늄, 티타늄, 코발트-크롬 합금).
- 금형 유형: 일회용 세라믹 쉘과 함께 사용하는 알루미늄 왁스 사출 금형.
- 최고의 용도: 중소 규모의 생산량, 더 큰 복잡한 금속 부품, 및 고온 합금.
제조 공정의 핵심 차이점
가장 큰 차이점은 금형을 형성하는 방법, 재료가 캐비티에 주입되는 방식, 그리고 성형 후 처리 과정에 있습니다. 일반적인 플라스틱 사출 성형은 금형 내부에서 공정이 완료되는 반면, 금속 사출 성형(MIM)은 금속 입자를 서로 결합하기 위해 후속 탈지 및 소결 공정 - 즉, 분말 야금 - 과 유사한 공정을 필요로 합니다.[1] 반면에, 정밀 투자 주조 완전히 용융된 금속을 소모성 세라믹 쉘에 직접 붓습니다.
| 특징 | 사출 성형(플라스틱 및 MIM) | 정밀 주조(로스트 왁스) |
|---|---|---|
| 금형 수명 | 영구적인 강철/알루미늄 금형(수십만 회 사용 가능) | 일회용 세라믹 쉘 금형 주조 트리당 |
| 재료 상태 | 용융된 폴리머 또는 바인더가 혼합된 금속 원료 | 완전히 용융된 금속 합금 |
| 충전 방법 | 고압 기계식 사출 | 중력, 진공 또는 원심 주입 |
| 2차 열처리 공정 | 플라스틱의 경우 해당 없음; 후속 탈지 및 소결 공정 MIM의 경우 | 탈왁스, 쉘 소성 및 주조 후 열처리 |
| 일반 부품 크기 | 소형에서 중형까지(MIM 부품은 일반적으로 100g 미만) | 소형에서 초대형까지(수 그램에서 수백 킬로그램) |
사출 성형과 정밀 주조의 장점 및 한계
생산을 위해 사출 성형과 정밀 주조 중 어떤 방식을 선택할지 비교할 때는 모든 제조 방식에서 생산 속도, 부품의 복잡성 및 금형 비용 간의 상충 관계를 고려해야 합니다. 각 공정의 강점과 한계를 이해하면 향후 발생할 수 있는 비용이 많이 드는 설계 변경을 방지할 수 있습니다.
사출 성형의 장점과 단점
일반 플라스틱을 사용하든 금속 사출 성형(MIM)을 사용하든, 핵심적인 장점은 대량 생산 효율성과 높은 반복 정밀도에 있습니다.
- 높은 생산 속도: 금형이 준비되면 사이클 시간이 짧아 대량 생산에 이상적입니다.
- 정밀 치수 공차: 부품은 금형에서 나온 직후부터 일관된 치수 정확도와 매끄러운 표면 마감을 유지합니다.
- 복잡한 기하학: 복잡한 형상, 얇은 벽 및 미세한 세부 구조를 별도의 고강도 후가공 없이 제작할 수 있습니다.
- 높은 초기 금형 비용: 경화 처리된 강철 금형은 초기 투자 비용이 상당히 높기 때문에 소량 생산 시 개당 제조 비용이 비싸집니다.
- 크기 및 중량 제한: 특히 MIM 및 분말 야금 공정에서는 탈지 및 소결 단계로 인해 부품의 크기와 무게가 더 작고 가벼운 수준으로 제한됩니다.
인베스트먼트 주조의 장점과 단점
로스트 왁스 주조라고도 알려진 이 공정은, 정밀 투자 주조 왁스 패턴과 세라믹 쉘 금형 고체 소재를 절삭 가공해서는 제작하기 어렵거나 불가능한 복잡한 금속 부품을 성형하는 방식입니다.
- 다양한 합금 적용 가능성: 고온용 초합금과 스테인리스강을 포함하여 다양한 철계 및 비철계 금속을 주조할 수 있습니다.
- 대형 부품 제작 가능성: MIM과 달리 인베스트먼트 주조는 작고 정교한 부품뿐만 아니라 훨씬 크고 무거운 구조용 부품도 제작할 수 있습니다.
- 낮은 금형 제작 비용: 왁스 사출 금형은 일반적으로 고압 MIM 금형보다 비용이 저렴하므로 중간 생산량의 배치 생산에 더 경제적입니다.
- 긴 리드 타임: 왁스 패턴 제작, 세라믹 쉘 침지, 왁스 용융 제거 및 금속 주입에는 여러 단계의 수작업 및 자동화 공정이 필요합니다.
- 후처리 필요성: 게이트와 라이저를 제거해야 하며, 엄격한 공차를 충족하고 표면 거칠기를 개선하기 위해 접합면을 추가로 CNC 가공해야 하는 경우가 많습니다.
| 특징 | 사출 성형(플라스틱 및 MIM) | 정밀 주조(로스트 왁스) |
|---|---|---|
| 최적 생산량 | 대량에서 초대량 생산 | 소량에서 중대량 생산 |
| 초기 금형 제작 비용 | 높음 | 중간 |
| 부품 크기 범위 | 소형에서 중형(단, MIM은 소형 부품으로 제한됨) | 从小到大 |
| 표면 마감 | 表面光滑,所需的后期处理较少 | 效果良好,但需要去除支撑并进行后期处理 |
| 디자인 자유도 | 对于薄壁结构和精细的内部细节,表现较差 | 복잡한 곡선과 언더컷 구현에 적합합니다 |
사출 성형과 인베스트먼트 주조의 소재 옵션
사이에서 선택하려면 사출 성형 대 정밀 주조 궁극적으로 제품이 실제 사용 환경에서 견뎌야 하는 조건에 적합한 소재를 선택하는 것이 중요합니다.
사출 성형에 사용되는 열가소성 수지, 엘라스토머 및 실리콘
일반 사출 성형은 고분자 소재를 사용하는 반면, 금속 사출 성형(MIM)은 미세 금속 분말을 고분자 바인더와 혼합한 후 탈지 및 소결 과정을 거칩니다.[3] 전통적인 플라스틱 및 고무 성형에는 세 가지 주요 소재 범주가 사용됩니다.
- 열가소성 수지: 반복적으로 용융 및 고화할 수 있는 경질 및 반경질 고분자로, 하우징과 기어에 필요한 뛰어난 내화학성과 내충격성을 제공합니다.
- 엘라스토머: 응력을 받아도 원래 형태로 복원되는 유연한 고무 유사 소재로, 그립, 범퍼 및 진동 완충 부품에 적합합니다.
- 실리콘: 내열성과 생체 적합성이 뛰어난 고무 소재로, 의료용 밀봉 부품, 유연한 튜브 및 고온용 개스킷에 사용됩니다.
인베스트먼트 주조에 사용되는 철계 및 비철 금속
설계상 고분자 바인더 없이 순수한 구조용 금속이 필요한 경우, 정밀 투자 주조 용융 금속을 세라믹 셸 몰드에 직접 주입합니다. 이 로스트 왁스 주조 방식은 다음과 같은 다양한 주조용 금속 및 합금 을 두 가지 주요 그룹으로 나누어 지원합니다.
- 철금속: 탄소강, 합금강 및 스테인리스강과 같은 철계 합금은 높은 인장 강도와 내마모성을 제공하므로 고강도 부품에 적합합니다.
- 비철금속: 항공우주 및 유체 취급 부품에 적합한 알루미늄, 황동, 청동 및 특수 초합금과 같은 경량성과 내식성이 뛰어난 소재입니다.
| 공정 | 주요 소재 계열 | 주요 소재 특성 |
|---|---|---|
| 사출 성형 | 열가소성 플라스틱, 엘라스토머, 실리콘(MIM용 금속 바인더 원료 포함) | 경량성, 유연성, 전기 절연성, 내화학성 |
| 투자 주조 | 철강, 스테인리스강, 알루미늄, 청동, 비철 합금 | 뛰어난 내열성, 우수한 인장 강도, 높은 구조적 강성 |
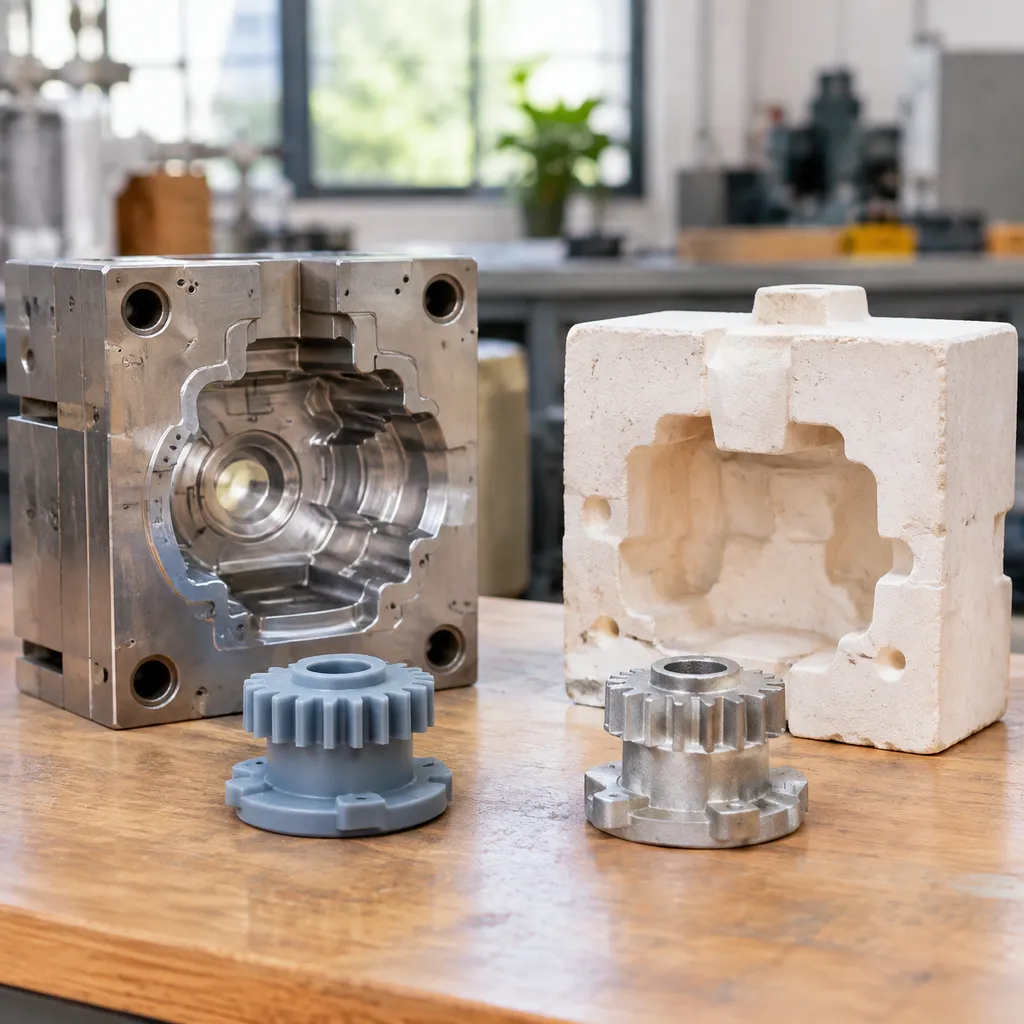
사출 성형과 인베스트먼트 주조: 직접 비교
실제로는, 사출 성형 대 정밀 주조 부품의 형상, 주문 수량 및 예산에 따라 결정됩니다. 두 공법 모두 복잡하고 일관된 품질의 부품을 생산할 수 있지만, 생산 경제성과 물리적 한계는 상당히 다릅니다.
| 비교 요소 | 사출 성형(플라스틱 / MIM) | 정밀 주형 주조 |
|---|---|---|
| 초기 금형 제작 비용 | 높음(경화강 금형) | 낮음~보통(알루미늄 왁스 패턴) |
| 이상적인 생산량 | 대량 생산에 적합 | 소량~중간 규모 생산 |
| 부품 크기 및 무게 | 작고 가벼운 부품에 최적 | 소형부터 대형까지 다양한 금속 부품에 유연하게 적용 가능 |
| 표면 마감 | 금형에서 꺼낸 직후 매끄러운 표면과 거의 최종 형상 구현 | 양호하며, 가벼운 후가공이 필요한 경우가 많음 |
| 리드 타임 | 금형 제작 기간은 길지만 사이클 시간은 짧음 | 공구 세팅은 빠르지만 부품당 사이클 시간은 더 깁니다 |
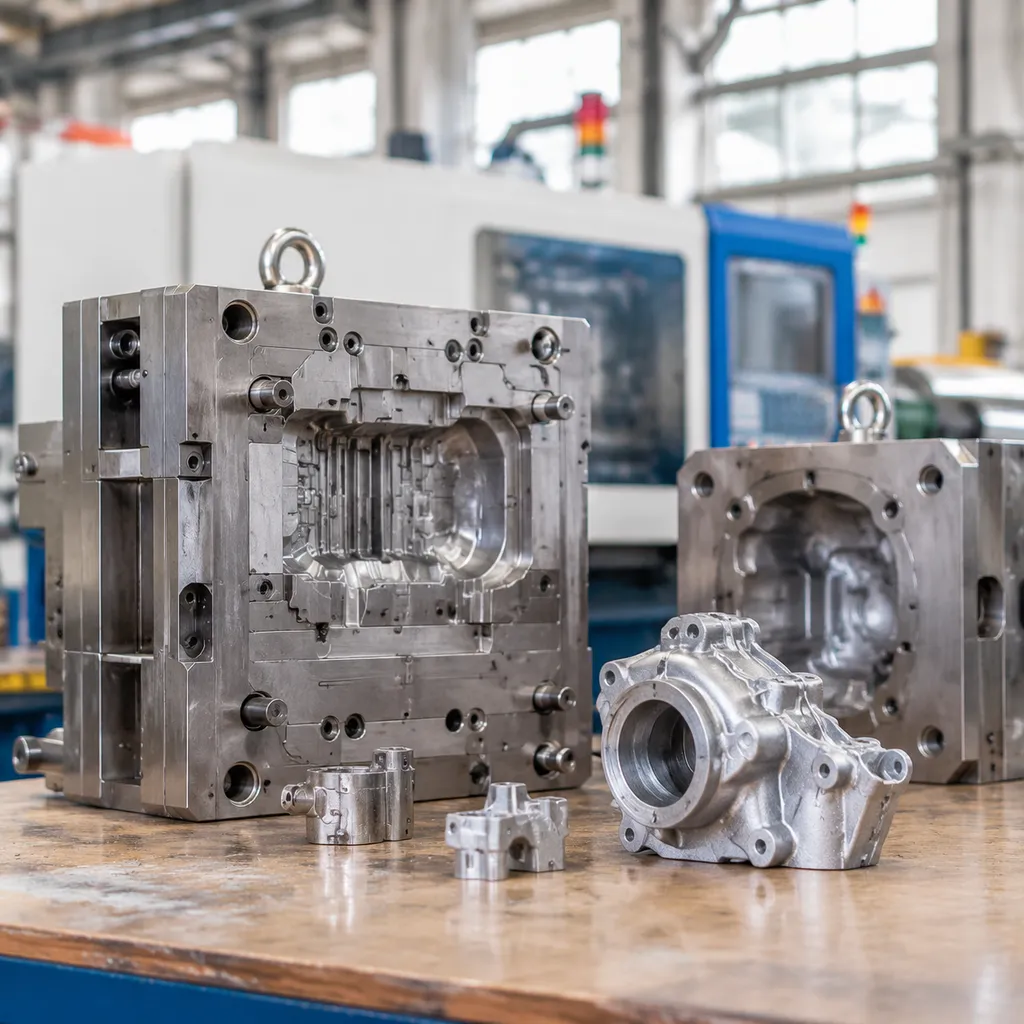
금형 비용 및 생산량
초기 비용 공구 비용 이 두 제조 방식 간의 가장 큰 차이를 만듭니다.
- 사출 성형: 극심한 형체결 압력을 견딜 수 있도록 설계된 정밀 가공 강철 금형이 필요합니다. 초기 금형 제작에는 더 많은 투자가 필요하지만, 대량 생산이 시작되면 부품당 비용이 크게 감소합니다.
- 투자 주조: 왁스 패턴을 사출하기 위해 더 부드럽고 저렴한 알루미늄 금형을 사용합니다. 중소량 생산이 필요한 경우 복잡한 금속 부품 경화 강철 금형 제작 비용을 지불하지 않고도, 잉어 wax 주조 초기 투자 비용을 낮게 유지할 수 있습니다.
설계 복잡성, 정밀도 및 공차
두 공정 모두 단단한 소재를 통째로 가공하면 비용이 지나치게 많이 드는 복잡한 형상을 구현하는 데 탁월하지만, 생산 규모에 따라 접근 방식은 다릅니다.
- 사출 성형 및 금속 사출 성형(MIM): 열가소성 수지를 성형하든 금속 사출 성형 (MIM)에 분말 야금 공급 원료를 사용하든, 엄격한 치수 공차 공차와 선명한 미세 형상을 구현할 수 있습니다. 냉각 또는 후속 탈지 및 소결 공정.
- 투자 주조: 과정에서 뒤틀림이나 싱크 마크가 발생하지 않도록 벽 두께를 균일하게 유지해야 합니다. 세라믹 쉘 금형 용융 금속을 주입하는 방식은.
더 두꺼운 단면과 더 큰 전체 부품 치수를 자유롭게 설계할 수 있도록 합니다. 구조 부품에 대해 신뢰할 수 있는 정밀도를 유지하지만, 중요한 결합 표면은 일반적으로 2차 CNC 가공이 필요합니다.
- 금형 제작: 사출 성형용 다중 캐비티 경화강 금형을 절삭 가공하는 데는 초기 시간이 더 오래 걸립니다. 그러나 금형 설정이 최적화되면 성형 사이클 시간은 단 몇 초에 불과합니다.
- 주조 공정: 왁스 사출 금형은 가공이 더 간단하기 때문에 인베스트먼트 주조는 초기 금속 샘플을 더 빠르게 제작할 수 있습니다. 본격적인 대량 생산용 금형에 투자하기 전에 프로젝트에 가교 생산이 필요한 경우, 저용량 생산을 위한 빠른 프로토타이핑 및 도구 제작 서비스 설계를 지연 없이 검증하는 데 도움이 됩니다.
표면 마감 및 후처리 요구 사항
- 사출 성형: 금형 캐비티에서 직접 깨끗하고 균일한 표면 마감 표면을 구현합니다. 강철 금형에 질감이나 광택 마감을 직접 적용할 수 있어 후처리 작업을 최소화할 수 있습니다.
- 투자 주조: 세라믹 슬러리의 질감과 게이트 제거 흔적으로 인해 다소 거친 표면 거칠기 표면이 형성됩니다. 대부분의 주조 부품은 최종 외관 및 치수 사양을 충족하기 위해 비드 블라스팅, 연삭 또는 정밀 CNC 가공을 거칩니다.
사출 성형과 인베스트먼트 주조의 적용 분야
고객이 사출 성형 대 정밀 주조, 공정을 평가할 때, 결정은 일반적으로 해당 산업의 구체적인 요구 사항에 따라 달라집니다. 두 공정 모두 복잡한 형상을 구현할 수 있지만, 글로벌 제조 산업 전반에서 서로 매우 다른 운영 환경에 적합합니다.
의료 및 헬스케어 기기
의료 분야에서는 정밀도와 소재의 생체 적합성이 필수 조건입니다. 부품이 일회용 플라스틱 도구인지 내구성이 뛰어난 금속 기구인지에 따라 서로 다른 공정이 선택됩니다.
- 사출 성형(플라스틱 및 금속 사출 성형, MIM): 일반 플라스틱 사출 성형은 주사기, 수액 연결 장치, 진단 장비 하우징과 같은 대량 생산용 일회용 제품에 이상적입니다. 수술용 겸자 팁, 교정용 브래킷 또는 내시경 부품과 같이 작고 복잡한 금속 부품이 필요한 경우, 금속 사출 성형(MIM)은 고도의 부품 복잡성과 엄격한 치수 공차를 구현하면서도 복잡한 절삭 가공의 필요성을 줄여줍니다.
- 투자 주조: 정밀 인베스트먼트 주조는 높은 구조적 강도와 내식성 합금이 요구되는 대형 정형외과용 임플란트, 관절 치환 부품 및 고강도 수술용 하드웨어에 더 적합합니다.

항공우주, 방위산업 및 자동차 부품
운송 및 방위 산업 제조업체는 중량 감소, 내열성 및 생산량 간의 균형을 맞추기 위해 두 기술을 모두 활용합니다.
- 항공우주 및 방위 산업: 세라믹 쉘 주형을 사용하는 로스트왁스 주조는 항공기 핵심 부품 제조의 표준 공정입니다. 당사는 고강도 합금을 사용하여 터빈 블레이드, 연료 시스템 노즐 및 구조용 브래킷을 자주 생산합니다. 경량성과 높은 내구성 사이의 균형이 필요한 항공기 동체 구조 부품에는 다음과 같은 소재가 사용됩니다. A356-T6 알루미늄 합금 엄격한 안전 기준을 충족하기 위해 이러한 소재를 광범위하게 주조합니다.
- 자동차: 차량 내부의 핵심 부품은 극심한 고온과 기계적 응력을 견뎌야 합니다. 인베스트먼트 주조는 배기 매니폴드, 터보차저 휠 및 로커 암 제조에 사용됩니다. 한편, 사출 성형은 내장 트림, 센서 하우징, 유체 저장 탱크 및 소형 금속 연료 인젝터 부품 제조에 주로 활용됩니다.
소비자 제품 및 로보틱스
소비재 및 자동화 장비의 경우, 시장 출시 속도, 표면 마감 품질 및 생산 재현성이 제조 방식 선택을 좌우합니다.
- 소비자용 제품: 플라스틱 사출 성형은 일상적인 전자제품 케이스, 가전제품 부품 및 내구성이 뛰어난 포장재 제조의 핵심 공정으로, 대량 생산 시 개당 비용을 낮추는 데 필수적입니다. 스마트워치 케이스, 총기 부품 및 고급 안경테 힌지와 같은 프리미엄 소비자용 하드웨어에는 금속 사출 성형(MIM)과 인베스트먼트 주조를 적용하여 매끄러운 표면 마감과 견고한 금속 특유의 질감을 구현할 수 있습니다.
- 로봇 공학: 최신 산업용 및 서비스 로봇은 효율적인 움직임을 위해 가볍고 정밀도가 높은 부품이 필요합니다. 보호용 외장 쉘과 케이블 정리 클립에는 사출 성형을 사용하며, 내구성이 뛰어난 기어, 엔드 이펙터 그리퍼 및 구조용 액추에이터 하우징은 정밀 인베스트먼트 주조와 금속 사출 성형(MIM)으로 제작합니다.
프로젝트에 적합한 제조 공정을 선택하는 방법
사출 성형과 인베스트먼트 주조 중 어느 공정을 선택할지는 부품 설계, 예산 및 생산 목표에 가장 적합한 제조 방식을 결정하는 문제입니다. 전문 정밀 주조 및 CNC 가공 서비스 제공업체로서 당사는 고객사가 이러한 상충 요소를 매일 면밀히 검토하도록 지원하여 값비싼 금형 제작 실수를 방지할 수 있도록 돕습니다.
부품 형상 및 성능 요구 사항 평가
부품 설계와 소재 요구 사항을 살펴보면 일반적으로 적합한 제조 공정을 바로 파악할 수 있습니다. 두 공정 모두 복잡한 형상을 구현할 수 있지만, 구조적 요구 사항과 크기 측면에서는 서로 다른 용도에 적합합니다.
- 부품 크기 및 중량: 얇은 벽과 복잡한 형상을 가진 소형 부품에는 사출 성형(금속 사출 성형 포함)을 사용하십시오. 크기가 더 크거나 무겁거나 두꺼운 구조용 부품이 필요한 경우에는 정밀 인베스트먼트 주조를 선택하십시오.
- 강도 및 소재 특성: 부품이 극심한 고온, 높은 기계적 하중 또는 가혹한 환경을 견뎌야 한다면 주조 합금이 안정적인 성능을 제공합니다. 알루미늄 합금을 사용하는 경우 적절한 알루미늄 열처리 공정 및 템퍼 조건 을 적용하면 강도와 내구성을 더욱 향상할 수 있습니다.
- 정밀도 및 표면 마감: 두 공정 모두 엄격한 치수 공차를 유지하고 금형에서 나온 직후에도 매끄러운 표면 마감을 구현하므로 후속 가공 작업을 줄일 수 있습니다.
예산, 생산량 및 시장 출시 일정의 균형
초기 금형 제작 비용과 주문 수량은 부품당 가격과 제품 출시 일정에 큰 영향을 미칩니다.
| 프로젝트 요인 | 사출 성형 / 금속 사출 성형(MIM) | 정밀 주형 주조 |
|---|---|---|
| 초기 금형 제작 비용 | 높음(경화강 금형) | 보통 수준(알루미늄 및 왁스 사출 금형) |
| 적정 주문 수량 | 대량 생산에 적합 | 소량~중량 생산 |
| 시장 출시 기간 | 초기 금형 제작 기간이 더 김 | 금형 설치 및 설계 변경 작업이 더 빠름 |
| 대량 생산 시 개당 비용 | 개당 비용이 매우 낮음 | 개당 비용이 보통 수준 |
수요가 불확실하거나 설계 변경이 잦은 신제품을 출시하는 경우, 인베스트먼트 주조는 초기 투자 비용을 낮게 유지할 수 있습니다. 설계가 확정되고 복잡한 금속 부품이나 플라스틱 부품을 동일한 사양으로 수만 개 생산해야 하는 단계에 이르면 사출 성형이 빠르게 비용 효율성을 발휘합니다.
고려할 만한 대체 제조 공정
일정이나 부품 크기에 따라 사출 성형과 로스트 왁스 주조 중 어느 것도 적합하지 않을 수 있습니다. 프로젝트 범위에 따라 다음과 같은 실용적인 대체 공정을 고려해 보세요.
- CNC 가공: 금형 투자 없이 신속한 시제품 제작, 매우 엄격한 공차 및 소량 생산이 필요한 경우 가장 적합합니다. 다음 비교 자료도 참고하세요. 주조 대 CNC 가공.
- 모래 주조: 표면이 다소 거칠어도 괜찮은 대형 중량 금속 부품에 적합한 비용 효율적인 방법입니다. 자세한 내용은 다음 가이드에서 확인하거나 모래 주조 공정이 어떻게 작동하는지에 대한 가이드에서 자세히 설명되어 있습니다, 또는 다음 항목을 비교해 보세요. 투자주조와 샌드캐스팅 비교.
- 다이 주조: 알루미늄이나 아연과 같은 비철금속 부품을 대량 생산하면서 빠른 사이클 타임과 우수한 치수 일관성이 필요한 경우에 이상적입니다. 금속 제조 공정 간 차이점은 다음 자료를 참고하세요. 투자 주조와 다이캐스팅.