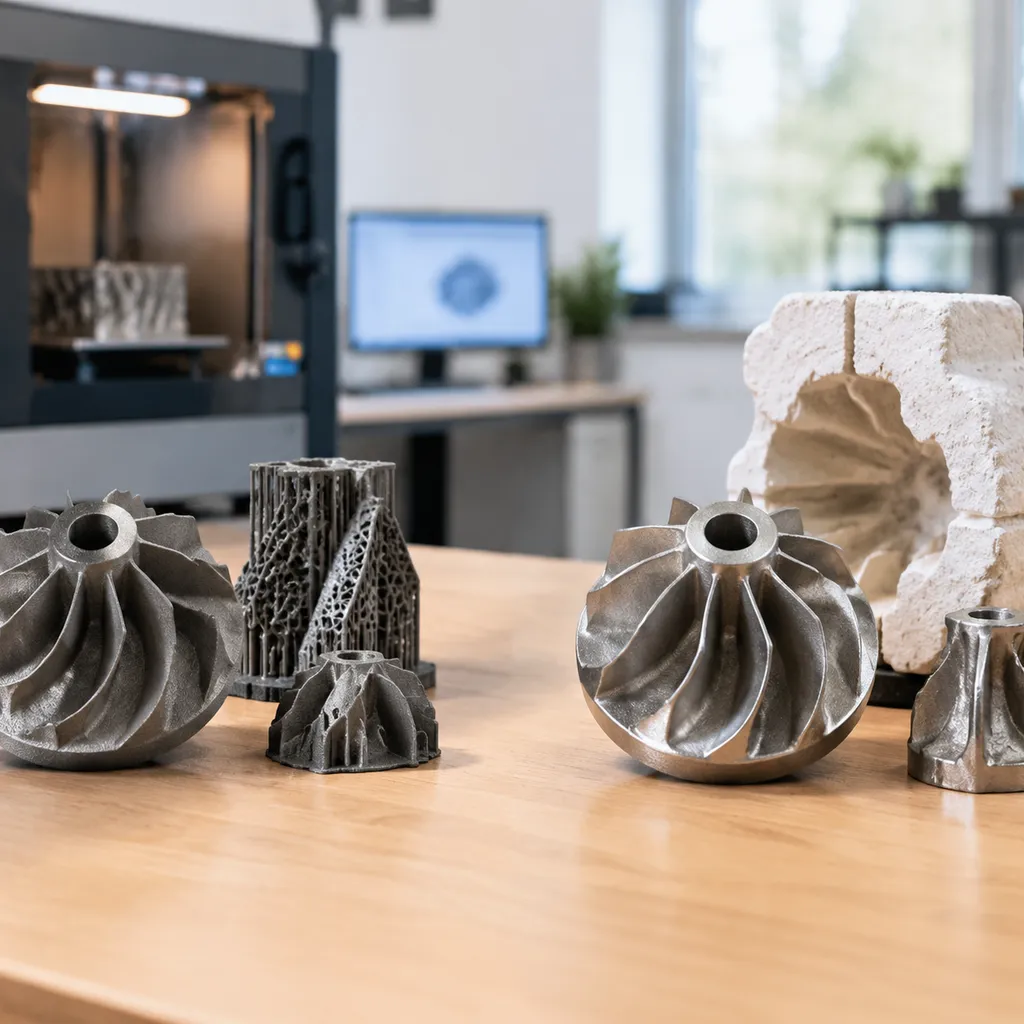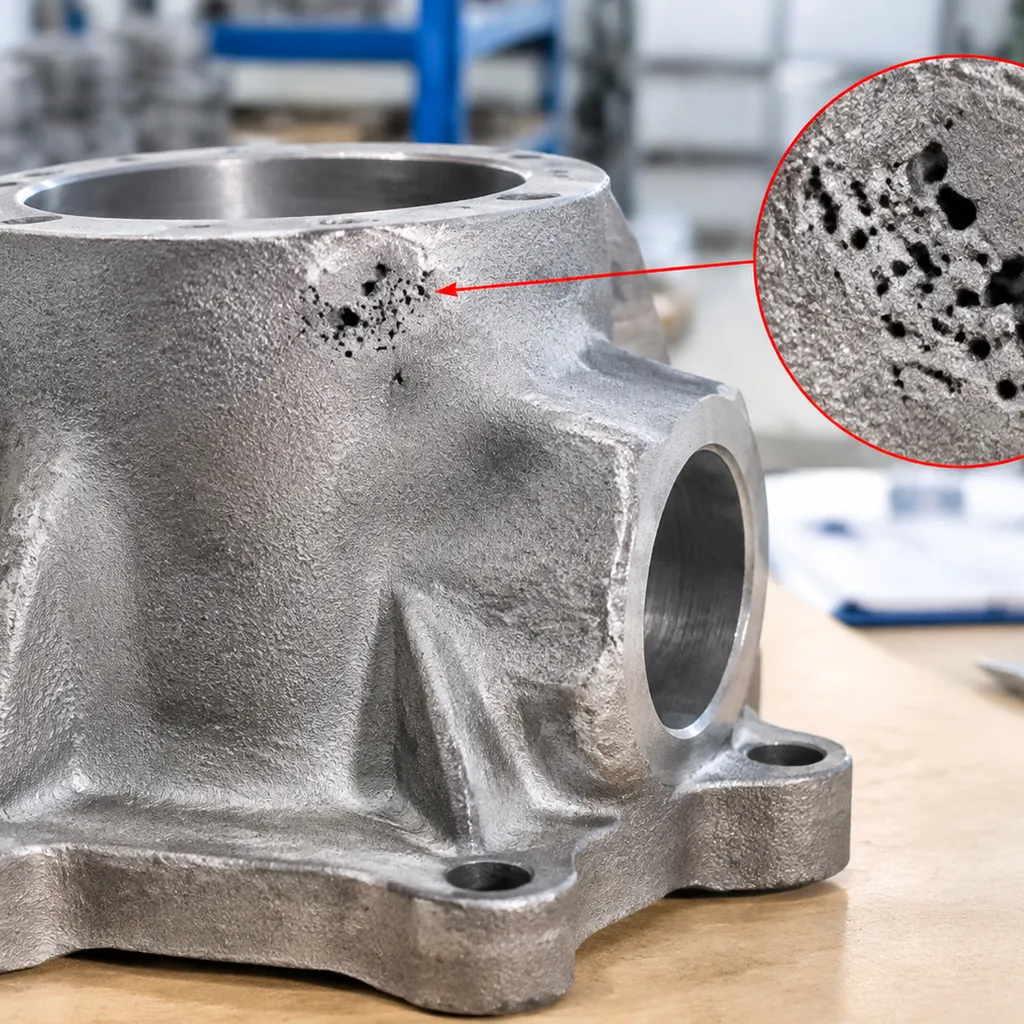
Har investeringsstøpeforma sitt skjermtemperaturpåverknad på krympingsporositet er eit primært termisk virkemiddel: forma si oppvarming set kjølehastigheten og termiske gradientar som avgjer om oppstikkingsforsyninga kan motverke herdingkrymping.
Balansert helletemperatur, retningsstyrt herdingsprosess og opne fôrruter held den smelta metallen flytande inn i sluttfryseområda; ytterpunkt av forma sin varme skaper midtlinjehòl eller spreidde mikro-krympingar.
Denne artikkelen dekkjer mekanismar for porositet, samspel mellom forma og støpeprosessen, simuleringsverktøy for oppvarmingsvindauge, og termiske kontrollar i støperiet som reduserer støpefeil.
Krympingsporositetmekanismar knytt til forma sin temperatur
Krympingsporositet er framleis ein av dei viktigaste støpefeila i produksjonen av høgpresisjons metallkomponentar.[1] Som profesjonelle leverandørar av presisjonsstøping og CNC-maskinering, planlegg vi kvart steg i prosessen for å sikre full strukturell integritet. Å oppnå feilfrie investeringsstøyping komponentar krev ei grundig forståing av påverknaden av investeringsstøpeforma sin skjermtemperatur på krympingsporositet og korleis termiske dynamikkar styrer metallfaseskift.
Kva er krympingsporositet i støpevarer?
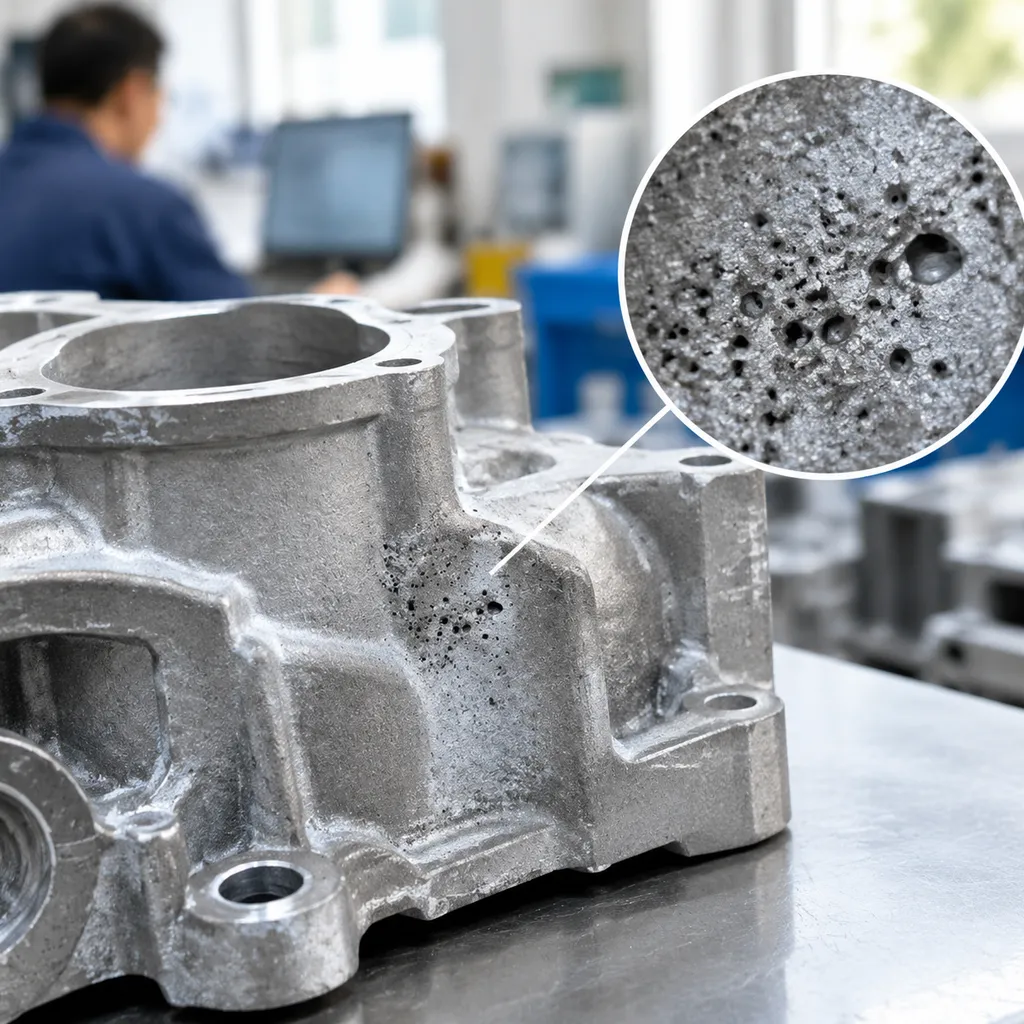
Krympingsporositet er ein intern eller overfladefeil som dannar seg under overgangen frå væske til fast stoff. Når legeringa størknar, krymper volumet. Om det ikkje er mogleg for den smelta metallen å fôre dei krympande områda på grunn av lokal frysepunkt, dannar det seg holnett.[2] Forholdet mellom investeringsstøpeforma sin temperatur og krympingsporositet er direkte: forma sin temperatur påverkar direkte kor og korleis den smelta metallen størknar, og avgjer om volumkrymping resulterer i eit godt metall eller indre hol.[3]
Viktige faktorar som påverkar danninga av krympingshol inkluderer:
Væskekrymping: Det volumetriske krympet av legeringa når den kjølar ned til flytepunktet.
Herdingskrymping: Volumreduksjonen som skjer mellom flytepunktet og herdingspunktet.
Utilstendig væskefôring: Mangelen på at riser-fôresystemet klarer å levere smelta metall inn i den endelige fryse-sonen.
Typar av krymping: Makro-porøsitet vs. Mikro-porøsitet
Krympingsdefekter viser seg i ulike morfologier basert på den termiske gradienten og avkjølingshastigheten under herding.
| Kjenneteikn | Makro-porøsitet | Mikro-porøsitet |
|---|---|---|
| Defektstørrelse | Store hulrom (> 1 mm), synlige for det blotte øye eller med røntgen | Små hulrom (< 1 mm), ofte mikroskopiske |
| Plassering | Konsentrert i termiske sentre, tunge seksjoner og varme punkter | Fordelt gjennom hele dendrittnettet |
| Hovudårsak | For tidlig frysning av porten som blokkerer hovud væskefôrsjåar | Ufullstendig inter-dendritisk fôring under mushy-sonen |
| Typisk utseende | Store hulrom, rør eller dype hulrom langs midten | Fint, svampelignende, punkt- eller fjæraktig fordeling |
- Makro-porøsitet: Disse store krympingshulrom oppstår når dei viktigaste fôrrøyrane fryser før dei tyngre seksjonane stivnar. Dei er vanlege i dårleg fôra varme punkter og ved samanstillingar av tjukke og tynne seksjoner.
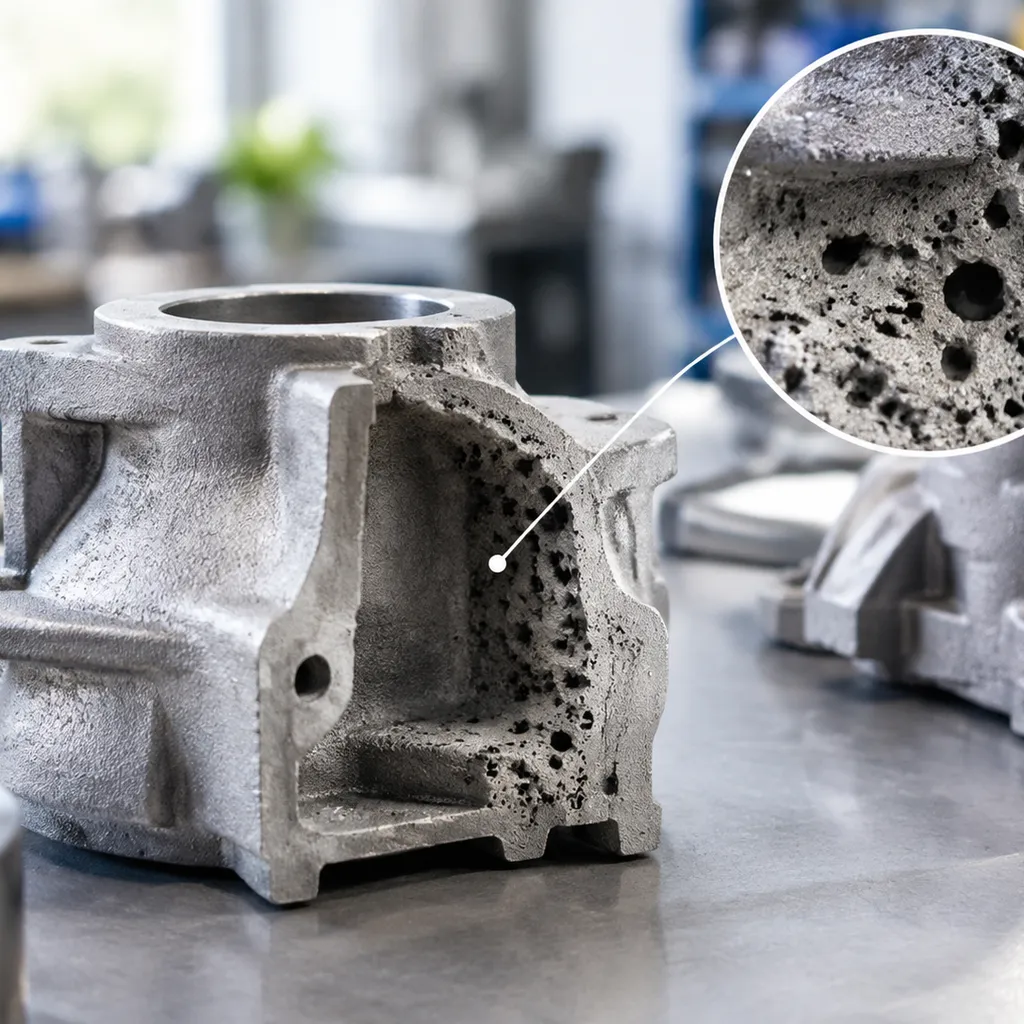
- Mikroporøsitet: Også kjent som mikroporøsitet eller inter-dendritisk krymping, desse mikroskopiske tomrom utviklar seg mellom veksande dendritarmer når den lokale termiske gradienten er for svak til å drive metall gjennom den mushy sonen.
Påverknad av porøsitet på mekaniske eigenskapar og delens integritet
- Forringa strekk- og flytegrense: Innvendige tomrom reduserer den effektive tverrsnittsarealet som kan bera belastning av delen.
- Sterkt redusert trettheitsliv: Porøse hulrom fungerer som alvorlege stresskonsentrasjonar, og fungerer som sprekkinitieringspunkt under syklisk belastning.
- Tap av trykk- og tettheit: Samansette mikro-porøsitetskanalar øydelegg lekkasjetettleiten, noko som fører til svikt i hydrauliske, drivstoff- og trykkbehaldande applikasjonar.
- Forringja maskinkvalitet: Skjulte underflateskadar avdekkjer porøse feil under presisjons CNC-maskinering, noko som fører til kassert delar og forsinka produksjonsplanar.
Den direkte påverknaden av skaltemperatur på krympingsporøsitet
Å forstå forholdet mellom investeringsstøpeform skaltemperatur og krympingsporøsitet er grunnleggjande for å mestre delens integritet på støperiet. I vårt arbeid som spesialistar på presisjonsstøping, ser vi på oppvarming av moldeskall som ein aktiv styringsfaktor snarare enn berre eit hjelpeskritt. Temperaturen på den keramiske forma regulerer direkte kor raskt den flytande metallen avgjev varme, og flyttar direkte kvar og korleis indre tomrom dannar seg.
Innverknad av skaloppvarming på avkjølingshastigheiter
Den viktigaste variabelen styrt av oppvarming av moldeskallet er avkjølingshastigheita til den smelta legeringa. Når metall kjem inn i eit kaldt eller underoppheta skall, tvinger den brå termiske hoppet fram rask varmeavledning gjennom forma.
- Høg varmeavledning: Ein kaldare keramisk skall trekker til seg termisk energi umiddelbart, fryser utvendige grenselag og aukar dendritveksten mot sentrum.
- Tette fôrruter: Rask dendritisk vekst innsnevrar vegane som er nødvendige for å fø metallet, og danner isolerte lommer som vert til krympingskavitar.
- Kontrollert solidifisering: Ei skål som er skikkeleg forvarma, dempar kjøleprosessen, forlenger overgangen frå væske til fast stoff akkurat nok til at fôrmets metall kan kompensere for volumkrymping.
Finjustering av denne balansen er spesielt kritisk når ein kjører høgspecifikasjonskomponentar som kobaltlegeringsstøypningar, der sjølv små termiske uoverensstemtar kan fange krympingshol i kritiske belastningsbærande område.
Etablering av termiske gradientar for retningsbestemt herdingsprosess
Eliminering av krympingsporositet avhenger heilt av å etablere ein bratt, godt justert termisk gradient. Retningsbestemt herdingsprosess krev at støpeforma fryser gradvis frå dei tynnaste, mest fjerne seksjonane mot dei tyngre seksjonane, og til slutt inn i oppfyllingsrørene.
Effekten av forvarma moldskål på krympingsporositet viser seg tydeleg i korleis denne termiske gradienten oppfører seg:
- Oppretthalde fôrmets kanalsystem: Hvis moldskåla held tilstrekkeleg varme, forblir seksjonane nærast inngangssystemet smelta lenger enn støpeforma sine ytterpunkt.
- Hindra brodanning: Riktig skåltemperaturar forhindrar tidleg frysing - eller "broar" - over samankoplingar, slik at tyngdekraft eller trykk kan trekke fôrmets metall ned i kontraherande soner.
- Justere isothermer: Ved å nøye kalibrere skålens forvarmingsprofil over varierende veggtykkelsar, justerer vi herdingsfronten til å bevege seg kontinuerleg mot væskereservoaret.
Konsekvensar av for høg vs. for låg skålforvarming
Å finjustere riktig moldforvarming krev presisjon; begge ytterpunkter forstyrrar herdingsdynamikken og fører til alvorlege støpefeil.
| Skålforvarmingsforhold | Termisk dynamisk resultat | Typiske krympings- og feilrisikoar |
|---|---|---|
| For låg skåltemperatur | Rask, ukontrollert avkjøling; tidleg frysing ved tynne veggar og inngangssystem | For tidleg gatefrysing, alvorlege kryssingsporositet i sentrum, kalde samanslåingar og feilkjøyringar |
| Optimal skalltemperatur | Jevn termisk gradient; kontrollert avkjøling; opne fôrruter | Progressiv retningsbestemt herdingsprosess, tett kornstruktur, null isolerte krympingsporer |
| Overdreven høg skalltemperatur | Altfor treg kjølingshastigheit; langvarig væsketilstand; tap av termisk gradient | Utvida varmepunkt, utbreidd mikro-sjåving, grovkornstrukturar og makrosjåvingar i store samanstøytar |
Når skalltemperaturen er for låg, fryser styringssystemet seg for tidleg, og stenger for det indre avsnittet for væskefôring.[3] Omvendt, å sette skalltemperaturen for høgt eliminerer den retningsbestemte termiske gradienten heilt. I det scenariet fryser store tverrsnitt jevnt frå alle sider utan ein klar fôreretning, og skapar uunngåeleg spreiande krympingshòl i kjernen av delen.
Samspel mellom skalltemperatur og støpe-temperatur
Vi vurderer påverknaden av investeringsstøpe-skalltemperatur på krympingsporositet saman med støpetemperatur, sidan ingen av parameterane fungerer isolert. Den termiske balansen mellom den innkommende smelta legeringa og den forhøgde keramiske skallet styrer korleis metallet går frå væske til fast form. Når vi justerer forvarming av forma i samsvar med støpetemperaturen, kontrollerer vi den nøyaktige varmeutvekslingshastigheita i alle delar av forma, og hindrar tidleg frysing samtidig som vi unngår strukturelle varmepunkt.
Balansere støpe-temperatur med forma-temperatur
Å finne det rette prosessvinduet krev at legeringssuperoppheting vert tilpassa forma-forvarming for å oppretthalde ein kontrollert kjølingshastigheit.[4] Om begge verdiane er for høge, forsinkjer den totale termiske massen herding, utvidar den mjuke sonen og fører til utbreidd krympingshòl. Omvendt, å halde begge temperaturane for lave, akselererer kjølinga for mykje, noko som fører til misrunn og kalde stengingar. Som det er forklart i vår presisjonsmetallstøyperiguide for ingeniørar og OEM-kjøparar, å matche desse to termiske profilane etablerer den stabile grunntonen som er nødvendig for å halde herdinga ordna og feil til eit absolutt minimum.
Verknader på flyteevna til flytande metall og fôrerstrekk
Forholdet mellom investeringsstøpe-skalltemperatur og krympingsporositet bestemmer direkte flyteevna til det smelta metall og kor langt ein fôrer kan presse flytande metall inn i krympande delar:
- Utvida fôrer-vindauge: Riktig forma-forvarming held styringssystemet ope lenger, og gjer det mogleg å fôre oppstigarar effektivt under kritiske faseomskiftingar.
- Opprettholda termisk gradient: Ein kalkulert temperaturskilnad oppretthald retningsstyrt herdingsprosess, og leier krymping ut av funksjonelle veggar og inn i utpekte oppstigarar.
- Reduserte innsnevringspunkt: Balanserte skalltemperaturar hindrar tidleg frysing av porten, som er den primære årsaka til isolerte krympingshòl i sentrum i komplekse geometriar.
Kontroll av varmepunkt og kjøledynamikk i tynne veggseksjonar
Støypningar med varierende tverrsnitt presenterer betydelige utfordringar for termisk styring. Tynne veggar avkjølar raskt, noko som krev tilstrekkeleg skallforvarming for å fylle heilt, medan tilstøytande tunge seksjonar naturlig behaldar varme og skaper isolerte varmepunkt. For å stabilisere kjøledynamikken balanserer vi keramiske skalltypar, optimaliserer utforminga av styringssystemet og kalibrerer forvarmingssyklusar. Denne tilnærminga sikrar at tynne segment fyllast jevnt utan å overoppheite tjukkare skjøter, og eliminerer lokal krympingsporositet som svekker komponentens integritet.
Forutsi og modellere krympingsporositet via simulering
Vi bruker avansert datamodellering for å evaluere investeringsstøpeforma sitt skjermtemperaturpåverknad på krympingsporositet direkte inne i eit virtuelt miljø. Ved å kjøre omfattande termiske kontrollar før kutting av voksinjeksjonsformer, identifiserer vi kor isolerte væskepolar oppstår og korrigerer dei før dei første støypne i verkstaden.
Termisk analyse og herdingmodellering i investeringsstøyping
Herdingsmodellering følgjer faseovergangar når smelta metall skiftar frå væske til fast form inne i den keramiske forma. Når vi analyserer komponentar – slik som når vi bruker vår presisjons rustfritt stålstøyping teknikk – gir termisk analyse eit klart innblikk i interne kjølemønster.
- Isotermkartlegging: Følgjer temperaturfall over skjøter, og identifiserer varmepunkt som er utsatt for krympingskavitetdanning.
- Gradientberegning: Vurderer den lokale termiske gradienten for å verifisere retningsstyrt herdingsprosess mot oppstikk.
- Kjølehastighetsvurdering: Overvakar lokale herdingsperiodar for å forhindre tidleg låsing av utløysar.
Simulering av varmeoverføring mellom legering og keramisk skall
Nøyaktig simulering krev presise grensetilstandar mellom den flytande metallen og forma. Grensesnittet styrer kor raskt varmen slepper ut i omgivnadene, noko som direkte påverkar investeringstøypingskall temperatur krymping porøsitetsforhold.
| Simuleringsvariabel | Modellinnsatsfokus | Påverknad på krympingsforutsigelse |
|---|---|---|
| Interfacial varmeoverføringskoeffisient (IHTC) | Kontaktmotstand over tid | Bestemmer kor raskt varmen forlet støypinga inn i skallet. |
| Keramisk skalltykkleik | Lagantall og leireblanding | Styrer total termisk motstand og lokal varmeopphopning. |
| Initial oppvarming av skallet | Oppvarmingsovnens innstilling | Styrer den innleiande temperaturdifferansen og avkjølingshastigheita. |
Å ta omsyn til desse variablane klargjerer effekten av oppvarmingstemperaturen på investeringstøypingskallet på krympingsporøsitet på tynne og tjukke delar, og overgangsvegger.
Optimalisering av oppvarmingstemperaturar ved bruk av støypingssimuleringsprogramvare
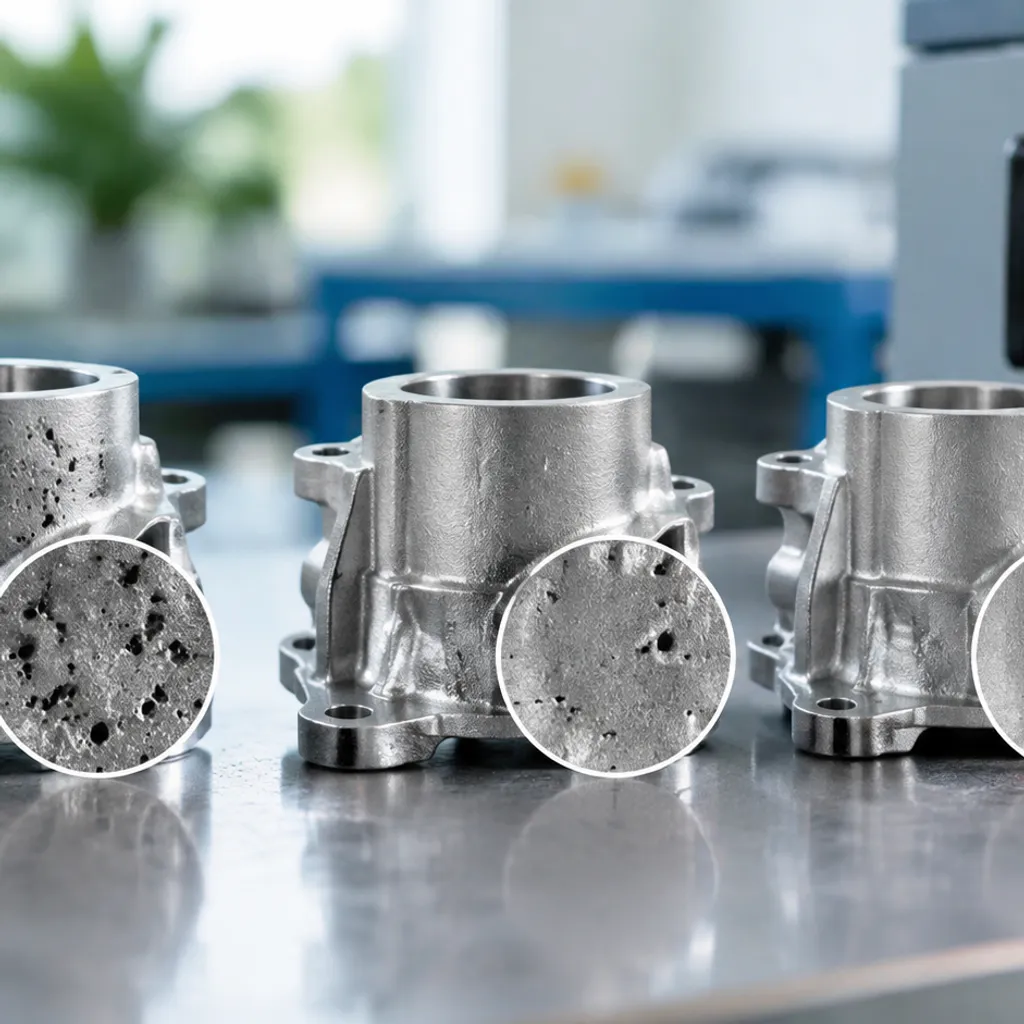
Støypingssimuleringsprogramvare gjer oss i stand til å teste fleire oppvarmingsvindauge utan å brenne opp ovnens energi eller risikere avfallsmateriale. Som profesjonelle leverandørar av presisjonstøyping og CNC-maskinering, balanserer vi skalletoppvarming mot legeringsstrømmingstemperaturen for å finne det ideelle prosessvinduet.
- Eliminering av isolerte varmepunkt: Skifting av forhåndsoppvarmingsmål utjevner kjølehastighetene mellom tynne ribber og tykke nav.
- Optimalisering av riser-effektivitet: Simulering av fødeforløp sikrer at fødeforløp forblir smeltet til de kritiske støpeavsnittene er fullt konsolidert.
- Validering av defektkriterier: Påføring av Niyama og kriteriefunksjoner i programvaren forutsier mikro-porøsitetsfordeling, slik at vi kan justere skallforvarmingsnivåene til porøsitetsrisikoen faller til null.[4]
Metoder for å eliminere krympingsporøsitet gjennom termisk kontroll
Kontroll av varmeutvikling over den keramiske formen er den mest pålitelige måten å stoppe dannelse av krympingshulrom. Som leverandører av presisjonsstøping og CNC-maskinering, håndterer vi effekten av investeringsstøpeformens temperatur på krympingsporøsitet ved å etablere pålitelige termiske gradienter som holder metallet flytende til føden er fullført.
Optimalisering av inngangs- og risersystemer for bedre forsyning
Korrekt riserforsyning forhindrer krymping ved å levere smeltet legering direkte til seksjoner som gjennomgår faseendringskontraksjon.[2] Hvis den keramiske formen avkjøles for tidlig rundt portene, lukkes fødeforløpene før de tyngre seksjonene har stivnet.
- Direkte plassering av føde: Plasser risere ved siden av de tykkeste geometriene for å opprettholde en gradvis størkningsvei mot væskeressursen.
- Størrelsesbestemmelse av port: Tilpass inngangs- og portkryss-seksjoner med kjølehastigheten til skallveggen for å unngå tidlig fastfrysning.
- Integrering av termisk masse: Hold riservolum proporsjonalt med delvolumet slik at fødeforløpene forblir smeltet lenger enn støpelegemet.
| Inngangselement | Primær termisk funksjon | Mål for å forhindre porøsitet |
|---|---|---|
| Inngang | Regulerer flytshast og lokal varmeinnsats | Eliminerer tidleg utløysing av kveile og låsing av port |
| Riser / Fôrer | Tjener som den siste væske-termiske massen | Fører makroskrenking ut av den ferdige komponenten |
| Hellingskopp & Rør | Balanserer støpeformfylling utan rask varmeavkøling | Opprettholder jevn flytbarhet av smelta metall over mønstra |
Når sekundær etterbehandling krev ekstrem dimensjonsnøyaktighet etter støping, sikrer riktig mating kombinert med avanserte etterstøpeoperasjoner som EDM-maskineringstoleranser og prosesser at kritiske funksjoner oppfyller høye ingeniørstandarder.
Påføring av differensialskall forvarming og lokal isolasjon
Kontroll av effekten av forvarming av investeringsstøpeformen på krympingsporøsitet krever ofte lokal termisk inngrep. Å sette ulike temperatursoner over et enkelt tre forhindrer hetepunkter i tykke skjøter samtidig som det unngår kalde skjøter i tynne vegger.
- Keramisk teppeinnpakning: Pakker keramisk fiber rundt tynne seksjoner eller inngangsforbindelser for å redusere varmetap og opprettholde retningsbestemt herding.
- Soneoppvarming av ovn: Plasser støpeformgruppen inne i forvarmingsovnen slik at tyngre bunnområder absorberer høyere varmeenergi enn isolerte tynne ender.
- Målrettede kjølere: Integrer interne eller eksterne metallkjølere i investeringsformen der rask avkjøling er nødvendig for å presse herdefronten mot åpne mater.
Standardisering av skalls forvarmingssykluser og prosesskontroller
Konsistent forvarming av støpeformskallet eliminerer variasjon mellom produksjonsserier. Systematisk pyrometri og gjennomvarmingssykluser sikrer at hver støpeform treffer støpetiden innenfor det målrettede termiske vinduet.
- Verifisering av gjennomvarmingstid: Oppretthold skallene ved topp temperatur i ovnen lenge nok til å utjevne kjernens og overflatetemperaturene gjennom hele keramikkeskallets tykkelse.
- Regulering av overføringshastighet: Overfør den oppvarma skjellet frå ovnen til helle-stasjonen innanfor eit fast sekundtall for å forhindre ukontrollert utvendig avkjøling.
- Sanntids Pyrometer-sporing: Mål skjellets utvendige og hulromstemperatur rett før støypinga for å sikre at forholdet mellom temperaturreduksjon og porøsitet i investeringsskjellet forblir fullt ut innanfor etablerte prosessgrenser.
Treng du hjelp med å justere oppvarmings- og støypevindauge for geometrier som er følsame for porøsitet? Send teikningar og legeringskrav for ei prosessgjennomgang.
Referansar
- Wikipedia - Investeringsstøyping (tapt-voks / keramisk skallprosess oversikt) ↩
- Investering Casting Institute - Eliminering av krympingsporøsitet i ein kompleks støyping (PDF) ↩
- Nguyen m.fl. - Effekt av støpe- og moldskjelltemperaturar på porøsitet i komplekse investeringsstøypingar av rustfritt stål 304 (J. Res. Appl. Mech. Eng.) ↩
- Hu m.fl. - Krympingsporøsitet og mikrostrukturkontroll via støpe-modul (Harbin Institute of Technology Scholar) ↩